Зміст — 40 основних розділів
Натисніть на потрібний розділ, щоб одразу перейти до відповідного тексту.
I. ОСНОВИ ЗАТОЧУВАННЯ
- 1. Що таке заточування ножа і навіщо воно потрібне
- 2. Гострий ніж — що насправді означає «гострота»
- 3. Чому ніж тупиться — основні причини втрати ріжучої здатності
- 4. Заточування, доведення та правка — у чому різниця
II. ГЕОМЕТРІЯ РІЖУЧОЇ КРОМКИ
- 5. Ріжуча кромка ножа — з чого вона складається
- 6. Під яким кутом заточувати ніж
- 7. Кут заточування ножа — 10°, 15°, 20° чи 25°
- 8. Як вибрати правильний кут заточування для конкретного ножа
III. АБРАЗИВИ — ОСНОВА ПРАВИЛЬНОГО ЗАТОЧУВАННЯ
- 9. Які бувають точильні камені
- 10. Який точильний камінь вибрати для ножа
- 11. Зернистість абразиву — що означають 240, 400, 800, 1000, 3000, 6000 grit
- 12. Алмазні абразиви — коли вони справді потрібні
- 13. CBN-абразиви — що це та для яких сталей вони потрібні
- 14. Керамічні абразиви для заточування ножів
IV. ФОРМУВАННЯ РІЖУЧОЇ КРОМКИ
- 15. Як правильно сформувати нову ріжучу кромку
- 16. Що таке задирка при заточуванні ножа
- 17. Як правильно прибрати задирку
- 18. Що таке мікропідвід і навіщо він потрібен
- 19. Фінішне доведення ріжучої кромки
- 20. Як правильно заточувати ніж на камені
V. ТЕХНІКА ЗАТОЧУВАННЯ
- 21. Як утримувати стабільний кут під час заточування
- 22. Тиск під час заточування — скільки сили потрібно
- 23. Як зрозуміти, що ніж уже заточений
VI. ЗАТОЧУВАННЯ РІЗНИХ НОЖОВИХ СТАЛЕЙ
- 24. Як сталь впливає на заточування ножа
- 25. Як заточувати ножі з порошкових сталей
- 26. Як заточувати тверді ножові сталі
- 27. Як заточувати м'які ножові сталі
VII. СИСТЕМИ, ІНСТРУМЕНТИ ТА МЕТОДИ
- 28. Камінь, точильна система чи електрична точилка — що вибрати
- 29. Мусат — заточує чи править ніж
- 30. Стропи та пасти — фінальне доведення ріжучої кромки
- 31. Полірування ріжучої кромки — чи справді воно потрібне
VIII. ТИПОВІ ПРОБЛЕМИ ПІД ЧАС ЗАТОЧУВАННЯ
- 32. Чому деякі ножі важко заточувати
- 33. Чому ніж після заточування все одно не ріже
- 34. Чому ріжуча кромка швидко втрачає гостроту після заточування
- 35. Чому кромка викришується або загортається
IX. ЗАТОЧУВАННЯ ЯК ЧАСТИНА КОНСТРУКЦІЇ НОЖА
- 36. Як геометрія клинка впливає на заточування
- 37. Як термічна обробка впливає на заточування ножа
- 38. Як умови роботи ножа визначають спосіб заточування
X. ПРАКТИЧНА ЕНЦИКЛОПЕДІЯ ДЛЯ ВЛАСНИКА НОЖА
🪚 ПЕРЕДМОВА ДО РОЗДІЛІВ 1–2
Заточування часто здається простою операцією: взяв камінь, провів по ньому ножем — і ніж знову гострий. Насправді за цим простим рухом стоїть точна робота з геометрією ріжучої кромки, властивостями сталі, абразивом і контролем її мікроструктури.
У цих перших розділах ми розберемо найголовніше: що саме відбувається з ножем під час заточування і що насправді означає слово «гострий».
I. ОСНОВИ ЗАТОЧУВАННЯ
1. Що таке заточування ножа і навіщо воно потрібне
Ніж не залишається гострим назавжди. Навіть правильно виготовлена ріжуча кромка поступово змінюється під час роботи: вона зношується, деформується, може заминатися або локально викришуватися. Внаслідок цього ніж починає різати гірше, хоча сама сталь клинка нікуди не зникає.
Заточування ножа — це процес контрольованого видалення матеріалу з ріжучої частини клинка для формування або відновлення потрібної геометрії кромки.
І це визначення важливе, тому що заточування — не просто «зробити метал гострим». Завдання полягає в тому, щоб створити правильну форму ріжучої кромки, яка відповідатиме конкретному ножу, сталі, його геометрії та умовам використання.
💡 ВАРТО ЗАПАМ'ЯТАТИ
Заточування — це не боротьба з тупістю як такою. Це відновлення правильної геометрії ріжучої кромки. Саме тому якість заточування визначається не тільки тим, наскільки гострим здається ніж одразу після роботи, а й тим, наскільки стабільно ця кромка працює далі.
Чому ніж втрачає гостроту
Під час різання на ріжучу кромку діють значні локальні навантаження. Кромка контактує з продуктом, деревиною, пластиком, картоном, тканиною, шкірою або іншими матеріалами. Крім того, вона може контактувати з дошкою, упаковкою чи іншою твердою поверхнею.
Залежно від сталі, її твердості, в'язкості, мікроструктури та геометрії відбувається різний сценарій втрати робочого стану.
- кромка може поступово зношуватися;
- тонка частина кромки може зам'ятися;
- окремі ділянки можуть викришитися;
- може змінитися мікрогеометрія ріжучої частини;
- на кромці може залишатися або повторно утворюватися задирка;
- сама геометрія підводів може поступово змінитися.
Тому словосполучення «ніж затупився» на практиці може означати зовсім різні речі.
Заточування не завжди означає повне переформування кромки
Це один із принципово важливих моментів майбутнього довідника Knife.net.ua.
Якщо ніж лише трохи втратив робочу гостроту, йому не обов'язково потрібне агресивне зняття металу. Іноді достатньо правки або легкого доведення. Якщо ж кромка суттєво деформована або зношена, потрібно вже формувати її заново.
Саме тому в розділі 4 ми окремо розглянемо різницю між заточуванням, правкою та доведенням. Для власника ножа це не просто термінологія: неправильний вибір операції може призвести до непотрібного зняття металу з клинка.
Що фактично робить абразив
Під час заточування абразив контактує зі сталлю та контрольовано видаляє її частину. Якщо рухати клинок під правильним кутом, поступово формується нова поверхня підведення, яка сходиться до ріжучої кромки.
На грубому абразиві можна швидко змінити геометрію. На середньому — сформувати стабільну кромку. На дрібнішому — прибрати сліди попереднього абразиву та виконати фінішне доведення.
Тобто заточування можна розглядати як послідовне керування формою ріжучої кромки.
🛒 ІНФОРМАЦІЯ ДЛЯ ПОКУПЦЯ
Коли ви обираєте ніж, важливо дивитися не тільки на марку сталі. Хороший ніж повинен мати таку геометрію та твердість, щоб його можна було нормально обслуговувати й заточувати. Дуже тверда сталь, складна мікроструктура або висока зносостійкість можуть вимагати відповідного абразиву, але самі по собі не роблять ніж кращим або гіршим.
Саме тут заточування перетинається з іншими фундаментальними темами нашої Бази знань. Властивості сталі та її поведінка після термічної обробки безпосередньо впливають на те, як кромка формується та як абразив взаємодіє з металом.
Тому заточування не можна розглядати ізольовано від термічної обробки ножової сталі та твердості HRC.
📝 КОРОТКИЙ ВИСНОВОК
Заточування — це контрольоване формування або відновлення геометрії ріжучої кромки за допомогою абразиву. Його результат залежить не тільки від техніки руху, а й від сталі, термічної обробки, твердості, геометрії ножа та правильного вибору абразиву.
📌 РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
У цьому довіднику ми не будемо зводити заточування до універсальної формули «провести ножем по каменю кілька разів». Правильне заточування — це керування геометрією кромки відповідно до властивостей сталі та реального призначення ножа.
2. Гострий ніж — що насправді означає «гострота»
Слово «гострий» здається абсолютно зрозумілим. Але якщо спробувати визначити його технічно, виявляється, що гострота ножа — значно складніше поняття, ніж просто «дуже тонка кромка».
Ніж може мати блискучу, майже дзеркальну кромку і при цьому різати посередньо. Інший ніж може мати помітну мікротекстуру після абразиву та чудово різати матеріал. Отже, зовнішній вигляд кромки не є прямим показником її робочої гостроти.
Гострота починається з геометрії
Для того щоб ніж ефективно різав, його ріжуча кромка повинна мати відповідну геометрію. Чим тонше сходяться поверхні підведень до вершини кромки, тим меншим є опір проникненню ножа в матеріал — за інших однакових умов.
Але тут виникає важливий компроміс.
Чим тонша кромка, тим вищі вимоги до її стабільності.
Занадто тонка кромка може бути дуже гострою одразу після заточування, але при невідповідному навантаженні швидше заминатися або викришуватися. Більш товста кромка може бути менш агресивною в різанні, зате краще переносити певні навантаження.
🔬 ГОСТРІСТ ≠ ТІЛЬКИ ТОНКІСТЬ
Реальна гострота залежить від геометрії вершини кромки, її мікрогеометрії, стану металу, відсутності задирки та якості фінішного оброблення. Тому дуже тонка, але нестабільна кромка не обов'язково буде кращою за трохи товстішу, але добре сформовану та стабільну.
Що відбувається на самій вершині кромки
У масштабі, доступному неозброєному оку, ми бачимо просто лінію ріжучої кромки. Насправді її вершина має складну мікрогеометрію.
На ній можуть залишатися:
- мікронерівності;
- сліди абразиву;
- залишки задирки;
- мікровикришування;
- деформовані ділянки металу.
Саме тому два ножі з однаковим номінальним кутом заточування можуть демонструвати різну гостроту.
Чому задирка може створити ілюзію гостроти
Під час заточування на одній стороні кромки може утворитися тонкий загнутий фрагмент металу — задирка. Вона може бути настільки малою, що її неможливо побачити без збільшення.
Якщо задирку не видалити правильно, ніж іноді здається надзвичайно гострим одразу після заточування. Але ця гострота нестабільна: під час перших рухів задирка відгинається, відламується або змінює положення — і ніж різко втрачає початкову здатність різати.
Тому контроль задирки стане однією з центральних тем цього довідника.
Гострота та якість різання — не одне й те саме
Це ще одна важлива відмінність.
Гострота описує здатність кромки починати різання. Але якість різання значною мірою визначається всією геометрією ножа.
Якщо за ріжучою кромкою метал швидко потовщується, ніж може створювати значний опір під час проходження через матеріал навіть за дуже гострої вершини.
Саме тому два ножі можуть бути однаково добре заточені, але один легко розрізатиме продукт, картон або дерево, а інший відчуватиметься «товстим» і вимагатиме значно більшого зусилля.
💡 ВАРТО ЗАПАМ'ЯТАТИ
Гостра кромка не компенсує погану геометрію всього клинка. Тому оцінювати ніж потрібно не тільки за тим, наскільки гостро він починає різати, а й за тим, як він проходить через матеріал.
Гострота — це компроміс між різанням і стабільністю
Для різних ножів оптимальна гострота може бути різною. Кухонному ножу для точного різання продуктів потрібна одна поведінка кромки. Туристичному ножу — інша. Робочому або мисливському ножу — третя.
Тому питання «наскільки гострим повинен бути ніж?» не має однієї універсальної відповіді.
Правильніше запитати:
«Яка геометрія та яка гострота потрібні саме цьому ножу для його реальної роботи?»
🛒 ІНФОРМАЦІЯ ДЛЯ ПОКУПЦЯ
Не варто оцінювати ніж тільки за заявою «дуже гострий». Для якісного ножа важливі також геометрія клинка, товщина за кромкою, кут заточування, твердість сталі та відповідність кромки призначенню. Надзвичайно тонка кромка може бути чудовою для одного завдання та невдалою для іншого.
📝 КОРОТКИЙ ВИСНОВОК
Гострота — це не просто тонкість металу. Це результат правильної геометрії вершини кромки, її мікроструктури, відсутності нестабільної задирки та відповідності кута й фінішу конкретному ножу та його завданням.
📌 РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
У подальших розділах ми поступово перейдемо від поняття гостроти до конкретних інструментів і технології її формування: кут заточування → абразив → задирка → мікропідвід → фініш → реальна робота ножа.
ПЕРЕДМОВА ДО РОЗДІЛІВ 3–4
Перш ніж переходити до каменів, зернистості та кутів, потрібно зрозуміти, чому саме ніж втрачає робочу здатність різати. Не кожен тупий ніж потребує повноцінного заточування: іноді достатньо правки, а іноді проблема взагалі полягає не в гостроті вершини кромки, а в її геометрії або пошкодженні.
3. Чому ніж тупиться — основні причини втрати ріжучої здатності
Коли людина говорить: «ніж затупився», це звучить як одна конкретна проблема. Насправді за цим словом можуть стояти декілька різних процесів. Ріжуча кромка може поступово зношуватися, заминатися, викришуватися, деформуватися або втрачати правильну мікрогеометрію.
І саме від причини втрати гостроти залежить те, що потрібно робити далі. Якщо бездумно почати агресивно знімати метал з кожного ножа, можна не відновити його, а навпаки — поступово змінити геометрію клинка та скоротити ресурс ріжучої частини.
Зношування ріжучої кромки
Найприродніша причина втрати гостроти — поступове зношування металу. Під час різання матеріал взаємодіє з ріжучою кромкою, і на її поверхні відбуваються мікроскопічні зміни.
Навіть якщо ніж використовується правильно, ріжуча кромка не залишається незмінною. Вона поступово втрачає початкову геометрію, а її вершина стає менш ефективною для проникнення в матеріал.
Особливо добре цей процес помітний на ножах, якими регулярно ріжуть:
- картон;
- пластики;
- деревину;
- шкіру;
- продукти харчування;
- тверді волокнисті матеріали;
- інші абразивні або забруднені матеріали.
Але швидкість зношування буде різною. На неї впливають хімічний склад сталі, твердість, кількість і тип карбідів, мікроструктура, геометрія кромки та характер навантаження.
💡 ВАРТО ЗАПАМ'ЯТАТИ
Ніж може втрачати гостроту навіть без очевидних пошкоджень. Поступове зношування кромки — нормальний результат роботи ножа, а не обов'язково ознака поганої сталі або неякісного заточування.
Зминання ріжучої кромки
Інший сценарій — пластична деформація кромки. Замість того щоб рівномірно зношуватися, дуже тонка частина металу може відхилитися в один бік.
Візуально ніж може залишатися майже цілим. На кромці немає великого сколу, немає відсутнього шматка металу, але вершина вже не знаходиться там, де повинна бути.
Саме тому ніж може різати значно гірше, хоча його кромка на перший погляд здається неушкодженою.
Зминання особливо залежить від співвідношення:
- твердості сталі;
- в'язкості;
- товщини кромки;
- кута заточування;
- характеру навантаження.
Занадто тонка кромка при невідповідному навантаженні може бути чудово гострою після заточування, але швидко втрачати форму під час роботи.
Викришування кромки
Протилежною ситуацією є викришування. Тут метал не згинається, а локально втрачає частину матеріалу.
На кромці можуть з'явитися дрібні мікроскопічні або добре помітні сколи. Ніж при цьому іноді продовжує різати, але характер різання змінюється, а поверхня кромки стає нерівною.
Викришування може бути пов'язане з:
- надмірною твердістю для конкретного режиму використання;
- недостатньою в'язкістю;
- занадто малим кутом заточування;
- дуже тонкою кромкою;
- ударним навантаженням;
- боковим навантаженням;
- особливостями мікроструктури сталі;
- характером та розміром карбідів.
Тут особливо важливо не робити спрощеного висновку: «сталь тверда — тому вона кришиться». Причина завжди складніша й повинна розглядатися разом із термічною обробкою, геометрією та умовами роботи.
Пошкодження від неправильного використання
Іноді проблема виникає не через нормальне старіння кромки, а через використання ножа не за призначенням.
Бічне навантаження, перекручування клинка в матеріалі, удари, контакт із твердими сторонніми предметами, різання невідповідних матеріалів або використання ножа як важеля створюють навантаження, яких його ріжуча кромка може не витримати.
У такому випадку питання вже не зводиться до «який камінь вибрати». Спочатку потрібно зрозуміти, що сталося з кромкою.
🛒 ІНФОРМАЦІЯ ДЛЯ ПОКУПЦЯ
Якщо ніж швидко втрачає гостроту, не варто одразу звинувачувати сталь. Спочатку потрібно перевірити геометрію, кут кромки, товщину підведення, характер роботи та спосіб заточування. Одна й та сама сталь може поводитися зовсім по-різному залежно від цих факторів.
Чому твердість також має значення
Твердість впливає на поведінку ріжучої кромки, але не є самостійною відповіддю на питання, чому ніж тупиться.
Вища твердість може сприяти кращій стабільності тонкої кромки та вищій стійкості до певних видів зношування. Але водночас результат залежить від в'язкості, мікроструктури та геометрії.
Саме тому в Базі знань Knife.net.ua ми розглядаємо твердість не ізольовано, а в системі сталь → термічна обробка → мікроструктура → твердість → геометрія → реальна робота.
Докладніше про те, як твердість впливає на поведінку ножової сталі, читач може перейти до відповідного матеріалу «Твердість HRC — що означає твердість ножа і як правильно її оцінювати».
Тупий ніж не завжди потребує агресивного заточування
Це одна з найважливіших практичних думок цього розділу.
Якщо ріжуча кромка лише трохи втратила робочий стан, немає сенсу одразу переходити до дуже грубого абразиву. Надмірне зняття металу змінює геометрію ножа, збільшує підведення та поступово зменшує ресурс клинка.
Спочатку потрібно визначити, який саме стан має кромка:
- легко втрачена гострота;
- зам'ята кромка;
- задирка;
- дрібні сколи;
- великий локальний дефект;
- повністю змінена геометрія підведення.
Тільки після цього можна вибирати відповідну операцію та зернистість абразиву.
📝 КОРОТКИЙ ВИСНОВОК
Ніж тупиться не з однієї причини. Кромка може зношуватися, заминатися, викришуватися або пошкоджуватися. Правильне заточування починається не з вибору каменю, а з визначення причини втрати ріжучої здатності.
📌 РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
Хороший заточувальник спочатку діагностує кромку, а вже потім починає знімати метал. Це принципово важливіше, ніж просто мати набір дорогих абразивів.
4. Заточування, доведення та правка — у чому різниця
У повсякденній мові всі операції з ріжучою кромкою часто називають одним словом — «заточування». Для практичної роботи з ножем цього недостатньо.
Заточування, правка та доведення мають різні завдання. Розуміння цієї різниці дозволяє не тільки краще обслуговувати ніж, а й не знімати зайвий метал там, де цього взагалі не потрібно.
ТРИ РІЗНІ ОПЕРАЦІЇ
| Операція | Основне завдання | Коли потрібна |
|---|---|---|
| Заточування | Формування або відновлення геометрії кромки | Коли кромка суттєво втратила форму або гостроту |
| Правка | Відновлення положення кромки без істотного зняття металу | Коли кромка переважно деформована або трохи відхилилася |
| Доведення | Фінішне покращення стану вже сформованої кромки | Коли геометрія вже правильна, але потрібно покращити мікрогеометрію та гостроту |
Що таке власне заточування
Заточування потрібне тоді, коли необхідно реально змінити або відновити геометрію ріжучої кромки.
Якщо ніж сильно затупився, має неправильний кут, пошкоджену ділянку або значний знос, абразив повинен видалити певну кількість металу з підведень, щоб знову сформувати вершину кромки.
Саме на цьому етапі визначаються:
- кут заточування;
- симетрія підведень;
- положення вершини кромки;
- форма ріжучої частини;
- необхідна кількість знятого металу.
Тому основне заточування — це найбільш «металомістка» операція з трьох.
Що таке правка
Правка має інше завдання. Вона не повинна щоразу заново створювати кромку.
Під час роботи дуже тонка вершина ріжучої частини може трохи відхилитися. Якщо метал не був суттєво втрачений, іноді достатньо повернути цю ділянку у правильне положення.
Саме тут можуть застосовуватися різні типи мусатів та інші інструменти для правки.
Але важливо розуміти: мусат не є універсальним засобом заточування. Якщо кромка вже суттєво зношена, має сколи або змінила геометрію, просте проведення по мусату не відновить втрачений метал.
Що таке доведення
Доведення — це фінішна робота з уже сформованою ріжучою кромкою.
Після грубішого абразиву на підведеннях залишаються сліди його роботи. На самій кромці можуть залишатися мікронерівності та задирка. Наступні, дрібніші абразиви дозволяють поступово контролювати ці дефекти.
Доведення може включати:
- роботу дрібним абразивом;
- видалення залишків задирки;
- формування стабільної мікрогеометрії;
- створення мікропідводу;
- роботу на кераміці;
- струпування у відповідних випадках;
- фінішне полірування, якщо воно відповідає призначенню ножа.
Чому не потрібно полірувати кожен ніж до дзеркального блиску
Це важливий принцип, який ми детально розглянемо далі.
Дуже гладка кромка може чудово працювати в одних умовах. Але для деяких матеріалів певна мікротекстура ріжучої кромки може бути функціонально корисною.
Тому «чим дзеркальніше — тим краще» не є універсальним правилом.
Мета доведення — не отримати красиву фотографію кромки, а отримати потрібну поведінку ножа під час роботи.
🔬 ПРАКТИЧНИЙ ПРИНЦИП
Заточування формує кромку. Правка підтримує її. Доведення налаштовує її мікрогеометрію. Це спрощене, але дуже корисне правило для розуміння всього процесу обслуговування ножа.
Чому неправильна операція може нашкодити ножу
Уявімо ніж, який лише трохи втратив гостроту через деформацію тонкої вершини кромки. Якщо замість легкої правки одразу взяти грубий камінь, користувач почне знімати значну кількість сталі.
Через багато таких циклів підведення поступово ставатимуть ширшими, а геометрія ножа змінюватиметься.
І навпаки: якщо кромка вже має значний знос або сколи, постійна правка не вирішить проблему. Потрібно сформувати її заново.
🛒 ІНФОРМАЦІЯ ДЛЯ ПОКУПЦЯ
Якщо ніж почав різати гірше, не поспішайте одразу брати найгрубіший камінь. Спочатку визначте, чи потрібно формувати кромку заново, чи достатньо її поправити або довести. Це дозволяє зберігати метал клинка та довше підтримувати правильну геометрію ножа.
Як ці три операції пов'язані між собою
У правильній системі догляду за ножем вони доповнюють одна одну.
Нову або сильно зношену кромку спочатку заточують. Після цього її можна доводити, щоб отримати потрібну мікрогеометрію та якість фінішу. У процесі регулярної експлуатації кромку можна періодично правити, якщо її стан це дозволяє.
Таким чином, грамотний догляд за ножем не повинен складатися з постійного агресивного переточування.
Навпаки, мета — якомога довше підтримувати вже сформовану правильну кромку, втручаючись у неї мінімально необхідним способом.
📝 КОРОТКИЙ ВИСНОВОК
Заточування, правка та доведення — це різні операції. Заточування відновлює геометрію, правка підтримує положення кромки, а доведення контролює її фінішну мікрогеометрію. Правильний вибір операції допомагає не тільки отримати гострий ніж, а й зберегти його ресурс.
📌 РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
У професійному підході до заточування головне не кількість проходів по каменю, а правильна діагностика стану кромки та мінімально необхідне втручання. Саме цей принцип дозволяє перетворити заточування з випадкової процедури на системний догляд за ножем.
ПІСЛЯМОВА ДО РОЗДІЛІВ 3–4
Тепер ми знаємо головне: перш ніж заточувати ніж, потрібно зрозуміти, що саме сталося з його кромкою. А після цього — вибрати правильну операцію: заточування, правку або доведення.
Далі переходимо до самої геометрії ріжучої кромки — під яким кутом заточувати ніж і чому саме кут багато в чому визначає його поведінку.
ПЕРЕДМОВА ДО РОЗДІЛІВ 5–6
Тепер, коли ми розібралися, чому ніж втрачає гостроту та чим відрізняються заточування, правка і доведення, настав час перейти до самої основи всієї геометрії ножа — ріжучої кромки. Саме її форма, товщина та кут визначають, наскільки легко ніж входить у матеріал і наскільки стабільно кромка поводиться під час роботи.
II. ГЕОМЕТРІЯ РІЖУЧОЇ КРОМКИ
5. Ріжуча кромка ножа — з чого вона складається
Ріжуча кромка — це найменша за розміром, але одна з найважливіших частин ножа. Саме вона першою контактує з матеріалом, який ми ріжемо, і саме її стан безпосередньо визначає початок процесу різання.
На побутовому рівні кромку часто уявляють просто як дуже тонкий край клинка. Але з точки зору заточування це значно складніша система, яка складається з кількох геометричних зон.
Щоб правильно заточувати ніж, необхідно розуміти різницю між спусками, підведеннями, вершиною ріжучої кромки, кутом заточування та мікропідводом. Саме ці елементи разом формують ту частину ножа, яку ми називаємо ріжучою кромкою.
Що таке ріжуча кромка
У найпростішому поясненні ріжуча кромка — це зона сходження поверхонь клинка, яка утворює найтоншу частину ножа.
Але важливо розділяти геометрію всього клинка та геометрію безпосередньо біля вершини.
Клинок може мати плоскі, увігнуті або опуклі спуски, різну товщину обуха, різну товщину за кромкою, а сама ріжуча кромка може бути сформована під конкретним кутом.
Отже, гострота ножа не визначається однією характеристикою.
💡 ВАРТО ЗАПАМ'ЯТАТИ
Ріжуча кромка — це не просто тонка лінія металу. Це система взаємопов'язаних геометричних зон, а її поведінка залежить від кута, товщини, симетрії, сталі, твердості та характеру фінішного оброблення.
Спуски клинка
Спуски — це поверхні клинка, які поступово зменшують його товщину від обуха або центральної частини до ріжучої зони.
Саме спуски значною мірою визначають, як ніж проходить через матеріал після того, як вершина кромки вже увійшла в нього.
Для різних ножів застосовують різну геометрію спусків:
- плоскі;
- увігнуті;
- опуклі;
- клиноподібні;
- комбіновані та спеціалізовані варіанти.
Це важливо для заточування, тому що гострота самої вершини не може повністю компенсувати надмірну товщину металу за кромкою.
Саме тому два ножі з однаково гострими вершинами можуть по-різному проходити через один і той самий матеріал.
Підведення до ріжучої кромки
Безпосередньо перед самою вершиною кромки знаходиться зона, яку в ножовій термінології часто називають підведенням.
Під час заточування саме на цій ділянці формується контрольований кут. Абразив знімає метал таким чином, щоб дві поверхні підведень сходилися до вершини.
Ширина підведення залежить від геометрії клинка, кута заточування та товщини металу в цій зоні.
Якщо ніж регулярно переточувати під іншим, значно більшим кутом, підведення ставатиме ширшим. Це не обов'язково погано — іноді такий кут потрібний для підвищення стабільності кромки. Але геометрія ножа поступово змінюється.
🛒 ІНФОРМАЦІЯ ДЛЯ ПОКУПЦЯ
Широкі блискучі підведення після багаторазового заточування не обов'язково означають дефект ножа. Вони можуть бути результатом зміни кута або поступового переточування. Важливо оцінювати не тільки зовнішній вигляд підведення, а товщину за кромкою та реальну здатність ножа різати.
Вершина ріжучої кромки
У теоретичному ідеальному випадку дві поверхні підведень сходяться в одну надзвичайно тонку вершину.
У реальному ножі ця вершина завжди має певну мікрогеометрію. На її стан впливають абразив, твердість сталі, структура металу, фініш заточування та спосіб використання ножа.
Саме тому поняття «ідеально нульової товщини кромки» практично не має сенсу як характеристика готового ножа.
Насправді потрібно прагнути не до абстрактної максимально тонкої вершини, а до стабільної робочої кромки, яка відповідає призначенню ножа.
Симетрична та асиметрична кромка
У багатьох ножах підведення виконані приблизно симетрично: кут зліва та справа однаковий або близький до однакового.
Але існують ножі з асиметричною геометрією кромки. В окремих конструкціях одна сторона може мати значно більший або менший підвід.
Тому під час заточування важливо знати, яку саме геометрію передбачив виробник або майстер. Автоматичне правило «заточувати обидві сторони однаково» не є універсальним для всіх ножів.
Мікропідвід — найменша функціональна зона кромки
На вже сформованому підведенні іноді створюють ще одну дуже вузьку фаску — мікропідвід.
Він дозволяє локально змінити геометрію самого краю кромки, не переформовуючи всю широку поверхню підведення.
Мікропідвід може використовуватися для:
- підвищення стабільності вершини;
- точного налаштування кута;
- зменшення ризику заминання;
- контролю фінішу кромки;
- швидкого обслуговування ножа.
До теми мікропідводу ми повернемося окремо, оскільки це один із найкорисніших інструментів для точного налаштування поведінки ріжучої кромки.
Чому товщина за кромкою має величезне значення
Уявімо два ножі з однаковою сталлю, однаковою твердістю та однаковим кутом заточування. Якщо один із них має дуже тонку геометрію за кромкою, а другий — значно товстішу, вони не будуть різати однаково.
Перший ніж може легко входити в матеріал, тоді як другий створюватиме більший опір.
Тому під час заточування не можна оцінювати тільки кут на самому краю. Потрібно розуміти всю геометрію, яка знаходиться за ріжучою кромкою.
🔬 ГЕОМЕТРІЯ РІЖУЧОЇ КРОМКИ
Спуски визначають загальну поведінку клинка, підведення формують основну геометрію кромки, а вершина кромки відповідає за початок різання. Тому хороше заточування повинно працювати не проти геометрії ножа, а разом із нею.
Саме тут заточування тісно пов'язане з нашими матеріалами про властивості сталі. Наприклад, твердість впливає на стабільність тонкої кромки, а термічна обробка визначає значну частину механічної поведінки металу.
Тому в системі Knife.net.ua важливо розглядати термічну обробку ножової сталі та твердість HRC разом із геометрією ріжучої кромки.
📝 КОРОТКИЙ ВИСНОВОК
Ріжуча кромка складається не лише з самої вершини. На її поведінку впливають спуски, підведення, кут, товщина за кромкою, симетрія та мікропідвід. Правильне заточування повинно враховувати всю цю систему.
📌 РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
У хорошому ножі ріжуча кромка не існує окремо від клинка. Кут, товщина за кромкою та геометрія спусків разом визначають реальну поведінку ножа. Саме тому ми не будемо розглядати кут заточування як ізольовану цифру.
6. Під яким кутом заточувати ніж
Кут заточування — одна з найвідоміших характеристик ножової кромки. Про нього запитують продавця, майстра та заточувальника, а в описах ножів часто можна побачити значення 15°, 20° або 25°.
Але саме тут виникає одна з найпоширеніших помилок: люди часто не уточнюють, про який саме кут йдеться.
Для правильного розуміння потрібно відразу розділити два поняття:
- кут на одну сторону;
- загальний кут ріжучої кромки.
Кут на одну сторону
Якщо майстер заточує одну сторону ножа під кутом 15° відносно центральної площини клинка, то друга сторона за симетричного заточування також матиме 15°.
У такому випадку загальний кут кромки становитиме приблизно:
15° + 15° = 30°
тобто приблизно 30° загального кута ріжучої кромки.
Тому фраза «ніж заточений під 15°» без уточнення може бути недостатньо інформативною.
Чому це принципово важливо
Уявімо два ножі.
Перший має 15° на кожну сторону.
Другий має 20° на кожну сторону.
Загальна геометрія їхніх ріжучих кромок буде різною:
| Кут на одну сторону | Загальний кут | Загальна тенденція |
|---|---|---|
| 10° | ≈ 20° | Дуже тонка геометрія, високі вимоги до стабільності |
| 15° | ≈ 30° | Тонка універсальна ріжуча геометрія для відповідних завдань |
| 20° | ≈ 40° | Більший запас стабільності кромки |
| 25° | ≈ 50° | Міцніша геометрія для відповідних важчих завдань |
Ці значення не є універсальними нормативами для всіх ножів. Це лише спосіб зрозуміти загальну тенденцію зміни геометрії зі збільшенням кута.
Менший кут — не завжди кращий
На перший погляд може здатися логічним: якщо маленький кут створює тоншу кромку, то потрібно просто заточувати всі ножі під якомога меншим кутом.
Це неправильний підхід.
Зі зменшенням кута кромка стає тоншою, але одночасно зростають вимоги до її стабільності. Якщо сталь, твердість, товщина кромки та умови роботи не відповідають такій геометрії, вершина може швидше заминатися або викришуватися.
Тому правильне питання звучить не:
«Який найменший кут можна зробити?»
а:
«Який кут забезпечить потрібне різання та достатню стабільність кромки саме для цього ножа?»
💡 ВАРТО ЗАПАМ'ЯТАТИ
Менший кут полегшує проникнення кромки в матеріал, але підвищує вимоги до її стабільності. Більший кут зазвичай дає більший запас геометричної міцності, але може збільшувати опір різанню.
Від чого залежить правильний кут
Не існує одного числа, яке підходило б для всіх ножів.
Оптимальний кут залежить щонайменше від таких факторів:
- марки сталі;
- твердості після термічної обробки;
- в'язкості;
- геометрії клинка;
- товщини ріжучої кромки;
- типу ножа;
- матеріалів, які він ріже;
- характеру навантаження;
- очікуваної стійкості кромки.
Наприклад, тонкий кухонний ніж для точного різання та робочий туристичний ніж не обов'язково повинні мати однакову геометрію ріжучої кромки.
Кут повинен відповідати не тільки сталі, а й роботі
Навіть чудова сталь після якісної термічної обробки може демонструвати погану поведінку, якщо її заточити під невідповідним кутом.
І навпаки — правильно підібрана геометрія може значно покращити роботу ножа без зміни самої сталі.
Саме тому в нашій системі:
СТАЛЬ + ТЕРМООБРОБКА + ГЕОМЕТРІЯ + КУТ + ПРИЗНАЧЕННЯ
визначають реальну поведінку ріжучої кромки.
Чому не можна сліпо копіювати кут іншого ножа
Поширена помилка — побачити, що один ніж чудово працює під 15°, і вирішити заточити під тим самим кутом інший.
Але два ножі можуть мати різну сталь, різну твердість, різну товщину за кромкою та зовсім різне призначення.
Тому цифра, яка чудово працює на одному ножі, може бути невдалою на іншому.
🛒 ІНФОРМАЦІЯ ДЛЯ ПОКУПЦЯ
Якщо майстер або виробник вказує кут заточування, уточніть, чи це кут на одну сторону, чи загальний кут кромки. Без цього число 15°, 20° або 25° може бути неправильно зрозумілим.
Чи потрібно завжди точно вимірювати кут
Для професійного заточування точність кута має значення, але не кожен ніж потребує лабораторної точності до часток градуса.
Значно важливіше забезпечити стабільність кута протягом усієї роботи. Якщо кут постійно змінюється під час руху, кромка формується нерівномірно, а результат стає непередбачуваним.
Саме тому в наступних розділах ми окремо розглянемо, як вибирати кут для конкретного ножа та як утримувати його під час заточування.
📝 КОРОТКИЙ ВИСНОВОК
Кут заточування потрібно завжди розглядати разом із призначенням ножа, сталлю, твердістю та геометрією. 15° на одну сторону — це приблизно 30° загального кута, а 20° на сторону — приблизно 40°. Чим менший кут, тим тоншою може бути кромка, але тим вищими стають вимоги до її стабільності.
📌 РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
У цьому довіднику ми не будемо проголошувати один «правильний» кут для всіх ножів. Правильний кут — це компроміс між різальною здатністю та стабільністю кромки, підібраний під конкретний ніж і конкретну роботу.
ПІСЛЯМОВА ДО РОЗДІЛІВ 5–6
Тепер ми маємо основу для розуміння всієї подальшої технології: ріжуча кромка — це геометрична система, а кут — один із головних параметрів цієї системи. Але сам по собі кут ще не говорить, чи буде ніж добре працювати.
У наступній парі ми розберемо практичні значення 10°, 15°, 20°, 25° та навчимося вибирати кут не «за таблицею з інтернету», а відповідно до конкретного ножа.
ПЕРЕДМОВА ДО РОЗДІЛІВ 7–8
Тепер ми вже знаємо, що кут заточування не можна розглядати окремо від геометрії ножа. Наступний крок — перетворити цю теорію на практичне правило: що означають 10°, 15°, 20° і 25° та як зрозуміти, який кут справді потрібен конкретному ножу.
7. Кут заточування ножа — 10°, 15°, 20° чи 25°
Серед усіх питань про заточування одне з найпоширеніших звучить дуже просто: «Під яким кутом заточувати ніж?»
У відповідь часто можна почути готові цифри — 15°, 20° або 25°. Але проблема в тому, що універсальної цифри для всіх ножів не існує.
Кут заточування — це компроміс між двома основними властивостями:
- здатністю кромки легко входити в матеріал;
- стабільністю кромки під час роботи.
Зменшуючи кут, ми можемо зробити геометрію ріжучої частини тоншою. Збільшуючи його — отримуємо більший запас матеріалу біля вершини кромки.
Але це лише загальний принцип. Реальна поведінка залежить також від сталі, твердості, товщини кромки, спусків та призначення ножа.
💡 ВАРТО ЗАПАМ'ЯТАТИ
Кут не буває «хорошим» або «поганим» сам по собі. Правильним він стає лише в поєднанні з конкретною сталлю, геометрією та умовами роботи ножа.
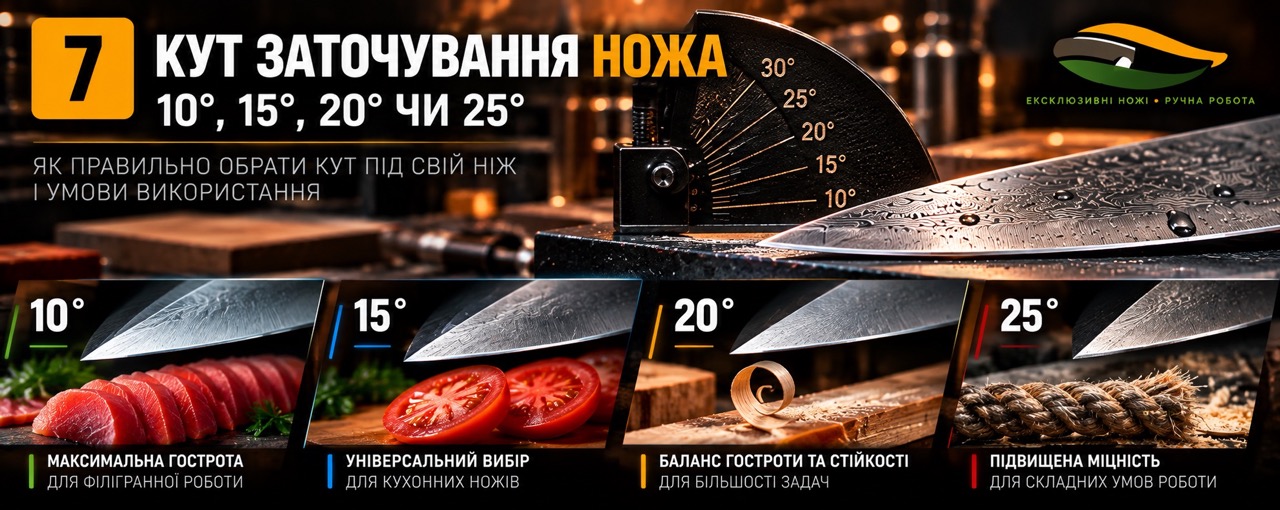
10° на сторону — дуже тонка геометрія
Кут близько 10° на одну сторону означає приблизно 20° загального кута симетричної ріжучої кромки.
Така геометрія дозволяє отримати дуже тонку ріжучу частину. За відповідної сталі, термічної обробки та умов роботи ніж може демонструвати надзвичайно легкий різ.
Але разом із перевагою виникає серйозна вимога — стабільність самої кромки.
Чим тонша геометрія, тим менше металу залишається безпосередньо за вершиною. Якщо ніж використовується для завдань із високими навантаженнями або виготовлений із сталі, яка не розрахована на настільки тонку кромку, можливі:
- зам'яття;
- деформація;
- мікровикришування;
- нестабільність ріжучої кромки.
Тому 10° не слід сприймати як «найкращий кут для найгострішого ножа».
🛒 ІНФОРМАЦІЯ ДЛЯ ПОКУПЦЯ
Якщо продавець або майстер пропонує дуже малий кут заточування, важливо знати не тільки цифру, а й для якої роботи та якої геометрії ножа він рекомендований. Надтонка кромка може бути чудовою для делікатного різання, але невдалою для важких навантажень.
15° на сторону — тонка робоча геометрія
15° на сторону відповідає приблизно 30° загального кута симетричної кромки.
Це популярна геометрія для ножів, де важливе поєднання легкого різання та достатньої стабільності. Але й тут не можна говорити про універсальність.
Для тонкого кухонного ножа з відповідною сталлю така геометрія може бути дуже вдалою. Для ножа, який регулярно піддається ударам або боковим навантаженням, той самий кут може виявитися занадто агресивним.
Особливо важливо враховувати товщину сталі безпосередньо за ріжучою кромкою. Кут 15° на добре відомій тонкій геометрії та 15° на товстому клинку не означають однакову поведінку ножа.
20° на сторону — універсальніший компроміс
20° на сторону — приблизно 40° загального кута.
Зі збільшенням кута біля вершини кромки залишається більше металу. Це може підвищувати її геометричну стабільність та зменшувати ризик деформації під час відповідного навантаження.
Але водночас збільшується опір різанню порівняно з тоншою геометрією.
Саме тому значення близько 20° часто розглядають як практичний компроміс для багатьох універсальних ножів. Проте це не норматив і не правило для кожної сталі.
📐 ЩО ВІДБУВАЄТЬСЯ ПРИ ЗБІЛЬШЕННІ КУТА
Збільшення кута не просто робить кромку «менш гострою». Воно змінює геометрію матеріалу біля вершини. За інших однакових умов більший кут дає більший запас металу біля кромки, а менший — тоншу геометрію та менший опір початку різання.
25° на сторону — міцніша геометрія для відповідних завдань
25° на сторону — це приблизно 50° загального кута симетричної кромки.
Така геометрія може бути доречною там, де важливіша стабільність ріжучої частини, ніж максимальна легкість різання.
Але потрібно розуміти, що збільшення кута не перетворює будь-який ніж на «силовий» інструмент. Якщо ніж конструктивно не призначений для ударної або важкої роботи, більший кут не робить його автоматично придатним для таких завдань.
Кут — лише один елемент конструкції.
Порівняння основних кутів
| Кут на сторону | Загальний кут | Загальна характеристика |
|---|---|---|
| 10° | ≈ 20° | Дуже тонка кромка, високі вимоги до стабільності |
| 15° | ≈ 30° | Тонке різання за відповідної сталі та геометрії |
| 20° | ≈ 40° | Практичний компроміс для багатьох ножів |
| 25° | ≈ 50° | Більший запас геометричної стабільності |
Цю таблицю потрібно сприймати саме як орієнтир для розуміння геометрії, а не як готову інструкцію «10° для цього ножа, 20° для іншого».
Чому однакова цифра не означає однакову кромку
Це особливо важливо для сучасних ножових сталей.
Два ножі можуть мати однакові 20° на сторону, але один буде виготовлений із тонкою геометрією та високою твердістю, а другий — із товстішою кромкою та іншими механічними властивостями.
Відповідно, їхня поведінка буде різною.
Тому кут — це геометрична характеристика, а не повний опис ріжучої кромки.
Чому не можна вибирати кут тільки за твердістю
Вища твердість часто дозволяє краще утримувати тонку кромку, але твердість сама по собі не описує всю поведінку сталі.
Потрібно враховувати також в'язкість, мікроструктуру, карбіди, термічну обробку та характер навантаження.
Саме тому ми не будемо створювати просту формулу на кшталт:
«60 HRC = 15°, 58 HRC = 20°».
Такої універсальної залежності не існує.
📝 КОРОТКИЙ ВИСНОВОК
10°, 15°, 20° і 25° — це не рейтинг «поганий → хороший → найкращий». Це різні геометричні компроміси між легкістю різання та стабільністю кромки.
📌 РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
У професійному заточуванні немає магічної цифри. Малий кут може дати чудове різання, але вимагати високої стабільності кромки; більший кут може дати більший запас міцності, але збільшити опір різанню.
8. Як вибрати правильний кут заточування для конкретного ножа
Після порівняння 10°, 15°, 20° і 25° виникає головне практичне питання: як вибрати правильний кут саме для свого ножа?
Найгірший спосіб — просто взяти випадкову цифру з таблиці.
Найкращий спосіб — оцінити ніж як систему, де кут пов'язаний зі сталлю, термічною обробкою, геометрією та призначенням.
Крок 1. Визначити призначення ножа
Перш за все потрібно зрозуміти, для чого ніж реально використовується.
Ножі можуть виконувати абсолютно різні завдання:
- тонке кухонне різання;
- оброблення продуктів;
- EDC-завдання;
- туристичні роботи;
- мисливські роботи;
- робота з деревиною;
- ремісничі та професійні завдання;
- інші спеціалізовані операції.
Ніж, призначений для тонкого різання, зазвичай має сенс налаштовувати інакше, ніж ніж, який регулярно працює в умовах підвищеного механічного навантаження.
Крок 2. Врахувати марку сталі
Наступний фактор — конкретна сталь.
Не всі сталі однаково поводяться при однаковому куті. Різниця може бути пов'язана з хімічним складом, кількістю та типом карбідів, структурою матриці та іншими властивостями.
Саме тому сучасні високолеговані та порошкові сталі не варто оцінювати за принципом «усі тверді сталі однакові».
Для правильного вибору кута важливо знати не просто слово «порошкова» або «нержавіюча», а конкретну марку сталі.
Крок 3. Врахувати твердість після термічної обробки
Одна й та сама марка сталі може мати різну твердість залежно від режиму термічної обробки.
Це безпосередньо впливає на поведінку кромки. Але, як ми вже встановили, HRC не можна використовувати як єдиний критерій вибору кута.
Важливо дивитися на твердість у контексті конкретної сталі та її мікроструктури.
Саме тому наші матеріали про термічну обробку ножової сталі та твердість HRC є важливою частиною всієї системи заточування.
Крок 4. Подивитися на товщину кромки
Цей пункт часто недооцінюють.
Два ножі можуть мати однаковий кут, але різну товщину металу безпосередньо перед кромкою.
Якщо за кромкою метал швидко стає товстішим, ніж буде тонким самий край, ніж може створювати значний опір різанню.
Тому іноді проблема ножа полягає не в тому, що його «заточили не під тим кутом», а в тому, що геометрія клинка потребує іншого підходу.
Крок 5. Врахувати умови роботи
Один із найкращих способів вибору кута — чесно відповісти на питання:
«Що я роблю цим ножем?»
Якщо ніж використовується переважно для точного різання, можна прагнути до тоншої геометрії — за умови, що сталь і конструкція її дозволяють.
Якщо ніж регулярно отримує механічні навантаження, доцільніше залишити більший запас стабільності кромки.
🔬 ПРАКТИЧНА ФОРМУЛА KNIFE.NET.UA
СТАЛЬ + ТВЕРДІСТЬ + ГЕОМЕТРІЯ + НАВАНТАЖЕННЯ + ПРИЗНАЧЕННЯ = ВИБІР КУТА
Що робити, якщо виробник уже вказав рекомендований кут
Якщо виробник або майстер чітко вказав рекомендований кут заточування, це найкраща відправна точка.
Особливо якщо рекомендація стосується конкретної моделі та враховує її конструкцію.
Не варто без причини змінювати геометрію на значно менший кут тільки тому, що він здається «гострішим».
Пам'ятаймо: гостріше відчуття при першому різанні не завжди означає кращу довгострокову роботу кромки.
Що робити, якщо рекомендацій немає
Якщо виробник не вказав кут, потрібно починати з оцінки самого ножа.
Практичний алгоритм:
- визначити тип і призначення ножа;
- з'ясувати марку сталі;
- за можливості дізнатися твердість;
- оцінити товщину та геометрію кромки;
- визначити характер навантаження;
- почати з помірної геометрії;
- оцінити поведінку ножа в реальній роботі;
- за потреби поступово коригувати кут.
Цей підхід набагато безпечніший, ніж одразу робити дуже тонку кромку.
Правильний кут визначається не тільки результатом першого різу
Після заточування ніж може демонструвати чудову гостроту. Але остаточно оцінити геометрію можна лише після певного часу роботи.
Потрібно спостерігати:
- як довго кромка зберігає гостроту;
- чи не заминається вона;
- чи не з'являються мікросколи;
- наскільки легко ніж повторно заточується;
- чи відповідає якість різання призначенню.
Таким чином, вибір кута — це не одноразове рішення, а процес налаштування ножа під конкретну роботу.
🛒 ІНФОРМАЦІЯ ДЛЯ ПОКУПЦЯ
Якщо ви купуєте авторський або дорогий ніж, корисно запитати майстра не тільки про марку сталі та HRC, а й про рекомендований кут заточування, товщину кромки та призначення ножа. Це допоможе правильно обслуговувати ніж і не змінювати його геометрію випадковим переточуванням.
Чи можна змінювати рекомендований кут
Так, але робити це потрібно усвідомлено.
Якщо ніж постійно заминає кромку, можна розглянути збільшення кута. Якщо геометрія та властивості сталі дозволяють отримати більш тонку кромку, іноді кут можна зменшити.
Але кожна така зміна є компромісом.
Менший кут: потенційно легше різання, але вищі вимоги до стабільності.
Більший кут: потенційно більша стабільність, але більший опір різанню.
📝 КОРОТКИЙ ВИСНОВОК
Правильний кут не вибирають тільки за таблицею. Його визначають через сталь, твердість, геометрію, товщину кромки, характер навантаження та реальне призначення ножа. Найкращий кут — той, який забезпечує потрібний баланс різання та стабільності.
📌 РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
Ми рекомендуємо сприймати кут заточування як налаштування ножа під конкретну роботу, а не як універсальну характеристику його якості. Хороший ніж — це не той, який має найменший кут, а той, чия кромка правильно відповідає його конструкції та призначенню.
ПІСЛЯМОВА ДО РОЗДІЛІВ 7–8
Ми визначили головний принцип вибору кута: 10°, 15°, 20° чи 25° — це не готові відповіді, а різні варіанти геометричного компромісу. Кут потрібно підбирати під конкретну сталь, її твердість, геометрію ножа та характер роботи.
Далі переходимо до інструменту, який безпосередньо формує цю геометрію, — точильних каменів та абразивів. Саме від них залежить, наскільки контрольовано ми зможемо створити потрібну кромку.
III. АБРАЗИВИ — ОСНОВА ПРАВИЛЬНОГО ЗАТОЧУВАННЯ
Чим формуємо ріжучу кромку
ПЕРЕДМОВА ДО РОЗДІЛІВ 9–10
Правильний кут сам по собі ще не створює хорошу ріжучу кромку. Потрібен абразив, який зможе контрольовано видаляти метал, формувати потрібну геометрію та працювати відповідно до властивостей конкретної сталі. У цій частині ми переходимо від геометрії ножа до інструменту заточувальника — розберемося, які бувають камені та як вибрати серед них саме той, що потрібен для вашого ножа.
III. АБРАЗИВИ — ОСНОВА ПРАВИЛЬНОГО ЗАТОЧУВАННЯ
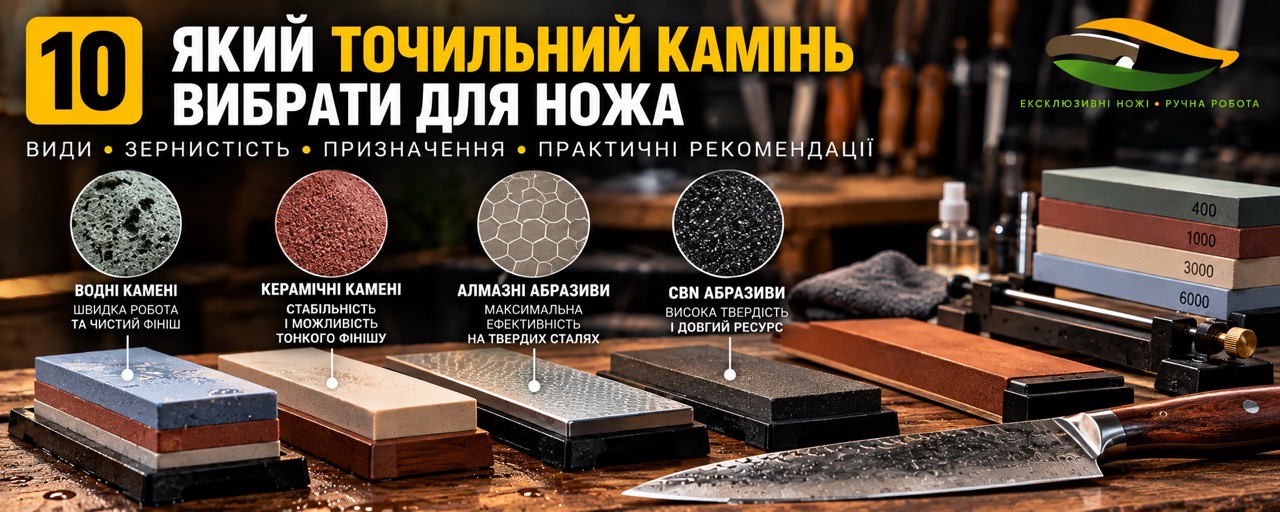
9. Які бувають точильні камені
Точильний камінь — один із найстаріших і водночас найточніших інструментів для роботи з ріжучою кромкою. Але слово «камінь» сьогодні охоплює дуже різні абразивні матеріали. Вони відрізняються складом, твердістю, структурою, швидкістю зняття металу, способом підготовки та характером роботи з різними сталями.
Саме тому питання «який камінь кращий?» не має універсальної відповіді. Правильніше запитувати: «який абразив найкраще відповідає конкретній сталі, стану кромки та завданню заточування?»
Що насправді робить точильний камінь
Будь-який абразив працює завдяки твердим частинкам, які контактують із металом та поступово видаляють його. У процесі заточування ці частинки створюють безліч мікроскопічних зрізів і подряпин на поверхні підведення.
Чим грубіший абразив, тим швидше він може змінювати геометрію. Чим дрібніший — тим більше він орієнтований на фінішне формування поверхні та контроль мікрогеометрії.
Але сама зернистість не описує камінь повністю. Важливі також тип абразиву, твердість зв'язки, структура каменю, його здатність оновлювати робочу поверхню та характер взаємодії зі сталлю.
💡 ВАРТО ЗАПАМ'ЯТАТИ
Зернистість — лише одна характеристика абразиву. Два камені з однаковим позначенням grit можуть працювати по сталі по-різному через відмінності в матеріалі абразиву, зв'язці, твердості та структурі.
Натуральні точильні камені
Натуральні камені формуються природними геологічними процесами та можуть містити складну суміш мінералів різного розміру і твердості. Саме ця неоднорідність часто створює характерну поведінку натурального абразиву.
Серед відомих натуральних точильних матеріалів — різні види сланців, пісковиків та спеціалізованих каменів, які історично використовувалися для заточування ножів, інструментів та бритв.
Їхня особливість полягає не тільки в здатності видаляти метал, а й у специфічному характері фінішу. Для досвідченого користувача це може бути великою перевагою. Але натуральний камінь не обов'язково є кращим за сучасний синтетичний.
Синтетичні водні камені
Синтетичні водні камені стали одним із найпоширеніших інструментів для ручного заточування. Вони виготовляються з контрольованих абразивних матеріалів та дозволяють отримувати передбачувані характеристики.
Для роботи багато таких каменів використовують воду як мастильне та охолоджувальне середовище. Вода допомагає видаляти продукти роботи абразиву та металеву суспензію з робочої поверхні.
Їхньою важливою перевагою є можливість створювати різні рівні зернистості — від грубих каменів для відновлення сильно пошкодженої кромки до дуже дрібних для фінішного доведення.
Масляні камені
Інша традиційна група — масляні абразивні камені. У процесі роботи як мастило використовують спеціальні оливи, які допомагають контролювати контакт абразиву з металом та відводити продукти заточування.
До цієї категорії можуть належати камені на основі різних абразивних матеріалів. Серед них зустрічаються абразиви з оксиду алюмінію та карбіду кремнію.
Масляні камені часто відрізняються від водних повільнішим зняттям металу, але це не є абсолютним правилом. Конкретна поведінка залежить від типу каменю.
Керамічні абразиви
Керамічні точильні матеріали можуть бути дуже твердими та забезпечувати тонкий контроль поверхні кромки. Вони особливо цікаві для правки та фінішної роботи, хоча існують і керамічні абразиви, здатні виконувати більш інтенсивне заточування.
Важлива особливість кераміки — стабільність робочої поверхні та характер утворення абразивної суспензії. Залежно від конкретного матеріалу керамічний абразив може працювати зовсім інакше, ніж традиційний водний камінь.
Алмазні абразиви
Алмаз — один із найтвердіших відомих абразивних матеріалів. Саме тому алмазні пластини та камені широко застосовують для роботи з твердими та високолегованими ножовими сталями.
Алмазні абразиви можуть бути дуже ефективними при формуванні геометрії кромки, особливо коли звичайний камінь працює повільно. Але висока агресивність не означає, що алмазний абразив потрібно використовувати для кожного ножа на всіх етапах.
Неправильно підібраний або надто агресивний абразив може знімати метал швидше, ніж потрібно, ускладнювати контроль процесу та змінювати характер поверхні кромки.
CBN-абразиви
CBN — кубічний нітрид бору — ще один надтвердий абразивний матеріал. Він особливо цікавий для роботи з твердими сталями та в ситуаціях, коли потрібна висока абразивна здатність.
У ножовому заточуванні CBN не є обов'язковою альтернативою алмазу для кожного користувача. Це спеціалізований інструмент, який має сенс тоді, коли його властивості відповідають конкретній сталі та завданню.
Абразивні пасти та стропи — це теж частина системи
Окреме місце займають стропи та абразивні пасти. Вони працюють уже на етапі фінішного доведення та можуть застосовуватися для контролю залишкової задирки й мікрогеометрії.
Але строп не замінює повноцінний абразив для формування сильно зношеної кромки. Якщо геометрія вже втрачена, спроба виправити її лише стропом зазвичай буде неефективною.
🔬 ОСНОВНІ ГРУПИ АБРАЗИВІВ
| Тип | Основна особливість | Типове застосування |
|---|---|---|
| Натуральні | Природна мінеральна структура | Фініш, традиційне заточування |
| Водні синтетичні | Контрольована зернистість | Від формування кромки до фінішу |
| Масляні | Робота з мастилом | Класичне заточування |
| Керамічні | Твердий абразив, контроль фінішу | Правка та доведення |
| Алмазні | Надзвичайно твердий абразив | Тверді та високолеговані сталі |
| CBN | Надтвердий абразив | Спеціалізоване заточування твердих сталей |
Чому не існує одного «найкращого» каменю
Це принцип, який потрібно закріпити на початку всього розділу про абразиви.
Камінь повинен відповідати не абстрактній категорії «хороший ніж», а конкретному завданню. Грубий камінь потрібен для швидкого зняття металу, але буде недоречним для фінішної роботи. Дуже дрібний камінь чудово працює на завершальному етапі, але може бути надто повільним для відновлення сильно пошкодженої кромки.
Так само не кожній сталі потрібен алмаз, не кожному ножу потрібен CBN і не кожну кромку потрібно полірувати до дзеркального стану.
📝 КОРОТКИЙ ВИСНОВОК
Точильні камені бувають натуральними, синтетичними, водними, масляними, керамічними, алмазними та CBN. Жоден тип не є універсально найкращим. Абразив потрібно підбирати за сталлю, станом кромки, необхідною швидкістю роботи та бажаним фінішем.
📌 РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
У сучасному заточуванні немає культу одного типу абразиву. Правильний інструмент — це той, який дає контроль над кромкою, а не просто швидко знімає метал.
10. Який точильний камінь вибрати для ножа
Після того як ми розібрали основні типи абразивів, виникає практичне питання: який саме камінь купити?
Для початківця вибір часто виглядає складніше, ніж саме заточування. На ринку представлені десятки виробників, сотні моделей і велика кількість позначень зернистості. Але правильний вибір можна суттєво спростити, якщо рухатися не від бренду каменю, а від потреб ножа.
Перший критерій — стан ріжучої кромки
Перед вибором каменю потрібно подивитися на ніж. Якщо кромка лише трохи втратила гостроту, немає сенсу починати з дуже грубого абразиву.
Якщо ж ніж має значні сколи, неправильну геометрію або повністю втрачену кромку, потрібен абразив, здатний досить швидко видаляти метал.
Отже, перше питання:
СКІЛЬКИ МЕТАЛУ ПОТРІБНО ЗНЯТИ?
Відповідь на нього часто важливіша за питання про марку каменю.
Другий критерій — марка сталі
Наступний крок — визначити, з якої сталі зроблений ніж. Звичайна вуглецева сталь, класична нержавіюча сталь та сучасна порошкова високовуглецева сталь можуть дуже по-різному взаємодіяти з одним і тим самим абразивом.
Особливо це важливо для сталей із високим вмістом твердих карбідів. Вони можуть вимагати більш ефективного абразивного матеріалу, ніж звичайні сталі.
Саме тому для сучасних сталей потрібно враховувати не тільки твердість, а й карбідну структуру.
Наприклад, досвід заточування сталей на кшталт M398 або CPM S90V не варто механічно переносити на простішу вуглецеву сталь.
Третій критерій — твердість
Вища твердість може змінювати швидкість роботи абразиву. Але, як ми вже неодноразово наголошували, HRC не є єдиним параметром, який визначає складність заточування.
Дві сталі з близькою твердістю можуть відчуватися на камені зовсім по-різному через відмінності в мікроструктурі та карбідах.
Тому значення HRC корисне, але його потрібно розглядати разом із маркою сталі та її структурою.
Четвертий критерій — необхідна швидкість роботи
Якщо потрібно швидко відновити сильно пошкоджену кромку, надто дрібний камінь стане просто неефективним.
І навпаки, якщо потрібно лише трохи оновити добре сформовану кромку, грубий абразив буде надмірним.
Тому хороша система заточування зазвичай складається не з одного «чарівного» каменю, а з послідовності абразивів різної агресивності.
🔬 ЛОГІКА ВИБОРУ АБРАЗИВУ
СТАН КРОМКИ → СТАЛЬ → ТВЕРДІСТЬ → ЗАВДАННЯ → ЗЕРНИСТІСТЬ → ФІНІШ
Чи потрібен початківцю великий набір каменів
Ні.
Велика кількість абразивів не гарантує хорошого заточування. Для початку набагато важливіше навчитися стабільно тримати кут, правильно формувати кромку та контролювати задирку.
Один якісний універсальний камінь середньої зернистості разом із відповідним грубішим або фінішним абразивом може бути значно кориснішим, ніж десяток каменів, якими користувач не вміє правильно працювати.
Чому середній камінь часто є хорошою відправною точкою
Камені середньої зернистості дозволяють навчитися основам без надмірної агресивності. Вони вже здатні формувати ріжучу кромку, але водночас дають користувачеві достатньо контролю над процесом.
Однак це не означає, що один середній камінь вирішить усі завдання. Сильно пошкоджену кромку ним можна відновлювати дуже довго, а отриманий після нього фініш може не відповідати вимогам конкретного ножа.
Грубий, середній та фінішний абразив
Для практичного розуміння систему можна умовно поділити на три функціональні етапи:
| Етап | Завдання |
|---|---|
| Грубий | Швидке формування або відновлення геометрії |
| Середній | Формування стабільної робочої кромки |
| Фінішний | Контроль мікрогеометрії та остаточне доведення |
Межі між цими категоріями не є абсолютно однаковими для всіх систем зернистості. Саме поняття grit ми окремо розберемо далі, тому не варто порівнювати цифри різних стандартів без розуміння їхньої системи вимірювання.
Коли варто вибрати алмазний камінь
Алмазний абразив може бути дуже корисним, коли потрібно працювати з твердими, високолегованими або карбідоутворюючими сталями.
Але якщо ніж виготовлений із простої сталі та легко заточується звичайним водним каменем, використання алмазу не є обов'язковим.
Алмаз — це інструмент для конкретного завдання, а не показник професійності заточувальника.
Коли потрібен CBN
CBN доцільний там, де його властивості реально дають перевагу. Для більшості побутових ножів спеціально купувати CBN немає необхідності.
Але в системах професійного заточування, особливо при роботі з певними твердими сталями, CBN може бути дуже ефективним спеціалізованим абразивом.
Не забуваємо про сумісність із системою заточування
При виборі каменю потрібно враховувати не тільки його абразивні властивості, а й спосіб використання.
Якщо це водний камінь, потрібно знати, як його готувати та зберігати. Якщо алмазна пластина — потрібно розуміти особливості роботи з нею. Якщо керамічний абразив — потрібно врахувати характер його фінішу.
Хороший камінь, який користувач неправильно готує або використовує, не дасть очікуваного результату.
🛒 ІНФОРМАЦІЯ ДЛЯ ПОКУПЦЯ
Перед покупкою каменю визначте марку сталі, приблизну твердість, стан кромки та завдання. Не купуйте абразив тільки за принципом «чим дорожчий або твердіший, тим кращий». Для правильної роботи важливі сумісність, контроль та відповідність конкретному ножу.
Якщо потрібно купити лише один камінь
Для початківця найрозумніше шукати не «найкращий камінь у світі», а найбільш універсальний камінь для власних ножів.
Якщо більшість ножів зроблена з помірно твердих сталей і потребує регулярного обслуговування, середньозернистий водний або інший відповідний синтетичний камінь може бути хорошою відправною точкою.
Якщо ж у колекції переважають сучасні високолеговані порошкові сталі, вибір абразиву вже потрібно робити більш уважно.
Саме тому далі ми окремо розглянемо зернистість абразиву та те, що на практиці означають позначення 240, 400, 800, 1000, 3000, 6000 grit та інші.
📝 КОРОТКИЙ ВИСНОВОК
Вибір каменю потрібно починати не з бренду, а зі стану кромки, марки сталі, її властивостей та завдання. Хороша система заточування — це контрольована послідовність абразивів, а не максимальна кількість каменів.
📌 РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
Вибір абразиву — це продовження вибору кута заточування. Спочатку визначаємо, яку кромку хочемо отримати, а вже потім обираємо інструмент, здатний сформувати її контрольовано.
ПІСЛЯМОВА ДО РОЗДІЛІВ 9–10
Ми відкрили третій великий блок нашої енциклопедії — «Абразиви — основа правильного заточування». Тепер зрозуміло, що точильний камінь — це не просто шматок абразивного матеріалу, а інструмент, який повинен відповідати сталі, стану кромки та поставленому завданню.
Наступний крок буде особливо важливим для практики: зернистість абразиву. Розберемося, що насправді означають 240, 400, 800, 1000, 3000, 6000 grit і чому цифра на камені не завжди дозволяє напряму порівняти два різні абразиви.
ПЕРЕДМОВА ДО РОЗДІЛІВ 11–12
Ми вже визначили основні типи абразивів і зрозуміли, що камінь потрібно підбирати під конкретну сталь та стан кромки. Тепер настав час розібратися з одним із найвідоміших параметрів точильних матеріалів — зернистістю, а після цього перейти до алмазу, який особливо важливий для сучасних твердих та високолегованих ножових сталей.
11. Зернистість абразиву — що означають 240, 400, 800, 1000, 3000, 6000 grit
Коли людина вперше купує точильний камінь, вона майже одразу стикається з цифрами: 240, 400, 800, 1000, 2000, 3000, 6000 grit та багатьма іншими.
На перший погляд усе здається дуже простим: маленьке число — грубий камінь, велике — дрібний. Це загалом правильна логіка, але для професійного розуміння заточування її недостатньо.
Зернистість описує розмір абразивних частинок або клас їхньої тонкості в конкретній системі класифікації. Але різні стандарти та типи абразивів можуть використовувати різні принципи позначення. Тому цифри на двох каменях не завжди можна порівнювати як абсолютно еквівалентні.
💡 ВАРТО ЗАПАМ'ЯТАТИ
Більша цифра grit зазвичай означає дрібніший абразив, але не автоматично «краще заточування». Зернистість потрібно вибирати відповідно до етапу роботи, сталі, стану кромки та бажаного результату.
Що означає грубий абразив
Грубі абразиви мають більші робочі частинки та призначені насамперед для швидкого зняття металу. Вони потрібні тоді, коли необхідно змінити геометрію кромки або швидко усунути значний дефект.
До цієї категорії можуть належати камені та абразиви з позначеннями на кшталт:
- 120;
- 180;
- 240;
- 320;
- 400 grit.
Точні межі між «грубим», «середнім» та «фінішним» абразивом не є універсальними для всіх систем. Але загальний принцип залишається простим: чим грубіший абразив, тим швидше він змінює метал і тим виразніші сліди залишає на поверхні.
Коли потрібен грубий камінь
Грубий абразив виправданий, коли:
- кромка сильно затуплена;
- потрібно змінити кут;
- є значний скол;
- потрібно швидко сформувати нове підведення;
- геометрія кромки суттєво відрізняється від потрібної.
Але використовувати грубий камінь без потреби — одна з найпоширеніших помилок. Він знімає метал швидше, а отже потребує більшого контролю.
Середня зернистість — робоча зона заточування
Абразиви середньої зернистості часто використовуються для формування основної робочої кромки. У практичних системах можна зустріти позначення приблизно:
- 600;
- 800;
- 1000;
- 1200;
- 1500;
- 2000 grit.
Особливо популярними є камені близько 800–1000 grit, оскільки вони дозволяють досить ефективно формувати кромку та водночас не є настільки агресивними, як дуже грубі абразиви.
Для багатьох ножів саме цей діапазон може стати хорошою відправною точкою для навчання техніці заточування.
1000 grit — чи достатньо цього для ножа
У багатьох випадках — так.
Ніж, заточений на якісному абразиві приблизно цього класу, може мати чудову робочу кромку. Не кожному ножу потрібне полірування до 6000 або 10000 grit.
Для практичного ножа іноді важливіше отримати чітку, стабільну та добре сформовану кромку, ніж максимально гладку поверхню підведень.
📐 ЗЕРНИСТІСТЬ — ЦЕ ЕТАП, А НЕ РЕЙТИНГ
Камінь 6000 grit не є «кращим» за камінь 1000 grit. Вони виконують різні функції. Грубий абразив формує геометрію, середній створює робочу кромку, а дрібний контролює її фінішну мікрогеометрію.
3000 grit — перехід до тонкого фінішу
Абразиви близько 3000 grit часто використовують як проміжний або фінішний етап. Вони дозволяють прибрати значну частину слідів від грубішого каменю та зробити поверхню кромки тоншою і контрольованішою.
Такий фініш може бути доречним для ножів, де важливі чистий різ, контроль кромки та приємне відчуття під час роботи.
6000 grit і вище — коли потрібне дуже тонке доведення
Камені з зернистістю 6000 grit і вище використовують для тонкого доведення. Вони можуть створювати дуже гладку поверхню підведень і тонкий фініш ріжучої кромки.
Але тут важливо не потрапити в пастку: дзеркальна поверхня не означає автоматично кращий практичний різ.
Для деяких завдань тонко відполірована кромка працює чудово. Для інших певна мікротекстура може давати кращий контроль матеріалу.
Чому не можна бездумно перескакувати між зернистостями
Якщо після дуже грубого абразиву відразу перейти до надзвичайно дрібного, наступний камінь може працювати довго, намагаючись прибрати глибокі подряпини попереднього.
Тому ефективна система заточування зазвичай передбачає логічну послідовність зернистостей.
Не обов'язково використовувати кожне проміжне значення. Але кожен наступний абразив повинен бути здатний ефективно прибрати сліди попереднього.
Приклад практичної послідовності
| Зернистість | Типове завдання |
|---|---|
| 240–400 | Грубе формування геометрії, ремонт |
| 600–1000 | Основне формування робочої кромки |
| 1500–3000 | Тонше доведення |
| 4000–6000+ | Фінішне полірування та тонке доведення |
Це приклад логіки, а не універсальна схема для кожного ножа. Конкретні значення потрібно коригувати відповідно до абразиву, сталі та бажаного результату.
Чому однаковий grit не означає однаковий результат
Навіть якщо два виробники позначили камені однаковим числом, вони можуть відрізнятися за характером роботи. На результат впливають:
- матеріал абразиву;
- розмір і форма зерна;
- твердість зв'язки;
- щільність абразивних частинок;
- здатність каменю оновлювати робочу поверхню;
- мастило або вода;
- тиск під час роботи.
Тому досвідчений заточувальник оцінює не тільки цифру на упаковці, а й реальну поведінку абразиву на конкретній сталі.
🛒 ІНФОРМАЦІЯ ДЛЯ ПОКУПЦЯ
Не купуйте камінь лише за принципом «6000 краще за 1000». Спочатку визначте, що потрібно зробити з кромкою. Для відновлення геометрії 6000 grit може бути майже марним, тоді як для фінального доведення 1000 grit може бути недостатньо.
Зернистість і характер різання
Фініш абразиву може впливати на характер контакту ріжучої кромки з матеріалом. Більш грубий фініш часто залишає вираженішу мікротекстуру, тоді як дуже дрібний абразив створює більш гладку поверхню.
Але не потрібно перетворювати це на правило: «грубий фініш ріже краще» або «дзеркальний фініш ріже краще».
Правильний фініш залежить від того, що саме потрібно різати.
Зернистість потрібно розглядати разом із типом абразиву
Особливо важливо це для сучасних ножових сталей. Камінь 1000 grit на одній сталі може працювати швидко та чисто, а на іншій — повільно або залишати зовсім інший характер поверхні.
Тому наступним логічним питанням після зернистості стає: з чого зроблене саме абразивне зерно?
І тут ми приходимо до алмазу.
📝 КОРОТКИЙ ВИСНОВОК
Позначення grit допомагає зрозуміти відносну тонкість абразиву, але не описує його повністю. 240, 400, 800, 1000, 3000 та 6000 — це різні етапи роботи, а не шкала «гірший → кращий».
📌 РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
У Базі знань Knife.net.ua ми рекомендуємо сприймати зернистість як інструмент керування процесом заточування. Саме питання «який grit?» має сенс тільки після відповіді на питання «що ми хочемо зробити з кромкою?».
12. Алмазні абразиви — коли вони справді потрібні
Алмазні абразиви займають особливе місце у сучасному заточуванні ножів. Причина проста: алмаз надзвичайно твердий, тому він здатний ефективно працювати з матеріалами, які для деяких традиційних абразивів можуть бути складнішими.
Особливо актуальними алмазні абразиви стали разом із поширенням сучасних високолегованих і порошкових ножових сталей. Але це не означає, що кожен ніж потрібно заточувати тільки алмазом.
💡 ВАРТО ЗАПАМ'ЯТАТИ
Алмазний абразив — не універсально «кращий» за всі інші. Його головна перевага — дуже висока твердість та ефективність у роботі з певними складними сталями. Вибирати його потрібно за конкретним завданням.
Чому алмаз працює з твердими сталями
Абразив повинен бути достатньо твердим, щоб ефективно взаємодіяти з матеріалом, який ми обробляємо. Алмаз має надзвичайно високу твердість, тому його зерно здатне ефективно видаляти метал із твердих ножових сталей.
Це особливо цікаво для сталей, які містять значну кількість твердих карбідів. У таких матеріалах потрібно працювати не тільки з металевою матрицею, а й із дуже твердими структурними складовими.
Саме тому при заточуванні деяких порошкових сталей алмаз може демонструвати значну перевагу в швидкості та ефективності.
Алмаз і порошкові сталі
Сучасні порошкові сталі можуть містити значну кількість карбідів, які підвищують зносостійкість та впливають на поведінку кромки.
Наприклад, при роботі зі сталями на кшталт CPM S90V або M398 абразив потрібно підбирати з урахуванням не тільки високої твердості, а й карбідної структури.
Для таких сталей звичайний м'який абразив може працювати повільніше, ніж очікує користувач. Це не означає автоматично, що камінь поганий — він просто може бути не оптимальним для конкретної задачі.
Алмазна пластина та алмазний камінь — не одне й те саме
У побуті словом «алмазний камінь» називають різні інструменти. Це можуть бути металеві або композитні пластини з алмазним зерном, алмазні бруски, пасти та інші абразивні системи.
Їхня поведінка залежить від того, як саме алмазне зерно закріплене на робочій поверхні.
Тому при виборі потрібно дивитися не тільки на слово «diamond», а й на конструкцію самого абразиву, його зернистість, якість покриття та призначення.
Перевага алмазу — швидкість роботи
Одна з головних причин використовувати алмаз — можливість досить швидко формувати геометрію на складних сталях.
Це особливо корисно, коли потрібно:
- змінити кут заточування;
- відновити сильно зношену кромку;
- прибрати невеликий дефект;
- працювати з дуже твердою сталлю;
- обробляти високолеговані порошкові сталі.
Але висока швидкість має і зворотний бік: помилку алмазний абразив теж може зробити швидко.
🛒 ІНФОРМАЦІЯ ДЛЯ ПОКУПЦЯ
Алмазний абразив особливо корисний, якщо у вас є тверді або високолеговані сталі. Але купувати найдорожчий алмазний набір тільки через слово «порошкова сталь» не потрібно. Спочатку визначте, які саме ножі ви будете заточувати та які операції реально виконуватимете.
Чи можна алмазом заточувати звичайні ножі
Так. Алмазний абразив не призначений виключно для порошкових сталей. Він може працювати з широким спектром ножових матеріалів.
Питання полягає не в тому, «чи можна?», а в тому, «чи є це оптимальним вибором?»
Для простої сталі, яку легко обробляє звичайний камінь, перевага алмазу може бути невеликою. Водночас користувач отримає швидку та ефективну систему, якщо вміє контролювати процес.
Алмаз не скасовує правильну техніку
Навіть найкращий алмазний абразив не компенсує нестабільний кут заточування. Якщо користувач постійно змінює положення ножа, геометрія кромки буде нерівномірною незалежно від вартості абразиву.
Так само алмаз не скасовує необхідності контролювати задирку. Після формування кромки потрібно правильно виконати наступні етапи доведення.
Тобто формула залишається незмінною:
ПРАВИЛЬНИЙ КУТ + ПРАВИЛЬНИЙ ТИСК + ПРАВИЛЬНИЙ АБРАЗИВ + КОНТРОЛЬ КРОМКИ
Чи потрібен алмаз для фінішного заточування
Так, у певних системах він може використовуватися і для фінішного доведення. Дрібні алмазні абразиви та пасти здатні формувати дуже тонку мікрогеометрію кромки.
Але знову ж таки, це не означає, що фініш алмазом автоматично кращий за фініш керамікою, водним каменем або іншим абразивом.
Фініш потрібно вибирати за характером різання, сталі та бажаною поведінкою кромки.
Алмаз та термічно оброблена сталь
Поведінка сталі на абразиві залежить не тільки від її номінальної марки. Велику роль відіграє термічна обробка, твердість та мікроструктура.
Одна й та сама марка сталі після різних режимів термообробки може по-різному відчуватися під час заточування. Це ще один доказ того, що заточування є продовженням усієї історії ножа — від металургії та термообробки до готової ріжучої кромки.
Коли алмаз справді варто вибрати
Алмазний абразив особливо виправданий, коли:
- потрібно працювати з твердою сталлю;
- сталь має високу зносостійкість;
- у структурі багато твердих карбідів;
- звичайний камінь працює занадто повільно;
- потрібно швидко сформувати або змінити геометрію;
- потрібен компактний та ефективний абразив.
Водночас для звичайного ножа з простою сталлю алмаз може бути просто одним із можливих варіантів, а не необхідністю.
🔬 АЛМАЗ У СИСТЕМІ KNIFE.NET.UA
Алмаз особливо цікавий там, де звичайному абразиву важко ефективно працювати з твердою та зносостійкою сталлю. Але його перевага реалізується тільки разом із правильною технікою заточування.
📝 КОРОТКИЙ ВИСНОВОК
Алмазні абразиви особливо корисні для твердих, високолегованих та зносостійких сталей. Їхня перевага — висока твердість та ефективність, але це не робить алмаз універсально найкращим абразивом для будь-якого ножа.
📌 РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
У сучасному ножовому заточуванні алмаз — це не «чарівний абразив», а точний інструмент для певних матеріалів і завдань. Особливо його значення зростає там, де потрібно працювати з твердими та карбідоутворюючими сталями.
ПІСЛЯМОВА ДО РОЗДІЛІВ 11–12
Тепер ми маємо ще два важливі елементи системи: зернистість визначає етап і характер роботи абразиву, а матеріал самого абразиву визначає його здатність ефективно взаємодіяти зі сталлю. Саме тому напис «6000 grit» без інформації про тип каменю не розповідає нам усієї історії.
У наступній парі продовжимо спеціалізовану частину абразивів: розберемо CBN-абразиви та керамічні абразиви — де вони справді потрібні, чим відрізняються від алмазу та яке місце займають у сучасній системі заточування ножів.
Після розгляду зернистості та алмазних абразивів логічно перейти до двох інших важливих груп — CBN та керамічних абразивів. Вони мають різну природу, різні робочі властивості та різні сфери застосування. Саме тому хороший вибір абразиву починається не з питання «що найкраще?», а з питання «яку роботу я хочу виконати на ріжучій кромці?»
CBN особливо цікавий там, де потрібна робота з твердими сталями та стабільний контроль знімання металу. Керамічні абразиви, своєю чергою, можуть бути дуже корисними для формування, доведення та підтримання ріжучої кромки залежно від конкретного типу матеріалу та його конструкції.
13. CBN-абразиви — що це та для яких сталей вони потрібні
CBN — це абревіатура від cubic boron nitride, тобто кубічний нітрид бору. Це надтвердий абразив, який за своїми властивостями займає особливе місце серед матеріалів для обробки металів. У ножовій тематиці CBN насамперед цікавий завдяки здатності ефективно працювати з твердими та зносостійкими сталями, де звичайний абразив може працювати повільніше або вимагати значно більше часу.
CBN — це не просто «ще один камінь для заточування». Це спеціалізований надтвердий абразив, який особливо цікавий для роботи з твердими сталями та завданнями, де потрібна ефективна і контрольована абразивна обробка.
Що робить CBN особливим
Основна перевага CBN полягає у поєднанні дуже високої твердості та стабільної роботи з металами. Для заточування ножів це має практичне значення: коли сталь має високу твердість і значну зносостійкість, абразив повинен не просто контактувати з поверхнею, а ефективно руйнувати та видаляти матеріал у зоні формування ріжучої кромки.
Саме тут CBN може проявити себе краще за частину традиційних абразивів. Він дозволяє працювати з твердими сталями без необхідності надмірно збільшувати тиск або витрачати багато часу на один і той самий етап.
Водночас важливо розуміти: висока твердість абразиву не компенсує неправильну техніку заточування. Якщо кут нестабільний, тиск надмірний, а послідовність абразивів підібрана неправильно, навіть дорогий CBN не зробить роботу автоматично якісною.
Для яких ножових сталей CBN особливо цікавий
Найбільший практичний інтерес CBN становить для твердих, високолегованих та зносостійких ножових сталей. Це можуть бути сталі з високою часткою легувальних елементів, великою кількістю твердих карбідів та високою робочою твердістю після правильної термічної обробки.
| Тип сталі | Чому CBN може бути цікавим |
|---|---|
| Високотверді сталі | Потрібен абразив, здатний ефективно працювати з твердим металом. |
| Зносостійкі сталі | Висока абразивна стійкість сталі може уповільнювати заточування. |
| Високолеговані сталі | CBN може забезпечувати ефективне знімання металу під час формування кромки. |
| Порошкові сталі | Може бути корисним для окремих високоміцних і високозносостійких марок. |
Наприклад, при роботі з такими сталями, як M398 або CPM S90V, питання вибору абразиву стає значно важливішим, ніж під час заточування простої вуглецевої або низьколегованої сталі.
Але це не означає, що для кожного такого ножа обов'язково потрібен CBN. Правильний вибір визначається конкретною геометрією, твердістю сталі, станом кромки та завданням. У багатьох випадках якісний алмазний абразив також буде цілком ефективним.
CBN та алмаз — це не одне й те саме
CBN часто порівнюють з алмазом, оскільки обидва належать до групи надтвердих абразивних матеріалів. Проте це різні матеріали з різними властивостями, тому їх не варто розглядати як повністю взаємозамінні.
| Характеристика | CBN | Алмаз |
|---|---|---|
| Тип | Кубічний нітрид бору | Кристалічний вуглець |
| Основна особливість | Надтвердий абразив для ефективної обробки металів | Надзвичайно твердий абразив із високою ефективністю на багатьох сталях |
| Ножова практика | Особливо цікавий для твердих сталей | Дуже універсальний для твердих і зносостійких сталей |
💡 Варто запам'ятати
CBN не потрібно купувати лише тому, що ніж виготовлений із дорогої або порошкової сталі. Його перевага проявляється тоді, коли властивості сталі та конкретне завдання справді виправдовують використання такого абразиву.
🛒 Інформація для покупця
Якщо ви купуєте точильну систему для ножів із твердих порошкових або високолегованих сталей, CBN може бути одним із вартих уваги варіантів. Але оцінюйте не тільки назву абразиву: важливі також зернистість, якість робочого шару, конструкція бруска або круга, сумісність із системою та ваша реальна потреба.
📝 Короткий висновок
CBN — спеціалізований надтвердий абразив, який особливо цікавий для заточування твердих та зносостійких ножових сталей. Його головна перевага — ефективна абразивна робота, але він не є універсально «кращим» за всі інші абразиви.
📌 Редакційна примітка Knife.net.ua
Вибір між CBN, алмазом, керамікою та іншими абразивами повинен ґрунтуватися не на ціні або статусі абразиву, а на властивостях конкретної сталі та завданні заточування. Правильний абразив — це той, який дозволяє контрольовано отримати потрібну геометрію та стан ріжучої кромки.
IV. ФОРМУВАННЯ РІЖУЧОЇ КРОМКИ
14. Керамічні абразиви для заточування ножів
Керамічні абразиви займають окреме місце в системах заточування ножів. Під цим поняттям можуть ховатися різні за складом та конструкцією матеріали, тому сама назва «керамічний камінь» ще не говорить, наскільки добре конкретний виріб працюватиме з тією чи іншою сталлю.
У практиці заточування кераміка часто використовується для доведення, фінішної обробки та підтримання гостроти, але окремі керамічні абразиви можуть виконувати й більш агресивну роботу. Тому необхідно розрізняти матеріал абразиву, його зернистість, структуру та призначення.
Керамічні абразиви можуть мати різний склад, твердість, пористість, зв'язку та характер роботи. Саме тому два керамічні бруски зовні можуть бути схожими, але поводитися під час заточування зовсім по-різному.
Як працює керамічний абразив
Під час контакту абразиву з клинком тверді абразивні зерна взаємодіють із металом ріжучої кромки та поступово знімають його. Результат залежить не тільки від твердості зерна, а й від того, як поверхня абразиву утримує та оновлює робочі зерна.
Саме цим пояснюється одна з важливих особливостей абразивів: однакове номінальне число зернистості не гарантує однакової поведінки різних каменів. Два вироби з близькою зернистістю можуть давати різну швидкість роботи, різну кількість знятого металу та різний характер риски на клинку.
Де кераміка особливо корисна
| Завдання | Роль керамічного абразиву |
|---|---|
| Фінішне заточування | Формування більш чистої та контрольованої поверхні ріжучої кромки. |
| Доведення | Зменшення слідів попереднього абразиву та уточнення стану кромки. |
| Підтримання гостроти | Може використовуватися для регулярного обслуговування вже сформованої кромки. |
| Контроль фінішу | Дозволяє отримувати передбачуваний характер поверхні за правильно підібраної зернистості. |
Кераміка для різних ножових сталей
Керамічні абразиви можуть працювати з широким спектром ножових сталей. Проте ефективність залежить від конкретного абразиву та сталі. Для звичайних нержавіючих і вуглецевих сталей кераміка може бути дуже практичною, особливо на етапах доведення.
На твердих порошкових сталях ситуація складніша. Деякі керамічні абразиви працюватимуть прийнятно, але при великій зносостійкості сталі алмаз або CBN можуть бути ефективнішими для швидкого формування геометрії. Тому не слід вибирати кераміку лише тому, що вона вважається «делікатним» або «фінішним» матеріалом.
Якщо потрібно не створити нову геометрію, а лише підтримати вже правильно сформовану кромку, керамічний абразив може бути значно доречнішим. Саме тут проявляється принцип, який буде проходити через увесь наш довідник: абразив повинен відповідати роботі, яку він виконує.
Керамічний стрижень і керамічний камінь — не одне й те саме
Важливо також не плутати різні формати керамічних виробів. Керамічний стрижень часто використовується для підтримання та доведення вже наявної ріжучої кромки, тоді як керамічний брусок може бути частиною повноцінної послідовності заточування.
Їхня робота залежить від геометрії, зернистості, тиску та техніки. Якщо на стрижні виконувати агресивні рухи з великим тиском, можна не лише покращити стан кромки, а й поступово змінювати її геометрію. Тому керамічний мусат не слід сприймати як повністю безпечну «щітку для гостроти», яка нічого не знімає.
💡 Варто запам'ятати
Керамічний абразив може бути дуже корисним для доведення та підтримання ріжучої кромки, але його можливості визначаються не самим словом «кераміка», а конкретною конструкцією, зернистістю та характеристиками виробу.
🛒 Інформація для покупця
Якщо ви обираєте керамічний абразив для ножа, звертайте увагу на призначення, зернистість, формат, твердість робочої поверхні та рекомендації виробника. Для регулярного обслуговування ножа може бути достатньо керамічного стрижня або фінішного бруска, тоді як для повного переформування ріжучої кромки може знадобитися значно агресивніший абразив.
📝 Короткий висновок
Керамічні абразиви — універсальний клас інструментів, який може використовуватися для заточування, доведення та підтримання ріжучої кромки. Їхня реальна ефективність залежить від конкретної конструкції абразиву, його зернистості та властивостей сталі ножа.
📌 Редакційна примітка Knife.net.ua
У практичному заточуванні немає універсального правила «кераміка — для фінішу, алмаз — для грубої роботи, CBN — для твердих сталей». Це лише загальна орієнтація. Реальний результат визначає поєднання сталі, термічної обробки, геометрії кромки, абразиву, зернистості, тиску та техніки майстра.
У цих двох розділах ми додали до картини заточування ще два важливі інструменти — CBN та кераміку. CBN показує, як спеціалізований надтвердий абразив може допомогти під час роботи з твердими та зносостійкими сталями, а кераміка демонструє інший підхід — контрольоване доведення та підтримання сформованої ріжучої кромки.
До цього моменту ми розглянули кут заточування, зернистість та різні типи абразивів. Але сам по собі хороший камінь ще не створює гострий ніж. Найважливіше відбувається в зоні ріжучої кромки — там, де дві площини заточування повинні сформувати правильну геометрію та зустрітися в єдиній вершині.
Саме тому правильне заточування починається не з швидких рухів по каменю, а з розуміння того, яку геометрію ми формуємо і за якими ознаками контролюємо її появу. Однією з найважливіших таких ознак є задирка.
15. Як правильно сформувати нову ріжучу кромку
Формування нової ріжучої кромки — це не просто процес «зробити ніж гострим». Насамперед це процес створення правильної геометрії в самому кінці клинка. Якщо стара кромка пошкоджена, сильно затуплена або потрібно змінити кут заточування, необхідно контрольовано зняти частину металу з обох боків клинка та сформувати нові фаски, які зустрінуться біля вершини.
Не потрібно прагнути отримати гостроту якомога швидше. Спочатку необхідно сформувати правильну геометрію ріжучої кромки, потім переконатися, що вона доходить до вершини, і лише після цього переходити до тонших абразивів та фінішного доведення.
Перший етап — визначити, що саме потрібно змінити
Перед початком роботи потрібно оцінити стан ножа. Якщо кромка лише трохи втратила гостроту, повністю формувати її заново може бути непотрібно. Якщо ж ніж має сколи, зам'яття, нерівномірний кут або необхідно перейти на іншу геометрію, потрібен більш агресивний етап роботи.
Тут важливо не плутати правку та повторне формування кромки. Правка може повернути кромку до робочого стану без значного знімання металу. Формування нової кромки передбачає вже цілеспрямовану зміну геометрії.
Другий етап — вибрати правильний початковий абразив
Якщо потрібно сформувати нову кромку, першим абразивом повинен бути той, який здатний ефективно, але контрольовано знімати необхідну кількість металу. Надто дрібний абразив зробить процес повільним, а надто грубий може створити зайві ризики для геометрії кромки.
Саме тому вибір зернистості не можна відривати від стану ножа. Для невеликої корекції може бути достатньо середнього абразиву. Для серйозної зміни кута або відновлення пошкодженої кромки може знадобитися значно грубіший.
| Стан ножа | Тип роботи | Логіка вибору абразиву |
|---|---|---|
| Незначне затуплення | Відновлення робочої кромки | Не починати з надто грубого абразиву. |
| Сильно затуплена кромка | Формування нової геометрії | Потрібен ефективний середньо-грубий або грубий етап. |
| Зміна кута | Переформування фасок | Потрібно зняти достатньо металу по всій необхідній ширині фаски. |
| Сколи або пошкодження | Відновлення вершини кромки | Спочатку видаляється пошкоджена зона, потім формується нова кромка. |
Третій етап — сформувати фаску під стабільним кутом
Коли початковий абразив вибрано, основним завданням стає стабільне утримання заданого кута. Ріжуча кромка формується поступово: абразив знімає метал із фаски, і ця фаска наближається до вершини.
Якщо кут постійно змінюється під час руху, фаска виходить нерівномірною. У результаті частина ріжучої кромки може бути вже сформована, а інша ще залишатися зі старою геометрією. Саме тому стабільність кута важливіша за швидкість руху.
Ключовий контроль
Під час формування нової кромки потрібно контролювати не тільки блиск фаски, а насамперед чи дійшов абразив до самої вершини ріжучої кромки по всій довжині. Саме це визначає, чи справді сформована нова кромка.
Четвертий етап — довести формування кромки до всієї довжини
Один із типових недоліків заточування — ситуація, коли майстер бачить блискучу фаску та вважає роботу завершеною, хоча частина старої кромки фактично ще залишилася. Особливо легко це пропустити біля п'яти або ближче до вістря, де геометрія клинка змінюється.
Правильне формування означає, що нова геометрія повинна бути послідовною вздовж усієї робочої частини ріжучої кромки. Необхідно уникати ситуації, коли середина кромки вже сформована, а окремі ділянки залишилися недоторканими.
П'ятий етап — сформувати зустрічну вершину
Коли одна фаска сформована до вершини, аналогічну роботу потрібно виконати з іншого боку. У результаті дві фаски поступово наближаються одна до одної. Саме в цій зоні формується майбутній апекс — найвища точка ріжучої кромки.
На цьому етапі виникає явище, яке є центральною темою наступного розділу — задирка. Її поява означає, що абразив уже дійшов до самої вершини металу. Але це ще не означає, що ніж завершено заточений.
💡 Варто запам'ятати
Під час формування нової кромки головна мета першого етапу — не дзеркальний блиск і не максимальна гострота, а повне та рівномірне формування заданої геометрії до самої вершини ріжучої кромки.
🛒 Інформація для покупця
Якщо ви замовляєте професійне заточування ножа, важливо уточнити не лише «наскільки гострим буде ніж», а й яку геометрію ріжучої кромки буде сформовано. Хороше заточування починається з правильного кута, рівномірних фасок та повного формування вершини.
📝 Короткий висновок
Нова ріжуча кромка формується послідовно: оцінка стану ножа, вибір відповідного абразиву, створення фасок під заданим кутом, повне підведення геометрії до вершини та контроль зустрічі двох фасок. Лише після цього має сенс переходити до тоншого заточування та фінішного доведення.
📌 Редакційна примітка Knife.net.ua
Формування кромки — це фундамент усього подальшого заточування. Якщо на першому етапі не сформована правильна геометрія, жоден фінішний абразив не зможе повністю виправити цю помилку.
16. Що таке задирка при заточуванні ножа
Задирка — це тонкий, деформований фрагмент металу, який утворюється безпосередньо біля вершини ріжучої кромки під час заточування. Коли абразив знімає метал з однієї фаски та доходить до самого краю, частина металу може не відокремитися повністю, а деформуватися й відігнутися в бік протилежної фаски.
Задирка — це своєрідний дуже тонкий металевий «прапорець» на вершині кромки. Він може бути настільки малим, що його неможливо нормально побачити неозброєним оком, але він суттєво впливає на реальну поведінку ножа.
Чому утворюється задирка
Поява задирки пов'язана з механічною деформацією металу в зоні дуже тонкої вершини. Коли фаска стає достатньо тонкою, метал на її краю вже не має достатньої опори, і частина матеріалу може пластично деформуватися замість того, щоб бути повністю знятою абразивом.
На характер задирки впливають сталь, її твердість, мікроструктура, геометрія кромки, абразив, тиск та техніка роботи. Саме тому одна сталь може утворювати добре помітну задирку, а інша — дуже дрібну та майже непомітну.
Чому поява задирки важлива
У процесі формування нової кромки задирка є важливою ознакою того, що абразив досяг вершини. Це дозволяє зрозуміти, що робота на конкретній стороні фаски дійшла до самого краю.
Саме тому досвідчений майстер не намагається просто «наточити блискучу фаску». Він контролює, чи дійшла геометрія до вершини. Задирка може бути одним із найкорисніших індикаторів цього процесу.
Важлива поправка
Задирка не є ознакою того, що ніж уже якісно заточений. Вона лише показує, що метал у зоні вершини був досягнутий абразивом. Після цього задирку потрібно контрольовано видалити.
Задирка може бути різною
У практиці заточування можна зустріти різні варіанти задирки. Вона може бути дуже тонкою та слабко відчутною, а може бути досить вираженою. Її розмір і характер залежать від способу заточування.
| Характер задирки | Що це може означати |
|---|---|
| Дуже тонка | Абразив дійшов до вершини, а деформація металу невелика. |
| Добре відчутна | Може бути результатом тривалішої роботи на грубому абразиві або більшого тиску. |
| Нерівномірна по довжині | Може свідчити про нерівномірне формування кромки. |
| Майже непомітна | Не означає автоматично, що кромка не сформована — особливо на твердих сталях та тонких геометріях. |
Чому не можна залишати задирку на кромці
Задирка є нестабільною частиною металу. Вона може тимчасово створювати відчуття надзвичайної гостроти, але під час перших контактів із матеріалом може загнутися, відламатися або змінити положення.
Через це ніж, який щойно після заточування здавався дуже гострим, може швидко втратити початкове відчуття гостроти. Проблема в такому випадку може бути не в сталі та не в геометрії, а саме в тому, що нестабільний металевий залишок на вершині не був правильно видалений.
Задирка — інструмент контролю, а не кінцевий результат
Це одна з найважливіших думок у всій темі заточування. Задирка потрібна майстру не для того, щоб залишити її на ножі, а для того, щоб зрозуміти, що геометрія досягла вершини.
Після підтвердження формування кромки потрібно перейти до контрольованого видалення задирки. Саме цей процес буде розглянуто окремо в наступному розділі — як правильно прибрати задирку.
💡 Варто запам'ятати
Поява задирки — важлива ознака досягнення вершини ріжучої кромки, але задирка сама по собі не є гостротою. Справжня якість заточування визначається станом стабільної вершини після її правильного видалення.
🛒 Інформація для покупця
Якщо після заточування ніж демонструє дуже високу гостроту, але швидко її втрачає, це ще не означає, що проблема в сталі. Однією з можливих причин може бути неповністю видалена або нестабільна задирка. Саме тому професійне заточування — це не тільки створення кромки, а й контроль її остаточного стану.
📝 Короткий висновок
Задирка — тонкий деформований залишок металу на вершині кромки, який виникає під час формування фаски. Вона є важливим індикатором того, що абразив досяг вершини, але повинна бути видалена перед отриманням стабільної робочої кромки.
📌 Редакційна примітка Knife.net.ua
Правильне розуміння задирки відділяє реальне заточування від простого створення відчуття гостроти. Задирка — це контрольний сигнал процесу, а не якість, яку потрібно залишити на ножі. Справжня мета — стабільна, симетрично сформована та правильно доведена вершина ріжучої кромки.
Тепер ми підійшли до одного з ключових моментів усієї технології заточування: кромка вже сформована, а задирка дала нам інформацію про досягнення її вершини. Але робота ще не завершена — наступний етап полягає в тому, щоб правильно прибрати задирку, не пошкодивши сформовану геометрію.
У попередньому розділі ми визначили, що поява задирки є важливим сигналом: абразив досяг вершини ріжучої кромки. Але на цьому заточування не закінчується. Навпаки — саме тепер починається один із найвідповідальніших етапів, адже нестабільний метал необхідно видалити, не зруйнувавши геометрію, яку ми щойно сформували.
Після цього виникає ще одне важливе питання: чи потрібна ножу звичайна симетрична кромка, чи доцільно сформувати мікропідвід. Це вже не просто питання гостроти, а питання балансу між різальністю, стабільністю вершини та умовами роботи ножа.
17. Як правильно прибрати задирку
Видалення задирки — це завершення етапу формування ріжучої кромки. Завдання полягає не в тому, щоб просто «зігнути» задирку в інший бік або відірвати її будь-яким способом, а в тому, щоб отримати стабільну вершину ріжучої кромки без залишків деформованого металу.
Задирку потрібно не маскувати, а контрольовано видалити. Надмірний тиск, агресивне полірування або хаотичні рухи можуть лише перемістити нестабільний метал замість того, щоб остаточно очистити вершину.
Спочатку потрібно переконатися, що кромка сформована
Перш ніж прибирати задирку, необхідно переконатися, що вона утворилася по всій потрібній довжині ріжучої кромки. Якщо на одному відрізку задирка є, а на іншому її немає, це може означати, що геометрія ще не дійшла до вершини в усіх місцях.
У такій ситуації передчасне видалення задирки може створити помилкове відчуття завершення роботи. Після цього майстер переходить до тонших абразивів, хоча окремі ділянки кромки ще залишаються зі старою геометрією.
Контроль перед переходом далі
Спочатку формується повна кромка, потім контролюється задирка, і лише після цього починається її видалення. Не варто намагатися одночасно формувати кромку та прибирати задирку.
Зменшуємо тиск
Один із головних принципів роботи із задиркою — поступове зменшення тиску. На етапі формування фаски абразиву потрібен достатній тиск для контрольованого знімання металу. Але коли геометрія вже дійшла до вершини, продовжувати працювати з тією самою силою недоцільно.
Надмірний тиск біля вершини може спричинити додаткову деформацію металу. Замість чистого видалення задирки ми ризикуємо знову загнути її або створити нову мікрозадирку.
Просте правило
Чим ближче ми працюємо до остаточної вершини кромки, тим меншим і контрольованішим повинен ставати тиск.
Переходимо на обидві сторони кромки
Якщо задирка була сформована під час роботи з одного боку, вона зазвичай відхиляється в напрямку протилежної сторони. Робота з другою фаскою дозволяє повернути процес у контрольований стан і поступово відокремити деформований метал від вершини.
Важливо не перетворювати цей етап на тривале агресивне заточування. Його мета — очистити вершину, а не продовжувати без необхідності змінювати геометрію.
Фінішні проходи повинні бути легкими
Після основного формування кромки корисними можуть бути дуже легкі контрольовані проходи по обох сторонах. Вони допомагають зменшити залишки задирки та привести вершину до більш стабільного стану.
На цьому етапі особливо важлива стабільність кута. Якщо майстер починає хаотично змінювати кут, він може округлити вершину або сформувати нову мікрофаску, хоча цього не планував.
Чому строп не завжди вирішує проблему
Строп із пастою часто використовується для фінального доведення, але його не слід сприймати як універсальний спосіб видалення будь-якої задирки. Якщо задирка велика або неправильно сформована, агресивне використання стропа може відігнути її замість повного видалення.
Крім того, м'яка поверхня стропа може трохи обтікати вершину. Якщо тиск надмірний, це здатне округляти кромку. Тому строп — це інструмент фінішного доведення, а не спосіб компенсувати неправильне формування кромки.
Як зрозуміти, що задирка справді прибрана
Відсутність видимої задирки ще не є абсолютним доказом ідеального стану кромки. Необхідно оцінювати її поведінку після легкого фінішного проходу та загальну стабільність різання.
Якщо ніж демонструє дуже різку початкову гостроту, але після кількох контрольованих різальних рухів вона різко падає, однією з можливих причин може бути залишкова задирка або нестабільна вершина. Це особливо важливо враховувати при роботі з тонкими та дуже гострими кромками.
| Ситуація | Ймовірна проблема |
|---|---|
| Ніж дуже гострий одразу після заточування, але швидко втрачає гостроту | Можлива залишкова або нестабільна задирка. |
| Гострота нерівномірна по довжині | Можливе нерівномірне формування кромки. |
| Після стропа кромка стала менш агресивною | Можливе округлення вершини через надмірний тиск або неправильний кут. |
| Одна сторона поводиться інакше за іншу | Можливе нерівномірне формування або видалення задирки. |
💡 Варто запам'ятати
Правильне видалення задирки — це не силове відривання металу, а контрольований перехід від сформованої кромки до стабільної вершини. Чим ближче до фінального стану, тим менший тиск і тим важливіша точність руху.
🛒 Інформація для покупця
Якщо ви віддаєте дорогий авторський або професійний ніж на заточування, важливо, щоб майстер працював не лише над «гостротою», а й над остаточним станом вершини кромки. Неправильно видалена задирка може створити дуже приємне перше враження, але нестабільний результат під час реальної роботи.
📝 Короткий висновок
Задирку потрібно прибирати поступово, зменшуючи тиск та контролюючи кут. Мета — не просто позбутися металевого «прапорця», а отримати чисту та стабільну вершину ріжучої кромки без її округлення чи додаткової деформації.
📌 Редакційна примітка Knife.net.ua
Якісне заточування закінчується не появою задирки, а її правильним видаленням. Гостра кромка повинна бути стабільною, а не просто здаватися гострою завдяки деформованому металу на її вершині.
18. Що таке мікропідвід і навіщо він потрібен
Мікропідвід — це дуже вузька додаткова фаска безпосередньо біля вершини ріжучої кромки, яка формується під дещо більшим кутом, ніж основна фаска. Його завдання полягає не в тому, щоб повністю змінити геометрію ножа, а в тому, щоб контрольовано змінити найтоншу та найбільш навантажену частину кромки.
Якщо основна фаска сформована під певним кутом, біля самої вершини можна створити дуже вузьку додаткову фаску під трохи більшим кутом. Вона змінює геометрію лише на останній ділянці кромки.
Навіщо потрібен мікропідвід
Основна причина використання мікропідводу — підвищення стабільності найтоншої частини ріжучої кромки. Дуже тонка вершина може бути надзвичайно гострою, але водночас чутливішою до навантажень.
Додавання невеликої фаски під більшим кутом збільшує товщину металу безпосередньо біля вершини. Це може зменшити її схильність до деформації або пошкодження під час роботи.
Важливий баланс
Мікропідвід може зробити кромку стабільнішою, але занадто широкий або занадто великий за кутом мікропідвід поступово збільшує опір різанню. Тому його сенс — знайти розумний баланс між агресивністю різання та стабільністю вершини.
Мікропідвід не означає «тупіший ніж»
На перший погляд може здатися, що збільшення кута біля вершини автоматично робить ніж тупішим. Але тут важлива ширина мікропідводу. Якщо він дуже вузький, його вплив на загальну геометрію клинка може бути невеликим, тоді як стабільність самої вершини помітно зміниться.
Саме тому мікропідвід є інструментом тонкого налаштування, а не способом просто «зробити ніж товстішим».
Коли мікропідвід може бути корисним
| Ситуація | Навіщо може знадобитися мікропідвід |
|---|---|
| Дуже тонка кромка | Додати стабільності без значної зміни всієї геометрії. |
| Тверда, але крихка кромка | Зменшити навантаження на найтоншу вершину. |
| Ніж для інтенсивної роботи | Підвищити запас стабільності кромки. |
| Регулярне обслуговування | Дозволити швидко відновлювати вузьку зону біля вершини. |
Мікропідвід та твердість сталі
Не існує універсального правила, за яким кожна тверда сталь обов'язково потребує мікропідводу. Поведінка кромки залежить від твердості, мікроструктури, карбідної фази, термічної обробки, геометрії та умов роботи.
Наприклад, дуже тверда зносостійка сталь може чудово тримати тонку кромку в одному застосуванні, але демонструвати крихкість в іншому. І навпаки, правильно термооброблена сталь із хорошою в'язкістю може стабільно працювати з тонкою геометрією без необхідності робити широкий мікропідвід.
Саме тому мікропідвід необхідно розглядати як частину системи заточування, а не як обов'язкову властивість певної марки сталі.
Мікропідвід і кут заточування
Тут особливо важливо розрізняти основний кут фаски та кут мікропідводу. Основна фаска визначає значну частину геометрії кромки, а мікропідвід працює лише в безпосередній близькості до вершини.
| Елемент | Роль |
|---|---|
| Основна фаска | Формує основну геометрію ріжучої кромки. |
| Мікропідвід | Тонко налаштовує геометрію безпосередньо біля вершини. |
| Вершина | Безпосередньо формує контакт ножа з матеріалом, який ріжеться. |
Чи потрібен мікропідвід кожному ножу?
Ні. Це один із принципових моментів. Мікропідвід є інструментом, а не обов'язковим етапом кожного заточування.
Для тонких ножів, які використовуються переважно для чистого різання, може бути доцільною дуже тонка геометрія без вираженого мікропідводу. Для ножа, який працює з більш жорсткими матеріалами або має підвищені вимоги до стабільності кромки, невеликий мікропідвід може бути практичним рішенням.
💡 Варто запам'ятати
Мікропідвід — це не «затуплення ножа», а дуже вузька додаткова фаска для контрольованої зміни геометрії біля вершини. Його завдання — знайти потрібний баланс між гостротою, стабільністю та умовами роботи.
🛒 Інформація для покупця
Якщо майстер пропонує сформувати мікропідвід, варто запитати під яким кутом, якої ширини та для яких умов використання він буде зроблений. Саме ці параметри, а не сам факт наявності мікропідводу, визначають його практичний результат.
📝 Короткий висновок
Мікропідвід — це вузька додаткова фаска біля самої вершини ріжучої кромки. Він може підвищити стабільність кромки та адаптувати її до умов роботи, але повинен бути контрольованим: надмірний кут або ширина мікропідводу можуть погіршити різальні властивості.
📌 Редакційна примітка Knife.net.ua
Хороша кромка — це не максимальна тонкість за будь-яку ціну. Її геометрія повинна відповідати сталі, термічній обробці та реальній роботі ножа. Мікропідвід є одним із інструментів, за допомогою якого майстер може налаштувати цей баланс.
Отже, після формування кромки ми послідовно пройшли два важливі етапи: нестабільна задирка повинна бути видалена, а геометрія вершини — за потреби додатково налаштована мікропідводом. Тепер можна переходити до наступного рівня — фінішного доведення, де головним завданням стає вже не формування кромки, а точне налаштування її робочого стану.
Після формування кромки, контролю задирки та, за потреби, створення мікропідводу ми переходимо до наступного етапу — фінішного доведення. Тут уже не потрібно агресивно змінювати геометрію. Завдання полягає в тому, щоб максимально акуратно привести вершину ріжучої кромки до стабільного робочого стану.
А після цього розберемо повний процес роботи на камені: від підготовки інструмента та ножа до послідовності рухів, контролю кута, тиску та переходу між абразивами.
V. ТЕХНІКА ЗАТОЧУВАННЯ
19. Фінішне доведення ріжучої кромки
Фінішне доведення — це завершальний етап роботи з ріжучою кромкою, під час якого майстер уже не формує основну геометрію, а уточнює стан її поверхні та вершини. Саме тут формується той характер різання, який ніж демонструватиме під час реальної роботи.
Головна ідея фінішного доведення
Фінішне доведення не повинно перетворюватися на нескінченне полірування. Його завдання — отримати потрібний стан ріжучої кромки відповідно до призначення ножа.
Що змінюється під час фінішного доведення
Після грубішого абразиву на фасках залишаються характерні сліди обробки. Наступний, тонший абразив поступово зменшує ці риски та формує більш дрібну структуру поверхні.
Але головне відбувається біля самої вершини. Правильно підібраний фінішний абразив дозволяє зменшити залишкові дефекти та стабілізувати ріжучу кромку, не змінюючи її основну геометрію.
Чи потрібна ножу максимально дрібна зернистість?
Ні. Це одна з найпоширеніших помилок у розумінні заточування. Висока зернистість не означає автоматично кращий ніж.
Для одного ножа робочим оптимумом може бути приблизно середній фініш, тоді як інший ніж може добре працювати після дуже тонкого доведення. Все залежить від сталі, геометрії, кута, призначення та матеріалу, який ніж буде різати.
Найкращий фініш — це не найдрібніший фініш. Найкращий фініш — той, який відповідає реальному завданню ножа.
Фініш для різних типів ножів
| Призначення | Характер фінішу |
|---|---|
| Універсальний ніж | Практичний робочий фініш без надмірного полірування. |
| Кухонний ніж | Тонка та чиста кромка, оптимізована під продукти. |
| Мисливський ніж | Фініш повинен враховувати міцність та контроль кромки під час роботи. |
| Туристичний ніж | Практична кромка з достатнім запасом стабільності. |
Чому після фінішу ніж може різати інакше
Два ножі з однаковим кутом та навіть однаковою маркою сталі можуть відчуватися зовсім по-різному після заточування. Причина може бути саме у характері фінішу.
Більш грубий фініш може залишати виражену мікроструктуру на ріжучій кромці, тоді як дуже тонке доведення робить поверхню значно гладкішою. Це змінює характер контакту кромки з матеріалом під час різання.
Тому поняття «гостріше» та «краще ріже» не завжди тотожні. У реальній роботі важлива не тільки максимальна гострота, а й відповідність кромки конкретному завданню.
Контроль тиску на фініші
На тонкому абразиві тиск повинен бути значно меншим, ніж під час формування первинної кромки. Надмірне натискання може деформувати вершину або створити нову мікрозадирку.
Саме тому останні проходи повинні бути легкими, стабільними та контрольованими. У багатьох випадках якість останніх кількох проходів важливіша за десятки агресивних рухів.
💡 Варто запам'ятати
Фініш — це не гонитва за максимальною зернистістю. Це контрольований етап, на якому формується остаточний характер ріжучої кромки відповідно до призначення ножа.
🛒 Інформація для покупця
Не варто оцінювати якість заточування тільки за фразою «заточено до 6000» або «до 10000 grit». Запитайте, для чого саме обрана така зернистість і який характер різання очікується. Для робочого ножа дуже тонкий фініш не завжди буде практичнішим.
📝 Короткий висновок
Фінішне доведення уточнює стан уже сформованої ріжучої кромки. Його мета — не максимальна гладкість, а оптимальне поєднання гостроти, стабільності та характеру різання.
📌 Редакційна примітка Knife.net.ua
У хорошому заточуванні фініш є продовженням логіки ножа. Кухонний, туристичний, мисливський та авторський ніж можуть вимагати різного характеру кромки. Тому оцінювати фініш потрібно через реальну роботу ножа, а не тільки через число grit.
20. Як правильно заточувати ніж на камені
Заточування ножа на камені — один із найбільш універсальних способів контролювати ріжучу кромку. На відміну від багатьох швидких методів, камінь дозволяє поступово змінювати геометрію, контролювати тиск і вибирати потрібний рівень фінішу.
Але саме ця свобода вимагає від користувача правильної техніки. Камінь не утримує кут автоматично, тому якість результату залежить від того, наскільки стабільно людина контролює кут, тиск, напрямок руху та послідовність абразивів.
Крок 1. Підготувати робоче місце
Камінь повинен бути надійно зафіксований. Він не повинен ковзати по поверхні під час роботи. Ніж також потрібно тримати контрольовано, щоб рух був передбачуваним.
Робоче місце повинно бути добре освітленим. Це дозволяє краще контролювати фаску, сліди абразиву та стан кромки.
Крок 2. Визначити кут
Перед початком заточування необхідно визначити, яку геометрію потрібно отримати. Важливо пам'ятати, що кут заточування часто вказують на одну сторону, тоді як загальний кут кромки є сумою кутів обох сторін.
Приклад
Якщо кожна сторона заточується під 15°, загальний кут симетричної кромки становить приблизно 30°. Саме тому під час обговорення кута завжди потрібно уточнювати, йдеться про кут однієї сторони чи повний кут ріжучої кромки.
Крок 3. Почати з відповідної зернистості
Якщо ніж просто трохи втратив гостроту, немає необхідності починати з дуже грубого каменю. Якщо ж потрібно повністю сформувати нову геометрію або виправити серйозне пошкодження, початковий абразив може бути значно грубішим.
Головний принцип простий: початковий абразив повинен відповідати обсягу роботи. Надмірно грубий камінь зніматиме метал швидше, але збільшить ризик помилок.
Крок 4. Працювати стабільним кутом
Під час руху по каменю необхідно намагатися зберігати однакове положення клинка відносно поверхні. Постійна зміна кута призводить до нерівномірної фаски та ускладнює формування стабільної вершини.
На практиці це одна з найскладніших навичок. Саме тому початківцю часто простіше працювати повільніше, концентруючись на положенні ножа, а не на кількості рухів.
Крок 5. Рівномірно обробляти довжину кромки
Необхідно стежити, щоб абразив працював по всій довжині потрібної ділянки. Особливої уваги потребують зона біля п'яти та ділянка перед вістрям, де форма клинка може змінюватися.
Якщо середина кромки обробляється значно більше, ніж кінці, можна отримати нерівномірну геометрію. Тому рухи повинні бути контрольованими та повторюваними.
Крок 6. Контролювати появу задирки
Під час формування кромки потрібно контролювати, чи дійшов абразив до вершини. Поява задирки є одним із практичних способів контролю цього моменту.
Після формування однієї сторони потрібно аналогічно опрацювати іншу. Не варто переходити до дуже тонкого абразиву, якщо основна геометрія ще не сформована по всій довжині.
Крок 7. Переходити на тонший абразив
Коли основна геометрія сформована, можна переходити до наступної зернистості. Новий абразив повинен поступово прибирати сліди попереднього, не створюючи нових проблем із геометрією.
Не потрібно поспішати. Кожен наступний абразив має виконати свою роботу. Якщо перейти далі занадто рано, глибокі риски попереднього каменю можуть залишитися на фасці.
Крок 8. Зменшувати тиск
З переходом до тонших абразивів тиск повинен поступово зменшуватися. На фінішних етапах важливіше контролювати вершину, ніж швидко знімати метал.
Надмірна сила на тонкому абразиві може округлити кромку або створити нову нестабільну задирку. Тому фінальні проходи повинні бути максимально акуратними.
Крок 9. Оцінити результат
Після завершення роботи необхідно оцінити не тільки відчуття гостроти, а й стабільність ріжучої кромки, рівномірність геометрії та відповідність фінішу призначенню ножа.
Хороший результат — це не просто ніж, який «ріже папір». Значно важливіше, щоб кромка стабільно виконувала свою роботу та не втрачала властивості після перших контактів із матеріалом.
💡 Варто запам'ятати
Правильне заточування на камені — це послідовний процес, а не швидка серія рухів. Спочатку формується геометрія, потім контролюється вершина, після цього прибирається задирка, змінюється зернистість і поступово зменшується тиск.
🛒 Інформація для покупця
Якщо ви хочете самостійно заточувати дорогі авторські ножі, краще спочатку відпрацювати техніку на менш цінному ножі. Камінь дає великий контроль, але водночас не прощає нестабільного кута та надмірного тиску.
📝 Короткий висновок
Заточування на камені дозволяє дуже точно контролювати ріжучу кромку, але потребує стабільного кута, правильного тиску та послідовного переходу між абразивами. Головне — не швидкість, а контроль кожного етапу.
📌 Редакційна примітка Knife.net.ua
Камінь не робить заточування автоматичним. Він лише дає майстру можливість максимально точно керувати процесом. Саме тому якість результату визначається не тільки самим абразивом, а поєднанням техніки, геометрії, сталі та правильної послідовності роботи.
На цьому етапі ми вже маємо повний базовий ланцюг: сформувати кромку → прибрати задирку → за потреби створити мікропідвід → виконати фінішне доведення. Наступний крок — навчитися ще точніше контролювати сам процес: стабільно утримувати кут і правильно дозувати тиск під час роботи.
Після того як ми розібралися з формуванням кромки, задиркою, мікропідводом і фінішним доведенням, настав час перейти до самої техніки роботи. Саме тут теоретично правильний вибір абразиву може або перетворитися на чудовий результат, або бути зіпсований нестабільним кутом і надмірним тиском.
У наступних двох розділах розберемо два фундаментальні параметри заточування: положення клинка відносно абразиву та силу, з якою ми притискаємо ніж до робочої поверхні. Разом вони визначають, як саме абразив взаємодіє з металом.
21. Як утримувати стабільний кут під час заточування
Стабільний кут — одна з головних умов якісного ручного заточування. Якщо положення ножа постійно змінюється під час руху по абразиву, фаска формується нерівномірно, а вершина кромки може отримати різну геометрію на різних ділянках.
При цьому стабільний кут не означає, що людина повинна механічно утримувати клинок з математичною точністю до кожного градуса. У реальній роботі важливіше зберігати приблизно однакову площину контакту та повторюваність руху.
💡 Головний принцип
Під час ручного заточування краще повільний і стабільний рух, ніж швидке проведення ножа по каменю з постійними змінами кута.
Чому кут змінюється під час руху
Для новачка може здаватися, що достатньо один раз поставити ніж під правильним кутом — і далі він автоматично залишатиметься в цьому положенні. Насправді під час руху кисть, лікоть і плече постійно змінюють положення.
Особливо складно це стає тоді, коли потрібно пройти всю довжину клинка. Біля п'яти, у центральній частині та біля вістря геометрія ножа змінюється, тому рука природно прагне трохи змінити положення.
Саме тому важливо контролювати не тільки сам кут, а й траєкторію руху ножа.
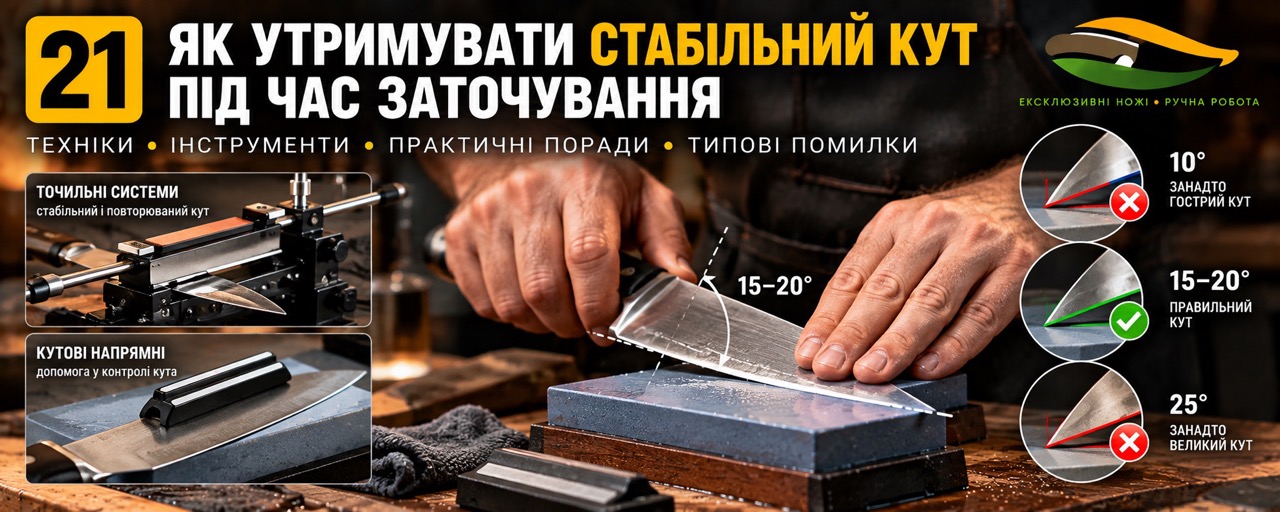
Кисть, лікоть і плече повинні працювати разом
Один із способів підвищити стабільність — не намагатися контролювати весь рух тільки кистю. Коли працює лише кисть, кут може постійно змінюватися навіть при невеликій зміні положення руки.
Більш контрольований рух формується за рахунок узгодженої роботи кисті, передпліччя та ліктя. Конкретна техніка залежить від форми каменю та особистої манери роботи, але головна мета залишається одна — не дозволяти клинку хаотично «гойдатись» відносно абразиву.
Важливо контролювати всю довжину кромки
Стабільний кут повинен зберігатися не тільки в одному місці. Якщо середина ножа заточується під одним положенням, а біля вістря кут мимоволі змінюється, кінцева геометрія буде різною по довжині.
| Ділянка клинка | Що потрібно контролювати |
|---|---|
| П'ята | Щоб крайня частина фаски не залишилася недоторканою. |
| Центральна частина | Щоб тиск і кут не змінювалися через довгий рух. |
| Передвістря | Щоб геометрія не стала випадково товстішою або тоншою. |
| Вістря | Особливо уважно контролювати зміну положення клинка. |
Як навчитися відчувати кут
Вміння стабільно тримати кут приходить насамперед із практикою. Але навчання можна зробити значно ефективнішим, якщо спочатку працювати повільно та усвідомлено.
Корисно періодично зупиняти рух і перевіряти, де саме працює абразив. Якщо потрібно сформувати певну фаску, важливо спостерігати, чи однаково змінюється її поверхня по всій довжині.
З часом рука починає запам'ятовувати потрібне положення, і контроль стає значною мірою м'язовою навичкою. Але навіть досвідченому майстру корисно періодично перевіряти результат, особливо при роботі з новою геометрією.
Типова помилка
Намагатися заточувати швидше, ніж рука здатна стабільно контролювати кут. Швидкість не компенсує нестабільну геометрію.
Що відбувається, якщо кут постійно змінюється
Якщо під час одного проходу кут стає меншим, а під час іншого — більшим, фаска поступово отримує нерівномірну форму. Вершина також може формуватися неоднаково.
У результаті ніж може бути дуже гострим в одному місці та значно слабшим в іншому. Така кромка може втрачати стабільність швидше, ніж рівномірно сформована.
📝 Короткий висновок
Стабільний кут — це основа передбачуваної геометрії кромки. У ручному заточуванні важливі не математична ідеальність кожного руху, а повторюваність, контроль і рівномірність роботи по всій довжині ножа.
🛒 Інформація для покупця
Якщо ви тільки навчаєтеся заточуванню, не починайте з дорогого авторського ножа. Спочатку важливо навчитися відчувати стабільне положення клинка та контролювати фаску на менш цінному інструменті.
📌 Редакційна примітка Knife.net.ua
Хороший майстер відрізняється не тим, що може заточувати дуже швидко, а тим, що може стабільно повторити потрібну геометрію. Саме повторюваність робить результат передбачуваним.
22. Тиск під час заточування — скільки сили потрібно
Другий фундаментальний параметр ручного заточування — тиск. Саме він визначає, наскільки активно абразив взаємодіє з металом. Надто малий тиск може зробити процес повільним, а надмірний — деформувати вершину, прискорити зношування абразиву або погіршити контроль кута.
Тому правильна відповідь на питання «скільки потрібно тиснути?» не має виглядати як одна універсальна цифра. Тиск змінюється залежно від етапу заточування, зернистості, типу абразиву, сталі та завдання.
💡 Головний принцип
На етапі формування геометрії тиск може бути відчутним. У міру переходу до фінішу він повинен поступово зменшуватися.
Чому більший тиск не означає швидше та краще
Інтуїтивно здається, що сильніше натискання повинно швидше знімати метал. Частково це справді так, особливо на грубих абразивах. Але після певної межі додатковий тиск перестає бути корисним.
Замість ефективного знімання металу ми можемо отримати надмірне навантаження на абразив і вершину кромки. Крім того, сильний тиск часто погіршує контроль руху.
Тиск залежить від етапу роботи
| Етап | Характер тиску | Основне завдання |
|---|---|---|
| Формування геометрії | Помірний, контрольований | Ефективно знімати метал. |
| Формування вершини | Помірний → менший | Контролювати кромку та задирку. |
| Перехід на тонший абразив | Легший | Зменшувати риски та стабілізувати кромку. |
| Фініш | Дуже легкий | Контролювати вершину без її деформації. |
Що відбувається при надмірному тиску
Сильне натискання може призвести до декількох проблем одночасно. По-перше, збільшується ймовірність зміни кута під час руху. По-друге, тонка вершина може деформуватися. По-третє, абразив може працювати не так, як задумано виробником.
Особливо небажаний надмірний тиск на фінальних етапах. Коли кромка вже дуже тонка, навіть невелике додаткове механічне навантаження може вплинути на її форму.
Типова помилка
Коли ніж погано заточується, початківець часто починає тиснути сильніше. Насправді проблема може бути в неправильному куті, невідповідній зернистості або недостатньо ефективному абразиві.
Як відчути правильний тиск
Універсальної сили в кілограмах для ручного заточування немає. Важливіше навчитися відчувати опір абразиву та бачити, як змінюється поверхня фаски.
Якщо абразив працює контрольовано, рух залишається стабільним, а метал знімається передбачувано. Якщо потрібно постійно докладати значних зусиль, варто спочатку перевірити, чи правильно підібраний абразив.
Особливо це актуально для твердих порошкових сталей. Їх не потрібно «перемагати силою». Значно ефективніше використовувати відповідний абразив, наприклад алмазний абразив для зносостійких сталей, та працювати контрольовано.
Тиск і розмір площі контакту
Відчуття тиску залежить також від площі контакту. Одна й та сама сила, прикладена до різної площі, створює різне локальне навантаження.
Саме тому не можна переносити відчуття роботи на одному камені безпосередньо на інший. Вузький абразив, широка поверхня, різна структура каменю та різна твердість робочого шару змінюють характер контакту.
Тиск повинен зменшуватися разом із зернистістю
Загальна практична закономірність дуже проста: чим тонший абразив і чим ближче ми до завершення заточування, тим легшим повинен бути контакт.
Це дозволяє зберегти сформовану геометрію та уникнути повторної деформації вершини. Саме тому останні проходи часто виконуються майже вагою самого ножа або з мінімальним додатковим натисканням — конкретний рівень залежить від абразиву та техніки.
🛒 Інформація для покупця
Якщо ніж заточується професійно, хороший майстер не повинен компенсувати невідповідний абразив надмірним тиском. Правильний інструмент дозволяє працювати контрольовано. Це особливо важливо для дорогих ножів із тонкою ріжучою геометрією.
📝 Короткий висновок
Тиск під час заточування повинен змінюватися залежно від етапу роботи. Для формування геометрії потрібен контрольований контакт, а для фінішу — значно легший. Сила не замінює правильний абразив, кут і техніку.
📌 Редакційна примітка Knife.net.ua
У професійному заточуванні сила натискання — це лише один із параметрів процесу. Правильний результат народжується з балансу кута, абразиву, тиску, швидкості руху та властивостей сталі.
Стабільний кут і правильний тиск працюють разом. Якщо кут постійно змінюється, геометрія стає непередбачуваною; якщо тиск надмірний, навіть правильно заданий кут може втратити сенс. Тому наступним логічним кроком буде розібрати повну послідовність заточування — від грубого абразиву до фінальної кромки.
Після формування кромки, видалення задирки, вибору фінішу, контролю кута та тиску залишається головне практичне питання: як зрозуміти, що ніж справді вже заточений?
Важливо не зводити відповідь до одного швидкого тесту. Якісна ріжуча кромка — це поєднання правильної геометрії, стабільної вершини, відсутності вираженої задирки та відповідності ножа його призначенню. Тому перевіряти результат краще кількома безпечними способами.
23. Як зрозуміти, що ніж уже заточений
Заточений ніж — це не просто ніж із блискучою фаскою і не обов'язково ніж, який демонструє максимальну гостроту в якомусь одному тесті. Якісно заточена кромка повинна мати сформовану геометрію, стабільну вершину та передбачувану поведінку під час нормального різання.
💡 Головний принцип
Не потрібно шукати один «магічний тест гостроти». Найнадійніша оцінка — це сукупність кількох ознак: рівномірність кромки, стабільність вершини та якість реального різання.
Перша ознака — кромка сформована по всій довжині
Перед будь-яким тестуванням потрібно переконатися, що ріжуча кромка сформована рівномірно. Якщо одна ділянка вже заточена, а інша залишилася зі старою геометрією, ніж не може вважатися повністю заточеним, навіть якщо окрема частина ріже дуже добре.
Особливу увагу потрібно приділяти переходам біля п'яти, передвістря та самого вістря. Саме там під час ручної роботи найчастіше виникають ділянки з іншою геометрією.
Що перевіряємо
- чи сформована фаска по всій необхідній довжині;
- чи немає очевидних ділянок зі старою геометрією;
- чи однаково оброблена кромка біля п'яти та вістря;
- чи не змінюється різко характер кромки на окремих ділянках.
Друга ознака — задирка не повинна залишатися робочим елементом кромки
Після основного заточування задирка повинна бути контрольовано видалена. Якщо нестабільний метал залишається на вершині, ніж може демонструвати дуже приємне перше відчуття гостроти, але ця гострота може швидко змінюватися під час роботи.
Саме тому результат не варто оцінювати одразу після одного-двох рухів ножем. Потрібно переконатися, що вершина кромки поводиться стабільно.
Безпечний спосіб контролю — звичайний різальний матеріал
Один із найпростіших способів оцінити результат — виконати контрольований різ звичайного відповідного матеріалу, не прикладаючи надмірної сили. Наприклад, для кухонного ножа можна оцінювати поведінку під час нормального різання продукту, для універсального ножа — характер його роботи з відповідним побутовим або робочим матеріалом.
Мета такого тесту — не перевірити максимальну межу кромки, а побачити, чи ніж легко входить у матеріал і стабільно продовжує різання.
Важливо
Перевірка повинна відповідати призначенню ножа. Не потрібно навмисно створювати екстремальні навантаження тільки для того, щоб «перевірити гостроту».
Папір — корисний орієнтир, але не абсолютний критерій
Різання тонкого паперу часто використовують як просту побутову перевірку гостроти. Він може показати, чи є очевидні проблеми з окремими ділянками кромки: наприклад, якщо ніж рве матеріал замість чистого різання.
Але цей тест не повинен перетворюватися на абсолютний стандарт. Результат залежить від типу паперу, його напрямку, геометрії ножа та характеру фінішу. Ніж не зобов'язаний проходити один конкретний тест, щоб вважатися правильно заточеним.
Перевірка рівномірності різання
Дуже корисно оцінювати не тільки сам факт гостроти, а й однаковість поведінки вздовж усієї кромки. Якщо одна частина ножа ріже легко, а інша вимагає помітно більшого зусилля, проблема може бути в нерівномірній геометрії або неповному формуванні кромки.
Це значно інформативніше, ніж просто сказати: «ніж гострий» або «ніж тупий».
Перевірка після короткої роботи
Хороша кромка повинна залишатися передбачуваною після нормального початкового використання. Якщо гострота різко змінюється після кількох звичайних різальних рухів, це може свідчити про залишкову задирку, нестабільну вершину, занадто тонку для цього завдання геометрію або невідповідність сталі й умов роботи.
Таким чином, стабільність гостроти іноді говорить про якість заточування більше, ніж миттєвий результат відразу після останнього проходу абразиву.
Яких тестів краще уникати
Для перевірки ножа немає потреби використовувати методи, які можуть пошкодити кромку або створити небезпечну ситуацію. Навмисне навантаження на ріжучу кромку, удари, спроби різати невідповідні тверді матеріали або інші руйнівні експерименти не дають якісної інформації про правильність звичайного заточування.
Такі випробування можуть лише пошкодити добре сформовану кромку. Особливо це стосується тонких та твердих ножів, де край може бути розрахований на різання, а не на ударне навантаження.
| Ознака | Що вона показує |
|---|---|
| Рівномірна кромка | Геометрія сформована без очевидних пропусків. |
| Чисте контрольоване різання | Кромка нормально взаємодіє з відповідним матеріалом. |
| Стабільність після роботи | Вершина не втрачає властивості одразу через нестабільний метал. |
| Відсутність небезпечних експериментів | Кромка перевіряється без зайвого ризику для ножа та користувача. |
💡 Варто запам'ятати
Заточений ніж — це не ніж, який пройшов один ефектний тест. Це ніж із правильно сформованою, стабільною та рівномірною ріжучою кромкою, яка виконує своє призначення.
🛒 Інформація для покупця
Якщо майстер демонструє гостроту ножа, важливіше оцінити рівномірність і стабільність різання, ніж вимагати один конкретний тест. Для дорогого авторського ножа особливо небажано перевіряти кромку руйнівними методами.
📝 Короткий висновок
Результат заточування краще оцінювати комплексно: за геометрією кромки, рівномірністю різання, відсутністю нестабільної задирки та поведінкою ножа після нормальної роботи. Безпечний контроль завжди кращий за руйнівний експеримент.
📌 Редакційна примітка Knife.net.ua
Ми розглядаємо гостроту не як видовищний трюк, а як робочу властивість ножа. Саме тому якість заточування потрібно оцінювати через реальну функцію ножа, а не через небезпечні або руйнівні випробування.
Ніж із різної сталі не можна заточувати за абсолютно однаковим сценарієм, очікуючи однакової поведінки. Навіть якщо два клинки мають однакову геометрію та однакову заявлену твердість, їхня реакція на абразив може суттєво відрізнятися.
Причина полягає в тому, що слово «сталь» приховує цілу систему властивостей: хімічний склад, структуру матриці, кількість і тип карбідів, розмір зерна, твердість після термічної обробки та особливості мікроструктури. Саме ця система визначає, як метал взаємодіятиме з абразивом.
VI. ЗАТОЧУВАННЯ РІЗНИХ НОЖОВИХ СТАЛЕЙ
24. Як сталь впливає на заточування ножа
Поведінка сталі під час заточування визначається не однією характеристикою. Не можна сказати: «ця сталь тверда, тому її важко точити» — і на цьому завершити пояснення. Твердість справді має значення, але вона працює разом із хімічним складом, мікроструктурою, карбідами та якістю термічної обробки.
💡 Головна формула цього розділу
Хімічний склад → мікроструктура → твердість і карбіди → взаємодія з абразивом → поведінка під час заточування.
Хімічний склад — перша частина відповіді
Хімічний склад сталі визначає, які фази та сполуки можуть утворюватися в її структурі після відповідної металургії та термічної обробки. Вуглець, хром, ванадій, молібден, вольфрам, ніобій та інші легувальні елементи можуть впливати на структуру, твердість, зносостійкість та характер карбідної фази.
Для заточування це означає, що два клинки можуть мати абсолютно різну реакцію на один і той самий абразив. Один матеріал буде зніматися відносно легко, інший вимагатиме більш агресивного або спеціалізованого абразиву.
Твердість — важлива, але не єдина характеристика
Вища твердість зазвичай означає, що метал складніше деформувати та знімати механічним способом. Тому тверді ножі можуть вимагати більш ефективного абразиву та більш уважної техніки.
Але твердість сама по собі не пояснює всієї поведінки. Дві сталі з близькими значеннями HRC можуть мати різну кількість карбідів, різний їхній розмір і різну мікроструктуру. Тому одна може відчуватися під абразивом зовсім інакше за іншу.
Саме тому ми не повинні перетворювати HRC на універсальний прогноз заточування.
Карбіди — один із ключових факторів
У багатьох ножових сталях значну роль відіграють карбіди — тверді частинки, що формуються завдяки вуглецю та легувальним елементам. Вони можуть підвищувати зносостійкість та впливати на здатність сталі довго утримувати ріжучу кромку.
Але для заточування тверді карбіди створюють додаткову складність. Абразив повинен ефективно взаємодіяти не тільки з металевою матрицею, а й із твердими структурними складовими.
Чому «зносостійка» не завжди означає «важка для заточування»
Зносостійкість сталі характеризує її опір зношуванню в роботі, але поведінка під час заточування залежить також від типу абразиву, його зернистості, тиску та структури самої сталі. Тому ці властивості пов'язані, але не є тотожними.
Розмір і розподіл карбідів також мають значення
Недостатньо знати лише загальну наявність карбідів. Важливо, які вони, наскільки великі, як розподілені та якою є структура металевої матриці навколо них.
Саме мікроструктура визначає, як абразив контактує з поверхнею. Тому порошкова металургія та інші технології виробництва можуть давати сталі з дуже високою зносостійкістю, але водночас із більш контрольованим розподілом структурних складових.
Для заточування це важливо тому, що макроскопічний напис на клинку не розповідає всієї історії. Одна й та сама марка сталі може поводитися по-різному залежно від термічної обробки та фактичного стану конкретного клинка.
Мікроструктура — прихований фактор заточування
Мікроструктура — це внутрішня організація сталі: матриця, зерно, карбіди та інші структурні складові. Саме вона пов'язує хімічний склад і термічну обробку з реальною поведінкою матеріалу.
Два ножі з однаковим маркуванням сталі можуть мати різну поведінку, якщо вони отримали різну термічну обробку. Саме тому заяви на кшталт «ця сталь завжди точиться важко» потрібно сприймати обережно.
У попередній статті про термічну обробку ножової сталі ми вже розглядали цей принцип: потенціал сталі реалізується через правильно сформовану мікроструктуру. Для заточування це має безпосереднє значення.
Абразив повинен відповідати сталі
Якщо сталь має високу твердість і значну кількість твердих карбідів, нераціонально намагатися компенсувати невідповідний абразив великим тиском. Значно ефективніше підібрати абразив, який здатний працювати з конкретною структурою сталі.
| Властивість сталі | Можливий вплив на заточування |
|---|---|
| Висока твердість | Може потребувати ефективнішого абразиву та більш точного контролю. |
| Висока зносостійкість | Може збільшувати час формування кромки. |
| Велика кількість твердих карбідів | Підвищує вимоги до абразиву та техніки роботи. |
| В'язка структура | Може давати іншу поведінку металу під час формування кромки. |
| Дрібна та рівномірна мікроструктура | Може сприяти більш передбачуваній поведінці кромки та фінішу. |
Чому порошкові сталі потребують окремого підходу
Порошкові сталі часто відрізняються високою зносостійкістю та складною карбідною системою. Тому під час їх заточування особливо важливий правильний вибір абразиву.
Це не означає, що будь-яка порошкова сталь автоматично складна для заточування. Але для багатьох високолегованих марок алмазні або інші спеціалізовані абразиви можуть бути практичнішими, ніж звичайний абразив, особливо під час формування нової геометрії.
Конкретний вибір потрібно робити за властивостями сталі, а не просто за словом «порошкова».
Одна марка сталі — не завжди однакова поведінка
Це один із найважливіших висновків для власника ножа. Напис на клинку визначає марку матеріалу, але не описує повністю фактичний стан сталі після виробництва та термічної обробки.
Саме тому два ножі з однаковою маркою можуть по-різному реагувати на той самий камінь, мати різну поведінку задирки та вимагати різного часу для формування кромки.
💡 Варто запам'ятати
Поведінку сталі під час заточування не можна пояснити лише твердістю. Хімічний склад, карбіди, мікроструктура, термічна обробка та реальна твердість працюють разом.
🛒 Інформація для покупця
Якщо ви обираєте ніж із дорогої або високозносостійкої сталі, звертайте увагу не тільки на назву марки. Для практичного використання важливі твердість, якість термічної обробки, геометрія кромки та можливість правильно обслуговувати ніж відповідним абразивом.
📝 Короткий висновок
Сталь безпосередньо впливає на характер заточування через свою твердість, хімічний склад, карбідну фазу та мікроструктуру. Саме тому різні сталі потребують різного підходу до абразиву, тиску, зернистості та часу роботи.
📌 Редакційна примітка Knife.net.ua
Ніж заточується не просто «зі сталі M390», «S90V» або «D2». Ми фактично працюємо з конкретною мікроструктурою конкретного клинка, яка сформувалася внаслідок металургії та термічної обробки. Саме цей підхід дозволяє правильно зрозуміти різницю між сталями під час заточування.
Тепер ми завершили базову практичну частину та відкрили наступний великий пласт статті. Ми вже знаємо, як оцінити готову кромку, а тепер починаємо розбирати, чому різні сталі поводяться під час заточування по-різному. Далі логічно перейти до конкретної групи — порошкових сталей та особливостей роботи з ними.
25. Як заточувати ножі з порошкових сталей
Порошкові ножові сталі стали надзвичайно популярними завдяки поєднанню високої зносостійкості, міцності, корозійної стійкості та здатності довго зберігати гостроту. До цієї групи належать, зокрема, M398, CPM S90V, CPM S35VN, Vanadis та багато інших сучасних сталей.
Однак висока зносостійкість, яка є перевагою ножа під час роботи, може стати додатковим викликом під час заточування. Абразиву потрібно ефективно взаємодіяти з дуже твердими структурними складовими сталі, а майстру — контролювати кут, тиск, послідовність зернистості та стан ріжучої кромки.
💡 Варто запам'ятати
Порошкова сталь не означає, що ніж потрібно заточувати якимось одним «спеціальним способом». Головне — підібрати абразив, здатний ефективно працювати з конкретною сталлю та її мікроструктурою, і не намагатися компенсувати невідповідний абразив надмірним тиском.
Чому порошкові сталі можуть заточуватися інакше
Головна причина полягає не просто в тому, що сталь називається «порошковою». Під час виробництва порошкової сталі прагнуть отримати більш однорідний розподіл легувальних елементів і карбідної фази. У результаті формується мікроструктура, яка може забезпечувати дуже високу зносостійкість.
Для власника ножа це означає просту річ: ріжуча кромка може довше зберігати робочий стан, але для її формування або відновлення може знадобитися більш ефективний абразив.
Саме тому не варто оцінювати складність заточування лише за назвою сталі. Дві порошкові сталі можуть поводитися на камені по-різному, а одна й та сама марка сталі може заточуватися по-різному залежно від твердості та термічної обробки.
M390, S35VN, S90V, M398 і Vanadis — це не однакова ситуація
Називати всі порошкові сталі однаково «важкими для заточування» було б неправильно. Їхній склад, кількість і характер карбідів, твердість та очікувана зносостійкість відрізняються.
Наприклад, M390 відома високою зносостійкістю та корозійною стійкістю, CPM S90V робить ще більший акцент на опорі зношуванню, тоді як CPM S35VN була розроблена з іншим балансом властивостей. M398 належить до дуже зносостійких порошкових сталей, а сталі сімейства Vanadis також можуть демонструвати значну стійкість до абразивного зношування.
Тому правильний підхід полягає не в тому, щоб запам'ятати одну універсальну схему для всіх порошкових сталей, а в тому, щоб розуміти їхню поведінку та підбирати інструмент під конкретну задачу.
Наприклад, для M398 висока зносостійкість є однією з ключових характеристик сталі, а для CPM S90V особливо важливо враховувати її високу стійкість до зношування ріжучої кромки.
Які абразиви найчастіше доречні
Для багатьох порошкових сталей особливо корисними є алмазні та CBN-абразиви. Їхня висока твердість дозволяє ефективно працювати зі зносостійкими сталями та їхніми твердими структурними складовими.
Але це не означає, що кожен ніж із порошкової сталі потрібно автоматично заточувати тільки алмазом. Вибір залежить від конкретної сталі, твердості, стану кромки, необхідного обсягу роботи та бажаного фінішу.
Важливий принцип:
Якщо абразив працює неефективно, перше рішення — не збільшувати тиск, а перевірити, чи правильно підібраний сам абразив. Надмірний тиск може погіршити контроль над кромкою, прискорити зношування абразиву та створити зайві проблеми під час формування апекса.
Чи можна заточувати порошкову сталь звичайним каменем
У багатьох випадках — так. Але питання полягає в ефективності. Звичайний абразив може чудово працювати на одній сталі й значно повільніше — на іншій.
Якщо потрібно лише підтримати вже сформовану ріжучу кромку, ситуація буде зовсім іншою, ніж коли необхідно суттєво змінити геометрію, відновити пошкоджену ділянку або сформувати нову фаску.
Тому під час вибору абразиву потрібно враховувати не тільки марку сталі, а й обсяг металу, який необхідно зняти.
Чому алмаз не звільняє від необхідності правильної техніки
Алмазний абразив може бути дуже ефективним, але саме тому він не прощає грубих помилок. Якщо кут нестабільний, зайвий метал знімається швидше, а геометрія кромки може змінюватися значно швидше, ніж на повільнішому абразиві.
Тому для порошкових сталей особливо важливі стабільний кут, помірний тиск, контроль формування задирки та поступове зменшення сили натискання на фінішних етапах.
Порошкова сталь і задирка
Поява задирки залишається важливою ознакою того, що абразив досяг вершини ріжучої кромки. Але форма та поведінка задирки можуть відрізнятися залежно від сталі, її твердості, геометрії та абразиву.
На зносостійкій сталі особливо небезпечно нескінченно продовжувати агресивне заточування після того, як геометрія вже сформована. Це може лише збільшити задирку замість того, щоб покращити гостроту.
Після формування кромки потрібно переходити до контрольованого зменшення тиску та акуратного видалення залишкової задирки.
Висока зносостійкість — перевага під час роботи, а не покарання під час заточування
Потрібно правильно розуміти компроміс. Сталь, яка довше чинить опір зношуванню, може вимагати більше часу або ефективнішого абразиву під час заточування. Але саме ця властивість дозволяє ножу довше зберігати робочу ріжучу кромку.
Тому оцінювати порошкову сталь тільки за складністю заточування неправильно. Її потрібно оцінювати за повним циклом експлуатації: скільки вона працює, як поводиться під навантаженням, як зберігає кромку і наскільки зручно її відновлювати.
🛒 Інформація для покупця
Якщо ви купуєте ніж із M390, S90V, S35VN, M398, Vanadis або іншої порошкової сталі, варто цікавитися не лише маркою сталі. Не менш важливі її фактична твердість, якість термічної обробки, геометрія ріжучої кромки та рекомендований спосіб обслуговування.
📝 Короткий висновок
Порошкові сталі не потребують «магічного» методу заточування. Їм потрібні відповідний абразив, стабільний кут, контрольований тиск і розуміння того, як конкретна сталь поводиться під час зняття металу. Чим вища зносостійкість сталі, тим важливіше не боротися з нею силою, а правильно підібрати інструмент.
📌 Редакційна примітка Knife.net.ua
Поняття «порошкова сталь» саме по собі не визначає складність заточування. Реальна поведінка ножа формується сукупністю хімічного складу, мікроструктури, твердості, термічної обробки, геометрії та характеристик абразиву.
26. Як заточувати тверді ножові сталі
Висока твердість ножової сталі часто сприймається як синонім складного заточування. Насправді це лише частина картини. Тверда сталь може вимагати більшої точності та правильного вибору абразиву, але вона цілком нормально заточується, якщо процес відповідає її властивостям.
Насамперед потрібно розділяти два поняття: твердість сталі та її зносостійкість. Вони пов'язані, але не є одним і тим самим. На швидкість заточування впливають також карбіди, легування, мікроструктура, термічна обробка та характеристики абразиву.
💡 Варто запам'ятати
Тверда сталь ≠ незаточувана сталь. Висока твердість підвищує вимоги до абразиву та контролю процесу, але сама по собі не означає, що ніж неможливо якісно заточити.
Що змінюється при високій твердості
Коли сталь має високу твердість, її ріжуча кромка зазвичай краще чинить опір деформації. Це може бути великою перевагою під час експлуатації: добре сформована кромка довше зберігає свою геометрію за відповідних умов роботи.
Але під час заточування ця ж властивість означає, що метал складніше видаляється абразивом. Якщо використовувати недостатньо ефективний абразив, процес може стати повільним, а спроба компенсувати це силою лише погіршить контроль.
Тому високотверді сталі особливо добре демонструють головний принцип правильного заточування: ефективність визначається не кількістю сили, а відповідністю системи заточування матеріалу ножа.
Твердість і поведінка ріжучої кромки
Висока твердість може допомагати кромці краще протистояти пластичній деформації. Але це не означає автоматичної переваги в будь-яких умовах.
Якщо ніж використовують відповідно до його призначення, тверда сталь може забезпечувати дуже стабільну ріжучу кромку. Якщо ж геометрія занадто тонка для конкретного навантаження або умови роботи передбачають удари та бокові навантаження, поведінка кромки може бути зовсім іншою.
Саме тому твердість потрібно розглядати разом із в'язкістю, геометрією та мікроструктурою, а не як окремий показник якості.
Який абразив використовувати
Для твердих і зносостійких сталей часто доцільно використовувати алмазні або CBN-абразиви. Вони можуть забезпечити достатню ефективність зняття матеріалу без необхідності надмірного тиску.
Однак вибір повинен залежати від конкретної задачі. Якщо необхідно сформувати нову геометрію, потрібен один рівень агресивності. Якщо ріжуча кромка вже сформована й необхідно лише виконати фінішне доведення, потрібен зовсім інший режим.
Головне правило:
Не вибирайте абразив за принципом «чим твердіша сталь, тим грубіший камінь». Потрібно враховувати стан кромки, необхідну зміну геометрії, матеріал абразиву та бажаний результат.
Чому не варто збільшувати тиск
Коли абразив знімає метал повільніше, природною реакцією може бути сильніше натиснути на ніж. Але це не завжди прискорює роботу в корисному сенсі.
Надмірний тиск може зменшити контроль над кутом, прискорити зношування робочої поверхні абразиву, створити нерівномірну геометрію фаски та ускладнити контроль задирки.
На фінішних етапах проблема стає ще помітнішою: сильний тиск може звести нанівець переваги тонкого абразиву та погіршити стабільність вершини ріжучої кромки.
Висока твердість вимагає стабільного кута
На твердій сталі помилка в геометрії не стає менш важливою — навпаки, контроль кута залишається одним із центральних завдань.
Якщо кут постійно змінюється, абразив працює нерівномірно. На одній ділянці фаска може бути вже сформована, а на іншій — ще не доходити до вершини кромки.
Тому під час роботи з твердими сталями особливо важливо контролювати рух ножа від п'яти до вістря та не намагатися компенсувати помилки геометрії додатковим тиском.
Чи означає висока твердість, що ніж довше залишається гострим
Не обов'язково. Твердість є важливою характеристикою, але сама по собі не визначає тривалість збереження гостроти.
На реальне збереження ріжучої здатності впливають хімічний склад сталі, карбідна фаза, мікроструктура, термічна обробка, геометрія кромки та характер роботи ножа.
Саме тому два ножі з близькими значеннями HRC можуть демонструвати різну поведінку під час роботи та заточування.
Тверда сталь і фінішна заточка
Після формування геометрії не потрібно автоматично переходити до максимально тонкого абразиву. Фініш повинен відповідати призначенню ножа.
Для одного ножа оптимальним може бути помірно тонкий робочий фініш, для іншого — більш гладка кромка. Важливо, щоб останні проходи виконувалися з контрольованим і значно меншим тиском, ніж під час формування геометрії.
Якщо потрібна максимально стабільна вершина кромки, особливого значення набуває правильне видалення задирки та контроль останніх проходів абразиву.
Чого не потрібно боятися власнику твердого ножа
Не потрібно сприймати ніж із високою твердістю як предмет, який можна обслуговувати лише дорогою професійною системою. Складність визначається не самою цифрою HRC, а поєднанням характеристик сталі та стану кромки.
Правильно підібраний абразив, стабільний кут і контрольований тиск дозволяють поступово сформувати якісну ріжучу кромку без агресивного впливу.
🛒 Інформація для покупця
Якщо ніж має високу твердість, не варто сприймати це як недолік. Важливіше з'ясувати, для якої роботи він створений, яка геометрія ріжучої кромки використана, яка фактична твердість заявлена виробником і який спосіб заточування рекомендується для цієї сталі.
📝 Короткий висновок
Висока твердість не робить ніж незаточуваним. Вона лише підвищує вимоги до правильного абразиву, стабільності кута та контролю тиску. Якщо система заточування підібрана правильно, навіть дуже тверда ножова сталь може обслуговуватися прогнозовано та якісно.
📌 Редакційна примітка Knife.net.ua
Твердість — лише одна складова поведінки ножової сталі. Під час заточування необхідно одночасно враховувати твердість, мікроструктуру, карбіди, геометрію кромки, тип абразиву та призначення ножа. Саме комплексний підхід дозволяє отримати стабільний результат без зайвого знімання металу.
З порошковою та твердою сталлю працює не сила, а правильна система
У цих двох розділах ми розділили два поняття, які часто помилково об'єднують: порошкова сталь і висока твердість. Обидві характеристики можуть підвищувати вимоги до заточування, але жодна з них не робить ніж принципово незаточуваним. Наступний крок — перейти до м'яких ножових сталей і побачити протилежну ситуацію: там проблемою часто стає не складність зняття металу, а швидкість деформації та нестабільність ріжучої кромки.
27. Як заточувати м'які ножові сталі
М'які ножові сталі поводяться під час заточування інакше, ніж високотверді та високолеговані сталі. Їх зазвичай легше обробляти абразивом, швидше формується фаска, але водночас ріжуча кромка може бути більш схильною до пластичної деформації. Саме тому просте правило «м'яку сталь легко заточувати» лише частково описує реальну ситуацію.
Для таких ножів важливо не тільки швидко сформувати гостру кромку, а й зробити її стабільною, чистою та придатною до реальної роботи. Надмірний тиск, неправильний кут або недостатній контроль задирки можуть призвести до того, що ніж після начебто успішного заточування дуже швидко втратить гостроту.
💡 Варто запам'ятати
М'яка сталь не обов'язково означає погану сталь. Її переваги можуть проявлятися у простоті заточування, в'язкості та здатності кромки певною мірою деформуватися замість крихкого руйнування. Але така кромка потребує правильно підібраної геометрії та регулярного обслуговування.
Що відбувається з м'якою сталлю під час заточування
Абразив видаляє матеріал із поверхні фаски, формуючи потрібну геометрію ріжучої кромки. На сталі з нижчою твердістю цей процес часто відбувається швидше, ніж на високотвердих зносостійких сталях.
Але метал біля самого апекса може поводитися не так, як основна маса фаски. Через меншу опірність деформації тонка вершина кромки може легше згинатися або витягуватися під дією абразиву.
Тому під час заточування м'якої сталі особливо важливо розуміти: швидке зняття металу ще не означає правильне формування ріжучої кромки.
Формування кромки на м'якій сталі
Починати потрібно з оцінки стану ножа. Якщо стара фаска збережена і потрібно лише відновити гостроту, немає сенсу використовувати надмірно грубий абразив. Якщо ж геометрія пошкоджена або необхідно сформувати новий кут, грубіший абразив може бути виправданим.
Під час формування фаски головна мета — рівномірно підвести обидві сторони до вершини ріжучої кромки. Не потрібно намагатися отримати дзеркальний блиск на цьому етапі. Спочатку формується правильна геометрія, а вже потім виконується доведення.
🟩 Практичний принцип
На м'якій сталі краще працювати контрольовано, ніж агресивно. Якщо абразив знімає метал швидко, зменшення тиску допомагає краще контролювати геометрію та не створювати зайвої деформації тонкої ріжучої кромки.
Задирка на м'яких сталях
Задирка може формуватися досить легко, особливо якщо використовується грубий абразив, великий тиск або тривала робота по одному боці кромки.
Важливо розуміти, що велика задирка не є ознакою якісного заточування. Вона лише показує, що метал у зоні апекса деформувався під дією абразиву.
Якщо просто перевести ніж на інший бік і продовжувати працювати з великою силою, можна сформувати значну деформовану смугу металу. Після цього здається, що ніж гострий, але нестабільна кромка дуже швидко змінить форму під час роботи.
⚠️ Важливе застереження
Не намагайтеся «вирішити» проблему задирки ще більшим тиском. На м'якій сталі це може лише збільшити деформацію. Краще зменшити тиск, чергувати сторони та поступово переходити до легших фінішних проходів.
Чому контроль тиску тут особливо важливий
М'яка сталь швидко реагує на роботу абразиву. Це зручно для формування геометрії, але водночас створює спокусу працювати занадто активно.
Надмірний тиск може призвести до нерівномірного зняття металу, збільшення задирки та погіршення контролю кута. На завершальних етапах це особливо небажано, оскільки вершина кромки вже дуже тонка.
Тому корисна послідовність виглядає так: формування геометрії — помірний тиск; вихід на апекс — контрольований тиск; видалення задирки — легкі проходи; фініш — мінімальний робочий тиск.
Який фініш потрібен м'якій сталі
Для м'яких сталей не обов'язково використовувати надзвичайно тонкий абразив. Практичний фініш залежить від призначення ножа, його геометрії та матеріалів, які він буде різати.
Надмірне полірування не компенсує неправильну геометрію. Якщо апекс сформований нестабільно або залишилася задирка, перехід на дуже дрібний абразив не вирішить проблему автоматично.
Для робочого ножа часто важливіше отримати чисту та стабільну кромку, ніж домагатися максимально дзеркального стану фаски.
🩵 Технічний акцент
Фініш ріжучої кромки потрібно оцінювати не за блиском фаски, а за тим, наскільки стабільно сформований апекс і наскільки добре отримана кромка відповідає реальній роботі ножа.
М'яка сталь і мікропідвід
У деяких випадках вузький мікропідвід може бути корисним для стабілізації ріжучої кромки. Він створює невелику додаткову фаску без необхідності повністю змінювати основну геометрію ножа.
Але мікропідвід не є універсальним рецептом. Його ширина та кут повинні відповідати призначенню ножа. Надмірно широкий або крутий мікропідвід може збільшити опір різанню.
Чому м'яку сталь часто потрібно обслуговувати частіше
Якщо ріжуча кромка має нижчу твердість, вона може швидше змінювати форму під робочим навантаженням. Це не завжди означає швидке стирання металу: частина втрати гостроти може бути пов'язана саме з деформацією кромки.
Тому для такого ножа регулярна легка правка або фінішне обслуговування іноді доцільніші, ніж очікування моменту, коли буде потрібно повністю формувати нову фаску.
🟩 Практична порада
Якщо ніж із м'якої сталі втратив частину гостроти, спочатку оцініть стан кромки. Якщо геометрія ще збережена, не поспішайте переходити до грубого абразиву. Легке відновлення може зберегти значно більше металу.
🛒 Інформація для покупця
Якщо вам потрібен ніж, який легко обслуговувати самостійно, сталь із нижчою твердістю може бути цілком практичним вибором. Але варто враховувати, що простіше заточування може поєднуватися з частішою необхідністю відновлювати геометрію кромки.
📝 Короткий висновок
М'які сталі зазвичай легко піддаються абразиву, але саме тому потребують особливо уважного контролю тиску, задирки та фінішу. Хороше заточування — це не максимальна швидкість зняття металу, а стабільна ріжуча кромка, яка відповідає призначенню ножа.
📌 Редакційна примітка Knife.net.ua
Поняття «м'яка сталь» не повинно сприйматися як оцінка якості ножа. Важливо розглядати твердість у зв'язці з хімічним складом, термічною обробкою, геометрією та призначенням клинка.
Після розмови про різні типи сталі виникає практичне питання: чим саме заточувати ніж? На ринку існують водні та масляні камені, алмазні пластини, керамічні абразиви, керовані точильні системи, електричні точилки та багато інших рішень.
Жоден із цих способів не є універсально найкращим. Правильний вибір залежить від досвіду користувача, кількості ножів, типу сталі, необхідної точності кута, частоти обслуговування та того, наскільки багато контролю людина хоче мати над самим процесом.
🩵 Головна ідея
Найкраща система заточування — не найдорожча і не найскладніша. Це та система, яка дозволяє конкретному користувачу стабільно отримувати потрібну геометрію та гостроту без зайвого знімання металу.
Заточування на камені
Камінь — один із найуніверсальніших способів заточування. Він дозволяє безпосередньо контролювати рух ножа, кут, тиск і послідовність абразивів.
Головна перевага каменю — контроль. Користувач може сам визначати, скільки металу знімається, де саме працює абразив і який фініш формується.
Але саме ця свобода вимагає навички. Початківцю спочатку складно стабільно утримувати кут, особливо на переході від п'яти клинка до вістря.
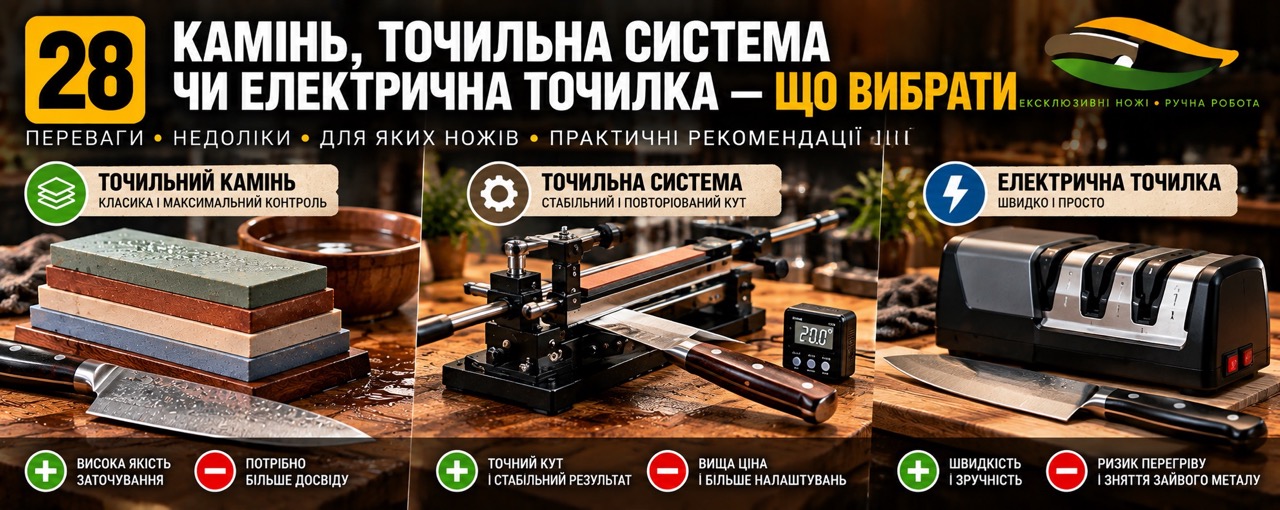
🟩 Кому підходить камінь
Камінь особливо добре підходить тому, хто хоче навчитися розуміти сам процес заточування: геометрію фаски, формування задирки, роботу різних зернистостей та вплив тиску на результат.
Керована точильна система
Точильна система з фіксованим або контрольованим кутом дозволяє значно легше повторювати задану геометрію. Це особливо корисно для користувача, який ще не має достатньої моторної навички для стабільної роботи вільною рукою.
Її перевага полягає не тільки у зручності. Контроль кута допомагає отримувати більш повторюваний результат під час обслуговування одного або декількох ножів.
Водночас сама система не гарантує якісного заточування. Потрібно правильно встановити ніж, вибрати кут, підібрати абразив і контролювати тиск.
🩵 Технічний акцент
Фіксація кута вирішує одну з головних проблем початківця — нестабільність положення ножа. Але вона не замінює правильного вибору абразиву та контролю формування ріжучої кромки.
Електрична точилка
Електрична точилка приваблює швидкістю та простотою використання. Для певних побутових ножів вона може бути зручним рішенням, особливо коли користувачу потрібне регулярне швидке обслуговування без освоєння повної техніки ручного заточування.
Але швидкість має свою ціну: користувач часто має менше контролю над процесом, ніж під час роботи на камені або керованій системі.
Якщо електрична система агресивно знімає метал, неправильне положення ножа або зайвий тиск можуть швидко змінити геометрію ріжучої кромки. Тому для дорогих авторських ножів, складних геометрій або сталей із високою зносостійкістю вибір електричної системи потребує особливої обережності.
⚠️ Важливе застереження
Швидке заточування не означає якісне заточування. Якщо система знімає багато металу за короткий час, помилки в положенні ножа також можуть накопичуватися швидше.
Що вибрати початківцю
Для людини, яка тільки починає вчитися заточувати ножі, керована точильна система може бути зручним способом швидше отримати повторюваний кут. Водночас базове навчання роботі на камені також має велику цінність, оскільки формує розуміння того, що насправді відбувається з ріжучою кромкою.
Початківцю не обов'язково одразу купувати велику кількість абразивів. Набагато корисніше навчитися контролювати один робочий абразив, розуміти момент формування апекса та правильно видаляти задирку.
🟩 Практична рекомендація
Якщо ви початківець, не будуйте систему навколо максимальної кількості каменів. Почніть із невеликого набору, на якому можна навчитися стабільно формувати кромку, а потім розширюйте систему відповідно до реальних потреб.
Що вибрати досвідченому користувачу
Досвідчений користувач може отримати значно більше свободи від каменів. Він уже здатний контролювати кут рухом руки, бачити характер роботи абразиву та адаптувати процес до конкретного ножа.
Для нього може бути корисною комбінація різних систем: наприклад, камені для основної роботи, алмазні або CBN-абразиви для зносостійких сталей, а окремі фінішні інструменти — для доведення.
Що вибрати майстру
Майстру, який регулярно працює з різними ножами та сталями, важлива не одна універсальна точилка, а система інструментів.
У такій системі можуть поєднуватися різні абразиви та методи залежно від завдання: грубе формування геометрії, робота з твердими порошковими сталями, фінішне доведення, відновлення пошкодженої кромки або делікатне обслуговування вже гострого ножа.
Тут головною перевагою стає не сам інструмент, а здатність майстра правильно визначити, що саме потрібно зробити з конкретною кромкою.
🩵 Порівняння підходів
| Система | Головна перевага | Що потребує навички |
|---|---|---|
| Камінь | Максимальний контроль | Стабільність кута та руху |
| Точильна система | Повторюваність кута | Правильне встановлення ножа та контроль абразиву |
| Електрична точилка | Швидкість і простота | Контроль зняття металу та відповідність ножу |
⚠️ Ще один важливий момент
Не варто вибирати систему лише за принципом «вона дає найгостріший ніж». Для постійної експлуатації важливіші повторюваність результату, контроль геометрії, сумісність абразиву зі сталлю та кількість металу, яку система знімає під час обслуговування.
🛒 Інформація для покупця
Якщо ви маєте один-два звичайні ножі, вам не обов'язково потрібна складна професійна система. Якщо ж у вас дорогі авторські ножі, порошкові сталі або велика колекція, варто інвестувати не просто в «точилку», а в систему, яка дозволяє контролювати кут, абразив і фініш.
📝 Короткий висновок
Камінь дає найбільше свободи, керована система — більше повторюваності, а електрична точилка — швидкість і простоту. Для початківця важлива стабільність результату, для досвідченого користувача — контроль, а для майстра — можливість адаптувати систему до різних сталей і геометрій.
📌 Редакційна примітка Knife.net.ua
Не існує однієї «правильної» системи заточування для всіх ножів. Правильний вибір визначається конкретною сталлю, геометрією, станом ріжучої кромки, досвідом користувача та характером майбутньої роботи ножа.
Пояснення до розділів 27–28
У 27 розділі ми спеціально показали протилежну сторону порівняно з порошковими та високотвердими сталями. Тут проблема часто полягає не в тому, що абразив «не бере» сталь, а в тому, що метал занадто легко знімається й тонка кромка може деформуватися. Тому особливого значення набувають контроль тиску, задирки та правильний фініш.
28 розділ відкриває нову велику частину статті — вибір самої системи заточування. Ми навмисно не проголосили переможцем ні камінь, ні точильну систему, ні електричну точилку. У хорошій енциклопедії важливо показати читачеві логіку вибору: інструмент повинен відповідати сталі, геометрії ножа, досвіду людини та конкретному завданню.
А далі ми зможемо перейти вже до окремих інструментів і розібрати їх набагато глибше — починаючи з каменів та їхніх типів і закінчуючи спеціалізованими абразивами.
29. Мусат — заточує чи править ніж
Мусат — один із найвідоміших інструментів для догляду за ножем, але водночас один із найбільш неправильно зрозумілих. У побуті часто можна почути просте формулювання: «проведи ножем по мусату — і він знову заточений». Насправді все значно цікавіше.
У більшості випадків мусат не замінює повноцінного заточування. Його основне завдання — підтримувати вже сформовану ріжучу кромку, а конкретний результат залежить від типу мусату, його поверхні, сталі ножа та стану самої кромки.
Щоб правильно зрозуміти роботу мусату, потрібно спочатку розділити два процеси: відновлення положення кромки та зняття металу для формування нової геометрії.
🩵 Головна думка: мусат може бути дуже корисним для регулярного обслуговування ножа, але він не є універсальною заміною точильному каменю або іншому абразиву.
Що відбувається з ріжучою кромкою під час роботи
Під час різання вершина ріжучої кромки поступово змінюється. Залежно від сталі, її твердості, геометрії та характеру навантаження кромка може частково деформуватися, втрачати правильне положення або поступово зношуватися.
Ці процеси не однакові. Іноді ніж здається тупим переважно через невелике відхилення або деформацію дуже тонкої вершини кромки. В інших випадках метал уже реально зношений: частина ріжучої геометрії втрачена, і її потрібно сформувати заново.
Саме тут проходить межа можливостей мусату.
Коли мусат справді допомагає
Якщо кромка ножа загалом збережена, але втратила частину робочої здатності через невелику деформацію, правильна правка може повернути їй більш стабільне положення.
Це особливо корисно для ножів, які використовуються часто. Замість того щоб щоразу знімати метал на камені, власник може періодично виконувати легке обслуговування кромки.
Таким чином, мусат може збільшити інтервал між повноцінними заточуваннями та допомогти довше підтримувати ніж у робочому стані.
🟩 Практичний принцип: якщо ріжуча кромка ще має правильну геометрію, але її робота погіршилася, легка правка може бути достатньою. Якщо геометрія вже втрачена — потрібне повноцінне заточування.
Які бувають мусати
Під словом «мусат» можуть ховатися досить різні інструменти. Вони відрізняються матеріалом, поверхнею та характером взаємодії з ріжучою кромкою.
Традиційний сталевий мусат може використовуватися переважно для правки кромки. Керамічний мусат уже має абразивну поверхню й може виконувати більш активну роботу. Існують також алмазні мусати, поверхня яких здатна помітно знімати метал.
Тому фраза «заточити ножа мусатом» без уточнення типу інструмента може вводити в оману.
Чи всі ножі можна правити мусатом
Ні. Тут потрібно враховувати не тільки форму інструмента, а й властивості конкретної сталі та геометрію ріжучої кромки.
Для деяких ножів мусат може бути дуже зручним засобом регулярного обслуговування. Для інших, особливо ножів із дуже твердими або високозносостійкими сталями, традиційний сталевий мусат може бути малоефективним або просто не відповідати завданню.
Не менш важливо враховувати кут роботи. Якщо мусат використовується хаотично, із сильним тиском і великим відхиленням від кута фаски, замість покращення кромки можна отримати її додаткову деформацію.
Мусат не виправить зношену геометрію
Уявімо, що ніж багато разів використовувався, а ріжуча кромка вже помітно втратила метал. Її форма змінилася, а вершина вже не має правильної геометрії.
У такій ситуації багаторазове проходження по мусату не створить відсутній метал. Для відновлення потрібен абразив, який зможе сформувати фаску та знову підвести її до вершини ріжучої кромки.
⚠️ Важливе застереження: якщо ніж справді затупився через зношування металу, нескінченна правка мусатом не замінить заточування. Вона може лише створити ілюзію короткочасного покращення.
Мусат і тверді ножові сталі
Чим твердіша та зносостійкіша сталь, тим важливіше правильно підібрати інструмент. Звичайний сталевий мусат не варто автоматично вважати універсальним засобом для сучасних порошкових сталей.
У деяких випадках для таких ножів доречні керамічні або алмазні рішення, але навіть вони не повинні використовуватися за принципом «чим агресивніше, тим краще».
Якщо інструмент активно знімає метал, його вже потрібно сприймати не просто як засіб правки, а як абразивний інструмент, який змінює геометрію кромки.
Мусат як частина системи догляду
Найкраще місце мусату — не замість заточування, а між повноцінними заточуваннями.
Логіка проста: ніж періодично заточується для відновлення геометрії, а в процесі експлуатації його кромка підтримується легкими операціями правки або доведення. Такий підхід дозволяє не знімати метал без необхідності.
🛒 Інформація для покупця: якщо ви плануєте купувати мусат, спочатку визначте тип сталі та призначення ножа. Для різних ножів можуть бути доцільними різні типи поверхні мусату.
📝 Короткий висновок: мусат найкраще розглядати як інструмент регулярного обслуговування кромки. Він може допомогти підтримувати ніж у робочому стані, але не здатний замінити повноцінне заточування, коли геометрія кромки вже втрачена.
📌 Редакційна примітка Knife.net.ua: поняття «мусат заточує ніж» занадто спрощене. Правильніше говорити про правку або абразивне доведення залежно від конструкції конкретного мусату.
30. Стропи та пасти — фінальне доведення ріжучої кромки
Після роботи на камені або іншому абразиві ріжуча кромка може потребувати фінального доведення. Саме тут у систему заточування входять стропи та абразивні пасти.
Стропування часто асоціюють із дзеркальною поліровкою та надзвичайною гостротою. Але його справжня цінність полягає не в самому блиску фаски. Завдання фінального доведення — контрольовано працювати з дуже тонкою зоною біля апекса та видаляти залишкові нерівності й сліди попереднього абразиву.
🩵 Головна думка: строп — це інструмент фінального доведення, а не спосіб виправити неправильно сформовану ріжучу кромку.
Що таке строп
Строп — це гнучка або напівгнучка основа, на яку може наноситися абразивна паста. Найвідоміший варіант — шкіряний строп, але існують також тканинні, синтетичні та інші основи.
Під час роботи стропа дуже важливо враховувати його поведінку. На відміну від твердого каменю, м'яка основа може трохи деформуватися під тиском.
Якщо натискати занадто сильно, поверхня стропа може частково огортати вершину кромки. У результаті замість акуратного доведення можна отримати небажану зміну геометрії самого апекса.
Навіщо використовують абразивну пасту
Абразивна паста перетворює поверхню стропа на робочий абразивний інструмент. Розмір і властивості абразивних частинок визначають характер роботи.
Паста може допомагати прибирати дуже дрібні нерівності після попереднього абразиву та виконувати тонке доведення поверхні ріжучої кромки.
Але називати будь-яку пасту «фінішною» лише через її рекламне маркування неправильно. Реальна поведінка залежить від складу пасти, розміру абразивних частинок, основи та техніки роботи.
Стропування і задирка
Одна з причин, чому строп часто використовують наприкінці заточування, — робота з дуже тонкими залишками металу біля вершини кромки.
Але тут є важливе обмеження. Якщо після грубого заточування залишилася велика, добре сформована задирка, строп не повинен розглядатися як чарівний спосіб її видалення.
Велика задирка може просто загнутися на інший бік. Ніж на короткий час здаватиметься дуже гострим, але під час реального різання нестабільний метал швидко змінить положення.
⚠️ Межа ефективності стропа: стропування добре працює як фінальний етап після правильно сформованої кромки, але не повинно використовуватися для приховування великої задирки або помилок основного заточування.
Чим менший тиск — тим краще?
Під час фінішного доведення тиск справді повинен бути невеликим. Але це не означає, що потрібно повністю відмовлятися від контакту.
Мета полягає в тому, щоб абразив працював по кромці контрольовано, без сильного продавлювання стропа. Надмірний тиск збільшує ризик того, що м'яка основа обійде апекс і змінить його форму.
Тому фінішне стропування — це робота на контрольованому легкому контакті, а не силове полірування.
🟩 Практичний принцип: чим ближче ви працюєте до фінального апекса, тим менше сенсу в агресивному натисканні. Фініш потребує контролю, а не сили.
Чи обов'язково використовувати строп
Ні. Добре сформована ріжуча кромка не стає автоматично неправильною тільки тому, що після каменю її не довели на шкірі.
Якщо останній абразив уже сформував потрібний фініш, а задирка правильно видалена, ніж може чудово працювати без додаткового стропування.
Строп — це інструмент, а не обов'язковий ритуал. Його використання має бути виправдане конкретним завданням.
Чи робить строп ніж гострішим
У деяких випадках фінальне доведення справді може покращити відчуття гостроти та якість різу. Але потрібно розуміти, за рахунок чого це відбувається.
Якщо основна геометрія кромки вже правильна, видалення дрібних залишків металу та нерівностей може зробити апекс більш стабільним. Якщо ж кромка сформована неправильно, строп не здатний компенсувати цю проблему.
Тому стропування потрібно розглядати як останній етап добре виконаного заточування, а не як окремий спосіб створити гострий ніж із тупого.
Коли стропування може бути зайвим
Для деяких робочих ножів надмірне полірування кромки взагалі не є головною метою. Різні матеріали можуть краще працювати з різним характером фінішу.
Тому не варто ставити знак рівності між «дзеркальною кромкою» та «найкращою кромкою». Важливіше, щоб фініш відповідав призначенню ножа.
🩵 Технічний акцент: візуальна гладкість фаски та реальна ефективність різання — не одне й те саме. Стропування змінює характер фінішу, але не повинно оцінюватися лише за блиском сталі.
Строп і різні ножові сталі
Поведінка стропа залежить від сталі, її твердості, геометрії та характеру попереднього заточування. На м'якій сталі надмірно активне стропування може легше деформувати апекс, тоді як тверді та зносостійкі сталі можуть вимагати іншого типу абразивної пасти та іншої техніки.
Тому універсальної формули «одна паста для всіх ножів» не існує.
Особливо важливо не намагатися вирішити проблему неправильно підібраного абразиву збільшенням кількості проходів. Якщо процес не дає очікуваного результату, спочатку потрібно перевірити стан кромки, тип абразиву та техніку.
🛒 Інформація для покупця: якщо ви купуєте строп і пасту, не варто вибирати їх лише за найменшим заявленим розміром абразивного зерна. Важливо розуміти, для якого етапу заточування вони призначені та з якою сталлю працюватимуть.
📝 Короткий висновок: строп і паста можуть бути дуже корисним фінальним етапом заточування, але лише тоді, коли основна геометрія кромки вже правильно сформована. Стропування не замінює заточування, не виправляє неправильний кут і не повинно використовуватися для приховування великої задирки.
📌 Редакційна примітка Knife.net.ua: фінальне доведення — це не змагання за максимальну поліровку. Його завдання — отримати стабільну вершину ріжучої кромки з фінішем, який відповідає конкретному ножу та характеру його роботи.
Пояснення після розділів 29–30
Ця пара розділів важлива тим, що вона остаточно розставляє межі між різними операціями з ріжучою кромкою. Мусат — це насамперед інструмент підтримання кромки та правки, а строп — інструмент її фінального доведення. Жоден із них не повинен перетворюватися на заміну повноцінного заточування.
У 29 розділі ми показали ситуацію, коли ніж ще має достатню геометрію і його можна підтримувати регулярною правкою. Це важлива практична ідея: не кожне погіршення різу означає, що потрібно одразу брати грубий камінь і знімати метал.
У 30 розділі ми перейшли до протилежного кінця процесу — фінального доведення. Тут уже не потрібно активно формувати фаску. Навпаки, робота стає дедалі делікатнішою: менший тиск, контроль апекса, правильний абразив і розуміння меж стропування.
Таким чином, уся логіка заточування поступово складається в одну систему: сформувати геометрію → вивести кромку до апекса → правильно прибрати задирку → за потреби виконати доведення → підтримувати результат без зайвого знімання металу. Саме ця логіка стане основою наступних розділів про полірування, типові проблеми та вибір фінішу.
31. Полірування ріжучої кромки — чи справді воно потрібне
Після формування ріжучої кромки та її доведення часто виникає спокуса піти ще далі — зробити фаски максимально гладкими, блискучими та майже дзеркальними. Такий результат справді може виглядати дуже ефектно, але виникає важливе практичне питання: чи завжди дзеркальна кромка ріже краще?
Відповідь — ні. Характер поверхні ріжучої кромки впливає на її поведінку, але оптимальний фініш залежить від конкретного ножа, сталі, геометрії та матеріалу, який ним будуть різати.
Саме тому полірування потрібно розглядати не як обов'язковий фінальний етап будь-якого заточування, а як один із можливих способів сформувати потрібний характер ріжучої кромки.
🩵 Головна думка: максимально блискуча фаска не означає автоматично максимально ефективний різ. Фініш потрібно підбирати під призначення ножа, а не за принципом «чим гладкіше, тим краще».
Що таке полірування ріжучої кромки
Полірування — це подальше зменшення нерівностей поверхні після роботи грубішими абразивами. Для цього використовують дуже дрібні абразиви, пасти, тонкі камені, плівки або інші фінішні матеріали.
У результаті поверхня фаски стає гладкішою, а характер мікрорельєфу змінюється. На добре відполірованій фасці світло відбивається більш рівномірно, тому вона набуває характерного блиску.
Але важливо не плутати полірування всієї фаски з якістю самої вершини ріжучої кромки. Для практичного різу саме апекс має критичне значення.
Дзеркальна фаска і гострота — не одне й те саме
Можна отримати дуже красиву дзеркальну поверхню, але при цьому мати проблемну вершину кромки. Наприклад, залишкова задирка, нестабільний апекс або неправильна геометрія не зникнуть лише тому, що фаска стала блискучою.
І навпаки — добре сформована робоча кромка може чудово різати, навіть якщо її поверхня не має дзеркального блиску.
Тому під час оцінювання заточування потрібно спочатку дивитися на геометрію та стан апекса, а вже потім — на зовнішній вигляд фаски.
🟩 Практичний принцип: спочатку формується правильна ріжуча кромка, потім контролюється задирка, і лише після цього вирішується, наскільки тонкий або гладкий фініш потрібен саме цьому ножу.
Що таке мікропила на ріжучій кромці
Після роботи абразиву на поверхні кромки залишається певний мікрорельєф. Якщо використовувати не надто тонкий фініш, на апексі можуть зберігатися дуже дрібні нерівності, які під мікроскопом нагадують зубці або мікропилу.
Це не обов'язково є недоліком. Для деяких видів різання така мікроструктура може бути корисною, оскільки вона змінює характер взаємодії кромки з матеріалом.
Наприклад, під час різання матеріалів із волокнистою або неоднорідною структурою певний рівень мікрорельєфу може допомагати кромці ефективніше «чіплятися» за матеріал.
Тому твердження «дзеркальна кромка завжди ріже краще» є надто спрощеним.
Коли мікропила може бути кориснішою
Робочий ніж не завжди повинен мати максимально гладкий фініш. Для деяких задач контрольований мікрорельєф може бути перевагою.
Особливо це стосується ситуацій, коли важливе не лише легке проникнення кромки в матеріал, а й здатність утримувати контакт із ним під час руху.
Саме тому практичні ножі часто заточують до робочого фінішу, а не до максимальної дзеркальної поліровки.
⚠️ Важливе застереження: не потрібно робити висновок, що «чим грубіший фініш, тим краще». Мікропила також має оптимальний діапазон. Надмірно груба поверхня може збільшувати опір різанню та негативно впливати на стабільність кромки.
Коли дзеркальна поліровка має сенс
Дзеркальний фініш може бути цілком виправданим. Він дозволяє отримати дуже гладку поверхню фаски, може бути частиною декоративної обробки авторського ножа та відповідає певним вимогам до характеру різу.
Для деяких ножів тонкий фініш також може давати дуже приємне відчуття легкого різання. Але цей результат залежить не тільки від полірування — величезне значення мають кут, товщина за кромкою, геометрія клинка та властивості сталі.
Тому дзеркальне полірування має сенс тоді, коли воно відповідає конкретній конструкції та призначенню ножа.
Чи потрібно полірувати всю фаску
Ні. Для функціонального заточування головне — стан самої ріжучої кромки. Повне дзеркальне полірування широкої фаски може бути естетично привабливим, але не обов'язково дає пропорційний практичний результат.
Чим ширша фаска, тим більше часу та роботи потрібно для її полірування. Якщо завдання полягає лише в отриманні стабільного робочого апекса, немає необхідності витрачати значний ресурс на декоративне полірування всієї поверхні.
Полірування та різні сталі
Різні сталі можуть по-різному реагувати на фінішні абразиви. На це впливають твердість, склад, тип і кількість карбідів, мікроструктура та якість термічної обробки.
Особливо це помітно на високозносостійких порошкових сталях. Для них перехід до дуже тонкого фінішу може вимагати більше часу та відповідного абразиву. У такій ситуації потрібно оцінювати, чи дає цей додатковий етап реальну користь для конкретного ножа.
Для одних ножів він буде виправданим, для інших — ні.
Полірування не виправляє помилки попередніх етапів
Якщо кут заточування нестабільний, фаска сформована нерівномірно або задирка залишилася на апексі, перехід на більш дрібний абразив не вирішує фундаментальну проблему.
Це одна з найпоширеніших помилок: намагатися компенсувати недоліки заточування дедалі тоншим абразивом.
Правильна послідовність протилежна: спочатку геометрія, потім апекс, потім задирка, і лише після цього — фініш.
🟩 Запам'ятайте: тонкий абразив повинен завершувати правильно виконану роботу, а не маскувати помилки попередніх етапів.
Як вибирати фініш на практиці
Для робочого ножа краще починати не з питання «яку дзеркальну поліровку зробити?», а з питання «що цим ножем будуть різати?».
Якщо ніж призначений для універсальної роботи, може бути достатньо помірного фінішу. Якщо потрібне максимально гладке ковзання через певний матеріал, тонше доведення може бути доречним. Для інших завдань контрольований мікрорельєф може виявитися практичнішим.
Отже, оптимальний фініш — це компроміс між гостротою, характером різу, стабільністю кромки та призначенням ножа.
🛒 Інформація для покупця: якщо майстер заявляє «дзеркальну заточку», не варто сприймати це автоматично як показник найкращих ріжучих властивостей. Важливіше дізнатися кут, геометрію за кромкою, твердість сталі та призначення ножа.
📝 Короткий висновок: дзеркальна поліровка може бути чудовим фінішем, але вона не є універсальним показником якості заточування. Для частини ножів контрольований мікрорельєф може бути практичнішим за максимально гладку кромку.
📌 Редакційна примітка Knife.net.ua: ми рекомендуємо оцінювати фініш не за блиском фаски, а за реальною поведінкою ножа. Хороше заточування — це відповідність геометрії, сталі, фінішу та призначення.
Іноді власник ножа робить усе, що здається правильним: використовує хороший камінь, контролює кут, працює акуратно, але кромка все одно формується повільно або поводиться непередбачувано.
У такій ситуації легко вирішити, що проблема полягає в недостатній майстерності. Але складність заточування може бути закладена безпосередньо в матеріалі, термічній обробці та геометрії ножа.
Щоб зрозуміти причину, потрібно розглядати не тільки сам процес заточування, а всю конструкцію ріжучої системи.
🩵 Головна думка: «важко заточується» — це не одна проблема. Причиною можуть бути сталь, твердість, карбіди, геометрія, товщина за кромкою, неправильно підібраний абразив або помилки попереднього заточування.
Сталь і її хімічний склад
Ножові сталі відрізняються кількістю та типом легувальних елементів. Високий вміст хрому, ванадію, молібдену, вольфраму та інших елементів може впливати на мікроструктуру та формування карбідів.
Чим складніша структура сталі та чим вища її зносостійкість, тим важливішим стає правильний вибір абразиву.
Тому не можна оцінювати складність заточування лише за назвою «нержавіюча», «вуглецева», «порошкова» або «високолегована». Навіть сталі одного загального класу можуть поводитися по-різному.
Твердість сталі
Вища твердість зазвичай означає більшу опірність деформації ріжучої кромки. Для заточування це може означати, що абразиву потрібно більше часу для ефективного зняття металу.
Але твердість не є самостійним показником складності. Дві сталі з близькими значеннями HRC можуть мати різну мікроструктуру та зовсім різну поведінку під час заточування.
Саме тому показник HRC потрібно розглядати разом із хімічним складом і структурою сталі.
Карбіди — невидимий для ока фактор
У багатьох високолегованих ножових сталях присутні тверді карбідні фази. Вони можуть суттєво впливати на зносостійкість і поведінку сталі під час обробки абразивом.
Для заточувальника це означає, що іноді недостатньо просто взяти «твердий камінь». Потрібен абразив, який ефективно взаємодіє з конкретною структурою сталі.
Саме тому для деяких високозносостійких сталей алмазні або CBN-абразиви можуть бути практичнішими за традиційні абразиви, які працюють повільніше.
🟩 Практичний принцип: якщо абразив працює надто повільно, спочатку перевірте його відповідність сталі. Не поспішайте компенсувати невідповідність сильнішим тиском.
Геометрія клинка
Іноді користувач вважає ніж складним для заточування через його сталь, хоча справжня причина знаходиться в геометрії.
Широкі фаски, товстий підвід до ріжучої кромки, великий кут або значний обсяг металу, який потрібно зняти для зміни геометрії, можуть зробити роботу довгою незалежно від того, наскільки ефективний абразив.
Особливо це помітно, коли ніж багато разів переточували під різними кутами. У результаті геометрія фаски може стати нерівномірною, а для її повного відновлення потрібно зняти значний обсяг металу.
Товста кромка за ріжучою кромкою
Товщина сталі безпосередньо за ріжучою кромкою має величезне значення для характеру різу та процесу заточування.
Якщо клинок товстий безпосередньо за фаскою, для отримання тонкої ріжучої геометрії може знадобитися багато роботи. У такому випадку користувач може нескінченно заточувати саму фаску, але ніж усе одно не буде різати так легко, як очікується.
Причина полягає вже не в гостроті апекса, а в геометрії клинка за кромкою.
⚠️ Важливе застереження: не намагайтеся нескінченно полірувати ріжучу кромку, якщо проблема полягає в товстій геометрії за нею. Фініш не може компенсувати зайву товщину металу.
Помилки попереднього заточування
Іноді ніж важко заточувати тому, що попередня робота була виконана нерівномірно. Наприклад, один бік фаски може мати інший кут, частина кромки може бути не виведена до апекса, а на окремих ділянках може залишатися стара геометрія.
У такій ситуації новий абразив працює не по одній рівномірній поверхні, а по різних зонах із різною геометрією.
Заточувальник витрачає час, намагаючись зрозуміти, чому одна ділянка вже готова, а інша все ще не формує кромку.
Неправильно вибраний абразив
Навіть якісний абразив може бути невдалим вибором для конкретної сталі або конкретного етапу роботи.
Занадто м'який або неефективний для даної сталі абразив може працювати повільно. Занадто агресивний абразив може, навпаки, знімати метал швидше, ніж користувач здатний контролювати геометрію.
Тому вибір абразиву потрібно пов'язувати не тільки зі сталлю, а й із завданням: ремонт, формування геометрії, відновлення кромки чи фінішне доведення.
Коли проблема насправді не в сталі
Це одне з найважливіших питань для власника ножа. Якщо ніж погано заточується, не варто одразу звинувачувати сталь.
Потрібно послідовно перевірити:
- чи правильно вибраний кут;
- чи доходить абразив до всієї довжини ріжучої кромки;
- чи відповідає абразив сталі;
- чи не залишилася стара геометрія;
- чи немає надмірної товщини за кромкою;
- чи правильно сформований і видалений задирок.
Лише після цього має сенс робити висновок про реальну складність конкретної сталі.
🟩 Практичний алгоритм: якщо ніж важко заточується, перевіряйте проблему від простого до складного: спочатку техніка та кут, потім геометрія й абразив, і лише після цього робіть висновки про властивості самої сталі.
Термічна обробка також має значення
Одна й та сама марка сталі може поводитися по-різному залежно від термічної обробки. Твердість, мікроструктура, розмір зерна та стан карбідної фази пов'язані з тим, як матеріал реагує на механічну та абразивну обробку.
Тому два ножі з однаковим написом на паспорті можуть вимагати різного підходу до заточування.
Це ще раз показує, чому назви сталей недостатньо для повного прогнозування поведінки ножа.
🛒 Інформація для покупця: якщо ніж здається незвично складним у заточуванні, не поспішайте робити висновок, що «сталь погана». Варто оцінити твердість, геометрію, стан кромки та якість попередньої обробки.
📝 Короткий висновок: складність заточування формується не одним параметром. Сталь, твердість, карбіди, мікроструктура, геометрія, товщина за кромкою, абразив і попередні помилки працюють разом.
📌 Редакційна примітка Knife.net.ua: хороший заточувальник не просто «тисне сильніше», коли ніж погано точиться. Він шукає причину проблеми та змінює відповідний елемент системи: кут, абразив, тиск, геометрію або послідовність роботи.
Пояснення після розділів 31–32
У 31 розділі ми поставили важливу крапку в темі фінішного заточування: дзеркальна поліровка — це інструмент, а не самоціль. Ріжуча кромка повинна відповідати роботі ножа. Для одних задач тонкий гладкий фініш буде доречним, для інших контрольований мікрорельєф може дати практичнішу поведінку.
Це також логічно продовжує попередній розділ про стропи та пасти. Ми поступово відходимо від уявлення, що «чим тонший абразив і чим сильніше відполірована кромка — тим кращий ніж». Насправді правильний результат визначається відповідністю всіх елементів системи.
32 розділ відкриває новий блок статті — типові проблеми. Тут ми навмисно не зводимо все до майстерності людини. Якщо ніж важко заточується, причина може бути в самій сталі, її твердості та карбідах, але так само часто проблема знаходиться в геометрії, товщині за кромкою, неправильному абразиві або помилках попереднього заточування.
Це важлива для всієї енциклопедії Knife.net.ua ідея: не потрібно боротися з ножем силою — потрібно зрозуміти, чому він поводиться саме так. У наступному розділі ми вже розберемо іншу дуже практичну ситуацію: ніж начебто заточений, але після цього все одно погано ріже.
33. Чому ніж після заточування все одно не ріже
Одна з найпоширеніших ситуацій під час заточування виглядає парадоксально: власник витратив час на камені, сформував фаски, довів кромку, ніж начебто став гострим, але під час нормального різання результат залишається незадовільним.
У такій ситуації дуже легко зробити висновок, що «сталь погана» або «ніж недостатньо гострий». Але справжня причина часто знаходиться зовсім в іншому місці. Гострота вершини ріжучої кромки — лише один елемент здатності ножа різати.
На реальний різ одночасно впливають кут заточування, стан апекса, симетрія кромки, товщина металу безпосередньо за кромкою, фініш та навіть те, наскільки правильно була видалена задирка.
🩵 Головна думка: ніж може бути дуже гострим на короткій ділянці апекса, але погано різати як інструмент, якщо його геометрія, кромка або фініш сформовані неправильно.
Залишена задирка
Одна з найчастіших причин — задирка, яка залишилася після основного заточування. Вона може бути дуже тонкою та майже непомітною без збільшення, але водночас суттєво впливати на поведінку ріжучої кромки.
Поки задирка залишається прикріпленою до апекса, вона може створювати відчуття гостроти. Ніж іноді навіть добре проходить простий тест на різання, але під час нормальної роботи деформована смуга металу швидко відгинається або відламується.
У результаті власник отримує дуже короткочасний ефект: відразу після заточування ніж здається гострим, але після кількох операцій різання його поведінка різко погіршується.
⚠️ Важливе застереження: наявність задирки не є доказом готовності ножа. Вона показує, що абразив досяг апекса, але фінальний результат залежить від того, наскільки правильно ця задирка видалена.
Неправильний кут заточування
Ніж може бути гострим, але мати невідповідний для свого призначення кут. Занадто великий кут збільшує товщину ріжучої геометрії та може робити різ важчим.
Занадто малий кут теж не є автоматично кращим. Для конкретної сталі, твердості та умов роботи надто тонка кромка може виявитися нестабільною, швидше деформуватися або викришуватися.
Тому питання «який кут дає найбільшу гостроту?» не має універсальної відповіді. Правильніше запитувати: який кут забезпечує потрібний баланс різу та стабільності саме для цього ножа?
Кромка сформована нерівномірно
Ще одна типова проблема — різні ділянки ріжучої кромки мають різний стан. На п'яті апекс уже сформований, у центральній частині залишилася стара геометрія, а біля вістря кут може бути іншим.
Візуально така кромка може виглядати добре. Але під час різання ніж поводиться непередбачувано, тому що різні її ділянки фактично працюють як різні ріжучі інструменти.
Особливо часто це трапляється, коли під час ручного заточування змінюється положення кисті або кут руху на переході від прямої частини клинка до вістря.
🟩 Практичний принцип: якість заточування потрібно оцінювати не за однією маленькою ділянкою кромки, а за всією робочою довжиною. Ріжуча кромка повинна бути сформована послідовно від п'яти до вістря.
Товста геометрія за кромкою
Це одна з найважливіших причин, яку часто не помічають. Людина бачить гострий апекс і вважає, що ніж повинен легко різати. Але безпосередньо за ріжучою кромкою може залишатися значна товщина металу.
У такому випадку кромка дійсно може бути дуже гострою, але матеріалу доводиться розсуватися вже товстішою частиною клинка.
Саме тому гострота і різучість — не одне й те саме. Гострий апекс не може повністю компенсувати невдалу геометрію клинка.
Надмірно гладкий або невідповідний фініш
Ще одна можлива причина — фініш, який не відповідає конкретному матеріалу та завданню. Максимальна поліровка не завжди робить робочий ніж ефективнішим.
Для деяких видів різання контрольований мікрорельєф може забезпечувати кращу взаємодію з матеріалом, тоді як надмірно гладка кромка може поводитися інакше.
Тому якщо після переходу на дуже тонкий абразив ніж почав поводитися не так, як очікувалося, це не означає, що заточування стало «гіршим». Можливо, змінився характер кромки, а не її базова гострота.
Недостатнє доведення
Іноді після формування кромки власник просто переходить до перевірки різу, хоча на апексі ще залишилися нерівності або залишкова задирка.
У такому випадку ніж може демонструвати непоганий результат на окремій ділянці, але загалом різ буде нестабільним.
Фінішне доведення не повинно бути нескінченним поліруванням. Його завдання — довести вже правильно сформовану кромку до стабільного робочого стану.
Як шукати причину, якщо ніж не ріже
Найкраще не починати з повторного грубого заточування. Спочатку потрібно послідовно перевірити стан кромки.
- Чи сформована кромка по всій довжині?
- Чи видалена задирка?
- Чи стабільний кут заточування?
- Чи немає надмірної товщини безпосередньо за кромкою?
- Чи відповідає фініш призначенню ножа?
- Чи не було надмірного тиску на останніх проходах?
Такий підхід набагато ефективніший, ніж просто брати грубіший камінь і знімати ще більше металу.
🟩 Практична рекомендація: якщо ніж після заточування не ріже, спочатку шукайте причину, а не збільшуйте агресивність заточування. Дуже часто проблема вирішується правильним видаленням задирки або корекцією геометрії.
🛒 Інформація для покупця: якщо дорогий ніж після професійного заточування все одно погано ріже, не поспішайте робити висновок про якість сталі. Потрібно оцінити геометрію клинка, товщину за кромкою, кут і стан самого апекса.
📝 Короткий висновок: ніж може бути гострим, але погано різати. Найчастіші причини — задирка, неправильний кут, нерівномірна кромка, товста геометрія за кромкою або невідповідний фініш.
📌 Редакційна примітка Knife.net.ua: у якісному заточуванні важлива не демонстрація гостроти одним тестом, а стабільна робоча кромка по всій довжині та відповідність геометрії призначенню ножа.
34. Чому ріжуча кромка швидко втрачає гостроту після заточування
Інша поширена ситуація — одразу після заточування ніж ріже чудово, але вже після нетривалої роботи втрачає початкову гостроту. Власник часто сприймає це як доказ того, що заточування було виконано неправильно.
Але швидка втрата гостроти може мати різні причини. Ріжуча кромка може зношуватися, заминатися або викришуватися. На вигляд результат один — ніж перестає різати так само добре. Проте механізм руйнування кромки в кожному випадку різний.
🩵 Головна думка: швидка втрата гостроти не завжди означає, що сталь «погано тримає заточку». Спочатку потрібно зрозуміти, що саме відбулося з ріжучою кромкою.
Знос ріжучої кромки
Знос — це поступове видалення або руйнування матеріалу кромки під час контакту з матеріалом, який ріже ніж.
Під час експлуатації мікроскопічні ділянки металу поступово змінюються, а апекс втрачає свою початкову геометрію. Чим інтенсивніше працює ніж і чим абразивнішим є матеріал, тим швидше може відбуватися цей процес.
Саме знос є одним із головних механізмів, через які ніж поступово стає менш гострим навіть за правильної геометрії та хорошої термічної обробки.
Зминання або деформація кромки
Зминання — це інший механізм. Тут метал не обов'язково втрачається в значній кількості. Тонка вершина кромки може деформуватися під навантаженням і втрачати початкове положення.
Таке явище особливо характерне для сталей із нижчою твердістю або для дуже тонких кромок, які працюють під навантаженням, що перевищує їхню геометричну стабільність.
У цьому випадку проблема може частково вирішуватися правкою, якщо сам метал кромки ще збережений і не має значних пошкоджень.
🟩 Практичний принцип: якщо кромка деформувалася, але метал не був суттєво втрачений, іноді достатньо правильної правки. Якщо метал уже зношений або пошкоджений, потрібне заточування.
Викришування ріжучої кромки
Викришування — це вже інший тип пошкодження. Частина матеріалу безпосередньо з ріжучої кромки втрачається, утворюючи дрібні дефекти.
Вони можуть бути майже непомітними неозброєним оком, але при роботі кромка починає різати гірше. Якщо викришування значне, його можна побачити як нерівномірність або дрібні «зубці» на лінії різу.
Причинами можуть бути надмірно тонка геометрія для конкретного навантаження, невідповідна твердість або мікроструктура, особливості сталі, неправильна термічна обробка чи робота ножем поза його призначенням.
⚠️ Важливе застереження: якщо кромка викришується, не варто просто зменшувати кут ще більше. Тонша геометрія може лише збільшити нестабільність кромки. Спочатку потрібно визначити причину пошкодження.
Як відрізнити знос, заминання та викришування
Ці три механізми можуть давати схожий результат — ніж перестає різати так добре, як одразу після заточування. Але їхня фізична природа різна.
| Механізм | Що відбувається | Що це означає |
|---|---|---|
| Знос | Матеріал поступово втрачається | Потрібне відновлення геометрії |
| Зминання | Кромка деформується | У деяких випадках допомагає правка |
| Викришування | Фрагменти металу втрачаються | Потрібно усунути пошкодження та переглянути умови роботи |
Чому занадто тонка кромка може швидко втрачати гостроту
Дуже тонка кромка може давати чудове відчуття різу одразу після заточування. Але це не означає, що вона буде найкращою для будь-якої роботи.
Якщо товщина та кут кромки не відповідають навантаженню, вершина може швидше деформуватися або викришуватися.
Тому зменшення кута заточування має межу практичної доцільності. Максимально тонка кромка — це не універсальний еквівалент максимальної ефективності.
Роль твердості
Твердість впливає на здатність кромки чинити опір деформації, але не визначає весь термін її служби.
Висока твердість може допомагати зменшити схильність до заминання, але за несприятливого поєднання мікроструктури, геометрії та навантаження кромка може бути схильна до викришування.
Нижча твердість, навпаки, може сприяти деформації кромки, хоча така кромка в певних умовах може бути менш схильною до крихкого руйнування.
Тому твердість потрібно оцінювати разом із в'язкістю та іншими властивостями сталі.
Роль термічної обробки
Якість термічної обробки безпосередньо пов'язана з тим, як сталь поводиться під навантаженням. Неправильно підібраний режим може змінити баланс твердості, в'язкості та мікроструктури.
Саме тому одна й та сама марка сталі в ножах різних виробників може демонструвати різну поведінку ріжучої кромки.
Для глибшого розуміння цього питання варто розглядати заточування разом із термічною обробкою ножової сталі, адже кромка є результатом не лише заточування, а всього ланцюга формування ножа.
Роль геометрії та призначення ножа
Навіть дуже хороша сталь може швидко втрачати гостроту, якщо геометрія кромки не відповідає роботі.
Тонка кромка кухонного ножа, туристичного ножа та інструментального ножа може поводитися зовсім по-різному під час експлуатації. Навантаження, матеріал різання та характер руху визначають, наскільки стабільною буде вершина.
Тому правильна заточка повинна починатися ще до контакту з абразивом — із розуміння того, для якої роботи призначений ніж.
Чому іноді винен не ніж, а спосіб його використання
Кромка може бути чудово сформована, але працювати в умовах, для яких вона не призначена. Бокові навантаження, контакт із невідповідними твердими поверхнями або використання ножа як інструмента для задач, для яких він не створений, можуть швидко пошкодити навіть якісну сталь.
Тому оцінювати здатність ножа «тримати заточку» потрібно тільки в контексті нормальної експлуатації.
🛒 Інформація для покупця: якщо ніж швидко втрачає гостроту, важливо з'ясувати, чи кромка зношується, деформується або викришується. Ця інформація набагато корисніша, ніж просте твердження «ця сталь погано тримає заточку».
📝 Короткий висновок: швидка втрата гостроти може бути результатом зносу, заминання або викришування. Щоб правильно обслуговувати ніж, спочатку потрібно визначити механізм втрати гостроти, а вже потім вибирати спосіб відновлення.
📌 Редакційна примітка Knife.net.ua: «Стійкість ріжучої кромки» — це не одна властивість сталі. На неї одночасно впливають матеріал клинка, термічна обробка, геометрія, кут заточування, фініш і характер роботи ножа.
Пояснення після розділів 33–34
У 33 розділі ми розібрали важливу суперечність: ніж може бути гострим, але при цьому погано різати. Це дозволяє читачеві не зводити всю проблему до одного показника «гостроти». Якщо кромка має задирку, неправильний кут або товсту геометрію за апексом, додаткове полірування саме по собі не зробить ніж кращим.
34 розділ переносить нас від моменту заточування до реальної експлуатації. Тут особливо важливо розрізняти три різні механізми: знос, заминання та викришування. Вони можуть виглядати схоже для звичайного користувача, але вимагають різних рішень.
Це також продовжує нашу головну логіку всієї статті: ніж — це не просто «сталь із певним HRC». Реальна поведінка кромки формується системою сталь → термічна обробка → мікроструктура → геометрія → кут → абразив → фініш → умови роботи.
Тому наступним логічним кроком буде розібрати ситуацію, коли кромка не просто тупиться, а починає викришуватися або загортатися. Саме там особливо добре видно, наскільки важливо правильно узгодити твердість, геометрію та реальне призначення ножа.
35. Чому кромка викришується або загортається
Ріжуча кромка ножа — це найтонша та одна з найбільш навантажених частин клинка. Саме тут найбільш помітно проявляється баланс між твердістю сталі, її в'язкістю, геометрією, кутом заточування та реальними умовами роботи.
Коли ніж втрачає гостроту, важливо зрозуміти, що саме сталося з кромкою. Якщо метал змістився вбік і кромка деформувалася — це одна ситуація. Якщо частина металу відкололася — зовсім інша.
Зовні обидва випадки можуть сприйматися просто як «ніж швидко затупився», але правильне рішення буде різним.
🩵 Головна думка: загортання кромки — це переважно проблема деформації, а викришування — втрата частини металу. Щоб правильно змінити заточування, спочатку потрібно визначити, який саме механізм пошкодження відбувається.
Що означає «кромка загортається»
Загортання або заминання кромки означає, що тонка вершина ріжучої частини клинка деформується під навантаженням. Метал при цьому не обов'язково втрачається — він змінює своє положення.
Це може відбуватися, коли навантаження перевищує здатність конкретної кромки чинити опір пластичній деформації.
Особливо чутливою до такого явища може бути дуже тонка кромка з відносно невисокою твердістю. Але важливо не робити висновок, що «м'яка сталь завжди загортається». На поведінку впливають також геометрія, термічна обробка та характер навантаження.
Що означає «кромка викришується»
Викришування — це вже локальна втрата матеріалу. З апекса відділяються невеликі фрагменти сталі, у результаті чого лінія ріжучої кромки стає нерівною.
При невеликому викришуванні пошкодження може бути майже непомітним неозброєним оком. Але на рівні ріжучої кромки навіть дуже маленькі дефекти можуть впливати на якість різу.
Викришування часто пов'язане з поєднанням високої твердості, недостатньої в'язкості для конкретного навантаження та занадто агресивної геометрії кромки. Але це не універсальне правило — причину потрібно встановлювати для конкретного ножа.
⚠️ Важливе застереження: якщо кромка викришується, не варто автоматично робити її ще тоншою або зменшувати кут. Для конкретного ножа це може погіршити стабільність кромки.
Твердість і стабільність кромки
Твердість характеризує опір матеріалу деформації. Для ножової кромки це важливо, тому що твердіший метал за певних умов краще протистоїть зміні форми.
Саме тому збільшення твердості часто дозволяє отримувати тонкі та стабільні ріжучі геометрії. Але твердість не існує окремо від інших властивостей сталі.
Якщо матеріал має високу твердість, але недостатню в'язкість для конкретного навантаження, дуже тонка кромка може бути схильна до крихкого пошкодження.
В'язкість — інша сторона балансу
В'язкість характеризує здатність матеріалу поглинати енергію та чинити опір руйнуванню без раптового крихкого відколювання.
Для ножової кромки це особливо важливо під час ударних, бокових або інших навантажень, які виходять за межі простого контрольованого різання.
Тому хороший ніж — це не обов'язково ніж із максимально високою твердістю. Практичний результат залежить від того, наскільки вдало узгоджені твердість, в'язкість та геометрія.
🟩 Практичний принцип: стійкість кромки — це баланс. Якщо кромка надто легко деформується, потрібна більша стабільність; якщо вона крихко руйнується, потрібно оцінити твердість, геометрію та характер навантаження.
Як кут заточування впливає на поведінку кромки
Кут визначає, наскільки тонкою буде безпосередня зона ріжучої кромки. Зменшення кута може покращувати здатність ножа легко входити в матеріал, але водночас зменшує запас металу, який підтримує апекс.
Якщо конкретна сталь і термічна обробка дозволяють використовувати дуже тонку кромку, це може дати чудовий різ. Але якщо ніж працює під більшим навантаженням, занадто малий кут може збільшити ризик деформації або пошкодження.
Тому правильний кут — це не найменше можливе число, а кут, який відповідає сталі, геометрії та призначенню ножа.
Товщина кромки за апексом
Не менш важливо, що відбувається безпосередньо за вершиною ріжучої кромки. Навіть якщо сам апекс дуже гострий, його стабільність залежить від того, скільки металу підтримує його з обох боків.
Якщо ця зона надто тонка для конкретного навантаження, кромка може деформуватися або викришуватися. Якщо ж вона надто товста, ніж може втрачати легкість різання.
Саме тому кут не можна розглядати ізольовано від загальної геометрії клинка.
Характер навантаження має не менше значення
Одна й та сама кромка може чудово працювати під час акуратного різання і пошкоджуватися при зовсім іншому характері навантаження.
Плавне різання, перерізання волокнистого матеріалу, робота з твердим продуктом, бокове навантаження або ударна дія створюють різні умови для кромки.
Тому не можна сказати, що певний кут або твердість є «правильними взагалі». Правильність завжди потрібно оцінювати відносно майбутньої роботи ножа.
Що робити, якщо кромка загортається
Якщо під час нормальної роботи кромка регулярно деформується, потрібно оцінити її геометрію та твердість. Можливо, кут занадто малий для конкретного навантаження.
Іноді достатньо трохи збільшити кут або використати вузький мікропідвід. В інших випадках потрібно переглянути загальну геометрію клинка або спосіб використання ножа.
Не завжди потрібно повністю переточувати ніж. Якщо основна геометрія правильна, невелика корекція кромки може вирішити проблему.
Що робити, якщо кромка викришується
При викришуванні перш за все потрібно встановити масштаб проблеми. Невеликі дефекти можуть бути результатом надмірно тонкої кромки або невідповідного навантаження.
Якщо ж викришування повторюється на нормальному для ножа навантаженні, потрібно оцінити твердість, термічну обробку, мікроструктуру та геометрію.
У деяких випадках правильним рішенням буде трохи збільшити кут або зробити більш стабільну ріжучу кромку. Якщо пошкодження значні, потрібно спочатку відновити саму геометрію, а вже потім формувати новий апекс.
🛒 Інформація для покупця: якщо кромка нового або якісно виготовленого ножа регулярно викришується під нормальним навантаженням, це привід звернути увагу не тільки на заточування, а й на відповідність геометрії, твердості та термічної обробки призначенню ножа.
📝 Короткий висновок: загортання кромки означає переважно деформацію металу, а викришування — його локальну втрату. Обидва явища потрібно оцінювати через баланс твердості, в'язкості, геометрії, кута та характеру навантаження.
📌 Редакційна примітка Knife.net.ua: хороша ріжуча кромка — це не просто максимально тонка кромка. Її завдання — зберігати працездатність у тих умовах, для яких створений ніж.
Заточування часто сприймають як операцію, яка починається тоді, коли ніж уже готовий. Насправді геометрія ножа значною мірою визначає те, як саме цей ніж буде заточуватися, скільки металу доведеться знімати та наскільки легко він буде різати.
Ріжуча кромка не існує окремо від клинка. Вона є завершенням усієї геометричної системи, яка починається від обуху та спусків і поступово переходить до тонкої зони безпосередньо біля апекса.
Саме тому іноді неможливо отримати бажану поведінку ножа лише зміною кута заточування. Якщо проблема знаходиться глибше — у товщині спусків або товщині клинка за кромкою — потрібно працювати вже з геометрією.
🩵 Головна думка: заточування формує ріжучу кромку, але характер різу визначає вся геометрія клинка. Чим товстіший метал залишається за кромкою, тим більший опір може виникати під час різання.
Що таке спуски
Спуски — це частини клинка, які поступово зменшують товщину металу від основної товщини клинка до зони ріжучої кромки.
Їхня форма, висота та товщина безпосередньо впливають на те, наскільки легко ніж буде проходити через матеріал.
Високі тонкі спуски можуть дозволяти отримати дуже легкий різ. Низькі або товсті спуски можуть залишати більше металу за кромкою, що збільшує опір під час різання.
Підводи — безпосередня геометрія ріжучої кромки
Підводом називають вузьку фаску, яка безпосередньо формує ріжучу кромку. Саме на підводі визначається основний кут заточування.
Якщо підвод дуже широкий, це може означати, що для отримання певного кута доводилося знімати значний обсяг металу. Ширина підводу сама по собі не є ні хорошою, ні поганою — вона залежить від геометрії клинка та обраного кута.
Але візуально широка фаска може бути сигналом, що геометрія ножа потребує більш детального аналізу.
Товщина за ріжучою кромкою
Одним із найважливіших параметрів є товщина клинка безпосередньо за ріжучою кромкою. Саме вона значною мірою визначає, наскільки легко матеріал буде розсуватися під час різання.
Уявімо два ножі з однаково гострим апексом і однаковим кутом заточування. Якщо в одного ніж значно тонший за кромкою, він може різати легше, навіть якщо формально обидва ножі мають однаковий кут.
Це одна з причин, чому кут заточування не можна використовувати як єдиний показник ріжучої здатності.
🟩 Практичний принцип: однаковий кут не гарантує однакового різу. Потрібно враховувати, яка товщина металу залишається за ріжучою кромкою та як до неї підходять спуски.
Чому товсту геометрію важко перетворити на тонко ріжучу
Якщо клинок має значну товщину за кромкою, просте зменшення кута заточування не завжди є хорошим рішенням.
Щоб отримати дуже тонкий кут, доведеться відвести фаску далеко вгору по клинку. У результаті підвід стане дуже широким, а кількість металу, який потрібно зняти, суттєво збільшиться.
При цьому проблема товщини за кромкою може залишитися. Тобто власник витратить багато часу на заточування, але не отримає бажаного легкого різу.
Геометрія та опір різанню
Коли ніж проходить через матеріал, його клинок повинен не тільки розділяти матеріал ріжучою кромкою, а й переміщуватися крізь уже створений проріз.
Чим більше матеріалу доводиться розсувати товстою частиною клинка, тим більшим може бути опір різанню.
Тому дуже гострий ніж із товстою геометрією може суб'єктивно різати гірше, ніж менш дзеркально відполірований ніж із тонкою та добре продуманою геометрією.
Висота спусків і поведінка ножа
Висота спусків впливає на те, як швидко клинок набирає товщину після ріжучої кромки. Високий спуск може забезпечити тонший перехід до кромки, тоді як низький спуск часто залишає більшу товщину в робочій зоні.
Але висота спуску сама по собі також не є абсолютним показником. Важливі її співвідношення з товщиною клинка, формою профілю та призначенням ножа.
Наприклад, ніж для делікатного різання та ніж для важчої польової роботи не повинні мати однакову геометрію лише заради мінімального опору різанню.
Геометрія та довговічність ріжучої кромки
Чим тоншою є ріжуча геометрія, тим менше матеріалу підтримує апекс. Це може дати чудову здатність до різання, але водночас зменшити запас стабільності кромки.
Тому дуже тонка геометрія потребує відповідної сталі, термічної обробки та правильного призначення.
Ніж не повинен бути тоншим лише тому, що це теоретично зменшує опір різанню. У реальній роботі важливий баланс між легкістю різу та стабільністю кромки.
⚠️ Важливе застереження: не кожен ніж потрібно робити максимально тонким за кромкою. Геометрія повинна відповідати матеріалу клинка, термічній обробці та характеру роботи.
Як геометрія впливає на сам процес заточування
Чим товстіша геометрія клинка, тим більше металу може знадобитися для формування нової ріжучої кромки.
Якщо кут заточування змінюється, ширина підводу може збільшуватися. При цьому користувач витрачає більше часу на формування фаски, особливо якщо працює вручну.
Тонка геометрія, навпаки, може дозволяти швидше отримати вузький підвід, але вимагає більшої акуратності під час роботи, оскільки зайве зняття металу змінює форму кромки.
Коли проблему потрібно вирішувати не заточуванням
Якщо ніж регулярно заточується, але все одно має великий опір різанню, варто оцінити його геометрію.
Можливо, проблема полягає не в гостроті апекса, а в товщині клинка за кромкою. У такому випадку повторне заточування лише змінюватиме підвід, не усуваючи основну причину.
Іноді для зміни такої геометрії потрібна вже не звичайна заточка, а переспуск або інша професійна корекція клинка. Це робота, яку доцільно доручати майстру, оскільки вона змінює саму конструкцію ножа.
🛒 Інформація для покупця: якщо ніж має дуже товсту геометрію за кромкою, не варто очікувати, що зміна кута заточування автоматично зробить його легкоріжучим. Іноді обмеження закладене в самій конструкції клинка.
📝 Короткий висновок: заточування є лише останньою ланкою геометрії ножа. Спуски, підводи, товщина за кромкою та загальна форма клинка визначають, скільки металу потрібно знімати та наскільки легко ніж буде різати.
📌 Редакційна примітка Knife.net.ua: оцінюючи ріжучі властивості ножа, не можна дивитися тільки на кут або гостроту кромки. Хороша геометрія починається далеко до апекса — зі спусків і поступового зменшення товщини клинка.
Пояснення після розділів 35–36
У 35 розділі ми завершили розбір типових пошкоджень ріжучої кромки. Тепер читач може розрізнити дві принципово різні ситуації: коли метал деформується і коли він втрачається через викришування. Це дозволяє не робити помилковий висновок, що будь-яку проблему потрібно вирішувати просто більш агресивним заточуванням.
36 розділ переводить нас на наступний рівень розуміння ножа. До цього ми переважно розглядали кромку та процес її заточування. Тепер дивимося ширше: кромка є лише кінцевою частиною всієї геометрії клинка.
Саме тут стає зрозуміло, чому два ножі з однаковою сталлю, однаковою твердістю та однаковим кутом можуть різати зовсім по-різному. Якщо один має тоншу геометрію за кромкою, а другий — значно товстіший метал, одна лише цифра кута цього не пояснить.
Отже, ми поступово приходимо до дуже важливого принципу всієї статті: заточування не може розглядатися окремо від конструкції ножа. У наступних розділах ця ідея буде розвиватися далі — через зв'язок геометрії, термічної обробки та реальних умов роботи ножа.
Коли говорять про заточування ножа, увагу найчастіше зосереджують на марці сталі, зернистості каменю та куті ріжучої кромки. Але між хімічним складом сталі та поведінкою ножа на абразиві існує ще один надзвичайно важливий етап — термічна обробка.
Саме термічна обробка формує значну частину тієї мікроструктури, з якою фактично працює абразив. Тому два ножі з однієї марки сталі можуть заточуватися відчутно по-різному, навіть якщо зовні вони здаються майже однаковими.
Це одна з причин, чому досвідчений майстер заточування оцінює не тільки напис на клинку, а й реальну поведінку сталі під час роботи абразиву.
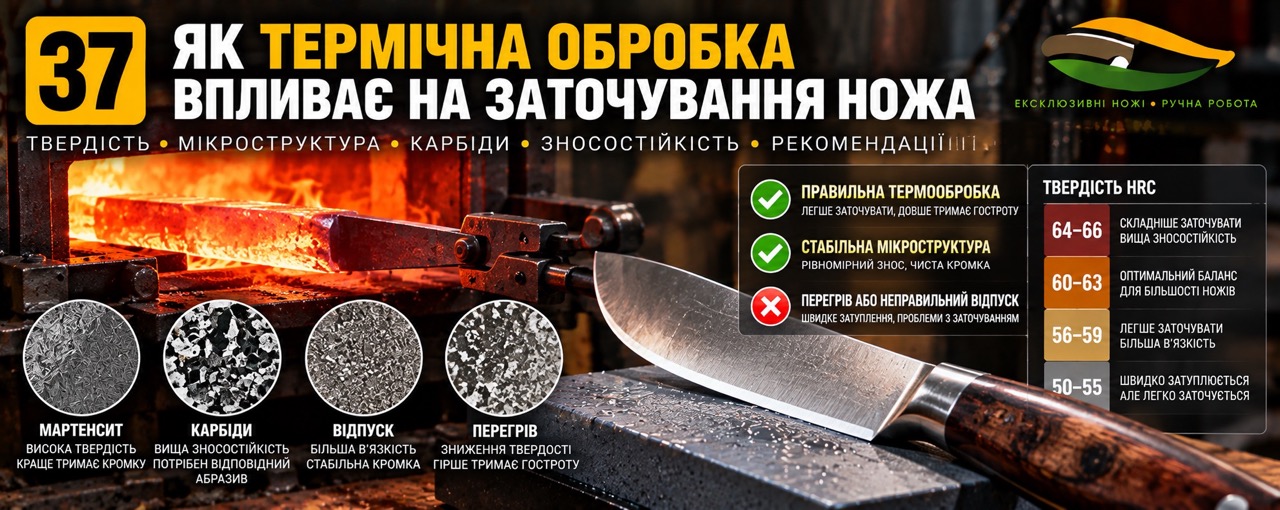
Сталь задає потенціал, а термічна обробка значною мірою визначає, у якому стані цей потенціал реалізований у конкретному клинку.
Одна марка сталі — не обов'язково однакова поведінка
Назва сталі описує її хімічний склад і технологічний клас, але сама по собі не є повним описом готового клинка. Після кування, прокату, механічної обробки, гартування, відпуску та, залежно від конкретної сталі, інших операцій формується певний структурний стан металу.
Саме цей стан впливає на твердість, розподіл карбідів, співвідношення структурних складових, залишкові напруження та загальну поведінку ріжучої кромки.
Тому твердження «це одна й та сама сталь» ще не означає, що два ножі вимагатимуть абсолютно однакового підходу до заточування.
Що змінюється після правильної термообробки
Для ножа важлива не сама наявність певного хімічного складу, а структура, яка сформувалася після термічної обробки. Вона визначає, наскільки легко абразив видаляє метал, як формується ріжуча кромка та наскільки передбачувано поводиться її вершина.
Умовно можна уявити цей взаємозв'язок так:
ТЕРМООБРОБКА → МІКРОСТРУКТУРА → ТВЕРДІСТЬ ТА В'ЯЗКІСТЬ → ПОВЕДІНКА НА АБРАЗИВІ → ЯКІСТЬ РІЖУЧОЇ КРОМКИ
Твердість і швидкість роботи абразиву
Зі зміною твердості сталі змінюється і характер її обробки. Твердіша кромка зазвичай чинить більший опір абразиву, тому для її формування може знадобитися більше часу, відповідний абразив і точніший контроль процесу.
Але робити висновок, що «чим твердіша сталь, тим важче її заточувати», у вигляді універсального правила не варто. На практичну поведінку впливають не лише HRC, а й склад сталі, мікроструктура, карбіди, тип абразиву, стан поверхні каменю, геометрія кромки та техніка заточування.
Тому правильно говорити не просто про твердість, а про поєднання твердості та структурного стану сталі.
Чому один ніж «гризеться» абразивом, а інший — ні
Під час заточування майстер фактично спостерігає взаємодію двох матеріалів: сталі та абразиву. Якщо сталь має інший структурний стан, змінюється і характер цього контакту.
Один клинок може швидко формувати суспензію на водному камені, інший працювати повільніше й чистіше. На одному ножі абразив швидко зніматиме метал, а на іншому буде потрібен більш відповідний абразив або інша техніка. Це не обов'язково означає, що одна сталь «погана», а інша «хороша».
Це насамперед характеристика конкретної пари «сталь + термічна обробка + абразив».
Важливо: якщо ніж заточується незвично важко, не варто одразу звинувачувати сталь. Причиною можуть бути невідповідний абразив, забруднена або засалена поверхня каменю, неправильна техніка, дуже товста геометрія кромки або особливості термічної обробки конкретного клинка.
Термообробка впливає не тільки на твердість
Для заточування важливо розуміти, що термічна обробка не зводиться до отримання певного числа HRC. Два ножі можуть мати близькі значення твердості, але демонструвати різну поведінку через відмінності мікроструктури.
Для ріжучої кромки важливе співвідношення між твердістю та в'язкістю. Надмірно крихка структура може створювати проблеми на тонкій кромці: замість рівномірного формування вершини можливі локальні пошкодження. З іншого боку, надто м'який стан сталі може сприяти деформації кромки під час експлуатації.
Саме тому якість заточування неможливо оцінювати лише за тим, наскільки легко метал знімається каменем.
Що це означає для власника ножа
Власнику не обов'язково знати всю технологічну карту термообробки свого ножа. Але корисно розуміти головний принцип: марка сталі — це ще не повний технічний паспорт ріжучої кромки.
Якщо виробник або майстер вказує марку сталі, твердість та особливості термообробки, це допомагає краще зрозуміти, як поводитиметься ніж під час заточування та експлуатації.
🛒 Інформація для покупця
Якщо ви купуєте авторський або дорогий серійний ніж, корисно звернути увагу не тільки на назву сталі, а й на заявлену твердість, призначення ножа та інформацію про термічну обробку, якщо майстер її надає.
Якщо під час заточування конкретна сталь поводиться незвично, не слід автоматично змінювати кут або переходити на максимально агресивний абразив. Спочатку потрібно зрозуміти причину.
📝 Короткий висновок
Одна марка сталі може поводитися на абразиві по-різному залежно від термічної обробки та сформованої мікроструктури. Тому правильне заточування починається не з питання «яка це сталь?», а з розуміння того, яким став метал після термічної обробки і як він поводиться на конкретному абразиві.
📌 Редакційна примітка Knife.net.ua
У Knife.net.ua ми розглядаємо термічну обробку як невід'ємну частину реального характеру ножової сталі. Саме тому оцінювати заточування лише за маркою сталі або одним показником HRC недостатньо. Реальна поведінка клинка формується сукупністю складу сталі, термообробки, мікроструктури, геометрії та умов роботи.
38. Як умови роботи ножа визначають спосіб заточування
Правильне заточування неможливо визначити тільки за маркою сталі. Один і той самий ніж може вимагати різного підходу залежно від того, для яких завдань він використовується.
Кухонний ніж працює переважно на продуктах харчування, туристичний — у різноманітному польовому середовищі, мисливський має інші навантаження, робочий ніж може регулярно контактувати з абразивними матеріалами, а EDC-ніж часто використовується для великої кількості дрібних повсякденних завдань.
Отже, універсально «ідеальної» ріжучої кромки не існує. Оптимальна кромка — це компроміс між гостротою, різальною здатністю, стабільністю та конкретним способом використання ножа.
ПРИЗНАЧЕННЯ НОЖА → НАВАНТАЖЕННЯ → ГЕОМЕТРІЯ → КУТ → АБРАЗИВ → ФІНІШ КРОМКИ
Кухонні ножі
Кухонний ніж зазвичай цінується за легкість різання, контроль продукту та передбачувану поведінку тонкої кромки. Тут особливо важлива взаємодія геометрії та кута заточування.
Для ножів, які працюють переважно з овочами, фруктами, м'ясом без кісток та іншими продуктами, часто має сенс орієнтуватися на тонку й акуратно сформовану кромку. Але конкретний кут потрібно визначати за конструкцією ножа, сталі та характером навантаження.
Не варто автоматично робити кухонний ніж максимально тонким. Якщо ніж регулярно працює з твердими продуктами або користувач має звичку докладати значне бокове навантаження, надто делікатна кромка може бути непрактичною.
Мисливські ножі
Мисливський ніж може виконувати різні завдання, тому його заточування залежить від конкретної конструкції та призначення. Ніж для акуратного різання та ніж для більш універсальної польової роботи не обов'язково повинні мати однакову кромку.
Для мисливського ножа особливо важливий баланс між різальною здатністю та стійкістю кромки. Надто агресивне зменшення кута без урахування сталі, термообробки та товщини за кромкою може зробити її вразливішою.
Типова помилка: переносити кут заточування одного мисливського ножа на інший лише тому, що обидва називаються мисливськими. Призначення категорії не замінює аналізу конкретної конструкції.
Туристичні та польові ножі
Туристичний ніж часто працює в умовах, де неможливо точно передбачити всі навантаження. Саме тому практичність кромки може бути важливішою за максимальну тонкість різу.
Якщо ніж використовується для підготовки їжі, мотузки, пакування, дерева та інших типових туристичних завдань, доцільно формувати кромку з урахуванням реального спектра робіт. Універсальна польова кромка часто має бути дещо більш стабільною, ніж кромка спеціалізованого кухонного ножа.
Тут особливо важливі передбачуваність, ремонтопридатність і можливість відновити кромку доступним у поході або подорожі способом.
Робочі ножі
Для робочого ножа головним критерієм може бути не максимальна гострота, а здатність довго зберігати функціональність під конкретним навантаженням.
Якщо ніж регулярно ріже абразивні матеріали, пакувальні матеріали, волокнисті матеріали або виконує інтенсивну серійну роботу, надто тонка або надто полірована кромка може бути не найкращим рішенням.
У таких умовах часто важливіше правильно підібрати стабільну геометрію та фініш, який відповідає характеру матеріалу, ніж прагнути до максимально дзеркальної поверхні.
EDC-ножі
EDC-ніж зазвичай використовується для великої кількості дрібних повсякденних завдань: відкривання упаковки, різання картону, мотузки, пластику, харчових продуктів та інших матеріалів.
Через різноманітність завдань EDC-кромка часто повинна бути компромісною. Вона має добре різати, але водночас залишатися достатньо стабільною для непередбачуваного повсякденного використання.
Для такого ножа особливо корисно не просто «заточити гостріше», а визначити, які завдання реально виконуються найчастіше. Якщо ніж постійно працює з картоном, наприклад, характер зносу кромки буде іншим, ніж у ножа, який переважно використовується для їжі.
Авторський ніж
Авторський ніж заслуговує на окремий підхід, оскільки його конструкція часто створена під конкретну концепцію майстра та певний сценарій використання.
У такому випадку важливо не копіювати чужі параметри заточування, а враховувати паспорт конкретної роботи: марку сталі, твердість, геометрію, товщину за кромкою, форму спусків і заявлене призначення.
Якщо майстер рекомендує конкретний діапазон кута або спосіб догляду, це може бути ціннішою інформацією, ніж універсальна таблиця з інтернету.
Як умови роботи змінюють підхід до фінішу
Фініш кромки також має відповідати завданню. Для одних матеріалів корисною може бути дуже чиста та тонко доведена кромка, тоді як для інших контрольована мікротекстура може давати практичну перевагу.
Тому поняття «найкраще доведення» потрібно замінити на точніше: «найкраще доведення для конкретної роботи».
Чому один і той самий ніж можна заточувати по-різному
Навіть якщо конструкція ножа не змінюється, власник може використовувати його по-різному. Один користувач ріже переважно продукти, інший — картон і пакувальні матеріали, третій бере той самий ніж у походи.
Через це оптимальний стан кромки може змінюватися. Якщо кромка регулярно пошкоджується, проблема не завжди полягає в поганій сталі або неправильному заточуванні. Можливо, кромка просто не відповідає характеру навантаження.
Практичний принцип: якщо кромка постійно деформується або викришується, спочатку потрібно проаналізувати не тільки спосіб заточування, а й те, що саме ви робите цим ножем.
Заточування як адаптація ножа до реальної роботи
Правильне заточування — це не спроба отримати абстрактну «максимальну гостроту». Його завдання — сформувати таку ріжучу кромку, яка відповідає конкретному ножу та конкретному користувачу.
Саме тому один ніж може добре працювати з тоншою кромкою, а іншому потрібна більш консервативна геометрія. Один ніж розкриває свої переваги після тонкого доведення, інший краще показує себе з дещо більш вираженою мікротекстурою.
У результаті заточування стає не окремою процедурою догляду, а частиною всієї системи «ніж → матеріал → навантаження → ріжуча кромка».
🛒 Інформація для покупця
Купуючи ніж, варто оцінювати його не тільки за сталістю, твердістю чи зовнішнім виглядом, а насамперед за відповідністю вашому способу роботи.
Якщо ви заздалегідь знаєте основні завдання ножа, це допоможе правильно підібрати не тільки модель, а й майбутню геометрію та спосіб заточування кромки.
📝 Короткий висновок
Кухонний, мисливський, туристичний, робочий, EDC та авторський ніж не повинні автоматично мати однакову ріжучу кромку. Оптимальне заточування визначається не тільки сталлю, а й реальним навантаженням. Найкраща кромка — та, яка забезпечує потрібний баланс гостроти, різальної здатності та стабільності саме у вашій роботі.
📌 Редакційна примітка Knife.net.ua
У Knife.net.ua ми виходимо з простого принципу: ніж потрібно заточувати не «взагалі», а під його реальну роботу. Саме тому в оцінці ріжучої кромки важливі одночасно сталь, термообробка, геометрія, кут, абразив, фініш і характер навантаження. Універсальної кромки для всіх ножів не існує.
Пояснення після розділів 37–38
Ця пара закриває важливу логічну частину статті: ми показали, що заточування не можна відривати ні від термічної обробки, ні від реального призначення ножа.
Після цього читач уже має бачити всю систему цілісно: сталь → термообробка → мікроструктура → геометрія → умови роботи → кут → абразив → фініш → реальна ріжуча здатність. Саме ця логіка стане основою для практичного фінального блоку статті.
Від розуміння ножа — до правильної системи заточування
У фінальній частині зібрано практичний алгоритм, який допомагає власнику ножа самостійно визначити правильний підхід до заточування та послідовно відновити ріжучу кромку.
39. Як створити правильну систему заточування саме для свого ножа
Хороша система заточування починається не з купівлі найдорожчого каменю або точильної системи. Вона починається з розуміння конкретного ножа.
Марка сталі, її твердість, термічна обробка, геометрія клинка, кут ріжучої кромки, характер абразиву, бажаний фініш і реальне призначення ножа пов'язані між собою. Якщо хоча б один із цих факторів повністю ігнорувати, заточування може бути технічно правильним, але практично невдалим.
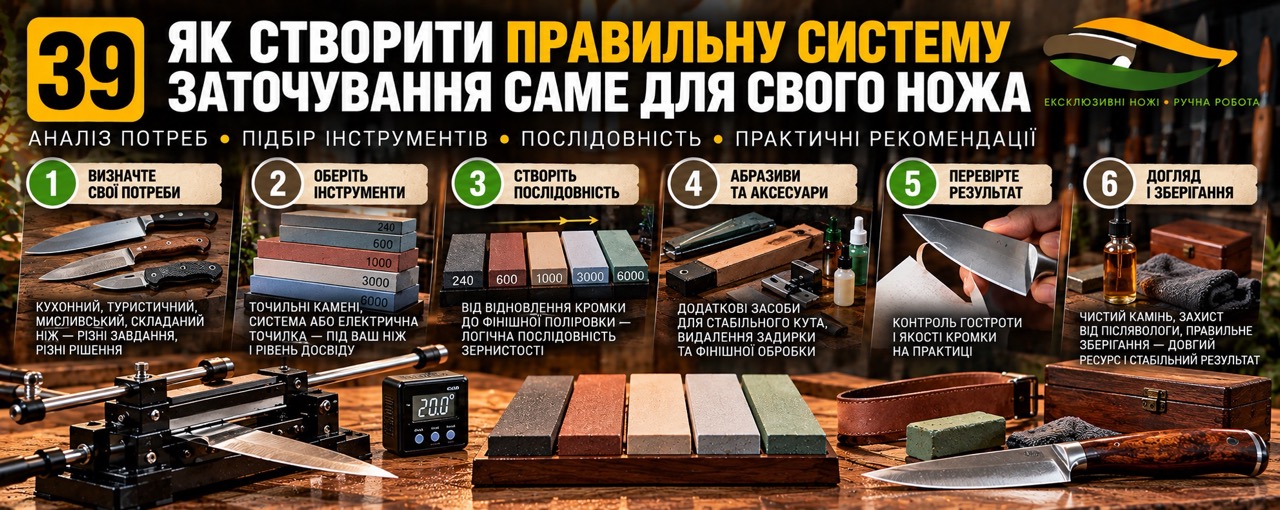
СТАЛЬ → ТВЕРДІСТЬ → ГЕОМЕТРІЯ → КУТ → АБРАЗИВ → ФІНІШ → ПРИЗНАЧЕННЯ
Крок 1. Визначте марку сталі
Перше питання — з якої сталі виготовлений клинок. Це важливо не для того, щоб визначити «хороша» сталь чи «погана», а для розуміння її потенційної поведінки під час заточування.
Різні сталі відрізняються складом, кількістю та типом карбідів, структурою і вимогами до абразиву. Тому одна й та сама техніка не обов'язково буде однаково ефективною для, наприклад, простої вуглецевої сталі та високолегованої порошкової сталі.
Якщо марка сталі невідома, не варто робити надто конкретні висновки лише за зовнішнім виглядом ножа. У такій ситуації краще виходити з геометрії, поведінки кромки та надійної інформації від виробника або майстра.
Крок 2. З'ясуйте твердість і особливості термообробки
Наступний рівень — твердість сталі та, якщо відома, інформація про термічну обробку. HRC допомагає зрозуміти загальний рівень твердості, але не описує весь характер металу.
Важливо пам'ятати: однакова заявлена твердість не гарантує однакової поведінки двох ножів. Мікроструктура, розподіл карбідів, залишкові напруження та якість термообробки також впливають на процес заточування та стабільність кромки.
Не використовуйте HRC як єдиний критерій вибору заточування. Це важливий показник, але він не замінює інформацію про сталь, геометрію та реальну поведінку конкретного ножа.
Крок 3. Оцініть геометрію клинка
Перш ніж братися за камінь, потрібно зрозуміти, якою є геометрія ножа. Товщина клинка, форма спусків, товщина металу за ріжучою кромкою та вже сформований кут можуть визначити результат сильніше, ніж сама зернистість абразиву.
Якщо ніж має товсту геометрію за кромкою, просте зменшення кута заточування не обов'язково зробить його кращим різаком. У такому випадку проблема може знаходитися не на самій кромці, а глибше в геометрії клинка.
Серйозна зміна геометрії — це вже перепрофілювання або переточування клинка, а не звичайне підтримувальне заточування.
Крок 4. Визначте робочий кут
Після оцінки сталі та геометрії визначають кут заточування. Тут необхідно чітко розрізняти кут на одну сторону та загальний кут ріжучої кромки.
Наприклад, 15° на одну сторону означає приблизно 30° включеного кута, якщо обидві сторони симетричні.
Чим менший кут, тим тоншою може бути ріжуча геометрія, але це не означає автоматичного підвищення практичної ефективності. Занадто тонка кромка для конкретного ножа та його навантаження може бути нестабільною.
Правильне питання звучить не «який найменший кут можна зробити?», а «який кут відповідає сталі, геометрії та реальній роботі цього ножа?»
Крок 5. Виберіть абразив
Після визначення геометрії та кута можна підбирати абразив. Для простого підтримувального заточування та для повного перепрофілювання кромки потрібні різні рівні продуктивності.
Грубий абразив потрібен для швидкого зняття значної кількості металу та формування нової геометрії. Середня зернистість використовується для основного формування кромки. Дрібніші абразиви застосовуються для доведення та зміни характеру фінішу.
Для твердих високолегованих сталей доцільно використовувати абразив, здатний ефективно працювати з конкретним складом сталі. Алмазні та CBN-абразиви можуть бути корисними, але це не означає, що вони автоматично найкращі для кожного ножа та кожного етапу.
Крок 6. Визначте потрібний фініш
Фініш кромки потрібно вибирати відповідно до завдання. Дзеркально відполірована кромка може бути чудовим рішенням для одних ножів, але не обов'язково буде найпрактичнішою для всіх матеріалів.
Для деяких робіт корисною може бути контрольована мікротекстура ріжучої кромки. Для інших важливіше максимально чисте та тонке доведення.
Тому останній абразив у системі потрібно обирати не за принципом «чим дрібніше, тим краще», а відповідно до реального завдання.
Крок 7. Врахуйте призначення ножа
Останній і фактично один із найважливіших елементів — призначення ножа. Кухонний ніж, туристичний, мисливський, робочий, EDC та авторський ніж можуть мати різні вимоги до стабільності та характеру кромки.
Якщо ніж використовується переважно для тонкого різання, можна орієнтуватися на одну геометрію. Якщо він регулярно працює з твердими або абразивними матеріалами, пріоритет може зміститися в бік стабільності.
Практична формула власника ножа
Перед заточуванням поставте собі сім запитань:
- Яка сталь?
- Яка твердість і що відомо про термообробку?
- Яка геометрія клинка?
- Який робочий кут потрібен?
- Який абразив найкраще відповідає сталі та етапу роботи?
- Який фініш потрібен?
- Для чого реально використовується ніж?
Як зрозуміти, що система підібрана правильно
Правильна система заточування не обов'язково складається з великої кількості каменів, паст, стропів та додаткових пристроїв. Іноді для конкретного ножа достатньо одного-двох правильно підібраних абразивів і контрольованої техніки.
Система вважається вдалою тоді, коли вона дозволяє передбачувано сформувати потрібну кромку, відновлювати її без зайвого зняття металу та отримувати результат, який відповідає реальній роботі ножа.
🛒 Інформація для покупця
Не обов'язково купувати повний набір професійних абразивів одразу. Почніть із розуміння свого ножа та його завдань. Правильно підібрана проста система краща за великий набір інструментів, якими ви не вмієте керувати.
📝 Короткий висновок
Правильна система заточування створюється не навколо одного каменю або одного кута. Вона будується послідовно: сталь → твердість → геометрія → кут → абразив → фініш → призначення. Саме така система дозволяє заточувати ніж не за шаблоном, а відповідно до його реальних властивостей і завдань.
📌 Редакційна примітка Knife.net.ua
У Knife.net.ua ми вважаємо правильним не питання «якою системою заточувати?», а питання «яку систему потрібно створити саме для цього ножа?». Такий підхід дозволяє перейти від випадкового вибору абразиву до усвідомленої роботи з конкретною сталлю, геометрією та призначенням ножа.
40. Як правильно заточувати ніж — повний алгоритм від тупої кромки до робочої гостроти
Тепер усі попередні розділи можна зібрати в один практичний алгоритм. Його мета — не дати одну універсальну цифру кута або одну «правильну» зернистість, а показати послідовність дій, яка допомагає безпечно та контрольовано відновити ріжучу кромку.
Цей алгоритм можна використовувати як базову інструкцію для більшості звичайних ножів, адаптуючи його під конкретну сталь, твердість, геометрію та призначення.
ОЦІНИТИ НІЖ → ВИЗНАЧИТИ ЗАВДАННЯ → ПІДІБРАТИ КУТ → ВИБРАТИ АБРАЗИВ → СФОРМУВАТИ КРОМКУ → ПРИБРАТИ ЗАДИРКУ → ДОВЕСТИ → ПЕРЕВІРИТИ → ЕКСПЛУАТУВАТИ
Крок 1. Очистіть і огляньте ніж
Перед заточуванням клинок потрібно очистити та уважно оглянути. Потрібно зрозуміти, чи справді ніж просто затупився, чи має деформовану кромку, локальні пошкодження, сколи або інші проблеми.
Важливо також оцінити стан самої геометрії. Якщо ніж сильно затуплений, але його форма та кромка збереглися, достатньо підтримувального заточування. Якщо геометрія кромки істотно змінилася, доведеться спочатку відновити її форму.
Не починайте одразу з найгрубішого абразиву. Спочатку визначте, скільки металу дійсно потрібно зняти. Надмірне зняття металу скорочує ресурс клинка.
Крок 2. Визначте існуючий кут і бажаний робочий кут
Якщо кромка ще зберігає свою форму, доцільно оцінити її поточний кут. Необов'язково будь-якою ціною змінювати заводську або авторську геометрію.
Якщо ніж добре працював у своєму призначенні, підтримання існуючого кута часто є розумнішим рішенням, ніж повне перепрофілювання.
Якщо кромка постійно деформується або викришується, це сигнал переглянути не тільки техніку заточування, а й відповідність кута конкретному навантаженню.
Крок 3. Виберіть відповідний абразив
Для легкого затуплення не потрібен максимально грубий камінь. Чим менше металу необхідно зняти, тим доцільніше використовувати помірний абразив, здатний виконати завдання без зайвого перепрофілювання.
Грубий абразив потрібен тоді, коли необхідно швидко сформувати нову геометрію або видалити значний обсяг пошкодженого металу. Середній абразив — для основного формування кромки. Дрібний — для доведення.
Для конкретної сталі вибір абразиву також залежить від її твердості, легування та типу карбідів.
Крок 4. Сформуйте правильний контакт абразиву з кромкою
Поставте клинок на заданий кут і починайте контрольований рух по абразиву. Головне завдання цього етапу — не отримати блискучу поверхню, а рівномірно сформувати потрібну геометрію до самого апекса.
Кут потрібно утримувати стабільно. Постійне його зміщення вгору або вниз призводить до нерівномірного формування підводу.
На цьому етапі не потрібно поспішати. Краще зробити менше рухів, але контролювати, де саме абразив знімає метал.
Головний орієнтир — робота абразиву біля вершини кромки. Якщо абразив не доходить до апекса, ніж не буде повністю заточений, навіть якщо підвід виглядає рівним і красивим.
Крок 5. Сформуйте задирку
Під час формування ріжучої кромки абразив поступово знімає метал до самого краю. На протилежному боці може виникнути тонка металева деформація — задирка.
Її наявність означає, що абразив досяг вершини кромки. Але задирка сама по собі не є доказом якісної гостроти. Її потрібно контрольовано видалити.
Після формування кромки на одній стороні аналогічно працюють з іншою, прагнучи отримати рівномірну вершину по всій довжині робочої частини.
Крок 6. Перенесіть роботу на дрібніший абразив
Коли основна геометрія сформована, немає сенсу продовжувати довго працювати грубим каменем. Переходьте до наступного абразиву, який видалить грубі сліди попереднього та дозволить точніше сформувати ріжучу кромку.
Зміна зернистості має бути логічною. Не обов'язково використовувати кожен можливий проміжний номер. Важливо, щоб наступний абразив реально міг ефективно прибрати сліди попереднього.
Крок 7. Контрольовано приберіть задирку
На фінальних етапах потрібно особливо уважно контролювати задирку. Надмірний тиск може знову деформувати тонку вершину кромки.
Тому зі зменшенням зернистості та переходом до доведення тиск зазвичай зменшують. Рухи стають легшими, а контроль — важливішим.
Мета — не створити нову задирку, а отримати стабільний апекс, у якому обидві сторони кромки зустрічаються без помітної металевої деформації.
Поширена помилка: намагатися видалити задирку сильнішим натисканням. На тонкій кромці це може не вирішити проблему, а навпаки — створити нову деформацію.
Крок 8. За потреби сформуйте мікропідвід
Мікропідвід — це дуже вузька фаска біля самої вершини кромки, сформована під дещо більшим кутом, ніж основний підвід.
Він може підвищити стабільність кромки та спростити контроль її вершини. Але мікропідвід не є обов'язковим для кожного ножа.
Якщо він надто широкий або виконаний під занадто великим кутом, переваги можуть зменшитися через збільшення локальної геометрії кромки.
Крок 9. Виконайте фінішне доведення
Після формування стабільного апекса можна перейти до фінішного абразиву, стропа або іншого засобу доведення, якщо вони потрібні для конкретного ножа.
Тут потрібно пам'ятати, що фініш — це не змагання за найвищу зернистість. Його завдання — сформувати характер кромки, який відповідає призначенню ножа.
Для одного ножа оптимальним буде чисте тонке доведення, для іншого — контрольована мікротекстура. Дзеркальна поверхня сама по собі не гарантує найкращого різу.
Крок 10. Перевірте якість кромки
Перевіряти потрібно не тільки зовнішній блиск підводу, а насамперед якість сформованого апекса та відповідність ножа його призначенню.
Практична оцінка повинна бути контрольованою та безпечною. Важливо дивитися, чи ніж рівномірно ріже типовий для нього матеріал, чи немає ділянок, які працюють гірше, і чи не залишилася задирка.
Не варто використовувати небезпечні або руйнівні способи перевірки гостроти. Якість ріжучої кромки оцінюють за контрольованим різом та стабільністю роботи.
Практичний чек-лист готового ножа
- кромка сформована по всій робочій довжині;
- кут заточування відповідає призначенню ножа;
- обидві сторони кромки сформовані рівномірно;
- задирка контрольовано видалена;
- за потреби сформований вузький мікропідвід;
- фініш відповідає матеріалу, який ніж буде різати;
- ніж демонструє рівномірну роботу по всій довжині кромки;
- кромка не має очевидних ділянок деформації або пошкоджень.
Крок 11. Після заточування не потрібно одразу «покращувати» ніж ще більше
Одна з типових помилок — продовжувати обробку вже добре сформованої кромки лише тому, що є можливість перейти на ще дрібніший абразив або додаткову пасту.
Якщо ніж уже має потрібну для роботи кромку, зайве полірування може не дати практичної користі. Більше етапів не означає автоматично кращий результат.
Завдання заточування — не максимально довго обробляти метал, а отримати необхідну ріжучу здатність із мінімальним зайвим зняттям матеріалу.
Крок 12. Використовуйте ніж і спостерігайте за його поведінкою
Найкраща перевірка правильно підібраної системи заточування відбувається вже під час нормальної експлуатації.
Якщо кромка стабільно працює, довго зберігає потрібну гостроту та відповідає характеру роботи, система підібрана вдало.
Якщо ж кромка постійно загортається, викришується або надто швидко втрачає робочі властивості, потрібно проаналізувати весь ланцюг: сталь → термообробка → геометрія → кут → фініш → умови роботи.
Фінальний алгоритм Knife.net.ua — коротко
- Огляньте ніж. Визначте стан кромки та геометрії.
- Визначте завдання. Зрозумійте, для чого ніж реально використовується.
- Визначте сталь. Якщо можливо, з'ясуйте її марку.
- Врахуйте твердість і термообробку.
- Визначте робочий кут. Окремо враховуйте кут на сторону та включений кут.
- Підберіть абразив. Не використовуйте грубіший, ніж потрібно.
- Сформуйте кромку. Працюйте стабільно та контролюйте апекс.
- Сформуйте й видаліть задирку.
- За потреби створіть мікропідвід.
- Виконайте фінішне доведення.
- Перевірте результат. Оцініть рівномірність та робочу здатність кромки.
- Проаналізуйте експлуатацію. Якщо кромка поводиться неправильно — змінюйте систему усвідомлено, а не навмання.
🛒 Інформація для покупця
Не намагайтеся заточити кожен ніж однаково. Якщо ви знаєте марку сталі, твердість, призначення та особливості геометрії, ви вже маєте більшу частину інформації, необхідної для правильного вибору способу заточування.
Якщо інформації про сталь або термообробку немає, починайте консервативно: не зменшуйте кут без необхідності, не знімайте зайвий метал і не використовуйте надмірно агресивний абразив.
📝 Короткий висновок
Правильне заточування ножа — це послідовний процес, у якому кожен етап має свою функцію. Спочатку потрібно зрозуміти ніж, потім визначити його робочий кут і підібрати абразив, сформувати стабільний апекс, прибрати задирку, за потреби створити мікропідвід, виконати відповідне доведення та перевірити результат у реальній роботі.
📌 Редакційна примітка Knife.net.ua
Головний принцип Knife.net.ua простий: гострота — це не окрема властивість, яку отримують одним каменем. Це результат правильної системи.
Сталь створює потенціал. Термічна обробка формує її робочий стан. Геометрія визначає характер різу. Кут формує ріжучу кромку. Абразив створює її поверхню. Фініш визначає характер апекса. А реальна робота ножа показує, наскільки правильно була підібрана вся система.
Саме тому хороший результат заточування — це не просто «дуже гострий ніж». Це ніж із кромкою, яка відповідає сталі, геометрії, користувачу та конкретній роботі.
Пояснення після розділів 39–40
Цими двома розділами ми перетворили всю попередню теорію статті на практичну систему. У 39-му читач навчається створювати власну систему заточування, а в 40-му отримує послідовний алгоритм її застосування — від огляду тупої кромки до перевірки ножа в роботі.
Таким чином, стаття проходить повний шлях: від поняття гостроти та геометрії — через абразиви, задирку, мікропідвід, сталь, термообробку й призначення — до конкретної дії власника ножа. Це і є правильне завершення фундаментального матеріалу Бази знань Knife.net.ua.
Практичні таблиці та відповіді про заточування ножів
Після 40 основних розділів зібрано короткий довідковий блок для швидкої практичної роботи. Тут можна знайти орієнтовні кути заточування, зернистість абразивів, порівняння типів абразивів, рекомендації для різних сталей, відповіді на часті запитання та матеріали для подальшого читання.
1. Таблиця рекомендованих кутів заточування ножів
Кут заточування потрібно підбирати не лише за типом ножа, а й за сталлю, твердістю, геометрією та характером роботи. Наведені значення є практичними орієнтирами для кута на одну сторону, а не універсальним нормативом.
| Тип ножа | Орієнтир, °/сторону | Включений кут | Основна логіка |
|---|---|---|---|
| Тонкий кухонний ніж | 10–15° | 20–30° | Максимальна різальна здатність за умови достатньої стабільності кромки. |
| Універсальний кухонний ніж | 15–20° | 30–40° | Баланс різальної здатності та стабільності. |
| EDC-ніж | 17–22° | 34–44° | Компроміс для різноманітних повсякденних завдань. |
| Мисливський ніж | 18–23° | 36–46° | Баланс різу та стійкості залежно від конкретної роботи. |
| Туристичний / польовий | 20–25° | 40–50° | Підвищена стабільність кромки під різноманітним навантаженням. |
| Робочий / утилітарний | 20–25°+ | 40–50°+ | Пріоритет стабільності за інтенсивного навантаження. |
Важливо: ці цифри не є правилом «для всіх ножів». Тонкий кухонний ніж із твердою сталлю та правильними спусками може працювати на одному куті, а інший ніж із тієї самої сталі — потребувати більш стабільної кромки.
2. Таблиця зернистості абразивів
Зернистість визначає характер роботи абразиву, але позначення різних виробників не завжди можна порівнювати як абсолютно однакові. Тому наведені значення слід сприймати як загальний практичний орієнтир.
| Зернистість | Характер роботи | Для чого використовують |
|---|---|---|
| 100–240 | Дуже груба | Відновлення сильно пошкодженої кромки, зміна геометрії. |
| 300–500 | Груба | Формування кромки, ремонт помітних пошкоджень. |
| 600–1000 | Середня | Основне заточування та формування робочої кромки. |
| 1200–2000 | Середньо-дрібна | Тонке заточування та підготовка до доведення. |
| 3000–5000 | Дрібна | Фінішне доведення ріжучої кромки. |
| 6000+ | Дуже дрібна | Тонке полірування та спеціалізоване доведення. |
Практичне правило: якщо ніж просто втратив гостроту, не потрібно автоматично починати з грубого каменю. Чим менше металу необхідно зняти, тим доцільніше використовувати абразив, який виконує завдання без зайвого перепрофілювання кромки.
3. Камінь / алмаз / CBN / кераміка — порівняння абразивів
| Тип абразиву | Сильні сторони | Особливості | Коли доцільний |
|---|---|---|---|
| Абразивний камінь | Великий вибір зернистості, контроль процесу, універсальність. | Потребує правильної техніки та контролю кута. | Більшість звичайних і авторських ножів. |
| Алмазний | Висока ефективність на твердих і високолегованих сталях. | Потребує контрольованого тиску; агресивність залежить від конкретного абразиву. | Тверді порошкові та високолеговані сталі, швидке формування кромки. |
| CBN | Висока твердість абразивного зерна, ефективність на відповідних сталях. | Спеціалізований і не завжди необхідний для звичайного ножа. | Тверді сталі та спеціалізоване заточування. |
| Кераміка | Тонке доведення, правка та формування чистої кромки. | Не завжди оптимальна для швидкого зняття великої кількості металу. | Фініш, підтримання гостроти, відповідні сталі. |
Важливо: не існує одного «найкращого» абразиву для всіх ножів. Ефективність визначається поєднанням сталі, її термообробки, стану кромки, необхідної кількості зняття металу та бажаного фінішу.
4. Таблиця «сталь → твердість → рекомендований абразив»
Ця таблиця призначена як практичний орієнтир. Реальний вибір абразиву не можна робити тільки за назвою сталі та цифрою HRC, оскільки одна й та сама марка сталі може мати різний структурний стан після термообробки.
| Сталь / група | Типовий орієнтир HRC* | Рекомендований стартовий абразив | Коментар |
|---|---|---|---|
| 95Х18 | ~56–60 | Камінь, кераміка, за потреби алмаз | Вибір залежить від фактичної твердості та стану кромки. |
| D2 | ~58–61 | Якісний камінь, алмаз для твердих варіантів | Високий вміст карбідів впливає на характер заточування. |
| N690 | ~58–61 | Камінь / кераміка / алмаз | Залежить від термообробки та фактичної твердості. |
| CPM S35VN | ~58–61 | Камінь / алмаз / CBN | Порошкова сталь; бажано використовувати якісний абразив. |
| M390 | ~60–62 | Алмаз / CBN / відповідний якісний камінь | Високолегована порошкова сталь із значною кількістю твердих карбідів. |
| CPM S90V | ~60–63+ | Алмаз / CBN | Висока зносостійкість; абразив має бути відповідного класу. |
| MagnaCut | ~60–64* | Камінь / алмаз / CBN | Вибір сильно залежить від цільової термообробки та фактичної твердості. |
| Вуглецеві сталі | ~55–64 | Камені / кераміка | Часто легко піддаються формуванню кромки; конкретний стан залежить від термообробки. |
* Значення HRC наведені лише як орієнтовний діапазон для ножових виконань і не є універсальною характеристикою всіх виробників та термообробок.
Головне правило: таблиця допомагає вибрати напрямок, але не замінює спостереження за реальною поведінкою сталі на абразиві.
5. FAQ — часті запитання про заточування ножів
Який кут заточування ножа є найкращим?
Універсального кута немає. Його потрібно підбирати за сталлю, твердістю, геометрією та призначенням ножа. Важливо також розрізняти кут на одну сторону та включений кут.
Чи потрібно заточувати всі ножі під 20°?
Ні. 20° на сторону може бути практичним орієнтиром для частини універсальних ножів, але для тонкої кромки або спеціалізованого ножа можуть бути доречними інші значення.
Чи твердіша сталь важче заточується?
Не обов'язково. Твердість має значення, але на поведінку під час заточування також впливають склад сталі, карбіди, мікроструктура, термообробка та тип абразиву.
Чи потрібні алмазні абразиви для порошкових сталей?
Вони часто дуже корисні для твердих і високолегованих порошкових сталей, особливо коли потрібне ефективне зняття металу. Але не кожне заточування потребує саме алмазу.
Що краще — алмаз чи CBN?
Це залежить від конкретної сталі, абразиву та завдання. Обидва є високотвердими абразивними матеріалами, але їх не слід вибирати лише за принципом «чим твердіше, тим краще».
Чи потрібен камінь 6000 або 10000 grit?
Не обов'язково. Дуже дрібний фініш має сенс лише тоді, коли він відповідає конкретному ножу та завданню. Для багатьох робочих ножів достатнього результату можна досягти значно простішою системою.
Чи можна заточити ніж одним каменем?
Так, якщо стан кромки дозволяє це зробити. Один правильно підібраний абразив може сформувати повноцінну робочу кромку без необхідності використовувати багато етапів.
Що таке задирка?
Задирка — тонка металева деформація, яка виникає, коли абразив доходить до вершини кромки. Вона показує, що абразив досяг апекса, але сама по собі не є ознакою якісної гостроти.
Чи потрібно видаляти задирку після кожного етапу?
Після формування кромки її потрібно контролювати та в кінцевому результаті повністю прибрати. На проміжних етапах важливіше не створювати зайву деформацію надмірним тиском.
Що робити, якщо кромка викришується?
Потрібно оцінити кут, товщину кромки, твердість, термообробку та характер навантаження. Просте зменшення кута може погіршити ситуацію.
Що робити, якщо кромка загортається?
Це може свідчити про недостатню стабільність кромки. Варто перевірити геометрію, кут, твердість та характер використання ножа. Іноді доцільним є більш стабільний кут або вузький мікропідвід.
Чи однаково заточують кухонний і туристичний ніж?
Ні. Вони працюють у різних умовах і тому можуть потребувати різної геометрії, кута та фінішу.
Чи дзеркальна поліровка робить ніж гострішим?
Не автоматично. Гострота визначається якістю апекса та геометрією кромки. Дзеркальний фініш може бути корисним у певних умовах, але сам по собі не гарантує кращого різу.
Чи потрібно використовувати строп після кожного заточування?
Не обов'язково. Строп може бути корисним для фінального доведення, але не повинен замінювати правильне формування ріжучої кромки.
Чому ніж гострий одразу після заточування, але швидко тупиться?
Причиною може бути нестабільна кромка, залишкова задирка, невідповідний кут, неправильний фініш, особливості сталі або занадто агресивне навантаження.
Чи однаковий HRC означає однакову поведінку ножів?
Ні. Однакове значення твердості не гарантує однакової мікроструктури, в'язкості, стабільності кромки або поведінки на абразиві.
Чи потрібно завжди змінювати заводський кут?
Ні. Якщо заводська або авторська геометрія добре відповідає призначенню ножа, її можна підтримувати. Перепрофілювання потрібне лише тоді, коли існує практична причина.
Коли потрібно звертатися до майстра?
Якщо необхідно істотно змінити геометрію клинка, відновити сильно пошкоджену кромку або є сумніви щодо правильного підходу до дорогої авторської роботи, професійне заточування може бути кращим рішенням.
6. Що читати далі в кластері «Заточування»
Заточування неможливо повністю зрозуміти ізольовано від інших властивостей ножа. Тому після цього матеріалу логічно перейти до статей, які пояснюють твердість, термообробку, ножові сталі та геометрію клинка.
🔹 Термічна обробка ножової сталі
Допомагає зрозуміти, чому одна й та сама марка сталі може мати різні властивості та по-різному поводитися під час заточування.
🔹 Твердість HRC — що означає твердість ножа
Наступний логічний крок для розуміння взаємозв'язку між твердістю сталі, термообробкою та поведінкою кромки.
🔹 Енциклопедія ножових сталей Knife.net.ua
Для глибшого розуміння заточування варто окремо вивчати властивості конкретних сталей: їх склад, твердість, зносостійкість, в'язкість і поведінку під час обробки.
У межах кластера «Заточування» ці матеріали формують єдину систему: сталь → термообробка → твердість → геометрія → заточування → реальна робота ножа.
7. Авторське право
© Knife.net.ua. Матеріали цієї статті підготовлені для Бази знань Knife.net.ua та є частиною авторського енциклопедичного контенту порталу.
Повне або часткове копіювання тексту, таблиць, авторських формулювань, структури та інших матеріалів без дозволу правовласника не допускається.
При цитуванні окремих фрагментів необхідно зберігати авторство та активне посилання на Knife.net.ua як джерело.
8. Короткий енциклопедичний висновок
Правильне заточування ножа — це не пошук чарівного каменю, універсального кута або максимальної зернистості. Це послідовна робота з конкретним клинком.
Сталь визначає потенціал матеріалу. Термічна обробка формує його робочий стан. Геометрія визначає характер різу. Кут формує стабільність ріжучої кромки. Абразив створює потрібну геометрію та поверхню. Фініш визначає характер готового апекса. А призначення ножа показує, яким має бути кінцевий результат.
СТАЛЬ + ТЕРМООБРОБКА + ГЕОМЕТРІЯ + КУТ + АБРАЗИВ + ФІНІШ + ПРИЗНАЧЕННЯ = РЕАЛЬНИЙ РІЗ
Саме тому хороший ніж — це не просто ніж із високою твердістю або дуже гострою кромкою. Це інструмент, у якому властивості сталі, конструкція та заточування працюють як єдина система.
Гострий ніж — це не максимальна гострота за будь-яку ціну. Це правильна кромка для конкретної роботи.
Пояснення редактора після довідкового блоку
Друже, тут ми свідомо зробили довідкову частину інструментом швидкого користування, а не ще одним великим теоретичним розділом. Після 40 основних розділів читач може не перечитувати всю статтю, а одразу відкрити потрібну таблицю або FAQ.
Особливо важливо, що таблиця сталі не подається як абсолютна істина. Ми залишили принцип Knife.net.ua: марка сталі + HRC не дорівнюють повній картині. Термообробка, мікроструктура, геометрія та реальна поведінка кромки залишаються принципово важливими.
Таким чином, стаття тепер має повну енциклопедичну конструкцію: 40 глибоких розділів → практичні таблиці → FAQ → наступні матеріали кластера → авторське право → фінальний висновок. Це вже не просто стаття про заточування, а повноцінний фундаментальний матеріал Бази знань Knife.net.ua.