Твердість HRC — що означає твердість ножа і як правильно її оцінювати
У ножовій практиці твердість HRC — одна з найчастіше згадуваних характеристик клинка. HRC ножа допомагає описати опір сталі локальному пластичному деформуванню, але сама цифра не є оцінкою якості ножа. Значення 58, 60 або 62 HRC потрібно читати разом із маркою сталі та термообробкою, мікроструктурою, геометрією клинка й призначенням. У цій енциклопедичній статті розберемо, що означає шкала Rockwell C, як вимірюють твердість, чому однаковий HRC не гарантує однакової поведінки ножів і як правильно читати цю характеристику в технічному паспорті.
Енциклопедична примітка. Цей матеріал пояснює HRC як технічний показник твердості, а не як універсальну оцінку ножа. Для практичних висновків твердість потрібно читати разом зі сталлю, термообробкою, мікроструктурою, геометрією та призначенням.
Корисні переходи Knife.net.ua: термообробка ножової сталі · CPM S90V · M398 · 95Х18 · CPM 20CV
Передмова до розділів 1–2. Починаємо з фундаменту: спочатку визначимо, що саме називають твердістю, а потім розшифруємо HRC. Це необхідно, щоб надалі не плутати твердість із гостротою, якістю чи зносостійкістю ножа.
ЗМІСТ СТАТТІ
- 1. ЩО ТАКЕ ТВЕРДІСТЬ СТАЛІ НОЖА
- 2. ЩО ОЗНАЧАЄ АБРЕВІАТУРА HRC
- 3. ШКАЛА ROCKWELL C — ЗВІДКИ БЕРЕТЬСЯ ЧИСЛО HRC
- 4. ЯК ВИМІРЮЮТЬ ТВЕРДІСТЬ HRC
- 5. ЩО ВІДБУВАЄТЬСЯ ПІД ЧАС ВИПРОБУВАННЯ ROCKWELL
- 6. ЧОМУ ДЛЯ НОЖОВИХ СТАЛЕЙ ВИКОРИСТОВУЮТЬ САМЕ HRC
- 7. ЩО НАСПРАВДІ ПОКАЗУЄ ЗНАЧЕННЯ HRC
- 8. ЧОГО ПОКАЗНИК HRC НЕ ПОКАЗУЄ
- 9. ТВЕРДІСТЬ І РІЖУЧА КРОМКА НОЖА
- 10. ТВЕРДІСТЬ І УТРИМАННЯ ГОСТРОТИ
- 11. ТВЕРДІСТЬ І ЗНОСОСТІЙКІСТЬ
- 12. ТВЕРДІСТЬ І В'ЯЗКІСТЬ СТАЛІ
- 13. ТВЕРДІСТЬ І КРИХКІСТЬ — ДЕ ПРОХОДИТЬ МЕЖА
- 14. ЧОМУ «ЧИМ ТВЕРДІШЕ — ТИМ КРАЩЕ» Є ПОМИЛКОВИМ ПІДХОДОМ
- 15. ОПТИМАЛЬНА ТВЕРДІСТЬ: ЧОМУ НЕ ІСНУЄ ОДНОГО ПРАВИЛЬНОГО HRC
- 16. ВПЛИВ ТЕРМІЧНОЇ ОБРОБКИ НА ТВЕРДІСТЬ НОЖА
- 17. ЗАГАРТУВАННЯ: ЯК ФОРМУЄТЬСЯ ТВЕРДІСТЬ
- 18. ВІДПУСК: ЯК ТВЕРДІСТЬ УЗГОДЖУЄТЬСЯ З В'ЯЗКІСТЮ
- 19. КРІОГЕННА ОБРОБКА І ЇЇ ЗВ’ЯЗОК ІЗ ТВЕРДІСТЮ
- 20. ТВЕРДІСТЬ РІЗНИХ НОЖОВИХ СТАЛЕЙ
- 21. ТИПОВІ ДІАПАЗОНИ HRC ДЛЯ НОЖІВ
- 22. НИЗЬКА ТВЕРДІСТЬ: ЩО ВІДБУВАЄТЬСЯ З РІЖУЧОЮ КРОМКОЮ
- 23. СЕРЕДНЯ ТВЕРДІСТЬ: БАЛАНС ВЛАСТИВОСТЕЙ
- 24. ВИСОКА ТВЕРДІСТЬ: ПЕРЕВАГИ ТА ОБМЕЖЕННЯ
- 25. ТВЕРДІСТЬ HRC І ГЕОМЕТРІЯ КЛИНКА
- 26. ТВЕРДІСТЬ HRC І ТОВЩИНА РІЖУЧОЇ КРОМКИ
- 27. ТВЕРДІСТЬ HRC ТА КУТ ЗАТОЧУВАННЯ
- 28. ЧОМУ ОДНАКОВА ТВЕРДІСТЬ НЕ ОЗНАЧАЄ ОДНАКОВУ ПОВЕДІНКУ НОЖІВ
- 29. СТАЛЬ, ТЕРМООБРОБКА І HRC — ЯК ВОНИ ПОВ’ЯЗАНІ МІЖ СОБОЮ
- 30. ЧИ МОЖНА ВИЗНАЧИТИ HRC БЕЗ СПЕЦІАЛЬНОГО ПРИЛАДУ
- 31. ПОБУТОВІ СПОСОБИ «ПЕРЕВІРКИ ТВЕРДОСТІ» — ЩО ВОНИ МОЖУТЬ І ЧОГО НЕ МОЖУТЬ ПОКАЗАТИ
- 32. ПРОФЕСІЙНЕ ВИМІРЮВАННЯ HRC
- 33. ЧОМУ РЕЗУЛЬТАТ ВИМІРЮВАННЯ МОЖЕ ВІДРІЗНЯТИСЯ
- 34. ДЕ САМЕ НА КЛИНКУ ПРАВИЛЬНО ВИМІРЮВАТИ ТВЕРДІСТЬ
- 35. ЧОМУ ВИМІРЮВАННЯ РІЖУЧОЇ КРОМКИ МАЄ СВОЇ ОБМЕЖЕННЯ
- 36. ЯК ПРАВИЛЬНО ЧИТАТИ ХАРАКТЕРИСТИКУ «58 HRC», «60 HRC», «62 HRC»
- 37. ЧИ МОЖНА ПОРІВНЮВАТИ НОЖІ ТІЛЬКИ ЗА ПОКАЗНИКОМ HRC
- 38. HRC У СКЛАДАНИХ НОЖАХ
- 39. HRC У ФІКСОВАНИХ НОЖАХ
- 40. HRC У КУХОННИХ НОЖАХ
- 41. HRC У ТУРИСТИЧНИХ І МИСЛИВСЬКИХ НОЖАХ
- 42. HRC У ТАКТИЧНИХ ТА РОБОЧИХ НОЖАХ
- 43. HRC В АВТОРСЬКИХ НОЖАХ РУЧНОЇ РОБОТИ
- 44. ТВЕРДІСТЬ HRC ТА ЯКІСТЬ ТЕРМООБРОБКИ АВТОРСЬКОГО НОЖА
- 45. ЯК ВИРОБНИКУ ПРАВИЛЬНО ВКАЗУВАТИ HRC У ПАСПОРТІ НОЖА
- 46. ЯК ПОКУПЦЕВІ ПРАВИЛЬНО ОЦІНЮВАТИ ЗАЯВЛЕНУ ТВЕРДІСТЬ
- 47. HRC ЯК ЧАСТИНА ПОВНОГО ТЕХНІЧНОГО ПАСПОРТА НОЖА
- 48. ТИПОВІ ПОМИЛКИ У ТРАКТУВАННІ HRC
- 49. ТАБЛИЦЯ: HRC → ПРАКТИЧНІ ВЛАСТИВОСТІ НОЖА
- 50. ТАБЛИЦЯ: ТВЕРДІСТЬ → ПЕРЕВАГИ → ОБМЕЖЕННЯ → ТИПОВЕ ЗАСТОСУВАННЯ
- 51. HRC ТА ІНШІ ШКАЛИ ТВЕРДОСТІ: HRA, HRB, HV, HB
- 52. ЧИ МОЖНА ПЕРЕВОДИТИ HRC У HV АБО ІНШІ ШКАЛИ
- 53. ЧОМУ ТАБЛИЦІ КОНВЕРТАЦІЇ Є ПРИБЛИЗНИМИ
- 54. НАЙПОШИРЕНІШІ ЗАПИТАННЯ ПРО ТВЕРДІСТЬ НОЖА — FAQ
- 55. РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
- 56. АВТОРСЬКЕ ПРАВО
- 57. КОРОТКИЙ ВИСНОВОК: ЩО НАСПРАВДІ ОЗНАЧАЄ HRC
- 58. ЩО ПРОЧИТАТИ ДАЛІ В БАЗІ ЗНАНЬ KNIFE.NET.UA
1. ЩО ТАКЕ ТВЕРДІСТЬ СТАЛІ НОЖА
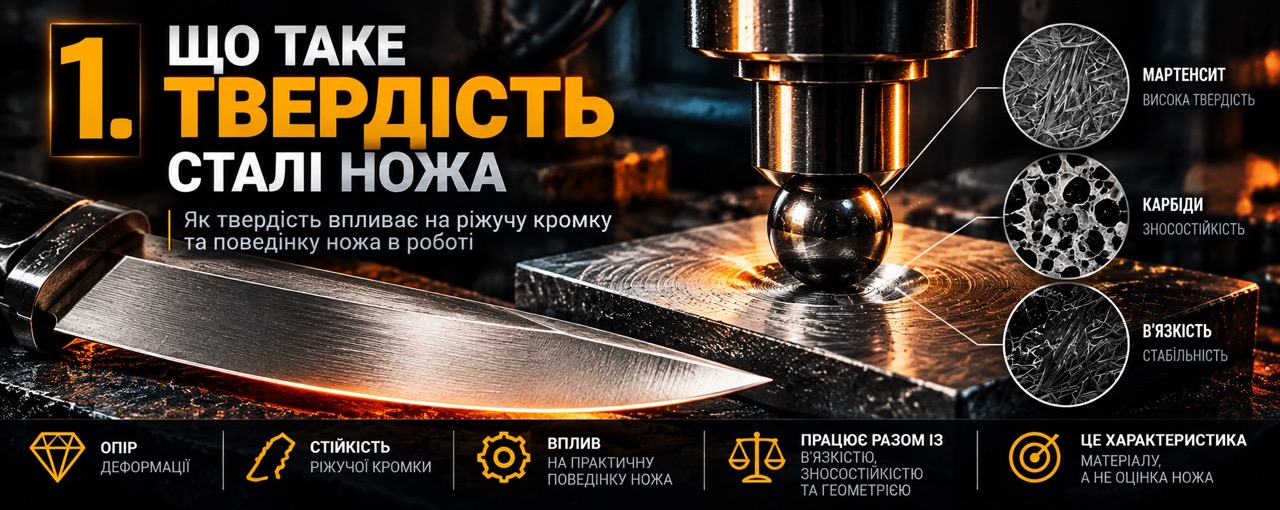
Твердість — одна з найважливіших механічних характеристик сталі, яка показує її опір локальному пластичному деформуванню, зокрема вдавлюванню твердого індентора в поверхню матеріалу.
Для ножа це поняття має особливе практичне значення. Коли ми говоримо, що клинок має, наприклад, 58 HRC, 60 HRC або 62 HRC, ми не говоримо про гостроту ножа, його якість чи здатність різати абсолютно все. Ми говоримо про певний вимірюваний стан металу після термічної обробки.
Саме тут починається правильне розуміння ножової сталі.
Уявімо ріжучу кромку ножа як дуже тонку металеву конструкцію. Під час роботи вона постійно зустрічається з опором матеріалу, який ріже. Якщо сталь недостатньо тверда, тонка кромка може швидше деформуватися, заминатися або втрачати задану геометрію. Якщо твердість підвищується, сталь краще чинить опір такій локальній деформації.
Але це лише одна сторона питання.
Ніж — не лабораторний зразок, який працює виключно на опір вдавлюванню. Його клинок може отримувати удари, бокові навантаження, скручування, контакт із твердими включеннями та інші навантаження. Тому твердість необхідно розглядати разом з іншими властивостями сталі — насамперед із в'язкістю, зносостійкістю, структурою металу та якістю термічної обробки.
Твердість і твердість ріжучої кромки — не одне й те саме
У побуті часто кажуть: «Твердий ніж краще тримає заточку». У цьому вислові є раціональне зерно, але він занадто спрощений.
Твердість може сприяти тому, що тонка ріжуча кромка довше зберігатиме свою форму під певним навантаженням. Проте фактична здатність ножа довго різати залежить не тільки від HRC.
На результат впливають:
- хімічний склад сталі;
- мікроструктура після термообробки;
- кількість, тип і розподіл карбідів;
- реальна якість загартування та відпуску;
- геометрія клинка;
- товщина ріжучої кромки;
- кут заточування;
- матеріал, який ріже ніж;
- техніка роботи та характер навантаження.
Тому два ножі з однаковим показником 60 HRC можуть поводитися по-різному. Однакова твердість не робить різні сталі однаковими.
Чому твердість особливо важлива для ножа?
🛒 Інформація для покупця: не оцінюйте ніж лише за заявленою твердістю. Важливо знати марку сталі, твердість після термообробки, геометрію клинка та призначення ножа.
Ніж працює за рахунок дуже малої ділянки — ріжучої кромки. Чим тоншою ми її робимо, тим менша площа контакту припадає на матеріал, який розрізається. Це дозволяє отримати надзвичайно ефективне різання, але одночасно підвищує вимоги до сталі.
Саме тому твердість стає важливою частиною конструкції ножа. Вона допомагає сталі протистояти локальній деформації та зберігати сформовану геометрію кромки.
📝 Короткий висновок: твердість визначає опір сталі локальній деформації, але сама по собі не визначає якість ножа.
Однак максимальна твердість не є автоматично максимальною якістю. Для кожної сталі, конкретного ножа та його призначення існує певний баланс властивостей.
📌 Редакційна примітка Knife.net.ua: твердість — це характеристика матеріалу, а не оцінка ножа. Показник HRC необхідно читати разом із даними про сталь, термічну обробку, геометрію клинка та призначення ножа.
2. ЩО ОЗНАЧАЄ АБРЕВІАТУРА HRC
HRC — це позначення твердості за шкалою Rockwell C.
У цьому позначенні є два важливих елементи:
- HR — Rockwell Hardness, тобто твердість за методом Роквелла;
- C — конкретна шкала випробування, яка використовується для твердих матеріалів, зокрема загартованих сталей.
Тому запис 60 HRC означає не «60 одиниць твердості взагалі», а конкретний результат вимірювання за конкретною шкалою Rockwell C.
Чому існує саме буква C?
Метод Rockwell передбачає кілька шкал, оскільки різні матеріали потребують різних умов випробування. Шкала C призначена для твердих металевих матеріалів і використовує алмазний індентор та значне випробувальне навантаження. Для інших матеріалів і діапазонів твердості застосовуються інші шкали Rockwell.
Саме тому в характеристиках ножів ми найчастіше бачимо саме HRC.
Що означає цифра перед HRC?
Число показує результат вимірювання за шкалою Rockwell C. Загальний принцип простий:
чим вищий показник HRC, тим більший опір сталі проникненню індентора під встановленими умовами випробування.
Тобто сталь із показником 62 HRC чинить більший опір такому вдавлюванню, ніж та сама система вимірювання покаже для сталі з 58 HRC.
Але важливо не зробити наступний помилковий висновок: 62 HRC ≠ автоматично кращий ніж, ніж 58 HRC.
HRC відповідає на конкретне питання: наскільки матеріал чинить опір вдавлюванню за заданою методикою?
Він не відповідає сам по собі на питання:
- наскільки добре ніж ріже;
- як довго він утримуватиме гостроту;
- наскільки він стійкий до ударів;
- наскільки легко його заточити;
- чи буде кромка сколюватися;
- наскільки якісно виконана термообробка;
- чи підходить цей ніж для конкретної роботи.
Саме ця межа між вимірюваною характеристикою та реальною поведінкою ножа є ключем до грамотного читання характеристик.
HRC — це не «рейтинг ножа»
У комерційних описах іноді виникає спокуса використати твердість як простий рекламний аргумент: більше число — краще. Для енциклопедичного підходу Knife.net.ua такий спосіб оцінювання є неправильним.
🛒 Інформація для покупця: напис «60 HRC» означає результат вимірювання твердості за шкалою Rockwell C. Це технічна характеристика сталі, а не рейтинг якості ножа.
Твердість — це один із параметрів системи:
СТАЛЬ → ТЕРМООБРОБКА → МІКРОСТРУКТУРА → ТВЕРДІСТЬ → ГЕОМЕТРІЯ → РІЖУЧА КРОМКА → РЕАЛЬНА РОБОТА НОЖА.
Якщо розглядати HRC саме в цьому ланцюжку, цифра перестає бути абстрактною характеристикою і стає корисним інструментом для розуміння ножа.
📝 Короткий висновок: HRC показує опір матеріалу вдавлюванню за певною методикою. Вищий показник означає більшу твердість, але не автоматично кращі експлуатаційні властивості ножа.
📌 Редакційна примітка Knife.net.ua: запис «60 HRC» слід читати як результат стандартизованого випробування твердості за шкалою Rockwell C. Це важлива технічна характеристика клинка, але не універсальна оцінка його якості чи ефективності.
Післямова до розділів 1–2. Цей блок завершив тему визначення твердості та зміст позначення HRC. Далі стаття переходить до шкали Rockwell C і самої процедури вимірювання, не повторюючи вже встановлені висновки.
Передмова до розділів 3–4. Тепер від поняття переходимо до самого вимірювання. Розберемо, звідки береться число HRC і що фізично відбувається з металом під час випробування.
3. ШКАЛА ROCKWELL C — ЗВІДКИ БЕРЕТЬСЯ ЧИСЛО HRC
Коли ми бачимо на сторінці ножа напис «60 HRC», цифра виглядає дуже переконливо. Вона коротка, точна, професійна. Але саме через свою простоту вона часто вводить в оману.
Бо 60 HRC — це не «60 балів якості» і не місце ножа на умовній шкалі від поганого до хорошого.
Це результат певного фізичного випробування металу.
І щоб правильно зрозуміти цю цифру, потрібно побачити за нею не тільки прилад, а цілу послідовність:
сталь → термічна обробка → мікроструктура → опір деформації → вимірювання → HRC.
Саме в цьому ланцюжку і народжується число, яке ми потім бачимо в технічних характеристиках ножа.
Що насправді вимірює Rockwell?
Метод Rockwell не запитує сталь: «Наскільки ти хороша?»
Він ставить їй значно конкретніше питання:
Наскільки ти опираєшся проникненню твердого індентора під заданим навантаженням?
Це принципово важлива різниця.
Сталь може мати високу твердість і водночас не бути найкращим вибором для конкретного ножа. Інша сталь може мати дещо нижчу твердість, але краще відповідати призначенню клинка.
Тому HRC вимірює конкретну властивість матеріалу, а не всі властивості ножа одночасно.
Для ножового майстра це особливо важливо. Після термічної обробки він отримує вже не просто шматок сталі, позначений, наприклад, як D2, N690 чи M390. Він отримує метал із певною мікроструктурою та певним балансом механічних властивостей.
HRC є одним зі способів перевірити, до якого стану цей метал був доведений.
Чому одна й та сама сталь може мати різну твердість?
Ось тут починається найцікавіше.
Назва сталі ще не визначає остаточну твердість клинка.
Наприклад, коли ми говоримо:
«Це ніж зі сталі D2»,
ми говоримо про хімічний склад і клас матеріалу.
А коли говоримо:
«D2 — 60 HRC»,
ми вже говоримо про конкретний стан цієї сталі після певної технологічної обробки.
Між цими двома твердженнями існує величезна різниця.
Сталь проходить нагрівання, загартування, відпуск та, залежно від технології, інші операції. У результаті змінюється її структура, а разом із нею — твердість, зносостійкість, в'язкість та поведінка ріжучої кромки.
Тому напис на етикетці сталі не може сам по собі гарантувати конкретне значення HRC готового ножа.
Саме термообробка перетворює потенціал сталі на реальні властивості клинка.
Чому різниця між 58 і 60 HRC — не просто «два пункти»?
Це ще одна пастка спрощеного мислення.
Шкала Rockwell C не є лінійною шкалою від «м'якого» до «твердого» у побутовому сенсі. Тому не можна трактувати різницю між 58 і 60 HRC як просту різницю у «відсотках твердості».
Крім того, поведінка сталі залежить від її складу та мікроструктури.
Саме тому дві сталі з однаковими 60 HRC можуть демонструвати різну поведінку під час різання, заточування, ударного навантаження або контакту з абразивним матеріалом.
Це один із головних принципів усієї нашої статті:
Однакова твердість не робить різні сталі однаковими.
HRC — це своєрідний «моментальний портрет» сталі
Можна провести цікаву аналогію.
Хімічний склад сталі розповідає нам, з чого вона створена.
Термообробка розповідає, як із нею працювали.
Мікроструктура показує, що відбулося всередині металу.
А HRC дає нам один із вимірюваних результатів цього процесу:
наскільки поверхня матеріалу чинить опір контрольованому вдавлюванню.
Тому HRC надзвичайно корисний.
Але він корисний саме тоді, коли ми не просимо його відповісти на питання, яких він не ставить.
🛒 Інформація для покупця: якщо в описі ножа зазначено «60 HRC», сприймайте це як характеристику твердості сталі, а не як загальну оцінку ножа. Для правильної оцінки дивіться також на марку сталі, термообробку, геометрію клинка та призначення ножа.
📝 Короткий висновок: число HRC виникає внаслідок стандартизованого випробування опору сталі проникненню індентора. Воно характеризує твердість конкретного стану матеріалу, але не описує всі властивості ножа.
📌 Редакційна примітка Knife.net.ua: ми не розглядаємо HRC як рекламний рейтинг. Для нас це інструмент розуміння того, як сталь поводитиметься в системі «матеріал → термообробка → структура → клинок → реальна робота».
4. ЯК ВИМІРЮЮТЬ ТВЕРДІСТЬ HRC
Тепер можна поставити інше питання: як саме прилад отримує цю цифру?
На перший погляд відповідь проста: в метал натискають твердим індентором і вимірюють результат.
Але за цією простою дією стоїть дуже цікава фізика.
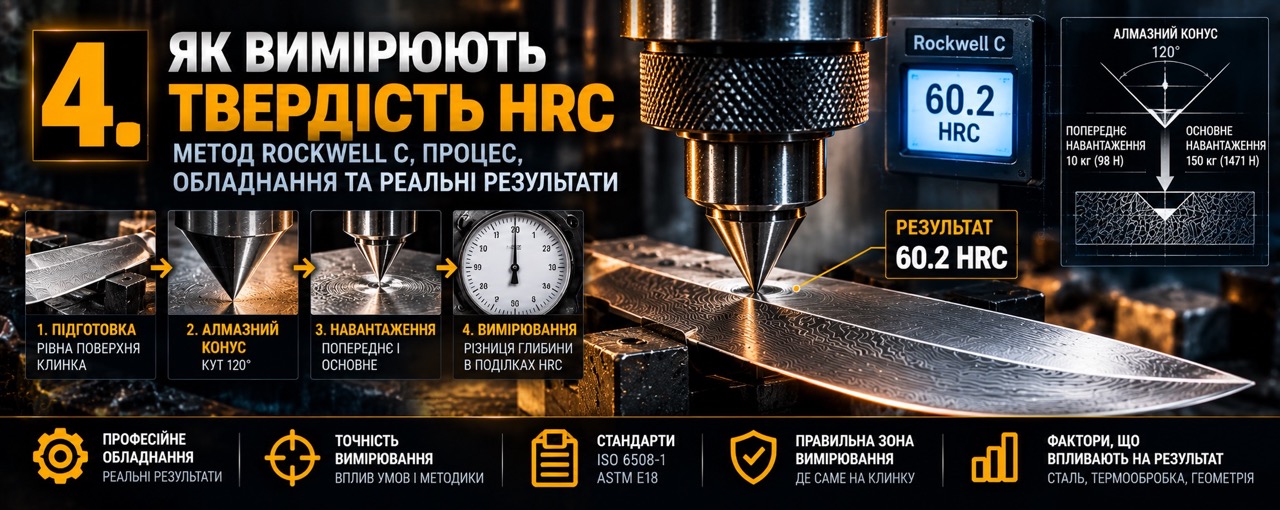
Коли індентор контактує зі сталлю, матеріал не просто «приймає удар». Він чинить опір локальній деформації. Частина процесу пов'язана з пружною деформацією, частина — з пластичною.
І саме характер проникнення індентора дозволяє приладу отримати числове значення твердості.
Уявімо, що ми натискаємо на дві сталі
Уявімо два зразки сталі.
До них прикладають однакове контрольоване навантаження тим самим індентором.
У першому випадку індентор проникає глибше.
У другому — менше.
Це означає, що другий матеріал сильніше чинить опір такому локальному деформуванню.
Саме цю різницю і перетворює метод Rockwell у числовий результат.
Тобто прилад фактично переводить дуже маленьку механічну подію — проникнення індентора — у зрозуміле нам число HRC.
Чому тут важливе попереднє навантаження?
Вимірювання не починається просто з максимального натискання.
Спочатку створюється контрольований контакт між індентором і поверхнею. Це дозволяє стабілізувати систему та встановити початкову точку вимірювання.
Після цього прикладається основне навантаження.
Потім його знімають, і прилад оцінює остаточну глибину проникнення.
Це важливо не стільки запам'ятати як послідовність операцій, скільки зрозуміти принцип:
HRC визначається не за розміром видимого сліду «на око», а за контрольованою поведінкою матеріалу під заданим навантаженням.
Саме стандартизація умов робить результати різних вимірювань порівнюваними.
І тут виникає дуже важливе питання: а де саме міряти ніж?
Ось тут лабораторна теорія зустрічається з реальним ножем.
Клинок — не ідеальний прямокутний брусок.
У нього є:
- спуски;
- обух;
- ріжуча кромка;
- переходи між різними площинами;
- іноді доли;
- покриття;
- різна товщина металу.
Тому не кожна точка клинка однаково придатна для вимірювання.
Особливо проблемною є сама ріжуча кромка. Вона може бути надто тонкою для коректного випробування стандартним методом. До того ж пошкодження робочої поверхні навіть маленьким відбитком може бути неприйнятним для готового дорогого ножа.
Тому професійне вимірювання твердості ножового клинка — це не просто питання:
«Є прилад? Натиснули? Отримали цифру».
Потрібно враховувати геометрію деталі, товщину матеріалу, стан поверхні та придатність конкретної ділянки до випробування.
Чому це має значення для покупця авторського ножа?
Тому що фраза:
«Наш ніж має 61 HRC»
і фраза:
«Твердість клинка перевірена після термообробки»
— не зовсім одне й те саме за рівнем інформації.
Перша просто повідомляє число.
Друга говорить про контроль технологічного результату.
Для авторського ножа це особливо важливо. Хороший майстер працює не тільки з формою клинка. Він фактично керує цілим ланцюгом:
сталь → термообробка → твердість → геометрія → заточування → готовий інструмент.
HRC у цьому ланцюгу є одним із способів перевірити, чи отримано очікуваний стан металу.
Але навіть ідеальна цифра HRC не може замінити знання про те, як цей ніж зроблений і для чого він створений.
Твердість — це не властивість, яку можна побачити очима
Це теж важливий момент.
Два клинки можуть виглядати абсолютно однаково.
Вони можуть мати однакову товщину, однаковий сатиновий фініш, однакову форму і навіть однакову сталь.
Але після різної термообробки вони можуть мати різну твердість і, відповідно, різну поведінку.
Саме тому HRC є цінним інструментом.
Він дозволяє нам зазирнути за межі зовнішнього вигляду ножа.
Ми не бачимо мікроструктуру металу очима. Але можемо виміряти одну з її важливих макроскопічних характеристик — твердість.
І саме тому HRC займає таке важливе місце у світі ножових сталей.
🛒 Інформація для покупця: заявлена твердість має більшу практичну цінність, коли зрозуміло, що вона отримана після правильної термічної обробки та перевірена на придатній ділянці клинка. Для дорогого авторського ножа питання контролю HRC може бути частиною професійного технічного паспорта.
📝 Короткий висновок: під час випробування Rockwell контрольоване навантаження створює проникнення індентора в поверхню сталі, а прилад за глибиною проникнення визначає твердість. Для ножів особливе значення мають правильний вибір ділянки та умови вимірювання.
📌 Редакційна примітка Knife.net.ua: цифра HRC набуває справжньої цінності лише тоді, коли ми розуміємо її походження. За нею стоять не рекламні слова, а конкретна сталь, конкретна термообробка, конкретна ділянка клинка та конкретна процедура вимірювання.
Післямова до розділів 3–4. Цей блок завершив тему походження числа HRC та механіки вимірювання. Далі стаття переходить до того, що відбувається всередині матеріалу під час випробування, не повторюючи вже встановлені висновки.
Передмова до розділів 5–6. Після механіки вимірювання важливо зрозуміти, чому саме шкала Rockwell C стала настільки поширеною у ножовому виробництві.
5. ЩО ВІДБУВАЄТЬСЯ ПІД ЧАС ВИПРОБУВАННЯ ROCKWELL
Ми вже знаємо, що HRC пов'язаний із проникненням індентора в поверхню сталі. Але якщо подивитися на цей процес глибше, стає зрозуміло: під час випробування відбувається набагато більше, ніж просто натискання твердого наконечника на метал.
Фактично ми створюємо в дуже маленькій ділянці сталі контрольований механічний експеримент.
І саме реакція металу на цей експеримент дозволяє отримати числове значення твердості.
Індентор зустрічається зі структурою сталі
На макроскопічному рівні ми бачимо просто поверхню клинка. Для індентора ж ця поверхня зовсім не є однорідною.
Сталь має складну внутрішню будову. У ній присутня металева матриця, різні структурні складові, а в багатьох ножових сталях — ще й карбіди, розподілені в металевій основі.
Коли індентор навантажує поверхню, він фактично взаємодіє з цією мікроструктурою.
Метал чинить опір деформації не тому, що він просто «твердий на дотик». Його поведінка визначається тим, наскільки легко або важко його кристалічна структура може деформуватися під навантаженням.
Тому твердість — це властивість, яка має дуже глибокий зв'язок із внутрішньою будовою сталі.
Пружна і пластична деформація
Коли на метал діє навантаження, він може деформуватися по-різному.
Пружна деформація є оборотною: після зняття навантаження матеріал частково або повністю повертається до початкового стану.
Пластична деформація вже не є повністю оборотною. Матеріал залишається деформованим.
Саме здатність сталі чинити опір пластичному проникненню індентора є центральною для розуміння твердості.
Чим складніше індентору створити постійну локальну деформацію, тим вищим буде показник твердості за відповідною шкалою.
Твердість починається на рівні кристалічної структури
Щоб зрозуміти, чому термообробка так сильно впливає на HRC, потрібно зробити ще один крок.
Сталь складається не просто з «металу». Її властивості залежать від того, які фази та структурні складові утворилися всередині матеріалу.
Під час нагрівання, загартування та відпуску структура сталі змінюється. Для багатьох ножових сталей особливо важливе утворення та перетворення мартенситної структури, а також поведінка карбідів та залишкового аустеніту.
Саме тому два клинки з однаковим хімічним складом можуть після різної термообробки демонструвати різну твердість.
І тут ми бачимо фундаментальний зв'язок:
термообробка змінює структуру → структура змінює опір деформації → опір деформації проявляється у значенні HRC.
Але HRC не «бачить» усю мікроструктуру
Це дуже важливе обмеження.
Результат HRC залежить від мікроструктури, але сам прилад не розповідає нам усю історію цієї мікроструктури.
Він не повідомляє:
- який саме розмір карбідів;
- як вони розподілені;
- наскільки однорідна структура по всьому перерізу;
- яка саме частка різних фаз;
- наскільки оптимально виконана термообробка.
Він дає нам іншу відповідь: який опір локальному вдавлюванню показав матеріал у конкретних умовах випробування.
Тому HRC можна назвати своєрідним «вікном» у властивості металу, але не повною картою його внутрішньої будови.
Чому однакова HRC не означає однакову сталь?
Уявімо два різних ножових клинки, які показали 60 HRC.
На папері цифра однакова.
Але одна сталь може мати значно більшу кількість твердих карбідів, інша — іншу матрицю, іншу структуру та інший баланс в'язкості й зносостійкості.
У результаті ножі можуть по-різному:
- утримувати ріжучу кромку;
- заточуватися;
- реагувати на ударні навантаження;
- чинити опір абразивному зношуванню;
- поводитися на дуже тонкій ріжучій кромці.
Тому HRC порівнює твердість, але не робить повного порівняння сталей.
Що насправді ми дізнаємося з результату HRC?
Ми отримуємо дуже цінну інформацію про те, наскільки матеріал чинить опір локальній пластичній деформації.
Для ножа це має пряме практичне значення, тому що ріжуча кромка працює в умовах високої концентрації навантаження.
Але правильний висновок звучить не так:
«Високий HRC — хороший ніж».
Правильніше сказати:
«Відомий HRC дозволяє краще зрозуміти стан сталі, але оцінювати ніж потрібно в комплексі».
Саме такий підхід дозволяє перейти від цифри до реальної інженерної оцінки ножа.
🛒 Інформація для покупця: HRC може багато розповісти про стан сталі, але не показує всю її мікроструктуру та не замінює інформацію про склад сталі, термообробку, в'язкість і геометрію клинка.
📝 Короткий висновок: під час випробування Rockwell індентор створює контрольовану локальну деформацію сталі. Опір цієї деформації пов'язаний із мікроструктурою та станом матеріалу після термообробки. Отриманий HRC є важливим, але лише одним із показників властивостей сталі.
📌 Редакційна примітка Knife.net.ua: HRC потрібно розглядати як результат взаємодії складу сталі та технології її обробки. Одна цифра не може повністю описати складну мікроструктуру ножової сталі.
6. ЧОМУ ДЛЯ НОЖОВИХ СТАЛЕЙ ВИКОРИСТОВУЮТЬ САМЕ HRC
Якщо існує багато способів визначення твердості, виникає природне питання: чому саме HRC стало настільки звичним для ножів?
Адже в металознавстві існують й інші шкали та методи — Brinell, Vickers, Rockwell A, Rockwell B та інші.
Відповідь полягає не в тому, що HRC є «найкращим методом для всього». Він просто дуже добре відповідає практичним потребам твердих сталевих деталей, до яких належать і загартовані ножові клинки.
Ножовому виробництву потрібне швидке і зрозуміле число
Уявімо майстра, який відправив партію клинків на термообробку.
Після повернення йому потрібно зрозуміти: чи отримала сталь той стан, якого він очікував?
Йому не завжди потрібне повне лабораторне дослідження мікроструктури кожного клинка.
Йому потрібен практичний контрольний параметр.
HRC саме таким параметром і став.
Замість довгого опису стану матеріалу можна сказати:
«Клинок після термообробки має близько 60 HRC».
Це не описує всього, але одразу дає технологу, майстру та досвідченому покупцеві важливу інформацію.
HRC добре працює саме в діапазоні твердих ножових сталей
Ножові клинки з сучасних інструментальних і нержавіючих сталей після термообробки часто знаходяться в діапазоні, де шкала Rockwell C є практичною та інформативною.
Тому записи на кшталт:
- 57–59 HRC;
- 59–61 HRC;
- 60–62 HRC;
- 61–63 HRC
стали звичними для опису ножових клинків.
Для фахівця це вже не просто цифри. Вони дозволяють приблизно зрозуміти, в якому діапазоні властивостей знаходиться термооброблений матеріал.
Але слово «приблизно» тут принципово важливе.
HRC не дозволяє передбачити поведінку ножа з математичною точністю.
Чому HRC зручний для спілкування між майстром і покупцем?
Ножова індустрія має одну особливість: її продукція поєднує інженерію, ремесло і практичне використання.
Покупець може не знати металознавства, але він уже розуміє, що 60 HRC — це характеристика твердості.
Майстер може не описувати повну фазову структуру сталі в кожній картці товару.
Але він може повідомити діапазон HRC.
Так виникла своєрідна універсальна мова:
сталь + HRC + геометрія
і досвідчений користувач уже може скласти значно точніше уявлення про призначення клинка.
Але HRC має одну дуже важливу перевагу — порівнюваність
Якщо однакову методику застосувати до різних сталей, ми можемо отримати числові результати та порівнювати їх саме за твердістю.
Це дуже корисно для виробництва.
Наприклад, майстер може контролювати, чи повторюється термообробка від партії до партії. Якщо він очікує певний діапазон твердості, вимірювання дозволяє виявити відхилення.
Тобто HRC — це не тільки характеристика готового ножа.
Це ще й інструмент технологічної дисципліни.
Чому HRC особливо важливий саме для авторських ножів?
У промисловому виробництві значна частина технологічних процесів стандартизована.
В авторському ножі ситуація часто складніша.
Один майстер може працювати з невеликою кількістю клинків, використовувати власні режими термообробки або співпрацювати зі спеціалізованою термічною майстернею.
У такій ситуації твердість стає важливою точкою контролю.
Вона дозволяє не просто сказати:
«Я добре загартував цей клинок».
А перейти до вимірюваного твердження:
«Після термообробки клинок отримав такий-то діапазон твердості».
Це вже зовсім інший рівень технічної культури.
Але HRC не повинен перетворюватися на культ цифри
Саме тут ми повертаємося до головної думки всієї статті.
У ножовому середовищі легко виникає спокуса порівнювати:
58 HRC → 60 HRC → 62 HRC
і робити висновок, що кожен наступний показник автоматично означає кращий ніж.
Насправді правильна логіка інша.
Для конкретної сталі існує певний діапазон властивостей, у якому вона може оптимально працювати для конкретного завдання.
Ніж для тонкого різання, кухонний ніж, мисливський ніж, туристичний ніж та важкий робочий клинок можуть вимагати різного балансу між твердістю та іншими характеристиками.
Тому питання має звучати не:
«У якого ножа більше HRC?»
а:
«Чи відповідає отримана твердість сталі, геометрії та призначенню цього ножа?»
Саме з цього моменту HRC перестає бути просто цифрою і стає частиною інженерної логіки ножа.
🛒 Інформація для покупця: HRC зручний тим, що дає зрозумілий числовий орієнтир щодо твердості клинка. Але не варто вибирати ніж лише за принципом «чим більше HRC, тим краще». Значення має відповідність твердості сталі, термообробки та геометрії реальному призначенню ножа.
📝 Короткий висновок: HRC став основною мовою опису твердості ножових сталей тому, що він дає практичний, стандартизований і порівнюваний числовий показник для твердих загартованих сталей. Для виробника це також важливий інструмент технологічного контролю.
📌 Редакційна примітка Knife.net.ua: цінність HRC не в самій цифрі, а в можливості пов'язати її з конкретною сталлю, термообробкою, геометрією та призначенням ножа. Саме комплексний підхід, а не гонитва за максимальною твердістю, дозволяє правильно оцінювати клинок.
Післямова до розділів 5–6. Цей блок завершив тему фізики випробування та практичності шкали HRC. Далі стаття переходить до того, що саме показує HRC і де проходять межі цього показника, не повторюючи вже встановлені висновки.
Передмова до розділів 7–8. Тепер встановимо межі показника: що HRC справді дозволяє нам сказати про клинок, а чого ця цифра не може сказати.
7. ЩО НАСПРАВДІ ПОКАЗУЄ ЗНАЧЕННЯ HRC
Тепер, коли ми розуміємо принцип вимірювання Rockwell, можна поставити головне практичне питання: що саме ми отримуємо, коли бачимо в характеристиках ножа число 58, 60 або 62 HRC?
Насамперед — інформацію про опір сталі локальному пластичному деформуванню за умов конкретного випробування.
Це звучить досить технічно, але для ножа за цим визначенням стоїть дуже практичний зміст.
Ріжуча кромка ножа надзвичайно тонка. Під час роботи на неї діє навантаження, яке концентрується на дуже малій площі. Якщо метал легко деформується, геометрія кромки може змінюватися.
Тому твердість дає нам важливу інформацію про те, наскільки сталь здатна чинити опір такій локальній деформації.
HRC дає нам уявлення про стан сталі після термообробки
Це одна з найцінніших властивостей показника HRC.
Хімічний склад говорить нам, якою сталь задумана виробником. Але готовий клинок — це вже результат не тільки хімічного складу.
Між заготовкою і готовим ножем стоїть термічна обробка.
Загартування, відпуск, а для окремих сталей також інші технологічні операції змінюють структуру матеріалу. У результаті змінюються його механічні властивості.
Тому HRC дозволяє отримати практичний контрольний показник того, у якому стані знаходиться термооброблений метал.
Саме це робить твердість особливо важливою для виробника.
HRC дозволяє перевіряти повторюваність технології
Уявімо майстра, який виготовляє не один, а десятки або сотні ножів з однієї марки сталі.
Для нього важливо не просто один раз отримати хороший клинок.
Набагато важливіше — повторити результат.
Якщо одна партія клинків після термообробки має очікувану твердість, а інша раптом показує суттєво інші значення, це привід перевірити технологічний процес.
Таким чином, HRC стає своєрідним контрольним маркером стабільності термообробки.
Для серійного виробництва це очевидно важливо. Але для авторського ножа значення не менше: хороший майстер повинен розуміти, що його результат — це не тільки форма клинка, а й правильно сформований стан сталі.
HRC дає орієнтир щодо здатності кромки протистояти деформації
Тут ми наближаємося безпосередньо до роботи ножа.
Ріжуча кромка може втрачати ефективність двома принципово різними шляхами.
Вона може деформуватися, коли метал пластично змінює форму.
А може втрачати матеріал через зношування або руйнування.
HRC безпосередньо пов'язаний саме з опором першому процесу — локальній пластичній деформації.
Тому в певних умовах вища твердість може допомагати тонкій кромці довше зберігати свою геометрію.
Але тут потрібно зробити дуже важливе уточнення: утримання гостроти не дорівнює твердості.
Це лише одна частина складного процесу.
HRC допомагає оцінювати сталь у контексті її призначення
Коли ми знаємо твердість клинка, ми можемо набагато грамотніше інтерпретувати інші характеристики.
Наприклад, твердість разом із маркою сталі дає нам більше інформації, ніж кожна характеристика окремо.
А якщо додати геометрію, товщину ріжучої кромки та призначення ножа, картина стає ще точнішою.
Тому правильний аналіз виглядає приблизно так:
Яка сталь?
↓
Яка твердість після термообробки?
↓
Яка геометрія?
↓
Для якої роботи призначений ніж?
↓
Який баланс властивостей ми отримуємо?
Саме в такому контексті HRC стає справді корисним.
Чи можна за HRC передбачити поведінку ножа?
Лише частково.
І це принципова відповідь.
HRC дозволяє зробити обґрунтовані припущення щодо опору локальній деформації, але не дозволяє точно передбачити весь спектр поведінки клинка.
Для цього необхідно знати значно більше.
Наприклад, дві сталі можуть мати однакові 60 HRC, але одна краще переноситиме ударне навантаження, інша матиме вищу зносостійкість, а третя буде простіше заточуватися.
Тому HRC — це важлива координата у карті властивостей сталі, але не вся карта.
HRC як точка відліку
Найкраще ставитися до твердості саме як до точки відліку.
Вона дозволяє нам сказати: «Ось у такому стані знаходиться цей матеріал» — і вже від цієї точки аналізувати інші властивості.
Це особливо корисно в енциклопедії ножових сталей.
Коли ми порівнюємо D2, N690, M390, Elmax, S35VN, S90V або MagnaCut, значення HRC допомагає нам побачити не тільки назви сталей, а й те, у якому стані вони використовуються в конкретних ножах.
🛒 Інформація для покупця: HRC корисно використовувати як один із головних технічних орієнтирів при оцінці ножа. Особливо цінним він стає разом із маркою сталі та інформацією про термообробку. Але за HRC не можна робити висновок про всі властивості клинка.
📝 Короткий висновок: HRC показує опір сталі локальному пластичному деформуванню та допомагає оцінити стан металу після термообробки. Він корисний для контролю технології та розуміння потенційної поведінки ріжучої кромки, але є лише частиною загальної картини.
📌 Редакційна примітка Knife.net.ua: ми рекомендуємо читати HRC не ізольовано, а в системі «сталь → термообробка → твердість → геометрія → призначення». Саме так одна цифра перетворюється на корисну технічну інформацію.
8. ЧОГО ПОКАЗНИК HRC НЕ ПОКАЗУЄ
Якщо попередній розділ відповідав на питання «що ми можемо дізнатися з HRC?», то тепер потрібно поставити не менш важливе питання:
«Чого ми з HRC дізнатися не можемо?»
Саме тут проходить межа між грамотним технічним аналізом і міфологією ножового світу.
Одна цифра дуже зручна. Вона легко запам'ятовується, добре виглядає в таблиці й чудово працює в рекламному тексті.
Але ніж — складна система, і жоден один показник не може описати її повністю.
HRC не показує зносостійкість напряму
Це одна з найпоширеніших помилок.
Вища твердість може бути пов'язана з кращим опором певним видам зношування, але зносостійкість і твердість — не одне й те саме.
На зносостійкість ножової сталі сильно впливають її хімічний склад, тип і кількість карбідів, структура матриці та характер абразивного впливу.
Саме тому дві сталі з однаковою твердістю можуть мати помітно різну здатність протистояти зношуванню.
Особливо добре це видно при порівнянні сталей із різним карбідним складом.
HRC не показує в'язкість
В'язкість — це здатність матеріалу протистояти руйнуванню при навантаженні, зокрема ударному.
Це зовсім інше питання, ніж опір вдавлюванню.
Можна мати дуже твердий матеріал, який при певних умовах буде менш поблажливим до ударного навантаження.
І навпаки — деякі сталі можуть мати дещо нижчу твердість, але краще переносити навантаження, де важлива в'язкість.
Тому напис:
«62 HRC»
не дає права автоматично говорити:
«Цей ніж витримає сильніший удар».
Такого висновку з одного HRC зробити не можна.
HRC не показує, наскільки легко заточити ніж
Це також поширене спрощення.
Твердіший матеріал часто справді може вимагати більше часу або правильнішого абразиву під час заточування. Але складність заточування визначається не тільки HRC.
Важливу роль відіграють:
- склад сталі;
- карбіди;
- їх твердість;
- структура матриці;
- тип абразиву;
- геометрія кромки;
- стан ножа перед заточуванням.
Тому твердість не можна перетворювати на просту формулу:
«більше HRC = важче заточити».
Реальність складніша.
HRC не показує корозійну стійкість
Це взагалі властивість іншої природи.
Корозійна стійкість пов'язана насамперед із хімічним складом сталі, станом її поверхні та умовами експлуатації.
Тому ніж із 60 HRC може бути як дуже стійким до корозії, так і вимагати ретельного догляду — залежно від марки сталі.
HRC не говорить нам, наскільки нержавіючою є сталь.
HRC не показує геометрію ножа
Це здається очевидним, але про це часто забувають.
Два ножі можуть мати абсолютно однакову твердість — наприклад, 60 HRC.
Але один має тонку ріжучу кромку та тонкі спуски, а другий — значно товстішу геометрію.
Їхня поведінка під час різання буде різною.
Саме тому HRC ніколи не може замінити інформацію про товщину клинка, товщину за ріжучою кромкою, кут заточування та форму спусків.
HRC не показує якість заточування
Навіть чудова сталь із правильною твердістю може різати погано, якщо ріжуча кромка сформована неправильно.
І навпаки — правильно заточений ніж може демонструвати чудову ріжучу здатність без рекордних значень HRC.
Твердість — властивість металу.
Гострота — результат геометрії та фінішної обробки кромки.
Це різні поняття.
HRC не показує якість самого ножа
Це, мабуть, найважливіше обмеження.
HRC нічого не говорить безпосередньо про:
- якість складання ножа;
- точність геометрії;
- ергономіку руків'я;
- роботу замка складаного ножа;
- якість піхов;
- баланс;
- якість фінішної обробки;
- зручність заточування;
- відповідність ножа конкретному користувачеві.
Тому перетворювати HRC на універсальну оцінку ножа — фундаментальна помилка.
І головне — HRC не говорить, для чого створений ніж
Уявімо два клинки.
Один має 61 HRC і надзвичайно тонку геометрію. Він створений для чистого різання.
Другий має ті самі 61 HRC, але зовсім іншу конструкцію та призначення.
Чи означає однакова твердість, що вони повинні використовуватися однаково?
Звичайно, ні.
Саме призначення ножа визначає, який баланс властивостей потрібен від сталі та її термообробки.
Тому грамотне питання звучить не:
«Скільки HRC має цей ніж?»
а:
«Чи відповідає його твердість, сталь і геометрія тій роботі, для якої цей ніж створений?»
Це вже питання професійного вибору.
🛒 Інформація для покупця: за HRC не можна визначити зносостійкість, в'язкість, корозійну стійкість, геометрію, якість заточування або загальну якість ножа. Якщо продавець використовує лише високу цифру HRC як головний аргумент, варто подивитися на повний технічний опис ножа.
📝 Короткий висновок: HRC показує твердість, але не є універсальним показником усіх властивостей ножової сталі. Він не замінює дані про в'язкість, зносостійкість, корозійну стійкість, геометрію та якість виготовлення.
📌 Редакційна примітка Knife.net.ua: одна з головних цілей цієї енциклопедичної статті — навчити читача не поклонятися цифрі HRC. Грамотна оцінка ножа починається там, де ми бачимо за цією цифрою всю систему властивостей сталі та конструкції клинка.
Післямова до розділів 7–8. Цей блок завершив тему можливостей і обмежень HRC. Далі стаття переходить до зв’язку твердості з ріжучою кромкою та утриманням гостроти, не повторюючи вже встановлені висновки.
Передмова до розділів 9–10. Переходимо від лабораторного показника до роботи ножа. Тут твердість зустрічається з реальною ріжучою кромкою та її здатністю зберігати робочий стан.
9. ТВЕРДІСТЬ І РІЖУЧА КРОМКА НОЖА
Усі розмови про HRC зрештою повертаються до одного місця — ріжучої кромки.
Саме вона виконує основну роботу ножа. Саме її стан визначає, наскільки легко ніж входить у матеріал, наскільки чисто він ріже і наскільки довго зберігає початкову геометрію.
І тут твердість сталі набуває вже не лабораторного, а абсолютно практичного значення.
Але щоб правильно зрозуміти цей зв'язок, потрібно позбутися дуже простої формули:
«Вища твердість = завжди краща ріжуча кромка».
Насправді все значно цікавіше.
Ріжуча кромка — це зона надзвичайно високої концентрації навантаження
Уявімо клинок, який має товщину кілька міліметрів, але закінчується дуже тонкою ріжучою кромкою.
Уся сила, яку користувач прикладає до ножа, передається через надзвичайно малу площу контакту.
Саме тому ніж може різати матеріал, який набагато товстіший за саму кромку.
Але ця перевага одночасно є і слабким місцем конструкції.
Чим тонша кромка, тим вищі вимоги до сталі та її термообробки.
Якщо метал недостатньо чинить опір деформації, край кромки може підгинатися або заминатися.
Якщо ж матеріал має високу твердість, але недостатню здатність протистояти руйнуванню, при несприятливому навантаженні можливе сколювання.
Тому справжня інженерна задача полягає не в тому, щоб просто зробити кромку максимально твердою.
Потрібно створити правильний баланс між твердістю, міцністю, в'язкістю та геометрією.
Що відбувається з недостатньо твердою кромкою?
Коли ріжуча кромка працює під навантаженням, вона може піддаватися локальній пластичній деформації.
У побуті це часто називають «заминанням».
Кромка не обов'язково відламується.
Вона може просто втратити початкову геометрію.
Ніж ще фізично має метал на місці, але його ріжуча здатність уже погіршилася.
Це дуже важливий момент:
Ніж може перестати добре різати не тому, що кромка стерлася, а тому, що вона змінила свою форму.
Саме тут твердість має безпосереднє значення.
Вища твердість, за інших однакових умов, підвищує опір пластичній деформації. Тому тонка кромка може краще зберігати свою форму під відповідним навантаженням.
Але твердіша кромка не стає невразливою
Це принципово важливо.
Ріжуча кромка — дуже тонка структура.
Якщо навантаження перевищує можливості матеріалу або не відповідає його призначенню, можливий інший сценарій.
Замість пластичної деформації може відбутися локальне руйнування або сколювання.
Тому збільшення твердості не означає нескінченне збільшення надійності.
Можна отримати ситуацію, коли кромка чудово чинить опір звичайному стиранню та деформації, але погано переносить неправильний ударний контакт.
Саме тому професійна термообробка завжди є пошуком балансу.
Чому геометрія кромки не менш важлива за HRC?
Уявімо два ножі з абсолютно однаковою сталлю та однаковими 60 HRC.
Перший має тонку кромку.
Другий — значно товстішу.
Очевидно, що умови роботи металу на самій вершині кромки будуть різними.
Тому HRC не може розглядатися окремо від геометрії.
Можна мати чудову сталь і правильну твердість, але зробити кромку настільки товстою, що ніж буде різати посередньо.
І навпаки — можна отримати чудову ріжучу здатність завдяки тонкій геометрії, але створити надмірне навантаження на кромку для конкретного матеріалу.
Отже:
HRC визначає властивість металу.
Геометрія визначає умови, у яких ця властивість працює.
І тільки разом вони визначають поведінку ріжучої кромки.
Чому дуже тонка кромка особливо вимоглива до термообробки?
Тому що тонка геометрія не прощає слабких місць у структурі металу.
Якщо матеріал має неоднорідну структуру або неправильно проведену термообробку, слабкі ділянки можуть проявитися саме там, де навантаження найбільше.
Тому для висококласного ножа недостатньо просто написати:
«Сталь M390 — 62 HRC».
Потрібно розуміти, як ця твердість реалізована в конкретному клинку і яку геометрію отримала ріжуча кромка.
Ріжуча кромка як баланс сил
Можна уявити кромку як дуже маленький інженерний баланс.
З одного боку:
- твердість;
- міцність;
- зносостійкість;
З іншого:
- в'язкість;
- здатність переносити ударні навантаження;
- стійкість до сколювання.
А між ними знаходиться геометрія.
Саме тому чудовий ніж — це не рекордсмен за одним параметром.
Це правильно налаштована система.
І HRC у цій системі є дуже важливою, але лише однією координатою.
🛒 Інформація для покупця: твердість впливає на здатність ріжучої кромки чинити опір деформації, але не визначає її поведінку самостійно. Під час оцінки ножа звертайте увагу також на геометрію кромки, тип сталі та призначення ножа.
📝 Короткий висновок: достатня твердість допомагає ріжучій кромці зберігати геометрію та чинити опір заминанню. Але надмірна твердість не робить кромку невразливою: за певних навантажень може зрости ризик сколювання. Оптимальна кромка — це результат балансу, а не максимальної цифри HRC.
📌 Редакційна примітка Knife.net.ua: ми розглядаємо ріжучу кромку як окрему інженерну систему. Її поведінка залежить одночасно від сталі, термообробки, HRC та геометрії. Тому одна цифра не може замінити комплексну оцінку клинка.
10. ТВЕРДІСТЬ І УТРИМАННЯ ГОСТРОТИ
Словосполучення «добре тримає заточку» є одним із найпоширеніших у світі ножів.
Але що саме воно означає?
Чи означає це, що ніж довго залишається таким самим гострим?
Чи означає, що він повільніше зношується?
Чи означає, що ріжуча кромка менше деформується?
Насправді це ціла група різних процесів, які в побутовій мові часто об'єднують одним словом — «заточка».
І саме тут потрібно дуже обережно пов'язувати HRC з реальним утриманням ріжучої здатності.
Гострота і утримання гостроти — не одне й те саме
Гострота — це стан ріжучої кромки в певний момент.
Утримання гостроти — це здатність ножа зберігати необхідний рівень ріжучої ефективності протягом роботи.
Це принципово різні поняття.
Можна зробити ніж надзвичайно гострим буквально перед використанням.
Але якщо кромка швидко деформується або зношується, початкова гострота не матиме великої практичної цінності.
І навпаки, ніж може мати дещо менш агресивне первинне заточування, але довше зберігати стабільну робочу кромку.
Що саме втрачає ніж під час роботи?
Під час різання ріжуча кромка поступово змінюється.
Це може відбуватися різними шляхами:
- пластична деформація кромки;
- абразивне зношування;
- мікроскопічне сколювання;
- взаємодія з твердими частинками матеріалу, який ріжуть;
- комбінація кількох механізмів.
І ось тут стає зрозуміло, чому неможливо описати утримання гостроти тільки одним показником HRC.
HRC має особливе відношення до опору деформації.
Але реальна втрата ріжучої здатності може бути результатом зовсім інших процесів.
Чому твердість все ж важлива?
Тому що геометрія ріжучої кромки повинна залишатися стабільною.
Якщо край кромки легко деформується, ніж може втрачати ефективність навіть тоді, коли значного зносу матеріалу ще не відбулося.
Тобто вища твердість у відповідному для сталі діапазоні може допомагати стабілізувати форму кромки.
Але далі вступають у гру інші фактори.
Карбіди можуть змінити всю картину
Для сучасних порошкових та високохромистих інструментальних сталей надзвичайно важливу роль відіграють карбіди.
Вони можуть суттєво впливати на опір абразивному зношуванню.
Тому сталь із певним набором твердих карбідів може демонструвати дуже високу зносостійкість навіть у ситуації, коли її HRC не є найвищим серед усіх можливих ножових сталей.
І навпаки, просто підвищення HRC не гарантує пропорційного збільшення тривалості різання.
Це одна з причин, чому досвідчені ножарі ніколи не оцінюють сталь тільки за цифрою твердості.
Реальне «утримання різу» — це система
Для практичного аналізу можна уявити його як результат взаємодії кількох факторів:
склад сталі + мікроструктура + HRC + геометрія + тип навантаження + матеріал, який ріжуть.
Зміна будь-якого з цих параметрів може змінити результат.
Саме тому два ножі з однаковим HRC можуть показати абсолютно різний час ефективного різання.
Чому одна і та сама сталь може поводитися по-різному?
Тому що марка сталі — це лише початок.
Одна й та сама сталь може бути термооброблена по-різному.
Можуть відрізнятися:
- кінцева твердість;
- мікроструктура;
- розмір та розподіл карбідів;
- геометрія клинка;
- кут заточування;
- товщина за ріжучою кромкою.
Тому твердження:
«Ця сталь завжди тримає заточку краще»
без уточнення умов є занадто спрощеним.
Існує ще одна важлива річ — характер роботи ножа
Ніж, який ріже картон, і ніж, який працює по дереву, не стикаються з однаковими навантаженнями.
Кухонний ніж, туристичний ніж та мисливський ніж також мають різні умови роботи.
Тому одна й та сама сталь може показувати різну практичну поведінку залежно від того, що саме нею ріжуть.
Це означає, що «утримання гостроти» — не абсолютна властивість ножа.
Це властивість системи ніж + матеріал + навантаження + геометрія + сталь.
Чому іноді менш твердий ніж може бути практичнішим?
Це питання може здатися парадоксальним.
Але якщо ніж використовується там, де можливі удари, скручування або контакт із твердими сторонніми включеннями, надмірно агресивна орієнтація на твердість може бути недоцільною.
Іноді краще мати трохи більшу здатність кромки переносити навантаження, навіть якщо це означає дещо інший баланс зносостійкості.
Тому правильний ніж — це не той, у якого максимально висока HRC.
Правильний ніж — це той, у якого властивості сталі, її термообробка та геометрія відповідають роботі.
🛒 Інформація для покупця: «довго тримає заточку» не означає просто «має високий HRC». На утримання ріжучої здатності впливають сталь, карбіди, мікроструктура, твердість, геометрія та характер роботи ножа.
📝 Короткий висновок: HRC допомагає ріжучій кромці протистояти деформації, але утримання гостроти визначається значно ширшим комплексом факторів. Саме тому висока твердість не гарантує автоматично найкращого утримання різу.
📌 Редакційна примітка Knife.net.ua: фраза «добре тримає заточку» має сенс лише тоді, коли ми розуміємо, про який механізм втрати ріжучої здатності йдеться. Для професійного опису ножа важливо розділяти деформацію кромки, зношування та сколювання.
Післямова до розділів 9–10. Цей блок завершив тему поведінки ріжучої кромки та утримання гостроти. Далі стаття переходить до взаємозв’язку HRC зі зносостійкістю та в’язкістю, не повторюючи вже встановлені висновки.
Передмова до розділів 11–12. Далі розділяємо три поняття, які часто змішують: зносостійкість, в’язкість і крихкість. Це один із ключових аналітичних блоків усієї статті.
11. ТВЕРДІСТЬ І ЗНОСОСТІЙКІСТЬ
У попередньому розділі ми підійшли до принципової межі: твердість і утримання кромки пов'язані, але не тотожні.
Тепер потрібно розібратися ще глибше.
Чому одна сталь може різати довше за іншу навіть тоді, коли її HRC не є вищим?
Відповідь лежить у мікроструктурі.
Зносостійкість починається не з цифри HRC
Зносостійкість — це здатність матеріалу протистояти поступовій втраті матеріалу під дією різних механізмів зношування.
Для ножової сталі особливо важливим може бути опір абразивному зношуванню.
А тут на перший план виходять не тільки властивості металевої матриці, а й тверді структурні фази.
Що таке карбіди?
Карбіди — це тверді сполуки вуглецю з певними металевими елементами.
У ножових сталях можуть утворюватися карбіди різного типу, залежно від хімічного складу та технології виробництва.
Саме вони значною мірою визначають поведінку багатьох зносостійких сталей.
Чому карбіди важливі для ножа?
Тому що деякі карбідні фази значно твердіші за металеву матрицю сталі.
Вони можуть протистояти абразивному впливу під час різання і тим самим сприяти високій зносостійкості.
Але їхня роль складніша, ніж просто «чим більше карбідів, тим краще».
Важлива не тільки кількість карбідів
Мають значення:
- тип карбідів;
- їх кількість;
- розмір;
- розподіл у структурі;
- зв'язок із металевою матрицею;
- якість термообробки.
Тому дві сталі з великою кількістю карбідної фази можуть поводитися по-різному.
Чому великі карбіди не завжди є перевагою?
Тверда карбідна фаза може підвищувати зносостійкість, але надмірно великі або несприятливо розташовані структурні частинки можуть впливати на в'язкість і стабільність кромки.
Саме тому сучасне матеріалознавство прагне не просто збільшувати кількість твердих фаз, а контролювати всю мікроструктуру.
Порошкова металургія і контроль структури
Саме тут стає зрозумілою цінність сучасних порошкових ножових сталей.
Порошкова технологія дозволяє дуже тонко контролювати розподіл легувальних елементів і формування карбідної фази.
Це не означає, що будь-яка порошкова сталь автоматично краща.
Але така технологія відкриває можливість отримувати структуру, яку важко сформувати традиційними методами.
Чому HRC і карбіди потрібно розглядати разом?
Металева матриця визначає значну частину механічної поведінки сталі.
Карбідна фаза може суттєво впливати на зносостійкість.
Тому кінцевий результат виникає з їх взаємодії.
Можна сказати:
HRC описує один аспект стану матриці, а мікроструктура пояснює значно більшу частину поведінки матеріалу.
Чому твердіша матриця не завжди компенсує відсутність карбідів?
Уявімо дві сталі.
Перша має дуже тверду матрицю, але відносно невисоку карбідну складову.
Друга має трохи нижчу твердість матриці, але значну кількість правильно сформованих твердих карбідів.
У певних абразивних умовах друга сталь може демонструвати вищу зносостійкість.
Тобто сама цифра HRC не дозволяє передбачити весь результат.
Що відбувається під час абразивного різання?
Коли ніж ріже абразивний матеріал, мікроскопічні частинки матеріалу взаємодіють із ріжучою кромкою.
Поступово частина структури може зношуватися.
Стійкіші тверді фази можуть протистояти цьому процесу краще.
Саме тому сталі з відповідною карбідною структурою можуть демонструвати високу тривалість різання.
Чому зносостійкість особливо важлива для деяких ножів?
Тому що не всі ножі використовуються однаково.
Якщо ніж постійно працює з абразивними матеріалами, різниця у зносостійкості може стати дуже помітною.
Для ножа, який переважно ріже м'які продукти, значення цього параметра може бути іншим.
Тому властивості сталі завжди потрібно оцінювати через призначення.
Чому дуже зносостійка сталь може бути складнішою в заточуванні?
Тому що ті самі тверді структурні фази, які допомагають протистояти зношуванню, можуть вимагати більш ефективного абразиву під час заточування.
Тому висока зносостійкість часто має свою ціну.
Користувач отримує довше збереження робочої кромки, але відновлення цієї кромки може бути складнішим.
Ось де проявляється справжній компроміс
Ніж можна умовно налаштувати під різні пріоритети:
- легкість заточування;
- високу зносостійкість;
- високу в'язкість;
- стабільність тонкої кромки;
- корозійну стійкість.
Але максимізація одного параметра часто впливає на інші.
Саме тому не існує сталі, яка була б безкомпромісно найкращою в усіх властивостях.
Чому HRC особливо часто плутають зі зносостійкістю?
Тому що в побуті твердість асоціюється з опором подряпинам і стиранню.
Але для складної легованої сталі поняття значно ширше.
Зносостійкість визначається не тільки твердістю металевої матриці.
Мікроструктура може змінити картину дуже суттєво.
Чи означає висока зносостійкість, що ніж буде різати вічно?
Звичайно, ні.
Будь-яка ріжуча кромка зношується.
Питання лише в тому, наскільки швидко це відбувається в конкретних умовах.
Навіть найзносостійкіша сталь втратить робочу геометрію, якщо постійно різати нею абразивні матеріали.
Чому не можна порівнювати сталі без однакової геометрії?
Тому що геометрія безпосередньо впливає на характер роботи кромки.
Товщина за кромкою, кут заточування та форма спусків змінюють навантаження на матеріал.
Тому результати порівняння двох сталей можуть бути спотворені, якщо ножі мають різну геометрію.
Чому одна сталь може здаватися «довговічнішою»?
Тому що користувач оцінює не абстрактну зносостійкість матеріалу, а власний досвід.
Якщо конкретна сталь довше зберігає зручну для нього гостроту, він сприйматиме її як таку, що «краще тримає кромку».
І це може бути цілком справедливим практичним спостереженням.
Але пояснення цього результату може лежати не тільки в HRC.
Правильна формула значно складніша
Для реального ножа можна умовно записати:
утримання кромки = твердість + мікроструктура + карбідна фаза + геометрія + термообробка + умови різання.
Це не математична формула, а модель мислення.
Вона допомагає не робити висновок про ніж за одним параметром.
Що це означає для покупця?
Якщо ви бачите напис:
«63 HRC — надзвичайна зносостійкість»
варто поставити запитання:
Яка саме сталь? Яка її мікроструктура? Яка геометрія? Для яких матеріалів призначений ніж?
Без відповідей ця рекламна фраза залишається спрощенням.
HRC — лише одна координата на карті властивостей сталі
І саме це потрібно запам'ятати.
HRC важливий.
Дуже важливий.
Але він не може самостійно розповісти нам, наскільки довго ніж буде різати.
Для цього потрібно знати набагато більше про сам матеріал і про те, як із нього створений конкретний клинок.
🛒 Інформація для покупця: не ототожнюйте високий HRC із високою зносостійкістю. Під час вибору ножа звертайте увагу на марку сталі та її властивості, а також на геометрію та призначення конкретного клинка.
📝 Короткий висновок: зносостійкість визначається складною взаємодією твердості матриці, мікроструктури, карбідної фази та умов експлуатації. Саме тому сталь із нижчим HRC може в певних умовах довше зберігати ріжучу здатність, ніж твердіша сталь.
📌 Редакційна примітка Knife.net.ua: твердість і зносостійкість — пов'язані, але різні поняття. Хороша ножова сталь — це не просто тверда сталь, а матеріал із правильно сформованою мікроструктурою, яка відповідає завданням конкретного ножа.
12. ТВЕРДІСТЬ І В'ЯЗКІСТЬ СТАЛІ
Після розмови про зносостійкість виникає цілком логічне запитання: якщо твердість допомагає ріжучій кромці протистояти деформації, то чому б просто не зробити ніж якомога твердішим?
Саме тут починається одна з найважливіших тем ножового матеріалознавства.
Твердість і в'язкість — це не одне й те саме.
І більше того: вони описують різні способи поведінки сталі під навантаженням.
Що таке в'язкість?
У контексті ножових сталей в'язкість характеризує здатність матеріалу поглинати енергію та чинити опір руйнуванню, особливо коли на нього діють ударні або різкі навантаження.
Простіше кажучи, в'язкий матеріал має більшу здатність переносити навантаження без раптового руйнування.
Це принципово відрізняється від твердості.
Твердість говорить нам про опір певному виду локальної деформації.
В'язкість — про поведінку матеріалу, коли він отримує значне механічне навантаження і повинен його витримати.
Чому твердіший матеріал не обов'язково міцніший у практичному сенсі?
У повсякденній мові слова «твердий» і «міцний» часто використовуються як синоніми.
Для металознавства це неправильне спрощення.
Матеріал може мати високу твердість і водночас бути менш стійким до певного типу руйнування, ніж інший матеріал із нижчою твердістю.
Саме тому професійний опис ножової сталі не може складатися лише з показника HRC.
Уявімо ріжучу кромку
Ріжуча кромка — це дуже тонка частина клинка.
Під час звичайного різання вона працює в умовах відносно контрольованого навантаження.
Але варто змінити характер роботи — наприклад, додати удар, бокове навантаження або контакт із твердим стороннім предметом — і вимоги до матеріалу різко змінюються.
Тут уже недостатньо простої здатності залишатися твердим.
Матеріал повинен протистояти руйнуванню.
Що може статися з твердою, але недостатньо в'язкою кромкою?
Залежно від сталі, термообробки та умов навантаження можливі локальні пошкодження, зокрема мікросколи або відколи ріжучої кромки.
Для користувача це може виглядати просто:
«Кромка пошкодилася».
Але механізм цього пошкодження відрізняється від поступового стирання.
Деформація і руйнування — різні сценарії
Уявімо дві кромки.
Перша під навантаженням трохи деформується.
Друга залишається дуже твердою, але за перевищення певного навантаження може локально відколотися.
З погляду користувача обидва ножі втратили початкову ефективність.
Але відновлення буде різним.
Деформовану кромку в деяких випадках можна виправити.
Скол же означає фактичну втрату частини матеріалу.
Чому для ножа важлива здатність кромки «прощати» помилки?
Ідеальний користувач ножа існує лише в теорії.
У реальному житті людина може:
- зустріти твердий вузол деревини;
- натрапити на кістку;
- використати неправильний кут;
- зробити боковий рух;
- випадково торкнутися твердого предмета;
- дати на кромку більше навантаження, ніж планувалося.
Саме в такі моменти проявляється не лише твердість, а й запас стійкості матеріалу до руйнування.
Чому кухонний і туристичний ніж можуть вимагати різного балансу?
Тому що характер навантаження різний.
Кухонний ніж часто працює тонкою кромкою в контрольованому різанні.
Туристичний або польовий ніж може отримувати значно більш різноманітні навантаження.
Від нього можуть очікувати не тільки чистого різання, а й більшої механічної витривалості.
Тому одна й та сама твердість не означає однакову доцільність для різних ножів.
Чи означає це, що твердість потрібно знижувати?
Ні.
Це було б таким самим спрощенням, як вимога завжди робити сталь максимально твердою.
Мета термообробки полягає не в тому, щоб отримати мінімальну або максимальну твердість.
Мета — отримати потрібний баланс властивостей.
Що дає правильний баланс?
У добре спроєктованому ножі матеріал повинен відповідати реальним навантаженням.
Для тонкого ріжучого ножа може бути важливою стабільність тонкої кромки.
Для польового інструмента — здатність переносити більш жорстке поводження.
Для спеціалізованого ножа — поєднання конкретної твердості, зносостійкості та необхідної стійкості до руйнування.
Чому термообробка тут відіграє ключову роль?
Тому що одна й та сама марка сталі може мати різні властивості залежно від отриманої мікроструктури.
Саме термічна обробка визначає, у якому стані матеріал працюватиме після виготовлення клинка.
Тому питання:
«Яка це сталь?»
без питання:
«Як вона термооброблена?»
не дає повної картини.
Чому HRC не може бути універсальним показником «міцності ножа»?
Тому що механічна поведінка ножа залежить не тільки від властивостей сталі.
На неї впливають:
- хімічний склад;
- мікроструктура;
- термообробка;
- геометрія клинка;
- товщина кромки;
- кут заточування;
- характер навантаження.
Тому напис «61 HRC» не дає права робити висновок, що ніж можна безпечно використовувати для будь-яких силових операцій.
Особливо важлива геометрія
Навіть дуже хороша сталь не може скасувати закони механіки.
Чим тонша та гостріша ріжуча кромка, тим чутливішою вона може бути до неправильного навантаження.
І навпаки, більш товста геометрія може забезпечити більший запас механічної стійкості, але погіршити ефективність тонкого різання.
Тому матеріал і геометрія повинні працювати разом.
Твердість як інструмент налаштування ножа
Правильніше дивитися на HRC не як на «оцінку міцності», а як на один із параметрів, за допомогою якого майстер формує поведінку клинка.
Він характеризує опір локальному вдавлюванню і дає лише одну частину інформації про механічний стан сталі, але не існує окремо від мікроструктури та конструкції.
Чому професійний майстер не женеться за максимальним HRC?
Тому що його завдання — зробити не найтвердіший метал.
Його завдання — зробити працездатний ніж.
Це принципова різниця.
Якщо ніж призначений для тонкого різання, його характеристики будуть одними.
Якщо це інструмент для польових умов — іншими.
Якщо це колекційний авторський ніж — пріоритети можуть бути ще іншими.
Правильне питання звучить інакше
Замість:
«Скільки HRC має ніж?»
корисніше запитувати:
«Який баланс властивостей отримано для цього ножа і його призначення?»
Саме це питання переводить розмову з рекламних цифр у площину інженерного розуміння.
🛒 Інформація для покупця: HRC не є показником того, наскільки ніж можна навантажувати. Висока твердість не скасовує необхідності правильно підбирати ніж під конкретну роботу та дотримуватися його призначення.
📝 Короткий висновок: твердість і в'язкість характеризують різні сторони поведінки сталі. Твердість допомагає протистояти деформації, тоді як в'язкість пов'язана зі здатністю матеріалу переносити навантаження без руйнування. Для ножа важливий не максимум одного показника, а їхній правильний баланс.
📌 Редакційна примітка Knife.net.ua: слово «міцний» не повинно автоматично означати «твердий». Професійний опис ножової сталі завжди має розділяти твердість, в'язкість, зносостійкість і геометричну стійкість ріжучої кромки.
Післямова до розділів 11–12. Цей блок завершив тему зносостійкості та в’язкості. Далі стаття переходить до межі між твердістю, крихкістю та практичним балансом, не повторюючи вже встановлені висновки.
Передмова до розділів 13–14. Тепер розберемо головну помилку ножового маркетингу — уявлення, що максимальна твердість автоматично означає найкращий ніж.
13. ТВЕРДІСТЬ І КРИХКІСТЬ — ДЕ ПРОХОДИТЬ МЕЖА
Тепер ми підійшли до питання, яке часто формулюють дуже просто:
«Чим твердіша сталь, тим вона крихкіша?»
Це твердження занадто грубе, щоб бути універсальним правилом.
Але в ньому є важлива ідея: зміна твердості та мікроструктури може змінювати поведінку сталі при руйнуванні.
Тому розберімося, де закінчується корисна твердість і починаються проблеми конкретного клинка.
Що таке крихкість?
Крихкість у спрощеному розумінні — це схильність матеріалу до руйнування з відносно невеликою пластичною деформацією.
Крихкий матеріал може не встигнути суттєво деформуватися перед руйнуванням.
Для ріжучої кромки це особливо важливо, тому що вона дуже тонка й концентрує навантаження.
Чому тонка кромка особливо чутлива?
Тому що вся сила взаємодії з матеріалом прикладається до дуже малої області.
Саме це і робить ніж гострим.
Але та сама геометрична перевага створює підвищені вимоги до стабільності матеріалу.
Тонка кромка повинна бути достатньо твердою, щоб не заминатися, але достатньо стійкою, щоб не руйнуватися при нормальних навантаженнях.
Чи існує одна універсальна «межа HRC», після якої сталь стає крихкою?
Ні.
Не існує універсального числа, наприклад:
«після 60 HRC будь-яка сталь крихка».
Різні сталі мають різний склад, різну мікроструктуру та різну реакцію на термообробку.
Тому одна й та сама цифра HRC може відповідати зовсім різним механічним властивостям у різних сталях.
Саме тому не можна переносити досвід однієї сталі на іншу
Якщо певна сталь добре працює при 61 HRC, це не означає, що будь-яка інша сталь повинна бути термооброблена до того самого значення.
У кожної марки є свій технологічний діапазон і свої оптимальні режими.
Тому фраза:
«Моя сталь має 62 HRC, значить вона така сама, як інша сталь із 62 HRC»
матеріалознавчо некоректна.
Коли твердість стає проблемою?
Не тоді, коли цифра просто «велика».
Проблема виникає тоді, коли отриманий стан матеріалу не відповідає його призначенню та геометрії.
Наприклад, дуже тонка кромка для делікатного різання і товста робоча кромка польового ножа можуть вимагати різного балансу властивостей.
Що таке мікроскол?
Мікроскол — це невелика локальна втрата частини ріжучої кромки.
Він може бути настільки малим, що не завжди помітний неозброєним оком.
Але при уважному огляді або під збільшенням він може проявитися як нерівність кромки.
Для дуже тонкого ножа навіть невеликий скол може вплинути на якість різання.
Чому мікросколи не завжди означають «погану сталь»?
Тому що причина може бути комплексною.
Можливі фактори:
- надмірне бокове навантаження;
- удар по твердому предмету;
- невідповідна геометрія;
- занадто тонке зведення для конкретної роботи;
- особливості термообробки;
- характер конкретної сталі.
Тому не можна побачити один скол і одразу зробити висновок про всю якість матеріалу.
Чому одна і та сама сталь може поводитися по-різному?
Тому що сталь — це не просто таблиця хімічного складу.
Її кінцеві властивості залежать від того, яку структуру сформовано в процесі виробництва та термообробки.
Саме тому два ножі з однаковою маркою сталі можуть демонструвати різну поведінку.
Що робить термообробка?
Термообробка керує структурними перетвореннями сталі.
У результаті формується поєднання твердості, міцності, в'язкості та інших властивостей.
Неправильний режим може призвести до небажаної структури навіть тоді, коли підсумковий HRC виглядає «правильно».
Саме тому одна цифра не може повністю описати якість термообробки.
Це особливо важливо для сучасних легованих сталей
У складнолегованих сталях поведінка матеріалу визначається цілою системою структурних компонентів.
Тому робота з ними потребує не просто нагрівання «до потрібної температури», а контрольованого технологічного процесу.
Чи означає це, що дуже твердий ніж небезпечний?
Ні.
Сам по собі високий HRC не робить ніж небезпечним або непридатним.
Важливо, щоб твердість відповідала сталі, термообробці, геометрії та призначенню.
Добре спроєктований ніж може мати високу твердість і чудово працювати у своєму режимі.
Небезпека починається з неправильного використання
Навіть чудовий ріжучий ніж не варто використовувати як важіль, зубило або інструмент для ударного руйнування матеріалів, якщо він для цього не призначений.
Це стосується будь-якої сталі.
Просто різні матеріали мають різний запас стійкості до помилок користувача.
Чому «супертвердий ніж» — погана рекламна концепція?
Тому що вона формує неправильне очікування.
Покупець може вирішити, що чим більша цифра HRC, тим більше навантаження можна давати ножу.
Насправді часто відбувається навпаки: тонка, тверда та високоефективна ріжуча кромка потребує більш грамотного використання.
Твердість повинна відповідати геометрії
Це один із головних принципів, який варто винести з цієї статті.
Чим тоншою робиться кромка, тим важливіше правильно підібрати властивості матеріалу під передбачене навантаження.
Не існує сенсу створювати надзвичайно тонку кромку лише заради красивої цифри HRC, якщо користувач планує працювати нею в жорстких умовах.
Що означає «правильна межа»?
Це не конкретне число.
Це точка технологічного балансу, у якій сталь:
- достатньо тверда;
- зберігає стабільність кромки;
- має необхідну зносостійкість;
- має достатню стійкість до руйнування;
- відповідає геометрії ножа;
- відповідає його призначенню.
Саме тому хороший майстер не запитує:
«Як отримати максимально високий HRC?»
Він запитує:
«Який стан сталі потрібен для цього конкретного ножа?»
HRC як частина інженерного компромісу
Ножова сталь завжди є системою компромісів.
Збільшуючи твердість, ми змінюємо поведінку матеріалу.
Змінюючи геометрію, змінюємо навантаження на кромку.
Змінюючи склад сталі, змінюємо мікроструктуру.
Змінюючи термообробку, змінюємо кінцевий баланс властивостей.
Саме тому професійний ніж — це результат не одного параметра, а узгодження багатьох параметрів.
Головний урок для покупця
Якщо ви бачите дуже високе значення HRC, не потрібно автоматично сприймати його як перевагу.
Краще запитати:
- яка це сталь?
- для чого призначений ніж?
- яка геометрія кромки?
- яка термообробка?
- які навантаження передбачені?
Тоді цифра HRC починає говорити значно більше.
🛒 Інформація для покупця: високий HRC сам по собі не означає, що ніж можна навантажувати сильніше. Особливо тонкі та тверді ріжучі кромки потребують використання відповідно до призначення ножа. Не перетворюйте твердість на показник «невбиваності».
📝 Короткий висновок: не існує універсальної межі HRC, після якої будь-яка сталь автоматично стає крихкою. Поведінка матеріалу залежить від марки сталі, мікроструктури, термообробки та геометрії. Висока твердість може бути чудовою властивістю, якщо вона правильно узгоджена з рештою характеристик ножа.
📌 Редакційна примітка Knife.net.ua: професійний підхід до твердості — це не пошук максимальної цифри, а пошук оптимального технологічного балансу. Саме тому хороший ніж не повинен бути «найтвердішим» — він повинен бути правильно спроєктованим для своєї роботи.
14. ЧОМУ «ЧИМ ТВЕРДІШЕ — ТИМ КРАЩЕ» Є ПОМИЛКОВИМ ПІДХОДОМ
У ножовому світі існує дуже приваблива формула:
«Чим більше HRC — тим кращий ніж».
На перший погляд вона здається логічною.
Якщо тверда сталь краще чинить опір деформації, то чому б просто не зробити її максимально твердою?
Але саме тут починається одна з найважливіших помилок у розумінні ножових сталей.
Ніж не є змаганням за максимальну твердість.
Його завдання — виконувати конкретну роботу.
Максимальна твердість не є універсальною метою
Матеріал ножа повинен одночасно забезпечувати цілу систему властивостей.
- стабільність ріжучої кромки;
- опір пластичній деформації;
- зносостійкість;
- достатню в'язкість;
- стійкість до механічного навантаження;
- можливість ефективного заточування;
- відповідність геометрії клинка.
Підвищення одного параметра не гарантує автоматичного покращення всіх інших.
Уявімо дуже просту ситуацію
Є два клинки.
Перший має твердість 59 HRC.
Другий — 63 HRC.
Чи означає це, що другий ніж автоматично кращий?
Ні.
Ми ще нічого не знаємо про їхню геометрію, сталь, мікроструктуру, призначення та характер навантажень.
Що дає підвищення твердості?
Загалом підвищення твердості може підвищувати опір пластичній деформації ріжучої кромки.
Це особливо важливо для тонких кромок, які повинні зберігати свою геометрію під час різання.
Саме тому тверді сталі можуть демонструвати чудову стабільність кромки в умовах, для яких вони призначені.
Але що може статися при надмірній твердості?
Певні режими термообробки можуть призвести до небажаного зниження запасу в'язкості.
Тоді при ударних або поперечних навантаженнях зростає ризик пошкодження кромки або самого клинка.
Важливо підкреслити: це не означає, що «високий HRC = крихкий ніж».
Це означає лише, що твердість повинна бути узгоджена з мікроструктурою, сталлю та призначенням.
Твердість і в'язкість — не вороги
Їх часто подають як два протилежні полюси:
«або твердий, або в'язкий».
У реальності ситуація набагато складніша.
Правильна термообробка дозволяє отримати збалансований стан матеріалу, у якому твердість достатня для стабільної кромки, а в'язкість — для передбачених навантажень.
Чому немає універсального «ідеального HRC»?
Тому що не існує універсального ножа.
Кухонний ніж, мисливський ніж, туристичний ніж, складний ніж для щоденного носіння та авторський колекційний клинок виконують різні завдання.
Отже, і вимоги до матеріалу можуть бути різними.
Кухонний ніж
Для кухонного ножа важливими можуть бути тонка геометрія, стабільність кромки, чистота різу та зручність заточування.
Тут твердість може відігравати дуже важливу роль, особливо якщо ніж має тонку ріжучу геометрію.
Але надмірно агресивне використання такого ножа по кістках, заморожених продуктах або твердих предметах може бути невідповідним його конструкції.
Мисливський ніж
Для мисливського ножа важливим стає баланс між здатністю довго зберігати робочу кромку та достатньою стійкістю до механічних навантажень.
Тут значення має не лише HRC, а й товщина клинка, геометрія та конкретний характер роботи.
Туристичний або польовий ніж
Для ножа, який може зазнавати різноманітних навантажень, надзвичайно важливим стає запас міцності конструкції.
Ніж може різати деревину, готувати їжу, працювати з мотузкою та виконувати інші завдання.
Якщо конструкція передбачає грубіше поводження, надмірна орієнтація лише на максимальну твердість може бути недоречною.
Авторський ніж
Тут ситуація особлива.
Автор може свідомо створювати ніж під конкретний стиль роботи.
В одному випадку пріоритетом буде максимальна якість різання.
В іншому — декоративність, складна геометрія, тонка кромка або особлива концепція виробу.
Тому HRC потрібно оцінювати через задум самого ножа.
Чому 58 HRC іноді краще за 62 HRC?
Не тому, що 58 — «краще число».
А тому, що конкретному ножу, конкретній сталі та конкретному режиму роботи може відповідати саме такий баланс властивостей.
Наприклад, ніж, призначений для підвищених механічних навантажень, може вимагати іншого балансу, ніж тонкий ріжучий інструмент.
Тому питання «скільки HRC?» неповне
Правильніше поставити чотири питання:
- яка сталь?
- який фактичний стан після термообробки?
- яка геометрія?
- для чого призначений ніж?
Лише разом вони дозволяють зрозуміти, чи доречний конкретний показник.
Висока твердість не компенсує погану геометрію
Це принцип, який варто запам'ятати.
Можна мати надзвичайно тверду сталь, але зробити за ріжучою кромкою занадто товсту геометрію.
Такий ніж може мати вражаючий HRC, але різати посередньо.
І навпаки — правильно спроєктований клинок із помірною твердістю може демонструвати прекрасну якість різу.
Висока твердість також не компенсує погану термообробку
Це ще важливіше.
Навіть якщо вимірювач показує бажане значення HRC, мікроструктура може бути далекою від оптимальної.
Саме тому професійна оцінка сталі не повинна зводитися до одного числа.
Що тоді означає «оптимальна твердість»?
Оптимальна твердість — це не максимальна твердість.
Це твердість, яка відповідає конкретній сталі, правильно отриманій мікроструктурі, геометрії та призначенню ножа.
Це поняття набагато змістовніше за просте порівняння цифр.
І саме тут HRC перестає бути рекламним показником
Коли покупець запитує:
«Скільки HRC?»
професійний продавець повинен бути готовий пояснити:
«Чому саме така твердість була обрана для цього ножа?»
Це вже показник справжнього розуміння матеріалу.
🛒 Інформація для покупця: не вважайте максимальний HRC автоматичною перевагою. Питайте, чи відповідає твердість конкретній сталі, геометрії та призначенню ножа. Правильно підібраний баланс властивостей важливіший за рекордну цифру.
📝 Короткий висновок: вищий HRC не означає автоматично кращий ніж. Оптимальна твердість — це компроміс між стабільністю ріжучої кромки, зносостійкістю, в'язкістю та характером передбачених навантажень.
📌 Редакційна примітка Knife.net.ua: ми рекомендуємо відмовитися від простого принципу «більше HRC — краще». Для авторського ножа важлива не максимальна твердість, а відповідність твердості всій конструкції та призначенню виробу.
Післямова до розділів 13–14. Цей блок завершив тему крихкості та помилкової логіки «чим твердіше, тим краще». Далі стаття переходить до пошуку оптимальної твердості та ролі термообробки, не повторюючи вже встановлені висновки.
Передмова до розділів 15–16. Після цього визначимо, як формується доцільна твердість конкретного клинка та чому HRC не можна призначати без урахування технології.
15. ОПТИМАЛЬНА ТВЕРДІСТЬ: ЧОМУ НЕ ІСНУЄ ОДНОГО ПРАВИЛЬНОГО HRC
Після всього, що ми вже розглянули, природно виникає бажання знайти одну просту відповідь:
«Скільки HRC повинен мати хороший ніж?»
59?
60?
61?
63?
На перший погляд, відповідь повинна бути простою. Адже якщо твердість впливає на стабільність ріжучої кромки, логічно припустити, що чим більше HRC — тим краще.
Але саме тут починається одна з найпоширеніших помилок у розумінні ножових сталей.
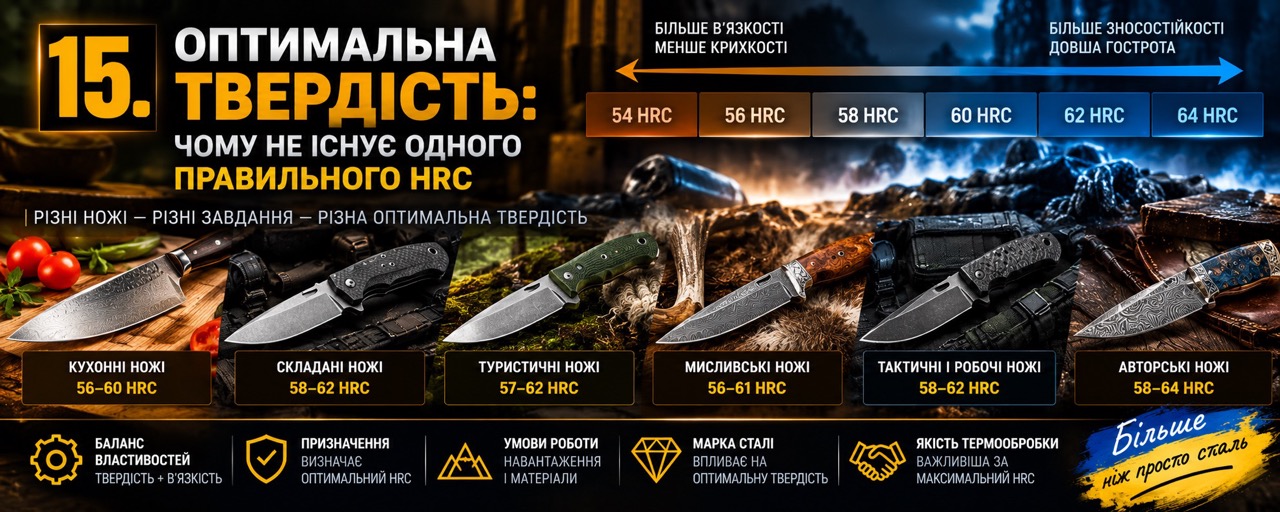
Універсального «ідеального HRC» для всіх ножів не існує.
Чому не існує однієї правильної цифри?
Тому що ніж — це не лабораторний зразок, який повинен виконувати одну стандартну операцію.
Ніж може бути призначений для тонкого кухонного різання, польової роботи, полювання, туризму, щоденного носіння, ремісничої роботи або колекційного використання.
І в кожному випадку матеріал працює в інших умовах.
Те, що чудово підходить для одного ножа, може бути недоцільним для іншого.
HRC — це завжди компроміс
Умовно кажучи, підвищення твердості може дати більший опір пластичній деформації кромки.
Але одночасно можуть змінюватися інші характеристики матеріалу.
Тому виробник не повинен ставити перед собою завдання:
«Отримати максимально можливий HRC».
Його завдання значно складніше:
«Отримати такий стан сталі, який найкраще відповідає призначенню конкретного ножа».
Що означає «оптимальна твердість»?
Оптимальна твердість — це не максимальне число на твердомірі.
Це такий рівень твердості, за якого ніж отримує потрібне співвідношення:
- стійкості ріжучої кромки;
- зносостійкості;
- опору деформації;
- в'язкості;
- стабільності під навантаженням;
- здатності до заточування.
І цей баланс залежить від конкретної сталі.
Чому не можна порівнювати HRC різних сталей як звичайні оцінки?
Це дуже важливий момент.
Припустімо, один ніж має 60 HRC, а інший — 62 HRC.
Було б неправильно автоматично вважати другий ніж кращим.
Причина в тому, що HRC вимірює твердість, а не повний комплекс властивостей.
Хімічний склад і мікроструктура двох сталей можуть суттєво відрізнятися.
Тому однакова або близька твердість не робить матеріали еквівалентними.
Чому діапазон важливіший за красиву цифру?
У реальному виробництві часто правильніше говорити про діапазон твердості, а не про магічне число.
Наприклад, для певної сталі виробник або терміст може цілитися в конкретний робочий інтервал, у якому властивості матеріалу найбільш відповідають призначенню.
Тому запис:
«60–61 HRC»
може бути технологічно змістовнішим, ніж рекламне:
«максимальні 62 HRC».
Чому одна марка сталі може мати кілька оптимальних режимів?
Тому що сама сталь може використовуватися для різних завдань.
Один виробник може прагнути максимальної зносостійкості.
Інший — більшої механічної стійкості.
Третій — балансу між ними.
Тому оптимальний режим термообробки визначається не тільки маркою сталі, а й кінцевим призначенням виробу.
Чому дуже високий HRC може бути недоречним?
Тому що ніж — це не тільки ріжуча кромка.
Він має клинок, спуски, обух, хвостовик або механізм, руків'я та інші конструктивні елементи.
Якщо ніж повинен витримувати складні механічні навантаження, надмірна орієнтація лише на твердість може бути невиправданою.
У таких випадках важливішим може бути запас в'язкості та здатність матеріалу переносити навантаження без руйнування.
Чому для тонкого різального ножа ситуація інша?
Тут головним завданням може бути стабільність дуже тонкої кромки.
Висока твердість у поєднанні з правильною термообробкою може дозволити довше зберігати геометрію ріжучої вершини.
Але й тут не можна просто сказати:
«Чим твердіше — тим краще».
Тонка кромка особливо чутлива до мікросколів, якщо матеріал і геометрія не відповідають умовам використання.
Ідеальна твердість залежить від геометрії
Це одна з ключових ідей усієї статті.
Неможливо коректно обговорювати HRC окремо від товщини та кута ріжучої кромки.
Товста геометрія дає кромці більший запас матеріалу.
Тонка геометрія робить ніж ефективнішим у різанні, але одночасно підвищує вимоги до матеріалу.
Тому одна і та сама твердість може бути чудовим рішенням для однієї геометрії та невдалим для іншої.
Чи можна назвати 60 HRC «золотою серединою»?
Тільки як дуже умовну побутову орієнтацію.
У професійному аналізі така формула занадто спрощена.
Для різних сталей, різних конструкцій та різних задач одна й та сама цифра може означати зовсім різний баланс властивостей.
Тому Knife.net.ua не використовує HRC як універсальний рейтинг ножів.
Чому авторський ніж особливо складно оцінювати за однією цифрою?
Тому що авторський ніж часто створюється не за принципом масового універсального інструмента.
Майстер може свідомо вибрати певну сталь, конкретну геометрію та конкретний режим термообробки для певного стилю роботи.
Тому HRC у паспорті такого ножа потрібно читати разом з іншими характеристиками.
Правильне питання звучить інакше
Замість:
«Який HRC найкращий?»
правильніше запитати:
«Який HRC оптимальний для цієї сталі, цієї геометрії та цього призначення?»
Саме це питання переводить розмову від рекламних цифр до справжнього матеріалознавства.
HRC як частина конструктивного рішення
У добре спроєктованому ножі твердість не існує сама по собі.
Вона є частиною системи:
сталь → термообробка → твердість → геометрія → заточування → призначення → умови використання.
Зміна одного елемента може змінити вимоги до інших.
Головний принцип Knife.net.ua
Не існує найкращого HRC взагалі. Існує відповідний HRC для конкретної сталі та конкретного завдання.
🛒 Інформація для покупця: не порівнюйте ножі лише за цифрою HRC. Важливо знати марку сталі, призначення ножа, його геометрію та особливості термообробки. «Більше HRC» не є синонімом «кращий ніж».
📝 Короткий висновок: універсальної оптимальної твердості для всіх ножів не існує. Правильний HRC — це компроміс між твердістю, в'язкістю, зносостійкістю, геометрією та призначенням конкретного виробу.
📌 Редакційна примітка Knife.net.ua: ми принципово відмовляємося від спрощеного правила «чим більше HRC — тим кращий ніж». Для професійної оцінки твердість завжди повинна розглядатися в контексті конкретної сталі та конкретної роботи.
16. ВПЛИВ ТЕРМІЧНОЇ ОБРОБКИ НА ТВЕРДІСТЬ НОЖА
До цього моменту ми говорили про HRC як про готову характеристику ножа.
Але виникає фундаментальне питання:
звідки взагалі береться ця цифра?
Чому один клинок із певної сталі має 58 HRC, інший — 60 HRC, а третій — 62 HRC?
Відповідь лежить не в самому написі на упаковці сталі й не в назві марки.
Кінцева твердість значною мірою формується в процесі термообробки.
Сталь не приходить до майстра з готовим HRC для ножа
Це важливий момент, який часто залишається поза увагою покупця.
Коли виробник продає лист, пруток або іншу заготовку з певної марки сталі, це ще не означає, що матеріал має ті властивості, які потрібні готовому ножу.
Для ножа необхідно отримати відповідний структурний стан матеріалу.
Саме термообробка перетворює заготовку на сталь із конкретним комплексом механічних властивостей.
Що таке термообробка?
У найзагальнішому розумінні це керований комплекс теплових впливів на метал, який змінює його структуру та властивості.
Для ножових сталей процес може включати кілька етапів:
- нагрівання до визначеної температури;
- витримку;
- гартування;
- відпуск;
- для деяких сталей — додаткові кріогенні або інші спеціальні етапи.
Конкретна послідовність залежить від марки сталі та технології, яку застосовує виробник або терміст.
Чому не можна просто «нагріти сталь і охолодити»?
Тому що в сталі відбуваються складні структурні перетворення.
Вуглець і легувальні елементи повинні перейти в необхідний стан, а потім структура має бути зафіксована відповідним способом.
Температура, час витримки та швидкість охолодження мають принципове значення.
Помилка на одному з етапів може змінити кінцеві властивості клинка.
Що відбувається під час нагрівання?
При досягненні певних температур у сталі починаються структурні перетворення.
Для багатьох ножових сталей важливим є утворення аустеніту — структурного стану, який є основою подальшого формування загартованої структури.
Але важливо розуміти: температура аустенітизації не є універсальною.
Для різних марок сталі вона різна.
Чому надмірний нагрів небажаний?
Тому що термообробка повинна не просто зробити сталь твердою.
Потрібно сформувати правильну мікроструктуру.
Надмірний або неправильно проведений нагрів може впливати на розмір зерна, розчинення карбідів та інші структурні характеристики.
Тому принцип:
«чим сильніше нагріти — тим твердіше буде»
не працює як універсальне правило.
Роль витримки
Однієї температури недостатньо.
Сталь повинна певний час перебувати в потрібному температурному діапазоні, щоб структурні процеси пройшли належним чином.
Але й тут не працює принцип «чим довше, тим краще».
Час витримки є частиною технологічного режиму конкретної сталі.
Що відбувається під час гартування?
Після нагрівання сталь охолоджується з певною швидкістю.
Саме цей етап дозволяє сформувати загартовану структуру, яка забезпечує високу твердість.
Для багатьох ножових сталей ключовою структурною складовою після гартування є мартенсит.
Чому швидкість охолодження має значення?
Тому що від неї залежить, які структурні перетворення встигнуть відбутися.
Якщо охолодження проходить неправильно, можна отримати небажане співвідношення структурних складових.
У результаті фактична твердість і механічні властивості будуть відрізнятися від очікуваних.
Чому різні сталі гартують по-різному?
Тому що вони мають різний хімічний склад.
Легувальні елементи впливають на кінетику структурних перетворень, розчинність вуглецю, утворення карбідів і поведінку сталі під час охолодження.
Тому режим, який підходить одній сталі, не можна механічно переносити на іншу.
Після гартування робота ще не завершена
Це одна з найважливіших речей у розумінні ножової термообробки.
Після гартування сталь може мати дуже високу твердість, але її стан не обов'язково є оптимальним для готового ножа.
Саме тут на сцену виходить відпуск.
Чому HRC після гартування — не обов'язково кінцевий HRC?
Тому що відпуск змінює структуру загартованої сталі та її механічний баланс.
У результаті твердість може дещо змінитися, але одночасно покращуються інші властивості, необхідні для практичної роботи клинка.
Саме тому майстер не повинен прагнути до максимальної твердості будь-якою ціною.
Що насправді налаштовує термообробка?
Правильніше сказати, що вона налаштовує не один параметр, а комплекс властивостей.
Серед них:
- твердість;
- міцність;
- в'язкість;
- стабільність ріжучої кромки;
- зносостійкість;
- структурну стабільність.
Тому професійна термообробка — це пошук оптимального стану сталі, а не гонитва за максимальною цифрою HRC.
Чому одна марка сталі може мати різний HRC?
Тому що її можна термообробляти в різних режимах.
Але тут є важливе уточнення: не кожен режим буде однаково правильним.
Існує технологічно обґрунтований діапазон, у якому конкретна сталь може забезпечити потрібний баланс властивостей.
Чому хороший терміст — це не просто людина, яка вміє міряти HRC?
Тому що вимірювач показує результат.
Він не створює мікроструктуру.
Якісний терміст повинен розуміти, чому сталь отримала саме такі властивості та як режим обробки вплинув на структуру.
HRC — це фінальна цифра, а не технологічний процес.
Чому однаковий HRC не доводить однакову якість термообробки?
Тому що різні структурні стани можуть давати близькі значення твердості, але відрізнятися за іншими властивостями.
Саме тому оцінювати термообробку лише за HRC недостатньо.
Для професійного аналізу важливі також мікроструктура, карбідна фаза, залишковий аустеніт та інші параметри.
Що означає хороший HRC?
Не «найвищий».
Хороший HRC — це значення, яке відповідає:
- конкретній марці сталі;
- отриманій мікроструктурі;
- призначенню ножа;
- геометрії клинка;
- потрібному балансу твердості та в'язкості.
Тому цифру HRC потрібно читати разом із контекстом
Напис:
«62 HRC»
без назви сталі та інформації про призначення майже нічого не говорить про реальну якість ножа.
А ось:
«CPM S90V, термообробка з отриманням близько 62 HRC, тонка ріжуча геометрія, ніж для акуратного різання»
— це вже значно інформативніший опис.
Термообробка — прихована частина ножа
Покупець бачить клинок, руків'я, форму та фініш.
Але не бачить того, що відбулося всередині сталі.
Саме тому термообробку часто називають одним із найважливіших і водночас найменш помітних етапів виготовлення ножа.
Вона не має декоративного вигляду.
Але саме вона значною мірою визначає, як ніж поводитиметься під час роботи.
🛒 Інформація для покупця: HRC — це результат термообробки, а не просто властивість, яку «має» сталь сама по собі. Якщо продавець вказує твердість, корисно знати також марку сталі та розуміти, що показник HRC є лише частиною інформації про якість клинка.
📝 Короткий висновок: потрібна твердість формується в результаті контрольованої термообробки. Нагрівання, витримка, гартування та відпуск змінюють мікроструктуру сталі й визначають кінцевий баланс її властивостей. Тому HRC — це не характеристика сталі «сама по собі», а результат конкретного технологічного стану матеріалу.
📌 Редакційна примітка Knife.net.ua: професійний опис ножа повинен розділяти марку сталі та її фактичний стан після термообробки. Одна й та сама сталь може мати різну твердість, але якість визначається не максимальною цифрою, а правильно сформованою мікроструктурою та відповідністю ножу.
Післямова до розділів 15–16. Цей блок завершив тему оптимального HRC і впливу термообробки. Далі стаття переходить до того, як гартування та відпуск формують кінцевий стан сталі, не повторюючи вже встановлені висновки.
Передмова до розділів 17–18. Зосередимося на двох центральних етапах термообробки — загартуванні та відпуску, а потім окремо розглянемо кріогенну обробку.
17. ЗАГАРТУВАННЯ: ЯК ФОРМУЄТЬСЯ ТВЕРДІСТЬ
Якщо попередній розділ показав загальну логіку термообробки, тепер потрібно уважніше подивитися на два її ключові етапи — гартування та відпуск.
Саме тут особливо добре видно, чому фраза «сталь має 60 HRC» насправді приховує складну історію її перетворення.
Гартування — створення високотвердої структури
Під час гартування сталь нагрівають до відповідного температурного діапазону, витримують у ньому необхідний час і потім охолоджують за контрольованим режимом.
Мета — сформувати загартовану структуру з високою твердістю.
Для багатьох ножових сталей центральну роль у цьому процесі відіграє утворення мартенситної структури.
Чому мартенсит такий важливий?
Мартенсит — це тверда структура, яка формується під час швидкого охолодження аустеніту.
Саме вона значною мірою забезпечує високі показники твердості загартованої сталі.
Але дуже твердий стан після гартування ще не означає, що сталь уже готова до роботи в ножі.
Чому після гартування потрібен відпуск?
Тому що загартований стан може мати небажаний баланс властивостей.
Матеріал може бути надзвичайно твердим, але водночас мати підвищені внутрішні напруження та недостатню стійкість до руйнування для практичного застосування.
Відпуск дозволяє керовано змінити цей стан.
Що робить відпуск?
Відпуск — це контрольоване нагрівання вже загартованої сталі до певної температури з подальшим охолодженням.
Його завдання — сформувати більш придатний для роботи баланс властивостей.
У результаті змінюється співвідношення твердості, міцності та в'язкості.
Чому не можна просто залишити сталь після гартування?
Тому що дуже висока твердість сама по собі не є гарантією працездатності.
Ніж повинен не тільки протистояти деформації, а й витримувати механічні навантаження.
Саме тому термообробка завжди повинна розглядатися як послідовність взаємопов'язаних етапів.
Чому відпуск може зменшити HRC?
Тому що частина властивостей загартованої структури змінюється під час відпуску.
У багатьох сталях це супроводжується певним зниженням максимальної твердості.
Але це не означає погіршення ножа.
Навпаки: невелике зменшення HRC може бути платою за отримання більш придатного для практичної роботи балансу властивостей.
Ось тут руйнується міф про «максимальний HRC»
Якби найвища твердість автоматично означала найкращий ніж, відпуск був би непотрібним.
Але він необхідний саме тому, що ножу потрібен не максимум одного параметра, а правильний комплекс властивостей.
Трохи нижчий HRC може бути технологічно правильнішим рішенням.
Чому відпуск не можна проводити «на око»?
Тому що температура і час відпуску впливають на кінцевий стан сталі.
Різні марки мають різні технологічні режими.
Крім того, деякі високохромисті та порошкові сталі мають складну поведінку під час відпуску, тому для них особливо важливе дотримання рекомендованої технології.
Чому деякі сталі потребують спеціальних режимів?
Через складну систему легування.
Хром, молібден, ванадій, вольфрам, кобальт та інші елементи впливають на структурні перетворення.
Вони можуть змінювати кількість і тип карбідів, поведінку аустеніту та кінцеву структуру після гартування й відпуску.
Тому сучасна ножова сталь — це складна інженерна система.
А де тут залишковий аустеніт?
Це ще один важливий фактор.
Після гартування частина аустеніту може залишатися незперетвореною.
Його кількість залежить від складу сталі та режиму термообробки.
Для деяких високозносостійких сталей контроль цього структурного компонента має особливе значення.
Чому залишковий аустеніт важливий для HRC?
Тому що він має інші властивості, ніж загартований мартенсит.
Значна кількість залишкового аустеніту може впливати на кінцеву твердість, стабільність розмірів та поведінку сталі під час експлуатації.
Саме тому виміряний HRC потрібно розуміти як результат конкретного структурного стану.
Що таке кріогенна обробка?
Для деяких сталей технологічний процес може включати охолодження до дуже низьких температур.
Мета такого етапу може полягати, зокрема, у сприянні перетворенню частини залишкового аустеніту та формуванню бажаного структурного стану.
Але кріогенна обробка не є універсальною «магічною процедурою», яка автоматично покращує будь-яку сталь.
Чому два ножі з однаковим HRC можуть поводитися по-різному?
Тому що число HRC не описує всю мікроструктуру.
Два матеріали можуть мати близьку твердість, але різне співвідношення:
- мартенситу;
- залишкового аустеніту;
- карбідів;
- інших структурних компонентів.
Їхня поведінка під навантаженням тому може відрізнятися.
Чому якість термообробки важко визначити за зовнішнім виглядом?
Тому що більшість найважливіших процесів відбувається всередині металу.
Клинок може чудово виглядати після полірування.
Але зовнішній блиск нічого не говорить про те, чи правильно сформована його мікроструктура.
Саме тому професійна термообробка вимагає технологічної дисципліни.
Чому майстер не повинен просто копіювати режим іншого майстра?
Тому що результат залежить не тільки від температури.
Мають значення:
- конкретна марка сталі;
- форма та товщина заготовки;
- попередній стан матеріалу;
- обладнання;
- засіб гартування;
- час і швидкість нагрівання;
- час витримки;
- режим відпуску.
Тому професійна термообробка — це технологічний процес, а не набір універсальних рецептів.
Що відбувається з HRC після правильної термообробки?
Він стає результатом сформованої мікроструктури.
Саме тому вимірювання твердості після термообробки є важливим контролем якості.
Але воно повинно доповнювати, а не замінювати знання про технологію.
Чи достатньо одного вимірювання?
Для практичного контролю важливо враховувати методику вимірювання, місце вимірювання та можливі похибки.
На тонких або складних деталях особливо важливо правильно виконувати вимірювання, оскільки геометрія та стан поверхні можуть впливати на результат.
Тому професійний контроль HRC — це не просто натиснути приладом на клинок і переписати цифру.
Що повинен запам'ятати покупець?
Коли ви бачите значення HRC на сторінці ножа, це фінальна точка довгого технологічного ланцюга.
За цією цифрою стоять:
хімічний склад → термообробка → мікроструктура → механічні властивості → поведінка клинка.
Саме тому одна цифра ніколи не повинна розглядатися ізольовано.
І саме тут починається професійний підхід до HRC
Непрофесійний підхід запитує:
«Скільки HRC?»
Професійний підхід запитує:
«Який HRC отримано, якою термообробкою і для якого режиму роботи?»
Це вже принципово інший рівень розуміння ножа.
🛒 Інформація для покупця: хороший показник HRC — це не просто висока цифра. Важливо, щоб твердість була отримана правильною термообробкою та відповідала конкретній марці сталі, геометрії й призначенню ножа.
📝 Короткий висновок: гартування створює високотверду загартовану структуру, а відпуск формує більш придатний для роботи баланс властивостей. Кінцевий HRC є результатом усього технологічного процесу, а не окремої операції.
📌 Редакційна примітка Knife.net.ua: цифра HRC без розуміння термообробки може створити хибне враження про якість клинка. Для авторського ножа особливо важливо розглядати твердість як результат роботи майстра зі сталлю, а не як самодостатній рекламний показник.
18. ВІДПУСК: ЯК ТВЕРДІСТЬ УЗГОДЖУЄТЬСЯ З В'ЯЗКІСТЮ
Відпуск потрібен не для того, щоб просто «знизити HRC». Його головне завдання — сформувати прийнятний баланс між твердістю та механічною поведінкою загартованої сталі.
Після гартування сталь може мати дуже високу твердість, але її стан не завжди відповідає реальній роботі ножа. Відпуск змінює структуру та зменшує внутрішні напруження, дозволяючи отримати прогнозованіший баланс властивостей.
Тому кінцевий HRC потрібно розглядати як результат усього циклу, а не як мету, до якої слід дійти будь-якою ціною.
🛒 Інформація для покупця: оцінюйте HRC лише разом із маркою сталі, термообробкою, геометрією та призначенням ножа.
📝 Короткий висновок: HRC — важливий показник твердості, але його практичний зміст визначається контекстом конкретного клинка.
📌 Редакційна примітка Knife.net.ua: ми відокремлюємо вимірювану твердість від загальної оцінки ножа та не використовуємо HRC як універсальний рейтинг.
Післямова до розділів 17–18. Цей блок завершив тему гартування та відпуску. Далі стаття переходить до ролі кріогенної обробки та відмінностей між ножовими сталями, не повторюючи вже встановлені висновки.
Передмова до розділів 19–20. Тепер подивимося на HRC очима практичного користувача: різні сталі, типові діапазони та поведінка кромки при різному рівні твердості.
19. КРІОГЕННА ОБРОБКА І ЇЇ ЗВ’ЯЗОК ІЗ ТВЕРДІСТЮ
Кріогенна обробка — це охолодження термообробленої сталі до дуже низьких температур як частина певного технологічного циклу. Її не слід сприймати як окремий спосіб «додати HRC» до будь-якої сталі.
Для окремих сталей така обробка може впливати на кількість залишкового аустеніту та подальший стан мікроструктури. Наслідком може бути зміна вимірюваної твердості й стабільності властивостей, але результат залежить від конкретної марки сталі та всього режиму термообробки.
Кріообробка не замінює загартування і відпуск
Ключова помилка — розглядати низьку температуру як самостійну процедуру, яка автоматично робить ніж кращим. Кріогенний етап має сенс лише в межах правильно побудованого технологічного циклу.
Для покупця важливо розуміти: сам напис «кріо» не є доказом певного HRC або гарантованої переваги ножа. Значення має те, який режим застосовували, для якої сталі та який фактичний результат отримано.
🛒 Інформація для покупця: оцінюйте HRC лише разом із маркою сталі, термообробкою, геометрією та призначенням ножа.
📝 Короткий висновок: HRC — важливий показник твердості, але його практичний зміст визначається контекстом конкретного клинка.
📌 Редакційна примітка Knife.net.ua: ми відокремлюємо вимірювану твердість від загальної оцінки ножа та не використовуємо HRC як універсальний рейтинг.
20. ТВЕРДІСТЬ РІЗНИХ НОЖОВИХ СТАЛЕЙ
До цього моменту ми говорили про HRC як про властивість готового клинка. Тепер настав час зробити наступний крок і подивитися на питання з іншого боку:
чому одна сталь розрахована на один діапазон твердості, а інша — на зовсім інший?
Відповідь починається з хімічного складу.
Кожна ножова сталь створюється не просто як набір елементів у певних відсотках. Виробник формує певну металургійну систему, яка повинна після відповідної термообробки отримати необхідну мікроструктуру та набір властивостей.
Саме тому марка сталі задає технологічний потенціал, але не визначає автоматично кінцевий HRC готового ножа.
Хімічний склад — це фундамент майбутньої твердості
У ножових сталях використовуються вуглець, хром, молібден, ванадій, вольфрам, ніобій, кобальт та інші елементи.
Їхня роль не зводиться до простого принципу «чим більше — тим краще».
Вони взаємодіють між собою та формують мікроструктуру сталі.
Вуглець відіграє фундаментальну роль у здатності сталі до загартування та формуванні твердих фаз.
Хром може брати участь у формуванні карбідів і забезпечувати корозійну стійкість за відповідного складу та структури.
Ванадій, ніобій, молібден та інші карбідоутворювальні елементи можуть формувати тверді карбіди, які впливають на зносостійкість і поведінку матеріалу.
Але все це ще не є готовим ножем.
Між хімічним складом і HRC стоїть термообробка.
Одна сталь має не одну «правильну» цифру HRC
Це принципово важливе правило.
Коли ми говоримо, наприклад, про певну марку сталі, не слід уявляти, що вона виходить із заводу з одним-єдиним значенням твердості, яке назавжди закріплене за її назвою.
Сталь поставляється у певному технологічному стані, а виробник ножа проводить власний цикл обробки відповідно до рекомендацій виробника сталі та конструкції майбутнього клинка.
Саме після цього формується кінцевий стан матеріалу.
Тому правильніше говорити не:
«M390 — це 62 HRC».
а:
«Ніж із M390 після конкретної термообробки має виміряну твердість 62 HRC».
Різниця між цими двома формулюваннями принципова.
Чому різні сталі мають різний потенціал твердості?
Тому що вони по-різному реагують на нагрівання, загартування, охолодження та відпуск.
Металургійна структура кожної сталі має свої особливості.
У результаті одна сталь може ефективно працювати в одному діапазоні твердості, а інша — в іншому.
Саме тому немає сенсу порівнювати ножі лише за принципом:
«У цього 61 HRC, а в цього 59 HRC — отже перший кращий».
Для початку потрібно знати, які це сталі і для яких властивостей вони були спроєктовані.
Оптимальна твердість — це компроміс усередині конкретної сталі
Виробник сталі створює матеріал не заради максимальної HRC.
Йому потрібно забезпечити певний комплекс властивостей.
Ножар, у свою чергу, повинен вирішити інше завдання: використати цей матеріал так, щоб отримати потрібний баланс властивостей у конкретному клинку.
Тому можна говорити про робочий або рекомендований діапазон твердості, у якому конкретна сталь може забезпечувати передбачувану поведінку.
Але навіть цей діапазон не варто сприймати як абсолютний закон.
Призначення ножа, геометрія, товщина клинка та очікуване навантаження можуть впливати на вибір конкретної точки.
Чому кухонний ніж і польовий ніж можуть потребувати різної стратегії?
Тому що вони вирішують різні задачі.
Кухонний ніж часто працює тонкою ріжучою кромкою, де важливі чисте різання, стабільність кромки та контрольоване заточування.
Польовий або туристичний ніж може зустрічатися з більшими механічними навантаженнями, де додаткове значення має здатність переносити несподівані перевантаження.
Навіть якщо обидва ножі виготовлені з тієї самої марки сталі, технологічна мета може бути різною.
Тому оптимальна твердість — це характеристика не тільки сталі, а й майбутнього ножа.
Чому не можна переносити HRC однієї сталі на іншу
Уявімо дві сталі:
Сталь А — 60 HRC.
Сталь Б — 62 HRC.
На папері друга цифра більша.
Але з цього не випливає, що сталь Б має кращу ріжучу здатність, більшу зносостійкість або вищу загальну якість.
HRC відповідає лише на конкретне питання — про твердість.
Щоб порівняти дві сталі, потрібно дивитися також на:
- хімічний склад;
- мікроструктуру;
- карбідну фазу;
- в'язкість;
- зносостійкість;
- корозійну стійкість;
- геометрію клинка;
- термообробку.
Марка сталі — це потенціал, а не гарантія результату
Це правило особливо важливе для авторських ножів.
Навіть дорога порошкова сталь не може компенсувати неправильно виконану термообробку.
І навпаки, добре підібрана та правильно термооброблена сталь може чудово працювати у своєму призначенні без рекордних цифр HRC.
Саме тому професійний ніж оцінюють не за престижністю назви сталі та не за максимальним значенням твердості.
Оцінюють результат усієї технологічної системи.
🛒 Інформація для покупця: не порівнюйте сталі тільки за цифрою HRC. Спочатку дивіться, яка саме марка сталі використана, для чого створений ніж і яку термообробку отримав клинок.
📝 Короткий висновок: марка сталі визначає її металургійний потенціал, але не встановлює автоматично єдину правильну твердість. Оптимальний HRC формується в результаті поєднання властивостей сталі, термообробки, геометрії та призначення ножа.
📌 Редакційна примітка Knife.net.ua: у наших матеріалах ми розділяємо поняття «марка сталі» та «стан сталі після термообробки». Це дозволяє уникнути однієї з найпоширеніших помилок — сприйняття HRC як незмінної характеристики самої марки сталі.
Післямова до розділів 19–20. Цей блок завершив тему кріогенної обробки та класів ножових сталей. Далі стаття переходить до типових діапазонів HRC і практичного значення різних рівнів твердості, не повторюючи вже встановлені висновки.
Передмова до розділів 21–22. Переходимо до геометрії. Одна й та сама твердість може працювати зовсім по-різному залежно від зведення, товщини кромки та кута заточування.
21. ТИПОВІ ДІАПАЗОНИ HRC ДЛЯ НОЖІВ
Для ножів немає одного універсального діапазону HRC. Фактичне значення залежить від марки сталі, її металургії, термообробки, товщини та призначення клинка.
У практичних описах можна зустріти значення приблизно від середини 50-х до середини 60-х HRC, а для окремих спеціалізованих сталей — і вище. Але сама цифра без назви сталі та контексту мало що говорить.
Корисніше сприймати HRC як діапазон, у якому конкретна сталь після певної термообробки може забезпечувати потрібний баланс властивостей. Наприклад, 58 HRC для однієї сталі та 62 HRC для іншої не є взаємозамінними показниками якості.
🛒 Інформація для покупця: оцінюйте HRC лише разом із маркою сталі, термообробкою, геометрією та призначенням ножа.
📝 Короткий висновок: HRC — важливий показник твердості, але його практичний зміст визначається контекстом конкретного клинка.
📌 Редакційна примітка Knife.net.ua: ми відокремлюємо вимірювану твердість від загальної оцінки ножа та не використовуємо HRC як універсальний рейтинг.
22. НИЗЬКА ТВЕРДІСТЬ: ЩО ВІДБУВАЄТЬСЯ З РІЖУЧОЮ КРОМКОЮ
Низька для конкретної сталі твердість означає менший опір локальній пластичній деформації. Для тонкої ріжучої кромки це може проявлятися швидшим заминанням або втратою початкової геометрії.
Водночас низький HRC не означає автоматично «погану сталь». Для деяких конструкцій більший запас пластичності та в'язкості може бути важливішим за максимальну стабільність тонкої кромки.
Оцінювати потрібно не абсолютне число, а його відповідність конкретній сталі, геометрії та навантаженню.
🛒 Інформація для покупця: оцінюйте HRC лише разом із маркою сталі, термообробкою, геометрією та призначенням ножа.
📝 Короткий висновок: HRC — важливий показник твердості, але його практичний зміст визначається контекстом конкретного клинка.
📌 Редакційна примітка Knife.net.ua: ми відокремлюємо вимірювану твердість від загальної оцінки ножа та не використовуємо HRC як універсальний рейтинг.
Післямова до розділів 21–22. Цей блок завершив тему типових діапазонів і наслідків низької твердості. Далі стаття переходить до середньої та високої твердості в реальних ножах, не повторюючи вже встановлені висновки.
Передмова до розділів 23–24. Наступний блок поєднує три речі — марку сталі, термообробку та отриманий HRC. Саме тут цифра перетворюється на властивість конкретного клинка.
23. СЕРЕДНЯ ТВЕРДІСТЬ: БАЛАНС ВЛАСТИВОСТЕЙ
Середній робочий рівень твердості — це зона компромісу для конкретної сталі. Тут потрібно отримати достатній опір деформації кромки, зберігши потрібний запас механічної витривалості.
Для багатьох практичних ножів саме збалансована твердість дає передбачувану поведінку: кромка не надто легко зминається, але й конструкція не стає надмірно вимогливою до навантажень.
🛒 Інформація для покупця: оцінюйте HRC лише разом із маркою сталі, термообробкою, геометрією та призначенням ножа.
📝 Короткий висновок: HRC — важливий показник твердості, але його практичний зміст визначається контекстом конкретного клинка.
📌 Редакційна примітка Knife.net.ua: ми відокремлюємо вимірювану твердість від загальної оцінки ножа та не використовуємо HRC як універсальний рейтинг.
24. ВИСОКА ТВЕРДІСТЬ: ПЕРЕВАГИ ТА ОБМЕЖЕННЯ
Ми підійшли до одного з найбільш суперечливих питань ножового світу.
Чи може ніж бути занадто твердим?
Відповідь — так, але лише в контексті конкретної сталі, термообробки, геометрії та призначення.
Тому говорити про «занадто високий HRC» взагалі без уточнення марки сталі було б неправильно.
Для однієї сталі певна твердість може бути нормальною робочою точкою.
Для іншої — той самий показник може бути вже за межами бажаного технологічного режиму.
Що відбувається, коли баланс зміщується занадто далеко?
Якщо матеріал стає надмірно орієнтованим на твердість, його здатність переносити певні види навантаження може погіршуватися.
Особливо це важливо для тонкої ріжучої кромки.
Замість того щоб пластично деформуватися під перевантаженням, крихкіша структура може перейти до локального руйнування.
Результатом може стати:
- мікроскол;
- відкол фрагмента кромки;
- поширення тріщини;
- пошкодження тонкої ріжучої геометрії.
Саме тому досвідчені майстри відрізняють стійкість до деформації від стійкості до руйнування.
Заминання і сколювання — два різні сценарії
Це одна з найкорисніших моделей для розуміння ножа.
М'якша кромка під надмірним навантаженням може зам'ятися.
Твердіша, але менш в'язка кромка за несприятливих умов може сколотися.
У першому випадку метал залишається на місці, але змінює форму.
У другому — частина металу фізично втрачається.
Це принципово різні типи пошкодження.
Саме тому майстер повинен не просто прагнути до певної цифри HRC, а розуміти, який тип навантаження отримає ніж у реальній експлуатації.
Чому для різних ножів оптимальна твердість може відрізнятися?
Уявімо два абсолютно різні завдання.
Перший ніж створений для дуже чистого різання продуктів.
Другий — для роботи в польових умовах, де можливі значні механічні навантаження.
Для першого ножа тонка стабільна кромка може бути головним пріоритетом.
Для другого важливішою може стати здатність переносити випадкові перевантаження без серйозного пошкодження.
Тому одна й та сама стратегія термообробки не може бути ідеальною для всіх ножів.
Чи означає це, що м'якший ніж завжди надійніший?
Ні.
Це була б просто інша крайність.
Якщо сталь занадто м'яка для поставленого завдання, ріжуча кромка може швидко втрачати геометрію.
Тоді ніж буде безпечним від сколювання, але практично незручним через постійне заминання кромки.
Тому правильний баланс знаходиться не на одному з крайніх полюсів.
Він знаходиться там, де властивості сталі відповідають конкретній роботі.
HRC без контексту може навіть вводити в оману
Уявімо два рекламні повідомлення:
«Наш ніж — 62 HRC!»
і
«Наш ніж має твердість, підібрану для тонкої ріжучої геометрії та конкретного призначення клинка».
Перше звучить ефектніше.
Друге дає набагато більше технічного змісту.
Тому в професійному описі ножа цифра HRC повинна бути не прикрасою, а частиною пояснення.
Особливо небезпечно порівнювати HRC різних сталей без контексту
Наприклад, твердість однієї сталі не можна механічно прирівняти до твердості іншої та зробити висновок про їхню загальну продуктивність.
Різні сталі мають різний склад, різну мікроструктуру та різний потенціал після термообробки.
Тому:
62 HRC однієї сталі ≠ автоматично «краще», ніж 60 HRC іншої.
Це лише означає, що за конкретною шкалою та умовами випробування отримані різні значення твердості.
Найкращий HRC — це не максимальний HRC
Для ножового майстра правильніше говорити про оптимальний діапазон.
Той діапазон, у якому конкретна сталь після правильної термообробки дає потрібне поєднання:
- стабільності ріжучої кромки;
- зносостійкості;
- в'язкості;
- здатності до заточування;
- надійності в реальній роботі.
Саме слово «оптимальний» тут набагато важливіше за слово «високий».
Тому професійний технічний паспорт ножа повинен не просто демонструвати цифру HRC, а допомагати зрозуміти, чому саме така твердість була обрана для цього клинка.
🛒 Інформація для покупця: не сприймайте дуже високе значення HRC як автоматичну перевагу. Для конкретного ножа важливіше, чи відповідає твердість сталі його геометрії, призначенню та очікуваному характеру роботи.
📝 Короткий висновок: надмірна твердість може стати недоліком, якщо вона супроводжується небажаним зниженням здатності матеріалу протистояти руйнуванню. Оптимальна твердість завжди залежить від конкретної сталі, термообробки, геометрії та призначення ножа.
📌 Редакційна примітка Knife.net.ua: ми не підтримуємо принцип «чим більше HRC — тим кращий ніж». Професійний підхід полягає у пошуку технологічно обґрунтованого балансу властивостей, а не в гонитві за максимальною цифрою.
Післямова до розділів 23–24. Цей блок завершив тему середньої та високої твердості. Далі стаття переходить до впливу HRC на геометрію клинка і ріжучу кромку, не повторюючи вже встановлені висновки.
Передмова до розділів 25–26. Тепер перевіримо HRC на практиці: що можна виміряти, де це робити, чому результат може відрізнятися та чому ріжуча кромка має особливі обмеження.
25. ТВЕРДІСТЬ HRC І ГЕОМЕТРІЯ КЛИНКА
До цього моменту ми розглядали HRC як характеристику матеріалу. Але ніж — це не шматок сталі з цифрою твердості.
Ніж — це матеріал, перетворений геометрією на інструмент.
І саме тут починається одна з найцікавіших речей у ножовій практиці: навіть чудова сталь із добре підібраною твердістю не зможе повністю компенсувати невдалу геометрію.
Можна мати дорогу порошкову сталь, якісну термообробку та дуже високий рівень HRC — і при цьому отримати ніж, який ріже посередньо.
І навпаки: правильно спроєктована геометрія може зробити надзвичайно ефективним ніж із менш екзотичної сталі.
Що таке зведення ножа?
Зведення — це товщина матеріалу безпосередньо перед початком ріжучої фаски.
Цей параметр надзвичайно важливий, тому що саме він визначає, наскільки легко клинок входить у матеріал.
Чим товстіше зведення, тим більше матеріалу повинна розсунути ріжуча частина ножа під час проходження.
Чим тонше зведення, тим менший опір зустрічає клинок під час різання.
Чому це має стосунок до HRC?
Тому що твердість і геометрія працюють разом.
Тверда сталь може дозволити створити дуже стабільну тонку кромку, якщо її мікроструктура та термообробка це допускають.
Але якщо клинок зроблено товстим, сама твердість не зробить його тонкорізом.
Фізика різання не скасовується цифрою HRC.
Уявімо два ножі з однакової сталі
Обидва клинки виготовлені з однієї марки сталі.
Обидва мають, наприклад, 61 HRC.
Але перший має тонке зведення, а другий — значно товстіше.
Під час різання вони можуть відчуватися як два абсолютно різні інструменти.
Перший легко входить у матеріал.
Другий потребує більшого зусилля та сильніше розсовує матеріал.
І при цьому обидва мають однаковий HRC.
Ось чому покупець не повинен оцінювати ніж лише за маркою сталі
Напис на клинку:
«CPM S90V, 62 HRC»
може звучати дуже переконливо.
Але без інформації про геометрію ми все одно не знаємо, наскільки ефективно цей ніж буде різати.
Сталь — це матеріал.
Геометрія — це спосіб використання властивостей цього матеріалу.
Чи можна компенсувати товсте зведення дуже гострим заточуванням?
Лише частково.
Якщо основна товщина клинка перед ріжучою фаскою залишається великою, сама гострота кромки не усуває опору матеріалу при проходженні клинка.
Можна зробити дуже гостру вершину кромки, але ніж все одно може різати менш ефективно, ніж тонший клинок.
Гострота і різучість — не одне й те саме
Це важливе розмежування.
Гострота описує стан самої ріжучої кромки.
Різучість у практичному сенсі значно ширша: вона залежить від того, наскільки легко весь клинок проходить через матеріал.
Тому ніж може бути дуже гострим на самому кінчику кромки й водночас не демонструвати видатної ефективності при глибокому різанні.
Чому товсте зведення іноді є правильним?
Тому що тонке зведення — не універсальне благо.
Ніж повинен відповідати своїм завданням.
Для делікатного кухонного різання тонка геометрія може бути надзвичайно ефективною.
Для ножа, який працює з більшими механічними навантаженнями, потрібен інший запас матеріалу.
Тому оцінювати зведення потрібно не за принципом «чим тонше, тим краще», а за принципом:
«Чи відповідає ця геометрія призначенню ножа?»
Тонка кромка висуває вищі вимоги до сталі
Коли матеріалу біля самої кромки стає мало, зростає значення стабільності сталі.
Якщо матеріал не має достатньої стійкості до деформації, тонка кромка може швидше заминатися.
Якщо структура недостатньо стійка до руйнування, при невідповідному навантаженні можуть виникати відколи.
Отже, тонка геометрія не просто підвищує ефективність різання — вона одночасно підвищує вимоги до правильного підбору матеріалу.
Саме тут HRC набуває практичного значення
Якщо геометрія дуже тонка, здатність сталі чинити опір деформації стає особливо важливою.
Твердість може допомагати ріжучій кромці зберігати форму.
Але знову виникає наше головне правило:
високий HRC не може компенсувати неправильно підібрану геометрію.
Що станеться, якщо зробити тонкою будь-яку сталь?
Результат залежатиме від конкретного матеріалу.
Деякі сталі чудово працюють у тонкій геометрії.
Інші потребують більшого запасу матеріалу.
Тому геометрія ножа повинна бути узгоджена не тільки з його призначенням, а й із властивостями сталі.
HRC не робить товстий ніж тонким
Це здається очевидним, але в описах ножів про це часто забувають.
Вища твердість може дозволити краще контролювати поведінку тонкої кромки, але вона не змінює фізичну форму клинка.
Якщо ніж має товсте зведення, він залишається ножем із товстим зведенням.
Чому авторські ножі особливо цікаві з цієї точки зору?
Тому що майстер може свідомо створювати конкретну геометрію під конкретний сценарій роботи.
У серійному ножі часто використовується універсальна конструкція.
В авторському ножі геометрія може бути частиною задуму:
- товщина клинка;
- форма спусків;
- товщина зведення;
- кут кромки;
- довжина ріжучої частини.
Усе це разом формує характер ножа.
Чому цифра HRC без геометрії неповна?
Тому що вона розповідає лише про один компонент системи.
Якщо покупцеві повідомляють:
«Ніж має 62 HRC»
корисно також знати:
- товщину клинка;
- товщину зведення;
- кут заточування;
- призначення ножа.
Тільки тоді твердість починає набувати практичного сенсу.
Правильний ніж — це не максимальна твердість і не мінімальна товщина
Це узгоджена система.
Матеріал повинен відповідати геометрії.
Геометрія повинна відповідати роботі.
Твердість повинна відповідати сталі та термообробці.
А користувач повинен розуміти межі призначення інструмента.
🛒 Інформація для покупця: під час вибору ножа не обмежуйтеся показником HRC. Запитуйте про товщину клинка, зведення та призначення. Ніж із дуже твердою сталлю може різати посередньо, якщо його геометрія не відповідає задачі.
📝 Короткий висновок: HRC не компенсує неправильну геометрію. Тонке зведення може значно підвищити ефективність різання, але одночасно висуває вищі вимоги до стабільності матеріалу. Найкращий результат дає не максимальна твердість і не мінімальна товщина, а їх правильне поєднання.
📌 Редакційна примітка Knife.net.ua: у професійному описі ножа твердість повинна розглядатися разом із геометрією. Саме поєднання «сталь + термообробка + HRC + зведення + кут» формує реальну поведінку ріжучої кромки.
26. ТВЕРДІСТЬ HRC І ТОВЩИНА РІЖУЧОЇ КРОМКИ
Тепер можна перейти до практичної сторони питання.
Ми вже знаємо, що твердість впливає на опір деформації.
Але що саме побачить користувач після навантаження ножа?
У найпростішому випадку — один із двох сценаріїв.
Кромка може деформуватися.
Або:
кромка може зруйнуватися локально.
Між цими двома явищами лежить величезний світ поведінки ножових сталей.
Зминання кромки: сталь залишилася, але форма змінилася
Коли кромка заминається, метал не обов'язково відламується.
Він може локально переміщуватися під дією навантаження.
Форма ріжучої вершини змінюється, і ніж втрачає початкову геометрію.
Це типовий прояв недостатнього опору пластичній деформації для конкретної товщини кромки та умов роботи.
Чому заминання — не завжди погана властивість?
На перший погляд може здатися, що заминання завжди гірше за скол.
Але в реальній роботі є важлива різниця.
Зам'яту кромку часто можна відновити без значного видалення металу.
Скол же означає, що частина матеріалу фактично втрачена.
Тому в деяких робочих ножах певний запас пластичності може бути кращим компромісом, ніж надмірна крихкість.
Скол: коли матеріал уже не деформується, а руйнується
Скол виникає тоді, коли локальні напруження призводять до руйнування матеріалу.
На кромці це може проявитися як маленька виїмка або серія мікросколів.
Візуально вони можуть бути майже непомітними.
Але під збільшенням ріжуча кромка вже матиме інший профіль.
Чому твердість може підвищувати ризик сколів?
Тому що висока твердість означає більший опір пластичній деформації.
Якщо матеріал не може достатньо деформуватися і поглинути локальне навантаження, за несприятливих умов може виникнути руйнування.
Але це не означає:
«чим твердіша сталь, тим більше вона сколюється».
Таке твердження було б занадто грубим.
На схильність до сколів впливають мікроструктура, термообробка, склад сталі, карбідна фаза, геометрія та характер навантаження.
Чому геометрія може врятувати навіть дуже тверду сталь?
Тому що товстіша та міцніша геометрія кромки краще розподіляє навантаження.
Умовно кажучи, одна й та сама сталь може поводитися по-різному при різній товщині за кромкою.
Тому оцінювати твердість без геометрії — означає відривати матеріал від конструкції ножа.
Чому тонка кромка може бути фантастично різучою, але вимогливою?
Тонка геометрія зменшує опір проникненню ножа в матеріал.
Саме тому тонко зведений ніж може різати надзвичайно легко.
Але одночасно така кромка має менший запас матеріалу для протистояння неправильному навантаженню.
Тому тонка кромка особливо залежить від якості термообробки.
Мікросколи — ворог чи природний механізм зношування?
Залежить від масштабу та призначення ножа.
Для тонкого різального інструмента невеликі мікросколи можуть бути ознакою того, що конкретна комбінація геометрії, сталі та умов роботи вийшла за межі оптимального режиму.
Для ножа, який використовується обережно й переважно ріже м'які матеріали, така проблема може взагалі не проявитися.
Тому не існує однієї універсальної «правильної» твердості для всіх ножів.
Чому один користувач скаже «сталь чудова», а інший — «вона крихка»?
Тому що вони можуть використовувати один і той самий матеріал абсолютно по-різному.
Для одного ніж — інструмент тонкого різання.
Для іншого — універсальний робочий інструмент із випадковими боковими навантаженнями.
Одна й та сама кромка може чудово працювати в першому сценарії та отримати пошкодження в другому.
Чому удар — особливий випадок?
Під час звичайного різання навантаження відносно контрольоване.
Ударне навантаження може бути набагато різкішим.
Саме тому властивості, які визначають поведінку сталі при ударі, не можна замінити показником HRC.
Висока твердість не є гарантією стійкості до удару.
Чому бокове навантаження небезпечне для тонкої кромки?
Ніж призначений передусім для різання.
Коли на тонку ріжучу кромку діє бічна сила, навантаження розподіляється зовсім інакше, ніж під час правильного різання.
У таких умовах навіть дуже якісна сталь може отримати пошкодження.
Тому правильна твердість повинна розглядатися разом із призначенням ножа.
Заминання і скол — це не «добре» і «погано»
Це два різні способи, якими матеріал реагує на перевищення певного рівня локального навантаження.
Один пов'язаний переважно з пластичною деформацією.
Інший — із руйнуванням.
Для конструктора ножа питання полягає не в тому, щоб повністю виключити один із них за будь-яку ціну.
Потрібно підібрати таку комбінацію властивостей, щоб типова робота ножа залишалася безпечною для кромки.
Чому «дуже твердий» і «дуже міцний» — не синоніми?
Це фундаментальна різниця між матеріалознавством і побутовим сприйняттям.
У повсякденній мові твердість часто асоціюється із загальною міцністю.
Але матеріал може бути дуже твердим і водночас чутливим до певних видів руйнування.
Саме тому в характеристиках ножових сталей потрібно розрізняти твердість, міцність і в'язкість.
Як користувач може зрозуміти характер пошкодження?
Якщо край кромки загнувся або візуально змістився, це може вказувати на пластичну деформацію.
Якщо на кромці з'явилися характерні маленькі виїмки — ймовірні сколи.
Але без збільшення не завжди можливо точно встановити механізм пошкодження.
Особливо це стосується мікросколів.
Чому неправильна діагностика веде до неправильного висновку?
Уявімо, що ніж перестав добре різати.
Користувач вирішує:
«Сталь недостатньо тверда».
Але насправді кромка могла отримати мікросколи через надмірно тонку геометрію або неправильне навантаження.
Або навпаки — користувач бачить заминання й вирішує, що сталь «погана», хоча для конкретної задачі просто була обрана занадто тонка кромка.
Тому аналіз поведінки ножа повинен враховувати всю систему.
HRC визначає межу, але не всю поведінку
Це дуже зручна модель для розуміння.
Твердість визначає частину опору деформації.
В'язкість впливає на здатність матеріалу протистояти руйнуванню.
Геометрія визначає, як навантаження розподіляється в конструкції.
А термообробка визначає, якою буде внутрішня структура матеріалу.
У результаті отримуємо реальну поведінку кромки.
Саме тому хороший ніж — це система
Ніж не можна оцінювати за одним параметром.
Навіть дуже хороша сталь не компенсує погану геометрію.
Відмінна геометрія не компенсує грубі помилки термообробки.
Високий HRC не гарантує відсутності сколів.
А нижчий HRC не означає автоматично погану ріжучу кромку.
Усе визначається тим, наскільки узгоджені між собою матеріал, структура, термообробка та конструкція.
Що повинен запам'ятати власник ножа?
Якщо ніж почав тупитися, не потрібно одразу звинувачувати сталь.
Спочатку варто зрозуміти, як саме він втратив робочу кромку.
Чи вона зам'ялася?
Чи з'явилися сколи?
Чи відбулося поступове абразивне зношування?
Від відповіді залежить і правильний спосіб відновлення ножа.
І саме тут розуміння HRC перестає бути теорією.
Воно допомагає зрозуміти поведінку реального інструмента.
🛒 Інформація для покупця: якщо кромка заминається, це не обов'язково означає «погану сталь», а якщо вона сколюється — не обов'язково «занадто високий HRC». Причину потрібно оцінювати разом із геометрією, термообробкою та умовами використання.
📝 Короткий висновок: недостатній опір деформації може призвести до заминання кромки, а несприятливе поєднання твердості, мікроструктури, геометрії та навантаження — до сколів. Завдання ножової сталі полягає не в максимальній твердості, а в оптимальному балансі властивостей.
📌 Редакційна примітка Knife.net.ua: ріжуча кромка — це місце, де всі теоретичні властивості сталі зустрічаються з реальністю. Саме тут найкраще видно, що хороший ніж створюється не однією цифрою HRC, а узгодженою роботою матеріалу, термообробки та геометрії.
Післямова до розділів 25–26. Цей блок завершив тему геометрії та товщини кромки. Далі стаття переходить до взаємодії HRC з кутом заточування та загальною поведінкою ножа, не повторюючи вже встановлені висновки.
Передмова до розділів 27–28. Далі навчимося читати HRC у паспорті ножа та порівнювати різні клинки без спрощення до принципу «більше число — краще».
27. ТВЕРДІСТЬ HRC ТА КУТ ЗАТОЧУВАННЯ
Якщо товщина зведення визначає значну частину поведінки клинка при проходженні через матеріал, то кут заточування безпосередньо визначає геометрію самої ріжучої кромки.
І тут знову зустрічаються два світи:
геометрія та матеріал.
Саме тому один і той самий ніж може поводитися по-різному після зміни кута заточування.
Що таке кут заточування?
У ножовій практиці потрібно чітко розуміти, про який кут ідеться.
Зазвичай говорять про кут заточування на одну сторону або про загальний кут ріжучої кромки.
Наприклад, 15° на сторону означає приблизно 30° загального кута.
Це важливо, тому що цифри в описах ножів без уточнення можуть створювати плутанину.
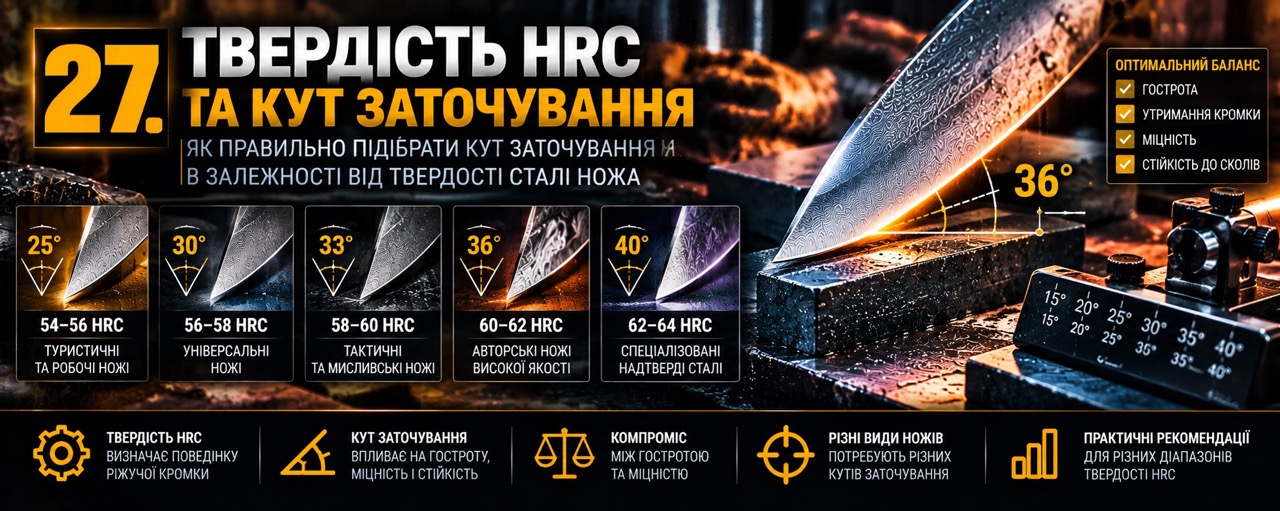
Чому менший кут робить ніж ефективнішим?
Менший кут створює більш тонку ріжучу геометрію.
Така кромка легше входить у матеріал і може забезпечувати дуже ефективне різання.
Але одночасно зменшується кількість матеріалу безпосередньо за вершиною кромки.
І тут знову виникає питання стабільності.
Що відбувається з тонкою кромкою?
Тонка кромка отримує перевагу в різанні, але стає більш вимогливою до матеріалу та умов роботи.
Якщо навантаження перевищує можливості конкретної комбінації сталі, термообробки та геометрії, кромка може деформуватися або пошкоджуватися.
Тому малий кут — це не просто «краща заточка».
Це інший режим роботи матеріалу.
Яку роль тут відіграє HRC?
Твердість впливає на здатність матеріалу протистояти деформації.
Чим тоншою робимо кромку, тим важливішою стає її здатність зберігати форму під навантаженням.
Саме тому твердість і кут заточування потрібно розглядати разом.
Але високий HRC не означає автоматично, що можна ставити мінімальний кут
Це одна з найнебезпечніших помилок у сприйнятті твердості.
Якщо сталь тверда, це ще не означає, що будь-яка надтонка геометрія буде оптимальною.
Потрібно враховувати в'язкість, мікроструктуру, характер карбідів, термообробку та реальні навантаження.
Чому кут повинен відповідати призначенню?
Уявімо два ножі.
Перший призначений для тонкого кухонного різання.
Другий — для польових умов.
Для першого дуже тонка кромка може бути логічним конструктивним рішенням.
Для другого такий самий кут може виявитися надто агресивним, якщо ніж регулярно отримує жорсткі навантаження.
Чому «найгостріший» не означає «найкращий»?
Гострота і робоча ефективність — не одне й те саме.
Надзвичайно тонка кромка може різати чудово в контрольованому режимі, але швидше втрачати початкову геометрію при невідповідному навантаженні.
Тому оптимальний кут — це компроміс між:
- ефективністю різання;
- стабільністю кромки;
- типом сталі;
- твердістю;
- призначенням ножа.
Чому твердість особливо важлива при тонкій заточці?
Тонка кромка має дуже малу площу матеріалу, яка повинна протистояти навантаженню.
Якщо матеріал недостатньо твердий для такого режиму, вершина кромки може отримувати пластичну деформацію.
У результаті ніж втрачає ефективність навіть без помітного сколу.
А якщо сталь занадто тверда?
Тут знову не можна робити універсальний висновок.
У деяких матеріалах та режимах підвищена твердість може сприяти стабільності тонкої кромки.
Але якщо конкретна комбінація властивостей і навантаження створює умови для руйнування, надтонка кромка може пошкодитися локальними сколами.
Тому питання не в тому, «високий чи низький HRC», а в тому, чи відповідає весь комплекс властивостей обраній геометрії.
Чому один і той самий ніж можна заточувати під різні кути?
Тому що користувачі мають різні сценарії експлуатації.
Власник ножа для тонкого різання може свідомо обрати менший кут.
Той самий ніж при більш жорсткому використанні може потребувати більшого кута для збільшення запасу матеріалу за ріжучою кромкою.
Таким чином заточування — це не просто відновлення гостроти.
Це налаштування ножа під режим роботи.
Що відбувається при збільшенні кута?
Кромка стає товстішою за своєю геометрією.
Це може зменшити ефективність дуже тонкого різання, але одночасно збільшити запас матеріалу безпосередньо за вершиною.
Для багатьох робочих ножів це може бути практично виправданим.
Що відбувається при зменшенні кута?
Ріжуча геометрія стає тоншою.
Ніж може легше входити в матеріал.
Але вимоги до стабільності кромки зростають.
Тому дуже малий кут — це не універсальна рекомендація, а спеціалізований інструмент.
HRC і заточка: правильна послідовність мислення
Не варто починати з питання:
«Який мінімальний кут витримає ця сталь?»
Спочатку потрібно визначити:
- яка сталь;
- яка її термообробка;
- який фактичний HRC;
- яка геометрія клинка;
- для чого використовується ніж;
- які навантаження отримує кромка.
І лише після цього підбирати робочу геометрію.
Чому досвід майстра важливий?
Тому що таблиця не може повністю замінити практичне випробування.
Для однієї сталі та конкретної термообробки певний кут може працювати чудово.
Але зміна геометрії, режиму роботи або фактичного стану кромки може змінити результат.
Саме тому професійна практика завжди поєднує дані про матеріал із реальними випробуваннями.
Найважливіше правило для покупця
Не запитуйте лише:
«Скільки HRC?»
Запитуйте також:
«Під який кут заточена кромка і для якої роботи цей кут обрано?»
Це питання дає набагато більше інформації про реальний характер ножа.
Твердість, кут і призначення повинні працювати разом
Саме тут формується професійний підхід до ножа.
Високий HRC може бути чудовим рішенням для тонкої стабільної кромки.
Але лише за умови, що матеріал, термообробка, геометрія та режим експлуатації узгоджені між собою.
Ніж — це система.
І HRC — лише одна з її координат.
🛒 Інформація для покупця: кут заточування потрібно підбирати не за принципом «чим менший, тим краще», а відповідно до сталі, її твердості, геометрії та призначення ножа. Надто малий кут може підвищити ефективність різання, але водночас зменшити запас стабільності кромки.
📝 Короткий висновок: HRC і кут заточування безпосередньо взаємодіють. Твердість допомагає кромці протистояти деформації, а кут визначає її геометричну товщину та характер роботи. Оптимальна заточка — це не мінімально можливий кут, а кут, який відповідає конкретній сталі та умовам експлуатації.
📌 Редакційна примітка Knife.net.ua: професійна заточка — це частина конструкції ножа, а не просто косметична процедура. Зміна кута змінює характер роботи ріжучої кромки, тому її потрібно розглядати разом із твердістю, геометрією та призначенням клинка.
28. ЧОМУ ОДНАКОВА ТВЕРДІСТЬ НЕ ОЗНАЧАЄ ОДНАКОВУ ПОВЕДІНКУ НОЖІВ
Тепер ми підходимо до питання, яке дозволяє зрозуміти всю тему HRC значно глибше.
Ми вже знаємо, що два ножі можуть мати однакові 61 HRC.
Але чому вони все одно можуть поводитися по-різному?
Відповідь потрібно шукати не на поверхні клинка, а в його мікроструктурі.
Що таке мікроструктура?
Якщо дивитися на сталь не очима, а під відповідним збільшенням, вона перестає бути просто однорідним шматком металу.
Ми бачимо складну систему фаз, зерен, карбідів та інших структурних елементів.
Саме ця внутрішня будова значною мірою визначає, як матеріал поводитиметься під навантаженням.
Тому два клинки з однаковим хімічним складом і навіть однаковим HRC не обов'язково матимуть абсолютно однакову мікроструктуру.
Мартенсит — основа високої твердості загартованої сталі
Для більшості загартованих ножових сталей центральним структурним компонентом є мартенсит.
Саме він забезпечує значну частину високої твердості після загартування.
Але мартенсит також може мати різний стан залежно від режиму термообробки.
Тому просто сказати:
«У сталі є мартенсит»
недостатньо.
Важливо знати, яким він сформувався та які інші структурні складові присутні поруч.
Що таке залишковий аустеніт?
Під час гартування не весь аустеніт обов'язково перетворюється на мартенсит.
Частина може залишатися в структурі як залишковий аустеніт.
Його кількість залежить від складу сталі та режиму термообробки.
Для ножових сталей це важливо тому, що надмірна кількість залишкового аустеніту може впливати на стабільність властивостей та кінцеву твердість.
Саме тому для деяких сталей контроль цього структурного компонента має велике технологічне значення.
Чому карбіди настільки важливі?
У легованих ножових сталях присутні різні карбідні фази.
Вони можуть містити хром, ванадій, молібден, вольфрам та інші елементи залежно від складу сталі.
Карбіди значно твердіші за матрицю сталі та можуть відігравати важливу роль у зносостійкості.
Але важлива не тільки їх кількість.
Має значення:
- тип карбідів;
- їх розмір;
- форма;
- розподіл;
- зв'язок із матрицею.
Саме тому два матеріали з однаковою твердістю можуть мати різну поведінку під час різання та заточування.
HRC не бачить усієї мікроструктури
Це надзвичайно важливе положення.
Твердомір вимірює опір вдавлюванню.
Він не розглядає під мікроскопом карбіди та не визначає їхній розподіл.
Він не показує нам безпосередньо кількість залишкового аустеніту.
Він не дає повної картини зеренної структури.
Тому:
однакова твердість не означає однакову мікроструктуру.
Чому розмір зерна має значення?
Зерниста структура металу також впливає на його механічну поведінку.
Контроль зерна є одним із важливих завдань правильної термообробки.
Небажане укрупнення зерна може погіршувати певні механічні характеристики та впливати на поведінку клинка.
Тому якісна термообробка — це не тільки досягнення потрібного HRC.
Це формування правильної мікроструктури.
Чому однакові 61 HRC можуть давати різну в'язкість?
Тому що твердість і в'язкість — різні характеристики.
Твердість показує опір локальному вдавлюванню.
В'язкість характеризує здатність матеріалу поглинати енергію руйнування без катастрофічного пошкодження.
Ідеального універсального співвідношення між цими властивостями немає.
Саме тому можна отримати два клинки з близьким HRC, але різною поведінкою під ударом або при перевантаженні.
Мікроструктура визначає не тільки твердість
Внутрішня структура впливає на цілий комплекс властивостей:
- твердість;
- зносостійкість;
- в'язкість;
- стабільність ріжучої кромки;
- поведінку під навантаженням;
- особливості заточування.
Саме тому термообробка повинна розглядатися як процес налаштування всієї системи властивостей, а не як спосіб «набити потрібний HRC».
Чому надмірна кількість великих карбідів не завжди є перевагою?
Тверді карбіди можуть підвищувати опір зношуванню.
Але великі або несприятливо розподілені карбідні утворення можуть впливати і на механічну поведінку матеріалу.
Тому в сучасній металургії важлива не просто максимальна кількість твердої фази, а її правильний баланс і структура.
Це особливо важливо для ножів, де потрібне одночасне поєднання гострої кромки, зносостійкості та достатньої стійкості до пошкодження.
Чому виробник сталі задає режими термообробки?
Тому що хімічний склад конкретної сталі визначає, які структурні перетворення можливі та за яких умов вони відбуваються.
Тому виробники надають рекомендовані режими термообробки.
Вони є відправною точкою для отримання передбачуваних властивостей.
А професійний терміст уже працює з цими параметрами, обладнанням і конкретною технологічною задачею.
Чи може дуже високий HRC приховувати технологічну проблему?
Сам по собі високий показник не доводить наявність проблеми.
Але й не доводить автоматично якість термообробки.
Наприклад, немає сенсу оцінювати ніж виключно за принципом:
«У нього 63 HRC — отже, термообробка чудова».
Потрібно знати, чи відповідає цей результат конкретній сталі, її призначенню та бажаному балансу властивостей.
Саме тут проходить межа між цифрою та технологією
HRC можна виміряти.
Мікроструктуру потрібно досліджувати іншими методами.
Тому професійна оцінка ножової сталі може включати значно більше, ніж один тест на твердість.
У лабораторній практиці для глибокого аналізу можуть застосовуватися металографічні дослідження, мікроскопія та інші методи контролю структури.
Для звичайного покупця така глибина дослідження найчастіше недоступна.
Але розуміння принципу дуже важливе:
цифра HRC — це лише видима вершина значно складнішого процесу.
Чому це особливо важливо для авторських ножів?
Тому що авторський ніж часто створюється не за принципом масового стандартного виробництва.
Майстер може сам обирати сталь, товщину, геометрію та режим термообробки або працювати зі спеціалізованим термістом.
Тому знання фактичної твердості та розуміння її місця в технологічному процесі додають технічному паспорту ножа реальної цінності.
Але грамотний паспорт не повинен створювати ілюзію, ніби одна цифра розкриває весь характер сталі.
🛒 Інформація для покупця: два ножі з однаковим HRC можуть мати різну мікроструктуру та різну поведінку. HRC не показує безпосередньо кількість карбідів, залишкового аустеніту чи розмір зерна, тому його потрібно розглядати як частину, а не повний опис якості термообробки.
📝 Короткий висновок: мікроструктура — це прихований рівень якості ножової сталі. Мартенсит, карбіди, залишковий аустеніт і зеренна структура формують властивості клинка, а HRC відображає лише одну частину цього складного результату.
📌 Редакційна примітка Knife.net.ua: ми розглядаємо твердість не як самоціль, а як один із результатів правильної металургії та термообробки. Для професійного ножа важливий не рекордний HRC, а правильно сформована мікроструктура та збалансований комплекс властивостей.
Післямова до розділів 27–28. Цей блок завершив тему кута заточування та відмінностей між ножами з однаковим HRC. Далі стаття переходить до зв’язку сталі, термообробки та HRC, не повторюючи вже встановлені висновки.
Передмова до розділів 29–30. Переходимо до типів ножів. Тут важливо не шукати одну універсальну цифру, а побачити різні вимоги до твердості залежно від конструкції та роботи.
29. СТАЛЬ, ТЕРМООБРОБКА І HRC — ЯК ВОНИ ПОВ’ЯЗАНІ МІЖ СОБОЮ
Тепер ми можемо поставити практичне питання, яке часто виникає у покупців:
як так виходить, що два ножі з однакової сталі мають різну твердість?
Наприклад, один виробник вказує для ножа з певної сталі 59 HRC, інший — 61 HRC, а третій — 62 HRC.
На перший погляд це може виглядати як суперечність.
Насправді вона цілком природна.
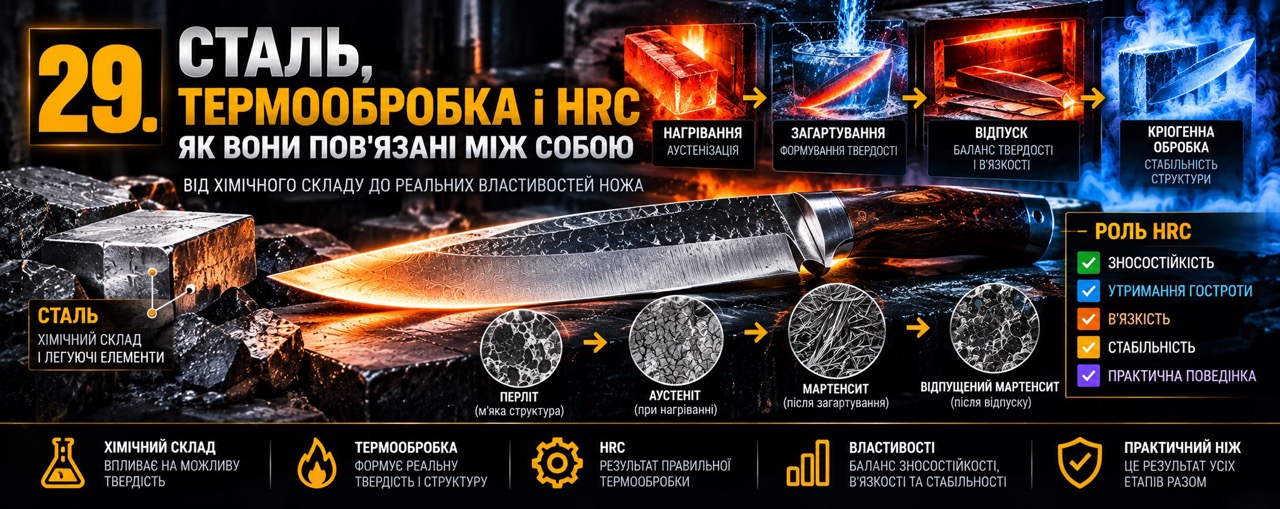
Причина №1 — різна термообробка
Найочевидніша причина — різний режим термообробки.
Загартування та відпуск визначають, яка мікроструктура формується в сталі.
Навіть невеликі зміни технологічного режиму можуть впливати на кінцеві властивості.
Тому термообробка — це не просто технічна операція між шліфуванням і складанням ножа.
Це етап, на якому формується значна частина майбутнього характеру клинка.
Причина №2 — різні технологічні цілі
Два майстри можуть свідомо обрати різну кінцеву твердість.
Один може прагнути максимальної стабільності тонкої кромки.
Інший може віддати перевагу трохи більшому запасу в'язкості для ножа, який передбачає більш жорстку експлуатацію.
Обидва рішення можуть бути логічними, якщо вони відповідають конструкції ножа.
Тому різний HRC не обов'язково означає, що один майстер «зробив правильно», а інший «зробив неправильно».
Причина №3 — різне призначення ножів
Це продовження попередньої думки.
Одна й та сама сталь може використовуватися для:
- кухонного ножа;
- мисливського ножа;
- туристичного ножа;
- складаного ножа;
- авторського колекційного клинка;
- робочого інструмента.
У кожному випадку вимоги до матеріалу можуть відрізнятися.
Тому однакова сталь не зобов'язана мати однакову кінцеву твердість у всіх конструкціях.
Причина №4 — різні методи та умови вимірювання
Навіть коли два виробники прагнуть отримати однаковий технологічний результат, вимірювання не варто сприймати як абсолютну математичну константу.
Результат залежить від методики випробування, обладнання, підготовки поверхні, місця вимірювання та інших умов.
Саме тому професійні вимірювання проводяться за стандартизованими методиками, а результат інтерпретується з урахуванням умов випробування.
Причина №5 — неоднорідність матеріалу та самого клинка
Клинок — не абстрактна точка на металургійній діаграмі.
Він має певний об'єм, геометрію та історію обробки.
При неправильному або неоднорідному технологічному процесі властивості в різних ділянках можуть відрізнятися.
Саме тому професійний контроль твердості має значення не тільки як «одна цифра для паспорта», а і як спосіб контролю стабільності процесу.
Чи означає більший HRC, що термообробка краща?
Ні.
Це один із найважливіших висновків цього розділу.
Якщо майстер отримав 62 HRC замість 60 HRC, це саме по собі не доводить, що його термообробка краща.
Потрібно знати, як змінилися інші властивості сталі.
Якщо зростання твердості було отримано ціною небажаної втрати в'язкості, то для певного ножа це може бути невдалим компромісом.
Тому правильніше запитувати:
«Чи відповідає отриманий HRC завданню цього клинка?»
а не:
«Чи є цей HRC максимально можливим?»
Чому майстер може свідомо не називати одну точну цифру?
У професійній практиці іноді коректніше говорити про діапазон твердості, а не про одну цифру.
Наприклад, замість категоричного «60 HRC» може бути вказано «59–61 HRC».
Це може бути технологічно чеснішим описом реального результату.
Адже металургія — це не математична модель, у якій кожен клинок зобов'язаний мати абсолютно ідентичне значення до сотих часток.
Що важливіше: точна цифра чи стабільний результат?
Для серйозного виробництва важливі обидва фактори, але в правильному порядку.
Спочатку потрібно визначити технологічно обґрунтований діапазон.
Потім забезпечити стабільність процесу.
І лише після цього використовувати HRC як контрольний параметр.
Тоді твердість перестає бути рекламною цифрою і стає частиною технологічної дисципліни.
Один HRC — один ніж?
Ні.
І це потрібно запам'ятати.
HRC описує стан конкретного матеріалу в конкретних умовах вимірювання.
Тому, коли ми бачимо значення твердості на сайті продавця, у технічному паспорті або в описі авторського ножа, його потрібно читати саме як характеристику цього конкретного виробу, а не як універсальну властивість усієї марки сталі.
🛒 Інформація для покупця: різний HRC у ножів з однієї сталі не обов'язково означає проблему. Виробники можуть обирати різні режими термообробки залежно від конструкції та призначення ножа. Важливо оцінювати не саму цифру, а її відповідність конкретному виробу.
📝 Короткий висновок: одна й та сама сталь може мати різний HRC через відмінності в термообробці, технологічних цілях, призначенні ножа та умовах вимірювання. Тому HRC потрібно сприймати як характеристику конкретного стану сталі, а не як незмінну властивість її назви.
📌 Редакційна примітка Knife.net.ua: різниця в HRC між двома ножами з однакової сталі сама по собі не є доказом якості або неякісності. Професійний аналіз починається з питання: яку твердість отримано, якою термообробкою, для якої геометрії та для якого призначення ножа.
30. ЧИ МОЖНА ВИЗНАЧИТИ HRC БЕЗ СПЕЦІАЛЬНОГО ПРИЛАДУ
Без спеціального приладу точно визначити HRC готового ножа практично неможливо. Візуальний вигляд, поведінка під час різання або суб’єктивна складність заточування можуть лише створювати непрямі враження.
Надійне значення дає стандартизоване вимірювання відповідним методом. Для покупця це означає просте правило: якщо потрібна саме цифра HRC, її не варто «вгадувати» за побутовими ознаками.
🛒 Інформація для покупця: оцінюйте HRC лише разом із маркою сталі, термообробкою, геометрією та призначенням ножа.
📝 Короткий висновок: HRC — важливий показник твердості, але його практичний зміст визначається контекстом конкретного клинка.
📌 Редакційна примітка Knife.net.ua: ми відокремлюємо вимірювану твердість від загальної оцінки ножа та не використовуємо HRC як універсальний рейтинг.
Післямова до розділів 29–30. Цей блок завершив тему зв’язку сталі, термообробки та HRC. Далі стаття переходить до побутових і професійних способів перевірки твердості, не повторюючи вже встановлені висновки.
Передмова до розділів 31–32. Тепер зосередимося на документації та довірі до заявленої характеристики: як виробнику декларувати HRC і як покупцеві перевіряти інформацію.
31. ПОБУТОВІ СПОСОБИ «ПЕРЕВІРКИ ТВЕРДОСТІ» — ЩО ВОНИ МОЖУТЬ І ЧОГО НЕ МОЖУТЬ ПОКАЗАТИ
Популярні побутові тести — наприклад, спроби подряпати сталь іншим предметом або оцінити її за відчуттям під час заточування — можуть показати лише дуже грубу різницю між матеріалами.
Вони не замінюють Rockwell C. Різні поверхні, покриття, геометрія та матеріали тестера легко спотворюють результат. Особливо небезпечно перетворювати такий тест на заяву «цей ніж має 60 HRC».
🛒 Інформація для покупця: оцінюйте HRC лише разом із маркою сталі, термообробкою, геометрією та призначенням ножа.
📝 Короткий висновок: HRC — важливий показник твердості, але його практичний зміст визначається контекстом конкретного клинка.
📌 Редакційна примітка Knife.net.ua: ми відокремлюємо вимірювану твердість від загальної оцінки ножа та не використовуємо HRC як універсальний рейтинг.
32. ПРОФЕСІЙНЕ ВИМІРЮВАННЯ HRC
Коли на сторінці ножа ми бачимо напис «61 HRC», виникає природне питання: звідки взялася ця цифра?
Адже твердість не видно неозброєним оком.
Її неможливо визначити за кольором сталі, блиском полірування чи навіть за тим, наскільки легко ніж ріже папір.
HRC — це результат вимірювання.
А будь-яке вимірювання має свою методику, прилад, умови проведення та певну похибку.
Що насправді вимірює метод Роквелла?
Метод Роквелла визначає твердість матеріалу за тим, наскільки глибоко в нього проникає індентор під дією стандартизованого навантаження.
Для шкали Rockwell C, яку широко застосовують для загартованих сталей, використовується алмазний конусний індентор.
Прилад послідовно прикладає навантаження та визначає глибину залишкового проникнення.
Після цього ця величина перетворюється на числове значення шкали HRC.
Тобто прилад не «бачить» твердість
Це важливе уточнення.
Прилад не аналізує хімічний склад сталі й не визначає її мікроструктуру безпосередньо.
Він вимірює конкретну механічну характеристику — опір проникненню індентора.
Саме тому HRC є дуже корисним параметром, але не повним описом усіх властивостей сталі.
Чому саме шкала Rockwell C?
Для ножових сталей після гартування та відпуску характерна досить висока твердість.
Шкала C розроблена саме для твердих матеріалів і використовує алмазний індентор та відповідне навантаження.
Тому значення на кшталт 58 HRC, 60 HRC або 62 HRC добре знайомі виробникам і користувачам ножів.
Чому вимірювання повинно проводитися на правильній поверхні?
Тому що прилад фактично створює дуже малу локальну деформацію поверхні.
Якщо поверхня має грубу текстуру, сліди шліфування, окалину, покриття або інші дефекти, результат може бути менш надійним.
Для коректного вимірювання потрібна відповідна підготовка поверхні.
Чому на готовому ножі вимірювати твердість складніше, ніж на лабораторному зразку?
Тому що ніж — це геометрично складний виріб.
Клинок має обмежену товщину, спуски, фаски, отвори, переходи та інші конструктивні елементи.
Прилад для вимірювання твердості потребує достатньо стабільної опори та відповідної площі для коректного проведення тесту.
Тому іноді професійне вимірювання проводять на спеціально підготовленій ділянці або на контрольному зразку з тієї самої термообробленої партії.
Чому не можна просто поставити прилад на найтоншу частину кромки?
Тому що вимірювання має свої геометричні вимоги.
Ріжуча кромка занадто тонка для такого випробування.
Крім того, локальне вдавлювання індентора пошкодило б робочу частину клинка.
Саме тому твердість не визначають безпосередньо на гострій вершині ріжучої кромки.
Чому місце вимірювання має значення?
Теоретично після правильної термообробки однорідний матеріал повинен мати узгоджену твердість.
Але реальний виріб може мати технологічні особливості.
Товщина клинка, локальний нагрів, шліфування та інші фактори можуть впливати на результат.
Тому професійний контроль не повинен будуватися на одному випадковому вимірюванні.
Чому один вимір — це ще не вся картина?
Будь-яке вимірювання має статистичну та методичну складову.
Якщо зробити кілька коректних вимірювань у відповідних місцях, можна отримати значно надійніше уявлення про фактичну твердість матеріалу.
Особливо це важливо під час контролю серійної термообробки.
Чи означає 61 HRC, що твердість абсолютно рівно 61?
Ні.
Позначення 61 HRC потрібно сприймати як результат вимірювання, отриманий за певних умов і з певною точністю.
У реальному виробництві значення можуть мати невелике відхилення.
Тому професійні технологи працюють із допустимими діапазонами та методикою контролю, а не з магічною ідеєю абсолютно точної цифри.
Чому важливо знати, яким приладом вимірювали HRC?
Тому що якість вимірювання залежить не тільки від принципу методу, а й від стану та калібрування обладнання, правильності його встановлення та дотримання процедури.
Справжня метрологічна культура починається саме тут.
Що таке калібрування?
Калібрування — це встановлення відповідності показань вимірювального приладу еталонним значенням за встановленою процедурою.
Для професійного контролю твердість вимірюють справним обладнанням, яке перевіряється відповідно до вимог відповідного стандарту.
Без належного контролю приладу навіть правильний метод може дати сумнівний результат.
Чому твердість не можна визначити «на дотик»?
Тому що суб'єктивні способи оцінки не дають числового результату.
Досвідчений майстер може багато чого сказати про поведінку сталі під час обробки, але це не замінює стандартизованого вимірювання.
Особливо коли мова йде про конкретне значення HRC.
А чи можна визначити твердість за іскрою від наждака?
Іскрова проба може використовуватися як орієнтовний метод розпізнавання деяких сталей, але вона не є способом отримання точного значення HRC.
Тому твердження на кшталт «майстер визначив 61 HRC по іскрі» не відповідає професійному підходу до вимірювання твердості.
Чи можна визначити HRC за тим, як ніж заточується?
Теж ні.
Опір заточуванню залежить від багатьох факторів: складу сталі, карбідної фази, абразиву, геометрії кромки та стану термообробки.
Тому відчуття майстра під час заточування можуть бути корисними для практичного досвіду, але не є заміною вимірюванню.
Що дає професійне вимірювання HRC?
Воно дозволяє перейти від припущення до контрольованого параметра.
Замість:
«Ця сталь, мабуть, дуже тверда»
ми отримуємо:
«За встановленою методикою твердість цього матеріалу становить приблизно X HRC».
Це принципово різний рівень інформації.
Але HRC все одно не розповідає всього
Це потрібно повторити, тому що саме тут часто виникає помилка.
HRC не показує безпосередньо:
- хімічний склад сталі;
- розмір зерна;
- тип і розподіл карбідів;
- кількість залишкового аустеніту;
- в'язкість;
- реальну геометрію ножа.
Він дає нам одну важливу координату — твердість матеріалу.
Тому професійний паспорт ножа повинен бути багатошаровим
Якщо Knife.net.ua вказує:
Сталь — CPM S90V
Твердість — 62 HRC
це вже корисна інформація.
А якщо поруч є дані про геометрію, кут заточування, товщину клинка та призначення ножа — покупець отримує набагато повнішу картину.
HRC — це число, але за числом стоїть методика
Саме це потрібно запам'ятати.
Професійне значення має не просто напис «HRC», а як, де та за яких умов отримано це значення.
🛒 Інформація для покупця: якщо для вас твердість є важливим критерієм, запитуйте не тільки число HRC, а й джерело цієї інформації. Дані професійного вимірювання значно цінніші за приблизну оцінку, зроблену за відчуттями під час обробки сталі.
📝 Короткий висновок: HRC визначають стандартизованим методом за опором сталі проникненню індентора. Точність результату залежить від обладнання, підготовки поверхні, геометрії виробу та дотримання методики. Тому HRC — це не «відчуття твердості», а результат правильно проведеного вимірювання.
📌 Редакційна примітка Knife.net.ua: у професійній роботі цифра HRC повинна мати технологічне походження. Якщо точне лабораторне вимірювання конкретного готового клинка не проводилося, коректніше говорити про очікуваний або заявлений діапазон, ніж створювати ілюзію абсолютної точності.
Післямова до розділів 31–32. Цей блок завершив тему обмежень побутових перевірок і професійного вимірювання. Далі стаття переходить до причин розбіжностей результатів і правильного місця вимірювання, не повторюючи вже встановлені висновки.
Передмова до розділів 33–34. Завершальний технічний блок систематизує знання у таблицях та пояснює зв’язок HRC з іншими шкалами твердості.
33. ЧОМУ РЕЗУЛЬТАТ ВИМІРЮВАННЯ МОЖЕ ВІДРІЗНЯТИСЯ
Тепер ми підходимо до питання, яке має особливе значення для покупця.
На сторінці ножа може бути написано 60 HRC.
Покупець природно сприймає це як точну властивість конкретного клинка.
Але в реальному світі вимірювань ситуація складніша.
Між заявленою твердістю і фактичним результатом конкретного вимірювання може існувати певна різниця.
Що таке заявлений HRC?
Це значення, яке виробник, майстер або продавець повідомляє як характеристику сталі чи готового виробу.
Воно може ґрунтуватися на:
- вимірюванні конкретного клинка;
- контрольному зразку з тієї самої партії;
- даних терміста;
- рекомендованому режимі термообробки;
- технологічному діапазоні конкретної сталі.
Тому саме формулювання джерела інформації має значення.
«Сталь має 61 HRC» і «цей ніж виміряний на 61 HRC» — не одне й те саме
Це принципово важливе розмежування.
Перше твердження може бути спрощеним описом типового стану матеріалу.
Друге — результатом конкретного вимірювання конкретного виробу.
Для професійного опису ножа ці формулювання бажано не змішувати.
Чому результат може відрізнятися на кілька десятих одиниці?
Тому що жодна вимірювальна система не є абсолютно безпомилковою.
На результат впливають методика, стан поверхні, прилад, калібрування, геометрія деталі та умови проведення випробування.
Тому значення HRC потрібно сприймати як вимірюваний параметр із певною невизначеністю, а не як математично абсолютну константу.
Поверхня клинка має значення
Це одна з причин, чому твердість не завжди можна виміряти прямо на будь-якій ділянці готового ножа.
Шліфування, полірування, оксидування, покриття або залишки технологічного шару можуть впливати на умови контакту індентора з металом.
Тому перед вимірюванням поверхню готують відповідно до вимог методики.
Чому покриття може створити проблему?
Тому що прилад повинен оцінювати твердість саме металу, а не іншого шару поверхні.
Якщо між індентором і основним матеріалом є покриття, воно може впливати на характер проникнення.
Отже, вимірювання на пофарбованій, вкритій або іншій непридатній поверхні може бути некоректним.
Геометрія теж може впливати на результат
Метод Роквелла має вимоги до товщини та форми зразка.
Якщо деталь занадто тонка або вимірювання проводиться надто близько до краю чи іншої конструктивної особливості, результат може бути спотворений.
Саме тому клинок — не найпростіший об'єкт для прямого вимірювання.
Чому не варто вимірювати HRC біля отвору?
Отвори, пази, канавки та інші конструктивні особливості можуть впливати на розподіл напружень у матеріалі.
Для коректного вимірювання необхідно дотримуватися встановлених відстаней від країв та інших особливостей зразка.
Чи може шліфування змінити результат?
Так, якщо під час обробки поверхня отримала небажаний локальний нагрів або інші зміни поверхневого шару.
Саме тому агресивне шліфування після термообробки потребує контролю.
Майстер може отримати правильну твердість у середині матеріалу, але неправильна фінішна обробка здатна локально змінити властивості поверхні.
Чому перегрів під час шліфування небезпечний?
Тому що після правильної термообробки клинок уже має сформовану структуру.
Надмірний локальний нагрів може змінити стан поверхневого шару.
Це одна з причин, чому професійне шліфування загартованого ножа повинно виконуватися з контролем температури.
Чи може твердість відрізнятися в різних частинах клинка?
У правильно виконаній термообробці прагнуть отримати однорідні властивості відповідно до технологічних вимог.
Але реальний виріб може мати певні локальні відмінності, особливо якщо геометрія сильно змінюється по довжині або процес термообробки був нерівномірним.
Тому контроль у кількох відповідних точках може бути інформативнішим за один випадковий замір.
Чому тонкий клинок створює додаткові труднощі?
Тому що метод Роквелла передбачає певні вимоги до товщини та опори під зоною вимірювання.
Якщо матеріалу недостатньо, частина деформації може впливати на результат не так, як передбачає стандартна методика.
Тому вимірювання тонких деталей потребує особливої уваги до методики.
Чому HRC іноді вимірюють на тестовій пластині?
Тому що спеціально підготовлений контрольний зразок може краще відповідати вимогам методу.
Якщо він пройшов ту саму термообробку, що й ножі, його твердість може бути важливим технологічним індикатором процесу.
Але важливо не плутати контрольний зразок із прямим вимірюванням готового ножа.
Чи означає це, що контрольний зразок нічого не вартий?
Навпаки.
У виробничій практиці контрольні зразки можуть бути дуже корисними.
Вони дозволяють перевіряти стабільність термообробки без пошкодження готового виробу.
Просто потрібно правильно розуміти, що саме контролює цей результат.
Ще одна причина розбіжностей — неоднорідність матеріалу
Навіть якісна сталь має складну мікроструктуру.
Вона містить різні структурні компоненти, карбіди та матрицю.
Локальна неоднорідність може впливати на результати мікровимірювань, хоча для правильно виготовленого клинка загальний рівень твердості повинен відповідати технологічному діапазону.
Чи треба боятися різниці між 60 і 60,5 HRC?
Ні, сам факт невеликої різниці ще не говорить про проблему.
Важливо знати методику вимірювання, прилад, умови та допустимий діапазон.
Професійний аналіз не повинен перетворювати кожну десяту частину HRC на драматичну різницю в якості ножа.
Набагато небезпечніша інша ситуація
Проблема виникає тоді, коли продавець використовує дуже точну цифру як рекламну перевагу, але не може пояснити її походження.
Наприклад:
«Унікальна сталь — 63,7 HRC!»
Для покупця така точність може виглядати переконливо.
Але без інформації про методику та вимірювання вона не обов'язково означає вищу якість.
Точність цифри не повинна створювати ілюзію точності знань
Це дуже важливий принцип.
Число з одним десятковим знаком може виглядати науковіше за округлене число.
Але якщо методика вимірювання не забезпечує відповідної точності, зайва деталізація стає лише декоративною.
Що краще написати в професійному описі?
Якщо твердість конкретного клинка підтверджена вимірюванням, можна вказати відповідний результат із коректним описом.
Якщо ж відомий лише технологічний діапазон або типовий показник для даного режиму термообробки, краще так і написати.
Наприклад:
«Твердість після термообробки — близько 61 HRC».
Це чесніше, ніж створювати ілюзію лабораторної точності там, де її не було.
Чому чесність у HRC важлива саме для авторського ножа?
Тому що авторський ніж продається не тільки як предмет, а як результат роботи майстра.
Професійний опис повинен збільшувати довіру, а не намагатися вразити покупця цифрами.
Краще достовірні 61 HRC, ніж ефектні, але непідтверджені 63,5 HRC.
HRC як інструмент довіри
Правильно подана твердість допомагає покупцеві зрозуміти характер ножа.
Неправильно подана — може перетворитися на маркетинговий трюк.
Саме тому Knife.net.ua має розглядати HRC не як рекламну цифру, а як технічну характеристику, яка повинна мати зрозуміле походження.
Що повинен запитати покупець?
Якщо твердість для вас важлива, достатньо кількох простих питань:
- яка марка сталі;
- який заявлений HRC;
- чи вимірювався конкретний клинок;
- яким методом проводили вимірювання;
- чи є це результатом контролю конкретної термообробки.
Такі питання набагато корисніші, ніж просте порівняння двох цифр у характеристиках.
Головний принцип
HRC — це не магічне число, а результат вимірювального процесу.
І чим краще ми розуміємо цей процес, тим правильніше можемо оцінювати твердість ножа.
🛒 Інформація для покупця: невелика різниця між заявленим і виміряним HRC сама по собі не означає проблему. Значно важливіше знати, чи має цифра зрозуміле походження, чи дотримувалася методика вимірювання та чи відповідає твердість конкретній сталі й термообробці.
📝 Короткий висновок: фактичний результат HRC залежить не тільки від сталі, а й від методики вимірювання, підготовки поверхні, геометрії клинка, стану обладнання та умов випробування. Тому заявлене значення потрібно сприймати з урахуванням його джерела та точності.
📌 Редакційна примітка Knife.net.ua: ми вважаємо професійним підходом не демонстрацію максимально точної цифри, а чесне пояснення походження показника. Для покупця достовірне «близько 61 HRC» цінніше за непідтверджене «63,7 HRC».
34. ДЕ САМЕ НА КЛИНКУ ПРАВИЛЬНО ВИМІРЮВАТИ ТВЕРДІСТЬ
Для стандартного вимірювання важливо вибирати ділянку клинка з достатньою товщиною та придатною плоскою поверхнею. Спуски, переходи, доли, вигнуті зони та надто тонкі ділянки можуть створювати проблеми для коректного контакту індентора.
Практично вимірювання часто виконують на більш масивній частині клинка або на спеціально підготовленій контрольній ділянці. Конкретний вибір залежить від методики, приладу та геометрії ножа.
🛒 Інформація для покупця: оцінюйте HRC лише разом із маркою сталі, термообробкою, геометрією та призначенням ножа.
📝 Короткий висновок: HRC — важливий показник твердості, але його практичний зміст визначається контекстом конкретного клинка.
📌 Редакційна примітка Knife.net.ua: ми відокремлюємо вимірювану твердість від загальної оцінки ножа та не використовуємо HRC як універсальний рейтинг.
Післямова до розділів 33–34. Цей блок завершив тему причин відмінностей вимірювань та вибору ділянки клинка. Далі стаття переходить до обмежень вимірювання тонкої кромки та правильного читання HRC, не повторюючи вже встановлені висновки.
Передмова до розділів 35–36. На фініші залишаємо практичні запитання, редакційні принципи, авторське право, підсумок і маршрути для подальшого читання Бази знань.
35. ЧОМУ ВИМІРЮВАННЯ РІЖУЧОЇ КРОМКИ МАЄ СВОЇ ОБМЕЖЕННЯ
Ріжуча кромка є найтоншою частиною клинка, тому стандартне випробування HRC безпосередньо на ній часто непридатне. Недостатня товщина та мала площа опори можуть впливати на результат, а сам відбиток пошкоджує робочу геометрію.
Тому твердість кромки зазвичай оцінюють опосередковано — за придатною ділянкою того самого клинка або контрольного зразка. Не слід видавати таке вимірювання за пряме вимірювання вершини ріжучої кромки.
🛒 Інформація для покупця: оцінюйте HRC лише разом із маркою сталі, термообробкою, геометрією та призначенням ножа.
📝 Короткий висновок: HRC — важливий показник твердості, але його практичний зміст визначається контекстом конкретного клинка.
📌 Редакційна примітка Knife.net.ua: ми відокремлюємо вимірювану твердість від загальної оцінки ножа та не використовуємо HRC як універсальний рейтинг.
36. ЯК ПРАВИЛЬНО ЧИТАТИ ХАРАКТЕРИСТИКУ «58 HRC», «60 HRC», «62 HRC»
58 HRC, 60 HRC і 62 HRC — це числові результати за однією шкалою, але різницю між ними потрібно читати в контексті конкретної сталі.
58 HRC не означає «погано», а 62 HRC не означає «краще». Перше питання — яка це сталь і для якого ножа вона термооброблена. Друге — чи відповідає отриманий рівень геометрії та навантаженню.
🛒 Інформація для покупця: оцінюйте HRC лише разом із маркою сталі, термообробкою, геометрією та призначенням ножа.
📝 Короткий висновок: HRC — важливий показник твердості, але його практичний зміст визначається контекстом конкретного клинка.
📌 Редакційна примітка Knife.net.ua: ми відокремлюємо вимірювану твердість від загальної оцінки ножа та не використовуємо HRC як універсальний рейтинг.
Післямова до розділів 35–36. Цей блок завершив тему обмежень вимірювання кромки та інтерпретації конкретних значень HRC. Далі стаття переходить до порівняння ножів і практичного застосування HRC у різних категоріях, не повторюючи вже встановлені висновки.
37. ЧИ МОЖНА ПОРІВНЮВАТИ НОЖІ ТІЛЬКИ ЗА ПОКАЗНИКОМ HRC
Тепер ми можемо перейти до питання, яке особливо часто виникає у покупця.
Перед ним два ножі.
На першому написано:
«Сталь M390 — 61 HRC».
На другому:
«Сталь N690 — 60 HRC».
Який із них твердіший?
Очевидна відповідь — перший.
Але якщо питання звучить:
«Який із них кращий?»
HRC вже не дає нам відповіді.
Порівнювати однакову шкалу можна, але висновок повинен бути обмеженим
Якщо два результати отримані за однією шкалою Rockwell C і за коректних умов, їх можна порівнювати саме як значення твердості.
Наприклад, 61 HRC — це більше за 60 HRC за тією самою шкалою.
Але з цього можна зробити лише обмежений висновок:
перший матеріал продемонстрував більший опір вдавлюванню за умов цього випробування.
Не можна автоматично перетворювати цей факт на твердження про загальну перевагу ножа.
Порівнювати потрібно не тільки цифри, а й контекст
Для серйозного порівняння необхідно знати:
- яка саме сталь використана;
- яка була термообробка;
- який фактичний HRC;
- яка геометрія клинка;
- яка товщина за ріжучою кромкою;
- яке призначення ножа;
- які навантаження передбачає конструкція.
Лише після цього можна говорити про очікувану поведінку ножа.
Однаковий HRC не означає однакову продуктивність
Це одна з головних тез нашої статті.
Уявімо:
Ніж А — сталь X, 61 HRC.
Ніж Б — сталь Y, 61 HRC.
За числом вони однакові.
Але їхня поведінка може бути зовсім різною.
Одна сталь може мати іншу карбідну структуру, іншу зносостійкість, іншу в'язкість та іншу корозійну стійкість.
Тому однаковий HRC — це не «однаковий ніж».
Що відбувається, якщо порівнювати ножі з різним призначенням?
Тут пряме порівняння стає ще менш корисним.
Наприклад, тонкий кухонний ніж і міцний туристичний ніж можуть мати однакову твердість.
Але їхні геометрія та конструкція настільки різні, що саме HRC мало що скаже про їхню поведінку в роботі.
Кухонний ніж може бути оптимізований під чисте різання.
Туристичний — під більший запас механічної міцності.
Порівнювати їх тільки за HRC — це все одно що порівнювати автомобіль і велосипед лише за тиском у шинах.
Коли порівняння HRC дійсно корисне?
Є ситуації, де HRC стає дуже корисним інструментом.
Наприклад, коли ми порівнюємо:
- одну й ту саму марку сталі;
- однакову або дуже близьку геометрію;
- однакове призначення;
- подібні умови експлуатації.
Тоді різниця в твердості може допомогти пояснити відмінності в поведінці кромки.
Але навіть у такому випадку вона не повинна розглядатися ізольовано.
Порівнюємо не HRC, а систему
Професійний підхід можна сформулювати дуже просто:
сталь + термообробка + HRC + геометрія + призначення = реальна поведінка ножа.
Якщо прибрати хоча б один із цих елементів, картина стає неповною.
Саме тому два ножі з однаковим HRC можуть різатися по-різному, по-різному утримувати кромку та по-різному реагувати на перевантаження.
Чому покупцеві варто насторожитися перед рекламною фразою «найтвердіший»?
Тому що слово «найтвердіший» відповідає лише на одне питання.
А покупець насправді хоче знати набагато більше:
як ніж буде працювати?
Чи буде він добре різати?
Як довго збереже кромку?
Як реагуватиме на бокове навантаження?
Наскільки складно його заточити?
Як він поводитиметься у вологому середовищі?
Саме тут HRC стає лише одним елементом великої картини.
Як правильно читати HRC у картці ножа?
Якщо в описі зазначено:
«Твердість — 60 HRC»,
це корисна інформація.
Але ще корисніше, коли поруч є:
- точна марка сталі;
- інформація про термообробку, якщо виробник її розкриває;
- геометрія клинка;
- призначення ножа;
- рекомендації щодо експлуатації.
Тоді покупець отримує не просто цифру, а технічний контекст.
Правильне питання звучить інакше
Замість:
«У якого ножа HRC більше?»
корисніше запитати:
«Який HRC оптимальний для цієї сталі, цієї геометрії та цього призначення?»
Це вже питання професійного рівня.
І саме воно дозволяє перейти від гонитви за цифрами до розуміння ножа як інженерного виробу.
🛒 Інформація для покупця: HRC можна коректно порівнювати як твердість, якщо результати отримані за сумісною методикою. Але робити висновок про якість або перевагу ножа лише за HRC некоректно. Порівнюйте сталь, термообробку, геометрію та призначення разом.
📝 Короткий висновок: більший HRC означає більший опір вдавлюванню за відповідних умов випробування, але не автоматично кращий ніж. Однаковий HRC у різних сталей також не означає однакової продуктивності.
📌 Редакційна примітка Knife.net.ua: HRC — це інструмент технічного порівняння, але не рейтинг ножів. Для об'єктивної оцінки необхідно розглядати твердість у контексті конкретної сталі, термообробки, геометрії та призначення клинка.
Передмова до розділів 38–39. У попередніх частинах ми розібрали HRC як характеристику матеріалу. Тепер переносимо цю характеристику безпосередньо на конструкцію ножа. Це принциповий момент: одна й та сама сталь і навіть однакова твердість можуть працювати зовсім по-різному залежно від того, чи стоїть клинок у складаному ножі, чи у фіксованому. Тому далі говоримо не про абстрактний «правильний HRC», а про те, як твердість взаємодіє з конструкцією конкретного ножа.
38. HRC У СКЛАДАНИХ НОЖАХ
Складаний ніж — це особлива система, у якій твердість клинка не можна розглядати окремо від компактної конструкції, механізму складання та характеру щоденного використання.
У технічному сенсі HRC стосується передусім сталі клинка. Але в практичному сенсі користувача цікавить не сам клинок у лабораторії, а весь готовий інструмент.
Саме тому питання:
«Який HRC повинен мати складаний ніж?»
— не має однієї універсальної відповіді.
Складаний ніж може бути легким EDC для відкривання пакування, тонким міським ножем для щоденного різання, мисливським складаним ножем або спеціалізованим інструментом. У кожному випадку вимоги до сталі та її твердості можуть відрізнятися.
HRC у складаному ножі потрібно оцінювати через його геометрію
Це перший принцип, який повинен запам'ятати майстер.
Уявімо два складані ножі з однієї сталі та однаковою твердістю — наприклад, 60 HRC.
Перший має тонке зведення та дуже тонку ріжучу кромку.
Другий має більш масивну геометрію.
Формально HRC однаковий.
Але навантаження на кромку та її поведінка будуть різними.
Тому твердість не можна відривати від геометрії.
Складаний ніж часто створюється для контрольованого різання
Більшість сучасних складаних ножів, особливо EDC, використовуються для відносно передбачуваних операцій:
- розрізання картону;
- відкривання упаковки;
- різання мотузки;
- роботи з пластиками;
- приготування їжі;
- дрібних побутових завдань.
У таких умовах хороша твердість може допомагати кромці довше зберігати свою геометрію.
Але це не означає, що твердіший клинок автоматично стає універсальнішим.
Твердість не компенсує неправильну конструкцію
Це дуже важливий момент для майстра.
Можна отримати прекрасний показник HRC, але зробити надто тонку або, навпаки, невідповідно товсту геометрію.
Можна використати висококласну сталь, але неправильно підібрати кут заточування.
Можна зробити дуже тверду кромку, але використовувати її для завдань, які передбачають значні бокові або ударні навантаження.
У всіх цих випадках проблема не вирішується просто підвищенням HRC.
Що дає підвищення твердості складаному ножу?
За інших рівних умов підвищення твердості означає більший опір пластичній деформації.
Для тонкої ріжучої кромки це може бути дуже корисно.
Якщо матеріал має достатню твердість, кромка менше схильна до певних видів заминання під нормальним навантаженням.
Саме це користувач часто описує словами:
«Ніж довше залишається гострим».
Але це лише частина пояснення.
HRC не визначає зносостійкість складаного ножа
Складаний ніж може мати високу твердість, але помірну зносостійкість, або навпаки — залежно від сталі та її мікроструктури.
Особливо важливо це для сучасних порошкових сталей, де значну роль відіграють карбіди та їхній розподіл.
Тому два EDC-ножі з однаковими 61 HRC можуть мати різний ресурс ріжучої кромки.
HRC і механізм складання — це різні характеристики
Ще одна типова помилка — переносити твердість клинка на оцінку всього ножа.
HRC клинка нічого безпосередньо не говорить про:
- міцність замка;
- якість осьового вузла;
- роботу підшипників або шайб;
- жорсткість руків'я;
- надійність кліпси;
- якість складання механізму.
Це окремі інженерні характеристики.
Тому запис «61 HRC» потрібно читати саме як характеристику клинка, а не як характеристику всього складаного ножа.
Особливість EDC: ніж повинен бути передбачуваним
Для щоденного складаного ножа важлива не рекордна твердість, а передбачуваність.
Користувач повинен знати, що ножем можна нормально різати картон, їжу, мотузку або пластик і після цього відновити кромку без складної процедури.
Тому майстру важливо знайти баланс між:
- твердістю;
- зносостійкістю;
- в'язкістю;
- геометрією;
- простотою обслуговування.
Чому надмірний HRC може бути невдалим рішенням?
Не тому, що висока твердість сама по собі є недоліком.
Проблема виникає тоді, коли твердість перестає відповідати сталі, геометрії та навантаженню.
Якщо тонка кромка отримує навантаження, для якого вона не призначена, її пошкодження може проявитися не заминанням, а локальним викришуванням.
Тому для майстра питання завжди повинно звучати комплексно:
Який HRC дозволяє цій сталі та цій геометрії працювати стабільно саме в цьому складаному ножі?
Практична модель для майстра
При розробці складаного ножа корисно мислити послідовністю:
призначення → сталь → термообробка → HRC → товщина клинка → зведення → кут заточування → очікуване навантаження.
У такій системі HRC перестає бути самоціллю.
Він стає одним із параметрів конструкції.
Практична модель для покупця
Покупцеві достатньо поставити п'ять запитань:
- Яка сталь?
- Яка фактична або заявлена твердість?
- Яка геометрія кромки?
- Для чого призначений ніж?
- Які навантаження передбачені?
Якщо на всі п'ять питань є відповідь, значення HRC стає набагато зрозумілішим.
🛒 Інформація для покупця: у складаному ножі HRC характеризує насамперед клинок. Не сприймайте 60, 61 або 62 HRC як оцінку всього ножа. Для EDC особливо важливо дивитися на зв'язку «сталь + твердість + геометрія + призначення».
📝 Короткий висновок: для складаного ножа твердість повинна відповідати не тільки сталі, а й компактній конструкції, геометрії кромки та реальному сценарію роботи. Високий HRC може підвищити стабільність тонкої кромки, але не замінює правильного проєктування ножа.
📌 Редакційна примітка Knife.net.ua: ми рекомендуємо розглядати HRC складаного ножа саме як характеристику клинка. Міцність замка, механізму та руків'я повинна оцінюватися окремо.
39. HRC У ФІКСОВАНИХ НОЖАХ
Фіксований ніж має принципово іншу конструктивну логіку.
Клинок жорстко з'єднаний із руків'ям і не має складного механізму. Це дозволяє створювати дуже різні конструкції — від надзвичайно тонких ножів для чистого різання до масивних польових інструментів.
Тому фраза:
«Для фіксованого ножа потрібен такий-то HRC»
так само неправильна, як і для складаного.
Фіксований ніж може бути дуже тонким
Наприклад, кухонний або мисливський фіксований ніж може мати тонку ріжучу кромку.
У такому випадку твердість допомагає кромці чинити опір деформації.
Але чим тонша геометрія, тим важливіше, щоб сталь мала відповідний баланс твердості та в'язкості.
Саме тому високий HRC може бути дуже доречним для однієї конструкції й недоречним для іншої.
Фіксований ніж для важкої роботи
Зовсім інша ситуація виникає у ножах, які створені для польової або важкої роботи.
Тут можуть з'являтися:
- ударні навантаження;
- бокове навантаження;
- робота по деревині;
- контакт із твердими включеннями;
- значний тиск на клинок.
У такому ножі HRC потрібно розглядати разом із в'язкістю сталі та геометричним запасом.
Товстий клинок не робить HRC неважливим
Іноді можна почути думку, що для великого фіксованого ножа твердість не має великого значення.
Це теж помилка.
Твердість залишається важливою для ріжучої кромки незалежно від загальної товщини клинка.
Просто в масивній конструкції з'являються додаткові вимоги до в'язкості та міцності.
Кромка та основний масив клинка працюють разом
Ріжуча кромка є найтоншою частиною ножа, але навантаження передається через усю геометрію клинка.
Тому не можна сказати:
«У клинка 62 HRC — отже він автоматично дуже міцний».
Твердість і міцність — різні характеристики.
Чому для фіксованого ножа особливо важлива в'язкість?
Тому що саме фіксовані ножі часто використовуються для ширшого спектра завдань.
Мисливський ніж може працювати зі шкірою та м'якими тканинами.
Туристичний — з деревиною та продуктами.
Універсальний польовий — із матеріалами, які складно передбачити.
Тому одна й та сама твердість не може однаково добре відповідати всім сценаріям.
Фіксований ніж дає більше свободи конструктору
Відсутність механізму дозволяє використовувати товстіші хвостовики, різні типи монтажу руків'я, масивніший обух та іншу геометрію.
Це означає, що HRC можна узгоджувати з конструкцією значно точніше.
Саме тому хороший фіксований ніж — це не просто «сталь із певною твердістю», а результат узгодження:
сталі → термообробки → геометрії → конструкції → призначення.
Тонкий фіксований ніж і масивний фіксований ніж — це два різні інструменти
Навіть якщо вони виготовлені з однакової сталі.
Тонкий клинок може бути орієнтований на максимальну різальну здатність.
Масивний — на більший запас матеріалу та механічну стійкість.
Відповідно, оптимальний стан сталі також може відрізнятися.
HRC у фіксованому ножі не можна оцінювати без геометрії
Для майстра це один із головних практичних висновків.
Якщо в описі фіксованого ножа зазначено:
«Сталь X, 61 HRC»
цього ще недостатньо.
Потрібно знати хоча б:
- товщину клинка;
- товщину зведення;
- кут заточування;
- довжину ріжучої частини;
- призначення ножа.
Тільки тоді HRC набуває практичного змісту.
Фіксований ніж і відповідальність майстра
У авторському фіксованому ножі твердість повинна бути частиною задуму ще до завершення термообробки.
Майстер фактично визначає, якою буде майбутня взаємодія:
сталь + твердість + геометрія + навантаження.
Якщо ці чотири компоненти узгоджені, ніж працює передбачувано.
Що повинен розуміти покупець?
Високий HRC у фіксованому ножі може бути чудовою характеристикою.
Але тільки якщо він відповідає сталі та призначенню.
Фіксований туристичний ніж, кухонний ніж і важкий польовий ніж можуть мати принципово різні вимоги.
Тому питання:
«А скільки HRC?»
має сенс тільки після питання:
«А для чого цей ніж створений?»
🛒 Інформація для покупця: у фіксованому ножі HRC потрібно оцінювати разом із товщиною клинка, зведенням, кутом заточування та призначенням. Один і той самий HRC може бути доречним для тонкого ножа і зовсім інакше працювати в масивному польовому клинку.
📝 Короткий висновок: фіксована конструкція не визначає одного правильного HRC. Вона лише дозволяє ширше узгоджувати твердість із геометрією, в'язкістю та характером навантаження. Для тонкого різання та важкої роботи потрібні різні баланси властивостей.
📌 Редакційна примітка Knife.net.ua: у фіксованому ножі HRC має розглядатися як частина конструктивної системи. Ми не використовуємо сам показник твердості як доказ механічної міцності або універсальності ножа.
Післямова до розділів 38–39. Ми встановили головний практичний принцип: конструкція ножа не визначає HRC автоматично, але визначає, як цей HRC буде працювати. У складаному ножі особливо важливі компактність, геометрія та EDC-сценарій. У фіксованому — значно ширший спектр можливих навантажень і конструктивних рішень.
Далі логічно перейти до 40. HRC у кухонних ножах та 41. HRC у туристичних і мисливських ножах. Там ми вже зможемо дуже конкретно показати, чому тонка кухонна кромка, мисливський ніж і туристичний інструмент вимагають різного підходу до твердості.
Передмова до розділів 40–41. Після розгляду складаних і фіксованих ножів переходимо до двох груп, де різниця в призначенні особливо добре показує справжнє значення HRC. Кухонний ніж працює переважно тонкою кромкою і виконує контрольоване різання. Туристичний або мисливський ніж може зустрічатися з набагато ширшим спектром матеріалів і навантажень. Тому одна й та сама цифра HRC у цих двох випадках не означає однакову практичну поведінку.
40. HRC У КУХОННИХ НОЖАХ
Кухонний ніж — один із найкращих прикладів того, чому твердість сталі не можна оцінювати окремо від геометрії ріжучої кромки.
На перший погляд може здатися, що для кухонного ножа все просто: чим твердіша сталь, тим довше ніж залишається гострим. У цьому твердженні є частина правди, але воно пропускає найважливіше.
Кухонний ніж — це інструмент, де геометрія кромки, твердість, мікроструктура сталі, кут заточування та характер продуктів працюють як єдина система.
Чому кухонному ножу потрібна тверда ріжуча кромка?
Основне завдання кухонного ножа — не витримувати удари, а чисто розділяти матеріал.
Саме тому кухонні ножі часто мають значно тоншу геометрію, ніж ножі, призначені для польових або важких робіт.
Чим тонша ріжуча кромка, тим важливіше, щоб вона достатньо добре опиралася пластичній деформації.
Якщо сталь занадто м'яка для конкретної геометрії, тонка кромка може швидше заминатися навіть тоді, коли ніж спочатку був надзвичайно гострим.
У такому випадку користувач часто говорить: «Ніж швидко затупився».
Але фактично він може бути не стільки зношений, скільки деформований.
HRC і тонка геометрія кухонного ножа
У кухонному ножі HRC особливо цікаво розглядати разом із товщиною ріжучої кромки.
Уявімо два ножі з однаковою сталлю та однаковим показником твердості.
Перший має товстішу геометрію.
Другий — дуже тонке зведення.
На папері вони однакові за HRC. У роботі — ні.
Тонший ніж може різати значно легше, але водночас вимагати більш акуратного поводження. Тому твердість у кухонному ножі не можна трактувати як дозвіл на будь-яке навантаження.
Кухонний ніж не повинен бути «ломом»
Це очевидно, але саме тут часто виникає неправильне перенесення логіки від важких ножів.
Кухонний ніж не створений для того, щоб:
- рубати металеві предмети;
- підважувати тверді предмети;
- скручувати клинок;
- використовуватися як важіль;
- працювати по невідповідній твердій поверхні.
Навіть дуже міцна сталь не перетворює тонку кухонну кромку на універсальний ударний інструмент.
Чому висока твердість може бути корисною?
За умови правильно підібраної сталі та термообробки підвищення твердості може допомогти ріжучій кромці довше зберігати свою форму.
Це особливо відчувається на тонких кухонних ножах, де користувач очікує тривалого збереження гостроти.
Але важливо розділяти два явища:
- стійкість кромки до деформації;
- стійкість сталі до абразивного зношування.
Перше значною мірою пов'язане з твердістю. Друге залежить не лише від HRC, а й від складу сталі, мікроструктури та характеру карбідів.
Чому два кухонні ножі з однаковим HRC можуть різатися по-різному?
Тому що HRC не описує всю сталь.
У двох ножах може бути однакова твердість, але різна:
- хімічна композиція;
- карбідна структура;
- термообробка;
- товщина за кромкою;
- кут заточування;
- шорсткість фінішного заточування.
Тому твердість є необхідною інформацією, але недостатньою для повного прогнозу поведінки кухонного ножа.
HRC і різні типи кухонних ножів
Не всі кухонні ножі працюють однаково.
Ніж для тонкого нарізання, універсальний кухонний ніж, ніж для овочів або масивніший кухонний інструмент мають різну геометрію та різні режими роботи.
Тому оптимальна твердість для конкретного ножа визначається не написом «кухонний», а поєднанням:
сталь → термообробка → геометрія → призначення → спосіб використання.
Керамічні та тверді поверхні — особлива проблема
Навіть правильно загартований кухонний ніж може пошкодити кромку, якщо ним регулярно працювати по невідповідній поверхні.
Тому для кухонного ножа важлива не тільки характеристика сталі, а й правильне використання.
Дошка для різання, техніка різання та відсутність бокового навантаження можуть мати для ресурсу кромки не менше значення, ніж кілька одиниць HRC.
Висока твердість не скасовує необхідність правильного заточування
Твердий кухонний ніж може довше зберігати кромку, але відновлення такої кромки іноді потребує відповідного абразиву.
Саме тому покупцеві важливо оцінювати не лише те, скільки HRC має ніж, а й те, як він буде обслуговуватися.
Для одного користувача висока твердість стане перевагою. Для іншого, який звик швидко підправляти ніж простим абразивом, — додатковою вимогою до догляду.
Кухонний ніж як приклад правильного балансу
Добрий кухонний ніж — це не максимальна твердість.
Це стан сталі, за якого тонка кромка:
- добре тримає геометрію;
- довго зберігає різ;
- не має надмірної схильності до викришування;
- відносно легко обслуговується;
- відповідає реальному стилю роботи користувача.
Саме тут стає зрозумілим головний принцип цієї статті: правильний HRC — це не максимальна цифра, а відповідність матеріалу та конструкції завданню.
🛒 Інформація для покупця: у кухонному ножі не варто купуватися лише на високе значення HRC. Дивіться на сталь, геометрію, товщину зведення, кут заточування та передбачуване використання. Дуже тонка тверда кромка чудово ріже, але вимагає відповідного поводження.
📝 Короткий висновок: для кухонного ножа твердість особливо тісно пов'язана з геометрією. Достатній HRC допомагає тонкій кромці чинити опір деформації, але не робить ніж невразливим. Максимально ефективний кухонний ніж — це збалансована система сталі, термообробки, геометрії та способу використання.
📌 Редакційна примітка Knife.net.ua: у кухонних ножах ми рекомендуємо оцінювати HRC передусім як один із параметрів стабільності тонкої ріжучої кромки, а не як універсальний показник «якості ножа».
41. HRC І В'ЯЗКІСТЬ СТАЛІ: ЧОМУ ТВЕРДІСТЬ НЕ ДОРІВНЮЄ МІЦНОСТІ
Після розмови про зносостійкість виникає цілком логічне запитання: якщо твердість допомагає ріжучій кромці протистояти деформації, то чому б просто не зробити ніж якомога твердішим?
Саме тут починається одна з найважливіших тем ножового матеріалознавства.
Твердість і в'язкість — це не одне й те саме.
І більше того: вони описують різні способи поведінки сталі під навантаженням.
Що таке в'язкість?
У контексті ножових сталей в'язкість характеризує здатність матеріалу поглинати енергію та чинити опір руйнуванню, особливо коли на нього діють ударні або різкі навантаження.
Простіше кажучи, в'язкий матеріал має більшу здатність переносити навантаження без раптового руйнування.
Це принципово відрізняється від твердості.
Твердість говорить нам про опір певному виду локальної деформації.
В'язкість — про поведінку матеріалу, коли він отримує значне механічне навантаження і повинен його витримати.
Чому твердіший матеріал не обов'язково міцніший у практичному сенсі?
У повсякденній мові слова «твердий» і «міцний» часто використовуються як синоніми.
Для металознавства це неправильне спрощення.
Матеріал може мати високу твердість і водночас бути менш стійким до певного типу руйнування, ніж інший матеріал із нижчою твердістю.
Саме тому професійний опис ножової сталі не може складатися лише з показника HRC.
Уявімо ріжучу кромку
Ріжуча кромка — це дуже тонка частина клинка.
Під час звичайного різання вона працює в умовах відносно контрольованого навантаження.
Але варто змінити характер роботи — наприклад, додати удар, бокове навантаження або контакт із твердим стороннім предметом — і вимоги до матеріалу різко змінюються.
Тут уже недостатньо простої здатності залишатися твердим.
Матеріал повинен протистояти руйнуванню.
Що може статися з твердою, але недостатньо в'язкою кромкою?
Залежно від сталі, термообробки та умов навантаження можливі локальні пошкодження, зокрема мікросколи або відколи ріжучої кромки.
Для користувача це може виглядати просто:
«Кромка пошкодилася».
Але механізм цього пошкодження відрізняється від поступового стирання.
Деформація і руйнування — різні сценарії
Уявімо дві кромки.
Перша під навантаженням трохи деформується.
Друга залишається дуже твердою, але за перевищення певного навантаження може локально відколотися.
З погляду користувача обидва ножі втратили початкову ефективність.
Але відновлення буде різним.
Деформовану кромку в деяких випадках можна виправити.
Скол же означає фактичну втрату частини матеріалу.
Чому для ножа важлива здатність кромки «прощати» помилки?
Ідеальний користувач ножа існує лише в теорії.
У реальному житті людина може:
- зустріти твердий вузол деревини;
- натрапити на кістку;
- використати неправильний кут;
- зробити боковий рух;
- випадково торкнутися твердого предмета;
- дати на кромку більше навантаження, ніж планувалося.
Саме в такі моменти проявляється не лише твердість, а й запас стійкості матеріалу до руйнування.
Чому кухонний і туристичний ніж можуть вимагати різного балансу?
Тому що характер навантаження різний.
Кухонний ніж часто працює тонкою кромкою в контрольованому різанні.
Туристичний або польовий ніж може отримувати значно більш різноманітні навантаження.
Від нього можуть очікувати не тільки чистого різання, а й більшої механічної витривалості.
Тому одна й та сама твердість не означає однакову доцільність для різних ножів.
Чи означає це, що твердість потрібно знижувати?
Ні.
Це було б таким самим спрощенням, як вимога завжди робити сталь максимально твердою.
Мета термообробки полягає не в тому, щоб отримати мінімальну або максимальну твердість.
Мета — отримати потрібний баланс властивостей.
Що дає правильний баланс?
У добре спроєктованому ножі матеріал повинен відповідати реальним навантаженням.
Для тонкого ріжучого ножа може бути важливою стабільність тонкої кромки.
Для польового інструмента — здатність переносити більш жорстке поводження.
Для спеціалізованого ножа — поєднання конкретної твердості, зносостійкості та необхідної стійкості до руйнування.
Чому термообробка тут відіграє ключову роль?
Тому що одна й та сама марка сталі може мати різні властивості залежно від отриманої мікроструктури.
Саме термічна обробка визначає, у якому стані матеріал працюватиме після виготовлення клинка.
Тому питання:
«Яка це сталь?»
без питання:
«Як вона термооброблена?»
не дає повної картини.
Чому HRC не може бути універсальним показником «міцності ножа»?
Тому що механічна поведінка ножа залежить не тільки від властивостей сталі.
На неї впливають:
- хімічний склад;
- мікроструктура;
- термообробка;
- геометрія клинка;
- товщина кромки;
- кут заточування;
- характер навантаження.
Тому напис «61 HRC» не дає права робити висновок, що ніж можна безпечно використовувати для будь-яких силових операцій.
Особливо важлива геометрія
Навіть дуже хороша сталь не може скасувати закони механіки.
Чим тонша та гостріша ріжуча кромка, тим чутливішою вона може бути до неправильного навантаження.
І навпаки, більш товста геометрія може забезпечити більший запас механічної стійкості, але погіршити ефективність тонкого різання.
Тому матеріал і геометрія повинні працювати разом.
Твердість як інструмент налаштування ножа
Правильніше дивитися на HRC не як на «оцінку міцності», а як на один із параметрів, за допомогою якого майстер формує поведінку клинка.
Він визначає певну частину механічних властивостей сталі, але не існує окремо від мікроструктури та конструкції.
Чому професійний майстер не женеться за максимальним HRC?
Тому що його завдання — зробити не найтвердіший метал.
Його завдання — зробити працездатний ніж.
Це принципова різниця.
Якщо ніж призначений для тонкого різання, його характеристики будуть одними.
Якщо це інструмент для польових умов — іншими.
Якщо це колекційний авторський ніж — пріоритети можуть бути ще іншими.
Правильне питання звучить інакше
Замість:
«Скільки HRC має ніж?»
корисніше запитувати:
«Який баланс властивостей отримано для цього ножа і його призначення?»
Саме це питання переводить розмову з рекламних цифр у площину інженерного розуміння.
🛒 Інформація для покупця: HRC не є показником того, наскільки ніж можна навантажувати. Висока твердість не скасовує необхідності правильно підбирати ніж під конкретну роботу та дотримуватися його призначення.
📝 Короткий висновок: твердість і в'язкість характеризують різні сторони поведінки сталі. Твердість допомагає протистояти деформації, тоді як в'язкість пов'язана зі здатністю матеріалу переносити навантаження без руйнування. Для ножа важливий не максимум одного показника, а їхній правильний баланс.
📌 Редакційна примітка Knife.net.ua: слово «міцний» не повинно автоматично означати «твердий». Професійний опис ножової сталі завжди має розділяти твердість, в'язкість, зносостійкість і геометричну стійкість ріжучої кромки.
42. ВИСОКА ТВЕРДІСТЬ І КРИХКІСТЬ: ДЕ ПРОХОДИТЬ МЕЖА ДЛЯ НОЖОВОЇ КРОМКИ
Тепер ми підійшли до питання, яке часто формулюють дуже просто:
«Чим твердіша сталь, тим вона крихкіша?»
Це твердження занадто грубе, щоб бути універсальним правилом.
Але в ньому є важлива ідея: зміна твердості та мікроструктури може змінювати поведінку сталі при руйнуванні.
Тому розберімося, де закінчується корисна твердість і починаються проблеми конкретного клинка.
Що таке крихкість?
Крихкість у спрощеному розумінні — це схильність матеріалу до руйнування з відносно невеликою пластичною деформацією.
Крихкий матеріал може не встигнути суттєво деформуватися перед руйнуванням.
Для ріжучої кромки це особливо важливо, тому що вона дуже тонка й концентрує навантаження.
Чому тонка кромка особливо чутлива?
Тому що вся сила взаємодії з матеріалом прикладається до дуже малої області.
Саме це і робить ніж гострим.
Але та сама геометрична перевага створює підвищені вимоги до стабільності матеріалу.
Тонка кромка повинна бути достатньо твердою, щоб не заминатися, але достатньо стійкою, щоб не руйнуватися при нормальних навантаженнях.
Чи існує одна універсальна «межа HRC», після якої сталь стає крихкою?
Ні.
Не існує універсального числа, наприклад:
«після 60 HRC будь-яка сталь крихка».
Різні сталі мають різний склад, різну мікроструктуру та різну реакцію на термообробку.
Тому одна й та сама цифра HRC може відповідати зовсім різним механічним властивостям у різних сталях.
Саме тому не можна переносити досвід однієї сталі на іншу
Якщо певна сталь добре працює при 61 HRC, це не означає, що будь-яка інша сталь повинна бути термооброблена до того самого значення.
У кожної марки є свій технологічний діапазон і свої оптимальні режими.
Тому фраза:
«Моя сталь має 62 HRC, значить вона така сама, як інша сталь із 62 HRC»
матеріалознавчо некоректна.
Коли твердість стає проблемою?
Не тоді, коли цифра просто «велика».
Проблема виникає тоді, коли отриманий стан матеріалу не відповідає його призначенню та геометрії.
Наприклад, дуже тонка кромка для делікатного різання і товста робоча кромка польового ножа можуть вимагати різного балансу властивостей.
Що таке мікроскол?
Мікроскол — це невелика локальна втрата частини ріжучої кромки.
Він може бути настільки малим, що не завжди помітний неозброєним оком.
Але при уважному огляді або під збільшенням він може проявитися як нерівність кромки.
Для дуже тонкого ножа навіть невеликий скол може вплинути на якість різання.
Чому мікросколи не завжди означають «погану сталь»?
Тому що причина може бути комплексною.
Можливі фактори:
- надмірне бокове навантаження;
- удар по твердому предмету;
- невідповідна геометрія;
- занадто тонке зведення для конкретної роботи;
- особливості термообробки;
- характер конкретної сталі.
Тому не можна побачити один скол і одразу зробити висновок про всю якість матеріалу.
Чому одна і та сама сталь може поводитися по-різному?
Тому що сталь — це не просто таблиця хімічного складу.
Її кінцеві властивості залежать від того, яку структуру сформовано в процесі виробництва та термообробки.
Саме тому два ножі з однаковою маркою сталі можуть демонструвати різну поведінку.
Що робить термообробка?
Термообробка керує структурними перетвореннями сталі.
У результаті формується поєднання твердості, міцності, в'язкості та інших властивостей.
Неправильний режим може призвести до небажаної структури навіть тоді, коли підсумковий HRC виглядає «правильно».
Саме тому одна цифра не може повністю описати якість термообробки.
Це особливо важливо для сучасних легованих сталей
У складнолегованих сталях поведінка матеріалу визначається цілою системою структурних компонентів.
Тому робота з ними потребує не просто нагрівання «до потрібної температури», а контрольованого технологічного процесу.
Чи означає це, що дуже твердий ніж небезпечний?
Ні.
Сам по собі високий HRC не робить ніж небезпечним або непридатним.
Важливо, щоб твердість відповідала сталі, термообробці, геометрії та призначенню.
Добре спроєктований ніж може мати високу твердість і чудово працювати у своєму режимі.
Небезпека починається з неправильного використання
Навіть чудовий ріжучий ніж не варто використовувати як важіль, зубило або інструмент для ударного руйнування матеріалів, якщо він для цього не призначений.
Це стосується будь-якої сталі.
Просто різні матеріали мають різний запас стійкості до помилок користувача.
Чому «супертвердий ніж» — погана рекламна концепція?
Тому що вона формує неправильне очікування.
Покупець може вирішити, що чим більша цифра HRC, тим більше навантаження можна давати ножу.
Насправді часто відбувається навпаки: тонка, тверда та високоефективна ріжуча кромка потребує більш грамотного використання.
Твердість повинна відповідати геометрії
Це один із головних принципів, який варто винести з цієї статті.
Чим тоншою робиться кромка, тим важливіше правильно підібрати властивості матеріалу під передбачене навантаження.
Не існує сенсу створювати надзвичайно тонку кромку лише заради красивої цифри HRC, якщо користувач планує працювати нею в жорстких умовах.
Що означає «правильна межа»?
Це не конкретне число.
Це точка технологічного балансу, у якій сталь:
- достатньо тверда;
- зберігає стабільність кромки;
- має необхідну зносостійкість;
- має достатню стійкість до руйнування;
- відповідає геометрії ножа;
- відповідає його призначенню.
Саме тому хороший майстер не запитує:
«Як отримати максимально високий HRC?»
Він запитує:
«Який стан сталі потрібен для цього конкретного ножа?»
HRC як частина інженерного компромісу
Ножова сталь завжди є системою компромісів.
Збільшуючи твердість, ми змінюємо поведінку матеріалу.
Змінюючи геометрію, змінюємо навантаження на кромку.
Змінюючи склад сталі, змінюємо мікроструктуру.
Змінюючи термообробку, змінюємо кінцевий баланс властивостей.
Саме тому професійний ніж — це результат не одного параметра, а узгодження багатьох параметрів.
Головний урок для покупця
Якщо ви бачите дуже високе значення HRC, не потрібно автоматично сприймати його як перевагу.
Краще запитати:
- яка це сталь?
- для чого призначений ніж?
- яка геометрія кромки?
- яка термообробка?
- які навантаження передбачені?
Тоді цифра HRC починає говорити значно більше.
🛒 Інформація для покупця: високий HRC сам по собі не означає, що ніж можна навантажувати сильніше. Особливо тонкі та тверді ріжучі кромки потребують використання відповідно до призначення ножа. Не перетворюйте твердість на показник «невбиваності».
📝 Короткий висновок: не існує універсальної межі HRC, після якої будь-яка сталь автоматично стає крихкою. Поведінка матеріалу залежить від марки сталі, мікроструктури, термообробки та геометрії. Висока твердість може бути чудовою властивістю, якщо вона правильно узгоджена з рештою характеристик ножа.
📌 Редакційна примітка Knife.net.ua: професійний підхід до твердості — це не пошук максимальної цифри, а пошук оптимального технологічного балансу. Саме тому хороший ніж не повинен бути «найтвердішим» — він повинен бути правильно спроєктованим для своєї роботи.
Передмова до розділів 43–44. У попередніх розділах ми розглядали твердість HRC у контексті різних типів ножів. Тепер переходимо до особливо важливої для Knife.net.ua теми — авторського ножа ручної роботи. Тут HRC перестає бути просто технічною характеристикою з каталогу. Для майстра це результат конкретної технології, для покупця — один із небагатьох параметрів, який дозволяє зазирнути за межі зовнішнього вигляду ножа.
Але саме тут виникає одна з найпоширеніших помилок: спроба оцінити майстерність термообробки лише за цифрою HRC. У цих двох розділах ми розберемо, що насправді означає твердість авторського клинка, чому однакова цифра може приховувати зовсім різні результати та чому якість термообробки потрібно оцінювати значно ширше.
43. HRC В АВТОРСЬКИХ НОЖАХ РУЧНОЇ РОБОТИ
Авторський ніж ручної роботи майже завжди має індивідуальну історію створення. За ним стоїть конкретний майстер, конкретна сталь, конкретний режим термообробки, конкретна геометрія та конкретне призначення.
Саме тому показник HRC в авторському ножі не варто розглядати так само, як ціну, довжину клинка або матеріал руків'я. Це не просто ще один пункт технічних характеристик. Це своєрідний «відбиток» того, у якому стані перебуває сталь після технологічної обробки.
Однак HRC не розповідає всю історію.
Якщо майстер повідомляє:
«Клинок — M390, 61 HRC»,
покупець отримує важливу інформацію, але ще не отримує повного розуміння ножа.
Нам потрібно знати, для чого створений цей ніж, якою є його геометрія, наскільки тонко зведена ріжуча кромка, яким був задум термообробки та як саме твердість узгоджується з передбачуваними навантаженнями.
Авторський ніж — це не лабораторний зразок
У промисловому виробництві характеристики матеріалу часто задаються технологічними картами, серійністю та контрольованими режимами. Авторський ніж має іншу природу.
Майстер може використовувати ту саму марку сталі, що й великий виробник, але результат конкретного клинка залежатиме від технологічного процесу, обладнання, точності контролю та досвіду самого майстра або спеціалізованої термічної майстерні.
Тому напис «CPM S90V — 61 HRC» сам по собі ще не говорить, що два ножі з таким написом поводитимуться абсолютно однаково.
Їхня поведінка може відрізнятися через:
- відмінності в термообробці;
- відмінності в мікроструктурі;
- різну геометрію клинка;
- різну товщину за ріжучою кромкою;
- різний кут заточування;
- різне призначення ножа;
- різну якість та стабільність виробничого процесу.
Саме тому HRC не можна використовувати як універсальний рейтинг авторських ножів.
Що означає HRC для майстра
Для майстра HRC — це насамперед контроль результату.
Якщо він працює з певною маркою сталі регулярно, то поступово формує власне розуміння того, як конкретний матеріал поводиться після різних режимів термообробки.
Майстер уже не просто знає, що сталь «можна загартувати до певної твердості». Він розуміє, що конкретна твердість повинна бути пов'язана з конкретним завданням.
Наприклад, дуже тонкий кухонний клинок і масивний туристичний ніж можуть бути виготовлені з однієї сталі, але технологічний задум для них не обов'язково повинен бути однаковим.
У першому випадку пріоритетом може бути стабільність тонкої ріжучої кромки та тривале збереження гостроти.
У другому — необхідно враховувати значно ширший спектр механічних навантажень.
Тому питання майстра звучить не як:
«Як отримати максимальний HRC?»
А як:
«Який стан сталі найкраще відповідає конструкції та призначенню цього клинка?»
Чому рекордний HRC не є ознакою рекордного ножа
Це одна з найважливіших думок усієї статті.
У ножовій культурі легко виникає спокуса порівнювати цифри: 58 HRC, 60 HRC, 62 HRC, 64 HRC — і автоматично вважати більшу цифру кращою.
Але ніж не працює в таблиці.
Він працює матеріалом по матеріалу, своєю ріжучою кромкою, конкретною геометрією та під конкретним навантаженням.
Якщо підвищення твердості супроводжується зменшенням запасу пластичності або підвищенням чутливості кромки до пошкодження, то сама по собі більша цифра HRC не перетворює ніж на кращий інструмент.
Для авторського ножа особливо важливо, щоб твердість була частиною збалансованої конструкції, а не рекламним рекордом.
Одна сталь — різні авторські ножі
Саме тут особливо добре видно цінність авторської роботи.
Два майстри можуть використати одну й ту саму сталь, отримати близькі значення HRC, але створити зовсім різні ножі.
Один зробить тонкий клинок для точного різання.
Другий — товстіший робочий ніж.
Третій — великий мисливський ніж.
Четвертий — декоративно-функціональний авторський виріб, де особливе значення матиме не максимальна агресивність різання, а комплекс конструктивних властивостей.
У всіх чотирьох випадках HRC може бути близьким, але практична поведінка ножів буде різною.
Це ще раз показує: твердість — властивість матеріалу, а не повний опис ножа.
HRC як частина довіри до авторського ножа
Для покупця зазначення HRC має ще одну важливу функцію — прозорість.
Якщо майстер відкрито повідомляє марку сталі, твердість, геометрію, розміри та призначення ножа, покупець отримує можливість оцінювати виріб не лише за фотографією.
Це особливо важливо для авторських ножів, де вартість часто пов'язана не тільки з матеріалами, а й з ручною роботою, складністю технології та репутацією майстра.
Добре складений технічний опис не повинен перетворюватися на набір гучних характеристик. Його завдання — дати покупцеві достатньо інформації для усвідомленого розуміння виробу.
Фактичний HRC і заявлений HRC — не завжди одне й те саме
Тут необхідно провести принципову межу.
Фактично виміряна твердість конкретного клинка — це результат вимірювання.
Рекомендована або очікувана твердість для певної сталі — це технологічний орієнтир.
Заявлена твердість у рекламному описі може бути просто характеристикою, яку продавець або виробник наводить без уточнення способу її отримання.
Ці три поняття не слід змішувати.
Саме тому в професійному паспорті авторського ножа бажано максимально чітко розмежовувати фактичні вимірювання, технологічні діапазони та довідкові характеристики сталі.
Що повинен бачити покупець у хорошому описі авторського ножа
Ідеальний опис не обов'язково повинен бути перевантажений цифрами. Але він повинен відповідати на головні практичні запитання.
- Яка сталь використана?
- Яка твердість заявлена?
- Чи є це фактичним вимірюванням?
- Для якого призначення створений ніж?
- Яка геометрія клинка?
- Яка товщина та кут ріжучої кромки?
- Які особливості термообробки можна підтвердити?
Чим прозоріше майстер відповідає на ці питання, тим менше місця залишається для неправильного трактування HRC.
🛒 Інформація для покупця: у авторському ножі не шукайте просто «найбільший HRC». З'ясовуйте, яка сталь використана, для чого створений ніж, яка геометрія клинка та чи є зазначена твердість фактичним вимірюванням. Цифра HRC має цінність лише тоді, коли зрозумілий її контекст.
📝 Короткий висновок: HRC в авторському ножі — це не рейтинг майстерності та не оцінка всього виробу. Це важлива характеристика стану сталі, яка набуває практичного сенсу лише разом із маркою сталі, термообробкою, геометрією та призначенням ножа.
📌 Редакційна примітка Knife.net.ua: для авторського ножа ми розглядаємо HRC як частину технічної історії виробу. Саме тому в «Паспорті авторської роботи» твердість повинна бути пов'язана не з рекламним формулюванням, а з реальною конструкцією та призначенням ножа.
44. ТВЕРДІСТЬ HRC ТА ЯКІСТЬ ТЕРМООБРОБКИ АВТОРСЬКОГО НОЖА
Якщо розділ 43 відповідав на питання, що означає HRC для авторського ножа, то тепер потрібно розібрати складніше питання:
чи можна за значенням HRC визначити якість термообробки?
Коротка відповідь — ні, не можна повністю.
І саме тут проходить межа між грамотним технічним описом і спрощеним маркетинговим підходом.
60 HRC — це результат, але не весь технологічний звіт
Уявімо, що після термообробки клинка отримано значення:
60 HRC.
Це означає, що під час відповідного випробування отримано певний результат твердості.
Але сама цифра не розповідає нам усієї історії про те, як саме сталь прийшла до цього стану.
Вона не описує автоматично:
- усю послідовність термічних операцій;
- однорідність структури по всьому клинку;
- якість підготовки сталі до гарту;
- наявність або відсутність небажаних структурних змін;
- рівномірність властивостей по довжині клинка;
- стабільність отриманого результату;
- поведінку ріжучої кромки під реальним навантаженням.
Тому твердження «60 HRC — отже термообробка ідеальна» є занадто спрощеним.
Термообробка починається задовго до вимірювання HRC
Коли майстер вимірює твердість готового клинка, він бачить лише кінцевий результат одного з параметрів.
А до цього моменту сталь уже пройшла складний технологічний шлях.
У найзагальнішому вигляді його можна уявити так:
підготовка сталі → нагрівання → перетворення структури → гартування → охолодження → за потреби кріогенна обробка → відпуск → стабілізація → механічна обробка → контроль.
Кожен етап може впливати на кінцеві властивості.
Тому HRC — це радше контрольна точка технологічного процесу, а не опис усього процесу.
Чому однакова твердість може бути отримана різними шляхами
Це особливо важливо для майстрів.
Два клинки можуть показати однакові або дуже близькі значення HRC, але це ще не означає, що їхня внутрішня структура та поведінка будуть абсолютно однаковими.
Для ножової сталі важлива не тільки кінцева твердість, а й те, яка мікроструктура забезпечує цю твердість.
Саме тому в професійній розмові про термообробку не можна зводити все до формули:
«більше HRC = краща термообробка».
Правильніше говорити:
«отриманий HRC повинен відповідати сталі, технологічному режиму та завданню конкретного ножа».
Рівномірність твердості — окрема тема
Уявімо довгий клинок, у якого в одній зоні отримано 61 HRC, а в іншій властивості помітно відрізняються.
Одна цифра, внесена до паспорта, не покаже всієї картини.
Саме тому для професійного контролю важливі не тільки самі значення, а й умови та місце вимірювання.
Особливо це актуально для авторського виробництва, де розмір клинка, форма спусків, товщина матеріалу та доступність поверхні для контролю можуть істотно відрізнятися від промислової деталі.
Поверхня клинка також має значення
Вимірювання твердості — це не магічна процедура, яку можна однаково виконати в будь-якій точці будь-якого клинка.
Для коректного контролю потрібно враховувати придатність поверхні, товщину матеріалу, геометрію деталі та можливість виконати випробування без небажаного впливу самої форми виробу на результат.
Саме тому вимірювання на масивній ділянці клинка та спроба провести його безпосередньо біля тонкої ріжучої кромки — не одне й те саме завдання.
Це одна з причин, чому професійний опис повинен не просто повідомляти цифру, а розуміти походження цієї цифри.
Що HRC може підтвердити в оцінці термообробки
Правильно виконане вимірювання твердості може бути дуже цінним інструментом контролю.
Воно дозволяє перевірити, чи відповідає отриманий стан матеріалу очікуваному діапазону.
Якщо майстер регулярно працює з однією сталлю та стабільним технологічним процесом, систематичний контроль HRC дозволяє виявляти відхилення між партіями та окремими виробами.
У цьому сенсі HRC — надзвичайно корисний параметр.
Але він працює найкраще не ізольовано, а як частина системи технологічного контролю.
Що HRC не може підтвердити сам по собі
Навіть точне значення HRC не може самостійно підтвердити, що конкретний ніж:
- має оптимальну для свого призначення геометрію;
- буде довго зберігати гостроту;
- не отримає пошкодження кромки при конкретному ударному навантаженні;
- має ідеальну мікроструктуру;
- виготовлений за оптимальним режимом термообробки;
- буде поводитися так само, як інший ніж із тією самою сталлю та HRC.
Тобто HRC — важливий доказ певної властивості, але не універсальний сертифікат якості всього клинка.
Для авторського виробництва це особливо важливо
Промисловий виробник може контролювати велику кількість параметрів серійного процесу. Авторський майстер часто працює з невеликими серіями або взагалі створює одиничні вироби.
Саме тому для нього особливо цінною є повторюваність технології.
Якщо майстер знає, що певний режим для конкретної сталі стабільно дає потрібний результат, а контроль HRC підтверджує цей результат, формується технологічна база для наступних робіт.
З часом це перетворюється на одну з ознак професійного виробництва: не просто «я вмію загартувати ніж», а «я можу прогнозовано отримувати потрібний стан конкретної сталі».
HRC як частина технологічної відповідальності майстра
Саме тут технічна характеристика переходить у професійну етику.
Якщо майстер заявляє конкретне значення HRC, покупець природно сприймає його як характеристику готового виробу.
Тому бажано чітко розуміти, чи йдеться про:
- фактично виміряне значення конкретного клинка;
- діапазон, отриманий у серії;
- типове значення для певного режиму термообробки;
- рекомендований діапазон для конкретної марки сталі.
Чим точніше це розмежування, тим професійнішим є технічний паспорт.
Головний принцип: HRC — контроль, а не вирок
Правильний підхід можна сформулювати дуже просто:
HRC допомагає контролювати результат термообробки, але не замінює розуміння термообробки.
І це принципово важливо.
Майстер, який прагне лише отримати певну цифру, працює з показником.
Майстер, який розуміє зв'язок між сталлю, температурою, часом, охолодженням, відпуском, структурою та кінцевою твердістю, працює вже з матеріалом і технологією.
Саме другий підхід і формує якісний авторський ніж.
🛒 Інформація для покупця: значення HRC може бути важливою ознакою технологічного контролю, але не є самостійним доказом ідеальної термообробки. Якщо майстер може пояснити, яка сталь використана, як контролювалася твердість і як ця твердість пов'язана з призначенням ножа, технічний опис стає значно змістовнішим.
📝 Короткий висновок: якість термообробки не можна визначити лише за HRC. Твердість — це важливий результат технологічного процесу та цінний контрольний параметр, але за нею стоїть складніша система: сталь, термічні перетворення, мікроструктура, відпуск, стабільність процесу та відповідність отриманих властивостей призначенню ножа.
📌 Редакційна примітка Knife.net.ua: у професійному описі авторського ножа ми не прирівнюємо високий HRC до автоматично високої якості. Для нас якість — це узгодженість матеріалу, технології, геометрії та призначення готового виробу.
Післямова до розділів 43–44. Ми повернули HRC у правильний контекст авторського ножа. Для майстра це не просто цифра, яку потрібно отримати, а контрольний результат технології. Для покупця — не рейтинг ножа, а один із параметрів, який допомагає зрозуміти, що відбувається зі сталлю та наскільки прозоро виробник описує свій виріб.
Але виникає наступне практичне питання: як усе це правильно записати в паспорті авторської роботи? Саме тому далі логічно переходимо до 45. Як виробнику правильно вказувати HRC у паспорті ножа та 46. Як покупцеві правильно оцінювати заявлену твердість.
Передмова до розділів 45–46. Після розгляду HRC у контексті авторського ножа та якості термообробки ми підходимо до двох сторін одного питання. Майстер повинен правильно повідомити результат, а покупець — правильно його прочитати.
На практиці проблема часто виникає не тому, що HRC вимірюють неправильно, а тому, що одну цифру виривають із контексту. Напис «60 HRC» може бути корисним технічним показником, але без інформації про сталь, призначення, спосіб отримання значення та інші характеристики ножа він залишається лише частиною картини.
Тому ці два розділи фактично створюють правило взаємної технічної прозорості: як майстру правильно подати інформацію і як покупцеві правильно її оцінити.
45. ЯК ВИРОБНИКУ ПРАВИЛЬНО ВКАЗУВАТИ HRC У ПАСПОРТІ НОЖА
Професійний паспорт ножа повинен не просто містити якомога більше цифр. Його завдання — точно описати конкретний виріб і дати власнику можливість зрозуміти, з чого він зроблений, як його можна використовувати та чого очікувати від його властивостей.
Саме тому запис «Твердість: 60 HRC» є правильним лише на базовому рівні. Для повноцінного технічного паспорта цього часто недостатньо.
HRC потрібно подавати таким чином, щоб не створювати у покупця хибного враження про те, що ця цифра описує весь ніж.
HRC повинен стосуватися конкретної сталі
Перший принцип дуже простий:
значення HRC потрібно подавати разом із маркою сталі.
Наприклад:
Сталь клинка: CPM S90V
Твердість: 61 HRC
або:
Сталь клинка: N690
Твердість після термообробки: 60 HRC
Такий запис набагато інформативніший, ніж просто:
«Твердість ножа — 60 HRC».
У першому випадку покупець розуміє, що твердість відноситься саме до матеріалу клинка. У другому формулювання теоретично може бути прочитане ширше, хоча руків'я, піхви та інші частини ножа, звичайно, не мають відношення до цього значення.
Краще вказувати «твердість клинка», а не просто «твердість ножа»
Для технічного паспорта Knife.net.ua рекомендуємо використовувати точніше формулювання:
«Твердість клинка: 60 HRC».
Це невелика мовна деталь, але вона підвищує технічну точність опису.
Ніж складається з багатьох компонентів, тоді як значення HRC у цьому контексті стосується конкретної металевої частини — насамперед клинка.
Для авторського виробу це особливо важливо, оскільки в одному ножі можуть бути використані різні металеві матеріали: клинок, больстери, притискні елементи, декоративні деталі, гвинти тощо.
Не слід видавати рекомендовану твердість за фактичне вимірювання
Це одна з найважливіших правил технічного паспорта.
Припустимо, для певної сталі майстер орієнтується на діапазон близько 60–62 HRC.
Якщо конкретний клинок не вимірювали, некоректно автоматично записувати:
«Твердість клинка — 61 HRC».
Якщо 61 HRC — це лише очікуваний або технологічно запланований результат, його потрібно так і називати.
Наприклад:
«Цільова твердість після термообробки: 60–62 HRC».
Якщо ж конкретний клинок був фактично перевірений, можна вказувати:
«Фактично виміряна твердість: 61 HRC».
Ця різниця може здатися незначною, але саме вона відділяє технічний паспорт від рекламного опису.
Що робити, якщо твердість вимірювалася кілька разів
У реальному контролі один результат не завжди є єдиною цифрою.
Якщо на придатних для вимірювання ділянках було отримано декілька близьких значень, виробник може вказувати діапазон.
Наприклад:
Твердість клинка: 60–61 HRC.
Такий запис іноді навіть інформативніший за «61 HRC», оскільки він чесніше передає характер реального вимірювання.
Але діапазон повинен бути отриманий із реальних результатів контролю, а не вигаданий як декоративна технічна характеристика.
Коли доречно вказувати цільовий діапазон
Для серійного або повторюваного авторського виробництва може бути корисним зазначення технологічного діапазону.
Наприклад:
«Цільова твердість сталі після термообробки: 60–62 HRC».
Такий запис повідомляє покупцеві, що майстер працює не за принципом «чим твердіше, тим краще», а має певний технологічний орієнтир.
Однак цей запис не потрібно плутати з твердістю конкретного екземпляра.
У паспорті одного ножа бажано чітко розрізняти:
- марку сталі;
- цільову твердість;
- фактично виміряну твердість;
- довідковий діапазон для цієї сталі.
Якщо HRC не вимірювався — краще сказати про це прямо
Відсутність вимірювання не потрібно маскувати красивою цифрою.
Якщо майстер не має можливості провести контроль конкретного клинка, коректніше написати:
«Фактичне значення HRC конкретного клинка не вимірювалося».
За необхідності поруч можна надати довідкову інформацію про рекомендований діапазон для використаної сталі, але чітко позначити її як довідкову.
Для довіри до авторського ножа така чесність часто значно цінніша за красиву цифру, походження якої покупець не може перевірити.
Не потрібно використовувати HRC як рекламний лозунг
Формулювання на кшталт:
«Надтверда сталь 64 HRC — професійний рівень»
створює зовсім інше сприйняття, ніж:
«Сталь клинка — ...; фактично виміряна твердість — ... HRC; ніж призначений для ...».
У першому випадку цифра використовується як емоційний аргумент.
У другому — як технічна інформація.
Для енциклопедичного та професійного стандарту Knife.net.ua ми віддаємо перевагу другому підходу.
HRC повинен стояти поруч із іншими характеристиками
Навіть правильно вказаний HRC не повинен існувати ізольовано.
У паспорті авторського ножа бажано розміщувати його в одному технічному блоці разом із:
- маркою сталі;
- типом клинка;
- довжиною та товщиною клинка;
- геометрією спусків;
- товщиною ріжучої кромки;
- кутом заточування;
- матеріалом руків'я;
- масою ножа;
- призначенням виробу;
- особливостями термообробки — якщо вони можуть бути розкриті виробником.
Тоді HRC стає частиною технічного портрета ножа, а не окремою рекламною цифрою.
Приклад професійного запису в паспорті
Для авторського ножа можна використовувати таку структуру:
Сталь клинка: M390
Твердість: 61 HRC
Статус значення: фактично виміряна
Призначення ножа: універсальний EDC
Геометрія: тонке зведення для різання
Кут заточування: зазначений виробником
Товщина ріжучої кромки: зазначена виробником
Такий запис уже дозволяє читачеві розглядати HRC не як абстрактну цифру, а як частину цілісної конструкції.
Принцип професійного паспорта
Хороший паспорт відповідає не на питання:
«Яку найбільшу цифру HRC ми можемо показати?»
Він відповідає на інше:
«Яку інформацію покупцеві потрібно знати, щоб правильно зрозуміти цей конкретний ніж?»
Саме такий підхід дозволяє перетворити технічний паспорт на інструмент довіри.
🛒 Інформація для покупця: звертайте увагу не тільки на саму цифру HRC, а й на формулювання поруч із нею. «61 HRC» і «фактично виміряна твердість клинка — 61 HRC» мають різний рівень інформаційної цінності.
📝 Короткий висновок: виробнику варто вказувати HRC максимально точно: назвати сталь, уточнити, що твердість стосується клинка, а також розрізняти фактично виміряне, цільове та довідкове значення. Це робить паспорт ножа технічним документом, а не просто рекламним описом.
📌 Редакційна примітка Knife.net.ua: у «Паспорті авторської роботи» ми рекомендуємо подавати HRC разом із контекстом. Наша мета — не збільшити кількість технічних цифр, а зробити кожну цифру зрозумілою та корисною для власника ножа.
46. ЯК ПОКУПЦЕВІ ПРАВИЛЬНО ОЦІНЮВАТИ ЗАЯВЛЕНУ ТВЕРДІСТЬ
Покупець авторського ножа часто бачить HRC одним із перших технічних параметрів.
Це зрозуміло: цифра виглядає конкретною, її легко порівнювати, вона створює відчуття об'єктивності.
Але саме тут виникає пастка.
HRC — це об'єктивний показник твердості, але його подання в описі ножа може бути як дуже інформативним, так і майже нічого не говорити про реальні властивості конкретного виробу.
Тому покупцеві потрібно оцінювати не тільки число, а якість інформації, яка стоїть за цим числом.
Перше питання: яка саме сталь?
Починати оцінку потрібно не з цифри HRC, а з марки сталі.
Напис:
«62 HRC»
без зазначення сталі майже позбавлений контексту.
Натомість:
«Сталь X, 62 HRC»
уже дозволяє розглядати твердість разом із відомими властивостями конкретного матеріалу.
Адже різні сталі мають різний хімічний склад, різну реакцію на термообробку та різне співвідношення твердості, зносостійкості, в'язкості та інших властивостей.
Друге питання: для чого призначений ніж?
Наступне питання — призначення.
Одна й та сама твердість може мати різний практичний сенс для:
- кухонного ножа;
- складаного EDC;
- мисливського ножа;
- туристичного ножа;
- робочого ножа;
- авторського колекційного виробу.
Тому покупець повинен запитати себе не:
«Чи велике це число?»
а:
«Чи відповідає це значення конструкції та призначенню ножа?»
Третє питання: чи є HRC фактично виміряним?
Це одне з найкорисніших запитань, яке можна поставити виробнику.
Наприклад:
«Це фактично виміряна твердість конкретного клинка чи рекомендоване значення для цієї сталі?»
Професійний виробник повинен розуміти різницю між цими поняттями.
Якщо вимірювання проводилося — це можна прямо зазначити.
Якщо наведено технологічний діапазон — його слід так і назвати.
Якщо це лише довідкова характеристика сталі — вона не повинна подаватися як результат випробування конкретного ножа.
Четверте питання: де і як проводилося вимірювання?
Покупцеві не потрібно перетворювати купівлю ножа на лабораторний аудит. Але для дорогого авторського виробу цілком доречно уточнити, чи проводився професійний контроль твердості.
Особливо якщо виробник робить на HRC значний акцент.
Тут важливий сам принцип прозорості: серйозний технічний показник повинен мати зрозуміле походження.
Для серійного або дорогого авторського виробництва додатковою перевагою є наявність документованого контролю або можливість пояснити, де саме проводилося вимірювання.
П'яте питання: чи є інші технічні характеристики?
Якщо в описі ножа великими літерами написано:
«62 HRC!»
але немає інформації про геометрію, товщину клинка, кут заточування, призначення та сталь, покупець отримує дуже обмежену картину.
Навпаки, хороший технічний опис дозволяє побачити взаємозв'язок:
сталь → термообробка → HRC → геометрія → кромка → призначення → очікувана поведінка.
Саме цей ланцюг значно важливіший за окрему цифру.
Не порівнюйте HRC як температуру або потужність
HRC не є шкалою, де кожне наступне число означає просто «на один рівень краще».
Не можна коректно міркувати:
«62 HRC краще за 60 HRC на 3,3%».
Таке математичне порівняння не має практичного сенсу.
Шкала твердості Rockwell C має власну методику визначення і не є прямою лінійною шкалою «якості ножа».
Тому різницю між двома значеннями потрібно розглядати в контексті конкретного матеріалу та технології.
Не робіть висновок про весь ніж лише за HRC
Уявімо два ножі:
Ніж А — 60 HRC.
Ніж Б — 62 HRC.
На перший погляд може здатися, що ніж Б повинен бути кращим.
Але якщо у ножа А добре підібрана геометрія, стабільна ріжуча кромка, відповідна термообробка та призначення, а ніж Б має невдале зведення або невідповідну конкретному застосуванню геометрію, одна лише цифра не дозволяє зробити загальний висновок про два вироби.
Це фундаментальний принцип оцінки ножа:
характеристика матеріалу не дорівнює характеристиці всього виробу.
Високий HRC не повинен лякати покупця — і не повинен його засліплювати
Висока твердість сама по собі не є чимось негативним.
Для багатьох ножових сталей високі значення твердості є частиною задуманої системи властивостей.
Але високий HRC також не повинен автоматично створювати враження виняткової якості.
Потрібно дивитися, наскільки ця твердість відповідає конкретній сталі та призначенню ножа.
Низький HRC також не означає автоматично поганий ніж
Зворотна помилка зустрічається не рідше.
Покупець бачить порівняно невисоку цифру й одразу робить висновок, що ніж «поганий».
Але для ножа, який передбачає значні механічні навантаження, певний баланс властивостей може бути важливішим за прагнення отримати максимальну твердість.
Тому оцінка повинна починатися з призначення:
що саме цей ніж повинен робити?
І лише після цього має сенс розглядати, наскільки заявлена твердість відповідає його завданню.
Як розмовляти з майстром про HRC
Покупцеві не потрібно вимагати від кожного майстра лабораторного звіту.
Але для дорогого авторського ножа цілком нормально поставити кілька простих професійних запитань:
- Яка точна марка сталі?
- Яка заявлена твердість?
- Це фактичне вимірювання чи цільове значення?
- Чи вимірювався саме цей клинок?
- Яке призначення ножа?
- Яка геометрія ріжучої частини?
- Чи є особливості термообробки, які майстер може розкрити?
Відповіді на ці питання дають набагато більше інформації, ніж проста вимога:
«А скільки тут HRC?»
Коли варто насторожитися
Не сама конкретна цифра повинна викликати недовіру, а відсутність логічного контексту навколо неї.
Наприклад, варто уважніше поставитися до опису, якщо:
- HRC названо, але марка сталі не вказана;
- значення подається як «гарантія якості всього ножа»;
- не зрозуміло, чи вимірювався конкретний клинок;
- HRC використовується як єдиний аргумент переваги;
- технічні характеристики суперечать заявленому призначенню ножа;
- виробник не може пояснити, що саме означає зазначена цифра.
Це не означає автоматично, що ніж неякісний. Але це означає, що покупцеві бракує інформації для повноцінної оцінки.
Найкращий спосіб оцінки — дивитися на систему
Для покупця корисно сформувати просту послідовність:
1. Яка сталь?
2. Яка твердість?
3. Як отримано або підтверджено це значення?
4. Для чого призначений ніж?
5. Яка його геометрія?
6. Як HRC узгоджується з усім іншим?
Якщо на всі ці питання є зрозумілі відповіді, HRC стає справді корисним інструментом оцінки.
HRC — це привід поставити правильні питання
Мабуть, це найкращий спосіб сформулювати роль HRC для покупця.
HRC не повинен завершувати оцінку ножа. Він повинен її починати.
Побачивши цифру 60, 61 або 62 HRC, грамотний покупець не повинен автоматично казати «добре» або «погано».
Він повинен запитати:
«Що ця цифра означає саме для цього ножа?»
І саме відповідь на це питання дозволяє перейти від поверхневого порівняння характеристик до справжнього розуміння авторського виробу.
🛒 Інформація для покупця: оцінюйте HRC не ізольовано, а в системі. Перевірте марку сталі, призначення ножа, геометрію, спосіб подання значення твердості та, якщо це важливо для покупки, факт вимірювання конкретного клинка. Чим більше контексту навколо HRC, тим кориснішою стає ця цифра.
📝 Короткий висновок: покупець не повинен шукати просто найбільше число HRC. Правильна оцінка полягає в тому, щоб зрозуміти походження заявленої твердості та її відповідність сталі, геометрії й призначенню ножа. HRC — важливий параметр, але лише один елемент повного технічного портрета.
📌 Редакційна примітка Knife.net.ua: ми вважаємо технічно грамотним описом не той, де найбільше цифр, а той, де кожна цифра має зрозумілий зміст. Саме тому HRC потрібно читати разом зі сталлю, термообробкою, геометрією та реальним призначенням ножа.
Післямова до розділів 45–46. У цих двох розділах ми поставили HRC на своє місце в системі професійної комунікації. Для виробника це характеристика, яку потрібно подавати точно й чесно. Для покупця — інформація, яку потрібно не просто побачити, а правильно інтерпретувати.
Тепер ми можемо зробити наступний логічний крок: зібрати всі ці характеристики в єдину систему технічного паспорта авторського ножа. Саме цьому буде присвячений наступний блок — 47. HRC як частина повного технічного паспорта ножа, а далі ми перейдемо до 48. Типові помилки у трактуванні HRC.
Передмова до розділів 47–48. Ми вже розглянули, як виробнику правильно повідомляти значення HRC та як покупцеві оцінювати заявлену твердість. Тепер настав час зібрати ці знання в єдину систему.
Саме тут стає зрозуміло, чому HRC не повинен існувати в паспорті ножа окремою цифрою. Хороший технічний паспорт розповідає про ніж як про взаємопов'язану систему: сталь визначає можливості матеріалу, термообробка формує його стан, HRC допомагає цей стан контролювати, а геометрія та призначення визначають, як отримані властивості реалізуються в роботі.
Після цього ми розберемо типові помилки трактування HRC. Це особливо важливий блок для Бази знань Knife.net.ua, тому що більшість міфів про твердість виникає не через неправильне саме вимірювання, а через неправильне тлумачення отриманої цифри.
47. HRC ЯК ЧАСТИНА ПОВНОГО ТЕХНІЧНОГО ПАСПОРТА НОЖА
Технічний паспорт ножа — це значно більше, ніж перелік розмірів і матеріалів.
Особливо це стосується авторського ножа ручної роботи, де кожен виріб може мати власну геометрію, власну технологічну історію та конкретне функціональне призначення.
Якщо в такому паспорті написати лише:
«Сталь — M390. Твердість — 61 HRC»,
ми отримаємо два важливих факти, але ще не отримаємо повного технічного портрета ножа.
Покупець не знає, як ці характеристики пов'язані з конструкцією виробу, для чого саме він створений і якої поведінки від нього очікувати.
Тому правильніше розглядати паспорт як систему взаємопов'язаних характеристик, у якій HRC займає важливе, але не домінуюче місце.
Паспорт починається зі сталі, але не закінчується нею
Марка сталі — це фундамент технічного опису.
Вона повідомляє, який саме матеріал використаний для клинка, і дозволяє звернутися до його хімічного складу, технологічних особливостей та відомих характеристик.
Але одна й та сама марка сталі може працювати по-різному залежно від того, у якому стані її отримано після термообробки та яку геометрію отримав готовий клинок.
Саме тому логічний технічний ланцюг виглядає приблизно так:
сталь → термообробка → мікроструктура → твердість → геометрія → ріжуча кромка → призначення → поведінка ножа в роботі.
HRC знаходиться приблизно в центрі цього ланцюга. Він важливий, але не може замінити всі інші його елементи.
Яку роль HRC виконує в паспорті
У технічному паспорті HRC виконує насамперед ідентифікаційно-контрольну функцію.
Він допомагає описати стан матеріалу після термічної обробки та дає можливість співвіднести конкретний клинок із заявленим технологічним діапазоном.
Для майстра це може бути інструмент контролю стабільності власної технології.
Для покупця — можливість зрозуміти, у якому діапазоні властивостей знаходиться клинок.
Для самого паспорта — це об'єктивізована характеристика, яка значно змістовніша, ніж суб'єктивні фрази на кшталт:
«надзвичайно тверда сталь», «суперміцний клинок», «професійна твердість».
Саме тому HRC має сенс залишати в паспорті, але подавати його без рекламної інтерпретації.
Повний технічний паспорт повинен відповідати на декілька різних питань
Хороший паспорт можна умовно поділити на кілька інформаційних рівнів.
Перший рівень — що це за ніж?
- назва моделі або авторської роботи;
- автор;
- тип ножа;
- призначення;
- номер або ідентифікація виробу.
Другий рівень — з чого він зроблений?
- марка сталі;
- матеріал руків'я;
- матеріал піхов або інших компонентів;
- особливі матеріали та декоративні елементи.
Третій рівень — у якому стані перебуває сталь?
- твердість HRC;
- особливості термообробки, якщо вони розкриваються;
- інші підтверджені характеристики матеріалу.
Четвертий рівень — як побудований ніж?
- довжина клинка;
- товщина клинка;
- ширина клинка;
- геометрія спусків;
- товщина за ріжучою кромкою;
- кут заточування;
- маса;
- баланс та ергономіка.
Тільки разом ці блоки дозволяють перейти від простої характеристики металу до характеристики готового ножа.
Чому HRC не може замінити геометрію
Це принципове питання.
Уявімо два клинки з однакової сталі та однаковим показником 61 HRC.
Перший має тонке зведення та тонку ріжучу кромку.
Другий — значно товстішу геометрію.
Очевидно, що однаковий HRC не перетворює ці два ножі на однакові ріжучі інструменти.
Їхня поведінка під час різання буде відрізнятися, як і вимоги до заточування та характер навантажень, які вони здатні переносити.
Тому в паспорті HRC повинен знаходитися поруч із геометричними характеристиками, а не замінювати їх.
Чому HRC не може замінити призначення ножа
Ніж не існує у вакуумі.
Кухонний ніж, мисливський ніж, туристичний інструмент і складаний EDC можуть використовувати сучасні порошкові сталі та мати близькі значення HRC, але їхні конструктивні завдання різні.
Саме призначення допомагає правильно інтерпретувати твердість.
Наприклад, тонкий кухонний клинок може бути оптимізований для чистого різання продуктів, тоді як робочий ніж може вимагати іншого співвідношення властивостей через характер навантажень.
Тому в повному паспорті HRC повинен читатися не окремо, а разом із рядком «Призначення».
HRC і паспорт авторської роботи Knife.net.ua
Для нашого формату «Паспорта авторської роботи» особливо важливо зберегти баланс між технічною точністю та зрозумілістю для покупця.
Паспорт не повинен перетворюватися на лабораторний протокол, якщо перед нами звичайний авторський ніж.
Але він і не повинен залишатися рекламним текстом.
Тому HRC доречно розміщувати в окремому технічному блоці, де читач одразу бачить його зв'язок зі сталлю та термообробкою.
Приклад логічного технічного блоку
Матеріал клинка: марка сталі
Термообробка: інформація, яку виробник готовий розкрити
Твердість: XX HRC
Статус значення: фактично виміряне / цільове / довідкове
Довжина клинка: XX мм
Товщина клинка: XX мм
Товщина за ріжучою кромкою: XX мм
Кут заточування: XX°
Призначення: конкретне практичне застосування
Такий блок уже дозволяє читачеві побачити систему, а не набір випадкових цифр.
Паспорт повинен зберігати межу між фактом і оцінкою
Це ще один принцип, який особливо важливий для авторських виробів.
«61 HRC» — технічна характеристика.
«Неймовірно тверда сталь» — оцінювальне формулювання.
«Оптимальна твердість для цього ножа» — уже висновок, який потребує пояснення.
У професійному паспорті бажано відділяти ці рівні.
Спочатку повідомити факт.
Потім — за необхідності — пояснити його практичне значення.
Так читач може самостійно зрозуміти інформацію, а не отримує готовий рекламний висновок.
HRC як частина історії конкретного клинка
Для серійного промислового ножа технічна характеристика часто відноситься до моделі загалом.
Для авторської роботи може бути інакше.
Конкретний клинок може мати власний номер, дату виготовлення, індивідуальну геометрію та власний контрольний результат.
У такому випадку HRC стає частиною історії конкретного виробу.
Це особливо цінно для дорогих авторських ножів, які купують не лише як інструмент, а як індивідуальний виріб майстра.
Технічний паспорт — це міст між майстром і власником
Майстер знає технологічну історію виробу краще за будь-кого.
Покупець бачить переважно готовий результат.
Паспорт з'єднує ці дві точки.
Через нього майстер може передати власнику не тільки назву сталі, а й логіку створення ножа: який матеріал використано, до якого стану його доведено, яку геометрію створено та для якої роботи все це задумано.
Саме тому хороший паспорт підвищує не тільки інформативність сторінки, а й довгострокову цінність самого авторського виробу.
🛒 Інформація для покупця: дивіться на паспорт як на єдину систему. Якщо HRC вказаний разом зі сталлю, геометрією, призначенням та іншими характеристиками, його значення набагато зрозуміліше. Якщо вся інформація зводиться до однієї великої цифри HRC — контексту недостатньо.
📝 Короткий висновок: HRC — важлива складова технічного паспорта, але не його заміна. Повний паспорт повинен показувати взаємозв'язок між матеріалом, термообробкою, твердістю, геометрією та призначенням ножа. Саме в такій системі цифра HRC набуває справжнього практичного сенсу.
📌 Редакційна примітка Knife.net.ua: наш «Паспорт авторської роботи» створюється саме за принципом цілісного технічного портрета. Ми не прагнемо зробити HRC головною характеристикою ножа. Наше завдання — показати його правильне місце серед усіх властивостей конкретної авторської роботи.
48. ТИПОВІ ПОМИЛКИ У ТРАКТУВАННІ HRC
Проблема HRC у ножовій тематиці часто полягає не в самому методі вимірювання, а в тому, що люди намагаються сказати цією цифрою.
Одне число поступово перетворюється на універсальний критерій: твердіше — краще, вище HRC — довше тримає заточку, нижче HRC — погана сталь, 62 HRC — професійний рівень, 64 HRC — майже гарантована якість.
Такі висновки здаються логічними, тому що HRC справді пов'язаний із важливими властивостями сталі. Але вони спрощують складну систему до одного параметра.
Розберемо найпоширеніші помилки докладніше.
Помилка №1. «Чим більше HRC, тим кращий ніж»
Це, мабуть, найпоширеніша помилка.
HRC характеризує твердість, але якість ножа не є синонімом твердості.
Ніж повинен виконувати конкретну роботу. Для цього потрібне певне співвідношення властивостей матеріалу та конструкції.
Тому правильне питання звучить не:
«Який ніж має більший HRC?»
а:
«Яке значення твердості відповідає сталі, термообробці, геометрії та призначенню цього ножа?»
Помилка №2. «Високий HRC означає високу зносостійкість»
Твердість і зносостійкість пов'язані, але це не тотожні поняття.
На зносостійкість ножової сталі впливають не тільки твердість, а й хімічний склад, тип та кількість карбідів, мікроструктура та інші фактори.
Саме тому дві сталі з однаковою твердістю можуть демонструвати різну поведінку під час тривалого різання абразивного матеріалу.
HRC — важлива частина картини, але не вся картина.
Помилка №3. «HRC прямо показує, наскільки довго ніж триматиме гостроту»
Утримання гостроти залежить від значно більшої кількості факторів.
Важливими є:
- марка сталі;
- мікроструктура;
- карбідна фаза;
- термообробка;
- геометрія кромки;
- кут заточування;
- товщина за кромкою;
- матеріал, який ріжуть;
- техніка використання ножа.
Тому твердження «цей ніж має 62 HRC, отже він утримає гостроту вдвічі довше за ніж 60 HRC» не має технічного обґрунтування.
Помилка №4. «Однаковий HRC означає однакову сталь за властивостями»
Це ще одна принципова помилка.
HRC — це шкала твердості, а не «відбиток» хімічного складу сталі.
Різні марки сталей можуть мати однакову твердість, але зовсім різний склад, мікроструктуру та поведінку.
Тому порівнювати дві сталі тільки за HRC — приблизно те саме, що порівнювати автомобілі тільки за масою.
Одна характеристика може збігатися, але система властивостей залишається різною.
Помилка №5. «60 HRC — це завжди 60 HRC незалежно від методу»
У професійній метрології важливі умови вимірювання.
Значення твердості пов'язане з конкретною шкалою, індентором, навантаженням, методикою та умовами проведення випробування.
Саме тому запис «60 HRC» має сенс у контексті стандартизованого методу Rockwell C, а не як абстрактна цифра «твердості».
Для технічної документації це принципово важливо.
Помилка №6. «HRC можна виміряти де завгодно на клинку»
Геометрія деталі має значення.
Тонка ріжуча кромка, вузька ділянка, близькість до краю або недостатня товщина матеріалу можуть зробити вимірювання непридатним або вплинути на його коректність.
Саме тому професійний контроль твердості передбачає вибір придатної ділянки поверхні та відповідність умов вимірювання вимогам методу.
Особливо це важливо для ножів із дуже тонкими клинками.
Помилка №7. «HRC ріжучої кромки можна завжди виміряти так само, як на обусі клинка»
Ріжуча кромка має особливу геометрію.
Вона тонка, часто має фаску та безпосередньо переходить у спуски.
Через це стандартний контроль твердості в цій зоні може бути проблематичним.
Для практичного контролю часто важливіше отримати надійний результат на придатній ділянці клинка, ніж намагатися будь-якою ціною поставити індентор саме на найтоншу частину ріжучої кромки.
Помилка №8. «Якщо HRC високий, сталь автоматично крихка»
Тут відбувається дзеркальна помилка.
Висока твердість дійсно може бути пов'язана зі зменшенням запасу пластичності в певних матеріалах і режимах, але з цього не випливає, що будь-яка сталь із високим HRC автоматично є крихкою.
Властивості залежать від марки сталі, мікроструктури, термообробки, геометрії та конкретного характеру навантаження.
Тому твердість потрібно розглядати разом із в'язкістю та іншими властивостями, а не протиставляти їх механічно.
Помилка №9. «Низький HRC означає погану термообробку»
Не обов'язково.
Якщо отримана твердість нижча за технологічно очікувану для конкретної сталі, це справді може бути приводом перевірити режим термообробки.
Але сама по собі порівняно невисока цифра не дозволяє оголосити термообробку неправильною.
Потрібно знати:
- яка саме сталь використана;
- який режим був запланований;
- яке призначення ножа;
- чи є значення фактичним вимірюванням;
- які ще властивості очікувалися від матеріалу.
Помилка №10. «Одна цифра HRC описує весь клинок»
Навіть якщо значення отримано правильно, воно є результатом конкретного вимірювання.
Для складної деталі важливі місце вимірювання, стан поверхні та умови випробування.
Тому запис у паспорті:
«61 HRC»
краще розуміти як характеристику контрольованої ділянки або узагальнений результат вимірювання, а не як математичну гарантію того, що кожна точка металу має абсолютно однакову твердість.
Помилка №11. «HRC можна безпосередньо порівнювати з будь-яким іншим числом твердості»
Наприклад, твердість може бути подана за шкалами Rockwell, Vickers, Brinell та іншими методами.
Ці шкали не є однією універсальною числовою шкалою.
Тому не можна просто сказати:
«70 HV краще за 60 HRC»
або виконати довільну арифметичну операцію між значеннями різних шкал.
Для порівняння потрібні відповідні стандартизовані таблиці або методи конверсії, причому такі переведення мають свої обмеження.
Помилка №12. «Конверсія HRC → HV дає абсолютно точне значення»
Таблиці конверсії корисні, але їх не слід сприймати як точний математичний закон перетворення.
Вони призначені для встановлення приблизної відповідності між різними шкалами в певних діапазонах і для певних матеріалів та умов.
Тому запис:
«60 HRC = абсолютно точно X HV»
є надто категоричним.
Це питання ми окремо розберемо в наступних розділах, коли перейдемо до інших шкал твердості та конверсії.
Помилка №13. «HRC — це характеристика якості майстра»
Цифра HRC не є оцінкою професійної майстерності людини.
Майстерність проявляється у значно ширшій системі:
- виборі матеріалу;
- розумінні його властивостей;
- якості термообробки;
- геометрії;
- обробці поверхонь;
- ергономіці;
- стабільності виготовлення;
- відповідності ножа його призначенню.
HRC може бути одним із контрольних показників цієї роботи, але не може замінити оцінку всього виробу.
Помилка №14. «Майстер назвав HRC — отже все підтверджено»
Заявлене значення і незалежно або професійно підтверджене значення — не одне й те саме.
Це не означає, що кожен авторський ніж повинен супроводжуватися лабораторним сертифікатом.
Але покупцеві важливо розуміти, який статус має наведена цифра.
Саме тому ми рекомендували в попередньому розділі розділяти:
- фактично виміряне значення;
- цільове значення;
- довідкове значення.
Помилка №15. «HRC можна оцінити побутовим тестом ножа»
Спроба провести по клинку напилком, іншим металевим предметом або використати так званий «тест нігтем» може дати лише дуже грубе уявлення про відносну поведінку поверхні.
Такі способи не є еквівалентом стандартизованого вимірювання HRC.
Особливо небезпечно перетворювати побутову перевірку на конкретну заяву:
«Напилок не бере — значить тут 62 HRC».
Такого висновку робити не можна.
Помилка №16. «HRC однаково важливий для будь-якого ножа»
HRC важливий для будь-якого загартованого сталевого клинка, але його практична роль залежить від типу ножа.
Для тонкого кухонного ножа особливо важливо, як твердість узгоджується з тонкою кромкою.
Для туристичного ножа — як вона працює разом із конструкцією та очікуваними навантаженнями.
Для складаного ножа — як характеристики сталі та термообробки поєднані з компактною геометрією та призначенням.
Для авторського ножа — наскільки весь комплекс параметрів відповідає задуму майстра.
Головна помилка — перетворити HRC на універсальний рейтинг
Усі перелічені помилки мають спільне джерело.
Людина бере одну реальну характеристику матеріалу і намагається використати її як універсальну шкалу якості всього ножа.
Але ніж — це система.
Його властивості формуються взаємодією:
сталі + термообробки + мікроструктури + твердості + геометрії + заточування + конструкції + призначення + умов експлуатації.
HRC займає важливе місце в цій системі, але не може замінити її.
Як правильно читати HRC після всіх цих застережень
Після всього сказаного може виникнути протилежне питання:
«Якщо HRC не показує всього, навіщо він тоді взагалі потрібен?»
Відповідь проста: тому що корисний параметр не обов'язково повинен бути універсальним параметром.
Температура не описує весь стан двигуна, але вона корисна.
Тиск не описує весь стан шини, але він корисний.
Маса не описує весь автомобіль, але вона важлива.
Так само HRC не описує весь ніж, але він є цінною характеристикою стану сталі.
Проблема починається лише тоді, коли з однієї корисної характеристики роблять єдиний критерій оцінки.
🛒 Інформація для покупця: якщо ви бачите конкретне значення HRC, не поспішайте перетворювати його на оцінку всього ножа. Запитайте, яка сталь використана, чи вимірювався конкретний клинок, для якого призначення він створений та як твердість узгоджується з його геометрією. Саме так цифра перетворюється на корисну інформацію.
📝 Короткий висновок: головна помилка у трактуванні HRC — надання одній характеристиці значення, якого вона не має. HRC показує твердість за конкретною методикою, але не є прямим рейтингом зносостійкості, гостроти, в'язкості, якості ножа або майстерності виробника. Його потрібно читати тільки в контексті сталі, термообробки, геометрії та призначення.
📌 Редакційна примітка Knife.net.ua: ми свідомо розглядаємо HRC не як «чарівну цифру», а як один із інструментів професійного розуміння ножової сталі. Саме такий підхід дозволяє уникнути спрощень і чесно пояснити покупцеві, що стоїть за технічними характеристиками авторського ножа.
Післямова до розділів 47–48. Тепер ми маємо повну логічну картину: HRC входить до технічного паспорта як важлива характеристика стану сталі, але його значення розкривається лише разом з іншими параметрами ножа. А типові помилки показують, чому не можна перетворювати цю цифру на універсальний рейтинг.
Наступний крок буде вже максимально практичним. Ми перестанемо говорити про HRC лише словами та перейдемо до систематизації значень: спочатку розглянемо, як різні діапазони твердості можуть проявлятися у практичній поведінці ножа, а потім зведемо це в зручні таблиці.
Тому далі логічно переходимо до 49. Таблиця: HRC → практичні властивості ножа та 50. Таблиця: твердість → переваги → обмеження → типове застосування.
Передмова до розділів 49–50. Після розгляду ролі HRC у технічному паспорті та типових помилок його трактування настав час перевести накопичені знання у практичну форму.
Таблиця може бути дуже корисною, але лише тоді, коли вона не створює ілюзії абсолютної точності. У ножовій сталі немає універсального правила, за яким кожна додаткова одиниця HRC автоматично робить ніж кращим. Один і той самий діапазон твердості може бути цілком доречним для одного типу ножа і невдалим для іншого.
Тому наступні два розділи потрібно читати не як рейтинг твердості, а як карту взаємозв'язків між твердістю, поведінкою клинка та його призначенням.
49. ТАБЛИЦЯ: HRC → ПРАКТИЧНІ ВЛАСТИВОСТІ НОЖА
Значення HRC саме по собі є числом, але для власника ножа число цікаве лише тоді, коли він розуміє, що ця характеристика може означати в реальній роботі.
Водночас одразу потрібно зробити важливе застереження: наведені нижче діапазони є орієнтовною практичною систематизацією, а не універсальним стандартом для всіх ножових сталей.
Поведінка клинка залежить від марки сталі, її хімічного складу, мікроструктури, термообробки, геометрії, товщини ріжучої кромки, кута заточування та характеру роботи.
Тому правильніше говорити не «при 60 HRC ніж обов'язково поводиться так», а «за інших порівнянних умов підвищення твердості зазвичай зміщує баланс властивостей у певний бік».
Орієнтовна практична карта діапазонів HRC
| Орієнтовний діапазон | Загальний характер | Що може відчувати користувач | Що важливо врахувати |
|---|---|---|---|
| 54–56 HRC | Порівняно м'який стан для ножового клинка | Кромка легше деформується під навантаженням, заточування зазвичай простіше | Для багатьох сучасних ножових сталей такий рівень може бути нижчим за типовий робочий діапазон; усе залежить від конкретної сталі та призначення |
| 56–58 HRC | Помірна твердість | Добра ремонтопридатність кромки, достатній запас пластичності для багатьох практичних задач | Для деяких сталей це цілком робочий рівень, для інших — може бути недостатнім для реалізації потенціалу матеріалу |
| 58–60 HRC | Поширений робочий діапазон для багатьох ножів | Помітно краща стабільність кромки порівняно з м'якшими станами, при цьому заточування залишається відносно керованим | Реальна поведінка сильно залежить від сталі та геометрії |
| 60–62 HRC | Висока твердість для багатьох ножових застосувань | Кромка може краще протистояти пластичній деформації та довше зберігати робочу геометрію | Зростають вимоги до правильної термообробки, геометрії та умов експлуатації |
| 62–64 HRC | Дуже висока твердість для значної частини ножових сталей | Потенційно дуже стабільна кромка та висока стійкість до деформації | Необхідно особливо уважно враховувати в'язкість, мікроструктуру, геометрію та характер навантаження |
| 64+ HRC | Екстремально високий для багатьох звичайних ножових застосувань рівень | Може забезпечувати дуже високу опірність деформації кромки за сприятливого поєднання сталі та термообробки | Вимоги до матеріалу, термообробки та використання стають особливо високими; сама цифра не є гарантією кращої роботи |
Що відбувається з ріжучою кромкою при підвищенні HRC
Один із найзрозуміліших способів пояснити практичне значення твердості — подивитися саме на ріжучу кромку.
Кромка ножа є надзвичайно тонкою частиною клинка. Під час роботи вона зустрічається не лише з матеріалом, який потрібно розрізати, а й із нерівностями, волокнами, абразивними частинками та випадковими твердими включеннями.
Якщо матеріал кромки занадто легко пластично деформується, вона може отримувати замини, загини та інші форми деформації.
Підвищення твердості за порівнянних умов зазвичай підвищує опір такій пластичній деформації.
Саме тут покупець часто відчуває практичну користь більш твердого клинка: кромка довше може залишатися геометрично стабільною.
Але це лише одна сторона питання.
Якщо разом із підвищенням твердості погіршується необхідний для конкретного ножа запас в'язкості або якщо кромка зроблена надто тонкою для передбачених навантажень, перевага високої твердості може бути частково або повністю втрачена.
HRC і здатність кромки чинити опір деформації
Твердість особливо важлива там, де від ножа очікують стабільності геометрії ріжучої кромки.
Це одна з причин, чому для тонких ріжучих інструментів питання твердості є настільки важливим.
Чим тоншою стає кромка, тим більше значення має її здатність зберігати форму під робочим навантаженням.
Але тут виникає фундаментальний інженерний принцип: тонша геометрія і вища твердість не повинні розглядатися окремо від передбаченого навантаження.
Кухонний ніж, призначений для точного різання продуктів, може використовувати дуже тонку кромку. Робочий ніж, який регулярно стикається з твердими матеріалами або боковими навантаженнями, потребує іншого компромісу.
HRC і заточування
З підвищенням твердості сталі заточування часто стає більш вимогливим.
Це не означає, що твердий ніж неможливо заточити. Сучасні абразиви дозволяють ефективно працювати з дуже твердими сталями.
Але користувач повинен враховувати, що тверда сталь може вимагати:
- якіснішого абразиву;
- правильного контролю кута;
- більшої акуратності під час заточування;
- відповідного обладнання;
- розуміння властивостей конкретної сталі.
Тому твердість впливає не тільки на те, як ніж ріже після заточування, а й на те, як власник буде підтримувати цей стан у майбутньому.
Чому однакова цифра HRC може давати різний результат
Уявімо два ножі з показником 60 HRC.
У першого клинка тонка геометрія, одна марка сталі та одна термообробка. У другого — інша сталь, інша мікроструктура та інша геометрія.
Ці ножі можуть демонструвати різну:
- стійкість кромки;
- зносостійкість;
- в'язкість;
- здатність переносити ударні навантаження;
- легкість заточування;
- стабільність кромки.
Саме тому таблиця HRC повинна використовуватися як орієнтир, а не як калькулятор властивостей ножа.
Практичне читання таблиці
Якщо покупець бачить у паспорті значення 58 HRC, це не означає автоматично «м'який ніж».
Якщо бачить 62 HRC, це не означає автоматично «кращий ніж».
Правильний алгоритм набагато складніший:
- визначити марку сталі;
- зрозуміти її типовий технологічний діапазон;
- подивитися на фактичну або заявлену термообробку;
- оцінити геометрію клинка;
- визначити призначення ножа;
- після цього інтерпретувати HRC.
Тільки така послідовність дозволяє перейти від цифри до практичного розуміння.
🛒 Інформація для покупця: таблиця HRC корисна для першої орієнтації, але не для вибору ножа за принципом «візьму найбільше число». Порівнюйте значення тільки в контексті конкретної сталі, геометрії та призначення.
📝 Короткий висновок: підвищення HRC за інших порівнянних умов зазвичай підвищує опір пластичній деформації ріжучої кромки, але не перетворює твердість на універсальний показник усіх властивостей ножа.
📌 Редакційна примітка Knife.net.ua: наведені діапазони призначені для енциклопедичної орієнтації. Вони не повинні використовуватися як самостійний критерій оцінки якості конкретного ножа або конкретної термообробки.
50. ТАБЛИЦЯ: ТВЕРДІСТЬ → ПЕРЕВАГИ → ОБМЕЖЕННЯ → ТИПОВЕ ЗАСТОСУВАННЯ
Попередня таблиця показала, як різні діапазони HRC можуть позначатися на поведінці ріжучої кромки. Але для практичного вибору ножа цього недостатньо.
Майстру та покупцеві важливо бачити не тільки перевагу, а й ціну цієї переваги.
Саме тому цей розділ побудований за чотирма взаємопов'язаними питаннями:
- що дає певний рівень твердості;
- які переваги він може забезпечувати;
- які обмеження з'являються разом із цими перевагами;
- для яких типів ножів такий баланс може бути логічним.
Це принципово інший спосіб дивитися на HRC. Не як на вертикальну шкалу від «погано» до «добре», а як на пошук відповідного балансу.
Практична таблиця балансу твердості
| Твердість | Потенційні переваги | Можливі обмеження | Типове застосування |
|---|---|---|---|
| 54–56 HRC | Відносно проста обробка та заточування; кромка може краще переносити певні деформаційні навантаження | Нижча стабільність тонкої кромки; швидше можливе заминання під значним навантаженням | Окремі робочі ножі та конструкції, де пріоритетом є ремонтопридатність і запас пластичності; конкретна придатність залежить від сталі |
| 56–58 HRC | Помірний баланс між твердістю, заточуванням і опором деформації | Не максимальна стабільність тонкої кромки; для деяких сучасних сталей може не реалізовуватися весь потенціал матеріалу | Робочі, туристичні та частина універсальних ножів залежно від сталі та конструкції |
| 58–60 HRC | Добрий загальний баланс для широкого кола ножових задач; кромка краще зберігає форму | Заточування може бути дещо вимогливішим; результат сильно залежить від геометрії | Універсальні, туристичні, мисливські, EDC та частина кухонних ножів |
| 60–62 HRC | Висока стабільність ріжучої кромки; хороший потенціал для тонкого різання та тривалого збереження геометрії кромки | Вищі вимоги до термообробки, заточування та правильного використання; важливе співвідношення з в'язкістю | Багато сучасних високопродуктивних ножів, кухонних, EDC та авторських виробів — залежно від конкретної сталі |
| 62–64 HRC | Дуже висока опірність деформації кромки; потенціал для високої стабільності тонкої ріжучої геометрії | Зростають вимоги до контролю термообробки та геометрії; неправильний баланс може негативно позначитися на практичній витривалості | Спеціалізовані, високопродуктивні та частина авторських ножів із відповідними сталями |
| 64+ HRC | Надзвичайно висока твердість може забезпечувати дуже сильний опір деформації кромки в придатних матеріалах і режимах | Вузькі технологічні та експлуатаційні умови; особливо важливі мікроструктура, в'язкість, геометрія та якість термообробки | Спеціалізовані ножі та окремі сталі, для яких такий рівень передбачений технологією |
Низька твердість: коли перевагою є не максимальна гострота, а ремонтопридатність
У ножовій культурі існує тенденція сприймати нижчу твердість як недолік.
Це занадто спрощений підхід.
Ніж, який працює у важких умовах, може отримувати навантаження, за яких можливість швидко відновити кромку стає важливішою за максимальне утримання тонкої геометрії.
М'якший стан сталі може дозволяти швидше виправити деформацію та відновити ріжучу кромку простішими абразивами.
Це не означає, що низька твердість завжди бажана. Це означає, що властивість стає перевагою або недоліком залежно від завдання.
Середня твердість: територія компромісу
Саме середні робочі діапазони часто є цікавими для універсальних ножів.
Тут виробник може отримати достатню стабільність ріжучої кромки без надмірного збільшення вимог до експлуатації та заточування.
Універсальний ніж не завжди повинен бути максимально твердим.
Його завдання — передбачувано виконувати широкий спектр робіт.
Тому компроміс іноді є не компромісом у негативному сенсі, а саме правильною інженерною відповіддю на широкий спектр задач.
Висока твердість: потенціал для тонкої та стабільної кромки
Високий HRC особливо цікавий там, де головною вимогою є стабільність тонкої ріжучої геометрії.
Це одна з причин, чому високотверді ножові сталі часто зустрічаються в сучасних високопродуктивних ножах.
Але висока твердість вимагає більшої технологічної дисципліни.
Термообробка повинна бути контрольованою, геометрія — відповідати призначенню, а користувач — розуміти межі конкретного інструмента.
Чому «типове застосування» не є жорстким правилом
Таблиця використовує поняття «типове застосування», а не «дозволене застосування».
Це принципова різниця.
Не існує простого правила:
«58 HRC — тільки туристичний ніж»
або:
«62 HRC — тільки кухонний ніж».
Одна й та сама твердість може використовуватися в різних конструкціях, якщо цього вимагають конкретна сталь, геометрія та технологія.
Тому таблиця повинна допомагати поставити правильні питання, а не видавати готовий вирок.
Найважливіший параметр — не максимальна твердість, а відповідність
Для майстра це означає дуже просту річ:
не потрібно гнатися за найбільшою цифрою HRC заради самої цифри.
Потрібно отримати такий стан сталі, який відповідає конкретній геометрії, конкретній сталі та конкретному призначенню.
Для покупця логіка така сама.
Питання «скільки HRC?» важливе.
Але питання «для чого цей ніж і чому саме така твердість?» часто дає значно більше інформації.
Твердість як точка балансу
Якщо подивитися на всю статтю від початку до цього моменту, стає очевидно, що HRC — це не вершина шкали якості, а одна з координат технічного портрета ножа.
Умовно цей портрет можна уявити як систему:
сталь → термообробка → мікроструктура → HRC → геометрія → кромка → призначення → реальна робота.
Зміна одного елемента змінює значення інших.
Саме тому хороший майстер не запитує лише «як отримати максимальний HRC?», а шукає правильний баланс властивостей.
Як користуватися обома таблицями разом
Ці два розділи створені як практичний інструмент.
Перша таблиця допомагає зрозуміти, як приблизно змінюється характер матеріалу зі зміною твердості.
Друга допомагає побачити, які переваги можуть супроводжуватися відповідними обмеженнями.
Наприклад, якщо читач бачить 62 HRC, він не повинен одразу робити висновок «це краще за 58 HRC».
Правильніше поставити чотири питання:
- Яка сталь?
- Яка термообробка?
- Яка геометрія?
- Для якого призначення зроблено ніж?
І тільки після цього інтерпретувати твердість.
🛒 Інформація для покупця: не шукайте в таблиці «найкращий рядок». Шукайте рядок, який відповідає вашому способу використання ножа. Висока твердість може бути великою перевагою для одного завдання і невиправданою вимогою для іншого.
📝 Короткий висновок: практична цінність HRC полягає не в самій величині числа, а в тому, наскільки цей рівень твердості узгоджений зі сталлю, термообробкою, геометрією та призначенням ножа. Правильний вибір — це не максимальна твердість, а відповідний баланс властивостей.
📌 Редакційна примітка Knife.net.ua: таблиці цього розділу — інструмент для орієнтації, а не рейтинг ножів. Ми навмисно не використовуємо формулу «вище HRC = краще», тому що вона суперечить головному принципу професійного підходу до ножових сталей: матеріал, термообробка, геометрія та призначення повинні працювати як єдина система.
Післямова до розділів 49–50. Ми щойно перевели поняття HRC із абстрактної цифри у практичну площину. Тепер зрозуміло, що різні рівні твердості можуть по-різному впливати на стабільність кромки, заточування та загальний баланс ножа, але жоден діапазон не можна оголосити універсально найкращим.
Це особливо важливо для наступної частини статті. Далі ми вийдемо за межі самої шкали Rockwell C і розглянемо, як HRC співвідноситься з іншими шкалами вимірювання твердості.
Наступним логічним кроком стане 51. HRC та інші шкали твердості: HRA, HRB, HV, HB, після чого ми розберемо складніше практичне питання — чи можна коректно переводити HRC у HV та інші шкали і чому таблиці конвертації мають обмеження.
Передмова до розділів 51–52. До цього моменту ми розглядали HRC як практичну характеристику ножової сталі. Але в роботі майстра, терміста, лабораторії або виробника можна зустріти й інші позначення: HRA, HRB, HV, HB та інші шкали твердості.
На перший погляд може здатися, що всі вони просто описують одне й те саме число, тільки в різних одиницях. Насправді це не так. Різні методи вимірювання використовують різні індентора, навантаження та принципи визначення результату.
Тому в наступних двох розділах ми розберемо не просто абревіатури, а логіку переходу від одного методу вимірювання до іншого. Це особливо важливо для ножового виробництва, де неправильно зрозуміла конверсія може створити ілюзію точності там, де її насправді немає.
51. HRC ТА ІНШІ ШКАЛИ ТВЕРДОСТІ: HRA, HRB, HV, HB
Коли майстер бачить у технічній документації напис 60 HRC, він одразу розуміє, що йдеться про твердість за шкалою Rockwell C.
Але в документації на метал, у результатах лабораторних випробувань або технічних характеристиках матеріалу можуть зустрічатися інші позначення:
- HRA — Rockwell A;
- HRB — Rockwell B;
- HRC — Rockwell C;
- HV — Vickers;
- HB — Brinell.
Усі ці методи пов'язані з визначенням твердості матеріалу, але не є різними назвами однієї й тієї самої шкали.
Це фундаментальний момент.
HRC — не одиниця, яку можна просто помножити або поділити, щоб отримати HV чи HB.
Кожна шкала виникла в межах певного методу випробування і має власну фізичну логіку.
Rockwell: HRA, HRB і HRC
Позначення HRA, HRB та HRC належать до сімейства методів Rockwell.
Спільною для них є сама концепція Rockwell: твердість визначають за реакцією матеріалу на вдавлювання індентора під заданим режимом навантаження.
Але конкретні шкали використовують різні комбінації індентора та навантаження.
Саме тому не можна сказати, що HRA, HRB і HRC — це просто три діапазони одного числа.
Вони призначені для різних умов вимірювання та різних діапазонів твердості матеріалів.
HRC — Rockwell C
Для ножової тематики саме HRC є найважливішою шкалою серед перелічених.
У типовому випробуванні Rockwell C використовується алмазний індентор, а результат визначається за глибиною залишкового вдавлювання після встановленої послідовності навантажень.
Це одна з причин, чому HRC настільки зручно використовувати для загартованих ножових сталей: шкала добре підходить до твердих металевих матеріалів і дає компактний числовий результат, який зручно зазначати в технічному паспорті.
Коли виробник пише:
«Клинок — CPM S90V, твердість 62 HRC»,
він повідомляє не просто абстрактну властивість сталі. Він вказує результат вимірювання конкретним методом і за конкретною шкалою.
HRA — Rockwell A
HRA також належить до шкал Rockwell, але застосовується за іншої комбінації індентора та навантаження.
Ця шкала використовується для матеріалів і діапазонів твердості, де відповідний режим випробування є доцільним.
Для звичайного опису загартованого ножового клинка HRC є значно більш звичним позначенням. Тому якщо в паспорті авторського ножа замість HRC раптом зазначено HRA, це не означає автоматично помилку, але вимагає уточнення методу вимірювання, стандарту та причини вибору саме цієї шкали.
HRB — Rockwell B
HRB — ще одна шкала Rockwell, яка використовує інший індентор і режим навантаження.
Вона широко застосовується для матеріалів, твердість яких знаходиться в іншому діапазоні, ніж типовий діапазон загартованої ножової сталі.
Саме тому цифра, наприклад, 90 HRB не повинна сприйматися як «приблизно 90 HRC».
Це принципово різні шкали.
HV — твердість за Vickers
HV — позначення твердості за методом Vickers.
На відміну від Rockwell, метод Vickers визначає твердість за геометрією відбитка, який утворюється алмазним індентором певної форми.
Після вдавлювання вимірюють характеристики отриманого відбитка, а результат розраховується відповідно до методики випробування.
Для майстра важливо зрозуміти головне:
HV — це не «інша назва HRC».
Це результат іншого методу вимірювання.
Саме тому один і той самий матеріал може мати одночасно значення, наприклад, у HRC та HV — і обидва результати будуть правильними, якщо кожен отриманий відповідним стандартизованим методом.
HB — твердість за Brinell
HB пов'язана з методом Brinell.
У цьому методі твердість визначають за розмірами відбитка, який залишає індентор у матеріалі під встановленим навантаженням.
Метод Brinell особливо корисний для певних груп металевих матеріалів, але для дуже твердих тонких ножових клинків він не є основним способом, яким зазвичай описують готовий загартований ніж.
Тому в ножовому паспорті позначення HRC для загартованого клинка є набагато інтуїтивнішим для профільного читача, ніж HB.
Чому не можна змішувати всі шкали в одну таблицю без пояснення
Уявімо технічний документ, де поруч стоять:
- 60 HRC;
- 700 HV;
- 600 HB.
Людина, яка не знайома з методами вимірювання, може вирішити, що це просто три різні способи записати приблизно одне число.
Але така інтерпретація неправильна.
Кожен результат пов'язаний із:
- конкретним методом;
- конкретним індентором;
- конкретним режимом навантаження;
- геометрією випробування;
- стандартом, за яким проводилося вимірювання.
Отже, число без позначення шкали фактично є неповною технічною інформацією.
Що повинен писати майстер у паспорті
Для авторського ножа правильний запис має бути однозначним.
Наприклад:
Твердість клинка: 61 HRC.
А ще краще, коли технічна документація дозволяє уточнити метод або джерело вимірювання.
Якщо твердість визначалась не за Rockwell C, а іншим методом, це також потрібно зазначити.
Така деталізація перетворює число з рекламної характеристики на нормальну технічну інформацію.
🛒 Інформація для покупця: дивіться не лише на цифру твердості, а й на позначення шкали. «60 HRC» і «60 HRB» — це не однакова характеристика. Якщо шкала не вказана, технічна інформація є неповною.
📝 Короткий висновок: HRC, HRA, HRB, HV і HB описують твердість, але отримуються різними методами та в різних шкалах. Для загартованих ножових клинків HRC є однією з найуживаніших характеристик, але вона не є універсальною «одиницею твердості» для всіх методів.
📌 Редакційна примітка Knife.net.ua: у технічному описі ножа позначення шкали має бути невід'ємною частиною значення. Саме запис «значення + шкала» дозволяє правильно зрозуміти результат вимірювання.
52. ЧИ МОЖНА ПЕРЕВОДИТИ HRC У HV АБО ІНШІ ШКАЛИ
Це одне з найчастіших практичних питань у роботі з ножовими сталями.
Якщо відомо, що клинок має, наприклад, 60 HRC, природно виникає бажання знайти відповідне значення у HV, HB або іншій шкалі.
Таке співвідношення можна оцінювати за таблицями конвертації, але механічним точним «перекладом» одного числа в інше це назвати не можна.
І саме тут починається найважливіша частина розмови про конвертацію.
Чому взагалі існують таблиці конвертації
На практиці один матеріал або одна деталь може бути досліджена різними методами.
Наприклад, одна лабораторія може працювати з Rockwell, а інша — з Vickers.
Для порівняння результатів потрібен спосіб приблизно співвіднести показники різних шкал.
Тому для багатьох металевих матеріалів були створені таблиці відповідностей, засновані на експериментальних даних.
Вони надзвичайно корисні.
Але їхня корисність не означає, що між шкалами існує математично точна універсальна формула.
Конвертація — це відповідність, а не зміна одиниці
Це, мабуть, найважливіша думка всього розділу.
Коли ми переводимо, наприклад, HRC у HV за таблицею, ми не беремо число HRC і не перераховуємо його за фізичною сталою, як кілограми у грами.
Ми використовуємо емпіричну відповідність між результатами різних методів.
Тобто таблиця фактично говорить:
для певної групи матеріалів і в певному діапазоні твердості такі результати різних випробувань приблизно відповідають один одному.
Це зовсім інша логіка.
Чому 60 HRC не має одного універсального значення HV
Якби всі метали поводилися абсолютно однаково під час різних випробувань, можна було б створити одну універсальну таблицю.
Але реальні матеріали відрізняються.
На співвідношення результатів можуть впливати:
- хімічний склад сталі;
- мікроструктура;
- термічна обробка;
- карбіди та їхній розподіл;
- рівень твердості;
- структурна неоднорідність;
- товщина деталі;
- метод випробування;
- умови підготовки поверхні.
Тому однакова цифра HRC у різних матеріалах не повинна автоматично розглядатися як абсолютно однакова фізична ситуація для всіх можливих методів вимірювання.
Особливо важливе питання для ножових сталей
Ножова сталь — це не абстрактний однорідний матеріал.
Сучасні порошкові та високохромисті сталі можуть містити значну кількість твердих карбідних фаз. Інші сталі мають іншу мікроструктуру та інше співвідношення матриці й карбідів.
Це означає, що результат конкретного методу випробування може бути пов'язаний зі структурою матеріалу не так, як у сталі зовсім іншого класу.
Тому для практичної роботи майстра набагато надійніше використовувати конкретну стандартизовану таблицю відповідності, призначену для відповідного матеріалу та діапазону, а не випадковий онлайн-конвертер.
Чого не можна робити з конвертацією
Є кілька типових помилок.
Помилка №1 — сприймати конвертоване значення як результат прямого вимірювання.
Якщо клинок фактично виміряли за Rockwell C і отримали 60 HRC, а потім таблиця дала приблизну відповідність у HV, це не означає, що клинок безпосередньо виміряли методом Vickers.
Помилка №2 — використовувати випадкову таблицю без зазначення її джерела.
Різні таблиці можуть мати різні межі застосування та різні умови.
Помилка №3 — створювати надмірну точність.
Запис на кшталт «60 HRC = 697 HV» може виглядати надзвичайно точно, але така кількість цифр після конвертації не повинна створювати ілюзію, що реальний матеріал виміряли з відповідною точністю саме за Vickers.
Коли конвертація справді корисна
Конвертація має цінність, коли потрібно:
- порівняти результати різних лабораторій;
- зіставити технічну документацію;
- орієнтовно зрозуміти діапазон твердості матеріалу;
- прочитати документацію виробника сталі, де використовується інша шкала;
- підготувати технічну інформацію для виробничого процесу.
У таких випадках таблиця відповідностей є дуже корисним інструментом.
Але вона повинна залишатися саме інструментом порівняння, а не підміняти безпосереднє вимірювання.
Безпосереднє вимірювання завжди має інший статус
Якщо виробник заявляє:
«Твердість клинка — 61 HRC»,
і це значення отримане реальним випробуванням, саме воно є первинним результатом.
Якщо ж поруч написано:
«≈ 710 HV за таблицею відповідності»,
це вже інформація іншого рівня — розрахунково-орієнтовна відповідність.
Для технічного паспорта це принципова різниця.
Як правильно записувати конвертоване значення
Якщо конвертація необхідна, коректніше зберігати первинний результат і лише поруч подавати орієнтовну відповідність.
Наприклад:
Твердість: 61 HRC.
Орієнтовна відповідність за таблицею: ≈ XXX HV.
При цьому в повному технічному документі бажано вказати джерело або стандарт, за яким виконувалась відповідність.
Такий запис чесно розділяє виміряний результат і конвертоване значення.
Чому майстру не варто перетворювати HRC на «універсальний рейтинг»
Навіть якщо ми маємо точне вимірювання HRC та приблизну відповідність HV, це все одно не дає нам повного технічного портрета ножа.
Ми ще нічого не сказали про:
- в'язкість;
- зносостійкість;
- стабільність ріжучої кромки;
- геометрію;
- кут заточування;
- товщину за ріжучою кромкою;
- якість термообробки;
- реальне призначення ножа.
Тому навіть дуже точне число твердості не може замінити комплексну оцінку клинка.
🛒 Інформація для покупця: якщо ви бачите конвертоване значення HV, уточніть, чи це результат фактичного вимірювання Vickers, чи лише приблизна відповідність до HRC. Це дві різні речі.
📝 Короткий висновок: HRC можна приблизно співвіднести з HV, HB та іншими шкалами за спеціальними таблицями, але це не пряме математичне переведення. Конвертоване значення має орієнтовний характер і не повинно видаватися за результат іншого фактично проведеного випробування.
📌 Редакційна примітка Knife.net.ua: у технічному паспорті ми рекомендуємо чітко розділяти фактично виміряні характеристики та конвертовані значення. Первинний результат випробування має залишатися головним, а таблиця відповідності — допоміжним інструментом.
Післямова до розділів 51–52. Тепер ми можемо правильно розділити два поняття: вимірювання та конвертацію. HRC, HRA, HRB, HV і HB не є взаємозамінними записами одного числа. Це результати різних методів оцінки твердості.
А конвертаційна таблиця не «перевимірює» клинок. Вона лише дозволяє приблизно співвіднести результати різних методів у межах певних умов.
Саме тому наступний розділ — 53. Чому таблиці конвертації є приблизними — стане природним продовженням цієї теми. Там ми розберемо головне джерело помилок: чому дві таблиці можуть давати різні відповідності і чому технічна цифра без зазначення методу та стандарту іноді створює більше запитань, ніж відповідей.
Передмова до розділів 53–54. У попередньому розділі ми встановили принципову різницю між фактичним вимірюванням твердості та її приблизною відповідністю в іншій шкалі. Тепер потрібно розібратися, чому така відповідність не може бути абсолютно точною.
Це питання особливо важливе для ножових сталей. Коли людина бачить таблицю на кшталт «HRC → HV», у неї природно виникає бажання сприйняти її як математичний словник: знайшов одне число — отримав друге. Але реальна металургія складніша.
Після цього ми перейдемо до великого практичного блоку FAQ, де зберемо найпоширеніші питання про HRC, які виникають у майстрів, виробників і покупців ножів.
53. ЧОМУ ТАБЛИЦІ КОНВЕРТАЦІЇ Є ПРИБЛИЗНИМИ
Таблиці конвертації твердості надзвичайно корисні. Вони дозволяють приблизно зіставляти результати, отримані різними методами, і допомагають читати технічну документацію, у якій використані різні шкали.
Але саме слово «приблизні» тут має принципове значення.
Якщо у документації написано 60 HRC, а таблиця відповідності показує певний рівень HV, це не означає, що між цими двома числами існує універсальна математична тотожність.
Це емпірична відповідність, отримана для певних матеріалів, діапазонів твердості та умов випробування.
Твердість — властивість матеріалу, але метод вимірювання має значення
Здавалося б, твердість повинна бути однією сталою характеристикою: якщо сталь має певну твердість, чому результат просто не можна записати різними числами?
Проблема полягає в тому, що різні методи випробування по-різному взаємодіють із матеріалом.
Rockwell визначає твердість через характеристики вдавлювання індентора та глибину відбитка. Vickers використовує геометрію отриманого відбитка. Brinell також базується на відбитку, але використовує інший принцип і інший індентор.
Отже, кожен метод має власну фізичну процедуру отримання результату.
Тому два результати не є просто двома записами однієї математичної величини.
Матеріали поводяться по-різному
Одна з головних причин приблизності конвертації — різна структура матеріалів.
Ножові сталі можуть суттєво відрізнятися за:
- хімічним складом;
- кількістю легуючих елементів;
- типом і кількістю карбідів;
- розміром зерна;
- мікроструктурою матриці;
- розподілом твердих фаз;
- режимом термообробки.
Тому матеріали з однаковим результатом за однією шкалою не обов'язково демонструватимуть абсолютно однакове співвідношення з іншою шкалою.
Особливо це важливо для сучасних високотвердих ножових сталей, де мікроструктура може бути дуже складною.
Мікроструктура ножової сталі має значення
Для розуміння проблеми достатньо уявити клинок не як однорідний шматок металу, а як складну систему.
У сталевій матриці можуть знаходитися різні фази та тверді включення. Їхній розмір, кількість і розподіл впливають на механічну поведінку матеріалу.
Під час локального вдавлювання індентора результат залежить не лише від умовної «твердості матриці», а від того, як конкретна мікроструктура реагує на навантаження.
Саме тому універсальна таблиця, яка однаково точно описувала б усі ножові сталі, була б надто сильним спрощенням.
Діапазон твердості також має значення
Конвертаційні таблиці не обов'язково однаково надійні по всій шкалі.
Відповідність, яка добре працює в одному діапазоні, не повинна автоматично переноситися на зовсім інший.
Це особливо важливо, коли йдеться про високі значення HRC, характерні для частини сучасних ножових сталей.
Тому професійна робота з таблицею починається не з пошуку потрібної цифри, а з питання:
«Для якого діапазону та яких матеріалів ця таблиця призначена?»
Товщина деталі може впливати на результат
Вимірювання твердості передбачає, що деталь має відповідати певним умовам.
Якщо випробувана ділянка занадто тонка або конструктивно невдала для конкретного методу, результат може бути менш надійним.
Для ножового виробництва це має особливе значення, адже клинок далеко не завжди є масивною металевою деталлю.
Тонкий клинок, вузька ділянка або зона біля отвору чи іншого конструктивного елемента можуть створювати умови, за яких вимірювання потребує особливої уваги.
Тому правильний результат залежить не тільки від того, який прилад використовується, а й від того, де саме проводиться вимірювання.
Поверхня клинка також не є дрібницею
Rockwell та інші методи випробування вимагають відповідної підготовки поверхні.
Груба поверхня, залишки окалини, покриття, значні сліди шліфування або інші фактори можуть впливати на достовірність результату залежно від конкретного методу.
Для ножового клинка це особливо актуально, оскільки поверхня може мати:
- дзеркальне полірування;
- сатинування;
- піскоструминну обробку;
- травлення;
- покриття;
- сліди шліфування після термообробки.
Тому навіть правильний прилад не компенсує неправильну підготовку випробувальної поверхні.
Термообробка створює ще одну змінну
Для ножа важливо не просто знати марку сталі. Потрібно знати, у якому структурному стані вона знаходиться.
Одна й та сама марка сталі після різних режимів загартування та відпуску може мати різну твердість і різну мікроструктуру.
Отже, конвертаційна таблиця працює не з абстрактним написом «сталь X», а з конкретним матеріалом у конкретному стані.
Чому не варто вигадувати зайві знаки після коми
Це одна з найпоширеніших проблем сучасних онлайн-конвертерів.
Якщо таблиця показує приблизну відповідність, результат на кшталт:
60 HRC → 697 HV
може створювати враження лабораторної точності.
Але сам факт того, що число можна записати з точністю до одиниці, ще не означає, що реальна відповідність між двома методами має таку точність.
Для енциклопедичної та практичної роботи важливіше чесно показати характер результату, ніж створити візуальну ілюзію точності.
Виміряне значення та конвертоване значення — не одне й те саме
Цю різницю варто закріпити остаточно.
Якщо майстер або лабораторія реально виміряли клинок методом Rockwell C і отримали:
61 HRC,
це первинний результат випробування.
Якщо потім за таблицею визначили приблизну відповідність у HV, це вже:
конвертоване орієнтовне значення.
Воно не замінює реального вимірювання методом Vickers.
Коли таблиця конвертації дуже корисна
Попри всі обмеження, не потрібно робити протилежну помилку й вважати таблиці конвертації непотрібними.
Вони чудово працюють як інструмент:
- порівняння технічної документації;
- попередньої оцінки матеріалу;
- аналізу характеристик сталі;
- читання іноземних технічних джерел;
- зіставлення результатів різних методів;
- орієнтації під час виробничого контролю.
Проблема виникає лише тоді, коли орієнтовна відповідність видається за безпосередньо виміряну характеристику.
Правильне ставлення до конвертаційної таблиці
Найкраще сприймати таблицю як міст між різними системами вимірювання.
Міст дозволяє перейти з одного берега на інший, але він не перетворює два береги на одну й ту саму територію.
Так само таблиця дозволяє приблизно співвіднести HRC і HV, але не скасовує того факту, що це різні методи вимірювання.
Саме таке ставлення до конвертації є професійним і технічно чесним.
🛒 Інформація для покупця: якщо продавець або майстер наводить конвертоване значення HV, не сприймайте його автоматично як результат окремого вимірювання. Найважливіше — знати, яка характеристика була виміряна безпосередньо і яка лише отримана за таблицею відповідності.
📝 Короткий висновок: таблиці конвертації приблизні тому, що різні методи твердості мають різну фізику випробування, а різні сталі по-різному реагують на ці методи. На результат також можуть впливати мікроструктура, діапазон твердості, товщина та стан поверхні. Тому конвертація корисна для орієнтації, але не повинна підміняти безпосереднє вимірювання.
📌 Редакційна примітка Knife.net.ua: технічно грамотний опис твердості завжди повинен розділяти три речі: метод вимірювання, фактично отриманий результат і приблизну відповідність іншій шкалі. Такий підхід дозволяє уникати псевдоточності та правильно читати технічні характеристики ножа.
54. НАЙПОШИРЕНІШІ ЗАПИТАННЯ ПРО ТВЕРДІСТЬ НОЖА — FAQ
За десятками технічних питань про ножі часто стоїть одне й те саме бажання покупця або майстра: перетворити складну характеристику сталі на зрозумілу практичну відповідь.
Чи краще 62 HRC за 58 HRC? Чи буде твердий ніж довше залишатися гострим? Чи означає високий HRC якісну термообробку? Чи можна довіряти цифрі, зазначеній виробником?
На ці питання немає універсальної відповіді у форматі одного числа. Але є правильна логіка, за якою їх можна розглядати.
Нижче зібрані найпоширеніші запитання, які допомагають правильно інтерпретувати HRC у реальному ножі.
1. Що означає HRC у характеристиках ножа?
HRC — це позначення шкали твердості Rockwell C.
Якщо в характеристиках ножа написано 60 HRC, це означає, що твердість була визначена за відповідною шкалою Rockwell C.
Це характеристика твердості матеріалу, а не загальна оцінка якості ножа.
2. Чи означає більший HRC кращий ніж?
Ні.
Вищий HRC за порівнянних умов зазвичай означає більший опір пластичній деформації, але якість ножа визначається значно ширшим комплексом властивостей.
Потрібно враховувати сталь, термообробку, мікроструктуру, геометрію, кут заточування та призначення ножа.
3. Чи довше ніж із високим HRC тримає гостроту?
Висока твердість може сприяти стабільності ріжучої кромки та опору її деформації.
Але утримання гостроти не визначається HRC одним параметром.
На нього суттєво впливають зносостійкість сталі, геометрія кромки, характер матеріалу, який ріжуть, та умови експлуатації.
4. Чи означає високий HRC високу зносостійкість?
Не обов'язково.
Твердість і зносостійкість пов'язані, але не є синонімами.
На зносостійкість істотно впливають хімічний склад сталі, тип і кількість карбідів, мікроструктура та термообробка.
5. Чи означає низький HRC погану сталь?
Ні.
Іноді нижчий рівень твердості є свідомим вибором для конкретного призначення.
Ніж, який повинен переносити складні механічні навантаження, може вимагати іншого балансу між твердістю та в'язкістю, ніж тонкий ніж для точного різання.
6. Яка твердість є оптимальною для ножа?
Єдиного оптимального значення не існує.
Оптимум залежить від сталі, термообробки, геометрії та призначення ножа.
Саме тому професійний підхід полягає не в пошуку максимальної цифри, а в пошуку відповідного балансу властивостей.
7. Чи може одна й та сама сталь мати різний HRC?
Так.
Твердість конкретної сталі залежить від режимів термічної обробки, зокрема загартування та відпуску, а для окремих сталей — також від інших технологічних операцій.
Тому назва сталі сама по собі не визначає один-єдиний HRC.
8. Чи можна визначити HRC на око?
Ні.
За зовнішнім виглядом клинка неможливо достовірно визначити його твердість за Rockwell C.
Для точного визначення потрібне відповідне вимірювання.
9. Чи можна перевірити твердість ножа напилком?
Напилок може дати лише дуже грубу практичну інформацію про опір матеріалу подряпуванню або зняттю матеріалу.
Але це не є вимірюванням HRC і не може замінити Rockwell-тест.
10. Чи можна перевірити HRC звичайним побутовим способом?
Достовірно визначити конкретне значення HRC побутовими методами не можна.
Для технічного паспорта ножа потрібен контрольований метод вимірювання відповідним приладом.
11. Чи можна виміряти твердість прямо на ріжучій кромці?
Це має суттєві обмеження.
Ріжуча кромка дуже тонка, а стандартні методи твердості потребують відповідних умов для формування та оцінки відбитка.
Тому твердість часто визначають на відповідній ділянці клинка, а не безпосередньо на тонкій кромці.
12. Чи однакова твердість по всьому клинку?
В ідеальному технологічному процесі твердість робочої частини повинна відповідати заданому діапазону, але реальна деталь може мати певну неоднорідність.
Причини можуть бути пов'язані з термообробкою, геометрією деталі, охолодженням, шліфуванням та іншими технологічними факторами.
13. Чому два ножі з однаковими 60 HRC можуть поводитися по-різному?
Тому що HRC описує лише одну характеристику.
Ножі можуть мати різну сталь, мікроструктуру, термообробку, геометрію, товщину кромки та кут заточування.
Тому однакова твердість не означає однакову поведінку.
14. Чи можна порівнювати HRC різних сталей?
Порівнювати можна, але обережно.
HRC дозволяє порівняти саме рівень твердості, але не всі інші властивості матеріалів.
Порівняння «62 HRC проти 60 HRC» без урахування марки сталі може бути дуже поверхневим.
15. Чи можна за HRC визначити якість термообробки?
HRC є важливим показником контролю термообробки, але одного значення HRC недостатньо для повної оцінки її якості.
Важливі також мікроструктура, стабільність результату, відповідність технологічному режиму та інші характеристики.
16. Чи треба майстру обов'язково вказувати HRC у паспорті ножа?
Для професійного технічного паспорта вказання твердості є дуже корисним, особливо якщо характеристика достовірно визначена.
Це дозволяє покупцеві краще зрозуміти технологічний стан клинка.
17. Чи можна вказувати приблизний HRC без вимірювання?
Як технічний факт це небажано.
Якщо значення не вимірювалося, його не слід подавати так, ніби це фактичний результат випробування.
Краще чітко розділяти заявлений виробником типовий діапазон та фактично виміряну твердість конкретного клинка.
18. Чи потрібно вказувати діапазон або конкретне число?
Це залежить від того, що саме було виміряно.
Якщо проводився контроль конкретного клинка, можна вказати отриманий результат або результати вимірювань із зазначенням умов.
Якщо йдеться про технологічно заданий діапазон, доцільніше вказувати саме діапазон.
19. Що важливіше: HRC чи марка сталі?
Ці характеристики відповідають на різні питання.
Марка сталі описує матеріал.
HRC характеризує його твердість у конкретному стані та за конкретним методом.
Для повної оцінки потрібні обидві характеристики.
20. Чи можна за HRC визначити, наскільки легко заточувати ніж?
HRC впливає на складність заточування, але не визначає її самостійно.
Важливими є також склад сталі, карбідна структура, абразивостійкість та геометрія кромки.
21. Чи високий HRC означає крихкість ножа?
Не автоматично.
Підвищення твердості може зменшувати запас пластичності за інших рівних умов, але фактична в'язкість ножової сталі залежить від її складу, мікроструктури та термообробки.
Тому твердість не можна використовувати як прямий синонім крихкості.
22. Чи можна порівнювати HRC кухонного і туристичного ножа?
Порівняти самі значення твердості можна.
Але робити з цього висновок про перевагу одного ножа над іншим некоректно, оскільки ці ножі можуть бути створені для абсолютно різних умов роботи.
23. Що робити, якщо виробник не вказує HRC?
Відсутність HRC сама по собі не доводить низької якості ножа.
Але для покупця це означає, що один із важливих технічних параметрів залишається невідомим.
Якщо твердість для вас важлива, можна попросити виробника надати цю характеристику або інформацію про режим термообробки.
24. Чи потрібно довіряти цифрі HRC у рекламному описі?
До будь-якої технічної характеристики варто ставитися як до заявлених даних, якщо немає інформації про метод і факт вимірювання.
Особливо переконливим є технічний паспорт, де вказано не лише HRC, а й марку сталі, геометрію, термообробку та інші параметри.
25. Яке головне правило потрібно запам'ятати про HRC?
HRC — це важлива характеристика ножа, але не його загальний рейтинг.
Вона показує твердість сталі за конкретною шкалою, але не відповідає окремо на питання про в'язкість, зносостійкість, геометрію, якість заточування або призначення ножа.
Найправильніше читати HRC як один елемент великої технічної системи:
сталь → термообробка → мікроструктура → твердість → геометрія → ріжуча кромка → призначення → експлуатація.
🛒 Інформація для покупця: якщо ви не спеціаліст у металургії, не потрібно запам'ятовувати всі шкали та технологічні нюанси. Достатньо навчитися ставити правильні питання: яка сталь, який HRC, як він визначений, яка геометрія та для чого призначений ніж.
📝 Короткий висновок: HRC стає справді корисною характеристикою лише в контексті. Саме число не розповідає всієї історії ножа, але разом із маркою сталі, термообробкою та геометрією воно дозволяє значно глибше зрозуміти його технічний потенціал.
📌 Редакційна примітка Knife.net.ua: наше завдання — не навчити читача оцінювати ніж за одним числом, а сформувати правильний спосіб мислення. Професійна оцінка ножа починається там, де окрема характеристика перестає розглядатися ізольовано.
Післямова до розділів 53–54. Цими двома розділами ми фактично завершили великий технічний блок статті про вимірювання та практичне трактування твердості.
Ми пройшли шлях від самого поняття HRC до його зв'язку з іншими шкалами, розібрали межі конвертації та відповіли на основні практичні питання, які виникають у майстра і покупця.
Далі стаття переходить до завершальної редакційної частини. У 55. Редакційна примітка Knife.net.ua ми сформулюємо позицію редакції щодо правильного використання показника HRC у ножовій культурі. Після цього будуть 56. Авторське право, 57. Короткий висновок: що насправді означає HRC та завершальний розділ 58. Що прочитати далі в Базі знань Knife.net.ua.
Передмова до розділів 55–56. Основна технічна частина статті завершена. Ми розглянули HRC не як окрему цифру, а як частину складної системи взаємопов'язаних характеристик ножової сталі та готового клинка.
Тепер необхідно зафіксувати два принципові моменти. Перший — редакційний підхід Knife.net.ua до трактування технічної інформації. Другий — авторство та правила використання матеріалу.
Ці розділи є не просто формальним завершенням статті. Вони визначають, як цей матеріал слід читати, використовувати та цитувати.
55. РЕДАКЦІЙНА ПРИМІТКА KNIFE.NET.UA
📌 Редакційна примітка Knife.net.ua
У ножовій тематиці твердість сталі часто перетворюється на просту цифру, за якою намагаються визначити якість усього ножа.
«58 HRC», «60 HRC», «62 HRC» — ці значення легко порівнювати між собою. Але саме така простота іноді створює хибне уявлення про реальні властивості клинка.
Knife.net.ua розглядає HRC не як рейтинг ножа, а як одну з його технічних характеристик.
HRC не повинен перетворюватися на рекламний бал
Високе значення HRC може виглядати переконливо в рекламному описі. Однак сама по собі твердість не відповідає на всі питання, які цікавлять користувача.
Вона не говорить безпосередньо про те:
- наскільки добре ніж переносить ударні навантаження;
- наскільки довго конкретна кромка зберігатиме робочий стан;
- наскільки легко буде заточувати клинок;
- як ніж поводитиметься при неправильному використанні;
- наскільки вдало виконана геометрія;
- якої якості була термообробка в цілому.
Тому редакція вважає некоректним перетворювати показник HRC на універсальний критерій «хорошого» або «поганого» ножа.
Цифра повинна мати технологічний контекст
Для професійного опису ножа значення HRC має сенс тоді, коли читач розуміє, до якого матеріалу та якого технологічного стану воно належить.
Тому в технічному паспорті авторського ножа бажано розглядати HRC разом із:
- маркою сталі;
- типом термообробки;
- геометрією клинка;
- товщиною ріжучої кромки;
- кутом заточування;
- призначенням ножа;
- іншими істотними характеристиками.
Саме сукупність цих параметрів створює технічний портрет ножа.
Чесність технічної інформації важливіша за красиву цифру
Для авторського ножа особливо важливо відрізняти фактично виміряну характеристику від припущення, типового значення або інформації з технічної документації на сталь.
Якщо твердість конкретного клинка була виміряна — це можна зазначити як результат вимірювання.
Якщо виробник лише дотримувався технологічного режиму, для якого виробником сталі передбачений певний діапазон твердості, доцільно саме так і сформулювати інформацію.
Не варто створювати враження, що кожен конкретний клинок був перевірений приладом, якщо такого вимірювання не проводилося.
HRC не існує окремо від термообробки
Для Knife.net.ua принципово важливо підкреслити: марка сталі не є синонімом конкретної твердості.
Те, що на клинку використана певна сталь, ще не означає автоматичної наявності одного фіксованого значення HRC.
Результат залежить від технологічного процесу, режимів термообробки та фактичного стану матеріалу.
Тому професійна розмова про твердість завжди повинна повертатися до трикутника:
СТАЛЬ → ТЕРМООБРОБКА → HRC
А після цього до нього додаються геометрія, призначення та умови експлуатації.
HRC потрібно читати разом із призначенням ножа
Один і той самий рівень твердості може мати різний практичний сенс залежно від того, про який ніж ідеться.
Кухонний ніж, туристичний ніж, мисливський ніж, робочий інструмент і тонкий авторський ніж можуть мати різні вимоги до балансу властивостей.
Тому питання «який HRC правильний?» без уточнення призначення ножа часто поставлене неправильно.
Коректніше запитати:
«Який рівень твердості відповідає конкретній сталі, геометрії та призначенню цього ножа?»
Позиція Knife.net.ua
Knife.net.ua прагне розвивати українську ножову культуру через технічно точну, зрозумілу та практично корисну інформацію.
Ми вважаємо, що хороший технічний матеріал не повинен просто повідомляти читачеві цифру. Він повинен пояснювати, що ця цифра означає, чого вона не означає та як правильно використовувати її під час оцінювання ножа.
Саме тому в цій статті HRC розглядається не ізольовано, а в контексті сталі, термообробки, мікроструктури, геометрії, ріжучої кромки та реального призначення ножа.
📝 Редакційний висновок: HRC — важлива технічна характеристика, але не універсальна міра якості ножа. Професійне ставлення до цієї цифри полягає не в тому, щоб шукати максимально можливе значення, а в тому, щоб розуміти його місце в загальній конструкції та технології конкретного клинка.
56. АВТОРСЬКЕ ПРАВО
Матеріал «Твердість HRC — що означає твердість ножа і як правильно її оцінювати» є авторським редакційним матеріалом Knife.net.ua та створений для Бази знань Knife.net.ua.
Текст, структура матеріалу, редакційна подача, система розділів, пояснення, таблиці, формулювання та інші елементи авторського оформлення є частиною редакційного контенту Knife.net.ua.
Використання матеріалу
Матеріал призначений для ознайомлення, навчання та інформаційного використання читачами Knife.net.ua.
Дозволяється цитування невеликих фрагментів матеріалу за умови збереження їхнього змісту та обов'язкового зазначення джерела:
Knife.net.ua — База знань: «Твердість HRC — що означає твердість ножа і як правильно її оцінювати».
При використанні матеріалу в інтернеті бажано також робити активне посилання на відповідну сторінку Knife.net.ua.
Що не допускається
Не допускається повне або істотне відтворення матеріалу, його копіювання чи публікація під іншим авторством без відповідного дозволу правовласника.
Не допускається також копіювання структури статті разом із системою її розділів та редакційною подачею з метою створення матеріалу, який фактично відтворює оригінальну працю Knife.net.ua.
Цитування технічної інформації
Окремі технічні факти про ножові сталі, методи вимірювання твердості та металургійні процеси можуть бути засновані на загальнодоступних технічних знаннях, стандартах та документації виробників матеріалів.
Авторським матеріалом Knife.net.ua у такому випадку є не монополія на сам технічний факт, а його редакційна систематизація, структура, пояснення та авторська подача.
Тому під час використання матеріалу важливо відокремлювати загальновідомі технічні положення від конкретної авторської структури та тексту статті.
Редакційна відповідальність
Knife.net.ua прагне подавати технічну інформацію максимально коректно та зрозуміло. Водночас характеристики конкретної сталі, результати термообробки та фактична твердість конкретного ножа можуть залежати від технології виробництва, обладнання, методики вимірювання та інших умов.
Тому інформація цієї статті має освітній та довідково-аналітичний характер і не повинна використовуватися як заміна лабораторного дослідження конкретного виробу.
© Knife.net.ua
База знань Knife.net.ua
«Твердість HRC — що означає твердість ножа і як правильно її оцінювати»
Авторське право на оригінальний текст, структуру та редакційне оформлення матеріалу належить правовласнику відповідно до чинного законодавства.
Джерело при цитуванні: Knife.net.ua — База знань.
Післямова до розділів 55–56. На цьому етапі ми завершили технічну та редакційну частину основного матеріалу. Розділ 55 зафіксував головний принцип Knife.net.ua: HRC потрібно розуміти в контексті, а не перетворювати на простий рейтинг ножа.
Розділ 56 закріпив авторський статус матеріалу та правила його коректного цитування.
Залишаються два фінальні розділи. У 57. Короткий висновок: що насправді означає HRC ми зведемо всю логіку статті до єдиної системи — від сталі та термообробки до реальної поведінки ножа. А в 58. Що прочитати далі в Базі знань Knife.net.ua створимо логічний перехід читача до наступних матеріалів Бази знань.
Передмова до розділів 57–58. Ми пройшли весь шлях від простого запитання «що означає 60 HRC?» до значно складнішого розуміння твердості ножової сталі.
Ми розібрали саму шкалу Rockwell C, принцип вимірювання, зв'язок HRC із термообробкою, мікроструктурою, геометрією клинка, ріжучою кромкою та призначенням ножа. Окремо розглянули практичні відмінності між складаними, фіксованими, кухонними, туристичними, робочими та авторськими ножами.
Тепер залишається зібрати всі ці знання в одну систему. Саме це і є завданням 57-го розділу. А після нього ми зробимо природний перехід до інших матеріалів Бази знань Knife.net.ua.
57. КОРОТКИЙ ВИСНОВОК: ЩО НАСПРАВДІ ОЗНАЧАЄ HRC
Якщо після прочитання всієї статті залишити лише одну думку, вона повинна звучати так:
HRC — це показник твердості сталі, але не показник якості ножа.
На перший погляд це просте твердження. Але за ним стоїть майже вся логіка професійного розуміння ножової сталі.
HRC — це відповідь лише на одне запитання
Коли ми бачимо напис 60 HRC, він відповідає на конкретне технічне питання: який рівень твердості має матеріал за шкалою Rockwell C у результаті відповідного випробування.
Але HRC не відповідає автоматично на питання:
- яка це сталь;
- яка її хімічна структура;
- яка кількість та тип карбідів у ній сформувалися;
- наскільки якісно проведена термообробка;
- яка в'язкість клинка;
- яка його зносостійкість;
- наскільки добре він триматиме гостроту;
- наскільки легко його буде заточувати;
- наскільки вдало сформована геометрія;
- для яких умов він створений.
Тому HRC потрібно читати не як відповідь на всі запитання, а як одну важливу координату в технічному описі ножа.
Сталь визначає потенціал, термообробка розкриває його, HRC показує один із результатів
Для правильного розуміння ножа важливо бачити послідовність:
ХІМІЧНИЙ СКЛАД → СТРУКТУРА СТАЛІ → ТЕРМООБРОБКА → МІКРОСТРУКТУРА → ТВЕРДІСТЬ → ГЕОМЕТРІЯ → РІЖУЧА КРОМКА → РЕАЛЬНА ЕКСПЛУАТАЦІЯ.
Це не проста формула, де кожен наступний елемент автоматично визначається попереднім. Це система взаємодії.
Одна й та сама марка сталі може бути реалізована по-різному залежно від технології. Один і той самий HRC може зустрічатися у різних сталях. А два ножі з однаковою твердістю можуть мати зовсім різну поведінку через різницю в геометрії та призначенні.
Високий HRC не є самоціллю
У ножовій культурі легко виникає спокуса перетворити твердість на своєрідне змагання цифр.
58 HRC здається кращим за 57. 61 — кращим за 60. 63 — кращим за 61.
Але така логіка працює лише тоді, коли ми навмисно ігноруємо все інше.
Реальний ніж — це компроміс між твердістю, в'язкістю, зносостійкістю, геометрією та призначенням.
Найкращий рівень твердості — не максимальний, а відповідний конкретному завданню.
Для майстра HRC — це ще й інструмент технологічного контролю
Для виробника значення HRC має додаткове значення.
Воно дозволяє контролювати, наскільки отриманий матеріал відповідає запланованому технологічному стану після термообробки.
Але й тут одна цифра не повинна ставати єдиним критерієм.
Професійна оцінка передбачає розуміння того, як конкретна твердість пов'язана з режимом термообробки, мікроструктурою та призначенням клинка.
Для покупця HRC — це можливість ставити правильні питання
Покупцеві не обов'язково бути металургом, щоб грамотно читати технічний паспорт ножа.
Достатньо знати кілька принципових речей.
Яка сталь?
Яка заявлена твердість?
Чи була вона фактично виміряна?
Яке призначення ножа?
Яка його геометрія?
Якщо на ці питання є зрозумілі відповіді, цифра HRC перестає бути просто красивим технічним написом і стає частиною реальної інформації про виріб.
Ніж починається не з цифри
Саме це, мабуть, найважливіший висновок усієї статті.
Ніж не починається з HRC.
Він починається з задуму, вибору матеріалу, конструкції та технології.
Термообробка формує стан сталі. Геометрія визначає характер різання. Ріжуча кромка взаємодіє з матеріалом. А вже в реальній експлуатації вся система показує свій результат.
HRC допомагає нам зрозуміти одну важливу частину цієї системи.
Але ніж завжди більший за одну цифру.
🔹 Фінальний висновок Knife.net.ua
HRC — це не оцінка ножа, а вимірювана характеристика стану сталі.
Її справжня цінність проявляється тоді, коли ми розглядаємо твердість разом із маркою сталі, термообробкою, мікроструктурою, геометрією та призначенням ножа.
Тому професійний підхід до HRC полягає не в пошуку найбільшої цифри, а в розумінні того, чому саме такий рівень твердості обраний для конкретного ножа і як він працює в загальній системі його властивостей.
Саме так цифра HRC перетворюється з рекламної характеристики на справжню технічну інформацію.
58. ЩО ПРОЧИТАТИ ДАЛІ В БАЗІ ЗНАНЬ KNIFE.NET.UA
Стаття про HRC неминуче приводить нас до ширшого питання: що саме відбувається зі сталлю від моменту її виробництва до моменту, коли з неї формується готовий ніж?
Тому HRC не варто вивчати ізольовано. Це лише один вузол великої системи знань про ножові сталі, термообробку, геометрію та експлуатацію клинка.
Для поглиблення знань читачеві варто рухатися далі тематичними напрямками.
Ножові сталі — фундамент розуміння клинка
Перший природний напрямок — енциклопедія ножових сталей.
Саме марка сталі визначає хімічний склад матеріалу та його потенціал. Але для правильного розуміння недостатньо знати лише назву сталі.
Важливо розуміти, які легуючі елементи входять до її складу, які фази та карбіди можуть формуватися, для чого ця сталь створювалася та як вона поводиться після правильної термообробки.
→ Перейти до Бази знань Knife.net.ua
Термообробка ножових сталей
Після розуміння хімічного складу логічним наступним кроком стає термообробка.
Саме вона значною мірою визначає, у якому стані матеріал буде працювати в готовому ножі.
Загартування, відпуск, кріогенна обробка та інші технологічні операції потрібно розглядати не як набір окремих процедур, а як єдиний технологічний процес.
Це безпосередньо пов'язує тему термообробки з тією самою характеристикою HRC, яку ми детально розглядали в цій статті.
→ Читати матеріали про термообробку в Базі знань
Хімічний склад сталі: що роблять легуючі елементи
Наступний рівень — зрозуміти, чому одна сталь відрізняється від іншої.
Хром, ванадій, молібден, вольфрам, ніобій, кобальт, вуглець та інші елементи не просто додаються до сплаву як список інгредієнтів. Вони взаємодіють між собою та формують властивості матеріалу через складну систему фаз і мікроструктури.
Саме тут читач переходить від простого запам'ятовування назв сталей до справжнього розуміння металургії ножового клинка.
Геометрія ножа та ріжуча кромка
Наступний важливий напрямок — геометрія.
Навіть чудова сталь із добре виконаною термообробкою не компенсує невдалу геометрію.
Товщина клинка, спуски, товщина за ріжучою кромкою, кут заточування та форма самої кромки безпосередньо впливають на характер різання.
Тому після вивчення HRC особливо важливо зрозуміти, як твердість і геометрія працюють разом.
Зносостійкість, в'язкість і утримання гостроти
Ще один логічний напрямок — взаємозв'язок основних механічних властивостей ножової сталі.
Твердість ≠ зносостійкість ≠ в'язкість.
Ці поняття пов'язані між собою, але описують різні характеристики матеріалу.
Їхнє розуміння дозволяє значно точніше оцінювати сталі та готові ножі, не зводячи всю розмову до одного показника HRC.
Енциклопедія ножових сталей Knife.net.ua
У Базі знань Knife.net.ua поступово формується системна енциклопедія ножових сталей — від поширених марок до спеціалізованих високотехнологічних матеріалів.
Серед напрямків, які варто досліджувати:
- N690;
- CPM S90V;
- CPM S125V;
- M390;
- Elmax;
- MagnaCut;
- K390;
- Vanadis 10;
- Damasteel;
- D2;
- та інші сталі, які використовуються у сучасному ножовому виробництві.
→ Досліджувати Енциклопедію ножових сталей Knife.net.ua
Для майстрів: від сталі до готового ножа
Якщо ви створюєте авторські ножі, тему HRC варто розглядати ширше — як частину повного технологічного ланцюга:
сталь → термообробка → твердість → геометрія → заточування → контроль → технічний паспорт → готовий авторський ніж.
Саме такий системний підхід дозволяє перетворити окрему технічну характеристику на професійно описаний виріб.
Для покупців: як читати технічний паспорт ножа
Якщо ви купуєте авторський ніж, не обмежуйтеся рекламним описом.
Звертайте увагу на повний набір характеристик: марку сталі, твердість, геометрію, розміри, матеріали руків'я, спосіб виготовлення, призначення та особливості догляду.
Саме тому на Knife.net.ua розвивається формат «Паспорта авторської роботи» — системного опису ножа, у якому технічні характеристики поєднуються з інформацією про сам виріб та його автора.
📌 Фінальна редакційна примітка Knife.net.ua
База знань Knife.net.ua створюється як єдина система взаємопов'язаних матеріалів про ножові сталі, технологію виготовлення та українське авторське ножове мистецтво.
Тому кожна окрема стаття — це не ізольований текст, а частина більшої енциклопедії. Чим більше таких матеріалів пов'язано між собою, тим точніше читач може перейти від простого запитання до глибокого розуміння предмета.
Післямова до розділів 57–58. На цьому ми завершуємо повну статтю про твердість HRC — від базового визначення до професійного трактування показника в авторському ножовому виробництві.
Головна ідея статті залишається простою: HRC важливий, але він має сенс лише в контексті всієї конструкції та технології ножа.
Тепер стаття готова до фінального редакційного етапу: перевірки всіх 58 розділів, узгодження внутрішніх посилань, анкорів, SEO-структури, змісту з якорями та остаточного HTML для OpenCart.
Наступний логічний етап — генеральна фінальна перевірка всієї статті 1–58 перед публікацією.