1. Що таке гартування ножової сталі
Гартування ножової сталі — це етап термічної обробки, під час якого сталь нагрівають до певної температури, витримують у відповідному температурному режимі, а потім охолоджують із заданою швидкістю. Мета процесу — сформувати таку структуру металу, яка забезпечить необхідне поєднання твердості, міцності, зносостійкості та в'язкості.
На перший погляд гартування може здаватися простим: нагріти сталь і швидко її охолодити. Насправді це значно складніший процес. Результат залежить від марки сталі, температури нагрівання, часу витримки, способу охолодження, геометрії клинка та подальшого відпуску.
Під час гартування змінюється внутрішня структура сталі. Саме ці структурні зміни визначають, наскільки твердим і зносостійким може стати майбутній клинок та наскільки добре він буде протистояти навантаженням.
📌 Редакційна примітка Knife.net.ua
Щоб побачити, як гартування пов’язане з іншими етапами повного технологічного циклу, дивіться матеріал «Термообробка. Що таке добре і що таке погано».
Гартування не є способом «зробити метал просто твердішим». Це керований процес зміни структури сталі. Тому одна й та сама марка сталі після правильної та неправильної термічної обробки може мати дуже різні реальні властивості.
Що відбувається зі сталлю під час гартування
Щоб зрозуміти принцип гартування, необхідно уявити сталь не як однорідний шматок металу, а як матеріал із певною внутрішньою структурою. У ній присутня металева матриця, різні фази та, залежно від складу, карбіди й інші структурні складові.
Під час нагрівання до температури аустенізації структура сталі змінюється: формується аустеніт, у якому вуглець та частина легувальних елементів можуть перебувати в іншому стані. Після подальшого контрольованого охолодження аустеніт може перетворюватися на мартенсит — дуже тверду структурну складову загартованої сталі.
При цьому процес не зводиться лише до перетворення «аустеніт → мартенсит». У легованих ножових сталях важливу роль відіграють також карбіди, їхня кількість, розмір і розподіл, а також можливий залишковий аустеніт.
Чому гартування настільки важливе для ножа
Марка сталі визначає потенційні властивості матеріалу, але не гарантує, що кожен ніж із цієї сталі автоматично матиме однакову твердість або однакову поведінку під час роботи.
Саме термічна обробка дозволяє реалізувати значну частину цього потенціалу. Якщо режим гартування підібрано правильно, структура сталі формується відповідно до її призначення. Якщо ж режим порушено, можна отримати недостатню твердість, надмірну кількість залишкового аустеніту, перегріту структуру, деформації або навіть тріщини.
Гартування — це не окремий процес
У практичній термічній обробці гартування розглядають разом з іншими етапами. Після нього зазвичай необхідний відпуск, який допомагає скоригувати властивості загартованої сталі та зменшити небажані внутрішні напруження.
Для різних марок сталі також можуть застосовуватися попередній підігрів, контрольована атмосфера, вакуумне нагрівання, кріогенна або субнульова обробка та інші технологічні операції. Конкретний набір етапів залежить від складу сталі та вимог до готового виробу.
💡 Варто запам'ятати
Гартування — це керована зміна структури сталі шляхом нагрівання та охолодження. Його завдання полягає не просто у збільшенні твердості, а у формуванні потрібного балансу властивостей майбутнього ножа.
🛒 Інформація для покупця
При виборі ножа не варто оцінювати його тільки за написом на клинку — «CPM», «Böhler», «N690», «D2» або іншою назвою сталі. Важливо, наскільки якісно виробник виконав термічну обробку та чи відповідає вона конкретній марці сталі.
📝 Короткий висновок
Гартування — один із ключових етапів створення ножа. Воно змінює внутрішню структуру сталі та дозволяє отримати необхідні експлуатаційні властивості. Хороша сталь без правильної термічної обробки не розкриває свого повного потенціалу.
2. Навіщо сталь нагрівають перед гартуванням
Нагрівання перед гартуванням необхідне для того, щоб підготувати внутрішню структуру сталі до подальшого перетворення під час охолодження. Саме на цьому етапі створюються умови для утворення аустеніту — структури, з якої після правильного охолодження формується значна частина мартенситної структури загартованої сталі.
Температура нагрівання при цьому не може бути довільною. Для кожної марки сталі існує свій рекомендований діапазон аустенізації, який визначається її хімічним складом і необхідним режимом термічної обробки.
📌 Редакційна примітка Knife.net.ua
Нагрівання перед гартуванням — це не просто «добре розігріти метал». Необхідно досягти потрібного структурного стану, але водночас не перегріти сталь і не допустити небажаних змін її мікроструктури.
Яку мету має нагрівання
Під час нагрівання створюються умови для формування необхідного аустенітного стану. Детальніше, що таке аустеніт і як формується його склад, розглянемо в наступному розділі.
Для практичного гартування важливо, щоб сталь увійшла в етап охолодження з правильно підготовленою структурою.
Чому недостатньо просто нагріти сталь
Якщо сталь нагріти недостатньо, необхідні структурні перетворення можуть пройти не повністю. У результаті після охолодження матеріал може не отримати очікуваної твердості та інших властивостей.
З іншого боку, надмірне нагрівання також небажане. Воно може призвести до надмірного росту зерна аустеніту, небажаного розчинення частини карбідів, підвищення деформаційних ризиків та інших проблем залежно від конкретної сталі й режиму.
Роль вуглецю під час нагрівання
Вуглець бере участь у формуванні аустеніту та надалі впливає на твердість мартенситу. Скільки саме вуглецю переходить у твердий розчин, залежить від температури аустенізації, витримки та карбідної структури конкретної сталі.
Роль легувальних елементів
Легувальні елементи змінюють температури перетворень, прогартовуваність і поведінку карбідів. Саме тому одна й та сама температура нагрівання не може бути універсальною для всіх ножових сталей.
Чому важлива правильна температура
Температура аустенізації має забезпечити необхідні структурні зміни, але не повинна бути надмірною. Для кожної сталі існує технологічне «вікно», у межах якого можна отримати потрібний результат.
У промисловій термічній обробці температуру контролюють значно точніше, ніж це можливо визначити візуально за кольором розігрітого металу. Саме тому професійне гартування передбачає контроль температури та часу витримки відповідно до технологічного режиму конкретної сталі.
Що відбувається з карбідами
Під час аустенізації частина карбідів може залишатися нерозчиненою, а частина — розчинятися. Важливим є не повне розчинення, а той стан карбідної структури та аустеніту, який передбачений режимом конкретної сталі.
Чому не можна використовувати один режим для всіх ножів
Універсальної температури гартування для всіх ножових сталей не існує. Високовуглецеві, нержавіючі, порошкові та інструментальні сталі можуть потребувати принципово різних температурних режимів.
Тому під час виготовлення ножа терміст повинен орієнтуватися на рекомендації виробника сталі або перевірений технологічний режим саме для цієї марки, а не на загальні правила для «всіх ножових сталей».
💡 Варто запам'ятати
Сталь нагрівають перед гартуванням для формування необхідного аустенітного стану. Недостатній нагрів може не забезпечити потрібних перетворень, а надмірний — пошкодити оптимальну структуру.
🛒 Інформація для покупця
Якщо виробник ножа вказує тільки марку сталі, але нічого не говорить про термічну обробку, це не дозволяє повністю оцінити потенціал клинка. Для якісного ножа важлива не тільки сталь, а й правильно підібраний та контрольований режим її термічної обробки.
📝 Короткий висновок
Нагрівання перед гартуванням потрібне для підготовки сталі до структурного перетворення. Правильна температура аустенізації визначає, у якому стані сталь увійде в етап охолодження. Саме тому температура гартування завжди повинна відповідати конкретній марці сталі.
3. Аустенізація — підготовка сталі до гартування
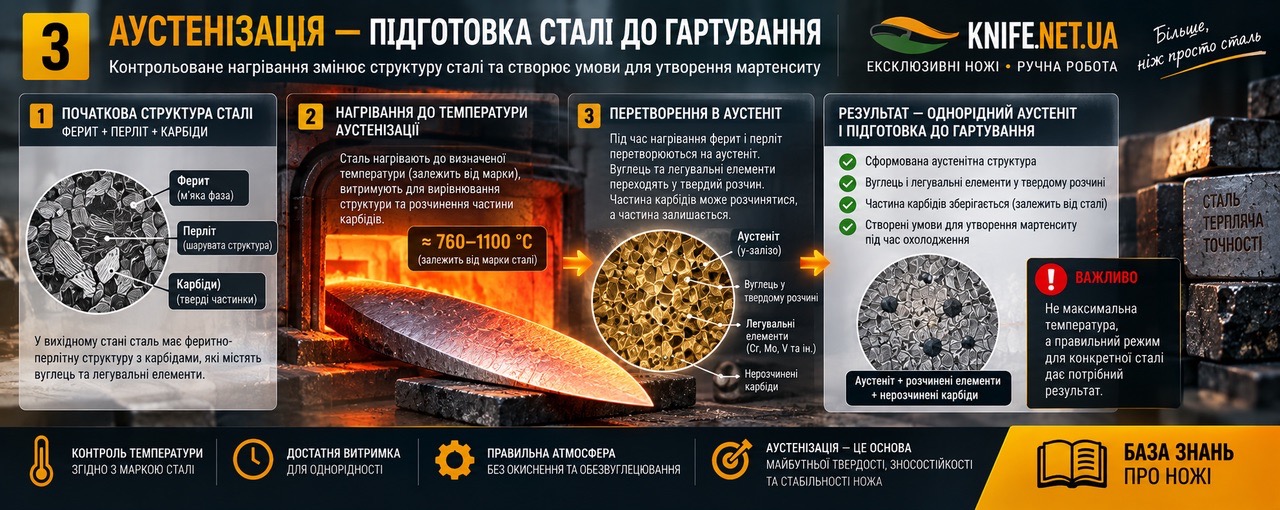
Аустенізація — це етап термічної обробки, під час якого сталь нагрівають до температури, за якої формується необхідна кількість аустеніту. Саме цей стан є основою для подальшого гартування та утворення мартенситної структури під час контрольованого охолодження.
Простіше кажучи, аустенізація — це підготовка сталі до моменту, коли її структура повинна змінитися в результаті швидкого охолодження. Але важливо не просто нагріти метал до певної цифри на термометрі. Потрібно забезпечити правильне співвідношення аустеніту, розчинених елементів і нерозчинених карбідів.
📌 Редакційна примітка Knife.net.ua
Аустенізація — один із найважливіших моментів усього процесу гартування. Саме тут визначається, у якому структурному стані сталь буде охолоджуватися. Тому правильний режим аустенізації безпосередньо впливає на кінцеву твердість і баланс властивостей клинка.
Що таке аустеніт
Аустеніт — це високотемпературна фаза сталі, у якій атоми вуглецю можуть перебувати в твердому розчині в іншій кристалічній структурі заліза. Для ножової сталі це принципово важливий стан, оскільки саме з аустеніту під час відповідного охолодження формується мартенсит.
Аустеніт не слід сприймати просто як «м'яку сталь». Його властивості та поведінка залежать від температури, хімічного складу сталі та кількості розчиненого вуглецю й легувальних елементів.
Для чого потрібно сформувати аустеніт
Основна мета аустенізації — підготувати сталь до подальшого структурного перетворення. Під час нагрівання частина початкової структури сталі переходить в аустеніт, а частина карбідів може залишатися нерозчиненою.
Після цього швидке або контрольоване охолодження дозволяє перетворити значну частину аустеніту на мартенсит. Саме мартенситна складова забезпечує високу твердість загартованої сталі.
Що відбувається з вуглецем
Під час аустенізації частина вуглецю переходить у твердий розчин в аустеніті. Кількість цього розчиненого вуглецю має велике значення для подальшого формування мартенситу та потенційної твердості сталі.
Однак для легованих ножових сталей важливо зберегти правильний баланс. Якщо розчинити занадто мало легувальних елементів і вуглецю, можна не отримати необхідних властивостей. Якщо ж температура буде надмірною або витримка занадто тривалою, структура може змінитися небажаним чином.
Що відбувається з карбідами
У багатьох ножових сталях карбіди є важливою частиною мікроструктури. Під час аустенізації одні карбіди можуть залишатися переважно нерозчиненими, тоді як інші частково розчиняються.
Це має практичне значення. Нерозчинені карбіди можуть сприяти зносостійкості, а кількість легувальних елементів, що перейшла в аустеніт, впливає на властивості матриці після гартування.
Саме тому для високозносостійких порошкових сталей режим аустенізації є особливо важливим: він повинен забезпечити потрібний баланс між розчиненням частини карбідів і збереженням необхідної карбідної структури.
Чому температура аустенізації різна для різних сталей
Кожна марка сталі має власний хімічний склад. Вуглець і легувальні елементи змінюють температури фазових перетворень та поведінку карбідів під час нагрівання.
Тому температура аустенізації для однієї сталі може бути непридатною для іншої. Особливо це помітно при порівнянні простих вуглецевих сталей із високолегованими, нержавіючими, порошковими та швидкорізальними сталями.
Що буде при недостатній аустенізації
Якщо сталь не нагріта до необхідного режиму або витримка недостатня, частина структури може не перейти в потрібний аустенітний стан. У результаті після охолодження можна отримати нижчу твердість або інший, ніж очікувалося, баланс властивостей.
Що буде при надмірній аустенізації
Надмірне нагрівання також не є перевагою. Залежно від конкретної сталі воно може спричинити надмірне розчинення карбідів, збільшення зерна аустеніту, зростання внутрішніх напружень та підвищення ризику деформації або інших небажаних наслідків.
Тому завдання терміста полягає не в тому, щоб нагріти сталь «якомога сильніше», а в тому, щоб забезпечити правильний температурно-часовий режим.
Аустенізація — це баланс
Для ножової сталі правильна аустенізація — це компроміс між кількома факторами: необхідним рівнем розчинення вуглецю та легувальних елементів, збереженням потрібної карбідної структури, контролем зерна та підготовкою сталі до наступного етапу охолодження.
💡 Варто запам'ятати
Аустенізація — це підготовка сталі до гартування. Під час нагрівання формується аустеніт, частина карбідів може розчинятися, а частина залишається нерозчиненою. Правильний баланс цих процесів визначає подальшу поведінку сталі.
🛒 Інформація для покупця
Під час вибору ножа важливо розуміти: одна й та сама сталь може демонструвати різні властивості залежно від термічної обробки. Тому сама назва сталі не є повною характеристикою готового клинка.
📝 Короткий висновок
Аустенізація створює необхідний структурний стан сталі перед охолодженням. Правильна аустенізація — це не максимальне нагрівання, а точно підібраний режим для конкретної марки сталі.
4. Що відбувається зі сталлю під час нагрівання
Під час нагрівання сталі для гартування відбуваються зміни на мікроскопічному рівні. Атоми металу отримують більше теплової енергії, змінюється кристалічна структура, починаються фазові перетворення, а вуглець і легувальні елементи перерозподіляються між металевою матрицею та карбідами.
Саме тому нагрівання — це не просто підготовка клинка до охолодження. Воно фактично формує вихідний стан, із якого почнеться процес гартування.
📌 Редакційна примітка Knife.net.ua
Уявляти гартування як просте «нагріли — охолодили» недостатньо. Найважливіші зміни починаються ще до охолодження: саме під час нагрівання формується аустеніт і визначається, які елементи перейдуть у твердий розчин, а які залишаться у вигляді карбідів.
Перші зміни під час нагрівання
З підвищенням температури зростає рухливість атомів і активізуються дифузійні процеси. Структура сталі поступово переходить до високотемпературного стану, необхідного для подальшої аустенізації.
Перехід до аустенітної структури
У процесі аустенізації змінюється кристалічна структура матриці, а частина вуглецю та легувальних елементів переходить у твердий розчин. Для реального клинка важливо, щоб цей стан сформувався достатньо рівномірно по перерізу.
Розчинення вуглецю та легувальних елементів
Під час аустенізації частина вуглецю та легувальних елементів переходить із карбідної фази в аустеніт. Це змінює склад аустеніту та його подальшу поведінку під час охолодження.
У різних сталях цей процес проходить по-різному. Деякі карбіди розчиняються легше, інші є значно стабільнішими. Тому для високохромистих, ванадієвих, молібденових та інших легованих сталей температурний режим має особливе значення.
Чому карбіди не обов'язково повинні повністю розчинитися
Для ножової сталі повне розчинення всіх карбідів не є універсальною метою. Карбіди можуть бути важливою частиною мікроструктури та сприяти зносостійкості.
Завдання термічної обробки полягає у формуванні оптимального співвідношення між властивостями матриці та карбідної фази. Саме тому надмірне розчинення карбідів може бути не менш небажаним, ніж недостатнє.
Що таке зерно аустеніту
Під час формування аустеніту виникають та ростуть аустенітні зерна. Їхній розмір має значення для властивостей сталі після гартування.
Контроль росту зерна є однією з причин, чому не можна бездумно підвищувати температуру або збільшувати час витримки. Надмірний ріст зерна може негативно вплинути на баланс механічних властивостей та підвищити ризик деформацій.
Чому важлива рівномірність нагрівання
Клинок має певну геометрію: товстий обух, тонші спуски та дуже тонку ріжучу кромку. Різні ділянки нагріваються неоднаково, тому контроль температури та способу нагрівання має велике значення.
Якщо температура в різних частинах клинка суттєво відрізняється, структурні перетворення також можуть проходити нерівномірно. Це може впливати на твердість, деформацію та повторюваність результату.
Що відбувається з поверхнею сталі
При нагріванні в неконтрольованій атмосфері поверхня сталі може взаємодіяти з киснем. У результаті утворюється окалина, а за певних умов може відбуватися зневуглецювання поверхневого шару.
Зневуглецьований шар має інший склад, ніж основний метал, і може мати нижчу твердість після гартування. Саме тому професійна термічна обробка часто передбачає використання вакууму, захисної атмосфери або інших способів контролю середовища нагрівання.
Чому час витримки також має значення
Досягнення потрібної температури ще не означає, що весь переріз клинка вже перебуває в однаковому структурному стані. Потрібен відповідний час для прогрівання та завершення необхідних процесів.
Однак надмірно тривала витримка також може бути шкідливою. Тому температура та час витримки завжди розглядаються разом.
Нагрівання визначає стартові умови для гартування
До моменту початку охолодження сталь уже має певний стан: сформований аустеніт, певну кількість розчинених елементів, нерозчинені карбіди та певний розмір зерна. Саме з цього стану починається наступна стадія — перетворення структури під час охолодження.
💡 Варто запам'ятати
Під час нагрівання сталь не просто стає гарячою. Змінюється її кристалічна структура, формується аустеніт, частина карбідів розчиняється, а вуглець і легувальні елементи переходять у новий стан.
🛒 Інформація для покупця
Якість нагрівання неможливо надійно оцінити лише за кольором розігрітого клинка. Професійне гартування передбачає контроль температури та часу, а для багатьох сучасних ножових сталей — також контроль атмосфери нагрівання.
📝 Короткий висновок
Нагрівання формує структурний стан, із якого починається гартування. Саме тому правильний нагрів — фундамент майбутньої твердості, зносостійкості та механічних властивостей клинка.
5. Критичні температури та їхнє значення
Під час нагрівання сталі відбуваються певні структурні перетворення. Температури, за яких ці перетворення починаються або завершуються, називають критичними температурами. Вони мають принципове значення для термічної обробки, оскільки визначають, коли структура сталі переходить в інший стан.
Для ножової сталі критичні температури залежать від її хімічного складу. Вміст вуглецю, хрому, молібдену, ванадію, вольфраму та інших легувальних елементів може суттєво змінювати характер і температурний діапазон фазових перетворень.
📌 Редакційна примітка Knife.net.ua
Критична температура — це не універсальна цифра для всіх сталей. Для терміста важливо знати саме поведінку конкретної марки сталі та використовувати рекомендований виробником режим аустенізації.
Що означає «критична температура»
У найпростішому поясненні критичною називають температуру, біля якої в сталі відбувається важливе фазове перетворення. При нагріванні та охолодженні ці температури можуть відрізнятися, тому в науковій та технічній літературі використовуються окремі позначення для різних напрямків перетворень.
Для практичного гартування ножів головне розуміти сам принцип: сталь повинна пройти через відповідний температурний діапазон, щоб сформувати необхідний аустенітний стан перед охолодженням.
Критичні температури при нагріванні
Під час нагрівання феритно-перлітна або інша початкова структура сталі поступово переходить до аустенітного стану. У вуглецевих і легованих сталях цей процес не обов'язково відбувається при одній-єдиній температурі.
Існує температурний інтервал, у межах якого починаються та завершуються відповідні перетворення. Його положення залежить від складу сталі.
Чому легування змінює критичні температури
Легувальні елементи впливають на стабільність різних фаз і на поведінку вуглецю та карбідів. Одні елементи можуть зміщувати температури фазових перетворень, інші — впливати на швидкість дифузійних процесів або стабільність карбідів.
Саме тому високолеговані ножові сталі не можна розглядати за тими самими правилами, що й прості вуглецеві сталі.
Чим критична температура відрізняється від температури гартування
Ці поняття пов'язані, але не є тотожними.
Критична температура характеризує область, у якій відбувається певне структурне перетворення. Температура аустенізації або гартування — це конкретний технологічний режим, який обирають для отримання потрібної структури перед охолодженням.
Тому не можна просто визначити критичну температуру і сказати: «ось до цієї температури й треба гартувати». Реальний режим включає температуру аустенізації, час витримки та спосіб охолодження.
Що відбувається вище критичного діапазону
Після переходу до необхідного аустенітного стану подальше підвищення температури не означає автоматичного покращення властивостей. Для кожної сталі існує оптимальний технологічний режим.
Надмірне підвищення температури може спричинити небажані зміни: надмірний ріст зерна, зміну кількості розчинених карбідів і легувальних елементів, збільшення деформаційних ризиків та інші проблеми.
Критичні температури під час охолодження
Під час охолодження структура сталі також проходить через температурні області, у яких можливі різні перетворення. Швидкість охолодження визначає, які саме з них відбудуться.
Якщо охолодження достатньо швидке, дифузійні перетворення можуть бути пригнічені, і аустеніт переходить у мартенсит. Якщо ж охолодження відбувається повільніше, можуть формуватися інші структурні складові.
Чому терміст повинен знати не одну температуру
Правильне гартування — це послідовність процесів. Потрібно враховувати початкову структуру сталі, температуру аустенізації, час витримки, швидкість нагрівання та охолодження, а також подальший відпуск.
Тому професійний режим термічної обробки не можна звести до однієї цифри на кшталт «гартувати при X °C».
💡 Варто запам'ятати
Критична температура — це орієнтир для розуміння фазових перетворень, а не готовий рецепт гартування. Реальний режим завжди залежить від конкретної марки сталі та технології її обробки.
🛒 Інформація для покупця
Якщо ви бачите в описі ножа лише марку сталі та твердість HRC, це ще не розповідає всієї історії. Реальні властивості клинка залежать від того, наскільки правильно був підібраний і виконаний режим термічної обробки.
📝 Короткий висновок
Критичні температури показують, у яких температурних областях відбуваються важливі структурні перетворення. Знання цих процесів дозволяє правильно визначити режим аустенізації та подальшого гартування конкретної сталі.
6. Чому температуру гартування не можна вибирати навмання
Температура гартування — одна з найважливіших змінних у термічній обробці ножової сталі. Її не можна визначати за принципом «чим гарячіше, тим твердіше». Для кожної марки сталі існує рекомендований температурний режим, який враховує її хімічний склад, карбідну структуру та призначення.
Неправильно підібрана температура може призвести як до недостатньої твердості, так і до небажаних структурних змін. У деяких випадках помилка в режимі може проявитися не одразу, а лише під час експлуатації ножа.
📌 Редакційна примітка Knife.net.ua
Одна з найпоширеніших помилок у спрощеному розумінні термічної обробки — вважати, що для отримання максимальної твердості достатньо сильніше нагріти сталь. Насправді надмірна температура може погіршити баланс властивостей і навіть знизити якість готового клинка.
Кожна сталь має свій температурний режим
Хімічний склад сталі визначає її поведінку під час аустенізації. Вміст вуглецю та легувальних елементів, типи карбідів і їхня стабільність визначають, яка температура потрібна для отримання необхідного аустенітного стану.
Наприклад, режими для простих вуглецевих сталей, нержавіючих сталей і високованадієвих порошкових сталей можуть суттєво відрізнятися.
Що станеться при занадто низькій температурі
Якщо температура недостатня, необхідна кількість аустеніту може не сформуватися або частина потрібних структурних перетворень відбудеться неповністю.
У результаті після охолодження сталь може не досягти очікуваної твердості та не реалізувати повний потенціал своєї мікроструктури.
Що станеться при занадто високій температурі
Надмірне нагрівання може мати цілу низку небажаних наслідків. Залежно від марки сталі воно може спричинити:
- надмірний ріст зерна аустеніту;
- небажане розчинення частини карбідів;
- зміну кількості вуглецю та легувальних елементів у аустеніті;
- збільшення кількості залишкового аустеніту;
- підвищення ризику деформації клинка;
- підвищення ризику тріщин під час або після охолодження.
Конкретний наслідок залежить від складу сталі та фактичного режиму, тому не кожен із цих ефектів обов'язково виникає одночасно.
Чому «максимальна твердість» не завжди є метою
Навіть якщо певний режим дозволяє отримати вищу твердість, це не означає автоматично, що ніж стане кращим.
Для реального клинка важливий баланс між твердістю, міцністю, в'язкістю, зносостійкістю та стабільністю ріжучої кромки. Надмірне прагнення до одного показника може погіршити інші.
Температура повинна відповідати карбідній структурі
У легованих ножових сталях карбіди є важливою частиною мікроструктури. Під час нагрівання частина з них може розчинятися. Підвищення температури змінює ступінь цього розчинення.
Якщо режим підібрано правильно, можна отримати необхідний баланс між твердою матрицею та карбідами. Якщо ж температура надмірна, структура може відійти від оптимального стану.
Чому не можна копіювати режим з іншої сталі
Навіть якщо дві сталі мають схожу твердість або використовуються для ножів одного типу, це не означає, що їх можна гартувати однаково.
Наприклад, режими для двох нержавіючих сталей можуть відрізнятися через різний вміст вуглецю, хрому, молібдену, ванадію та інших елементів. Те саме стосується різних порошкових сталей.
Звідки брати правильний режим
Найнадійнішим джерелом є технічна документація виробника сталі. У ній можуть бути наведені рекомендовані температури аустенізації, час витримки, спосіб охолодження, параметри відпуску та інші технологічні умови.
Для складних сучасних сталей важливо дотримуватися саме перевірених режимів, а не покладатися на загальні поради з інтернету.
Чому контроль температури має значення
Візуальна оцінка температури за кольором розігрітого металу недостатньо точна для багатьох сучасних ножових сталей. Професійна термічна обробка передбачає використання обладнання, яке дозволяє контролювати температуру та час із необхідною точністю.
Для частини високолегованих сталей особливо важливими можуть бути також вакуумне нагрівання або контрольована атмосфера, які допомагають зменшити окислення та ризик зневуглецювання поверхні.
💡 Варто запам'ятати
Правильна температура гартування — це не найвища можлива температура. Це температура, яка відповідає конкретній сталі та дозволяє отримати потрібний баланс структури й властивостей.
🛒 Інформація для покупця
Якщо виробник ножа заявляє конкретну твердість, це ще не означає, що ніж автоматично має найкращі можливі властивості. Важливо, щоб заявлена твердість була отримана правильним режимом термічної обробки та відповідала призначенню клинка.
📝 Короткий висновок
Температуру гартування не вибирають навмання або за принципом «гарячіше — краще». Кожна марка сталі потребує свого технологічного режиму, а його правильність визначає, наскільки повно буде реалізовано потенціал матеріалу.
7. Витримка при температурі аустенізації
Витримка при температурі аустенізації — це час, протягом якого сталь після досягнення необхідної температури залишається в заданому температурному режимі перед початком охолодження. Її завдання — дати можливість необхідним структурним процесам пройти достатньо повно по всьому перерізу клинка.
Сам факт досягнення заданої температури ще не означає, що весь клинок перебуває в однаковому стані. Товщина металу, форма клинка та спосіб нагрівання впливають на швидкість прогрівання. Тому температура та час витримки завжди розглядаються разом.
📌 Редакційна примітка Knife.net.ua
Витримка — це не правило «чим довше, тим краще». Надто короткий час може не забезпечити необхідних структурних змін, а надмірна витримка при високій температурі може сприяти росту зерна, небажаному розчиненню карбідів та іншим проблемам. Оптимальний час залежить від конкретної сталі й геометрії заготовки.
Навіщо потрібна витримка
Після нагрівання поверхня клинка може досягти заданої температури раніше, ніж його внутрішні ділянки. Крім того, структурні процеси всередині сталі потребують певного часу.
Витримка дозволяє стабілізувати температурний стан заготовки та забезпечити необхідний перебіг аустенізації перед охолодженням.
Чому товщина клинка має значення
Тонка заготовка прогрівається швидше, ніж масивна. У ножовому клинку при цьому можуть бути ділянки різної товщини: обух, спуски та ріжуча кромка.
Тому час, необхідний для рівномірного прогрівання, залежить від конкретної геометрії та обладнання. Не можна бездумно переносити режим, розрахований на одну товщину заготовки, на іншу.
Що відбувається під час витримки
Під час витримки продовжуються процеси аустенізації. Частина карбідів може розчинятися, а вуглець і легувальні елементи перерозподіляються між фазами.
Саме тому час витримки впливає не тільки на рівномірність прогрівання, а й на кінцевий склад аустеніту та стан мікроструктури перед охолодженням.
Чому занадто коротка витримка небажана
Якщо охолодження розпочати занадто рано, внутрішня частина клинка може не встигнути прогрітися до необхідного стану. Аустенізація може бути неповною, а результат після гартування — нерівномірним або нижчим за очікуваний.
Особливо важливо це для сталей і заготовок, де потрібен точний контроль температури та часу.
Чому занадто довга витримка також небажана
Збільшення часу витримки не означає автоматичного покращення результату. При тривалому перебуванні сталі при високій температурі можуть посилюватися небажані процеси.
Залежно від конкретної сталі це може включати надмірний ріст зерна, збільшення розчинення карбідів, зміну складу аустеніту, зростання кількості залишкового аустеніту та підвищення ризику деформації.
Витримка та розчинення карбідів
У легованих ножових сталях час витримки впливає на те, скільки часу мають карбіди для взаємодії з матрицею. Одні карбіди можуть частково розчинятися швидше, інші залишаються значно стабільнішими.
Для високозносостійких сталей це особливо важливо, оскільки карбідна структура є одним із ключових факторів їхньої поведінки під час різання.
Чи існує універсальний час витримки
Ні. Універсального часу, який підходив би для всіх ножових сталей, не існує.
Рекомендації залежать від марки сталі, товщини заготовки, температури аустенізації, способу нагрівання та технології термічної обробки. Саме тому режими слід брати з технічної документації виробника сталі або з перевірених технологічних методик.
Чи потрібно витримувати вже нагрітий до температури клинок
У професійній термічній обробці час витримки визначається технологічним режимом. Важливо правильно розуміти, від якої точки відраховується цей час: це може залежати від конкретного обладнання та методики.
Для ножового виробництва особливо важливо уникати ситуації, коли терміст просто орієнтується на час у печі без урахування фактичного прогрівання заготовки.
💡 Варто запам'ятати
Витримка потрібна для правильного завершення аустенізації, але довше не означає краще. Оптимальний час визначається конкретною сталлю, температурою, товщиною та технологією нагрівання.
🛒 Інформація для покупця
Покупцеві не потрібно самостійно розраховувати час витримки для готового ножа. Але варто розуміти принцип: якісний клинок потребує не лише правильної сталі, а й правильної термічної обробки, у якій температура та час узгоджені між собою.
📝 Короткий висновок
Витримка забезпечує необхідний час для прогрівання та структурних перетворень сталі. Її тривалість повинна бути достатньою, але не надмірною, і завжди відповідати конкретному режиму термічної обробки.
8. Охолодження після аустенізації — критично важливий етап гартування
Після завершення аустенізації починається етап, який безпосередньо визначає, у яку структуру перетвориться аустеніт. Швидкість і характер охолодження мають вирішальне значення для формування мартенситу та інших структурних складових.
Саме тому гартування не можна оцінювати лише за температурою нагрівання. Навіть правильно аустенізована сталь може не отримати очікуваних властивостей, якщо її охолоджувати неправильно.
📌 Редакційна примітка Knife.net.ua
Після нагрівання терміст фактично «запускає» процес формування кінцевої структури. Завдання охолодження — пройти критичні температурні області з такою швидкістю, щоб отримати потрібне співвідношення мартенситу та інших структурних складових.
Чому охолодження настільки важливе
Аустеніт є високотемпературною фазою. При охолодженні він стає нестабільним і може перетворюватися на різні структурні складові залежно від температури та швидкості охолодження.
Якщо охолодження відбувається достатньо швидко, дифузійні перетворення пригнічуються, і значна частина аустеніту може перетворитися на мартенсит. Саме це є основою процесу гартування.
Що означає «швидко охолодити»
Швидке охолодження не означає, що сталь завжди потрібно занурювати у воду. Потрібна швидкість охолодження залежить від конкретної марки сталі.
Для одних сталей необхідне інтенсивніше охолодження, тоді як леговані сталі можуть бути розраховані на охолодження в маслі, газі або навіть на повітрі за відповідним технологічним режимом.
Що відбувається при проходженні критичного діапазону
Під час охолодження сталь проходить температурні області, у яких можливі різні перетворення. Щоб сформувати переважно мартенситну структуру, потрібно пройти небажані для цього перетворення діапазони з відповідною швидкістю.
Конкретна необхідна швидкість залежить від хімічного складу та стану сталі, тому її не можна задавати однією універсальною цифрою.
Що відбувається при недостатньо швидкому охолодженні
Якщо охолодження в критичному діапазоні відбувається надто повільно, частина аустеніту може перетворитися на структури, які не забезпечують потрібної для ножа твердості.
У результаті клинок може не досягти очікуваної твердості та зносостійкості, навіть якщо температура аустенізації була підібрана правильно.
Чому занадто інтенсивне охолодження теж не завжди добре
З іншого боку, максимально різке охолодження не є універсально найкращим рішенням. Воно може збільшувати термічні та структурні напруження, а разом із ними — ризик короблення або тріщин.
Особливо це важливо для тонких клинків, складної геометрії та сталей, чутливих до деформацій під час гартування.
Що відбувається всередині клинка під час охолодження
Поверхня клинка охолоджується швидше, ніж внутрішні ділянки. Тому в різних частинах заготовки температура змінюється неоднаково.
Це створює термічні напруження. Одночасно відбуваються структурні перетворення, які також супроводжуються зміною об'єму металу. Поєднання цих факторів і є однією з причин, чому гартування тонких ножових клинків потребує точного контролю.
Охолодження має відповідати сталі
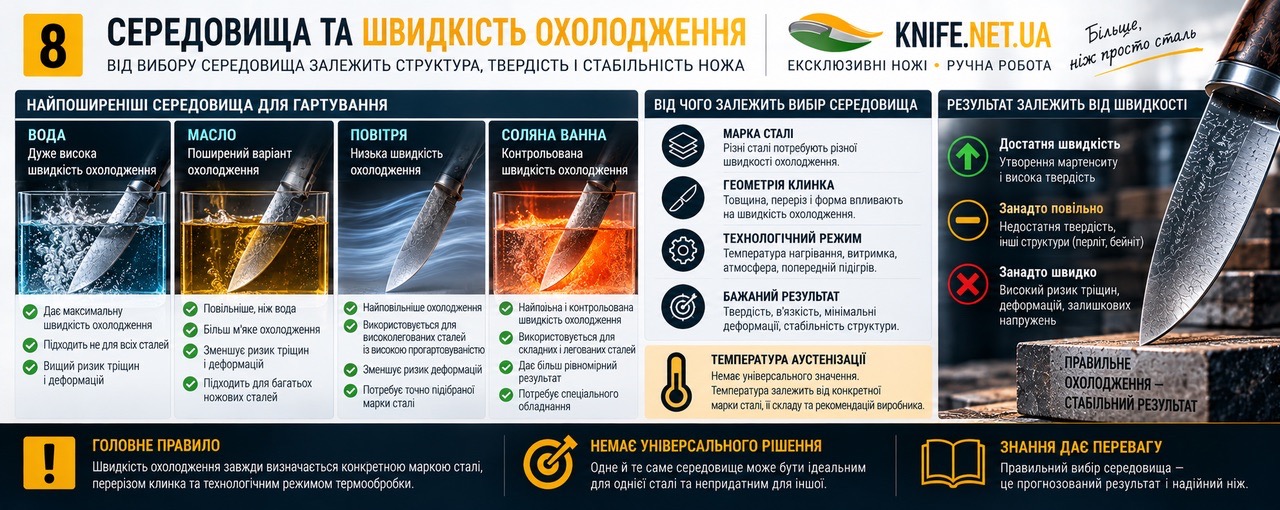
Спосіб охолодження визначається властивостями конкретної сталі. Застосовуються різні середовища: масло, повітря, газ, соляні або спеціальні середовища та інші технологічні варіанти.
Вибір середовища залежить від необхідної швидкості охолодження та вимог до контролю деформацій і структури.
Чому вода не є універсальним середовищем для ножів
Вода забезпечує дуже інтенсивне охолодження, але саме ця інтенсивність може створювати значні внутрішні напруження. Для деяких сталей це підвищує ризик деформації або тріщин.
Тому твердження «чим швидше охолодити, тим краще» є неправильним. Правильним є інше правило: охолодження повинно бути достатньо швидким для конкретної сталі, але контрольованим з урахуванням її властивостей та геометрії клинка.
Що відбувається після завершення охолодження
Після проходження необхідного температурного діапазону структура сталі вже значною мірою сформована. У ній може міститися значна кількість мартенситу, нерозчинених карбідів і, залежно від складу та режиму, певна кількість залишкового аустеніту.
Однак загартований стан зазвичай супроводжується високими внутрішніми напруженнями та надмірною твердістю для безпосередньої експлуатації. Саме тому наступним важливим етапом є відпуск.
💡 Варто запам'ятати
Охолодження визначає, у що перетвориться аустеніт. Воно має бути достатньо швидким для отримання потрібної мартенситної структури, але не настільки агресивним, щоб без потреби збільшувати ризик деформацій і тріщин.
🛒 Інформація для покупця
Не можна визначити якість гартування лише за тим, чи був ніж «занурений у масло» або інше середовище. Важливі марка сталі, температура аустенізації, фактична швидкість охолодження та весь технологічний режим у комплексі.
📝 Короткий висновок
Після аустенізації саме охолодження запускає формування загартованої структури. Правильна швидкість охолодження — один із головних факторів отримання потрібної твердості та властивостей ножової сталі.
9. Масло, повітря, газ і вода — різні способи гартування
Після аустенізації сталь необхідно охолодити з потрібною швидкістю. Для цього використовують різні середовища: масло, повітря, газ та воду. Вибір середовища залежить насамперед від конкретної марки сталі та необхідної швидкості охолодження.
Для ножового виробництва це особливо важливо, оскільки клинок має складну геометрію та часто містить дуже тонку ріжучу кромку. Надто повільне охолодження може не забезпечити необхідної структури, а надто інтенсивне — збільшити ризик деформацій і тріщин.
📌 Редакційна примітка Knife.net.ua
Не існує універсально найкращого середовища для гартування всіх ножових сталей. Правильним є те середовище, яке забезпечує необхідну швидкість охолодження саме для конкретної сталі та геометрії клинка.
Гартування в маслі
Масло є одним із поширених середовищ для гартування сталей, яким потрібне досить швидке, але менш агресивне охолодження, ніж забезпечує вода.
Охолодження в маслі може зменшувати ризик різкого виникнення термічних напружень порівняно з водним гартуванням. Саме тому масло широко застосовується для багатьох ножових та інструментальних сталей, якщо такий режим передбачений технологією.
При цьому існують різні типи гартувальних масел, а їхні характеристики можуть відрізнятися. Тому важливим є не просто слово «масло», а відповідність конкретного середовища рекомендованому режиму сталі.
Гартування на повітрі
Деякі високолеговані сталі мають достатню загартовуваність, щоб необхідне перетворення відбулося навіть під час охолодження на повітрі.
Для таких сталей немає потреби використовувати воду або масло лише тому, що вони забезпечують швидше охолодження. Навпаки, надмірно інтенсивне охолодження може збільшувати деформаційні ризики.
Термін «гартування на повітрі» не означає, що будь-який ніж можна просто винести з печі та залишити охолоджуватися. Швидкість охолодження залежить від температури, товщини, геометрії та конкретних умов процесу.
Гартування газом
Сучасні висококласні ножові сталі часто термічно обробляють у вакуумних печах із подальшим охолодженням газом під тиском. Це дозволяє контролювати атмосферу під час нагрівання та забезпечувати задану інтенсивність охолодження.
У промисловій практиці газове охолодження може забезпечувати достатньо швидке та водночас контрольоване гартування, зменшуючи ризик окислення та зневуглецювання поверхні під час нагрівання у відповідному обладнанні.
Гартування у воді
Вода забезпечує дуже інтенсивне охолодження і може застосовуватися для певних сталей та технологічних режимів. Проте для багатьох сучасних ножових сталей вона не є оптимальним середовищем.
Причина полягає у високій інтенсивності охолодження. Велика різниця температур між поверхнею та внутрішніми шарами клинка може створювати значні напруження. Разом зі структурними змінами це підвищує ризик короблення та утворення тріщин.
Чому не можна просто вибрати найшвидше середовище
Головне завдання гартування — не максимально швидко охолодити метал, а забезпечити необхідну швидкість охолодження в потрібному температурному діапазоні.
Якщо сталь можна успішно загартувати в повітрі або газі, використання значно агресивнішого середовища не обов'язково покращить результат. Воно може лише збільшити внутрішні напруження та ризик деформації.
Що таке загартовуваність сталі
Загартовуваність — це здатність сталі утворювати загартовану, переважно мартенситну структуру при певній швидкості охолодження.
Це поняття не слід плутати з максимальною твердістю. Загартовуваність описує, наскільки легко сталь може загартуватися в певному перерізі за заданих умов охолодження, тоді як твердість характеризує властивість уже отриманої структури.
Вплив товщини клинка
Товстий клинок охолоджується інакше, ніж тонкий. Поверхня контактує із середовищем безпосередньо, тоді як тепло з внутрішніх ділянок повинно пройти до поверхні.
Тому одна й та сама сталь у тонкій ножовій заготовці та масивній деталі може поводитися по-різному під час гартування.
Вибір середовища залежить від усієї технології
Охолодження не можна розглядати окремо від температури аустенізації, часу витримки, геометрії деталі та властивостей сталі.
Правильний технологічний режим може передбачати масло, повітря, газ або інше середовище. Вирішальним є не саме середовище як таке, а отримана в результаті швидкість і характер охолодження.
💡 Варто запам'ятати
Вода не завжди краща за масло, а масло не завжди краще за повітря. Для кожної сталі потрібна своя швидкість охолодження. Правильне середовище — те, яке дозволяє отримати потрібну структуру без зайвих термічних напружень.
🛒 Інформація для покупця
Покупцеві не потрібно визначати якість ножа за самим фактом використання масла, газу чи іншого середовища. Значно важливіше, чи відповідає весь режим термічної обробки конкретній марці сталі та чи отримано необхідну твердість і структуру.
📝 Короткий висновок
Масло, вода, повітря та газ забезпечують різну інтенсивність охолодження. Вибір середовища визначається конкретною сталлю та технологічним режимом, а не принципом «чим швидше, тим краще».
10. Що відбувається з аустенітом під час охолодження
Після аустенізації сталь перебуває у високотемпературному аустенітному стані. Під час охолодження цей стан стає нестабільним, і структура починає перетворюватися. Те, у що саме перетвориться аустеніт, залежить від хімічного складу сталі, температури та швидкості охолодження.
Для ножової сталі головною метою гартування зазвичай є формування значної частини мартенситної структури. Але для цього необхідно правильно пройти температурні області, у яких можуть відбуватися інші перетворення.
📌 Редакційна примітка Knife.net.ua
Аустеніт не «перетворюється на мартенсит миттєво» при початку охолодження. Перетворення залежить від температури та кінетики процесу. Саме тому швидкість охолодження є одним із ключових параметрів гартування.
Аустеніт після аустенізації
Після правильного нагрівання в сталі формується аустеніт із певною кількістю розчиненого вуглецю та легувальних елементів. Частина карбідів при цьому може залишатися нерозчиненою.
Коли починається охолодження, аустеніт проходить через послідовність температурних областей. У кожній із них потенційно можуть відбуватися різні структурні перетворення.
Що відбувається при повільному охолодженні
При достатньо повільному охолодженні аустеніт може перетворюватися дифузійним шляхом на структури, характерні для повільного охолодження, наприклад феритно-перлітні або бейнітні складові залежно від складу сталі та температурного режиму.
Для більшості ножових застосувань такий результат не є метою повного гартування, оскільки він зазвичай не забезпечує тієї високої твердості, яку очікують від загартованого клинка.
Що змінюється при швидкому охолодженні
При швидкому охолодженні дифузійні перетворення значною мірою пригнічуються, тому аустеніт отримує умови для мартенситного перетворення. Наскільки повним буде цей процес, визначають температура Ms, Mf та склад сталі.
Що таке температура початку мартенситного перетворення
Температуру, при якій під час охолодження починає утворюватися мартенсит, позначають як Ms — температура початку мартенситного перетворення.
Її значення залежить від хімічного складу сталі, насамперед від вмісту вуглецю та легувальних елементів. У високолегованих ножових сталях температура Ms може бути значно нижчою, ніж у простих вуглецевих сталей.
Формування мартенситу
При подальшому охолодженні нижче Ms кількість мартенситу збільшується. На відміну від дифузійних перетворень, мартенситне перетворення має характер бездифузійної перебудови кристалічної решітки.
Саме ця структура забезпечує високу твердість загартованої сталі. Однак її формування супроводжується внутрішніми напруженнями та зміною об'єму, тому після гартування зазвичай необхідний відпуск.
Чому частина аустеніту може залишитися
При досягненні кімнатної температури не весь аустеніт обов'язково перетворюється на мартенсит. Частина може залишитися у вигляді залишкового аустеніту.
Його кількість залежить від складу сталі та режиму термічної обробки. Для високолегованих і високовуглецевих сталей це особливо важливе питання, оскільки значна кількість залишкового аустеніту може впливати на твердість, стабільність розмірів і подальшу поведінку сталі.
Чому легувальні елементи змінюють поведінку аустеніту
Хром, молібден, ванадій, вольфрам та інші легувальні елементи можуть змінювати кінетику перетворень аустеніту. Вони здатні зміщувати температури перетворень та підвищувати загартовуваність сталі.
Саме тому деякі високолеговані сталі можна ефективно загартовувати в газі або на повітрі, тоді як простіші сталі потребують значно швидшого охолодження.
Чому для розуміння гартування важливі діаграми перетворень
Повну картину поведінки аустеніту описують спеціальні діаграми, зокрема TTT та CCT. Вони показують, при яких температурах і за яких умов можуть відбуватися різні структурні перетворення.
Для практичного ножового виробництва такі діаграми допомагають зрозуміти, яку швидкість охолодження потрібно забезпечити для отримання потрібної структури.
Гартування як керування перетворенням аустеніту
У результаті весь процес гартування можна розглядати як керування шляхом, яким аустеніт проходить від високої температури до охолодженого стану.
Терміст фактично створює такі умови, за яких аустеніт не встигає перетворитися небажаним способом, а потім переходить у потрібну мартенситну структуру.
💡 Варто запам'ятати
Під час охолодження аустеніт може перетворюватися на різні структурні складові. Достатньо швидке охолодження пригнічує небажані дифузійні перетворення та створює умови для формування мартенситу.
🛒 Інформація для покупця
Коли виробник заявляє певну твердість ножа, за цим показником стоїть складний процес перетворення аустеніту. Тому твердість готового клинка є результатом не тільки марки сталі, а й правильно проведеного нагрівання, охолодження та подальшого відпуску.
📝 Короткий висновок
Під час охолодження аустеніт проходить через різні температурні області та може перетворюватися на різні структурні складові. Завдання гартування — створити умови для формування необхідної кількості мартенситу та отримання потрібних властивостей сталі.
11. Утворення мартенситу
Мартенсит — високотверда структурна складова, яка формується з аустеніту, коли дифузійні перетворення під час охолодження значною мірою пригнічені. Для ножової сталі саме формування мартенситу є основою високої загартованої твердості.
Водночас мартенсит не можна розглядати окремо від попередньої аустенізації та фактичного режиму охолодження: його властивості залежать від складу аустеніту та умов перетворення.
📌 Редакційна примітка Knife.net.ua
Мартенсит — одна з ключових причин високої твердості загартованої ножової сталі. Але його максимальна кількість не є самостійною метою: для хорошого ножа важливий правильний баланс мартенситної матриці, карбідів, залишкового аустеніту та інших структурних складових.
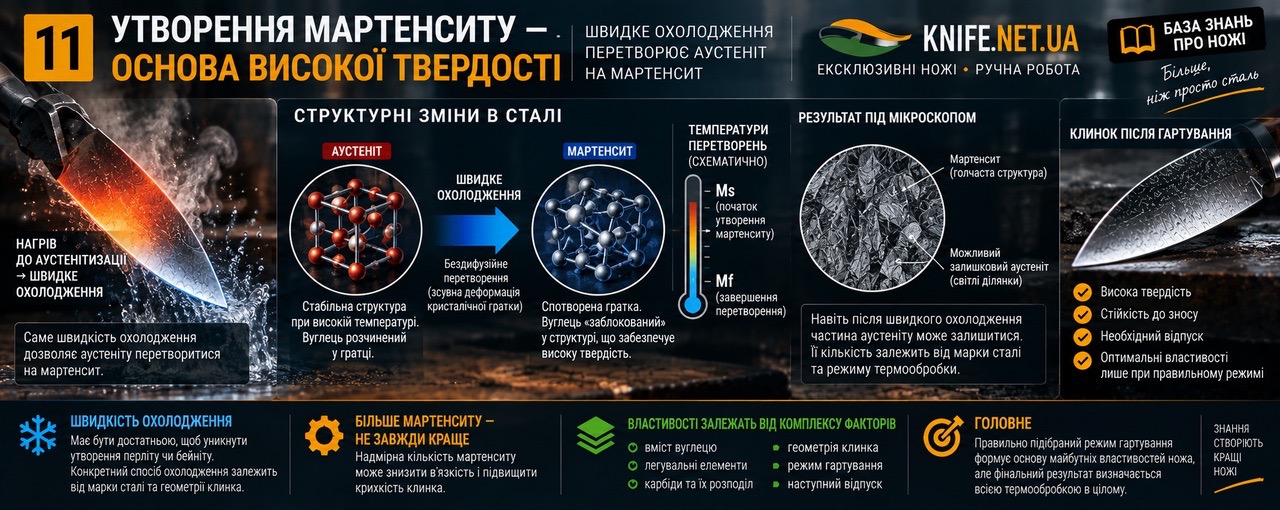
Як мартенсит утворюється з аустеніту
Під час охолодження аустеніт стає нестабільним. Якщо температура знижується до відповідного діапазону та умови для дифузійних перетворень пригнічені, починається мартенситне перетворення.
При цьому кристалічна структура сталі перебудовується без необхідності значного дифузійного переміщення атомів вуглецю на великі відстані. Перетворення відбувається дуже швидко та пов'язане з деформацією кристалічної решітки.
Чому мартенсит має високу твердість
Під час утворення мартенситу вуглець, який був розчинений в аустеніті, не встигає повністю вийти з кристалічної решітки. Він залишається в ній у сильно пересиченому стані.
Це створює значні внутрішні напруження та ускладнює переміщення дислокацій у металі. Саме тому мартенситна структура має дуже високу твердість порівняно з вихідною структурою незагартованої сталі.
Чи весь аустеніт перетворюється на мартенсит
Не обов'язково. Після завершення охолодження частина аустеніту може залишитися неперетвореною. Такий аустеніт називають залишковим аустенітом.
Його кількість залежить від хімічного складу сталі, температури аустенізації та режиму охолодження. Для деяких високовуглецевих і високолегованих сталей питання залишкового аустеніту є особливо важливим.
Температура початку мартенситного перетворення — Ms
Температуру, при якій під час охолодження починається утворення мартенситу, позначають Ms — температура початку мартенситного перетворення.
Її значення залежить від складу сталі. Зі збільшенням кількості вуглецю та деяких легувальних елементів температура Ms може знижуватися.
Температура завершення мартенситного перетворення — Mf
Mf — умовне позначення температури, біля якої мартенситне перетворення в конкретних умовах вважається завершеним.
У деяких ножових сталях температура Mf може бути нижчою за кімнатну. У такому випадку після звичайного охолодження частина аустеніту залишатиметься стабільною при кімнатній температурі.
Чому склад сталі має таке велике значення
Вуглець і легувальні елементи змінюють стабільність аустеніту та температуру мартенситного перетворення. Саме тому різні марки сталі можуть мати принципово різну поведінку під час охолодження.
Наприклад, високолеговані порошкові сталі можуть мати значну кількість залишкового аустеніту після стандартного гартування, тоді як деякі простіші сталі поводяться інакше.
Мартенсит і твердість ножа
Чим більша частка правильно сформованої мартенситної матриці, тим вищою потенційно може бути твердість загартованої сталі. Проте цей зв'язок не є простим правилом «більше мартенситу = кращий ніж».
На кінцеву твердість та експлуатаційні властивості також впливають кількість розчиненого вуглецю, легувальні елементи, карбіди, залишковий аустеніт і подальший відпуск.
Чому після гартування потрібен відпуск
Свіжозагартована мартенситна структура має високу твердість, але водночас містить значні внутрішні напруження. Для практичного ножа необхідно скоригувати цей стан.
Саме тому після гартування виконують відпуск. Він дозволяє зменшити внутрішні напруження та сформувати більш придатний для експлуатації баланс властивостей.
💡 Варто запам'ятати
Мартенсит утворюється з аустеніту під час відповідного охолодження. Його висока твердість пов'язана з пересиченням вуглецем і деформацією кристалічної решітки. Але кінцеві властивості ножа залежать не лише від кількості мартенситу.
🛒 Інформація для покупця
Висока заявлена твердість ножа сама по собі не гарантує його якості. Важливо, якою мікроструктурою цієї твердості досягнуто та чи забезпечує вона необхідний баланс твердості, зносостійкості та в'язкості.
📝 Короткий висновок
Мартенсит — основна високотверда структурна складова, яку прагнуть отримати під час гартування ножових сталей. Його формування є результатом правильного поєднання аустенізації та контрольованого охолодження.
12. Чому швидкість охолодження має критичне значення під час гартування
Швидкість охолодження визначає, який шлях структурного перетворення пройде аустеніт після аустенізації. Якщо охолодження відбувається недостатньо швидко в критичному температурному діапазоні, аустеніт може встигнути перетворитися на небажані для повного гартування структури.
Якщо ж охолодження відбувається достатньо швидко, ці перетворення пригнічуються, і створюються умови для утворення мартенситу.
📌 Редакційна примітка Knife.net.ua
Правильніше говорити не «треба охолодити якомога швидше», а «треба забезпечити необхідну швидкість охолодження для конкретної сталі». Надмірно інтенсивне охолодження може підвищити ризик деформацій і тріщин.
Що таке критична швидкість охолодження
Критичною швидкістю охолодження умовно називають мінімальну швидкість у певному температурному діапазоні, за якої в конкретній сталі вдається достатньо пригнітити дифузійні перетворення й отримати потрібну мартенситну складову.
На практиці цю поведінку оцінюють за даними для конкретної сталі, зокрема за діаграмами перетворень і рекомендованими режимами термообробки.
Що станеться, якщо охолодження буде надто повільним
Якщо аустеніт охолоджується повільно, він отримує більше часу для дифузійних перетворень. Залежно від складу та температури можуть формуватися ферит, перліт, бейніт або інші структурні складові.
Для ножа, який повинен мати високу твердість, такий результат може означати недостатньо загартовану структуру та нижчу за очікувану твердість.
Чому леговані сталі можуть гартуватися повільніше
Легувальні елементи можуть сповільнювати дифузійні процеси та зміщувати області фазових перетворень. У результаті деякі леговані сталі мають вищу загартовуваність.
Саме тому високолеговані інструментальні та порошкові сталі часто можна загартовувати із застосуванням газового охолодження або інших контрольованих методів, тоді як прості вуглецеві сталі можуть вимагати значно інтенсивнішого охолодження.
Чому надто швидке охолодження теж небезпечне
Під час гартування одночасно відбуваються температурні та структурні зміни. Поверхня клинка охолоджується швидше, ніж внутрішні ділянки, а утворення мартенситу супроводжується зміною об'єму.
Якщо охолодження дуже різке, ці процеси можуть створити значні внутрішні напруження. У результаті зростає ризик короблення, деформації та утворення тріщин.
Тонкий клинок — особливий випадок
У ножовому виробництві особливо важливо враховувати геометрію. Тонка ріжуча кромка може охолоджуватися набагато швидше, ніж товстий обух.
Через це різні ділянки одного клинка можуть проходити різний температурний шлях. Якщо режим підібрано неправильно, це може збільшити ризик деформації або нерівномірної структури.
Чому вода не завжди забезпечує кращий результат
Вода є дуже інтенсивним середовищем охолодження. Але для сталі, якій достатньо менш агресивного охолодження, така інтенсивність не дає додаткової користі та може збільшити механічні напруження.
Тому вибір води лише через її здатність швидко охолоджувати метал є неправильним підходом. Середовище повинно відповідати технологічному режиму конкретної сталі.
Як визначають необхідну швидкість охолодження
Для цього використовують дані про кінетику фазових перетворень конкретної сталі. Одним із важливих інструментів є діаграми TTT — «час–температура–перетворення» та CCT — діаграми безперервного охолодження.
Вони дозволяють оцінити, за яких умов аустеніт встигає пройти дифузійне перетворення, а за яких — зберігається до температури початку мартенситного перетворення.
Швидкість охолодження змінюється протягом процесу
Важливо розуміти, що охолодження не обов'язково відбувається з постійною швидкістю. Властивості середовища, температура сталі, геометрія деталі та характер тепловіддачі змінюються протягом процесу.
Саме тому оцінка гартування лише за часом «від печі до кімнатної температури» не дає повної картини. Важливим є те, як швидко клинок проходив критичні температурні області.
Загартовуваність і прокаліюваність
Загартовуваність характеризує здатність сталі утворювати загартовану структуру при певних умовах охолодження. У масивних деталях важливе значення також має прокаліюваність — здатність отримувати потрібну глибину загартованого шару в перерізі.
Для тонкого ножового клинка це питання зазвичай простіше, ніж для великої масивної деталі, але принцип залишається важливим: швидкість охолодження всередині металу відрізняється від швидкості охолодження поверхні.
Правильне гартування — це контроль, а не максимальна швидкість
Оптимальне гартування передбачає контрольоване проходження сталі через критичні температурні області. Потрібно забезпечити достатню швидкість для отримання необхідної структури та одночасно обмежити зайві напруження.
Саме в цьому полягає одна з головних відмінностей професійної термічної обробки від спрощеного побутового уявлення про гартування.
💡 Варто запам'ятати
Швидкість охолодження повинна бути правильною, а не максимальною. Недостатня швидкість може не дозволити сформувати потрібну мартенситну структуру, а надмірна — збільшити ризик деформацій і тріщин.
🛒 Інформація для покупця
Спосіб гартування не можна оцінювати за принципом «чим швидше охолодили, тим якісніший ніж». Для покупця значно важливіший кінцевий результат — правильна твердість, стабільна геометрія та збалансовані властивості клинка.
📝 Короткий висновок
Швидкість охолодження визначає, який шлях перетворення пройде аустеніт. Завдання гартування — забезпечити достатньо швидке, але контрольоване охолодження, яке дозволяє сформувати потрібну мартенситну структуру без зайвих внутрішніх напружень.
13. Залишковий аустеніт після гартування
Залишковий аустеніт — це частина аустеніту, яка не перетворилася на мартенсит під час звичайного охолодження після аустенізації та залишилася в структурі загартованої сталі.
Його наявність сама по собі не означає, що сталь загартована неправильно. Певна кількість залишкового аустеніту є нормальним результатом для багатьох легованих і високовуглецевих сталей. Важливим є його кількісний рівень та вплив на властивості конкретної сталі.
📌 Редакційна примітка Knife.net.ua
Залишковий аустеніт не потрібно автоматично вважати «помилкою терміста». У деяких сталях його утворення є закономірним наслідком хімічного складу та режиму гартування. Проблемою може стати не сам факт його наявності, а надмірна кількість або небажана нестабільність структури.
Чому аустеніт не перетворюється повністю
Під час охолодження мартенситне перетворення починається при температурі Ms та продовжується при подальшому зниженні температури. Якщо температура завершення мартенситного перетворення Mf знаходиться нижче кімнатної температури, частина аустеніту може залишитися неперетвореною після звичайного охолодження.
Особливо характерним це може бути для високовуглецевих та високолегованих сталей, де легувальні елементи стабілізують аустеніт і знижують температури мартенситного перетворення.
Як залишковий аустеніт впливає на твердість
Мартенсит є дуже твердою структурною складовою, тоді як залишковий аустеніт має інші механічні властивості. Тому збільшення його частки може впливати на виміряну та фактичну твердість загартованої сталі.
Однак просте правило «менше залишкового аустеніту — завжди краще» також є неправильним. Його вплив необхідно оцінювати разом із загальною мікроструктурою та призначенням сталі.
Стабільність залишкового аустеніту
Залишковий аустеніт може бути більш або менш стабільним залежно від його складу та стану. За певних умов він може поступово перетворюватися на інші структурні складові вже після завершення основного гартування.
Такі перетворення можуть супроводжуватися зміною об'єму та внутрішніх напружень. Для високоточних деталей це може мати особливе значення, а для ножових клинків — впливати на стабільність структури та властивості ріжучої кромки.
Вплив температури аустенізації
Кількість залишкового аустеніту залежить не тільки від способу охолодження, а й від того, що відбулося зі сталлю під час аустенізації.
Підвищення температури аустенізації може збільшувати кількість вуглецю та легувальних елементів, розчинених в аустеніті. Це здатне знижувати температуру Ms та сприяти утворенню більшої кількості залишкового аустеніту.
Саме тому надмірна температура аустенізації може мати наслідки, які проявляться вже на наступних етапах термічної обробки.
Чи можна зменшити кількість залишкового аустеніту
Для певних сталей застосовують субнульову або кріогенну обробку. Охолодження нижче кімнатної температури може сприяти перетворенню частини залишкового аустеніту на мартенсит, якщо структура конкретної сталі та технологічний режим дозволяють це зробити.
Після такого перетворення може знадобитися відповідний відпуск, оскільки новоутворений мартенсит також має високі внутрішні напруження.
Чи потрібна кріогенна обробка кожному ножу
Ні. Кріогенна або субнульова обробка не є універсально необхідним етапом для всіх ножових сталей.
Її доцільність залежить від конкретної марки сталі, режиму гартування та бажаного результату. Для одних сталей вона може бути корисним елементом технології, для інших — мати значно менше практичне значення.
Чому залишковий аустеніт важливий для сучасних ножових сталей
Високолеговані ножові сталі можуть містити значну кількість легувальних елементів, які впливають на стабільність аустеніту. Тому питання залишкового аустеніту особливо актуальне при термічній обробці високовуглецевих, нержавіючих, інструментальних і порошкових сталей.
Саме тут стає зрозуміло, чому не можна оцінювати гартування лише за температурою та кінцевим значенням HRC.
Залишковий аустеніт і розмірна стабільність
Перетворення залишкового аустеніту супроводжується зміною структури та об'єму. Для ножового клинка ці зміни зазвичай невеликі, але для точних деталей та певних застосувань вони можуть мати принципове значення.
Контроль кількості та стабільності залишкового аустеніту є одним із завдань правильної термічної обробки.
💡 Варто запам'ятати
Залишковий аустеніт — це аустеніт, який залишився після гартування. Його кількість залежить від складу сталі та режиму термічної обробки. Для деяких сталей контроль залишкового аустеніту є важливою частиною технології.
🛒 Інформація для покупця
Покупцеві не варто робити висновок про якість ножа лише за наявністю або відсутністю кріогенної обробки. Важливо, щоб весь режим термічної обробки відповідав конкретній сталі та забезпечував стабільний баланс її властивостей.
📝 Короткий висновок
Після звичайного гартування частина аустеніту може залишатися неперетвореною. Кількість і стабільність залишкового аустеніту залежать від складу сталі та режиму обробки й можуть впливати на твердість, структуру та стабільність властивостей клинка.
14. Чому після гартування сталь ще не готова до роботи
Безпосередньо після гартування сталь перебуває у стані, який забезпечує високу твердість, але водночас може містити значні внутрішні напруження. Саме тому загартований клинок зазвичай не можна вважати повністю готовим до експлуатації одразу після охолодження.
Наступним етапом є відпуск. Його мета — не просто «пом'якшити» сталь, а перевести свіжозагартовану структуру в більш стабільний і придатний до експлуатації стан.
📌 Редакційна примітка Knife.net.ua
Фраза «після гартування ніж уже готовий» є технологічно неповною. Гартування створює високотверду структуру, але саме подальший відпуск допомагає перетворити цей стан на практичний робочий баланс властивостей.
Чому загартована сталь має високі внутрішні напруження
Під час гартування сталь проходить швидку зміну температури, а аустеніт перетворюється на мартенсит. Це перетворення супроводжується зміною кристалічної структури та об'єму.
Одночасно різні ділянки клинка охолоджуються з різною швидкістю. Поверхня може охолонути раніше, ніж внутрішні шари, що створює додаткові напруження.
У результаті свіжозагартована сталь може перебувати в енергетично напруженому стані.
Чому висока твердість не означає готовність до експлуатації
Мартенсит забезпечує високу твердість, але свіжозагартована структура може мати недостатню для практичного застосування в'язкість та значні внутрішні напруження.
Для ножа це особливо важливо. Ріжуча кромка повинна не тільки бути твердою та зносостійкою, а й витримувати робочі навантаження без небажаного викришування або руйнування.
Що може статися без правильного відпуску
Відмова від необхідного відпуску або неправильний його режим може збільшити ризик появи проблем під час експлуатації. Залежно від сталі та конкретного режиму можливі надмірна крихкість, нестабільність структури, деформації або навіть тріщини.
Саме тому між гартуванням і відпуском не повинно бути необґрунтовано тривалої паузи, особливо для сталей, чутливих до такого режиму.
Що робить відпуск
Під час відпуску загартовану сталь повторно нагрівають до нижчої температури, витримують і охолоджують за визначеним режимом.
У результаті відбуваються контрольовані зміни мартенситної структури та внутрішніх напружень. Залежно від температури та тривалості відпуску можна отримати різний баланс твердості та механічних властивостей.
Чи завжди після гартування твердість повинна максимально знижуватися
Ні. Мета відпуску — не просто «зробити сталь м'якшою». Його завдання — отримати необхідний комплекс властивостей.
Для ножа може бути доцільно зберегти високу твердість, але водночас зменшити небажані внутрішні напруження та скоригувати крихкість загартованої структури.
Чому режим відпуску залежить від сталі
Різні марки сталі мають різний хімічний склад, різну кількість карбідів та різну поведінку мартенситу. Тому однакова температура відпуску не дає однакового результату для всіх ножових сталей.
Деякі сталі можуть потребувати кількох циклів відпуску. Конкретний режим визначається рекомендаціями виробника сталі та технологією термічної обробки.
Зв'язок між гартуванням і відпуском
Гартування та відпуск потрібно розглядати як пов'язані етапи. Гартування формує високотверду структуру, а відпуск коригує її стан для отримання практично необхідного балансу властивостей.
Тому правильніше говорити не просто про «загартовану сталь», а про повний режим термічної обробки, який включає гартування та подальший відпуск.
Чи можна перевірити якість термічної обробки лише за твердістю
Вимірювання HRC є важливим способом контролю, але воно не показує всю мікроструктуру сталі. Два клинки можуть мати близьку твердість, але відрізнятися за кількістю залишкового аустеніту, карбідною структурою, внутрішніми напруженнями та іншими параметрами.
Тому HRC — важливий показник, але не повна характеристика якості термічної обробки.
Що відбувається з ножем після правильного відпуску
Після правильно виконаного відпуску сталь отримує більш стабільний стан, придатний для подальшої механічної обробки та експлуатації. Конкретний рівень твердості та баланс властивостей залежить від марки сталі та заданого режиму.
Саме після завершення повного циклу термічної обробки можна оцінювати реальні властивості клинка значно обґрунтованіше.
💡 Варто запам'ятати
Гартування створює високу твердість, а відпуск робить загартовану структуру більш придатною для практичної роботи. Тому ці два етапи потрібно розглядати як єдиний технологічний комплекс.
🛒 Інформація для покупця
Якщо виробник говорить про твердість ножа, важливо розуміти, що ця твердість є результатом усього циклу термічної обробки. Хороший ніж — це не просто максимально твердий клинок, а клинок із правильно підібраним балансом властивостей для його призначення.
📝 Короткий висновок
Після гартування сталь має високу твердість, але водночас значні внутрішні напруження та специфічну загартовану структуру. Подальший відпуск є необхідним етапом формування практично придатного стану ножової сталі.
15. Відпуск після гартування
Відпуск — це контрольоване повторне нагрівання загартованої сталі до температури, нижчої за температуру аустенізації, з витримкою та подальшим охолодженням. Для ножової сталі це один із ключових етапів формування кінцевого балансу властивостей.
Після гартування в сталі залишається високотверда, але нестабільна з погляду внутрішніх напружень структура. Під час відпуску змінюються стан мартенситу, розподіл вуглецю та, залежно від сталі, поведінка залишкового аустеніту.
📌 Редакційна примітка Knife.net.ua
Відпуск не слід розуміти як просте «пом'якшення» сталі. Його головна мета — отримати потрібний баланс твердості, міцності, в'язкості та стабільності структури. Саме тому для ножа важливий не максимальний HRC сам по собі, а правильно підібраний режим усієї термічної обробки.
Що відбувається зі сталлю під час відпуску
Під час відпуску загартована мартенситна структура поступово переходить у більш стабільний стан. Відбуваються зміни в розподілі вуглецю, стані мартенситу та внутрішніх напруженнях.
Конкретний характер цих процесів залежить від хімічного складу сталі, її початкової структури та температури й тривалості відпуску.
Чому після гартування потрібен саме контрольований нагрів
Температура відпуску безпосередньо впливає на кінцеві властивості сталі. Низький, середній і високий температурні режими можуть давати різний результат.
Тому відпуск не можна виконувати за принципом «нагріємо приблизно до потрібної температури». Для ножових сталей режим повинен відповідати рекомендаціям виробника конкретної марки.
Як відпуск змінює твердість
У багатьох випадках підвищення температури відпуску призводить до зниження твердості загартованої сталі. Однак характер цієї зміни залежить від складу сталі та температурного режиму.
Для деяких високолегованих інструментальних і ножових сталей можливі складніші явища, зокрема вторинне твердіння. Тому універсального правила «чим гарячіший відпуск, тим м'якша сталь» для всіх марок не існує.
Відпуск і внутрішні напруження
Одним із найважливіших результатів відпуску є зменшення небажаних внутрішніх напружень, які виникли під час гартування.
Це підвищує стабільність загартованого клинка та допомагає зменшити ризик проблем, пов'язаних із напруженим станом металу.
Відпуск і в'язкість
Правильно підібраний режим відпуску може суттєво покращити практичну в'язкість загартованої сталі. Для ножа це важливо, оскільки клинок під час роботи зазнає не тільки навантаження на ріжучу кромку, а й ударів, згинання та локальних напружень.
Завдання терміста — знайти оптимальний компроміс між необхідною твердістю та здатністю сталі витримувати робочі навантаження.
Один або кілька циклів відпуску
Залежно від марки сталі та технології термічної обробки може застосовуватися один або кілька циклів відпуску.
Для багатьох сучасних легованих ножових сталей повторний відпуск є штатною частиною рекомендованого режиму. Він може бути потрібним для стабілізації структури та коректного завершення термічної обробки.
Чому час витримки також має значення
Важлива не тільки температура, а й тривалість витримки. Сталь повинна отримати достатньо часу для проходження необхідних структурних змін.
Тривалість відпуску визначається конкретною сталлю, товщиною деталі, обладнанням та технологічним режимом.
Чи можна зробити ніж надто м'яким під час відпуску
Так. Якщо температура або сумарний час відпуску надмірні для конкретної сталі, твердість може знизитися сильніше, ніж передбачено технологією.
У результаті ніж може втратити частину здатності довго утримувати ріжучу кромку. Тому відпуск повинен бути не просто виконаний, а правильно підібраний.
Відпуск як частина повного циклу термообробки
Правильний підхід полягає в тому, щоб розглядати гартування та відпуск як єдиний технологічний процес. Неможливо оцінити якість термообробки лише за одним етапом.
Саме повний цикл визначає, якою буде кінцева мікроструктура та як ніж поводитиметься під час роботи.
💡 Варто запам'ятати
Відпуск потрібен не для того, щоб просто зменшити твердість, а для формування стабільного та практично придатного стану загартованої сталі. Його режим завжди повинен відповідати конкретній марці сталі.
🛒 Інформація для покупця
Якщо виробник вказує лише марку сталі та HRC, цього недостатньо для повної оцінки ножа. Якісний результат залежить від усього циклу термічної обробки, включно з правильним відпуском.
📝 Короткий висновок
Відпуск після гартування зменшує небажані внутрішні напруження та дозволяє сформувати необхідний баланс властивостей сталі. Правильний режим відпуску є такою ж важливою складовою термічної обробки, як і саме гартування.
16. Що буде, якщо неправильно загартувати ніж
Помилка на будь-якому етапі — від аустенізації та витримки до охолодження й відпуску — може змінити мікроструктуру та поведінку готового клинка. У наступних розділах окремо розглянемо найтиповіші наслідки таких помилок.
Саме тому марка сталі не є гарантією якості ножа. Важливо не тільки те, з чого зроблений клинок, а й те, як цю сталь обробили.
📌 Редакційна примітка Knife.net.ua
Неправильне гартування не завжди можна визначити за зовнішнім виглядом ножа. Клинок може виглядати ідеально, мати правильну геометрію та навіть показувати прийнятний HRC, але при цьому мати небажану мікроструктуру або внутрішні напруження.
Недостатня температура аустенізації
Якщо сталь не нагріта до необхідного для конкретної марки рівня, аустенізація може бути неповною. Частина структури та карбідів залишатиметься в стані, який не відповідає оптимальному режиму.
У результаті після охолодження можна отримати недостатню твердість або інший, ніж очікувалося, баланс властивостей.
Надмірна температура аустенізації
Перегрів може бути не менш проблемним. Надто висока температура здатна сприяти надмірному росту зерна, зміні кількості розчинених легувальних елементів та збільшенню частки залишкового аустеніту.
Залежно від конкретної сталі це може негативно позначитися на поєднанні твердості, в'язкості, стабільності та інших властивостей.
Неправильна витримка
Недостатня витримка може не дозволити сталі рівномірно прогрітися та пройти необхідні структурні перетворення. Надмірна витримка, навпаки, може бути небажаною для окремих сталей.
Тому час витримки повинен визначатися технологією конкретної сталі, а не універсальним правилом для всіх ножів.
Занадто повільне охолодження
Якщо охолодження відбувається недостатньо швидко для конкретної сталі, аустеніт може встигнути перетворитися на небажані структурні складові замість отримання необхідної кількості мартенситу.
У такому випадку кінцева твердість і властивості клинка можуть істотно відрізнятися від розрахункових.
Надто агресивне охолодження
З іншого боку, максимально швидке охолодження також не є універсальним рішенням. Надмірна швидкість може збільшувати термічні та структурні напруження, що підвищує ризик деформації або утворення тріщин.
Правильним є не «найшвидше можливе» охолодження, а достатньо швидке для конкретної сталі та контрольоване.
Короблення клинка
Тонкий ножовий клинок може деформуватися під час гартування через нерівномірне нагрівання, різну швидкість охолодження та структурні зміни металу.
Чим складніша геометрія клинка та тонша його перетинка, тим більше уваги потрібно приділяти контролю термічного процесу.
Тріщини після гартування
Тріщини можуть виникати внаслідок надмірних внутрішніх напружень, неправильного режиму нагрівання або охолодження, несприятливої геометрії чи інших технологічних факторів.
Іноді дефект стає очевидним відразу, а інколи проблема може проявитися пізніше під час механічної обробки або експлуатації.
Зневуглецювання поверхні
Під час нагрівання у невідповідному середовищі поверхня сталі може втрачати частину вуглецю. Таке зневуглецювання змінює поверхневий шар і може негативно впливати на властивості ріжучої кромки.
Особливо важливо контролювати цей процес під час тривалого нагрівання та при роботі з високовуглецевими сталями.
Неправильний відпуск
Навіть якщо гартування виконано правильно, помилка на наступному етапі може зіпсувати кінцевий результат.
Недостатній відпуск може залишити надмірні внутрішні напруження та небажану крихкість, а надмірний — знизити твердість сильніше, ніж потрібно для конкретного застосування.
Чому HRC не показує всього
Твердість є важливим контрольним показником, але не може самостійно описати всю мікроструктуру клинка.
Два ножі з однаковим показником HRC можуть відрізнятися за розподілом карбідів, кількістю залишкового аустеніту, розміром зерна, внутрішніми напруженнями та фактичною поведінкою під навантаженням.
Як неправильне гартування проявляється під час експлуатації
Наслідки можуть бути різними: швидка втрата гостроти, викришування ріжучої кромки, небажана деформація, підвищена крихкість, складність заточування або нестабільність властивостей.
Однак за одним симптомом не завжди можна точно визначити причину. Для достовірної оцінки необхідно враховувати геометрію клинка, сталь, твердість та умови використання.
💡 Варто запам'ятати
Неправильне гартування може звести нанівець переваги навіть дорогої ножової сталі. Результат визначається не тільки маркою сталі, а й правильним режимом аустенізації, охолодження та відпуску.
🛒 Інформація для покупця
Купуючи ніж, не варто оцінювати його тільки за назвою сталі. Надійний виробник або майстер повинен приділяти увагу правильній термічній обробці, а заявлена твердість повинна відповідати призначенню ножа.
📝 Короткий висновок
Помилки під час нагрівання, витримки, охолодження або відпуску можуть суттєво змінити властивості ножової сталі. Якісне гартування — це не окрема операція, а точно контрольований технологічний процес, від якого безпосередньо залежить поведінка готового клинка.
17. Перегрів сталі — чому він небезпечний
Перегрів сталі під час аустенізації означає нагрівання до температури, яка є надмірною для конкретної марки сталі та заданого режиму термічної обробки. Для ножового клинка це може мати серйозні наслідки, оскільки температура безпосередньо впливає на мікроструктуру майбутньої загартованої сталі.
Важливо розуміти: сама по собі висока температура не є помилкою. Різні сталі мають різні рекомендовані температури аустенізації. Перегрівом є саме вихід за межі доцільного режиму для конкретної сталі.
📌 Редакційна примітка Knife.net.ua
Поширена помилка — вважати, що «чим гарячіше нагріти, тим краще загартується ніж». Насправді надмірна температура може змінити баланс розчинення карбідів, розмір зерна, кількість залишкового аустеніту та інші характеристики структури.
Що відбувається зі сталлю під час перегріву
Під час аустенізації частина карбідів може розчинятися в аустеніті. Це необхідно для формування потрібного складу аустеніту перед гартуванням.
Якщо температура стає надмірною, розчинення карбідів може відбуватися сильніше, ніж передбачено технологією. Одночасно можуть змінюватися властивості аустеніту та умови подальшого мартенситного перетворення.
Ріст аустенітного зерна
Одним із небажаних наслідків надмірного нагрівання може бути збільшення розміру аустенітного зерна.
Для ножової сталі дрібна та контрольована структура зазвичай є бажаною, оскільки вона допомагає отримати сприятливе поєднання механічних властивостей. Надмірний ріст зерна може негативно впливати насамперед на в'язкість.
Перегрів і залишковий аустеніт
Підвищення температури аустенізації може збільшити кількість вуглецю та легувальних елементів, розчинених в аустеніті. Для багатьох сталей це знижує температуру початку мартенситного перетворення Ms.
У результаті після охолодження може залишитися більше залишкового аустеніту.
Тому надмірне підвищення температури не обов'язково приводить до простої та передбачуваної формули «вища температура = вища твердість».
Чому надмірне розчинення карбідів не завжди корисне
Карбіди є важливою частиною мікроструктури багатьох ножових сталей. Вони впливають на зносостійкість, твердість, стабільність структури та інші характеристики.
Під час аустенізації необхідно досягти певного балансу між розчиненням частини карбідів та збереженням їх необхідної кількості й розподілу. Надмірне розчинення може змінити властивості сталі не в той бік, який потрібен для ножа.
Чи завжди перегрітий ніж буде м'яким
Ні. Перегріта сталь після гартування може мати високу твердість. Саме тому визначити перегрів лише за показником HRC не завжди можливо.
Проблема може проявитися в іншому співвідношенні твердості та в'язкості, підвищеній кількості залишкового аустеніту, небажаній структурі або інших наслідках неправильної термічної обробки.
Перегрів і деформація клинка
Надмірна температура може збільшувати технологічні ризики, пов'язані з деформацією клинка під час охолодження. Особливо це важливо для тонких та складних за геометрією заготовок.
Однак деформація залежить не лише від температури, а й від геометрії, способу нагрівання, середовища охолодження та багатьох інших факторів.
Перегрів і тріщини
Сам по собі перегрів не є єдиною причиною появи тріщин, але неправильний режим аустенізації може підвищувати загальний ризик технологічних дефектів.
Особливо небезпечним є поєднання неправильного нагрівання з агресивним охолодженням та невідповідною геометрією клинка.
Візуальні ознаки перегріву
Досвідчений терміст може звертати увагу на стан поверхні, колір нагрівання та інші непрямі ознаки, але візуальна оцінка не може повністю замінити контрольований технологічний процес.
Для сучасних легованих і порошкових сталей особливо важливо дотримуватися рекомендацій виробника сталі щодо температури та часу аустенізації.
Як уникнути перегріву
- використовувати режим термічної обробки саме для конкретної марки сталі;
- контролювати температуру печі або іншого нагрівального обладнання;
- не збільшувати температуру «із запасом» без технологічної причини;
- контролювати час витримки;
- враховувати товщину та геометрію клинка;
- дотримуватися рекомендованого режиму охолодження та відпуску.
💡 Варто запам'ятати
Перегрів — це не просто «дуже гаряча сталь», а температура, надмірна для конкретної марки та режиму. Він може спричинити ріст зерна, зміну розчинення карбідів, збільшення залишкового аустеніту та погіршення балансу властивостей.
🛒 Інформація для покупця
Висока твердість ножа сама по собі не доводить, що термічна обробка виконана правильно. Якість визначається всією структурою та балансом властивостей сталі, а не одним показником HRC.
📝 Короткий висновок
Надмірна температура аустенізації може змінити мікроструктуру сталі та погіршити її властивості. Правильна температура завжди визначається конкретною маркою сталі та технологічним режимом, а не принципом «чим гарячіше — тим краще».
18. Недогрів — чому сталь може не набрати потрібної твердості
Недогрів під час аустенізації — це ситуація, коли сталь не досягає температури, необхідної для повноцінного проходження передбачених технологією структурних перетворень.
Як і перегрів, недогрів може негативно вплинути на кінцеві властивості ножового клинка. Однак механізм проблеми інший: сталь може не отримати необхідного стану аустеніту перед охолодженням.
📌 Редакційна примітка Knife.net.ua
Недогрів не означає, що клинок обов'язково стане повністю м'яким. Результат залежить від конкретної сталі, початкової структури, температури, часу витримки та швидкості охолодження. Але якщо аустенізація недостатня, отримати розрахункові властивості після гартування стає значно складніше.
Чому для гартування недостатньо просто нагріти сталь
Гартування починається задовго до самого охолодження. Спочатку необхідно сформувати аустеніт із потрібним складом та станом.
Якщо температура недостатня, частина початкової структури може залишитися нерозчиненою або перетворитися не повністю. У результаті після охолодження формується інша мікроструктура, ніж передбачено оптимальним режимом.
Недостатня аустенізація
Основним наслідком недогріву є неповна або недостатня аустенізація. Це означає, що сталь перед гартуванням не була приведена до необхідного структурного стану.
Особливо важливо це для легованих сталей, де необхідно правильно контролювати розчинення частини карбідів та перехід легувальних елементів у матрицю.
Чому твердість може виявитися нижчою
Якщо під час охолодження не сформувалася необхідна кількість мартенситу або його склад відрізняється від оптимального, кінцева твердість може бути нижчою за очікувану.
Саме тому недостатня температура аустенізації є однією з можливих причин, чому ніж не набирає заявленої або розрахункової твердості.
Недогрів і карбіди
У багатьох ножових сталях карбіди відіграють важливу роль у формуванні властивостей. Під час аустенізації частина з них повинна розчинитися, а інша частина залишається в структурі.
Якщо температура недостатня для конкретної сталі, необхідний баланс розчинення карбідів може не бути досягнутий. Це впливає на склад аустеніту та подальшу структуру після гартування.
Недогрів і час витримки
Температура та час витримки пов'язані між собою, але час не може безмежно компенсувати неправильну температуру.
Якщо сталь не досягла необхідної температури, просте збільшення витримки не означає автоматичного отримання правильного режиму. У технології термічної обробки важливі одночасно температура, час та умови нагрівання.
Чи може недогрітий клинок виглядати нормально
Так. Зовнішній вигляд ножа після гартування не обов'язково покаже, що температура аустенізації була недостатньою.
Клинок може мати правильну форму, чисту поверхню та навіть певну твердість. Проте його мікроструктура може не відповідати оптимальному стану для цієї марки сталі.
Недогрів і ріжуча кромка
Якщо кінцева структура не забезпечує необхідної твердості та зносостійкості, ріжуча кромка може швидше втрачати гостроту.
Однак швидкість затуплення залежить також від геометрії клинка, кута заточування, матеріалу, який ріже ніж, та інших факторів. Тому лише за поведінкою кромки не можна однозначно встановити факт недогріву.
Недогрів і сучасні порошкові сталі
Для сучасних порошкових та високолегованих сталей особливо важливо дотримуватися рекомендацій виробника. Їхня мікроструктура містить складну систему легувальних елементів і карбідів, тому довільна зміна температури може змінити кінцевий результат.
Як уникнути недогріву
- використовувати перевірений режим аустенізації для конкретної марки сталі;
- контролювати фактичну температуру, а не орієнтуватися лише на зовнішній вигляд металу;
- враховувати товщину заготовки та швидкість її прогрівання;
- забезпечувати достатню витримку після досягнення необхідної температури;
- не намагатися компенсувати неправильну температуру надмірним часом витримки;
- контролювати кінцеву твердість після повного циклу термічної обробки.
💡 Варто запам'ятати
Недогрів може призвести до неповної аустенізації та недостатнього формування необхідної структури під час гартування. Тому правильна температура є не менш важливою, ніж правильна швидкість охолодження.
🛒 Інформація для покупця
Якщо ніж із заявленої сталі має несподівано низьку твердість або швидко втрачає гостроту, причина може бути не в самій марці сталі, а в термічній обробці. Водночас за одним симптомом встановити недогрів неможливо — необхідна комплексна оцінка.
📝 Короткий висновок
Недогрів не дозволяє сталі пройти необхідну аустенізацію та може призвести до формування структури, яка не відповідає оптимальному режиму. Щоб отримати прогнозовані властивості ножової сталі, необхідно точно контролювати температуру, витримку та весь подальший цикл гартування.
19. Зневуглецювання поверхні під час нагрівання
Зневуглецювання — це втрата вуглецю поверхневим шаром сталі під час нагрівання в середовищі, яке сприяє виходу вуглецю з металу. Для ножового клинка це особливо небажане явище, оскільки вуглець безпосередньо бере участь у формуванні загартованої структури та твердості сталі.
При цьому важливо розрізняти зневуглецювання та просто окислення поверхні. Під час нагрівання у відкритій атмосфері можуть відбуватися обидва процеси, але вони не є одним і тим самим.
📌 Редакційна примітка Knife.net.ua
Зневуглецювання часто залишається непомітним для покупця, тому що основна маса клинка може мати правильні властивості, тоді як поверхневий шар уже змінився. Для ножа особливо важливий стан саме тієї частини металу, з якої формується ріжуча кромка.
Як відбувається зневуглецювання
Під час нагрівання при високій температурі вуглець із поверхневого шару сталі може вступати в реакцію з компонентами навколишнього середовища. У результаті його концентрація біля поверхні зменшується.
Глибина та інтенсивність зневуглецювання залежать від температури, тривалості нагрівання, складу атмосфери та конкретної марки сталі.
Чому вуглець такий важливий для ножової сталі
Вуглець є одним із головних елементів, що визначають здатність сталі до гартування та формування високої твердості. Він також бере участь у формуванні карбідів разом із легувальними елементами.
Тому зміна його концентрації у поверхневому шарі може призвести до відмінності властивостей поверхні від властивостей основного металу.
Як зневуглецювання впливає на твердість
Поверхневий шар, який втратив частину вуглецю, може після гартування мати нижчу твердість, ніж серцевина клинка.
Це особливо небажано для ножа, оскільки ріжуча кромка та прилеглі до неї зони повинні мати властивості, передбачені технологією термічної обробки.
Зневуглецювання та ріжуча кромка
Якщо зневуглецьований шар не видалити під час подальшої механічної обробки, він може залишитися на поверхні готового клинка.
У такому випадку фактичні властивості поверхневого шару можуть відрізнятися від властивостей основного металу. Для ножа це може негативно позначитися на стабільності та довговічності ріжучої кромки.
Чим зневуглецювання відрізняється від окалини
Окалина — це шар продуктів окислення, який утворюється на поверхні сталі під час нагрівання.
Зневуглецювання — це зміна хімічного складу поверхневого шару через втрату вуглецю.
Ці процеси можуть відбуватися одночасно, але видалення окалини не означає автоматичного відновлення складу зневуглецьованого шару.
Чи можна побачити зневуглецювання неозброєним оком
Надійно визначити наявність і глибину зневуглецювання лише за зовнішнім виглядом неможливо.
Колір поверхні, окалина або інші візуальні ознаки можуть показувати, що сталь нагрівалася в певних умовах, але не дають точної інформації про концентрацію вуглецю в поверхневому шарі.
Як захищають сталь від зневуглецювання
Для зменшення ризику використовують контрольовану атмосферу, вакуумні печі або інші технологічні методи, які обмежують небажані реакції поверхні з навколишнім середовищем.
Вибір технології залежить від марки сталі, обладнання та вимог до готового виробу.
Зневуглецювання під час термообробки ножів
Особливої уваги потребують високовуглецеві сталі, оскільки їхні властивості значною мірою залежать від правильного вмісту вуглецю та відповідної термічної обробки.
Для промислової термообробки сучасних ножових сталей контроль атмосфери нагрівання є важливою складовою технологічного процесу.
Чи можна видалити зневуглецьований шар
Якщо зневуглецювання обмежене поверхневим шаром, його можна видалити механічною обробкою — наприклад, шліфуванням або іншою передбаченою технологією.
Але якщо значна частина необхідного металу вже втратила вуглець, механічне видалення такого шару може бути недоцільним або неможливим без зміни геометрії деталі.
Чому контроль поверхні важливий для ножа
Ножовий клинок працює саме поверхневим шаром ріжучої кромки. Тому якість термічної обробки повинна оцінюватися не тільки за властивостями основної маси металу, а й за станом поверхні після нагрівання та гартування.
💡 Варто запам'ятати
Зневуглецювання — це втрата вуглецю поверхневим шаром сталі під час нагрівання. Воно може знизити твердість поверхні та особливо небажане для ріжучої кромки.
🛒 Інформація для покупця
Покупець не може надійно визначити зневуглецювання лише за зовнішнім виглядом ножа. Значно важливіше, щоб виробник використовував контрольований режим термообробки та, за потреби, видаляв пошкоджений поверхневий шар механічною обробкою.
📝 Короткий висновок
Під час неправильного нагрівання поверхня сталі може втратити частину вуглецю та отримати властивості, відмінні від основного металу. Контроль атмосфери нагрівання та правильна подальша обробка поверхні допомагають зберегти необхідні властивості ножового клинка.
20. Короблення та деформація клинка під час гартування
Короблення та деформація — одні з найпоширеніших технологічних проблем, які можуть виникнути під час термічної обробки ножового клинка. Після гартування заготовка іноді змінює форму, отримує вигин або скручування, хоча до нагрівання була геометрично правильною.
Причина полягає в тому, що під час гартування клинок одночасно зазнає температурних змін, внутрішніх напружень і структурних перетворень. Для тонких клинків ці фактори особливо важливі.
📌 Редакційна примітка Knife.net.ua
Деформація після гартування не означає автоматично, що терміст припустився однієї конкретної помилки. На форму клинка впливає цілий комплекс факторів: геометрія, товщина, симетрія, спосіб нагрівання, умови охолодження, матеріал і навіть характер попередньої механічної обробки.
Чому клинок деформується під час охолодження
Метал розширюється при нагріванні та стискається при охолодженні. Якщо різні частини клинка змінюють температуру з різною швидкістю, вони можуть прагнути змінити розміри неоднаково.
Додатково під час гартування відбувається перетворення аустеніту в мартенсит, яке також супроводжується зміною об'єму.
Поєднання цих процесів може створювати значні внутрішні напруження та призводити до зміни форми клинка.
Вплив нерівномірного нагрівання
Якщо одна частина заготовки нагрівається швидше або до іншої температури, ніж інша, під час подальшого охолодження виникають різні умови для структурних перетворень.
Тому рівномірне прогрівання заготовки є важливою умовою контрольованої термічної обробки.
Вплив нерівномірного охолодження
Під час гартування поверхня клинка може охолоджуватися швидше, ніж внутрішня частина. Якщо геометрія клинка несиметрична, різні його ділянки можуть охолоджуватися з різною швидкістю.
Це створює нерівномірний розподіл температурних і структурних напружень.
Чому симетрія клинка має значення
Для тонкого ножового клинка симетрична геометрія допомагає забезпечити більш передбачувану поведінку під час термообробки.
Якщо з одного боку металу значно більше, ніж з іншого, або товщина змінюється нерівномірно, під час охолодження можуть виникати різні деформаційні сили.
Тонкий клинок і ризик деформації
Тонкі клинки особливо чутливі до деформацій, тому що навіть невелика зміна форми стає помітною на довгій та тонкій деталі.
При цьому тонкість сама по собі не є причиною деформації. Значення мають також довжина клинка, його профіль, симетрія, товщина по перерізу та спосіб термічної обробки.
Вплив способу охолодження
Вибір середовища для гартування має велике значення. Масло, повітря, газ та інші середовища забезпечують різну швидкість відведення тепла.
Занадто швидке або нерівномірне охолодження може збільшити внутрішні напруження. Але недостатньо швидке охолодження також може не забезпечити необхідного структурного перетворення. Тому середовище підбирають відповідно до конкретної сталі.
Деформація та внутрішні напруження
Частина напружень може залишатися в клинку навіть після завершення гартування. Саме тому подальший відпуск має важливе значення для стабілізації загартованої структури.
Однак відпуск не завжди може виправити вже отриману значну геометричну деформацію. Значно ефективніше запобігати їй правильним технологічним процесом.
Чи можна виправити деформований клинок
У деяких випадках деформацію можна виправити контрольованим механічним або технологічним способом. Але можливість виправлення залежить від конкретної сталі, ступеня деформації та стадії виробництва.
Неправильне виправлення вже загартованого тонкого клинка може створити додаткові напруження або пошкодити його.
Як виробники зменшують ризик короблення
- забезпечують рівномірне нагрівання заготовки;
- контролюють температуру та час витримки;
- використовують відповідне середовище для гартування;
- враховують симетрію та геометрію клинка;
- контролюють швидкість та умови охолодження;
- застосовують технологічні пристосування, коли це необхідно;
- виконують правильний відпуск після гартування.
Чому деформація важлива для готового ножа
Навіть невелика деформація може впливати на геометрію клинка, симетрію спусків та формування ріжучої кромки.
Для якісного ножа важлива не тільки твердість сталі, а й збереження правильної геометрії після всього циклу термічної обробки.
💡 Варто запам'ятати
Деформація під час гартування виникає через поєднання температурних змін, різниці швидкостей охолодження та структурних перетворень сталі. Чим тонший, довший і складніший клинок, тим важливішим стає контроль процесу.
🛒 Інформація для покупця
Незначна технологічна корекція форми не обов'язково свідчить про погану сталь. Але після завершення термообробки якісний клинок повинен мати стабільну геометрію, відповідну його конструкції та призначенню.
📝 Короткий висновок
Під час гартування клинок може деформуватися через нерівномірне нагрівання, охолодження та структурні перетворення. Правильна геометрія заготовки, контроль температури та відповідний режим охолодження значно зменшують ризик короблення.
21. Тріщини після гартування — причини та профілактика
Тріщини після гартування — один із найсерйозніших дефектів, який може виникнути під час термічної обробки ножового клинка. На відміну від звичайної деформації, тріщина означає порушення цілісності металу та може зробити заготовку непридатною для подальшої експлуатації.
Причина появи тріщин зазвичай не зводиться до одного фактора. Найчастіше це результат поєднання внутрішніх напружень, швидкості охолодження, геометрії клинка, температурного режиму, стану поверхні та особливостей конкретної марки сталі.
📌 Редакційна примітка Knife.net.ua
Не існує простого правила «швидше охолодження — краще гартування». Для кожної сталі необхідно забезпечити достатню швидкість охолодження для потрібного структурного перетворення, але водночас не створювати зайвих термічних і структурних напружень.
Чому під час гартування виникають напруження
Під час охолодження різні ділянки клинка змінюють температуру з різною швидкістю. Поверхня зазвичай віддає тепло швидше, ніж внутрішні частини металу.
Одночасно відбувається перетворення аустеніту в мартенсит, яке супроводжується зміною об'єму. Поєднання температурних та структурних змін створює внутрішні напруження.
Якщо ці напруження перевищують здатність матеріалу протистояти руйнуванню, може виникнути тріщина.
Занадто швидке охолодження
Надмірно швидке охолодження може створювати дуже великі температурні градієнти між поверхнею та внутрішньою частиною клинка.
Для деяких сталей це збільшує ризик тріщин, особливо якщо гартування виконується у середовищі, яке забезпечує дуже інтенсивне відведення тепла.
Тому вода не є універсально найкращим середовищем для гартування ножової сталі.
Неправильний вибір середовища гартування
Різні сталі потребують різної швидкості охолодження. Сталі з високою прогартовуваністю можуть ефективно гартуватися в маслі, повітрі або газі, тоді як інші матеріали потребують інтенсивнішого охолодження.
Якщо вибрати невідповідне середовище, можна отримати або недостатню твердість, або надмірні напруження та ризик дефектів.
Гострі кути та переходи як концентратори напружень
Гострі внутрішні кути, різкі переходи товщини та інші конструктивні особливості можуть концентрувати напруження під час гартування.
Саме тому технологічна геометрія заготовки має велике значення. Плавні переходи та відсутність зайвих концентраторів напружень допомагають зменшити ризик руйнування.
Подряпини та дефекти поверхні
Глибокі подряпини, риски, задирки та інші дефекти можуть стати місцями концентрації напружень.
Перед гартуванням поверхню заготовки бажано підготувати так, щоб на ній не залишалося небезпечних механічних дефектів, особливо в критичних зонах клинка.
Нерівномірне нагрівання
Якщо клинок нагрівається нерівномірно, різні його частини можуть мати різну температуру та різний структурний стан у момент початку охолодження.
Це ускладнює контроль процесу та може збільшувати внутрішні напруження під час гартування.
Перегрів як фактор ризику
Надмірна температура аустенізації може змінювати розмір зерна, стан аустеніту та кількість розчинених легувальних елементів.
У поєднанні з неправильним охолодженням це може підвищити ризик небажаних структурних і механічних наслідків.
Чи можуть тріщини з'явитися не відразу
Не всі дефекти обов'язково легко помітити одразу після гартування. Мікротріщини можуть проявитися під час подальшого шліфування, полірування або вже під час навантаження.
Тому контроль клинка після термічної обробки є важливою частиною виробничого процесу.
Роль відпуску у профілактиці проблем
Після гартування необхідно своєчасно виконати передбачений технологією відпуск. Він допомагає зменшити небажані внутрішні напруження загартованої сталі.
Однак відпуск не є способом «вилікувати» вже сформовану тріщину. Якщо тріщина виникла, структурна цілісність металу вже порушена.
Як зменшують ризик тріщин
- точно дотримуються температури аустенізації;
- контролюють час витримки;
- використовують відповідне середовище гартування;
- забезпечують рівномірне нагрівання та охолодження;
- враховують геометрію та товщину клинка;
- уникають різких переходів і небезпечних концентраторів напружень;
- контролюють стан поверхні перед термообробкою;
- своєчасно виконують необхідний відпуск.
Чи завжди тріщина означає погану сталь
Ні. Поява тріщини не означає, що проблема обов'язково пов'язана з якістю самої сталі.
Навіть якісний матеріал може бути пошкоджений неправильним режимом термообробки. Саме тому технологія роботи з конкретною маркою сталі має таке велике значення.
💡 Варто запам'ятати
Тріщини після гартування виникають через надмірні або нерівномірно розподілені напруження, які метал не витримує. Правильний режим нагрівання, охолодження та відповідна геометрія значно зменшують цей ризик.
🛒 Інформація для покупця
Тріщини та серйозні дефекти термообробки є неприпустимими для робочого ножа. Під час огляду варто звертати увагу на клинок, особливо на зони біля отворів, різких переходів та ріжучої кромки.
📝 Короткий висновок
Тріщини є одним із найнебезпечніших наслідків неправильного гартування. Їх профілактика починається ще до нагрівання та включає правильну геометрію, контроль температури, відповідне охолодження й своєчасний відпуск.
22. Як товщина та геометрія клинка впливають на гартування
Геометрія клинка визначає розподіл температури та напружень під час термообробки. Особливо важливі зміни товщини, симетрія спусків, отвори, вирізи та різкі переходи перерізу.
Цей розділ розглядає геометрію як технологічний фактор загалом; окремі проблеми саме тонких клинків розглянемо в наступному розділі.
📌 Редакційна примітка Knife.net.ua
Геометрія клинка — це не тільки питання різання. Вона впливає і на термічну поведінку металу. Тонкий клинок може швидше реагувати на зміни температури та бути більш чутливим до нерівномірного охолодження й деформацій.
Товщина клинка та швидкість прогрівання
Товщина металу визначає, наскільки швидко тепло проходить від поверхні до внутрішніх шарів.
Тонкі ділянки нагріваються та охолоджуються швидше, тоді як товсті можуть мати більшу різницю температур між поверхнею та центром.
Тому однаковий час витримки не обов'язково дає однаковий результат для клинків різної товщини.
Чому товщина важлива під час охолодження
Під час гартування тепло відводиться насамперед із поверхні. У товстій заготовці внутрішні шари можуть залишатися гарячими довше.
Це створює температурний градієнт, який впливає на внутрішні напруження та швидкість структурних перетворень.
Тонкі ділянки та ризик деформації
Тонкі частини клинка мають невелику масу металу та швидко реагують на зміну температури. Якщо різні ділянки мають істотно різну товщину, вони можуть охолоджуватися неоднаково.
У результаті зростає ризик вигину, скручування або інших змін геометрії.
Симетрія спусків
Симетричні спуски допомагають зробити теплову поведінку клинка більш передбачуваною.
Якщо з одного боку клинка металу значно більше, ніж з іншого, під час нагрівання та охолодження можуть виникати різні температурні та структурні умови.
Вплив отворів і вирізів
Отвори, пази, виїмки та різкі зміни перерізу також впливають на розподіл напружень.
Особливо важливими є внутрішні кути та різкі переходи, які можуть діяти як концентратори напружень під час гартування.
Чому тонка ріжуча кромка потребує особливої уваги
Ріжуча кромка є найтоншою частиною клинка, тому вона швидко реагує на нагрівання та охолодження.
Якщо кромка занадто тонка перед термообробкою, вона може бути більш чутливою до деформацій, перегріву поверхні або інших технологічних проблем.
Чи потрібно залишати товстіший запас на кромці
У ножовому виробництві часто залишають певний запас металу в зоні майбутньої ріжучої кромки перед термообробкою. Це дозволяє зменшити ризик пошкодження тонкої кромки під час нагрівання та гартування.
Конкретна товщина такого запасу залежить від сталі, технології, геометрії та способу термообробки.
Геометрія та нерівномірність нагрівання
Складна геометрія може створювати ділянки, які прогріваються або охолоджуються інакше, ніж основна частина клинка.
Саме тому під час термообробки важливо забезпечити максимально рівномірний прогрів усієї заготовки.
Геометрія та середовище гартування
Під час занурення клинка в рідке середовище потік рідини навколо різних ділянок може відрізнятися. Це також здатне впливати на швидкість охолодження.
Для складних за формою деталей технологія занурення та положення заготовки можуть мати практичне значення.
Як геометрія впливає на кінцеву якість ножа
Правильна геометрія після термообробки є не менш важливою, ніж необхідна твердість. Якщо клинок отримав значне короблення, можуть змінитися спуски, товщина ріжучої кромки та симетрія конструкції.
Тому якісний ніж повинен зберігати передбачену конструкцією форму після завершення термічної обробки.
💡 Варто запам'ятати
Товщина та форма клинка визначають характер його нагрівання й охолодження. Тонкі, довгі та асиметричні заготовки можуть бути більш чутливими до деформації та нерівномірних напружень.
🛒 Інформація для покупця
Якісний ніж — це поєднання правильної сталі, термообробки та геометрії. Після гартування клинок не повинен мати небажаних значних деформацій, які порушують його конструкцію або погіршують роботу ріжучої кромки.
📝 Короткий висновок
Товщина, симетрія, спуски, отвори та переходи перерізу впливають на поведінку клинка під час термообробки. Правильна геометрія допомагає зробити процес гартування більш передбачуваним та зменшити ризик деформацій і дефектів.
23. Чому тонкий клинок гартувати складніше
Тонкий ножовий клинок особливо чутливий до швидких змін температури та нерівномірності процесу. Тому невеликі відмінності в нагріванні, охолодженні або симетрії можуть сильніше позначатися на його геометрії.
Особливо це стосується довгих тонких клинків, клинків із різною товщиною по перерізу, асиметричними спусками або дуже тонкою ріжучою кромкою.
📌 Редакційна примітка Knife.net.ua
Тонкий клинок не є «поганим» або непридатним для якісного гартування. Навпаки, правильно термооброблений тонкий клинок може мати чудові ріжучі властивості. Але він вимагає більш точного контролю процесу та менш пробачає технологічні помилки.
Тонкий метал швидше нагрівається
У тонкій ділянці невелика кількість металу швидко набуває температури навколишнього середовища. Тому тонкий клинок може швидше досягати температури аустенізації, ніж масивніша заготовка.
Це означає, що надмірна витримка або неконтрольоване нагрівання можуть швидше призвести до небажаних структурних змін.
Тонкий клинок швидше охолоджується
Після вилучення з печі тонкий метал швидко віддає тепло. Під час гартування це може бути перевагою, якщо конкретна сталь потребує достатньо швидкого охолодження, але водночас збільшує вимоги до контролю процесу.
Особливо важливо забезпечити рівномірне охолодження всієї геометрії клинка.
Нерівномірна товщина створює різні умови охолодження
Ножовий клинок рідко має однакову товщину по всій площі. Обух, спуски, підводи, отвори та інші елементи мають різну масу металу.
Тому окремі частини клинка можуть охолоджуватися з різною швидкістю. Це впливає на виникнення температурних і структурних напружень.
Чому довгий тонкий клинок може вигинатися
У довгого клинка навіть невелика локальна деформація може перетворитися на помітний загальний вигин.
Якщо одна сторона охолоджується або змінює об'єм трохи інакше, ніж інша, виникає різниця напружень, яка може призвести до викривлення.
Асиметричні спуски підвищують технологічні вимоги
Якщо геометрія клинка несиметрична, різні сторони мають різну кількість металу. Це може впливати на швидкість нагрівання та охолодження.
Тому складна або асиметрична геометрія потребує особливо уважного контролю під час термічної обробки.
Тонка ріжуча кромка та перегрів
Дуже тонка кромка має малу масу металу та швидко змінює температуру. Якщо нагрівання контролюється недостатньо добре, саме кромка може першою отримати небажаний температурний вплив.
Це одна з причин, чому перед термообробкою часто залишають певний запас металу в зоні майбутньої ріжучої кромки.
Чому не варто робити кромку надмірно тонкою до гартування
Надто тонка кромка перед термообробкою може бути більш чутливою до перегріву, окислення, зневуглецювання та деформації.
Залишений технологічний запас дозволяє після гартування видалити поверхневий шар і сформувати остаточну геометрію вже з термічно обробленого металу.
Тонкий клинок і ризик тріщин
Тонка геометрія сама по собі не гарантує появу тріщин. Однак поєднання малої товщини, різких переходів, високої швидкості охолодження та внутрішніх напружень може збільшувати технологічні ризики.
Тому режим гартування повинен відповідати не тільки марці сталі, а й конкретній конструкції клинка.
Роль пристосувань під час термообробки
Для тонких та довгих деталей можуть застосовувати спеціальні технологічні пристосування, які допомагають контролювати геометрію під час нагрівання та охолодження.
Необхідність таких рішень залежить від конкретного виробництва, сталі та форми клинка.
Чому термообробка тонкого клинка потребує досвіду
Тонкий клинок швидко реагує на зміну умов, тому помилки в температурі, витримці або охолодженні можуть сильніше позначитися на кінцевому результаті.
Саме тому якість термообробки особливо важлива для ножів із тонкою геометрією та високими вимогами до прямолінійності клинка.
💡 Варто запам'ятати
Тонкий клинок швидше реагує на нагрівання та охолодження, а його геометрія сильніше впливає на розподіл напружень. Тому він потребує точного контролю температури, часу та умов гартування.
🛒 Інформація для покупця
Тонкий клинок не означає низьку міцність або погану термообробку. Важливо, щоб його геометрія була правильно спроєктована, а сталь — якісно термооброблена з урахуванням товщини та конструкції.
📝 Короткий висновок
Тонкі клинки швидше нагріваються та охолоджуються й сильніше реагують на нерівномірність процесу. Саме тому якісне гартування тонкого клинка потребує особливо точного контролю технології та геометрії.
24. Роль легувальних елементів у процесі гартування
Легувальні елементи визначають значну частину поведінки ножової сталі під час нагрівання, аустенізації, охолодження та подальшого відпуску. Саме хімічний склад робить різні марки сталі настільки відмінними за технологією термообробки.
Вуглець, хром, молібден, ванадій, вольфрам, марганець, кремній та інші елементи можуть впливати на температури перетворень, прогартовуваність, утворення та розчинення карбідів, кількість залишкового аустеніту й кінцеві властивості сталі.
📌 Редакційна примітка Knife.net.ua
Не можна оцінювати роль елемента за принципом «більше — завжди краще». Кожен компонент працює в конкретній системі сплаву. Важливе не тільки те, скільки певного елемента містить сталь, а й те, з якими іншими елементами він взаємодіє та які фази й карбіди утворює.
Вуглець — ключ до твердості мартенситу
Вуглець є одним із найважливіших елементів для ножової сталі. Він бере участь у формуванні мартенситу та значною мірою визначає його потенційну твердість. Водночас прогартовуваність — окрема характеристика, на яку істотно впливають легувальні елементи та умови охолодження.
Кількість вуглецю також впливає на температуру мартенситних перетворень та кількість залишкового аустеніту.
Хром
Хром відіграє важливу роль у підвищенні корозійної стійкості нержавіючих сталей, але його вплив не обмежується лише корозією.
Хром впливає на прогартовуваність сталі та бере участь у формуванні карбідів. У поєднанні з іншими легувальними елементами він змінює поведінку сталі під час аустенізації та охолодження.
Молібден
Молібден може підвищувати прогартовуваність і бере участь у формуванні складних карбідних структур.
Його присутність особливо важлива в багатьох сучасних інструментальних та нержавіючих сталях, де він працює разом із хромом, ванадієм та іншими елементами.
Ванадій
Ванадій утворює дуже тверді карбіди та є характерним компонентом багатьох високозносостійких інструментальних і порошкових сталей.
Під час аустенізації частина ванадієвих карбідів може залишатися нерозчиненою. Інша частина залежно від режиму може впливати на склад аустеніту.
Тому температура аустенізації для сталей із високим вмістом ванадію має особливе значення.
Вольфрам
Вольфрам також бере участь у формуванні твердих карбідів та може впливати на поведінку сталі під час відпуску й високотемпературної обробки.
У складних інструментальних сталях він є частиною системи легування, яка визначає їхню структуру та експлуатаційні характеристики.
Марганець
Марганець може підвищувати прогартовуваність сталі та впливати на її поведінку під час охолодження.
У вуглецевих та низьколегованих сталях його роль особливо помітна, оскільки він допомагає змінювати умови, за яких аустеніт переходить в інші структурні складові.
Кремній
Кремній також впливає на властивості сталі та процеси, які відбуваються під час термообробки. У різних марках сталі його концентрація та роль можуть істотно відрізнятися.
Тому його вплив необхідно розглядати разом з усією системою легування.
Що таке прогартовуваність
Прогартовуваність — це здатність сталі отримувати необхідну загартовану структуру на певну глибину при заданому режимі охолодження.
Це не те саме, що твердість. Твердість показує властивість уже отриманого матеріалу, а прогартовуваність характеризує поведінку сталі під час гартування.
Чому легована сталь може гартуватися в маслі або на повітрі
Багато легувальних елементів зміщують умови, за яких аустеніт переходить у ферит, перліт або інші дифузійні структури. У результаті для деяких сталей стає можливим отримати необхідну мартенситну структуру при менш інтенсивному охолодженні.
Саме тому деякі леговані інструментальні сталі можна гартувати в маслі, на повітрі або в газі, тоді як прості вуглецеві сталі можуть потребувати значно швидшого охолодження.
Легувальні елементи та температура аустенізації
Хімічний склад визначає, які карбіди утворюються в сталі та за яких умов вони можуть частково розчинятися під час нагрівання.
Тому температура аустенізації для однієї марки сталі може бути непридатною для іншої, навіть якщо обидві використовуються для ножів.
Легувальні елементи та залишковий аустеніт
Деякі легувальні елементи можуть стабілізувати аустеніт або змінювати температуру Ms. У високолегованих сталях це може сприяти утворенню більшої кількості залишкового аустеніту після звичайного охолодження.
Саме тому для окремих сталей застосовують спеціальні режими субнульової або кріогенної обробки, якщо вони передбачені технологією.
Чому не можна переносити режим однієї сталі на іншу
Навіть сталі з подібною твердістю або схожим призначенням можуть мати різний склад карбідів, різну прогартовуваність та різні температури структурних перетворень.
Тому режим термообробки завжди потрібно підбирати за конкретною маркою сталі та рекомендаціями її виробника.
💡 Варто запам'ятати
Легувальні елементи визначають, як конкретна сталь реагує на нагрівання та охолодження. Вони впливають на прогартовуваність, карбіди, температури перетворень і кількість залишкового аустеніту.
🛒 Інформація для покупця
Назва сталі дає лише частину інформації про майбутній ніж. Дві сталі можуть мати близьку твердість, але потребувати абсолютно різних режимів термообробки. Саме тому професійний виробник працює не просто з «твердістю», а з конкретною маркою та її технологією.
📝 Короткий висновок
Хімічний склад визначає значну частину поведінки сталі під час гартування. Вуглець, хром, ванадій, молібден, вольфрам та інші елементи разом формують ту мікроструктуру, яку необхідно правильно отримати під час термічної обробки.
25. Як гартування впливає на твердість ножової сталі
Твердість ножової сталі після термічної обробки значною мірою визначається тим, яку структуру вдалося сформувати під час аустенізації та подальшого охолодження. Саме гартування створює умови для утворення мартенситу — твердої структурної складової, яка є основою високої твердості загартованої сталі.
Однак кінцеве значення HRC залежить не тільки від самого факту гартування. На нього впливають хімічний склад сталі, температура аустенізації, час витримки, швидкість охолодження, кількість залишкового аустеніту та подальший відпуск.
📌 Редакційна примітка Knife.net.ua
Правильніше говорити, що гартування створює умови для отримання необхідної твердості, а не просто «робить сталь твердою». Кінцевий HRC є результатом усього циклу термічної обробки.
Звідки береться висока твердість після гартування
Під час достатньо швидкого охолодження аустеніт може перетворюватися на мартенсит. У мартенситі вуглець залишається пересиченим у кристалічній ґратці, що створює її сильне викривлення.
Саме така структура забезпечує високу твердість загартованої сталі.
Чому швидкість охолодження має значення
Якщо охолодження відбувається недостатньо швидко для конкретної сталі, аустеніт може частково перетворитися на інші структурні складові ще до початку мартенситного перетворення.
У результаті кількість і склад мартенситу можуть відрізнятися від необхідних, а кінцева твердість може бути нижчою за очікувану.
Роль температури аустенізації
Температура аустенізації визначає, яка частина початкової структури та карбідів переходить у аустеніт і який склад він матиме перед гартуванням.
Занадто низька температура може призвести до недостатньої аустенізації, тоді як надмірна — змінити склад аустеніту, сприяти росту зерна та збільшенню кількості залишкового аустеніту.
Чи означає вища температура гартування вищу твердість
Не завжди. Підвищення температури аустенізації в певному діапазоні може збільшувати кількість розчиненого вуглецю та легувальних елементів і тим самим впливати на потенційну твердість мартенситу.
Але надмірне підвищення температури може одночасно збільшити кількість залишкового аустеніту та спричинити інші небажані зміни. Тому існує оптимальний режим, а не проста залежність «гарячіше = твердіше».
Вплив залишкового аустеніту
Після охолодження частина аустеніту може залишитися неперетвореною. Оскільки залишковий аустеніт має інші властивості, ніж мартенсит, його кількість впливає на кінцевий стан загартованої сталі.
Для деяких високолегованих сталей цей фактор має особливо велике значення.
Роль відпуску у формуванні кінцевої твердості
Після гартування сталь ще не має остаточного робочого стану. Під час відпуску відбуваються контрольовані структурні зміни, а твердість у багатьох сталей дещо знижується залежно від температури та тривалості обробки.
Саме тому показник HRC готового ножа потрібно розглядати як результат гартування плюс відпуск, а не тільки гартування.
Чому одна й та сама сталь може мати різну твердість
Одна марка сталі може демонструвати різну твердість залежно від режиму термообробки.
Зміна температури аустенізації, часу витримки, умов охолодження або режиму відпуску може змінити кінцеву мікроструктуру та, відповідно, показник HRC.
Чи можна отримати дуже високу твердість неправильною термообробкою
Так. Високий HRC сам по собі не доводить, що термообробка оптимальна.
Надмірно тверда сталь може мати небажану крихкість, несприятливий розподіл структурних складових або інші проблеми. Для ножа важливий не рекордний показник твердості, а правильний баланс властивостей.
Твердість і ріжуча кромка
Підвищення твердості в межах оптимального для конкретної сталі діапазону може допомагати кромці довше зберігати геометрію та опиратися пластичній деформації.
Але надмірна твердість у поєднанні з невідповідною геометрією або низькою в'язкістю може збільшувати ризик викришування кромки.
Чому HRC потрібно оцінювати разом з іншими властивостями
Твердість — лише один із параметрів ножової сталі. Для практичної роботи також важливі в'язкість, міцність, зносостійкість, корозійна стійкість, геометрія клинка та якість заточування.
Саме поєднання цих факторів визначає поведінку готового ножа.
💡 Варто запам'ятати
Гартування формує тверду мартенситну структуру, але кінцева твердість ножа є результатом усього циклу термообробки. Оптимальний HRC важливіший за максимальний HRC.
🛒 Інформація для покупця
Не варто вибирати ніж тільки за найвищою заявленою твердістю. Для конкретного ножа важливіше, щоб HRC відповідав марці сталі, геометрії та призначенню клинка.
📝 Короткий висновок
Гартування створює умови для формування високотвердого мартенситу, а відпуск визначає кінцевий стан цієї структури. Правильна твердість — це результат точно підібраного режиму термообробки, а не просто максимально можливого HRC.
26. Як гартування впливає на міцність і в'язкість
Міцність і в'язкість — дві важливі характеристики ножової сталі, які безпосередньо пов'язані з її мікроструктурою. Гартування змінює цю структуру, тому воно впливає не тільки на твердість, а й на здатність клинка витримувати навантаження.
При цьому твердість, міцність і в'язкість не є одним і тим самим. Ніж може мати високу твердість, але недостатню в'язкість для конкретного способу використання.
📌 Редакційна примітка Knife.net.ua
У ножовій тематиці часто змішують поняття «твердий», «міцний» і «в'язкий». Це різні властивості. Хороша термообробка повинна не просто забезпечити високий HRC, а сформувати збалансований стан сталі відповідно до призначення ножа.
Що таке міцність
Міцність характеризує здатність матеріалу протистояти руйнуванню або певному виду механічного навантаження.
Для ножового клинка це може бути важливо під час згинання, локального навантаження та інших ситуацій, коли метал повинен витримати прикладену силу без руйнування.
Що таке в'язкість
В'язкість характеризує здатність матеріалу поглинати енергію деформації та протистояти утворенню й поширенню тріщин.
У практичному сенсі в'язка ножова сталь краще переносить ударні та інші складні навантаження, не переходячи одразу до крихкого руйнування.
Що відбувається з в'язкістю після гартування
Свіжозагартована мартенситна структура має високу твердість, але значні внутрішні напруження. Без відповідного відпуску її практична в'язкість може бути недостатньою.
Саме тому гартування не можна розглядати окремо від подальшого відпуску.
Як відпуск допомагає збалансувати властивості
Під час відпуску внутрішні напруження загартованої сталі зменшуються, а структура переходить у більш стабільний стан.
Залежно від температури та тривалості відпуску можна отримати різне співвідношення твердості та механічних властивостей.
Чому дуже тверда сталь може бути менш в'язкою
Підвищення твердості зазвичай пов'язане зі зміною опору деформації. Але для конкретної сталі та режиму термообробки надмірне прагнення до максимальної твердості може супроводжуватися зниженням здатності витримувати ударні навантаження.
Тому ніж, призначений для тонкого різання, та ніж для важчих умов експлуатації можуть потребувати різного балансу властивостей.
В'язкість і ріжуча кромка
Для ножа в'язкість має особливе значення в зоні ріжучої кромки. Якщо сталь недостатньо в'язка для заданої геометрії та навантаження, крайка може викришуватися замість того, щоб стабільно працювати.
Це не означає, що будь-яке викришування автоматично свідчить про погану термообробку. Причиною можуть бути також надто тонка геометрія, невідповідний кут заточування або неправильне використання ножа.
Вплив розміру зерна
Мікроструктура та розмір зерна також впливають на механічні властивості сталі. Надмірний ріст аустенітного зерна під час перегріву може негативно позначитися на в'язкості.
Саме тому контроль температури аустенізації є важливим не тільки для отримання потрібної твердості.
Роль карбідів
Карбіди можуть суттєво підвищувати зносостійкість, але їх кількість, розмір, тип та розподіл також впливають на механічну поведінку сталі.
Великі або несприятливо розташовані тверді частинки можуть виступати місцями концентрації напружень. Водночас дрібна та правильно сформована карбідна структура може бути важливою частиною оптимального балансу властивостей.
Чому геометрія змінює вимоги до в'язкості
Тонка ріжуча кромка створює інші умови навантаження, ніж товстий робочий клинок.
Чим тонша геометрія, тим важливішим стає відповідність твердості та в'язкості умовам використання. Надмірно тверда, але недостатньо в'язка кромка може бути більш чутливою до ударних навантажень.
Чи означає висока в'язкість, що сталь м'яка
Ні. В'язкість і твердість — різні характеристики. Хороша ножова сталь може поєднувати високу твердість із достатньою в'язкістю, якщо її склад і термообробка правильно підібрані.
Гартування як пошук балансу
Мета професійної термообробки — не максимізувати одну характеристику за рахунок усіх інших. Необхідно отримати такий стан сталі, який відповідає призначенню конкретного ножа.
Для тонкого ріжучого ножа пріоритети можуть відрізнятися від ножа, розрахованого на важчі механічні навантаження.
💡 Варто запам'ятати
Гартування впливає не тільки на твердість, а й на весь комплекс механічних властивостей сталі. Відпуск необхідний для отримання практичного балансу між твердістю, міцністю та в'язкістю.
🛒 Інформація для покупця
Якщо ніж потрібен для тонкого різання, важлива не тільки висока твердість. Для робочих ножів також має значення здатність кромки витримувати навантаження без викришування. Тому характеристики сталі потрібно оцінювати разом із геометрією та призначенням ножа.
📝 Короткий висновок
Гартування та відпуск визначають не лише HRC, а й механічну поведінку сталі. Оптимальний ніж — це не максимально тверда сталь, а правильно збалансована структура, яка відповідає геометрії та умовам експлуатації.
27. Чи можна визначити якість гартування лише за HRC
HRC є важливим показником твердості ножової сталі, але визначити всю якість термічної обробки лише за одним значенням твердості неможливо.
Показник HRC дозволяє оцінити опір сталі вдавлюванню за певною методикою. Але він не дає повної інформації про мікроструктуру, кількість залишкового аустеніту, стан карбідів, розмір зерна або внутрішні напруження клинка.
📌 Редакційна примітка Knife.net.ua
HRC — це дуже корисний інструмент контролю, але не «детектор якості ножа». Два клинки з однаковою твердістю можуть мати різну мікроструктуру та по-різному поводитися під час експлуатації.
Що саме показує HRC
Шкала Rockwell C використовується для вимірювання твердості загартованих сталей. Значення HRC показує, наскільки матеріал чинить опір вдавлюванню стандартного індентора за визначеною методикою.
Для ножа цей показник корисний насамперед як орієнтир щодо рівня твердості клинка.
Чого HRC не показує
Одне вимірювання HRC не дозволяє безпосередньо визначити:
- точну кількість мартенситу;
- кількість залишкового аустеніту;
- розмір та розподіл карбідів;
- розмір аустенітного зерна;
- внутрішні напруження;
- в'язкість сталі;
- якість геометрії ріжучої кромки.
Тому HRC необхідно розглядати як один із параметрів контролю, а не як повний опис термообробки.
Чому однаковий HRC не гарантує однакову поведінку ножа
Механічні властивості сталі залежать від її мікроструктури. Якщо два клинки мають близьку твердість, але різний розподіл структурних складових, вони можуть по-різному реагувати на навантаження.
Один клинок може краще переносити ударні навантаження, інший — довше утримувати тонку ріжучу кромку, хоча їхній HRC буде дуже близьким.
HRC і в'язкість
Висока твердість не є прямим вимірюванням в'язкості. Для ножа важливо, щоб твердість відповідала складу сталі, геометрії та умовам експлуатації.
Надмірне прагнення до високої твердості може бути недоцільним, якщо конкретному ножу потрібна підвищена здатність витримувати ударні або інші складні навантаження.
HRC і зносостійкість
Твердість може впливати на здатність ріжучої кромки протистояти деформації, але зносостійкість не визначається тільки HRC.
Велику роль відіграють хімічний склад, тип, кількість і розмір карбідів, структура матриці та геометрія ріжучої кромки.
Чому вимірювання потрібно виконувати правильно
Результат вимірювання залежить від правильності підготовки поверхні, товщини деталі, місця вимірювання та дотримання методики.
Для тонкого клинка неправильне розташування точки вимірювання або недостатня товщина матеріалу можуть впливати на достовірність результату.
Чому не варто робити висновки за одним вимірюванням
Твердість може трохи відрізнятися в різних частинах деталі. Це пов'язано з особливостями нагрівання, охолодження, геометрією та технологією виробництва.
Тому професійний контроль може передбачати кілька вимірювань у відповідних зонах.
Що важливіше: заявлений HRC чи відповідність сталі
Важливі обидва фактори. Значення HRC має бути реалістичним для конкретної марки сталі та відповідати її призначенню.
Якщо виробник заявляє надзвичайно високу твердість без пояснення режиму термообробки та призначення ножа, до такої цифри варто ставитися критично.
Чи може хороший ніж мати не максимальний HRC
Так. Для різних ножів оптимальна твердість може бути різною.
Ніж для тонкого різання та ніж для важчих умов роботи можуть потребувати різного балансу між твердістю, в'язкістю та іншими властивостями.
Як оцінювати термообробку комплексно
Для повноцінної оцінки необхідно враховувати:
- марку та хімічний склад сталі;
- рекомендований виробником режим термообробки;
- фактичну твердість;
- стабільність геометрії після гартування;
- поведінку ріжучої кромки під час роботи;
- відповідність ножа його призначенню.
💡 Варто запам'ятати
HRC показує твердість, але не описує всю мікроструктуру сталі. Для оцінки якості термообробки необхідно враховувати твердість разом із мікроструктурою, геометрією та практичними властивостями клинка.
🛒 Інформація для покупця
Заявлений HRC — корисний показник, але не єдиний критерій якості. Значно важливіше, щоб твердість була реальною, відповідала конкретній сталі та поєднувалася з правильною геометрією і призначенням ножа.
📝 Короткий висновок
HRC є важливим показником контролю, але не може самостійно підтвердити якість усієї термічної обробки. Правильна оцінка клинка потребує комплексного підходу, у якому твердість є лише одним із ключових параметрів.
28. Чому однакова марка сталі може мати різну твердість
Одна й та сама марка ножової сталі може мати різну твердість після термічної обробки, і це не обов'язково означає, що один із клинків виготовлений із неправильного матеріалу.
Кінцевий HRC залежить від режиму аустенізації, охолодження та відпуску, а також від конкретного стану матеріалу перед термообробкою та особливостей технології.
📌 Редакційна примітка Knife.net.ua
Назва сталі визначає хімічний склад і потенціал матеріалу, але не задає одну-єдину обов'язкову цифру HRC. Один і той самий сплав може бути термооброблений під різні завдання.
Марка сталі не дорівнює конкретному HRC
Коли виробник вказує, наприклад, конкретну марку сталі, це насамперед означає певний хімічний склад і стандарт матеріалу.
Але кінцева твердість формується вже під час термічної обробки. Тому одна марка може мати певний діапазон робочих значень твердості залежно від режиму та призначення.
Вплив температури аустенізації
Температура аустенізації впливає на склад аустеніту перед гартуванням. Зі зміною температури змінюється кількість вуглецю та легувальних елементів, які переходять у матрицю, а також стан карбідів.
Тому навіть невелика зміна режиму в межах технологічно значущого діапазону може впливати на кінцеву твердість.
Вплив швидкості охолодження
Щоб отримати необхідну мартенситну структуру, сталь повинна охолоджуватися з достатньою швидкістю для конкретної марки.
Якщо охолодження недостатнє, частина аустеніту може перетворитися на інші структурні складові, і кінцева твердість буде нижчою.
Вплив відпуску
Відпуск є одним із найочевидніших факторів, що впливають на кінцеву твердість.
Зміна температури та тривалості відпуску дозволяє отримати різний баланс властивостей. Для деяких сталей застосовують кілька циклів відпуску, що також є частиною технологічного режиму.
Різна твердість для різних ножів
Ніж для тонкого різання може потребувати іншого рівня твердості, ніж ніж, призначений для більш інтенсивних механічних навантажень.
Тому виробник може свідомо вибрати різний режим термообробки для тієї самої марки сталі залежно від конструкції та призначення виробу.
Твердість і товщина клинка
Товщина та геометрія можуть впливати на умови нагрівання та охолодження. У масивнішій і тоншій частинах деталі процес може проходити дещо по-різному.
Для складних клинків це необхідно враховувати при виборі технологічного режиму.
Початкова структура сталі
Стан сталі перед гартуванням також має значення. Попередня термічна обробка, механічна обробка та початкова мікроструктура можуть впливати на поведінку матеріалу під час подальшої аустенізації.
Тому два зразки однієї марки не завжди стартують із абсолютно однакового структурного стану.
Виробник сталі та виробник ножа
Виробник сталі задає хімічний склад і технологічні рекомендації для матеріалу. Виробник ножа вже відповідає за те, щоб правильно застосувати ці рекомендації до конкретного клинка.
Саме тому якість ножа залежить від того, наскільки грамотно використано потенціал конкретної сталі.
Чи означає нижчий HRC, що ніж гірший
Не обов'язково. Якщо твердість відповідає призначенню ножа та оптимальному діапазону для конкретної сталі, нижче значення HRC може бути цілком свідомим технологічним рішенням.
Наприклад, виробник може віддати частину максимальної твердості заради кращого балансу механічних властивостей.
Чи означає вищий HRC, що ніж кращий
Також ні. Надмірне підвищення твердості може збільшувати крихкість або робити ріжучу кромку менш стійкою до ударних навантажень.
Оптимальний рівень твердості визначається не рейтингом «чим більше, тим краще», а призначенням ножа та властивостями конкретної сталі.
Як порівнювати два ножі з однаковою сталлю
Якщо два ножі виготовлені з однакової марки сталі, варто порівнювати не тільки їхній HRC.
Важливо враховувати геометрію клинка, товщину ріжучої кромки, кут заточування, якість термообробки та реальне призначення кожного ножа.
💡 Варто запам'ятати
Одна марка сталі не має лише одного можливого значення HRC. Кінцева твердість формується термічною обробкою та залежить від обраного режиму й призначення ножа.
🛒 Інформація для покупця
Не варто автоматично вважати ніж із нижчим HRC гіршим. Якщо твердість відповідає конкретній сталі та призначенню, такий режим може бути цілком правильним. Порівнювати ножі потрібно комплексно.
📝 Короткий висновок
Одна й та сама сталь може мати різну твердість залежно від режиму термообробки. Марка сталі визначає потенціал матеріалу, а термообробка визначає, яку частину цього потенціалу буде реалізовано в конкретному ножі.
29. Промислова та майстерна термообробка ножової сталі — у чому різниця
Промислова термічна обробка та майстерне гартування можуть давати дуже якісний результат, якщо в обох випадках правильно підібрані режими та забезпечений належний контроль процесу.
Основна відмінність полягає не просто в масштабі виробництва, а в рівні стандартизації, точності контролю температури, повторюваності процесу та можливостях обладнання.
📌 Редакційна примітка Knife.net.ua
Не зовсім правильно вважати, що промислова термообробка автоматично якісніша за майстерну, або навпаки. Якість визначається тим, наскільки точно конкретний процес відповідає сталі, геометрії клинка та поставленому завданню.
Що таке промислова термічна обробка
Промислова термічна обробка виконується на спеціалізованому обладнанні, яке дозволяє контролювати температуру, атмосферу, час витримки та умови охолодження.
Для великих серій особливо важлива повторюваність: кожна партія виробів повинна отримувати максимально однаковий технологічний режим.
Контроль температури в промислових умовах
Промислові печі можуть забезпечувати точне підтримання заданої температури та рівномірний прогрів робочого простору.
Залежно від технології можуть використовуватися вакуумні печі або печі з контрольованою атмосферою, що дозволяє зменшувати ризик окислення та зневуглецювання поверхні.
Перевага контрольованої атмосфери
Під час високотемпературного нагрівання поверхня сталі може взаємодіяти з атмосферою. Контрольоване середовище допомагає обмежити небажані процеси, зокрема окислення та зневуглецювання.
Для сучасних ножових сталей це може мати важливе технологічне значення.
Що таке майстерне гартування
Майстерне гартування — це термічна обробка, яку виконує майстер або невелике виробництво з використанням доступного спеціалізованого обладнання.
За правильної технології майстер може отримати дуже якісний результат. Особливо якщо добре знає конкретну сталь, використовує точне вимірювання температури та дотримується рекомендованого режиму.
Чому досвід майстра має значення
Термічна обробка ножа вимагає розуміння того, як температура, час та охолодження впливають на конкретну сталь.
Досвід допомагає правильно оцінити геометрію заготовки, підібрати технологічні режими та уникнути типових помилок.
Де промислове обладнання має перевагу
Основна перевага промислового обладнання — можливість точно контролювати та повторювати процес.
Це особливо важливо для великих серій, де необхідно отримувати однакові властивості десятків або сотень клинків.
Де майстерне гартування може бути дуже ефективним
Для невеликих серій та індивідуальних ножів майстер може адаптувати процес під конкретну геометрію та призначення клинка.
За наявності відповідного обладнання та знань якість такої термообробки може бути дуже високою.
Чому просте гартування «на око» — поганий підхід
Візуальний колір нагрітої сталі не є достатньо точним способом визначення температури для сучасної ножової термообробки.
Особливо це стосується легованих, нержавіючих та порошкових сталей, для яких необхідні чітко задані технологічні режими.
Роль термоконтролю
Точне вимірювання температури дозволяє контролювати найважливішу частину процесу — аустенізацію.
Без надійного контролю температури складно гарантувати однаковий результат навіть при однаковій марці сталі.
Контроль охолодження
Не менш важливо контролювати й охолодження. Виробник повинен знати, яке середовище використовується та яку швидкість охолодження воно забезпечує для конкретної сталі.
Принцип «чим швидше, тим краще» тут також не працює.
Документований технологічний режим
У професійному виробництві важливо мати чітко визначений режим: температуру аустенізації, час витримки, спосіб охолодження та параметри відпуску.
Це дозволяє повторити результат та виявити причину проблеми, якщо властивості готової партії відрізняються від очікуваних.
Що важливіше за тип обладнання
Найважливішим є не сам факт використання «дорогої печі», а відповідність технології конкретній сталі.
Навіть сучасне обладнання не компенсує неправильно вибраний температурний режим або неправильне охолодження.
💡 Варто запам'ятати
Якість термообробки визначає не назва обладнання, а точність і правильність усього технологічного процесу. Промислове виробництво дає перевагу в повторюваності, а досвідчений майстер може забезпечити дуже якісний результат для індивідуального клинка.
🛒 Інформація для покупця
Покупцеві важливіше знати, що виробник використовує перевірений режим термообробки для конкретної сталі, ніж просто те, яке обладнання стоїть у майстерні.
📝 Короткий висновок
Промислова та майстерна термообробка можуть забезпечувати якісний результат за умови правильної технології. Головне — точний контроль температури, охолодження, відпуску та повторюваність процесу.
30. Як контролюють якість гартування ножової сталі
Контроль якості гартування необхідний для того, щоб переконатися: після термічної обробки сталь отримала властивості, передбачені технологією.
Для ножового клинка контроль не повинен обмежуватися лише перевіркою твердості. Важливо оцінювати результат комплексно — від зовнішнього стану та геометрії до фактичного HRC і, за необхідності, мікроструктури.
📌 Редакційна примітка Knife.net.ua
Правильний контроль термообробки — це не одна перевірка після печі. Надійність результату забезпечує сукупність технологічного контролю під час процесу та перевірки готового матеріалу.
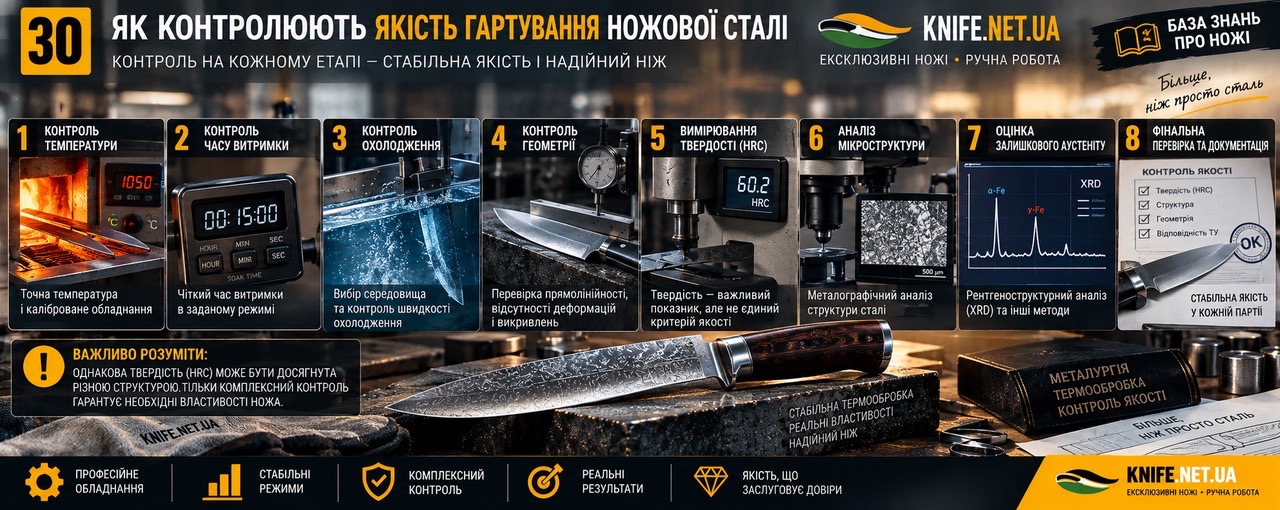
Контроль температури
Перший рівень контролю — це температура аустенізації. Вона повинна відповідати режиму конкретної марки сталі.
Для цього використовують термопари, електронні системи контролю температури та інші засоби вимірювання, які забезпечують необхідну точність.
Контроль часу витримки
Після досягнення необхідної температури важливо забезпечити правильний час витримки.
Недостатня витримка може не забезпечити необхідних структурних змін, а надмірна — бути небажаною для конкретної сталі.
Контроль середовища гартування
Потрібно контролювати не тільки сам факт охолодження, а й середовище, у якому воно відбувається.
Для рідких середовищ можуть мати значення температура, стан та рух середовища. Для газового охолодження важливі параметри потоку та тиску, якщо вони є частиною технології.
Перевірка геометрії після гартування
Після гартування перевіряють, чи не отримав клинок небажаної деформації.
Контролюють прямолінійність, симетрію та інші параметри, важливі для конкретної конструкції ножа.
Вимірювання твердості HRC
HRC є одним із найважливіших методів контролю готової сталі.
Вимірювання дозволяє перевірити, чи відповідає твердість очікуваному діапазону для конкретної марки сталі та режиму термообробки.
Чому важливо вимірювати в правильному місці
Місце вимірювання має значення. Для тонких деталей неправильне розташування індентора або недостатня товщина матеріалу можуть впливати на результат.
Тому контроль повинен виконуватися відповідно до вимог методики вимірювання.
Кілька вимірювань замість одного
За необхідності твердість перевіряють у кількох точках, щоб переконатися в однорідності результату.
Це особливо корисно для великих деталей або клинків зі складною геометрією.
Металографічний контроль
У виробничих і лабораторних умовах для глибшої оцінки можуть досліджувати мікроструктуру сталі.
Металографічний аналіз дозволяє побачити структурні складові, карбіди, розмір зерна та інші характеристики, які неможливо визначити лише вимірюванням HRC.
Контроль залишкового аустеніту
Для певних сталей та відповідальних застосувань може бути важливим визначення кількості залишкового аустеніту.
Це допомагає оцінити стабільність структури та зрозуміти, наскільки повно відбулися передбачені технологією перетворення.
Контроль після відпуску
Остаточну твердість та стан сталі доцільно оцінювати після завершення всього передбаченого циклу термічної обробки, включно з відпуском.
Саме цей стан є найбільш важливим для готового ножа.
Контроль поверхні
Після термообробки оглядають поверхню клинка на наявність тріщин, значних дефектів, окалини та інших небажаних явищ.
За необхідності застосовують додаткові методи неруйнівного контролю.
Неруйнівний контроль
Для відповідальних деталей можуть використовуватися методи, які дозволяють виявляти дефекти без руйнування виробу.
Вибір методу залежить від матеріалу, геометрії деталі та характеру можливого дефекту.
Руйнівні випробування
У виробничих і дослідницьких умовах іноді застосовують випробування контрольних зразків, які дозволяють оцінити механічні властивості матеріалу.
Для серійного ножового виробництва такі методи можуть використовуватися на рівні контролю матеріалу або технологічного процесу, а не обов'язково для кожного готового ножа.
Документування результатів
Професійний контроль передбачає фіксацію технологічних параметрів та результатів перевірок.
Це дозволяє порівнювати партії, виявляти відхилення та підтримувати стабільну якість виробництва.
Що можна перевірити покупцеві
Покупець не має доступу до лабораторії, але може звернути увагу на заявлену марку сталі, реалістичний діапазон HRC, репутацію виробника та прозорість інформації про термообробку.
Для дорогих або спеціалізованих ножів можна попросити виробника повідомити фактичну твердість та особливості застосованого режиму, якщо така інформація доступна.
💡 Варто запам'ятати
Якість гартування контролюють комплексно: температура, час, охолодження, геометрія, HRC і, за необхідності, мікроструктура. Чим відповідальніше застосування, тим важливішим стає багаторівневий контроль.
🛒 Інформація для покупця
Наявність реалістично заявленої твердості та прозорої інформації про матеріал — хороший знак, але HRC не замінює повного контролю термообробки. Для якісного ножа важлива сукупність характеристик.
📝 Короткий висновок
Надійний контроль гартування включає не одну, а цілу систему перевірок. HRC є важливим показником, але найкращий контроль поєднує технологічні параметри, перевірку геометрії, твердості та, за необхідності, мікроструктури.
31. Типові помилки під час гартування ножової сталі
Термічна обробка ножової сталі вимагає точного дотримання технології. Помилка на будь-якому етапі — від нагрівання до відпуску — може змінити кінцеву структуру та властивості клинка.
При цьому не всі помилки однаково очевидні. Деякі призводять до видимих дефектів, таких як деформація або тріщини, а інші можуть проявитися лише під час вимірювання твердості або експлуатації ножа.
📌 Редакційна примітка Knife.net.ua
Найбезпечніший підхід до термообробки — не намагатися «підганяти» сталь під звичний режим. Спочатку визначають конкретну марку сталі та її технологічні рекомендації, а вже потім формують режим гартування.
Помилка №1 — гартування «на око»
Орієнтуватися лише на колір розігрітої сталі недостатньо для точної термообробки сучасних ножових сталей.
Колір залежить від освітлення, стану поверхні та умов спостереження, тому він не може замінити контроль температури відповідним вимірювальним обладнанням.
Помилка №2 — використання чужого режиму
Режим, який добре працює для однієї марки сталі, не обов'язково підходить для іншої.
Навіть сталі з близькою твердістю або схожим призначенням можуть мати різні температури аустенізації, різну прогартовуваність та різну поведінку під час відпуску.
Помилка №3 — надмірна температура
Принцип «нагріємо сильніше, щоб точно загартувалася» може призвести до небажаних структурних змін.
Серед можливих наслідків — ріст зерна, зміна розчинення карбідів та збільшення кількості залишкового аустеніту.
Помилка №4 — недостатня температура
Недогрів може призвести до неповної аустенізації та формування структури, яка не відповідає оптимальному режиму конкретної сталі.
У результаті твердість та інші властивості можуть виявитися нижчими за очікувані.
Помилка №5 — неправильна витримка
Недостатній час витримки може не забезпечити необхідного прогрівання та структурних змін. Надмірна витримка також може бути небажаною.
Тому час витримки повинен визначатися технологією конкретної сталі та геометрією заготовки.
Помилка №6 — неправильне середовище гартування
Вода, масло, повітря та газ забезпечують різну швидкість охолодження. Якщо середовище не відповідає сталі, можна отримати або недостатню твердість, або надмірні внутрішні напруження.
Помилка №7 — принцип «чим швидше, тим краще»
Максимальна швидкість охолодження не є універсальною метою.
Необхідно забезпечити достатню швидкість для отримання потрібної структури, але не створювати без потреби надмірні температурні та структурні напруження.
Помилка №8 — ігнорування геометрії клинка
Тонкий, довгий або асиметричний клинок може поводитися під час гартування інакше, ніж масивна симетрична заготовка.
Якщо не враховувати геометрію, підвищується ризик деформації та інших технологічних проблем.
Помилка №9 — надто тонка кромка до термообробки
Дуже тонка ріжуча кромка є більш чутливою до перегріву, окислення та деформації.
Саме тому перед термообробкою часто залишають технологічний запас металу, а остаточну геометрію кромки формують після гартування.
Помилка №10 — ігнорування зневуглецювання
Тривале нагрівання у невідповідному середовищі може призвести до втрати вуглецю поверхневим шаром.
Якщо зневуглецьований шар не видалити, його властивості можуть відрізнятися від властивостей основного металу.
Помилка №11 — несвоєчасний відпуск
Після гартування загартована сталь перебуває у напруженому стані. Тому передбачений технологією відпуск повинен виконуватися своєчасно.
Відпуск зменшує небажані внутрішні напруження та формує більш стабільний робочий стан сталі.
Помилка №12 — неправильний режим відпуску
Занадто низький або занадто високий для конкретної сталі режим може не забезпечити необхідного балансу властивостей.
Тому після гартування недостатньо просто «дати відпуск». Необхідно виконати саме той режим, який передбачений для конкретної марки та поставленої задачі.
Помилка №13 — оцінювання тільки за HRC
Високий або низький показник твердості не дає повної картини стану сталі.
Необхідно враховувати також геометрію клинка, мікроструктуру, в'язкість, стан поверхні та відповідність ножа його призначенню.
Помилка №14 — відсутність контролю результату
Якщо після термообробки не перевіряти твердість, геометрію та стан поверхні, технологічні проблеми можуть залишитися непоміченими.
У професійному виробництві контроль дозволяє не тільки перевірити результат, а й підтримувати стабільність технології від партії до партії.
Помилка №15 — спроба виправити технологічну помилку після гартування
Деякі дефекти можна частково компенсувати подальшою обробкою, але вже сформовані тріщини або суттєво змінену мікроструктуру не можна просто усунути шліфуванням.
Тому основний принцип професійної термообробки — попередження дефектів, а не боротьба з їхніми наслідками.
💡 Варто запам'ятати
Найчастіші помилки — неправильна температура, витримка, охолодження, геометрія та відпуск. Усі параметри повинні відповідати конкретній марці сталі, а результат необхідно контролювати.
🛒 Інформація для покупця
Якщо виробник відкрито говорить про марку сталі, твердість і технологію її термообробки, це значно інформативніше, ніж рекламна обіцянка «супертвердої сталі». Важливий саме комплекс характеристик.
📝 Короткий висновок
Помилки термообробки можуть змінити властивості навіть високоякісної сталі. Правильне гартування — це контрольований технологічний процес, у якому не можна довільно змінювати температуру, охолодження або відпуск.
32. Чому режим гартування має відповідати конкретній марці сталі
Кожна марка ножової сталі має власний оптимальний режим термічної обробки. Причина полягає в тому, що різний хімічний склад створює різну мікроструктуру та змінює поведінку сталі під час нагрівання й охолодження.
Саме тому неможливо створити один універсальний режим, який однаково добре працюватиме для всіх ножових сталей.
📌 Редакційна примітка Knife.net.ua
Для термообробки недостатньо знати, що перед нами «нержавіюча», «вуглецева», «інструментальна» або «порошкова» сталь. Потрібно знати конкретну марку та користуватися технологічними рекомендаціями саме для неї.
Хімічний склад визначає поведінку сталі
Вміст вуглецю та легувальних елементів визначає, які фази й карбіди можуть утворюватися в сталі та як вони поводяться під час нагрівання.
Тому дві сталі з різним складом потребують різних температур аустенізації та різних умов охолодження.
Різна температура аустенізації
Кожна марка має свій технологічно доцільний діапазон температур аустенізації.
Для однієї сталі надто висока температура може бути перегрівом, тоді як для іншої подібний рівень температури може бути частиною штатного режиму.
Різна прогартовуваність
Прогартовуваність визначає, наскільки легко конкретна сталь може отримати необхідну загартовану структуру на задану глибину при певному охолодженні.
Легувальні елементи можуть істотно змінювати цю характеристику. Тому одна сталь може добре гартуватися в маслі, а інша — потребувати іншого середовища або режиму.
Різна швидкість охолодження
Для кожної сталі важливо пройти критичні ділянки температурного діапазону з достатньою швидкістю, щоб отримати потрібну структуру.
Якщо охолодження занадто повільне, можуть сформуватися небажані дифузійні структури. Якщо воно надмірно агресивне, можуть збільшитися внутрішні напруження та ризик деформації або тріщин.
Різна кількість залишкового аустеніту
Хімічний склад впливає на температуру Ms та Mf, а отже — на кількість аустеніту, який може залишитися після охолодження до кімнатної температури.
Для деяких високолегованих сталей це особливо важливо, і технологія може передбачати додаткові етапи обробки.
Різна поведінка карбідів
Карбіди різного типу мають різну стабільність під час нагрівання. Частина карбідів може розчинятися в аустеніті, інша залишається в структурі.
Баланс між цими процесами є важливою частиною правильного режиму аустенізації.
Чому режим однієї сталі не можна копіювати для іншої
Якщо перенести режим термообробки від іншої сталі, можна отримати недогрів, перегрів, неправильну кількість розчинених карбідів, надмірний залишковий аустеніт або невідповідну кінцеву твердість.
Навіть якщо обидві сталі використовуються для ножів, їхня металургія може суттєво відрізнятися.
Порошкові та традиційні сталі
Порошкова технологія виробництва може забезпечувати дуже однорідну та дрібну структуру вихідного матеріалу, але це не означає, що всі порошкові сталі мають однаковий режим термообробки.
Навпаки, конкретна марка порошкової сталі має власні рекомендації щодо аустенізації, охолодження та відпуску.
Нержавіюча сталь також не має універсального режиму
Позначення «нержавіюча» описує передусім підвищену корозійну стійкість, але не визначає технологію гартування.
Різні нержавіючі сталі можуть мати абсолютно різний склад, карбідну структуру та прогартовуваність.
Вуглецеві сталі також потребують індивідуального режиму
Навіть серед простих вуглецевих сталей зміна вмісту вуглецю та легувальних добавок може впливати на температури перетворень та необхідну швидкість охолодження.
Тому поняття «звичайна вуглецева сталь» саме по собі не є достатньою інформацією для вибору режиму.
Рекомендації виробника сталі — головне джерело режиму
Для професійної термообробки насамперед використовують технічну документацію виробника сталі. У ній можуть бути наведені рекомендовані температури, витримки, середовища охолодження та режими відпуску.
Для конкретного ножового виробу ці рекомендації можуть додатково адаптуватися з урахуванням геометрії та технології виробництва.
Чому «універсальна температура» — небезпечна ідея
Формула на кшталт «усі ножі треба гартувати приблизно при одній температурі» не враховує різницю між марками сталі.
Правильна температура визначається металургією конкретного сплаву, а не тим, що він використовується для виготовлення ножа.
💡 Варто запам'ятати
Універсального режиму гартування ножових сталей не існує. Температура аустенізації, витримка, охолодження та відпуск повинні відповідати конкретній марці сталі та її технологічним рекомендаціям.
🛒 Інформація для покупця
Якщо два ножі виготовлені з різних сталей, не можна оцінювати їхню термообробку за однаковим режимом. Хороший виробник працює з кожною маркою сталі відповідно до її властивостей та технологічних вимог.
📝 Короткий висновок
Різний хімічний склад означає різну поведінку сталі під час нагрівання та охолодження. Саме тому режим гартування завжди повинен бути прив'язаний до конкретної марки сталі, а не до загального поняття «ножова сталь».
33. Гартування нержавіючих сталей
Гартування нержавіючої ножової сталі має свої особливості, оскільки високий вміст хрому та інших легувальних елементів змінює процеси, що відбуваються під час нагрівання й охолодження.
При цьому поняття «нержавіюча сталь» об'єднує велику кількість різних сплавів. Тому єдиного режиму гартування для всіх нержавіючих ножових сталей не існує.
Наприклад, до ножових нержавіючих сталей належать 95Х18 та високозносостійка порошкова M398. Їхні режими гартування відрізняються, тому сама ознака «нержавіюча сталь» не дає готового рецепта термообробки.
📌 Редакційна примітка Knife.net.ua
Нержавіюча сталь не означає, що її можна гартувати за спрощеною універсальною схемою. Навпаки, високолеговані нержавіючі сталі часто вимагають точного контролю температури, часу витримки та охолодження.
Чому нержавіючі сталі відрізняються від простих вуглецевих
Основною особливістю багатьох ножових нержавіючих сталей є значний вміст хрому. Разом із вуглецем та іншими легувальними елементами він впливає на карбідну структуру, температури перетворень і поведінку сталі під час термообробки.
Тому для отримання оптимальної структури необхідно контролювати не тільки температуру, а й час перебування сталі в зоні аустенізації.
Аустенізація нержавіючої сталі
Під час аустенізації частина легувальних елементів і вуглецю може переходити в аустеніт, тоді як частина карбідів залишається нерозчиненою.
Співвідношення між розчиненими елементами та карбідами впливає на кінцеві властивості сталі. Надмірне або недостатнє нагрівання може порушити необхідний баланс.
Чому температура особливо важлива
Для багатьох нержавіючих сталей температура аустенізації є досить високою та повинна контролюватися значно точніше, ніж це можливо при нагріванні «на око».
Занадто низька температура може не забезпечити необхідної аустенізації. Надмірна температура або тривала витримка можуть спричинити небажані структурні зміни.
Захист поверхні під час нагрівання
Під час високотемпературного нагрівання поверхня сталі може окислюватися та втрачати частину вуглецю. Це особливо небажано для готового клинка.
Тому у професійній термообробці можуть застосовуватися вакуумні печі, контрольована атмосфера або інші способи захисту поверхні.
Охолодження після аустенізації
Після досягнення необхідної структури сталь потрібно охолодити відповідно до її технологічного режиму.
Для різних нержавіючих сталей можуть використовуватися різні способи охолодження. Високолеговані сталі часто мають достатню прогартовуваність, щоб отримувати необхідну структуру при контрольованому охолодженні газом або повітрям, але це не є універсальним правилом.
Залишковий аустеніт
Деякі високолеговані ножові сталі після охолодження до кімнатної температури можуть містити помітну кількість залишкового аустеніту.
Його кількість залежить від складу сталі та режиму термообробки. За необхідності технологія може включати додаткові етапи, спрямовані на стабілізацію структури.
Чи потрібна кріогенна обробка
Для окремих нержавіючих сталей субнульова або кріогенна обробка може використовуватися для перетворення частини залишкового аустеніту.
Однак кріогенна обробка не є автоматично необхідною для кожної нержавіючої сталі. Її доцільність визначається конкретним складом та технологічним режимом.
Відпуск нержавіючих сталей
Після гартування нержавіючу сталь, як і інші загартовувані сталі, необхідно відпустити відповідно до технології конкретної марки.
Відпуск зменшує внутрішні напруження та дозволяє отримати необхідний баланс твердості, міцності та в'язкості.
Чому «нержавіюча» не означає «легко загартовується»
Корозійна стійкість і здатність до термічного зміцнення — різні характеристики.
Нержавіюча сталь може мати високу корозійну стійкість і водночас вимагати складного високотемпературного режиму термообробки.
Типова помилка — переносити режим між нержавіючими сталями
Наприклад, режим, оптимальний для однієї марки нержавіючої сталі, не можна автоматично переносити на іншу лише через схожий зовнішній вигляд або однакове призначення.
Різниця у вмісті вуглецю, хрому, молібдену, ванадію та інших елементів може істотно змінити поведінку сталі.
💡 Варто запам'ятати
Нержавіюча сталь — це не один тип сталі, а велика група різних сплавів. Для кожної конкретної марки необхідний власний режим аустенізації, охолодження та відпуску.
🛒 Інформація для покупця
Напис «нержавіюча сталь» на описі ножа говорить насамперед про підвищену корозійну стійкість, але нічого сам по собі не гарантує щодо твердості або якості термообробки. Важливі конкретна марка сталі та правильне гартування.
📝 Короткий висновок
Гартування нержавіючих сталей потребує контролю температури, витримки, охолодження та відпуску. Чим складніший склад сталі, тим важливіше дотримуватися технологічного режиму саме для цієї марки.
34. Гартування порошкових сталей
Порошкові ножові сталі відрізняються від традиційних сталей способом отримання вихідного металу та характером мікроструктури. Проте сама порошкова технологія не визначає один універсальний режим гартування.
Кожна порошкова сталь має власний хімічний склад, типи карбідів і технологічні рекомендації виробника.
Серед сучасних порошкових ножових сталей можна назвати CPM 20CV та CPM S90V. Обидві сталі належать до високозносостійких матеріалів, але їхні конкретні режими термообробки потрібно визначати за технічною документацією для відповідної марки.
📌 Редакційна примітка Knife.net.ua
Порошкова сталь не є окремою «категорією температури гартування». Позначення CPM, PM або інше порошкове походження говорить про технологію виробництва матеріалу, але не замінює конкретну марку та її режим термообробки.
Що означає «порошкова сталь»
Порошкова металургія дозволяє отримувати дуже дрібний і рівномірний розподіл карбідної фази порівняно з багатьма традиційними способами виробництва інструментальних сталей.
Це може позитивно впливати на поєднання зносостійкості, міцності та в'язкості, але кінцеві властивості все одно значною мірою залежать від правильної термообробки.
Чому порошкова сталь не має універсального режиму
До порошкових сталей належать дуже різні за складом матеріали — від високохромистих нержавіючих до надзвичайно зносостійких високованадієвих сталей.
Тому температура аустенізації, витримка, спосіб охолодження та відпуск можуть істотно відрізнятися між конкретними марками.
Роль карбідів
Для багатьох порошкових сталей карбіди є одним із ключових елементів структури. Вони впливають на зносостійкість, поведінку ріжучої кромки та заточуваність.
Під час аустенізації частина карбідів може розчинятися, а частина залишається у структурі. Саме тому температура нагрівання повинна бути підібрана так, щоб отримати необхідний баланс.
Чому надмірний нагрів небажаний
Підвищення температури не означає автоматичного покращення властивостей.
Залежно від конкретної сталі надмірний нагрів може змінити кількість розчинених карбідів, збільшити кількість залишкового аустеніту, сприяти росту зерна або підвищити ризик деформації.
Чому недостатній нагрів також небажаний
Якщо температура або витримка недостатні, необхідні структурні перетворення можуть пройти не повністю.
У результаті сталь може не реалізувати свій потенціал твердості та зносостійкості.
Контроль температури має особливе значення
Для багатьох сучасних порошкових сталей технологічні режими можуть бути досить чутливими до температурних відхилень.
Тому професійна термообробка передбачає точний контроль температури печі, часу витримки та умов охолодження.
Вакуумна термообробка
Для багатьох порошкових ножових сталей застосування вакуумної печі або контрольованої атмосфери дозволяє краще захищати поверхню клинка від окислення та зневуглецювання під час високотемпературної обробки.
Це особливо важливо для готових або майже готових клинків, де необхідно мінімізувати втрати поверхневого шару.
Охолодження порошкової сталі
Швидкість охолодження після аустенізації визначається конкретною маркою сталі. Для деяких сучасних порошкових сталей достатньо контрольованого газового охолодження, тоді як інші технології можуть передбачати інші умови.
Мета полягає не в максимально швидкому охолодженні, а в отриманні необхідної структури з прийнятним рівнем внутрішніх напружень.
Залишковий аустеніт у порошкових сталях
Високовуглецеві та високолеговані порошкові сталі можуть утворювати значну кількість залишкового аустеніту залежно від режиму гартування.
Тому для окремих сталей важливими можуть бути субнульова або кріогенна обробка та правильно підібраний багатоступеневий відпуск.
Відпуск порошкових сталей
Відпуск є невід'ємною частиною термообробки. Його температура та кількість циклів визначаються конкретною маркою сталі.
Для деяких високолегованих сталей застосовують кілька циклів відпуску, щоб стабілізувати структуру та отримати необхідне поєднання властивостей.
Порошкова сталь не компенсує погане гартування
Навіть дуже дорога порошкова сталь не може повністю реалізувати свої властивості при неправильній термообробці.
Саме тому марка сталі та її виробник — лише частина інформації. Не менш важливими є режим термообробки та якість його виконання.
Чому виробник сталі важливий
Технічна документація виробника містить рекомендації, сформовані саме для конкретного хімічного складу та технології виробництва сталі.
Для майстра або промислового виробництва це є основою вибору режиму, а не випадкові універсальні таблиці з інтернету.
💡 Варто запам'ятати
Порошкова сталь — це технологія виробництва, а не універсальний режим гартування. Кожна марка має власні вимоги до аустенізації, охолодження, відпуску та, за необхідності, кріогенної обробки.
🛒 Інформація для покупця
Позначення CPM або інша згадка про порошкову технологію не є гарантією максимальної якості ножа. Важливо знати конкретну марку сталі та розуміти, що її потенціал реалізується лише за правильної термообробки.
📝 Короткий висновок
Порошкові сталі можуть забезпечувати дуже високий рівень експлуатаційних властивостей, але вони не пробачають довільного підходу до термообробки. Точний режим для конкретної марки — ключ до реалізації потенціалу порошкової сталі.
35. Гартування високовуглецевих сталей
Високовуглецеві сталі містять підвищену кількість вуглецю, завдяки чому можуть досягати високої твердості після правильної термічної обробки. Саме тому такі сталі традиційно широко використовуються для ножів та іншого ріжучого інструменту.
Однак високий вміст вуглецю одночасно підвищує вимоги до контролю гартування. Неправильно підібраний режим може призвести до деформації, тріщин або небажаної структури.
Показовим прикладом традиційної високовуглецевої ножової сталі є У8. Для таких сталей особливо важливі правильна температура аустенізації, контроль охолодження та подальший відпуск.
📌 Редакційна примітка Knife.net.ua
Для високовуглецевих сталей особливо важливо не плутати потенційну твердість із реальною твердістю готового ножа. Властивості визначаються не лише кількістю вуглецю, а й правильною аустенізацією, охолодженням та відпуском.
Роль вуглецю у високовуглецевій сталі
Вуглець є одним із головних елементів, що визначають потенційну твердість мартенситу після гартування. Здатність деталі прогартовуватися на певну глибину — окрема характеристика, яка залежить також від легування, перерізу та умов охолодження.
Після аустенізації та достатньо швидкого охолодження частина вуглецю залишається в пересиченому твердому розчині, що сприяє високій твердості загартованої сталі.
Чому високий вміст вуглецю вимагає точності
Зі збільшенням вмісту вуглецю змінюється поведінка аустеніту під час охолодження та можливість утворення залишкового аустеніту.
Тому для кожної конкретної високовуглецевої сталі потрібно дотримуватися рекомендованого температурного режиму, а не просто нагрівати метал до максимально можливої температури.
Аустенізація високовуглецевої сталі
Під час нагрівання необхідно отримати аустеніт із потрібною кількістю розчиненого вуглецю та легувальних елементів.
Недостатня аустенізація може обмежити потенційну твердість, тоді як надмірне нагрівання може спричинити ріст зерна та інші небажані зміни структури.
Чому перегрів особливо небезпечний
Перегрів може призвести до збільшення зерна аустеніту. Для ножового клинка це небажано, оскільки структура сталі безпосередньо впливає на баланс твердості, міцності та в'язкості.
Тому принцип «чим гарячіше, тим твердіше» є неправильним.
Вибір середовища охолодження
Для високовуглецевих сталей важливе співвідношення між швидкістю охолодження та рівнем внутрішніх напружень.
Традиційно для багатьох таких сталей використовують масло, але конкретне середовище залежить від марки сталі та її прогартовуваності.
Чому вода може бути проблемною
Вода забезпечує дуже інтенсивне охолодження. Для окремих сталей це може бути технологічно необхідним, але для тонкого ножового клинка надмірно різке охолодження здатне збільшити ризик деформації та тріщин.
Тому використання води не повинно визначатися лише бажанням отримати максимальну швидкість охолодження.
Формування мартенситу
При достатньо швидкому охолодженні аустеніт переходить у мартенситну структуру. Саме це є основою високої твердості загартованої високовуглецевої сталі.
Однак після гартування структура містить значні внутрішні напруження, тому наступним етапом є відпуск.
Залишковий аустеніт
У деяких високовуглецевих сталях після охолодження частина аустеніту може залишатися неперетвореною.
Кількість залишкового аустеніту залежить від складу сталі та режиму термообробки й може впливати на кінцеву твердість і стабільність структури.
Відпуск після гартування
Високовуглецевий клинок після гартування не слід використовувати без передбаченого технологією відпуску.
Відпуск зменшує внутрішні напруження та дозволяє сформувати необхідний баланс між твердістю та в'язкістю.
Чому високовуглецеві сталі можуть добре тримати кромку
Висока твердість у поєднанні з відповідною мікроструктурою може забезпечувати хороше утримання ріжучої кромки.
Але фактична здатність ножа довго залишатися гострим залежить також від геометрії, структури сталі, карбідів, твердості та характеру роботи.
Корозійна стійкість
Багато традиційних високовуглецевих ножових сталей не є нержавіючими. За наявності вологи, солей та кислот вони можуть швидше реагувати з навколишнім середовищем.
Тому такі ножі потребують уважнішого очищення, сушіння та захисту поверхні.
Гартування тонкого ножового клинка
Тонкий клинок швидше нагрівається та охолоджується, а його геометрія сильніше впливає на розподіл напружень.
З цієї причини перед термообробкою часто залишають запас металу на майбутню ріжучу кромку та фінішне шліфування.
💡 Варто запам'ятати
Високий вміст вуглецю дає сталі високий потенціал твердості, але не гарантує його автоматично. Правильна аустенізація, охолодження та відпуск визначають, наскільки цей потенціал буде реалізований у готовому ножі.
🛒 Інформація для покупця
Ніж із високовуглецевої сталі може мати чудові ріжучі властивості, але часто потребує більш уважного догляду від корозії. Оцінювати такий ніж потрібно одночасно за маркою сталі, термообробкою, геометрією та призначенням.
📝 Короткий висновок
Високовуглецеві сталі здатні забезпечувати високу твердість і хороші ріжучі властивості. Їхній потенціал розкривається лише за правильно підібраного режиму гартування та відпуску.
36. Гартування інструментальних сталей
Інструментальні сталі розробляються для роботи в умовах високих механічних навантажень, зносу, а в окремих випадках — підвищених температур. Частина таких сталей використовується і для виготовлення ножів.
Їхня особливість полягає у широкому діапазоні хімічних складів. Тому поняття «інструментальна сталь» не визначає конкретний режим термообробки.
До сталей цього класу, що використовуються в ножовому виробництві, належать, зокрема, ДІ103-МП та Vanadis 8 SuperClean. Обидві вимогливі до правильно підібраного режиму термообробки, але не мають одного універсального рецепта.
📌 Редакційна примітка Knife.net.ua
Для інструментальних сталей особливо важливо працювати не за назвою групи, а за конкретною маркою. Високолегована інструментальна сталь може вимагати зовсім іншої технології, ніж проста вуглецева інструментальна сталь.
Що відрізняє інструментальні сталі
До інструментальних сталей належать різні матеріали, розраховані на високу твердість, зносостійкість, міцність або роботу при підвищених температурах.
Для цього до складу можуть вводити хром, молібден, ванадій, вольфрам, кобальт та інші елементи.
Карбіди — важлива складова структури
У багатьох інструментальних сталях значну роль відіграють карбіди. Вони впливають на зносостійкість і поведінку ріжучої кромки.
Під час аустенізації частина карбідів може розчинятися, а частина залишається у структурі. Контроль цього процесу є важливою складовою правильної термообробки.
Чому температура аустенізації може бути високою
Високолеговані інструментальні сталі часто потребують високих температур аустенізації для отримання необхідного складу аустеніту та розчинення потрібної частини карбідної фази.
Але конкретна температура визначається складом сталі. Підвищення температури без контролю не означає автоматичного покращення результату.
Прогартовуваність інструментальних сталей
Багато легованих інструментальних сталей мають високу прогартовуваність завдяки легувальним елементам.
Це дозволяє отримувати загартовану структуру на значній глибині при відповідному режимі охолодження, але конкретна поведінка все одно залежить від марки.
Охолодження після аустенізації
Для різних груп інструментальних сталей можуть застосовуватися масло, газ, повітря або інші контрольовані способи охолодження.
Правильний вибір визначається необхідною швидкістю охолодження та допустимим рівнем внутрішніх напружень.
Чому надто швидке охолодження може нашкодити
Інструментальна сталь повинна отримати потрібну структуру, але надмірно агресивне охолодження може збільшити ризик деформації та утворення тріщин.
Особливо це актуально для тонких, довгих або складно профільованих ножових клинків.
Залишковий аустеніт у легованих інструментальних сталях
У деяких високолегованих сталях температура завершення мартенситного перетворення може бути нижчою за кімнатну. У такому випадку після гартування частина аустеніту залишається в структурі.
Залежно від конкретної сталі це може бути враховано технологією подальшої обробки.
Субнульова та кріогенна обробка
Для окремих інструментальних сталей субнульова або кріогенна обробка може застосовуватися для зменшення кількості залишкового аустеніту.
Але це не універсальна вимога для всіх інструментальних сталей. Доцільність такого етапу повинна визначатися конкретною маркою та технологічним завданням.
Відпуск інструментальних сталей
Після гартування інструментальна сталь потребує відповідного відпуску. Він дозволяє знизити внутрішні напруження та сформувати необхідний баланс властивостей.
Для окремих марок можуть використовуватися два або більше циклів відпуску.
Інструментальна сталь не обов'язково є нержавіючою
Сам термін «інструментальна» описує передусім призначення та комплекс властивостей сталі, а не її корозійну стійкість.
Серед інструментальних сталей є як сталі з підвищеною корозійною стійкістю, так і сталі, які потребують регулярного захисту від корозії.
Висока зносостійкість і заточування
Деякі інструментальні сталі містять велику кількість твердих карбідів. Це може забезпечувати дуже високу зносостійкість, але водночас робити заточування вимогливішим до якості абразиву.
Для таких сталей особливо корисними можуть бути алмазні та CBN-абразиви.
Інструментальна сталь у ножах
У ножовому виробництві інструментальні сталі цінують за здатність забезпечувати високу твердість, зносостійкість та стабільність ріжучої кромки.
Але конкретний вибір повинен відповідати призначенню ножа. Сталь, оптимальна для максимальної зносостійкості, не обов'язково буде найкращою для ножа, який зазнає ударних навантажень.
Термообробка визначає результат
Навіть висококласна інструментальна сталь не реалізує свій потенціал без правильної термообробки.
Тому при оцінюванні готового ножа необхідно враховувати не тільки назву сталі, а весь технологічний комплекс: термообробку, твердість, геометрію та призначення.
💡 Варто запам'ятати
«Інструментальна сталь» — це широка група матеріалів, а не конкретний режим гартування. Для кожної марки необхідно окремо визначати температуру аустенізації, охолодження та відпуск.
🛒 Інформація для покупця
Якщо ніж виготовлений з інструментальної сталі, варто дізнатися конкретну марку. Саме вона дозволяє оцінити потенційну твердість, зносостійкість, в'язкість, корозійну стійкість та вимоги до заточування.
📝 Короткий висновок
Інструментальні сталі можуть бути чудовою основою для ножів із високими експлуатаційними вимогами. Але їхні властивості розкриваються тільки за правильно підібраної для конкретної марки термообробки.
37. Чи можна якісно загартувати ніж у домашніх умовах
Якісно загартувати ніж у домашніх умовах можливо лише за наявності відповідного обладнання, точного режиму та знань про конкретну марку сталі. Просте нагрівання клинка до високої температури та подальше охолодження не є повноцінною технологією термічної обробки.
Для простих вуглецевих сталей технологічний процес може бути доступнішим, але сучасні нержавіючі, інструментальні та порошкові сталі часто потребують значно точнішого контролю температури, часу витримки та охолодження.
📌 Редакційна примітка Knife.net.ua
Домашня термообробка та професійна термообробка — це не питання самого факту нагрівання сталі. Відмінність полягає у точності контролю температури, повторюваності процесу, правильному середовищі охолодження та можливості перевірити результат.
Що потрібно для правильної термообробки
Мінімальний технологічний набір залежить від конкретної сталі, але загалом необхідні контрольований нагрів, можливість витримувати задану температуру, відповідне середовище охолодження та обладнання для подальшого відпуску.
Для сучасних високолегованих сталей додатково може бути потрібний захист поверхні від окислення та зневуглецювання.
Чому звичайне багаття або газовий пальник — не універсальне рішення
Полум'я або вугілля можуть нагріти метал, але забезпечити точний і рівномірний температурний режим значно складніше.
Нерівномірне нагрівання може призвести до різної структури в різних частинах клинка, а перегрів окремих ділянок — до небажаних структурних змін.
Температура повинна бути контрольованою
Для правильної аустенізації необхідно знати, до якої температури нагрівається конкретна сталь.
Побутові способи оцінки температури за кольором металу не забезпечують тієї точності, яку дає відповідний вимірювальний прилад.
Потрібно знати марку сталі
Без точної інформації про сталь неможливо коректно визначити оптимальний режим термообробки.
Напис «нержавійка», «ресорна сталь», «інструментальна» або навіть загальна назва групи не замінює конкретної марки.
Потрібне правильне охолодження
Після аустенізації необхідно забезпечити таку швидкість охолодження, яка відповідає конкретній сталі.
Занадто повільне охолодження може не забезпечити необхідної загартованої структури, а надмірно швидке — збільшити ризик деформації та тріщин.
Відпуск — обов'язкова частина процесу
Одна з найнебезпечніших помилок — вважати, що після гартування робота завершена.
Загартована сталь має високі внутрішні напруження. Передбачений технологією відпуск необхідний для отримання стабільнішого робочого стану клинка.
Чому сучасні порошкові сталі складніші для домашнього гартування
Багато порошкових сталей мають складний легований склад і високий вміст карбідоутворювальних елементів. Для них можуть бути потрібні високі температури аустенізації та точний контроль атмосфери.
Для деяких марок технологія також може передбачати субнульову або кріогенну обробку.
Вакуумна термообробка
Для сучасних нержавіючих та порошкових сталей професійна термообробка часто виконується у вакуумних печах або в контрольованій атмосфері.
Це дозволяє зменшити окислення та ризик зневуглецювання поверхні.
Якщо немає обладнання — краще скористатися професійною термообробкою
Для дорогого клинка або високовартісної сталі передача заготовки спеціалізованій термічній службі часто є значно надійнішим рішенням, ніж експеримент із непередбачуваним режимом.
Особливо це актуально для порошкових, високохромистих та інших складних інструментальних сталей.
Чи можна навчитися домашньому гартуванню
Так. Домашня термообробка може бути хорошим способом навчання, якщо починати з матеріалів і режимів, для яких технологія добре вивчена, використовувати відповідне обладнання та перевіряти результат.
Але експериментальне гартування не слід плутати з гарантованою серійною якістю.
Контроль результату має вирішальне значення
Навіть якщо клинок після гартування виглядає нормально, це ще не доводить правильність процесу.
Вимірювання твердості та, за необхідності, інші методи контролю дозволяють отримати значно об'єктивнішу оцінку.
💡 Варто запам'ятати
Домашнє гартування можливе, але якісний результат вимагає точного обладнання та знання конкретної сталі. Просто нагріти клинок і охолодити його недостатньо.
🛒 Інформація для покупця
Якщо ви купуєте ніж із дорогої або складної сталі, професійна термообробка є важливою перевагою. Для покупця набагато цінніше підтверджена твердість і стабільність якості, ніж розповідь про «загартування вручну» без технічних деталей.
📝 Короткий висновок
Домашнє гартування можливе, але воно потребує знань, обладнання та контролю. Для сучасних складних ножових сталей професійна термообробка значно підвищує передбачуваність результату.
38. Як покупцеві зрозуміти, що ніж правильно загартований
Покупець не може повністю оцінити якість термообробки лише за зовнішнім виглядом ножа. Багато важливих характеристик сталі приховані всередині металу та потребують спеціального контролю.
Однак існує низка ознак та запитань, які дозволяють значно краще оцінити рівень виробу ще до покупки.
📌 Редакційна примітка Knife.net.ua
Найкраща стратегія покупця — не намагатися визначити мікроструктуру сталі «на око», а оцінювати сукупність доступної інформації: конкретну марку сталі, заявлену твердість, репутацію виробника, геометрію ножа та відповідність його призначенню.
Перше питання — яка саме сталь використана
Чітко вказана марка сталі є значно інформативнішою за загальні формулювання на кшталт «преміальна», «авіаційна», «супертверда» або «японська сталь».
Знаючи конкретну марку, можна визначити її потенційні властивості та технологічні особливості.
Друге питання — яка твердість HRC
Заявлена твердість допомагає зрозуміти, до якого рівня була загартована сталь.
Але HRC потрібно розглядати як один із показників, а не як абсолютний доказ якості всієї термообробки.
Чому надзвичайно висока HRC не завжди є перевагою
Для ножа важливий баланс властивостей. Надмірне прагнення до максимальної твердості може бути невиправданим, якщо ніж використовується під навантаженнями, де важлива в'язкість.
Оптимальна твердість залежить від конкретної сталі, геометрії та призначення ножа.
Чи можна перевірити гартування побутовими способами
Популярні методи на кшталт перевірки напилком, складання паперу або тестування випадковими предметами можуть дати лише дуже приблизну інформацію.
Вони не дозволяють достовірно визначити мікроструктуру, кількість залишкового аустеніту або внутрішні напруження.
Один із найкорисніших показників — HRC
Вимірювання HRC дає об'єктивне числове значення твердості й тому є одним із найкорисніших практичних показників. Але воно саме по собі не доводить правильність усієї термообробки: для повнішої оцінки потрібні також відповідність сталі, геометрія та, за можливості, інформація про технологію обробки.
При цьому результат потрібно правильно інтерпретувати: твердість має відповідати конкретній сталі, її режиму термообробки та призначенню ножа.
Важлива стабільність твердості
Для серійного виробництва важливо, щоб твердість виробів з однієї марки сталі залишалася в передбачуваному діапазоні.
Стабільність результату є важливою ознакою контрольованого технологічного процесу.
Зовнішній вигляд клинка не дає повної відповіді
Рівна поверхня, якісне шліфування та відсутність видимих дефектів важливі, але вони не доводять правильність термообробки.
Клинок може виглядати бездоганно й водночас мати невідповідну твердість або небажану структуру.
Деформація після гартування
Невелике технологічне коригування геометрії може бути нормальним етапом виробництва, але значне короблення може свідчити про проблеми технології або невідповідність режиму геометрії заготовки.
Сам факт наявності або відсутності деформації, однак, не дозволяє самостійно зробити остаточний висновок про всю термообробку.
Тріщини — очевидний сигнал проблеми
Видимі тріщини на клинку є серйозним дефектом. Такий ніж не слід вважати нормально загартованим незалежно від заявленої твердості.
Особливо уважно необхідно оглядати ділянки біля отворів, різких переходів та інших концентраторів напружень.
Репутація виробника має значення
Якщо виробник відкрито вказує марку сталі, твердість та технологічні характеристики ножа, це дозволяє покупцеві зробити більш обґрунтований вибір.
Прозорість технічної інформації — важливий плюс, хоча сама по собі вона не є абсолютною гарантією якості.
Поведінка ножа під час роботи
Ніж із правильно підібраною термообробкою повинен відповідати своїй функції: стабільно різати, утримувати кромку та не демонструвати неприйнятного кришення або деформації ріжучої кромки.
Але експлуатаційний тест також не замінює професійного контролю мікроструктури та твердості.
Що покупцеві варто запитати у виробника
- Яка конкретно марка сталі використана?
- Яка фактична або заявлена твердість HRC?
- Чи виконується термообробка за режимом виробника сталі?
- Чи контролюється твердість готових клинків?
- Для яких умов використання розрахований ніж?
Що важливіше за рекламні формулювання
Технічна конкретика завжди корисніша за загальні слова про «неймовірну гостроту», «вічну кромку» або «максимальну твердість».
Якісний ніж повинен оцінюватися комплексно: сталь + термообробка + твердість + геометрія + призначення + якість виготовлення.
💡 Варто запам'ятати
Покупець не може достовірно визначити якість гартування лише візуально. Найбільш корисні орієнтири — конкретна марка сталі, обґрунтована твердість HRC, репутація виробника та відповідність ножа його призначенню.
🛒 Інформація для покупця
Якщо виробник готовий назвати конкретну сталь і твердість, це хороший знак технічної прозорості. Для дорогого ножа можна також запитати, чи контролюється твердість готових клинків.
📝 Короткий висновок
Якість гартування прихована всередині металу, тому її не можна повністю визначити зовнішнім оглядом. Для покупця найкращий підхід — оцінювати технічну інформацію та весь комплекс характеристик ножа, а не один показник.
39. Марка сталі та правильне гартування — що визначає результат
Марка сталі та термічна обробка нерозривно пов'язані між собою. Марка визначає потенційні властивості матеріалу, а правильне гартування та відпуск дозволяють цей потенціал реалізувати в готовому ножі.
Тому питання «що важливіше — сталь чи гартування?» не має повністю однозначної відповіді. Високоякісна сталь із неправильною термообробкою може показати посередній результат, а добре загартована сталь із помірними характеристиками може працювати дуже переконливо.
📌 Редакційна примітка Knife.net.ua
Для покупця найправильніше оцінювати не окрему марку сталі, а весь комплекс: склад сталі, термообробку, твердість, геометрію клинка, якість виготовлення та реальне призначення ножа.
Що дає марка сталі
Хімічний склад сталі визначає її потенціал. Вміст вуглецю, хрому, ванадію, молібдену, вольфраму та інших елементів впливає на можливу твердість, карбідну структуру, зносостійкість, корозійну стійкість та інші властивості.
Саме тому різні марки сталі можуть мати суттєво різні характеристики навіть після правильної термообробки.
Що дає правильне гартування
Термообробка формує фактичну мікроструктуру сталі. Від неї залежить, наскільки повно матеріал реалізує свій потенціал.
Правильно підібрані аустенізація, охолодження та відпуск дозволяють отримати необхідний баланс між твердістю, міцністю, в'язкістю та зносостійкістю.
Дорога сталь не гарантує хороший ніж
Висока ціна або престижна назва сталі не можуть компенсувати неправильно виконану термообробку.
Якщо структура сталі сформована невдало, готовий клинок може не показати тих властивостей, заради яких обирали дорогу сталь.
Хороша термообробка не перетворює будь-яку сталь на преміальну
З іншого боку, правильне гартування не може змінити хімічний склад сталі.
Сталь із помірною зносостійкістю не стане аналогом надзвичайно зносостійкої сталі лише завдяки правильній термообробці. Термообробка реалізує потенціал матеріалу, але не створює його з нуля.
Баланс важливіший за один максимальний показник
Для ножа рідко потрібна максимальна твердість за будь-яку ціну. У різних умовах експлуатації можуть бути важливими зносостійкість, в'язкість, корозійна стійкість, легкість заточування або стабільність тонкої ріжучої кромки.
Саме тому оптимальний ніж — це не обов'язково ніж із найтвердішою сталлю.
Роль геометрії клинка
Навіть ідеально термооброблена сталь не визначає сама по собі якість різання.
Товщина за обухом, товщина за ріжучою кромкою, кути заточування, спуски та форма клинка безпосередньо впливають на те, як ніж ріже та як поводиться під навантаженням.
Роль твердості
HRC є важливим практичним показником, але він не описує всю мікроструктуру сталі.
Два ножі з однаковою твердістю можуть мати різну поведінку через відмінності у мікроструктурі, карбідах, залишковому аустеніті, геометрії та якості виробництва.
Чому термообробка є «мостом» між сталлю та ножем
У виробництві можна умовно побачити таку послідовність:
Хімічний склад → мікроструктура → термообробка → твердість і в'язкість → геометрія → реальна робота ножа.
Кожен етап впливає на наступний. Тому оцінювати ніж лише за одним параметром некоректно.
Що має цікавити покупця
Перед покупкою доцільно звернути увагу на конкретну марку сталі, заявлену твердість, призначення ножа, геометрію клинка та репутацію виробника.
Якщо виробник надає технічну інформацію про термообробку та контроль твердості, це є додатковим позитивним фактором.
Що має насторожувати
Обережність потрібна, коли опис ножа складається переважно з рекламних слоганів: «вічна гострота», «незнищенна сталь», «максимальна твердість» тощо.
Технічно грамотний опис зазвичай містить конкретні дані, а не лише емоційні характеристики.
Правильна формула оцінки ножа
Для практичного вибору можна використовувати просту модель:
Сталь + термообробка + твердість + геометрія + призначення + якість виготовлення = реальні властивості ножа.
Якщо один із цих елементів суттєво не відповідає завданню, загальний результат може бути гіршим незалежно від престижності марки сталі.
💡 Варто запам'ятати
Сталь задає потенціал, а термообробка визначає, наскільки цей потенціал буде реалізований. Але остаточну поведінку ножа формує весь комплекс матеріалу, термообробки, геометрії та призначення.
🛒 Інформація для покупця
Не варто купувати ніж тільки через назву дорогої сталі. Значно правильніше оцінювати марку сталі разом із твердістю, термообробкою, геометрією та призначенням конкретного ножа.
📝 Короткий висновок
Не можна протиставляти марку сталі та термообробку. Хороша сталь потребує правильного гартування, а хороша термообробка не може змінити базові властивості самого сплаву.
40. Висновок Knife.net.ua — гартування розкриває потенціал сталі
Термічна обробка — один із найважливіших етапів перетворення сталевої заготовки на повноцінний ножовий клинок. Саме під час аустенізації, охолодження та відпуску формується структура, яка значною мірою визначає, як потенціал конкретної сталі реалізується в готовому ножі.
Тому одна й та сама марка сталі може поводитися по-різному залежно від того, наскільки правильно виконана її термообробка.
📌 Редакційна примітка Knife.net.ua
У цій статті ми свідомо розглядали гартування не як окрему технологічну операцію, а як частину повного процесу формування властивостей ножа. Для покупця це принципово: назва сталі — лише початок оцінювання.
Гартування формує основу робочої структури
Під час аустенізації змінюється стан сталі, частина карбідів може розчинятися, а під час подальшого охолодження аустеніт переходить у нові структурні складові.
За відповідного режиму формується необхідна загартована структура, основу якої в ножових сталях часто становить мартенситна матриця з певною кількістю карбідів та, залежно від сталі й режиму, залишкового аустеніту.
Відпуск завершує формування властивостей
Гартування без подальшого відпуску не є завершеною термообробкою для більшості загартовуваних ножових сталей.
Відпуск дозволяє знизити внутрішні напруження та налаштувати баланс між твердістю та в'язкістю відповідно до призначення матеріалу.
Твердість — важливий, але не єдиний результат
Показник HRC допомагає оцінити твердість готового клинка, але не може повністю описати його мікроструктуру та експлуатаційні властивості.
Для повної оцінки необхідно враховувати також в'язкість, зносостійкість, корозійну стійкість, карбідну структуру, геометрію та характер роботи ножа.
Найкраща сталь — та, що відповідає завданню
Універсально найкращої ножової сталі не існує.
Для одного ножа пріоритетом може бути максимальне утримання ріжучої кромки, для іншого — висока в'язкість, для третього — корозійна стійкість або простота заточування.
Тому вибір сталі повинен починатися не з рейтингу «найкращих сталей», а з розуміння умов використання ножа.
Правильне гартування розкриває потенціал сталі
Сучасні порошкові, нержавіючі та інструментальні сталі можуть мати дуже високий потенціал, але він реалізується лише за відповідного технологічного режиму.
Чим складніший сплав, тим важливіше дотримуватися рекомендацій виробника сталі щодо аустенізації, охолодження, відпуску та інших етапів.
Помилки термообробки можуть бути невидимими
Не всі проблеми можна побачити на готовому клинку. Невідповідна структура, неправильна твердість або надлишковий залишковий аустеніт можуть не мати очевидних зовнішніх ознак.
Саме тому професійний контроль температури та твердості має таке велике значення.
Якість ножа — це не тільки сталь
Навіть чудово термооброблена сталь не зробить хороший ніж без правильної геометрії та якісного виготовлення.
Ріжучі властивості залежать від взаємодії матеріалу, термообробки, товщини кромки, кута заточування, форми спусків та умов використання.
Що потрібно запам'ятати покупцеві
- Марка сталі визначає її потенційні властивості.
- Гартування формує необхідну структуру сталі.
- Відпуск забезпечує необхідний баланс властивостей після гартування.
- HRC є важливим показником, але не описує весь стан металу.
- Геометрія клинка безпосередньо впливає на різання та міцність кромки.
- Одна й та сама сталь може поводитися по-різному після різної термообробки.
- Універсально найкращої сталі для всіх ножів не існує.
Формула якісного ножа
Для практичної оцінки ножа Knife.net.ua пропонує дивитися на нього як на єдину систему:
Правильно підібрана сталь → правильна термообробка → відповідна твердість → продумана геометрія → якісне виготовлення → правильне використання та догляд.
Саме ця послідовність дозволяє отримати ніж, який відповідає своїм реальним експлуатаційним завданням.
Головна думка статті
Ніж починається не з красивої назви сталі. Він починається з правильно підібраного матеріалу, а його реальні властивості формуються під час технологічно правильної термообробки та подальшого виготовлення клинка.
Тому при виборі ножа варто дивитися не на один рекламний параметр, а на весь комплекс характеристик.
💡 Варто запам'ятати
Гартування не просто робить сталь твердою — воно формує її робочу структуру. Саме тому якість термообробки має фундаментальне значення для реальних властивостей ножа.
🛒 Інформація для покупця
Обираючи ніж, дивіться на нього комплексно: конкретна сталь, термообробка, твердість, геометрія, призначення та якість виготовлення. Якщо виробник надає технічну інформацію, це дозволяє зробити значно більш обґрунтований вибір.
🔑 Головне правило Knife.net.ua
Хороша сталь — це потенціал. Правильна термообробка — спосіб цей потенціал реалізувати. Геометрія та конструкція ножа — спосіб перетворити його на реальний робочий інструмент.
📝 Короткий висновок
Гартування визначає реальні властивості ножової сталі не менше, ніж її хімічний склад. Саме правильна термообробка дозволяє отримати необхідну мікроструктуру, твердість і баланс властивостей, а грамотний вибір геометрії та призначення перетворює цей потенціал на ефективний ніж.