1. Що таке відпуск сталі
Відпуск сталі — це контрольоване нагрівання вже загартованої сталі до температури, нижчої за температуру аустенізації, з витримкою при цій температурі та подальшим охолодженням.
Для ножової сталі відпуск є не просто додатковою операцією, а важливою частиною повного циклу термічної обробки. Після гартування сталь отримує високу твердість, але водночас у ній залишаються внутрішні напруження та структура, яку необхідно стабілізувати.
Саме під час відпуску властивості загартованої сталі налаштовуються під конкретне завдання: зберегти необхідну твердість, підвищити в'язкість, зменшити внутрішні напруження та отримати більш стабільний робочий стан клинка.
Щоб побачити, як відпуск пов’язаний з іншими етапами повного циклу, дивіться матеріал «Термообробка. Що таке добре і що таке погано».
Відпуск не слід сприймати просто як спосіб «зробити сталь м'якшою». Його головне завдання — сформувати потрібний баланс властивостей після гартування. Для ножа це особливо важливо, оскільки максимальна твердість не завжди означає максимальну практичну ефективність.
Коли виконують відпуск
Відпуск виконують після гартування. Саме гартування формує загартовану структуру, а відпуск дозволяє привести її до більш стабільного та придатного для роботи стану.
Таким чином, гартування та відпуск потрібно розглядати як взаємопов'язані етапи одного технологічного процесу.
Чому після гартування потрібен відпуск
Після швидкого охолодження в сталі виникають значні внутрішні напруження, пов'язані з температурними градієнтами та структурними перетвореннями.
Крім того, загартована структура має дуже високу твердість і може бути недостатньо стабільною для безпосередньої експлуатації.
Відпуск дозволяє зменшити небажані напруження та скоригувати властивості сталі.
Що відбувається під час відпуску
Під час нагрівання загартованої сталі відбуваються структурні зміни. Мартенсит поступово переходить у більш стабільний стан, а вуглець та інші елементи перерозподіляються відповідно до температури та складу сталі.
У результаті змінюються твердість, міцність, в'язкість та стабільність структури.
Відпуск не скасовує результат гартування
Правильно проведений відпуск не має на меті просто знищити ефект гартування.
Навпаки, його завдання — перетворити загартовану структуру на практично придатну структуру з необхідним балансом характеристик.
Чи завжди після відпуску твердість зменшується
У багатьох сталях низькотемпературний відпуск призводить до певного зниження твердості порівняно зі станом одразу після гартування.
Однак поведінка різних легованих сталей може бути складнішою. Для окремих інструментальних та високохромистих сталей можливе явище вторинного тверднення, тому залежність твердості від температури відпуску не завжди є простою.
Відпуск і стабільність ножа
Правильно виконаний відпуск допомагає зменшити ризик небажаних змін властивостей під час подальшої експлуатації.
Для ножового клинка це означає більш передбачувану поведінку ріжучої кромки та самого металу під робочими навантаженнями.
Відпуск — це контрольоване нагрівання загартованої сталі для стабілізації структури та формування потрібного балансу властивостей. Він є важливою частиною повного циклу термообробки ножової сталі.
Якщо виробник говорить лише про «гартування» і нічого не згадує про подальший відпуск, опис технології є неповним. Для більшості загартовуваних ножових сталей саме поєднання гартування та відпуску формує робочі властивості клинка.
Відпуск потрібен для того, щоб загартована сталь стала стабільнішим і практично придатним матеріалом. Гартування створює тверду структуру, а відпуск налаштовує її під реальні умови роботи.
2. Навіщо потрібен відпуск після гартування
Основна мета відпуску після гартування — отримати необхідний баланс між твердістю, міцністю, в'язкістю та стабільністю сталі.
Одразу після гартування сталь може мати дуже високу твердість, але це не означає, що вона вже має оптимальні властивості для ножа.
Для ріжучого інструменту важливо не просто отримати максимально тверду сталь, а забезпечити таку структуру, яка витримуватиме реальні навантаження без неприйнятного кришення, деформації або передчасного руйнування кромки.
Головна помилка початківця — вважати, що після гартування ніж уже готовий. Насправді саме відпуск дозволяє перетворити дуже тверду, але напружену загартовану структуру на більш збалансований робочий матеріал.
Зменшення внутрішніх напружень
Під час гартування зовнішні та внутрішні шари металу охолоджуються з різною швидкістю, а структурні перетворення супроводжуються зміною об'єму.
У результаті після гартування в сталі залишаються внутрішні напруження. Відпуск дозволяє їх зменшити.
Підвищення в'язкості
Загартована сталь має високу твердість, але її стан без відпуску може бути надмірно крихким для практичної роботи.
Відпуск дозволяє підвищити опір руйнуванню та зробити структуру більш придатною до експлуатаційних навантажень.
Контроль твердості
Температура та тривалість відпуску дозволяють налаштовувати кінцеву твердість у межах, передбачених для конкретної сталі.
Це дає можливість підібрати властивості клинка відповідно до його призначення.
Зменшення ризику раптового руйнування
Непроведена або неправильна термообробка може залишити в сталі надмірні напруження.
Відпуск зменшує цей фактор ризику та робить поведінку матеріалу більш передбачуваною.
Формування робочого балансу властивостей
Ніж повинен одночасно добре різати, утримувати ріжучу кромку та витримувати передбачені для нього навантаження.
Саме тому термообробка завжди є компромісом між різними характеристиками. Підвищення однієї властивості може супроводжуватися зміною іншої.
Чому не варто гнатися за максимальною твердістю
Вища твердість може сприяти кращому утриманню ріжучої кромки, але сама по собі не гарантує оптимальної в'язкості.
Для ножа, який працює з ударними або боковими навантаженнями, надмірно крихкий стан сталі може бути небажаним.
Відпуск стабілізує структуру
Структурні зміни під час відпуску допомагають привести загартовану сталь до більш стабільного стану.
Це особливо важливо для складнолегованих сталей, де можуть мати значення залишковий аустеніт та процеси вторинного виділення карбідів.
Відпуск залежить від призначення ножа
Режим, оптимальний для тонкого ножа з акцентом на різання, може відрізнятися від режиму сталі, призначеної для інструмента, що працює з високими механічними навантаженнями.
Тому вибір режиму відпуску повинен враховувати не тільки марку сталі, а й бажаний комплекс властивостей.
Відпуск — не просто «пом'якшення»
Спрощене пояснення «після гартування сталь нагрівають, щоб зробити її м'якшою» не передає суті процесу.
Головне завдання відпуску — керовано змінити загартовану структуру, зменшити внутрішні напруження та отримати потрібний баланс характеристик.
Відпуск після гартування потрібен не лише для зниження твердості. Він зменшує внутрішні напруження, підвищує в'язкість і дозволяє отримати більш стабільний баланс властивостей сталі.
Для готового ножа важлива не максимальна твердість сама по собі, а відповідність твердості та в'язкості його призначенню. Саме тому правильно виконаний відпуск є не менш важливим за саме гартування.
Після гартування сталь ще не має оптимального робочого стану. Відпуск зменшує внутрішні напруження та дозволяє налаштувати твердість і в'язкість відповідно до призначення ножа.
3. Що відбувається зі сталлю під час відпуску
Під час відпуску загартована сталь поступово переходить у більш стабільний структурний стан. Під час нагрівання активізуються дифузійні процеси, а внутрішні напруження, створені під час гартування, поступово зменшуються.
Конкретні процеси залежать від хімічного складу сталі, температури відпуску, тривалості витримки та структури, отриманої після гартування.
Для простої вуглецевої сталі та складнолегованої порошкової сталі ці процеси можуть суттєво відрізнятися. Саме тому режим відпуску завжди потрібно підбирати для конкретної марки.
Відпуск — це не одна конкретна реакція всередині металу, а цілий комплекс структурних змін. Їхній характер залежить від температури та складу сталі. Саме тому однакове підвищення температури може давати різний результат для різних марок.
Сталь після гартування перебуває у нерівноважному стані
Швидке охолодження не дозволяє структурі сталі перейти до рівноважного стану. У загартованому мартенситі міститься пересичений вуглець, а кристалічна ґратка має значні спотворення.
Крім того, після гартування в матеріалі залишаються внутрішні напруження, а частина аустеніту в деяких сталях може не перетворитися на мартенсит.
Під час нагрівання починається перебудова структури
Коли загартовану сталь нагрівають до температури відпуску, атоми отримують більше можливостей для переміщення.
Це дозволяє поступово зменшувати пересичення мартенситу вуглецем, послаблювати деформацію кристалічної ґратки та формувати більш стабільний структурний стан.
Вуглець виходить із пересиченого мартенситу
Одним із ключових процесів відпуску є перерозподіл вуглецю.
Вуглець, який після гартування перебував у пересиченому твердому розчині, може дифундувати та брати участь у формуванні карбідних виділень.
Формуються та змінюються карбідні виділення
Залежно від складу сталі під час відпуску можуть утворюватися нові карбідні фази або змінюватися вже наявні виділення.
У простих вуглецевих сталях ці процеси відрізняються від процесів у високолегованих інструментальних та порошкових сталях, де можуть брати участь хром, молібден, ванадій, вольфрам та інші елементи.
Зменшуються внутрішні напруження
Внутрішні напруження після гартування є одним із головних факторів, через які загартовану сталь не варто залишати без передбаченого технологією відпуску.
При відпуску частина цих напружень релаксує, завдяки чому структура стає більш стабільною.
Змінюється твердість
У багатьох сталях підвищення температури відпуску призводить до поступового зниження твердості загартованої структури.
Проте залежність не є однаковою для всіх сталей. У деяких високолегованих інструментальних сталях можливе вторинне тверднення, пов'язане з виділенням легованих карбідів.
Змінюється в'язкість
Правильно підібраний режим відпуску зазвичай дозволяє отримати більш сприятливий баланс між твердістю та опором руйнуванню.
Саме ця властивість особливо важлива для ножа, оскільки ріжуча кромка повинна не тільки залишатися гострою, а й витримувати передбачені умовами роботи навантаження.
Температура має вирішальне значення
Низькотемпературний та високотемпературний відпуск викликають різні структурні зміни.
Тому фраза «сталь потрібно просто відпустити» є недостатньою. Необхідно знати при якій температурі, протягом якого часу та скільки разів потрібно виконувати відпуск для конкретної марки.
Час також впливає на результат
Чим довше сталь перебуває при певній температурі, тим більше часу мають структурні процеси для розвитку.
Однак збільшення часу не може автоматично замінити правильний вибір температури. Режим повинен відповідати рекомендаціям для конкретної сталі.
Охолодження після відпуску
Після завершення витримки сталь охолоджують відповідно до технології конкретної марки.
У багатьох випадках охолодження після відпуску може виконуватися на повітрі, але для конкретних сталей необхідно керуватися рекомендованим режимом.
Відпуск змінює не тільки твердість
Оцінювати результат відпуску лише за зміною HRC недостатньо.
Під час процесу змінюються внутрішні напруження, стан мартенситної матриці, карбідні виділення та, залежно від сталі, кількість і стабільність залишкового аустеніту.
Під час відпуску змінюється мікроструктура загартованої сталі. Зменшуються внутрішні напруження, перерозподіляється вуглець, змінюється стан мартенситу та можуть формуватися карбідні виділення.
Однакова твердість HRC у двох ножів ще не означає однакову структуру сталі. Важливі не тільки цифри твердості, а й те, яким режимом термообробки вони були отримані.
Відпуск поступово змінює загартовану структуру сталі та зменшує внутрішні напруження. Це керований процес перебудови металу, а не просто «нагрів після гартування».
4. Як відпуск змінює мартенсит
Мартенсит є основною твердою структурною складовою багатьох загартованих ножових сталей. Після гартування він має пересичений вуглецем стан і значно деформовану кристалічну ґратку.
Під час відпуску мартенсит поступово переходить у більш стабільний стан. При цьому змінюються його внутрішня будова, напруження та взаємодія з карбідними фазами.
Мартенсит не потрібно уявляти як незмінну структуру. Після гартування він перебуває у сильно нерівноважному стані, а відпуск керовано змінює його. Саме тому властивості сталі після відпуску відрізняються від властивостей щойно загартованого металу.
Яким є мартенсит одразу після гартування
Під час гартування аустеніт перетворюється на мартенсит без дифузійного перерозподілу вуглецю в момент самого перетворення.
Вуглець залишається у пересиченому стані в кристалічній ґратці, що спричиняє її спотворення та забезпечує високу твердість.
Чому мартенсит має високу твердість
Висока твердість мартенситу пов'язана з пересиченням вуглецем, спотворенням кристалічної ґратки та високою щільністю дефектів кристалічної будови.
Саме ця структура дозволяє загартованій сталі досягати значної твердості.
Що робить відпуск із пересиченим мартенситом
Під час нагрівання вуглець отримує можливість переміщуватися з пересиченого мартенситу.
У результаті ступінь пересичення зменшується, а структура переходить до більш стабільного стану.
Формування відпущеного мартенситу
Після відповідного відпуску утворюється структура, яку зазвичай називають відпущеним мартенситом.
Вона має інший стан внутрішніх напружень, інший розподіл вуглецю та інший стан карбідних виділень, ніж структура одразу після гартування.
Карбідні виділення
У процесі відпуску вуглець може брати участь у формуванні карбідних виділень.
Їхній тип, розмір, кількість і характер розподілу залежать від складу сталі та температури відпуску.
У простих сталях і легованих сталях процеси різні
У простих вуглецевих сталях відпуск пов'язаний переважно з виділенням вуглецю та формуванням відповідних карбідних фаз.
У легованих сталях додаткову роль можуть відігравати хром, молібден, ванадій, вольфрам та інші елементи, які впливають на характер карбідних перетворень.
Чому високолеговані сталі поводяться складніше
У складнолегованих інструментальних і порошкових сталях під час відпуску можуть відбуватися процеси, яких немає або які мають значно менше значення у простих вуглецевих сталях.
Одним із прикладів є вторинне тверднення, коли при певному режимі відпуску виділення легованих карбідів може сприяти підвищенню або підтриманню твердості.
Внутрішні напруження зменшуються
Зменшення внутрішніх напружень є одним із ключових результатів відпуску мартенситної сталі.
Це робить метал більш стабільним і придатним до роботи, особливо коли клинок має тонку геометрію.
Чому відпуск може зменшувати твердість
У багатьох сталях зі зростанням температури відпуску мартенсит поступово втрачає частину початкової надзвичайної твердості.
Це пов'язано зі зменшенням пересичення та перебудовою структури.
Чому зниження твердості може бути корисним
Для ножа не потрібна максимальна твердість за будь-яку ціну.
Невелике зниження твердості може супроводжуватися підвищенням в'язкості та зменшенням чутливості структури до руйнування, що в багатьох випадках є вигідним для реальної експлуатації.
Відпущений мартенсит і ріжуча кромка
Для ножа важлива не тільки твердість самого клинка, а й здатність тонкої ріжучої кромки витримувати робочі навантаження.
Тому оптимально відпущена мартенситна структура може забезпечувати кращий практичний баланс, ніж надмірно тверда, але недостатньо стабілізована загартована структура.
Відпуск не знищує мартенсит повністю
Поширене спрощення полягає в тому, що після відпуску мартенсит «зникає». Насправді відбувається його структурна перебудова та зменшення пересичення.
Для багатьох ножових сталей саме відпущена мартенситна матриця є основою робочої структури клинка.
Чому температура відпуску має бути точною
Різні температури запускають різні етапи структурної перебудови.
Тому навіть відносно невелика зміна температури може впливати на кінцеву твердість та інші характеристики конкретної сталі.
Відпуск змінює мартенсит із пересиченої та сильно напруженої структури на більш стабільний відпущений стан. При цьому змінюються розподіл вуглецю, внутрішні напруження та карбідні виділення.
Коли виробник говорить про твердість ножа, важливо розуміти, що ця твердість отримана не лише під час гартування. Саме режим відпуску визначає, яким стане загартований мартенсит і наскільки збалансованими будуть властивості готового клинка.
Відпуск не просто «послаблює» мартенсит. Він керовано перебудовує загартовану структуру, зменшує внутрішні напруження та формує більш стабільний робочий стан сталі.
5. Внутрішні напруження після гартування
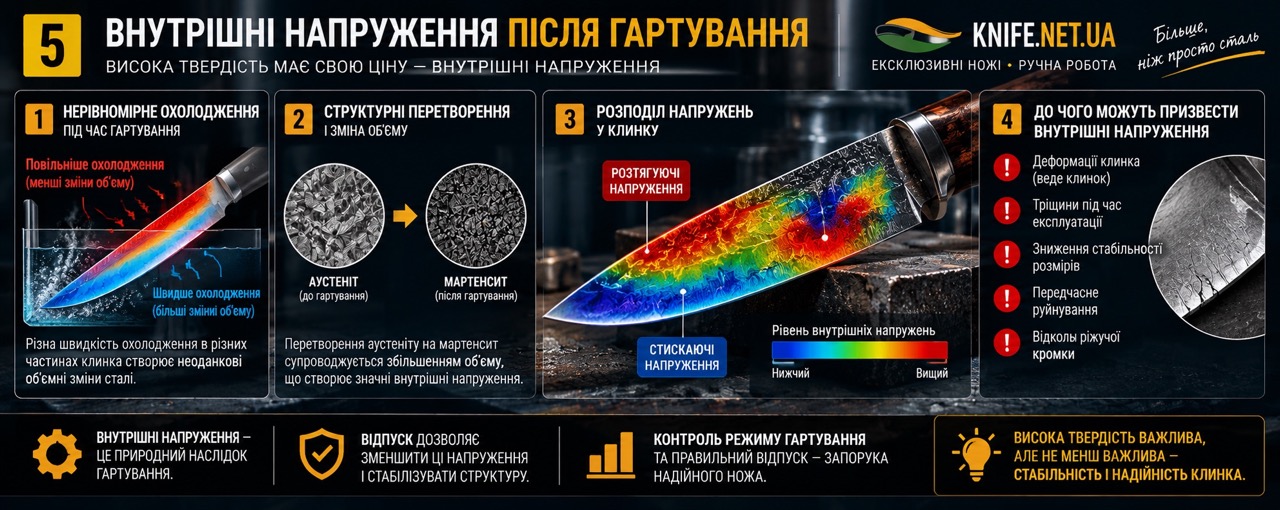
Після гартування в сталі залишаються внутрішні напруження, навіть якщо клинок зовні виглядає ідеально. Вони виникають через нерівномірне охолодження металу та структурні перетворення, які супроводжуються зміною об'єму.
Для ножового клинка це особливо важливо, оскільки його геометрія часто є тонкою, довгою та асиметричною. Такі форми більш чутливі до напружень, що виникають під час термообробки.
Внутрішні напруження не завжди можна побачити або виявити простим оглядом. Саме тому відсутність видимих дефектів після гартування ще не означає, що метал повністю стабільний.
Звідки виникають внутрішні напруження
Під час гартування поверхня клинка зазвичай охолоджується швидше, ніж його внутрішні області. Через це різні частини металу в один і той самий момент перебувають у різному температурному стані.
Так виникають термічні напруження, пов'язані з нерівномірним нагріванням та охолодженням.
Структурні перетворення також змінюють об'єм
Під час переходу аустеніту в мартенсит змінюється кристалічна структура та пов'язаний із нею об'єм металу.
Якщо різні ділянки клинка проходять це перетворення в різний момент, додатково виникають структурні напруження.
Термічні та структурні напруження діють одночасно
У реальному процесі ці два типи напружень взаємодіють. Їхня сукупна дія може призвести до короблення, зміни геометрії або, у несприятливих умовах, до появи тріщин.
Саме тому швидкість охолодження повинна відповідати конкретній сталі та геометрії клинка.
Чому тонкий клинок особливо чутливий
Тонкий клинок має невелику товщину та велику площу поверхні відносно об'єму. Він швидко реагує на зміну температури.
Якщо геометрія нерівномірна або охолодження відбувається неоднаково з різних боків, напруження можуть розподілятися нерівномірно.
Внутрішні напруження можуть залишитися непомітними
Клинок може залишатися прямим і не мати тріщин, але це не означає, що внутрішні напруження відсутні.
Їхній рівень залежить від складу сталі, геометрії, температурного режиму та умов охолодження.
Чим небезпечні надмірні напруження
Якщо внутрішні напруження надто великі, вони можуть підвищувати чутливість сталі до утворення тріщин або деформації.
Особливо небажаною є ситуація, коли напруження поєднуються з дефектами поверхні, різкими переходами геометрії або іншими концентраторами напружень.
Роль відпуску
Одним із головних завдань відпуску є зменшення внутрішніх напружень, які залишилися після гартування.
Під час нагрівання атоми отримують можливість здійснювати необхідні переміщення, завдяки чому частина напруженого стану поступово релаксує.
Чому відпуск не може виправити все
Відпуск може зменшити внутрішні напруження, але не може гарантовано усунути вже сформовану тріщину або повністю компенсувати серйозну технологічну помилку під час гартування.
Тому правильний режим охолодження та геометрія заготовки мають значення ще до початку відпуску.
Зв'язок із деформацією клинка
Якщо напруження розподіляються нерівномірно, після охолодження клинок може змінити форму.
Саме тому контроль геометрії до та після термообробки є важливою частиною технологічного процесу.
Зв'язок із тріщинами
Тріщина виникає тоді, коли локальні напруження перевищують здатність матеріалу чинити опір руйнуванню.
Серед можливих факторів — надто агресивне охолодження, неправильне середовище, перегрів, дефекти поверхні та несприятлива геометрія.
Чому контроль охолодження такий важливий
Правильне охолодження має забезпечити необхідне структурне перетворення, але водночас не створювати надмірного рівня напружень.
Саме тому правило «гартувати якомога швидше» є неправильним.
Внутрішні напруження після гартування виникають через одночасну дію температурних градієнтів і структурних перетворень. Відпуск потрібен, зокрема, для їхнього зменшення.
Відсутність видимих тріщин або деформації не доводить повної якості термообробки. Важливими є правильний технологічний режим та контроль кінцевих властивостей сталі.
Після гартування зазвичай залишається певний рівень внутрішніх напружень. Правильно підібране охолодження зменшує їхній надлишок, а відпуск дозволяє додатково стабілізувати загартовану структуру.
6. Чому загартований без відпуску клинок не готовий до роботи
Клинок після гартування може мати дуже високу твердість, але це ще не означає, що він готовий до експлуатації. У загартованій сталі залишаються внутрішні напруження, а структура може бути надмірно крихкою для практичних навантажень.
Саме тому для більшості загартовуваних ножових сталей відпуск є необхідною частиною технологічного циклу.
Формулювання «не готовий до роботи» тут означає передусім технологічний стан матеріалу: щойно загартований клинок може мати підвищену схильність до крихкого руйнування та містити значні внутрішні напруження. Точна поведінка залежить від конкретної сталі та режиму гартування.
Висока твердість не дорівнює готовності до роботи
Після гартування сталь набуває твердості завдяки утворенню мартенситної структури.
Але твердість — лише одна характеристика. Для ножа також потрібна достатня в'язкість, стабільність та здатність ріжучої кромки витримувати робочі навантаження.
Мартенсит після гартування перебуває у напруженому стані
Мартенсит містить пересичений вуглець, а його кристалічна ґратка має значні спотворення.
Це сприяє високій твердості, але одночасно робить загартовану структуру нерівноважною.
Ризик крихкого руйнування
Без передбаченого технологією відпуску загартована сталь може мати недостатню в'язкість для конкретного застосування.
За несприятливих умов це може проявитися у вигляді сколів, тріщин або раптового руйнування окремих ділянок клинка.
Особливо чутлива ріжуча кромка
Ріжуча кромка є найтоншою частиною клинка. Саме тут локальні напруження та механічне навантаження можуть мати найбільше значення.
Якщо структура сталі надмірно крихка, тонка кромка може пошкоджуватися значно легше.
Що може статися під час роботи
Залежно від сталі, геометрії та навантаження можливі локальні сколи кромки, утворення тріщин або інші форми руйнування.
Небезпечно також те, що деякі внутрішні дефекти можуть не бути помітними до моменту навантаження.
Чи означає це, що будь-який загартований клинок одразу зламається
Ні. Поведінка сталі залежить від її складу, режиму гартування та фактичної мікроструктури.
Але залишати клинок у стані після гартування без передбаченого технологією відпуску не слід, оскільки це не є нормальним завершеним режимом для більшості загартовуваних ножових сталей.
Відпуск зменшує внутрішні напруження
Під час відпуску частина внутрішніх напружень релаксує, а загартована структура переходить до більш стабільного стану.
Це знижує небажану крихкість і дозволяє отримати більш придатне для роботи співвідношення твердості та в'язкості.
Відпуск може трохи знизити твердість — і це нормально
Після відпуску твердість багатьох сталей зменшується порівняно зі станом одразу після гартування.
Для ножа це не обов'язково недолік. Невелика втрата твердості може бути виправданою, якщо одночасно підвищується в'язкість і стабільність клинка.
Чому максимальна HRC не є метою сама по собі
Якщо оцінювати ніж тільки за твердістю, можна прийти до помилкового висновку, що чим вище HRC, тим кращий клинок.
Насправді оптимальне значення залежить від конкретної сталі, геометрії та призначення ножа.
Відпуск повинен відповідати конкретній сталі
Не існує одного універсального температурного режиму відпуску для всіх ножових сталей.
Виробники сталей визначають рекомендовані режими залежно від складу та бажаних властивостей. Для окремих марок можуть застосовуватися кілька циклів відпуску.
Чому не можна «відпустити потім»
Якщо технологія передбачає відпуск після гартування, його не слід розглядати як необов'язкову процедуру, яку можна відкласти на невизначений час.
Клинок після гартування вже перебуває у специфічному напруженому стані, тому подальша обробка повинна виконуватися відповідно до технологічного процесу.
Відпуск — це частина гартування в широкому технологічному сенсі
У побуті часто говорять лише «ніж загартували». Але професійна термообробка — це не тільки момент охолодження після нагрівання.
Гартування та відпуск разом формують кінцевий стан загартованої сталі.
Щойно загартований клинок не слід вважати готовим до роботи. Відпуск потрібен для зменшення внутрішніх напружень і формування більш стабільного балансу між твердістю та в'язкістю.
Якщо ніж має високу твердість, це ще не означає, що його термообробка якісна. Для готового ножа важливо, щоб заявлена твердість була отримана правильно підібраним комплексом гартування та відпуску.
Після гартування сталь має високу твердість, але залишається внутрішньо напруженою та потенційно надмірно крихкою. Саме відпуск переводить її у більш стабільний і придатний для експлуатації стан.
7. Як відпуск впливає на твердість
Відпуск змінює твердість загартованої сталі, але характер цієї зміни залежить від конкретної марки, температури та тривалості відпуску.
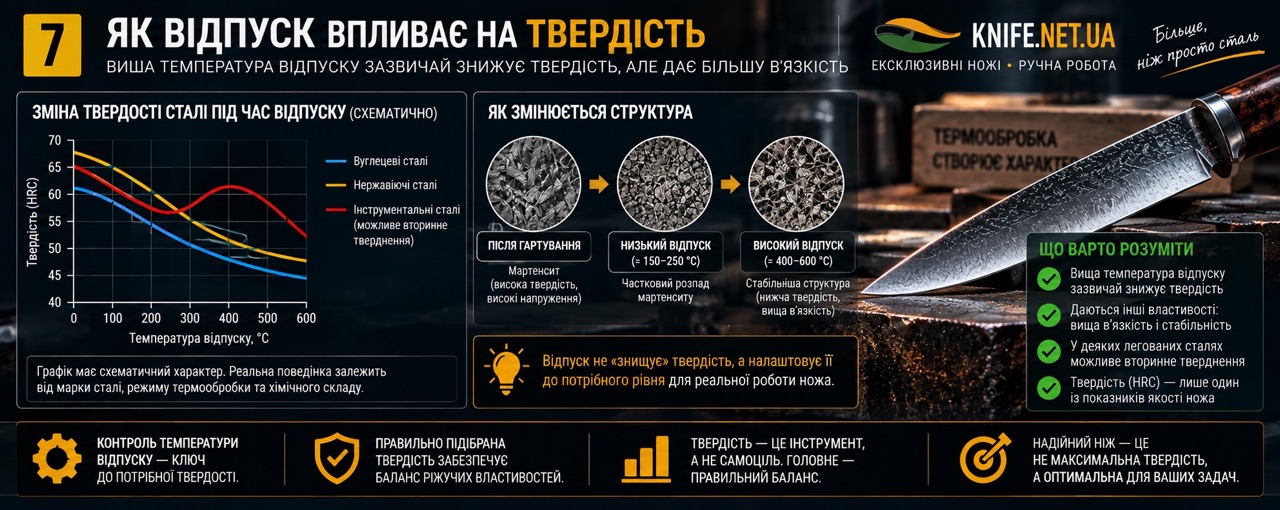
Для більшості загартовуваних ножових сталей після гартування відпуск призводить до певного зниження твердості порівняно зі свіжозагартованим станом. Це нормальна частина технологічного процесу, оскільки одночасно зменшуються внутрішні напруження та змінюється стан мартенситної структури.
Водночас у деяких високолегованих інструментальних сталях можливе вторинне тверднення, тому залежність між температурою відпуску та HRC не завжди є простою.
Відпуск не потрібно оцінювати за принципом «чим менше впала твердість, тим краще». Правильний результат визначається конкретною сталлю та її призначенням. Ніж має отримати не максимальну цифру HRC, а оптимальний баланс властивостей.
Твердість після гартування
Безпосередньо після гартування сталь може мати дуже високу твердість завдяки сформованій мартенситній структурі.
Однак цей стан супроводжується високими внутрішніми напруженнями та не обов'язково є оптимальним для експлуатації ножа.
Що відбувається з твердістю під час низькотемпературного відпуску
При низьких температурах відпуску в багатьох сталях відбувається початкова перебудова загартованого мартенситу та зменшення внутрішніх напружень.
Залежно від марки сталі твердість може зменшуватися відносно стану одразу після гартування, хоча зміна може бути невеликою.
Підвищення температури відпуску
У багатьох звичайних вуглецевих та низьколегованих сталях зі зростанням температури відпуску твердість поступово знижується.
Одночасно структура стає більш стабільною, а в'язкість може зростати.
Чому твердість не можна розглядати окремо
Для ножа твердість важлива, оскільки вона впливає на опір деформації ріжучої кромки та значною мірою пов'язана з утриманням гостроти.
Але надмірне прагнення до високої твердості може бути невиправданим, якщо воно супроводжується недостатньою в'язкістю для конкретного типу роботи.
Вторинне тверднення
У деяких високолегованих інструментальних сталях при певних температурах відпуску можуть виділятися леговані карбіди.
Цей процес може частково компенсувати втрату твердості або навіть призвести до її підвищення в певному температурному діапазоні. Саме це явище називають вторинним твердненням.
Чому різні сталі реагують по-різному
Хімічний склад визначає, які процеси відбуваються під час відпуску. Вуглець, хром, молібден, ванадій, вольфрам та інші легувальні елементи впливають на характер структурних змін.
Тому однакова температура відпуску може дати зовсім різний результат для двох різних сталей.
Твердість і температура відпуску
Залежність HRC від температури відпуску є одним із важливих параметрів, який виробники сталі можуть наводити у технічній документації.
Такі дані допомагають визначити режим, який дозволяє отримати необхідну твердість для конкретної марки.
Твердість і час витримки
На результат впливає не тільки температура, а й тривалість витримки. За однакової температури різний час перебування сталі в печі може призвести до різного ступеня структурної перебудови.
Тому режим відпуску повинен розглядатися як поєднання температури та часу, а не як одна цифра.
Чому заявлені 58, 60 або 62 HRC не є універсальною оцінкою
Різні марки сталі можуть оптимально працювати при різних значеннях твердості.
Для однієї сталі 60 HRC може бути цілком типовим робочим результатом, а для іншої — недостатнім або, навпаки, надмірним залежно від призначення.
Твердість і геометрія ножа
Навіть однакова твердість по-різному проявляється у ножах із різною геометрією.
Тонка кромка має інші вимоги до в'язкості та стабільності, ніж товста силова кромка, тому оптимальний режим термообробки повинен відповідати не тільки сталі, а й завданню виробу.
Чи означає падіння HRC після відпуску погіршення сталі
Ні. Зменшення твердості після відпуску в багатьох сталях є очікуваним і технологічно необхідним.
Якщо разом із невеликим зниженням HRC підвищується в'язкість і зменшуються внутрішні напруження, кінцевий результат може бути значно кращим для реальної експлуатації.
Відпуск у багатьох сталях знижує твердість після гартування, але це не є недоліком саме по собі. Важливо отримати твердість, яка відповідає конкретній сталі, геометрії та призначенню ножа.
Не варто оцінювати ніж за принципом «чим більше HRC, тим краще». Значно важливіше, чи відповідає твердість конкретній сталі та умовам роботи ножа.
Відпуск керовано змінює твердість загартованої сталі. Мета полягає не в збереженні максимальної HRC, а в отриманні оптимального поєднання твердості та інших властивостей.
8. Як відпуск впливає на в'язкість
В'язкість — це здатність матеріалу чинити опір руйнуванню та поглинати енергію деформації без раптового крихкого руйнування. Для ножа вона особливо важлива, оскільки ріжуча кромка має витримувати механічні навантаження під час роботи.
Після гартування загартована структура може бути надмірно напруженою та крихкою. Правильно підібраний відпуск дозволяє змінити цю структуру та підвищити її придатність до практичної експлуатації.
При цьому конкретна зміна в'язкості залежить від марки сталі та режиму термообробки.
В'язкість не слід плутати з м'якістю. В'язка сталь може залишатися дуже твердою. Завдання правильної термообробки — знайти для конкретної сталі та ножа такий баланс, за якого твердість не супроводжується неприйнятною крихкістю.
Чому загартована сталь може бути крихкою
Після гартування мартенсит має високу твердість, пересичений вуглецем стан і значні внутрішні напруження.
Таке поєднання дозволяє отримати високу твердість, але може зменшувати здатність матеріалу протистояти поширенню тріщин.
Що робить відпуск
Під час відпуску відбувається перебудова загартованого мартенситу, перерозподіл вуглецю та зменшення внутрішніх напружень.
У багатьох сталях це супроводжується підвищенням в'язкості порівняно зі станом без відпуску.
В'язкість і твердість пов'язані, але це не одне й те саме
Твердість характеризує опір матеріалу локальному вдавлюванню та пластичній деформації. В'язкість характеризує його здатність чинити опір руйнуванню.
Тому два ножі з близькою твердістю можуть мати різну поведінку під навантаженням.
Чому для ножа важлива саме в'язкість кромки
Ріжуча кромка є дуже тонкою частиною клинка. Вона першою контактує з матеріалом, який потрібно різати, і може зазнавати локальних ударних або бокових навантажень.
Якщо сталь недостатньо в'язка для конкретної геометрії та умов роботи, кромка може кришитися замість того, щоб витримувати навантаження.
Відпуск і сколи кромки
Надмірно крихка структура підвищує схильність до утворення сколів при несприятливому навантаженні.
Правильно підібрана термообробка допомагає сформувати більш сприятливий баланс між твердістю та опором руйнуванню.
В'язкість не означає, що ніж не може зламатися
Жодна сталь не є абсолютно незруйнованою.
В'язкість лише характеризує здатність матеріалу протистояти руйнуванню в певних умовах. Якщо навантаження перевищує можливості сталі та конструкції ножа, пошкодження все одно можливе.
Вплив температури відпуску
У багатьох сталях підвищення температури відпуску сприяє зменшенню твердості та збільшенню в'язкості. Але конкретна залежність визначається складом сталі.
Для деяких високолегованих сталей характер поведінки може бути складнішим через вторинне тверднення та інші структурні процеси.
В'язкість та геометрія клинка
Не можна розглядати в'язкість сталі окремо від геометрії ножа.
Дуже тонка кромка створює вищі вимоги до здатності сталі чинити опір локальному руйнуванню. Товстіша геометрія може краще переносити механічні навантаження навіть за тієї самої марки сталі.
В'язкість та призначення ножа
Для кухонного або тонкорізального ножа одні властивості можуть бути пріоритетними, тоді як для польового, мисливського чи робочого ножа більша увага може приділятися опору ударним та боковим навантаженням.
Тому одна й та сама сталь може термооброблятися з різними цілями залежно від майбутнього застосування.
Чому «найтвердіший» не означає «найнадійніший»
Якщо максимально підвищувати твердість без урахування в'язкості, можна отримати крихку ріжучу кромку, яка добре протистоїть зносу, але гірше переносить небажані навантаження.
Саме тому правильна термообробка завжди є пошуком балансу.
В'язкість і зносостійкість
Для ножа важливі одночасно утримання ріжучої кромки та опір її пошкодженню.
У різних сталях це співвідношення може бути різним, а термообробка дозволяє налаштовувати його в межах потенціалу конкретного сплаву.
Як покупцеві оцінювати в'язкість
Покупець не може визначити в'язкість ножа простим оглядом. Доцільно орієнтуватися на марку сталі, її відомі характеристики, твердість, геометрію та призначення.
Не менш важливо розуміти, що реальна в'язкість готового клинка залежить від фактичної термообробки, а не лише від паспортних властивостей сталі.
Відпуск у багатьох сталях підвищує в'язкість порівняно зі станом одразу після гартування. Це дозволяє зменшити крихкість і зробити ріжучу кромку більш придатною до реальних навантажень.
Якщо ніж призначений не лише для тонкого різання, важливо враховувати не тільки його HRC та здатність довго тримати кромку, а й в'язкість сталі та відповідність геометрії майбутнім навантаженням.
Правильний відпуск допомагає зменшити крихкість загартованої сталі та підвищити її опір руйнуванню. Для ножа в'язкість — це важливий партнер твердості, а не її протилежність.
9. Як відпуск впливає на міцність
Міцність ножової сталі — це її здатність витримувати механічне навантаження без неприпустимої деформації або руйнування. Після гартування сталь отримує високий рівень твердості, але її властивості ще не є оптимальними для більшості практичних завдань.
Правильно підібраний відпуск змінює загартовану структуру сталі, зменшує внутрішні напруження та дозволяє отримати більш збалансоване поєднання твердості, міцності та в'язкості.
Водночас міцність не можна ототожнювати лише з твердістю. Дві сталі з близькими показниками HRC можуть по-різному поводитися під навантаженням залежно від мікроструктури, карбідної фази, залишкового аустеніту та фактичного режиму термічної обробки.
Для ножа міцність — це не просто здатність бути твердим. Надійний клинок повинен зберігати форму та ріжучу геометрію під робочим навантаженням, але водночас не бути надмірно крихким. Саме тому після гартування потрібен правильно підібраний відпуск.
Що таке міцність у практичному розумінні
У повсякденній роботі ножа під міцністю часто мають на увазі здатність клинка витримувати навантаження без незворотної деформації або руйнування.
Для ріжучої кромки це особливо важливо: вона повинна залишатися стабільною під час контакту з матеріалом, а не надмірно деформуватися або пошкоджуватися при звичайному для цього ножа навантаженні.
Чому після гартування властивості сталі ще не оптимальні
Гартування формує тверду загартовану структуру, але одночасно створює значні внутрішні напруження.
Такий стан може забезпечувати високу твердість, проте не обов'язково дає найкращу стійкість до реальних механічних навантажень.
Як відпуск змінює загартовану структуру
Під час відпуску відбувається структурна перебудова загартованого мартенситу, зменшується його пересичення вуглецем, змінюється стан карбідної фази та поступово знижуються внутрішні напруження.
У результаті сталь переходить до більш стабільного стану, придатного для експлуатації.
Зв'язок між твердістю та міцністю
Твердість і міцність пов'язані між собою, але це не тотожні характеристики.
Підвищення твердості часто супроводжується підвищенням опору пластичній деформації, однак надмірна твердість може супроводжуватися зниженням здатності матеріалу переносити певні види навантажень без руйнування.
Чому відпуск може зменшувати твердість, але покращувати робочі властивості
У багатьох сталях після відпуску твердість дещо зменшується порівняно зі станом одразу після гартування.
Однак одночасне зниження внутрішніх напружень і підвищення стабільності структури може зробити клинок більш придатним до практичної роботи.
Міцність і в'язкість — різні властивості
Міцність описує здатність матеріалу витримувати певне навантаження, тоді як в'язкість характеризує його здатність чинити опір руйнуванню та поглинати енергію до моменту руйнування.
Для ножа обидві властивості важливі, але відповідають на різні запитання. Міцність допомагає зрозуміти, яке навантаження здатний витримувати матеріал, а в'язкість — наскільки він стійкий до руйнування за складних умов.
Роль внутрішніх напружень
Внутрішні напруження після гартування можуть негативно впливати на стабільність клинка.
Вони можуть сприяти деформації, коробленню або підвищувати ризик появи тріщин за несприятливих умов. Відпуск зменшує ці напруження та робить структуру більш стабільною.
Міцність і ріжуча кромка
Для ножа важливо, щоб ріжуча кромка не втрачала свою форму під час роботи.
Якщо матеріал або термообробка не забезпечують достатньої стабільності кромки, вона може отримувати замини чи інші деформації. Водночас надмірно крихка кромка може пошкоджуватися сколами.
Саме тому практична якість ножа визначається не одним показником, а поєднанням властивостей сталі та геометрії.
Чи завжди підвищення температури відпуску зменшує міцність
Не можна робити універсальний висновок лише за температурою.
У багатьох сталях підвищення температури відпуску призводить до зниження твердості, але одночасно може підвищувати в'язкість і змінювати інші механічні характеристики. У високолегованих сталях можливі складніші процеси, включно з вторинним твердненням.
Чому режим відпуску повинен відповідати конкретній сталі
Кожна марка сталі має власний хімічний склад, набір карбідів і характер структурних перетворень.
Тому режим, який дає хороший результат для однієї сталі, не можна автоматично переносити на іншу.
Міцність, геометрія та конструкція ножа
Механічна поведінка готового ножа залежить не тільки від сталі та термообробки.
Товщина клинка, форма спусків, товщина ріжучої кромки, наявність слабких переходів, конструкція хвостовика та спосіб використання також визначають, яке навантаження реально витримає ніж.
Чому не можна оцінювати міцність лише за HRC
Показник HRC є важливим, але він не описує повністю механічну поведінку сталі.
Однакова твердість може бути отримана при різному стані мікроструктури, а отже, ножі можуть демонструвати різну поведінку під навантаженням.
Відпуск не просто «знижує твердість» — він налаштовує загартовану сталь на практичну роботу. Зменшення внутрішніх напружень і стабілізація структури можуть суттєво покращити експлуатаційні властивості клинка.
Висока HRC сама по собі не гарантує міцного та надійного ножа. При виборі важливо враховувати марку сталі, заявлену твердість, геометрію клинка та репутацію виробника щодо термообробки.
Правильний відпуск допомагає перетворити тверду, але напружену загартовану сталь на більш стабільний робочий матеріал. Міцність ножа формується не однією HRC, а сукупністю структури, термообробки та конструкції.
10. Баланс твердості та в'язкості
Хороший ніж — це не максимум однієї характеристики, а правильний баланс властивостей. Висока твердість допомагає протистояти зносу та довше зберігати гостру ріжучу кромку, а достатня в'язкість дозволяє краще переносити навантаження та зменшує схильність до крихкого руйнування.
Саме відпуск після гартування є одним із ключових етапів, за допомогою якого цей баланс можна налаштувати відповідно до конкретної марки сталі та призначення ножа.
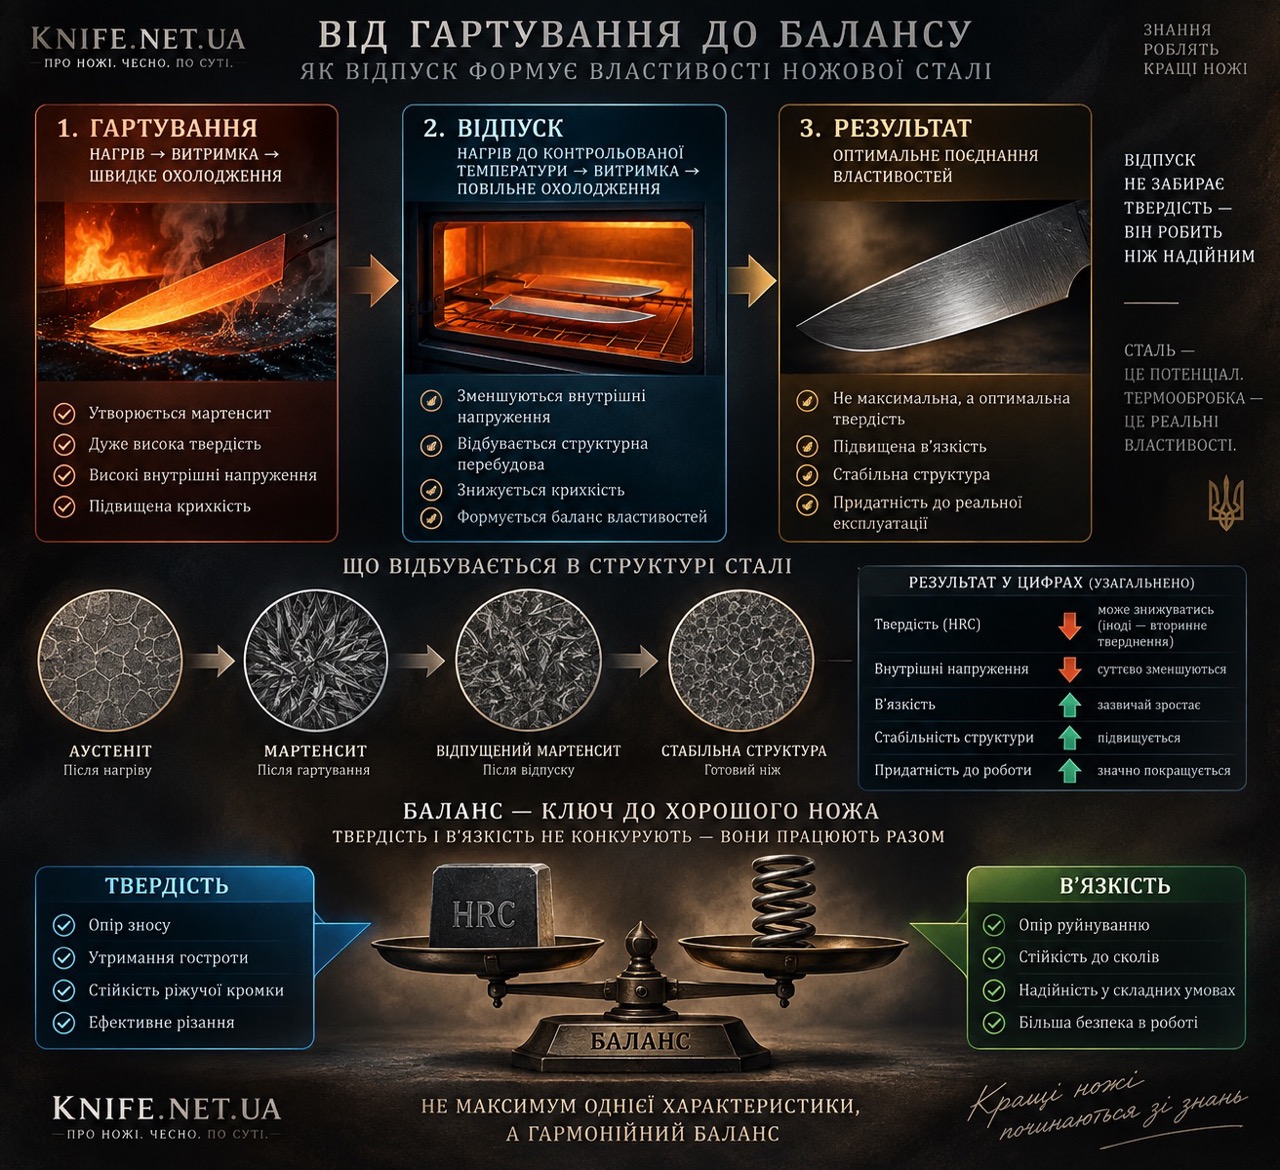
Технічна інфографіка Knife.net.ua: від гартування та відпуску до оптимального балансу твердості, в'язкості та довговічності ножової сталі.
Чому твердість важлива для ножа
Твердість характеризує опір сталі локальній пластичній деформації. Для ножової кромки це має велике практичне значення, оскільки тверда кромка краще протистоїть заминанню та зносу за відповідних умов роботи.
У багатьох випадках підвищення твердості також сприяє кращому утриманню гостроти, хоча реальне утримання кромки залежить і від типу сталі, карбідної структури, геометрії та матеріалу, який ріже ніж.
Чому важлива в'язкість
В'язкість визначає здатність матеріалу протистояти утворенню та поширенню руйнування під навантаженням.
Для ножа це означає більшу здатність кромки та клинка переносити несприятливі механічні впливи без крихкого пошкодження.
Що відбувається при надмірному прагненні до твердості
Якщо під час термообробки головною метою стає лише максимальна твердість, можна отримати структуру, яка буде недостатньо в'язкою для конкретного ножа.
У такому випадку тонка ріжуча кромка може бути більш схильною до сколів при ударних або бокових навантаженнях.
Що відбувається при надмірному зниженні твердості
Протилежна крайність також небажана.
Якщо сталь занадто м'яка для конкретного ножа, ріжуча кромка може швидше деформуватися та втрачати робочу геометрію, навіть якщо сам клинок має достатню в'язкість.
Оптимальний баланс залежить від призначення
Для тонкорізального кухонного ножа пріоритети можуть відрізнятися від вимог до польового, мисливського або іншого робочого ножа.
Ніж для акуратного різання може бути орієнтований на високу твердість і стабільну тонку кромку. Ніж, який передбачає більші механічні навантаження, може потребувати більшої уваги до в'язкості та стійкості кромки.
Твердість і в'язкість не є абсолютними протилежностями
У популярних описах ножів іноді створюється враження, що твердість і в'язкість завжди прямо протиставлені одна одній.
Насправді залежність складніша. Різні сталі можуть мати різне поєднання властивостей, а правильна термообробка дозволяє реалізувати потенціал конкретного сплаву.
Роль термообробки в балансі властивостей
Хімічний склад сталі задає її потенціал, але саме термічна обробка значною мірою визначає, яким буде фактичний стан матеріалу в готовому ножі.
Гартування формує тверду загартовану структуру, а відпуск коригує її стан, зменшує внутрішні напруження та дозволяє отримати необхідне співвідношення властивостей.
Роль мікроструктури
Кінцеві властивості визначаються не тільки кількістю мартенситу.
Важливими є також розподіл вуглецю, карбідна фаза, залишковий аустеніт, розмір зерна та інші структурні параметри.
Саме тому дві термічно оброблені за різними режимами заготовки однієї марки сталі можуть мати різну поведінку навіть за близької виміряної твердості.
Баланс і ріжуча кромка
Ріжуча кромка повинна бути достатньо твердою, щоб не втрачати форму надто швидко, але водночас достатньо стійкою до руйнування.
Якщо кромка надмірно м'яка, вона може заминатися. Якщо надмірно крихка — може сколюватися. Оптимальний результат знаходиться між цими крайнощами.
Баланс і геометрія ножа
Одна й та сама сталь може працювати по-різному залежно від геометрії.
Тонке зведення та малий кут заточування підвищують вимоги до стабільності кромки. Більш товста геометрія краще підтримує кромку при високих навантаженнях.
Баланс і реальні умови роботи
Ніж слід оцінювати відповідно до того, що він повинен робити.
Для тонкого різання продуктів, різання картону, роботи з деревиною чи польового використання оптимальне співвідношення властивостей може бути різним.
Чому не існує універсальної «ідеальної» HRC
Не існує одного значення HRC, яке було б найкращим для всіх ножів.
Оптимальна твердість залежить від марки сталі, її термообробки, геометрії та призначення. Саме тому порівнювати ножі лише за цифрою HRC некоректно.
Що означає хороший баланс для покупця
Для покупця хороший баланс означає, що ніж відповідає своїм завданням: кромка достатньо довго залишається гострою, не надто легко деформується, а клинок має достатній запас стійкості до механічних навантажень.
Тому при виборі ножа варто оцінювати сталь + термообробку + твердість + геометрію + призначення як єдину систему.
Формула практичного ножа
У спрощеному вигляді реальні властивості ножа можна представити так:
Сталь → термообробка → мікроструктура → твердість і в'язкість → геометрія → реальна робота ножа.
Жоден із цих елементів не існує ізольовано. Навіть чудова сталь не розкриє свій потенціал без правильної термообробки, а чудова термообробка не компенсує невдалу геометрію або неправильне призначення ножа.
Найкращий ніж — це не ніж із максимальною твердістю. Це ніж, у якому твердість, в'язкість, міцність, зносостійкість і геометрія підібрані відповідно до конкретного завдання.
Оцінюючи ніж, не зосереджуйтеся лише на HRC або назві сталі. Запитуйте себе: для чого призначений ніж, яка його геометрія, яка заявлена твердість і чи має виробник репутацію якісної термообробки.
Твердість відповідає за опір зносу та деформації, а в'язкість — за здатність протистояти руйнуванню. Правильний відпуск допомагає поєднати ці властивості в оптимальний баланс для конкретного ножа.
11. Температура відпуску — чому вона важлива
Температура відпуску є одним із головних параметрів, який визначає кінцеві властивості загартованої ножової сталі. Від її значення залежить, наскільки зміниться структура мартенситу, як зменшаться внутрішні напруження та яким буде співвідношення твердості й в'язкості.
При цьому не існує універсальної температури відпуску, яка однаково добре підходила б для всіх ножових сталей. Кожна марка має власний хімічний склад, мікроструктуру та рекомендований режим термічної обробки.
Тому температура відпуску завжди повинна розглядатися разом із часом витримки, кількістю циклів відпуску та конкретним режимом гартування.
Температура відпуску — це не просто налаштування «м'якше або твердіше». Зміна температури змінює процеси всередині загартованої сталі. Саме тому режим відпуску потрібно підбирати за рекомендаціями для конкретної марки сталі, а не копіювати з іншого ножа.
Що змінюється при підвищенні температури відпуску
У багатьох ножових сталях підвищення температури відпуску призводить до більш глибокої перебудови загартованої структури.
Зменшується пересичення мартенситу вуглецем, змінюється карбідна фаза та знижуються внутрішні напруження. У результаті твердість у багатьох сталях зменшується, а в'язкість зростає.
Однак конкретний характер змін залежить від хімічного складу сталі.
Низька температура не означає «кращий» відпуск
Іноді можна зустріти думку, що найкращий відпуск — це той, який максимально зберігає твердість після гартування.
Це спрощення. Якщо для конкретного ножа потрібна більша в'язкість або стабільність структури, вищий температурний режим може бути доцільнішим навіть за певного зниження HRC.
Висока температура не означає «погіршення» сталі
Вищий відпуск також не можна автоматично вважати неправильним.
Для багатьох інструментальних і високолегованих сталей саме вищі температури відпуску є частиною рекомендованої термообробки. Вони можуть забезпечувати необхідне співвідношення твердості, в'язкості та стабільності.
Температура відпуску та твердість
Для більшості звичайних загартованих сталей зі зростанням температури відпуску твердість поступово зменшується.
Але у деяких високолегованих сталях можливе вторинне тверднення, коли при певному температурному діапазоні виділяються леговані карбіди та твердість може частково відновлюватися або навіть зростати.
Температура відпуску та в'язкість
У багатьох сталях підвищення температури відпуску сприяє збільшенню в'язкості порівняно зі станом після гартування.
Це пов'язано зі зменшенням внутрішніх напружень та структурною перебудовою загартованого мартенситу.
Температура відпуску та внутрішні напруження
Після гартування в сталі залишаються напруження, що виникають через нерівномірне охолодження та структурні перетворення.
Під час відпуску вони поступово зменшуються. Ступінь їхнього зниження залежить від температури та часу витримки.
Температура відпуску та карбіди
У легованих ножових сталях важливу роль відіграють карбіди. Під час відпуску вони можуть виділятися, змінювати свій стан або взаємодіяти з матрицею сталі.
Саме тому високолеговані сталі можуть мати складнішу залежність властивостей від температури відпуску, ніж прості вуглецеві сталі.
Чому не можна переносити температуру з однієї сталі на іншу
Дві сталі можуть мати однакову твердість після гартування, але абсолютно різний хімічний склад і різні структурні процеси під час відпуску.
Тому режим, який добре працює для однієї марки, може дати небажаний результат для іншої.
Температура відпуску та час витримки
Температура не працює окремо від часу.
Чим довше сталь перебуває при певній температурі, тим більше часу мають відбутися структурні процеси. Саме тому режим відпуску описують як комбінацію температури та витримки.
Температура відпуску та кількість циклів
Для деяких сталей виробники рекомендують подвійний або навіть спеціальний багатоступеневий відпуск.
Це пов'язано з особливостями структурних перетворень конкретної сталі, зокрема з поведінкою залишкового аустеніту та процесами вторинного тверднення.
Чому температура повинна контролюватися точно
Відпуск працює в певному температурному діапазоні, тому істотне відхилення від рекомендованого режиму може змінити кінцеві властивості сталі.
Для якісної термообробки важливі точний контроль температури печі, реальна температура клинка та правильна тривалість витримки.
Температура відпуску визначає напрямок структурних змін у загартованій сталі. Вища температура не є автоматично кращою або гіршою — правильний режим залежить від конкретної марки сталі та завдання ножа.
Якщо виробник вказує марку сталі та твердість ножа, це вже корисна інформація. Для професійного виробу також важлива якість термообробки, а не тільки цифра HRC у характеристиках.
Температура відпуску керує змінами загартованої структури та впливає на кінцевий баланс властивостей. Правильна температура — це температура, рекомендована саме для конкретної сталі та її призначення.
12. Низький, середній та високий відпуск
Для зручності режими відпуску часто умовно поділяють на низький, середній та високий. Такий поділ допомагає зрозуміти загальну логіку процесу, але не замінює конкретного режиму термообробки для певної марки сталі.
Межі між цими категоріями не є абсолютно однаковими для всіх сталей і джерел. Тому Knife.net.ua рекомендує сприймати їх як технологічну орієнтацію, а не як універсальну таблицю температур для будь-якого ножа.
Назви «низький», «середній» і «високий» описують загальний характер режиму, але не говорять самі по собі, чи буде він правильним для конкретної сталі. Для реальної термообробки завжди потрібні рекомендації виробника сталі.
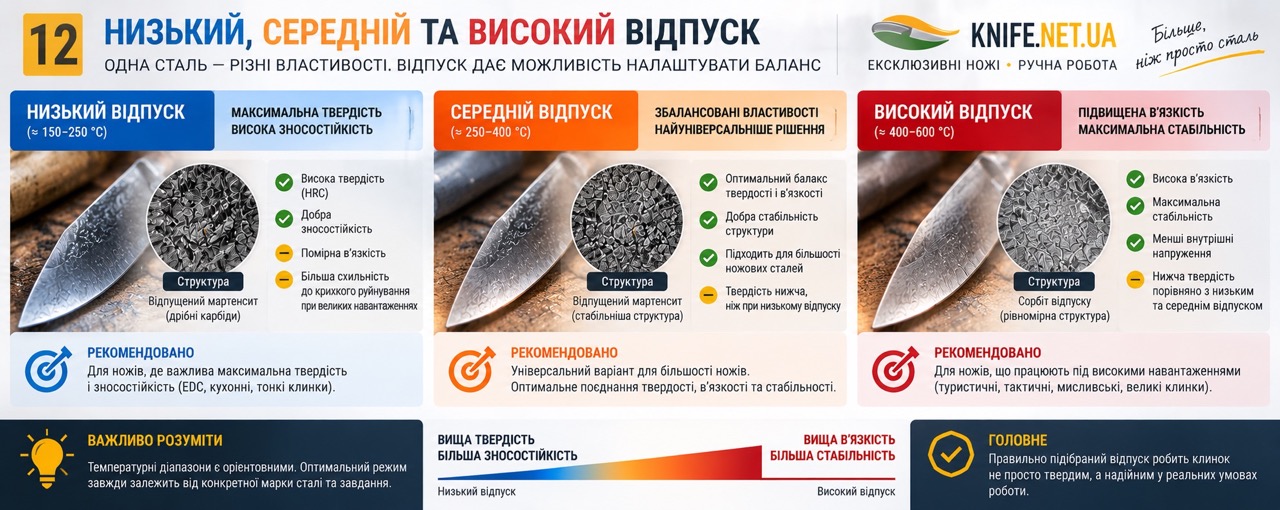
Низький відпуск
Низький відпуск застосовують тоді, коли необхідно значною мірою зберегти високу твердість загартованої сталі, одночасно зменшивши частину внутрішніх напружень і крихкості.
Такий підхід характерний для низки ножових та інструментальних сталей, але конкретний температурний діапазон залежить від марки.
Що дає низький відпуск
- часткове зняття внутрішніх напружень;
- певну стабілізацію загартованої структури;
- збереження значної частини твердості;
- можливе підвищення в'язкості порівняно зі станом без відпуску.
Водночас низький відпуск не означає, що сталь стає максимально в'язкою. Для конкретного ножа цього може бути недостатньо, якщо він розрахований на значні механічні навантаження.
Середній відпуск
Середній відпуск передбачає більш інтенсивну структурну перебудову, ніж низький, і зазвичай використовується для отримання іншого співвідношення твердості та в'язкості.
Залежно від марки сталі він може застосовуватися для інструментів, пружинних сталей та інших виробів, де потрібне поєднання достатньої твердості з підвищеною механічною стійкістю.
Що дає середній відпуск
У відповідних сталях середній відпуск може забезпечувати:
- більше зниження внутрішніх напружень;
- підвищення в'язкості;
- зменшення твердості порівняно з низьким відпуском;
- більш збалансовані механічні властивості.
Високий відпуск
Високий відпуск передбачає значно глибшу перебудову загартованої структури.
У багатьох сталях він супроводжується помітним зниженням твердості, але водночас дозволяє отримати значно вищу в'язкість і стабільність матеріалу.
Відпущений мартенсит
Після відповідного відпуску формується більш стабільний стан загартованої структури, який часто називають відпущеним мартенситом.
Його властивості залежать від температури та часу відпуску, а також від складу сталі й початкової структури після гартування.
Чому високий відпуск не завжди означає м'який матеріал
У деяких високолегованих сталях відбуваються процеси вторинного тверднення. Через це після відпуску при певних температурах сталь може зберігати високу твердість або навіть демонструвати її підвищення.
Тому просте правило «чим вища температура відпуску, тим м'якша сталь» має важливі винятки.
Низький відпуск для ножів
Для ножів, де пріоритетом є висока твердість і стабільна ріжуча кромка, може використовуватися низькотемпературний режим, якщо саме його передбачає технологія конкретної сталі.
Але навіть у такому випадку не можна переносити температуру відпуску між різними марками без перевірки рекомендацій виробника.
Середній та високий відпуск для ножів
Для ножів, які повинні переносити значні механічні навантаження, може бути доцільним режим, що забезпечує більшу в'язкість і стабільність.
Конкретний вибір залежить від сталі, геометрії та призначення ножа. Для частини сталей високий відпуск є стандартним елементом рекомендованої термообробки, а для інших він може бути неприйнятним.
Умовні характеристики трьох режимів
| Тип відпуску | Загальна тенденція | Основний акцент |
|---|---|---|
| Низький | Вища збережена твердість | Твердість та стабільність кромки |
| Середній | Компроміс між твердістю та в'язкістю | Збалансовані механічні властивості |
| Високий | Більша структурна перебудова | В'язкість та стабільність матеріалу |
Примітка: таблиця показує загальну тенденцію. Фактичний результат визначається конкретною маркою сталі та режимом її термообробки.
Чому ці категорії не замінюють технічну документацію
Позначення «низький», «середній» або «високий» не дає достатньо інформації для точного відтворення термообробки.
Для цього потрібні конкретні параметри: температура, час витримки, кількість циклів, швидкість охолодження та, за необхідності, додаткові операції.
Зв'язок із призначенням ножа
Умови роботи визначають, які властивості мають бути пріоритетними.
Тонкорізальний ніж може вимагати одного балансу твердості та в'язкості, а ніж для важчої роботи — іншого. Саме тому одна й та сама сталь може використовуватися в різних виробах із різними режимами термообробки.
Низький, середній і високий відпуск — це умовна класифікація, а не універсальні температури. Правильний режим визначається конкретною сталлю, її термообробкою та призначенням ножа.
Не потрібно самостійно визначати якість ножа за словами «низький» чи «високий відпуск». Для покупця важливіші марка сталі, фактична твердість, геометрія, призначення та надійність виробника.
Низький відпуск зазвичай більше орієнтований на збереження твердості, а вищі режими можуть сильніше зміщувати баланс у бік в'язкості та стабільності. Але для конкретної сталі ці закономірності можуть мати важливі винятки.
13. Чому режим відпуску залежить від сталі
Не існує універсального режиму відпуску для всіх ножових сталей. Навіть якщо дві марки мають близьку твердість після гартування, їхній хімічний склад, мікроструктура, карбідна фаза та характер структурних перетворень можуть істотно відрізнятися.
Саме тому температура, час витримки та кількість циклів відпуску повинні визначатися для конкретної марки сталі, а в ідеальному випадку — відповідно до рекомендацій її виробника.
Правильний режим дозволяє реалізувати потенціал сталі, тоді як неправильний може призвести до небажаного співвідношення твердості, в'язкості та стабільності.
Марка сталі — це не готовий набір властивостей, а матеріал із певним потенціалом. Щоб цей потенціал перетворився на характеристики готового ножа, потрібна відповідна термообробка. Саме тому режим відпуску не можна копіювати з іншої сталі лише через схожі показники HRC.
Хімічний склад визначає поведінку сталі
Вуглець та легувальні елементи — хром, молібден, ванадій, вольфрам, марганець, кремній та інші — впливають на те, як сталь реагує на нагрівання та охолодження.
Вони визначають характер матриці, утворення та стабільність карбідів, можливість вторинного тверднення та інші процеси, які відбуваються під час відпуску.
Різний склад — різна реакція на температуру
У простих вуглецевих сталях поведінка під час відпуску може бути відносно передбачуваною: зі зростанням температури твердість зазвичай зменшується, а в'язкість зростає.
У високолегованих сталях залежність може бути складнішою через утворення та перетворення легованих карбідів.
Роль карбідів
Карбіди є важливою складовою багатьох ножових сталей. Вони можуть суттєво впливати на зносостійкість, твердість та поведінку матеріалу під час термообробки.
Під час відпуску стан карбідної фази може змінюватися, а в окремих високолегованих сталях можливе формування дрібних легованих карбідів, пов'язане з вторинним твердненням.
Вуглець і відпуск
Після гартування частина вуглецю перебуває у пересиченому стані в мартенситній матриці.
Під час відпуску вуглець перерозподіляється, а структура переходить до більш стабільного стану. Саме цей процес є одним із фундаментальних механізмів зміни властивостей загартованої сталі.
Залишковий аустеніт
Деякі сталі після гартування можуть містити помітну кількість залишкового аустеніту.
Його поведінка під час подальшої термообробки залежить від складу сталі та режиму. У частині випадків він може трансформуватися під час відпуску або після додаткової субнульової обробки, що впливає на стабільність і кінцеві властивості матеріалу.
Чому однакова температура не дає однакового HRC
Якщо дві різні сталі відпустити при однаковій температурі, це не означає, що вони матимуть однакову кінцеву твердість.
Їхні початкові структури після гартування та реакція на відпуск різні, тому й результат буде різним.
Вторинне тверднення як приклад складної поведінки
Деякі високолеговані інструментальні сталі при певних температурах відпуску можуть демонструвати вторинне тверднення.
У такому випадку виділення легованих карбідів може компенсувати звичайне зниження твердості або навіть спричинити її підвищення в певному діапазоні температур.
Чому порошкові сталі також не мають одного універсального режиму
Сам факт того, що сталь є порошковою, не визначає єдиний режим відпуску.
Порошкова технологія забезпечує певні переваги структури та розподілу карбідів, але конкретний склад кожної марки визначає її власну реакцію на гартування та відпуск.
Високовуглецеві сталі
Високий вміст вуглецю дозволяє отримувати високу твердість, але одночасно впливає на кількість залишкового аустеніту та характер структурних перетворень.
Тому режими відпуску таких сталей також повинні підбиратися з урахуванням конкретного складу.
Нержавіючі сталі
Нержавіючі ножові сталі містять значну кількість хрому та часто інших легувальних елементів. Їхня термообробка може передбачати високі температури аустенізації та спеціальні режими відпуску.
Особливо це стосується складних високолегованих та порошкових нержавіючих сталей.
Інструментальні сталі
Інструментальні сталі можуть мати дуже різний склад і призначення. Частина з них орієнтована на високу твердість, частина — на зносостійкість, частина — на поєднання твердості та в'язкості.
Відповідно, їхні режими відпуску також можуть суттєво відрізнятися.
Роль рекомендацій виробника сталі
Найнадійнішим джерелом для вибору режиму є технічна документація виробника конкретної сталі.
У ній можуть бути наведені рекомендовані температури аустенізації, гартування, відпуску, час витримки, кількість циклів та очікувані значення твердості.
Чому не варто копіювати режим з інтернету
В інтернеті можна знайти безліч таблиць і рекомендацій, але вони можуть стосуватися іншої марки, іншої товщини заготовки, іншого обладнання або іншої мети термообробки.
Для дорогого ножа або складної порошкової сталі використання неперевіреного режиму може бути особливо ризикованим.
Режим відпуску та призначення ножа
Навіть у межах можливостей однієї сталі бажані властивості можуть залежати від майбутнього застосування.
Тонкорізальний ніж і ніж для більш важкої роботи можуть потребувати різного балансу твердості та в'язкості.
Режим відпуску завжди повинен відповідати конкретній сталі. Однакова температура не гарантує однакового результату для різних марок, а назва сталі сама по собі не визначає кінцеві властивості ножа.
Якщо виробник заявляє конкретну марку сталі та твердість, це корисна інформація. Але якість ножа визначається фактичним виконанням термообробки, тому особливо важлива репутація виробника та його досвід роботи з конкретною сталлю.
Не існує універсального рецепта відпуску для всіх сталей. Хімічний склад, карбіди, залишковий аустеніт і мікроструктура визначають, як конкретна сталь реагуватиме на температуру та час відпуску.
14. Час витримки під час відпуску
Час витримки — другий ключовий параметр відпуску після температури. Навіть правильно вибрана температура не гарантує потрібного результату, якщо сталь недостатньо довго перебуває при заданій температурі.
Під час витримки тепло повинно проникнути в клинок, а структурні процеси — отримати достатньо часу для перебігу. Саме тому режим відпуску завжди описують не тільки температурою, а й тривалістю витримки.
При цьому універсального часу, наприклад «одна година для будь-якого ножа», не існує.
Фраза «відпустити одну годину» без уточнення марки сталі, товщини клинка та технологічного режиму є неповною. Для якісної термообробки важливо забезпечити не просто перебування ножа в печі, а достатній та контрольований час при фактичній температурі відпуску.
Навіщо потрібна витримка
Відпуск — це не миттєва реакція сталі на досягнення певної температури.
Структурні процеси потребують часу. Вуглець перерозподіляється, внутрішні напруження зменшуються, змінюється стан мартенситу та, залежно від складу, відбуваються процеси, пов'язані з карбідною фазою.
Час починають рахувати не завжди від моменту ввімкнення печі
Це важливий технологічний момент.
Якщо клинок поміщено в гарячу піч, його температура не миттєво стає рівною температурі повітря в печі. Спочатку нагрівається сам виріб, і лише після вирівнювання температури починається повноцінна витримка при заданому режимі.
Точний підхід залежить від обладнання, маси та геометрії виробу й технології конкретної термообробки.
Товщина клинка має значення
Тонкий клинок нагрівається швидше, ніж масивна деталь.
Товщина та форма виробу впливають на швидкість вирівнювання температури, тому час витримки не можна механічно переносити між деталями різного розміру.
Чому надто коротка витримка небажана
Якщо витримка недостатня, структурні процеси можуть не пройти в необхідному ступені.
У результаті сталь може не досягти очікуваного стану після відпуску, а внутрішні напруження можуть залишитися вищими, ніж передбачалося технологією.
Чи означає довша витримка кращий результат
Ні. Відпуск не працює за принципом «чим довше, тим краще».
Надмірна витримка може призвести до додаткових структурних змін і непотрібної зміни твердості або інших властивостей. Тому час повинен відповідати рекомендованому режиму конкретної сталі.
Температура і час працюють разом
Два режими з однаковою температурою, але різним часом витримки не обов'язково дадуть однаковий результат.
Так само не можна вважати еквівалентними короткий відпуск при високій температурі та довгий відпуск при низькій лише тому, що вони мають однакову умовну «кількість тепла».
Структурні процеси залежать від конкретної температури та часу перебування при ній.
Час відпуску для різних сталей
Виробники сталі можуть рекомендувати різну тривалість відпуску залежно від марки та передбаченого режиму.
Для складних інструментальних і порошкових сталей важливо дотримуватися саме рекомендованої технології, оскільки їхня мікроструктура може реагувати на відпуск складніше, ніж у простих вуглецевих сталей.
Одинарний відпуск і час витримки
При одинарному відпуску необхідно забезпечити достатній час для реалізації передбачених структурних змін.
Якщо технологія сталі передбачає один цикл, його параметри повинні виконуватися саме в установленому режимі.
Подвійний відпуск і час
При подвійному відпуску кожен цикл має власну витримку.
Другий цикл не є просто «продовженням першого». Він виконується як окремий етап технологічного процесу, особливо якщо між циклами відбувається охолодження до визначеної температури.
Зв'язок із залишковим аустенітом
Для деяких високолегованих сталей поведінка залишкового аустеніту може бути важливою частиною термообробки.
Час і температура відпуску можуть впливати на подальші структурні зміни, тому режими для таких сталей потрібно виконувати особливо точно.
Контроль фактичної температури
Недостатньо просто встановити потрібне значення на панелі печі.
Якість термообробки залежить від того, наскільки точно реальна температура в робочій зоні та температура виробу відповідають заданому режиму.
Час і якість печі
Рівномірність температури всередині печі також має значення.
Якщо різні зони печі мають значні температурні відмінності, однаковий час перебування деталей може фактично означати різні режими відпуску.
Чому точність важлива для ножа
Ніж має відносно тонку та протяжну геометрію, а ріжуча кромка особливо чутлива до зміни механічних властивостей сталі.
Тому контроль температури та часу дозволяє отримувати більш передбачувані характеристики готового клинка.
Чи можна визначити правильний час лише за товщиною
Ні.
Товщина є лише одним із факторів. Значення мають марка сталі, початковий стан після гартування, температура відпуску, обладнання, маса та геометрія деталі, а також вимоги до кінцевих властивостей.
Практичний принцип
Правильний підхід можна сформулювати просто: спочатку визначається режим конкретної сталі, а вже потім забезпечується необхідна температура та витримка для цього режиму.
Не навпаки — коли випадково обирається зручний час, а потім очікується потрібний результат.
Температура та час відпуску працюють разом. Недостатня витримка може не забезпечити потрібних структурних змін, а надмірна — змінити властивості сильніше, ніж передбачено технологією.
Покупцеві не потрібно самостійно розраховувати час відпуску готового ножа. Важливо інше: виробник повинен знати конкретну сталь і мати контрольований процес її термообробки.
Час витримки — невід'ємна частина режиму відпуску. Правильний результат залежить від поєднання температури, часу, конкретної сталі та умов проведення термообробки.
15. Охолодження після відпуску
Охолодження є завершальним етапом циклу відпуску. Після витримки при заданій температурі клинок необхідно охолодити відповідно до технології конкретної сталі.
Для багатьох ножових сталей після відпуску достатньо охолодження на повітрі. Але універсального правила для всіх марок не існує: спосіб охолодження визначається складом сталі, режимом термообробки та вимогами до кінцевих властивостей.
Важливо розуміти, що відпуск не завершується в момент вимкнення печі. Те, як клинок охолоджується після витримки, також є частиною технологічного процесу.
Після відпуску не потрібно вигадувати окремий «найкращий» спосіб охолодження. Для більшості ножових сталей застосовується контрольоване охолодження на повітрі, але остаточний порядок повинен відповідати рекомендаціям виробника сталі.
Що відбувається після завершення витримки
Після закінчення заданого часу витримки клинок починає охолоджуватися.
При цьому основні структурні зміни, що відбуваються під час відпуску, вже були пов'язані з перебуванням сталі при певній температурі. Охолодження переводить матеріал до робочої температури та завершує цикл.
Чому після відпуску часто використовують повітряне охолодження
На відміну від гартування, метою охолодження після відпуску зазвичай не є отримання максимально швидкого зниження температури.
Для багатьох сталей спокійне охолодження на повітрі дозволяє завершити процес без створення зайвих термічних напружень.
Відпуск — це не друге гартування
Охолодження після відпуску не слід плутати з гартуванням.
Під час гартування швидкість охолодження може бути критичною для того, яка структура сформується. Після відпуску завдання інше — завершити вже проведену структурну обробку без небажаних додаткових впливів.
Чи можна різко охолоджувати клинок після відпуску
Не існує універсальної відповіді для всіх сталей.
Для багатьох ножових сталей швидке охолодження після відпуску не є необхідним, а спокійне охолодження на повітрі є стандартним підходом. Проте для окремих сталей або спеціальних режимів можуть існувати інші технологічні рекомендації.
Термічні напруження під час охолодження
Будь-яка зміна температури супроводжується тепловим розширенням або стисканням матеріалу.
Для тонкого та довгого клинка нерівномірне охолодження може створювати додаткові напруження. Саме тому контроль температури та умов охолодження залишається важливим навіть після завершення основної витримки.
Чому не варто одразу навантажувати гарячий клинок
Після виходу з печі сталь ще має підвищену температуру та не перебуває у звичайному робочому стані.
Клинок потрібно охолодити до безпечної температури та лише після завершення технологічного циклу виконувати подальші операції.
Охолодження та геометрія клинка
Тонкі, довгі або асиметричні деталі більш чутливі до температурних градієнтів.
Тому правильна геометрія заготовки та контрольоване проведення всього циклу термообробки допомагають зменшити ризик деформацій.
Чи змінюється твердість під час охолодження
Основна зміна твердості відбувається внаслідок структурних процесів під час самого відпуску, але кінцевий результат формується після завершення всього технологічного циклу.
Тому твердість готового клинка оцінюють уже після повного завершення термообробки.
Охолодження після першого відпуску
Якщо технологія передбачає кілька циклів відпуску, після першого циклу клинок охолоджують до температури, передбаченої технологією, після чого може проводитися наступний цикл.
Таким чином, охолодження стає проміжним етапом між окремими циклами.
Чому не можна самостійно змінювати технологію
Заміна рекомендованого способу охолодження на «домашній експеримент» може змінити результат термообробки.
Особливо небажано експериментувати з дорогими порошковими та високолегованими сталями, якщо немає достовірної інформації про їхній рекомендований режим.
Як охолодження пов'язане з якістю термообробки
Якість термообробки визначається не одним параметром, а всією послідовністю операцій: гартуванням, відпуском, витримкою та контрольованим охолодженням.
Помилка на будь-якому з цих етапів може вплинути на кінцеві властивості клинка.
Охолодження після відпуску — це частина технологічного циклу, а не випадкова операція. Для багатьох ножових сталей використовується охолодження на повітрі, але остаточний спосіб визначається конкретною сталлю.
Покупцеві не потрібно самостійно визначати спосіб охолодження готового ножа. Важливо, щоб виробник дотримувався контрольованого режиму термообробки, рекомендованого для використаної сталі.
Після витримки клинок необхідно правильно охолодити. Спосіб охолодження повинен відповідати технології конкретної сталі та завершувати відпуск без створення небажаних термічних впливів.
16. Одинарний та подвійний відпуск
Відпуск може проводитися одним або кількома окремими циклами. Кількість циклів визначається особливостями конкретної сталі та технологією, яку рекомендує її виробник.
Одинарний відпуск означає один повний цикл нагрівання, витримки та охолодження. При подвійному відпуску цей процес повторюється двічі з дотриманням заданих параметрів кожного циклу.
Подвійний відпуск не є автоматично «кращим» за одинарний. Його застосовують тоді, коли це має технологічне обґрунтування для конкретної сталі.
Подвійний відпуск часто сприймають як ознаку особливо високої якості. Насправді кількість циклів сама по собі нічого не гарантує. Важливо, чи відповідає весь режим конкретній сталі та чи правильно виконані температура, витримка й охолодження.
Що таке одинарний відпуск
Одинарний відпуск складається з нагрівання загартованого клинка до заданої температури, витримки протягом необхідного часу та подальшого охолодження.
Після завершення цього циклу сталь отримує властивості, передбачені обраним режимом.
Коли достатньо одного циклу
Якщо технічна документація конкретної сталі передбачає один цикл відпуску, немає необхідності автоматично додавати другий.
Головним критерієм є відповідність технології, а не сама кількість повторень.
Що таке подвійний відпуск
Подвійний відпуск передбачає два окремих цикли відпуску.
Після першого циклу клинок охолоджують відповідно до технології, а потім знову нагрівають до заданої температури та витримують протягом необхідного часу.
Навіщо виконують два цикли
Одна з причин застосування подвійного відпуску пов'язана з особливостями структурних перетворень після гартування.
Для деяких високолегованих сталей важливими можуть бути процеси, пов'язані із залишковим аустенітом та його подальшими перетвореннями.
Повторний цикл дозволяє врахувати ці особливості в межах рекомендованої технології.
Подвійний відпуск і залишковий аустеніт
Після гартування частина аустеніту може залишатися нетрансформованою.
Залежно від складу сталі та режиму термообробки його стан може змінюватися під час подальших операцій. Для деяких сталей саме тому виробник рекомендує кілька циклів відпуску.
Подвійний відпуск та стабільність структури
Повторний цикл може бути частиною технології стабілізації властивостей сталі.
Однак не можна стверджувати, що будь-який другий відпуск автоматично робить клинок міцнішим або кращим. Його ефект залежить від марки сталі та конкретного режиму.
Чи потрібно між циклами повністю охолоджувати ніж
Порядок проведення циклів визначається технологією конкретної сталі.
У багатьох практичних режимах після першого відпуску клинок охолоджують до температури, за якої він готовий до наступного циклу. Точний порядок повинен відповідати технічній документації.
Температура двох циклів
У простому випадку обидва цикли можуть проводитися при однаковій температурі, але це не є універсальним правилом.
Для окремих сталей технологія може передбачати специфічну послідовність температур або інші особливості. Саме тому важливо використовувати рекомендації виробника.
Чому два відпуски не означають подвоєння ефекту
Другий цикл не означає, що твердість або в'язкість автоматично зміняться вдвічі.
Кожен цикл виконує певну структурну функцію, а кінцевий результат залежить від температури, часу, початкового стану та складу сталі.
Одинарний відпуск і прості сталі
Для частини простіших вуглецевих та низьколегованих сталей один правильно виконаний цикл може бути достатнім для отримання необхідного результату.
Але навіть у цьому випадку режим повинен відповідати конкретній марці та призначенню виробу.
Подвійний відпуск у високолегованих сталях
Для багатьох високолегованих інструментальних і ножових сталей подвійний відпуск є поширеним технологічним підходом.
Це може бути пов'язано зі складною поведінкою залишкового аустеніту, вторинним твердненням та іншими особливостями мікроструктури.
Порошкові сталі та кількість циклів
Порошкова сталь не означає автоматично «обов'язково два відпуски».
Серед порошкових сталей є багато різних за складом і призначенням матеріалів. Режим кожної марки повинен визначатися окремо.
Чи можна зробити третій відпуск
Додатковий цикл іноді може бути частиною спеціальної технології, але самостійно додавати його без потреби не варто.
Зайвий цикл — це не автоматичне підвищення якості. Він також змінює структуру та може впливати на кінцеву твердість.
Що важливіше: один чи два цикли
Набагато важливіше правильно виконати рекомендований режим, ніж просто збільшити кількість циклів.
Один якісно виконаний відпуск кращий за два неправильно проведені.
Як це впливає на готовий ніж
Кінцеві властивості ножа залежать від усієї послідовності термообробки.
Кількість відпусків є лише одним із параметрів. Не менш важливими залишаються температура, час витримки, гартування, початкова структура, геометрія клинка та контроль процесу.
Подвійний відпуск не є автоматично кращим за одинарний. Кількість циклів визначається конкретною сталлю та її технологією. Головне — правильно виконати рекомендований режим.
Якщо виробник говорить про подвійний відпуск, це може бути позитивною ознакою контрольованої технології, але саме по собі не є гарантією якості. Важливіші фактичні властивості готового клинка та якість усієї термообробки.
Одинарний і подвійний відпуск — це різні технологічні режими, а не шкала «погано — добре». Для частини сталей достатньо одного циклу, для інших кілька циклів є рекомендованою частиною термообробки.
17. Навіщо деяким сталям потрібен подвійний відпуск
Подвійний відпуск застосовують не тому, що один відпуск є «недостатнім» для будь-якої сталі, а через особливості структурних перетворень конкретного матеріалу. Для частини високолегованих та інструментальних сталей повторний цикл є рекомендованою складовою технології термообробки.
Під час першого відпуску структура загартованої сталі починає перебудовуватися. Залежно від складу та початкового стану матеріалу можуть відбуватися подальші перетворення залишкового аустеніту, виділення карбідів та інші процеси.
Другий цикл дозволяє врахувати ці зміни та отримати більш стабільний кінцевий стан матеріалу.
Подвійний відпуск — це не маркетинговий показник якості сам по собі. Його цінність полягає в тому, що для певних сталей він є технологічно обґрунтованим способом стабілізації структури та отримання передбачуваних властивостей.
Перший відпуск запускає структурні зміни
Після гартування сталь перебуває у напруженому стані. Перший відпуск зменшує внутрішні напруження та змінює стан загартованого мартенситу.
Одночасно можуть починатися або продовжуватися процеси, пов'язані з перерозподілом вуглецю та формуванням карбідної фази.
Чому після першого відпуску структура може продовжувати змінюватися
Залежно від складу сталі частина аустеніту може залишатися нетрансформованою після гартування.
Під час подальшої термообробки його стан може змінюватися. Це особливо важливо для деяких високолегованих сталей із підвищеною схильністю до утворення залишкового аустеніту.
Залишковий аустеніт і другий відпуск
Залишковий аустеніт — це частина аустеніту, яка не перетворилася на мартенсит під час охолодження після гартування.
Його кількість залежить від хімічного складу та режиму термообробки. Для деяких сталей він може впливати на твердість, стабільність розмірів та подальші структурні перетворення.
Повторний відпуск може бути частиною технології, яка враховує таку поведінку сталі.
Чому подвійний відпуск особливо поширений у складних сталях
Високолеговані сталі містять значну кількість елементів, які впливають на стабільність аустеніту та процеси утворення карбідів.
Тому їхня поведінка після гартування може бути складнішою, ніж у простих вуглецевих сталей.
Подвійний відпуск і стабільність властивостей
Одна з практичних цілей повторного циклу — отримати більш стабільний стан матеріалу після завершення всіх передбачених термообробкою перетворень.
Це важливо для ножа, оскільки стабільність структури впливає на передбачуваність його механічних властивостей та поведінку ріжучої кромки.
Подвійний відпуск і вторинне тверднення
У деяких високолегованих інструментальних сталях під час відпуску можуть виділятися леговані карбіди, що спричиняє явище вторинного тверднення.
Такі сталі часто мають складні режими термообробки, і кількість циклів відпуску є лише одним із параметрів цієї технології.
Чи підвищує подвійний відпуск твердість
Сам факт другого циклу не означає автоматичного підвищення HRC.
Кінцева твердість визначається всією термообробкою та особливостями конкретної сталі. У деяких високолегованих сталях можливе вторинне тверднення, але воно пов'язане з певним температурним режимом, а не просто з кількістю циклів.
Чи підвищує подвійний відпуск в'язкість
Правильний режим відпуску загалом спрямований на отримання більш придатного до експлуатації стану порівняно з незагартованою без відпуску структурою.
Однак не можна стверджувати, що другий цикл у будь-якій сталі автоматично підвищує в'язкість. Результат залежить від температури, часу, складу та початкової структури.
Чому другий цикл не є «повторенням для надійності»
Подвійний відпуск — це не просто повторення тієї самої операції без причини.
Його застосування пов'язане з конкретними металургійними процесами, які виробник сталі враховує у рекомендованому режимі.
Чи потрібен подвійний відпуск усім ножам
Ні. Для різних сталей використовуються різні технологічні режими.
Одним сталям достатньо одного циклу, для інших два або більше циклів можуть бути частиною рекомендованої термообробки.
Чи можна замінити подвійний відпуск одним довгим
Автоматично вважати такі режими еквівалентними не можна.
Два окремі цикли можуть мати іншу технологічну мету, ніж один тривалий цикл. Особливо це важливо для сталей зі складною поведінкою залишкового аустеніту та карбідної фази.
Подвійний відпуск і якість готового ножа
Правильно виконаний подвійний відпуск може бути важливою частиною якісної термообробки, якщо саме такий режим передбачений для сталі.
Але оцінювати ніж лише за кількістю відпусків неправильно. Важливий весь технологічний ланцюг.
Подвійний відпуск потрібен не всім сталям. Для окремих високолегованих та інструментальних сталей він дозволяє врахувати особливості структурних перетворень і отримати стабільніший кінцевий стан.
Подвійний відпуск може свідчити про дотримання технології, якщо він відповідає конкретній сталі. Але сама кількість циклів не є доказом високої якості ножа — важливі результати всієї термообробки.
Другий цикл відпуску застосовують тоді, коли цього потребує структура конкретної сталі. Його завдання — не просто «ще раз нагріти ніж», а врахувати особливості матеріалу та отримати передбачувані кінцеві властивості.
18. Відпуск високовуглецевих сталей
Високовуглецеві сталі здатні забезпечувати високу твердість і хорошу стабільність ріжучої кромки, але вимагають уважного підходу до термообробки. Вміст вуглецю суттєво впливає на формування загартованої структури, кількість залишкового аустеніту та поведінку сталі під час відпуску.
Після гартування високовуглецева сталь може мати значну твердість і високі внутрішні напруження. Саме тому відпуск для неї є особливо важливим етапом, який дозволяє налаштувати співвідношення твердості, в'язкості та стабільності.
При цьому високовуглецеві сталі — дуже широка група, тому однаковий режим відпуску не може бути універсальним для всіх її представників.
Високий вміст вуглецю не означає автоматично «кращу ножову сталь». Він створює потенціал для високої твердості, але кінцеві властивості визначаються також легуванням, мікроструктурою, термообробкою та геометрією ножа.
Роль вуглецю в ножовій сталі
Вуглець є одним із найважливіших елементів для загартовуваних сталей.
Він бере участь у формуванні мартенситної структури та впливає на потенційну твердість матеріалу після гартування.
Чому високий вміст вуглецю дозволяє отримувати високу твердість
Під час гартування вуглець переходить у загартовану структуру. Частина його залишається у пересиченому мартенситі, що сприяє високій твердості.
Саме тому високовуглецеві сталі історично широко використовувалися для виготовлення ріжучого та інструментального інвентарю.
Що відбувається після гартування
Високовуглецева сталь після гартування може перебувати у сильно напруженому стані.
Залежно від складу та режиму частина аустеніту може залишитися нетрансформованою. Це впливає на подальшу поведінку сталі під час відпуску.
Навіщо потрібен відпуск високовуглецевої сталі
Основне завдання — зменшити внутрішні напруження, стабілізувати загартовану структуру та отримати потрібне співвідношення твердості й в'язкості.
Без відпуску висока твердість може супроводжуватися надмірною крихкістю та підвищеним ризиком пошкодження.
Як відпуск змінює твердість
У багатьох високовуглецевих сталях відпуск призводить до поступового зниження твердості порівняно зі станом безпосередньо після гартування.
Це нормальний результат структурної перебудови, якщо кінцева твердість відповідає технологічним вимогам конкретної сталі.
Як відпуск впливає на в'язкість
Правильно підібраний відпуск зазвичай підвищує в'язкість загартованої сталі порівняно зі станом без відпуску.
Для ножа це особливо важливо, оскільки дозволяє зменшити ризик крихкого пошкодження тонкої ріжучої кромки.
Баланс для тонкої кромки
Високовуглецеві сталі можуть дозволяти отримувати дуже тонку та тверду ріжучу кромку.
Однак чим тонша геометрія, тим важливіше, щоб твердість і в'язкість відповідали умовам використання. Надмірно крихка кромка може пошкоджуватися при небажаних навантаженнях.
Залишковий аустеніт у високовуглецевих сталях
Підвищений вміст вуглецю може сприяти стабілізації аустеніту та збільшенню його частки після охолодження залежно від складу сталі та режиму гартування.
Саме тому для окремих сталей контроль залишкового аустеніту може бути важливою частиною термообробки.
Зв'язок із кріогенною обробкою
Для деяких високовуглецевих та високолегованих сталей субнульова або кріогенна обробка може застосовуватися для трансформації частини залишкового аустеніту.
Але така операція не є універсально необхідною для всіх високовуглецевих ножових сталей і повинна виконуватися лише в межах обґрунтованої технології конкретного матеріалу.
Низький відпуск високовуглецевої сталі
Низький відпуск може використовуватися, коли пріоритетом є висока твердість і стабільність ріжучої кромки.
Однак конкретний температурний режим визначається маркою сталі. Не можна переносити його з однієї високовуглецевої сталі на іншу лише через схожий вміст вуглецю.
Вищі температури відпуску
Для окремих сталей підвищення температури відпуску дозволяє отримати більшу в'язкість і стабільність за рахунок певного зниження твердості.
Чи є це оптимальним для ножа, залежить від його призначення та конкретної марки сталі.
Високовуглецеві сталі та корозія
Багато традиційних високовуглецевих ножових сталей мають невисоку корозійну стійкість, особливо порівняно з сучасними нержавіючими сплавами.
Тому для таких ножів важливий не тільки правильний відпуск, а й регулярний догляд за клинком, очищення, сушіння та захист від вологи.
Висока твердість і заточування
Тверда високовуглецева сталь може довше зберігати гостру кромку, але водночас вимагати більш акуратного заточування.
Вибір абразиву залежить від конкретної сталі та її структури. Для особливо твердих або зносостійких сплавів алмазні абразиви можуть бути практичним рішенням.
Чому не можна оцінювати високовуглецеву сталь лише за відсотком вуглецю
Два сплави з близьким вмістом вуглецю можуть мати різну кількість та тип карбідів, різну легованість і зовсім різні властивості.
Тому при виборі ножа важливо знати повну марку сталі, а не тільки те, що вона «високовуглецева».
Високовуглецева сталь і термообробка
Саме термообробка визначає, наскільки добре буде реалізований потенціал високовуглецевого сплаву.
Неправильна аустенізація, гартування або відпуск можуть нівелювати переваги матеріалу та призвести до небажаної твердості, структури або крихкості.
Високий вміст вуглецю дає потенціал для високої твердості, але не гарантує високої якості ножа. Правильний відпуск необхідний для того, щоб поєднати твердість із достатньою в'язкістю та стабільністю.
Якщо ніж виготовлений із високовуглецевої сталі, звертайте увагу не тільки на її твердість. Важливі також конкретна марка, якість термообробки, геометрія кромки та умови експлуатації.
Високовуглецеві сталі здатні забезпечувати високу твердість і відмінні ріжучі властивості, але потребують грамотно підібраної термообробки. Відпуск дозволяє перетворити потенційно дуже тверду, але напружену структуру на стабільний робочий матеріал.
19. Відпуск нержавіючих сталей
Нержавіючі ножові сталі потребують такого самого уважного підходу до відпуску, як і інші високоякісні сталі. Їхня корозійна стійкість не визначає автоматично режим термообробки, оскільки кінцеві властивості залежать від усього хімічного складу та сформованої мікроструктури.
До нержавіючих ножових сталей належать дуже різні за складом матеріали — від відносно простих до складних високолегованих і порошкових сплавів. Відповідно, їхні режими гартування та відпуску можуть істотно відрізнятися.
Правильно проведений відпуск дозволяє отримати необхідний баланс твердості, в'язкості, стабільності структури та корозійної стійкості для конкретної марки.
Позначення «нержавіюча сталь» описує насамперед підвищену корозійну стійкість, а не готові механічні властивості. Нержавіючі сталі можуть мати дуже різну твердість, зносостійкість, в'язкість і вимоги до термообробки.
Що означає «нержавіюча» стосовно термообробки
Нержавіюча сталь містить достатню кількість хрому для формування пасивного захисного шару на поверхні за відповідних умов.
Але наявність хрому не означає, що всі нержавіючі сталі мають однакову мікроструктуру або однаково реагують на нагрівання та відпуск.
Роль хрому
Хром є основним легувальним елементом, який забезпечує корозійну стійкість нержавіючих сталей.
Одночасно частина хрому може входити до складу карбідної фази. Тому режим термообробки впливає не лише на твердість, а й на те, як розподіляються легувальні елементи між матрицею та карбідами.
Інші легувальні елементи
У сучасних ножових нержавіючих сталях можуть використовуватися молібден, ванадій, ніобій, вольфрам та інші елементи.
Вони впливають на мікроструктуру, карбіди, зносостійкість, твердість і поведінку сталі під час термообробки.
Відпуск після високотемпературного гартування
Частина нержавіючих ножових сталей потребує високотемпературної аустенізації та контрольованого гартування.
Після такого гартування відпуск стає особливо важливим для зниження внутрішніх напружень та формування необхідної кінцевої структури.
Залишковий аустеніт у нержавіючих сталях
Висока легованість та певне співвідношення вуглецю й легувальних елементів можуть впливати на кількість залишкового аустеніту після гартування.
Для деяких марок його кількість може бути технологічно значущою, тому виробник сталі може передбачати спеціальний режим відпуску та, за необхідності, субнульову або кріогенну обробку.
Чому подвійний відпуск може бути важливим
Для частини нержавіючих інструментальних та ножових сталей рекомендовано два цикли відпуску.
Це може бути пов'язано з особливостями залишкового аустеніту, вторинного тверднення та інших структурних процесів.
Нержавіюча сталь і твердість
Після правильного гартування та відпуску нержавіючі ножові сталі можуть мати дуже різну твердість залежно від конкретної марки.
Тому саме слово «нержавіюча» нічого не говорить про те, чи буде конкретний ніж м'яким, середньотвердим або дуже твердим.
Нержавіюча сталь і в'язкість
В'язкість також не визначається самим фактом наявності хрому.
Вона залежить від складу, мікроструктури, розміру зерна, карбідної фази та режиму термообробки.
Відпуск і корозійна стійкість
Корозійна стійкість готового ножа залежить від того, скільки хрому залишається в металевій матриці та в якому стані перебуває поверхня.
Термообробка може впливати на розподіл легувальних елементів і карбідів, тому якісний технологічний режим важливий не лише для механічних властивостей.
Чому нержавіюча сталь теж може іржавіти
Нержавіюча сталь є корозійностійкою, а не абсолютно невразливою до корозії.
Сіль, кислоти, волога, забруднення та несприятливі умови експлуатації можуть пошкодити навіть добре легований сплав.
Нержавіючі сталі різного класу
Серед ножових нержавіючих сталей є матеріали з різним рівнем зносостійкості, в'язкості та потенційної твердості.
Тому вибір режиму термообробки завжди здійснюється за конкретною маркою, а не за загальною категорією «нержавіюча».
Чому домашнє гартування нержавіючої сталі складніше
Багато сучасних нержавіючих ножових сталей потребують точного контролю температури та часу, а іноді — захисного середовища, вакуумної печі або спеціального обладнання.
Це робить професійну термообробку особливо важливою для складних високолегованих марок.
Що отримуємо після правильного відпуску
Метою є не максимальна твердість будь-якою ціною, а стабільний матеріал із властивостями, які відповідають конкретному ножу.
Залежно від сталі це може означати поєднання високої твердості, хорошого утримання кромки, достатньої в'язкості та високої корозійної стійкості.
Нержавіюча сталь не має єдиного режиму відпуску. Хром забезпечує корозійну стійкість, але конкретний режим термообробки визначається повним складом сталі та її мікроструктурою.
При виборі нержавіючого ножа важливо знати конкретну марку сталі. Слова «нержавіюча сталь» недостатньо, щоб оцінити твердість, зносостійкість або в'язкість готового клинка.
Нержавіючі ножові сталі можуть мати дуже різні властивості та режими термообробки. Правильний відпуск допомагає реалізувати потенціал конкретної марки та отримати необхідний баланс властивостей.
20. Відпуск порошкових сталей
Порошкові ножові сталі не мають одного універсального режиму відпуску. Порошкова технологія виробництва дозволяє отримувати дуже однорідний розподіл легувальних елементів і дрібнішу карбідну структуру порівняно з багатьма традиційними сталями, але кожна марка все одно має власний хімічний склад і власну технологію термообробки.
Серед порошкових ножових сталей є високозносостійкі, нержавіючі, високовуглецеві та інші сплави. Відповідно, режими гартування й відпуску для них можуть істотно відрізнятися.
Для сучасних порошкових сталей особливо важливо точно контролювати температуру, час, охолодження та кількість циклів відпуску.
Поняття «порошкова сталь» описує технологію отримання матеріалу, а не конкретний набір властивостей. CPM, M390, MagnaCut, ZDP-189, S90V, S110V, 10V та інші порошкові сталі мають різний склад і тому потребують різних режимів термообробки.
Що таке порошкова сталь
Порошкові сталі виробляють із металевого порошку, який формується та ущільнюється спеціальними технологічними методами.
Такий підхід дозволяє контролювати структуру сплаву та забезпечувати більш рівномірний розподіл легувальних елементів і карбідної фази.
Чому порошкова технологія важлива для ножів
Однією з переваг сучасних порошкових сталей є можливість створювати складні леговані сплави з високим вмістом карбідоутворювальних елементів.
Це дозволяє отримувати поєднання високої зносостійкості, твердості та інших властивостей, які складно реалізувати в традиційних сталях.
Порошкова сталь не означає автоматично високу твердість
Порошкова технологія сама по собі не гарантує конкретного значення HRC.
Кінцева твердість визначається хімічним складом і термообробкою. Неправильний режим може не дозволити повністю реалізувати потенціал навіть дуже дорогої порошкової сталі.
Роль карбідів
Для багатьох порошкових ножових сталей карбідна фаза має ключове значення.
Вона впливає на зносостійкість, твердість та поведінку ріжучої кромки. Під час термообробки важливо контролювати, які карбіди та в якій кількості залишаються стабільними або переходять у матрицю.
Чому надмірне нагрівання небезпечне
Якщо температура аустенізації перевищує рекомендований режим, можуть змінюватися розчинення карбідів, розмір зерна, кількість залишкового аустеніту та інші характеристики.
Тому принцип «нагріти сильніше — отримати твердіше» для порошкових сталей є неправильним.
Відпуск після гартування порошкової сталі
Після гартування порошкова сталь, як і інші загартовувані матеріали, може містити значні внутрішні напруження.
Відпуск зменшує ці напруження та переводить загартовану структуру до більш стабільного стану.
Порошкові сталі та залишковий аустеніт
Деякі високолеговані порошкові сталі можуть мати помітну кількість залишкового аустеніту після гартування.
Його кількість залежить від складу та режиму аустенізації й охолодження. Подальша термообробка може змінювати його стан.
Чому для деяких порошкових сталей потрібен подвійний відпуск
Виробник конкретної сталі може рекомендувати два або більше циклів відпуску через особливості мікроструктури та структурних перетворень.
Особливо це актуально для деяких високолегованих інструментальних сталей, де необхідно враховувати залишковий аустеніт та вторинне тверднення.
Порошкові сталі та вторинне тверднення
Частина порошкових інструментальних сталей здатна до вторинного тверднення.
При відповідній температурі відпуску можуть формуватися дрібні леговані карбіди, які впливають на твердість і зносостійкість.
Тому для таких сталей графік «температура відпуску — твердість» може мати складний характер.
Чому режими порошкових сталей сильно відрізняються
Навіть дві сталі, виготовлені порошковою технологією, можуть мати зовсім різний склад.
Наприклад, одна може бути орієнтована на максимальну зносостійкість, інша — на баланс зносостійкості та в'язкості, а третя — на поєднання високої корозійної стійкості та високої твердості.
Порошкова нержавіюча сталь
Сучасні порошкові нержавіючі сталі поєднують переваги порошкової технології з підвищеною корозійною стійкістю.
Але це не спрощує термообробку. Навпаки, складні леговані системи можуть вимагати точного контролю температури та часу.
Високозносостійкі порошкові сталі
Сталі з великим вмістом ванадієвих та інших твердих карбідів можуть мати дуже високу зносостійкість.
Вони здатні довго зберігати ріжучу кромку, але водночас можуть бути вимогливішими до термообробки та заточування.
Порошкова сталь і заточування
Висока кількість твердих карбідів може підвищувати опір абразивному зносу.
Тому для деяких порошкових сталей ефективними можуть бути алмазні або CBN-абразиви, особливо під час відновлення сильно затупленої кромки.
Чому HRC не показує всього
Однакова твердість не означає однакову мікроструктуру.
Для порошкових сталей особливо важливі карбідна фаза, її розмір і розподіл, стан матриці та кількість залишкового аустеніту.
Тому HRC є важливим показником, але не повним описом якості термообробки.
Професійне обладнання для порошкових сталей
Багато сучасних порошкових сталей потребують точного контролю високих температур і захисту поверхні від окислення та зневуглецювання.
Для складних марок професійне вакуумне або контрольоване обладнання дозволяє забезпечити більш передбачуваний результат.
Чи можна якісно відпускати порошкову сталь у звичайній духовці
Теоретично сам принцип відпуску простий, але для складних порошкових сталей головною проблемою стає точність та стабільність температури.
Звичайна побутова духовка може мати недостатню точність або нерівномірність нагрівання для відтворення специфічного професійного режиму.
Що отримуємо після правильної термообробки
Правильно термооброблена порошкова сталь може реалізувати свій потенціал у вигляді високої зносостійкості, стабільної ріжучої кромки, необхідної твердості та, залежно від марки, хорошої корозійної стійкості або в'язкості.
Але ці властивості не виникають автоматично лише через слово «порошкова».
Порошкова сталь — це технологія виробництва, а не універсальний режим термообробки. Кожна марка має власний склад, карбідну структуру та рекомендований режим гартування й відпуску.
Дорога порошкова сталь не гарантує автоматично кращий ніж. Реальні властивості залежать від термообробки, твердості, геометрії та якості виготовлення. Саме тому важлива не тільки назва сталі, а й репутація виробника ножа.
Порошкові сталі потребують точного та марко-специфічного режиму термообробки. Їхній складний хімічний склад і карбідна структура дозволяють отримувати дуже високі експлуатаційні характеристики, але лише за умови правильно виконаного технологічного процесу.
21. Відпуск інструментальних сталей
Інструментальні сталі створені для роботи під значними механічними, абразивними та температурними навантаженнями. Саме тому їхня термообробка часто є складнішою, ніж у простих вуглецевих сталей.
У ножовій промисловості використовують різні інструментальні сталі — від відносно простих вуглецевих до високолегованих матеріалів із хромом, молібденом, ванадієм, вольфрамом та іншими елементами.
Відповідно, режими відпуску для них можуть суттєво відрізнятися. Головне завдання — отримати необхідний баланс твердості, міцності, в'язкості та зносостійкості.
Термін «інструментальна сталь» охоплює дуже широку групу матеріалів. Не можна говорити про один універсальний режим відпуску для всіх інструментальних сталей. Конкретний режим завжди визначається маркою сталі та рекомендаціями її виробника.
Що таке інструментальна сталь
Інструментальними називають сталі, розроблені для виготовлення інструментів, які повинні зберігати робочі властивості під механічним або абразивним навантаженням.
До цієї групи належать холодноробочі, теплоробочі, швидкорізальні та інші спеціальні сталі.
Чому інструментальні сталі використовують для ножів
Деякі інструментальні сталі мають поєднання високої твердості та зносостійкості, яке добре підходить для ріжучого інструменту.
Саме тому окремі марки стали популярними серед виробників ножів, особливо там, де потрібне тривале утримання ріжучої кромки.
Роль легувальних елементів
Хром, молібден, ванадій, вольфрам та інші елементи можуть змінювати поведінку сталі під час гартування та відпуску.
Вони впливають на карбідну фазу, твердість, прокаліюваність, зносостійкість та характер структурних перетворень.
Відпуск після гартування інструментальної сталі
Після гартування інструментальна сталь може мати високу твердість і значні внутрішні напруження.
Відпуск дозволяє зменшити ці напруження та сформувати більш стабільну структуру, яка відповідає робочому призначенню інструмента або ножа.
Чому твердість особливо важлива
Для інструментальних сталей твердість значною мірою пов'язана зі здатністю протистояти пластичній деформації та зносу.
Для ножа це може проявлятися у здатності ріжучої кромки довше зберігати свою форму.
Але твердість не є єдиною метою
Надмірна твердість без достатньої в'язкості може бути небажаною.
Особливо це стосується ножів із тонкою кромкою, які можуть отримувати локальні ударні або бокові навантаження.
Інструментальні сталі та вторинне тверднення
Деякі високолеговані інструментальні сталі можуть демонструвати вторинне тверднення.
Під час відпуску при певних температурах у них можуть виділятися леговані карбіди, що впливають на твердість і зносостійкість.
Тому їхня крива «температура відпуску — твердість» може мати складнішу форму, ніж у простих вуглецевих сталей.
Кількість карбідів
Велика кількість твердих карбідів може забезпечувати високу зносостійкість.
Однак надмірна або несприятлива карбідна структура може впливати на в'язкість і поведінку тонкої ріжучої кромки. Тому важливе не лише число карбідів, а їхній тип, розмір та розподіл.
Подвійний відпуск
Для частини інструментальних сталей виробник рекомендує подвійний відпуск.
Причиною можуть бути особливості залишкового аустеніту, вторинного тверднення або інших структурних процесів.
Чому режим залежить від конкретної марки
Навіть дві інструментальні сталі можуть мати дуже різний склад.
Одна може бути орієнтована на максимальну зносостійкість, інша — на високу в'язкість, третя — на роботу при підвищених температурах. Відповідно, їхні режими відпуску також відрізняються.
Холодноробочі сталі
Холодноробочі інструментальні сталі призначені для роботи без значного нагрівання під час експлуатації.
Серед них є матеріали з високою твердістю та зносостійкістю, які можуть використовуватися і для ножових клинків.
Швидкорізальні сталі
Швидкорізальні сталі розроблялися для збереження робочих властивостей при значних швидкостях різання та підвищених температурах.
Вони можуть мати складну систему легування та потребувати спеціальних режимів термообробки, включно з особливими режимами відпуску.
Високолеговані інструментальні сталі
Чим складніший склад сталі, тим важливіше дотримуватися рекомендованого технологічного режиму.
Для таких матеріалів навіть відносно невелика зміна температури може впливати на розчинення карбідів, залишковий аустеніт та кінцеву твердість.
Інструментальні сталі та заточування
Висока твердість і наявність твердих карбідів можуть збільшувати опір абразивному зносу.
Тому для частини інструментальних ножових сталей алмазні або CBN-абразиви можуть бути ефективнішими за звичайні абразиви, особливо при відновленні сильно затупленої кромки.
Термообробка і довговічність ножа
Правильний режим відпуску дозволяє реалізувати потенціал інструментальної сталі та отримати стабільну робочу кромку.
Неправильний режим може призвести до надмірної крихкості, недостатньої твердості або небажаних структурних змін.
Інструментальна сталь — це велика група матеріалів із різними властивостями. Для кожної марки потрібен власний режим гартування та відпуску, який дозволяє отримати необхідний баланс твердості, в'язкості та зносостійкості.
Якщо ніж виготовлений з інструментальної сталі, звертайте увагу на конкретну марку, а не лише на загальну назву групи. Висока твердість та зносостійкість мають сенс лише за правильно виконаної термообробки.
Інструментальні сталі можуть забезпечувати дуже високі робочі характеристики ножа, але потребують точного режиму термообробки. Відпуск допомагає перетворити високу потенційну твердість на стабільні та практичні властивості клинка.
22. Відпуск високозносостійких сталей
Високозносостійкі сталі створені для тривалого опору стиранню та збереження робочої ріжучої кромки. Для ножів це особливо цікаво, оскільки висока зносостійкість може забезпечувати тривале утримання гостроти під час різання абразивних матеріалів.
До цієї категорії належать різні інструментальні та порошкові сталі з великою кількістю твердих карбідів, зокрема ванадієвих.
Водночас саме такі сталі особливо чутливі до правильного режиму термообробки. Їхні властивості залежать не тільки від кількості карбідів, а й від стану матриці, твердості, розміру та розподілу карбідної фази.
Висока зносостійкість — це велика перевага для ріжучого інструмента, але вона не означає автоматично максимальну в'язкість або найкращу універсальність. Для високозносостійких сталей особливо важливо знайти правильний баланс між твердістю, зносостійкістю та стійкістю кромки до пошкодження.
Що таке зносостійкість
Зносостійкість — це здатність матеріалу протистояти поступовій втраті матеріалу внаслідок тертя, різання та інших механізмів зношування.
Для ножа вона значною мірою проявляється у здатності ріжучої кромки довго зберігати робочу форму під час різання.
Чому карбіди підвищують зносостійкість
Карбідна фаза є твердішою за металеву матрицю сталі.
Вона може протистояти абразивному впливу та сприяти високій стійкості ріжучої кромки до зношування.
Роль ванадієвих карбідів
Ванадій утворює дуже тверді карбіди, які можуть суттєво підвищувати зносостійкість сталі.
Саме тому сталі з високим вмістом ванадієвої карбідної фази, такі як деякі сучасні порошкові та інструментальні матеріали, можуть демонструвати надзвичайно високе утримання ріжучої кромки.
Чому простої кількості карбідів недостатньо
Важливе значення має не лише загальний об'єм карбідів, а й їхній розмір, форма та розподіл.
Дрібна та рівномірна карбідна структура може поводитися інакше, ніж великі або нерівномірно розподілені карбіди.
Матриця сталі також має значення
Карбідна фаза не працює окремо від металевої матриці.
Матриця повинна мати відповідну твердість та в'язкість, щоб підтримувати карбіди та забезпечувати стабільність ріжучої кромки.
Відпуск і високозносостійкі сталі
Після гартування високозносостійка сталь може мати дуже високу твердість, але також значні внутрішні напруження.
Відпуск дозволяє зменшити ці напруження та налаштувати стан матриці відповідно до потрібних експлуатаційних властивостей.
Чому твердість особливо важлива
Для високозносостійких ножових сталей висока твердість матриці допомагає підтримувати ріжучу кромку та ефективно використовувати потенціал карбідної фази.
Але надмірне прагнення до максимальної твердості може негативно вплинути на стійкість тонкої кромки до ударних навантажень.
Зносостійкість та в'язкість
Висока кількість твердих карбідів часто супроводжується певними компромісами щодо в'язкості.
Тому для ножа важливо не просто мати максимальну кількість карбідів, а забезпечити такий баланс, який відповідає його призначенню.
Чому високозносостійка сталь не завжди універсальна
Сталь, яка чудово працює при тривалому різанні абразивного матеріалу, не обов'язково буде оптимальною для ударних або силових навантажень.
Це одна з головних причин, чому не існує універсально найкращої ножової сталі.
Вторинне тверднення
Деякі високозносостійкі інструментальні сталі можуть демонструвати вторинне тверднення під час відпуску.
При відповідному температурному режимі формуються дрібні леговані карбіди, які можуть підвищувати або підтримувати твердість матриці.
Тому для таких сталей особливо важливо використовувати рекомендовану виробником криву термообробки.
Залишковий аустеніт
Високолеговані високозносостійкі сталі можуть утримувати певну кількість залишкового аустеніту після гартування.
Його кількість залежить від складу та режиму аустенізації й охолодження. Подальша термообробка може впливати на його стабільність та перетворення.
Кріогенна обробка
Для деяких високозносостійких сталей може застосовуватися субнульова або кріогенна обробка для трансформації частини залишкового аустеніту.
Але це не універсальна вимога для всіх високозносостійких сталей. Необхідність такої операції визначається конкретною маркою та її технологією.
Високозносостійкі сталі та заточування
Висока кількість твердих карбідів підвищує опір абразивному зношуванню не тільки під час роботи ножа, а й під час його заточування.
Тому для багатьох таких сталей алмазні або CBN-абразиви є особливо практичними.
Чому звичайний абразив може працювати повільніше
Звичайні абразиви можуть працювати з багатьма сталями, але дуже тверді карбіди можуть істотно збільшувати час обробки.
Алмазні абразиви мають значно вищу твердість і тому особливо ефективні для сталей із великою кількістю твердих ванадієвих та інших карбідів.
Термообробка та утримання кромки
Висока зносостійкість сталі не гарантує сама по собі максимального утримання кромки.
Важливими залишаються твердість матриці, карбідна структура, геометрія кромки та конкретний матеріал, який ріже ніж.
Високозносостійкі сталі та тонка геометрія
Такі сталі можуть бути чудовим вибором для тонкого різання, якщо їхня фактична в'язкість і твердість відповідають геометрії.
При дуже тонкому зведенні особливо важливо уникати режиму, за якого кромка стає надмірно крихкою.
Високозносостійкі сталі та призначення ножа
Для ножа, який переважно ріже картон, пластик, продукти або інші матеріали з високим абразивним навантаженням, висока зносостійкість може бути великою перевагою.
Для ножа, який регулярно зазнає ударів або значних бокових навантажень, інші властивості можуть мати більший пріоритет.
Висока зносостійкість формується не одним показником. Важливі твердість матриці, тип і розподіл карбідів, термообробка та геометрія кромки. Максимальна зносостійкість не означає автоматично максимальну універсальність.
Якщо вам потрібен ніж, який довго зберігає гостроту при інтенсивному різанні, високозносостійка сталь може бути чудовим вибором. Але якщо передбачаються удари або значні бокові навантаження, варто також оцінювати в'язкість сталі та геометрію клинка.
Високозносостійкі сталі дозволяють створювати ножі з дуже тривалим утриманням ріжучої кромки, але потребують правильної термообробки та відповідного призначення. Їхня головна сила — опір зношуванню, а головне завдання конструктора — правильно поєднати його з іншими властивостями.
23. Залишковий аустеніт і відпуск
Залишковий аустеніт — це частина аустеніту, яка не перетворилася на мартенсит під час охолодження після гартування.
Для деяких ножових сталей його кількість може бути помітною, особливо якщо сталь має високий вміст вуглецю та легувальних елементів. У такому випадку залишковий аустеніт стає важливим фактором, який необхідно враховувати під час подальшої термообробки.
Відпуск не просто «знімає напруження» — він може впливати на стабільність залишкового аустеніту та на загальний структурний стан сталі.
Залишковий аустеніт не слід автоматично вважати дефектом. Його кількість залежить від конкретної сталі та режиму гартування. Важливо не саме слово «аустеніт», а те, наскільки його кількість і стабільність відповідають запланованим властивостям ножа.
Чому після гартування залишається аустеніт
Під час гартування аустеніт повинен перетворитися на мартенсит у процесі охолодження.
Однак температура, при якій починається утворення мартенситу, та температура завершення цього перетворення залежать від хімічного складу сталі.
У деяких високолегованих сталей завершення мартенситного перетворення може відбуватися при температурі нижче кімнатної. У результаті частина аустеніту залишається в структурі після звичайного охолодження.
Які елементи впливають на залишковий аустеніт
Вуглець та багато легувальних елементів можуть впливати на стабільність аустеніту.
Саме тому високовуглецеві та високолеговані сталі можуть поводитися зовсім інакше, ніж прості вуглецеві сталі.
Чи завжди залишковий аустеніт поганий
Ні. Невелика його кількість не означає автоматично низьку якість ножа.
Проблемою може стати надмірна або нестабільна кількість залишкового аустеніту, якщо вона негативно впливає на твердість, стабільність розмірів або подальшу поведінку сталі.
Залишковий аустеніт і твердість
Мартенсит зазвичай твердіший за аустеніт, тому значна кількість залишкового аустеніту може впливати на кінцеву твердість після гартування.
Однак визначити кількість залишкового аустеніту лише за показником HRC неможливо.
Залишковий аустеніт і стабільність ножа
Залишковий аустеніт може бути метастабільним. Під впливом температури, механічного навантаження або подальшої термообробки його стан може змінюватися.
Для високоточних інструментів це особливо важливо, оскільки структурні перетворення можуть супроводжуватися зміною об'єму металу.
Що відбувається під час відпуску
Під час відпуску змінюється не тільки мартенситна матриця. Залежно від сталі та температурного режиму можуть відбуватися процеси, які впливають і на залишковий аустеніт.
Частина залишкового аустеніту може стати менш стабільною та перетворюватися під час подальшого охолодження або наступних циклів термообробки.
Чому іноді використовують подвійний відпуск
Для окремих високолегованих сталей подвійний або багаторазовий відпуск допомагає врахувати складні структурні зміни, пов'язані із залишковим аустенітом та вторинним твердненням.
Саме тому виробник сталі може рекомендувати не один, а два чи більше циклів відпуску.
Залишковий аустеніт після першого відпуску
Після першого циклу структура сталі може ще не перебувати у своєму остаточному стані.
Подальший цикл може змінити співвідношення структурних складових та допомогти стабілізувати властивості матеріалу.
Чому не можна робити висновок лише за HRC
Однакова твердість двох ножів не гарантує однакової кількості залишкового аустеніту або однакової мікроструктури.
Для повної оцінки необхідно враховувати склад сталі, режим термообробки та, за необхідності, спеціальні металографічні або рентгенографічні методи дослідження.
Чи може залишковий аустеніт перетворитися з часом
Так, для нестабільного залишкового аустеніту можливі подальші структурні перетворення.
Саме тому для деяких інструментальних та високозносостійких сталей важливими є правильна послідовність гартування, субнульової обробки та відпуску.
Роль відпуску у стабілізації структури
Правильно підібраний режим відпуску дозволяє отримати більш передбачуваний структурний стан сталі та зменшити негативний вплив внутрішніх напружень.
Це особливо важливо для ножів із високою твердістю та складною легованою структурою.
Чи потрібна кріогенна обробка всім сталям
Ні. Кріогенна або субнульова обробка має сенс лише тоді, коли вона передбачена технологією конкретної сталі та реально впливає на потрібні властивості.
Для багатьох ножових сталей звичайного правильно виконаного гартування та відпуску достатньо.
Залишковий аустеніт — це частина аустеніту, яка не перетворилася на мартенсит під час звичайного охолодження. Його кількість залежить від складу сталі та режиму гартування, а подальша термообробка може змінювати його стабільність і стан.
Покупцеві не потрібно самостійно визначати кількість залишкового аустеніту в ножі. Важливіше обирати виробника, який використовує перевірений режим термообробки конкретної марки сталі та може надати достовірні характеристики готового клинка.
Відпуск є важливою частиною роботи із залишковим аустенітом. Для складних ножових сталей правильна послідовність гартування та відпуску допомагає отримати стабільну структуру й передбачувані експлуатаційні властивості.
24. Кріогенна обробка та відпуск — як вони пов'язані
Кріогенна обробка — це охолодження загартованої сталі до дуже низьких температур для впливу на її структурний стан.
У контексті ножових сталей її найчастіше розглядають у зв'язку із залишковим аустенітом. При достатньо низькій температурі частина нестабільного аустеніту може перетворюватися на мартенсит.
Але важливо розуміти головне: кріогенна обробка не замінює відпуск. Це різні технологічні операції з різними завданнями.
Кріогенна обробка часто оточена маркетинговими міфами. Сам факт використання дуже низької температури не робить ніж автоматично кращим. Ефект залежить від конкретної сталі, режиму гартування, кількості залишкового аустеніту та всієї послідовності термообробки.
Що таке кріогенна обробка
Після гартування сталь можуть охолодити значно нижче температури навколишнього середовища.
Це може сприяти перетворенню частини залишкового аустеніту в мартенсит у тих сталях, де таке перетворення можливе.
Кріогенна та субнульова обробка
Терміни «субнульова» та «кріогенна» обробка використовують для опису охолодження нижче 0 °C, але конкретні температурні режими можуть суттєво відрізнятися.
Тому не варто вважати будь-яке охолодження нижче нуля повноцінною кріогенною обробкою.
Навіщо охолоджувати сталь до низьких температур
Основна причина в ножових сталях — вплив на залишковий аустеніт.
Якщо його частина ще може перетворитися на мартенсит, субнульова або кріогенна стадія може сприяти цьому перетворенню.
Що змінюється в структурі
Перетворення залишкового аустеніту може збільшити частку мартенситної складової.
Однак новоутворений мартенсит також потребує подальшого відпуску для зменшення внутрішніх напружень та формування необхідного структурного стану.
Чому після кріогенної обробки потрібен відпуск
Кріогенна стадія може змінити структуру загартованої сталі, але не виконує функцію відпуску.
Якщо після неї утворилася додаткова мартенситна складова, вона також повинна бути врахована у подальшій термообробці.
Типова логіка технологічної послідовності
У спрощеному вигляді процес для сталі, якій потрібна така операція, може виглядати як:
аустенізація → гартування → субнульова/кріогенна обробка → відпуск.
Але це лише загальна схема. Конкретна послідовність, температури, витримки та кількість циклів визначаються маркою сталі та технологічними рекомендаціями.
Чи підвищує кріогенна обробка твердість
У деяких сталях перетворення частини залишкового аустеніту може призвести до збільшення твердості.
Однак це не означає, що кріогенна обробка завжди підвищує HRC. Ефект залежить від конкретної сталі та її початкового структурного стану.
Кріогенна обробка і зносостійкість
Зміна кількості залишкового аустеніту та стану матриці може впливати на робочі властивості сталі, включно зі зносостійкістю.
Але зносостійкість ножа визначається комплексом факторів: складом сталі, карбідною фазою, твердістю матриці, термообробкою та геометрією кромки.
Кріогенна обробка і в'язкість
Не можна стверджувати, що кріогенна обробка автоматично підвищує або автоматично знижує в'язкість усіх ножових сталей.
Зміни залежать від конкретного матеріалу та отриманої мікроструктури.
Чи потрібна кріогенна обробка порошковим сталям
Не всім.
Деякі порошкові сталі можуть отримувати користь від субнульової або кріогенної стадії, особливо якщо після гартування залишається значна частка аустеніту.
Інші марки мають власні режими, у яких така операція не є обов'язковою.
Високовуглецеві та високолеговані сталі
Чим сильніше склад сталі стабілізує аустеніт, тим більш актуальним може бути питання залишкового аустеніту.
Саме тому для окремих високовуглецевих та високолегованих матеріалів виробник може передбачати субнульову або кріогенну обробку.
Кріогенна обробка — не «чарівна кнопка»
Неможливо виправити неправильне гартування просто охолодженням до дуже низької температури.
Якщо сталь була перегріта, зневуглецьована, неправильно охолоджена або має тріщини, кріогенна обробка не усуне ці проблеми.
Чому важлива вся технологічна послідовність
Результат визначається не однією операцією, а всією послідовністю термообробки.
Гартування формує основну структуру, кріогенна або субнульова стадія за потреби змінює стан залишкового аустеніту, а відпуск стабілізує та налаштовує отриману структуру.
Кріогенна обробка і подвійний відпуск
Для деяких сталей після субнульової обробки можуть застосовувати один або кілька циклів відпуску.
Це пов'язано з тим, що після зміни кількості залишкового аустеніту структура сталі вже відрізняється від стану без такої операції.
Чи можна визначити ефект кріогенної обробки тільки за зовнішнім виглядом
Ні.
Зовнішній вигляд клинка не дозволяє визначити кількість залишкового аустеніту, ступінь його перетворення або якість внутрішньої структури.
Що важливіше для покупця
Покупцеві важливіше не саме слово «кріо», а правильно виконана термообробка конкретної сталі.
Якщо виробник заявляє кріогенну обробку, бажано розуміти, для якої саме сталі вона застосовується та яке місце займає в загальному режимі термообробки.
Кріогенна обробка та відпуск — це різні етапи термообробки. Кріогенна стадія може сприяти перетворенню частини залишкового аустеніту, а відпуск потрібен для зменшення внутрішніх напружень і налаштування кінцевих властивостей сталі.
Наявність кріогенної обробки сама по собі не є гарантією кращого ножа. Значно важливіше, щоб виробник використовував перевірений режим саме для цієї марки сталі та правильно виконував усі етапи термообробки.
Кріогенна обробка може бути корисною технологічною операцією для окремих ножових сталей, але вона не замінює гартування та відпуск. Її ефект потрібно оцінювати як частину повного режиму термообробки, а не як окрему «чарівну» властивість ножа.
25. Вторинне тверднення
Вторинне тверднення — це явище, за якого під час відпуску деяких високолегованих сталей твердість після певного температурного діапазону може не просто зменшуватися, а знову підвищуватися або зберігатися на високому рівні.
Для звичайної вуглецевої сталі логіка часто здається простою: чим вище температура відпуску, тим нижчою стає твердість. Але у складнолегованих інструментальних сталях ця залежність може бути значно складнішою.
Причина полягає у структурних перетвореннях та утворенні дуже дрібних легованих карбідів під час відпуску.
Вторинне тверднення характерне не для всіх ножових сталей. Це властивість певних високолегованих матеріалів, тому не можна переносити його закономірності на будь-яку сталь. Саме тут особливо добре видно, чому термообробка повинна відповідати конкретній марці сталі.
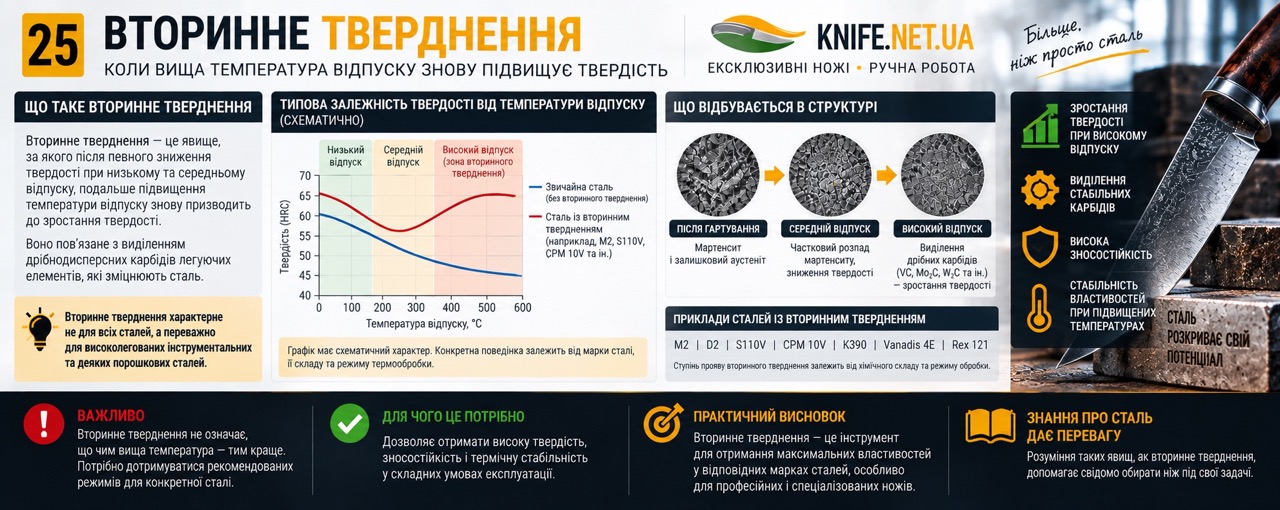
Чому твердість може знову підвищуватися
Під час відпуску в деяких високолегованих сталях можуть формуватися дрібні леговані карбіди.
Вони взаємодіють із металевою матрицею та можуть підвищувати її опір деформації. У результаті після певного температурного діапазону твердість може знову зрости.
Які елементи беруть участь у вторинному твердненні
Особливе значення можуть мати молібден, ванадій, вольфрам та інші легувальні елементи, здатні утворювати стабільні леговані карбіди.
Конкретний механізм залежить від складу сталі та її попереднього термічного стану.
Чим вторинне тверднення відрізняється від звичайного відпуску
При звичайному відпуску твердість загартованої сталі зазвичай поступово зменшується в міру підвищення температури.
При вторинному твердненні спочатку може відбуватися звичайне зниження твердості, а потім у певному діапазоні температур — її повторне підвищення.
Роль карбідів
Вторинне тверднення пов'язане не просто з наявністю карбідів, а з утворенням та зміною легованої карбідної фази.
Розмір, склад і розподіл цих частинок впливають на кінцеві властивості сталі.
Чому дрібні карбіди важливі
Дрібні виділення карбідної фази можуть ефективно перешкоджати руху дислокацій у металевій матриці.
Простіше кажучи, вони ускладнюють пластичну деформацію матеріалу, що може проявлятися у підвищенні твердості.
Вторинне тверднення та висока твердість
Для частини інструментальних сталей це явище дозволяє отримувати дуже високу твердість після правильно підібраного режиму термообробки.
Саме тому деякі сталі можуть відпускатися при температурах, які для інших матеріалів дали б значне зниження твердості.
Чи означає вторинне тверднення, що вищий відпуск завжди кращий
Ні.
Підвищення температури відпуску має сенс лише в межах конкретного технологічного режиму. Неправильна температура або надмірна витримка можуть призвести до небажаних структурних змін.
Вторинне тверднення і в'язкість
Висока твердість не означає автоматично високу в'язкість.
При оцінюванні сталі необхідно враховувати весь структурний стан матеріалу, а не лише максимальне значення HRC.
Вторинне тверднення та зносостійкість
Правильно сформована матриця та легована карбідна фаза можуть сприяти високій зносостійкості.
Однак зносостійкість ножа визначається не одним механізмом. Значення мають також тип, кількість і розподіл карбідів, твердість матриці та геометрія ріжучої кромки.
Вторинне тверднення у швидкорізальних сталях
Для багатьох швидкорізальних сталей вторинне тверднення є важливою частиною їхньої термічної поведінки.
Саме тому вони можуть вимагати спеціальних режимів відпуску та декількох циклів термообробки.
Вторинне тверднення в інструментальних сталях
Окремі високолеговані інструментальні сталі також використовують механізм вторинного тверднення для отримання високої твердості та стійкості до зношування.
Але конкретна температура максимуму та кінцевий результат залежать від марки сталі.
Чому температура має бути точною
Якщо виробник сталі визначає конкретний діапазон відпуску, він пов'язаний із передбачуваними структурними перетвореннями.
Відхилення температури може змінити характер виділення карбідів і, відповідно, кінцеві властивості сталі.
Роль часу витримки
Температура не працює окремо від часу.
Навіть правильна температура, але неправильна тривалість витримки може привести до іншого структурного стану, ніж передбачено технологією.
Вторинне тверднення та подвійний відпуск
У сталях із вторинним твердненням подвійний або багаторазовий відпуск може бути частиною штатної технології.
Це дозволяє врахувати структурні зміни, що відбуваються після першого циклу, та стабілізувати кінцевий стан матеріалу.
Чи можна визначити вторинне тверднення за виглядом ножа
Ні.
Вторинне тверднення є внутрішнім структурним процесом. За зовнішнім виглядом клинка визначити, чи був правильно реалізований відповідний режим, неможливо.
Чому HRC не розповідає всю історію
Високе значення HRC може бути результатом різних структурних станів.
Для повної оцінки важливі також мікроструктура, карбідна фаза, залишковий аустеніт, внутрішні напруження та механічні властивості.
Вторинне тверднення і ножі
Для ножового клинка вторинне тверднення цікаве насамперед тим, що дозволяє окремим високолегованим сталям поєднувати високу твердість із складною карбідною структурою.
Проте саме по собі воно не робить ніж кращим за всі інші ножі.
Вторинне тверднення — це особливість деяких високолегованих сталей, а не загальне правило для всіх ножових матеріалів. Воно пов'язане з утворенням легованих карбідів під час відпуску та може забезпечувати високу твердість після спеціально підібраного режиму.
Якщо ніж виготовлений зі сталі, яка має механізм вторинного тверднення, важливіше знати її фактичну термообробку та твердість, ніж просто факт належності до «високолегованих» сталей. Правильний режим важливіший за красиву назву технології.
Вторинне тверднення показує, наскільки складною може бути поведінка сталі під час відпуску. Для окремих інструментальних сталей воно є ключовим механізмом отримання високої твердості та зносостійкості.
26. Чому деякі сталі мають особливі режими відпуску
Не існує одного універсального режиму відпуску для всіх ножових сталей. Навіть сталі, які зовні можуть здаватися схожими за твердістю або призначенням, можуть вимагати різних температур, витримок та кількості циклів.
Причина полягає в тому, що кожна марка має власний хімічний склад, карбідну систему, прокаліюваність та характер структурних перетворень.
Саме тому професійна термообробка починається не з питання «яка температура відпуску взагалі правильна?», а з питання «який режим рекомендований саме для цієї сталі?»
Інтернет-рецепти термообробки не можна бездумно переносити з однієї марки сталі на іншу. Особливо небезпечно копіювати режим лише тому, що дві сталі мають однакову заявлену твердість або використовуються для ножів.
Хімічний склад визначає поведінку сталі
Вуглець і легувальні елементи визначають, які структурні перетворення можуть відбуватися під час гартування та відпуску.
Хром, молібден, ванадій, вольфрам, марганець та інші елементи можуть впливати на твердість, прокаліюваність, карбідну фазу та стабільність аустеніту.
Карбідна система
Різні сталі утворюють різні типи карбідів.
Ці карбіди можуть мати різну твердість і стабільність та по-різному взаємодіяти з металевою матрицею під час нагрівання.
Чому температура відпуску відрізняється
Температура відпуску вибирається відповідно до структурних змін, які необхідно отримати в конкретній сталі.
Для однієї сталі пріоритетом може бути збереження максимальної твердості, для іншої — підвищення в'язкості, а для третьої — використання механізму вторинного тверднення.
Низький відпуск не є універсальним рішенням
Здавалося б, низька температура дозволяє зберегти більше твердості. Але це не означає, що саме низький відпуск буде оптимальним для будь-якої сталі.
Деякі високолеговані матеріали розраховані на значно інші режими.
Високий відпуск теж не означає «м'який ніж»
Для сталей із вторинним твердненням відпуск при підвищених температурах може підтримувати або навіть збільшувати твердість завдяки утворенню легованих карбідів.
Саме тому загальне правило «вищий відпуск = набагато м'якша сталь» не працює для всіх матеріалів.
Чому деяким сталям потрібен подвійний відпуск
Після першого відпуску структура сталі може продовжувати змінюватися.
Другий цикл дозволяє повторно обробити вже змінену структуру та отримати більш передбачуваний кінцевий стан.
Залишковий аустеніт
У високолегованих та високовуглецевих сталях частина аустеніту може залишатися після гартування.
Його подальша стабільність та можливі перетворення можуть бути однією з причин спеціальної послідовності термообробки.
Субнульова або кріогенна стадія
Для окремих сталей між гартуванням та відпуском може застосовуватися субнульова або кріогенна обробка.
Її мета та необхідність залежать від конкретної марки, насамперед від поведінки залишкового аустеніту.
Вторинне тверднення
Як ми вже розглядали, деякі високолеговані сталі під час відпуску можуть утворювати дрібні леговані карбіди.
Це може змінювати залежність між температурою відпуску та кінцевою твердістю.
Прокаліюваність сталі
Легувальні елементи можуть змінювати здатність сталі загартовуватися на певну глибину.
Тому одна й та сама технологія охолодження може давати різні результати для різних марок.
Товщина клинка
Геометрія клинка також має значення.
Тонкий клинок та масивна деталь по-різному нагріваються та охолоджуються, а отже, можуть потребувати різного технологічного контролю.
Призначення ножа
Одна й та сама сталь може використовуватися для різних типів ножів.
Для тонкого ріжучого інструмента може бути важливою одна комбінація властивостей, а для ножа, який працює з більшими навантаженнями, — інша.
Чому виробники дають конкретні рекомендації
Виробник сталі досліджує матеріал та визначає режими, за яких можна отримати передбачувані властивості.
Тому технічна документація конкретного виробника є набагато надійнішим джерелом, ніж універсальна таблиця з інтернету.
Чи можна копіювати режим від схожої сталі
Небажано.
Схожа назва, однакова категорія або близьке призначення не означають однакову термічну поведінку.
Однакова HRC — різна структура
Два ножі можуть мати однакову твердість, але різний хімічний склад і мікроструктуру.
Відповідно, їхня поведінка під час експлуатації та заточування може бути різною.
Особливі режими — це не недолік
Якщо сталь потребує складнішої термообробки, це не означає, що вона гірша.
Навпаки, складний режим часто є наслідком складної металургії, яка дозволяє отримувати специфічне поєднання властивостей.
Але складніша сталь вимагає більшої точності
Чим складніша структура сталі, тим важливіше точне дотримання температури, часу, швидкості охолодження та послідовності операцій.
Помилка в одному етапі може змінити кінцевий результат.
Що це означає для ножового виробництва
Для майстра або виробника якісна термообробка означає не просто «загартувати сталь», а виконати повний технологічний цикл відповідно до її особливостей.
Саме це дозволяє реалізувати потенціал дорогих сучасних ножових сталей.
Особливий режим відпуску потрібен тому, що різні сталі мають різний склад і різну металургійну поведінку. Залишковий аустеніт, карбіди, вторинне тверднення та інші структурні процеси можуть вимагати спеціальної температури, витримки або кількості циклів.
Якщо виробник ножа називає конкретну марку сталі, це вже добре, але ще важливіше — щоб сталь була правильно термооброблена. Для дорогих або складних сталей особливо цінною є інформація про фактичну твердість і професійний підхід виробника до термообробки.
Особливий режим відпуску — це не примха виробника, а наслідок конкретної металургії сталі. Саме тому режим потрібно підбирати за маркою сталі та її технічною документацією, а не за загальними рецептами.
27. Що буде, якщо неправильно вибрати температуру відпуску
Температура відпуску безпосередньо впливає на кінцевий структурний стан ножової сталі. Якщо вона вибрана неправильно, готовий клинок може отримати зовсім не ті властивості, на які розраховував виробник.
Помилка може полягати як у занадто низькій, так і в надмірно високій температурі. Крім того, для складнолегованих сталей важливими є не тільки температура, а й час витримки, кількість циклів та вся попередня послідовність термообробки.
Тому правильний відпуск — це не питання «нагріти приблизно до потрібного рівня», а контрольований технологічний процес.
Неправильна температура відпуску не завжди проявляється одразу. Ніж може виглядати абсолютно нормально, мати прийнятну твердість і навіть добре різати. Але його внутрішня структура та запас експлуатаційної надійності можуть відрізнятися від оптимальних.
Занадто низька температура відпуску
Якщо температура недостатня для потрібного режиму конкретної сталі, частина внутрішніх напружень після гартування може залишитися.
У результаті сталь може зберегти дуже високу твердість, але не отримати необхідного структурного стабілізування.
Чому максимальна твердість може бути проблемою
Висока твердість сама по собі не є недоліком. Проблема виникає тоді, коли її отримують ціною недостатньої в'язкості або надмірних внутрішніх напружень.
Для тонкої ріжучої кромки це може збільшувати ризик сколів або пошкоджень при невідповідному навантаженні.
Занадто висока температура
Якщо температура перевищує рекомендований діапазон для конкретної сталі, можна отримати надмірне зниження твердості або інші небажані структурні зміни.
Для сталей із вторинним твердненням поведінка може бути складнішою: певне підвищення температури ще не обов'язково означає просте падіння твердості.
Чому не можна користуватися універсальною таблицею
Одна й та сама температура може бути правильною для однієї сталі та неправильною для іншої.
Хімічний склад, тип карбідів, залишковий аустеніт та механізм вторинного тверднення можуть суттєво змінювати реакцію сталі на відпуск.
Вплив часу витримки
Температура працює разом із часом.
Навіть правильно вибрана температура може дати інший результат, якщо витримка буде занадто короткою або надмірно довгою для конкретної деталі та сталі.
Один цикл замість двох
Якщо виробник конкретної сталі передбачає подвійний відпуск, заміна його одним циклом може змінити кінцевий структурний стан.
Особливо це важливо для високолегованих сталей, де після першого циклу можуть продовжуватися структурні перетворення.
Неправильна температура та залишковий аустеніт
Відпуск може впливати на стабільність залишкового аустеніту та його подальші перетворення.
Тому неправильний режим може призвести до того, що структура сталі буде менш стабільною, ніж передбачено технологією.
Неправильний режим для сталі з вторинним твердненням
Для сталей із вторинним твердненням особливо важливо потрапити у правильний температурний діапазон.
Саме в певному діапазоні можуть формуватися необхідні леговані карбіди, які впливають на кінцеву твердість.
Що відбувається з в'язкістю
Зміна температури відпуску змінює співвідношення властивостей сталі.
Залежно від конкретного матеріалу можна отримати різний баланс між твердістю, міцністю та в'язкістю.
Чи можна виправити неправильний відпуск
У багатьох випадках повторна термообробка може змінити структурний стан сталі, але можливість та доцільність такого виправлення залежать від причини помилки.
Якщо сталь була серйозно перегріта або отримала інші незворотні дефекти, простий повторний відпуск може бути недостатнім.
Неправильний відпуск і ріжуча кромка
Невідповідний режим може проявитися в експлуатації як надмірне заминання кромки, сколювання або нетипова швидкість втрати гостроти.
Проте подібні симптоми можуть мати й інші причини, наприклад неправильну геометрію або невідповідний кут заточування.
HRC як сигнал, але не діагноз
Вимірювання твердості може показати, що результат відрізняється від очікуваного.
Але одна цифра HRC не дозволяє повністю визначити якість термообробки, тому для складних випадків потрібен глибший аналіз.
Чому особливо важлива точність для дорогих сталей
Сучасні високозносостійкі та високолеговані сталі можуть мати дуже складну структурну поведінку.
Їхній потенціал реалізується лише тоді, коли весь технологічний режим дотримано відповідно до конкретної марки.
Температура та призначення ножа
Оптимальний режим повинен відповідати не тільки сталі, а й призначенню клинка.
Ніж для тонкого різання та ніж, розрахований на більші навантаження, можуть потребувати різного балансу властивостей.
Неправильна температура відпуску може змінити баланс твердості, в'язкості та стабільності сталі. Особливо важливо дотримуватися режиму для високолегованих матеріалів і сталей із вторинним твердненням.
Не оцінюйте якість ножа лише за заявленою твердістю. Важливо, щоб фактичний HRC відповідав призначенню ножа та був результатом правильної термообробки конкретної марки сталі.
Правильна температура відпуску — одна з ключових умов отримання запланованих властивостей ножової сталі. Занадто низька або надмірно висока температура може змінити кінцевий баланс характеристик клинка.
28. Що буде, якщо недостатньо відпустити сталь
Недостатній відпуск означає, що загартована сталь не отримала необхідного циклу термічної обробки для зменшення внутрішніх напружень і формування потрібної структури.
Найчастіше проблема полягає у надто низькій температурі, недостатній витримці або невиконанні передбаченої кількості циклів.
У результаті клинок може зберегти надмірну твердість і внутрішні напруження, які не відповідають його робочому призначенню.
Недостатній відпуск не слід плутати з просто «високою твердістю». Висока твердість може бути цілком правильною для конкретного ножа. Проблема виникає тоді, коли вона отримана без необхідного стабілізування загартованої структури.
Що залишається після гартування
Після гартування сталь має загартовану мартенситну структуру, залишкові напруження та, залежно від складу, певну кількість залишкового аустеніту.
Саме відпуск дозволяє керовано змінити цей стан.
Висока твердість без достатнього відпуску
Недостатньо відпущений клинок може показувати дуже високе значення HRC.
Однак це не є доказом того, що він має оптимальні експлуатаційні властивості.
Внутрішні напруження
Гартування супроводжується термічними та структурними змінами, які можуть створювати значні внутрішні напруження.
Відпуск зменшує їх і робить структуру більш стабільною.
Ризик крихкої поведінки
Якщо сталь залишити в надмірно напруженому загартованому стані, її опір поширенню тріщин може бути недостатнім для конкретного навантаження.
У ножі це може проявитися як сколювання ріжучої кромки або, у несприятливих умовах, серйозніше руйнування.
Чому тонка кромка особливо чутлива
Тонка ріжуча кромка створює високе локальне навантаження на невелику кількість металу.
Тому для дуже тонкої геометрії особливо важливо, щоб твердість і в'язкість сталі відповідали умовам роботи.
Недостатній відпуск і сколи
Одним із можливих наслідків невідповідного структурного стану може бути схильність кромки до утворення мікросколів.
Але сколювання не є однозначним доказом недостатнього відпуску — на нього також впливають геометрія, сталь, твердість, заточування та характер навантаження.
Недостатній відпуск і заминання кромки
Цікаво, що надмірно високий HRC не завжди означає, що кромка поводитиметься краще.
Для практичного ножа важливо, щоб кромка не тільки залишалася твердою, а й витримувала реальні навантаження без пошкоджень.
Залишковий аустеніт
Недостатня або неправильна термообробка може залишити небажану кількість нестабільного залишкового аустеніту.
Його подальші перетворення можуть впливати на стабільність властивостей сталі.
Чому один короткий цикл може бути недостатнім
Відпуск потребує не тільки досягнення заданої температури, а й достатньої витримки.
Для деяких сталей також необхідно виконати два або більше циклів відповідно до рекомендацій виробника.
Особливо складні сталі
Високолеговані інструментальні та порошкові сталі можуть мати складні структурні процеси під час відпуску.
Тому їх не можна обробляти за спрощеним принципом «нагріли один раз — і достатньо».
Що може відчути користувач
У повсякденній роботі проблема може проявлятися як нестабільна ріжуча кромка, мікросколи, несподіване пошкодження або невідповідність поведінки ножа заявленим характеристикам.
Однак за експлуатаційними симптомами не завжди можна точно встановити причину.
Чи можна побачити недостатній відпуск
Найчастіше — ні.
Зовнішній вигляд клинка не показує внутрішні напруження або точний структурний стан сталі.
Що може показати вимірювання HRC
Тест твердості може виявити надмірно високу або низьку твердість порівняно з очікуваною.
Але нормальний показник HRC не виключає інших проблем термообробки.
Чи можна повторно відпустити ніж
Якщо проблема полягає саме в недостатньому відпуску, повторний правильно підібраний цикл у багатьох випадках може змінити структурний стан сталі.
Але рішення залежить від конкретної марки сталі та від того, що саме відбулося під час попередньої термообробки.
Коли повторний відпуск уже не вирішить проблему
Якщо під час гартування виникли тріщини, сильне зневуглецювання, значний перегрів або інші серйозні дефекти, сам по собі відпуск не може гарантувати повного відновлення властивостей.
Чому важлива документація виробника сталі
Виробник конкретної сталі може рекомендувати певну температуру, час витримки, кількість циклів та інші етапи термообробки.
Саме ці рекомендації є основою для отримання передбачуваного результату.
Недостатній відпуск і довговічність ножа
Правильна термообробка повинна забезпечувати не максимальну цифру твердості, а стабільну роботу клинка в передбачених умовах.
Якщо структура не була належним чином стабілізована, довговічність ножа може бути нижчою, навіть якщо його HRC виглядає вражаюче.
Недостатній відпуск може залишити в загартованій сталі надмірні внутрішні напруження та небажаний структурний стан. Висока твердість без правильного відпуску не гарантує надійності ножа.
Якщо ніж має заявлену дуже високу твердість, це ще не означає, що його термообробка виконана якісно. Для покупця важливе поєднання фактичної твердості, призначення ножа, геометрії та репутації виробника.
Недостатній відпуск може перетворити високу твердість із переваги на джерело проблем. Правильно відпущена сталь повинна мати не просто високий HRC, а збалансовані та стабільні властивості, що відповідають призначенню ножа.
29. Що буде, якщо перегріти сталь під час відпуску
Перегрів під час відпуску означає, що сталь отримала температуру вищу за ту, яка передбачена для потрібного режиму термообробки.
Наслідки залежать від конкретної марки сталі, фактичної температури та тривалості витримки. Для одних сталей це може означати небажане зниження твердості, для інших — потрапляння в інший структурний режим.
Особливо складною є поведінка високолегованих сталей, у яких під час відпуску можуть відбуватися процеси вторинного тверднення та виділення легованих карбідів.
Перегрів під час відпуску не потрібно плутати з перегрівом під час аустенізації. Це різні технологічні помилки. Під час відпуску головна проблема полягає в тому, що сталь може вийти за межі передбаченого режиму та отримати інший баланс властивостей.
Що означає «перегріти» сталь під час відпуску
Йдеться не про те, що сталь обов'язково розігріли до температури гартування.
Перегрівом у цьому контексті є перевищення температури, яка передбачена для конкретного режиму відпуску.
Чому зайві кілька десятків градусів можуть мати значення
Структурні процеси у сталі залежать від температури. Підвищення температури може прискорювати дифузійні процеси та змінювати характер перетворень.
Тому температура відпуску повинна контролюватися, а не визначатися приблизно.
Найпростіший наслідок — зниження твердості
Для багатьох сталей підвищення температури відпуску за межі оптимального режиму призводить до більшого зниження твердості.
Якщо клинок повинен працювати при певному рівні твердості, це може негативно позначитися на утриманні ріжучої кромки.
Але не всі сталі поводяться однаково
Для сталей із вторинним твердненням залежність може бути складнішою.
У певному температурному діапазоні твердість може підтримуватися або навіть зростати завдяки виділенню легованих карбідів.
Тому правило «чим гарячіше відпуск — тим м'якша сталь» не є універсальним.
Перегрів і в'язкість
Зміна температури відпуску змінює баланс між твердістю та іншими механічними властивостями.
Іноді підвищення температури може бути технологічно запланованим саме для отримання більшої в'язкості. Проблема виникає тоді, коли температура перевищує необхідний діапазон і результат стає непередбачуваним або невідповідним призначенню.
Перегрів і ріжуча кромка
Якщо після неправильного відпуску твердість стала нижчою за оптимальну, кромка може швидше втрачати геометрію під навантаженням.
Вона може швидше заминатися або втрачати гостроту через пластичну деформацію.
Чому не можна оцінювати проблему лише за гостротою
Гострий ніж може добре різати навіть при неоптимальній термообробці.
Проблема може проявитися лише після тривалої експлуатації або при певному типі навантаження.
Перегрів та час витримки
Температура та час взаємопов'язані.
Тривала витримка при підвищеній температурі може посилити структурні зміни порівняно з короткочасним відхиленням.
Перегрів при повторному відпуску
Якщо ніж проходить подвійний або багаторазовий відпуск, кожен цикл повинен виконуватися за відповідним режимом.
Помилка в одному з циклів може змінити кінцеві властивості сталі.
Чи можна виправити перегрітий під час відпуску клинок
У деяких випадках подальша термообробка може змінити структурний стан матеріалу.
Але можливість відновлення залежить від того, наскільки сильно та яким саме чином був порушений режим.
Просте повторення відпуску не є універсальним способом виправлення всіх помилок.
Чим небезпечне багаторазове «перевідпускання»
Кожен додатковий цикл змінює структурний стан сталі.
Тому не варто безконтрольно повторювати нагрівання, намагаючись експериментально знайти потрібну твердість.
Високолеговані сталі потребують особливої уваги
Для складнолегованих інструментальних та порошкових сталей навіть зміна температурного режиму може впливати на процеси виділення карбідів та поведінку матриці.
Саме тому для них особливо важливо користуватися технічною документацією виробника.
Температура печі та температура клинка
Показання контролера печі не завжди означають, що сам клинок уже має абсолютно таку саму температуру.
На швидкість прогрівання впливають маса деталі, її товщина, завантаження печі та характеристики обладнання.
Чому важлива рівномірність прогрівання
Якщо різні частини клинка мають різну температуру, вони можуть отримати різний ступінь структурної зміни.
Для тонких клинків це питання особливо важливе, оскільки локальні температурні відмінності можуть впливати на кінцевий результат.
Як проявляється неправильний відпуск
Можливі прояви включають невідповідну твердість, нестабільну поведінку ріжучої кромки або відмінність характеристик від очікуваних.
Але жоден із цих симптомів не є сам по собі точним доказом перегріву.
Чому контроль температури важливіший за «досвід на око»
Відпуск відбувається в діапазонах температур, де точність може мати принципове значення.
Тому професійна термообробка спирається на вимірювальні прилади, а не лише на досвід майстра.
Перегрів під час відпуску може змінити твердість і структурний стан сталі. Для складнолегованих матеріалів наслідки залежать від конкретного температурного діапазону, тому універсального правила для всіх сталей не існує.
Покупцеві практично неможливо визначити перегрів відпуску за зовнішнім виглядом ножа. Значно важливіше обирати виробника, який використовує контрольовану термообробку та перевіряє фактичну твердість готового клинка.
Перегрів під час відпуску — це вихід за межі потрібного технологічного режиму. Він може змінити твердість і структурний баланс сталі, тому точний контроль температури є невід'ємною частиною якісної термообробки.
30. Як контролюють температуру відпуску
Точний контроль температури — одна з основ якісного відпуску. Навіть правильно підібраний режим не дасть передбачуваного результату, якщо фактична температура деталі істотно відрізняється від необхідної.
У професійній термообробці температуру контролюють за допомогою термопар, електронних контролерів та систем автоматичного регулювання печі.
Важливо розрізняти температуру, яку показує контролер, і фактичну температуру в робочій зоні та самої деталі.
Для читача важливо розуміти просту річ: напис «180 °C» на регуляторі печі ще не є доказом того, що весь клинок точно отримав 180 °C. Якість контролю залежить від розташування датчика, калібрування, стабільності печі та правильності всього технологічного процесу.
Чим вимірюють температуру
Для термічної обробки використовують різні типи температурних датчиків, найпоширенішими з яких є термопари.
Вони перетворюють різницю температур на електричний сигнал, який може використовувати контролер печі.
Що таке термопара
Термопара складається з провідників із різних металів або сплавів, з'єднаних у вимірювальній точці.
При зміні температури виникає електричний сигнал, який можна використати для визначення температури.
Контролер печі
Сучасні термічні печі можуть автоматично підтримувати задану температуру.
Контролер отримує сигнал від датчика та регулює нагрівальні елементи, намагаючись утримувати задане значення.
Чому температура не є абсолютно сталою
Навіть якісна піч не обов'язково підтримує температуру з математичною точністю до десятих часток градуса.
Під час роботи можливі невеликі коливання навколо заданого значення.
Температурна однорідність печі
Важливо не тільки те, яку температуру показує один датчик, а й наскільки рівномірно прогрівається робочий простір печі.
У різних зонах можуть існувати температурні відмінності.
Чому розташування датчика має значення
Датчик, розташований біля нагрівального елемента, може показувати температуру, яка відрізняється від температури в іншій частині робочої камери.
Тому конструкція печі та правильне розташування термопари мають безпосереднє значення для точності процесу.
Температура повітря і температура деталі
Під час нагрівання клинка його температура може відставати від температури середовища в печі.
Чим більша маса деталі та чим відрізняється її товщина, тим важливішим стає час, необхідний для вирівнювання температури.
Що таке витримка
Витримка — це час, протягом якого деталь перебуває при необхідній температурі в умовах заданого технологічного процесу.
Вона потрібна для того, щоб теплова та структурна рівновага відповідали вимогам конкретного режиму.
Чому не можна просто поставити таймер
Якщо відлік часу почати одразу після ввімкнення нагріву, це не означає, що весь клинок уже досяг необхідної температури.
Тому в технологічному процесі важливо розрізняти час нагрівання та необхідну витримку при робочій температурі.
Калібрування обладнання
Вимірювальні системи можуть мати похибку, тому професійне обладнання потребує періодичної перевірки та калібрування.
Це дозволяє переконатися, що показання температурного датчика відповідають реальному значенню в межах допустимої похибки.
Чому калібрування важливе для ножових сталей
Якщо контролер систематично показує температуру нижчу або вищу за фактичну, весь режим відпуску може зміщуватися.
Для складних високолегованих сталей це може мати особливе значення.
Термометр не замінює технологію
Навіть дуже точний датчик не зробить неправильний режим правильним.
Спочатку визначається технологічний режим конкретної сталі, а вже потім обладнання повинно забезпечити його точне виконання.
Контроль температури під час подвійного відпуску
Якщо технологія передбачає два або більше циклів, кожен із них повинен виконуватися за відповідними параметрами.
Не можна вважати, що після першого циклу точність другого вже не має значення.
Побутова духовка та професійна піч
Побутова духовка може використовуватися для деяких нескладних операцій, але її температурний контроль, рівномірність нагрівання та точність датчика можуть бути значно менш передбачуваними, ніж у спеціалізованого обладнання.
Для дорогих високолегованих сталей професійне обладнання дає значно кращий контроль процесу.
Чому показання дисплея — не вся інформація
Цифра на дисплеї показує значення, яке отримує система вимірювання.
Для оцінки процесу також важливі стабільність температури, однорідність робочої зони, стан датчика та відповідність обладнання технологічному режиму.
Контроль температури та повторюваність
Однією з головних переваг професійної термообробки є можливість багаторазово повторити один і той самий режим.
Це особливо важливо у серійному виробництві ножів, де всі клинки повинні мати максимально близькі характеристики.
Запис параметрів термообробки
У професійному виробництві можуть зберігатися записи температурних циклів та інших параметрів процесу.
Такі дані допомагають контролювати повторюваність і виявляти відхилення.
Що означає хороший температурний контроль
Це поєднання правильно підібраного режиму, відповідного обладнання, справних датчиків, стабільного нагріву та контролю фактичних параметрів процесу.
Саме така система дозволяє реалізувати потенціал конкретної ножової сталі.
Якісний контроль температури — це не просто цифра на дисплеї печі. Важливі точність датчика, його розташування, температурна однорідність печі, час витримки, калібрування та повторюваність усього процесу.
Покупцеві не обов'язково знати тип термопари чи модель печі. Значно важливіше, щоб виробник використовував контрольовану термообробку, знав точний режим конкретної сталі та перевіряв результат на готових клинках.
Точність відпуску починається з точного контролю температури. Професійне обладнання, справні датчики та контроль технологічного циклу дозволяють отримувати стабільні властивості ножової сталі від клинка до клинка.
31. Як контролюють якість відпуску
Якість відпуску визначається не одним показником, а сукупністю параметрів термообробки та властивостей готового клинка. Важливо не тільки досягти певної твердості, а й переконатися, що сталь отримала передбачений технологічний режим.
Контроль може включати перевірку температурного циклу, часу витримки, кількості відпусків та фактичної твердості готової деталі.
Для відповідальних інструментів додатково можуть застосовуватися металографічні та інші спеціальні методи дослідження.
Нормальний показник HRC — це важлива ознака, але не повна гарантія правильної термообробки. Якість відпуску оцінюють у контексті всього технологічного процесу: сталь, гартування, температура, витримка, кількість циклів та кінцеві властивості.
Контроль температурного режиму
Перший рівень контролю — перевірка того, що піч або інше обладнання дійсно працює в межах заданого температурного режиму.
Для цього використовують температурні датчики та системи автоматичного регулювання.
Контроль часу витримки
Температура без часу не визначає повністю результат відпуску.
Тому контролюють також тривалість перебування клинка при заданій температурі відповідно до технологічного режиму конкретної сталі.
Контроль кількості циклів
Якщо виробник сталі рекомендує подвійний або багаторазовий відпуск, контролюють виконання кожного циклу.
Пропуск одного з передбачених етапів може змінити кінцевий структурний стан матеріалу.
Вимірювання твердості HRC
HRC — один із найпрактичніших способів перевірити результат термообробки.
Вимірювання дозволяє визначити, чи відповідає фактична твердість очікуваному діапазону для конкретної сталі та її призначення.
Чому HRC не є повним тестом
Однакова твердість може відповідати різним мікроструктурним станам.
Тест твердості не показує безпосередньо розмір зерна, розподіл карбідів, кількість залишкового аустеніту або внутрішні напруження.
Чому важливо правильно вимірювати твердість
Результат вимірювання залежить від приладу, стану поверхні, товщини деталі та правильності проведення тесту.
Тому професійний контроль передбачає використання справного та належним чином перевіреного обладнання.
Контроль декількох клинків
У серійному виробництві перевірка декількох деталей дозволяє оцінити повторюваність процесу.
Якщо всі клинки мають близькі показники твердості, це свідчить про стабільність технології, хоча саме по собі не доводить ідеальність усієї мікроструктури.
Контроль поверхні
Після термообробки також оцінюють стан поверхні клинка.
Наявність окалини, слідів окиснення або зневуглецювання може вимагати окремої оцінки та механічного видалення поверхневого шару.
Металографічний контроль
Для поглибленого контролю можна досліджувати мікроструктуру сталі.
Металографія дозволяє побачити структуру матриці, карбідну фазу та інші особливості, які неможливо визначити простим вимірюванням HRC.
Контроль залишкового аустеніту
Для окремих складнолегованих сталей може бути важливо визначати кількість залишкового аустеніту.
Для цього існують спеціальні методи дослідження, зокрема рентгенівський фазовий аналіз.
Контроль геометрії
Термообробка може супроводжуватися деформаціями.
Тому після гартування та відпуску перевіряють прямолінійність клинка та відповідність його геометрії заданим параметрам.
Контроль ріжучої кромки
Для готового ножа важливі також геометрія спусків, товщина кромки та кут заточування.
Ці параметри не є безпосереднім тестом відпуску, але саме вони визначають, як отримана після термообробки сталь працюватиме у реальному ножі.
Технологічна документація
Професійний процес може передбачати запис температурних циклів, часу витримки, параметрів охолодження та результатів контролю твердості.
Це дозволяє не покладатися лише на пам'ять оператора та забезпечує повторюваність виробництва.
Порівняння з еталонним режимом
Отримані результати порівнюють із рекомендованими параметрами конкретної марки сталі.
Якщо фактична твердість або інші характеристики суттєво відрізняються від очікуваних, технологічний процес потребує перевірки.
Що роблять при відхиленні HRC
Відхилення твердості не означає автоматично, що проблема саме у відпуску.
Причиною можуть бути особливості вихідного матеріалу, аустенізації, гартування, залишкового аустеніту або самого процесу відпуску.
Контроль після завершення всіх циклів
Кінцеву твердість доцільно оцінювати після завершення повного передбаченого циклу термообробки.
Проміжний результат після першого етапу не обов'язково відповідає властивостям готового клинка.
Чому стабільність важливіша за одиничний результат
Один клинок із хорошим HRC ще не характеризує весь виробничий процес.
Для серійного виробництва важливо отримувати стабільний результат на всій партії.
Якість відпуску та реальна експлуатація
Навіть правильно виконаний відпуск не компенсує неправильну геометрію або використання ножа не за призначенням.
Термообробка є фундаментом властивостей сталі, але кінцеву поведінку ножа формує вся конструкція.
Якість відпуску контролюють комплексно. Температурний цикл, час витримки, кількість циклів і фактична твердість — базові параметри, а для складних сталей за потреби застосовують додаткові методи дослідження.
Найкорисніший показник, який покупець реально може отримати від виробника, — достовірна інформація про марку сталі та фактичну твердість готового ножа. Якщо виробник також може пояснити свій підхід до термообробки, це додатковий плюс.
Правильний відпуск підтверджується не одним показником, а стабільним технологічним процесом та контрольованими властивостями готової сталі. HRC є важливим інструментом контролю, але не замінює повної оцінки термообробки.
32. Чи можна виконати відпуск у домашніх умовах
Технічно відпуск сталі можна виконувати в домашніх умовах, але якість результату залежить від точності контролю температури, часу та стану обладнання.
Для простих сталей і нескладних завдань домашня термообробка може бути практичною. Однак зі зростанням складності сталі вимоги до точності стають значно вищими.
Особливо обережно потрібно ставитися до дорогих високолегованих та порошкових сталей, для яких виробник може передбачати вузькі температурні режими, подвійний відпуск, субнульову обробку або вторинне тверднення.
Домашній відпуск можливий, але питання полягає не в самому факті нагрівання сталі, а в тому, наскільки точно можна контролювати процес. Для дорогого клинка експеримент із неперевіреною духовкою може бути значно дорожчим за професійну термообробку.
Що потрібно для домашнього відпуску
Мінімально потрібне обладнання повинно дозволяти стабільно нагрівати деталь до заданої температури та витримувати її протягом необхідного часу.
Також важливо мати можливість контролювати температуру, а не покладатися лише на приблизне положення регулятора.
Побутова духовка
Для деяких простих режимів побутова духовка може використовуватися як джерело тепла.
Але показання її штатного регулятора не завжди точно відповідають фактичній температурі всередині камери.
Чому потрібен окремий контроль температури
Духовка може мати температурні коливання та нерівномірність прогрівання.
Тому для відповідальної термообробки корисно мати незалежний температурний контроль із датчиком, придатним для відповідного діапазону.
Точність важливіша за назву обладнання
Дороге обладнання саме по собі не гарантує якісний результат.
Важливіше, щоб фактична температура, час та послідовність операцій відповідали технології конкретної сталі.
Чи можна відпускати прості вуглецеві сталі вдома
Для деяких простих вуглецевих сталей домашній відпуск може бути цілком реальним, якщо відомий точний режим та є можливість достатньо точно його підтримувати.
Однак навіть у цьому випадку не варто нехтувати вимірюванням температури.
А як щодо нержавіючих сталей
Нержавіючі ножові сталі дуже різноманітні.
Частина з них потребує температур і режимів, які значно складніше реалізувати в побутовому обладнанні. Для таких матеріалів професійна термообробка часто є більш надійним рішенням.
Домашній відпуск порошкових сталей
Порошкова технологія сама по собі не визначає режим відпуску.
Кожна конкретна порошкова сталь має власний склад і рекомендований режим термообробки. Тому для дорогих порошкових клинків особливо важливо дотримуватися технічної документації виробника.
Що робити, якщо сталь невідома
Невідому сталь не варто термообробляти за випадковою температурою.
Без знання марки неможливо достовірно визначити оптимальний режим аустенізації, гартування та відпуску.
Чому інтернет-рецепти небезпечні
У мережі можна знайти багато схем на кшталт «поставте духовку на певну температуру на одну годину».
Такий рецепт може бути придатним для однієї сталі та непридатним для іншої.
Відпуск після професійного гартування
Якщо клинок уже був професійно загартований, наступний відпуск також повинен відповідати технології саме цієї сталі.
Особливо небезпечно експериментувати з температурою, якщо немає можливості перевірити результат за HRC.
Що таке побутова похибка
Духовка може циклічно вмикати та вимикати нагрів, через що температура коливається навколо заданого значення.
Для простого режиму це може бути прийнятно, але для складних сталей контроль може бути недостатнім.
Важливість рівномірного прогрівання
Клинок повинен отримати необхідний температурний режим по всій деталі.
Якщо одна його частина значно холодніша або гарячіша, фактичний результат може відрізнятися від очікуваного.
Скільки часу тримати ніж у печі
Універсальної відповіді немає.
Час витримки залежить від сталі, товщини деталі, обладнання та конкретної технології. Його потрібно брати з перевіреного режиму для конкретної марки.
Чи потрібно робити подвійний відпуск
Якщо технологія конкретної сталі передбачає два цикли, їх потрібно виконувати обидва.
Якщо ж виробник сталі рекомендує один цикл, немає підстав вважати, що додатковий відпуск автоматично покращить результат.
Домашній контроль HRC
Побутовий майстер може виконати сам процес відпуску, але перевірити його результат без відповідного обладнання складніше.
Тому для відповідальних ножів корисно мати доступ до професійного вимірювання твердості.
Коли краще звернутися до професіоналів
Професійну термообробку доцільно обирати для дорогих порошкових сталей, складних інструментальних матеріалів, великих або тонких клинків та випадків, коли потрібні точно контрольовані характеристики.
Домашній відпуск як навчальний процес
Для навчання домашня термообробка може бути корисною, якщо майстер розуміє обмеження свого обладнання та працює з відомим матеріалом.
Найкращий підхід — спочатку перевірити процес на тестових заготовках, а не ризикувати готовим дорогим клинком.
Безпека
Під час нагрівання сталі необхідно враховувати високу температуру деталей, ризик опіків, пожежі та особливості роботи електричного обладнання.
Клинок після нагрівання потрібно переміщувати відповідними інструментами та не торкатися його без захисту.
Головний критерій домашнього відпуску
Головне питання не «чи можна це зробити вдома», а «чи можу я забезпечити необхідну точність саме для цієї сталі?»
Якщо відповідь позитивна — домашній процес можливий. Якщо ні — професійна термообробка є значно надійнішим варіантом.
Домашній відпуск можливий, але його якість визначає точність контролю процесу. Для простих сталей це може бути доступним рішенням, а для складних порошкових та високолегованих матеріалів професійне обладнання часто дає значно передбачуваніший результат.
Якщо ви купуєте готовий ніж, не варто оцінювати його якість за тим, де саме виробник виконував відпуск. Важливіше, чи використовувався правильний режим для конкретної сталі та чи підтверджується результат фактичною твердістю та стабільною поведінкою клинка.
Відпуск можна виконувати навіть у домашніх умовах, але тільки за умови достатнього контролю температури та чіткого розуміння властивостей конкретної сталі. Для складних і дорогих ножових матеріалів професійна термообробка залишається найбільш передбачуваним рішенням.
33. Типові помилки під час відпуску
Відпуск здається простішим етапом термообробки, ніж гартування, але саме тут також можна отримати серйозні помилки. Найчастіше вони пов'язані з неправильною температурою, недостатньою витримкою, відсутністю контролю температури або використанням режиму, який не відповідає конкретній сталі.
Особливо небезпечним є підхід, коли майстер орієнтується на загальне правило замість технічної документації конкретної марки сталі.
Для сучасних високолегованих та порошкових сталей це може мати особливо велике значення.
Більшість помилок під час відпуску виникає не через складність самої операції, а через недооцінку її значення. Відпуск — це повноцінний технологічний етап, а не просто «потримати загартований клинок у печі».
Помилка №1 — відсутність точного режиму
Найбільш фундаментальна помилка — виконувати відпуск без розуміння того, який режим потрібен конкретній сталі.
Без знання марки сталі неможливо надійно визначити оптимальну температуру, час та кількість циклів.
Помилка №2 — копіювання режиму іншої сталі
Навіть сталі з близькими характеристиками можуть мати різну металургійну поведінку.
Тому режим, який добре працює для однієї марки, не можна автоматично переносити на іншу.
Помилка №3 — орієнтація лише на HRC
Майстер може намагатися отримати певне значення твердості та змінювати температуру відпуску лише за показаннями твердоміра.
Але однакова HRC не гарантує однакової мікроструктури або механічних властивостей.
Помилка №4 — занадто низька температура
Надто низький відпуск може не забезпечити необхідного зменшення внутрішніх напружень та стабілізації загартованої структури.
При цьому клинок може зберегти дуже високу твердість, що іноді створює хибне враження про високу якість термообробки.
Помилка №5 — надмірно висока температура
Якщо температура перевищує передбачений режим, сталь може отримати інший баланс властивостей або небажані структурні зміни.
Для сталей із вторинним твердненням залежність може бути особливо складною.
Помилка №6 — недостатня витримка
Досягнення заданої температури не означає автоматично завершення відпуску.
Потрібен відповідний час витримки, який залежить від конкретної сталі, товщини деталі та технології.
Помилка №7 — надмірна витримка
Занадто тривале перебування при температурі також не є універсально корисним.
Воно може посилити структурні зміни та призвести до відхилення від запланованих властивостей.
Помилка №8 — пропуск другого відпуску
Якщо технологія сталі передбачає подвійний відпуск, виконання лише одного циклу змінює весь передбачений режим.
Особливо важливо це для окремих високолегованих інструментальних сталей.
Помилка №9 — неправильний контроль температури
Орієнтація тільки на штатний регулятор побутової печі може бути недостатньо точною.
Фактична температура в робочій зоні може відрізнятися від показання регулятора.
Помилка №10 — відсутність перевірки обладнання
Навіть якісний температурний датчик може мати похибку або з часом потребувати перевірки.
Для відповідальної термообробки важлива справність і стабільність усієї системи контролю.
Помилка №11 — неправильний відлік часу
Іноді час витримки рахують від моменту встановлення клинка в холодну піч або від початку нагрівання.
Це не обов'язково відповідає технологічній витримці при фактичній робочій температурі.
Помилка №12 — ігнорування температурної однорідності
У великій або нерівномірно прогрітій камері різні частини клинка можуть отримувати різну температуру.
Це може впливати на повторюваність результату.
Помилка №13 — неправильна послідовність термообробки
Для деяких сталей між гартуванням та відпуском можуть бути передбачені додаткові етапи, наприклад субнульова обробка.
Зміна послідовності може змінити результат.
Помилка №14 — ігнорування залишкового аустеніту
Для окремих високолегованих сталей залишковий аустеніт є важливим фактором термообробки.
Якщо технологія передбачає спеціальну роботу з ним, цей етап не можна просто виключати.
Помилка №15 — спроба отримати максимальну твердість
Максимальний HRC не завжди відповідає оптимальному ножу.
Для практичної експлуатації важливий баланс твердості, в'язкості, зносостійкості та геометрії.
Помилка №16 — відсутність контролю готового клинка
Після термообробки бажано перевірити фактичну твердість та стан клинка.
Без контролю майстер не може достовірно оцінити, чи відповідає результат запланованому режиму.
Помилка №17 — спроба виправити серйозний дефект відпуском
Відпуск не може автоматично усунути тріщини, значне зневуглецювання або серйозні дефекти, отримані під час попередніх етапів.
У таких випадках потрібен аналіз причини проблеми.
Помилка №18 — надмірне експериментування з готовим ножем
Якщо клинок уже має невідому історію термообробки, багаторазове нагрівання без чіткого режиму може лише ускладнити ситуацію.
Особливо ризиковано експериментувати з дорогими порошковими сталями.
Помилка №19 — нехтування геометрією
Термообробка та геометрія клинка взаємопов'язані.
Дуже тонка кромка, асиметричний клинок або різкі переходи можуть бути більш чутливими до термічних та структурних напружень.
Помилка №20 — відсутність повторюваності
Якщо кожен клинок обробляється за «пам'яттю майстра», без контролю температури та часу, характеристики різних ножів можуть відрізнятися.
Для серійного виробництва це особливо небажано.
Головні помилки відпуску — неправильна температура, час, кількість циклів, відсутність контролю та використання чужого режиму. Для складних сталей навіть невелике відхилення від рекомендованої технології може змінити кінцеві властивості.
Не потрібно вимагати від виробника десятки технологічних параметрів. Для покупця значно важливіше, щоб виробник чітко знав марку сталі, використовував відповідний режим термообробки та міг підтвердити фактичну твердість готового ножа.
Якісний відпуск — це контрольований технологічний процес, а не приблизне нагрівання сталі. Найкращий захист від помилок — точний режим для конкретної сталі, справне обладнання та перевірка результату.
34. Чи можна повторно відпустити ніж
Так, ніж можна повторно відпустити, але можливість і доцільність цього залежать від його сталі та попередньої термообробки.
Повторний відпуск є нормальною технологічною операцією для багатьох сталей, особливо якщо виробник конкретного матеріалу передбачає два або більше циклів.
Однак повторний відпуск не слід розглядати як універсальний спосіб виправлення будь-якої помилки.
Важливо розділяти два різні поняття: повторний відпуск за правильною технологією та спробу «переробити» невдалий клинок навмання. Перше є нормальною частиною технології, друге може погіршити ситуацію.
Що таке повторний відпуск
Повторний відпуск — це ще один контрольований цикл нагрівання, витримки та охолодження після попереднього відпуску.
Він може бути передбачений технологією конкретної сталі або застосовуватися для корекції певного режиму, якщо це технічно допустимо.
Подвійний відпуск — це нормальна практика
Для деяких ножових та інструментальних сталей два цикли відпуску є штатною частиною термообробки.
Другий цикл виконується не тому, що перший був «невдалим», а тому, що після першого циклу структура сталі може продовжувати змінюватися.
Чому другий цикл може бути потрібен
Причиною можуть бути залишковий аустеніт, вторинне тверднення або необхідність стабілізації структури після першого відпуску.
Конкретна причина залежить від марки сталі.
Чи можна зробити третій відпуск
Для деяких сталей технологія справді може передбачати кілька циклів.
Але додатковий цикл без технологічної необхідності не означає автоматичного покращення ножа.
Що відбувається з твердістю при повторному відпуску
Результат залежить від температури, часу, кількості попередніх циклів та конкретної сталі.
Повторний відпуск може ще більше змінити твердість, але для деяких високолегованих сталей поведінка може бути складнішою через вторинне тверднення.
Якщо ніж недостатньо відпустили
Якщо проблема справді полягає в недостатньому відпуску, правильно підібраний додатковий цикл може допомогти зменшити внутрішні напруження та привести структуру ближче до необхідного стану.
Але спочатку потрібно встановити, що проблема саме в недостатньому відпуску.
Якщо ніж був перевідпущений
Якщо клинок отримав надмірну температуру та втратив частину необхідної твердості, повторний відпуск при ще нижчій температурі не повертає автоматично попередній структурний стан.
Залежно від причини може знадобитися повний цикл термообробки, а іноді відновлення вже недоцільне.
Якщо проблема виникла під час гартування
Повторний відпуск не може виправити всі дефекти гартування.
Тріщини, сильне зневуглецювання, значний перегрів або неправильна початкова структура можуть потребувати повного перезапуску термообробки або бракування деталі.
Повторний відпуск і тріщини
Відпуск може зменшити внутрішні напруження, але вже наявна тріщина нікуди не зникає.
Тому не можна використовувати повторний відпуск як спосіб «лікування» механічного руйнування сталі.
Повторний відпуск і геометрія
Додатковий нагрів може впливати на геометричну стабільність деталі.
Для тонких або складних клинків важливо контролювати можливі деформації.
Чи можна повторно відпустити готовий ніж
Теоретично так, якщо конструкція ножа та матеріали дозволяють нагрівання.
Але готовий ніж може містити руків'я, клеї, декоративні матеріали або інші компоненти, які не розраховані на температуру термообробки.
Чому руків'я може стати проблемою
Деревина, стабілізовані матеріали, полімери, клеї та деякі елементи фурнітури можуть пошкодитися або змінити властивості при нагріванні.
Тому повторну термообробку готового ножа зазвичай розглядають для самого клинка, а не для повністю зібраного виробу.
Чи можна відпускати клинок без демонтажу руків'я
Це залежить від конструкції та матеріалів ножа.
Для відповідальної термообробки краще працювати з окремим клинком, якщо технологія передбачає нагрівання до температур, які можуть пошкодити руків'я або клейові з'єднання.
Як зрозуміти, чи потрібен повторний відпуск
Спочатку потрібно встановити причину проблеми.
Корисними можуть бути дані про марку сталі, попередній режим термообробки та фактичну твердість. Для складних випадків може знадобитися додаткове дослідження.
Чи потрібно після повторного відпуску перевіряти HRC
Так, якщо є можливість.
Порівняння твердості до та після термообробки дозволяє оцінити, як змінився результат.
Але HRC знову ж таки не все показує
Навіть правильне значення твердості не гарантує повного відновлення оптимальної мікроструктури.
Для відповідальних деталей важливими можуть бути й інші методи контролю.
Повторний відпуск дорогих порошкових сталей
Для складних порошкових сталей особливо важливо не експериментувати з режимом без технічної документації.
Їхня поведінка може включати залишковий аустеніт, вторинне тверднення та складну карбідну систему.
Коли краще повністю перезагартувати клинок
Якщо причина проблеми пов'язана не лише з відпуском, а з неправильним гартуванням або іншою серйозною помилкою, може знадобитися повний цикл термообробки.
Таке рішення повинен приймати фахівець, який розуміє властивості конкретної сталі.
Чи можна повторний відпуск виконати вдома
Якщо відомий точний режим та є достатньо точне обладнання, технічно це можливо.
Але для дорогого клинка без знання його попередньої термообробки домашній експеримент може бути невиправданим ризиком.
Головний принцип
Спочатку визначити причину — потім вибирати спосіб корекції.
Не кожна проблема ножа пов'язана з відпуском, тому бездумне повторне нагрівання може не вирішити проблему.
Повторний відпуск є нормальною технологічною операцією, але не універсальним ремонтом невдалої термообробки. Він може допомогти при недостатньому відпуску, якщо правильно підібраний режим, але не усуває тріщини чи серйозні дефекти гартування.
Якщо готовий ніж має підозріло крихку кромку або інші проблеми, не варто самостійно повторно нагрівати його без знання марки сталі та попередньої термообробки. Для цінного ножа правильніше спочатку провести діагностику та виміряти твердість.
Повторний відпуск може бути цілком штатною частиною термообробки або способом корекції недостатнього відпуску, але лише за правильного режиму. Якщо проблема виникла ще під час гартування, простого повторного відпуску може бути недостатньо.
35. Як відпуск впливає на ріжучу кромку
Ріжуча кромка — найбільш навантажена та найчутливіша частина ножа. Саме тому кінцевий результат термообробки особливо добре проявляється на її поведінці під час роботи.
Відпуск змінює твердість, внутрішні напруження та структурний стан сталі. У результаті змінюється і здатність тонкої кромки протистояти заминанню, сколюванню та поступовому зношуванню.
Але важливо пам'ятати: поведінка кромки визначається не лише відпуском. На неї одночасно впливають марка сталі, гартування, твердість, геометрія клинка, товщина за ріжучою кромкою, кут заточування та характер роботи.
Не можна говорити: «хороший відпуск гарантує ідеальну кромку». Правильний відпуск створює необхідний структурний фундамент, але остаточну поведінку кромки формує вся система — сталь, термообробка, геометрія та умови експлуатації.
Що відбувається з кромкою після гартування
Після гартування сталь може мати дуже високу твердість, але водночас значні внутрішні напруження.
Для тонкої кромки такий стан може бути небажаним, якщо він не відповідає призначенню ножа.
Роль відпуску
Відпуск дозволяє керовано змінити загартовану структуру та зменшити внутрішні напруження.
Завдяки цьому кромка може отримати більш стабільне співвідношення твердості та опору руйнуванню.
Твердість і заминання кромки
Зминання відбувається тоді, коли метал ріжучої кромки пластично деформується під навантаженням.
Вища твердість за інших однакових умов зазвичай підвищує опір такій деформації.
Але надмірна твердість не означає автоматично кращу кромку, оскільки важливе також її протистояння сколюванню та тріщиноутворенню.
Відпуск і сколювання
Сколювання — це вже не пластична деформація, а локальне руйнування частини кромки.
Якщо структура сталі має недостатню в'язкість для конкретного навантаження, ризик сколів може зростати.
Чому тонка кромка особливо вимоглива
Чим тонша ріжуча кромка, тим менший запас матеріалу залишається для сприйняття локального навантаження.
Тому тонка геометрія потребує відповідного балансу твердості та в'язкості.
Чи потрібно завжди зменшувати твердість
Ні.
Мета відпуску — не зробити сталь якомога м'якшою, а отримати потрібні властивості для конкретного ножа.
Для ножа, який переважно виконує чисте різання, може бути доцільним вищий рівень твердості, ніж для ножа, який зазнає ударних навантажень.
Відпуск і утримання гостроти
Здатність ножа довго залишатися гострим залежить від опору ріжучої кромки зношуванню та деформації.
Відпуск впливає на твердість матриці та її структурний стан, а отже, може змінювати практичне утримання кромки.
Але сталь важливіша за одну цифру HRC
Дві сталі з однаковою твердістю можуть мати різну карбідну структуру та різну зносостійкість.
Тому однаковий HRC не означає однакове утримання гостроти.
Геометрія кромки
Кут заточування та товщина кромки мають величезне значення.
Навіть дуже якісно термооброблена сталь може пошкоджуватися, якщо її використати в геометрії, яка не відповідає умовам роботи.
Відпуск і мікросколи
Мікросколи можуть виникати через поєднання високої твердості, недостатньої в'язкості, несприятливої мікроструктури або надмірного навантаження.
Тому поява сколів не є автоматичним доказом неправильної термообробки.
Відпуск і стабільність гостроти
Правильно підібраний режим дозволяє кромці стабільніше працювати під передбаченим навантаженням.
Якщо баланс властивостей невдалий, кромка може або швидко заминатися, або легко сколюватися.
Високозносостійкі сталі
У високозносостійких сталях велику роль відіграють тверді карбіди.
Вони сприяють тривалому утриманню кромки, але одночасно роблять структуру складнішою та можуть впливати на в'язкість.
Високовуглецеві сталі
Високий вміст вуглецю дозволяє отримувати високу твердість, але правильний режим відпуску необхідний для формування придатного до роботи структурного стану.
Порошкові сталі
У порошкових сталях важливими є не тільки твердість матриці, а й тонка та рівномірна карбідна структура.
Тому їхня ріжуча кромка може демонструвати дуже високе утримання гостроти за правильної термообробки.
Чому одна сталь може поводитися по-різному
Одна й та сама марка сталі може мати різну поведінку залежно від термообробки, фактичної твердості та геометрії.
Саме тому назва сталі не дає повної характеристики готового ножа.
Що відбувається при надмірному відпуску
Якщо твердість знижується нижче оптимального для конкретного ножа рівня, кромка може легше деформуватися під навантаженням.
Це може проявлятися у швидшому заминанні або втраті робочої геометрії.
Що відбувається при недостатньому відпуску
Якщо загартована структура недостатньо відпущена, внутрішні напруження та надмірна крихкість можуть стати проблемою.
Для тонкої кромки це може збільшувати ризик сколів при невідповідному навантаженні.
Ріжуча кромка як практичний тест
Поведінка кромки під час роботи може дати корисну інформацію про баланс властивостей ножа, але не може замінити професійний контроль термообробки.
Один і той самий симптом може мати кілька причин.
Відпуск безпосередньо впливає на те, як ріжуча кромка поводиться під навантаженням. Занадто м'яка кромка може заминатися, а надмірно тверда та недостатньо відпущена — бути більш схильною до сколів. Оптимальним є баланс.
Якщо вам потрібен ніж із дуже тонкою ріжучою кромкою, важливо оцінювати не тільки твердість сталі, а й її в'язкість, геометрію та призначення. Високий HRC сам по собі не гарантує стійкої кромки.
Правильний відпуск допомагає сформувати ріжучу кромку, яка відповідає своєму призначенню. Хороша кромка повинна не тільки бути твердою, а й витримувати реальні навантаження без надмірного заминання або сколювання.
36. Як відпуск впливає на довговічність ножа
Довговічність ножа — це здатність зберігати працездатність протягом тривалого часу без критичного пошкодження або неприйнятної втрати робочих властивостей.
Відпуск впливає на довговічність через зміну твердості, в'язкості, внутрішніх напружень та стабільності структури сталі.
Проте довговічність ніколи не визначається тільки термообробкою. Важливі також конструкція ножа, геометрія клинка, якість сталі, спосіб заточування та умови експлуатації.
Довговічний ніж — це не обов'язково ніж із максимальною твердістю. Для реального ресурсу важливі стабільна структура та правильний баланс властивостей, який відповідає навантаженню.
Що визначає ресурс ножа
На ресурс впливають:
- марка та склад сталі;
- якість гартування;
- режим відпуску;
- фактична твердість;
- в'язкість;
- геометрія клинка;
- товщина ріжучої кромки;
- кут заточування;
- умови експлуатації.
Чому внутрішні напруження важливі
Залишкові напруження після гартування можуть негативно впливати на стабільність загартованої деталі.
Відпуск зменшує ці напруження та переводить сталь у більш стабільний робочий стан.
Довговічність і тріщини
Для ножа особливо небезпечним є поширення тріщин від локального пошкодження кромки.
Правильно підібраний баланс твердості та в'язкості допомагає зменшити ризик руйнування при передбачених навантаженнях.
Довговічність і сколи
Скол кромки не завжди означає, що ніж зламаний, але велика кількість сколів поступово змінює геометрію ріжучої частини.
Якщо сталь має відповідну в'язкість, кромка краще переносить локальні навантаження без значних пошкоджень.
Довговічність і заминання
Надто м'яка для конкретного призначення кромка може постійно деформуватися.
У такому випадку ніж може залишатися фізично цілим, але швидко втрачати ефективність різання.
Твердість і ресурс
Вища твердість часто допомагає кромці довше протистояти пластичній деформації та зношуванню.
Але підвищення твердості має сенс лише в межах, які відповідають конкретній сталі, геометрії та навантаженню.
В'язкість і ресурс
В'язкість визначає здатність матеріалу протистояти тріщиноутворенню та руйнуванню.
Для ножа, який може отримувати ударні навантаження, вона може бути не менш важливою за твердість.
Висока твердість — довгий ресурс?
Не обов'язково.
Дуже твердий клинок може чудово працювати в умовах чистого різання, але бути менш придатним до грубих ударних навантажень.
Тому ресурс потрібно оцінювати щодо конкретного способу використання.
Відпуск і стабільність властивостей
Правильний відпуск допомагає отримати більш стабільний структурний стан сталі.
Це важливо для того, щоб властивості клинка не залежали від небажаних подальших структурних перетворень.
Залишковий аустеніт і довговічність
Для деяких високолегованих сталей надмірна кількість нестабільного залишкового аустеніту може бути небажаною.
Його подальші перетворення можуть впливати на стабільність структури та властивості матеріалу.
Вторинне тверднення та довговічність
Для окремих інструментальних сталей вторинне тверднення дозволяє отримувати високий рівень твердості після спеціального режиму відпуску.
Але навіть тут необхідно враховувати в'язкість та інші характеристики сталі.
Геометрія може бути важливішою за різницю в HRC
Два ножі з однакової сталі та близькою твердістю можуть мати різний ресурс через різну геометрію.
Дуже тонка кромка може різати ефективніше, але водночас бути більш вимогливою до умов експлуатації.
Кут заточування
Менший кут створює тоншу ріжучу геометрію, яка може забезпечувати чудову ефективність різання.
Але за інших однакових умов така кромка має менше матеріалу для підтримки та може бути більш чутливою до неправильного навантаження.
Призначення ножа
Кухонний, мисливський, туристичний, робочий або спеціалізований ніж мають різні умови експлуатації.
Тому оптимальний баланс властивостей сталі також може відрізнятися.
Довговічність та правильне використання
Навіть чудово термооброблена сталь може бути пошкоджена неправильним використанням.
Ніж не повинен використовуватися як викрутка, зубило або інший інструмент, якщо його конструкція для цього не призначена.
Догляд також впливає на ресурс
Корозія, волога, агресивні середовища та неправильне зберігання можуть скорочувати строк служби ножа незалежно від якості відпуску.
Заточування і ресурс
Неправильне заточування може перегрівати тонку кромку або змінювати її геометрію.
Тому навіть після якісної термообробки важливо правильно обирати абразив і контролювати процес заточування.
Як термообробка впливає на реальний ресурс
Правильний режим дозволяє сталі працювати у межах властивостей, для яких вона була розроблена.
Неправильний режим може зробити клинок або надмірно крихким, або недостатньо твердим для його призначення.
Чому ресурс не вимірюється однією цифрою
Неможливо сказати, що ніж із певною твердістю гарантовано прослужить певну кількість років або виконає певну кількість різів.
Ресурс залежить від матеріалу, навантаження, геометрії та умов використання.
Правильний баланс
Мета термообробки — не отримати максимальне значення одного показника, а створити збалансований матеріал для конкретного завдання.
Саме тому хороший ніж повинен оцінюватися як цілісна конструкція.
Відпуск підвищує передбачуваність і стабільність роботи сталі, але довговічність ножа формується комплексно. Твердість, в'язкість, геометрія, термообробка та умови експлуатації повинні відповідати одне одному.
Якщо ви хочете довговічний ніж, не орієнтуйтеся лише на максимальний HRC. Для реального ресурсу важливі правильна термообробка, відповідна геометрія та вибір сталі під конкретні умови роботи.
Відпуск є одним із ключових етапів, який перетворює загартовану сталь на стабільний робочий матеріал. Довговічність ножа виникає тоді, коли твердість, в'язкість, мікроструктура та геометрія працюють як єдина система.
37. Як покупцеві зрозуміти, що сталь правильно відпущена
Покупець ножа не може безпосередньо побачити мікроструктуру сталі або перевірити, наскільки правильно був виконаний режим відпуску. Це технологічний процес, який відбувається всередині матеріалу. Саме тому оцінювати якість відпуску потрібно не за зовнішнім виглядом клинка, а за сукупністю технічних та практичних ознак.
📌 Редакційна примітка Knife.net.ua: Правильний відпуск неможливо достовірно визначити «на око». Покупцеві важливо оцінювати не окрему цифру HRC, а весь комплекс: конкретну марку сталі, заявлену твердість, репутацію виробника, якість виготовлення та поведінку ножа під час роботи.
HRC — найпростіший, але не єдиний орієнтир
Найбільш доступним для покупця показником є твердість за шкалою HRC. Якщо виробник вказує конкретну твердість або діапазон твердості, це вже значно краще, ніж повна відсутність технічної інформації.
Однак HRC показує лише один параметр готового матеріалу. За цією цифрою не можна безпосередньо визначити розподіл карбідів, кількість залишкового аустеніту, величину внутрішніх напружень або повну картину мікроструктури.
Чи можна визначити якість відпуску за поведінкою ножа
Певні висновки можна зробити під час експлуатації. Ніж із добре підібраною термічною обробкою зазвичай демонструє передбачувану поведінку: ріжуча кромка не повинна без причини швидко заминатися або кришитися під навантаженнями, для яких цей ніж призначений.
Але важливо не робити поспішних висновків. Зам'яття або сколювання кромки можуть бути пов'язані не лише з відпуском. На результат впливають твердість, геометрія клинка, товщина ріжучої кромки, кут заточування, мікроструктура, конкретний тип сталі та характер навантаження.
Що варто запитати у виробника
Якщо ніж виготовляється професійно, покупець може звернути увагу на те, наскільки виробник відкрито описує характеристики виробу.
- Яка саме марка сталі використана?
- Яка твердість клинка після термічної обробки?
- Чи вимірювалася твердість готового клинка?
- Чи проводилося гартування та відпуск за режимом, рекомендованим для конкретної сталі?
- Чи враховувалася геометрія клинка під час термічної обробки?
Для складних порошкових, високозносостійких та інструментальних сталей особливо важливо, щоб виробник розумів специфіку конкретної марки, а не використовував один універсальний режим для всіх матеріалів.
Ознаки відповідального виробника
Певним позитивним сигналом є наявність технічної інформації: точна марка сталі, реалістичний діапазон HRC, опис призначення ножа та зрозуміле пояснення його властивостей.
Водночас сама кількість технічних термінів у описі нічого не гарантує. Якість визначається реально виконаним технологічним процесом, а не рекламними формулюваннями.
💡 Варто запам'ятати: покупець не може достовірно перевірити якість відпуску лише за зовнішнім виглядом ножа. Найкращий практичний орієнтир — поєднання конкретної марки сталі, адекватної для неї твердості, репутації виробника та передбачуваної поведінки ножа під час роботи.
🛒 Інформація для покупця: якщо виробник вказує лише «дуже тверда сталь» або «максимальна твердість», але не називає марку сталі та фактичну твердість, така інформація мало допомагає оцінити якість ножа. Значно корисніше отримати конкретні технічні характеристики.
📝 Короткий висновок: правильний відпуск не видно безпосередньо, але його результат проявляється у стабільних властивостях матеріалу. Для покупця найважливіше оцінювати весь комплекс характеристик, а не намагатися визначити якість термообробки за одним показником.
38. Чи завжди максимальна твердість — найкращий результат
Максимальна твердість часто сприймається покупцем як головна ознака якісного ножа. Однак для ножової сталі це не зовсім правильний підхід. Висока твердість може бути великою перевагою, але тільки тоді, коли вона відповідає конкретній сталі, геометрії клинка та призначенню ножа.
📌 Редакційна примітка Knife.net.ua: Завдання термічної обробки — не отримати максимально можливу цифру HRC будь-якою ціною. Її завдання — отримати оптимальний баланс властивостей для конкретного ножа.
Що дає висока твердість
Вища твердість за інших рівних умов підвищує опір деформації ріжучої кромки. Це особливо важливо для ножів, від яких очікують тривалої роботи без швидкого заминання тонкої кромки.
Саме тому багато сучасних ножових сталей спеціально розробляються для роботи у високих діапазонах твердості. Але конкретний оптимальний рівень залежить від хімічного складу сталі та її термічної обробки.
Чому надмірна твердість може стати проблемою
Зі збільшенням твердості деякі сталі можуть втрачати частину запасу в'язкості. За несприятливих умов це може підвищувати ризик сколювання ріжучої кромки або появи пошкоджень при ударному чи боковому навантаженні.
Це не означає, що «тверда сталь погана». Навпаки, висока твердість може бути саме тією властивістю, яка потрібна для конкретного ножа. Важливо лише, щоб вона була отримана в правильному технологічному режимі та відповідала призначенню виробу.
Тонкий ріжучий ніж і силовий ніж — різні завдання
Ніж із тонкою геометрією, призначений переважно для різання, може використовувати твердіший матеріал і тоншу ріжучу кромку. У такій конструкції важливо максимально використати здатність сталі довго зберігати гостроту.
Ніж, розрахований на значні механічні навантаження, може потребувати іншого компромісу. Тут важливими стають не лише твердість, а й в'язкість, товщина кромки, форма клинка та характер навантаження.
Одна й та сама сталь може мати різний оптимальний результат
Навіть для однієї марки сталі не обов'язково існує єдина «правильна» твердість для всіх ножів. Виробник може свідомо обрати різний режим термічної обробки залежно від призначення виробу.
Наприклад, один ніж може бути орієнтований на максимальне утримання тонкої ріжучої кромки, а інший — на більший запас міцності та стійкість до механічних навантажень.
Максимальна цифра HRC не означає максимальну якість
Порівнювати ножі лише за твердістю — така сама помилка, як порівнювати сталі тільки за хімічним складом.
У реальному ножі одночасно працюють кілька факторів:
- марка та хімічний склад сталі;
- режим гартування;
- режим відпуску;
- кінцева твердість;
- мікроструктура;
- геометрія клинка;
- товщина та кут ріжучої кромки;
- призначення ножа;
- якість виготовлення.
Саме тому дві сталі з однаковою твердістю можуть демонструвати різну поведінку в роботі, а два ножі з однієї марки сталі — мати різні експлуатаційні властивості.
💡 Варто запам'ятати: максимальна твердість — не самоціль. Для ножа потрібна не найбільша можлива цифра HRC, а твердість, яка забезпечує оптимальне співвідношення стійкості кромки, міцності, в'язкості та довговічності для конкретного призначення.
🛒 Інформація для покупця: не варто автоматично вважати ніж із більшою твердістю кращим за ніж із меншою. Порівнюйте HRC тільки в контексті конкретної марки сталі, геометрії та призначення ножа. Особливо важливо не переносити «ідеальну» твердість однієї сталі на іншу.
📝 Короткий висновок: правильна твердість — це не максимальна твердість, а оптимальна твердість. Саме правильний баланс між твердістю та іншими властивостями дозволяє перетворити загартовану сталь на надійний робочий матеріал для конкретного ножа.
39. Що важливіше: твердість чи правильний баланс властивостей
Твердість є однією з найважливіших характеристик ножової сталі, але сама по собі вона не визначає якість готового ножа. Для реальної роботи значення має поєднання твердості, міцності, в'язкості, зносостійкості, стабільності структури та геометрії клинка.
📌 Редакційна примітка Knife.net.ua: Найкращий ніж — це не той, у якого просто найбільше HRC. Найкращий результат дає правильно підібраний баланс властивостей відповідно до конкретної сталі, конструкції та призначення ножа.
Твердість відповідає лише за частину властивостей
Висока твердість допомагає ріжучій кромці протистояти пластичній деформації та заминанню. Для багатьох ножів це важлива перевага, особливо якщо вони використовуються для тривалого різання.
Але твердість не є прямим показником усіх інших характеристик. Вона не показує повністю в'язкість, розподіл карбідів, стан матриці, кількість залишкового аустеніту або якість геометрії ріжучої кромки.
В'язкість потрібна для запасу міцності
В'язкість визначає здатність матеріалу протистояти утворенню та поширенню тріщин під навантаженням. Для ножів, які можуть зазнавати ударів, бокових навантажень або інших механічних впливів, цей параметр може бути не менш важливим за твердість.
Саме тому зниження твердості в межах, передбачених для конкретної сталі, іноді є свідомим технологічним рішенням. Виробник може пожертвувати частиною максимальної твердості заради більшого запасу в'язкості та надійності.
Зносостійкість також не дорівнює твердості
У ножових сталях зносостійкість значною мірою залежить від хімічного складу, кількості та типу твердих карбідів, їхнього розміру та розподілу в мікроструктурі.
Тому дві сталі з близькими значеннями HRC можуть по-різному утримувати ріжучу кромку. І навпаки — висока твердість не гарантує автоматично найвищої зносостійкості.
Геометрія може змінити поведінку навіть дуже хорошої сталі
Навіть правильно термічно оброблена сталь не компенсує невдалу конструкцію ножа. Товщина клинка, товщина за ріжучою кромкою, її кут, форма спусків та загальна геометрія безпосередньо впливають на характер різання та стійкість кромки.
Тонка кромка може різати значно краще, але водночас бути більш вимогливою до умов експлуатації. Товстіша кромка може мати більший запас механічної стійкості, але гірше проникати в матеріал, який потрібно різати.
Призначення ножа визначає оптимальний баланс
У кухонного ножа, мисливського ножа, EDC-ножа, туристичного ножа або ножа для важких механічних робіт вимоги до матеріалу можуть суттєво відрізнятися.
Тому універсального співвідношення твердості, в'язкості та інших властивостей для всіх ножів не існує.
- для тонкого різання особливо важливі стабільність кромки та утримання гостроти;
- для універсального ножа потрібен збалансований комплекс властивостей;
- для ножа з підвищеними механічними навантаженнями важливий достатній запас в'язкості;
- для високозносостійких сталей важливе правильне поєднання твердості, структури та геометрії.
Саме тут проявляється значення правильного відпуску
Після гартування сталь отримує високу твердість, але водночас у ній можуть залишатися значні внутрішні напруження та нестабільні структурні компоненти. Відпуск дозволяє контрольовано змінити стан матеріалу та отримати властивості, необхідні для конкретного виробу.
Таким чином, відпуск не є другорядною операцією після гартування. Він є частиною технології формування кінцевих властивостей ножової сталі.
💡 Варто запам'ятати: для готового ножа важлива не максимальна твердість сама по собі, а оптимальне співвідношення твердості, в'язкості, міцності, зносостійкості та геометрії. Саме баланс перетворює властивості сталі на практичну ефективність ножа.
🛒 Інформація для покупця: оцінюючи ніж, не зводьте вибір лише до показника HRC. Запитайте, яка саме сталь використана, яку твердість отримано, для яких завдань розрахований ніж та яка його геометрія. Хороший ніж — це узгоджена система, а не одна максимальна характеристика.
📝 Короткий висновок: твердість важлива, але правильний баланс властивостей важливіший. Саме тому грамотний режим гартування та відпуску має відповідати конкретній сталі, конструкції та призначенню ножа.
40. Висновок Knife.net.ua — відпуск перетворює загартовану сталь на робочий матеріал
Відпуск — це один із ключових етапів термічної обробки ножової сталі. Його значення важко переоцінити, оскільки саме після гартування та подальшого відпуску формується той стан матеріалу, з яким готовий ніж буде працювати протягом усього терміну експлуатації.
📌 Редакційна примітка Knife.net.ua: У Knife.net.ua ми розглядаємо термічну обробку як єдину систему. Гартування створює необхідну основу структури та твердості, а відпуск дозволяє привести цей стан до практично придатного балансу властивостей. Саме тому неможливо оцінювати якість ножової сталі, ігноруючи її термічну обробку.
Гартування створює потенціал
Під час гартування сталь нагрівають до відповідного температурного режиму, витримують та охолоджують із необхідною швидкістю. У результаті формується структура з високою твердістю, зокрема мартенситна складова, а також визначається стан карбідів та інших структурних компонентів.
Однак щойно загартований матеріал ще не означає оптимально підготовлений матеріал. У ньому можуть залишатися значні внутрішні напруження та залишковий аустеніт, а отриманий стан не завжди забезпечує необхідне поєднання твердості та в'язкості.
Відпуск формує робочий баланс
Під час відпуску загартована сталь контрольовано нагрівається нижче температури аустенізації. Відбуваються зміни мартенситної матриці, перерозподіл вуглецю, утворення або зміна карбідних фаз та зменшення внутрішніх напружень.
Залежно від марки сталі та режиму термічної обробки змінюються твердість, міцність, в'язкість і структурна стабільність матеріалу.
Для деяких високозносостійких та інструментальних сталей під час відпуску можливе вторинне тверднення. Тому поведінка різних сталей під час відпуску може суттєво відрізнятися.
Не існує універсального режиму відпуску
Одна з головних помилок — вважати, що для всіх ножових сталей можна використовувати однакову температуру, час витримки та кількість циклів.
Режим визначається конкретною маркою сталі, її хімічним складом, початковим станом, режимом гартування, геометрією деталі та необхідними кінцевими властивостями.
Саме тому технологічні рекомендації виробника сталі є основним орієнтиром. Особливо це важливо для порошкових, високозносостійких та складнолегованих інструментальних сталей.
Максимальна твердість не є головною метою
Добре термічно оброблений ніж не обов'язково має максимальне значення HRC, яке теоретично можна отримати з певної сталі.
Завдання виробника — отримати такий стан матеріалу, який відповідає конструкції та призначенню ножа. Для одного виробу пріоритетом може бути тривале утримання тонкої ріжучої кромки, для іншого — підвищений запас в'язкості та стійкість до механічних навантажень.
Що отримує покупець у результаті правильної термічної обробки
Правильно підібраний режим гартування та відпуску дозволяє реалізувати потенціал конкретної сталі. Покупець отримує не просто клинок із певною цифрою HRC, а матеріал із передбачуваним комплексом властивостей.
У готовому ножі це проявляється через стабільність ріжучої кромки, опір заминанню, відповідну зносостійкість, достатній запас міцності та передбачувану поведінку під час роботи.
Головна формула хорошого ножа
Марка сталі сама по собі не створює хороший ніж. Так само не створює його одна лише висока твердість.
Реальні властивості готового виробу формуються сукупністю факторів:
Сталь + гартування + відпуск + твердість + мікроструктура + геометрія + призначення + якість виготовлення = реальні властивості ножа.
Що повинен пам'ятати покупець
- одна й та сама марка сталі може мати різні властивості залежно від термічної обробки;
- висока твердість не гарантує автоматично кращий ніж;
- відпуск є повноцінною частиною термічної обробки, а не другорядною операцією;
- режим відпуску повинен відповідати конкретній сталі;
- HRC є важливим показником, але не описує всю мікроструктуру;
- геометрія клинка та ріжучої кромки має не менше практичне значення;
- оптимальний баланс властивостей завжди визначається призначенням ножа.
🛒 Інформація для покупця: якщо ви обираєте ніж, дивіться на весь комплекс характеристик. Назва сталі, твердість, геометрія, призначення та репутація виробника повинні розглядатися разом. Саме такий підхід дозволяє зрозуміти, що ви купуєте не просто «сталь із високим HRC», а готовий інструмент із певними реальними властивостями.
💡 Варто запам'ятати: гартування створює основу властивостей сталі, а відпуск допомагає перетворити цю основу на стабільний робочий матеріал. Без правильного балансу твердість сама по собі не робить ніж кращим.
📝 Фінальний висновок Knife.net.ua: відпуск — це технологічний етап, який дозволяє узгодити твердість, міцність, в'язкість і стабільність ножової сталі з реальними умовами експлуатації. Саме тому якісний ніж починається не тільки з вибору хорошої сталі, а з правильної термічної обробки, точної геометрії та розуміння його призначення.
📘 Матеріали Бази знань Knife.net.ua
Для поглиблення теми редакція Knife.net.ua рекомендує пов'язаний матеріал про термічну обробку ножової сталі:
- Як термічна обробка впливає на твердість, міцність і в'язкість сталі — базовий матеріал про гартування, відпуск, кріогенну обробку та формування властивостей клинка.
📌 Редакційна примітка Knife.net.ua: внутрішні посилання на спеціалізовані статті повинні вести лише на фактично опубліковані сторінки. Тому для ще не підтверджених URL ми залишаємо редакційні точки прив'язки без вигаданих адрес.