
1. Що таке термічна обробка ножової сталі
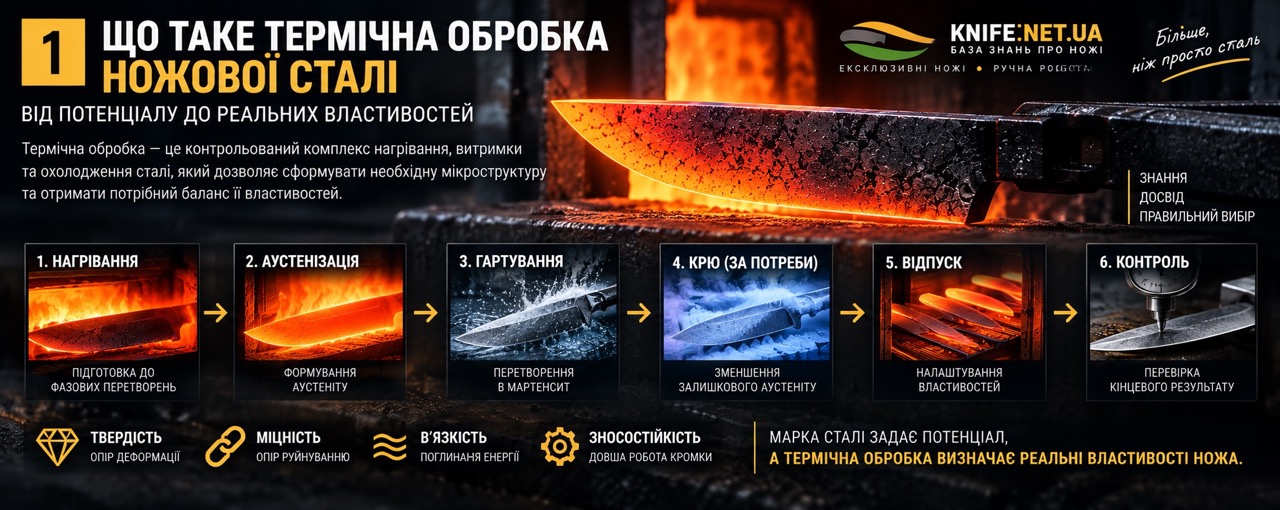
Термічна обробка — це контрольований комплекс нагрівання, витримки та охолодження сталі, який дозволяє сформувати необхідну мікроструктуру та отримати потрібний баланс її властивостей.
Для ножової сталі термообробка має принципове значення, тому що сама марка сталі визначає лише потенціал матеріалу. Реальні властивості готового клинка залежать від того, наскільки правильно цей потенціал був реалізований під час термічної обробки.
До основних етапів термообробки ножових сталей можуть належати аустенізація, гартування та відпуск. Для окремих сталей технологічний цикл може також включати субнульову або кріогенну обробку, а також спеціальні режими повторного відпуску.
📌 Редакційна примітка Knife.net.ua: Термічна обробка — це не просто спосіб «зробити сталь твердою». Її головне завдання — сформувати та стабілізувати таку структуру сталі, яка забезпечить потрібне співвідношення твердості, міцності, в'язкості, зносостійкості та стабільності клинка.
Чому сталь не можна оцінювати лише за її маркою
Дві ножові сталі з різними назвами можуть мати різні властивості, але навіть два ножі з однієї й тієї самої сталі можуть поводитися по-різному.
Причина полягає в тому, що однакова марка сталі допускає різні режими термообробки. Від температури аустенізації, часу витримки, способу охолодження та режиму відпуску залежить кінцевий структурний стан матеріалу.
Основні етапи термічної обробки
У спрощеному вигляді типовий цикл загартованої ножової сталі можна представити так:
нагрівання → аустенізація → гартування → за потреби кріогенна або субнульова обробка → відпуск → охолодження → контроль.
Конкретна послідовність залежить від марки сталі. Не існує одного універсального режиму, який однаково добре підходив би для всіх ножових матеріалів.
Що відбувається зі сталлю під час термообробки
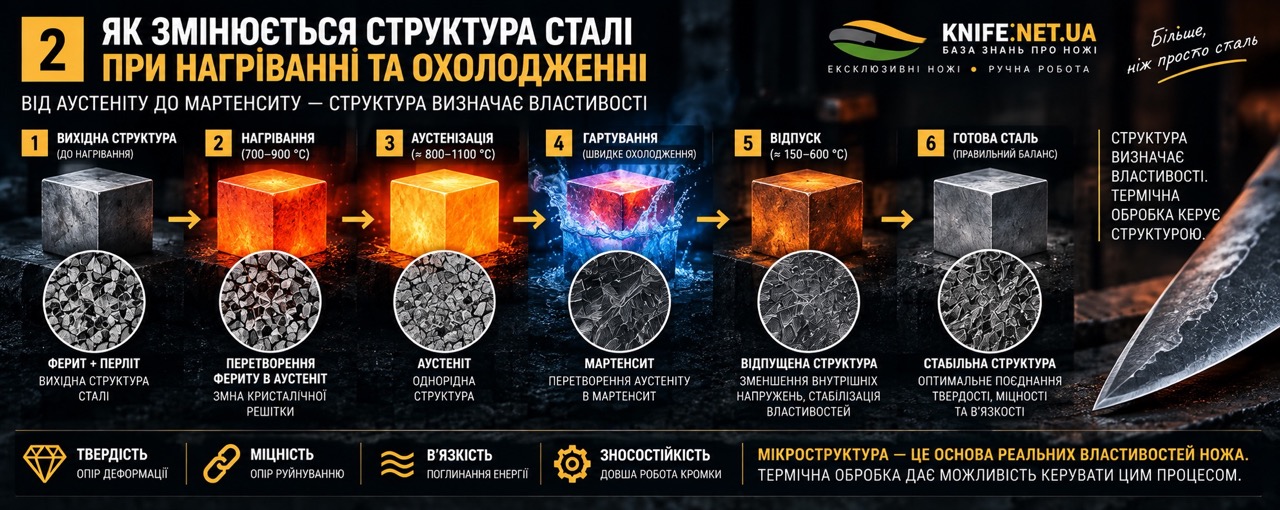
Під час нагрівання та охолодження змінюється фазовий і структурний стан сталі. Формуються або змінюються аустеніт, мартенсит, залишковий аустеніт та інші структурні складові. Водночас легувальні елементи та карбіди визначають особливості цих перетворень.
Саме мікроструктура, а не лише хімічний склад у вигляді таблиці елементів, безпосередньо пов'язана з механічними властивостями готового металу.
Чому термообробка визначає поведінку ножа
Ніж працює під навантаженням, яке може спрямовуватися на ріжучу кромку, клинок або всю конструкцію. Клинок повинен не тільки бути твердим, а й протистояти деформації, сколюванню та руйнуванню.
Саме тому для ножа потрібен не просто максимально твердий метал, а правильний баланс властивостей.
Твердість — лише одна з характеристик
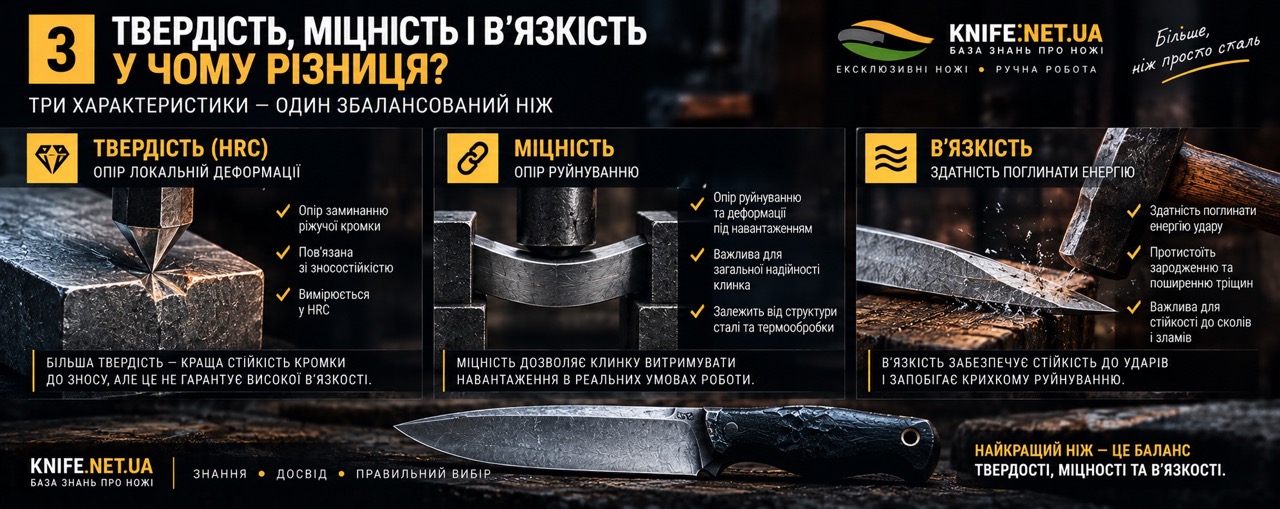
Твердість характеризує опір матеріалу локальному деформуванню. Вона важлива для ножа, оскільки впливає на опір заминанню кромки та значною мірою пов'язана зі зносостійкістю.
Але висока твердість сама по собі не гарантує високої в'язкості або стійкості до ударних навантажень.
Міцність і в'язкість мають інше значення
Міцність характеризує здатність матеріалу протистояти певним видам руйнування або деформації під навантаженням, тоді як в'язкість пов'язана зі здатністю матеріалу поглинати енергію та протистояти зародженню й поширенню тріщин.
Тому сталь може бути дуже твердою, але не мати оптимальної для конкретного ножа в'язкості.
💡 Варто запам'ятати: марка сталі задає потенціал, а термічна обробка значною мірою визначає, яким буде цей матеріал у готовому ножі. Твердість, міцність і в'язкість — різні характеристики, які потрібно розглядати разом.
🛒 Інформація для покупця: при виборі ножа не варто оцінювати сталь лише за її назвою або максимально можливою твердістю. Якість термообробки та відповідність кінцевих властивостей призначенню ножа не менш важливі.
📝 Короткий висновок: термічна обробка перетворює потенціал ножової сталі на реальні властивості. Саме вона допомагає отримати необхідне співвідношення твердості, міцності та в'язкості.
2. Чому термічна обробка так сильно впливає на властивості сталі
Хімічний склад сталі визначає, які структурні перетворення можливі в матеріалі, але саме термічна обробка керує тим, у якому стані ця структура залишиться після завершення процесу.
Зміна температури та швидкості охолодження може змінити співвідношення структурних складових, стан матриці, кількість залишкового аустеніту та інші характеристики, від яких залежать властивості готового клинка.
📌 Редакційна примітка Knife.net.ua: Один із головних принципів ножової металургії простий: одна й та сама сталь не має одного-єдиного набору властивостей. Її кінцеві характеристики залежать від стану, у якому вона вийшла після правильно підібраної термообробки.
Хімічний склад задає можливості
Вуглець та легувальні елементи — хром, молібден, ванадій, вольфрам, марганець, кремній та інші — впливають на здатність сталі до загартування, утворення карбідів, фазових перетворень та інші характеристики.
Але наявність певної кількості елемента в складі ще не означає автоматичного отримання певної твердості або в'язкості.
Температура змінює структурний стан
При нагріванні сталь проходить через певні температурні області, в яких відбуваються важливі структурні зміни.
Для ножових сталей особливо важливо правильно визначити температуру аустенізації. Недостатня температура може не дозволити сформувати необхідний стан аустеніту, а надмірна — спричинити небажані структурні зміни.
Охолодження визначає результат гартування
Після аустенізації швидкість і характер охолодження визначають, які перетворення відбудуться в сталі.
Якщо охолодження недостатнє для конкретної марки сталі, можуть сформуватися небажані структурні складові. Якщо ж охолодження надмірно агресивне, зростає ризик термічних і структурних напружень, деформацій та тріщин.
Відпуск змінює властивості загартованої сталі
Після гартування сталь має загартовану структуру та внутрішні напруження. Відпуск дозволяє керовано змінити цей стан.
У процесі відпуску змінюється мартенситна структура, перерозподіляється вуглець, можуть формуватися або змінюватися карбідні виділення, а внутрішні напруження зменшуються.
У результаті змінюється співвідношення твердості та в'язкості.
Чому твердість не змінюється незалежно від структури
Твердість сталі пов'язана зі станом її матриці, вмістом вуглецю в ній, карбідами, фазовим складом та іншими структурними факторами.
Тому однакова марка сталі після різних режимів термообробки може мати різну твердість.
Чому змінюється в'язкість
В'язкість залежить не тільки від того, наскільки твердим є метал. Вона пов'язана з його здатністю протистояти утворенню та поширенню тріщин.
Зміни мікроструктури та внутрішніх напружень під час гартування й відпуску можуть істотно впливати на поведінку сталі під навантаженням.
Чому баланс властивостей важливіший за один показник
Для тонкої ріжучої кромки потрібна достатня твердість, щоб вона не заминалася під час роботи. Водночас надмірна крихкість може підвищувати схильність до сколювання.
Для ножа, який працює з великими навантаженнями, важливе поєднання твердості з достатньою в'язкістю.
Термообробка як налаштування матеріалу
У певному сенсі термообробку можна розглядати як спосіб налаштування сталі під майбутню роботу.
Одна й та сама марка матеріалу може бути оброблена так, щоб отримати різний баланс властивостей для тонкого ріжучого ножа, універсального робочого ножа або інструмента, розрахованого на підвищені навантаження.
Проте межі такого налаштування завжди визначаються складом і металургійними особливостями конкретної сталі.
Чому не існує універсального режиму
Режим термообробки повинен відповідати конкретній марці сталі. Неможливо взяти температуру, час витримки та охолодження для однієї сталі й автоматично перенести їх на іншу.
Навіть сталі з близькими властивостями можуть мати різні температури аустенізації, різну поведінку під час охолодження та різні вимоги до відпуску.
Роль геометрії клинка
На кінцеву поведінку ножа впливає не лише мікроструктура. Товщина клинка, форма спусків, товщина підведення та кут ріжучої кромки визначають, як матеріал сприйматиме навантаження.
Тому одна й та сама термооброблена сталь може поводитися по-різному на товстому робочому клинку та на дуже тонкій ріжучій геометрії.
💡 Варто запам'ятати: термообробка впливає на властивості сталі через зміну її мікроструктури та внутрішнього стану. Температура, витримка, охолодження та відпуск працюють разом, тому жоден етап не можна розглядати повністю окремо.
🛒 Інформація для покупця: коли виробник називає марку сталі, це ще не дає повної картини. Для оцінки ножа важливі також кінцева твердість, якість термообробки та відповідність геометрії призначенню.
📝 Короткий висновок: термообробка настільки сильно впливає на сталь тому, що змінює її мікроструктуру та структурний стан. Саме тому одна марка сталі може мати різну твердість, в'язкість і поведінку залежно від правильно підібраного режиму обробки.
3. Твердість сталі — що саме вона показує
Твердість — одна з найважливіших характеристик ножової сталі. У практичному сенсі вона показує, наскільки матеріал чинить опір локальному пластичному деформуванню.
Для ножа це має безпосереднє значення: достатньо тверда ріжуча кромка краще протистоїть заминанню та деформації під час роботи. Але твердість не є синонімом міцності, в'язкості або загальної якості ножа.
📌 Редакційна примітка Knife.net.ua: HRC — це важливий показник, але не універсальна оцінка ножа. Висока твердість може бути перевагою для конкретної задачі, проте сама по собі вона не говорить, наскільки сталь стійка до удару, сколювання або руйнування.
Що означає твердість для ножа
Коли говорять, що клинок має, наприклад, 58, 60 або 62 HRC, мають на увазі виміряну твердість сталі за шкалою Rockwell C.
Чим вище значення HRC, тим більший опір матеріалу вдавлюванню за відповідною методикою вимірювання.
Для ножової кромки це зазвичай означає більшу стійкість до пластичного деформування, тобто кромка менше схильна до заминання під навантаженням.
Що таке шкала HRC
HRC — одна зі шкал вимірювання твердості за методом Роквелла. Для загартованих сталей вона широко використовується у виробництві ножів та інших інструментів.
Важливо розуміти, що число HRC не є «відсотком якості» або універсальним рейтингом сталі.
Чи означає вищий HRC кращу сталь
Ні. Вища твердість не означає автоматично, що одна сталь краща за іншу.
Різні сталі розраховані на різний баланс властивостей. Крім того, конкретна марка сталі може мати оптимальний для свого призначення діапазон твердості.
Якщо намагатися отримати максимально можливу твердість без урахування в'язкості, геометрії та призначення ножа, можна отримати небажаний результат.
Твердість і заминання кромки
Однією з практичних переваг достатньої твердості є кращий опір заминанню тонкої ріжучої кромки.
М'якший матеріал під значним навантаженням може пластично деформуватися. Твердіший матеріал за аналогічних умов краще протистоїть такому деформуванню.
Однак реальна поведінка кромки залежить також від її товщини, кута заточування, геометрії клинка та характеру навантаження.
Твердість і зносостійкість
Твердість може сприяти опору зношуванню, але не можна ототожнювати ці два поняття.
Зносостійкість ножової сталі значною мірою залежить також від хімічного складу, типу, кількості та розподілу карбідів, стану матриці, термообробки та умов роботи.
Саме тому сталь із нижчим показником HRC не обов'язково матиме гірше утримання ріжучої кромки.
Твердість і в'язкість — різні властивості
В'язкість характеризує здатність матеріалу поглинати енергію та протистояти зародженню і поширенню тріщин. Це не те саме, що твердість.
Певне підвищення твердості в конкретній сталі та режимі термообробки може супроводжуватися зменшенням в'язкості. Саме тому виробнику необхідно знаходити правильний баланс, а не просто гнатися за максимальною цифрою HRC.
Твердість і міцність — також не одне й те саме
Міцність характеризує поведінку матеріалу під навантаженням і його здатність протистояти певним видам деформації або руйнування.
Хоча твердість і деякі показники міцності можуть бути пов'язані, вони не є взаємозамінними характеристиками.
Від чого залежить твердість ножової сталі
Кінцева твердість залежить від кількох факторів:
- хімічного складу сталі;
- температури та режиму аустенізації;
- часу витримки;
- способу та швидкості охолодження під час гартування;
- кількості залишкового аустеніту;
- режиму відпуску;
- для окремих сталей — субнульової або кріогенної обробки;
- початкового стану матеріалу.
Отже, напис на етикетці зі значенням HRC — це кінцевий результат складного технологічного процесу, а не властивість, яка існує незалежно від термообробки.
Чому одна марка сталі може мати різний HRC
Одна й та сама марка сталі може бути оброблена за різними режимами та отримати різну кінцеву твердість.
Це не обов'язково означає, що один варіант правильний, а інший неправильний. Виробник може свідомо налаштовувати твердість під призначення ножа та необхідний баланс властивостей.
HRC не описує всю мікроструктуру
Однакове значення твердості не означає абсолютно однакову мікроструктуру.
На властивості сталі можуть впливати стан мартенситної матриці, залишковий аустеніт, карбідні фази, їхній розподіл, розмір зерна та внутрішні напруження.
Тому HRC потрібно розглядати як один із важливих параметрів контролю, а не як повний опис матеріалу.
💡 Варто запам'ятати: твердість показує опір сталі локальному деформуванню. Для ножа це особливо важливо для стабільності ріжучої кромки, але HRC не визначає автоматично ні в'язкість, ні міцність, ні загальну якість ножа.
🛒 Інформація для покупця: цифра HRC корисна для порівняння ножів, але її потрібно оцінювати разом із маркою сталі, геометрією та призначенням. Не варто вважати ніж із більшим HRC автоматично кращим.
📝 Короткий висновок: твердість — важлива характеристика ножової сталі, яка особливо впливає на опір деформації ріжучої кромки. Але це лише одна складова комплексу властивостей матеріалу.
4. Як гартування підвищує твердість сталі
Гартування є основним етапом, завдяки якому багато ножових сталей набувають високої твердості. Його суть полягає не просто в швидкому охолодженні розігрітого металу, а в керованій зміні його структури.
Під час нагрівання до відповідної температури сталь переходить у стан аустеніту. Після цього контрольоване охолодження може привести до утворення мартенситу — твердої структурної складової, яка є основою високої твердості загартованої сталі.
📌 Редакційна примітка Knife.net.ua: Гартування — це не просто «охолодити гарячу сталь». Для отримання потрібної твердості необхідно правильно виконати аустенізацію та забезпечити відповідний режим охолодження саме для конкретної марки сталі.
Початок процесу — аустенізація
Перед гартуванням сталь нагрівають до температури, за якої формується необхідний стан аустеніту.
У цей момент частина вуглецю та легувальних елементів може переходити в аустенітну матрицю, а частина карбідів залежно від складу та температури може залишатися нерозчиненою.
Саме тому температура аустенізації повинна бути підібрана для конкретної сталі.
Що відбувається під час охолодження
Після аустенізації сталь охолоджують із контрольованою швидкістю. Якщо умови відповідають конкретному сплаву, аустеніт переходить у мартенситне перетворення.
Мартенсит формується без дифузійного перерозподілу вуглецю в класичному розумінні та має сильно деформовану кристалічну ґратку. Саме цей структурний стан забезпечує високу твердість загартованої сталі.
Чому мартенсит твердий
Під час мартенситного перетворення вуглець залишається в перенасиченому стані в кристалічній ґратці. Це створює її спотворення та ускладнює пластичну деформацію.
У результаті сталь стає значно твердішою порівняно з вихідним станом.
Чому швидке охолодження не є самоціллю
Для кожної сталі існує необхідний режим охолодження, який дозволяє отримати бажану структуру.
Надто повільне охолодження може дозволити аустеніту перейти в інші структурні складові замість необхідного мартенситного перетворення. Але надмірно агресивне охолодження також небажане, оскільки може збільшити внутрішні напруження, деформації та ризик тріщин.
Тому правильний принцип звучить не «чим швидше, тим краще», а «достатньо швидко для конкретної сталі та контрольовано».
Роль вуглецю
Вуглець є одним із головних елементів, які визначають здатність сталі до загартування та потенційну твердість мартенситної структури.
Але його роль не можна розглядати окремо від легувальних елементів, карбідів та режиму термообробки.
Роль легувальних елементів
Хром, молібден, ванадій, вольфрам, марганець, кремній та інші елементи можуть впливати на прокаліюваність, температури фазових перетворень, карбідні фази та кількість залишкового аустеніту.
Тому дві сталі з однаковим вмістом вуглецю можуть мати зовсім різну поведінку під час гартування.
Чому після гартування твердість може бути не максимальною
Навіть після правильного гартування в сталі може залишитися певна кількість аустеніту, який не перетворився на мартенсит при охолодженні до кімнатної температури.
Кількість залишкового аустеніту залежить від складу сталі та режиму термообробки. Його наявність може впливати на кінцеву твердість та стабільність структури.
Чому після гартування потрібен відпуск
Свіжозагартована сталь має високі внутрішні напруження. Тому отримана після гартування твердість ще не означає, що клинок готовий до експлуатації.
Подальший відпуск дозволяє зменшити внутрішні напруження, змінити стан мартенситної структури та сформувати потрібний баланс твердості та в'язкості.
Чи завжди гартування повинно давати максимальну твердість
Ні. Метою якісного гартування є не рекордне значення HRC, а отримання правильної структури та властивостей для конкретного застосування.
Максимальна твердість може бути небажаною, якщо вона супроводжується недостатньою в'язкістю або підвищеною схильністю тонкої кромки до сколювання.
Гартування — це лише частина системи
Кінцева твердість ножа формується не тільки під час гартування. На неї впливають аустенізація, охолодження, залишковий аустеніт, можливе кріо та подальший відпуск.
Тому правильніше говорити про кінцевий результат термообробки, а не приписувати всю твердість лише одному етапу.
💡 Варто запам'ятати: гартування підвищує твердість завдяки формуванню мартенситної структури після правильної аустенізації та контрольованого охолодження. Але висока твердість після гартування ще не є кінцевим оптимальним станом ножової сталі — для цього потрібен правильно підібраний відпуск.
🛒 Інформація для покупця: коли виробник повідомляє твердість ножа, важливо розуміти, що це результат усього циклу термообробки. Хороший виробник не просто прагне отримати максимальний HRC, а підбирає твердість відповідно до сталі та призначення клинка.
📝 Короткий висновок: гартування формує тверду мартенситну основу ножової сталі, але якість кінцевого результату залежить від усієї термообробки. Висока твердість — лише початок; далі необхідно правильно стабілізувати структуру відпуском.
5. Як відпуск змінює твердість
Після гартування ножова сталь може мати дуже високу твердість, але це ще не означає, що вона перебуває в оптимальному для експлуатації стані. Загартована структура містить значні внутрішні напруження, а її властивості потребують подальшого налаштування.
Саме для цього застосовують відпуск — контрольоване нагрівання загартованої сталі до температури нижче температури аустенізації з витримкою та подальшим охолодженням.
У більшості загартованих ножових сталей відпуск певною мірою знижує твердість порівняно зі свіжозагартованим станом. Проте це не є недоліком процесу. Навпаки, контрольована зміна твердості дозволяє отримати більш придатний для роботи баланс властивостей.
📌 Редакційна примітка Knife.net.ua: Зменшення HRC після правильного відпуску не означає погіршення ножа. Відпуск потрібен для того, щоб перетворити свіжозагартовану, напружену структуру на стабільніший робочий матеріал із необхідним балансом твердості та в'язкості.
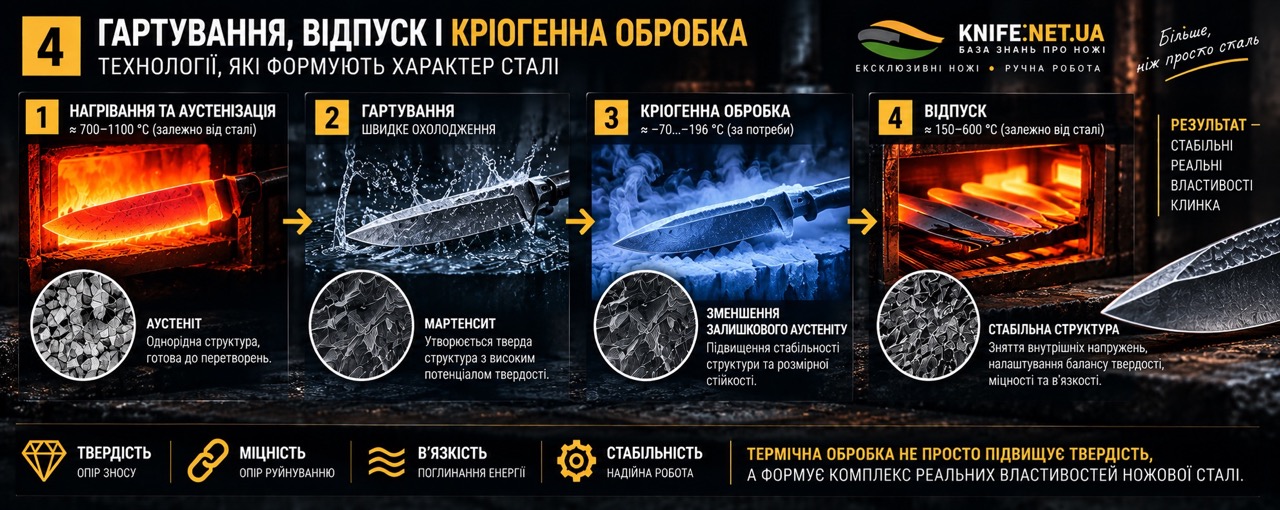
Що відбувається зі сталлю під час відпуску
Під час відпуску загартована структура поступово змінюється. Відбувається перерозподіл вуглецю, зменшується пересичення мартенситу вуглецем, можуть формуватися або змінюватися карбідні виділення, а внутрішні напруження зменшуються.
Ці процеси залежать від температури, часу витримки та конкретного хімічного складу сталі.
Чому твердість після відпуску часто зменшується
Свіжозагартований мартенсит має високу твердість через пересичення вуглецем та деформацію кристалічної ґратки.
Під час відпуску цей стан поступово змінюється. Вуглець переміщується до більш стабільних структурних станів, а мартенсит переходить у відпущений стан.
У результаті опір пластичній деформації може зменшитися, тобто кінцева твердість стане нижчою за твердість безпосередньо після гартування.
Зниження HRC — не головна мета відпуску
Було б неправильно розглядати відпуск лише як спосіб зменшити твердість.
Його головне завдання — керовано змінити загартовану структуру, зменшити внутрішні напруження та отримати необхідне співвідношення властивостей.
Температура відпуску має велике значення
Зі зміною температури відпуску змінюється характер структурних процесів. У загальному випадку підвищення температури відпуску може призводити до більш глибокої зміни загартованої структури та зниження твердості.
Однак це правило не можна застосовувати механічно до всіх сталей.
Деякі високохромисті, інструментальні та високозносостійкі сталі можуть демонструвати складнішу поведінку, зокрема вторинне тверднення в певних температурних діапазонах.
Вторинне тверднення — важливий виняток
У деяких високолегованих сталях під час спеціального режиму відпуску можуть утворюватися дрібні леговані карбіди, що призводить до повторного підвищення твердості.
Тому твердження «чим вища температура відпуску, тим нижчий HRC» є корисним лише як загальна тенденція для багатьох сталей, але не як універсальне правило.
Час також впливає на твердість
Температура не працює окремо від часу. Важливо, скільки часу сталь перебуває при заданій температурі.
Недостатня витримка може не забезпечити необхідного структурного перетворення, а надмірна — призвести до більш глибоких змін властивостей.
Тому режим відпуску завжди повинен задаватися комплексно: температура + час + кількість циклів.
Подвійний відпуск
Для деяких ножових сталей застосовують подвійний або багаторазовий відпуск. Це може бути пов'язано з особливостями залишкового аустеніту, вторинного тверднення або необхідністю стабілізації структури.
Але подвійний відпуск не є автоматично кращим для кожної сталі. Його необхідність визначається конкретним матеріалом і режимом термообробки.
Кріогенна обробка та твердість
Для окремих сталей субнульова або кріогенна обробка може сприяти перетворенню частини залишкового аустеніту на мартенсит. У такому випадку твердість після повного циклу може змінитися.
Проте кріо не гарантує універсального збільшення HRC. Кінцевий результат залежить від конкретної сталі та всієї послідовності термообробки.
Чому виробник не повинен гнатися за максимальним HRC
Максимально можлива твердість не завжди відповідає оптимальному робочому стану ножа.
Якщо заради високої твердості пожертвувати необхідною в'язкістю, тонка ріжуча кромка може стати більш чутливою до сколювання під певними навантаженнями.
Тому виробник повинен визначати не рекордну, а доцільну твердість.
💡 Варто запам'ятати: відпуск часто зменшує твердість загартованої сталі, але водночас зменшує внутрішні напруження та дозволяє отримати більш придатний для роботи баланс властивостей. У деяких високолегованих сталях можливе вторинне тверднення.
🛒 Інформація для покупця: не сприймайте зменшення HRC після відпуску як ознаку поганої термообробки. Важливо, щоб кінцева твердість відповідала конкретній сталі, геометрії та призначенню ножа.
📝 Короткий висновок: відпуск керовано змінює загартовану структуру сталі. У більшості випадків твердість після нього зменшується, але саме це дозволяє отримати стабільніший і більш збалансований робочий матеріал.
6. Чому максимальна твердість не завжди є найкращою
Висока твердість є важливою перевагою ножової сталі, особливо коли йдеться про стабільність тонкої ріжучої кромки. Але прагнення отримати максимально можливе значення HRC не повинно бути головною метою термічної обробки.
Ніж працює не в умовах лабораторного вимірювання твердості, а під реальним навантаженням. Його кромка може зустрічатися з твердими продуктами, деревиною, пластиком, волокнистими матеріалами, забрудненнями та іншими об'єктами. У таких умовах важливий не один показник, а баланс властивостей.
📌 Редакційна примітка Knife.net.ua: Для ножа правильніше шукати оптимальну твердість, а не максимальну. Межа між високою твердістю та надмірною крихкістю залежить від конкретної сталі, її мікроструктури, геометрії та призначення.
Що дає висока твердість
Висока твердість підвищує опір пластичному деформуванню. Для ножа це особливо важливо для ріжучої кромки, оскільки твердіший матеріал за інших однакових умов менше схильний до заминання.
Висока твердість також може бути одним із факторів, що сприяють хорошому утриманню кромки, але фактична зносостійкість визначається значно ширшим комплексом властивостей.
Що може бути недоліком надмірної твердості
За певних умов підвищення твердості може супроводжуватися зменшенням здатності сталі поглинати енергію без руйнування.
Для тонкої ріжучої кромки це може проявлятися підвищеною схильністю до мікросколів при невідповідному навантаженні або занадто агресивній геометрії.
Але важливо не робити з цього універсальне правило: поведінка залежить від конкретної сталі та мікроструктури.
Твердість проти в'язкості — не проста шкала
Не існує однієї прямої шкали, на якій з одного боку знаходиться твердість, а з іншого — в'язкість, і кожен ніж просто займає певне місце між ними.
Мікроструктура, карбіди, розмір зерна, залишковий аустеніт та режим термообробки можуть змінювати співвідношення властивостей.
Тому дві сталі з однаковим HRC можуть поводитися по-різному під ударним або поперечним навантаженням.
Тонка кромка потребує правильного балансу
Чим тоншою роблять ріжучу кромку, тим вищі вимоги висуваються до стабільності матеріалу.
Тонка геометрія зменшує опір різанню, але одночасно може збільшити чутливість кромки до помилок використання.
Тому дуже тверда сталь із тонкою кромкою може чудово різати в одному сценарії, але вимагати більш обережного поводження в іншому.
Призначення ножа визначає оптимум
Кухонний ніж для тонкого нарізання, мисливський ніж, EDC-ніж та важкий робочий інструмент можуть потребувати різного балансу властивостей.
Для тонкого різання важливими можуть бути висока твердість, стабільність тонкої кромки та зносостійкість. Для важких навантажень значення в'язкості та стійкості до ударів може бути значно більшим.
Висока твердість не компенсує погану геометрію
Навіть дуже тверда сталь не зробить невдалу геометрію хорошою.
Товщина за підведенням, форма спусків, кут заточування та товщина самої кромки можуть мати величезний вплив на реальну поведінку ножа.
Висока твердість не компенсує погане гартування
Окреме значення HRC не показує всього стану сталі.
Два ножі можуть мати однакову твердість, але різний структурний стан через відмінності в аустенізації, охолодженні, залишковому аустеніті, карбідах та відпуску.
Тому сама цифра HRC не може бути доказом повністю якісної термообробки.
Чи потрібно завжди знижувати твердість заради в'язкості
Так само неправильно робити протилежний висновок і навмисно знижувати твердість кожного ножа.
Занадто м'яка сталь може швидше втрачати геометрію кромки через заминання та деформацію.
Завдання термообробки полягає не в максимізації одного показника та не в його мінімізації, а в отриманні необхідного балансу.
Оптимальна твердість залежить від конкретної сталі
Одна марка сталі може бути розрахована на роботу в одному діапазоні твердості, інша — в іншому. Навіть для тієї самої сталі виробник може обрати різну кінцеву твердість залежно від призначення ножа.
Тому універсальної цифри HRC, яка була б «ідеальною для всіх ножів», не існує.
Що важливіше за рекордний HRC
Для реального ножа важливі:
- правильно підібрана сталь;
- якісна аустенізація та гартування;
- правильний режим відпуску;
- контроль мікроструктури;
- відповідна кінцева твердість;
- достатня в'язкість;
- правильна геометрія;
- відповідність ножа характеру роботи.
Саме поєднання цих факторів визначає практичну цінність клинка.
💡 Варто запам'ятати: максимальна твердість не є синонімом максимальної якості. Для ножа потрібна твердість, достатня для стабільної роботи кромки, але збалансована з в'язкістю, геометрією та призначенням.
🛒 Інформація для покупця: не обирайте ніж лише за принципом «чим більше HRC, тим краще». Порівнюйте твердість із маркою сталі, призначенням ножа та його геометрією. Для різних ножів оптимальний баланс може бути різним.
📝 Короткий висновок: завдання термообробки — не отримати рекордний HRC, а сформувати оптимальний баланс твердості та інших властивостей. Хороший ніж — це не максимально твердий ніж, а ніж із правильно підібраним балансом під конкретну роботу.
7. Міцність сталі — що це означає для ножа
Міцність — це здатність матеріалу протистояти певному виду механічного навантаження, деформації або руйнуванню. Для ножа ця властивість має велике практичне значення, оскільки клинок під час роботи може зазнавати згинання, поперечного навантаження, тиску та інших механічних впливів.
Водночас термін «міцність» не описує одну-єдину характеристику матеріалу. У матеріалознавстві існують різні показники міцності — наприклад, границя текучості, границя міцності при розтягуванні та інші параметри, що визначаються конкретним видом випробування.
Для ножа важливо розуміти загальний принцип: матеріал повинен витримувати передбачені навантаження без небажаної деформації або руйнування.
📌 Редакційна примітка Knife.net.ua: У побутовому описі ножа слово «міцний» часто використовують як синонім «твердий». Це неправильно. Міцність, твердість і в'язкість пов'язані між собою, але описують різні аспекти поведінки сталі.
Що означає міцність для ножа
Під час роботи на клинок можуть діяти сили, які прагнуть його зігнути, деформувати або зруйнувати. Міцність характеризує здатність матеріалу протистояти таким навантаженням у межах конкретного виду випробування.
Для ножа важливо, щоб матеріал мав достатній запас властивостей для передбачених умов експлуатації.
Міцність не означає невразливість
Навіть дуже міцна сталь має межі допустимого навантаження.
Якщо навантаження перевищує можливості матеріалу або конструкції, можуть виникнути пластична деформація, тріщини або руйнування.
Крім того, поведінка готового ножа залежить не тільки від сталі, а й від його геометрії, товщини, конструкції та характеру навантаження.
Міцність клинка та міцність конструкції
Важливо розрізняти властивості самої сталі та міцність готового ножа як виробу.
Навіть дуже якісна сталь не компенсує конструктивних недоліків. На надійність можуть впливати товщина клинка, форма хвостовика, спосіб кріплення руків'я, концентрація напружень та інші конструктивні фактори.
Тому «міцність сталі» і «міцність ножа» — не тотожні поняття.
Роль термічної обробки
Термічна обробка змінює мікроструктуру сталі, а разом із нею — механічні властивості матеріалу.
Гартування може суттєво підвищити твердість і змінити міцнісні характеристики. Відпуск, своєю чергою, змінює стан загартованої структури, зменшує внутрішні напруження та дозволяє отримати необхідний баланс властивостей.
Тому одна й та сама марка сталі після різних режимів термообробки може демонструвати різну поведінку під навантаженням.
Чому надмірна твердість не гарантує максимальної міцності
Підвищення твердості та зміна міцності можуть бути пов'язані, але це не означає, що будь-яке збільшення HRC автоматично робить ніж кращим у всіх видах навантаження.
Занадто жорстка або невідповідна для конкретної задачі структура може мати недостатню в'язкість і бути більш чутливою до зародження та поширення тріщин.
Міцність і деформація
Під навантаженням метал може спочатку пружно деформуватися, а за певних умов перейти до пластичної деформації. Межа між цими станами залежить від властивостей матеріалу та конкретного виду навантаження.
Для ножа це має значення, оскільки небажане постійне згинання або деформування може бути таким самим практичним недоліком, як і руйнування.
Чому для ножа важлива не тільки міцність
Ніж повинен не просто витримувати навантаження. Він має зберігати робочу геометрію ріжучої кромки, протистояти зношуванню та, за необхідності, переносити ударні або поперечні навантаження.
Саме тому при оцінці ножової сталі необхідно одночасно враховувати твердість, міцність, в'язкість, зносостійкість та інші характеристики.
Вплив геометрії
Геометрія клинка визначає, як зовнішнє навантаження розподіляється в матеріалі.
Товстий клинок, тонкий клинок, масивний обух або тонка ріжуча кромка можуть по-різному реагувати на однакову зовнішню силу.
Тому навіть однакова сталь з однаковою термообробкою може поводитися по-різному залежно від конструкції ножа.
Міцність та ударні навантаження
При ударному навантаженні важливо враховувати не тільки міцність, а й в'язкість матеріалу. Сталь повинна не лише витримати навантаження, а й мати достатню здатність протистояти утворенню та поширенню тріщин.
Саме тому для важких робочих ножів однієї високої твердості недостатньо.
Міцність та ріжуча кромка
Для самої ріжучої кромки велике значення має її здатність зберігати форму.
Тут працюють одразу кілька факторів: твердість матеріалу, мікроструктура, геометрія кромки, товщина підведення та характер навантаження.
Тому міцність сталі не можна розглядати окремо від конструкції та призначення ножа.
💡 Варто запам'ятати: міцність характеризує здатність матеріалу протистояти певним механічним навантаженням. Для ножа вона важлива, але не замінює твердість і в'язкість. Надійність готового клинка залежить також від геометрії та конструкції.
🛒 Інформація для покупця: напис «дуже міцна сталь» без уточнення властивостей мало що говорить. Для реальної оцінки ножа потрібно враховувати марку сталі, термообробку, твердість, геометрію та призначення.
📝 Короткий висновок: міцність — це здатність сталі протистояти навантаженням і руйнуванню в межах конкретних умов. Для ножа вона важлива, але є лише однією частиною загального комплексу механічних властивостей.
8. Чим міцність відрізняється від твердості
Твердість і міцність часто згадують разом, але це не одна й та сама властивість. Вони характеризують різні аспекти поведінки матеріалу під механічним впливом.
Твердість показує опір матеріалу локальному вдавлюванню та пластичному деформуванню в умовах відповідного випробування. Міцність характеризує опір певному виду навантаження, деформації або руйнуванню.
Саме тому значення HRC не можна використовувати як прямий універсальний показник міцності ножа.
📌 Редакційна примітка Knife.net.ua: Просте правило для читача: твердість — це не міцність. HRC вимірює твердість за певною методикою, а міцність оцінюють іншими механічними випробуваннями залежно від того, який вид навантаження потрібно дослідити.
Твердість — опір локальній деформації
Коли вимірюють твердість за шкалою HRC, перевіряють, наскільки матеріал чинить опір вдавлюванню індентора.
Це корисно для контролю загартованої ножової сталі та дає уявлення про її опір локальному пластичному деформуванню.
Міцність — поведінка під навантаженням
Міцність визначають за конкретною схемою випробування. Наприклад, можна досліджувати поведінку матеріалу при розтягуванні, стисканні, згинанні або інших видах навантаження.
Тому правильніше говорити не просто «міцність сталі», а уточнювати, про яку саме характеристику міцності йде мова.
Чому високий HRC не дає повної відповіді
Високий HRC означає високу твердість за відповідною шкалою, але не повідомляє безпосередньо про всі механічні властивості матеріалу.
За одним значенням HRC не можна визначити в'язкість, точну міцність при конкретному виді навантаження, кількість залишкового аустеніту, розподіл карбідів або всі особливості мікроструктури.
Зв'язок між твердістю та міцністю
Для багатьох загартованих сталей твердість і деякі характеристики міцності можуть бути пов'язані. Саме тому твердість часто використовують як зручний виробничий показник.
Але цей зв'язок не означає, що HRC можна просто перетворити на універсальне значення міцності для будь-якої сталі та будь-якого режиму термообробки.
Приклад із ножовою кромкою
Уявімо два ножі з близькими значеннями HRC.
Це ще не означає, що вони однаково поводитимуться при ударі, поперечному навантаженні або контакті з твердим матеріалом.
На результат можуть впливати мікроструктура, в'язкість, геометрія, товщина кромки та якість термообробки.
Твердість і заминання
Для ріжучої кромки твердість особливо важлива тому, що вона допомагає протистояти пластичній деформації.
Якщо матеріал недостатньо твердий для конкретного навантаження, кромка може заминатися. Підвищення твердості в межах можливостей конкретної сталі може зменшити таку схильність.
Міцність і руйнування
Міцність пов'язана з тим, яке навантаження матеріал може витримати до певного критичного стану.
Однак при оцінці ножа важливо також враховувати механізм руйнування. Матеріал може бути достатньо міцним за одним видом випробування, але мати недостатню в'язкість для іншого сценарію навантаження.
Твердість, міцність і в'язкість разом
Для практичного розуміння ножової сталі зручно розглядати три характеристики разом:
- твердість — опір локальному деформуванню;
- міцність — здатність протистояти певному механічному навантаженню;
- в'язкість — здатність поглинати енергію та протистояти зародженню і поширенню тріщин.
Жодна з цих характеристик не може повністю замінити інші.
Як термообробка змінює співвідношення властивостей
Під час гартування та відпуску змінюється мікроструктура сталі. Внаслідок цього змінюються її твердість, міцнісні характеристики та в'язкість.
Завдання технолога полягає в тому, щоб отримати потрібне співвідношення цих властивостей для конкретної марки сталі та майбутнього призначення ножа.
Чому не можна оцінювати ніж лише за одним числом
Напис «60 HRC» дає покупцеві корисну інформацію про твердість, але не описує весь ніж.
Для повноцінної оцінки потрібно знати хоча б марку сталі, її термообробку, кінцеву твердість, геометрію та призначення. У професійних дослідженнях можуть додатково визначатися механічні властивості та параметри мікроструктури.
Просте правило для покупця
Якщо продавець говорить «цей ніж дуже міцний, тому що він має 62 HRC», таке твердження є надмірним спрощенням.
Правильніше сказати, що ніж має певну твердість, а його міцність та в'язкість залежать від ширшого комплексу властивостей матеріалу та конструкції.
💡 Варто запам'ятати: HRC — це показник твердості, а не універсальна шкала міцності. Твердий ніж не обов'язково є найміцнішим, а однаковий HRC не гарантує однакову поведінку двох клинків під навантаженням.
🛒 Інформація для покупця: якщо в описі ножа вказано лише HRC, не робіть із цього висновок про всі його механічні властивості. Оцінюйте твердість разом із маркою сталі, термообробкою, геометрією та призначенням.
📝 Короткий висновок: твердість і міцність пов'язані, але не тотожні. HRC показує опір локальному деформуванню, тоді як міцність характеризують за конкретними видами механічного навантаження. Для ножа необхідно враховувати обидві властивості разом із в'язкістю.
9. Як термообробка впливає на міцність
Термічна обробка безпосередньо впливає на механічні властивості сталі, оскільки змінює її мікроструктуру, фазовий склад та внутрішній стан. Саме тому одна й та сама марка сталі після різних режимів гартування та відпуску може поводитися по-різному під навантаженням.
Для ножа це особливо важливо: клинок повинен не тільки мати тверду ріжучу кромку, а й витримувати передбачені конструкцією навантаження без небажаної деформації або руйнування.
📌 Редакційна примітка Knife.net.ua: Термообробка не просто «загартовує» сталь. Вона налаштовує її структурний стан. Тому правильний режим повинен забезпечувати не максимальний один показник, а необхідний баланс механічних властивостей.
Що відбувається під час гартування
Під час аустенізації сталь переводять у відповідний аустенітний стан, після чого контрольоване охолодження дозволяє сформувати загартовану структуру.
Для багатьох ножових сталей важливою складовою цієї структури є мартенсит. Його утворення значно підвищує твердість і змінює механічну поведінку матеріалу.
Чому гартування може підвищувати міцнісні характеристики
Мартенсит має високу опірність пластичній деформації завдяки пересиченню вуглецем та спотворенню кристалічної ґратки.
Тому після правильного гартування багато сталей отримують значно вищу твердість та відповідні зміни деяких міцнісних характеристик порівняно з вихідним станом.
Чому надмірне гартування не означає кращий результат
Якщо режим аустенізації або охолодження підібрано неправильно, можна отримати небажаний структурний стан, надмірні внутрішні напруження, деформацію або інші дефекти.
Тому завдання гартування полягає не просто в отриманні якомога більшої твердості, а у формуванні правильної структури конкретної сталі.
Роль внутрішніх напружень
Під час гартування виникають термічні та структурні напруження. Вони пов'язані з нерівномірним охолодженням та змінами об'єму під час фазових перетворень.
Надмірні залишкові напруження можуть негативно впливати на експлуатаційну надійність клинка та підвищувати ризик деформацій або тріщин.
Чому потрібен відпуск
Відпуск після гартування дозволяє керовано змінити загартовану структуру, зменшити внутрішні напруження та сформувати необхідне співвідношення твердості, міцності й в'язкості.
У результаті кінцевий матеріал може бути менш твердим, ніж безпосередньо після гартування, але більш придатним для реальної експлуатації.
Як відпуск впливає на міцнісні властивості
Зміни під час відпуску залежать від конкретної сталі та температурного режиму.
Для багатьох сталей підвищення температури відпуску призводить до зменшення твердості та зміни міцнісних характеристик, одночасно підвищуючи здатність матеріалу переносити деформацію та поглинати енергію.
Проте для деяких високолегованих сталей можливі складніші залежності, зокрема вторинне тверднення.
Міцність і в'язкість можуть вимагати компромісу
Підвищення опору деформації не означає автоматичного підвищення стійкості до всіх видів руйнування.
Для ножа важливо знайти режим, за якого клинок має достатню твердість і міцнісні характеристики, але водночас не стає надмірно чутливим до тріщиноутворення та ударних навантажень.
Роль мікроструктури
Кінцеві механічні властивості залежать від того, яка саме мікроструктура сформувалася після термообробки.
На неї можуть впливати мартенситна матриця, залишковий аустеніт, карбідні фази, розмір зерна та інші структурні фактори.
Саме тому однакова твердість не гарантує абсолютно однакової поведінки двох ножів.
Вплив легувальних елементів
Хром, молібден, ванадій, вольфрам, марганець, кремній та інші легувальні елементи змінюють поведінку сталі під час термічної обробки.
Вони можуть впливати на прокаліюваність, фазові перетворення, карбідні фази та кінцевий структурний стан.
Тому однаковий режим термообробки не може бути універсальним для різних марок сталі.
Термообробка та реальна міцність ножа
Навіть правильно термооброблена сталь не визначає самостійно міцність готового ножа.
Важливі також товщина клинка, форма спусків, конструкція хвостовика, спосіб монтажу руків'я та характер навантаження.
Тому необхідно розділяти механічні властивості сталі та міцність готового виробу.
Чому HRC недостатньо
Високий показник HRC може свідчити про високу твердість, але не є повним описом механічних властивостей сталі.
Для повної оцінки потрібні відповідні механічні випробування та розуміння мікроструктури матеріалу.
💡 Варто запам'ятати: гартування змінює структуру сталі та підвищує твердість, а відпуск дозволяє керовано змінити цю структуру й зменшити внутрішні напруження. Кінцева міцність залежить від усієї термообробки, мікроструктури та конкретного виду навантаження.
🛒 Інформація для покупця: не робіть висновок про міцність ножа лише за цифрою HRC. Потрібно враховувати марку сталі, термообробку, геометрію та призначення клинка.
📝 Короткий висновок: термічна обробка може істотно змінювати міцнісні властивості сталі через формування та подальшу стабілізацію її мікроструктури. Правильний результат — це не максимальна твердість, а відповідний баланс властивостей.
10. В'язкість сталі — здатність протистояти руйнуванню
В'язкість — одна з найважливіших механічних властивостей ножової сталі, особливо для клинків, які можуть зазнавати ударних, поперечних або інших підвищених навантажень.
У практичному розумінні в'язкість характеризує здатність матеріалу поглинати енергію та протистояти зародженню і поширенню тріщин до руйнування.
Саме тому в'язкість не можна плутати ні з твердістю, ні з міцністю. Для ножа вона визначає, наскільки матеріал здатний переносити несприятливі навантаження без крихкого руйнування.
📌 Редакційна примітка Knife.net.ua: Якщо твердість допомагає кромці протистояти заминанню, то в'язкість допомагає матеріалу переносити енергію навантаження та протистояти розвитку тріщин. Для надійного ножа потрібні обидві властивості — у правильному співвідношенні.
Що означає в'язкість на практиці
Уявімо ситуацію, коли клинок отримує різке або поперечне навантаження. У матеріалі виникають напруження. Якщо локально утворюється дефект або тріщина, в'язкий матеріал має більшу здатність чинити опір її розвитку.
Крихкіший матеріал за несприятливих умов може швидше перейти від локального пошкодження до руйнування.
В'язкість і ударні навантаження
В'язкість особливо важлива там, де можливі удари або різкі зміни навантаження.
Для важких робочих ножів, інструментів та клинків, які можуть використовуватися з підвищеним механічним навантаженням, ця властивість може бути не менш важливою, ніж висока твердість.
В'язкість і ріжуча кромка
В'язкість важлива не тільки для всього клинка, а й для його тонкої ріжучої частини.
Якщо край кромки має недостатню стійкість до тріщиноутворення, під певним навантаженням можуть виникати мікросколи.
Тому тонка кромка потребує не тільки високої твердості, а й достатньої в'язкості та відповідної геометрії.
В'язкість не означає м'якість
В'язка сталь не обов'язково є м'якою.
Конкретна сталь може мати одночасно високу твердість і достатню в'язкість, якщо її склад, мікроструктура та термообробка правильно збалансовані.
Тому твердження «в'язка сталь — це м'яка сталь» є неправильним спрощенням.
В'язкість і пластичність
В'язкість пов'язана зі здатністю матеріалу поглинати енергію до руйнування, а пластичність — зі здатністю деформуватися пластично без руйнування.
Ці поняття пов'язані, але не тотожні. Матеріал може мати різне співвідношення пластичності, міцності та в'язкості залежно від мікроструктури та умов випробування.
Чому в'язкість важлива для ножа
Ніж із недостатньою для його призначення в'язкістю може бути більш чутливим до ударних навантажень, поперечного згинання або неправильного використання.
Для тонкої ріжучої кромки недостатня в'язкість може проявлятися у вигляді мікросколів, особливо якщо одночасно використовується дуже гостра та тонка геометрія.
Роль термічної обробки
Гартування та відпуск суттєво впливають на в'язкість через зміну мікроструктури та внутрішніх напружень.
Свіжозагартована сталь може мати високу твердість, але недостатню для практичного застосування стабільність і в'язкість. Правильний відпуск дозволяє зменшити внутрішні напруження та змінити загартовану структуру.
Чому відпуск часто підвищує в'язкість
Для багатьох загартованих сталей правильний відпуск підвищує здатність матеріалу переносити навантаження без крихкого руйнування порівняно зі свіжозагартованим станом.
Водночас характер зміни залежить від конкретної сталі та режиму. Не можна вважати, що будь-яке підвищення температури відпуску безмежно збільшує в'язкість.
Твердість і в'язкість повинні бути збалансовані
Якщо зробити сталь надто м'якою, ріжуча кромка може швидше заминатися. Якщо ж отримати надмірно тверду та невідповідну для задачі структуру, може зрости чутливість до сколювання.
Тому оптимальний ніж знаходиться не на одному кінці цієї умовної шкали, а в правильному балансі властивостей.
В'язкість залежить від мікроструктури
На в'язкість можуть впливати розмір зерна, стан матриці, карбідні фази, їхній розподіл, залишковий аустеніт та внутрішні напруження.
Особливо важливим є контроль великих або несприятливо розподілених твердих фаз і структурних дефектів, які можуть сприяти зародженню тріщин.
В'язкість і геометрія ножа
Навіть в'язка сталь може бути пошкоджена, якщо геометрія ножа не відповідає навантаженню.
Тонкий клинок або дуже тонка ріжуча кромка мають інший запас механічної стійкості, ніж масивний робочий клинок.
Тому властивості сталі завжди потрібно розглядати разом із геометрією.
В'язкість і призначення ножа
Для тонкого кухонного ножа, який використовується переважно для чистого різання, вимоги до в'язкості можуть відрізнятися від вимог до важкого туристичного або робочого ножа.
У другому випадку здатність переносити ударні та поперечні навантаження може мати значно більшу практичну вагу.
💡 Варто запам'ятати: в'язкість — це здатність матеріалу поглинати енергію та протистояти зародженню й поширенню тріщин. Для ножа вона особливо важлива там, де можливі удари, поперечні навантаження або інші жорсткі умови роботи.
🛒 Інформація для покупця: якщо ніж призначений для важкої роботи, не орієнтуйтеся лише на максимальний HRC. Важливо, щоб сталь мала достатню для цього застосування в'язкість, а термообробка та геометрія відповідали характеру навантаження.
📝 Короткий висновок: в'язкість визначає здатність сталі протистояти руйнуванню та поширенню тріщин. Для ножа вона є необхідним доповненням до твердості, а правильна термічна обробка допомагає сформувати їхній оптимальний баланс.
11. Чим в'язкість відрізняється від міцності
В'язкість і міцність часто використовують як взаємозамінні слова, коли говорять про надійність ножа. Насправді це різні характеристики, які описують різні сторони поведінки матеріалу під навантаженням.
Міцність характеризує здатність матеріалу протистояти певному виду навантаження, деформації або руйнуванню. В'язкість характеризує здатність матеріалу поглинати енергію та протистояти зародженню і поширенню тріщин до руйнування.
Для ножа обидві властивості важливі, але відповідають на різні практичні запитання.
📌 Редакційна примітка Knife.net.ua: Міцність відповідає на питання «яке навантаження матеріал може витримати за конкретної схеми випробування?», а в'язкість — «наскільки добре матеріал може протистояти розвитку руйнування та поглинати енергію до нього?». Саме тому один показник не може замінити інший.
Міцність — опір певному навантаженню
Міцність визначають за конкретними механічними випробуваннями. Залежно від методу можна досліджувати поведінку сталі при розтягуванні, стисканні, згинанні або інших видах навантаження.
Тому поняття «міцність» саме по собі є досить широким і потребує уточнення, про яку характеристику та який тип навантаження йдеться.
В'язкість — опір розвитку руйнування
В'язкість пов'язана зі здатністю матеріалу поглинати енергію та протистояти зародженню й поширенню тріщин.
Це особливо важливо тоді, коли в матеріалі вже існує локальний дефект або виникає тріщина під час навантаження.
Простий приклад для ножа
Уявімо, що на клинок діє поперечна сила.
Міцність характеризує здатність матеріалу протистояти цьому навантаженню та відповідному виду деформації або руйнування. В'язкість допомагає зрозуміти, наскільки матеріал здатний поглинати енергію та протистояти розвитку тріщини, якщо вона почала формуватися.
Тому два клинки з близькою міцністю можуть поводитися по-різному, якщо їхня в'язкість відрізняється.
Чому в'язкість важлива при ударах
Ударне навантаження передає матеріалу енергію за короткий проміжок часу.
У таких умовах здатність сталі поглинати цю енергію без швидкого розвитку тріщини може мати велике значення.
Саме тому для важких робочих ножів та інструментів важливо враховувати не тільки твердість і міцність, а й в'язкість.
Чому міцний матеріал не обов'язково є дуже в'язким
Висока міцність за певного виду випробування не гарантує високої здатності матеріалу протистояти поширенню тріщин.
Структура сталі може бути достатньо міцною, але водночас чутливою до певних механізмів крихкого руйнування.
Саме тому в інженерних матеріалах важливо розглядати комплекс механічних властивостей.
В'язкість і крихкість
Крихкий матеріал може руйнуватися з відносно невеликою пластичною деформацією та швидко поширювати тріщину після її виникнення.
В'язкіший матеріал має більшу здатність поглинати енергію та чинити опір розвитку руйнування.
Для ножа це має особливе значення при ударах, поперечному навантаженні та інших режимах, для яких тонкий клинок може бути чутливим.
В'язкість не означає, що ніж не зламається
Жодна сталь не є невразливою.
Якщо навантаження достатньо велике або геометрія ножа не відповідає умовам роботи, навіть дуже в'язкий матеріал може бути пошкоджений або зруйнований.
В'язкість лише характеризує здатність матеріалу протистояти певному механізму руйнування.
Роль геометрії
Поведінка готового ножа залежить не тільки від властивостей сталі.
Товщина клинка, форма спусків, товщина ріжучої кромки та концентрація напружень у конструкції можуть суттєво змінювати результат.
Тому не можна переносити показник в'язкості матеріалу безпосередньо на готовий ніж без урахування його конструкції.
В'язкість ріжучої кромки
Для тонкої кромки особливо важливо протистояти мікросколам.
Якщо матеріал або його структурний стан не відповідає геометрії та навантаженню, навіть дуже гостра кромка може пошкоджуватися при контакті з твердими об'єктами.
Тому для тонкої геометрії важливе правильне поєднання твердості, в'язкості та стабільності структури.
Як термообробка впливає на співвідношення властивостей
Гартування та відпуск змінюють мікроструктуру сталі, а разом із нею — механічні властивості.
Гартування створює тверду загартовану структуру, тоді як відпуск дозволяє керовано змінити її стан, зменшити внутрішні напруження та сформувати необхідний баланс між твердістю та здатністю переносити навантаження.
Три властивості, які не можна плутати
- Твердість — опір локальному пластичному деформуванню.
- Міцність — опір певному механічному навантаженню.
- В'язкість — здатність поглинати енергію та протистояти зародженню і поширенню тріщин.
Саме їхнє правильне співвідношення дозволяє отримати матеріал, придатний для конкретного застосування.
💡 Варто запам'ятати: міцність і в'язкість — не синоніми. Міцність характеризує опір певному навантаженню, а в'язкість — здатність матеріалу поглинати енергію та протистояти розвитку тріщин.
🛒 Інформація для покупця: фраза «дуже міцний ніж» не дає повної інформації про його поведінку. Для важких навантажень важливо знати не лише твердість і міцнісні характеристики сталі, а й її в'язкість та відповідність геометрії.
📝 Короткий висновок: міцність і в'язкість описують різні механізми опору навантаженню та руйнуванню. Надійний ніж потребує не максимальної однієї характеристики, а правильного поєднання всіх основних властивостей.
12. Як термообробка впливає на в'язкість
В'язкість ножової сталі значною мірою залежить від її мікроструктури. Оскільки термічна обробка змінює цю мікроструктуру, вона може істотно впливати і на здатність сталі протистояти руйнуванню.
Особливо важливими є гартування та відпуск. Гартування формує загартовану структуру, а відпуск дозволяє керовано змінити її стан та зменшити внутрішні напруження.
📌 Редакційна примітка Knife.net.ua: В'язкість не є фіксованою характеристикою, яку сталь «має назавжди». Її значення та поведінка можуть змінюватися залежно від режиму аустенізації, гартування, відпуску, мікроструктури та інших факторів.
Гартування та зміна в'язкості
Гартування переводить сталь у загартований структурний стан і для багатьох сталей формує значну кількість мартенситу.
Це необхідно для отримання високої твердості, але свіжозагартована структура може мати значні внутрішні напруження та бути непридатною для безпосередньої експлуатації.
Чому свіжозагартована сталь потребує відпуску
Після гартування в сталі існують напруження, пов'язані з термічними градієнтами та фазовими перетвореннями.
Надмірні внутрішні напруження можуть підвищувати чутливість матеріалу до пошкодження. Відпуск дозволяє їх зменшити та стабілізувати загартовану структуру.
Як відпуск змінює в'язкість
Порівняно зі свіжозагартованим станом правильний відпуск для багатьох сталей підвищує здатність матеріалу переносити навантаження без крихкого руйнування.
Під час відпуску змінюється стан мартенситу, перерозподіляється вуглець, можуть формуватися або змінюватися карбідні виділення, а внутрішні напруження зменшуються.
У результаті структура стає більш стабільною та придатною для практичного використання.
Чи завжди вища температура відпуску означає більшу в'язкість
Ні. Для багатьох сталей підвищення температури відпуску в певному діапазоні може зменшувати твердість і збільшувати здатність переносити навантаження, але це не універсальна лінійна залежність.
Різні сталі мають різний склад і різні механізми структурних перетворень. У деяких високолегованих сталях можливі вторинне тверднення та інші складні ефекти.
Тому режим відпуску потрібно підбирати саме для конкретної марки сталі.
Внутрішні напруження та в'язкість
Після гартування матеріал може містити залишкові напруження. Їхнє зменшення під час відпуску є одним із важливих чинників стабілізації сталі.
Це особливо важливо для ножових клинків із тонкою геометрією, де небажані напруження можуть підвищувати ризик деформацій або пошкоджень.
Роль мікроструктури
В'язкість залежить від того, яка структура сформувалася всередині сталі.
На неї можуть впливати мартенситна матриця, розмір зерна, карбідні фази, їхній розподіл, залишковий аустеніт та інші структурні особливості.
Саме тому однакова марка сталі після різних режимів термообробки може мати різну поведінку під навантаженням.
Зерно сталі
Розмір зерна є одним із важливих структурних факторів.
Надмірний перегрів під час аустенізації може спричинити ріст зерна та небажані зміни властивостей. Саме тому температура аустенізації повинна бути контрольованою і відповідати конкретній сталі.
Роль карбідів
Карбідні фази можуть суттєво впливати на властивості високолегованих ножових сталей. Їхній тип, кількість, розмір і розподіл мають значення для механічної поведінки матеріалу.
Особливо великі або несприятливо розподілені тверді частинки можуть бути пов'язані з локальними концентраціями напружень, тому контроль мікроструктури має важливе значення.
Залишковий аустеніт
Після гартування частина аустеніту в деяких сталях може залишитися непретвореною при охолодженні до кімнатної температури.
Залишковий аустеніт може впливати на стабільність структури та подальшу поведінку сталі. Його кількість залежить від складу сталі та режиму термообробки.
Кріогенна обробка та в'язкість
Для окремих сталей кріогенна або субнульова обробка може сприяти перетворенню частини залишкового аустеніту на мартенсит.
Це може змінювати твердість та інші властивості матеріалу. Але не існує універсального правила, за яким кріо автоматично підвищує або знижує в'язкість кожної ножової сталі.
Після такого етапу важливим залишається правильний відпуск.
В'язкість та подвійний відпуск
Для деяких високозносостійких та інструментальних сталей застосовують подвійний або багаторазовий відпуск.
Це може бути пов'язано з особливостями залишкового аустеніту, вторинного тверднення та необхідністю стабілізації структури.
Кількість циклів визначається конкретною сталлю та технологічним режимом, а не універсальним правилом.
Чому правильний режим важливіший за сам факт термообробки
Сам напис «термообробка виконана» ще не говорить про її якість.
Важливі конкретні параметри: температура, час витримки, спосіб охолодження, кількість циклів та відповідність режиму конкретній сталі.
В'язкість і призначення ножа
Для тонкого кухонного ножа та важкого робочого клинка оптимальний баланс властивостей може бути різним.
У першому випадку важливими можуть бути тонка геометрія, твердість та зносостійкість. У другому — більша здатність переносити ударні та поперечні навантаження.
Тому термообробка повинна враховувати не лише марку сталі, а й майбутнє призначення виробу.
💡 Варто запам'ятати: термічна обробка впливає на в'язкість через зміну мікроструктури та внутрішніх напружень. Правильний відпуск після гартування для багатьох сталей є ключовим етапом отримання достатньої в'язкості та стабільності.
🛒 Інформація для покупця: якщо ніж повинен витримувати важкі навантаження, не достатньо шукати просто високу твердість. Важливо, щоб конкретна сталь мала відповідну в'язкість, а її термообробка та геометрія відповідали призначенню.
📝 Короткий висновок: гартування формує тверду загартовану структуру, а відпуск керовано змінює її стан і зменшує внутрішні напруження. Саме тому правильна термообробка є одним із головних факторів, що визначають в'язкість готової ножової сталі.
13. Чому підвищення твердості може зменшувати в'язкість
Твердість і в'язкість ножової сталі — це різні властивості, між якими під час термічної обробки часто доводиться знаходити компроміс. Підвищення твердості може допомогти ріжучій кромці краще протистояти пластичній деформації та зношуванню, але в певних умовах одночасно може зменшувати здатність сталі без руйнування сприймати ударні або підвищені навантаження.
Чому твердіша сталь може бути менш терпимою до навантажень
Після гартування в сталі формується тверда структура, основою якої часто є мартенсит. Залежно від складу сталі та режиму термообробки можуть змінюватися також кількість залишкового аустеніту, стан карбідів, внутрішні напруження та інші характеристики мікроструктури.
Якщо сталь налаштована на дуже високу твердість, її здатність до пластичної деформації перед руйнуванням у деяких випадках зменшується. За несприятливого поєднання мікроструктури, внутрішніх напружень, геометрії та навантаження це може підвищувати схильність до локального сколювання або розвитку тріщин.
Саме тому твердість не можна розглядати окремо від в'язкості. Для ножа важливо не лише те, наскільки твердо опирається сталь деформації, а й те, як вона поводиться, коли навантаження перевищує звичайний режим різання.
Роль відпуску після гартування
Відпуск є одним із головних інструментів для формування потрібного балансу між твердістю та в'язкістю. Після гартування сталь має високі внутрішні напруження, а її структура ще не обов'язково є оптимальною для експлуатації ножа.
Контрольований відпуск змінює загартовану структуру, зменшує внутрішні напруження та дозволяє отримати властивості, які краще відповідають призначенню клинка. При цьому конкретний результат залежить від марки сталі, температури, часу витримки та кількості циклів відпуску.
Висока твердість не означає автоматично крихкість
Важливо уникати іншої крайності: не можна стверджувати, що будь-який ніж із високою твердістю є крихким. Сучасні ножові сталі можуть поєднувати високу твердість із хорошою в'язкістю, якщо їхня мікроструктура та термічна обробка правильно підібрані.
На поведінку сталі впливають не лише показники HRC. Значення мають хімічний склад, розмір і розподіл карбідів, стан матриці, залишковий аустеніт, зерно, внутрішні напруження та геометрія самого ножа.
Особливо важлива поведінка ріжучої кромки
Для ножа проблема недостатньої в'язкості часто проявляється не миттєвим руйнуванням усього клинка, а значно локальніше — появою мікросколів на ріжучій кромці. Тонка кромка працює під значно вищим локальним навантаженням, ніж масивна частина клинка.
Тому одна й та сама сталь при однаковій термічній обробці може поводитися по-різному залежно від товщини кромки, кута заточування та характеру роботи ножа.
📌 Редакційна примітка Knife.net.ua
Поширена помилка — оцінювати ніж за принципом «чим вищий HRC, тим він кращий». Насправді висока твердість є лише одним із параметрів. Для реальної експлуатації важливо, щоб твердість відповідала в'язкості, геометрії та призначенню ножа.
💡 Варто запам'ятати
Підвищення твердості може зменшувати в'язкість, але це не універсальне правило для всіх сталей. Вирішальне значення має не лише HRC, а й мікроструктура та правильність усієї термічної обробки.
🛒 Інформація для покупця
Якщо виробник вказує лише дуже високу твердість, цього недостатньо для оцінки ножа. Варто враховувати марку сталі, якість термообробки, геометрію клинка, товщину та кут ріжучої кромки, а також реальне призначення ножа.
📝 Короткий висновок
Висока твердість допомагає сталі протистояти деформації та зношуванню, але надмірне прагнення до максимальної твердості може погіршувати запас в'язкості в певних умовах. Якісний ніж — це не максимальний HRC, а правильно підібраний баланс властивостей.
14. Баланс твердості та в'язкості
Оптимальні властивості ножової сталі визначаються не максимальним значенням одного показника, а правильним співвідношенням кількох властивостей. Твердість забезпечує опір деформації та допомагає ріжучій кромці довше зберігати форму, а в'язкість визначає здатність матеріалу переносити навантаження та протистояти розвитку тріщин.
Чому не існує одного ідеального балансу для всіх ножів
Різні ножі працюють у різних умовах. Ніж для тонкого різання продуктів, мисливський ніж, туристичний ніж або інструмент для важких робіт мають різні вимоги до клинка.
Для тонкого різального ножа може бути важливою висока твердість і хороше утримання ріжучої кромки. Водночас сама тонка геометрія вимагає достатньої в'язкості, щоб кромка не сколювалася під час звичайної роботи.
Для ножа, який передбачає ударні або важкі навантаження, запас в'язкості може мати значно більше значення. У такому випадку надмірне прагнення до максимальної твердості може бути недоцільним.
Твердість відповідає за опір деформації
Вища твердість за інших сприятливих умов допомагає ріжучій кромці краще протистояти заминанню та пластичній деформації. Це особливо важливо для тонких кромок, які працюють під високим локальним навантаженням.
Однак твердість не визначає сама по собі ані загальну міцність ножа, ані його в'язкість, ані стійкість до всіх видів пошкоджень.
В'язкість відповідає за запас опору руйнуванню
В'язкість показує здатність матеріалу поглинати енергію та протистояти зародженню й поширенню тріщин. Для ножа це особливо важливо тоді, коли навантаження виходить за межі звичайного чистого різання.
Достатня в'язкість допомагає зменшити ризик небажаного сколювання та руйнування, але сама по собі не робить ніж невразливим. Геометрія, товщина клинка, конструкція рукояті та характер навантаження залишаються критично важливими.
Оптимальна твердість залежить від призначення ножа
Не існує універсального значення HRC, яке було б найкращим для кожного ножа. Навіть одна й та сама марка сталі може бути термічно оброблена по-різному для різних завдань.
Виробник може свідомо обрати дещо нижчу твердість, якщо це дозволяє отримати потрібний запас в'язкості та стабільність кромки. В іншому випадку для спеціалізованого різального ножа може бути виправданим налаштування на вищу твердість.
Баланс залежить також від геометрії ріжучої кромки
Термічна обробка не працює окремо від геометрії. Чим тоншою є кромка та чим менший кут її заточування, тим вищими можуть бути локальні навантаження на саму кромку під час різання.
Тому сталь із хорошою в'язкістю може дозволити більш агресивну геометрію, тоді як дуже тверда, але менш терпима до ударних навантажень сталь потребує обережнішого підходу до товщини та кута кромки.
Баланс — це не компроміс «50 на 50»
Баланс твердості та в'язкості не означає однаковий рівень обох характеристик. Йдеться про таке поєднання властивостей, за якого ніж найкраще виконує конкретне завдання.
Для одного ножа оптимальним буде акцент на твердості та зносостійкості, для іншого — на в'язкості та стійкості до ударних навантажень. Саме тому оцінювати сталь без урахування призначення ножа некоректно.
📌 Редакційна примітка Knife.net.ua
У професійному виборі ножа правильніше запитувати не «яка сталь найтвердіша?», а «яка комбінація сталі, термообробки, твердості, геометрії та в'язкості найкраще відповідає моїм завданням?» Саме такий підхід дозволяє оцінювати ніж як готовий інструмент, а не лише як шматок сталі.
💡 Варто запам'ятати
Оптимальний баланс властивостей завжди залежить від призначення ножа. Максимальна твердість не є універсальною метою, так само як і максимальна в'язкість. Важливий результат — передбачувана робота ріжучої кромки та клинка в реальних умовах.
🛒 Інформація для покупця
Під час вибору ножа оцінюйте не один показник. Практично важлива формула виглядає так: сталь + термічна обробка + твердість + мікроструктура + геометрія + призначення + якість виготовлення.
Якщо ніж призначений для тонкого різання, важливими будуть стабільність тонкої кромки та утримання різу. Для важчих завдань значно більшу роль може відігравати запас в'язкості та стійкість до ударних навантажень.
📝 Короткий висновок
Хороший ніж — це не максимальна твердість і не максимальна в'язкість окремо. Якість визначає правильний баланс властивостей, підібраний під конкретне призначення. Саме термічна обробка дозволяє реалізувати потенціал сталі та отримати цей баланс.
15. Що відбувається з мартенситом під час термообробки
Мартенсит є однією з головних структур, завдяки якій загартована ножова сталь отримує високу твердість. Але мартенсит після гартування — це ще не обов'язково оптимальний стан матеріалу для готового ножа. Подальший відпуск змінює його внутрішній стан, зменшує залишкові напруження та формує більш стабільне поєднання твердості, міцності та в'язкості.
Як утворюється мартенсит
Під час аустенізації сталь нагрівають до температури, за якої формується аустеніт і відбувається необхідне розчинення частини вуглецю та легувальних елементів у матриці. Після подальшого контрольованого охолодження аустеніт може перетворюватися на мартенсит.
На відміну від дифузійних перетворень, мартенситне перетворення відбувається дуже швидко і пов'язане з перебудовою кристалічної ґратки без звичайного дифузійного перерозподілу вуглецю. У результаті утворюється пересичена вуглецем структура з підвищеною твердістю.
Чому мартенсит є твердим
Висока твердість мартенситу пов'язана з пересиченням вуглецем та викривленням кристалічної ґратки. Така структура значно сильніше протистоїть пластичній деформації, ніж м'якші вихідні структурні стани сталі.
Саме тому правильно проведене гартування може різко підвищити твердість ножової сталі. Проте ступінь цього підвищення залежить від хімічного складу сталі, температури аустенізації, швидкості охолодження та інших параметрів термообробки.
Що відбувається з мартенситом одразу після гартування
Свіжозагартований мартенсит перебуває у високонапруженому стані. У сталі можуть залишатися значні внутрішні напруження, пов'язані як із температурними градієнтами під час охолодження, так і зі змінами об'єму під час структурного перетворення.
Крім того, після гартування частина аустеніту в деяких сталях може залишитися непрореагованою. Такий залишковий аустеніт може впливати на кінцеву твердість, стабільність розмірів та подальшу поведінку структури.
Як відпуск змінює мартенсит
Під час відпуску загартовану сталь нагрівають до температури, нижчої за температуру аустенізації, витримують і охолоджують за контрольованим режимом.
У процесі відпуску з мартенситної структури поступово змінюється пересичений стан матриці. Вуглець перерозподіляється, відбуваються структурні зміни та, залежно від складу сталі й температури, формуються або змінюються карбідні фази.
У результаті формується відпущений мартенсит, властивості якого відрізняються від свіжозагартованого стану. Зазвичай це дозволяє зменшити внутрішні напруження та отримати більш придатне для експлуатації співвідношення твердості й в'язкості.
Чи означає відпуск, що мартенсит «зникає»
Ні. Відпуск не слід розуміти як просте повне знищення мартенситу. Йдеться про контрольовану зміну його стану та пов'язаних із ним фаз.
У різних сталях ці процеси можуть проходити по-різному. Легувальні елементи, вуглець, карбіди та температура відпуску визначають, які саме структурні зміни відбуватимуться.
Мартенсит і вторинне тверднення
Для деяких високолегованих інструментальних та швидкорізальних сталей під час спеціальних режимів відпуску можливе вторинне тверднення. Воно пов'язане з утворенням дрібних легованих карбідів і може призводити до підвищення твердості після певного етапу відпуску.
Тому просте правило «чим вища температура відпуску, тим м'якша сталь» не є універсальним. Для конкретної сталі необхідно враховувати її склад і рекомендований режим термообробки.
Мартенсит, твердість і реальна робота ножа
Висока частка твердих структур може забезпечувати високу твердість, але сама по собі не гарантує найкращої роботи ножа. Для ріжучого інструмента важливо, щоб структура витримувала реальні навантаження без надмірного заминання або сколювання кромки.
Тому кінцеві властивості ножа формуються не просто фактом утворення мартенситу, а всім комплексом термічної обробки, станом карбідів, кількістю залишкового аустеніту, твердістю, геометрією та призначенням клинка.
📌 Редакційна примітка Knife.net.ua
Мартенсит — фундамент високої твердості багатьох загартованих ножових сталей, але його не можна оцінювати за принципом «чим більше, тим краще». Важливий саме контрольований структурний стан після повного циклу термообробки, включно з відпуском.
💡 Варто запам'ятати
Після гартування мартенсит має високу твердість, але також значні внутрішні напруження. Відпуск змінює його структуру та дозволяє сформувати більш стабільний баланс властивостей. Для деяких високолегованих сталей під час відпуску можливе вторинне тверднення.
🛒 Інформація для покупця
Сам напис «загартована сталь» ще не говорить про якість готового ножа. Важливі марка сталі, режим гартування, відпуск, кінцева твердість, мікроструктура та геометрія клинка.
Якщо виробник вказує конкретну сталь і реалістичний діапазон HRC, це значно інформативніше, ніж просто обіцянка «надтвердої сталі».
📝 Короткий висновок
Мартенсит забезпечує основу високої твердості загартованої сталі, а відпуск перетворює його на більш стабільний робочий структурний стан. Саме тому правильна термообробка — це не лише гартування, а повний контроль наступних структурних змін.
16. Роль карбідів у твердості та зносостійкості
Карбіди є однією з найважливіших складових мікроструктури багатьох ножових сталей. Це тверді сполуки вуглецю з легувальними елементами, які можуть значно впливати на зносостійкість, твердість, заточуваність і поведінку ріжучої кромки.
Що таке карбіди
Карбіди — це фази, у яких вуглець поєднаний з певними металевими елементами. У ножових сталях залежно від складу можуть бути присутні карбіди хрому, ванадію, молібдену, вольфраму, ніобію та інших елементів.
Їхня кількість, тип, розмір і розподіл у металевій матриці залежать від хімічного складу сталі та режиму термічної обробки.
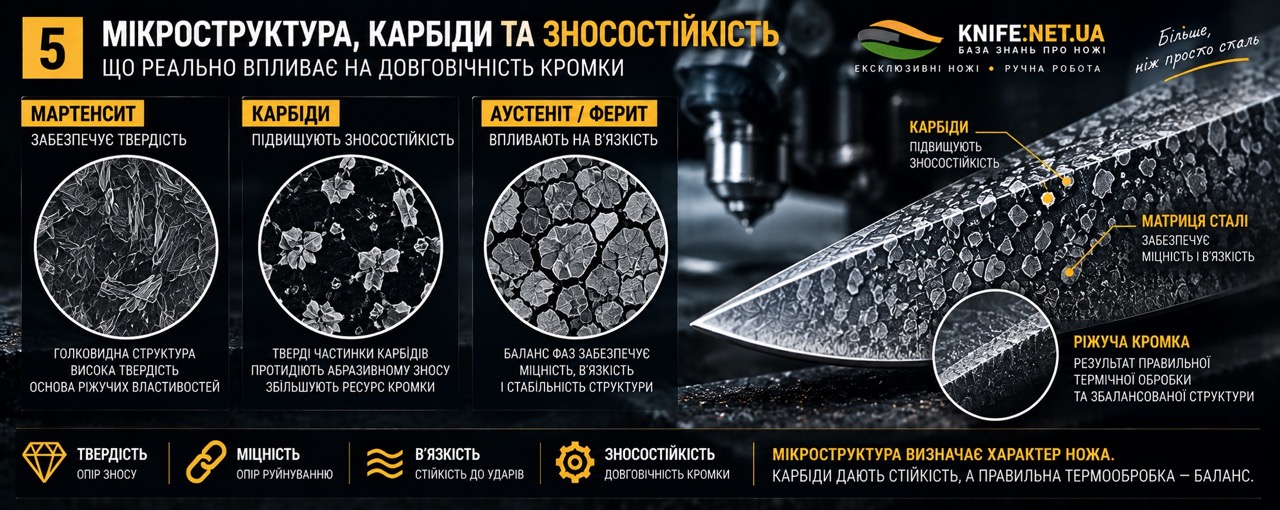
Чому карбіди підвищують зносостійкість
Багато карбідів значно твердіші за металеву матрицю сталі. Під час контакту ріжучої кромки з матеріалом вони можуть протистояти механізмам абразивного зношування та допомагати довше зберігати робочу геометрію кромки.
Саме тому високозносостійкі ножові сталі часто містять значну кількість легувальних елементів, здатних утворювати тверді карбідні фази.
Ванадієві карбіди
Особливо важливу роль у деяких сучасних високозносостійких сталях відіграють ванадієві карбіди. Вони мають дуже високу твердість і можуть суттєво підвищувати опір абразивному зношуванню.
Саме тому сталі з високим вмістом ванадію, такі як окремі порошкові та інструментальні сталі, можуть демонструвати дуже високе утримання ріжучої кромки.
Однак наявність великої кількості ванадієвих карбідів не означає автоматично, що ніж буде кращим у будь-якому застосуванні. Інші властивості сталі — в'язкість, твердість матриці, геометрія та термообробка — залишаються важливими.
Карбід не працює окремо від металевої матриці
Ріжучий клинок складається не просто з «твердих частинок». Карбіди знаходяться в металевій матриці, властивості якої також визначають поведінку ножа.
Важливими є не лише кількість карбідів, а й їхній тип, розмір, форма, рівномірність розподілу та зв'язок із матрицею. Надмірно великі або несприятливо розташовані тверді фази можуть впливати на в'язкість і стабільність кромки.
Чому порошкова технологія має значення
У сучасних порошкових сталях виробничий процес дозволяє отримувати дуже дрібну та рівномірну мікроструктуру порівняно з багатьма традиційними методами виробництва високолегованих сталей.
Це важливо для високозносостійких ножових сталей, оскільки контроль розміру та розподілу карбідних фаз може допомагати поєднувати високу зносостійкість із прийнятним рівнем в'язкості.
Проте позначення «порошкова сталь» саме по собі не визначає її властивості. Різні порошкові сталі мають різний хімічний склад, різні карбіди та різні режими термообробки.
Карбіди та твердість сталі
Карбіди можуть суттєво впливати на твердість і зносостійкість, але твердість ножової сталі не визначається лише їхньою кількістю.
Важливе значення має також твердість металевої матриці, кількість розчиненого в ній вуглецю та легувальних елементів, стан мартенситу, залишковий аустеніт і режим відпуску.
Тому дві сталі з великою кількістю карбідів можуть мати різну поведінку, а одна й та сама сталь — різні властивості після різної термічної обробки.
Карбіди та заточування ножа
Висока карбідна складова може підвищувати зносостійкість, але одночасно робити заточування більш вимогливим до абразиву та техніки.
Для сталей із великою кількістю дуже твердих карбідів алмазні або CBN-абразиви часто є особливо практичним вибором. Водночас це не означає, що інші абразиви абсолютно непридатні — вибір залежить від конкретної сталі, стану кромки та завдання заточування.
Карбіди та утримання ріжучої кромки
Зносостійкість карбідів може сприяти довшому збереженню робочої геометрії ріжучої кромки. Але фактичне утримання різу залежить від цілого комплексу факторів.
На результат впливають хімічний склад сталі, кількість і тип карбідів, твердість матриці, термообробка, геометрія клинка, товщина та кут кромки, а також матеріал, який ріже ніж.
Чи більше карбідів — завжди краще
Ні. Велика кількість карбідів може підвищувати зносостійкість, але надмірна карбідна складова або несприятлива мікроструктура може мати негативний вплив на в'язкість та стабільність ріжучої кромки.
Тому сучасна металургія прагне не просто збільшувати кількість карбідів, а формувати оптимальне співвідношення між карбідною фазою та металевою матрицею.
📌 Редакційна примітка Knife.net.ua
Для покупця слово «карбіди» не повинно бути просто маркетинговою прикрасою. Важливо розуміти, які саме карбіди присутні, у якій кількості, як вони розподілені та яку матрицю має сталь після термообробки. Саме сукупність цих факторів визначає реальну поведінку клинка.
💡 Варто запам'ятати
Карбіди — тверді фази, які можуть суттєво підвищувати зносостійкість ножової сталі. Але важливі не тільки їхня кількість, а й тип, розмір, розподіл та взаємодія з металевою матрицею.
🛒 Інформація для покупця
Високозносостійка сталь із великою кількістю твердих карбідів може довше зберігати ріжучу кромку, але зазвичай потребує більш уважного підходу до заточування.
Для вибору ножа не варто орієнтуватися лише на кількість легувальних елементів або карбідів. Порівнюйте сталь + термообробку + твердість + в'язкість + геометрію + призначення ножа.
📝 Короткий висновок
Карбіди є одним із ключових чинників зносостійкості багатьох ножових сталей. Водночас їхня користь визначається не просто кількістю, а мікроструктурою в цілому. Саме тому високозносостійка сталь потребує правильної термообробки, відповідної геометрії та правильного підходу до заточування.
17. Залишковий аустеніт і його вплив на властивості сталі
Після гартування ножової сталі не весь аустеніт обов'язково перетворюється на мартенсит. Частина аустеніту може залишитися в структурі сталі — такий стан називають залишковим аустенітом. Його кількість залежить від хімічного складу сталі, температури аустенізації, швидкості охолодження та всього режиму термічної обробки.
Що таке залишковий аустеніт
Залишковий аустеніт — це аустеніт, який після охолодження від температури гартування не встиг або не зміг повністю перетворитися на мартенсит.
Для кожної сталі існують температурні умови початку та завершення мартенситного перетворення. Якщо температура завершення такого перетворення є нижчою за кімнатну, частина аустеніту може залишитися у структурі готової після гартування сталі.
Чому залишковий аустеніт утворюється
На кількість залишкового аустеніту значною мірою впливають вуглець і легувальні елементи. Високовуглецеві та високолеговані сталі часто мають такі характеристики, за яких мартенситне перетворення починається і завершується за нижчих температур.
Важливу роль також відіграє температура аустенізації. При її зміні змінюється кількість вуглецю та легувальних елементів, розчинених у аустеніті, а це може впливати на подальше мартенситне перетворення.
Тому залишковий аустеніт не можна пояснювати лише швидкістю охолодження. Це результат взаємодії складу сталі та режиму термічної обробки.
Чи є залишковий аустеніт дефектом
Не обов'язково. Наявність певної кількості залишкового аустеніту сама по собі не означає, що ніж неправильно загартований.
У деяких сталях його наявність є очікуваною частиною структури після певного режиму гартування. Важливо не саме прагнення повністю усунути залишковий аустеніт, а контроль його кількості та стабільності відповідно до властивостей, яких потрібно досягти.
Як залишковий аустеніт впливає на твердість
Залишковий аустеніт може впливати на кінцеву твердість сталі, оскільки його властивості відрізняються від властивостей загартованого мартенситу.
Якщо частина аустеніту перетворюється на мартенсит під час подальшого охолодження або спеціальної субнульової обробки, твердість може змінитися. Але величина такої зміни залежить від конкретної сталі та її початкового структурного стану.
Тому не існує універсального правила, за яким кріогенна обробка обов'язково додає певну кількість HRC.
Залишковий аустеніт і стабільність розмірів
Однією з важливих властивостей залишкового аустеніту є його потенційна нестабільність. За певних умов він може поступово або під дією навантаження перетворюватися на інші структурні стани.
Такі зміни супроводжуються зміною об'єму матеріалу. Для звичайного ножа це не завжди має практично помітне значення, але для високоточної інструментальної продукції стабільність розмірів може бути особливо важливою.
Залишковий аустеніт і кріогенна обробка
Саме можливість подальшого перетворення залишкового аустеніту є однією з головних причин застосування субнульової та кріогенної обробки для деяких ножових сталей.
При охолодженні до температур, нижчих за кімнатну, частина залишкового аустеніту може перейти в мартенсит. Після цього потрібен відповідний етап відпуску, який стабілізує отриману структуру.
Однак кріо не є універсально необхідним етапом. Його доцільність визначається конкретною маркою сталі та технологічним режимом.
Чому HRC не показує кількість залишкового аустеніту
Твердість є важливим показником, але вона не дозволяє безпосередньо визначити кількість залишкового аустеніту в сталі.
Дві сталі можуть мати близькі значення HRC, але відрізнятися за фазовим складом, кількістю залишкового аустеніту, станом карбідів і внутрішніми напруженнями.
Для точного визначення фазового складу використовують спеціальні методи дослідження, зокрема рентгенодифракційні методи.
📌 Редакційна примітка Knife.net.ua
Залишковий аустеніт — хороший приклад того, чому одного показника HRC недостатньо для повної оцінки термообробки. Важливо розуміти не тільки кінцеву твердість, а й те, яка мікроструктура забезпечила цей результат.
💡 Варто запам'ятати
Залишковий аустеніт — це аустеніт, який залишився після гартування. Він не обов'язково є дефектом, але його кількість і стабільність можуть впливати на твердість, стабільність розмірів та подальші структурні перетворення сталі.
🛒 Інформація для покупця
Якщо виробник вказує тільки HRC, покупець не може за цим показником визначити кількість залишкового аустеніту або повністю оцінити якість термообробки.
Для складних високовуглецевих, порошкових та інструментальних сталей значно важливіше знати, що клинок пройшов правильно підібраний для конкретної марки сталі цикл гартування та відпуску.
📝 Короткий висновок
Залишковий аустеніт є нормальною частиною металургії багатьох високовуглецевих і високолегованих сталей. Його вплив залежить від кількості та стабільності, а правильна термообробка дозволяє контролювати його стан і кінцеві властивості ножової сталі.
18. Як температура гартування впливає на кінцевий результат
Температура гартування є одним із найважливіших параметрів термічної обробки ножової сталі. Від неї залежить, наскільки правильно сформується аустеніт, скільки вуглецю та легувальних елементів перейде в матрицю, які карбіди залишаться нерозчиненими та якою буде подальша поведінка сталі під час охолодження й відпуску.
Чому недостатньо просто «сильно нагріти» сталь
Кожна марка сталі має власний рекомендований діапазон температури аустенізації. Якщо нагріти її недостатньо, частина необхідних структурних перетворень може не відбутися.
Якщо ж температура буде надмірно високою або витримка занадто тривалою, можуть виникнути інші проблеми: надмірне розчинення карбідів, зміна складу аустеніту, збільшення зерна, підвищення кількості залишкового аустеніту та зростання ризику деформацій або інших небажаних наслідків.
Що відбувається під час аустенізації
Під час нагрівання до відповідної температури вихідна структура сталі переходить у стан, у якому формується аустеніт. Частина карбідів може розчинятися в ньому, а частина залишається нерозчиненою.
Саме співвідношення розчинених і нерозчинених фаз має велике значення для кінцевих властивостей. Повністю розчинити всі карбіди далеко не завжди є метою термообробки.
Що буде при недостатній температурі
Якщо температура аустенізації недостатня для конкретної сталі, може сформуватися невідповідний склад аустеніту та недостатня кількість загартованої структури після охолодження.
У результаті сталь може не отримати очікуваної твердості або необхідного балансу властивостей. При цьому конкретний прояв проблеми залежить від марки сталі та фактичного режиму.
Що відбувається при надмірно високій температурі
Надмірне підвищення температури може призвести до небажаних структурних змін. Серед можливих наслідків — надмірне укрупнення зерна, розчинення більшої кількості карбідів, зміна складу аустеніту, збільшення кількості залишкового аустеніту та підвищення ризику деформації.
Для конкретної сталі результат залежить від її складу та часу витримки, тому твердження «вища температура дає кращий гарт» є принципово неправильним.
Температура та карбіди
Під час аустенізації частина карбідів може переходити в аустеніт, а частина залишається в структурі. Саме тому температура гартування впливає не лише на майбутню твердість матриці, а й на стан карбідної фази.
Для високозносостійких сталей це особливо важливо. Карбіди забезпечують значну частину зносостійкості, тому їхній стан після термообробки є важливою складовою кінцевих властивостей.
Температура та залишковий аустеніт
Зі зміною температури аустенізації змінюється кількість вуглецю та легувальних елементів, розчинених у аустеніті. Це може впливати на температури початку й завершення мартенситного перетворення.
Тому надмірно висока температура аустенізації для деяких сталей може сприяти збільшенню кількості залишкового аустеніту після гартування.
Саме тут особливо добре видно взаємозв'язок між температурою гартування, мікроструктурою та подальшою необхідністю відпуску або, для окремих сталей, субнульової чи кріогенної обробки.
Температура — лише один параметр
Навіть правильно вибрана температура не гарантує правильного результату, якщо неправильно визначені інші параметри циклу. Важливими є час витримки, швидкість і спосіб нагрівання, атмосфера печі, геометрія клинка, спосіб охолодження та подальший відпуск.
Тому термічну обробку потрібно розглядати як цілісний технологічний процес, а не як вибір однієї цифри на термометрі.
Чому не можна копіювати температуру іншої сталі
Навіть сталі з подібною твердістю або схожим призначенням можуть мати різний хімічний склад, карбідну структуру та температури фазових перетворень.
Через це режим, який добре працює для однієї марки, може бути невдалим для іншої. Особливо небезпечно механічно переносити режими між складними порошковими, високозносостійкими або інструментальними сталями.
Температура та кінцева твердість
Температура аустенізації впливає на потенційну твердість після гартування, але кінцевий HRC формується всім циклом термообробки.
На нього впливають склад сталі, температура та час аустенізації, охолодження, залишковий аустеніт, кріогенна або субнульова обробка за її наявності, а також температура і тривалість відпуску.
Тому одна цифра HRC не дозволяє визначити, чи була температура гартування правильною.
📌 Редакційна примітка Knife.net.ua
Температура гартування — не конкурс на максимальне нагрівання. Для кожної сталі існує технологічно обґрунтований режим, у якому потрібно отримати потрібний стан аустеніту, контрольовану карбідну фазу та передбачуване подальше перетворення під час охолодження.
💡 Варто запам'ятати
Недогрів і перегрів однаково небезпечні. Занадто низька температура може не забезпечити потрібного структурного стану, а надмірно висока — спричинити небажане розчинення карбідів, укрупнення зерна, збільшення залишкового аустеніту та інші проблеми.
🛒 Інформація для покупця
Не варто оцінювати якість ножа за твердженням «його загартували при дуже високій температурі». Правильна температура завжди визначається конкретною маркою сталі та повним режимом її термообробки.
Для складних сталей важливішими за рекламні заяви є репутація виробника, контроль термообробки, стабільність кінцевої твердості та відповідність геометрії призначенню ножа.
📝 Короткий висновок
Температура гартування безпосередньо впливає на мікроструктуру та кінцеві властивості ножової сталі. Але правильний результат визначає не одна температура, а весь технологічний цикл: аустенізація → витримка → гартування → за потреби субнульова/кріогенна обробка → відпуск.
19. Як швидкість охолодження впливає на властивості сталі
Після аустенізації сталь потрібно охолодити за контрольованим режимом, щоб отримати потрібну структуру. Саме під час охолодження визначається, які перетворення відбудуться в аустеніті та яка частина його перетвориться на мартенсит. Тому швидкість охолодження є одним із ключових параметрів гартування ножової сталі.
Чому охолодження має таке значення
Аустеніт може перетворюватися на різні структурні стани залежно від температури та швидкості охолодження. Якщо охолодження відбувається недостатньо швидко для конкретної сталі, можуть утворюватися дифузійні продукти перетворення, а не потрібна кількість мартенситу.
Якщо ж швидкість охолодження достатня, аустеніт переходить у мартенситну область, і формується загартована структура з високою твердістю.
Важливо розуміти: не існує універсальної швидкості охолодження, яка була б найкращою для всіх сталей.
Що станеться при занадто повільному охолодженні
Якщо конкретна сталь охолоджується надто повільно, частина аустеніту може встигнути перетворитися на структури, які не забезпечують очікуваної після гартування твердості.
У результаті клинок може не отримати потрібного структурного стану, а кінцеві властивості можуть істотно відрізнятися від властивостей, передбачених для цієї марки сталі.
Саме тому для кожної сталі важливо забезпечити достатню швидкість охолодження в критичному діапазоні температур.
Чи означає це, що чим швидше — тим краще
Ні. Це одна з найпоширеніших помилок у розумінні гартування.
Надмірно інтенсивне або нерівномірне охолодження може створювати великі температурні та структурні напруження. Для тонкого клинка це може призводити до короблення, деформації або навіть утворення тріщин.
Тому завдання термічної обробки полягає не в максимально швидкому охолодженні, а в отриманні необхідної швидкості охолодження з контрольованим рівнем напружень.
Критична швидкість охолодження
Для кожної сталі існує певний діапазон умов, за яких під час охолодження можна уникнути небажаних перетворень і сформувати потрібну кількість мартенситу. Цей параметр часто описують поняттям критичної швидкості охолодження.
Вона залежить від хімічного складу сталі та її здатності до загартування. Легувальні елементи можуть зміщувати області перетворень і тим самим впливати на необхідний режим охолодження.
Масло, повітря та інші середовища
Різні сталі потребують різної інтенсивності охолодження. Для одних марок застосовують масло, для інших достатньо повітря або контрольованого газового охолодження, а деякі сталі можуть потребувати значно інтенсивнішого охолодження.
Вибір середовища визначається не принципом «чим холодніше, тим краще», а технологічними властивостями конкретної сталі.
Особливо важливо враховувати, що різні середовища мають різну швидкість тепловідведення та можуть створювати різний рівень внутрішніх напружень у клинку.
Швидкість охолодження та мартенсит
Мартенситне перетворення починається при досягненні відповідного температурного діапазону, але для того, щоб до нього дійти без небажаних попередніх перетворень, охолодження має відповідати властивостям конкретної сталі.
Якщо режим підібраний правильно, після гартування формується необхідна кількість мартенситної структури. Якщо охолодження недостатнє або неконтрольоване, кінцевий структурний стан може бути іншим.
Швидкість охолодження та залишковий аустеніт
Кількість залишкового аустеніту залежить передусім від хімічного складу та умов формування аустеніту, а не лише від швидкості охолодження.
Тому не можна пояснювати весь залишковий аустеніт простим твердженням «сталь недостатньо швидко охолола». У багатьох високовуглецевих і високолегованих сталях залишковий аустеніт може бути очікуваним результатом навіть за правильно проведеного гартування.
Швидкість охолодження та геометрія клинка
Товщина, форма та симетрія клинка впливають на характер тепловідведення. Тонка ріжуча кромка охолоджується і нагрівається швидше, ніж масивніші ділянки клинка.
Якщо геометрія нерівномірна, різні частини клинка можуть проходити температурний діапазон із різною швидкістю. Це збільшує ризик внутрішніх напружень і деформацій.
Чому контроль охолодження важливіший за рекордну швидкість
Якісне гартування — це відтворюваний процес. Важливо знати не лише, у якому середовищі охолоджували клинок, а й наскільки контрольованим був сам процес.
Для сучасних високозносостійких, порошкових та інструментальних сталей це особливо важливо, оскільки їхня мікроструктура може бути дуже чутливою до температури аустенізації та подальшого охолодження.
📌 Редакційна примітка Knife.net.ua
Правильне гартування — це не максимальна швидкість охолодження. Потрібна достатня для конкретної сталі швидкість, але без зайвого термічного та структурного стресу. Саме тому однакове середовище гартування не може бути універсальним для всіх ножових сталей.
💡 Варто запам'ятати
Якщо охолодження занадто повільне, сталь може не сформувати потрібну кількість мартенситу. Якщо воно надмірно різке або нерівномірне, зростає ризик деформацій і тріщин. Оптимальна швидкість охолодження завжди залежить від конкретної сталі.
🛒 Інформація для покупця
Не варто оцінювати якість ножа за фразою «клинок гартували дуже швидко» або «гартували в найхолоднішому середовищі». Для покупця важливіше, чи відповідав режим конкретній марці сталі та чи отримано стабільну кінцеву твердість і правильну геометрію клинка.
📝 Короткий висновок
Швидкість охолодження визначає, які структурні перетворення відбудуться після аустенізації. Якісне гартування потребує не максимально швидкого, а правильно контрольованого охолодження, підібраного відповідно до конкретної ножової сталі та геометрії клинка.
20. Чому відпуск є ключем до балансу властивостей
Гартування формує тверду загартовану структуру, але саме по собі ще не гарантує оптимальних експлуатаційних властивостей ножа. Після гартування в сталі залишаються внутрішні напруження, а сформований мартенсит перебуває у високонапруженому стані. Відпуск дозволяє контрольовано змінити цю структуру та сформувати потрібний баланс властивостей.
Що дає відпуск після гартування
Під час відпуску загартовану сталь повторно нагрівають до температури, нижчої за температуру аустенізації, витримують протягом визначеного часу та охолоджують.
У процесі відбуваються структурні зміни, пов'язані з перерозподілом вуглецю, зміною стану мартенситу, утворенням або зміною карбідних фаз та зменшенням внутрішніх напружень.
Таким чином, відпуск не є просто операцією «зробити сталь м'якшою». Його завдання значно ширше — налаштувати властивості загартованого матеріалу відповідно до призначення ножа.
Чому не можна залишати ніж просто після гартування
Свіжозагартована сталь може мати дуже високу твердість, але водночас високі внутрішні напруження та недостатню для практичної експлуатації стабільність структури.
Такий стан не слід сприймати як готовий результат термічної обробки. Для більшості загартованих ножових сталей відпуск є нормальним і необхідним етапом формування кінцевих властивостей.
Відпуск і твердість
Для багатьох сталей підвищення температури відпуску в певному діапазоні призводить до зниження твердості порівняно із загартованим станом. Це не означає погіршення сталі.
Зменшення твердості може бути технологічно виправданим, якщо одночасно підвищується запас в'язкості, зменшуються внутрішні напруження та покращується стабільність клинка.
Водночас для окремих високолегованих сталей можливе вторинне тверднення, тому залежність між температурою відпуску та твердістю не є однаковою для всіх марок.
Відпуск і в'язкість
Правильно підібраний відпуск у багатьох сталях підвищує в'язкість порівняно зі свіжозагартованим станом. Структура стає більш стабільною, а внутрішні напруження зменшуються.
Для ножа це особливо важливо, оскільки недостатня в'язкість може проявлятися сколюванням ріжучої кромки або підвищеною чутливістю до ударних навантажень.
Однак підвищення в'язкості не є необмеженим і не відбувається однаково у всіх сталях. Конкретний результат визначається хімічним складом і режимом термообробки.
Відпуск і міцність
Міцність не можна ототожнювати з твердістю. Відпуск змінює механічний стан сталі та може змінювати її поведінку під навантаженням, але кінцевий результат залежить від мікроструктури, карбідів, твердості та інших факторів.
Для готового ножа до цього додається геометрія клинка та конструкція самого виробу. Тому однакове значення HRC не означає однакову міцність двох ножів.
Відпуск як налаштування під конкретне призначення
Один і той самий сталевий сплав може використовуватися для різних типів ножів. Тому виробник може вибирати різні режими термообробки залежно від того, що має бути пріоритетом: висока твердість, утримання кромки, в'язкість, стабільність або поєднання цих властивостей.
Для тонкого різального ножа може бути важливою здатність кромки довго зберігати форму. Для ножа, розрахованого на більш жорсткі умови, більшу роль може відігравати запас в'язкості.
Відпуск і ріжуча кромка
Ріжуча кромка особливо чутлива до співвідношення твердості та в'язкості. Якщо сталь занадто м'яка для конкретної геометрії та навантаження, кромка може заминатися. Якщо ж структура надто чутлива до ударних навантажень, можливе сколювання.
Правильний режим відпуску допомагає виробнику отримати властивості, за яких кромка працює передбачувано в межах призначення ножа.
Відпуск, карбіди та мікроструктура
Під час відпуску можуть відбуватися зміни карбідної фази. Їхній характер залежить від хімічного складу сталі та температурного режиму.
Для простіших сталей ці процеси відрізняються від процесів у високолегованих інструментальних або порошкових сталях. У деяких сталях легувальні елементи можуть брати участь у формуванні дрібних карбідів, пов'язаних із вторинним твердненням.
Саме тому неможливо створити одну універсальну таблицю відпуску для всіх ножових сталей.
Чому баланс важливіший за максимальний HRC
Мета якісної термообробки — не отримати максимально можливу цифру твердості будь-якою ціною. Мета — отримати властивості, які відповідають конкретній сталі, геометрії та призначенню ножа.
У практичному сенсі це означає пошук оптимального поєднання твердості, в'язкості, міцності, зносостійкості та стабільності ріжучої кромки.
Формула реальних властивостей ножа
Для покупця корисно запам'ятати просту формулу:
Сталь + гартування + відпуск + твердість + мікроструктура + геометрія + призначення + якість виготовлення = реальні властивості ножа.
Якщо хоча б один із ключових елементів системи підібраний неправильно, висока ціна сталі або рекордний показник HRC не гарантують найкращого результату.
📌 Редакційна примітка Knife.net.ua
Саме відпуск перетворює результат гартування з просто «дуже твердого металу» на керовано налаштований робочий матеріал. Тому в оцінці ножа ми розглядаємо гартування та відпуск як єдину технологічну систему.
💡 Варто запам'ятати
Гартування створює основу високої твердості, а відпуск дозволяє налаштувати кінцеве співвідношення твердості, в'язкості, міцності та стабільності. Правильний відпуск не є компромісом із якістю — він є частиною якісної термообробки.
🛒 Інформація для покупця
Високий HRC без інформації про термообробку не дає повної картини. Якщо виробник може назвати марку сталі, кінцеву твердість і гарантує контрольований цикл гартування та відпуску, це набагато цінніше за рекламну заяву про «максимальну твердість».
📝 Короткий висновок
Відпуск є ключовим етапом формування кінцевих властивостей ножової сталі. Він зменшує внутрішні напруження, змінює загартовану структуру та дозволяє налаштувати баланс твердості, в'язкості й інших властивостей відповідно до призначення ножа.
21. Низький, середній та високий відпуск
Відпуск загартованої сталі проводять у різних температурних діапазонах залежно від марки сталі та необхідних властивостей. У загальному металургійному описі використовують поняття низького, середнього та високого відпуску. Але ці назви не можна сприймати як універсальну таблицю температур для всіх ножових сталей.
Що визначає вибір температури відпуску
Температуру відпуску підбирають відповідно до хімічного складу сталі, її мікроструктури після гартування, необхідної твердості, вимог до в'язкості та призначення готового виробу.
Для різних сталей одна й та сама температура може давати різний результат. Особливо це стосується високолегованих інструментальних, швидкорізальних та порошкових сталей, у яких важливу роль відіграють леговані карбіди та можливе вторинне тверднення.
Низький відпуск
Низький відпуск застосовують тоді, коли необхідно зберегти значну частину високої твердості після гартування, одночасно зменшивши внутрішні напруження та підвищивши стабільність загартованої структури.
Такий підхід може бути доцільним для деяких ножових сталей, особливо коли пріоритетом є висока твердість і стабільність ріжучої кромки. Проте конкретний температурний режим завжди визначається маркою сталі.
Низький відпуск не означає, що в'язкість автоматично буде максимально низькою або що ніж обов'язково стане крихким. Реальний результат залежить від мікроструктури, складу сталі, якості гартування та інших параметрів.
Середній відпуск
Середній відпуск використовують для отримання іншого співвідношення твердості та в'язкості. У відповідних сталях він може забезпечувати більш виражене зниження внутрішніх напружень і зміну загартованої структури порівняно з нижчими температурами.
Такий режим може бути корисним для виробів, яким потрібне поєднання достатньої твердості з підвищеним запасом механічної надійності.
Але назва «середній» не визначає властивості сама по собі. Для конкретної марки сталі необхідно знати фактичний температурний діапазон та очікуваний результат після повного циклу.
Високий відпуск
Високий відпуск передбачає глибші структурні зміни загартованої сталі. У багатьох сталях він дозволяє отримати більший запас в'язкості та стабільності, але при цьому твердість може бути нижчою.
Такий підхід характерний для багатьох інструментальних та конструкційних застосувань, де необхідне певне поєднання міцності та в'язкості.
Для ножів вибір високого відпуску залежить від конкретного сталевого сплаву та завдання. Не кожна ножова сталь повинна відпускатися за одним і тим самим принципом.
Чому не можна створити універсальну таблицю «температура → властивість»
Одна й та сама температура може мати різний вплив на різні сталі. Хімічний склад, кількість вуглецю, легувальні елементи, карбіди, залишковий аустеніт і попереднє гартування визначають реакцію матеріалу на відпуск.
Тому таблиця, яка без уточнення марки сталі обіцяє конкретний HRC після певної температури, може бути оманливою.
Особливості високолегованих сталей
У деяких високолегованих сталях під час відпуску відбувається вторинне тверднення. У певному температурному діапазоні формуються дрібні леговані карбіди, що можуть компенсувати або навіть перевищити звичайне зниження твердості.
Через це для окремих інструментальних і швидкорізальних сталей режими відпуску можуть істотно відрізнятися від традиційних режимів простих вуглецевих сталей.
Температура — не єдиний параметр
Для результату важливі не тільки градуси. Значення мають час витримки, швидкість нагрівання, фактична температура самої деталі, кількість циклів відпуску та повна послідовність термообробки.
Тому правильніше говорити не просто «відпустили при такій температурі», а про повний режим відпуску конкретної сталі.
Що означає це для ножа
У ножовій практиці низький, середній або високий відпуск вибирають не за принципом «який кращий», а за принципом «який потрібен для цього матеріалу та цього завдання».
Ніж із тонкою ріжучою кромкою може вимагати одного балансу властивостей, а ніж для більш жорсткої експлуатації — іншого.
📌 Редакційна примітка Knife.net.ua
Терміни «низький», «середній» та «високий» відпуск зручні для пояснення принципу, але не замінюють технологічного режиму конкретної сталі. Правильна температура визначається маркою сталі, а не універсальною таблицею.
💡 Варто запам'ятати
Низький відпуск зазвичай спрямований на збереження більшої твердості, а вищі температури можуть забезпечувати глибші структурні зміни та більший запас в'язкості. Але для високолегованих сталей можливі винятки, зокрема вторинне тверднення.
🛒 Інформація для покупця
Не варто оцінювати ніж за самою назвою режиму «низький» або «високий відпуск». Значно важливіше, чи відповідає фактичний режим конкретній сталі та чи отримано потрібну кінцеву твердість і поведінку кромки.
📝 Короткий висновок
Низький, середній та високий відпуск — це загальна класифікація режимів, а не універсальні температурні рецепти. Правильний режим визначається конкретною сталлю, її структурою після гартування та необхідним балансом властивостей.
22. Як час витримки впливає на результат відпуску
Температура відпуску є лише одним із ключових параметрів процесу. Не менш важливим є час витримки — період, протягом якого вся деталь перебуває при заданій температурі та в ній відбуваються необхідні структурні зміни.
Чому недостатньо просто нагріти клинок
Після встановлення заданої температури в печі сама деталь не миттєво набуває такої ж температури. Масивніша частина клинка та тонка кромка нагріваються з різною швидкістю.
Тому технологічний час витримки пов'язаний не лише з показником на дисплеї печі, а й із фактичним прогріванням деталі та необхідним часом для проходження структурних процесів.
Що відбувається під час витримки
Під час відпуску поступово змінюється стан загартованої структури. Відбувається перерозподіл вуглецю, змінюється стан мартенситу, зменшуються внутрішні напруження та, залежно від складу сталі й температури, формуються або змінюються карбідні фази.
Саме тому відпуск — це не миттєва операція. Матеріалу потрібен певний час для проходження передбачених технологією процесів.
Що буде при недостатній витримці
Якщо деталь не отримала достатньої витримки при необхідній температурі, структурні зміни можуть бути неповними або нерівномірними.
У результаті кінцеві властивості можуть відрізнятися від очікуваних. Це особливо важливо для великих або складних за геометрією деталей, а також для сталей із чутливими режимами термообробки.
Саме тому твердження «піч була нагріта до потрібної температури» ще не означає, що деталь отримала правильний відпуск.
Що буде при надмірно тривалій витримці
Збільшення часу витримки не означає автоматичного покращення властивостей. Надмірна тривалість може призводити до глибших структурних змін, ніж передбачено режимом, і відповідно змінювати твердість та інші властивості.
Для конкретної сталі наслідки залежать від температури, складу та тривалості процесу. Тому «довше — надійніше» так само неправильно, як і «гарячіше — краще».
Температура та час працюють разом
Два режими з однаковою температурою, але різним часом витримки можуть дати різний результат. Так само різні температури при однаковій тривалості можуть викликати різний ступінь структурних змін.
Тому температура і час відпуску завжди повинні розглядатися як взаємопов'язані параметри одного технологічного процесу.
Товщина клинка та час витримки
Геометрія деталі впливає на її прогрів. Тонка частина клинка швидше досягає заданої температури, тоді як товстіші ділянки потребують більше часу.
Для складних за формою деталей необхідно враховувати можливу різницю температур усередині деталі. Саме тому професійне обладнання та правильно розроблений режим допомагають отримувати більш стабільний результат.
Час витримки та різні ножові сталі
Прості вуглецеві сталі, нержавіючі сталі, порошкові сталі та складні інструментальні сплави можуть мати різні вимоги до відпуску.
Особливо важливо не переносити автоматично час витримки, рекомендований для однієї марки, на іншу. Різний склад сталі означає різну реакцію мікроструктури на температуру та час.
Час витримки при подвійному відпуску
Для деяких сталей застосовують два або більше циклів відпуску. Кожен цикл має власне значення в технологічному процесі, а перший цикл може змінювати структурний стан, з яким сталь входить у наступний.
Тому подвійний відпуск не слід розуміти як просте подвоєння тривалості одного циклу.
Час витримки та кінцева твердість
Тривалість відпуску може впливати на кінцеву твердість, але HRC не є прямим «лічильником часу». На результат одночасно впливають температура, склад сталі, попереднє гартування, залишковий аустеніт, кількість циклів та інші параметри.
Тому за одним вимірюванням HRC неможливо достовірно визначити, скільки часу клинок перебував у печі.
Контроль часу у професійній термообробці
Якісний технологічний процес передбачає фіксацію параметрів циклу. Важливо знати температуру, час витримки, кількість циклів та послідовність операцій.
Для серійного виробництва це особливо важливо, оскільки повторюваність процесу безпосередньо впливає на стабільність властивостей готових ножів.
📌 Редакційна примітка Knife.net.ua
Час витримки часто недооцінюють, тому що на дисплеї печі видно лише температуру. Насправді температура та час є єдиною технологічною парою: правильні градуси без достатньої витримки не гарантують правильного результату.
💡 Варто запам'ятати
Недостатня витримка може не забезпечити повного прогріву та необхідних структурних змін, а надмірна — змінити властивості сильніше, ніж передбачено режимом. Тому «довше» не означає «краще».
🛒 Інформація для покупця
Покупцеві не потрібно самостійно розраховувати час витримки для кожної сталі. Важливіше переконатися, що виробник використовує відомий режим термообробки конкретної марки сталі та контролює процес, а не працює за приблизними правилами.
📝 Короткий висновок
Час витримки визначає, скільки часу сталь фактично перебуває в заданих температурних умовах і проходить необхідні структурні зміни. Правильний відпуск — це не тільки правильна температура, а правильне поєднання температури, часу, кількості циклів і контролю процесу.
23. Одинарний та подвійний відпуск
Після гартування ножову сталь можна піддавати одному, двом або в окремих випадках кільком циклам відпуску. Кількість циклів визначається не загальним правилом, а властивостями конкретної сталі та режимом її термічної обробки.
Що таке одинарний відпуск
Одинарний відпуск — це один повний цикл нагрівання загартованої сталі до заданої температури, витримки та подальшого охолодження.
Для багатьох сталей правильно проведеного одинарного відпуску може бути достатньо для отримання необхідного структурного стану та балансу властивостей.
Водночас для деяких високовуглецевих, високолегованих та інструментальних сталей технологія може передбачати декілька циклів.
Що таке подвійний відпуск
Подвійний відпуск означає проведення двох окремих циклів відпуску. Між ними сталь охолоджують, після чого повторно нагрівають до передбаченої технологією температури.
Другий цикл не є просто «продовженням першого». Після першого відпуску структурний стан сталі вже змінюється, тому під час другого циклу матеріал реагує дещо інакше.
Навіщо деяким сталям потрібен подвійний відпуск
Однією з причин застосування подвійного відпуску може бути необхідність додатково стабілізувати структуру після гартування. Особливо це актуально для сталей, у яких після першого циклу можуть залишатися структурні перетворення або залишковий аустеніт.
Для окремих високолегованих сталей подвійний або багаторазовий відпуск також може бути частиною режиму, пов'язаного з вторинним твердненням.
Тому кількість циклів визначається технологією конкретної сталі, а не універсальним правилом «два рази завжди краще».
Перший і другий відпуск працюють не однаково
Після гартування структура сталі перебуває у стані, який відрізняється від стану після першого відпуску. Частина внутрішніх напружень уже зменшена, мартенсит зазнав структурних змін, а в окремих сталях могли відбутися додаткові перетворення.
Тому другий цикл дозволяє продовжити стабілізацію структури вже після змін, які відбулися під час першого циклу.
Подвійний відпуск і залишковий аустеніт
Залишковий аустеніт може впливати на стабільність структури після гартування. У деяких сталях його поведінка під час першого відпуску та наступних етапів термообробки є однією з причин застосування декількох циклів.
Однак подвійний відпуск не означає автоматичного повного усунення залишкового аустеніту. Його кількість та перетворення залежать від складу сталі та всього режиму термічної обробки.
Подвійний відпуск і вторинне тверднення
Деякі високолеговані інструментальні та швидкорізальні сталі під час відпуску можуть проходити явище вторинного тверднення. У відповідному температурному діапазоні утворюються дрібні леговані карбіди, які можуть впливати на кінцеву твердість.
У таких сталях кілька циклів відпуску можуть бути передбачені технологією для стабілізації отриманої структури. Конкретний режим залежить від марки сталі.
Чи завжди подвійний відпуск кращий
Ні. Додатковий цикл сам по собі не робить ніж автоматично кращим.
Якщо сталь за технологією потребує одного циклу, безпідставне додавання другого не є універсальним способом підвищити якість. Навпаки, неправильний температурний режим або надмірна витримка можуть змінити властивості сталі небажаним чином.
Подвійний відпуск не виправляє помилки гартування
Відпуск може зменшити внутрішні напруження та скоригувати структурний стан, але він не здатний усунути всі дефекти, отримані під час попереднього процесу.
Тріщини, серйозне зневуглецювання, значний перегрів або суттєві порушення режиму гартування не можна надійно «вилікувати» просто повторним відпуском.
Скільки циклів потрібно ножовій сталі
На це питання немає однієї відповіді. Для конкретної сталі необхідно враховувати рекомендації виробника, склад, режим аустенізації, гартування, можливу субнульову або кріогенну обробку та необхідну кінцеву твердість.
Саме тому професійна термообробка спирається на технологічну документацію, а не на універсальне правило для всіх ножів.
📌 Редакційна примітка Knife.net.ua
Подвійний відпуск — це не маркетинговий знак «преміальної якості» і не універсальна вимога. Для одних сталей він є важливою частиною технології, для інших одного циклу може бути достатньо. Важлива відповідність режиму конкретній марці сталі.
💡 Варто запам'ятати
Одинарний, подвійний або багаторазовий відпуск вибирають залежно від конкретної сталі та її термічної обробки. Два цикли не означають автоматично кращий результат.
🛒 Інформація для покупця
Якщо виробник зазначає «подвійний відпуск», це може бути позитивною технологічною ознакою, але саме по собі нічого не гарантує. Важливіше, чи відповідає весь режим конкретній сталі та чи отримано правильну кінцеву твердість і стабільність кромки.
📝 Короткий висновок
Кількість циклів відпуску визначається властивостями конкретної сталі. Подвійний відпуск може бути необхідним для окремих високолегованих та інструментальних сталей, але не є універсально кращим за один цикл.
24. Кріогенна обробка та зміна властивостей сталі
Кріогенна або субнульова обробка може бути додатковим етапом термічної обробки деяких ножових сталей. Її головна особливість полягає в охолодженні сталі до температур, нижчих за кімнатну, щоб продовжити структурні перетворення, які не завершилися після звичайного гартування.
Найчастіше увага приділяється можливому перетворенню частини залишкового аустеніту на мартенсит. Однак вплив кріо залежить від конкретної сталі та всього технологічного циклу.
Чому після гартування застосовують кріо
Після звичайного охолодження частина аустеніту в деяких сталях може залишатися непревращеною. Якщо температура завершення мартенситного перетворення нижча за кімнатну, подальше охолодження може сприяти додатковому перетворенню залишкового аустеніту.
Саме тому для певних високовуглецевих та високолегованих сталей субнульова або глибока кріогенна обробка може бути технологічно доцільною.
Що відбувається під час кріогенної обробки
При подальшому охолодженні частина стабільного при кімнатній температурі аустеніту може перейти в мартенсит. Кількість такого перетворення залежить від складу сталі, початкової кількості залишкового аустеніту та досягнутої температури.
Це означає, що кріогенна обробка не створює новий хімічний склад сталі. Вона змінює її структурний стан.
Чи обов'язково після кріо підвищується твердість
Не обов'язково. Якщо в сталі вже залишилося мало аустеніту, зміна твердості може бути незначною. В інших сталях перетворення частини залишкового аустеніту на твердіший мартенсит може дати помітніший результат.
Тому не існує універсального правила, що кріогенна обробка додає конкретну кількість HRC.
Крім того, остаточну твердість необхідно оцінювати після завершення всього циклу, включно з відповідним відпуском.
Кріо та стабільність структури
Контроль кількості залишкового аустеніту може підвищувати стабільність структурного стану сталі. Це особливо важливо там, де небажані подальші фазові перетворення після завершення виробничого процесу.
У звичайному ножі практичне значення цього ефекту залежить від марки сталі, її термообробки та умов експлуатації.
Кріо та твердість
Потенційне підвищення твердості після кріогенної обробки пов'язане насамперед із додатковим утворенням мартенситу з залишкового аустеніту.
Однак твердість ножової сталі формується не кріо як окремою процедурою, а всім комплексом: хімічний склад, аустенізація, гартування, можливе кріо та відпуск.
Кріо та зносостійкість
Зміна структурного стану може впливати на зносостійкість ножа, але було б неправильно приписувати весь результат лише кріогенній обробці.
Зносостійкість значною мірою визначається складом сталі, типом і кількістю карбідів, властивостями матриці, твердістю, геометрією та умовами роботи ножа.
Кріо та утримання ріжучої кромки
Якщо кріогенна обробка змінює твердість або стабільність мікроструктури, це може позначатися і на роботі ріжучої кромки. Проте утримання різу залежить від багатьох чинників.
Навіть дуже добре термооброблена сталь не компенсує неправильну геометрію, надто тонку для конкретного навантаження кромку або невідповідний кут заточування.
Кріо та в'язкість
Не можна говорити, що кріогенна обробка автоматично підвищує або автоматично знижує в'язкість усіх сталей.
Перетворення залишкового аустеніту на мартенсит може змінити механічний баланс сталі, тому після кріо особливо важливим залишається правильний відпуск. Саме повний цикл визначає кінцевий результат.
Кріогенна обробка не замінює відпуск
Кріо є додатковим етапом, а не альтернативою відпуску. Якщо після кріогенної обробки сформувалася додаткова мартенситна складова, вона також входить до загартованої структури, яку потрібно стабілізувати відповідним відпуском.
Типова послідовність для деяких сталей може виглядати як аустенізація → гартування → кріогенна/субнульова обробка → відпуск, але конкретна послідовність залежить від марки сталі та технології.
Чи потрібна кріогенна обробка всім сталям
Ні. Для частини ножових сталей вона може мати практичне значення, а для інших її користь буде мінімальною або технологічно недоцільною.
Відсутність кріогенної обробки сама по собі не свідчить про низьку якість ножа. Значно важливіше, щоб правильно були виконані основні етапи термообробки.
Кріо як частина системи, а не окрема перевага
Правильніше оцінювати кріогенну обробку як один із можливих інструментів керування мікроструктурою. Вона може бути корисною тоді, коли відповідає конкретній сталі та вирішує конкретне технологічне завдання.
Кріо не може виправити неправильну аустенізацію, невдале гартування, зневуглецювання поверхні або тріщини в клинку.
📌 Редакційна примітка Knife.net.ua
Кріогенна обробка — реальна металургійна технологія, але її не потрібно перетворювати на універсальний маркетинговий аргумент. Для ножа важливий весь цикл термообробки, а не сама наявність слова «кріо».
💡 Варто запам'ятати
Кріогенна обробка може сприяти перетворенню частини залишкового аустеніту на мартенсит і тим самим змінювати властивості деяких сталей. Але ефект не універсальний і залежить від конкретного сплаву та повного режиму термообробки.
🛒 Інформація для покупця
Якщо виробник заявляє про кріогенну обробку, варто оцінювати її не окремо, а разом із маркою сталі, твердістю, режимом гартування та відпуску.
Фраза «кріо до наднизьких температур» сама по собі не гарантує кращого ножа. Важливо, для чого саме застосовувалася кріогенна обробка та яке місце вона займала в технологічному циклі.
📝 Короткий висновок
Кріогенна обробка може бути корисним додатковим етапом для певних ножових сталей, особливо там, де необхідно контролювати залишковий аустеніт. Але вона не замінює гартування та відпуск і не є універсальною гарантією підвищення якості ножа.
25. Як термічна обробка впливає на зносостійкість
Зносостійкість ножової сталі визначається не лише її хімічним складом. Термічна обробка змінює стан металевої матриці, карбідних фаз, залишкового аустеніту та інших структурних складових, тому одна й та сама марка сталі після різних режимів може демонструвати різну стійкість до зношування.
Що таке зносостійкість ножової сталі
Зносостійкість — це здатність матеріалу протистояти поступовій втраті робочого матеріалу та зміні геометрії під час контакту з іншими поверхнями або матеріалами.
Для ножа це найчастіше проявляється поступовою втратою ефективності ріжучої кромки. Кромка може ставати менш гострою через абразивне зношування, деформацію або інші механізми пошкодження.
Роль твердості матриці
Твердість металевої матриці є одним із факторів, що впливають на опір зношуванню. Якщо матриця недостатньо тверда для конкретної сталі та завдання, ріжуча кромка може швидше деформуватися або втрачати свою геометрію.
Однак зносостійкість не можна зводити лише до HRC. Особливо це важливо для високолегованих сталей, де значну роль відіграють тверді карбідні фази.
Карбіди та зносостійкість
Тверді карбіди можуть суттєво підвищувати опір абразивному зношуванню. Ванадієві, ніобієві, молібденові, вольфрамові та хромові карбідні фази можуть відігравати різну роль залежно від складу конкретної сталі.
Термічна обробка впливає на те, яка частина легувальних елементів перебуває в матриці, а яка — у карбідній фазі. Саме тому температура аустенізації та відпуску мають значення для кінцевої мікроструктури.
Чому занадто м'яка сталь швидше втрачає геометрію кромки
Якщо твердість матриці недостатня для конкретного навантаження, тонка ріжуча кромка може деформуватися. У такому випадку ніж втрачає частину ефективності навіть тоді, коли абразивного зношування ще відбулося небагато.
Тому користувач може сприймати втрату гостроти як «швидке затуплення», хоча механізм пошкодження кромки може бути пов'язаний не лише зі стиранням, а й із пластичною деформацією.
Чому надмірна твердість також не вирішує все
Підвищення твердості може покращити опір деформації, але це не означає автоматичного пропорційного збільшення загальної зносостійкості.
Якщо мікроструктура або геометрія кромки невдалі, надмірна твердість може супроводжуватися підвищеною чутливістю до сколювання. У такому випадку частина матеріалу кромки втрачається не через поступове зношування, а через локальні відколи.
Термообробка та стан карбідів
Під час аустенізації частина карбідів може розчинятися в аустеніті, а частина залишається нерозчиненою. Це впливає на склад матриці та майбутній структурний стан після гартування.
Під час відпуску в окремих високолегованих сталях можуть формуватися додаткові дрібні леговані карбіди. У відповідних сталях це може бути пов'язано з явищем вторинного тверднення.
Таким чином, термообробка не просто «загартовує сталь», а керує співвідношенням між матрицею та карбідними фазами.
Роль залишкового аустеніту
Залишковий аустеніт також може впливати на кінцевий стан сталі. Якщо він нестабільний і надалі змінюється, це може впливати на твердість та стабільність структури.
Для деяких сталей застосування субнульової або кріогенної обробки може сприяти перетворенню частини залишкового аустеніту на мартенсит. Але це не є універсально необхідним етапом і не повинно розглядатися окремо від основного циклу термообробки.
Зносостійкість і твердість — не одне й те саме
Висока твердість часто сприяє кращому опору деформації та може бути корисною для утримання кромки, але зносостійкість визначається складнішим комплексом факторів.
Особливо це помітно при порівнянні простих вуглецевих сталей із високозносостійкими порошковими сталями. Навіть близькі значення HRC не означають однакової поведінки, якщо мікроструктура та карбідна фаза істотно відрізняються.
Геометрія та зносостійкість
Навіть сталь із дуже високою зносостійкістю не може повністю компенсувати невдалу геометрію ножа. Товщина кромки, кут заточування, форма спусків та характер контакту з матеріалом безпосередньо впливають на швидкість втрати робочої гостроти.
Тому реальну зносостійкість потрібно оцінювати не тільки за властивостями сталі, а й за тим, як ця сталь використана в конкретному ножі.
Чому термообробка може змінити поведінку однієї марки сталі
Два клинки з однакової сталі можуть мати різну зносостійкість, якщо вони пройшли різні режими аустенізації, гартування та відпуску.
Це ще один доказ того, що марка сталі визначає потенціал матеріалу, а термічна обробка значною мірою визначає, наскільки цей потенціал буде реалізований у готовому ножі.
📌 Редакційна примітка Knife.net.ua
Зносостійкість ножа — це результат взаємодії хімічного складу, карбідів, металевої матриці, термообробки, твердості та геометрії. Тому одна й та сама сталь у руках різних виробників може поводитися по-різному.
💡 Варто запам'ятати
Термообробка впливає на зносостійкість через зміни матриці, твердості, карбідів та фазового складу сталі. Але висока твердість сама по собі не гарантує максимального опору зношуванню.
🛒 Інформація для покупця
Якщо вам потрібен ніж із тривалим утриманням кромки, дивіться не тільки на марку сталі. Важливі також якість термообробки, кінцева твердість, карбідна структура, геометрія кромки та призначення ножа.
📝 Короткий висновок
Правильна термічна обробка дозволяє реалізувати потенціал сталі щодо зносостійкості. Але кінцевий результат формується всією системою: сталь + мікроструктура + термообробка + твердість + карбіди + геометрія.
26. Як термічна обробка впливає на утримання ріжучої кромки
Утримання ріжучої кромки — одна з найважливіших практичних характеристик ножа. Воно показує, наскільки довго ніж зберігає ефективну геометрію кромки під час роботи. На цей показник безпосередньо впливають сталь і її термічна обробка, але також велике значення мають геометрія, кут заточування та матеріал, який ріже ніж.
Що означає «добре тримає кромку»
Коли говорять, що ніж добре тримає кромку, зазвичай мають на увазі, що він тривалий час зберігає здатність ефективно різати без необхідності повторного заточування.
Але втрата гостроти може відбуватися різними способами. Кромка може поступово стиратися, заминатися або отримувати мікросколи. Тому однакове відчуття «ніж затупився» не завжди означає однаковий механізм пошкодження.
Роль твердості
Твердість допомагає ріжучій кромці протистояти пластичній деформації. Якщо сталь достатньо тверда для конкретного навантаження, кромка краще зберігає початкову форму.
Саме тому підвищення твердості в межах оптимального режиму може покращувати стабільність тонкої кромки. Проте надмірна твердість без відповідної в'язкості може збільшувати ризик сколювання.
Роль карбідів
Для багатьох високозносостійких сталей значну роль відіграють тверді карбіди. Вони можуть підвищувати опір абразивному зношуванню та допомагати довше зберігати робочу геометрію кромки.
Особливо це характерно для сталей із високим вмістом ванадію та інших карбідоутворювальних елементів.
Однак велика кількість карбідів не гарантує автоматично кращої кромки. Важливі їхній тип, розмір, розподіл та взаємодія з металевою матрицею.
Роль металевої матриці
Карбіди знаходяться всередині металевої матриці, тому властивості самої матриці мають принципове значення.
Матриця повинна забезпечувати достатню твердість і в'язкість для того, щоб карбідна структура працювала ефективно. Якщо баланс порушений, кромка може або швидко деформуватися, або ставати надто чутливою до сколювання.
Як неправильна термообробка скорочує утримання кромки
Якщо сталь не отримала правильного структурного стану після гартування та відпуску, її потенціал може бути реалізований не повністю.
Наприклад, недостатня твердість може сприяти заминанню кромки, тоді як надмірно напружена або невдало сформована структура може збільшувати ризик сколювання. В обох випадках користувач може сприймати результат як погане утримання гостроти.
Чому однакова сталь може тримати кромку по-різному
Марка сталі визначає хімічний склад і потенційні властивості, але не гарантує однаковий результат у всіх виробників.
Різниця в температурі аустенізації, витримці, охолодженні, відпуску та кінцевій твердості може змінювати стан матриці та карбідів.
Тому два ножі з однаковим маркуванням сталі можуть по-різному поводитися під час тривалого різання.
Утримання кромки та кут заточування
Навіть чудова термообробка не скасовує законів геометрії. Тонша кромка з меншим кутом заточування ріже легше, але водночас може бути більш чутливою до навантажень.
Збільшення кута створює більш підтриману геометрію кромки та може підвищити її стабільність під навантаженням. Тому одна й та сама сталь може демонструвати різне утримання робочої кромки залежно від способу заточування.
Утримання кромки та матеріал різання
Ніж не працює у вакуумі. Поведінка кромки залежить від того, що саме ним ріжуть.
М'які продукти, картон, деревина, синтетичні матеріали та абразивні середовища створюють різні типи навантаження. Тому не існує одного універсального тесту «скільки тримає кромку» без визначення умов випробування.
Абразивне зношування та деформація кромки
При експлуатації можуть одночасно відбуватися кілька механізмів втрати гостроти. Матеріал кромки може поступово стиратися, а сама кромка — деформуватися або отримувати мікросколи.
Термообробка впливає на стійкість сталі до цих процесів, але не однаково для всіх механізмів. Саме тому поняття «утримання кромки» потрібно розглядати комплексно.
Чому висока твердість не гарантує довгого різу
Високий HRC може бути корисним для стабільності кромки, але він не визначає всі інші властивості сталі.
Якщо кромка отримує мікросколи під час навантаження, частина матеріалу втрачається значно швидше, ніж при поступовому абразивному зношуванні. У такій ситуації просто збільшувати твердість не завжди є правильним рішенням.
Термообробка як основа реалізації потенціалу сталі
Для хорошої роботи кромки необхідне узгодження всіх складових: хімічного складу сталі, мікроструктури, карбідів, твердості, в'язкості та геометрії.
Термообробка є тим етапом, який дозволяє сформувати потрібний структурний стан сталі. Саме тому якість термообробки безпосередньо впливає на те, наскільки добре конкретний сталевий сплав працюватиме в готовому ножі.
📌 Редакційна примітка Knife.net.ua
Утримання кромки — це не характеристика, яку можна чесно описати одним словом «високе». Потрібно розуміти, за рахунок чого кромка втрачає ефективність: зношується, заминається чи сколюється. Термообробка впливає на всі ці процеси через мікроструктуру сталі.
💡 Варто запам'ятати
Тривале утримання ріжучої кромки залежить від твердості, карбідної структури, властивостей матриці, в'язкості, геометрії та умов роботи. Термообробка визначає, наскільки повно сталь може реалізувати свій потенціал.
🛒 Інформація для покупця
Якщо вам обіцяють «надзвичайне утримання кромки», не оцінюйте це лише за маркою сталі або HRC. Важливо враховувати якість термообробки та геометрію ножа.
Для реального порівняння двох ножів потрібно також враховувати однаковість умов використання: матеріал різання, кут заточування, товщину кромки та характер навантаження.
📝 Короткий висновок
Термічна обробка безпосередньо впливає на здатність ножової сталі утримувати ефективну ріжучу кромку. Але кінцевий результат визначається не тільки сталістю та HRC, а комплексом мікроструктура + карбіди + твердість + в'язкість + геометрія + умови роботи.
27. Як термічна обробка впливає на сколювання кромки
Сколювання ріжучої кромки — один із найпомітніших проявів недостатньої стійкості сталі до локальних навантажень. На схильність кромки до сколювання впливають хімічний склад сталі, її мікроструктура, твердість, в'язкість, карбідна фаза, термічна обробка та геометрія кромки.
Що таке сколювання ріжучої кромки
Сколювання — це локальне руйнування частини матеріалу ріжучої кромки з утворенням невеликого відколу або, за більш серйозного навантаження, більшого фрагмента, що відокремлюється від клинка.
На відміну від заминання, при сколюванні матеріал не просто деформується, а фактично втрачається. Тому відновлення кромки потребує видалення пошкодженої ділянки під час заточування.
Чому кромка може сколюватися
Ріжуча кромка є найтоншою частиною клинка і тому концентрує значні локальні напруження. Якщо навантаження перевищує здатність матеріалу протистояти утворенню та поширенню тріщин, може виникнути локальне руйнування.
Ризик сколювання може збільшуватися при несприятливому поєднанні високої твердості, недостатньої для конкретного застосування в'язкості, невдалого стану мікроструктури та надто тонкої геометрії.
Роль термічної обробки
Термічна обробка визначає структурний стан сталі, а отже, впливає на її здатність протистояти локальному руйнуванню.
Неправильне гартування може призвести до небажаної мікроструктури або надмірних внутрішніх напружень. Недостатній відпуск може залишити загартовану сталь у надто напруженому стані. Надмірна температура або невідповідний режим також можуть змінити властивості сталі небажаним чином.
Твердість і сколювання
Висока твердість допомагає кромці протистояти пластичній деформації, але не гарантує відсутності сколювання.
Якщо заради максимальної твердості втрачено необхідний для конкретного застосування запас в'язкості, кромка може стати менш терпимою до ударних або бокових навантажень.
Однак не можна робити висновок, що будь-який твердий ніж обов'язково сколюється. Сучасні сталі можуть поєднувати високу твердість із хорошою в'язкістю за правильної термообробки та відповідної геометрії.
Роль в'язкості
В'язкість характеризує здатність матеріалу поглинати енергію та протистояти зародженню й поширенню тріщин.
Для ріжучої кромки це особливо важливо під час ударних навантажень, контакту з твердими включеннями або роботи, для якої конкретний ніж конструктивно не призначений.
Правильний відпуск після гартування в багатьох сталях дозволяє підвищити запас в'язкості та зменшити внутрішні напруження, хоча конкретний результат завжди залежить від марки сталі та режиму термообробки.
Карбіди та сколювання
У високозносостійких сталях значну роль відіграють тверді карбідні фази. Вони забезпечують високий опір зношуванню, але їхній розмір, форма та розподіл у матриці також мають значення для механічної поведінки сталі.
Несприятлива карбідна структура або великі локальні карбідні утворення можуть створювати умови для концентрації напружень. Тому важлива не просто кількість карбідів, а якість усієї мікроструктури.
Роль зерна та мікроструктури
На стійкість до руйнування впливають також розмір зерна та загальний стан металевої матриці. Неправильна температура аустенізації може спричинити надмірне укрупнення зерна, що здатне негативно позначитися на механічних властивостях.
Саме тому перегрів під час гартування є не просто способом отримати «більше твердості», а потенційним джерелом небажаних структурних змін.
Геометрія кромки та сколювання
Навіть правильно термооброблена сталь може сколюватися, якщо геометрія кромки не відповідає навантаженню.
Чим тоншою є кромка та чим меншим є кут заточування, тим менше матеріалу підтримує її безпосередньо за ріжучою вершиною. Для тонкого різання це може бути перевагою, але для важких або ударних навантажень така геометрія може бути надто вразливою.
Сколювання та призначення ножа
Ріжуча кромка повинна відповідати передбаченому способу використання. Ніж для тонкого різання не варто навантажувати як важкий інструмент, а ніж із дуже тонкою геометрією не слід оцінювати за сценаріями, для яких він не призначений.
Тому поява сколів не завжди означає, що сталь або термообробка були неякісними. Необхідно враховувати характер навантаження та відповідність геометрії призначенню.
Як відрізнити сколювання від заминання
При заминанні матеріал ріжучої кромки деформується та зміщується, але залишається на місці. При сколюванні частина матеріалу фактично відривається від кромки.
Це принципово різні механізми пошкодження, тому й причини можуть відрізнятися. Заминання частіше пов'язане з недостатньою для конкретного навантаження твердістю, тоді як сколювання може вказувати на недостатній запас в'язкості або невідповідне навантаження для конкретної геометрії та структури.
Що може зробити правильна термообробка
Правильний режим гартування та відпуску дозволяє сформувати мікроструктуру, яка відповідає необхідному балансу твердості та в'язкості.
Але термічна обробка не може зробити ніж невразливим. Остаточна стійкість кромки формується взаємодією сталі, мікроструктури, твердості, в'язкості, геометрії та характеру експлуатації.
📌 Редакційна примітка Knife.net.ua
Сколювання кромки не слід автоматично пояснювати лише «занадто твердою сталлю». Причина може бути у мікроструктурі, карбідах, термообробці, геометрії або характері навантаження. Для правильної оцінки потрібно розглядати всю систему.
💡 Варто запам'ятати
Сколювання — це втрата частини матеріалу кромки, а не просто її деформація. На нього впливають в'язкість, твердість, мікроструктура, карбіди, термообробка та геометрія.
🛒 Інформація для покупця
Якщо ніж отримав невеликий скол після удару або контакту з дуже твердим матеріалом, це ще не є автоматичним доказом поганої термообробки. Потрібно врахувати, для чого призначений ніж, якою була геометрія кромки та яке саме навантаження виникло.
📝 Короткий висновок
Термообробка безпосередньо впливає на стійкість кромки до сколювання через мікроструктуру, твердість, в'язкість та внутрішні напруження. Але найкращий результат можливий лише тоді, коли ці властивості узгоджені з геометрією та призначенням ножа.
28. Як термічна обробка впливає на заминання ріжучої кромки
Зминання ріжучої кромки — інший поширений механізм втрати гостроти. На відміну від сколювання, тут матеріал кромки не втрачається, а пластично деформується під дією навантаження.
Що таке заминання кромки
Зминання виникає тоді, коли локальне навантаження перевищує здатність матеріалу кромки протистояти пластичній деформації.
Вершина кромки може відхилитися в один бік, утворити невеликий загин або втратити початкову симетрію. При цьому основна маса сталі залишається на місці.
Чому заминання відрізняється від сколювання
При заминанні матеріал деформується без відриву значної частини від кромки. При сколюванні частина матеріалу втрачається через руйнування.
Це означає, що два ножі можуть втрачати гостроту однаково швидко на відчуття користувача, але з абсолютно різних причин.
Роль твердості
Твердість є одним із головних чинників опору пластичній деформації. За інших сприятливих умов твердіша сталь краще протистоїть заминанню тонкої кромки.
Саме тому для ножів із дуже тонкою геометрією важливо, щоб твердість відповідала навантаженню, яке кромка повинна витримувати.
Чи означає заминання, що сталь погана
Не обов'язково. Зминання може бути наслідком невідповідності між твердістю, геометрією та навантаженням.
Навіть дуже якісна сталь може заминатися, якщо її термообробка свідомо налаштована на підвищену в'язкість і відносно невисоку твердість, а кромка використовується під навантаженням, для якого така геометрія не призначена.
Як неправильна термообробка може посилити заминання
Якщо після гартування та відпуску сталь не досягла достатньої для конкретного застосування твердості, ріжуча кромка може легше деформуватися.
Причиною може бути невідповідна температура аустенізації, недостатнє гартування, неправильний режим відпуску або інші технологічні фактори.
Однак за одним фактом заминання неможливо визначити, яка саме помилка була допущена. Для діагностики потрібні додаткові дані.
Вплив відпуску на стійкість кромки
Відпуск змінює загартовану структуру та зазвичай зменшує твердість у відповідному для конкретної сталі діапазоні. Одночасно він зменшує внутрішні напруження та змінює в'язкість.
Тому надмірне зниження твердості може підвищити схильність тонкої кромки до заминання, тоді як правильно підібраний режим дозволяє отримати необхідний баланс між опором деформації та запасом в'язкості.
Зминання та геометрія кромки
Геометрія має величезне значення. Тонша кромка з меншим кутом заточування легше входить у матеріал, але створює вищі локальні навантаження на саму ріжучу вершину.
Більш товста або ширша за кутом кромка краще підтримується металом і може бути стійкішою до заминання під важчим навантаженням.
Саме тому не можна визначати оптимальну твердість ножа без урахування його геометрії.
Зминання та матеріал, який ріже ніж
Навантаження на кромку залежить від конкретного матеріалу. Під час різання м'яких матеріалів навантаження може бути невеликим, а тверді, щільні або абразивні матеріали можуть створювати значно більший опір.
Крім того, бокове навантаження на кромку може бути значно небезпечнішим, ніж звичайне пряме різання.
Як користувач може помітити заминання
Зім'ята кромка може втрачати ефективність навіть тоді, коли візуально ніж майже не пошкоджений. Під певним кутом можна побачити відбиття світла від деформованої ділянки.
На відміну від сколу, під час заточування часто достатньо виправити деформацію кромки, не видаляючи значний об'єм сталі.
Чи можна просто підвищити твердість
Підвищення твердості може зменшити схильність до заминання, але це не універсальне рішення.
Якщо разом із твердістю зменшиться запас в'язкості або кромка стане занадто тонкою для навантаження, проблема може перейти із заминання у сколювання.
Тому завдання термообробки полягає не в максимальному підвищенні HRC, а в пошуку оптимального балансу для конкретного ножа.
Зминання як показник взаємодії сталі та геометрії
Для практичної оцінки ножа зминання дуже корисне як приклад того, чому сталь не можна розглядати окремо від конструкції.
Одна й та сама сталь при різній твердості, товщині кромки та куті заточування може демонструвати абсолютно різну поведінку.
Що важливіше для стабільної кромки
Для стабільної роботи ріжучої кромки необхідно узгодити твердість, в'язкість, мікроструктуру, геометрію та характер навантаження.
Термообробка створює потрібний структурний фундамент, а правильна геометрія дозволяє цьому фундаменту реалізувати себе під час різання.
📌 Редакційна примітка Knife.net.ua
Зминання кромки — це не обов'язково ознака поганої сталі. Найчастіше це сигнал про те, що локальна міцність кромки не відповідає навантаженню. Причиною може бути твердість, геометрія, термообробка або їхнє поєднання.
💡 Варто запам'ятати
Зминання — це пластична деформація ріжучої кромки. Вища твердість за інших рівних умов підвищує опір такій деформації, але максимальний HRC не є універсальним рішенням, оскільки надмірна твердість може збільшити ризик сколювання.
🛒 Інформація для покупця
Якщо кромка вашого ножа заминається, не поспішайте робити висновок, що потрібна «краща сталь». Спочатку варто оцінити твердість, кут заточування, товщину кромки та відповідність ножа конкретному типу роботи.
Для тонкого різального ножа та ножа для важких навантажень оптимальний баланс твердості й геометрії буде різним.
📝 Короткий висновок
Термообробка впливає на стійкість кромки до заминання насамперед через її твердість, мікроструктуру та баланс із в'язкістю. Але остаточна поведінка кромки визначається спільною роботою сталі, термообробки, геометрії та навантаження.
29. Вплив термічної обробки на довговічність ножа
Довговічність ножа — це здатність виробу тривалий час зберігати працездатність, геометрію клинка та ефективність ріжучої кромки за передбачених умов використання. Термічна обробка є одним із ключових факторів цієї довговічності, оскільки саме вона формує робочий структурний стан ножової сталі.
Що означає довговічність ножа
Довговічність не можна зводити лише до того, скільки часу ніж залишається гострим. Ніж може втрачати гостроту через зношування, заминання або сколювання кромки, але при цьому сам клинок залишається конструктивно справним.
Для повної оцінки довговічності потрібно враховувати стан ріжучої кромки, клинка, спусків, хвостовика, рукояті та інших елементів конструкції.
Як термообробка впливає на ресурс сталі
Гартування та відпуск формують мікроструктуру, від якої залежать твердість, міцність, в'язкість, зносостійкість та стабільність матеріалу.
Правильно підібраний режим дозволяє отримати властивості, які відповідають призначенню ножа. Невідповідний режим може зменшити робочий ресурс навіть у сталі з дуже високим потенціалом.
Занадто м'який ніж
Якщо після термообробки твердість недостатня для конкретного застосування, ріжуча кромка може швидше заминатися або втрачати геометрію під навантаженням.
У такому випадку ніж може залишатися конструктивно цілим, але його ріжуча ефективність знижується значно швидше.
Занадто твердий ніж
Висока твердість допомагає протистояти деформації та може сприяти кращому утриманню кромки. Проте надмірне прагнення до максимальної твердості для конкретного застосування може зменшити запас в'язкості.
У несприятливому поєднанні з геометрією та навантаженням це може підвищувати ризик мікросколів або інших пошкоджень кромки.
Тому довговічність — це не змагання за найвище значення HRC.
Роль відпуску в довговічності
Відпуск після гартування дозволяє зменшити внутрішні напруження та змінити стан загартованої структури. Це допомагає отримати більш стабільне співвідношення твердості та в'язкості.
Без належного відпуску загартована сталь може залишатися у високонапруженому стані, що несприятливо для довготривалої експлуатації.
Термообробка та стабільність ріжучої кромки
Ріжуча кромка є найбільш навантаженою та найтоншою частиною клинка. Її довговічність залежить від того, наскільки добре сталь протистоїть одночасно зношуванню, пластичній деформації та локальному руйнуванню.
Саме тому оптимальна термообробка повинна відповідати не тільки марці сталі, а й передбачуваній геометрії кромки.
Карбіди та довговічність
У високозносостійких сталях тверді карбіди можуть суттєво підвищувати опір абразивному зношуванню. Але важливими є не лише їхня кількість, а також розмір, форма та розподіл у металевій матриці.
Невдала мікроструктура може погіршити в'язкість або стабільність кромки, тому висока карбідна складова не є самостійною гарантією довговічності.
Термообробка та стійкість до сколювання
Достатній запас в'язкості допомагає сталі протистояти зародженню та поширенню тріщин. Правильний режим гартування та відпуску дозволяє сформувати структурний стан, який відповідає передбаченим навантаженням.
Але навіть оптимальна термообробка не може компенсувати використання ножа не за призначенням. Ударне або бокове навантаження може перевищити можливості будь-якої ріжучої кромки.
Термообробка та стійкість до заминання
Твердість матриці безпосередньо впливає на опір пластичній деформації. Тому правильно підібрана твердість допомагає ріжучій кромці довше зберігати початкову форму.
Проте оптимальний рівень твердості залежить від геометрії. Дуже тонка кромка потребує іншого балансу властивостей, ніж масивна кромка для важчих робіт.
Геометрія як другий фундамент довговічності
Термообробка формує властивості матеріалу, але геометрія визначає, як ці властивості реалізуються під навантаженням.
Тонка кромка може забезпечувати чудові різальні властивості, але бути менш терпимою до бокових або ударних навантажень. Більш масивна геометрія краще підтримує кромку, але може поступатися тонкій кромці в легкості різання.
Довговічність і призначення ножа
Один і той самий матеріал може бути оптимальним для одного типу ножа та невдалим для іншого, якщо його властивості або геометрія не відповідають навантаженню.
Тому довговічність завжди потрібно оцінювати в контексті призначення: тонке різання, універсальне використання, туризм, полювання, професійна робота або важкі навантаження вимагають різних характеристик.
Як виглядає правильний підхід до довговічності
Якісний ніж повинен мати узгоджену систему властивостей:
- відповідну конкретній сталі термічну обробку;
- оптимальну для призначення твердість;
- достатню в'язкість;
- контрольовану мікроструктуру;
- відповідну геометрію клинка та кромки;
- надійну конструкцію;
- відповідність умовам експлуатації.
Саме така система, а не окремий показник HRC, визначає реальний робочий ресурс ножа.
📌 Редакційна примітка Knife.net.ua
Довговічність ножа починається не з заточування і не з красивої назви сталі. Вона формується ще на етапі термообробки, коли визначається структурний стан матеріалу. Але термообробка — лише одна частина системи, до якої належать геометрія, конструкція та правильне використання.
💡 Варто запам'ятати
Правильна термообробка допомагає збалансувати твердість, в'язкість, міцність і зносостійкість. Максимальний HRC не дорівнює максимальній довговічності.
🛒 Інформація для покупця
Якщо ви хочете довговічний ніж, оцінюйте його комплексно: марка сталі, якість термообробки, твердість, геометрія, конструкція та призначення повинні відповідати одне одному.
📝 Короткий висновок
Термічна обробка безпосередньо впливає на довговічність ножа, формуючи робочий структурний стан сталі. Найкращий ресурс забезпечує не максимальна твердість, а правильний баланс властивостей, узгоджений із геометрією та призначенням ножа.
30. Чому одна й та сама сталь може мати різну твердість
Одна й та сама марка ножової сталі не має одного фіксованого значення твердості, яке автоматично отримує кожен клинок. Хімічний склад визначає потенціал матеріалу, але кінцевий HRC залежить від режиму термічної обробки, початкового стану сталі, геометрії та інших технологічних факторів.
Хімічний склад визначає потенціал
Марка сталі задає певний діапазон хімічного складу та відповідно потенційні властивості матеріалу. Вуглець, хром, ванадій, молібден, вольфрам та інші елементи впливають на формування матриці, карбідів і фазових перетворень.
Але навіть дуже точно визначений хімічний склад ще не визначає кінцеву твердість готового клинка.
Температура аустенізації
Одним із головних факторів є температура аустенізації перед гартуванням. Вона визначає, який структурний стан формується перед охолодженням і скільки вуглецю та легувальних елементів переходить у аустеніт.
Занадто низька температура може не забезпечити необхідного структурного стану, а надмірно висока може спричинити небажані зміни — зокрема надмірне розчинення карбідів, укрупнення зерна або збільшення кількості залишкового аустеніту.
Час витримки під час аустенізації
Навіть за правильної температури важливим залишається час витримки. Сталь повинна отримати достатньо часу для прогріву та проходження необхідних структурних процесів.
Надмірна витримка також не є універсально корисною, оскільки може змінювати структурний стан сильніше, ніж передбачено технологією.
Швидкість охолодження
Після аустенізації сталь необхідно охолодити з відповідною для конкретної марки швидкістю. Якщо охолодження недостатнє, може сформуватися недостатня кількість мартенситу.
Якщо ж охолодження надмірно різке або нерівномірне, зростає ризик внутрішніх напружень, деформацій та тріщин.
Залишковий аустеніт
Кількість залишкового аустеніту після гартування також впливає на кінцевий стан сталі. Він має інші властивості, ніж мартенсит, і може впливати на вимірювану твердість та подальшу стабільність структури.
Для деяких сталей субнульова або кріогенна обробка може змінити кількість залишкового аустеніту, після чого відповідний відпуск формує кінцевий структурний стан.
Температура відпуску
Відпуск є одним із найочевидніших способів змінити кінцеву твердість загартованої сталі. Для багатьох сталей підвищення температури відпуску в певному діапазоні призводить до зниження твердості.
Проте для деяких високолегованих сталей можливе вторинне тверднення, тому залежність не є універсальною.
Час відпуску
На результат впливає не тільки температура, а й тривалість витримки. Однакова температура при різному часі може призводити до різного ступеня структурних змін.
Саме тому кінцева твердість є результатом усього циклу, а не однієї цифри температури печі.
Кількість циклів відпуску
Один, два або кілька циклів відпуску можуть давати різний результат залежно від сталі. Для деяких високолегованих сталей багаторазовий відпуск є частиною рекомендованої технології.
Тому два клинки з однакової сталі, але з різною кількістю циклів та різними температурами відпуску, можуть мати різний HRC.
Початковий стан сталі
Перед виготовленням ножа сталь може перебувати в різному вихідному структурному стані залежно від способу виробництва та попередньої обробки. Це також може впливати на реакцію матеріалу під час подальшої термообробки.
Для порошкових та високозносостійких сталей особливо важливим є контроль технологічного процесу, оскільки їхня складна мікроструктура вимагає відповідних режимів.
Геометрія клинка
Товщина та форма клинка впливають на швидкість нагрівання та охолодження. Тонка кромка і масивніша частина клинка можуть проходити температурний цикл неоднаково.
Це може впливати на однорідність кінцевого структурного стану, особливо якщо технологічний процес недостатньо добре контролюється.
Різний HRC не означає, що один ніж обов'язково гірший
Якщо два ножі з однакової сталі мають різну твердість, це ще не означає, що один із них якісно виготовлений, а інший — ні.
Виробник може свідомо налаштувати твердість під різні завдання. Для одного ножа пріоритетом може бути максимальна стабільність кромки, для іншого — більший запас в'язкості.
Чому HRC потрібно оцінювати в контексті
Значення HRC має сенс тоді, коли відомо, для якої сталі, якої геометрії та якого призначення воно отримане.
Порівнювати лише цифри, наприклад «цей ніж має вищий HRC, отже він кращий», некоректно. Навіть однакова твердість не означає однакову мікроструктуру та однакову поведінку сталі.
📌 Редакційна примітка Knife.net.ua
Марка сталі — це не готовий результат, а потенціал матеріалу. Реальну твердість формує технологічний процес: аустенізація, гартування, можливе субнульове/кріогенне оброблення, відпуск та контроль кінцевого стану.
💡 Варто запам'ятати
Одна й та сама сталь може мати різну твердість через різні режими аустенізації, гартування, охолодження, відпуску та кількість циклів. Різний HRC не обов'язково означає різну якість — це може бути свідоме технологічне налаштування.
🛒 Інформація для покупця
Порівнюючи ножі з однієї сталі, не робіть висновок лише за HRC. Запитайте, для якого призначення розрахований ніж і яку твердість виробник вважає оптимальною саме для цієї конструкції.
Реальна оцінка повинна враховувати сталь + термообробку + HRC + геометрію + призначення.
📝 Короткий висновок
Одна й та сама марка сталі може мати різну твердість, тому що кінцевий HRC формується не тільки хімічним складом, а всім циклом термообробки. Правильно підібрана твердість може бути різною для різних ножів, якщо вона відповідає їхньому призначенню та конструкції.
31. Чому однакова твердість не означає однакові властивості
Два ножі можуть мати однакове значення твердості HRC, але поводитися під час роботи по-різному. Причина полягає в тому, що твердість — лише один із показників властивостей сталі. Вона не описує повністю її мікроструктуру, в'язкість, міцність, карбідну фазу, залишковий аустеніт та інші характеристики.
Що насправді показує однакова твердість
Однакове значення HRC означає, що за умов конкретного випробування матеріали продемонстрували близький опір локальному вдавлюванню за методом Rockwell C.
Але цей результат не означає, що внутрішня структура двох сталей однакова. Однакової твердості можна досягти за різного хімічного складу та різного співвідношення структурних фаз.
Різна сталь — однаковий HRC
Наприклад, дві різні ножові сталі можуть мати близьку твердість, але одна міститиме значну кількість твердих карбідів, а інша матиме зовсім іншу карбідну структуру.
Відповідно, їхня зносостійкість, заточуваність, в'язкість та поведінка ріжучої кромки можуть істотно відрізнятися.
Саме тому порівняння лише за HRC не дозволяє визначити, яка сталь буде кращою для конкретного завдання.
Одна сталь — однаковий HRC, але різна мікроструктура
Навіть для однієї марки сталі близьке значення твердості може бути отримане за різних режимів термічної обробки.
Змінюючи температуру аустенізації, час витримки, охолодження та відпуск, можна змінювати стан мартенситу, кількість залишкового аустеніту та стан карбідної фази.
У результаті два клинки з однаковою твердістю можуть мати різну поведінку під навантаженням.
HRC не показує в'язкість
Твердість і в'язкість — різні механічні характеристики.
HRC не відповідає безпосередньо на питання, наскільки добре сталь буде протистояти зародженню та поширенню тріщин. Тому однакова твердість не гарантує однакової стійкості до сколювання або ударного навантаження.
HRC не показує кількість карбідів
Метод вимірювання твердості не дозволяє безпосередньо визначити кількість, тип, розмір та розподіл карбідів у сталі.
А саме карбідна структура може мати велике значення для зносостійкості. Особливо це важливо для високозносостійких та порошкових ножових сталей.
HRC не показує залишковий аустеніт
Близьке значення твердості не означає однакову кількість залишкового аустеніту.
Для точного визначення його вмісту потрібні спеціальні методи дослідження. Саме тому HRC не можна використовувати як повну діагностику якості термічної обробки.
Однакова твердість — різна зносостійкість
Зносостійкість визначається не тільки твердістю матриці. Значну роль можуть відігравати тверді карбіди та їхній розподіл.
Тому сталь із великою кількістю твердих карбідів і сталь із переважно мартенситною матрицею можуть мати однаковий HRC, але різну стійкість до абразивного зношування.
Однакова твердість — різна поведінка кромки
Одна кромка може краще протистояти заминанню, інша — мати кращу стійкість до сколювання, навіть якщо обидві мають однакову твердість.
Це пояснюється відмінностями в мікроструктурі, в'язкості, карбідній фазі та геометрії ріжучої кромки.
Однакова твердість — різна заточуваність
Твердість не визначає безпосередньо складність заточування.
Дві сталі з однаковим HRC можуть мати різну кількість і тип карбідів, а отже, по-різному реагувати на абразив. Саме тому деякі високозносостійкі сталі можуть бути значно вимогливішими до заточування, ніж сталі з близькою твердістю, але іншою мікроструктурою.
Чому HRC все одно важливий
Попри всі обмеження, твердість залишається дуже корисним показником. Вона дозволяє контролювати один із ключових параметрів готового ножа та порівнювати результати термічної обробки в межах відповідної сталі.
Проблема виникає лише тоді, коли HRC перетворюють із одного показника на повну характеристику ножа.
Як правильно читати значення HRC
HRC потрібно розглядати разом із маркою сталі, режимом термообробки, геометрією та призначенням ножа.
Тоді твердість стає корисною частиною загальної картини, а не єдиним критерієм вибору.
📌 Редакційна примітка Knife.net.ua
Однакова твердість — це ще не однаковий ніж. HRC показує лише один параметр матеріалу, тоді як реальна поведінка визначається мікроструктурою, карбідами, в'язкістю, термообробкою та геометрією.
💡 Варто запам'ятати
Два ножі з однаковим HRC можуть мати різну зносостійкість, в'язкість, заточуваність і поведінку кромки. Однакова твердість не означає однакову мікроструктуру.
🛒 Інформація для покупця
Порівнюючи ножі, не ставте знак рівності між «однаковий HRC» та «однакові властивості». Додатково оцінюйте марку сталі, термообробку, геометрію та призначення.
📝 Короткий висновок
HRC — важливий, але не універсальний показник. Однакова твердість може поєднуватися з різною мікроструктурою та різними експлуатаційними властивостями, тому якість ножа потрібно оцінювати комплексно.
32. Як геометрія ножа змінює сприйняття властивостей сталі
Одна й та сама сталь може поводитися абсолютно по-різному залежно від геометрії готового ножа. Товщина клинка, форма спусків, товщина кромки, кут заточування та характер переходів між поверхнями визначають, як навантаження передається на метал.
Саме тому властивості сталі не можна оцінювати окремо від геометрії ножа.
Сталь і геометрія працюють разом
Термічна обробка визначає властивості матеріалу, але геометрія визначає, як ці властивості використовуються під час різання.
Навіть дуже зносостійка або тверда сталь може показати слабку практичну ефективність, якщо кромка надто товста для тонкого різання або надто тонка для передбаченого навантаження.
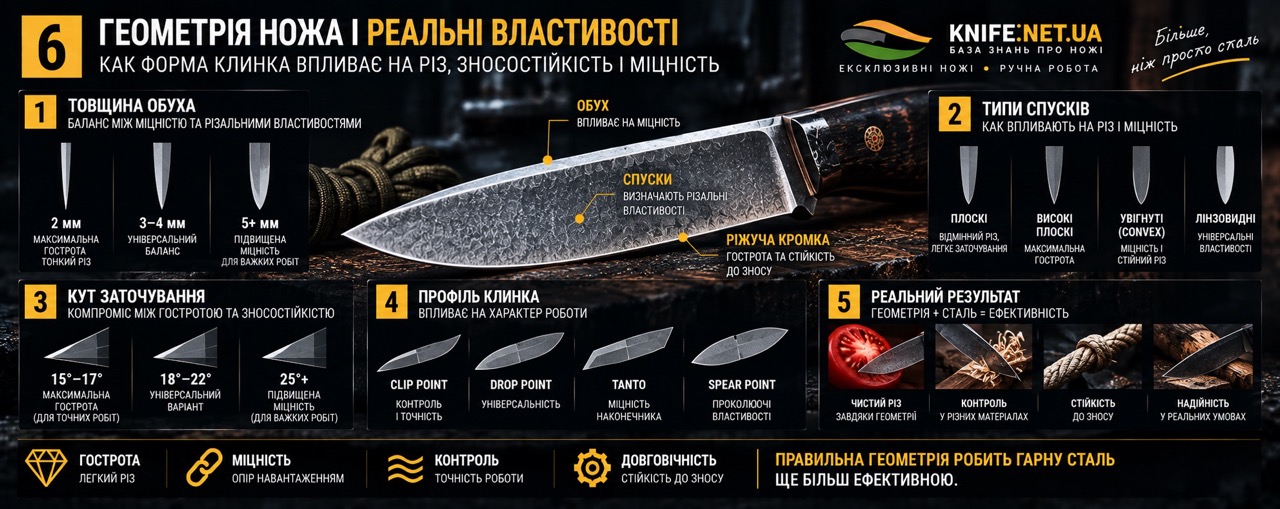
Товщина ріжучої кромки
Чим тоншою є ріжуча кромка безпосередньо за вершиною, тим легше їй проникати в матеріал під час різання.
Але тонша геометрія також означає меншу кількість металу, що підтримує саму ріжучу вершину. За високих локальних навантажень це може збільшувати ризик заминання або сколювання залежно від властивостей сталі.
Кут заточування
Кут заточування безпосередньо впливає на механічну підтримку кромки.
Менший кут створює більш тонку ріжучу геометрію та може забезпечувати легше різання. Водночас така кромка може бути більш вимогливою до в'язкості сталі та характеру навантаження.
Більший кут створює більш масивну та підтриману кромку, яка може краще переносити підвищені навантаження, хоча зазвичай це відбивається на легкості різання.
Товщина клинка та спуски
На практичні властивості впливає не тільки сама ріжуча кромка. Важливими є товщина клинка за кромкою, форма та висота спусків, товщина обуха та загальний профіль.
Клинок із тонким зведенням може різати легше, ніж клинок із тієї самої сталі, але значно товстіший за ріжучою частиною.
Як геометрія впливає на заминання
Тонка кромка створює високі локальні напруження під час контакту з матеріалом. Якщо твердість сталі недостатня для конкретного навантаження, вершина кромки може пластично деформуватися.
Збільшення товщини або кута кромки створює додаткову механічну підтримку та може зменшити схильність до заминання.
Як геометрія впливає на сколювання
Занадто тонка для конкретного застосування кромка може бути більш чутливою до ударних і бокових навантажень.
Навіть сталь із хорошою в'язкістю не стає невразливою при надмірно агресивній геометрії. Тому тонкість кромки повинна відповідати не тільки властивостям сталі, а й реальним умовам роботи.
Геометрія та твердість
Чим твердішою є сталь, тим краще вона за інших рівних умов протистоїть пластичній деформації. Але якщо геометрія надто тонка для навантаження, навіть висока твердість не гарантує стабільності кромки.
І навпаки, сталь із дещо нижчою твердістю може чудово працювати в масивнішій геометрії, де запас в'язкості є важливішим за максимальний опір деформації.
Геометрія та в'язкість
В'язкість допомагає сталі протистояти поширенню тріщин, але геометрія визначає рівень локальних напружень.
Тому дві кромки з однакової сталі та однаковим HRC можуть мати різну стійкість до сколювання лише через різницю в товщині та куті.
Геометрія та зносостійкість
Геометрія також впливає на те, як саме кромка контактує з матеріалом. Тонка кромка може ефективніше входити в матеріал і потребувати меншого зусилля різання.
Це впливає на характер навантаження під час роботи та, відповідно, на швидкість втрати гостроти. Тому реальне утримання кромки залежить не лише від зносостійкості сталі.
Чому одна сталь у різних ножах відчувається по-різному
Користувач може сприймати одну й ту саму сталь як «дуже гостру», «довговічну», «крихку» або «м'яку» залежно від конкретної геометрії ножа.
Насправді ці відчуття часто є результатом взаємодії властивостей сталі з конструкцією клинка та способом використання.
Геометрія важлива не менше за HRC
Висока твердість не компенсує невдалу геометрію, так само як правильна геометрія не може повністю компенсувати серйозні дефекти термообробки.
Для ефективного ножа необхідно узгодити матеріал, термообробку та конструкцію.
Правильна геометрія залежить від призначення
Для ножа, призначеного для тонкого різання, пріоритетом може бути тонке зведення та гостра кромка. Для ножа, який працює під значним навантаженням, може бути доцільною більш підтримана геометрія.
Тому не існує універсально «найкращої» товщини кромки або кута заточування для всіх ножів.
📌 Редакційна примітка Knife.net.ua
Саме геометрія перетворює властивості сталі на поведінку готового інструмента. Хороша сталь із правильною термообробкою потребує відповідної геометрії, інакше потенціал матеріалу може бути використаний неправильно.
💡 Варто запам'ятати
Тонша кромка зазвичай легше ріже, але може бути більш вимогливою до твердості, в'язкості та характеру навантаження. Масивніша кромка краще підтримана, але може різати менш легко. Геометрія завжди повинна відповідати призначенню ножа.
🛒 Інформація для покупця
Не порівнюйте два ножі лише за маркою сталі та HRC. Обов'язково враховуйте товщину зведення, геометрію спусків, товщину та кут ріжучої кромки.
Для практичного різання часто краще працює не просто «твердіша сталь», а правильно термооброблена сталь із геометрією, яка відповідає конкретному завданню.
📝 Короткий висновок
Геометрія визначає, як властивості сталі проявляються в реальній роботі. Товщина кромки, кут заточування, спуски та загальна конструкція можуть істотно змінити поведінку навіть дуже якісної сталі. Сталь + термообробка + геометрія — нероздільна система.
33. Термообробка простих вуглецевих сталей
Прості вуглецеві сталі є одним із найдавніших і найзрозуміліших класів сталей, які використовують для виготовлення ножів. Їхні властивості значною мірою визначаються вмістом вуглецю та режимом термічної обробки. Саме тому правильне гартування і відпуск можуть дуже суттєво змінити поведінку такого клинка.
Що відрізняє прості вуглецеві сталі
На відміну від складнолегованих інструментальних або порошкових сталей, прості вуглецеві сталі мають відносно невелику кількість легувальних елементів. Основним елементом, який визначає можливість отримання високої твердості після гартування, є вуглець.
Саме тому для таких сталей особливо важливо правильно підібрати температуру аустенізації, швидкість охолодження та подальший режим відпуску.
Роль вуглецю
Вуглець бере безпосередню участь у формуванні загартованої структури та впливає на потенційну твердість мартенситу.
Зі зміною його вмісту змінюється і поведінка сталі під час гартування. Тому різні марки простих вуглецевих сталей можуть потребувати різних режимів, навіть якщо зовні вони здаються дуже схожими.
Аустенізація вуглецевої сталі
Перед гартуванням сталь нагрівають до температури, за якої формується необхідний аустенітний стан. Температура повинна бути достатньою для правильного структурного перетворення, але надмірний нагрів може спричинити небажане укрупнення зерна та інші проблеми.
Для простих вуглецевих сталей контроль температури особливо важливий, оскільки перегрів може негативно позначитися на механічних властивостях готового клинка.
Чому перегрів небезпечний
Надмірне нагрівання може призводити до росту зерна аустеніту. Після гартування це може негативно впливати на в'язкість та стійкість сталі до руйнування.
Тому правило «нагріти сильніше, щоб сталь краще загартувалася» є неправильним. Потрібна температура, яка відповідає конкретній марці та технології.
Гартування простих вуглецевих сталей
Після аустенізації сталь необхідно охолодити з достатньою швидкістю, щоб сформувати потрібну кількість мартенситу.
Для деяких простих вуглецевих сталей потрібне досить інтенсивне охолодження. Але надмірна швидкість також може створювати великі внутрішні напруження та підвищувати ризик короблення або тріщин.
Тому вибір середовища гартування повинен відповідати конкретній марці сталі та геометрії клинка.
Чому тонкий клинок потребує особливої уваги
Тонкий клинок швидко нагрівається та охолоджується, а різниця товщини між обухом, спусками та кромкою може створювати нерівномірне проходження температурного циклу.
Це збільшує ризик деформації, особливо при агресивному охолодженні. Тому геометрію клинка необхідно враховувати ще до початку термообробки.
Відпуск вуглецевої сталі
Після гартування просту вуглецеву сталь не слід залишати у свіжозагартованому стані. Відпуск зменшує внутрішні напруження, змінює стан мартенситу та дозволяє налаштувати співвідношення твердості й в'язкості.
Залежно від призначення ножа виробник може вибирати режим, який забезпечує або вищу твердість, або більший запас в'язкості.
Чому максимальна твердість не завжди потрібна
Висока твердість може бути корисною для утримання ріжучої кромки та опору заминанню. Але надмірне прагнення до максимальної твердості може зменшувати запас в'язкості в конкретному режимі.
Для ножа, який передбачає ударні або важчі навантаження, правильний баланс може бути важливішим за максимально можливий HRC.
Вуглецеві сталі та в'язкість
Правильно підібраний режим термообробки дозволяє отримати необхідне співвідношення твердості та в'язкості. Водночас властивості різних марок істотно відрізняються, тому не можна переносити режим однієї вуглецевої сталі на іншу без перевірки.
Вуглецеві сталі та корозія
Більшість простих вуглецевих ножових сталей не мають тієї корозійної стійкості, яку мають сучасні нержавіючі сплави.
Це не є недоліком самої термообробки. Корозійна поведінка визначається насамперед хімічним складом та станом поверхні, а не самим фактом правильного гартування.
Тому такі ножі потребують своєчасного очищення, сушіння та захисту від вологи.
Переваги правильно термообробленої вуглецевої сталі
За правильно підібраного режиму прості вуглецеві сталі можуть забезпечувати дуже хороші різальні властивості, передбачувану поведінку кромки та зручність обробки.
Їхня відносно проста металургія також робить багато таких сталей зручними для майстерної термообробки за наявності відповідного обладнання та контролю температури.
Що визначає результат
Для простих вуглецевих сталей кінцеві властивості формуються послідовністю:
- хімічний склад конкретної марки;
- правильна температура аустенізації;
- відповідна витримка;
- контрольоване гартування;
- правильно підібраний відпуск;
- геометрія клинка;
- призначення ножа.
📌 Редакційна примітка Knife.net.ua
Прості вуглецеві сталі не означають «прості ножі». За правильної термообробки вони можуть демонструвати чудові робочі властивості. Їхня перевага — у передбачуваній металургії та можливості дуже точно налаштовувати баланс твердості й в'язкості.
💡 Варто запам'ятати
Для простих вуглецевих сталей особливо важливі контроль аустенізації, правильне гартування та своєчасний відпуск. Перегрів і надмірно агресивне охолодження можуть бути такими ж небезпечними, як і недостатнє гартування.
🛒 Інформація для покупця
Вуглецева сталь може давати чудовий різ, але зазвичай потребує більш уважного догляду від корозії. При виборі ножа оцінюйте не тільки марку сталі, а й термообробку та відповідність геометрії призначенню.
📝 Короткий висновок
Правильно термооброблена проста вуглецева сталь може бути дуже ефективним ножовим матеріалом. Її властивості визначаються передусім вмістом вуглецю, режимом гартування та відпуску, а також геометрією готового ножа.
34. Термообробка нержавіючих сталей
Нержавіючі ножові сталі являють собою дуже широкий клас матеріалів із різним хімічним складом та різними вимогами до термічної обробки. Саме тому поняття «нержавіюча сталь» не визначає конкретний режим гартування або відпуску.
Для кожної марки необхідно враховувати її вміст вуглецю, хрому, молібдену, ванадію та інших легувальних елементів, а також тип і кількість карбідних фаз.
Що означає «нержавіюча»
Нержавіюча сталь має підвищену корозійну стійкість завдяки хімічному складу, насамперед достатньому вмісту хрому та правильному стану поверхні.
Але слово «нержавіюча» не означає абсолютну відсутність корозії. За несприятливих умов, контакту із сіллю, кислотами, вологою або забрудненнями навіть корозійностійкі сталі можуть пошкоджуватися.
Чому нержавіючі сталі складніші в термообробці
Багато сучасних нержавіючих ножових сталей містять значну кількість легувальних елементів. Вони впливають на аустенізацію, карбідну фазу, прогартовуваність, залишковий аустеніт та подальші структурні перетворення.
Тому режими таких сталей часто вимагають точнішого контролю температури та часу, ніж прості вуглецеві сталі.
Роль хрому
Хром є одним із головних елементів, які забезпечують корозійну стійкість нержавіючих сталей. Водночас частина хрому може бути зв'язана в карбідах.
Тому корозійна стійкість залежить не просто від загального відсотка хрому в хімічному складі, а й від того, скільки хрому залишається доступним у металевій матриці.
Аустенізація нержавіючих сталей
Під час аустенізації потрібно отримати необхідний стан матриці та контрольовано розчинити частину легувальних елементів і карбідів.
Надто низька температура може не забезпечити потрібного структурного стану. Надмірно висока температура може призвести до надмірного розчинення карбідів, збільшення зерна або збільшення кількості залишкового аустеніту залежно від конкретної сталі.
Чому температура особливо важлива
Сучасні нержавіючі сталі можуть мати досить вузькі технологічні режими. Невелика зміна параметрів може впливати на кінцеву твердість, карбідну структуру та кількість залишкового аустеніту.
Саме тому для таких сталей небезпечно використовувати універсальні домашні рецепти або переносити температуру з іншої марки.
Гартування нержавіючих сталей
Після аустенізації нержавіючу сталь охолоджують відповідно до її прогартовуваності та рекомендованої технології.
Багато високолегованих нержавіючих сталей мають достатню прогартовуваність для охолодження газом або іншим контрольованим середовищем, але конкретний метод завжди залежить від марки сталі та обладнання.
Головна мета — отримати необхідну загартовану структуру без надмірних деформацій та внутрішніх напружень.
Залишковий аустеніт у нержавіючих сталях
Високий вміст вуглецю та легувальних елементів може впливати на температури мартенситного перетворення. У деяких нержавіючих ножових сталях після гартування може залишатися помітна кількість аустеніту.
У відповідних випадках технологія може передбачати субнульову або кріогенну обробку для зміни фазового складу. Але це залежить від конкретної марки і не є обов'язковим етапом для всіх нержавіючих сталей.
Відпуск нержавіючих сталей
Після гартування нержавіюча сталь потребує відповідного відпуску, якщо це передбачено її технологією. Відпуск зменшує внутрішні напруження та формує необхідний баланс твердості й в'язкості.
Для високолегованих сталей режими можуть істотно відрізнятися від простих вуглецевих сталей, а в деяких випадках можливе вторинне тверднення.
Нержавіюча сталь та карбіди
Карбідна фаза може мати важливе значення для зносостійкості нержавіючої ножової сталі. Хромові, ванадієві, молібденові та інші карбіди можуть впливати на твердість і опір зношуванню.
Термообробка визначає, яка частина легувальних елементів перебуває в матриці, а яка — у карбідах. Тому температура аустенізації безпосередньо пов'язана з кінцевою мікроструктурою.
Нержавіюча сталь та твердість
Висока твердість нержавіючої сталі може бути результатом правильного поєднання хімічного складу та термічної обробки. Але сама по собі цифра HRC не дозволяє оцінити всю якість матеріалу.
Необхідно враховувати також в'язкість, карбідну структуру, залишковий аустеніт, геометрію та призначення ножа.
Нержавіюча сталь і зносостійкість
Деякі сучасні нержавіючі сталі мають дуже високу зносостійкість завдяки значній кількості твердих карбідів. Інші роблять акцент на кращій в'язкості або корозійній стійкості.
Тому словосполучення «нержавіюча сталь» не означає автоматично ні високу твердість, ні високу зносостійкість.
Нержавіюча сталь і заточування
Складні карбідні структури можуть робити деякі нержавіючі сталі більш вимогливими до заточування. Для високолегованих сталей із великою кількістю твердих карбідів алмазні або CBN-абразиви часто є особливо ефективними.
Проте конкретний вибір абразиву залежить від марки сталі та стану ріжучої кромки.
Чому професійна термообробка особливо важлива
Для складних нержавіючих сталей контроль температури, часу, атмосфери та охолодження може мати значний вплив на кінцевий результат.
Вакуумні печі або інше спеціалізоване обладнання можуть допомагати зменшити окислення поверхні та забезпечити більш стабільний технологічний процес. Але сама наявність дорогого обладнання не гарантує правильного результату — вирішальним залишається відповідність режиму конкретній сталі.
Чи може нержавіюча сталь іржавіти після термообробки
Так. Термічна обробка не перетворює нержавіючу сталь на матеріал, який абсолютно не реагує з навколишнім середовищем.
Корозійна стійкість залежить від хімічного складу, стану поверхні та умов експлуатації. Сіль, кислоти, волога та забруднення можуть створювати несприятливі умови навіть для корозійностійких сталей.
Що визначає якість термообробки нержавіючої сталі
Для оцінки необхідно враховувати весь цикл:
- конкретну марку сталі;
- температуру аустенізації;
- час витримки;
- контрольоване охолодження;
- залишковий аустеніт;
- субнульову або кріогенну обробку, якщо вона передбачена;
- відпуск;
- кінцеву твердість;
- мікроструктуру та геометрію ножа.
📌 Редакційна примітка Knife.net.ua
«Нержавіюча сталь» — це характеристика корозійної поведінки, а не готова відповідь на питання про твердість, зносостійкість чи термообробку. Кожна марка нержавіючої ножової сталі має власну металургійну логіку та власний технологічний режим.
💡 Варто запам'ятати
Нержавіючі ножові сталі можуть дуже сильно відрізнятися між собою. Правильна термообробка визначається не словом «нержавіюча», а конкретним хімічним складом і технологічними рекомендаціями конкретної марки.
🛒 Інформація для покупця
Не вважайте будь-яку нержавіючу сталь автоматично кращою за вуглецеву. Перевагою нержавіючої сталі є підвищена корозійна стійкість, але конкретні сталі можуть сильно відрізнятися за твердістю, в'язкістю, зносостійкістю та заточуваністю.
Для вибору ножа оцінюйте конкретну марку сталі, термообробку, HRC, геометрію та умови використання.
📝 Короткий висновок
Термообробка нержавіючих сталей потребує точного дотримання режиму конкретної марки. Хімічний склад, карбіди, залишковий аустеніт, гартування та відпуск разом визначають кінцеві властивості ножа. Нержавіюча сталь є корозійностійкою, але не абсолютно «невразливою до іржі».
35. Термообробка порошкових та високозносостійких сталей
Порошкові та високозносостійкі ножові сталі належать до найбільш технологічно складних матеріалів для термічної обробки. Їхня висока зносостійкість часто пов'язана зі складною системою легування та значною кількістю твердих карбідів.
Саме тому для таких сталей особливо важливо дотримуватися режиму, рекомендованого виробником конкретної марки. Назва «порошкова сталь» сама по собі не визначає температуру гартування, час витримки, спосіб охолодження або режим відпуску.
Що таке порошкова сталь
Порошкова металургія — це технологія виробництва сталі, за якої металевий порошок формується та ущільнюється спеціальним способом. Вона дозволяє отримувати однорідніший розподіл легувальних елементів і контролювати структуру матеріалу.
Однак порошкові сталі дуже різні за складом. Одні орієнтовані на високу зносостійкість, інші — на баланс зносостійкості, в'язкості та корозійної стійкості.
Чому порошкова технологія не визначає режим термообробки
Позначення CPM, PM або інше подібне маркування описує технологію виробництва, а не конкретний режим термічної обробки.
Наприклад, різні порошкові сталі можуть мати принципово різні температури аустенізації та режими відпуску. Тому переносити режим однієї порошкової сталі на іншу некоректно.
Роль легувальних елементів
У високозносостійких порошкових сталях можуть міститися значні кількості вуглецю, ванадію, хрому, молібдену, вольфраму, ніобію та інших елементів.
Вони впливають на матрицю, карбідні фази, прогартовуваність, температури фазових перетворень та поведінку сталі під час відпуску.
Карбіди у порошкових сталях
Тверді карбіди є одним із головних факторів високої зносостійкості багатьох порошкових ножових сталей.
Ванадієві карбіди, ніобієві карбіди та інші карбідні фази можуть істотно підвищувати опір абразивному зношуванню. Але важливі не тільки їхня кількість, а й розмір, форма та розподіл у металевій матриці.
Аустенізація порошкових сталей
Під час аустенізації необхідно сформувати потрібний стан аустеніту та забезпечити необхідний баланс між розчиненими легувальними елементами і нерозчиненими карбідами.
Занадто низька температура може не забезпечити необхідного структурного стану, а надмірно висока може призвести до надмірного розчинення карбідів, збільшення кількості залишкового аустеніту або інших небажаних змін.
Чому перегрів особливо небезпечний
Для складнолегованих порошкових сталей неправильна температура аустенізації може суттєво змінити склад аустенітної матриці та кінцеву мікроструктуру.
Тому спроба отримати «максимальну твердість» простим підвищенням температури може дати протилежний результат: небажану структуру, більшу кількість залишкового аустеніту, деформацію або інші проблеми.
Гартування порошкових сталей
Багато високозносостійких порошкових сталей мають хорошу прогартовуваність, тому для окремих марок можуть застосовувати контрольоване охолодження газом або інші технологічні способи.
Але спосіб гартування завжди визначається конкретною маркою та рекомендованою технологією. Не можна вважати, що всі порошкові сталі потрібно гартувати однаково.
Залишковий аустеніт
Високий вміст вуглецю та легувальних елементів може сприяти утворенню залишкового аустеніту після гартування.
Його кількість залежить від хімічного складу, температури аустенізації та всього режиму термообробки. Для деяких сталей субнульова або кріогенна обробка може бути частиною технології, але це не універсальна вимога.
Відпуск порошкових сталей
Після гартування порошкова сталь повинна пройти відповідний режим відпуску. Для окремих марок можуть застосовуватися два або більше циклів.
Високолеговані сталі також можуть демонструвати вторинне тверднення, тому залежність між температурою відпуску та твердістю не завжди є простою.
Кріогенна обробка порошкових сталей
Для деяких порошкових сталей кріогенна або субнульова обробка може застосовуватися для зміни кількості залишкового аустеніту та стабілізації структурного стану.
Однак кріо не створює нових легувальних елементів і не перетворює звичайну сталь на високозносостійку. Основні властивості визначаються хімічним складом та правильною термообробкою.
Твердість порошкових сталей
Порошкова технологія не означає автоматично надзвичайно високу твердість. Кінцевий HRC залежить від конкретної марки та режиму термообробки.
Виробник ножа може свідомо вибирати певний рівень твердості, якщо це дозволяє отримати кращий баланс між зносостійкістю, в'язкістю та стабільністю кромки.
Зносостійкість та термообробка
Висока зносостійкість порошкових сталей значною мірою пов'язана з карбідною структурою. Але термообробка визначає стан матриці, твердість та інші характеристики, з якими ці карбіди працюють.
Тому навіть дуже дорога порошкова сталь не гарантує максимального утримання кромки, якщо її термообробка проведена неправильно.
Заточування порошкових сталей
Високозносостійкі порошкові сталі можуть бути складнішими для заточування через велику кількість твердих карбідів.
Алмазні та CBN-абразиви часто є особливо ефективними для таких матеріалів, хоча конкретний вибір абразиву залежить від марки сталі, стану кромки та завдання заточування.
Чому потрібне спеціалізоване обладнання
Складні порошкові сталі часто потребують точного контролю температури, часу, атмосфери та охолодження. Вакуумні або контрольовані печі можуть допомагати зменшити окислення та зневуглецювання поверхні.
Проте обладнання саме по собі не гарантує якості. Важливими є правильний режим, його повторюваність та контроль кінцевого результату.
Чому не можна копіювати режим іншої сталі
Навіть якщо дві сталі мають подібну твердість або схожу репутацію щодо зносостійкості, їхня металургія може бути різною.
Режим, який добре працює для однієї порошкової сталі, може бути невдалим для іншої. Саме тому основним джерелом технологічного режиму повинна бути документація виробника сталі або перевірена технологія для конкретної марки.
Порошкова сталь — це потенціал, а не гарантія
Порошкова технологія дозволяє створювати дуже складні та високоефективні ножові сталі. Але реальні властивості готового клинка визначаються всією системою.
Формула залишається незмінною: хімічний склад + термообробка + мікроструктура + твердість + геометрія + призначення.
📌 Редакційна примітка Knife.net.ua
Порошкова сталь — це не готовий набір властивостей і не універсальний режим термообробки. Кожна марка має власну металургійну логіку, і саме тому режим потрібно підбирати для конкретної сталі.
💡 Варто запам'ятати
Висока зносостійкість порошкових сталей значною мірою пов'язана з їхньою карбідною структурою. Але термообробка визначає стан матриці, твердість та фазовий склад, тому якість термообробки безпосередньо впливає на реалізацію потенціалу сталі.
🛒 Інформація для покупця
Напис «порошкова сталь» ще не говорить, наскільки добре працюватиме ніж. Важливі конкретна марка, якість термообробки, кінцева твердість, геометрія та призначення.
📝 Короткий висновок
Порошкові та високозносостійкі сталі потребують особливо точного контролю термообробки. Їхня складна карбідна структура забезпечує високий потенціал зносостійкості, але цей потенціал реалізується лише за правильного технологічного режиму.
36. Термообробка інструментальних сталей
Інструментальні сталі — це велика група матеріалів, створених для роботи під механічним, абразивним, температурним або іншим навантаженням. Деякі з них використовують і для виготовлення ножів, особливо там, де потрібні висока зносостійкість, твердість або спеціальні механічні властивості.
Через величезну різноманітність складів інструментальних сталей не існує одного універсального режиму їхньої термічної обробки.
Що таке інструментальна сталь
Інструментальні сталі розробляють для виготовлення інструментів, які повинні зберігати працездатність під певними видами навантаження.
До цієї великої групи належать сталі для холодної та гарячої роботи, швидкорізальні сталі та інші спеціалізовані матеріали.
Чому інструментальні сталі використовують у ножах
Деякі інструментальні сталі мають дуже високу твердість, зносостійкість та здатність тривалий час зберігати робочу геометрію.
Ці характеристики можуть бути надзвичайно корисними для ножів, але тільки тоді, коли конкретний сплав і його термообробка відповідають призначенню клинка.
Роль легувальних елементів
В інструментальних сталях можуть міститися хром, молібден, ванадій, вольфрам, кобальт та інші елементи.
Вони впливають на прогартовуваність, карбідні фази, твердість, зносостійкість, теплостійкість та поведінку сталі під час відпуску.
Карбідна структура
Для багатьох інструментальних сталей карбіди є одним із головних структурних компонентів. Вони можуть забезпечувати високу зносостійкість, але водночас впливають на в'язкість та заточуваність.
Важливими є тип карбідів, їхній розмір, кількість і розподіл у матриці.
Аустенізація інструментальних сталей
Температура аустенізації інструментальної сталі залежить від конкретної марки. Для деяких високолегованих сплавів вона може бути значно вищою, ніж для простих вуглецевих сталей.
Під час нагрівання необхідно забезпечити потрібний баланс між розчиненням легувальних елементів та збереженням необхідної карбідної структури.
Чому перегрів може бути особливо небезпечним
Надмірна температура може спричинити небажане укрупнення зерна, надмірне розчинення карбідів та збільшення кількості залишкового аустеніту залежно від конкретної сталі.
У результаті можна отримати не кращий, а гірший баланс властивостей, навіть якщо виміряна твердість здається високою.
Прогартовуваність
Багато легованих інструментальних сталей мають високу прогартовуваність. Це означає, що вони здатні отримувати потрібну загартовану структуру при охолодженні з меншою швидкістю, ніж деякі прості вуглецеві сталі.
Це може зменшувати ризик деформацій і тріщин, але конкретний спосіб охолодження все одно повинен відповідати марці сталі.
Відпуск інструментальних сталей
Відпуск є особливо важливим етапом для багатьох інструментальних сталей. Він дозволяє зменшити внутрішні напруження, змінити стан мартенситу та сформувати необхідний баланс властивостей.
Деякі високолеговані інструментальні сталі можуть демонструвати вторинне тверднення, тому їхні режими відпуску можуть істотно відрізнятися від режимів простих вуглецевих сталей.
Подвійний та багаторазовий відпуск
Для окремих інструментальних сталей технологія передбачає два або більше циклів відпуску. Це може бути пов'язано зі стабілізацією структури, поведінкою залишкового аустеніту або вторинним твердненням.
Але кількість циклів завжди визначається конкретною маркою та режимом термічної обробки.
Швидкорізальні сталі
Швидкорізальні сталі є особливою групою інструментальних матеріалів, призначених для збереження властивостей при роботі за підвищених температур.
Для них характерні складні карбідні системи та можливість вторинного тверднення. Термообробка таких сталей може включати спеціальні режими аустенізації та кілька циклів відпуску.
Тому застосування режимів звичайної ножової сталі до швидкорізальної сталі є неприпустимим без перевірки технологічної документації.
Високозносостійкі інструментальні сталі
Деякі інструментальні сталі розроблені з особливим акцентом на опір абразивному зношуванню. Для ножів це може означати дуже тривале утримання кромки за відповідних умов різання.
Водночас висока карбідна складова може впливати на в'язкість та вимоги до заточування. Тому такі сталі особливо потребують правильної геометрії кромки.
Інструментальна сталь не означає автоматично кращий ніж
Назва «інструментальна» описує призначення класу матеріалів, а не гарантує конкретний рівень якості ножа.
Одна інструментальна сталь може бути чудовою для важкої роботи, інша — для зносостійкого різання, а третя може бути невдалим вибором для конкретної конструкції ножа.
Термообробка та твердість
Кінцева твердість інструментальної сталі залежить від її складу та повного циклу термообробки. Високий HRC може бути корисним для опору деформації та зношуванню, але не повинен оцінюватися окремо від в'язкості та геометрії.
Термообробка та в'язкість
Для інструментальних сталей особливо важливий баланс між високою твердістю та здатністю протистояти руйнуванню.
Правильний режим відпуску допомагає сформувати потрібний баланс, але надмірне прагнення до твердості може бути невдалим для ножа, який передбачає ударні або бокові навантаження.
Інструментальні сталі та заточування
Чим складнішою є карбідна структура, тим більше уваги може потребувати вибір абразиву. Для деяких високозносостійких інструментальних сталей алмазні або CBN-абразиви є особливо практичними.
Це не означає, що звичайні абразиви абсолютно непридатні для всіх інструментальних сталей. Вибір залежить від конкретного сплаву та завдання.
Чому професійна термообробка має перевагу
Складні інструментальні сталі потребують точного контролю температури, часу, охолодження та відпуску. Професійне обладнання дозволяє краще контролювати повторюваність процесу та зменшувати ризик окислення або зневуглецювання.
Але вирішальним залишається не сам тип печі, а правильно розроблений та контрольований режим.
Що важливо для ножа з інструментальної сталі
При виборі такого ножа варто оцінювати:
- конкретну марку інструментальної сталі;
- її хімічний склад і карбідну структуру;
- режим термообробки;
- кінцеву твердість;
- необхідний рівень в'язкості;
- геометрію клинка та кромки;
- призначення ножа.
📌 Редакційна примітка Knife.net.ua
Інструментальна сталь — це дуже широкий клас матеріалів. Неможливо створити один режим термообробки для всіх інструментальних сталей, оскільки їхня карбідна структура, легування та призначення можуть кардинально відрізнятися.
💡 Варто запам'ятати
Інструментальні сталі можуть забезпечувати високу твердість і зносостійкість, але їхня реальна поведінка залежить від правильної термообробки. Для деяких марок характерні вторинне тверднення та багаторазовий відпуск.
🛒 Інформація для покупця
Напис «інструментальна сталь» не означає автоматично, що ніж буде кращим за ніж із іншого класу сталі. Порівнюйте конкретні марки та дивіться на термообробку, твердість, геометрію і призначення.
📝 Короткий висновок
Інструментальні сталі можуть бути чудовим матеріалом для ножів, особливо коли потрібні висока зносостійкість або твердість. Але складна карбідна структура вимагає точного режиму термообробки, а кінцевий результат визначається балансом усіх властивостей, а не одним показником HRC.
37. Як покупцеві оцінити якість термообробки
Покупець не може безпосередньо побачити мікроструктуру сталі всередині клинка. Так само неможливо надійно визначити якість гартування або відпуску лише за зовнішнім виглядом ножа. Проте існує низка практичних ознак, які дозволяють отримати обґрунтоване уявлення про якість термічної обробки.
Почніть із конкретної марки сталі
Першим кроком потрібно визначити, яка саме сталь використана в ножі.
Назви на кшталт «порошкова», «інструментальна», «високовуглецева» або «нержавіюча» описують лише клас матеріалу. Для оцінки термообробки необхідно знати конкретну марку сталі.
Це важливо тому, що кожна сталь має власний хімічний склад і відповідно власні вимоги до аустенізації, гартування та відпуску.
Зверніть увагу на заявлену твердість
Якщо виробник зазначає кінцеву твердість HRC, це є корисною інформацією. Вона дозволяє зрозуміти, до якого рівня була налаштована термообробка.
Але сама цифра HRC не є повною гарантією якості. Потрібно оцінювати її в контексті конкретної марки сталі та призначення ножа.
Чи варто довіряти дуже високому HRC
Надзвичайно висока заявлена твердість може виглядати привабливо, але сама по собі вона не означає, що ніж буде кращим.
Надмірне прагнення до максимальної твердості може погіршити баланс із в'язкістю або не відповідати геометрії та призначенню ножа.
Якісний виробник повинен підбирати твердість не за принципом «чим більше, тим краще», а відповідно до конкретної сталі та завдання.
Чи повинен виробник розповідати про термообробку
Бажано, щоб виробник міг хоча б у загальних рисах пояснити, як обробляється конкретна сталь: гартування, відпуск, кількість циклів та, якщо це важливо, застосування субнульової або кріогенної обробки.
Детальний промисловий технологічний режим може бути комерційною інформацією, але відсутність будь-якого пояснення не дозволяє покупцеві оцінити процес так само впевнено.
Репутація виробника
Для покупця важливою непрямою ознакою є репутація виробника та стабільність його продукції.
Якщо виробник протягом тривалого часу використовує конкретні сталі та отримує передбачувані результати, це може бути вагомішим аргументом, ніж одна рекламна цифра HRC.
Повторюваність результату
Якісна термообробка повинна бути не тільки правильною для одного клинка, а й достатньо повторюваною для серії виробів.
Якщо ножі з однієї партії демонструють дуже різну поведінку кромки, твердість або механічні властивості, це може свідчити про недостатній контроль процесу.
Практична поведінка кромки
Покупець може звертати увагу на поведінку ріжучої кромки під час нормальної експлуатації.
Надмірне заминання може вказувати на недостатню для конкретного навантаження твердість, а систематичне мікросколювання — на невідповідний баланс твердості, в'язкості, мікроструктури або геометрії.
Однак жоден із цих симптомів не дозволяє самостійно поставити точний «діагноз» термообробці.
Геометрія може маскувати властивості сталі
Навіть правильно термооброблена сталь може демонструвати заминання або сколювання, якщо геометрія кромки не відповідає навантаженню.
Тому під час оцінки потрібно враховувати товщину кромки, кут заточування та загальну конструкцію ножа.
Що можна перевірити за допомогою HRC
Вимірювання HRC дозволяє перевірити один із ключових параметрів готового клинка.
Якщо фактична твердість суттєво відрізняється від заявленої або від розумного діапазону для конкретної сталі, це привід звернутися до виробника та з'ясувати причину.
Але навіть правильний HRC не доводить автоматично правильність усієї мікроструктури.
Що HRC не дозволяє перевірити
Одним вимірюванням твердості не можна визначити:
- точну кількість залишкового аустеніту;
- розмір і розподіл зерна;
- тип та розподіл карбідів;
- величину внутрішніх напружень;
- повну в'язкість сталі;
- наявність усіх можливих дефектів термообробки.
Найкраща ознака — комплекс інформації
Для покупця найнадійнішим підходом є не пошук однієї «чарівної» ознаки, а оцінка сукупності даних:
- точна марка сталі;
- реалістична кінцева твердість;
- інформація про термообробку;
- репутація виробника;
- відповідна геометрія;
- призначення ножа;
- стабільна поведінка готових виробів.
📌 Редакційна примітка Knife.net.ua
Покупець не зобов'язаний бути металургом, щоб оцінити ніж. Головне — не шукати одну цифру, яка нібито доводить якість, а оцінювати марку сталі, термообробку, HRC, геометрію та репутацію виробника разом.
💡 Варто запам'ятати
Візуально визначити якість термообробки неможливо. HRC є корисним показником, але він не показує всю мікроструктуру сталі. Найкраща оцінка — це сукупність технологічної інформації та практичної поведінки ножа.
🛒 Інформація для покупця
Під час купівлі запитайте: яка точна марка сталі, яка кінцева твердість і чи відповідає термообробка рекомендаціям для цієї сталі?
Якщо виробник може аргументовано відповісти на ці питання, це значно інформативніше за рекламні фрази на кшталт «суперзагартування» або «максимальна твердість».
📝 Короткий висновок
Якість термообробки неможливо повністю визначити без спеціальних досліджень, але покупець може оцінити її за сукупністю доступних даних: маркою сталі, HRC, інформацією про процес, репутацією виробника, геометрією та реальною поведінкою ножа.
38. Чи можна визначити якість сталі лише за HRC
Ні. Значення HRC є важливим показником твердості, але воно не може самостійно визначити якість сталі або ножа.
Два ножі можуть мати однаковий HRC, але істотно відрізнятися за зносостійкістю, в'язкістю, стабільністю кромки, заточуваністю та поведінкою під навантаженням.
Що показує HRC
HRC показує опір матеріалу локальному вдавлюванню за певною методикою вимірювання.
Для загартованих ножових сталей це дуже корисний показник, оскільки він дозволяє оцінити рівень твердості після термообробки.
Чого HRC не показує
HRC не є прямим показником в'язкості. Він також не визначає кількість карбідів, їхній розмір та розподіл, кількість залишкового аустеніту або розмір зерна.
Тому два матеріали з однаковою твердістю можуть мати різну поведінку під час різання та навантаження.
Чому високий HRC не означає автоматично високу якість
Висока твердість може бути корисною для опору заминанню та збереження геометрії кромки. Але для конкретного ножа надмірна твердість може бути невигідною, якщо вона не відповідає необхідному запасу в'язкості.
Особливо важливо це для тонких кромок, які працюють під значними локальними навантаженнями.
Чому низький HRC теж не означає погану сталь
Іноді виробник свідомо вибирає нижчу твердість, щоб отримати інший баланс властивостей.
Для ножа, який повинен витримувати підвищені навантаження, певне зменшення твердості може бути виправданим, якщо воно забезпечує необхідний запас в'язкості та стабільність конструкції.
Однакова твердість — різна сталь
Різні сталі можуть мати однаковий HRC, але різну кількість і тип карбідів, різну матрицю та різну в'язкість.
Наприклад, високозносостійка сталь із великою кількістю твердих карбідів може значно відрізнятися за утриманням кромки від сталі з подібною твердістю, але іншою структурою.
Однакова твердість — різна термообробка
Навіть одна марка сталі може досягати близького HRC за різних технологічних режимів. При цьому структурний стан матеріалу може відрізнятися.
Отже, HRC не є «відбитком пальця» термообробки.
HRC та ріжуча кромка
Для тонкої кромки твердість має велике значення, оскільки вона визначає опір пластичній деформації. Але стабільність кромки залежить також від в'язкості, мікроструктури та геометрії.
Надмірно тонка кромка може пошкоджуватися навіть у дуже твердої сталі, якщо навантаження перевищує її можливості.
HRC та зносостійкість
Твердість матриці впливає на зносостійкість, але для складнолегованих сталей важливу роль відіграють і карбіди.
Тому HRC не можна використовувати як універсальний рейтинг зносостійкості різних сталей.
HRC та заточування
Високий HRC не означає автоматично, що ніж буде важко заточувати. На складність заточування можуть істотно впливати тип і кількість твердих карбідів.
Саме тому сталь із близькою твердістю може вимагати зовсім іншого абразиву.
Як правильно використовувати HRC під час вибору ножа
HRC потрібно розглядати як один із параметрів системи:
- марка та хімічний склад сталі;
- термічна обробка;
- кінцева твердість;
- мікроструктура;
- в'язкість;
- зносостійкість;
- геометрія;
- призначення ножа.
Тільки в такому контексті значення HRC стає справді корисним для покупця.
📌 Редакційна примітка Knife.net.ua
HRC — це важлива цифра, але не «оцінка ножа». Не існує правила «більше HRC = краща сталь». Правильний HRC — це той, який відповідає конкретній сталі, геометрії та призначенню.
💡 Варто запам'ятати
HRC вимірює твердість, а не всю сукупність властивостей сталі. Він не визначає безпосередньо в'язкість, карбідну структуру, залишковий аустеніт або загальну якість термообробки.
🛒 Інформація для покупця
Не вибирайте ніж лише за найбільшим значенням HRC. Порівнюйте твердість разом із маркою сталі, термообробкою, геометрією та призначенням.
📝 Короткий висновок
Визначити якість сталі лише за HRC неможливо. Твердість є важливим контрольним показником, але реальні властивості ножа формуються значно ширшим комплексом характеристик.
39. Що важливіше: твердість, міцність чи в'язкість
Питання «що важливіше — твердість, міцність чи в'язкість?» не має універсальної відповіді. Для ножа ці властивості не конкурують між собою за перше місце — вони повинні бути узгоджені між собою та відповідати призначенню конкретного клинка.
Твердість
Твердість характеризує опір матеріалу локальній пластичній деформації.
Для ножа вона особливо важлива для ріжучої кромки. Достатня твердість допомагає їй довше зберігати форму та протистояти заминанню.
Міцність
Міцність описує здатність матеріалу протистояти певному механічному навантаженню без недопустимої деформації або руйнування.
Це ширше поняття, яке охоплює різні види механічної поведінки. Для готового ножа важлива не тільки міцність сталі, а й міцність усієї конструкції.
В'язкість
В'язкість характеризує здатність матеріалу поглинати енергію та протистояти зародженню і поширенню тріщин.
Для ножа вона особливо важлива тоді, коли можливі ударні, бокові або інші складні навантаження.
Чому не можна вибрати лише одну властивість
Якщо орієнтуватися тільки на твердість, можна отримати кромку, яка чудово протистоїть заминанню, але буде недостатньо стійкою до певних навантажень.
Якщо орієнтуватися лише на в'язкість, можна отримати матеріал із хорошою стійкістю до руйнування, але недостатнім опором деформації тонкої кромки.
Тому для ножа потрібен не рекорд одного показника, а правильне співвідношення властивостей.
Баланс для тонкого різання
Ножі для тонкого різання часто виграють від поєднання достатньої твердості, хорошого утримання кромки та тонкої геометрії.
Але навіть у такому випадку необхідний достатній запас в'язкості, щоб тонка кромка не отримувала надмірних мікросколів під час нормальної роботи.
Баланс для важчої роботи
Для ножів, які передбачають більш значні навантаження, важливішим може стати підвищений запас в'язкості та міцності конструкції.
У таких умовах надмірно тонка кромка або надмірне прагнення до максимальної твердості можуть бути недоцільними.
Роль зносостійкості
Окрім трьох основних характеристик, для ножів важлива зносостійкість. Вона визначає здатність матеріалу протистояти поступовій втраті робочої геометрії.
Висока зносостійкість особливо цінна для ножів, які тривалий час працюють з абразивними матеріалами.
Роль геометрії
Навіть ідеальний баланс властивостей сталі може бути неправильно використаний через невдалу геометрію.
Тонка кромка зменшує опір різанню, але збільшує вимоги до стабільності матеріалу. Масивніша кромка краще підтримується, але потребує більшого зусилля під час різання.
Роль термообробки
Термообробка є одним із головних інструментів налаштування балансу властивостей сталі.
Гартування формує загартовану структуру, а відпуск дозволяє скоригувати її стан та співвідношення твердості, в'язкості й інших характеристик.
Для деяких сталей додатково можуть застосовуватися субнульова або кріогенна обробка та спеціальні режими відпуску.
Чи існує універсально найкращий баланс
Ні. Оптимальний баланс залежить від завдання.
Те, що є перевагою для кухонного або тонкорізального ножа, не обов'язково буде оптимальним для туристичного, мисливського або іншого ножа, який працює під вищим навантаженням.
Як змінюється баланс однієї сталі
Одна й та сама сталь може бути термооброблена по-різному для різних конструкцій. Виробник може налаштовувати твердість і структурний стан відповідно до геометрії та призначення ножа.
Саме тому не можна сказати, що для кожного ножа певна сталь повинна мати одне-єдине значення HRC.
Як застосувати ці властивості на практиці
Для оцінки ножа потрібно дивитися на систему в цілому: марку сталі, термічну обробку, кінцеву твердість, в'язкість, зносостійкість, геометрію, призначення та якість виготовлення.
📌 Редакційна примітка Knife.net.ua
Для ножа не існує єдиного «найважливішого» показника. Твердість, міцність і в'язкість повинні працювати разом, а оптимальне співвідношення визначається призначенням ножа та його геометрією.
💡 Варто запам'ятати
Твердість допомагає протистояти деформації, міцність — витримувати певні навантаження, а в'язкість — протистояти руйнуванню та поширенню тріщин. Для якісного ножа важливий їхній баланс.
🛒 Інформація для покупця
Вибирайте ніж не за одним рекордним показником. Подумайте, що саме ви будете ним робити, і шукайте відповідність між сталлю, термообробкою, твердістю та геометрією.
📝 Короткий висновок
Твердість, міцність і в'язкість не мають універсальної ієрархії. Найкращий результат дає їхнє правильне співвідношення, підібране під конкретну конструкцію та умови експлуатації ножа.
40. Висновок Knife.net.ua — правильний баланс властивостей визначає якість ножа
Термічна обробка — це один із найважливіших етапів створення ножа. Саме вона перетворює потенційні властивості сталевого сплаву на конкретний структурний стан, який визначає поведінку клинка під час роботи.
Сталь задає потенціал
Хімічний склад визначає можливості матеріалу. Вуглець, хром, ванадій, молібден, вольфрам, ніобій та інші елементи впливають на мартенсит, карбіди, корозійну стійкість, зносостійкість та інші характеристики.
Але сама назва сталі ще не означає, що готовий ніж автоматично матиме всі властивості, якими відома ця марка.
Гартування формує основу
Під час аустенізації та гартування формується основна загартована структура. Правильна температура, витримка та охолодження визначають, наскільки повно буде реалізований потенціал сталі.
Помилки на цьому етапі можуть призвести до небажаної мікроструктури, надмірних внутрішніх напружень, деформацій або інших дефектів.
Відпуск налаштовує властивості
Після гартування відпуск дозволяє зменшити внутрішні напруження та скоригувати властивості загартованої сталі.
Саме на цьому етапі формується необхідний баланс між твердістю, в'язкістю, міцністю та стабільністю структури.
Кріо — додатковий інструмент
Для окремих сталей субнульова або кріогенна обробка може допомагати контролювати залишковий аустеніт та змінювати фазовий склад сталі.
Але кріо не є заміною правильному гартуванню та відпуску і не є універсально необхідним етапом для всіх ножових сталей.
HRC — важливий, але не головний сам по собі
Твердість HRC є дуже корисним показником контролю готового клинка. Вона допомагає оцінити опір пластичній деформації та зрозуміти рівень налаштування термообробки.
Але HRC не показує всю мікроструктуру. Він не замінює інформацію про в'язкість, карбіди, залишковий аустеніт, зерно та геометрію ножа.
В'язкість захищає від руйнування
Для практичного ножа важливо не тільки довго зберігати гостроту, а й витримувати передбачені навантаження без небажаного руйнування кромки або клинка.
Саме тому оптимальна твердість повинна поєднуватися з достатнім запасом в'язкості.
Зносостійкість забезпечує тривалу роботу кромки
Висока зносостійкість може значно продовжувати ефективну роботу ножа між заточуваннями. Але вона залежить не тільки від HRC, а й від карбідної структури, властивостей матриці, термообробки та геометрії.
Геометрія перетворює властивості сталі на різ
Навіть найкраща сталь не зможе повністю проявити свої властивості при неправильній геометрії.
Товщина кромки, кут заточування, спуски та загальна форма клинка визначають, як саме матеріал буде працювати під час різання.
Призначення визначає оптимум
Не існує універсально найкращої сталі, універсально найкращої твердості або універсально найкращої геометрії.
Для тонкого різання потрібен один баланс властивостей, для важчої роботи — інший. Саме тому якісний ніж повинен бути спроєктований як єдина система.
Одна сталь може дати різний результат
Два ножі з однакової сталі можуть відрізнятися за твердістю, мікроструктурою, геометрією та практичною поведінкою.
Це не суперечність, а нормальний результат того, що властивості сталі залежать від термічної обробки та конструкції готового виробу.
Головна формула Knife.net.ua
💡 Варто запам'ятати
Сталь + термічна обробка + мікроструктура + твердість + в'язкість + міцність + зносостійкість + геометрія + призначення + якість виготовлення = реальні властивості ножа.
Що повинен пам'ятати покупець
Вибираючи ніж, не варто зупинятися на одному рекламному параметрі. Високий HRC, порошкова сталь, кріогенна обробка або велика кількість карбідів можуть бути перевагами, але лише в правильному поєднанні.
Найкращий ніж — це не той, у якого один показник максимальний, а той, у якого всі основні характеристики узгоджені з реальним призначенням.
Що означає якісна термічна обробка
Якісна термообробка — це не просто отримання високої твердості. Це контрольований технологічний процес, який формує необхідну мікроструктуру та забезпечує передбачуване співвідношення властивостей.
Саме тому професійний підхід передбачає контроль температури, часу, охолодження, відпуску та кінцевої твердості.
Чому термообробка визначає реальну якість сталі
Можна придбати дуже дорогу та технологічно складну сталь, але отримати посередній ніж, якщо її термообробка виконана неправильно.
І навпаки, добре підібрана та якісно термооброблена сталь у правильній геометрії може забезпечувати чудовий практичний результат без гонитви за рекордними показниками.
Фінальний висновок Knife.net.ua
Термічна обробка не є другорядним етапом виробництва ножа. Вона є фундаментом, на якому реалізуються властивості конкретної сталі.
Гартування формує загартовану структуру. Відпуск налаштовує її стан. Кріогенна або субнульова обробка в окремих випадках допомагає керувати фазовими перетвореннями. А геометрія та конструкція перетворюють отримані властивості матеріалу на реальний різальний інструмент.
Тому головний принцип Knife.net.ua простий:
Не шукайте просто найтвердішу сталь. Шукайте правильно термооброблену сталь із властивостями, геометрією та конструкцією, які відповідають вашому завданню.
📌 Редакційна примітка Knife.net.ua
У цій статті ми свідомо не ставимо на перше місце максимальний HRC або найдорожчу марку сталі. Справжня якість ножа — це узгоджена система властивостей. Саме правильний баланс дозволяє сталі працювати так, як задумав виробник.
🛒 Інформація для покупця
Під час вибору ножа використовуйте просту послідовність:
- Визначте призначення ножа.
- Дізнайтеся точну марку сталі.
- Оцініть заявлену твердість HRC.
- Зверніть увагу на якість термообробки.
- Оцініть геометрію клинка та кромки.
- Врахуйте необхідну зносостійкість і в'язкість.
- Оцініть репутацію виробника та якість виготовлення.
📝 Короткий висновок
Термічна обробка визначає, наскільки повно буде реалізований потенціал ножової сталі. Але остаточну якість ножа формує вся система: сталь + термообробка + мікроструктура + твердість + в'язкість + геометрія + призначення + якість виготовлення.
Саме правильний баланс властивостей, а не рекорд одного показника, визначає якість хорошого ножа.
📘 Матеріали Бази знань Knife.net.ua
Для поглиблення теми редакція Knife.net.ua рекомендує пов'язаний матеріал про термічну обробку ножової сталі:
- Термічна обробка ножової сталі — базовий матеріал про гартування, відпуск, кріогенну обробку та формування властивостей клинка.
📌 Редакційна примітка Knife.net.ua: внутрішні посилання на спеціалізовані статті повинні вести лише на фактично опубліковані сторінки. Тому для ще не підтверджених URL ми залишаємо редакційні точки прив'язки без вигаданих адрес.