1. Що таке сталь 9ХС
9ХС — це легована інструментальна сталь, яку застосовують для виготовлення різального та іншого інструменту, що повинен поєднувати високу твердість, зносостійкість і здатність тривалий час зберігати робочу геометрію. Марка 9ХС наведена у ГОСТ 5950-2000 серед інструментальних легованих сталей.
Для ножової тематики 9ХС цікава тим, що хоча вона не створювалася як сучасна спеціалізована ножова сталь, її властивості дозволили майстрам використовувати її для виготовлення клинків. Саме тому сьогодні можна зустріти авторські, мисливські, туристичні та інші ножі з клинками із 9ХС.
За хімічним складом 9ХС належить до високовуглецевих легованих інструментальних сталей. У ній міститься приблизно 0,85–0,95 % вуглецю, 1,20–1,60 % кремнію, 0,30–0,60 % марганцю та 0,95–1,25 % хрому. Саме поєднання цих елементів формує основу майбутньої структури сталі.
9ХС — це не нержавіюча сталь
Одна з найважливіших речей, яку повинен знати власник ножа з 9ХС: 9ХС не є нержавіючою сталлю.
Вміст хрому в межах приблизно 0,95–1,25 % недостатній для того, щоб віднести цю сталь до класу нержавіючих ножових сталей. Хром у 9ХС виконує важливі металургійні функції, але його кількості недостатньо для формування повноцінної пасивної корозійностійкої системи, характерної для нержавіючих сталей.
Тому клинок із 9ХС потребує більш уважного догляду, ніж ніж із сучасної нержавіючої сталі. Волога, солі, кислоти та тривалий контакт із агресивним середовищем можуть спричинити корозію поверхні.
Чому 9ХС використовують у ножах
Для ножового майстра важлива не сама назва сталі, а поєднання її властивостей після правильно виконаної термообробки.
Високий вміст вуглецю створює потенціал для отримання високої твердості. Кремній та хром впливають на поведінку сталі під час термічної обробки та на її структуру. У результаті правильно оброблена 9ХС може сформувати тверду робочу ріжучу кромку, придатну для тривалої роботи.
При цьому реальні характеристики конкретного ножа не можна визначати лише за написом «9ХС». На результат впливають термообробка, фактичний хімічний склад конкретної плавки, геометрія клинка, товщина за ріжучою кромкою, кут заточування та характер навантаження.
9ХС у реальному авторському ножі
Показовим прикладом є авторський ніж PREDATOR майстра Назарa Бойка, студія GARAGE ART. На сторінці Knife.net.ua для цього конкретного виробу зазначено сталь 9ХС і твердість клинка 57–58 HRC. Клинок має довжину 175 мм, товщину 3,2 мм і виконаний як фіксований ніж.
Ці характеристики описують саме цей виріб. Вони не означають, що вся сталь 9ХС має твердість 57–58 HRC або однаково поводиться в кожному ножі.
Саме це є одним із головних принципів нашої енциклопедії: марка сталі визначає матеріальну основу, але готовий ніж є результатом роботи сталі, термообробки, геометрії та майстерності виробника.
📌 Редакційна примітка Knife.net.ua
9ХС не слід оцінювати за принципом «стара» або «сучасна» сталь. Для правильної оцінки необхідно розглядати її хімічний склад, структуру, термообробку та реальні умови використання ножа.
2. Історія та походження марки 9ХС
Історію 9ХС правильніше розглядати не як історію спеціальної «ножової сталі», а як частину розвитку легованих інструментальних сталей.
9ХС стандартизована у системі позначень інструментальних сталей, а її склад і вимоги до металопродукції визначені ГОСТ 5950-2000. Сам стандарт поширюється на прутки, смуги та інші форми металопродукції з інструментальної легованої сталі.
Для чого створювалися сталі такого типу
Інструментальна сталь повинна була забезпечувати властивості, необхідні для роботи інструменту: достатню твердість, зносостійкість, стабільність геометрії та здатність працювати після відповідної термообробки.
Саме тому 9ХС історично пов'язана передусім не з ножами, а з різальним інструментом. У нормативній документації ця марка належить до інструментальних легованих сталей.
ГОСТ 5950-2000 наводить 9ХС серед марок із нормованим складом вуглецю, кремнію, марганцю та хрому. Для 9ХС характерне особливо помітне поєднання вуглецю з підвищеним вмістом кремнію та приблизно одним відсотком хрому.
Чому саме 9ХС стала цікавою для ножових майстрів
Коли майстер виготовляє ніж, він не обов'язково потребує сталі, спочатку розробленої саме для ножів. Значно важливішим є те, чи дозволяє матеріал отримати необхідний комплекс властивостей після термообробки.
9ХС має достатньо високий вміст вуглецю для формування твердої ріжучої структури. Її легування кремнієм і хромом змінює поведінку сталі під час нагрівання, гартування та відпуску. Саме тому матеріал, спочатку орієнтований на інструментальне застосування, знайшов своє місце і в ножовій справі.
Від інструментальної сталі до ножового клинка
Цей шлях добре показує загальний принцип розвитку ножової промисловості.
До появи великої кількості спеціалізованих сучасних ножових сталей майстри використовували доступні інструментальні, конструкційні та пружинні сталі, вибираючи ті марки, які дозволяли отримати потрібний результат після термічної обробки.
9ХС є одним із таких матеріалів.
Її присутність у ножах не означає, що сталь була спеціально створена для ножового ринку. Навпаки — це хороший приклад того, як інструментальний матеріал отримав друге життя в ножовій культурі.
Що визначає сучасний ніж із 9ХС
Сьогодні оцінювати ніж із 9ХС потрібно вже не тільки за походженням марки. Для готового клинка значення мають:
- фактичний хімічний склад сталі;
- якість вихідної заготовки;
- термообробка;
- отримана твердість;
- структура металу;
- геометрія клинка;
- товщина ріжучої кромки;
- кут заточування;
- умови експлуатації;
- догляд після роботи.
Саме тому два ножі з написом «9ХС» можуть демонструвати різну поведінку. Назва сталі однакова, але шлях від металургійної заготовки до готового клинка може бути зовсім різним.
📌 Редакційна примітка Knife.net.ua
Історія 9ХС важлива не тільки сама по собі. Вона допомагає зрозуміти головний принцип ножової металургії: хороший ніж визначається не лише маркою сталі, а тим, як майстер перетворив матеріал на готовий клинок.
3. Як розшифровується позначення 9ХС
9ХС — це не просто назва марки сталі. У цьому короткому позначенні закладена інформація про її основні легуючі компоненти та приблизний рівень вмісту вуглецю.
Для легованих інструментальних сталей система позначень побудована таким чином, що цифри та літери мають певне металургійне значення. У випадку 9ХС ми можемо буквально прочитати марку як підказку до її хімічного складу.
Що означає цифра «9» у марці 9ХС
Перша цифра 9 пов'язана з приблизним вмістом вуглецю. У системі позначень інструментальних легованих сталей перша цифра вказує масову частку вуглецю в десятих частках відсотка.
Тому цифра «9» у марці 9ХС орієнтує нас на рівень приблизно 0,9 % вуглецю.
Це добре узгоджується з нормативним хімічним складом марки: за ГОСТ 5950-2000 масова частка вуглецю в 9ХС становить 0,85–0,95 %.
Отже, вже перший символ дає нам важливу інформацію: 9ХС належить до високовуглецевих інструментальних сталей.
Що означає літера «Х»
Літера «Х» у російській системі позначення легованих сталей означає хром.
У 9ХС хром присутній у кількості приблизно 0,95–1,25 %. Це достатня кількість для того, щоб хром був важливою складовою металургійної системи сталі, але недостатня для того, щоб називати 9ХС нержавіючою сталлю.
Саме тут необхідно уникати поширеної помилки: наявність слова «хром» у розшифруванні марки не означає автоматично високу корозійну стійкість.
Хром у 9ХС виконує насамперед металургійні функції та впливає на структуру, прокаліюваність і поведінку сталі під час термічної обробки.
Що означає літера «С»
Літера «С» означає кремній.
Саме підвищений вміст кремнію є однією з характерних особливостей 9ХС. За ГОСТ 5950-2000 його масова частка становить приблизно 1,20–1,60 %.
Для порівняння, кремній у звичайних вуглецевих сталях може бути присутній у значно меншій кількості як технологічний елемент. У 9ХС його вміст уже настільки помітний, що кремній став частиною самої назви марки.
Тому позначення 9ХС можна умовно прочитати як:
- 9 — приблизно 0,9 % вуглецю;
- Х — хром;
- С — кремній.
Чому в назві немає окремої літери для марганцю
У складі 9ХС також присутній марганець — приблизно 0,30–0,60 %. Однак він не відображений у марці окремою літерою.
Це важливий принцип системи позначень: не кожен елемент, присутній у сталі, обов'язково потрапляє до її короткої марки. Назва насамперед виділяє ті елементи, які є характерними для конкретної марки.
Тому не слід читати 9ХС як повний хімічний аналіз. Це скорочене позначення марки, а не таблиця всіх елементів.
Чому після «9ХС» немає інших літер
У 9ХС немає у марці окремих позначень для молібдену, ванадію, вольфраму або інших спеціальних легуючих елементів. Це також важлива інформація.
Перед нами не високованадієва, не вольфрамова і не молібденова інструментальна сталь. Основна металургійна концепція 9ХС побудована навколо вуглецю, кремнію, хрому та марганцю.
9ХС — коротка назва складної системи
Потрібно розуміти, що буквено-цифрове позначення не розповідає нам усієї історії сталі.
За однаковою маркою 9ХС стоїть ціла металургійна система: вуглець формує основу твердості, кремній і марганець впливають на властивості матриці та термічну обробку, хром змінює поведінку сталі під час гартування та бере участь у формуванні карбідної складової.
Але остаточні властивості клинка виникають лише після того, як ця хімічна система проходить через нагрівання, гартування, відпуск і формування конкретної геометрії ножа.
📌 Редакційна примітка Knife.net.ua
Позначення 9ХС — це скорочений металургійний код, а не повна формула сталі. Цифра «9» орієнтує на приблизно 0,9 % вуглецю, «Х» означає хром, а «С» — кремній. Для повного розуміння матеріалу необхідно звернутися до нормативного хімічного складу.
4. Хімічний склад 9ХС
Щоб зрозуміти поведінку сталі 9ХС у ножі, необхідно перейти від назви марки до її фактичного хімічного складу.
Саме хімічний склад створює матеріальну основу майбутньої мікроструктури. Але важливо пам'ятати: відсоток елемента у плавці не означає, що вся його кількість перебуває в однаковому стані або однаково впливає на властивості клинка. Частина елементів може бути пов'язана в карбідній фазі, частина залишається в металевій матриці, а кінцевий стан визначається також термічною обробкою.
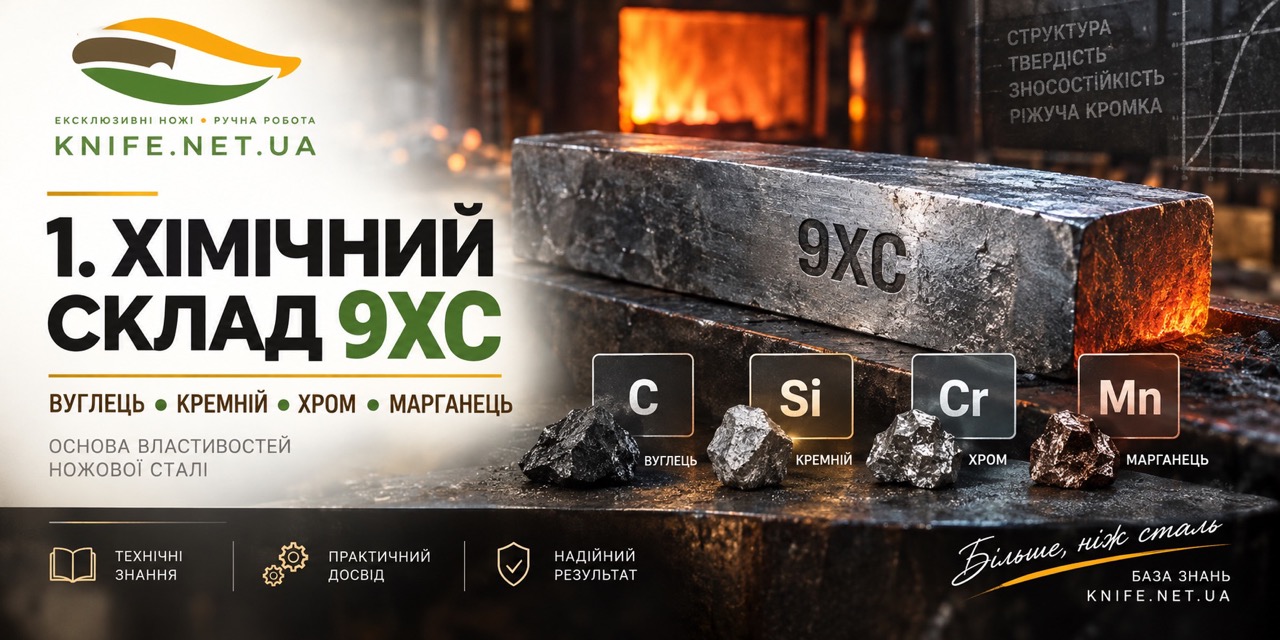
Нормативний склад 9ХС
| Елемент | Позначення | Масова частка, % | Основна роль у системі 9ХС |
|---|---|---|---|
| Вуглець | C | 0,85–0,95 | Твердість, формування карбідної складової, ріжучі властивості |
| Кремній | Si | 1,20–1,60 | Легування матриці, вплив на властивості під час термообробки |
| Марганець | Mn | 0,30–0,60 | Вплив на прокаліюваність і перетворення під час гартування |
| Хром | Cr | 0,95–1,25 | Прокаліюваність, карбідна складова, вплив на зносостійкість |
| Фосфор | P | не більше 0,030 | Нормована домішка, надлишок небажаний |
| Сірка | S | не більше 0,030 | Нормована домішка, надлишок небажаний |
Окрім наведених основних елементів, нормативна таблиця також встановлює граничні значення для низки інших елементів, зокрема молібдену, нікелю, ванадію, титану, міді та вольфраму. Їхні допустимі кількості невеликі й не визначають назву марки 9ХС.
Вуглець — основа високої твердості
Вміст вуглецю в межах 0,85–0,95 % є однією з головних причин, чому 9ХС може після правильної термообробки отримувати високу твердість.
Вуглець бере участь у формуванні мартенситної структури під час гартування та взаємодіє з карбідоутворюючими елементами. Саме тому його роль значно більша, ніж просто «добавка для твердості».
Кремній — характерний елемент 9ХС
Вміст кремнію 1,20–1,60 % є характерною рисою цієї марки.
Кремній не слід сприймати як елемент, який сам по собі робить ніж гострішим або твердішим. Його значення проявляється через взаємодію з металевою матрицею та процесами термічної обробки.
Саме тому в наступних розділах ми окремо розглянемо кремній і його роль у 9ХС.
Хром — приблизно один відсоток, але важлива роль
Хром у кількості 0,95–1,25 % впливає на прокаліюваність сталі та бере участь у формуванні карбідної складової.
Однак ця кількість хрому не робить 9ХС нержавіючою сталлю. Це принципово важливо для ножа: клинок із 9ХС може кородувати, тому після контакту з вологою або агресивними речовинами його необхідно очищати та висушувати.
Марганець — невелика кількість, важлива функція
Марганець присутній у кількості приблизно 0,30–0,60 %. Він впливає на поведінку сталі під час термічної обробки та сприяє її прокаліюваності.
Хоча марганець не відображений у назві 9ХС, ігнорувати його не можна. Саме такі «другорядні» на перший погляд компоненти допомагають сформувати властивості реального металу.
Фосфор і сірка — елементи, які необхідно контролювати
ГОСТ встановлює для 9ХС обмеження вмісту фосфору та сірки — не більше 0,030 % кожного.
Ці елементи не є цільовими легуючими компонентами 9ХС. Вони належать до домішок, кількість яких нормується, оскільки надлишок небажаний для якості інструментальної сталі.
Залізо — основа сплаву
Усе, що залишається після врахування вуглецю та легуючих елементів, припадає переважно на залізо.
Тому 9ХС — це залізовуглецевий сплав із контрольованим легуванням кремнієм, хромом і марганцем. Саме ця система, а не один окремий елемент, визначає потенціал сталі.
Хімічний склад — це лише початок історії
Було б помилкою сказати: «У 9ХС є 0,9 % вуглецю, тому вона має певну твердість».
Між хімічним складом і властивостями готового ножа знаходиться цілий ланцюг перетворень:
- нагрівання;
- аустенітизація;
- розчинення частини карбідів;
- гартування;
- формування мартенситної матриці;
- можлива наявність залишкового аустеніту;
- відпуск;
- формування кінцевої мікроструктури;
- механічна обробка та заточування.
Тому наступні розділи нашої енциклопедії будуть присвячені вже не простому переліку елементів, а тому, що кожен із них робить усередині сталі.
📌 Редакційна примітка Knife.net.ua
Хімічний склад визначає потенціал сталі, але не гарантує однакових властивостей кожного клинка. Для ножа однаково важливі хімічний склад, термообробка, мікроструктура, твердість і геометрія ріжучої частини.
5. Вуглець — основа твердості 9ХС
Вуглець (C) — один із головних елементів, що визначає властивості сталі 9ХС. Його нормативний вміст у цій марці становить приблизно 0,85–0,95 %, тобто в середньому близько 0,9 %.
Саме тому перша цифра в позначенні 9ХС має безпосередній зв'язок із вмістом вуглецю. Але для розуміння ножа важливо не просто знати цифру 0,9 %. Потрібно розуміти, у якому стані перебуває цей вуглець після термічної обробки і як він впливає на структуру металу.
Чому вуглець такий важливий для ножової сталі
Чисте залізо є відносно м'яким матеріалом. Додавання вуглецю принципово змінює поведінку залізовуглецевого сплаву. Під час нагрівання та наступного гартування вуглець бере участь у формуванні структури, яка може забезпечити значно вищу твердість.
У правильно термообробленій 9ХС частина вуглецю розчиняється в аустеніті під час нагрівання, а під час гартування бере участь у формуванні мартенситної матриці.
Саме мартенсит після гартування є однією з основ високої твердості інструментальної сталі.
Вуглець не просто «робить сталь твердою»
Фраза «чим більше вуглецю, тим твердіша сталь» зручна для початкового пояснення, але для енциклопедії вона занадто спрощена.
Властивості 9ХС визначаються не тільки кількістю вуглецю, а й тим, скільки його розчинилося в аустеніті, скільки залишилося у карбідній фазі та якою стала структура після гартування і відпуску.
Тому однакова марка сталі може мати різні властивості залежно від температури аустенітизації, часу витримки, швидкості охолодження та режиму відпуску.
Вуглець і карбіди
Вуглець також бере участь у формуванні карбідної складової сталі.
У 9ХС присутній хром, а тому в структурі можуть формуватися хромовмісні карбіди. Їхня наявність впливає на зносостійкість та поведінку ріжучої кромки.
При цьому карбіди не слід сприймати як однозначно позитивний або негативний фактор. Їхня кількість, розмір, форма, розподіл і зв'язок із матрицею мають не менше значення, ніж сам факт їхньої наявності.
Вуглець і твердість клинка
Потенціал 9ХС до високої твердості значною мірою пов'язаний саме з її високим вмістом вуглецю.
Однак хімічний склад не дорівнює фактичній твердості готового ножа.
Наприклад, на сторінці авторського ножа PREDATOR на Knife.net.ua для конкретного клинка з 9ХС вказано твердість 57–58 HRC. Це характеристика саме цього виробу, а не універсальне значення для всієї марки 9ХС.
Інший режим термічної обробки може сформувати іншу мікроструктуру та іншу кінцеву твердість.
Чому надмірна твердість не є самоціллю
Для ножа важливо не просто отримати максимальне значення HRC.
Зі зростанням твердості змінюється поведінка сталі під навантаженням. Для тонкої ріжучої кромки необхідно знайти баланс між твердістю, міцністю, в'язкістю та геометрією.
Надмірно тверда або неправильно термооброблена кромка може бути більш чутливою до сколів під час ударного чи бокового навантаження. Водночас недостатня твердість може призводити до швидшої деформації кромки.
Тому завдання майстра полягає не в тому, щоб просто «витиснути максимум HRC», а в тому, щоб отримати структуру, яка відповідає призначенню конкретного ножа.
Вуглець і ріжуча кромка
Для ножа вуглець важливий ще й тому, що він дозволяє сформувати тверду основу для тонкої ріжучої геометрії.
Але сама гострота ножа визначається не кількістю вуглецю. На неї безпосередньо впливають геометрія клинка, товщина за ріжучою кромкою, кут заточування та якість абразивної обробки.
Тому правильніше сказати:
вуглець створює металургійний потенціал для високої твердості, а майстер реалізує цей потенціал за допомогою термообробки та геометрії.
Вуглець у 9ХС — це частина системи
Не можна розглядати вуглець ізольовано.
У 9ХС він працює разом із кремнієм, хромом і марганцем. Саме взаємодія цих елементів, а потім правильна термічна обробка, визначають кінцеву мікроструктуру сталі.
Тому наступне питання нашої енциклопедії абсолютно логічне: чому в 9ХС так багато кремнію і що саме він робить у цій системі?
📌 Редакційна примітка Knife.net.ua
Вміст вуглецю 0,85–0,95 % створює значний потенціал 9ХС для отримання високої твердості. Але реальна твердість і поведінка ножа визначаються не лише хімічним складом, а й термообробкою, мікроструктурою та геометрією клинка.
6. Кремній — головна особливість 9ХС
Кремній (Si) — один із ключових легуючих елементів сталі 9ХС. Його нормативний вміст становить приблизно 1,20–1,60 %. Саме тому літера «С» присутня безпосередньо в позначенні марки.
Для розуміння 9ХС кремній має принципове значення. Якщо вуглець формує основу для високої твердості та бере участь у створенні карбідної складової, то кремній впливає передусім на властивості металевої матриці та перебіг фазових перетворень під час термічної обробки.
Чому кремнію в 9ХС відносно багато
У багатьох звичайних сталях кремній присутній у невеликих кількостях як супутній або технологічно необхідний елемент. У 9ХС його вміст значно вищий — приблизно 1,2–1,6 %.
Тому кремній є не просто фоновою домішкою, а важливою частиною металургійної концепції цієї марки.
Саме його присутність разом із високим вмістом вуглецю та приблизно одним відсотком хрому формує характерну систему 9ХС.
Кремній і металева матриця
Кремній переважно перебуває у твердому розчині в металевій матриці сталі та впливає на її властивості.
На відміну від вуглецю, кремній не є головним карбідоутворюючим елементом у 9ХС. Тому його роль потрібно розглядати дещо інакше: він змінює властивості феритної та аустенітної фаз і впливає на перебіг структурних перетворень.
Це одна з причин, чому не можна оцінювати 9ХС просто за сумою відсотків вуглецю та хрому. Кремній змінює поведінку всієї системи.
Кремній і термічна обробка
Для ножової сталі особливо важливо, як вона реагує на нагрівання та охолодження.
Кремній впливає на фазові перетворення та властивості матриці, тому його присутність потрібно враховувати під час розроблення режиму термообробки.
Проте конкретний режим гартування не можна визначати лише за вмістом кремнію. Він повинен відповідати всьому хімічному складу сталі, розміру заготовки та обладнанню, на якому виконується термообробка.
Кремній не робить 9ХС нержавіючою
Іноді через наявність одночасно кремнію та хрому 9ХС помилково сприймають як різновид нержавіючої сталі.
Це неправильно.
Нормативний вміст хрому в 9ХС становить приблизно 0,95–1,25 %, а кремній не перетворює цю сталь на нержавіючу. Тому клинок із 9ХС може іржавіти та потребує відповідного догляду.
Кремній і твердість
Кремній може впливати на міцність і властивості металевої матриці, однак неправильно говорити, що саме він визначає твердість 9ХС.
Висока твердість цієї сталі є результатом комплексної дії складу та термообробки, де особливо важливі високий вміст вуглецю, а також формування правильної мартенситної структури.
Кремній у цій системі є одним із факторів, але не єдиним «джерелом твердості».
Кремній і карбіди
Ще одна важлива особливість полягає в тому, що кремній не належить до головних карбідоутворюючих елементів 9ХС.
Тому, коли ми будемо говорити про карбідну складову сталі, основну увагу приділимо взаємодії вуглецю з хромом. Кремній при цьому залишається важливим елементом металевої матриці та термічних перетворень.
Чому саме кремній є важливою частиною «характеру» 9ХС
Для ножового майстра кремній цікавий не тим, що дає якусь одну ізольовану властивість, а тим, що змінює поведінку сталі як матеріалу.
Разом із вуглецем, хромом і марганцем він формує ту металургійну систему, яка після правильної термообробки дозволяє отримати твердий інструментальний матеріал.
Тому позначення 9ХС фактично відображає одну з найважливіших особливостей марки: приблизно 0,9 % вуглецю поєднані з помітною кількістю хрому та характерним підвищеним вмістом кремнію.
Що повинен запам'ятати власник ножа
- кремній є легуючим елементом 9ХС, а не випадковою домішкою;
- його нормативний вміст становить приблизно 1,20–1,60 %;
- він впливає на властивості металевої матриці та фазові перетворення;
- кремній не є головним карбідоутворюючим елементом цієї сталі;
- наявність кремнію не робить 9ХС нержавіючою;
- властивості готового ножа визначаються всією системою складу та термообробки.
📌 Редакційна примітка Knife.net.ua
Кремній — одна з характерних особливостей 9ХС, але не «секретний інгредієнт твердості». Його правильніше розглядати як важливий елемент металевої матриці, який працює разом із вуглецем, хромом, марганцем і термічною обробкою.
7. Хром — що він дає сталі 9ХС
Хром (Cr) — один із основних легуючих елементів сталі 9ХС. Його нормативний вміст становить приблизно 0,95–1,25 %. Для інструментальної сталі це важлива кількість, оскільки хром впливає на структуру металу, його прокаліюваність і карбідну складову.
Однак саме навколо хрому в 9ХС виникає одна з найпоширеніших помилок. Наявність майже одного відсотка Cr не означає, що сталь є нержавіючою.
Чому хром додають до 9ХС
Хром змінює поведінку залізовуглецевого сплаву під час термічної обробки. Для інструментальної сталі це особливо важливо, оскільки готовий клинок повинен отримати необхідну твердість і структуру не просто після нагрівання, а після контрольованого гартування та відпуску.
Однією з важливих функцій хрому є підвищення прокаліюваності. Це означає, що при відповідному режимі термообробки сталь може формувати необхідну загартовану структуру не тільки безпосередньо біля поверхні, а й на певну глибину перерізу.
Хром і карбідна складова
Хром належить до карбідоутворюючих елементів. У системі 9ХС він взаємодіє з вуглецем і бере участь у формуванні хромовмісної карбідної складової.
Для ножа це важливо тому, що карбіди є значно твердішими за металеву матрицю та можуть впливати на зносостійкість робочої кромки.
Але тут також необхідно уникати спрощення: наявність карбідів сама по собі не гарантує автоматично кращої ріжучої здатності. Значення мають їх кількість, розмір, форма, розподіл і стан матриці, у якій вони знаходяться.
Хром і твердість 9ХС
Хром не є головним елементом, який визначає потенційну твердість 9ХС. Основний внесок у можливість отримання високої твердості забезпечує високий вміст вуглецю та формування відповідної мартенситної структури після гартування.
Роль хрому інша: він допомагає формувати необхідну металургійну систему та впливає на її поведінку під час термічних перетворень.
Тому правильніше говорити не «хром робить 9ХС твердою», а:
хром допомагає сформувати структуру сталі, яка після правильної термообробки може забезпечити необхідний комплекс інструментальних властивостей.
Чому 1 % хрому недостатньо для нержавіючої сталі
Для ножової практики це принципове питання.
Нержавіючими називають сталі, у яких вміст хрому достатній для формування стійкого пасивного поверхневого шару в умовах, для яких ця класифікація застосовується. У 9ХС хрому лише приблизно 0,95–1,25 %, тому її не можна відносити до нержавіючих ножових сталей.
Більше того, частина хрому може бути пов'язана в карбідній фазі. Тому загальний відсоток Cr у хімічному аналізі не можна просто прирівняти до кількості хрому, доступного для забезпечення корозійної стійкості матриці.
Що це означає для власника ножа
Клинок із 9ХС слід розглядати як корозійно нестійку інструментальну сталь, а не як нержавіючий матеріал.
Після роботи з вологою, їжею, кров'ю, солями або іншими агресивними речовинами клинок бажано очистити, висушити та за необхідності захистити тонким шаром відповідного мастила.
Поверхнева патина або потемніння не обов'язково означають серйозне пошкодження металу, але поява активної іржі вже потребує очищення та контролю стану поверхні.
Хром і зносостійкість
Карбідна складова, сформована за участю хрому, може підвищувати опір абразивному зношуванню порівняно з простими вуглецевими сталями аналогічної структури.
Але 9ХС не потрібно ставити в один ряд із сучасними високолегованими порошковими сталями, де вміст ванадію, хрому, молібдену та інших елементів значно вищий і формується набагато складніша карбідна система.
У 9ХС карбідна складова залишається відносно помірною. Саме тому її поведінка під час заточування та роботи відрізняється від висококарбідних сучасних ножових сталей.
Хром у системі 9ХС
Отже, хром виконує одразу кілька важливих функцій:
- впливає на прокаліюваність;
- бере участь у формуванні карбідної складової;
- впливає на структурні перетворення під час термообробки;
- може сприяти підвищенню зносостійкості;
- але вміст близько 1 % не робить сталь нержавіючою.
Саме тому хром у 9ХС потрібно розглядати не як «захист від іржі», а передусім як металургійний інструмент керування структурою та властивостями сталі.
📌 Редакційна примітка Knife.net.ua
Близько 1 % хрому робить 9ХС легованою інструментальною сталлю, але не нержавіючою. Для ножа це означає: хром важливий для металургії сталі, проте власник все одно повинен захищати клинок від вологи та корозії.
8. Марганець — роль у структурі та гартуванні
Марганець (Mn) входить до складу сталі 9ХС у кількості приблизно 0,30–0,60 %. У маркуванні 9ХС він не позначений окремою літерою, однак це не означає, що його роль незначна.
Марганець є одним із традиційних легуючих елементів сталей і впливає на перебіг фазових перетворень, прокаліюваність та поведінку металу під час гартування.
Марганець і прокаліюваність
Одна з важливих функцій марганцю в інструментальній сталі — сприяння підвищенню прокаліюваності.
Прокаліюваність не слід плутати з твердістю. Твердість відповідає на питання, наскільки твердою стала певна ділянка сталі після термообробки. Прокаліюваність характеризує здатність сталі отримувати загартовану структуру на певну глибину перерізу.
Для ножового клинка це має практичне значення, оскільки його переріз не є абсолютно тонким. Термообробка повинна забезпечити необхідну структуру не лише на поверхні.
Марганець і гартування
Під час нагрівання та подальшого охолодження сталь проходить через складні фазові перетворення. Марганець змінює кінетику цих перетворень і тим самим впливає на умови, за яких формується загартована структура.
Це одна з причин, чому склад сталі необхідно враховувати під час вибору режиму гартування. Нагрівати будь-яку інструментальну сталь до довільної температури та охолоджувати її будь-яким середовищем не можна.
Марганець і аустеніт
Марганець є аустенітстабілізуючим елементом і впливає на температури та кінетику фазових перетворень у сталі.
У практичній термообробці це означає, що присутність Mn змінює поведінку сталі під час переходу від аустеніту до продуктів охолодження.
Разом із вуглецем, хромом та кремнієм марганець формує умови, за яких після гартування можна отримати необхідну структуру.
Марганець не є «джерелом твердості» 9ХС
Як і у випадку з кремнієм, не варто приписувати марганцю одну просту властивість.
Висока твердість загартованої 9ХС насамперед пов'язана з високим вмістом вуглецю та формуванням мартенситної структури. Марганець допомагає системі поводитися відповідним чином під час термічної обробки.
Тому правильніше говорити про нього як про елемент, що впливає на процес формування структури, а не як про самостійний «підсилювач твердості».
Марганець і залишковий аустеніт
Оскільки марганець впливає на фазові перетворення, він також входить до сукупності факторів, які визначають кінцеву кількість залишкового аустеніту після гартування.
Однак кількість залишкового аустеніту не можна визначати за одним лише вмістом Mn. На неї впливають також вуглець, легуючі елементи, температура аустенітизації, час витримки та умови охолодження.
Тому будь-які твердження про конкретну кількість залишкового аустеніту в ножі з 9ХС повинні спиратися на реальне дослідження або достовірні дані про конкретний режим термообробки.
Марганець і якість сталі
У сталі важлива не тільки наявність потрібних легуючих елементів, а й контроль небажаних домішок.
Для 9ХС ГОСТ встановлює нормативні обмеження щодо фосфору та сірки. Марганець при цьому є цільовим компонентом складу, а не випадковою домішкою.
Він також пов'язаний із процесами металургійного виробництва сталі та впливає на взаємодію з сіркою.
Марганець у реальному ножі
Власник ножа ніколи не відчує дію 0,3–0,6 % Mn окремо. Він відчуває результат роботи всієї сталі.
Якщо термообробка виконана правильно, марганець разом з іншими компонентами допомагає сформувати необхідну структуру. Якщо ж режим нагрівання або охолодження був неправильним, навіть хороший хімічний склад не гарантує якісного клинка.
Чому марганець важливий саме для нашої енциклопедії
Марганець добре демонструє головну ідею дослідження 9ХС:
властивості сталі створює не один елемент, а взаємодія всієї металургійної системи.
Вуглець забезпечує основу для високої твердості, кремній змінює властивості матриці та фазові перетворення, хром впливає на прокаліюваність і карбідну складову, а марганець додатково змінює кінетику перетворень і сприяє прокаліюваності.
Тільки разом вони створюють ту 9ХС, з якої майстер може отримати робочий ножовий клинок.
📌 Редакційна примітка Knife.net.ua
Марганець у 9ХС не є головним елементом твердості. Його значення — у впливі на фазові перетворення та прокаліюваність. Саме тому оцінювати його потрібно разом із вуглецем, кремнієм, хромом і режимом термообробки.
9. Домішки фосфору та сірки
Фосфор (P) і сірка (S) відрізняються від вуглецю, кремнію, хрому та марганцю тим, що вони не є цільовими легуючими елементами 9ХС. Їхня кількість у сталі нормується, оскільки надмірний вміст може негативно впливати на властивості металу.
Для сталі 9ХС ГОСТ 5950-2000 встановлює граничний вміст фосфору — не більше 0,030 % та сірки — не більше 0,030 %.
На перший погляд це дуже маленькі кількості. Але для металургії навіть десяті та соті частки відсотка окремих домішок можуть мати значення, особливо коли йдеться про інструментальну сталь, від якої очікують стабільних механічних властивостей.
Чому фосфор і сірка називають домішками
У складі 9ХС є елементи, які спеціально вводяться для отримання певних властивостей: вуглець, кремній, хром і марганець. Фосфор і сірка до цієї основної системи не належать.
Їх наявність пов'язана насамперед із металургійною сировиною та процесом виробництва сталі. Тому завдання виробника — контролювати їхню концентрацію в межах, установлених стандартом.
Фосфор у сталі
Фосфор може впливати на механічні властивості сталі, особливо на її пластичність та поведінку під час деформації.
Для інструментального матеріалу важливо не просто отримати високу твердість, а сформувати стабільний комплекс властивостей. Тому підвищений вміст небажаних домішок не є перевагою.
Саме через це ГОСТ обмежує кількість фосфору в 9ХС значенням 0,030 %.
Сірка в сталі
Сірка також належить до небажаних домішок, хоча її поведінка має свою специфіку.
Сірка може взаємодіяти з марганцем і утворювати сульфідні включення. Їхня кількість, форма та розподіл залежать від хімічного складу та металургійного процесу.
Для якісної інструментальної сталі контроль таких включень має значення, оскільки неметалеві включення можуть впливати на механічну поведінку металу.
Чому марганець важливий у контексті сірки
Тут особливо цікаво повернутися до попереднього розділу.
Марганець у сталі не тільки впливає на прокаліюваність і фазові перетворення. Він також пов'язаний із поведінкою сірки під час металургійного процесу.
Марганець має більшу спорідненість із сіркою, ніж залізо, тому сприяє утворенню сульфіду марганцю (MnS) замість небезпечніших форм сірковмісних включень.
Саме тому не можна розглядати хімічні елементи сталі як повністю незалежні один від одного.
Чи означає 0,030 % фосфору або сірки, що конкретна плавка має саме таку кількість?
Ні.
Значення 0,030 % є нормативною верхньою межею. Фактичний хімічний аналіз конкретної плавки може показати менший вміст.
Тому таблицю стандарту потрібно читати як допустимі межі, а не як точну формулу кожної заготовки 9ХС.
Чому це важливо для ножового майстра
Майстер отримує не абстрактну «хімічну формулу», а конкретний металопрокат або заготовку. Її фактичний склад, якість металургійного виробництва, однорідність і наявність неметалевих включень можуть впливати на подальшу поведінку матеріалу.
Тому для професійної роботи важливі не тільки назва марки «9ХС», а й якість самого матеріалу та надійність його походження.
Фосфор і сірка — не вороги в абсолютному сенсі
Важливо не перебільшувати.
Нормована присутність цих елементів не означає, що будь-яка кількість фосфору чи сірки автоматично робить сталь непридатною. Інструментальні сталі виробляються за встановленими технологіями та стандартами, які й визначають допустимі рівні домішок.
Для нас важливіше інше: їхня кількість контролюється саме тому, що вони не є основними елементами, заради яких створювалася 9ХС.
Що це означає для готового ножа
Власник ножа не може визначити вміст фосфору або сірки за зовнішнім виглядом клинка. Для цього потрібен хімічний аналіз.
Тому в оцінці готового ножа набагато практичніше звертати увагу на виробника, походження сталі, якість термообробки, твердість і геометрію клинка, ніж на спроби самостійно визначити склад за кольором або характером поверхні.
📌 Редакційна примітка Knife.net.ua
Для 9ХС ГОСТ 5950-2000 обмежує фосфор і сірку значенням не більше 0,030 % кожного. Це нормативні верхні межі, а не обов'язково фактичний склад кожної конкретної плавки.
10. Яку роль відіграє залізо в 9ХС
Залізо (Fe) є основою сталі 9ХС. Якщо вуглець, кремній, хром і марганець можна уявити як компоненти, що цілеспрямовано змінюють властивості сплаву, то залізо є металевою матрицею, у якій ця система існує.
Саме тому правильніше говорити не про «залізо плюс добавки», а про єдину багатокомпонентну металургійну систему.
Скільки заліза містить 9ХС
ГОСТ не задає для заліза окремий фіксований відсоток у таблиці складу 9ХС, оскільки Fe є основою сплаву, а вміст інших елементів задається нормативними діапазонами.
У спрощеному вигляді можна сказати, що після врахування вуглецю та легуючих елементів основна частина маси сталі припадає саме на залізо.
Але для металурга важливе не тільки питання «скільки Fe», а й у якому структурному стані перебуває залізна матриця.
Залізо може існувати в різних кристалічних станах
Однією з фундаментальних особливостей заліза є його здатність змінювати кристалічну будову залежно від температури.
За різних температур залізо існує у формах із різною кристалічною ґраткою. Для сталей особливо важливим є перехід до аустеніту під час нагрівання та подальше перетворення аустеніту під час охолодження.
Саме на цій властивості ґрунтується технологія гартування.
Залізо та аустеніт
Під час нагрівання 9ХС до температури аустенітизації частина структури сталі переходить у аустенітну область.
У цій фазі вуглець може перебувати в твердому розчині в залізі. Одночасно частина карбідної складової може розчинятися, а частина залишатися нерозчиненою.
Саме співвідношення розчиненого вуглецю, легуючих елементів і нерозчинених карбідів надалі впливає на структуру після гартування.
Залізо та мартенсит
Якщо нагріту до необхідного структурного стану сталь швидко охолодити, аустеніт може перетворитися на мартенсит.
Мартенсит — це пересичений твердий розчин вуглецю в залізі, який утворюється без дифузійного перерозподілу атомів під час швидкого охолодження.
Саме мартенситна структура є головною основою високої твердості загартованої 9ХС.
Залізо і роль вуглецю
Тут ми можемо повернутися до п'ятого розділу.
Сам по собі вуглець не «створює твердість у вакуумі». Він змінює властивості заліза та його фаз, а під час гартування сприяє формуванню пересиченого мартенситу.
Тому правильна картина виглядає так:
залізна матриця + вуглець + легуючі елементи + термообробка → мікроструктура → властивості клинка.
Залізо та карбіди
Не весь вуглець у сталі після термообробки обов'язково перебуває в одному стані.
Частина його може бути пов'язана в карбідах разом із карбідоутворюючими елементами, зокрема хромом. Інша частина бере участь у формуванні твердого розчину та мартенситної матриці.
Саме тому структура 9ХС є набагато складнішою за просту суміш «залізо + вуглець».
Чому залізо важливе для ножа
Коли ми говоримо про ріжучу кромку, твердість, в'язкість або зносостійкість, фактично йдеться про властивості структури металу на основі заліза.
Ріжуча кромка не складається з окремих «крупинок вуглецю» або «хрому». Вона є безперервним металевим матеріалом із певною матрицею, карбідами, дефектами кристалічної будови та залишковими фазами.
Саме структура визначає, як метал реагуватиме на навантаження абразивом, ударом, згином або заточуванням.
Залізо як основа, а не «простий метал»
Іноді слово «залізо» створює враження чогось простого та дешевого. Для металургії сталі це абсолютно неправильне уявлення.
Кристалічна будова залізної матриці, її фазові переходи, розчинність вуглецю та взаємодія з легуючими елементами є основою всієї сучасної технології термообробки сталей.
Без цих властивостей не існувало б ні гартування, ні мартенситу, ні можливості отримувати високотверді ножові клинки.
Від хімічного складу до мікроструктури
На цьому етапі нашого дослідження ми вже можемо скласти загальну картину 9ХС:
- вуглець — створює основу для високої твердості та бере участь у карбідній складовій;
- кремній — впливає на властивості металевої матриці та фазові перетворення;
- хром — впливає на прокаліюваність і карбідну складову;
- марганець — впливає на прокаліюваність і кінетику структурних перетворень;
- фосфор і сірка — контрольовані домішки;
- залізо — основа металевої матриці, у якій формується вся ця система.
Але ми поки що описували переважно хімічні компоненти.
Наступний крок значно цікавіший: потрібно побачити, що відбувається з цими елементами всередині сталі.
📌 Редакційна примітка Knife.net.ua
9ХС — це не набір окремих елементів, а єдина залізовуглецева система з легуючими компонентами. Саме структура залізної матриці, її взаємодія з вуглецем і карбідами та результат термообробки визначають поведінку готового клинка.
11. Якою є мікроструктура 9ХС
Мікроструктура — це внутрішня будова сталі на мікроскопічному рівні. Саме вона значною мірою визначає, як клинок поводитиметься під час різання, заточування, ударного навантаження та зношування.
Для сталі 9ХС недостатньо знати тільки хімічний склад. Дві заготовки з однаковою маркою можуть демонструвати різні властивості, якщо вони мали різний вихідний стан або пройшли різну термічну обробку.
Тому мікроструктура є своєрідною ланкою між хімічним складом і реальними властивостями ножа.
З чого складається структура 9ХС
У сталі 9ХС можуть бути присутні різні структурні складові залежно від стану металу та режиму його термообробки.
Для правильно загартованого та відпущеного ножового клинка основу структури формує відпущений мартенсит, у якому можуть залишатися карбідні частинки та певна кількість залишкового аустеніту.
Саме співвідношення цих складових, їхній розмір і розподіл визначають значну частину механічних властивостей матеріалу.
Мартенситна матриця
Після аустенітизації та гартування вуглецевмісна аустенітна структура швидко охолоджується і перетворюється на мартенсит.
Мартенсит — це пересичений твердий розчин вуглецю в залізі, який формується в умовах швидкого охолодження.
Для ножової сталі саме мартенситна матриця є головною основою високої твердості загартованого клинка.
Але для практичного ножа чистий свіжозагартований мартенсит не є кінцевою метою. Після гартування сталь повинна пройти відпуск, який змінює стан матриці та зменшує надмірну крихкість загартованого металу.
Відпущений мартенсит
Після відпуску мартенсит переходить у більш стабільний стан. Частина вуглецю виходить із пересиченого твердого розчину та бере участь у формуванні дрібних карбідних виділень.
У результаті отримуємо структуру, яка краще відповідає практичному інструментальному застосуванню: достатньо тверду, але менш крихку, ніж після одного лише гартування.
Саме тому фраза «9ХС має високу твердість» без згадки про термообробку є неповною.
Карбідна складова
У 9ХС присутній хром, а тому частина вуглецю може бути пов'язана в хромовмісних карбідах.
Карбіди є твердими фазами, які відрізняються за властивостями від металевої матриці. Вони можуть підвищувати опір абразивному зношуванню, але водночас їхній розмір, форма та розподіл мають принципове значення.
Дрібні та рівномірно розподілені карбідні частинки поводяться зовсім не так, як великі або скупчені включення.
Залишковий аустеніт
Після гартування не весь аустеніт обов'язково перетворюється на мартенсит.
Частина аустеніту може залишитися у структурі — це називається залишковим аустенітом.
Його кількість залежить від хімічного складу та режиму термообробки, зокрема від температури аустенітизації та умов охолодження.
Наявність залишкового аустеніту не означає автоматично дефект сталі. Проблемою може стати його надмірна кількість або нестабільність під час експлуатації.
Чому зерно має значення
Ще одна важлива складова мікроструктури — розмір зерна.
Під час нагрівання сталі до температури аустенітизації зерно аустеніту може збільшуватися. Надмірне зростання зерна небажане, оскільки воно може негативно впливати на комплекс механічних властивостей.
Для ножового клинка особливо важливо отримати контрольовану дрібнозернисту структуру.
Мікроструктура та ріжуча кромка
Ріжуча кромка ножа має дуже малий радіус і працює під високими локальними навантаженнями.
Тому неоднорідності структури, великі карбіди або несприятливий стан матриці можуть мати значно більший вплив на поведінку тонкої кромки, ніж на поведінку масивної частини клинка.
Саме тому для ножа важлива не тільки загальна твердість, а й якість самої мікроструктури.
Чому одна марка може давати різні результати
Хімічна марка 9ХС визначає діапазон складу, але не фіксує одну-єдину мікроструктуру готового ножа.
Структура залежить від:
- вихідного стану металу;
- температури аустенітизації;
- часу витримки;
- швидкості охолодження;
- режиму відпуску;
- геометрії та товщини заготовки;
- якості виконання термообробки.
Саме тому напис «9ХС» на сторінці ножа повідомляє нам про матеріал, але ще не розповідає, якою буде мікроструктура конкретного клинка.
Мікроструктура — прихована основа ножа
Власник ножа бачить блиск клинка, форму спусків і гостроту ріжучої кромки. Але більшість властивостей матеріалу визначається тим, чого не видно неозброєним оком.
Саме мікроструктура визначає, наскільки ефективно тверда матриця утримує ріжучу кромку, як карбіди протистоять абразивному зношуванню і наскільки сталь здатна переносити механічні навантаження.
📌 Редакційна примітка Knife.net.ua
Марка 9ХС визначає хімічну основу матеріалу, але не визначає одну фіксовану мікроструктуру. Для готового ножа вирішальними стають результат аустенітизації, гартування та відпуску, а також стан карбідної складової.
12. Перліт, цементит і карбіди в 9ХС
Щоб повністю зрозуміти мікроструктуру сталі 9ХС, необхідно розібратися з кількома фундаментальними поняттями металознавства: перлітом, цементитом і карбідами.
Ці поняття описують різні структурні складові або фази, які можуть бути присутні у сталі залежно від її стану та історії термообробки.
Що таке перліт
Перліт — це структурна суміш фериту та цементиту, яка утворюється під час охолодження аустеніту за певних умов.
У спрощеному вигляді перліт можна уявити як чергування або спільне існування м'якшої феритної складової та твердої цементитної складової.
Для сталі з високим вмістом вуглецю, такої як 9ХС, вихідна структура перед гартуванням може містити перлітну основу та карбідну складову.
Чому перліт важливий для 9ХС
Перліт важливий насамперед для розуміння вихідного стану сталі.
Перед аустенітизацією структура заготовки може бути далекою від тієї мартенситної структури, яку ми прагнемо отримати після гартування.
Під час нагрівання перліт поступово переходить в аустенітну область. Вуглець та легуючі елементи перерозподіляються, а частина карбідів може розчинятися.
Тобто перліт — це не кінцева структура правильно термообробленого ножового клинка, а важлива частина шляху від вихідної заготовки до загартованої сталі.
Що таке цементит
Цементит — це карбід заліза Fe3C.
Він є дуже твердою фазою, яка містить вуглець у хімічно зв'язаному стані з залізом.
У простих вуглецевих сталях цементит є однією з основних карбідних фаз. У легованих сталях, таких як 9ХС, ситуація складніша, оскільки легуючі елементи, зокрема хром, можуть входити до карбідної складової та змінювати її властивості.
Чому не можна звести всі карбіди 9ХС до «цементиту»
Це важливе уточнення.
Називати будь-який твердий карбід у 9ХС просто цементитом було б неправильно. Хром є карбідоутворюючим елементом, тому карбідна система легованої сталі може містити хромовмісні карбіди.
Їхній склад і співвідношення залежать від конкретного хімічного складу, вихідного стану та термообробки.
Тому для 9ХС коректніше говорити про карбідну складову, а конкретні фази визначати за результатами металографічного або рентгеноструктурного дослідження, якщо потрібна точна ідентифікація.
Карбідна складова і зносостійкість
Карбідні частинки твердіші за металеву матрицю. Саме тому вони можуть підвищувати опір матеріалу абразивному зношуванню.
Для ножа це може проявлятися в здатності ріжучої кромки довше зберігати робочу геометрію під час контакту з абразивним матеріалом.
Але кількість карбідів не є єдиним критерієм.
Дуже важливі:
- розмір карбідів;
- їхня форма;
- рівномірність розподілу;
- зв'язок із матрицею;
- твердість матриці;
- наявність дефектів або великих включень.
Великі карбіди — не завжди перевага
Для ножової кромки велика тверда частинка може стати локальним концентратором напружень.
Якщо карбідна складова груба або нерівномірна, це може негативно впливати на здатність тонкої кромки переносити механічні навантаження.
Тому сучасна металургія приділяє велику увагу не просто кількості карбідів, а контролю їхньої морфології та розподілу.
Що відбувається з карбідами під час нагрівання
Під час аустенітизації частина карбідної складової може розчинятися в аустеніті.
Ступінь цього розчинення залежить від температури, часу витримки, складу сталі та розміру карбідних частинок.
Це принципово важливо: якщо розчинити недостатню кількість вуглецю та легуючих елементів, властивості загартованої матриці будуть одними; якщо перегріти сталь і надмірно розчинити карбіди та допустити ріст зерна — результат також зміниться.
Карбідна складова після гартування
Після гартування частина карбідів може залишатися нерозчиненою.
Ці частинки існують у мартенситній матриці та впливають на її властивості.
Таким чином, структура правильно термообробленої 9ХС — це не «чистий мартенсит», а складніша система, у якій матриця та карбідна складова працюють разом.
Перліт → аустеніт → мартенсит
Для читача корисно представити термічний цикл як послідовність структурних перетворень:
вихідна перлітна/карбідна структура
↓ нагрівання
аустеніт + нерозчинена карбідна складова
↓ гартування
мартенсит + карбіди + можливий залишковий аустеніт
↓ відпуск
відпущений мартенсит + стабілізована карбідна складова
Саме останній стан уже має безпосереднє відношення до робочого ножового клинка.
Чому це важливо для ріжучої кромки
Ріжуча кромка — це зона, де твердість матриці, карбідна складова та геометрія зустрічаються в одному дуже малому об'ємі металу.
Тверда матриця допомагає кромці протистояти пластичній деформації. Карбіди можуть підвищувати опір абразивному зношуванню. Але надмірно груба структура може збільшувати чутливість тонкої кромки до пошкоджень.
Саме тому якісна термообробка повинна не просто забезпечити високу твердість, а сформувати правильне співвідношення матриці та карбідної складової.
📌 Редакційна примітка Knife.net.ua
Для 9ХС важливо розрізняти цементит як конкретну фазу Fe3C та ширше поняття карбідної складової. Через наявність хрому структура сталі є складнішою за просту систему «ферит + цементит».
13. Прогартовуваність 9ХС
Прогартовуваність — це здатність сталі отримувати загартовану структуру на певну глибину під час гартування. Для ножового клинка це принципово важлива характеристика, оскільки товщина металу неоднакова, а властивості поверхні та серцевини повинні відповідати призначенню виробу.
Прогартовуваність не слід плутати з твердістю. Твердість показує, наскільки твердим став матеріал у конкретній зоні після термообробки. Прогартовуваність характеризує, наскільки глибоко в перерізі сталі може сформуватися необхідна загартована структура.
Чому прогартовуваність важлива для ножа
Клинок ножа має певну товщину, а його переріз змінюється від обуха до ріжучої кромки. Під час гартування поверхня контактує з охолоджувальним середовищем безпосередньо, тоді як внутрішні шари охолоджуються повільніше.
Тому швидкість охолодження в різних точках клинка неоднакова.
Якщо сталь має недостатню для конкретного перерізу прогартовуваність або неправильно підібрано режим гартування, структура біля поверхні та всередині може відрізнятися.
Прогартовуваність і швидкість охолодження
Під час гартування аустеніт повинен охолодитися з відповідною швидкістю, щоб уникнути небажаного перетворення в м'якші структурні складові та сформувати необхідну кількість мартенситу.
Поверхня клинка охолоджується швидше. Серцевина — повільніше.
Саме тому здатність сталі формувати мартенсит при певній швидкості охолодження має велике практичне значення.
Роль хрому та марганцю
У 9ХС присутні приблизно 0,95–1,25 % хрому та 0,30–0,60 % марганцю. Обидва елементи впливають на прокаліюваність сталі та змінюють кінетику фазових перетворень.
Саме тому 9ХС не поводиться так само, як проста вуглецева сталь із близьким вмістом вуглецю.
Легування змінює умови, за яких аустеніт переходить у мартенсит або інші структурні складові під час охолодження.
Прогартовуваність не означає «можна гартувати як завгодно»
Це принципове уточнення.
Наявність у складі хрому та марганцю не означає, що 9ХС можна безпечно охолоджувати будь-яким способом. Конкретний режим гартування визначається маркою сталі, розміром заготовки, температурою аустенітизації та характеристиками охолоджувального середовища.
Для 9ХС нормативна документація передбачає гартування в оливі у відповідному температурному діапазоні. На практиці режим повинен бути адаптований до конкретної заготовки та технологічного обладнання.
Поверхня та серцевина клинка
Уявімо товстий клинок, який нагріли до температури аустенітизації та занурили в оливу.
Поверхневий шар швидко віддає тепло. Внутрішні шари охолоджуються повільніше.
Якщо швидкість охолодження в серцевині буде недостатньою для формування необхідної кількості мартенситу, там може утворитися інша структура.
У результаті один і той самий клинок може мати градієнт властивостей від поверхні до центру.
Чому товщина клинка має значення
Чим більший характерний розмір перерізу, тим складніше забезпечити однакову швидкість охолодження по всій товщині.
Для тонкого ножового клинка ця проблема може бути меншою, ніж для масивної деталі. Проте навіть у ножі форма спусків, товщина обуха та локальна геометрія впливають на тепловідведення.
Тому одна й та сама сталь може вимагати різного технологічного підходу для тонкого клинка та масивного інструмента.
Прогартовуваність і твердість — дві різні характеристики
| Характеристика | Що показує |
|---|---|
| Твердість | Наскільки твердою є конкретна зона металу |
| Прогартовуваність | Наскільки глибоко формується необхідна загартована структура |
Це розмежування дуже важливе для ножового майстра та покупця.
Наприклад, твердість 58 HRC сама по собі не говорить, наскільки рівномірно ця структура сформована по перерізу клинка.
Прогартовуваність і реальний ніж
Для типового ножового клинка 9ХС важливим є те, що його товщина відносно невелика порівняно з багатьма масивними інструментальними деталями. Але це не скасовує необхідності правильної термообробки.
Якість нагрівання, однорідність температури, витримка та правильне охолодження залишаються критично важливими.
Особливо це стосується авторських ножів, де геометрія кожного клинка може бути індивідуальною.
Чи можна визначити прогартовуваність ножа за його твердістю?
Ні, не повністю.
Вимірювання HRC у певній точці показує локальну твердість. Для повного дослідження прогартовуваності потрібні спеціальні методики та контроль властивостей по перерізу.
Тому твердження «цей ніж має 58 HRC, отже він повністю прогартований» саме по собі недостатньо обґрунтоване.
Прогартовуваність як частина технології
Прогартовуваність — це не характеристика, яку можна розглядати окремо від термообробки.
Фактичний результат залежить від взаємодії:
- хімічного складу;
- вихідної структури;
- температури аустенітизації;
- часу витримки;
- товщини та форми клинка;
- швидкості охолодження;
- охолоджувального середовища;
- подальшого відпуску.
Тому правильна оцінка ножа з 9ХС завжди повинна враховувати не тільки марку сталі, а й технологію, за якою з неї сформували клинок.
📌 Редакційна примітка Knife.net.ua
Прогартовуваність не є синонімом твердості. Вона показує здатність сталі формувати загартовану структуру на певну глибину. Для ножа це особливо важливо через різну товщину та геометрію клинка.
14. Зерно аустеніту та його значення
Аустенітне зерно — одна з ключових характеристик структури сталі під час аустенітизації. Його розмір і стан впливають на подальше формування мартенситної структури та механічні властивості загартованого металу.
Для ножової сталі це особливо важливо, оскільки ріжуча кромка повинна поєднувати високу твердість із достатньою стійкістю до сколювання та механічних навантажень.
Що таке аустенітне зерно
Під час нагрівання сталі до температури аустенітизації її вихідна структура перебудовується. Формуються зерна аустеніту, які мають власні межі.
Саме з цих зерен під час подальшого охолодження формується загартована структура.
Тому розмір аустенітного зерна є своєрідним «відбитком» умов, у яких проходила аустенітизація.
Що відбувається при нагріванні
Під час нагрівання до температури аустенітизації перлітна та інші вихідні складові переходять в аустенітну область.
Спочатку формуються нові аустенітні зерна, а зі зростанням температури та часу витримки вони можуть збільшуватися.
Саме тому надмірна температура або занадто тривала витримка можуть призвести до росту аустенітного зерна.
Чому дрібне зерно важливе
Дрібнозерниста структура зазвичай сприятлива для комплексу механічних властивостей інструментальної сталі.
Межі зерен можуть перешкоджати поширенню тріщин, а дрібніша структурна організація дозволяє отримати більш однорідну поведінку металу під навантаженням.
Для ножового клинка це особливо важливо через тонку ріжучу кромку, де локальні дефекти можуть мати значний вплив на стійкість до сколювання.
Що відбувається при надмірному нагріванні
Якщо сталь нагрівається значно вище необхідної температури або витримується занадто довго, аустенітне зерно може укрупнюватися.
Для ножа це небажаний сценарій.
Крупніше зерно може погіршувати комплекс механічних властивостей і збільшувати чутливість матеріалу до утворення та поширення тріщин.
Тому правило «чим сильніше нагріти, тим краще прогартується» є небезпечним спрощенням.
Аустенітне зерно і карбіди
У легованій інструментальній сталі карбіди можуть впливати на ріст аустенітного зерна.
Нерозчинені дрібні карбідні частинки можуть певною мірою стримувати рух меж зерен. Але цей ефект залежить від кількості, розміру та розподілу карбідної фази.
Якщо ж карбіди великі, нерівномірні або значна їх частина розчиняється через надмірний нагрів, умови росту зерна змінюються.
Температура аустенітизації має бути контрольованою
Для 9ХС не можна вибирати температуру нагрівання за принципом «чим гарячіше, тим твердіше».
Потрібно знайти режим, за якого:
- формується необхідна кількість аустеніту;
- розчиняється потрібна частина вуглецю та легуючих елементів;
- зберігається контрольована карбідна складова;
- не допускається надмірний ріст зерна;
- заготовка прогрівається рівномірно.
Саме тому термообробка ножової сталі є технологічним процесом, а не просто «нагріти й загартувати».
Зерно аустеніту і мартенсит
Після гартування аустеніт перетворюється переважно на мартенсит та інші можливі структурні складові.
Розмір попереднього аустенітного зерна впливає на характер отриманої мартенситної структури. Крупне вихідне зерно може призводити до більш грубої структурної організації після гартування.
Для ножової кромки це небажано, оскільки тонка кромка потребує максимально однорідної та контрольованої структури.
Чи можна побачити зерно аустеніту неозброєним оком?
Ні.
Для його оцінювання застосовують спеціальні металографічні методики. Після відповідної підготовки зразка структуру можна досліджувати під мікроскопом.
Саме металографія дозволяє оцінити розмір зерна, характер карбідної складової та інші особливості структури.
Що означає це для покупця ножа
Покупець зазвичай не має можливості самостійно перевірити аустенітне зерно готового ножа.
Тому він повинен оцінювати насамперед репутацію майстра, якість виготовлення, заявлену термообробку та призначення конкретного ножа.
Якщо виробник професійно працює зі сталлю, він розуміє, що отримання високої твердості — лише частина завдання. Не менш важливо отримати правильну мікроструктуру.
Чому «максимальна твердість» не є головною метою
Цей принцип варто підкреслити ще раз.
Можна отримати високу твердість, але якщо при цьому структура стала грубою або термообробка виконана некоректно, готовий клинок не обов'язково буде хорошим.
Для ножа важливий баланс між твердістю, в'язкістю, стабільністю кромки та мікроструктурою.
Саме тому якісна термообробка 9ХС повинна бути спрямована не на максимальне значення одного показника, а на отримання правильної структури.
📌 Редакційна примітка Knife.net.ua
Для 9ХС контроль аустенітного зерна є одним із ключових елементів якісної термообробки. Надмірне нагрівання або витримка можуть сприяти росту зерна, тому мета термообробки — не максимальна температура, а правильно сформована мікроструктура.
15. Що відбувається з 9ХС під час нагрівання
Нагрівання сталі 9ХС перед гартуванням — це не просто підвищення температури металу. Усередині заготовки відбуваються послідовні структурні перетворення, під час яких змінюється стан вуглецю, легуючих елементів, карбідів та металевої матриці.
Мета нагрівання перед гартуванням полягає в тому, щоб перевести сталь у необхідний аустенітний стан, забезпечивши правильне співвідношення розчинених і нерозчинених компонентів та не допустивши небажаного росту зерна.
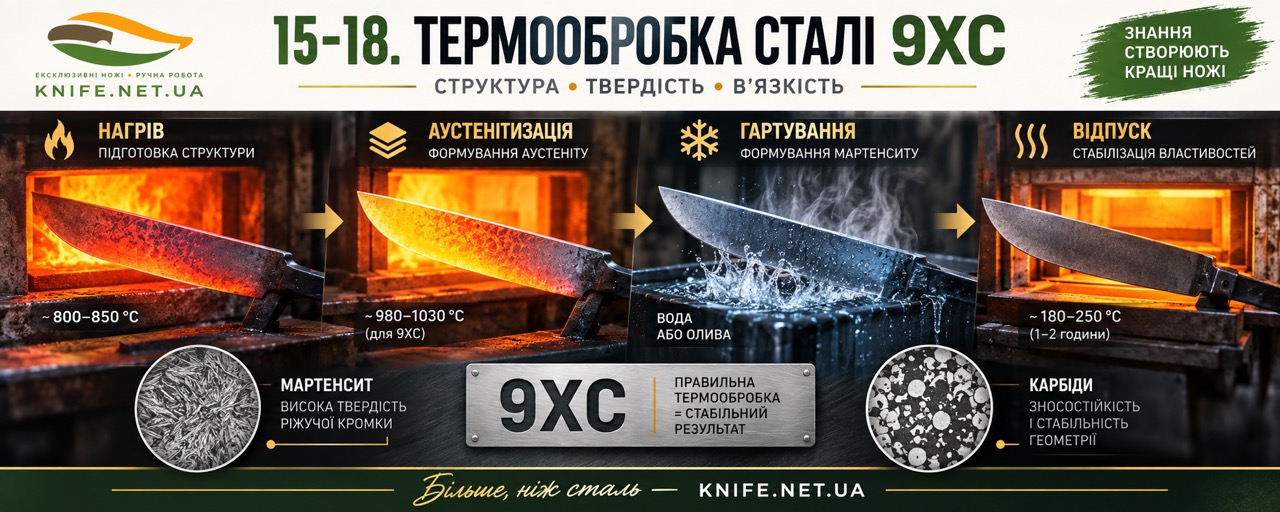
Нагрівання починається ще до аустенітизації
Коли холодна заготовка 9ХС потрапляє в піч або інше нагрівальне обладнання, її температура починає поступово підвищуватися.
При цьому зовнішня поверхня нагрівається швидше, ніж внутрішні шари. Чим більша товщина заготовки, тим важливішою стає рівномірність прогрівання.
Для ножового клинка це особливо актуально через складну геометрію: обух, спуски, п'ята, вістря та інші ділянки можуть нагріватися з різною швидкістю.
Вихідна структура починає змінюватися
До початку аустенітизації 9ХС перебуває у вихідному структурному стані, який може містити перлітну основу та карбідну складову.
Під час підвищення температури ця структура поступово переходить до аустенітної області. Відбувається перебудова кристалічної решітки заліза та перерозподіл вуглецю.
Саме тому температура нагрівання має принципове значення: недостатній нагрів не дозволить отримати необхідний аустенітний стан, а надмірний може спричинити небажані зміни структури.
Формування аустеніту
Після досягнення відповідної температури феритно-карбідна вихідна структура переходить у аустеніт.
У ньому вуглець може перебувати у твердому розчині. Частина легуючих елементів також переходить у розчин, тоді як частина карбідної складової може залишатися нерозчиненою.
Саме це співвідношення має велике значення для подальшого гартування.
Навіщо потрібне розчинення частини карбідів
Якщо під час аустенітизації в аустеніті розчиниться недостатня кількість вуглецю, після гартування може бути недостатньо вуглецю для отримання необхідного рівня твердості мартенситної матриці.
Але повне розчинення всієї карбідної складової також не є метою.
Частина нерозчинених карбідів може бути корисною для контролю зерна та забезпечення певного комплексу властивостей.
Тому термообробка — це пошук контрольованого структурного балансу, а не максимального розчинення всього, що можна розчинити.
Температура має бути контрольованою
Для 9ХС нормативні режими термічної обробки передбачають нагрівання до температури гартування в певному діапазоні. ГОСТ 5950-2000 для сталі 9ХС наводить температуру гартування близько 860 °C з подальшим охолодженням в оливі.
Це нормативний орієнтир для сталі за умов, визначених стандартом, а не універсальна команда для будь-якого ножа, печі чи технології.
Реальний процес повинен враховувати розмір заготовки, точність вимірювання температури, швидкість нагрівання та конкретне обладнання.
Що станеться при недостатньому нагріванні
Якщо температура або витримка недостатні для формування необхідного аустенітного стану, частина вихідної структури може залишитися нерозчиненою в небажаному співвідношенні.
У результаті після гартування може не сформуватися оптимальна мартенситна структура, а твердість та інші властивості будуть нижчими або нестабільними.
Тому недостатній нагрів також є помилкою термообробки.
Що станеться при перегріванні
Перегрівання небезпечне з іншої причини.
За надмірної температури або занадто тривалої витримки може посилитися розчинення карбідної складової та початися ріст аустенітного зерна.
Для ножового клинка це небажано, оскільки грубіша структура може погіршити комплекс механічних властивостей і збільшити чутливість кромки до пошкоджень.
Тому правило «чим гарячіше, тим краще» для 9ХС є принципово неправильним.
Час витримки також має значення
Навіть правильна температура не вирішує проблему сама по собі.
Після досягнення необхідної температури заготовці потрібен час для вирівнювання температури та завершення необхідних структурних процесів.
Але надмірна витримка також небажана, оскільки вона може сприяти росту зерна та небажаному розчиненню карбідів.
Тому час витримки повинен визначатися не за принципом «чим довше, тим краще», а відповідно до конкретної заготовки та технології.
Нагрівання ножового клинка має свою специфіку
Клинок — це не лабораторний циліндр із рівномірною товщиною.
Його геометрія може містити дуже тонкі ділянки біля ріжучої кромки та значно товстіші області біля обуха. При нагріванні це створює різні теплові умови.
Тому професійна термообробка повинна забезпечувати максимально контрольований та рівномірний прогрів без локального перегріву.
Що відбувається із зерном
Під час аустенітизації починають формуватися аустенітні зерна. За подальшого підвищення температури або надмірної витримки вони можуть збільшуватися.
Саме тому контроль температури має значення не тільки для твердості, а й для майбутньої механічної поведінки клинка.
Нагрівання — підготовка до гартування
До моменту, коли 9ХС готова до охолодження, всередині металу повинна сформуватися контрольована аустенітна структура.
У ній має бути необхідна кількість розчиненого вуглецю та легуючих елементів, а частина карбідної складової повинна залишатися у відповідному стані.
Після цього починається наступний, надзвичайно швидкий етап — гартування.
📌 Редакційна примітка Knife.net.ua
Для 9ХС правильне нагрівання — це баланс між достатньою аустенітизацією та контролем росту зерна. Недогрів може не сформувати необхідний аустенітний стан, а перегрів здатний погіршити структуру.
16. Що відбувається з 9ХС під час гартування
Гартування — це контрольоване охолодження попередньо нагрітої до температури аустенітизації сталі з такою швидкістю, яка дозволяє сформувати необхідну загартовану структуру.
Для 9ХС гартування є одним із ключових етапів термообробки. Саме під час нього аустеніт перетворюється переважно на мартенсит, який забезпечує високу твердість загартованого металу.
Що відбувається в перші моменти після охолодження
Коли гарячу заготовку 9ХС поміщають в охолоджувальне середовище, температура її поверхні починає швидко падати.
Поверхневий шар охолоджується швидше, тоді як внутрішня частина клинка продовжує залишатися гарячою.
Тому гартування — це не одномоментне однакове охолодження всього металу, а складний тепловий процес, який розвивається від поверхні до серцевини.
Чому швидкість охолодження має значення
Якщо аустеніт охолоджується занадто повільно, він може перетворюватися на феритно-карбідні або інші м'якші структурні складові.
Якщо охолодження відбувається з необхідною швидкістю, дифузійні перетворення пригнічуються, і значна частина аустеніту переходить у мартенсит.
Саме тому гартування дозволяє отримати значно вищу твердість, ніж повільне охолодження.
Формування мартенситу
Мартенсит утворюється внаслідок бездифузійного перетворення аустеніту під час охолодження.
Атоми вуглецю не встигають дифузійно вийти зі структури в процесі самого перетворення. У результаті формується пересичений твердий розчин вуглецю в залізі з високою внутрішньою напругою кристалічної решітки.
Саме це є однією з головних причин високої твердості загартованої сталі.
Гартування не перетворює весь аустеніт на мартенсит
Це важливе уточнення.
Після гартування в структурі може залишатися певна кількість залишкового аустеніту.
Його кількість залежить від хімічного складу, температури аустенітизації та фактичного режиму охолодження.
Тому правильна картина після гартування виглядає приблизно так:
мартенсит + нерозчинені карбіди + можливий залишковий аустеніт.
Чому гартування створює внутрішні напруження
Під час охолодження різні частини клинка змінюють температуру та структуру з різною швидкістю.
Крім того, мартенситне перетворення супроводжується зміною об'єму.
Поєднання температурних градієнтів і структурних перетворень створює внутрішні напруження.
Якщо вони надмірні, можуть виникнути деформації або навіть тріщини.
Чому тонкий клинок не можна гартувати бездумно
Іноді здається, що тонкий ножовий клинок автоматично простіше загартувати.
З одного боку, тонкий переріз дійсно легше швидко охолодити по всій товщині. Але водночас тонкі ділянки чутливіші до деформацій, короблення та локальних температурних перепадів.
Тому швидке охолодження не означає автоматично безпечне охолодження.
Чому для 9ХС застосовують оливу
Для сталі 9ХС нормативний режим гартування передбачає охолодження в оливі.
Олива забезпечує значно м'якший характер охолодження порівняно з водою. Це може зменшувати ризик різких температурних градієнтів та пов'язаних із ними деформацій і тріщин.
Однак конкретна поведінка залежить від типу оливи, її температури, об'єму, перемішування та геометрії деталі.
Чому вода не є універсальною заміною оливи
Вода забезпечує дуже інтенсивне охолодження. Для деяких вуглецевих сталей це може бути технологічно виправданим, але для ножового клинка 9ХС такий підхід може суттєво збільшити термічні та структурні напруження.
Ризик короблення або тріщин у тонкій та складній за геометрією деталі є одним із аргументів на користь контрольованішого середовища.
Тому не слід переносити режими гартування з однієї марки сталі на іншу.
Гартування — ще не готовий ніж
Після гартування 9ХС отримує високу твердість, але стан загартованої сталі ще не є кінцевим робочим станом ножа.
Усередині металу присутні високі внутрішні напруження, а мартенсит перебуває в пересиченому стані.
Саме тому після гартування необхідно виконати відпуск.
Чому після гартування потрібен відпуск
Відпуск дозволяє зменшити внутрішні напруження, стабілізувати структуру та сформувати необхідне співвідношення твердості та механічних властивостей.
Без цього загартований клинок може бути надмірно крихким і небезпечним для експлуатації.
Тому правильний технологічний ланцюг виглядає так:
аустенітизація → гартування → відпуск.
Гартування і реальна твердість ножа
Сам факт гартування ще не гарантує конкретного значення HRC.
Кінцева твердість залежить від хімічного складу, аустенітизації, швидкості охолодження, частки мартенситу, залишкового аустеніту та наступного відпуску.
Тому зазначена на сторінці конкретного ножа твердість 57–58 HRC описує готовий виріб, а не автоматичний результат кожного гартування 9ХС.
Що повинен контролювати майстер
- фактичну температуру заготовки;
- рівномірність прогрівання;
- час витримки;
- температуру та стан охолоджувального середовища;
- швидкість перенесення заготовки з печі в середовище гартування;
- положення клинка під час охолодження;
- можливість деформації;
- необхідність негайного відпуску після гартування.
Гартування — момент народження робочої структури
Якщо нагрівання створює необхідний аустенітний стан, то гартування перетворює цей потенціал на загартовану структуру.
Саме тут формується основа високої твердості 9ХС.
Але якість майбутнього ножа залежить від того, наскільки контрольовано цей процес пройшов по всій товщині клинка.
📌 Редакційна примітка Knife.net.ua
Гартування 9ХС — це контрольоване формування мартенситної структури, а не просто різке охолодження гарячого металу. Неправильний режим може дати деформацію, тріщини або небажану структуру навіть за правильного хімічного складу сталі.
17. Відпуск 9ХС
Відпуск — це наступний принципово важливий етап термічної обробки 9ХС після гартування. Якщо під час гартування формується тверда загартована структура, то під час відпуску ця структура переходить у більш стабільний робочий стан.
Для ножової сталі це особливо важливо. Максимальна твердість сама по собі не є метою виготовлення хорошого ножа. Клинок повинен поєднувати твердість із достатньою в'язкістю, стабільністю ріжучої кромки та передбачуваною поведінкою під навантаженням.
Що відбувається з 9ХС після гартування
Після гартування в сталі формується переважно мартенситна загартована структура. Вона забезпечує високу твердість, але водночас містить значні внутрішні напруження. Крім того, частина аустеніту може залишатися незавершено перетвореною у вигляді залишкового аустеніту.
Саме тому загартований клинок не варто розглядати як остаточно сформований робочий матеріал. Його структура ще потребує стабілізації.
Що робить відпуск
- зменшує внутрішні напруження після гартування;
- знижує крихкість свіжозагартованої структури;
- сприяє переходу мартенситу в більш стабільний відпущений стан;
- змінює розподіл вуглецю в структурі;
- сприяє виділенню та перерозподілу карбідної складової;
- дозволяє отримати більш збалансоване співвідношення твердості та в'язкості.
Таким чином, відпуск не є просто операцією «зменшення твердості». Це керована зміна мікроструктури загартованої сталі, завдяки якій матеріал стає придатнішим для реальної експлуатації.
Відпуск і твердість 9ХС
Після відпуску твердість сталі, як правило, відрізняється від максимальної твердості свіжозагартованого стану. Але саме це зниження може бути технологічно необхідним, оскільки надмірна твердість без достатньої стабільності структури може зробити ріжучу кромку більш чутливою до ударних і поперечних навантажень.
Конкретна температура та тривалість відпуску повинні визначатися технологією термообробки, перерізом деталі, необхідною твердістю та обладнанням. Тому універсальну температуру відпуску для будь-якого ножа з 9ХС використовувати некоректно.
Чому це важливо саме для ножа
Ніж працює не лише навантаженням «на твердість». Ріжуча кромка постійно стикається з матеріалом, зазнає локальних напружень і може отримувати мікроудари. Тому для практичного ножа важлива не максимальна цифра HRC сама по собі, а стабільна мікроструктура, яка відповідає його геометрії та призначенню.
Наприклад, у ножа PREDATOR майстра Назарія Бойка, представленого на Knife.net.ua, для конкретного клинка з 9ХС заявлена твердість 57–58 HRC. Це характеристика саме цього готового виробу та результат його конкретної термообробки. Її не слід сприймати як універсальну твердість усіх ножів із 9ХС.
📌 Редакційна примітка Knife.net.ua
Для ножової сталі правильніше говорити не про «максимально можливу твердість», а про оптимальний робочий стан сталі. Гартування створює тверду структуру, а відпуск дозволяє керовано змінити її внутрішній стан і отримати необхідний баланс експлуатаційних властивостей.
Головний принцип
Гартування без правильного відпуску — це ще не готовий ніж. Саме тому термообробку 9ХС потрібно розглядати як послідовний процес, у якому кожна операція впливає на кінцеву мікроструктуру та властивості клинка.
18. Чому термообробка змінює властивості 9ХС
Одна з найважливіших речей, яку повинен розуміти власник ножа, — марка сталі не визначає властивості готового клинка однозначно. Хімічний склад 9ХС задає матеріалу певний потенціал, але цей потенціал реалізується через термічну обробку, геометрію клинка та формування ріжучої кромки.
Саме тому два ножі з написом 9ХС можуть відчуватися по-різному в роботі, мати різну твердість, різну стійкість кромки та по-різному реагувати на навантаження.
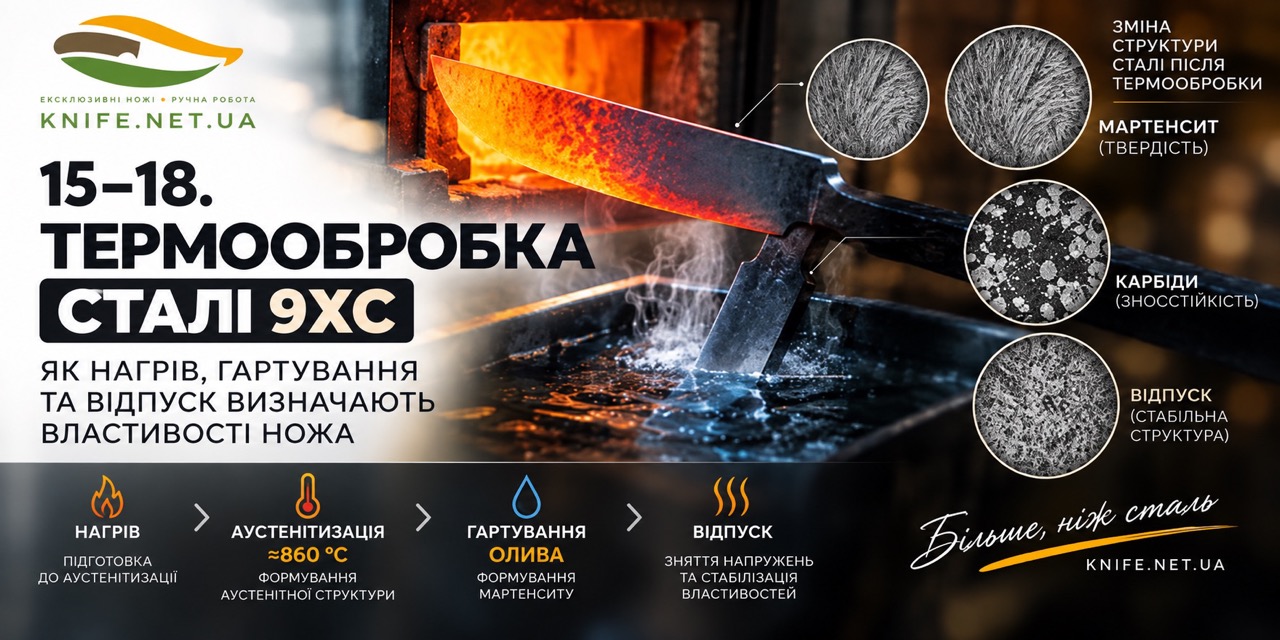
Від хімічного складу до готового клинка
У спрощеному вигляді шлях 9ХС до готового ножа можна представити так:
- Хімічний склад — визначає потенційні властивості матеріалу.
- Початкова структура — залежить від попередньої обробки металу.
- Нагрівання та аустенітизація — змінюють фазовий стан сталі та визначають, яка частина вуглецю й легувальних елементів переходить у аустеніт.
- Гартування — швидке охолодження сприяє формуванню мартенситної загартованої структури.
- Відпуск — зменшує внутрішні напруження та переводить загартовану структуру в більш стабільний робочий стан.
- Механічна обробка та заточка — остаточно визначають геометрію клинка та ріжучої кромки.
Чому одна 9ХС може бути різною
Хімічний склад сталі має нормативні межі, а не одну абсолютно фіксовану цифру. Крім того, на структуру впливають попередня термічна історія металу, швидкість нагрівання, температура аустенітизації, тривалість витримки, швидкість охолодження та наступний режим відпуску.
У результаті одна й та сама марка може мати різний стан структури. Це безпосередньо позначається на твердості, в'язкості, стабільності ріжучої кромки, зносостійкості та поведінці ножа під навантаженням.
Твердість — лише один показник
Для ножа недостатньо сказати: «цей клинок має високий HRC, отже він кращий». Твердість важлива, але вона є лише однією характеристикою системи властивостей.
Підвищення твердості може сприяти кращій стійкості кромки до пластичної деформації та зношування, але одночасно конкретна структура, геометрія кромки та характер навантаження визначатимуть її стійкість до сколів і пошкоджень.
Тому оцінювати ніж потрібно комплексно: сталь + термообробка + геометрія + заточка + призначення.
Термообробка та ріжуча кромка
Особливо чутливо до якості термообробки поводиться тонка ріжуча кромка. Вона працює в зоні дуже малих геометричних розмірів, тому властивості металу безпосередньо впливають на її поведінку.
Якщо структура клинка правильно сформована та стабілізована, сталь може ефективно працювати в межах, для яких створена геометрія ножа. Якщо ж структура або режим термообробки невдалі, навіть хороша за складом сталь не зможе повністю реалізувати свій потенціал.
Термообробка як частина конструкції ножа
Для авторського ножа термообробка фактично є частиною конструкції, хоча її неможливо побачити після завершення виробництва. Власник бачить форму клинка, товщину обуха, спуски та ріжучу кромку, але всередині металу залишається мікроструктура, сформована технологією.
Саме вона визначає, наскільки органічно поєднуються твердість, в'язкість, зносостійкість і стабільність кромки.
📌 Редакційна примітка Knife.net.ua
Марка сталі визначає потенціал. Термообробка реалізує цей потенціал. Саме тому напис «9ХС» на клинку не може сам по собі розповісти всю історію його експлуатаційних властивостей.
Що повинен запам'ятати покупець
- 9ХС — це не готова характеристика ножа, а марка сталі.
- Термообробка формує її робочий структурний стан.
- Гартування та відпуск працюють як єдина технологічна система.
- Однакова марка сталі може мати різні властивості залежно від термообробки.
- Твердість HRC не можна оцінювати окремо від геометрії та призначення ножа.
- Якість готового ножа визначається не лише сталлю, а сукупністю технологічних рішень.
Саме з цього принципу ми й будемо далі розглядати 9ХС — не як абстрактну цифру твердості, а як матеріал із певним балансом властивостей, який проявляється в реальному клинку.
19. В'язкість 9ХС
В'язкість — одна з ключових характеристик ножової сталі, яка показує, наскільки матеріал здатний сприймати навантаження та чинити опір руйнуванню без раптового крихкого пошкодження.
Для ножа ця властивість має особливе значення. Ріжуча кромка працює не в лабораторних умовах, а постійно зустрічається з різними матеріалами, локальними навантаженнями та поперечними зусиллями. Тому висока твердість без достатньої здатності сталі протистояти руйнуванню не є універсальною перевагою.
Що означає в'язкість для ножа
У практичному розумінні в'язкість пов'язана зі здатністю клинка протистояти утворенню та розвитку тріщин під навантаженням. Чим стабільніше матеріал переносить механічний вплив, тим менша ймовірність раптового крихкого руйнування за однакових інших умов.
Важливо не плутати в'язкість із твердістю. Це різні характеристики, які можуть змінюватися в різних напрямках залежно від структури та термообробки.
Чому твердість і в'язкість потрібно розглядати разом
Для ножової сталі завжди існує певний баланс між різними властивостями. Збільшення твердості саме по собі не означає автоматичного покращення всіх інших характеристик.
Особливо це важливо для ріжучої кромки. Дуже тверда, але недостатньо стабільна структура може бути більш чутливою до ударного або поперечного навантаження. З іншого боку, надмірне зниження твердості може впливати на здатність кромки тривалий час зберігати свою геометрію під час різання.
Тому для 9ХС правильне питання звучить не «наскільки вона тверда?», а «який баланс твердості та в'язкості отримано після конкретної термообробки?»
Роль термообробки 9ХС
В'язкість готового клинка значною мірою залежить від того, яку мікроструктуру отримано після гартування та відпуску.
Після гартування формується тверда мартенситна складова, але одночасно виникають внутрішні напруження. Правильно проведений відпуск змінює цей стан, зменшує внутрішні напруження та переводить загартовану структуру в більш стабільний робочий стан.
Таким чином, одна й та сама марка 9ХС може демонструвати різну поведінку залежно від технології термообробки.
В'язкість і геометрія клинка
Властивості сталі не можна відокремлювати від конструкції ножа. Навіть матеріал із добре сформованою структурою може отримувати значні локальні напруження, якщо клинок має дуже тонку кромку або невідповідну конкретному завданню геометрію.
На практичну стійкість ножа впливають:
- твердість і структура сталі;
- якість термообробки;
- товщина клинка;
- геометрія спусків;
- товщина та кут ріжучої кромки;
- характер навантаження;
- матеріал, який ріже ніж;
- наявність ударних або поперечних навантажень.
Чи є 9ХС «крихкою» сталлю?
Називати всю 9ХС просто «крихкою» або «некрихкою» було б неправильним спрощенням. Поведінка сталі визначається не лише її хімічним складом, а й структурним станом.
Особливо важливими є якість термообробки, розмір зерна, стан карбідної складової та отримана після відпуску структура.
Саме тому оцінка конкретного ножа з 9ХС повинна враховувати не тільки назву сталі, а весь комплекс характеристик готового виробу.
📌 Редакційна примітка Knife.net.ua
В'язкість — це не протилежність твердості. Для хорошого ножа важливе їх правильне співвідношення. Саме тому оцінювати 9ХС лише за показником HRC недостатньо.
Що це означає на практиці
Для ножа з 9ХС в'язкість потрібно розглядати як частину загального балансу конструкції. Добре підібрана термообробка, відповідна геометрія та правильне призначення дозволяють використовувати потенціал сталі без вимог, для яких конкретний клинок не створювався.
Отже, в'язкість 9ХС — це властивість, яку потрібно оцінювати разом із твердістю, структурою, геометрією та призначенням ножа.
20. Зносостійкість 9ХС
Зносостійкість — це здатність матеріалу протистояти поступовій втраті робочої поверхні під дією тертя та інших механічних впливів.
Для ножа ця характеристика безпосередньо пов'язана з тим, наскільки довго ріжуча кромка зберігає необхідну форму під час роботи. Але важливо розуміти: зносостійкість сталі та здатність ножа довго залишатися гострим — не абсолютно тотожні поняття.
Від чого залежить зносостійкість 9ХС
На опір зношуванню впливають твердість матриці, кількість і характер карбідної складової, розподіл структурних компонентів, якість термообробки та конкретний механізм зношування.
Для 9ХС особливе значення має її хімічний склад із приблизно 0,85–0,95 % вуглецю, 1,20–1,60 % кремнію, 0,95–1,25 % хрому та іншими легувальними компонентами в межах, установлених нормативом.
Вуглець забезпечує можливість отримання високої твердості після гартування та бере участь у формуванні карбідної складової. Хром також бере участь у формуванні карбідної складової та впливає на структурні перетворення.
Чому тверда сталь краще протистоїть зношуванню
Під час різання ріжуча кромка постійно зазнає механічного контакту. Якщо метал кромки недостатньо твердий, її форма може змінюватися не тільки через абразивне стирання, а й через пластичну деформацію.
Підвищення твердості матриці може зменшувати схильність кромки до такої деформації. Саме тому термообробка має безпосередній вплив на практичну зносостійкість ножа.
Однак твердість — лише один із чинників. Механізм зношування може бути різним, а тому одна й та сама сталь поводитиметься по-різному залежно від матеріалу, який нею ріжуть.
Абразивне зношування
Одним із найважливіших механізмів для ножової кромки є абразивне зношування. Воно виникає тоді, коли тверді частинки або поверхні поступово видаляють матеріал із ріжучої кромки.
У такій ситуації важливими стають твердість матриці та карбідна складова. Але кількість карбідів сама по собі не визначає автоматично «кращу» або «гіршу» сталь.
Важливі також їхній тип, розмір, розподіл і зв'язок із металевою матрицею.
9ХС і утримання ріжучої кромки
У побутовій мові часто говорять, що певна сталь «довго тримає заточку». Насправді за цим висловом можуть стояти різні процеси:
- абразивне зношування самої ріжучої кромки;
- пластична деформація тонкої кромки;
- мікросколи;
- зміна фактичної геометрії кромки;
- поступова втрата гостроти через контакт із матеріалом.
Тому утримання ріжучої кромки — це комплексний результат, а не проста характеристика «зносостійкості сталі».
Вплив термообробки
Якщо 9ХС правильно загартована та відпущена, її структура може забезпечувати хороший баланс твердості та стабільності ріжучої кромки. Якщо ж термообробка виконана неправильно, потенційні переваги хімічного складу можуть бути реалізовані не повністю.
Саме тому порівнювати дві сталі лише за їхніми хімічними формулами недостатньо. Необхідно враховувати фактичний стан матеріалу.
Зносостійкість і заточування
Вища стійкість до зношування має і практичний наслідок: матеріал, який довше чинить опір абразивному впливу, зазвичай потребує більше часу та відповідного абразиву під час відновлення ріжучої кромки.
9ХС у цьому відношенні цікава тим, що поєднує відносно високий вміст вуглецю з легуванням хромом і кремнієм. Вона здатна забезпечувати хорошу робочу твердість без переходу до екстремально карбідонасичених порошкових сталей.
Тому при заточуванні ножа з 9ХС важливо використовувати абразив, здатний ефективно працювати з конкретним станом сталі та її твердістю.
📌 Редакційна примітка Knife.net.ua
Зносостійкість не дорівнює автоматично «довічній гостроті». На те, як довго ніж зберігає робочу кромку, одночасно впливають сталь, її термообробка, геометрія кромки, кут заточки та характер роботи.
9ХС у реальному ножі
Тому правильніше говорити так: 9ХС має потенціал для формування твердої та зносостійкої ріжучої кромки, але фактична поведінка ножа визначається станом сталі та конструкцією конкретного клинка.
Це особливо важливо для авторських ножів, де майстер може свідомо підібрати геометрію, товщину кромки та режим термообробки відповідно до майбутнього призначення виробу.
21. Утримання ріжучої кромки 9ХС
Утримання ріжучої кромки — це здатність ножа зберігати працездатну геометрію та гостроту під час використання. Для власника ножа саме ця характеристика часто є більш зрозумілою, ніж окремі металургійні показники.
Водночас важливо розуміти: вислів «9ХС добре тримає заточку» є лише спрощеним описом. Насправді поведінка кромки визначається одночасною дією марки сталі, термообробки, твердості, геометрії та характеру різання.
Що відбувається з ріжучою кромкою під час роботи
Ріжуча кромка є найтоншою частиною клинка. Саме тому навантаження на ній можуть бути значно вищими, ніж на основній масі металу.
Під час роботи кромка може втрачати свою ефективність кількома шляхами:
- поступово стиратися внаслідок абразивного зношування;
- деформуватися під дією механічного навантаження;
- отримувати мікросколи;
- втрачати оптимальну геометрію;
- покриватися слідами корозії, які також впливають на стан поверхні.
Тому «втрата заточки» не завжди означає, що метал просто стерся. Іноді ріжуча кромка ще містить достатньо матеріалу, але її форма вже не забезпечує початкової гостроти.
Роль твердості 9ХС
Твердість є одним із ключових чинників стабільності ріжучої кромки. Достатньо тверда матриця краще протистоїть пластичній деформації тонкої кромки.
Саме тому правильна термообробка 9ХС має принципове значення. Вона визначає, наскільки тверду та водночас стабільну структуру отримає готовий клинок.
Але твердість не можна розглядати окремо. Надто агресивна геометрія кромки або невідповідний характер використання можуть призвести до пошкодження навіть добре термообробленої сталі.
Геометрія часто не менш важлива за сталь
Два ножі з однакової 9ХС можуть по-різному зберігати гостроту, якщо вони мають різну геометрію.
На поведінку кромки впливають:
- кут заточки;
- товщина за ріжучою кромкою;
- форма та товщина спусків;
- товщина клинка;
- тип заточки;
- симетричність формування кромки.
Тонша геометрія може забезпечувати легше та ефективніше різання, але водночас потребує більш уважного ставлення до навантажень. Масивніша кромка може бути стійкішою до грубого поводження, але створює більший опір під час різання.
Що означає «9ХС довго тримає заточку»
Для коректного опису ножа краще не використовувати це твердження як абсолютну характеристику сталі.
Точніше сказати, що правильно термооброблена 9ХС здатна забезпечувати стабільну ріжучу кромку за умови відповідної геометрії та правильного використання.
Тривалість збереження гостроти залежатиме від того, що саме ріже ніж. Різання деревини, харчових продуктів, картону, шкіри або абразивних матеріалів створює різні навантаження на кромку.
Твердість, знос і деформація
Умовно можна виділити три основні сценарії втрати робочої гостроти:
- Зношування — матеріал поступово видаляється з кромки.
- Деформація — кромка змінює форму без значної втрати металу.
- Сколювання — частина кромки руйнується внаслідок локального перевищення здатності матеріалу протистояти руйнуванню.
Для кожного сценарію потрібен свій баланс властивостей. Саме тому не існує однієї універсальної геометрії або одного універсального рівня твердості, оптимального для всіх ножів.
📌 Редакційна примітка Knife.net.ua
Утримання ріжучої кромки — це властивість не тільки сталі, а всього ножа. На результат одночасно працюють хімічний склад 9ХС, мікроструктура, термообробка, твердість, геометрія кромки та характер експлуатації.
9ХС і практичний ніж
Саме тому оцінювати конкретний ніж із 9ХС потрібно не за рекламною фразою «довго тримає заточку», а за сукупністю характеристик.
Якщо сталь правильно термооброблена, геометрія відповідає призначенню, а користувач не створює для клинка невластивих навантажень, 9ХС може забезпечувати передбачувану та стабільну роботу ріжучої кромки.
Це і є правильний підхід до оцінки ножової сталі: не шукати одну магічну характеристику, а розуміти взаємодію всіх складових.
22. Корозійна стійкість 9ХС
9ХС не є нержавіючою сталлю. Це принципово важливо для правильного розуміння її властивостей та догляду за ножем.
У складі 9ХС міститься приблизно 0,95–1,25 % хрому за нормативним діапазоном марки, але цього недостатньо для віднесення сталі до класу нержавіючих сталей у звичайному ножовому розумінні.
Чому наявність хрому не робить 9ХС нержавіючою
Хром дійсно відіграє важливу роль у корозійній поведінці металів. Але сама присутність хрому в складі ще не означає, що сталь буде нержавіючою.
Для формування стійкої пасивної плівки в умовах, характерних для нержавіючих сталей, необхідна значно вища концентрація хрому. У 9ХС його близько одного відсотка, тому говорити про неї як про нержавіючу сталь некоректно.
Отже, літера «Х» у позначенні 9ХС означає наявність хрому як легувального елемента, але не означає «нержавіюча сталь».
Як може проявлятися корозія 9ХС
За контакту з вологою та агресивним середовищем на поверхні клинка можуть з'являтися:
- поверхневі плями;
- сліди окислення;
- точкова корозія;
- потемніння поверхні;
- корозійні осередки в місцях, де затримується волога.
Швидкість появи таких проявів залежить від умов експлуатації. Важливими є вологість, температура, контакт із солями, кислотами, харчовими продуктами, потом, морською водою та іншими агресивними середовищами.
Чому поверхня ножа має значення
Стан поверхні також впливає на практичну поведінку клинка. Полірована або добре оброблена поверхня може бути простішою в очищенні, тоді як подряпини, мікродефекти та місця накопичення вологи можуть створювати локальні умови для розвитку корозії.
Але навіть якісне фінішне покриття не перетворює 9ХС на нержавіючу сталь. Воно лише змінює умови взаємодії поверхні з навколишнім середовищем.
9ХС у вологому середовищі
Ніж із 9ХС цілком може використовуватися в польових, туристичних, мисливських та інших умовах. Але власник повинен розуміти особливості вуглецевої легованої сталі.
Після контакту з водою або вологою поверхню бажано очистити та висушити. Особливо важливо не залишати клинок надовго мокрим, у солоному середовищі або забрудненим органічними речовинами.
Основні правила догляду
- Не залишати клинок мокрим. Після контакту з водою його потрібно витерти насухо.
- Не зберігати ніж у вологому середовищі. Тривала вологість прискорює корозійні процеси.
- Після контакту із солями промити та висушити клинок.
- Періодично очищати поверхню. Особливо після активної експлуатації.
- За потреби використовувати відповідний захисний засіб. Для тривалого зберігання захисна плівка може зменшити контакт металу з вологою та киснем.
Корозія та ріжуча кромка
Корозійні процеси небажані не лише з естетичної точки зору. Для тонкої ріжучої кромки навіть локальні пошкодження поверхні можуть негативно впливати на якість різання.
Тому догляд за ножем із 9ХС — це частина збереження його робочих властивостей, а не лише питання зовнішнього вигляду.
📌 Редакційна примітка Knife.net.ua
9ХС — легована, але не нержавіюча сталь. Хром у її складі покращує певні металургійні характеристики, але його кількість недостатня для того, щоб поводитися з клинком як із типовою нержавіючою сталлю.
Чого очікувати власнику ножа
Правильне ставлення до 9ХС дуже просте: це сталь, яка може чудово працювати в ножі, але потребує елементарного контролю вологи та своєчасного догляду.
Її схильність до окислення не є недоліком конкретного ножа. Це закономірна особливість класу сталі, яку потрібно враховувати під час вибору та експлуатації.
Саме тому покупцеві важливо знати не тільки те, наскільки добре ніж ріже, а й те, якого догляду потребує матеріал його клинка.
23. Заточуваність 9ХС
Заточуваність — це практична здатність сталі дозволяти сформувати та відновити необхідну геометрію ріжучої кромки за допомогою абразивного інструменту.
Для власника ножа це одна з найважливіших повсякденних характеристик. Навіть сталь із хорошою зносостійкістю рано чи пізно потребує обслуговування, тому важливо не тільки те, як довго ніж працює без заточування, а й те, наскільки передбачувано його можна заточити.
Чому 9ХС можна нормально заточувати
9ХС належить до легованих інструментальних сталей із високим вмістом вуглецю та помірним легуванням. Вона не належить до групи надзвичайно карбідонасичених порошкових сталей, у яких значна кількість дуже твердих карбідів може істотно впливати на вимоги до абразиву.
Тому правильно термооброблений ніж із 9ХС може обслуговуватися звичайними якісними абразивними системами, підібраними відповідно до фактичної твердості сталі.
Що впливає на складність заточування
Заточування конкретного ножа визначається не лише маркою сталі. Важливими є:
- фактична твердість клинка;
- мікроструктура сталі після термообробки;
- тип і якість абразиву;
- зернистість абразиву;
- кут заточки;
- геометрія спусків;
- товщина ріжучої кромки;
- наявність пошкоджень кромки.
Саме тому два ножі з однаковою маркою 9ХС можуть суб'єктивно відчуватися під час заточування по-різному.
Твердість і заточування
Чим вища твердість сталі, тим більше опору чинить матеріал абразивному зняттю. Це не означає, що тверду сталь неможливо заточити. Це означає, що для ефективної роботи потрібно правильно підібрати абразив і техніку.
Для ножа з 9ХС важливо не намагатися компенсувати неправильний абразив надмірним натиском. Надмірне зусилля не робить процес точнішим і може ускладнити контроль кута.
Який принцип заточування правильний
Головне завдання заточування — не просто зробити метал «гострим», а відновити правильну геометрію ріжучої кромки.
Під час заточування необхідно контролювати кут і рівномірно обробляти обидві сторони кромки, якщо ніж має симетричну заточку.
Для сильно затупленого ножа спочатку може знадобитися грубіший абразив для відновлення геометрії. Після формування необхідного профілю використовують дрібніші абразиви для доведення кромки.
Заточування та мікрогеометрія
Ріжуча кромка ножа має дуже малий розмір, тому якість її формування має велике значення. Після основного заточування на кромці можуть залишатися задирки або сліди попереднього абразиву.
Їх контрольоване видалення та правильне доведення дозволяють отримати більш стабільну робочу кромку.
Водночас надмірне полірування не є самоціллю. Для різних матеріалів і завдань оптимальний стан кромки може відрізнятися.
9ХС і абразив
Для заточування ножів із 9ХС можуть використовуватися різні абразивні системи: водні камені, алмазні абразиви, CBN та інші відповідні засоби.
Вибір залежить від твердості конкретного клинка, стану кромки та завдання заточування. Для регулярного підтримання гостроти зазвичай не потрібно щоразу повністю переформовувати кромку грубим абразивом.
Якщо геометрія збережена, достатньо періодичного легкого доведення, а грубіший абразив потрібен тоді, коли кромка суттєво затупилася або пошкоджена.
📌 Редакційна примітка Knife.net.ua
Хороша зносостійкість не повинна перетворюватися на проблему під час обслуговування. 9ХС дозволяє отримувати тверду робочу кромку, яку можна систематично підтримувати відповідним абразивом і правильною технікою заточування.
Типова помилка під час заточування 9ХС
Однією з поширених помилок є спроба заточувати ніж надмірним натиском. Правильніше дозволити абразиву виконувати свою роботу та контролювати стабільність кута.
Інша помилка — без необхідності переходити на дуже грубий абразив. Якщо ніж лише трохи втратив гостроту, агресивне зняття металу скорочує ресурс ріжучої кромки.
Головний практичний висновок
Заточуваність 9ХС потрібно оцінювати не як абсолютну властивість «легко» або «важко», а як зручність формування та відновлення кромки з урахуванням твердості, структури, абразиву та геометрії ножа.
Для власника це означає просте правило: якісно зроблений ніж із 9ХС не потребує складного ставлення — йому потрібні правильний абразив, стабільний кут і регулярне обслуговування.
24. Стійкість тонкої ріжучої кромки 9ХС
Тонка ріжуча кромка дозволяє ножу легше входити в матеріал і зменшує опір різанню. Саме тому хороша ножова геометрія часто прагне зробити кромку достатньо тонкою для ефективного різання.
Але зі зменшенням товщини кромки зростає значення властивостей сталі. Чим менше металу залишається безпосередньо за ріжучою кромкою, тим сильніше на її поведінку впливають твердість, в'язкість, мікроструктура та характер навантаження.
Що означає стійкість тонкої кромки
Під стійкістю тонкої ріжучої кромки ми розуміємо її здатність зберігати робочу форму під час різання без надмірної деформації, сколювання або прискореного зношування.
Це не одна окрема властивість сталі. Це результат взаємодії матеріалу та геометрії.
Чому тонка кромка ріже краще
Тонша кромка легше розділяє матеріал. При однаковій якості заточки вона може створювати менший опір під час різання.
Саме тому кухонні, мисливські, туристичні та інші спеціалізовані ножі можуть мати різну товщину та геометрію ріжучої частини залежно від свого призначення.
Але тонка кромка не є універсальною перевагою. Її переваги реалізуються лише тоді, коли вона відповідає властивостям сталі та характеру роботи.
Що відбувається з надто тонкою кромкою
Якщо геометрія кромки не відповідає навантаженню, можливі різні види пошкоджень.
- Пластична деформація — кромка підгинається або змінює форму.
- Мікросколи — від краю відділяються невеликі частинки металу.
- Локальне руйнування — пошкодження поширюється на більшу ділянку кромки.
- Прискорене зношування — тонка кромка швидше втрачає оптимальну геометрію під певним навантаженням.
Тому поняття «дуже тонка кромка» саме по собі не є синонімом «дуже хороший ніж».
Роль твердості 9ХС
Твердість допомагає кромці протистояти пластичній деформації. Саме тому правильно термооброблена 9ХС може добре працювати з відносно тонкою геометрією.
Але твердість не усуває необхідності враховувати в'язкість. Якщо навантаження створює умови для крихкого руйнування, надмірно тонка кромка може бути вразливою навіть за високої твердості.
Тому правильний підхід — не просто максимально зменшувати кут заточки, а підбирати геометрію відповідно до сталі та призначення ножа.
Вплив в'язкості
В'язкість визначає здатність матеріалу протистояти розвитку руйнування. Для тонкої кромки це особливо важливо, оскільки її поперечний переріз дуже малий.
Якщо кромка зустрічається з твердою частинкою, кісткою, вузлом деревини або іншим локальним перешкодженням, навантаження може бути зосереджене на дуже маленькій ділянці.
У таких умовах поведінка сталі визначається не тільки твердістю, а й структурною стабільністю та здатністю протистояти локальному руйнуванню.
Геометрія повинна відповідати призначенню
Саме тому ножі з 9ХС не повинні мати однакову геометрію лише тому, що виготовлені з однієї марки сталі.
| Тип роботи | Що важливо для кромки |
|---|---|
| Точне різання | Можна використовувати тоншу геометрію за відповідного навантаження |
| Універсальна робота | Потрібен компроміс між легкістю різання та запасом міцності |
| Грубі навантаження | Потрібна більш захищена геометрія кромки |
Тонка кромка та техніка користувача
Навіть правильно спроєктований ніж може бути пошкоджений неправильним використанням. Ножова кромка створена насамперед для різання, а не для ударів, перекручування, підважування або інших навантажень, які виходять за межі її призначення.
Чим тонша кромка, тим важливіше дотримуватися цього принципу.
📌 Редакційна примітка Knife.net.ua
Тонка кромка — це інструмент для ефективного різання, а не універсальний запас міцності. Для 9ХС оптимальна геометрія повинна визначатися призначенням ножа, його термообробкою та характером навантаження.
Баланс, а не максимальна тонкість
Правильно спроєктований ніж не прагне зробити ріжучу кромку максимально тонкою за будь-яких умов. Його завдання — знайти оптимальну геометрію, за якої кромка достатньо легко ріже, але водночас зберігає стабільність під передбаченим навантаженням.
Для 9ХС цей принцип особливо важливий, оскільки потенціал сталі найкраще розкривається тоді, коли геометрія, термообробка та призначення ножа працюють як єдина система.
Отже, стійкість тонкої ріжучої кромки — це не характеристика, яку можна визначити лише за написом 9ХС на клинку. Це результат правильного поєднання структури сталі, твердості, в'язкості, геометрії та умов експлуатації.
25. 9ХС vs 95Х18
9ХС і 95Х18 — дві сталі, які можуть використовуватися для виготовлення ножів, але мають принципово різний хімічний склад і, відповідно, різну поведінку в експлуатації.
Порівнювати їх правильно не за принципом «яка сталь краща», а за конкретними властивостями: твердістю, корозійною стійкістю, поведінкою ріжучої кромки, заточуваністю та вимогами до догляду.
Головна різниця між 9ХС і 95Х18
9ХС — легована інструментальна сталь із характерним підвищеним вмістом кремнію та приблизно 1 % хрому.
95Х18 — високохромиста сталь, у якій вміст хрому значно вищий. Саме ця принципова різниця визначає її здатність формувати пасивну плівку та забезпечувати значно вищу корозійну стійкість порівняно з 9ХС.
| Характеристика | 9ХС | 95Х18 |
|---|---|---|
| Тип сталі | Легована інструментальна | Високохромиста корозійностійка сталь |
| Вуглець | Високий вміст | Високий вміст |
| Хром | Близько 1 % | Близько 18 % |
| Корозійна стійкість | Обмежена; потребує догляду | Значно вища |
| Догляд | Потрібний контроль вологи | Загалом простіший |
9ХС: перевага в контролі ріжучої кромки
Для 9ХС важливими є висока твердість після правильної термообробки, характерна для інструментальної сталі структура та можливість отримання стабільної ріжучої кромки.
Водночас власнику потрібно пам'ятати про схильність сталі до окислення. Після контакту з водою клинок бажано витерти насухо, а при тривалому зберіганні доцільно забезпечити захист поверхні.
95Х18: перевага в корозійній стійкості
Основна практична відмінність 95Х18 — значно більший вміст хрому. Завдяки цьому сталь може формувати захисну пасивну плівку та набагато краще протистояти корозії в звичайних умовах експлуатації.
Це особливо помітно в ситуаціях, де ніж регулярно контактує з вологою, харчовими продуктами або використовується в умовах, де постійно контролювати стан поверхні складніше.
Чи означає це, що 95Х18 автоматично краща?
Ні. Таке формулювання було б неправильним.
Сталі створені з різними технологічними та експлуатаційними акцентами. У 9ХС корозійна стійкість не є головною перевагою, зате вона може забезпечувати потрібний баланс твердості, зносостійкості та заточуваності.
95Х18, своєю чергою, дозволяє поєднати високу твердість із значно кращою стійкістю до корозії, але її конкретні властивості також залежать від термообробки та конструкції ножа.
Що важливіше для покупця
Якщо ніж часто використовується у вологому середовищі, корозійна стійкість 95Х18 може мати велике практичне значення.
Якщо ж власник готовий доглядати за клинком і для нього важливі характеристики, властиві інструментальній 9ХС, вибір може бути іншим.
📌 Редакційна примітка Knife.net.ua
9ХС і 95Х18 — це не «краща» та «гірша» сталь. Це різні матеріали з різною металургійною логікою. 9ХС потребує більш уважного контролю вологи, тоді як 95Х18 робить значно більший акцент на корозійній стійкості.
Короткий висновок
9ХС — вибір для тих, хто розуміє особливості легованої інструментальної сталі та готовий правильно доглядати за нею.
95Х18 — матеріал із принципово іншою корозійною поведінкою завдяки високому вмісту хрому.
У кожному конкретному ножі остаточну оцінку потрібно робити з урахуванням термообробки, геометрії, твердості та призначення виробу.
26. 9ХС vs 65Г
9ХС і 65Г належать до різних груп сталей, хоча обидві можуть зустрічатися у ножовій тематиці. Їхнє порівняння особливо цікаве тим, що воно показує різницю між легованою інструментальною сталлю та вуглецевою конструкційно-пружинною сталлю.
Що таке 65Г
65Г — вуглецева марка сталі з підвищеним вмістом марганцю. Її широко використовують там, де потрібне поєднання міцності, пружності та відповідної здатності працювати після термічної обробки.
На відміну від 9ХС, у 65Г немає такого характерного легування кремнієм і хромом. Саме тому металургійна поведінка цих двох сталей відрізняється.
| Характеристика | 9ХС | 65Г |
|---|---|---|
| Тип | Легована інструментальна сталь | Вуглецева конструкційно-пружинна сталь |
| Основна особливість легування | Si + Cr та інші компоненти в нормативних межах | Підвищений Mn |
| Корозійна стійкість | Низька; потрібен догляд | Низька; потрібен догляд |
| Ріжуча кромка | Може працювати з твердою та стабільною кромкою за відповідної термообробки | Може забезпечувати хорошу ріжучу здатність за правильної термообробки |
| Догляд | Потрібний | Потрібний |
Чому 9ХС цікава саме для ножа
У 9ХС поєднуються високий вміст вуглецю, кремній та приблизно 1 % хрому. Таке легування формує властивості, характерні для інструментальної сталі, та дозволяє отримувати високу твердість після відповідної термообробки.
Для ножового клинка це дає можливість сформувати стабільну ріжучу кромку, яка добре працює за правильно підібраної геометрії.
Особливості 65Г
65Г відома як сталь із хорошими пружними властивостями після відповідної термічної обробки. У ножовій практиці її цінують насамперед як доступний вуглецевий матеріал, який може давати хороші ріжучі властивості за правильної термообробки.
Але, як і 9ХС, 65Г не є нержавіючою сталлю. Власник ножа повинен контролювати вологу та своєчасно очищати й висушувати клинок.
В'язкість і навантаження
Порівнювати в'язкість 9ХС і 65Г лише за назвою марки неправильно. На фактичну поведінку обох сталей сильно впливають термообробка, твердість, структура, розмір зерна та геометрія клинка.
Саме тому в реальному ножі важливіше оцінювати конкретний термічно оброблений матеріал, ніж робити висновок тільки з таблиці хімічного складу.
Різниця в експлуатації
Для користувача головна відмінність полягає не в тому, що одна сталь «ріжуча», а інша «не ріжуча». Обидві можуть бути використані для створення функціонального ножа.
Різниця проявляється у поєднанні:
- твердості після термообробки;
- структури сталі;
- стійкості ріжучої кромки;
- зносостійкості;
- заточуваності;
- корозійної поведінки;
- вимог до конкретної геометрії клинка.
9ХС та 65Г: два різні підходи
9ХС є більш вираженою інструментальною сталлю завдяки характерному легуванню кремнієм і хромом. 65Г — представник іншої групи, де значну роль відіграє марганець та пружинні властивості сталі.
Тому вибір між ними повинен починатися не з питання «яка сталь краща?», а з питання для якого ножа та яких умов роботи потрібен матеріал.
📌 Редакційна примітка Knife.net.ua
65Г не потрібно розглядати як «дешеву заміну» 9ХС. Це інша сталь із іншою металургійною логікою. Обидві можуть бути використані в ножах, але результат залежатиме від термообробки, геометрії та призначення конкретного виробу.
Короткий висновок
9ХС — легована інструментальна сталь із характерним кремнієво-хромовим легуванням.
65Г — вуглецева марка з підвищеним вмістом марганцю, відома насамперед своїми пружинними властивостями.
Для ножа обидві можуть працювати ефективно, якщо технологія виготовлення відповідає властивостям матеріалу. Тому остаточний вибір повинен враховувати не тільки марку сталі, а конкретну конструкцію та передбачене навантаження.
27. 9ХС vs D2
9ХС і D2 — дві леговані інструментальні сталі, які можуть використовуватися для ножів, але їхній хімічний склад і структурна поведінка суттєво відрізняються.
Саме тому це дуже корисне порівняння: воно дозволяє побачити, як збільшення вмісту хрому, вуглецю та карбідоутворювальних елементів змінює властивості ножової сталі.
Що таке D2
D2 — високохромиста інструментальна сталь холодної роботи. Наприклад, BÖHLER K110 відповідає матеріалу 1.2379 / X153CrMoV12 та позначається як AISI D2. Для цього матеріалу виробник наводить середній склад близько 1,55 % C, 11,30 % Cr, 0,75 % Mo і 0,75 % V.
У порівнянні з 9ХС різниця принципова: у D2 приблизно в одинадцять разів більше хрому та значно більше карбідоутворювальних елементів.
Порівняння складу
| Компонент / характеристика | 9ХС | D2 |
|---|---|---|
| Вуглець | 0,85–0,95 % | Близько 1,55 % у наведеному аналогу D2 |
| Хром | 0,95–1,25 % | Близько 11,3 % |
| Молібден | Не є основним легувальним елементом марки | Близько 0,75 % |
| Ванадій | Не є основним елементом марки | Близько 0,75 % |
| Характер карбідної системи | Помірна карбідна складова | Значно вираженіша карбідна складова |
Примітка: для D2 наведено склад конкретного промислового аналога BÖHLER K110; фактичний склад конкретного матеріалу залежить від стандарту та виробника. Для 9ХС наведено нормативний діапазон, який ми використовуємо в цій енциклопедії.
Чому D2 має іншу зносостійкість
Високий вміст вуглецю та хрому, доповнений молібденом і ванадієм, створює значно більш виражену карбідну систему. Саме тверді карбіди відіграють важливу роль у протистоянні абразивному зношуванню.
BÖHLER характеризує K110/D2 як 12-відсоткову лебедуритну хромисту сталь і вказує на її хорошу зносостійкість.
У 9ХС карбідна система значно менш насичена. Тому за порівнянних умов термообробки та експлуатації не варто очікувати від неї тієї самої поведінки щодо абразивного зношування, яку демонструють високохромисті сталі класу D2.
Але D2 — це не просто «більше карбідів»
Карбідна складова має значення не лише за кількістю. Важливі її тип, розмір, форма та розподіл у металевій матриці.
Для ножа це особливо важливо, оскільки груба або несприятливо розподілена карбідна складова може впливати на поведінку тонкої ріжучої кромки. Тому твердження «чим більше карбідів, тим кращий ніж» є таким самим спрощенням, як і «чим твердіша сталь, тим кращий ніж».
Корозійна стійкість
Тут між 9ХС і D2 також існує принципова різниця.
9ХС із приблизно 1 % хрому не є нержавіючою сталлю. D2 має близько 11–12 % хрому та часто характеризується як високохромиста інструментальна сталь. Проте називати D2 повністю «нержавіючою» без застережень також некоректно: її корозійна поведінка залежить від фактичної термообробки, стану поверхні та середовища експлуатації.
Отже, D2 зазвичай забезпечує значно більшу корозійну стійкість, ніж 9ХС, але за інтенсивного контакту з вологою та солями вона також потребує належного догляду.
Заточування 9ХС і D2
Збільшення карбідної складової та твердості може впливати і на процес заточування. D2 зазвичай потребує більш уважного підбору абразиву, особливо коли йдеться про тверду робочу кромку.
9ХС у цьому сенсі має простішу металургійну структуру та не містить такої кількості твердих карбідів ванадію й хрому, як D2.
Це не означає, що D2 «важко заточити», а 9ХС «легко заточити». Правильніше говорити про різний опір сталі абразивній обробці, який також залежить від фактичної твердості та стану клинка.
Що відбувається з ріжучою кромкою
9ХС дозволяє отримувати тверду робочу кромку за відповідної термообробки, але її поведінка значною мірою визначається матрицею та відносно помірною карбідною складовою.
D2 завдяки значно більшій карбідній складовій має потенціал для високої стійкості до абразивного зношування. Водночас тонка кромка потребує грамотної геометрії та термообробки.
| Питання | 9ХС | D2 |
|---|---|---|
| Корозійна стійкість | Низька | Значно вища, але не абсолютна |
| Абразивна зносостійкість | Хороший потенціал | Виражена перевага завдяки карбідній системі |
| Заточування | Порівняно прямолінійне | Вимагає відповідного абразиву та техніки |
| Догляд | Потрібен | Потрібен, незважаючи на вищий Cr |
| Характер сталі | Легована інструментальна | Високохромиста лебуритна інструментальна |
📌 Редакційна примітка Knife.net.ua
Головна відмінність 9ХС і D2 — не просто твердість. D2 має значно більше хрому, вуглецю та карбідоутворювальних елементів, тому формує іншу карбідну систему та іншу поведінку щодо зношування. 9ХС є менш легованою та технологічно простішою за складом сталлю.
Що повинен розуміти покупець
Якщо покупцеві потрібна сталь із підвищеною корозійною стійкістю та високим потенціалом абразивної зносостійкості, D2 представляє інший клас властивостей порівняно з 9ХС.
Якщо ж покупець обирає авторський ніж із 9ХС, він отримує традиційну леговану інструментальну сталь, яка при грамотній термообробці може забезпечувати високу твердість, стабільну кромку та передбачувану заточуваність.
Отже, 9ХС і D2 — це не однакова сталь на різному рівні якості, а два різних підходи до формування ножового матеріалу.
28. 9ХС vs CPM S35VN
9ХС і CPM S35VN демонструють ще контрастніший приклад. Перша є традиційною легованою інструментальною сталлю, друга — мартенситною нержавіючою сталлю, виготовленою за технологією порошкової металургії CPM.
Тому це порівняння дозволяє побачити, що сучасна ножова сталь відрізняється від традиційної не тільки хімічним складом, а й технологією отримання та організацією карбідної структури.
Хімічний склад CPM S35VN
Для CPM S35VN наводиться типовий склад приблизно 1,40 % C, 14 % Cr, 2 % Mo, 3 % V і 0,50 % Nb. Виробничі дані також описують її як мартенситну нержавіючу сталь.
Порівняно з 9ХС різниця дуже велика: S35VN має значно більше хрому, а також спеціально введені молібден, ванадій і ніобій.
| Компонент | 9ХС | CPM S35VN |
|---|---|---|
| C | 0,85–0,95 % | Близько 1,40 % |
| Cr | 0,95–1,25 % | Близько 14 % |
| Mo | Не є характерним основним легувальним елементом | Близько 2 % |
| V | Не є характерним основним легувальним елементом | Близько 3 % |
| Nb | Не є характерним елементом марки | Близько 0,50 % |
Що дає порошкова металургія
Ключова особливість CPM S35VN полягає не тільки у складі. Порошкова технологія дозволяє отримувати більш однорідну структуру матеріалу з дрібнішою та рівномірнішою карбідною складовою порівняно з традиційними способами виробництва сталі.
У технічному описі CPM S35VN зазначено, що її хімічний склад сформований таким чином, щоб утворювалися карбіди ніобію поряд із карбідами ванадію та хрому.
Саме тому не можна порівнювати S35VN і 9ХС тільки за відсотками елементів. Спосіб виробництва змінює те, як ці елементи організовані в мікроструктурі.
Корозійна стійкість
CPM S35VN має близько 14 % хрому та належить до мартенситних нержавіючих сталей.
9ХС, навпаки, має близько 1 % хрому та не є нержавіючою. Тому за корозійною поведінкою це принципово різні матеріали.
Для користувача це означає, що ніж із S35VN загалом потребує значно меншої уваги до вологи та поверхневої корозії, хоча слово «нержавіюча» не означає абсолютної невразливості в будь-якому середовищі.
Карбіди та утримання ріжучої кромки
CPM S35VN спеціально розроблялася з урахуванням балансу зносостійкості та в'язкості. Технічний опис Crucible зазначає, що введення ніобію змінює карбідну систему, а карбіди ванадію та ніобію мають високу твердість і сприяють опору зношуванню.
У результаті S35VN може забезпечувати високу стійкість ріжучої кромки, одночасно зберігаючи кращу стійкість до сколювання порівняно з попередньою CPM S30V, за даними виробничої документації.
Для 9ХС механізм інший: її властивості формуються менш насиченою карбідною системою та традиційною інструментальною матрицею.
В'язкість
Не слід робити висновок, що порошкова сталь автоматично є «невразливою». Навіть добре збалансована CPM S35VN має робочі межі, а фактична поведінка залежить від термообробки та геометрії.
Але технологія CPM дозволяє отримувати одноріднішу мікроструктуру, а сама S35VN була спроєктована з акцентом на підвищення в'язкості та опору сколюванню кромки.
У 9ХС результат значною мірою залежить від якості традиційної термообробки, контролю зерна та стану карбідної складової.
Заточування 9ХС і CPM S35VN
CPM S35VN не належить до абсолютно «незаточуваних» сталей. Виробничі дані прямо наводять характеристики її шліфування та зазначають, що для CPM-сталей застосовують відповідне абразивне обладнання, зокрема абразиви на основі оксиду алюмінію спеціального типу або CBN.
Для власника ножа це означає, що S35VN потребує правильного абразиву, але регулярне обслуговування цілком реальне.
9ХС зазвичай не створює такого рівня карбідного навантаження на абразивну систему, тому її заточування може бути простішим за умови правильної твердості та геометрії.
Порівняння властивостей
| Характеристика | 9ХС | CPM S35VN |
|---|---|---|
| Корозійна стійкість | Низька | Висока |
| Технологія виробництва | Традиційна металургія | Порошкова CPM |
| Карбідна система | Помірна | Високотверді карбіди Cr, V та Nb |
| Зносостійкість | Хороший потенціал | Висока, зумовлена карбідною системою |
| Заточування | Порівняно просте за правильного абразиву | Потребує якісного абразиву та правильної техніки |
| Технологічна однорідність | Залежить від традиційного виробництва та термообробки | Одна з ключових переваг порошкової технології |
📌 Редакційна примітка Knife.net.ua
CPM S35VN не є просто «покращеною 9ХС». Це інший клас матеріалу, створений іншою технологією та з іншою системою легування. 9ХС цікава своєю традиційною інструментальною природою, а S35VN — поєднанням нержавіючості, порошкової структури та спеціально сформованої карбідної системи.
Що повинен розуміти покупець
Якщо покупцеві потрібен ніж, який має високу корозійну стійкість і сучасну порошкову мікроструктуру, CPM S35VN представляє принципово інший набір властивостей.
Якщо ж йому подобається традиційна інструментальна сталь із передбачуваною заточуваністю та він готовий приділяти увагу догляду за клинком, 9ХС залишається цілком функціональним матеріалом.
Тому порівняння цих сталей потрібно будувати не навколо питання «хто переміг?», а навколо питання «які властивості потрібні саме цьому ножу?»
Саме такий підхід дозволяє об'єктивно оцінювати сучасні порошкові сталі поруч із традиційними інструментальними марками.
29. 9ХС vs M390
9ХС і M390 представляють два дуже різні підходи до створення ножової сталі. 9ХС — традиційна легована інструментальна сталь із приблизно 1 % хрому та підвищеним вмістом кремнію. M390 — порошкова нержавіюча інструментальна сталь із дуже високим легуванням хромом, ванадієм, молібденом і вольфрамом.
Тому це порівняння важливе не для визначення «кращої» сталі, а для розуміння того, як хімічний склад і технологія виробництва змінюють властивості готового ножового матеріалу.
Що таке M390
M390 — порошкова мартенситна інструментальна нержавіюча сталь Böhler, розроблена для поєднання високої зносостійкості, корозійної стійкості та здатності формувати тверду робочу кромку.
За даними Böhler, типовий склад M390 містить приблизно 1,90 % C, 20,0 % Cr, 4,0 % V, 1,0 % Mo та 0,6 % W. Виробник також зазначає її високу зносостійкість і корозійну стійкість.
Порівняння хімічного складу
| Компонент | 9ХС | M390 |
|---|---|---|
| C | 0,85–0,95 % | ≈ 1,90 % |
| Cr | 0,95–1,25 % | ≈ 20 % |
| V | Не є основним легувальним елементом | ≈ 4 % |
| Mo | Не є характерним основним легувальним елементом | ≈ 1 % |
| W | Не є характерним елементом марки | ≈ 0,6 % |
Різниця очевидна: M390 містить у рази більше хрому та значно більше вуглецю, а також спеціально легована ванадієм, молібденом і вольфрамом.
Чому M390 має значно вищу корозійну стійкість
У 9ХС приблизно 1 % хрому недостатньо для того, щоб віднести її до нержавіючих сталей. У M390 хрому близько 20 %, тому після правильної термообробки та за відповідного стану поверхні вона здатна формувати захисну пасивну плівку.
Саме тому вимоги до догляду за ножем із M390 і ножем із 9ХС істотно відрізняються.
Для 9ХС необхідно уважніше контролювати вологу та своєчасно висушувати клинок. M390 значно краще переносить звичайні вологі умови експлуатації, хоча слово «нержавіюча» не означає абсолютну невразливість до будь-якого агресивного середовища.
Карбідна система M390
Високий вміст вуглецю, хрому та ванадію формує значну карбідну складову. Особливе значення мають тверді ванадієві карбіди, які сприяють високій стійкості до абразивного зношування.
Це принципово відрізняється від 9ХС, де карбідна система набагато менш насичена.
Порошкова технологія додатково дозволяє отримувати більш однорідний розподіл структурних компонентів, ніж традиційне виробництво висококарбідних сталей.
Утримання ріжучої кромки
Висока карбідна складова M390 створює потенціал для тривалого опору абразивному зношуванню ріжучої кромки. Це особливо помітно під час роботи з матеріалами, які активно зношують сталь.
У 9ХС механізм утримання кромки більше залежить від твердості матриці, термообробки та геометрії, а не від великої кількості твердих ванадієвих карбідів.
Тому однакове поняття «добре тримає заточку» має різну металургійну основу в цих двох сталях.
Заточування
Висока карбідна складова M390 має важливий практичний наслідок: для ефективного заточування потрібен якісний абразив, здатний працювати з дуже твердими карбідами.
Алмазні та CBN-абразиви є доречними інструментами для роботи з такими сталями. 9ХС, зазвичай, не створює такого карбідного навантаження на абразив, тому її обслуговування може бути простішим.
Але це не означає, що M390 «неможливо заточити». Її просто потрібно заточувати з урахуванням властивостей конкретного матеріалу.
Твердість і термообробка
Обидві сталі потребують правильної термообробки. Високий потенціал M390 не реалізується автоматично лише тому, що в її складі багато легувальних елементів.
Так само 9ХС може показувати дуже різні результати залежно від якості аустенітизації, гартування та відпуску.
Отже, в обох випадках діє загальний принцип Knife.net.ua:
Марка сталі визначає потенціал, а термообробка та геометрія визначають те, як цей потенціал проявиться в готовому ножі.
📌 Редакційна примітка Knife.net.ua
9ХС і M390 належать до принципово різних технологічних рівнів легування. M390 має значно більше хрому та карбідоутворювальних елементів і виготовляється порошковою технологією. 9ХС — традиційна інструментальна сталь із помірним легуванням.
Порівняння для власника ножа
| Питання | 9ХС | M390 |
|---|---|---|
| Корозійна стійкість | Низька | Висока |
| Карбідна складова | Помірна | Висока |
| Абразивна зносостійкість | Хороша за відповідної термообробки | Дуже висока |
| Заточування | Порівняно просте | Потребує відповідного абразиву |
| Вимоги до догляду | Вищі через схильність до корозії | Нижчі у звичайних умовах |
Короткий висновок
9ХС і M390 не варто сприймати як взаємозамінні матеріали. 9ХС — традиційна інструментальна сталь із відносно простим складом і зрозумілою технологією обслуговування. M390 — високолегована порошкова нержавіюча сталь, орієнтована на поєднання високої корозійної та абразивної стійкості.
Для покупця ключове питання полягає не в тому, яка з них «краща взагалі», а в тому, який набір властивостей відповідає його ножу та умовам експлуатації.
30. 9ХС vs Elmax
9ХС і Elmax також належать до різних поколінь ножових сталей. 9ХС — традиційна легована інструментальна сталь, тоді як Elmax — порошкова мартенситна нержавіюча сталь, розроблена Böhler-Uddeholm для поєднання зносостійкості, корозійної стійкості та стабільності властивостей.
Це порівняння важливе тим, що Elmax не просто збільшує кількість хрому в традиційній сталі. Вона використовує іншу систему легування та порошкову технологію виробництва.
Хімічний склад Elmax
За даними Böhler-Uddeholm, Elmax містить приблизно 1,70 % C, 18 % Cr, 1 % Mo та 3 % V. Виробник відносить її до порошкових нержавіючих інструментальних сталей.
Порівняно з 9ХС різниця знову дуже велика: у Elmax значно більше вуглецю та хрому, а також присутні молібден і ванадій у кількостях, які формують зовсім іншу карбідну систему.
| Компонент | 9ХС | Elmax |
|---|---|---|
| C | 0,85–0,95 % | ≈ 1,70 % |
| Cr | 0,95–1,25 % | ≈ 18 % |
| Mo | Не є основним елементом марки | ≈ 1 % |
| V | Не є основним елементом марки | ≈ 3 % |
Корозійна стійкість
Це одна з найбільш помітних відмінностей між двома матеріалами.
9ХС із приблизно 1 % хрому не є нержавіючою сталлю. Elmax із приблизно 18 % хрому належить до мартенситних нержавіючих сталей.
У звичайному користуванні Elmax тому значно краще протистоїть волозі та окисленню поверхні. Для 9ХС, навпаки, важливі регулярне сушіння та контроль контакту з вологою.
Проте навіть нержавіюча сталь не є абсолютно невразливою. Сильні хлоридні, кислотні або інші агресивні середовища можуть впливати і на високохромисті сталі.
Зносостійкість Elmax
Поєднання високого вмісту вуглецю, хрому та ванадію формує значну карбідну складову. Це забезпечує Elmax високий потенціал опору абразивному зношуванню.
У 9ХС карбідна система значно простіша. Тому її робоча кромка значною мірою спирається на твердість матриці та правильно сформовану геометрію.
Це одна з головних причин, чому сучасні порошкові сталі можуть довше зберігати робочу кромку під абразивним навантаженням.
Порошкова технологія Elmax
Технологія порошкової металургії дозволяє отримувати дрібніший та більш рівномірний розподіл карбідної складової.
Для ножової сталі це має велике значення. Великі нерівномірно розподілені карбіди можуть негативно впливати на локальну стабільність дуже тонкої кромки. Порошкова технологія дозволяє краще контролювати цю структуру.
Саме тому Elmax не можна описувати лише фразою «18 % хрому». Її властивості є результатом хімічного складу + порошкової технології + правильної термообробки.
В'язкість і стабільність кромки
Висока карбідна складова підвищує опір абразивному зношуванню, але для ножа важливо також, як ця карбідна система організована.
Elmax була створена з урахуванням необхідності поєднати високу зносостійкість із достатньою в'язкістю для інструментального застосування. Але, як і для будь-якої іншої сталі, фактична поведінка ножа залежить від термообробки та геометрії.
9ХС не має такого високого рівня легування, тому її структура інша. При правильній термообробці вона може забезпечувати стабільну ріжучу кромку, але механізм її роботи відрізняється від Elmax.
Заточування
Elmax завдяки значній кількості твердих карбідів потребує більш відповідального ставлення до вибору абразиву. Для ефективного заточування сучасних високолегованих порошкових сталей особливо корисними є алмазні та CBN-абразиви.
9ХС зазвичай простіша в обробці абразивом, оскільки її карбідна система менш насичена.
Це створює цікавий практичний компроміс: сталь, яка довше протистоїть абразивному зношуванню під час роботи, сама може вимагати більш ефективного абразиву під час заточування.
Порівняння для власника ножа
| Характеристика | 9ХС | Elmax |
|---|---|---|
| Корозійна стійкість | Низька | Висока |
| Технологія | Традиційна | Порошкова |
| Хром | ≈ 1 % | ≈ 18 % |
| Карбідна складова | Помірна | Висока |
| Абразивна зносостійкість | Хороша за відповідної термообробки | Висока |
| Заточування | Порівняно просте | Потребує якісного абразиву |
| Догляд | Потрібен постійний контроль вологи | Простіший у звичайних умовах |
📌 Редакційна примітка Knife.net.ua
Elmax і 9ХС — це різні концепції ножової сталі. Elmax використовує високе хромове та карбідне легування разом із порошковою технологією. 9ХС спирається на традиційну інструментальну металургію, помірне легування та правильно сформовану термообробкою структуру.
Що це означає на практиці
Elmax особливо цікава для ножів, від яких очікують поєднання високої зносостійкості та корозійної стійкості. Вона дозволяє довше працювати без інтенсивного обслуговування поверхні та добре підходить для сучасних ножових конструкцій.
9ХС, своєю чергою, потребує більш уважного догляду за поверхнею, але залишається технологічно зрозумілою інструментальною сталлю, яка за правильної термообробки здатна забезпечувати хорошу робочу кромку.
Тому порівняння цих сталей показує не просту зміну «старе → нове», а різні технологічні рішення для різних наборів експлуатаційних властивостей.
Короткий висновок
9ХС — традиційна легована інструментальна сталь із невисокою корозійною стійкістю та помірною карбідною складовою.
Elmax — високолегована порошкова нержавіюча сталь із високою корозійною та абразивною стійкістю.
Для власника ножа різниця буде помітна насамперед у догляді, тривалості роботи кромки та вимогах до заточування.
31. Для яких ножів підходить 9ХС
9ХС може використовуватися для різних типів ножів, але її властивості найкраще розкриваються тоді, коли конструкція, геометрія та термообробка відповідають природі цієї інструментальної сталі.
9ХС не є універсальним матеріалом у сенсі «одна сталь для будь-якого ножа». Вона має власний набір характеристик: високу здатність до загартування, хорошу твердість після відповідної термообробки, придатність до формування стабільної ріжучої кромки та водночас невисоку корозійну стійкість.
Які властивості 9ХС потрібно враховувати
Перед вибором ножа з 9ХС варто оцінити одразу кілька характеристик:
- твердість конкретного клинка;
- якість термообробки;
- геометрію клинка;
- товщину та кут ріжучої кромки;
- зносостійкість;
- в'язкість;
- заточуваність;
- корозійну стійкість;
- передбачуване навантаження.
Тільки сукупність цих параметрів дозволяє зрозуміти, наскільки конкретний ніж із 9ХС відповідає своїй задачі.
Фіксовані ножі
9ХС добре вписується в концепцію фіксованого ножа, де конструкція клинка не має рухомого механізму, а геометрію можна безпосередньо підбирати під конкретне призначення.
Для мисливських, туристичних, польових, господарських та інших фіксованих ножів майстер може підібрати товщину клинка, спуски та геометрію кромки відповідно до передбачених навантажень.
При цьому необхідно пам'ятати про корозійну поведінку 9ХС. Для ножів, які регулярно контактують із вологою, потрібен відповідний догляд.
Мисливські ножі
У мисливському ножі важливі контрольована ріжуча здатність, стабільність кромки та можливість швидко відновити гостроту в польових умовах.
9ХС може бути доречною для такої конструкції, якщо геометрія відповідає роботі ножа, а власник готовий контролювати стан поверхні клинка після контакту з вологою або органічними матеріалами.
Туристичні та польові ножі
Для туристичного ножа важливий баланс між ріжучою здатністю та запасом міцності. Надто тонка кромка не завжди буде доречною для універсального польового інструмента.
Саме тут важливою стає можливість конструктивно адаптувати 9ХС: товщину клинка та геометрію ріжучої частини можна підібрати відповідно до реального характеру роботи.
Господарські та робочі ножі
9ХС також може використовуватися у ножах, призначених для регулярного різання матеріалів, де потрібна тверда та стабільна кромка, але абсолютна корозійна стійкість не є головною вимогою.
У таких умовах перевагою може бути можливість підтримувати робочу гостроту за допомогою звичайної якісної системи заточування.
Авторські ножі
Для авторського ножа 9ХС цікава ще й тим, що дозволяє майстру поєднувати традиційний матеріал із сучасною геометрією та індивідуальною термообробкою.
У цьому випадку покупцеві особливо важливо оцінювати не тільки напис «9ХС», а й інформацію про конкретний виріб: твердість, товщину клинка, геометрію, призначення та рекомендації щодо догляду.
Коли 9ХС потребує особливої уваги
Вибираючи ніж із 9ХС, потрібно особливо уважно ставитися до умов, у яких клинок буде працювати.
Якщо ніж постійно використовується у вологому або солоному середовищі та при цьому власник не хоче регулярно доглядати за поверхнею, властивість 9ХС до окислення може стати практичним обмеженням.
Так само 9ХС не слід розглядати як матеріал для будь-яких ударних або підважувальних операцій. Ножова кромка призначена насамперед для різання, а конкретна конструкція має свої межі навантаження.
📌 Редакційна примітка Knife.net.ua
9ХС найкраще оцінювати не за принципом «для якого ножа вона взагалі підходить», а за принципом «чи відповідають властивості конкретного клинка його призначенню». Такий підхід дозволяє правильно оцінювати як традиційні, так і сучасні ножові сталі.
Підсумок
9ХС може використовуватися у фіксованих, мисливських, туристичних, господарських та авторських ножах, якщо їхня конструкція та термообробка відповідають властивостям сталі.
Її сильними сторонами є здатність формувати тверду робочу структуру, хороша ріжуча здатність та відносно зрозуміле обслуговування. Основним практичним обмеженням залишається невисока корозійна стійкість.
Тому 9ХС — це матеріал для ножа, який потрібно правильно спроєктувати, правильно термообробити та правильно експлуатувати.
32. 9ХС для складаних ножів
9ХС може використовуватися для складаних ножів, але тут до властивостей сталі додаються вимоги самої складної конструкції.
На відміну від фіксованого ножа, складаний ніж має рухомі та контактні елементи: клинок, осьовий вузол, замок, шайби або підшипникові елементи, а також поверхні, які можуть накопичувати вологу та забруднення.
Чому складаний ніж висуває додаткові вимоги
У складаному ножі важливо не тільки те, як працює ріжуча кромка. Необхідно також враховувати:
- стабільність геометрії клинка;
- корозійну стійкість поверхні;
- точність механічної обробки;
- надійність замка;
- стан осьового вузла;
- здатність механізму працювати без накопичення забруднень;
- можливість регулярного очищення та обслуговування.
Тому сама по собі хороша ріжуча здатність 9ХС не вирішує всіх питань конструкції складаного ножа.
Ріжуча кромка складаного ножа
Для EDC-ножа, який постійно знаходиться під рукою, часто важливими є тонка геометрія та хороша здатність до контрольованого різання.
9ХС може працювати в такій конструкції, якщо твердість і геометрія кромки підібрані відповідно до завдань ножа.
Особливо важливо не переносити на складаний ніж вимоги, характерні для важкого фіксованого інструмента. Складаний ніж зазвичай створюється передусім для контрольованого різання, а не для ударних навантажень.
Корозія в складаній конструкції
Для 9ХС питання корозії в складаному ножі може бути навіть важливішим, ніж у фіксованому.
У складеному стані частина поверхонь клинка знаходиться всередині руків'я. Там можуть накопичуватися волога, пил, органічні залишки та інші забруднення.
Якщо клинок виготовлений із 9ХС, його не варто залишати надовго вологим або забрудненим. Регулярне очищення та висушування мають бути частиною обслуговування.
Осьовий вузол і поверхня клинка
Точність механічної обробки має велике значення для складаного ножа. Поверхні біля осьового отвору, замка та інших функціональних зон повинні відповідати конструкції конкретного ножа.
При цьому важливо розрізняти властивості сталі клинка та властивості деталей механізму. Не всі компоненти складаного ножа виготовляються з тієї самої сталі, що й клинок.
9ХС і EDC
Для повсякденного складаного ножа 9ХС може бути практичною, якщо власник розуміє її особливості.
Її тверда ріжуча кромка може добре працювати під час звичайного різання картону, мотузки, шкіри, харчових продуктів та інших матеріалів, якщо конкретна геометрія ножа відповідає завданню.
Однак після роботи з вологою або агресивними матеріалами клинок потрібно очистити та висушити.
Перевага складаної конструкції — компактність, а не універсальна міцність
Складаний ніж зручний тим, що його можна компактно носити та швидко використовувати. Але наявність замка та рухомого механізму не робить його універсальним інструментом для будь-яких навантажень.
Тому навіть дуже добре термооброблена 9ХС не повинна сприйматися як дозвіл на підважування, удари або перекручування клинка.
Що важливо перевірити покупцеві
Якщо покупець розглядає складаний ніж із 9ХС, варто звернути увагу на такі характеристики:
- Твердість клинка — бажано знати заявлене значення HRC.
- Геометрію кромки — вона повинна відповідати призначенню.
- Стан поверхні — особливо якщо ніж буде використовуватися у вологих умовах.
- Конструкцію замка — вона визначає безпеку та функціональність механізму.
- Осьовий вузол — важлива якість його складання та обслуговування.
- Рекомендації майстра — особливо щодо догляду та заточування.
📌 Редакційна примітка Knife.net.ua
9ХС у складаному ножі цілком можлива, але вимагає грамотної конструкції та дисципліни догляду. Для такого ножа важлива не тільки ріжуча здатність сталі, а й чистота механізму, контроль вологи та відповідність геометрії реальному призначенню.
9ХС як матеріал для EDC
Якщо складаний ніж із 9ХС правильно спроєктований, термооброблений і використовується за призначенням, він може бути повноцінним повсякденним інструментом.
Його особливість полягає в тому, що власник отримує традиційну інструментальну сталь із хорошою здатністю формувати робочу кромку, але повинен пам'ятати про її невисоку корозійну стійкість.
Отже, 9ХС у складаному ножі — цілком логічне технологічне рішення за умови, що конструкція ножа та культура його експлуатації відповідають властивостям матеріалу.
33. 9ХС для фіксованих ножів
Фіксований ніж дає змогу повніше використати ті властивості, за які цінують сталь 9ХС: достатню твердість після правильної термообробки, добру здатність утримувати робочу ріжучу кромку та відносно просте відновлення заточення. Водночас результат залежить не тільки від марки сталі. Товщина клинка, його геометрія, товщина ріжучої кромки, кут заточення та якість термообробки можуть змінити практичну поведінку ножа дуже суттєво.
Саме тому 9ХС у фіксованому ножі потрібно оцінювати як частину цілісної конструкції, а не як окремий матеріал.
Чому 9ХС застосовують у фіксованих ножах
Фіксована конструкція не має шарніра, замка, підшипників або інших рухомих вузлів, тому основна увага зосереджується на клинку, його геометрії, руків'ї та умовах експлуатації. Для такого ножа 9ХС може бути практичним вибором, якщо майстер правильно підібрав термообробку під призначення виробу.
- Твердість: після правильної термообробки 9ХС може забезпечувати тверду робочу ріжучу кромку.
- Зносостійкість: карбідна складова та тверда матриця сприяють збереженню робочих властивостей кромки.
- Заточуваність: у порівнянні з багатьма високохромистими та порошковими ножовими сталями відновлення ріжучої кромки може бути відносно простим.
- Механічна поведінка: правильно підібрана товщина та геометрія дають змогу створити робочий ніж без необхідності робити клинок надмірно товстим.
- Технологічність: 9ХС є відомою інструментальною сталлю з давно сформованою практикою термічної обробки.
Геометрія фіксованого ножа важливіша за сам напис «9ХС»
Один і той самий матеріал може поводитися по-різному в ножах із різною геометрією. Товстий клинок із масивною ріжучою кромкою матиме іншу поведінку, ніж тонкий клинок із дуже тонким зведенням.
Для фіксованого ножа особливо важливо співвідношення між товщиною клинка, зведенням, товщиною ріжучої кромки та кутом заточення. Чим тонша кромка, тим меншим може бути опір матеріалу під час різання, але водночас зростають вимоги до правильності термообробки та відповідності геометрії майбутнім навантаженням.
Тому твердження «9ХС — тверда сталь» саме по собі нічого не говорить про те, наскільки добре конкретний ніж буде різати. Для практичного результату потрібно оцінювати весь комплекс: сталь → термообробка → геометрія → заточення → призначення.
Де фіксований ніж із 9ХС може бути доречним
Залежно від конструкції та термообробки 9ХС може використовуватися у фіксованих ножах різного призначення:
- робочих та господарських ножах;
- туристичних ножах;
- мисливських ножах;
- авторських ножах;
- ножах для обробки різних матеріалів;
- універсальних польових ножах за умови відповідності геометрії конкретним навантаженням.
Водночас 9ХС не варто сприймати як сталь для будь-яких силових операцій. Ріжучий інструмент не слід перетворювати на лом, зубило або важіль лише тому, що клинок виготовлений із легованої інструментальної сталі.
Корозія — головна особливість, яку потрібно враховувати
9ХС не є нержавіючою сталлю. Вміст хрому близько 1% покращує властивості сталі, але не створює того рівня корозійної стійкості, який характерний для нержавіючих ножових сталей із високим вмістом хрому.
Тому фіксований ніж із 9ХС після контакту з водою, вологою їжею, потом або іншими активними середовищами бажано очистити та висушити. Особливо важливо контролювати місця, де волога може затримуватися: біля руків'я, у піхвах, біля елементів монтажу та на поверхні клинка.
📌 Редакційна примітка Knife.net.ua
Для фіксованого ножа з 9ХС марка сталі є лише одним елементом системи. Практичні властивості визначаються поєднанням хімічного складу, термообробки, мікроструктури та геометрії клинка. Саме тому два ножі з написом «9ХС» можуть мати помітно різну поведінку під час роботи.
34. 9ХС для EDC
EDC (Everyday Carry) — це повсякденне носіння та використання речей, які регулярно потрібні людині протягом дня. У випадку ножа EDC йдеться насамперед про повсякденні ріжучі завдання: відкриття упаковок, роботу з картоном, мотузкою, пластиком, продуктами та іншими матеріалами залежно від конкретного ножа.
Для такого сценарію сталь 9ХС може використовуватися, але вона висуває до власника одну важливу вимогу: необхідно враховувати її невисоку корозійну стійкість.
Що важливо для ножа 9ХС у щоденному носінні
EDC-ніж зазвичай використовується короткими епізодами, але перебуває поруч із людиною багато годин. На нього можуть впливати волога, піт, дощ, кишеньковий конденсат, залишки продуктів та інші фактори.
Тому для 9ХС у повсякденному ножі важливі не тільки твердість і здатність тримати кромку, а й правильний догляд.
- Після контакту з вологою клинок бажано витерти насухо.
- Після контакту з продуктами поверхню потрібно очистити від залишків речовин.
- При тривалому зберіганні доцільно захистити поверхню відповідним засобом від корозії.
- Регулярний огляд допомагає виявити плями або осередки корозії на ранньому етапі.
- Піхви та кишенькові чохли також повинні залишатися сухими та чистими, оскільки волога може затримуватися не тільки на клинку.
Чому 9ХС може бути цікавою для EDC
Повсякденний ніж не обов'язково потребує максимальної зносостійкості. У багатьох EDC-сценаріях важливіше поєднання достатнього ресурсу ріжучої кромки, передбачуваного заточення та зручної геометрії.
9ХС може добре вписуватися в таку концепцію, якщо ніж виготовлений із якісною термообробкою та має геометрію, що відповідає повсякденним завданням.
Особливо важливо не плутати твердість сталі з довговічністю конкретного EDC-ножа. На ресурс кромки впливають не тільки HRC, а й її товщина, кут заточення, якість термообробки, характер матеріалу, який ріже ніж, та техніка роботи.
EDC і заточування 9ХС
Одна з практичних переваг 9ХС для щоденного користувача полягає в тому, що відновлення ріжучої кромки не повинно перетворюватися на складну технологічну процедуру. При правильному виборі абразиву власник може регулярно підтримувати робочий стан ножа.
Це важливо саме для EDC: ніж використовується часто, тому поступове погіршення гостроти немає сенсу доводити до стану, коли для відновлення кромки потрібно знімати значну кількість металу.
Яка геометрія важлива для EDC
Для повсякденного ножа значення має не максимальна тонкість кромки, а відповідність геометрії реальним завданням. Надто тонка кромка може бути недоцільною, якщо ніж регулярно працює з матеріалами, які створюють значне навантаження на край.
З іншого боку, надмірно товста кромка погіршує ефективність різання. Тому хороший EDC-ніж — це результат балансу між гостротою, міцністю кромки та характером щоденної роботи.
9ХС в EDC: що потрібно розуміти покупцеві
Перед вибором ножа з 9ХС варто звернути увагу не тільки на назву сталі. Корисно з'ясувати:
- яка твердість клинка після термообробки;
- яка геометрія ріжучої частини;
- яка товщина ріжучої кромки;
- як оброблена поверхня клинка;
- чи передбачений захист від корозії;
- який догляд рекомендує майстер;
- для яких конкретних завдань створений ніж.
Якщо користувач готовий контролювати вологу та періодично доглядати за клинком, 9ХС може бути використана в повсякденному ножі. Якщо ж головною вимогою є мінімальний догляд у вологому середовищі, тоді при виборі потрібно окремо враховувати клас корозійної стійкості сталі.
📌 Редакційна примітка Knife.net.ua
Для EDC 9ХС варто розглядати не як «хорошу» або «погану» сталь, а як матеріал із конкретним набором властивостей. Її переваги можуть проявитися у добре спроєктованому ножі, але невисока корозійна стійкість потребує більш уважного догляду, ніж у нержавіючих сталей.
35. 9ХС для туристичних і мисливських ножів
Туристичний або мисливський ніж працює в умовах, де від клинка вимагають не тільки гостроти. Важливими стають стабільність ріжучої кромки, достатня міцність, передбачувана поведінка під навантаженням, можливість швидко відновити заточення та стійкість до умов навколишнього середовища.
Сталь 9ХС може використовуватися в таких ножах, але її властивості потрібно оцінювати разом із призначенням конкретного виробу. Туристичний ніж для приготування їжі та роботи з деревиною і мисливський ніж для оброблення здобичі створюють різні вимоги до клинка.
9ХС у туристичному ножі
Для туристичного ножа важливими є універсальність та можливість підтримувати ріжучу кромку без складного обладнання. У цьому відношенні 9ХС може бути практичним матеріалом для клинка, якщо його твердість і геометрія відповідають передбаченим навантаженням.
Під час походу ніж може послідовно виконувати різні завдання: нарізати продукти, відкривати упаковку, різати мотузку, працювати з деревиною в межах свого призначення та виконувати дрібні господарські операції.
Для таких завдань важливий не максимальний показник окремої властивості сталі, а збалансованість усієї конструкції.
Чому геометрія особливо важлива в туристичному ножі
Туристичний ніж часто використовують як універсальний інструмент, тому виникає спокуса зробити його максимально товстим і масивним. Проте збільшення товщини саме по собі не робить ніж універсальнішим. Надмірна товщина може погіршити ефективність різання та збільшити вагу спорядження.
Для 9ХС це особливо важливо: практична поведінка клинка визначається поєднанням твердості, мікроструктури та геометрії. Добре підібрана геометрія дозволяє використовувати властивості сталі ефективніше, ніж просте збільшення кількості металу в клинку.
9ХС у мисливському ножі
Мисливський ніж має дещо інший характер роботи. Значну роль відіграє контрольована робота ріжучою кромкою під час оброблення м'яса та інших біологічних матеріалів. Тут особливо важливими стають гострота, геометрія ріжучої частини та можливість швидко відновити кромку.
Для такого застосування 9ХС може бути придатною за умови правильної термообробки та відповідної геометрії клинка.
Однак необхідно враховувати контакт із вологою та органічними речовинами. 9ХС не є нержавіючою сталлю, тому після роботи клинок бажано очистити, промити за необхідності та ретельно висушити. Тривале залишення вологи або залишків органічних речовин на поверхні може сприяти корозії.
Туристичний і мисливський ніж — це різні режими навантаження
| Сценарій | Що особливо важливо для клинка |
|---|---|
| Туризм | Універсальність, геометрія, міцність кромки, можливість заточування в польових умовах |
| Приготування їжі | Гострота, тонке та контрольоване різання, догляд після контакту з продуктами |
| Мисливське використання | Стабільність ріжучої кромки, відповідна геометрія, простота відновлення заточення, контроль корозії |
| Вологе середовище | Регулярне очищення, сушіння та захист поверхні |
Чого не слід робити туристичним або мисливським ножем із 9ХС
Навіть правильно термооброблений клинок не стає універсальним силовим інструментом. Не варто використовувати ніж для операцій, які створюють значне бокове навантаження на ріжучу кромку або клинок: підважування, скручування, удари по клинку невідповідними предметами та інші роботи, для яких ніж конструктивно не призначений.
Тут важливо розділяти міцність конструкції та ріжучі властивості. Ніж може мати масивний клинок, але це не означає, що його ріжучу кромку потрібно навантажувати як ударний інструмент.
📌 Редакційна примітка Knife.net.ua
Для туристичних і мисливських ножів 9ХС може бути практичним матеріалом за умови відповідності сталі, термообробки та геометрії конкретному завданню. Особливу увагу потрібно приділяти корозійному догляду: 9ХС не належить до нержавіючих сталей.
36. Чого не варто вимагати від 9ХС
Правильний вибір ножової сталі починається не з питання «наскільки вона хороша?», а з питання «які властивості від неї потрібні для конкретної роботи?». Для 9ХС це особливо важливо, оскільки її властивості сформовані певним хімічним складом, структурою та термообробкою.
9ХС є легованою інструментальною сталлю, але це не означає, що вона повинна одночасно демонструвати властивості високохромистої нержавіючої сталі, сучасної порошкової сталі та ударостійкої сталі. У кожного матеріалу є власний набір характеристик і відповідні компроміси.
Не варто вимагати від 9ХС нержавіючості
Перша і найважливіша межа — корозійна стійкість.
У складі 9ХС міститься приблизно 1% хрому за нормативним діапазоном марки, але цього недостатньо, щоб віднести сталь до нержавіючих у тому значенні, у якому цей термін використовується для ножових сталей із високим вмістом хрому.
Тому від ножа з 9ХС не варто очікувати поведінки, аналогічної високохромистим нержавіючим сталям. Волога, піт, кислоти та інші агресивні середовища потребують відповідного догляду.
Не варто вимагати від 9ХС максимальної зносостійкості
Висока твердість та здатність утримувати ріжучу кромку не означають, що 9ХС повинна конкурувати за зносостійкістю з усіма сучасними високованадієвими або порошковими сталями.
Зносостійкість визначається не тільки твердістю. Важливу роль відіграють склад, кількість, тип, розмір і розподіл карбідної фази, структура матриці та якість термообробки.
Тому некоректно оцінювати 9ХС лише за показником HRC і робити висновок, що певна твердість автоматично означає максимальне утримання кромки.
Не варто вимагати від 9ХС абсолютної ударної міцності
9ХС не є спеціалізованою ударостійкою сталлю. Тому не слід переносити на неї вимоги, характерні для матеріалів, спеціально розроблених для роботи під значними ударними або динамічними навантаженнями.
Особливо важливо враховувати геометрію та термообробку. Надмірне підвищення твердості або невдала структура можуть негативно вплинути на здатність тонкої ріжучої кромки витримувати небажані навантаження.
Не варто вимагати від 9ХС «вічної» ріжучої кромки
Жодна ножова сталь не робить ріжучу кромку невразливою. Кромка поступово змінюється під час роботи, а її ресурс залежить від сталі, термообробки, геометрії, кута заточення, матеріалу, який ріжуть, і техніки користувача.
Навіть дуже твердий клинок потребує періодичного обслуговування. Для ножа з 9ХС регулярне підтримання гостроти часто є практичнішим підходом, ніж очікування надзвичайно довгого ресурсу без повторного заточування.
Не варто вимагати від 9ХС універсальності без обмежень
Туристичний, мисливський, кухонний, EDC та силовий ніж мають різні режими роботи. Один і той самий матеріал може бути добре пристосований до одного сценарію та менш доречний для іншого.
Тому правильніше говорити не «9ХС підходить для всього», а «9ХС може бути ефективною там, де її властивості відповідають конструкції та завданню ножа».
Не варто оцінювати ніж тільки за назвою сталі
Маркування 9ХС саме по собі не повідомляє покупцеві всього, що потрібно знати про конкретний ніж. Не менш важливими є:
- якість вихідного металу;
- правильність термообробки;
- отримана мікроструктура;
- фактична твердість;
- геометрія клинка;
- товщина ріжучої кромки;
- кут заточення;
- обробка поверхні;
- умови експлуатації;
- догляд за ножем.
Головний принцип роботи з 9ХС
9ХС не потрібно перетворювати ні на «просту стару сталь», ні на універсальний надсучасний матеріал, якому можна приписати всі можливі властивості. Це легована інструментальна сталь із конкретним складом і конкретною областю застосування.
Її реальні можливості розкриваються тоді, коли майстер правильно поєднує матеріал із термообробкою, геометрією та призначенням ножа, а користувач використовує клинок відповідно до його конструкції.
📌 Редакційна примітка Knife.net.ua
Головна помилка під час оцінювання 9ХС — очікувати від однієї сталі одночасно максимальної корозійної стійкості, максимальної зносостійкості, максимальної ударної міцності та абсолютної невразливості ріжучої кромки. Правильна оцінка 9ХС починається з розуміння її реальних властивостей і закінчується відповідністю цих властивостей конкретному ножу.
37. Типові помилки при виборі ножа з 9ХС
Вибираючи ніж із 9ХС, покупець часто оцінює насамперед саму марку сталі. Це природно, адже саме назва матеріалу найчастіше винесена в опис товару. Проте марка сталі — лише одна складова майбутньої поведінки ножа.
Два клинки з однаковим позначенням 9ХС можуть відрізнятися твердістю, мікроструктурою, геометрією, якістю термообробки, товщиною ріжучої кромки та, як наслідок, практичними властивостями.
Тому грамотний вибір починається не з питання «чи хороша 9ХС?», а з питання «як саме реалізована 9ХС у цьому конкретному ножі?»
Помилка №1. Вважати, що сама марка сталі гарантує якість ножа
Позначення 9ХС повідомляє про марку сталі та її нормативний хімічний склад, але не описує весь конкретний виробничий процес виготовлення ножа.
Для готового клинка важливі також термообробка, отримана мікроструктура, фактична твердість і геометрія.
Тому напис «клинок — 9ХС» не повинен бути єдиним критерієм вибору.
Помилка №2. Орієнтуватися тільки на показник HRC
Твердість є важливою характеристикою, але сама по собі вона не описує повністю поведінку ножа.
Висока твердість може сприяти збереженню ріжучої кромки, однак практичний результат залежить також від мікроструктури, термообробки, геометрії та характеру навантаження.
Тому значення HRC потрібно розглядати як один із параметрів, а не як універсальний показник якості ножа.
Помилка №3. Вважати 9ХС нержавіючою через наявність хрому
У назві та складі 9ХС присутній хром, але його кількість не робить цю сталь нержавіючою.
Саме тому ніж із 9ХС потребує більш уважного ставлення до вологи, поту, харчових продуктів та тривалого зберігання у несприятливих умовах.
Якщо покупцеві потрібен ніж для постійної роботи у вологому середовищі з мінімальним доглядом, корозійна стійкість сталі повинна розглядатися окремо.
Помилка №4. Плутати твердість із міцністю
Твердість і міцність — не тотожні поняття.
Твердість характеризує опір матеріалу локальній пластичній деформації та є важливою для поведінки ріжучої кромки. Міцність конструкції залежить від значно ширшого комплексу факторів: властивостей матеріалу, структури, геометрії клинка, перерізу та характеру навантаження.
Тому твердження «чим вищий HRC, тим міцніший ніж» є надто спрощеним.
Помилка №5. Ігнорувати геометрію клинка
Навіть якісна сталь не компенсує невдалу геометрію.
Для ріжучих властивостей важливі:
- товщина клинка;
- форма спусків;
- товщина зведення;
- товщина ріжучої кромки;
- кут заточення;
- симетрія заточення.
Саме геометрія визначає, наскільки легко клинок входить у матеріал і як розподіляється навантаження на ріжучу кромку.
Помилка №6. Очікувати від 9ХС властивостей сучасної високохромистої сталі
9ХС і високохромисті ножові сталі належать до різних груп матеріалів і мають різний хімічний склад.
Тому не варто автоматично переносити на 9ХС властивості сталей із високим вмістом хрому, значною кількістю ванадію або порошковою технологією виробництва.
Різниця у складі формує різну карбідну складову та, відповідно, різну поведінку під час експлуатації й заточування.
Помилка №7. Не запитувати про термообробку
Термообробка визначає, яку структуру фактично отримає клинок. Навіть сталь із правильним хімічним складом може показати невідповідні властивості, якщо процес нагрівання, гартування та відпуску виконано неправильно.
Покупцеві не обов'язково знати всі технологічні параметри термообробки, але інформація про фактичну твердість та підхід майстра до термообробки є корисною.
Помилка №8. Вибирати ніж за товщиною клинка
Товстий клинок не автоматично означає кращий або надійніший ніж.
Товщина має сенс тільки разом із геометрією та призначенням. Для різання продуктів, картону або інших матеріалів надмірно товстий клинок може бути менш ефективним, тоді як для певних польових завдань потрібна інша конструктивна схема.
Помилка №9. Не враховувати умови експлуатації
Один і той самий ніж може поводитися по-різному залежно від середовища.
Для сухого повсякденного використання та для тривалого перебування біля води вимоги до догляду за 9ХС будуть різними.
Тому перед купівлею варто визначити власний сценарій: EDC, туризм, полювання, господарські роботи, авторський ніж або інше конкретне застосування.
Головний висновок для покупця
Правильний вибір ножа з 9ХС — це оцінювання не однієї цифри або одного напису, а всієї системи:
9ХС → термообробка → мікроструктура → твердість → геометрія → заточення → призначення → догляд.
Якщо ці елементи узгоджені між собою, марка сталі отримує можливість проявити свої властивості саме там, де вони потрібні користувачеві.
📌 Редакційна примітка Knife.net.ua
Під час вибору ножа з 9ХС не варто оцінювати тільки назву сталі або тільки твердість. Найбільш інформативним є комплексний опис конкретного клинка: матеріал, термообробка, твердість, геометрія, призначення та рекомендації з догляду.
38. Як покупцеві оцінити ніж із 9ХС
Після того як ми розглянули властивості 9ХС і типові помилки під час вибору, можна сформувати практичний алгоритм оцінювання конкретного ножа.
Такий підхід особливо корисний для покупця авторського ножа, оскільки в цьому випадку важливо оцінити не тільки марку сталі, а й роботу майстра з матеріалом.
Крок 1. Перевірити, чи справді вказана саме 9ХС
Перш за все потрібно знайти чітке зазначення марки сталі. Бажано, щоб інформація про матеріал була частиною технічного опису ножа, а не лише рекламного тексту.
Якщо виробник або майстер додатково вказує походження сталі, термообробку та твердість, це дає покупцеві більше технічної інформації для оцінювання конкретного виробу.
Крок 2. Подивитися на твердість
Якщо виробник вказує твердість у HRC, цей параметр варто враховувати разом з іншими характеристиками.
Сам по собі показник твердості не дозволяє визначити, наскільки добре конкретний ніж різатиме, наскільки стабільною буде його кромка або як він поводитиметься при різних навантаженнях.
Однак відсутність будь-якої інформації про термообробку та твердість може бути приводом поставити майстру додаткові запитання.
Крок 3. Оцінити геометрію
Для покупця геометрія є одним із найважливіших параметрів, який можна оцінити без лабораторного обладнання.
Варто звернути увагу на:
- загальну товщину клинка;
- форму спусків;
- ширину клинка;
- товщину зведення, якщо вона вказана;
- форму та симетрію ріжучої кромки;
- відповідність геометрії заявленому призначенню.
Наприклад, ніж, призначений переважно для тонкого різання, та ніж для польового використання не обов'язково повинні мати однакову геометрію.
Крок 4. З'ясувати призначення ножа
Перед купівлею потрібно відповісти на просте питання: для чого саме буде використовуватися цей ніж?
Якщо це EDC, важливими будуть компактність, контрольоване різання та зручність обслуговування. Для туристичного ножа важлива універсальність. Для мисливського — відповідність геометрії конкретним операціям. Для господарського — ефективність і простота регулярного заточування.
Отже, один і той самий матеріал може реалізовуватися в різних конструкціях відповідно до різних завдань.
Крок 5. Оцінити поверхню клинка
Для 9ХС важливо звертати увагу на стан поверхні, оскільки сталь не є нержавіючою.
Покупець може оглянути клинок на наявність плям, слідів корозії, нерівномірної обробки поверхні або інших очевидних дефектів.
При цьому необхідно розрізняти декоративну особливість поверхні та дефект. Наприклад, характер фінішної обробки може бути частиною задуму майстра і не означати пошкодження металу.
Крок 6. Запитати про догляд
Для ножа з 9ХС важливо знати, як майстер рекомендує доглядати за конкретним виробом.
Особливо це стосується ножів, які регулярно контактуватимуть із вологою або продуктами.
Зазвичай базова логіка догляду проста: очистити → висушити → за необхідності захистити поверхню → правильно зберігати.
Крок 7. Оцінити руків'я та конструкцію ножа
Якість ножа не закінчується на клинку.
Потрібно звернути увагу на надійність монтажу руків'я, відсутність небажаних люфтів, якість обробки поверхонь, ергономіку та відповідність конструкції заявленому призначенню.
Для фіксованого ножа також важливі піхви, оскільки вони забезпечують транспортування, зберігання та захист клинка.
Для складаного ножа додатково оцінюють роботу механізму, замка та вузла обертання. Це вже характеристики конструкції ножа, а не властивості самої сталі 9ХС.
Крок 8. Поставити майстру правильні запитання
Перед придбанням авторського ножа корисно отримати конкретні технічні відповіді:
- Яка сталь використана?
- Яка фактична твердість клинка?
- Як виконувалася термообробка?
- Для яких завдань розрахований ніж?
- Яка геометрія ріжучої частини?
- Як правильно доглядати за клинком?
- Який спосіб заточування рекомендує майстер?
Такі запитання допомагають перейти від загальної реклами до конкретних характеристик виробу.
Практичний чек-лист покупця
| Що перевірити | Що це дає покупцеві |
|---|---|
| Марка сталі | Розуміння матеріалу клинка |
| Твердість HRC | Інформацію про фактичний стан після термообробки |
| Геометрія | Розуміння характеру різання та поведінки кромки |
| Призначення | Можливість співвіднести ніж із власними завданнями |
| Поверхня клинка | Контроль стану металу та особливостей фінішу |
| Догляд | Розуміння необхідного обслуговування 9ХС |
| Конструкція | Оцінювання ножа як готового інструмента, а не лише клинка |
Найважливіше правило вибору
Покупцеві не потрібно бути металургом, щоб грамотно оцінити ніж із 9ХС. Достатньо розуміти кілька основних взаємозв'язків:
сталь визначає потенціал матеріалу;
термообробка формує робочу структуру;
геометрія визначає характер різання;
призначення визначає необхідний баланс властивостей;
догляд допомагає зберегти стан клинка.
Саме такий підхід дозволяє оцінювати конкретний ніж без міфів, рекламних перебільшень та спрощеного порівняння лише за назвою сталі.
📌 Редакційна примітка Knife.net.ua
Для покупця хороший опис ножа з 9ХС — це не просто назва сталі. Повноцінна технічна інформація повинна показувати матеріал клинка, твердість, геометрію, призначення, конструкцію та правила догляду. Саме сукупність цих даних дозволяє усвідомлено оцінити конкретний виріб.
39. 9ХС — баланс властивостей чи компроміс
Коли ножову сталь називають «збалансованою», це не означає, що вона має максимальні показники за всіма характеристиками одночасно. У металургії та ножовій практиці покращення однієї властивості часто супроводжується необхідністю враховувати інші: твердість пов'язана зі стабільністю ріжучої кромки, зносостійкість — зі складністю заточування, а склад і структура сталі впливають на її корозійну та механічну поведінку.
Тому сталь 9ХС правильніше розглядати не через пошук одного «головного» показника, а через співвідношення її властивостей у конкретному ножі.
У чому полягає баланс 9ХС
9ХС — легована інструментальна сталь, у якій вуглець, кремній, хром, марганець та інші компоненти формують певний потенціал для термообробки та отримання робочої структури.
Для ножового застосування важливе поєднання кількох характеристик:
- можливості отримання достатньої твердості;
- зносостійкості ріжучої кромки;
- стабільності кромки за правильно підібраної геометрії;
- практичної заточуваності;
- достатньої в'язкості для відповідного режиму роботи;
- передбачуваної поведінки після правильної термообробки.
Жодну з цих властивостей не слід оцінювати окремо від інших.
Компроміс не означає недолік
У контексті ножових сталей слово «компроміс» іноді помилково сприймається як негативна характеристика. Насправді будь-який клинковий матеріал є результатом певного поєднання властивостей.
Наприклад, прагнення отримати надзвичайно високу зносостійкість може ускладнити заточування. Підвищення твердості без урахування структури та геометрії не гарантує стабільності тонкої ріжучої кромки. Висока корозійна стійкість також визначається відповідним хімічним складом і структурним станом сталі.
Тому питання полягає не в тому, чи має 9ХС компроміси, а в тому, чи відповідає її конкретний баланс властивостей завданню ножа.
Де знаходиться головне обмеження 9ХС
Одним із найбільш очевидних практичних обмежень 9ХС є корозійна стійкість. Наявність приблизно 1% хрому за нормативним складом марки не перетворює її на нержавіючу сталь.
Для користувача це означає необхідність контролювати стан клинка після контакту з вологою, потом, продуктами та іншими середовищами, здатними сприяти корозії.
Отже, частиною «ціни» за характерний комплекс властивостей 9ХС є потреба у регулярному догляді.
Чому не можна оцінювати баланс тільки за HRC
Твердість є важливою характеристикою загартованого клинка, але вона не показує повної картини.
Два ножі з однаковою заявленою твердістю можуть мати різну мікроструктуру, геометрію, товщину ріжучої кромки та кут заточення. Відповідно, їхня поведінка під час різання та навантаження також може відрізнятися.
Саме тому формула «більше HRC = кращий ніж» не є коректним способом оцінювання 9ХС.
Баланс формується не тільки на металургійному заводі
Хімічний склад задає потенціал сталі, але властивості готового ножа формуються далі.
Умовно цей процес можна представити так:
хімічний склад → вихідна структура → термообробка → мікроструктура → геометрія клинка → ріжуча кромка → реальна робота ножа.
На кожному етапі результат може змінюватися. Саме тому досвід майстра, контроль термообробки та грамотне проєктування клинка мають принципове значення.
9ХС у системі сучасних ножових сталей
Сьогодні поряд із 9ХС використовуються високохромисті, порошкові та високолеговані сталі з іншою карбідною системою та іншими експлуатаційними характеристиками.
Це не робить 9ХС автоматично застарілою або сучасні матеріали автоматично кращими для будь-якого ножа. Коректніше порівнювати не дату появи марки, а властивості матеріалу та вимоги конкретного завдання.
Якщо користувачеві критично потрібна висока корозійна стійкість або надзвичайно висока зносостійкість, інший клас сталі може краще відповідати таким вимогам. Якщо ж потрібне інше співвідношення властивостей, 9ХС може залишатися цілком практичним матеріалом.
Отже: баланс чи компроміс?
Для 9ХС ці поняття не суперечать одне одному.
Компроміс описує неможливість отримати максимум усіх властивостей одночасно.
Баланс означає, що наявне співвідношення властивостей може відповідати певному практичному завданню.
Саме тому оцінювати 9ХС потрібно не за принципом «краща або гірша», а через відповідність конкретного клинка умовам його майбутньої роботи.
📌 Редакційна примітка Knife.net.ua
Баланс ножової сталі — це не максимальні цифри в таблиці характеристик. Це відповідність твердості, зносостійкості, в'язкості, заточуваності, корозійної поведінки та геометрії реальному призначенню ножа. Саме в такому контексті редакція Knife.net.ua рекомендує оцінювати 9ХС.
40. Висновок Knife.net.ua — кому варто обрати 9ХС
Після розгляду хімічного складу, мікроструктури, термообробки, твердості, в'язкості, зносостійкості, утримання ріжучої кромки, корозійної поведінки, заточування та практичного застосування 9ХС можна сформулювати головний висновок:
9ХС варто вибирати не через назву марки, а тоді, коли властивості конкретного клинка відповідають завданням майбутнього власника.
Кому може підійти ніж із 9ХС
Ніж із 9ХС може бути практичним варіантом для користувача, якому важливі:
- робоча твердість правильно термообробленого клинка;
- достатня зносостійкість для відповідного режиму різання;
- можливість підтримувати та відновлювати ріжучу кромку без надмірно складного заточування;
- передбачувана поведінка традиційної легованої інструментальної сталі;
- можливість використовувати ніж у побутових, туристичних, мисливських або інших завданнях, якщо його конструкція створена саме для них;
- готовність регулярно доглядати за клинком.
Кому потрібно особливо врахувати властивості 9ХС
9ХС потребує більш уважної оцінки, якщо ніж планується регулярно використовувати у вологому середовищі, залишати без очищення після контакту з продуктами або носити в умовах постійного впливу поту та вологи.
Причина полягає не в «поганій якості» сталі, а в її хімічному складі: 9ХС не належить до нержавіючих сталей.
Якщо головною вимогою користувача є мінімальний догляд і висока корозійна стійкість, цей параметр потрібно врахувати ще до придбання ножа.
Коли 9ХС розкриває свої властивості найкраще
Потенціал 9ХС реалізується не самим фактом присутності цієї марки в описі ножа. Необхідний комплекс правильно виконаних технологічних та конструктивних рішень:
- якісний вихідний матеріал;
- контрольована термообробка;
- відповідна мікроструктура;
- обґрунтована твердість;
- правильно підібрана геометрія клинка;
- відповідна товщина ріжучої кромки;
- правильно підібраний кут заточення;
- використання ножа відповідно до його призначення.
Якщо хоча б один із цих елементів не відповідає завданню, сама назва сталі не здатна компенсувати недоліки готового ножа.
Що повинен пам'ятати покупець
Під час вибору ножа з 9ХС варто поставити продавцеві або майстру кілька простих запитань:
- Яка фактична твердість клинка?
- Для яких завдань створений цей ніж?
- Якою є геометрія ріжучої частини?
- Як потрібно доглядати за клинком?
- Яке заточування рекомендує майстер?
- Які навантаження передбачені конструкцією ножа?
Так покупець оцінює вже не абстрактну марку 9ХС, а конкретний готовий інструмент.
9ХС не потрібно ні ідеалізувати, ні недооцінювати
У дискусіях про ножові сталі часто виникають дві крайності. Одні матеріали оголошують «найкращими», інші — «застарілими» лише через появу новіших технологій.
Для технічної оцінки такий підхід малокорисний.
9ХС має конкретний хімічний склад, конкретні закономірності термообробки та конкретний набір властивостей. Саме їх потрібно співвідносити з конструкцією та призначенням ножа.
Формула 9ХС від Knife.net.ua
9ХС + правильна термообробка + продумана геометрія + відповідне застосування + догляд = передбачуваний робочий результат.
Ця формула значно точніше описує практичну цінність сталі, ніж окремий показник твердості, кількість легувальних елементів або гучна назва матеріалу.
Підсумок енциклопедії 9ХС
9ХС — легована інструментальна сталь, властивості якої визначаються не одним елементом хімічного складу і не однією цифрою твердості. Її поведінка формується взаємодією складу, структури, термообробки, геометрії клинка та умов експлуатації.
У правильно спроєктованому та термообробленому ножі вона може забезпечити практичне поєднання твердості, зносостійкості, утримання ріжучої кромки та заточуваності. Водночас користувач повинен пам'ятати про обмежену корозійну стійкість і необхідність догляду.
Тому головне питання при виборі звучить не «чи хороша сталь 9ХС?», а:
«Чи відповідає конкретний ніж із 9ХС тим завданням, для яких я його обираю?»
Якщо відповідь базується на реальних характеристиках клинка, його термообробці, геометрії та призначенні, вибір стає усвідомленим, а не заснованим на міфах про марки сталі.
📌 Редакційна примітка Knife.net.ua
Редакція Knife.net.ua розглядає ножову сталь не як рекламну назву і не як самодостатній показник якості ножа. Марка сталі визначає потенціал матеріалу, але кінцеві властивості клинка залежать від термообробки, мікроструктури, геометрії, конструкції та культури використання. Саме цей принцип покладено в основу Енциклопедії ножових сталей Knife.net.ua.
Авторське право
Матеріали цієї статті підготовлені редакцією Knife.net.ua у межах авторського енциклопедичного проєкту про ножові сталі та українське авторське ножове мистецтво.
Текст статті, її структура, редакційні пояснення, систематизація технічної інформації та авторські формулювання є результатом редакційної роботи Knife.net.ua і захищаються відповідно до законодавства про авторське право.
Повне або часткове копіювання матеріалу, його передрук, публікація на інших сайтах, у каталогах, соціальних мережах чи комерційних матеріалах без попереднього дозволу редакції Knife.net.ua не допускаються.
Допускається коротке цитування окремих фрагментів у інформаційних та освітніх матеріалах за умови зазначення джерела та розміщення активного посилання на Knife.net.ua. При цитуванні забороняється змінювати зміст таким чином, щоб він спотворював позицію або технічні висновки оригінальної статті.
Що важливо розуміти
Інформація про сталь 9ХС у цій статті має довідковий та освітній характер. Реальні властивості конкретного ножа залежать від хімічного складу сталі, термообробки, отриманої мікроструктури, твердості, геометрії клинка, заточення та умов експлуатації.
Тому наведені в енциклопедії характеристики не повинні сприйматися як гарантія однакової поведінки будь-якого ножа, виготовленого з 9ХС.
📌 Редакційна примітка Knife.net.ua
Мета Енциклопедії ножових сталей Knife.net.ua — не створювати рекламні міфи навколо окремих марок сталі, а допомагати читачеві розуміти взаємозв'язок між матеріалом, технологією виготовлення, конструкцією ножа та його реальним призначенням.
Фінальне звернення Knife.net.ua
Ми створюємо Енциклопедію ножових сталей Knife.net.ua для того, щоб розмова про ніж починалася не з рекламних слоганів, а зі знання.
Сталь — це лише початок. За кожним хорошим ножем стоять правильний матеріал, досвід майстра, термообробка, точна геометрія, ручна робота та розуміння того, для чого цей ніж створений.
9ХС має власний характер і власний набір властивостей. Її не потрібно ні ідеалізувати, ні недооцінювати. Її потрібно розуміти.
Саме такий підхід ми прагнемо формувати на Knife.net.ua — через технічні знання, чесні характеристики, повагу до роботи майстра та свідомий вибір покупця.
Knife.net.ua — Енциклопедія ножових сталей
Знання про сталь. Розуміння ножа. Повага до майстра.
Дякуємо, що читаєте Knife.net.ua та підтримуєте українське авторське ножове мистецтво.
До нових зустрічей на Knife.net.ua!
📚 Навігація статтею
Хімічний склад 9ХС · Мікроструктура · Відпуск · Корозійна стійкість · Заточуваність · Застосування · Помилки при виборі · Як оцінити ніж
FAQ — Часті запитання про сталь 9ХС
Що таке сталь 9ХС?
9ХС — легована інструментальна сталь, яка традиційно застосовується для виготовлення різального та іншого інструментального оснащення. Для ножів вона цікава поєднанням твердості, зносостійкості, здатності утримувати ріжучу кромку та відносно практичної заточуваності після правильної термообробки.
Чи є 9ХС нержавіючою сталлю?
Ні. 9ХС не належить до нержавіючих сталей. Хром у її складі підвищує низку експлуатаційних і технологічних властивостей, але його вміст недостатній для формування корозійної стійкості, характерної для високохромистих нержавіючих ножових сталей.
Що означає 9ХС?
У позначенні 9ХС цифра «9» пов'язана з номінальним вмістом вуглецю близько 0,9%, літера «Х» означає наявність хрому, а літера «С» — кремнію. Фактичний хімічний склад визначається нормативними межами марки сталі.
Скільки вуглецю містить 9ХС?
За нормативним складом 9ХС містить приблизно 0,85–0,95% вуглецю. Саме високий для інструментальної сталі вміст вуглецю є однією з основ формування високої твердості після правильної термообробки.
Скільки хрому містить 9ХС?
Нормативний діапазон хрому для 9ХС становить приблизно 0,95–1,25%. Цього достатньо для впливу на прогартовуваність і карбідну складову сталі, але недостатньо для того, щоб називати 9ХС нержавіючою.
Чи хороша 9ХС для ножів?
9ХС може бути придатною для ножів, якщо її властивості відповідають призначенню конкретного клинка. Результат залежить від термообробки, мікроструктури, твердості, геометрії та умов експлуатації. Тому оцінювати ніж лише за назвою сталі некоректно.
Яку твердість може мати ніж із 9ХС?
Фактична твердість ножа залежить від конкретної термообробки, перерізу клинка та технології виробництва. Тому значення HRC потрібно розглядати як характеристику конкретного виробу, а не як універсальне число для всієї сталі 9ХС.
Чи добре 9ХС тримає ріжучу кромку?
Правильно термооброблена 9ХС може забезпечувати хороше утримання робочої ріжучої кромки. Однак її ресурс визначається не тільки твердістю сталі, а й геометрією кромки, кутом заточення, якістю термообробки та матеріалами, які ріже ніж.
Чи легко заточувати 9ХС?
У практиці заточування 9ХС зазвичай не належить до найбільш складних сталей. Порівняно з багатьма високозносостійкими порошковими сталями її кромку можна відновлювати традиційними абразивами без настільки високих вимог до заточувального обладнання.
Чи іржавіє 9ХС?
Так, 9ХС може кородувати. Це не нержавіюча сталь, тому після контакту з водою, потом, продуктами та іншими активними середовищами клинок бажано очистити й висушити.
Чи підходить 9ХС для EDC?
Так, 9ХС може використовуватися в EDC-ножах, якщо конструкція та геометрія відповідають повсякденним завданням. Основна особливість — необхідність уважнішого догляду за клинком через невисоку корозійну стійкість.
Чи підходить 9ХС для туристичного ножа?
Так. 9ХС може застосовуватися в туристичних ножах за умови відповідності геометрії, термообробки та конструкції передбаченим навантаженням. Для використання в польових умовах особливо важливо контролювати вологу та стан поверхні клинка.
Чи підходить 9ХС для мисливського ножа?
9ХС може використовуватися для мисливських ножів, зокрема там, де важливі ріжучі властивості та можливість відносно легко відновлювати гостроту. Після роботи з вологою та органічними матеріалами клинок потрібно очистити й висушити.
Чи підходить 9ХС для складаного ножа?
Так. 9ХС може використовуватися в складаних ножах. При цьому потрібно враховувати не тільки властивості клинка, а й конструкцію замка, вузла обертання, плашок, шайб або підшипників та умови накопичення вологи й забруднення всередині механізму.
Чи можна порівнювати 9ХС із D2, S35VN або M390?
Так, але лише за конкретними характеристиками. Це сталі з різним хімічним складом, технологіями виробництва та набором експлуатаційних властивостей. Порівнювати їх правильніше за корозійною стійкістю, зносостійкістю, в'язкістю, заточуваністю, утриманням кромки та призначенням, а не за принципом «яка сталь краща взагалі».
Чи означає більша твердість 9ХС, що ніж буде кращим?
Ні. Твердість є лише одним із параметрів. Важливими залишаються мікроструктура, термообробка, геометрія, товщина ріжучої кромки, кут заточення та характер навантаження.
Чи можна використовувати ніж із 9ХС для рубання?
Це залежить від конструкції конкретного ножа. Марка сталі сама по собі не робить клинок універсальним ударним інструментом. Необхідно дотримуватися призначення та рекомендацій майстра.
Як доглядати за ножем із 9ХС?
Основний принцип простий: очистити, висушити, за необхідності захистити поверхню та правильно зберігати. Не варто залишати клинок надовго мокрим або забрудненим речовинами, які можуть сприяти корозії.
Що головне врахувати при купівлі ножа з 9ХС?
Потрібно оцінити не тільки марку сталі, а й термообробку, фактичну твердість, геометрію, товщину ріжучої кромки, призначення ножа, конструкцію та рекомендації з догляду.
Короткий висновок про 9ХС
9ХС — легована інструментальна сталь із високим вмістом вуглецю, кремнієм і приблизно 1% хрому. Для ножів вона цікава можливістю отримувати тверду робочу структуру після правильної термообробки, забезпечувати хорошу працездатність ріжучої кромки та залишатися відносно доступною для заточування.
Водночас 9ХС не є нержавіючою сталлю, тому потребує догляду від вологи та корозії. Її реальна поведінка залежить від термообробки, мікроструктури, геометрії клинка, заточення та характеру роботи.
🔹 Запам'ятайте головне про 9ХС
- 9ХС — інструментальна легована сталь.
- Вуглець 0,85–0,95% є основою високої твердості після відповідної термообробки.
- Кремній 1,20–1,60% — характерна особливість складу цієї марки.
- Хром 0,95–1,25% впливає на прогартовуваність і карбідну складову, але не робить сталь нержавіючою.
- 9ХС потребує правильної термообробки. Хімічний склад сам по собі не гарантує властивостей готового ножа.
- Твердість HRC — не єдиний критерій. Важливі також мікроструктура та геометрія клинка.
- Ріжуча кромка залежить від усієї конструкції: сталі, термообробки, зведення, кута заточення та умов роботи.
- 9ХС може використовуватися у фіксованих, складаних, туристичних, мисливських та EDC-ножах за умови відповідності конструкції призначенню.
- 9ХС не є нержавіючою: після контакту з вологою клинок потрібно очистити та висушити.
- 9ХС не потрібно оцінювати як «кращу» або «гіршу» взагалі. Її потрібно оцінювати за відповідністю конкретному завданню.
Формула Knife.net.ua
9ХС + правильна термообробка + грамотна геометрія + відповідне застосування + догляд = прогнозований робочий результат.
Саме в цьому полягає головна ідея нашої Енциклопедії: сталь не існує окремо від ножа.
SEO-паспорт статті
Meta Title: Сталь 9ХС для ножів: властивості, склад, твердість
Meta Description: Сталь 9ХС для ножів: хімічний склад, властивості, твердість, термообробка, зносостійкість, заточування, корозія та застосування.
H1: Сталь 9ХС для ножів — властивості, склад, термообробка та застосування
SEO URL: /baza-znan/stal-9hs/
Keywords: 9ХС, сталь 9ХС, сталь 9ХС для ножів, 9ХС для ножа, ножова сталь 9ХС, властивості 9ХС, характеристики 9ХС, хімічний склад 9ХС, твердість 9ХС, термообробка 9ХС, заточування 9ХС, корозія 9ХС, ножі з 9ХС
Теги: 9ХС, сталь 9ХС, ножова сталь, інструментальна сталь, сталі для ножів, властивості 9ХС, хімічний склад 9ХС, термообробка 9ХС, твердість 9ХС, заточування ножа, корозія сталі, ріжуча кромка, ножові сталі, Енциклопедія ножових сталей, База знань Knife.net.ua
ALT головного зображення: Сталь 9ХС для ножів — властивості та характеристики
Короткий опис: Детальний енциклопедичний огляд сталі 9ХС: хімічний склад, мікроструктура, термообробка, твердість, зносостійкість, заточування, корозійна стійкість та застосування у ножах.