1. Що таке сталь D2
D2 — одна з найвідоміших високохромистих інструментальних сталей холодної роботи, яка давно вийшла за межі промислового інструменту й стала одним із помітних матеріалів у сучасному ножовому виробництві.
Її історія починалася зовсім не з ножа. D2 створювали як матеріал для інструментів, які повинні були витримувати тривалу роботу під високим навантаженням, контакт із твердими матеріалами та інтенсивне абразивне зношування. Саме тому в характері цієї сталі від самого початку закладений певний компроміс: вона прагне довго чинити опір зношуванню, зберігати твердість і робочу геометрію, але за це вимагає уважного ставлення до термообробки та геометрії ріжучої кромки.
Це дуже важливий момент для розуміння D2. Її не варто розглядати лише як набір чисел — 1,5 % вуглецю, близько 12 % хрому, молібден, ванадій. За кожним із цих елементів стоїть певна зміна структури сталі, а вже структура визначає те, як майбутній ніж поводитиметься під час різання.
Саме тому в енциклопедії Knife.net.ua ми будемо розглядати D2 не за принципом «скільки вона має твердості», а послідовно:
- який хімічний склад формує цю сталь;
- яка мікроструктура виникає після правильної термообробки;
- яку роль відіграють карбіди;
- чому D2 відома своєю зносостійкістю;
- чому вона може добре утримувати ріжучу кромку;
- чому її не можна автоматично називати нержавіючою;
- чому одна й та сама марка D2 у двох різних ножах може поводитися по-різному.
D2 — це передусім інструментальна сталь
За своїм походженням D2 належить до високовуглецевих високохромистих інструментальних сталей холодної роботи. Це принципово важливе визначення.
Слово «інструментальна» означає, що сталь спочатку створювалася не просто для виготовлення металевих деталей, а для роботи в умовах, де від матеріалу потрібні висока твердість, опір зношуванню, здатність зберігати форму та достатня міцність після термічної обробки.
Слово «холодної роботи» вказує на сферу застосування інструменту. Йдеться про процеси, у яких робоча деталь не повинна нагріватися до температур, характерних для гарячого деформування металу. Саме до цієї групи належать численні пуансони, матриці, ножі для різання листового матеріалу та інший інструмент, де поверхня працює під значним механічним навантаженням.
А слово «високохромиста» пояснює одну з головних особливостей D2. У її складі міститься приблизно 11–12 % хрому, але цей хром не слід сприймати так само, як хром у класичних нержавіючих ножових сталях.
Значна частина хрому бере участь у формуванні твердої карбідної складової. Саме ця особливість допомагає D2 протистояти абразивному зношуванню. Тому просте твердження «у D2 близько 12 % хрому — отже, це нержавіюча сталь» є неправильним.
D2 часто називають «напівнержавіючою» сталлю. У ножовій практиці цей вислів можна зустріти досить часто, але це радше побутове пояснення її поведінки, а не точне металургійне визначення. D2 має помітно кращу корозійну стійкість, ніж прості вуглецеві інструментальні сталі, однак за своїм призначенням і поведінкою вона не належить до класичної групи нержавіючих ножових сталей.
Позначення D2 та її міжнародний контекст
Назва D2 найчастіше пов'язується з американською системою позначення інструментальних сталей AISI. У європейській системі близьким відповідником є 1.2379, а позначення за системою EN — X153CrMoV12.
У японській системі маркування близьким за класом матеріалом є SKD11. У промисловій практиці також можна зустріти торгові марки виробників, які за складом і призначенням знаходяться в межах цього класу або дуже близькі до нього.
Однак тут необхідно зробити важливе застереження: назва D2 не означає, що будь-який метал із таким маркуванням абсолютно ідентичний за складом, чистотою, структурою та кінцевими властивостями. Конкретний виробник може мати власну специфікацію, технологію виплавки, прокатки, кування та термообробки.
Саме тому в професійному описі ножа недостатньо написати лише «D2». Для реального розуміння матеріалу бажано знати хоча б виробника сталі та, якщо це можливо, особливості термообробки конкретного клинка.
Що робить D2 особливою серед інструментальних сталей
У характері D2 поєдналися кілька властивостей, які рідко бувають одночасно максимальними. Вона здатна після правильної термообробки отримувати високу твердість, має значну карбідну складову та демонструє високу стійкість до абразивного зношування.
Але ця перевага має свою ціну.
Велика кількість твердих карбідів означає, що структура D2 стає менш «однорідною», ніж у простіших сталей. Тому поведінка ріжучої кромки залежить не тільки від номінальної твердості, а й від того, якого розміру карбіди сформувалися, як вони розподілені в матриці та якою є сама геометрія кромки.
Саме тут починається справжня металургія D2. Далі ми будемо поступово переходити від назви сталі до її внутрішньої будови: від хімічного складу — до карбідів, від карбідів — до мікроструктури, а від мікроструктури — до реальної поведінки ножа.
D2 — це не «просто сталь із 12 % хрому». Це високовуглецева високохромиста інструментальна сталь, у якій хімічний склад, карбідна структура та термообробка разом формують її характер: високу зносостійкість, здатність працювати при високій твердості та водночас певні обмеження щодо в'язкості й стійкості дуже тонкої ріжучої кромки.
2. Історія та походження D2
Щоб зрозуміти D2, недостатньо знати її хімічну формулу. Потрібно зрозуміти, для якої проблеми люди взагалі створювали подібні сталі.
Історія D2 пов'язана з розвитком інструментальних сталей, які повинні були працювати довше, ніж звичайні вуглецеві сталі, і зберігати робочу форму під час інтенсивного контакту з матеріалом. У промисловості це було особливо важливо для інструментів холодної роботи — пуансонів, матриць, штампового інструменту, ножів та інших деталей, які поступово втрачали працездатність через зношування.
Історичне коріння високовуглецевих високохромистих інструментальних сталей сягає розвитку інструментальних матеріалів початку XX століття. У різних країнах виробники розробляли власні склади та торгові марки, намагаючись отримати матеріал, який одночасно мав би високу твердість, достатню міцність і значно більшу стійкість до зношування.
Тому важливо розділяти два поняття: історію розвитку самого класу сталей і історію конкретного стандартизованого позначення D2. Високохромисті інструментальні сталі існували та розвивалися як клас матеріалів поступово. Позначення D2 стало частиною системи класифікації інструментальних сталей і згодом закріпилося в міжнародній промисловій практиці.
Чому промисловості знадобилася саме така сталь
Уявімо звичайний інструмент, який щодня виконує сотні або тисячі однакових операцій. Його робоча поверхня постійно контактує з матеріалом, а кожен цикл навантаження поступово змінює геометрію інструменту.
Якщо сталь занадто м'яка, робоча поверхня швидко зношується. Якщо вона недостатньо загартовується, інструмент втрачає форму. Якщо матеріал погано чинить опір абразивному впливу, робоча кромка або поверхня швидко стирається.
Тут і виникла потреба в іншому підході: збільшити вміст вуглецю та хрому й створити в сталі значну кількість дуже твердих карбідів.
Карбіди стали своєрідним «зносостійким каркасом» мікроструктури. Вони твердіші за металеву матрицю і значно краще чинять опір абразивному стиранню. Але водночас їх надлишок або несприятливий розмір і розподіл можуть негативно впливати на в'язкість.
Саме тут формується головний металургійний компроміс D2:
Вона є наслідком її хімічного складу та мікроструктури. Велика карбідна складова допомагає сталі довше протистояти абразивному зношуванню, але одночасно робить питання в'язкості, розміру карбідів, їхнього розподілу та правильної термообробки особливо важливими.
Від промислового інструменту до ножа
Цікаво, що ножі не були первинною метою створення D2. Ножова індустрія звернула увагу на цю сталь уже через властивості, які вона демонструвала в інструментальному застосуванні.
Якщо матеріал здатний довго протистояти зношуванню в промисловому інструменті, логічно виникає питання: чи можна використати його там, де також потрібна довговічна ріжуча кромка?
Відповідь виявилася позитивною — але не без застережень.
У ножі умови роботи зовсім інші. Ніж може різати дерево, картон, шкіру, харчові продукти, синтетичні матеріали або абразивні середовища. Ріжуча кромка ножа набагато тонша за робочу частину більшості промислових штампів. Тому для ножа недостатньо просто мати дуже тверду сталь.
Потрібно знайти рівновагу між твердістю, зносостійкістю, в'язкістю, геометрією клинка та стабільністю тонкої ріжучої кромки.
Саме тому сучасна D2 у ножах — це вже не просто «інструментальна сталь, яку використали для ножа». Це матеріал, властивості якого ножові майстри навчилися адаптувати під іншу геометрію та інші умови роботи.
Чому назва D2 стала відомою серед ножарів
Популярність D2 у ножовому світі значною мірою пояснюється її зрозумілим характером. За правильної термообробки вона здатна дати тверду ріжучу кромку, яка добре протистоїть абразивному зношуванню. Для користувача це може означати тривалу роботу ножа без необхідності часто відновлювати первинну геометрію заточування.
Але саме тут виникла й одна з головних помилок у сприйнятті D2: іноді її представляють як матеріал, який «просто тримає заточку дуже довго». Насправді все складніше.
Реальна поведінка ножа визначається не лише маркою сталі. На неї впливають:
- хімічний склад конкретної сталі;
- якість металургійного виробництва;
- структура та карбідна складова;
- режим аустенітизації;
- гартування;
- відпуск;
- кінцева твердість;
- товщина клинка за ріжучою кромкою;
- кут заточування;
- характер матеріалу, який ріже ніж.
Тому історія D2 фактично приводить нас до головної ідеї всієї цієї енциклопедії: сталь не існує окремо від технології її виробництва та термообробки.
Один і той самий напис «D2» на двох клинках може приховувати різний рівень металургійної чистоти, різну мікроструктуру, різну термообробку і, зрештою, різну поведінку ножа в руці користувача.
D2 цікава не тому, що це просто «популярна ножова сталь». Її справжня цінність полягає в історії розвитку інструментальних матеріалів: промисловість шукала сталь, здатну довго чинити опір зношуванню, а ножове виробництво згодом побачило в цій властивості великий практичний потенціал. Щоб зрозуміти D2 по-справжньому, далі потрібно заглянути всередину її хімічного складу та з'ясувати, яку роль у цьому характері відіграє кожен легувальний елемент.
3. Як розшифровується позначення D2
Позначення D2 здається простим лише на перший погляд. Для людини, яка вперше стикається з ножовими сталями, це просто коротка назва матеріалу. Але за двома символами стоїть ціла система класифікації інструментальних сталей, сформована промисловою практикою та стандартизацією.
Літера D у позначенні AISI D2 належить до групи D — високовуглецевих високохромистих інструментальних сталей холодної роботи. Ця група сформувалася навколо матеріалів, для яких особливо важливими були зносостійкість, здатність до високої твердості та робота в умовах інтенсивного механічного навантаження.
Цифра 2 — це не показник вмісту хрому, вуглецю, твердості чи температури термообробки. Це номер конкретної марки всередині відповідної системи класифікації.
Тому запис AISI D2 потрібно читати не як математичну формулу, а як назву певної марки інструментальної сталі в американській системі позначень.
Чому D2 не означає «2 % чогось»
У ножовій практиці іноді виникає спокуса шукати в назві сталі пряме пояснення її хімічного складу. Наприклад, побачивши «D2», можна подумати, що цифра 2 повинна означати приблизно 2 % певного легувального елемента.
Для D2 це не так.
Назва не повідомляє користувачеві безпосередньо ні кількість вуглецю, ні кількість хрому, ні твердість готового клинка. Щоб отримати цю інформацію, необхідно звернутися до специфікації конкретної сталі або виробника.
Це принципово важливо для всієї нашої подальшої розмови про D2. Назва сталі визначає її місце в системі класифікації, але не замінює повного опису матеріалу.
Навіть у межах близьких за стандартом сталей виробники можуть мати власні допустимі межі хімічного складу, технологію виплавки, ступінь чистоти металу, метод виробництва та рекомендовану термообробку.
Що приховується за літерою D
Літери в системах позначення інструментальних сталей потрібні не для краси. Вони допомагають віднести матеріал до певного технологічного та експлуатаційного класу.
Група D історично пов'язана з високовуглецевими високохромистими сталями, призначеними передусім для холодної роботи. Їхня головна перевага полягає у здатності протистояти зношуванню після правильної термічної обробки.
Саме тут ми знову бачимо зв'язок між назвою та призначенням. D2 не була створена як універсальна сталь «для всього». Її склад формувався під конкретну інженерну проблему: отримати інструментальний матеріал, який тривалий час зберігатиме робочу геометрію в умовах зношування.
Для ножа ця властивість виявилася надзвичайно цікавою. Ріжуча кромка також є робочою геометрією, і її поступова втрата через зношування безпосередньо впливає на здатність ножа різати.
D2 — це назва сталі, а не гарантія властивостей ножа
Це одна з найважливіших думок, яку варто винести з цього розділу.
Напис «D2» на сторінці ножа не означає автоматично, що перед нами клинок із певною гарантованою твердістю, певним рівнем в'язкості або однаковою стійкістю ріжучої кромки.
Марка сталі — це лише початкова точка.
Далі в гру вступають металургія та термообробка. Сталь повинна пройти правильну підготовку, а клинок — аустенітизацію, гартування та відпуск у режимах, які відповідають конкретному матеріалу та бажаним властивостям.
Навіть після цього остаточний характер ножа визначає його геометрія. Тонкий клинок із тонким зведенням і малим кутом ріжучої кромки працюватиме зовсім інакше, ніж масивний клинок із товстим зведенням, хоча обидва можуть бути виготовлені з D2.
Назва D2 повідомляє нам, до якого класу та марки інструментальної сталі належить матеріал. Але вона не є паспортом готового ножа. Реальні властивості клинка формуються ланцюгом хімічний склад → металургійна структура → термообробка → твердість → геометрія → умови роботи.
Чому саме D2 стала такою відомою в ножовому світі
Успіх D2 серед ножарів багато в чому пояснюється тим, що її інструментальний характер добре переноситься на завдання різання. Висока карбідна складова допомагає сталі протистояти абразивному зношуванню, а здатність до високої твердості дозволяє формувати стабільну ріжучу кромку.
Але справжнє розуміння D2 починається саме там, де закінчується рекламна фраза «дуже зносостійка сталь».
Чому вона зносостійка? Які саме карбіди утворюються? Чому велика кількість хрому не робить її повністю нержавіючою? Яку роль відіграють молібден і ванадій? Чому при неправильній термообробці можна отримати зовсім не той результат, якого очікує майстер?
Відповіді на ці питання лежать уже не в самій назві D2, а в її внутрішній будові. Саме тому наступні розділи нашої енциклопедії поступово перейдуть від класифікації до металургії.
D2 — це марка високовуглецевої високохромистої інструментальної сталі холодної роботи. Літера «D» визначає групу сталі, а цифра «2» — конкретну марку в межах цієї системи. Це не відсоток легувального елемента і не показник твердості.
4. Міжнародні позначення D2: AISI D2, 1.2379, X153CrMoV12, SKD11
Одна з найбільш заплутаних тем у світі ножових сталей — це ситуація, коли один матеріал або дуже близькі за складом і призначенням матеріали мають різні назви.
Для D2 це особливо характерно. На сторінках виробників, у каталогах металу та в описах ножів можна зустріти одразу кілька позначень: AISI D2, 1.2379, X153CrMoV12, SKD11. Для непідготовленого читача може здатися, що це чотири абсолютно різні сталі.
Насправді ситуація тонша: ці позначення походять із різних національних та міжнародних систем стандартизації і стосуються сталей одного або дуже близького класу, але не повинні механічно сприйматися як абсолютно тотожні хімічні рецептури.
AISI D2 — американське позначення
AISI D2 — найвідоміша назва цієї сталі у світовій ножовій культурі. Саме під коротким ім'ям D2 вона стала широко відомою серед виробників ножів, користувачів та торговельних майданчиків.
Позначення AISI походить від американської системи класифікації сталей. Для ножового читача найважливіше не запам'ятовувати всю систему, а зрозуміти принцип: D2 — це конкретна марка інструментальної сталі холодної роботи, а не загальна назва всіх високохромистих сталей.
Офіційні специфікації виробників показують, що D2 характеризується високим вмістом вуглецю та приблизно 11–12 % хрому, а також присутністю молібдену та ванадію. Саме поєднання цих елементів і створює ту карбідну структуру, яка багато в чому визначає поведінку матеріалу.
1.2379 — європейське позначення матеріалу
1.2379 — це позначення номера матеріалу, яке широко використовується в європейській системі Werkstoffnummer.
У технічній документації провідних виробників інструментальних сталей 1.2379 часто безпосередньо пов'язується з AISI D2. Наприклад, BÖHLER K110 та Uddeholm Sverker 21 позиціонуються як сталі класу 1.2379 / D2.
Для читача Knife.net.ua це означає практично важливу річ: якщо в документації на метал або клинок зазначено 1.2379, це не означає, що перед нами «інша сталь», яку не можна порівнювати з D2. Навпаки, це сильна ознака того, що матеріал належить до того самого стандартизованого класу інструментальних сталей.
Однак остаточний висновок усе одно бажано робити за технічною документацією конкретного виробника, а не лише за номером матеріалу.
X153CrMoV12 — хімічне ім'я, яке багато про що розповідає
Позначення X153CrMoV12 цікаве тим, що воно вже значно більше схоже на «опис» сталі.
У системі EN символи в назві пов'язані з її хімічним складом та характером легування. Саме тому досвідчений металург, побачивши X153CrMoV12, може одразу отримати значно більше інформації, ніж із короткого позначення D2.
Позначення X вказує на високолеговану сталь, а числова та буквена частини пов'язані з вуглецем і основними легувальними елементами. У цьому записі ми бачимо Cr — хром, Mo — молібден і V — ванадій.
Особливо цікаво, що саме ця назва вже готує читача до наступної частини нашої енциклопедії. Ми ще не розбирали хімічний склад D2 детально, але сама назва X153CrMoV12 ніби підказує: вуглець, хром, молібден і ванадій — не випадкові гості в цій сталі.
Вони безпосередньо пов'язані з формуванням її мікроструктури та робочих властивостей.
SKD11 — японський родич D2
SKD11 — японське позначення високовуглецевої високохромистої інструментальної сталі холодної роботи, яка належить до того самого загального класу, що й D2 / 1.2379.
Саме тому в каталогах та ножових описах SKD11 часто називають японським аналогом D2. Для практичної роботи це корисна орієнтація, але остаточну відповідність потрібно перевіряти за стандартом і специфікацією виробника.
Різні стандарти можуть встановлювати власні межі хімічного складу, а конкретні виробники можуть мати додаткові вимоги до чистоти металу, технології виробництва та термообробки. Тому «D2», «1.2379» та «SKD11» не слід бездумно сприймати як три етикетки на абсолютно однаковому злитку металу.
Правильніше говорити, що це сталі одного близького інструментального класу, які мають споріднений хімічний характер і подібне основне призначення.
Чому ножарю важливо знати ці позначення
На перший погляд може здатися, що вся ця міжнародна номенклатура потрібна лише інженерам і металургам. Насправді вона має пряме практичне значення і для покупця ножа.
Уявімо три описи:
- «Клинок із D2»;
- «Клинок зі сталі 1.2379»;
- «Клинок зі сталі X153CrMoV12».
Для непідготовленого покупця це можуть бути три різні матеріали. Для людини, яка розуміє систему позначень, це вже привід перевірити технічну документацію та встановити, до якого саме класу належить конкретний метал.
Це особливо важливо при замовленні ножів у різних країнах, купівлі листового металу або порівнянні авторських ножів, виготовлених із матеріалів різного походження.
Але тут ми підходимо до дуже важливої межі.
Міжнародне позначення допомагає ідентифікувати клас сталі, але не розповідає всієї історії її якості.
Наприклад, дві сталі одного класу можуть мати різну металургійну чистоту, різну величину та розподіл карбідів, різну технологію виготовлення і різну поведінку після термообробки. Для ножа це може бути не менш важливо, ніж сама назва марки.
У технічних джерелах D2 найчастіше зустрічається у зв'язці з AISI D2 / 1.2379 / X153CrMoV12. Японська SKD11 належить до дуже близького класу високохромистих інструментальних сталей. Але конкретний матеріал завжди потрібно оцінювати за специфікацією виробника, а не лише за схожою назвою.
Міжнародна карта позначень D2
| Позначення | Система / контекст | Що воно означає для читача |
|---|---|---|
| AISI D2 | Американська система позначень | Основне міжнародно відоме позначення марки D2 |
| 1.2379 | Werkstoffnummer / європейська практика | Номер матеріалу, широко пов'язаний із класом D2 |
| X153CrMoV12 | EN | Позначення, яке відображає високовуглецевий та легований характер сталі |
| SKD11 | JIS / Японія | Близький японський клас високохромистої сталі холодної роботи |
Таким чином, міжнародна номенклатура не заплутує D2, а навпаки — допомагає побачити її з різних боків. D2 показує нам коротку марку, 1.2379 — номер матеріалу, X153CrMoV12 — європейський хімічний характер позначення, а SKD11 дозволяє побачити близький японський клас.
І тепер ми готові перейти до найцікавішого питання: що саме знаходиться всередині цієї сталі?
Наступний розділ нашої енциклопедії відкриє хімічний склад D2. І там кожен відсоток уже не буде просто цифрою в таблиці. Ми розберемо, чому саме близько 1,5 % вуглецю та приблизно 11–12 % хрому настільки сильно змінюють характер сталі, а також навіщо D2 потрібні молібден і ванадій.
Позначення D2, 1.2379, X153CrMoV12 та SKD11 не варто сприймати як чотири абсолютно незалежні сталі. Вони належать до близького сімейства високохромистих інструментальних сталей холодної роботи, але остаточну відповідність завжди потрібно перевіряти за стандартом і технічною документацією конкретного виробника.
5. Хімічний склад D2 — формула, з якої починається характер сталі
Коли ми дивимося на ніж із D2, перед нами вже готовий предмет: клинок, руків'я, ріжуча кромка, певна геометрія та певний характер роботи. Але до появи всього цього існувала лише сталь — сплав заліза з вуглецем та легувальними елементами.
Саме тому знайомство з D2 потрібно починати не з твердження «вона добре тримає заточку», а з набагато фундаментальнішого питання: що знаходиться всередині цього металу?
Хімічний склад D2 є своєрідним проєктом майбутньої мікроструктури. Вуглець забезпечує можливість отримання високої твердості та бере участь у формуванні карбідів. Хром створює значну частину карбідної складової та підвищує прогартовуваність. Молібден і ванадій змінюють характер карбідів та поведінку сталі під час термообробки. Кремній і марганець впливають на технологічні та структурні процеси під час виробництва і гартування.
Тому правильніше дивитися на склад D2 не як на перелік окремих елементів, а як на систему, де кожен елемент працює у взаємодії з іншими.
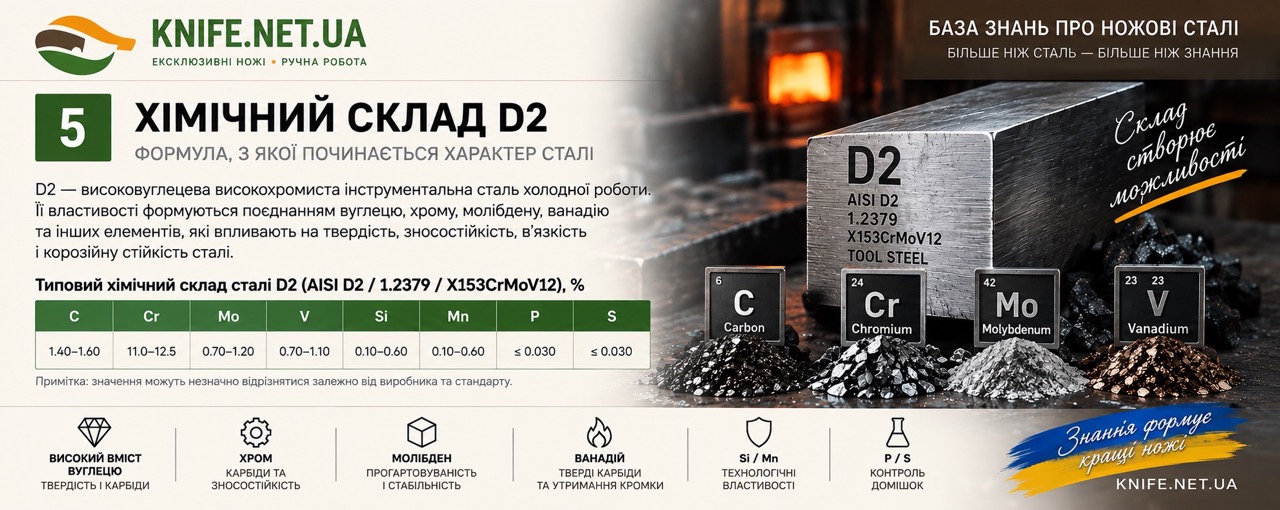
Типовий хімічний склад D2
Для ілюстрації характеру сталі зручно звернутися до технічних даних промислових виробників. Наприклад, BÖHLER K110 — сталь класу 1.2379 / X153CrMoV12 / AISI D2 — має середній склад близько 1,55 % вуглецю, 0,30 % кремнію, 0,30 % марганцю, 11,30 % хрому, 0,75 % молібдену та 0,75 % ванадію.
Uddeholm Sverker 21, для якого виробник вказує стандартну специфікацію AISI D2 / W.-Nr. 1.2379, має дуже близький типовий склад: 1,55 % C, 0,30 % Si, 0,40 % Mn, 11,30 % Cr, 0,80 % Mo та 0,80 % V.
| Елемент | Типовий рівень | Основне значення для D2 |
|---|---|---|
| Вуглець (C) | ≈ 1,55 % | Висока твердість, мартенсит, формування карбідів |
| Кремній (Si) | ≈ 0,30 % | Розкислення та вплив на перетворення сталі |
| Марганець (Mn) | ≈ 0,3–0,4 % | Вплив на прогартовуваність та процеси гартування |
| Хром (Cr) | ≈ 11,3 % | Карбідна складова, зносостійкість, висока прогартовуваність |
| Молібден (Mo) | ≈ 0,75–0,80 % | Вплив на карбідну складову та відпускні перетворення |
| Ванадій (V) | ≈ 0,75–0,80 % | Формування твердих ванадієвих карбідів та вплив на зносостійкість |
Ці цифри важливі, але ще важливіше зрозуміти їхню взаємодію. Наприклад, не можна сказати, що «11,3 % хрому відповідають за зносостійкість», а потім відкласти інші елементи вбік. Хром працює в системі з вуглецем, а молібден і ванадій змінюють характер карбідної складової.
Тому D2 — це не шість незалежних характеристик. Це одна металургійна система, у якій зміна одного компонента може змінити поведінку всієї структури.
Чому склад D2 не можна зводити до одного відсотка
У популярних описах ножів часто можна зустріти спрощений підхід: «у сталі багато хрому — тому вона зносостійка» або «у сталі багато вуглецю — тому вона тверда». У кожному з цих тверджень є частина правди, але для енциклопедії цього недостатньо.
Вуглець потрібен не сам по собі. Важливо, скільки його залишається розчиненим у матриці після термообробки, скільки бере участь у формуванні карбідів і якою стає структура після гартування та відпуску.
Те саме стосується хрому. Значна його частина пов'язана з карбідною фазою, а не просто «розчинена в сталі». Тому номінальні 11–12 % Cr не можна механічно прирівнювати до 11–12 % хрому, доступного для формування пасивної плівки, як це роблять у розмовах про нержавіючі сталі.
Це одна з причин, чому D2 займає цікаве проміжне місце у сприйнятті ножарів: вона має значно більшу корозійну стійкість, ніж прості вуглецеві інструментальні сталі, але не повинна автоматично прирівнюватися до класичних нержавіючих ножових сталей.
Хімічний склад — лише початок історії
Є ще один надзвичайно важливий момент.
Коли виробник вказує хімічний склад сталі, це ще не означає, що ми вже знаємо її остаточні властивості. Перед нами лише вихідний матеріал. Наступний етап — металургійна історія цього матеріалу: як його виплавляли, очищали, формували, прокатували або кували, а потім як термічно обробляли.
Для D2 це особливо важливо, оскільки її властивості значною мірою пов'язані з карбідною структурою. Розмір, кількість і розподіл карбідів можуть впливати на зносостійкість, шліфування, стабільність ріжучої кромки та опір локальному викришуванню.
Отже, коли ми говоримо «ніж із D2», ми фактично говоримо лише про перший рівень ідентифікації. Щоб зрозуміти поведінку клинка, потрібно пройти далі — від хімічного складу до мікроструктури.
Наведені значення є типовими аналізами конкретних промислових продуктів класу D2 / 1.2379, а не універсальною формулою для кожного металу, який продається під назвою D2. BÖHLER K110 і Uddeholm Sverker 21 мають дуже близький склад, але невеликі відмінності вже показують, чому при професійному аналізі потрібно дивитися на документацію конкретного виробника.
Із цього моменту ми можемо почати розглядати D2 вже не як назву сталі, а як живу металургійну систему. Першим елементом, який потрібно розібрати особливо уважно, буде вуглець.
6. Вуглець — основа твердості та карбідної природи D2
Якщо спробувати знайти елемент, який найсильніше визначає саму природу D2, першим у цьому списку буде вуглець.
У типовому складі D2 його близько 1,55 %. Для звичайної сталі це дуже високий вміст. Але D2 цікава не самим фактом наявності великої кількості вуглецю, а тим, що цей вуглець робить у присутності великої кількості хрому, молібдену та ванадію.
Саме тут починається справжня металургія D2.
Вуглець і здатність сталі ставати твердою
Здатність сталі отримувати високу твердість після гартування безпосередньо пов'язана з вуглецем. Під час нагрівання та аустенітизації частина вуглецю переходить у твердий розчин — аустеніт. Під час швидкого охолодження ця структура перетворюється переважно на мартенсит.
Саме загартований мартенсит є основою високої твердості ножової сталі.
Але для D2 картина значно складніша, ніж у простій вуглецевій сталі. Значна частина вуглецю взаємодіє з легувальними елементами та бере участь у формуванні карбідів. Тобто вуглець одночасно працює у двох великих напрямках:
- частина його бере участь у формуванні загартованої мартенситної матриці;
- частина входить до складу твердих карбідних фаз.
І саме це поєднання є одним із ключів до характеру D2.
Чому багато вуглецю — це не просто «більше твердості»
На перший погляд логіка здається дуже простою: більше вуглецю — твердіша сталь. Але металургія не працює настільки прямолінійно.
Важливо не лише скільки вуглецю містить сплав, а де він знаходиться після термообробки.
Частина вуглецю може залишатися в матриці, частина — бути зв'язаною в карбідах. Співвідношення між цими станами впливає на твердість, кількість залишкового аустеніту, реакцію сталі на відпуск та інші характеристики.
Тому два матеріали з близьким номінальним вмістом вуглецю можуть демонструвати різну поведінку, якщо їхня мікроструктура сформована по-різному.
Саме з цієї причини в енциклопедії Knife.net.ua ми не будемо перетворювати розмову про хімію на просту арифметику. Наше завдання — простежити шлях:
Вуглець як учасник утворення карбідів
Для D2 це особливо важливо, тому що її характерною рисою є значна кількість карбідної складової.
Карбід — це не просто «домішка» в сталі. Це окрема тверда фаза, у якій атоми вуглецю поєднані з металевими елементами. У D2 головну роль відіграють насамперед хромисті карбіди, а молібден і ванадій також беруть участь у формуванні карбідних фаз.
Тут вуглець можна уявити як своєрідний міст між металевою матрицею та карбідами. Без достатньої кількості вуглецю не можна було б сформувати ту карбідну систему, яка робить D2 такою характерною високохромистою інструментальною сталлю.
Саме тверді карбіди значною мірою допомагають матеріалу чинити опір абразивному зношуванню. Але одночасно виникає інший бік медалі: чим складніша і твердіша карбідна структура, тим важливішими стають її розмір, форма та розподіл.
Для ножа це має пряме значення. Ріжуча кромка працює на дуже малому масштабі. Якщо її геометрія тонка, локальні навантаження стають значними. Тому важливо не просто мати багато карбідів, а мати структуру, яка дозволяє цим карбідам працювати на користь ріжучої кромки, а не ставати осередками її руйнування.
Чому D2 може добре утримувати ріжучу кромку
Коли користувач говорить, що D2 «добре тримає заточку», за цим побутовим висловом стоїть складний комплекс явищ.
Під час різання ріжуча кромка поступово втрачає свою початкову форму. Матеріал може зношуватися абразивно, відбуватися локальні деформації, а за несприятливих умов можливі мікровикришування або інші пошкодження.
Висока твердість матриці та значна карбідна складова допомагають D2 протистояти частині цих процесів. Особливо це проявляється там, де основним механізмом деградації кромки є абразивне зношування.
Саме тому D2 історично настільки добре почувалася в промислових ножах та іншому ріжучому інструменті. BÖHLER прямо відносить K110 — матеріал класу D2 / 1.2379 — до застосувань у промислових та ручних ножах, а Uddeholm характеризує Sverker 21 як сталь із високою стійкістю до зношування, особливо в умовах абразивного та змішаного зношування.
Але вуглець не створює властивості D2 самотужки
Було б великою помилкою після цього розділу зробити висновок: «Отже, вся сила D2 — у 1,55 % вуглецю».
Ні.
Вуглець є фундаментом, але саме взаємодія вуглецю з хромом, молібденом та ванадієм створює ту металургійну систему, яка відрізняє D2 від простої високовуглецевої сталі.
Хром визначає значну частину карбідної природи D2. Молібден впливає на карбідну систему та поведінку сталі під час відпуску. Ванадій здатний формувати дуже тверді карбіди, які мають важливе значення для зносостійкості.
Отже, наступний крок нашого дослідження абсолютно логічний: якщо вуглець є одним із головних «будівельних матеріалів» D2, то хром — це той елемент, який перетворює цю високовуглецеву сталь на високохромисту карбідну інструментальну систему.
У D2 близько 1,55 % вуглецю. Він потрібен не лише для високої твердості після гартування. Вуглець бере участь у формуванні мартенситної матриці та разом із хромом, молібденом і ванадієм формує карбідну складову. Саме тому вплив вуглецю на D2 потрібно розглядати не ізольовано, а в контексті всієї мікроструктури сталі.
7. Хром — головний елемент D2
Якщо вуглець є одним із головних будівельних матеріалів D2, то хром — елемент, який багато в чому визначає її особливий характер.
У типовому складі D2 міститься приблизно 11–12 % хрому. Для інструментальної сталі це дуже багато. Саме тому D2 відрізняється від простих високовуглецевих сталей не тільки твердістю, а й своєю складною карбідною структурою, високою прогартовуваністю та помітно кращою стійкістю до корозії.
Але саме тут виникає один із найпоширеніших міфів про D2.
Якщо людина бачить у складі сталі понад 11 % хрому, вона природно може припустити: «Отже, це нержавіюча сталь».
Для D2 таке пояснення занадто просте.
Хром у D2 працює не лише проти корозії
У класичній нержавіючій сталі значна кількість хрому повинна залишатися доступною в металевій матриці для формування захисної пасивної плівки на поверхні. Саме ця плівка є однією з головних причин високої корозійної стійкості нержавіючих сталей.
У D2 ситуація інша.
Високий вміст вуглецю та хрому створює умови для формування великої кількості хромистих карбідів. Частина хрому таким чином зв'язується в карбідній фазі й уже не поводиться так само, як хром, розчинений у металевій матриці.
Саме тому номінальні 11–12 % Cr не можна просто перенести на шкалу нержавіючих сталей і сказати: «У D2 стільки ж хрому, як у нержавіючої сталі, отже корозійна стійкість повинна бути такою самою».
Високий загальний вміст хрому в сплаві та висока корозійна стійкість — не одне й те саме. Для реальної корозійної поведінки важливо знати не лише загальний відсоток Cr, а й те, скільки хрому залишається розчиненим у металевій матриці після формування карбідної структури.
Хром і карбіди — головна історія D2
Хром має дуже високу спорідненість до вуглецю. У D2 ці два елементи взаємодіють настільки активно, що значна частина структури сталі формується навколо хромистих карбідів.
Саме карбіди значною мірою пояснюють високу зносостійкість D2.
Коли ніж ріже абразивний матеріал, поверхня ріжучої кромки поступово піддається мікроскопічному стиранню. М'якіші ділянки металевої матриці зношуються швидше, тоді як тверді карбідні частинки здатні довше чинити опір такому впливу.
Звичайно, реальна картина значно складніша. Важливі не тільки самі карбіди, а їхній тип, кількість, розмір, форма та розподіл у матриці. Проте саме хром забезпечує одну з головних передумов існування цієї карбідної системи.
Чому D2 така зносостійка
Коли ми говоримо про зносостійкість D2, правильніше уявляти не «дуже твердий шматок сталі», а металеву матрицю, в якій знаходиться значна кількість надзвичайно твердих карбідних фаз.
Це принципова різниця.
Твердість самої матриці допомагає ріжучій кромці протистояти деформації. Карбіди, своєю чергою, підвищують опір абразивному зношуванню. У результаті виникає структура, яка особливо добре працює там, де головним механізмом втрати ріжучої здатності є саме стирання.
Саме тому D2 традиційно цінується в промислових ножах, штампах та іншому інструменті, який повинен довго працювати в умовах зношування.
Але карбіди мають і інший бік
Було б неправильно розповідати історію D2 так, ніби велика кількість карбідів приносить лише переваги.
Тверда карбідна фаза має високу стійкість до зношування, але сама по собі не є гарантією високої в'язкості. Навпаки, великі або несприятливо розподілені карбіди можуть стати місцями концентрації напружень.
Для промислового інструменту це важливе питання. Для ножа воно стає ще важливішим, тому що ріжуча кромка може бути дуже тонкою.
Саме тому для D2 принципово важливі не тільки хімічний склад, а й якість металургії та правильна термообробка. Вони визначають, якою буде кінцева карбідна структура.
Чому D2 не можна називати просто «нержавіючою»
Корозійна поведінка D2 є своєрідним компромісом.
З одного боку, високий вміст хрому робить її помітно стійкішою до корозії, ніж прості високовуглецеві інструментальні сталі. За нормального використання та належного догляду D2 може довго зберігати чисту поверхню без глибокого корозійного пошкодження.
З іншого боку, D2 не повинна розглядатися як повноцінна альтернатива нержавіючим сталям на кшталт M390, Elmax, S35VN або 95Х18 у питаннях корозійної стійкості.
Волога, солі, кислоти, піт рук, залишки їжі та тривале зберігання у вологому середовищі можуть поступово залишати на поверхні D2 сліди корозії.
Тому ніж із D2 не потребує панічного ставлення до води, але потребує нормального догляду за інструментом: очищення, висушування та, за необхідності, захисного мастила.
Хром і прогартовуваність
Хром у D2 виконує ще одну важливу функцію — сприяє високій прогартовуваності сталі.
Це означає, що при правильному режимі термообробки D2 здатна загартовуватися на значну глибину, а не лише тонким поверхневим шаром. Для промислового інструменту ця властивість була надзвичайно важливою, оскільки робочий елемент повинен мати стабільні властивості не тільки на поверхні.
Для ножа це також має значення. Клинок повинен мати однорідну робочу структуру по всій своїй товщині, наскільки це дозволяє технологія його виготовлення та термообробки.
Саме тому D2 належить до сталей, які добре реагують на правильно підібраний режим гартування, але водночас не пробачають поверхневого або спрощеного підходу до термообробки.
Хром у D2 виконує одразу кілька ролей. Він бере участь у формуванні карбідів, підвищує прогартовуваність та впливає на корозійну поведінку сталі. Саме тому його не можна описати однією фразою «хром відповідає за нержавіючість». У D2 його роль набагато ширша.
Таким чином, хром допомагає нам зрозуміти головний характер D2: це не просто тверда сталь, а складна високохромиста карбідна система.
Але в цій системі хром працює не сам. Поруч із ним присутній молібден — елемент, якого в складі значно менше, але його металургійне значення далеко не пропорційне кількості.
8. Молібден — роль у структурі та відпуску D2
У типовому складі D2 молібдену приблизно 0,75–0,80 %. На фоні приблизно 11–12 % хрому ця цифра здається невеликою. Проте молібден — один із тих елементів, значення яких не можна оцінювати лише за масовою часткою.
Його присутність допомагає сформувати потрібний характер високохромистої інструментальної сталі та впливає на процеси, які відбуваються під час нагрівання, гартування й відпуску.
Чому молібден потрібен D2
Молібден належить до сильних карбідоутворювальних елементів. У присутності великої кількості вуглецю та хрому він бере участь у формуванні складної карбідної системи.
Це важливо тому, що D2 не є просто «залізо + вуглець + багато хрому». Її структура складається з металевої матриці та різних карбідних фаз, і молібден допомагає керувати характером цієї системи.
У науковій літературі та технічних описах для D2 описуються карбіди хромистого та змішаного типу, а також участь молібдену й ванадію у формуванні карбідної складової. Саме тому молібден потрібно розглядати як частину загальної системи легування, а не як ізольований «додаток».
Молібден і поведінка сталі під час відпуску
Одна з важливих ролей молібдену проявляється під час відпуску — етапу термообробки, який виконується після гартування.
Після гартування сталь має дуже високу внутрішню напруженість і нестабільну структуру. Відпуск необхідний для того, щоб привести цю структуру до робочого стану, зменшити небажані напруження та сформувати необхідне співвідношення твердості й експлуатаційних властивостей.
Молібден бере участь у складних процесах перерозподілу вуглецю та формування карбідних фаз під час відпускних перетворень. У легованих інструментальних сталях це пов'язано, зокрема, з явищами вторинного зміцнення.
Тобто молібден допомагає D2 не просто «стати твердою після гартування», а правильно реагувати на подальший температурний цикл.
Що таке вторинне зміцнення
Термін «вторинне зміцнення» може здатися парадоксальним. Адже після гартування ми очікуємо, що сталь уже максимально тверда. Чому тоді під час відпуску твердість у певному температурному діапазоні може знову підвищуватися?
Причина полягає у складних структурних перетвореннях.
Під час відпуску з пересиченої мартенситної матриці та залишкових фаз можуть формуватися дуже дрібні карбіди легувальних елементів. Вони перешкоджають руху дислокацій і тим самим можуть підвищувати твердість відпущеної сталі.
Для високохромистих інструментальних сталей цей процес є одним із важливих елементів їхньої термообробки. Саме тому режими відпуску D2 не можна вибирати лише за принципом «нагріти до будь-якої температури та охолодити».
Конкретний режим повинен відповідати хімічному складу сталі, її товщині, способу нагрівання та бажаним властивостям готового виробу.
D2 не можна оцінювати лише за температурою гартування або кінцевою твердістю. Для неї принципово важлива вся послідовність аустенітизація → гартування → відпуск. Молібден є одним із елементів, які роблять поведінку сталі під час цього циклу складнішою та цікавішою.
Молібден і прогартовуваність
Як і хром, молібден впливає на прогартовуваність легованої сталі. Це дозволяє формувати загартовану структуру не тільки на поверхні, а й у внутрішніх шарах матеріалу.
Для інструментальної сталі це критично важливо. Інструмент не може бути хорошим лише зовні. Якщо всередині клинка або робочої деталі структура значно відрізняється від поверхневої, експлуатаційні властивості можуть бути нестабільними.
Висока прогартовуваність D2 є однією з причин, чому ця сталь так добре підходить для інструментів із різною товщиною та складною геометрією.
Молібден не створює D2 сам по собі
Важливо ще раз повернутися до головного принципу цієї енциклопедії: легувальні елементи не працюють незалежно один від одного.
Молібден не можна відокремити від вуглецю, хрому та ванадію. Його значення виникає саме в межах усієї системи.
Вуглець забезпечує основу для формування карбідних фаз. Хром створює значну частину карбідної системи та забезпечує високу прогартовуваність. Молібден змінює характер карбідних і відпускних перетворень. Ванадій, про який ми говоритимемо далі, додає ще один дуже важливий елемент — утворення надзвичайно твердих ванадієвих карбідів.
Тому справжня D2 починається саме там, де закінчується простий список її елементів.
Ми вже бачимо її поступово:
- вуглець — створює основу високої твердості та бере участь у формуванні карбідів;
- хром — формує значну частину карбідної системи та забезпечує високу прогартовуваність;
- молібден — впливає на карбідну систему та відпускні перетворення.
Наступним елементом буде ванадій. Його кількість у D2 відносно невелика, але його карбіди надзвичайно тверді. Саме тому розмова про ванадій дозволить нам ще глибше зрозуміти, звідки у D2 береться її характерна зносостійкість.
Молібден у D2 — не головний елемент за кількістю, але важливий елемент за впливом. Він бере участь у складній карбідній системі, впливає на прогартовуваність та відіграє роль у відпускних перетвореннях, зокрема у явищах вторинного зміцнення.
9. Ванадій — карбіди та зносостійкість D2
Якщо хром створює значну частину карбідної архітектури D2, то ванадій додає до цієї архітектури ще один дуже важливий елемент — надзвичайно тверді карбіди, здатні істотно впливати на зносостійкість сталі.
У типовому складі промислових сталей класу D2 вміст ванадію становить приблизно 0,75–0,80 %. На тлі понад 11 % хрому ця цифра може здатися невеликою. Проте металургійне значення елемента визначається не лише його кількістю.
У випадку ванадію особливо важливо те, яку фазу він утворює і наскільки твердою є ця фаза.
Ванадій — один із найсильніших карбідоутворювачів
Ванадій має високу спорідненість до вуглецю. У легованих інструментальних сталях він здатний формувати дуже тверді ванадієві карбіди.
Це принципово відрізняється від ситуації, коли ми просто додаємо до сталі ще один легувальний елемент. Ванадій не просто «розчиняється» в металевій матриці. Значна частина його металургійного значення пов'язана саме з формуванням карбідної фази.
Для D2 це особливо цікаво, оскільки її загальна поведінка вже значною мірою визначається великою кількістю карбідів хрому. Ванадій додає до цієї системи власний тип дуже твердих частинок.
Таким чином, у структурі D2 формується не однорідна маса твердого металу, а складна система:
- металева матриця;
- хромисті карбіди;
- карбідні фази з участю молібдену;
- дуже тверді ванадієві карбіди.
Саме ця неоднорідність є одним із ключів до розуміння D2.
Чому тверді карбіди підвищують зносостійкість
Уявімо ріжучу кромку під мікроскопом. Для людського ока вона здається гладкою та суцільною. Насправді це складна поверхня, де металева матриця та карбідні фази взаємодіють із матеріалом, який ріже ніж.
Під час абразивного різання м'якші ділянки матриці можуть поступово стиратися. Тверді карбіди чинять значно більший опір такому механізму зношування.
Саме тому карбідна складова є одним із фундаментів високої зносостійкості D2.
Але тут необхідно зробити важливе уточнення: карбіди не працюють як окрема броня, що просто захищає ріжучу кромку. Їхня ефективність залежить від розміру, форми, кількості та розподілу в матриці.
Якщо карбіди дуже великі, нерівномірно розподілені або пов'язані між собою в несприятливу мережу, вони можуть не лише підвищувати опір зношуванню, а й погіршувати стійкість матеріалу до локального руйнування.
Дрібні та великі карбіди — чому це має значення для ножа
Для промислового інструменту питання карбідної структури важливе завжди. Але для ножа воно стає особливо наочним.
Ріжуча кромка ножа може мати дуже малу товщину. У такій геометрії локальні навантаження стають значними, і мікроструктура сталі починає безпосередньо впливати на поведінку кромки.
Якщо карбідна частинка має великий розмір і знаходиться безпосередньо біля тонкої кромки, локальне навантаження може створити умови для мікровикришування. Якщо ж карбідна структура більш рівномірна та правильно сформована, тверді фази можуть працювати на користь зносостійкості без такого сильного негативного впливу на стабільність кромки.
Тому професійне розуміння D2 неможливе без поняття карбідного розподілу.
Для ножа важлива не просто кількість карбідів. Не менш важливими є їхній розмір, форма, тип і розподіл у металевій матриці. Саме тому два клинки з однаковим написом «D2» можуть поводитися по-різному, якщо вони виготовлені з металу різної металургійної якості або пройшли різну технологічну обробку.
Ванадій і твердість карбідної фази
Ванадієві карбіди належать до дуже твердих карбідних фаз. Саме ця твердість робить їх важливими для опору абразивному зношуванню.
Але тут знову потрібно уникати популярного спрощення: «більше ванадію = автоматично кращий ніж».
У ножових сталях властивості завжди є результатом компромісу. Збільшення кількості карбідоутворювальних елементів може підвищувати потенціал зносостійкості, але водночас змінює структуру, впливає на оброблюваність, заточування та поведінку тонкої кромки.
Тому D2 із приблизно 0,8 % ванадію не потрібно порівнювати з порошковими сталями, де вміст ванадію може бути набагато вищим. Це різні металургійні концепції.
D2 і порошкова металургія — важливе розмежування
У сучасному ножовому світі слово «карбіди» часто автоматично пов'язують із порошковими сталями. Але стандартну D2 не слід називати порошковою сталлю.
Класична D2 є традиційною високохромистою інструментальною сталлю. Її карбідна структура формується в межах звичайної металургії такого класу матеріалів, і саме тому для неї особливо важливі контроль металургійної якості, процес формування та подальша термообробка.
Порошкова металургія дозволяє виробникам значно краще контролювати розподіл карбідів і створювати сталі з іншими співвідношеннями зносостійкості та в'язкості. Але це вже інша технологічна історія.
Ванадій і заточування
Тверді карбіди мають ще один наслідок, який безпосередньо відчуває власник ножа: вони впливають на процес заточування.
Заточування — це не просто зняття шару м'якого металу. Абразив повинен працювати з металевою матрицею та дуже твердими карбідними фазами.
Тому для сталей із помітною карбідною складовою ефективними можуть бути сучасні абразиви, здатні працювати з дуже твердими фазами. У практиці заточування D2 це одна з причин, чому алмазні та CBN-абразиви часто виявляються зручними для швидкого й контрольованого формування кромки.
Втім, детально до цього питання ми повернемося значно пізніше, коли будемо розглядати заточуваність D2 як окрему властивість ножової сталі.
Справжня роль ванадію в D2
Якщо зібрати все сказане в одну картину, роль ванадію в D2 можна сформулювати так: він є частиною системи карбідоутворення та допомагає формувати дуже тверду фазу, яка сприяє опору абразивному зношуванню.
Але ванадій не існує окремо від хрому та вуглецю.
Вуглець дає матеріал для карбідів.
Хром створює значну частину карбідної системи.
Молібден бере участь у складних карбідних та відпускних процесах.
Ванадій додає до системи дуже тверді ванадієві карбіди.
І саме з цієї сукупності починає вимальовуватися справжня мікроструктура D2.
Ванадій у D2 міститься в порівняно невеликій кількості — близько 0,75–0,80 % у типових аналізах, — але він має велике металургійне значення завдяки здатності формувати дуже тверді карбіди. Саме вони є одним із чинників високої зносостійкості сталі.
10. Кремній і марганець у D2
Після вуглецю, хрому, молібдену та ванадію кремній і марганець можуть здатися другорядними персонажами історії D2.
Їхній вміст справді значно менший: у типових промислових аналізах D2 кремнію близько 0,30 %, а марганцю приблизно 0,30–0,40 %.
Але металургія — це не конкурс відсотків.
Елементи, присутні в невеликій кількості, можуть виконувати дуже конкретні технологічні функції. Саме такими «службовими» елементами значною мірою є кремній і марганець у D2.
Кремній — технологічно важливий елемент
Кремній (Si) присутній у D2 у кількості приблизно 0,3 %. Однією з його традиційних ролей у виробництві сталі є участь у процесі розкислення металу.
Під час виплавки сталі необхідно контролювати кисень у розплаві. Надлишковий кисень може взаємодіяти з компонентами сплаву та сприяти утворенню небажаних оксидних включень.
Кремній має високу спорідненість до кисню, тому його використовують як один із елементів, що допомагають контролювати стан розплаву.
Це може здатися далеким від ножа, але насправді зв'язок дуже прямий.
Якість сталі починається задовго до того, як із неї сформують клинок. Металургійні включення, неоднорідність та інші дефекти можуть впливати на механічні властивості матеріалу, його оброблюваність і стабільність готового виробу.
Кремній і поведінка сталі
Кремній також впливає на перетворення та властивості металевої матриці. У невеликих кількостях він є звичайним компонентом багатьох інструментальних сталей.
Але в D2 він не є тим елементом, заради якого сталь отримала свою репутацію.
Не кремній робить D2 високохромистою, не він формує основну частину її карбідної системи і не він є головним джерелом її зносостійкості.
Його значення радше нагадує роботу добре налаштованого механізму, де не кожна деталь повинна бути великою, щоб бути необхідною.
Кремній у D2 не варто представляти як головний «покращувач ножа». Його роль значною мірою технологічна та структурна. У високохромистій інструментальній сталі важливий не тільки набір основних легувальних елементів, а й контроль усієї металургійної системи від розплаву до готового клинка.
Марганець — невелика кількість, велика технологічна роль
Марганець (Mn) у типовому складі D2 становить близько 0,3–0,4 %. Як і кремній, він належить до елементів, які легко недооцінити, якщо дивитися лише на цифри.
Одне з важливих завдань марганцю у сталях — участь у процесах розкислення та зв'язування сірки. Крім того, марганець впливає на прогартовуваність сталі.
Для D2 остання властивість особливо цікава. Ми вже говорили, що хром і молібден сприяють високій прогартовуваності. Марганець також входить у цю систему впливів.
У результаті D2 належить до сталей, які можуть формувати загартовану структуру на значній глибині за правильно підібраного режиму термообробки.
Марганець і сірка — важлива пара
Щоб зрозуміти значення марганцю, потрібно згадати ще один елемент — сірку. Про неї докладніше ми поговоримо в наступному розділі, але зв'язок із марганцем варто побачити вже зараз.
Сірка в сталі може утворювати небажані сульфідні включення, які здатні негативно впливати на пластичність і в'язкість. Марганець може зв'язувати сірку з утворенням сульфіду марганцю.
Це не означає, що будь-яка наявність MnS автоматично робить сталь якісною. Навпаки, сучасна металургія прагне контролювати кількість, форму та розподіл неметалевих включень.
Для високоякісної ножової сталі важлива не просто хімічна формула, а чистота металу та контроль мікроструктури.
Чому кремній і марганець важливі для розуміння D2
На цьому етапі нашої енциклопедії може виникнути закономірне питання: якщо Si і Mn не є головними причинами знаменитої зносостійкості D2, навіщо ми взагалі приділяємо їм окремий розділ?
Тому що ми створюємо не рекламний опис сталі, а енциклопедію.
Енциклопедичний погляд повинен показувати не тільки те, що продає матеріал, а як матеріал існує насправді.
D2 — це результат роботи багатьох елементів і технологічних операцій. Вуглець, хром, молібден і ванадій формують її головний характер. Кремній і марганець підтримують інші технологічні та структурні процеси. Фосфор і сірка контролюються як небажані домішки.
І тільки після того, як ми побачимо всю цю систему, можна переходити до наступного рівня — до мікроструктури.
Від хімічної формули до металу
Подивімося на D2 ще раз:
- C — високий вміст вуглецю;
- Cr — основний високохромистий компонент;
- Mo — важливий легувальний елемент для складних структурних і відпускних процесів;
- V — сильний карбідоутворювач;
- Si та Mn — технологічно важливі компоненти, що впливають на стан розплаву, структуру та прогартовуваність.
Але все це поки що лише хімія.
Користувач ножа не бачить атомів вуглецю чи хрому. Він бачить, як ніж ріже. Він відчуває, наскільки стабільною є кромка. Він помічає, як довго ніж працює між заточуваннями. Він бачить плями корозії або їхню відсутність.
Між хімічним складом і цими реальними властивостями існує ще один надзвичайно важливий рівень — мікроструктура.
Саме вона перетворює хімічну формулу на реальний метал.
Кремній і марганець не є головними «зірками» D2, але вони беруть участь у важливих металургійних процесах. Кремній пов'язаний, зокрема, з розкисленням і структурними перетвореннями, а марганець — із розкисленням, зв'язуванням сірки та підвищенням прогартовуваності. Їхня роль добре показує, що властивості сталі створюються не одним елементом, а всією системою.
11. Фосфор і сірка — контроль домішок у D2
Після вуглецю, хрому, молібдену та ванадію фосфор і сірка можуть здатися майже непомітними елементами. Їхня кількість у якісній інструментальній сталі невелика, а в популярних описах ножів про них часто взагалі не згадують.
Проте саме тут ми стикаємося з дуже важливим принципом металургії: не кожен елемент у сталі присутній для того, щоб покращувати її властивості.
Деякі компоненти потрібно не додавати заради певного ефекту, а, навпаки, максимально контролювати та обмежувати. До таких елементів традиційно належать фосфор і сірка.
Чому фосфор і сірку називають домішками
Під час виплавки сталі разом із залізом і цільовими легувальними елементами в металургійну систему можуть потрапляти інші компоненти. Частина з них є технологічно необхідною, а частина присутня в дуже малих кількостях і контролюється як небажана домішка.
Фосфор і сірка належать саме до тієї групи елементів, вміст яких у високоякісних інструментальних сталях намагаються тримати під контролем.
Це не означає, що будь-яка кількість фосфору або сірки миттєво робить сталь непридатною. Йдеться про інше: зі збільшенням небажаних домішок зростає ризик негативного впливу на механічні та технологічні властивості металу.
Саме тому в технічних специфікаціях сталей поряд із вмістом вуглецю, хрому, молібдену та ванадію обов'язково контролюються також P і S.
Фосфор у сталі
Фосфор (P) традиційно розглядається як небажана домішка в інструментальних сталях. Підвищений його вміст може негативно впливати на пластичність і в'язкість матеріалу, особливо за несприятливих умов навантаження.
Для ножа це питання має пряме значення.
Ріжуча кромка працює не тільки на стирання. У реальному використанні ніж може отримувати поперечне навантаження, удар, локальне перевантаження або контакт із твердим матеріалом. Якщо структура сталі має несприятливі включення чи домішкові концентрації, опір таким навантаженням може знижуватися.
Тому високоякісна ножова сталь — це не тільки правильний відсоток вуглецю та хрому. Важливе значення має металургійна чистота матеріалу.
Сірка — складніша історія
Сірка (S) також традиційно контролюється як небажана домішка. Вона може взаємодіяти з марганцем та утворювати сульфідні включення, найтиповіше — MnS.
Тут виникає цікавий металургійний парадокс.
Марганець спеціально вводять у сталь, зокрема для того, щоб зв'язувати сірку у формі сульфіду марганцю. Це краще, ніж залишати сірку у формах, які можуть сильніше погіршувати властивості металу під час гарячої обробки.
Але самі неметалеві включення теж не є абсолютно нейтральними. Їхня кількість, форма, розмір і напрямок розташування можуть впливати на механічні властивості сталі.
Саме тому сучасна металургія прагне не просто «зв'язати сірку», а контролювати всю систему неметалевих включень.
Чому чистота металу важлива саме для ножа
Коли ми говоримо про інструментальну сталь, часто зосереджуємося на її твердості та зносостійкості. Але ніж — це дуже тонкий інженерний виріб.
Ріжуча кромка може бути товщиною лише частки міліметра. Вона працює при високих локальних напруженнях, а тому навіть мікроструктурні особливості металу можуть впливати на її поведінку.
Звичайно, не можна сказати, що будь-яке неметалеве включення обов'язково призведе до руйнування кромки. Реальна поведінка залежить від багатьох факторів: типу включення, його розміру, розташування, орієнтації, геометрії клинка та характеру навантаження.
Але загальний принцип залишається незмінним:
Фосфор і сірка — не «секретні легувальні елементи» D2
Тут важливо не зробити ще одну помилку.
Ми розглянули вуглець, хром, молібден і ванадій тому, що вони навмисно формують характер D2. Кремній і марганець мають важливі технологічні та структурні функції.
Фосфор і сірка — інша історія.
Їх не потрібно представляти як компоненти, завдяки яким D2 отримує високу зносостійкість. Навпаки, їхній вміст контролюють саме для того, щоб небажаний вплив домішок був мінімальним.
Це важлива відмінність між легуванням та контролем домішок.
Металургійна чистота і якість конкретної D2
Тепер ми можемо повернутися до питання, яке виникало ще в перших розділах: чому два ножі з написом «D2» можуть поводитися по-різному?
Одна з причин — саме металургійна історія матеріалу.
На кінцеву поведінку впливають не тільки номінальні відсотки основних легувальних елементів, а й технологія виплавки, очищення металу, ступінь однорідності, розмір і розподіл карбідної фази та неметалевих включень.
Саме тому професійні виробники інструментальних сталей приділяють так багато уваги чистоті металу та контролю мікроструктури.
Для покупця ножа це означає просту практичну річ: назва D2 є важливою, але сама по собі не розповідає всю історію про якість конкретного клинка.
Межа між хімією та структурою
На цьому ми завершуємо хімічну частину нашого дослідження.
Ми пройшли шлях від головних компонентів до найменших контрольованих домішок:
- вуглець — твердість і карбідоутворення;
- хром — високохромиста карбідна система та прогартовуваність;
- молібден — карбідні й відпускні перетворення;
- ванадій — дуже тверді карбіди;
- кремній і марганець — важливі технологічні та структурні функції;
- фосфор і сірка — елементи, вміст яких необхідно контролювати.
Але тепер перед нами виникає головне питання.
Як ці елементи поводяться разом?
Адже після виплавки D2 не залишається просто сумішшю атомів. У процесі охолодження, формування та подальшої термообробки вони утворюють певну структуру — металеву матрицю, карбіди та інші фази.
І саме ця структура, а не таблиця хімічного складу сама по собі, визначає більшість практичних властивостей готового клинка.
Фосфор і сірка не є «секретом зносостійкості» D2. Це контрольовані домішки, вплив яких потрібно мінімізувати. Якість інструментальної сталі визначається не тільки правильним легуванням, а й чистотою металу та контролем неметалевих включень.
12. Якою є мікроструктура D2
До цього моменту ми дивилися на D2 ніби зовні. Ми читали її назву, розбирали історію, знайомилися з хімічним складом і поступово з'ясували роль кожного важливого елемента.
Тепер настав час заглянути всередину.
Саме тут починається найцікавіша частина металургії D2, тому що хімічний склад — це ще не властивість сталі.
Властивість виникає тоді, коли атоми цих елементів організовуються в певні фази та структури.
Від хімічного складу до мікроструктури
Уявімо, що ми маємо злиток D2 із типовим складом: багато вуглецю, приблизно 11–12 % хрому, молібден, ванадій та інші компоненти.
На рівні хімічної формули ми вже знаємо багато, але ще не знаємо головного: у якому стані перебувають ці елементи всередині сталі.
Частина елементів знаходиться в металевій матриці. Частина входить до складу карбідів. Під час нагрівання та охолодження співвідношення між цими фазами змінюється.
Саме тому одна й та сама хімічна формула може дати різну мікроструктуру залежно від технології обробки.
Для D2 це має особливе значення через велику кількість карбідної складової.
Матриця — металеве середовище D2
Коли металург говорить про матрицю, він має на увазі основну металеву фазу, у якій розташовані інші структурні компоненти.
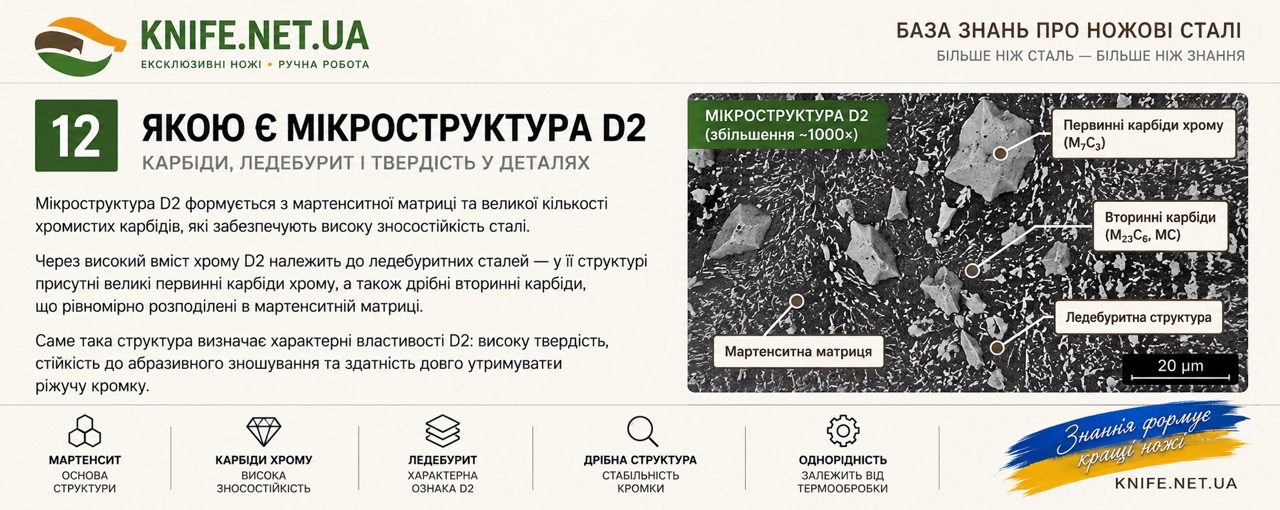
Після правильної термообробки D2 її робоча матриця значною мірою представлена загартованою мартенситною структурою. Саме вона є основою високої твердості клинка.
Але мартенсит не існує у вакуумі.
У ньому та поруч із ним знаходяться карбідні частинки, залишковий аустеніт та інші структурні компоненти, кількість і стан яких залежать від конкретного режиму термообробки.
Тому правильно загартований клинок із D2 — це не «суцільний мартенсит». Це складна багатофазна структура.
Карбідна складова — візитна картка D2
Однією з найхарактерніших особливостей D2 є її значна карбідна складова.
У науковій літературі для D2 описуються, зокрема, хромисті карбіди типу M7C3, а також інші карбідні фази, до яких можуть входити молібден і ванадій. Літера «M» у такому позначенні означає металевий компонент карбіду, який може бути представлений не одним елементом.
Ці карбіди значно твердіші за металеву матрицю.
Саме вони є одним із головних пояснень високої зносостійкості D2.
Але одночасно вони пояснюють і деякі обмеження цієї сталі. Великі карбідні частинки можуть впливати на в'язкість і стійкість тонкої кромки до локального руйнування.
Чому слово «карбід» не означає автоматично «краще»
У ножовій культурі карбіди часто сприймаються майже як безумовна перевага. Але для металурга це лише половина історії.
Карбід дуже твердий — і це добре для зносостійкості.
Але тверда частинка всередині металевої матриці створює межу між двома різними фазами. Якщо структура, розмір або розподіл цих частинок несприятливі, локальне механічне навантаження може концентруватися саме в таких місцях.
Тому для ножа важлива не максимальна кількість карбідів за будь-яку ціну, а правильний баланс між карбідною складовою та металевою матрицею.
Мікроструктура D2 — це не просто «тверда сталь із карбідами». Її робочі властивості залежать від співвідношення між мартенситною матрицею, карбідною складовою та залишковими фазами, а також від розміру й розподілу карбідів.
Чому металургійна якість D2 має таке значення
Тут ми повертаємося до питання, яке вже виникало під час розмови про ванадій, кремній, марганець, фосфор і сірку.
Дві сталі можуть мати дуже близький хімічний склад, але різну мікроструктуру.
Якщо карбіди в одному матеріалі крупніші, сильніше сегреговані або розподілені менш рівномірно, його поведінка може відрізнятися від матеріалу з більш контрольованою структурою.
Це одна з причин, чому сучасні виробники інструментальних сталей приділяють таку увагу технології виплавки, куванню, прокатці та термічній обробці.
Хороша сталь — це не тільки правильна формула.
Хороша сталь — це правильна формула, перетворена технологією на правильну структуру.
Що відбувається з D2 під час охолодження
Мікроструктура сталі не є незмінною.
Під час нагрівання одні фази розчиняються або змінюють свій стан. Під час охолодження починаються нові перетворення. Якщо охолодження достатньо швидке, аустеніт може перетворитися на мартенсит.
Частина карбідів при цьому залишається нерозчиненою.
Саме тому після гартування D2 отримує складну структуру, у якій одночасно присутні тверда загартована матриця та значна кількість карбідної фази.
Але частина аустеніту може не встигнути перетворитися повністю. Він залишається у структурі як залишковий аустеніт.
Для D2 це важлива тема, і ми окремо розглянемо її пізніше, коли перейдемо до гартування та термообробки.
Мікроструктура і ріжуча кромка
Чому все це має значення для власника ножа?
Тому що ніж працює не середньою характеристикою сталі в таблиці. Ніж працює своєю конкретною ріжучою кромкою.
Якщо матриця має високу твердість, кромка краще чинить опір пластичній деформації.
Якщо карбідна складова добре сформована, вона допомагає протистояти абразивному зношуванню.
Якщо карбіди надто великі або структура має несприятливу неоднорідність, зростає ризик локального викришування за певних геометричних і експлуатаційних умов.
Тому, коли майстер говорить, що його ніж із D2 «добре тримає кромку», за цим стоїть не одна характеристика сталі. Це результат взаємодії мікроструктури, твердості, геометрії та умов різання.
D2 під мікроскопом — це вже не просто «D2»
На цьому етапі наше розуміння сталі повинно змінитися.
Раніше ми говорили:
«D2 має приблизно 1,55 % вуглецю та близько 11–12 % хрому».
Тепер ми можемо сказати набагато більше:
«Ці елементи створюють складну багатофазну структуру, у якій загартована матриця працює разом із великою кількістю твердих карбідів».
І саме ця друга фраза вже наближає нас до реального розуміння поведінки ножа.
Наступним кроком буде ще глибше занурення в карбідну природу D2. Ми розберемо, що таке ледебуритна природа цієї сталі, як формується її карбідна мережа та чому структура після лиття зовсім не повинна залишатися такою, якою вона була у вихідному злитку.
Мікроструктура D2 — це складна система загартованої металевої матриці, карбідної складової та залишкових фаз. Саме структура перетворює хімічний склад на реальні властивості. Тому назва «D2» і навіть її хімічна формула ще не розповідають усієї історії готового клинка.
13. Ледебуритна природа D2
Ми вже знаємо хімічний склад D2 і знаємо, що в її структурі присутня значна кількість карбідів. Але звідки взагалі береться така велика карбідна складова?
Відповідь пов'язана з особливостями кристалізації високовуглецевої високохромистої сталі. D2 належить до так званих ледебуритних інструментальних сталей. Це визначення допомагає зрозуміти, чому її структура настільки відрізняється від структури простих вуглецевих сталей.
Що означає слово «ледебуритна»
Термін ледебурит походить із металознавства та пов'язаний із певним характером кристалізації залізовуглецевих і легованих сплавів.
У найпростішому поясненні ледебурит — це продукт евтектичної кристалізації, у якому металевий компонент формується разом із карбідною фазою. Для високохромистих інструментальних сталей ця особливість має величезне значення, оскільки саме під час первинної кристалізації закладається значна частина майбутньої карбідної структури.
Тому слово «ледебуритна» фактично попереджає металурга: перед нами сталь, у якій карбідна складова є принциповою частиною її природи, а не випадковим побічним явищем.
Чому в D2 утворюється багато карбідів
Ми вже розглядали два головні чинники — високий вміст вуглецю та приблизно 11–12 % хрому.
Вуглець має високу спорідненість із карбідоутворювальними елементами. Хром, своєю чергою, активно бере участь у формуванні хромистих карбідів.
Коли такий розплав починає кристалізувати, умови вже суттєво відрізняються від тих, які ми маємо у звичайній низьколегованій сталі. Формуються області, збагачені легувальними елементами та вуглецем, а при подальшому охолодженні виникають карбідні фази.
У результаті вихідна структура D2 містить значну кількість карбідного матеріалу, який потім проходить подальші зміни під час гарячої деформації та термообробки.
Ледебурит — не готова структура ножа
Це дуже важливе уточнення.
Коли ми говоримо, що D2 є ледебуритною сталлю, не можна уявляти, що готовий ніж просто має ту саму структуру, яка виникла під час первинної кристалізації злитка.
Навпаки.
Після виплавки метал проходить складний технологічний шлях. Його можуть кувати, прокатувати, відпалювати, механічно обробляти та врешті термічно обробляти. Кожен із цих етапів змінює структуру.
Особливо важливим є гаряче деформування, яке допомагає подрібнювати та перерозподіляти первинну карбідну складову.
Тому між структурою вихідного злитка та структурою якісного листового або пруткового матеріалу існує величезна технологічна дистанція.
«Ледебуритна» не означає «непридатна для ножа». Це характеристика металургійної природи сталі. Для ножа критично важливо, якою стала ця первинна карбідна структура після подальшого кування, прокатки, відпалу та термообробки.
Первинні та вторинні карбіди
Для розуміння D2 важливо розрізняти карбіди, які сформувалися під час первинної кристалізації, та карбідні фази, які можуть формуватися або змінюватися на наступних етапах термічної обробки.
Первинні карбіди виникають ще під час кристалізації розплаву. Вони можуть бути відносно великими й формувати характерну карбідну неоднорідність.
Вторинні карбіди пов'язані з подальшими структурними перетвореннями під час нагрівання та відпуску. Їхня роль особливо важлива для легованих інструментальних сталей, оскільки саме дрібніші карбідні виділення можуть впливати на твердість матриці та її поведінку під час відпуску.
Таким чином, карбідна структура D2 має власну історію.
Вона починається у момент кристалізації металу, змінюється під час обробки тиском і продовжує трансформуватися під час термообробки.
Чому крупні карбіди можуть бути проблемою
Тут ми підходимо до одного з головних компромісів D2.
Карбід дуже твердий. Для опору абразивному зношуванню це величезна перевага. Але великий карбід усередині металевої матриці може поводитися як локальна зона концентрації напружень.
Особливо це важливо для тонкої ріжучої кромки.
Якщо навантаження припадає на ділянку, де великий карбід розташований несприятливо відносно поверхні кромки, локальні напруження можуть сприяти мікровикришуванню. Це не означає, що будь-який великий карбід обов'язково руйнує кромку. Але це пояснює, чому контроль карбідної структури є одним із ключових питань якості D2.
Чому порошкова металургія змінила підхід до карбідів
Поява порошкових технологій частково була відповіддю саме на проблему грубої карбідної структури.
У традиційній виплавці великі об'єми розплаву кристалізують із певною лікваційною та карбідною неоднорідністю. Подальше кування та прокатка можуть її зменшити, але не завжди повністю усунути.
Порошкова металургія дозволяє значно швидше охолоджувати окремі мікрооб'єми розплаву та формувати набагато дрібніший і рівномірніший розподіл карбідів.
Саме тому сучасні порошкові інструментальні сталі можуть отримувати інше співвідношення зносостійкості та в'язкості порівняно з традиційними ледебуритними сталями.
Але це не означає, що традиційна D2 є «поганою» через свою карбідну структуру.
Навпаки — саме ця структура і є однією з причин її популярності. Питання лише в тому, наскільки добре вона була сформована та наскільки правильно її обробили.
D2 як результат металургійної історії
Тепер ми можемо подивитися на D2 зовсім інакше.
Її характер починається ще в розплаві. Потім формується первинна карбідна структура. Гаряче деформування змінює її геометрію та розподіл. Відпал готує матеріал до механічної обробки. А термообробка формує кінцеву матрицю та змінює частину карбідної складової.
Тобто готовий ніж — це фактично остання глава дуже довгої металургійної історії.
D2 є ледебуритною високохромистою інструментальною сталлю. Її значна карбідна складова закладається ще під час кристалізації, але готова структура матеріалу формується набагато пізніше — під впливом гарячої деформації, відпалу та термообробки.
14. Карбіди хрому, молібдену та ванадію
Тепер, коли ми зрозуміли ледебуритну природу D2, можна уважніше подивитися на її головних «мешканців» — карбідні фази.
Саме тут хімічний склад, який ми розбирали в попередніх розділах, починає набувати реального сенсу.
Вуглець і легувальні елементи вже не є просто атомами, записаними в таблиці. Вони формують тверді фази, які знаходяться всередині металевої матриці та безпосередньо впливають на зносостійкість, твердість, заточуваність і поведінку ріжучої кромки.
Що таке карбід у D2
Карбід — це сполука вуглецю з металевим елементом або групою металевих елементів.
У D2 основну роль відіграють карбідні фази, багаті на хром, а також карбіди зі значною участю молібдену та ванадію.
Для опису таких фаз у металознавстві використовують позначення на кшталт M7C3. Літера M означає, що на металевому місці в карбіді можуть знаходитися різні легувальні елементи, а не обов'язково один конкретний метал.
У D2 значну роль відіграють хромисті карбіди типу M7C3. Саме вони є одним із головних джерел її високої абразивної зносостійкості.
Хромисті карбіди
Хром — головний карбідоутворювальний елемент у D2 за масштабом його присутності в сплаві.
Високий вміст хрому разом із великою кількістю вуглецю створює умови для формування значної карбідної фази.
Ці карбіди дуже тверді порівняно з металевою матрицею. Коли абразив намагається зношувати поверхню клинка, тверді карбідні частинки чинять цьому процесу значний опір.
Саме тому високохромисті ледебуритні сталі історично стали важливим матеріалом для промислових ножів, штампового інструменту та інших деталей, де зносостійкість має велике значення.
Молібден у карбідній системі
Молібдену в D2 набагато менше, ніж хрому, але це не робить його незначним.
Молібден може входити до складу складних карбідних фаз і змінювати їхній характер. Крім того, він бере участь у процесах, що відбуваються під час відпуску.
Тому молібден допомагає D2 сформувати складну структуру, у якій тверда карбідна фаза співіснує із загартованою металевою матрицею.
Для майбутнього розділу про термообробку це особливо важливо: поведінка сталі під час відпуску не зводиться до простого «зменшення напружень». У легованих інструментальних сталях відбуваються складні структурні процеси, пов'язані з виділенням карбідів та зміною стану матриці.
Ванадієві карбіди — маленька кількість, дуже тверда фаза
Ванадій займає особливе місце в цій системі.
Його в D2 близько 0,75–0,80 %, але він має дуже високу спорідненість до вуглецю і здатний формувати надзвичайно тверді ванадієві карбіди.
Ці карбіди мають велике значення для опору абразивному зношуванню.
Однак ванадієві карбіди також нагадують нам про головний принцип ножової металургії: твердість фази не дорівнює автоматично кращій роботі ножа.
Для ножа потрібно, щоб карбідна структура була узгоджена з матрицею та геометрією ріжучої кромки.
Карбідна структура та твердість сталі — не одне й те саме
Це питання заслуговує особливої уваги.
Коли ми говоримо, що ніж має, наприклад, 60 HRC, це не означає, що вся його структура має твердість 60 HRC.
Шкала HRC характеризує макроскопічну твердість матеріалу. Але всередині сталі можуть співіснувати фази з дуже різною твердістю.
Металева матриця має одну механічну поведінку, а карбіди — зовсім іншу.
Саме тому дві сталі з однаковою твердістю за HRC можуть мати різну зносостійкість і різну поведінку ріжучої кромки.
У D2 це особливо помітно через значну кількість карбідної фази.
Карбіди та утримання ріжучої кромки
Коли користувач каже, що D2 «довго тримає заточку», це значною мірою пов'язано з її здатністю протистояти зношуванню.
Але тут важливо розділити два різних явища.
Пластична деформація кромки виникає тоді, коли метал під навантаженням змінює форму.
Абразивне зношування виникає тоді, коли матеріал поступово стирається під дією абразивних частинок або поверхонь.
Висока твердість матриці допомагає протистояти деформації, а тверді карбіди допомагають чинити опір абразивному зношуванню.
Саме тому D2 може демонструвати дуже хороше утримання ріжучої кромки в певних умовах різання.
Але якщо навантаження переходить у сильний удар, скручування або контакт із твердим предметом, головним питанням уже стає не зносостійкість, а в'язкість та стабільність кромки.
Карбіди та заточування
Є й інша сторона цієї історії.
Те, що добре протистоїть зношуванню під час роботи ножа, може одночасно ускладнювати роботу абразиву під час заточування.
Тверді карбіди не знімаються так само легко, як звичайна металева матриця. Тому при заточуванні D2 абразив повинен ефективно працювати не тільки з основним металом, а й із твердою карбідною складовою.
Саме тому для D2 часто використовують сучасні тверді абразиви, зокрема алмазні або CBN, особливо коли потрібно швидко відновити геометрію кромки.
Проте сама по собі наявність карбідів не означає, що D2 неможливо добре заточити. Правильно підібраний абразив і правильна техніка дозволяють отримувати дуже якісну ріжучу кромку.
Баланс карбідів і матриці
Тепер ми можемо сформулювати одну з головних ідей усієї енциклопедії D2.
Хороша ножова сталь — це не максимальна кількість твердої фази.
Потрібен баланс.
Матриця повинна мати достатню твердість і в'язкість. Карбідна складова повинна забезпечувати необхідний опір зношуванню. Карбіди мають бути достатньо добре розподілені, щоб не перетворюватися на слабкі місця тонкої ріжучої кромки.
І саме тому технологія виробництва D2 має таке значення.
У D2 карбіди — це не побічний продукт і не «зайва твердість». Вони є фундаментальною частиною її конструкції. Хром формує значну частину карбідної системи, молібден впливає на складні карбідні та відпускні процеси, а ванадій створює дуже тверді ванадієві карбіди. Разом вони визначають значну частину зносостійкості сталі.
Саме тут ми можемо побачити справжню різницю між рекламним і енциклопедичним описом D2.
Рекламний опис скаже: «D2 має чудову зносостійкість».
Енциклопедія пояснює: «D2 має складну карбідну структуру, сформовану високим вмістом вуглецю та хрому з участю молібдену й ванадію; ця структура підвищує опір абразивному зношуванню, але одночасно створює вимоги до металургійної якості, термообробки та геометрії кромки».
І тепер ми вже готові перейти до наступного питання: як ця складна структура поводиться під час нагрівання та гартування?
Саме там починається наступний великий розділ історії D2 — аустеніт, прогартовуваність і перетворення сталі під час термообробки.
D2 має значну карбідну складову, у якій головну роль відіграють хромисті карбіди, а також карбідні фази з участю молібдену та ванадію. Саме карбіди значною мірою забезпечують високу зносостійкість, але їхній розмір і розподіл визначають, наскільки добре ця перевага буде реалізована в реальному ножі.
15. Аустеніт і прогартовуваність D2
Аустеніт — це високотемпературна фаза сталі, яка виникає під час нагрівання D2 до температури аустенітизації. Саме в аустеніті перед гартуванням формується хімічна основа майбутньої мартенситної матриці. Тому правильне розуміння аустеніту допомагає пояснити, чому одна й та сама марка D2 після різної термообробки може демонструвати помітно різні властивості.
Для D2 цей етап особливо важливий через високий вміст вуглецю та значну кількість хрому, а також присутність молібдену й ванадію. Частина карбідної фази залишається нерозчиненою, тоді як частина вуглецю та легувальних елементів переходить у твердий розчин аустеніту. Саме співвідношення між розчиненою та нерозчиненою карбідною складовою значною мірою визначає подальшу поведінку сталі під час гартування та відпуску.
Що відбувається з D2 під час утворення аустеніту
При підвищенні температури відбуваються структурні перетворення, а феритно-карбідна вихідна структура переходить у стан, у якому матриця стає аустенітною. Одночасно частина карбідів розчиняється. Утворений аустеніт збагачується вуглецем та легувальними елементами, які були доступні для переходу в твердий розчин.
Однак для D2 принципово важливо розуміти: мета аустенітизації не полягає в тому, щоб розчинити абсолютно всі карбіди. Значна частина карбідної складової повинна залишатися в структурі. Саме вона забезпечує характерну для D2 високу стійкість до абразивного зношування.
| Структурний процес | Значення для D2 |
|---|---|
| Утворення аустеніту | Формує матрицю, яка перед гартуванням містить розчинені вуглець і легувальні елементи |
| Часткове розчинення карбідів | Збагачує аустеніт вуглецем та легувальними елементами |
| Збереження частини карбідів | Підтримує високу зносостійкість та карбідний характер D2 |
| Контроль зерна аустеніту | Впливає на майбутню структуру, в'язкість і стабільність ріжучої кромки |
Прогартовуваність — не те саме, що твердість
Одна з найважливіших характеристик D2 — висока прогартовуваність. Це означає здатність сталі отримувати загартовану структуру не лише біля поверхні, а й на значній глибині перерізу під час правильно проведеного гартування.
Твердість відповідає на питання: наскільки твердою стала сталь після термообробки. Прогартовуваність відповідає на інше питання: наскільки глибоко в перерізі можна отримати необхідну загартовану структуру.
Для D2 висока прогартовуваність пов'язана насамперед із її легуванням. Хром, молібден та марганець зміщують кінетику перетворень під час охолодження, даючи змогу отримувати мартенситну структуру при значно менш інтенсивному охолодженні, ніж у простих вуглецевих інструментальних сталей.
Саме тому D2 належить до сталей з повітряним гартуванням. За відповідної термообробки її можна гартувати в потоці повітря або іншим контрольованим способом охолодження, передбаченим технологією конкретного виробника. Це одна з принципових відмінностей D2 від багатьох простіших вуглецевих інструментальних сталей.
Висока прогартовуваність D2 не означає автоматично високу в'язкість або гарантовану твердість будь-якого ножа. Кінцеві властивості залежать від температури аустенітизації, часу витримки, швидкості охолодження, відпуску, вихідної структури та геометрії клинка.
Чому для ножа важлива саме контрольована прогартовуваність
Для ножового клинка важливо отримати рівномірну загартовану структуру по товщині робочої частини. Якщо термообробка проведена неправильно, різні ділянки клинка можуть мати різний структурний стан. Це здатне впливати на твердість, стабільність ріжучої кромки та поведінку ножа під навантаженням.
Особливість D2 полягає в тому, що її висока прогартовуваність дозволяє поєднати значну твердість із технологічно відносно м'яким охолодженням. Але це не скасовує вимог до точності температурного режиму. Надмірне нагрівання, занадто тривала витримка або неконтрольована термообробка можуть змінити зернистість аустеніту, кількість розчинених карбідів і частку залишкового аустеніту.
Таким чином, аустеніт є своєрідною проміжною стадією: він ще не є тією структурою, яка забезпечує кінцеві властивості ножа, але саме з нього під час гартування формується основа майбутньої мартенситної матриці.
16. Нагрівання та аустенітизація D2
Аустенітизація — один із ключових етапів термообробки D2. Під час цього процесу сталь нагрівають до температури, за якої формується аустеніт і відбувається контрольоване розчинення частини карбідної складової.
Для D2 цей процес не можна зводити до простого правила «нагріти сильніше — отримати твердіший ніж». Насправді завдання набагато складніше: необхідно отримати потрібний склад аустенітної матриці, зберегти контроль над зерном і залишити достатню кількість карбідів у структурі.
Чому D2 нагрівають контрольовано
D2 має високу легованість і значну кількість карбідів. Тому її нагрівання повинно враховувати теплопровідність, геометрію заготовки, товщину перерізу та конкретний режим, рекомендований виробником сталі.
Під час промислової термообробки застосовують контрольовані печі, вакуумні печі або атмосфери, що зменшують ризик окиснення та зневуглецювання поверхні. Для ножового виробництва це особливо важливо: поверхневий шар клинка безпосередньо визначає стан майбутньої ріжучої кромки.
Попередній нагрів
Перед виходом на температуру аустенітизації технологічний режим може передбачати попередній нагрів. Його завдання — зменшити температурний перепад між поверхнею та серцевиною заготовки й зробити основний нагрів більш контрольованим.
Для масивних деталей значення такого етапу особливо велике. Для тонкого ножового клинка ситуація інша, але навіть тут термообробка повинна враховувати форму, товщину та можливість температурних градієнтів.
Що відбувається під час аустенітизації
При досягненні необхідної температури частина карбідів починає розчинятися в аустеніті. Вуглець і частина легувальних елементів переходять у твердий розчин. Одночасно інша частина карбідів залишається нерозчиненою.
Цей баланс має принципове значення.
- Недостатня аустенітизація може залишити в матриці недостатню кількість розчиненого вуглецю та легувальних елементів, що вплине на потенційну твердість і прогартовуваність.
- Надмірна аустенітизація може спричинити надмірне розчинення карбідів, ріст аустенітного зерна та збільшення кількості залишкового аустеніту після гартування.
- Оптимальна аустенітизація повинна забезпечити потрібний склад аустеніту при збереженні контрольованої карбідної структури.
Для D2 не існує однієї універсальної температури аустенітизації, яку можна беззастережно застосувати до будь-якого клинка. Конкретний режим залежить від виробника сталі, її фактичного хімічного складу, вихідного стану, геометрії деталі та обладнання для термообробки. Тому в професійній практиці необхідно орієнтуватися на технічну документацію конкретної марки та виробника.
Температура — лише частина режиму
Навіть правильно вибрана температура сама по собі не гарантує якісної термообробки. Не менш важливими є швидкість нагрівання, час витримки, стан поверхні, атмосфера печі та подальше охолодження.
Особливо небезпечним є перегрів. При надмірній температурі або занадто тривалій витримці аустенітне зерно може укрупнюватися. Для ножа це небажано, оскільки грубозерниста структура може негативно позначатися на в'язкості та опорі ріжучої кромки сколам.
Чому не потрібно розчиняти всі карбіди
У цьому полягає одна з фундаментальних особливостей D2. Карбіди — не просто «залишок старої структури», який потрібно повністю прибрати нагріванням. Вони є важливою функціональною складовою сталі.
Збережена карбідна фаза забезпечує значну частину абразивної зносостійкості D2. Водночас надмірне розчинення карбідів може змінити баланс між твердою матрицею та карбідною складовою. Тому термообробник фактично керує не лише температурою, а структурним балансом майбутнього клинка.
Після завершення аустенітизації починається наступний критичний етап — гартування. Саме під час контрольованого охолодження аустеніт перетворюється переважно на мартенситну структуру, а частина аустеніту може залишитися незавершено перетвореною. Це безпосередньо підводить нас до наступних тем: швидкості охолодження, гартування D2 та формування кінцевої загартованої структури.
Якісна термообробка D2 — це не пошук максимальної температури, а керування структурою. Саме співвідношення між аустенітною матрицею, розчиненими елементами, нерозчиненими карбідами та подальшим гартуванням визначає потенціал сталі в готовому клинку.
17. Гартування D2
Гартування — це етап термообробки, під час якого нагріту до стану аустеніту D2 охолоджують із контрольованою швидкістю, щоб сформувати переважно мартенситну загартовану матрицю.
Саме на цьому етапі реалізується значна частина потенціалу D2 щодо високої твердості та зносостійкості. Проте результат визначається не тільки швидкістю охолодження. Важливі також попередня структура, температура аустенітизації, кількість розчинених у аустеніті легувальних елементів, розмір зерна, геометрія клинка та подальший відпуск.
Чому D2 можна гартувати на повітрі
D2 належить до високохромистих інструментальних сталей холодної роботи з високою прогартовуваністю. Її легувальна система зміщує перетворення аустеніту під час охолодження, тому для отримання загартованої структури не потрібне настільки агресивне охолодження, як для багатьох простих вуглецевих сталей.
Саме тому D2 характеризують як сталь повітряного гартування. У промисловій практиці конкретний спосіб охолодження визначається технологічною документацією виробника сталі та обладнанням термообробки. Для ножового виробництва можуть застосовуватися вакуумні печі з контрольованим охолодженням або інші технологічні режими, що забезпечують необхідну швидкість проходження через критичний температурний інтервал.
Термін «повітряне гартування» не означає, що будь-який клинок D2 достатньо просто вийняти з печі та залишити охолоджуватися в кімнаті. Йдеться про здатність сталі отримувати необхідну загартовану структуру при відповідному, відносно м'якому охолодженні. Реальний режим повинен відповідати конкретній марці сталі та технологічній карті термообробки.
Що відбувається з аустенітом під час охолодження
Після завершення аустенітизації в сталі існує високотемпературна аустенітна матриця, у якій розчинені вуглець та частина легувальних елементів. Під час охолодження ця нестійка при низьких температурах структура починає перетворюватися.
За відповідного режиму частина аустеніту перетворюється на мартенсит. Це перетворення відбувається без дифузійного перерозподілу атомів на звичайних для дифузійних перетворень часових масштабах. Високий вміст вуглецю в D2 робить сформований мартенсит дуже твердим, але водночас підвищує внутрішні напруження загартованої структури.
Саме тому після гартування D2 не можна розглядати як уже готовий матеріал для ножа. Загартована структура має високий рівень напружень і потребує подальшого відпуску.
Гартування і карбідна складова D2
Під час гартування не відбувається повного зникнення карбідів. Частина карбідної фази, яка залишилася після аустенітизації, продовжує існувати в структурі. Вона є одним із головних чинників високої абразивної зносостійкості D2.
У результаті готова загартована структура D2 являє собою не «чистий мартенсит», а складну систему, у якій поєднуються мартенситна матриця, нерозчинені карбіди та певна кількість залишкового аустеніту.
| Складова | Роль у загартованій D2 |
|---|---|
| Мартенситна матриця | Основна частина твердості та міцності загартованої сталі |
| Нерозчинені карбіди | Висока стійкість до абразивного зношування |
| Залишковий аустеніт | Незавершена частина аустенітного перетворення; його кількість залежить від режиму термообробки |
Чому занадто агресивне гартування не є перевагою
Для D2 немає сенсу застосовувати максимально різке охолодження лише заради швидкості. Оскільки сталь має високу прогартовуваність, надмірна інтенсивність охолодження може збільшити ризик температурних градієнтів, внутрішніх напружень і деформації тонкого клинка.
Для ножового виробництва це особливо важливо. Клинок має складну геометрію: обух, спуски, ріжучу кромку, отвори, переходи перерізів. Кожна зміна геометрії впливає на розподіл температури та напружень під час нагрівання й охолодження.
Тому професійна термообробка D2 — це пошук не максимальної швидкості охолодження, а контрольованого температурного циклу, який дозволяє отримати потрібну структуру з мінімальним ризиком деформації та пошкодження клинка.
Гартування визначає потенціал, але не гарантує результат
Навіть якщо два клинки виготовлені з однієї марки D2, їхня поведінка може відрізнятися. Причина полягає в тому, що напис «D2» на етикетці описує клас матеріалу, а не весь технологічний шлях конкретного клинка.
На кінцеві властивості впливають хімічний склад конкретної плавки, вихідний стан металу, ковка або прокат, аустенітизація, гартування, відпуск, остаточна геометрія та якість шліфування.
Не слід оцінювати якість ножа тільки за написом «D2» або за однією цифрою HRC. Для реального різального інструмента важливе поєднання хімічного складу, термообробки, карбідної структури, твердості та геометрії ріжучої кромки.
Після гартування ми отримуємо основу, здатну забезпечити високу твердість, але ще не оптимальний робочий стан. Наступний етап — відпуск — знижує надлишкові внутрішні напруження, стабілізує структуру та дозволяє сформувати потрібне співвідношення твердості й експлуатаційної надійності.
18. Відпуск D2
Відпуск — це нагрівання загартованої сталі до температури, нижчої за температуру аустенітизації, з подальшим контрольованим охолодженням. Для D2 це не другорядна операція, а необхідна частина повного циклу термообробки.
Після гартування мартенситна структура D2 має високу твердість, але водночас містить значні внутрішні напруження. Частина аустеніту може залишатися неперетвореною. Тому залишати клинок після гартування без правильно підібраного відпуску технологічно неправильно.
Основні завдання відпуску
- зменшити внутрішні напруження після гартування;
- підвищити стабільність загартованої структури;
- сформувати необхідне співвідношення твердості та в'язкості;
- зменшити ризик спонтанної деформації або утворення тріщин;
- підготувати сталь до реальної експлуатації в умовах навантаження.
У D2 відпуск має ще одну важливу особливість: поведінка сталі під час відпуску пов'язана з її високою легованістю та карбідною системою. За відповідних режимів можливі процеси, пов'язані з виділенням вторинних карбідів і вторинним зміцненням.
Чому відпуск D2 не можна зводити до простого «пом'якшення»
У побутовому поясненні часто говорять, що відпуск просто «зменшує твердість». Для D2 це занадто спрощене формулювання.
Відпуск змінює стан мартенситної матриці, перерозподіляє вуглець і впливає на карбідну складову. Залежно від температурного діапазону та тривалості процесу змінюється не тільки твердість, а й стабільність структури, внутрішні напруження та поведінка сталі під навантаженням.
Саме тому для D2 вибір режиму відпуску є компромісом між кількома властивостями. Для ножа недостатньо отримати максимально можливу твердість. Необхідно також забезпечити достатню стабільність ріжучої кромки та прийнятну стійкість до локального сколювання.
Високий відпуск і низький відпуск — різні технологічні завдання
Різні температурні режими відпуску можуть давати різне співвідношення твердості, в'язкості та структурної стабільності. Для інструментальних сталей високої легованості, до яких належить D2, важливо враховувати також область вторинного зміцнення.
У деяких промислових режимах D2 застосовують подвійний або багаторазовий відпуск. Такий підхід дозволяє краще стабілізувати структуру після гартування та врахувати поведінку залишкового аустеніту. Конкретна кількість циклів і температури залежать від марки сталі, виробника та призначення виробу.
Для D2 поняття «правильний відпуск» завжди потрібно розглядати разом із конкретним режимом гартування. Температура відпуску не існує окремо від попередньої аустенітизації та охолодження. Саме весь цикл термообробки формує кінцеву структуру клинка.
Вторинне зміцнення D2
Високолеговані інструментальні сталі можуть демонструвати явище вторинного зміцнення під час певних режимів відпуску. Воно пов'язане з виділенням дрібних легованих карбідів і змінами матриці.
Для D2 це особливо цікаво через присутність хрому, молібдену та ванадію. Проте не слід перетворювати цей факт на спрощене правило «чим вища температура відпуску, тим твердіша D2». Реальна залежність має температурний максимум і визначається конкретним хімічним складом та режимом термообробки.
Відпуск і ніж як готовий інструмент
Для ножового клинка відпуск має практичне значення, яке виходить далеко за межі лабораторного показника HRC. Ріжуча кромка працює під локальним навантаженням, а тонка геометрія робить її чутливою до дефектів структури та внутрішніх напружень.
Тому добре термооброблений D2-клинок — це не просто «твердий метал». Це система, у якій матриця, карбіди, залишковий аустеніт, твердість і геометрія повинні працювати разом.
| Етап | Головне завдання |
|---|---|
| Аустенітизація | Формування аустеніту та контрольоване розчинення частини карбідів |
| Гартування | Перетворення аустеніту переважно на мартенсит |
| Відпуск | Зниження внутрішніх напружень і стабілізація загартованої структури |
| Подальша стабілізація | Формування робочого балансу твердості, зносостійкості та стійкості кромки |
D2 не стає хорошою ножовою сталлю лише тому, що після гартування показала високу твердість. Саме правильно підібраний цикл «аустенітизація → гартування → відпуск» визначає, наскільки повно буде реалізований потенціал цієї сталі.
На цьому етапі ми вже можемо перейти від самої технології термообробки до її наслідків у готовому матеріалі. Наступним питанням буде те, що відбувається зі структурою D2 після відпуску, чому виникає вторинна твердість і яку роль відіграє залишковий аустеніт.
19. Вторинна твердість D2
Вторинна твердість — це явище, характерне для високолегованих інструментальних сталей, за якого після певних режимів високотемпературного відпуску твердість сталі не просто продовжує знижуватися, а може знову підвищуватися або зберігатися на високому рівні.
Для D2 це явище має принципове значення, оскільки її хімічний склад містить значні кількості хрому, а також молібдену й ванадію. Ці елементи беруть участь у формуванні складної карбідної системи та впливають на поведінку сталі під час відпуску.
Чому твердість може знову зростати
Після гартування D2 має високотвердий мартенсит, значну кількість нерозчинених карбідів і певну частку залишкового аустеніту. Під час відпуску структура починає змінюватися.
За відповідних температурних умов із перенасиченої мартенситної матриці можуть виділятися дрібні леговані карбіди. Цей процес змінює склад матриці та може сприяти її додатковому зміцненню.
Саме це явище і називають вторинним зміцненням. Воно не означає, що вся карбідна фаза раптом стає новою або що сталь просто «стає твердішою від нагрівання». Йдеться про складну взаємодію між мартенситною матрицею, легувальними елементами та карбідними виділеннями.
Вторинна твердість — це не універсальне правило «вища температура відпуску = вища твердість». Існує певний температурний інтервал, у якому проявляється вторинне зміцнення, а конкретна залежність визначається хімічним складом сталі та режимом термообробки.
Роль молібдену та ванадію
Молібден і ванадій є сильними карбідоутворювачами. У структурі D2 вони не просто присутні як окремі «добавки», а беруть участь у формуванні складної системи карбідів.
Особливо важливим є ванадій. Його карбіди мають дуже високу твердість і можуть суттєво впливати на опір абразивному зношуванню. Молібден, своєю чергою, бере участь у формуванні легованої структури та впливає на поведінку сталі під час відпуску.
Однак не слід робити висновок, що кожен атом молібдену або ванадію автоматично означає підвищення твердості готового ножа. Властивості визначаються всією системою: хімічним складом, температурою аустенітизації, кількістю розчинених елементів, швидкістю охолодження та режимом відпуску.
Вторинна твердість і карбідна структура
Для D2 принципово важливо розрізняти нерозчинені карбіди та карбіди, які формуються або змінюються під час термообробки.
| Структурна складова | Значення для властивостей D2 |
|---|---|
| Нерозчинені карбіди | Основний внесок у високу абразивну зносостійкість |
| Мартенситна матриця | Формує основну твердість і міцність |
| Карбідні виділення під час відпуску | Можуть сприяти вторинному зміцненню та стабілізації структури |
| Залишковий аустеніт | Впливає на стабільність і кінцеві властивості після термообробки |
Чому вторинна твердість важлива для ножа
На практиці вторинна твердість важлива не сама по собі, а тому, що дозволяє технологу сформувати необхідне поєднання властивостей високолегованої сталі.
D2 використовується не тільки для ножів, а й для штампів, пуансонів, промислових ножів та інших інструментів, де потрібна висока стійкість до зношування. Саме тому режими термообробки D2 історично розроблялися не виключно під ножову геометрію, а під широкий спектр інструментальних завдань.
Для ножа це означає, що добре підібраний режим відпуску може забезпечити високу твердість матриці без необхідності залишати клинок у стані після первинного гартування.
Висока твердість не дорівнює високій надійності кромки
Це принципово важливий момент для ножової тематики. Навіть дуже висока твердість не гарантує, що тонка ріжуча кромка буде стійкою до ударного навантаження.
На поведінку кромки одночасно впливають твердість матриці, кількість і морфологія карбідів, їхній розмір та розподіл, товщина кромки, кут заточування, характер навантаження і якість самої термообробки.
Тому вторинне зміцнення — це інструмент керування структурою, а не самостійна гарантія кращого ножа.
У D2 твердість формується не одним механізмом. Її забезпечує поєднання мартенситної матриці, карбідної складової та результатів термообробки. Вторинне зміцнення є одним із проявів цієї складної системи.
Саме тому наступне питання логічно виникає одразу після розгляду вторинної твердості: скільки аустеніту залишилося після гартування і що з ним відбувається під час подальшої термообробки?
20. Залишковий аустеніт у D2
Залишковий аустеніт — це частина аустеніту, яка не перетворилася на мартенсит під час охолодження після аустенітизації. Для високовуглецевих та високолегованих сталей, до яких належить D2, його наявність є цілком реальним структурним явищем.
Виникнення залишкового аустеніту пов'язане з тим, що легування та високий вміст вуглецю змінюють температури мартенситного перетворення. Тому після гартування частина аустенітної фази може залишитися стабільною при кімнатній температурі.
Чому D2 схильна до утворення залишкового аустеніту
Під час аустенітизації частина вуглецю та легувальних елементів переходить у аустеніт. Чим більше таких елементів розчинено в аустенітній матриці, тим стабільнішою вона може стати під час охолодження.
Для D2 це особливо важливо через високий вміст вуглецю та значне легування хромом, молібденом і ванадієм. Тому режим аустенітизації безпосередньо пов'язаний із кількістю залишкового аустеніту, яка може залишитися після гартування.
Це ще раз показує, чому не можна розглядати аустенітизацію, гартування та відпуск як незалежні операції. Вони утворюють єдиний структурний цикл.
Залишковий аустеніт — не обов'язково «дефект»
Сам факт наявності певної кількості залишкового аустеніту не означає автоматично, що сталь термооброблена неправильно. У високовуглецевих інструментальних сталях його наявність може бути передбачуваним наслідком конкретного режиму.
Проблемою стає не просто його існування, а надмірна або нестабільна кількість, якщо вона погіршує стабільність властивостей готового інструмента.
Не варто використовувати просту формулу «залишковий аустеніт = погано». Для оцінки потрібно знати його кількість, стабільність, попередній режим аустенітизації та подальший цикл відпуску.
Як залишковий аустеніт впливає на ніж
Аустеніт м'якший за мартенситну матрицю, тому його надмірна частка може впливати на виміряну твердість і загальний баланс властивостей. Але ще важливішою є його структурна нестабільність.
Під час експлуатації, механічного впливу або наступних термічних циклів частина залишкового аустеніту може перетворюватися на більш твердий мартенсит. Таке перетворення супроводжується зміною об'єму.
Для ножа це має значення тому, що геометрія ріжучої кромки вимагає високої стабільності. Якщо структурні перетворення відбуваються вже після виготовлення клинка, вони можуть впливати на розміри, напруження та стабільність геометрії.
Відпуск і залишковий аустеніт
Саме тому відпуск D2 має не тільки завдання зняти напруження мартенситу. Він також є частиною процесу стабілізації структури.
Під час відповідного відпуску відбуваються структурні зміни, які можуть впливати на стабільність залишкового аустеніту. Частина його може перетворюватися під час наступних циклів термообробки, а параметри цього процесу залежать від конкретного режиму.
У професійній термообробці високовуглецевих інструментальних сталей тому можуть використовувати багаторазовий відпуск та, залежно від призначення і технологічної схеми, додаткові операції для стабілізації структури. Конкретна технологія повинна визначатися документацією виробника сталі, а не універсальним рецептом.
Кріогенна обробка: де закінчується факт і починається технологія
У ножовій індустрії часто згадують кріогенну або субнульову обробку D2. Її мета — сприяти перетворенню частини залишкового аустеніту в мартенсит при температурах нижче кімнатної.
Однак важливо не перетворювати це на рекламне правило «кріо завжди робить D2 кращою». Результат залежить від повного циклу термообробки, температури та тривалості операції, стану сталі до неї й подальшого відпуску.
Кріогенна обробка є додатковою технологічною операцією, а не обов'язковою частиною визначення марки D2. Наявність або відсутність кріо сама по собі не дозволяє оцінити якість конкретного ножа.
Чому залишковий аустеніт пов'язаний із твердістю
Коли ми вимірюємо твердість клинка за Rockwell C, ми фактично отримуємо інтегральну характеристику локального опору матеріалу вдавлюванню. Але ця цифра не показує безпосередньо, скільки в структурі мартенситу, карбідів або залишкового аустеніту.
Два клинки можуть демонструвати близькі значення HRC, але мати різну мікроструктуру та різну поведінку ріжучої кромки. Саме тому в професійному аналізі сталі твердість потрібно розглядати разом із мікроструктурою.
| Фактор | Що він може змінювати |
|---|---|
| Температура аустенітизації | Кількість розчинених вуглецю та легувальних елементів |
| Час витримки | Ступінь структурних перетворень та ризик росту зерна |
| Гартування | Ступінь перетворення аустеніту на мартенсит |
| Відпуск | Стабільність мартенситної матриці та подальші структурні перетворення |
| Субнульова/кріогенна обробка | Може сприяти додатковому перетворенню залишкового аустеніту |
Для D2 важливо не просто отримати високу твердість після гартування, а забезпечити стабільну структуру. Залишковий аустеніт є однією з причин, чому повний цикл термообробки повинен розглядатися як єдина система, а не як набір окремих операцій.
Таким чином, після гартування та відпуску ми отримуємо вже сформовану робочу структуру D2. Наступний крок — перейти від металургії до конкретних експлуатаційних властивостей: якої твердості може досягати D2, чому вона так добре чинить опір зношуванню і що це означає саме для ножа.
21. Твердість D2
Твердість D2 — одна з головних причин, через яку ця сталь стала настільки популярною в інструментальному виробництві та згодом отримала широке застосування у ножах. Але для правильного розуміння D2 важливо пам'ятати: значення HRC — це не самостійна властивість сталі, а результат взаємодії хімічного складу, вихідної структури та термообробки.
Високий вміст вуглецю, хрому, молібдену та ванадію створює в D2 умови для формування твердої мартенситної матриці та значної кількості твердих карбідів. Саме їхнє поєднання дозволяє отримувати високі показники твердості після правильно проведеного гартування та відпуску.
Що насправді вимірює HRC
Для ножів найчастіше використовують шкалу Rockwell C — HRC. Під час такого випробування визначають опір матеріалу вдавлюванню твердого індентора. Отримане число є зручним способом порівняння твердості, але воно не є прямою фотографією мікроструктури.
Значення, наприклад, 58 HRC або 61 HRC не повідомляє нам окремо, скільки в сталі мартенситу, скільки карбідів або скільки залишкового аустеніту. Два матеріали з близькою твердістю можуть мати різну мікроструктуру та по-різному поводитися під час різання.
HRC — важливий параметр, але не повний «паспорт» ножової сталі. Для D2 твердість потрібно розглядати разом із карбідною структурою, якістю термообробки, геометрією ріжучої кромки та характером навантаження.
Якої твердості може досягати D2
У технічній документації виробників D2 та близьких промислових марок на основі 1.2379 можна зустріти режими термообробки, що дають приблизно 54–62 HRC залежно від конкретного режиму та призначення інструмента.
Для ножів часто зустрічаються значення в районі 58–62 HRC, однак не існує універсального правила, що будь-який клинок із написом D2 повинен мати саме 60 або 62 HRC.
Конкретна твердість залежить від:
- фактичного хімічного складу сталі;
- вихідного металургійного стану;
- температури аустенітизації;
- часу витримки;
- режиму гартування;
- кількості залишкового аустеніту;
- температури та кількості циклів відпуску;
- можливого застосування субнульової або кріогенної обробки.
Чому «максимальна HRC» не є головною метою
У ножовій тематиці іноді виникає спокуса вважати, що ніж із більшою твердістю автоматично кращий. Для D2 це особливо небезпечне спрощення.
Зі збільшенням твердості може покращуватися опір деформації ріжучої кромки та здатність матриці протистояти зношуванню. Але одночасно змінюється поведінка тонкої кромки під ударним або боковим навантаженням.
Тому виробник ножа фактично шукає робочий баланс: достатню твердість для стабільності кромки та зносостійкості без надмірного підвищення ризику локального сколювання.
| Фактор | Вплив на поведінку клинка |
|---|---|
| Висока твердість матриці | Кращий опір пластичній деформації ріжучої кромки |
| Тверді карбіди | Висока стійкість до абразивного зношування |
| Надмірна твердість при невдалій геометрії | Може підвищувати ризик пошкодження тонкої кромки |
| Оптимальна термообробка | Дозволяє збалансувати твердість і експлуатаційну стабільність |
Твердість і ріжуча кромка
Для ножа твердість особливо важлива на рівні самої ріжучої кромки. Чим тонша кромка, тим менше матеріалу залишається для опору локальному навантаженню.
Тому одна й та сама D2 може поводитися по-різному залежно від геометрії. Клинок із товстою, міцною кромкою та клинок із дуже тонким зведенням можуть мати однакову HRC, але зовсім різний характер роботи.
Саме тут проявляється фундаментальний принцип ножової інженерії: сталь не існує окремо від геометрії.
Твердість і стабільність властивостей
Для високовуглецевої високохромистої сталі важлива також стабільність структури після термообробки. Надмірна кількість залишкового аустеніту або неправильно підібраний режим відпуску можуть впливати на кінцеву твердість та її стабільність.
Саме тому професійна оцінка D2 не повинна будуватися за принципом «HRC = якість». Коректніше говорити про HRC як один із показників сформованого структурного стану.
Для D2 висока твердість є важливою перевагою, але хороша ножова D2 — це не максимально можлива цифра HRC. Це правильно сформована структура, яка відповідає призначенню конкретного клинка.
Тепер, коли ми визначили роль твердості, можна перейти до властивості, яка історично зробила D2 однією з найвідоміших сталей для промислових ножів та інструментів, — зносостійкості.
22. Зносостійкість D2
Зносостійкість — це здатність матеріалу чинити опір поступовій втраті маси або зміні геометрії поверхні внаслідок механічного контакту та тертя. Для ножа ця властивість особливо важлива тому, що ріжуча кромка під час роботи поступово змінює свою форму.
D2 відома саме високою стійкістю до абразивного зношування. Ця властивість безпосередньо пов'язана з її високою карбідною складовою та твердою мартенситною матрицею.
Чому D2 добре протистоїть абразивному зношуванню
Абразивне зношування виникає тоді, коли тверді частинки або нерівності поверхні поступово зрізають, дряпають або деформують матеріал. Для ножа таким середовищем може бути, наприклад, деревина з мінеральними включеннями, картон, забруднений матеріал, абразивні харчові або промислові середовища.
У D2 значна частина опору такому зношуванню забезпечується твердими карбідами. Вони набагато твердіші за саму металеву матрицю й можуть протистояти абразивному впливу там, де простіші сталі швидше втрачають матеріал.
Особливо важлива тут не тільки загальна кількість карбідів, а їхній тип, розмір, форма та розподіл у матриці.
Карбідна складова як «броня» D2
У структурі D2 присутні значні кількості хромистих карбідів, а також складні карбідні фази за участю молібдену та ванадію. Саме ця карбідна система є однією з причин високої зносостійкості сталі.
Але порівнювати карбіди лише за принципом «чим більше — тим краще» неправильно. Для ріжучого інструмента надзвичайно важливим є розмір і розподіл карбідів.
Великі або несприятливо розташовані карбіди можуть ставати локальними концентраторами напружень. На дуже тонкій ріжучій кромці це може мати значення для стійкості до сколювання.
| Характеристика карбідної структури | Можливе значення для ножа |
|---|---|
| Висока частка твердих карбідів | Високий потенціал абразивної зносостійкості |
| Дрібніші та рівномірно розподілені карбіди | Сприятливіший баланс зносостійкості та стабільності кромки |
| Великі первинні карбіди | Можуть впливати на в'язкість та опір локальному сколюванню |
| Нерівномірна карбідна сітка | Може негативно впливати на механічну поведінку тонкої кромки |
Зносостійкість — це не тільки твердість
Було б неправильно пояснювати високу зносостійкість D2 лише значенням HRC. Дві сталі можуть мати близьку твердість, але різну поведінку при абразивному зношуванні через різницю в карбідній фазі.
У D2 поєднуються тверда матриця та значний об'єм твердих карбідів. Тому її зносостійкість формується на двох рівнях: матриця чинить опір деформації, а карбіди протистоять абразивному руйнуванню.
Абразивне та адгезійне зношування
Для правильного порівняння сталей необхідно розрізняти різні механізми зношування. D2 особливо добре проявляє себе там, де значну роль відіграє абразивний механізм.
Водночас це не означає, що D2 автоматично буде найкращим матеріалом для будь-якого виду різання. При інших механізмах зношування — наприклад, коли переважають адгезійні процеси або коли головною проблемою стає викришування тонкої кромки, — переваги можуть розподілятися інакше.
Саме тому в технічній літературі D2 характеризують насамперед як сталь із вираженою стійкістю до абразивного зношування. Це точніше, ніж просто говорити «D2 дуже зносостійка» без уточнення механізму зношування.
Що це означає для ножової кромки
Під час різання кромка поступово втрачає мікрогеометрію. Тверда матриця та карбіди уповільнюють цей процес. У результаті D2 може довго зберігати здатність різати абразивні матеріали без необхідності частого відновлення кромки.
Але тривалість роботи кромки не можна визначити тільки за маркою сталі. На неї впливають:
- твердість конкретного клинка;
- карбідна структура;
- кут заточування;
- товщина та зведення ріжучої кромки;
- матеріал, який ріжуть;
- наявність піску, пилу або інших абразивних частинок;
- характер руху ножа;
- якість заточування.
Висока зносостійкість має свою ціну
Тут проявляється характерний для D2 компроміс. Тверді карбіди, які допомагають сталі довго чинити опір абразивному зношуванню, одночасно ускладнюють обробку та заточування клинка.
Саме тому D2 зазвичай не належить до найпростіших сталей для ручного заточування. Для її обробки особливо корисними можуть бути абразиви, здатні ефективно працювати з твердими карбідами, зокрема алмазні або CBN-абразиви.
Отже, висока зносостійкість D2 — це не безкоштовна властивість. Вона є результатом певної металургійної конструкції сталі, а разом із перевагами приносить і певні технологічні компроміси.
Сильна сторона D2 — опір абразивному зношуванню. Його забезпечує не одна цифра HRC, а поєднання твердості матриці та значної кількості твердих карбідів. Саме тому D2 може довго зберігати ріжучу здатність, але водночас вимагає правильного заточування та грамотної геометрії кромки.
Наступним логічним питанням стає утримання ріжучої кромки. Адже користувача цікавить не абстрактна «зносостійкість карбідів», а те, скільки часу ніж реально продовжує ефективно різати. Саме цьому буде присвячений наступний розділ.
23. Утримання ріжучої кромки D2
Утримання ріжучої кромки — це здатність ножа зберігати ефективну геометрію та ріжучі властивості кромки під час роботи. Для D2 ця характеристика є однією з головних причин її популярності в ножовому виробництві.
Однак поняття «утримання кромки» не можна ототожнювати лише зі зносостійкістю сталі. Реальна поведінка кромки є результатом взаємодії твердості матриці, карбідної структури, геометрії, термообробки та матеріалу, який ріже ніж.
Чому D2 може довго зберігати ріжучу здатність
Під час роботи ріжуча кромка поступово змінює свою мікрогеометрію. Частина матеріалу може стиратися, частина деформуватися, а в окремих випадках відбувається локальне викришування.
У D2 опору поступовому стиранню забезпечує поєднання твердої мартенситної матриці та великої кількості твердих карбідів. Карбіди особливо важливі тоді, коли кромка працює в умовах абразивного впливу.
Тому D2 може демонструвати тривале утримання робочої кромки під час різання матеріалів, які спричиняють значне абразивне навантаження.
«Довго тримає кромку» — корисне практичне формулювання, але воно не є універсальною характеристикою. Тривалість роботи кромки залежить від того, що саме ріжуть, якою є геометрія ножа, яка твердість клинка та який механізм зношування переважає.
Три різні способи втрати ефективної кромки
Щоб правильно оцінювати утримання кромки D2, потрібно розрізняти щонайменше три основні сценарії її пошкодження:
- Абразивне зношування — поступова втрата матеріалу кромки через дію твердих частинок або поверхонь.
- Пластична деформація — підгинання або заминання кромки без значної втрати матеріалу.
- Викришування — локальна втрата невеликих ділянок кромки внаслідок недостатньої стійкості до конкретного навантаження.
D2 особливо добре протистоїть першому механізму завдяки своїй карбідній структурі. Але це не означає автоматичної переваги в усіх інших сценаріях.
Твердість і стабільність тонкої кромки
Вища твердість матриці підвищує опір пластичній деформації. Для ножа це означає, що тонка кромка довше може зберігати початкову форму під помірним навантаженням.
Проте дуже тонка кромка одночасно стає більш чутливою до локальних дефектів, карбідної структури та характеру навантаження. Тому однакова D2 при різному зведенні може демонструвати зовсім різну практичну поведінку.
| Фактор | Вплив на утримання кромки |
|---|---|
| Твердість матриці | Підвищує опір заминанню та пластичній деформації |
| Тверді карбіди | Підвищують опір абразивному зношуванню |
| Розмір і розподіл карбідів | Впливають на баланс зносостійкості та стійкості тонкої кромки |
| Кут заточування | Визначає величину локального навантаження на кромку |
| Товщина за ріжучою кромкою | Впливає на механічну стабільність під час різання |
| Характер матеріалу | Визначає переважаючий механізм зношування |
Чому кут заточування має значення
Дуже гостра кромка може демонструвати чудову початкову здатність різати, але водночас мати менший запас матеріалу для опору механічному навантаженню.
Якщо ніж із D2 призначений для делікатного різання, тонка геометрія може повністю відповідати його завданню. Якщо ж той самий ніж використовують для грубої роботи, бокових навантажень або матеріалів із високим ризиком ударного контакту, надто тонка кромка може бути невиправданою.
Таким чином, утримання кромки — це властивість не тільки сталі, а системи «сталь + термообробка + геометрія + навантаження».
Чому D2 не можна оцінювати тільки за тестами на папері
Порівняльні тести різних сталей можуть бути корисними, але їхні результати потрібно трактувати обережно. Тест на різання картону, мотузки, дерева або іншого матеріалу моделює конкретний тип навантаження, а не всі можливі сценарії експлуатації ножа.
Наприклад, сталь, яка показує тривалу роботу в абразивному середовищі, не обов'язково демонструватиме таку саму перевагу при ударному навантаженні на тонку кромку.
Поняття «edge retention» не має одного універсального числового значення для всіх ножів. Воно залежить від механізму зношування, геометрії та умов тестування. Тому коректніше говорити про характер утримання кромки D2, а не про одну абсолютну цифру.
Коли D2 особливо доречна
Характер D2 добре відповідає ножам, для яких важливі тривале збереження робочої кромки та стійкість до абразивного різання. Саме тому ця сталь історично близька до промислових різальних інструментів.
Для повсякденного ножа це може бути перевагою, якщо користувач готовий прийняти відповідний компроміс: D2 може довше працювати між заточуваннями, але відновлення її кромки зазвичай вимагає більше часу та правильного абразиву.
Отже, високе утримання кромки D2 є прямим продовженням її металургійної конструкції. Але ця конструкція має і другий бік — стійкість до механічного пошкодження. Саме до нього ми переходимо далі.
24. В'язкість і стійкість D2 до сколів
В'язкість — це здатність матеріалу поглинати енергію деформації та руйнування без раптового крихкого перелому. Для ножа вона особливо важлива під час ударних, бокових або інших непередбачених навантажень.
D2 не належить до сталей, які обирають насамперед за максимальною в'язкістю. Її основний конструктивний акцент — висока зносостійкість, твердість і міцність на стиск. Саме тому при оцінці D2 потрібно розуміти її компроміс між зносостійкістю та стійкістю до пошкодження кромки.
Чому карбіди впливають на стійкість до сколів
Тверді карбіди є великою перевагою D2 при абразивному зношуванні. Але на тонкій ріжучій кромці великі або несприятливо розташовані карбіди можуть впливати на локальний розподіл напружень.
Якщо навантаження перевищує локальну здатність структури протистояти руйнуванню, замість поступової деформації може виникнути мікротріщина або локальне викришування.
Саме тому розмір, форма та розподіл карбідів мають для ножової D2 не менше значення, ніж їхня загальна кількість.
Стійкість кромки до сколів
Скол — це локальна втрата частини матеріалу ріжучої кромки. Він відрізняється від звичайного затуплення тим, що матеріал не просто поступово стирається, а руйнується на окремій ділянці.
Для D2 ризик такого пошкодження особливо залежить від поєднання:
- твердості після термообробки;
- розміру та розподілу карбідів;
- товщини ріжучої кромки;
- кута заточування;
- наявності ударного навантаження;
- бокового навантаження;
- якості термообробки.
Не можна говорити, що «D2 сколюється» як про абсолютну властивість марки. Правильніше сказати, що порівняно з більш в'язкими ножовими сталями D2 має менший запас в'язкості, особливо якщо поєднати високу твердість із дуже тонкою кромкою та грубим навантаженням.
Чому товщина кромки змінює поведінку D2
Уявімо два ножі з однакової D2 і з однаковою твердістю. Перший має помірно товсту ріжучу кромку, другий — дуже тонке зведення та гострий кут.
Другий ніж може різати легше та демонструвати чудову початкову гостроту. Але при боковому або ударному навантаженні його кромка має менший геометричний запас міцності.
Отже, не можна приписувати сталі те, що насправді визначається геометрією. Тонка D2-кромка не перетворюється автоматично на ударостійку кромку тільки через високу твердість сталі.
Термообробка та в'язкість D2
Якість термообробки має принципове значення. Неправильна аустенітизація може спричинити небажаний ріст зерна або змінити кількість розчинених елементів. Невдалий режим гартування може сформувати небажані внутрішні напруження. Неправильно підібраний відпуск може залишити структуру недостатньо стабільною.
Тому два клинки з однаковим маркуванням D2 можуть демонструвати різну стійкість до сколів, якщо вони пройшли різну термообробку.
| Умова | Можливий наслідок |
|---|---|
| Дуже тонка кромка | Вища ріжуча здатність, але менший запас механічної стабільності |
| Висока твердість | Кращий опір заминанню, але потенційно менший запас в'язкості |
| Великі карбіди | Висока зносостійкість, але можливі локальні концентрації напружень |
| Правильна термообробка | Кращий баланс твердості, зносостійкості та стійкості кромки |
| Ударне навантаження | Вищий ризик локального пошкодження порівняно зі спокійним різанням |
D2 не створена для грубого поводження
Це важливе практичне уточнення. Висока зносостійкість D2 не означає, що ніж із цієї сталі можна використовувати як лом, клин або ударний інструмент.
Особливо небезпечними є удари по твердій поверхні, бокове навантаження на тонку кромку, перекручування клинка в матеріалі та інші режими, для яких геометрія ножа не призначена.
Навіть дуже в'язка сталь може бути пошкоджена при неправильній експлуатації. Для D2 ж грамотний підбір геометрії особливо важливий, оскільки її сильна сторона лежить в іншій області — довгому збереженні робочої кромки та високій абразивній зносостійкості.
Баланс D2: зносостійкість проти в'язкості
Якщо умовно уявити ножові сталі на карті властивостей, D2 займає позицію, де значна увага приділена зносостійкості та твердості. Це не означає, що вона «погана» у в'язкості. Це означає, що її конструкція оптимізована не під максимальну ударну стійкість.
Саме тому при створенні ножа з D2 майстер повинен узгодити матеріал із призначенням виробу. Для ножа, який переважно ріже, така характеристика може бути цілком логічною. Для інструмента, який регулярно отримує удари або сильні бокові навантаження, вимоги до сталі та геометрії будуть іншими.
D2 — це насамперед високозносостійка інструментальна сталь. Її сильні сторони — твердість, карбідна складова та опір абразивному зношуванню. Її поведінка на тонкій кромці під ударним навантаженням потребує більшої уваги до термообробки та геометрії, ніж просте порівняння цифр HRC.
Тепер картина властивостей D2 стає значно повнішою: ми знаємо її твердість, зносостійкість, здатність утримувати кромку та обмеження за в'язкістю. Наступним логічним кроком буде ще одна надзвичайно практична властивість — корозійна стійкість D2, після чого розберемо її заточуваність.
25. Корозійна стійкість D2
Корозійна стійкість D2 — одна з властивостей, яку найчастіше неправильно трактують через високий вміст хрому. У складі D2 хрому близько 11–12%, але це ще не означає, що сталь автоматично є нержавіючою в тому самому сенсі, що типові ножові нержавіючі сталі.
Причина полягає в мікроструктурі. Значна частина хрому в D2 пов'язана з карбідною фазою. Тому загальна кількість хрому в хімічному складі і кількість хрому, доступного для формування пасивної захисної плівки на поверхні, — не одне й те саме.
Чому D2 не варто називати нержавіючою без застережень
Для формування стійкої пасивної плівки на поверхні сталі потрібен достатній вміст вільного хрому в матриці. У D2 значна частина хрому бере участь у формуванні твердих хромистих карбідів.
Саме тому D2 може мати помітно кращу корозійну поведінку, ніж прості високовуглецеві інструментальні сталі, але при цьому поступатися типовим нержавіючим ножовим сталям, у яких хімічний склад та мікроструктура спеціально орієнтовані на корозійну стійкість.
D2 часто називають «напівнержавіючою» або «semi-stainless» у ножовому середовищі. Це зручне неформальне позначення, але не слід сприймати його як окрему офіційну категорію сталі. Для практики правильніше говорити: D2 має підвищену порівняно з простими вуглецевими сталями корозійну стійкість, але потребує догляду.
Роль хрому в корозійній стійкості D2
Хром у D2 виконує одночасно кілька функцій. Він бере участь у формуванні карбідної складової, підвищує прогартовуваність і впливає на зносостійкість. Одночасно частина хрому залишається в металевій матриці та бере участь у корозійній поведінці поверхні.
Тому не можна оцінювати корозійну стійкість D2 лише за рядком «Cr ≈ 12%». Необхідно враховувати розподіл хрому між матрицею та карбідною фазою, стан поверхні, термообробку та умови експлуатації.
Що може спричинити появу плям і корозії
D2 може реагувати на вологу, солі, піт, кислоти та інші агресивні середовища. Особливо несприятливою є ситуація, коли забруднення або волога тривалий час залишаються на поверхні клинка.
Ризик корозії залежить від:
- вологості середовища;
- наявності солей і хлоридів;
- контакту з потом рук;
- кислотності матеріалів, які ріже ніж;
- шорсткості та стану поверхні;
- наявності подряпин і мікродефектів;
- тривалості контакту з вологою;
- якості догляду після роботи.
Саме тому одна й та сама D2 у різних умовах може демонструвати дуже різну поведінку. У сухому середовищі та при регулярному догляді вона може довго зберігати чисту поверхню. У вологому або солоному середовищі нехтування доглядом значно збільшує ризик появи плям.
Вплив термообробки
Термообробка впливає не тільки на твердість D2. Вона змінює розподіл легувальних елементів між матрицею та карбідною фазою, а отже може впливати і на корозійну поведінку сталі.
Саме тому два клинки з однаковим позначенням D2 можуть демонструвати дещо різну схильність до поверхневого окиснення залежно від технології виготовлення та стану поверхні.
Чи можна залишати D2 мокрою
Для ножа з D2 правильна практика проста: після контакту з водою або агресивним середовищем клинок бажано очистити, промити за необхідності та ретельно висушити.
Якщо ніж використовується регулярно, поверхню можна періодично захищати відповідним тонким шаром оливи або іншого засобу, сумісного з конкретним призначенням ножа.
Особливо уважно потрібно ставитися до місць біля руків'я, стиків, декоративних елементів та інших зон, де може затримуватися волога.
D2 не потребує панічного страху перед водою, але й не є сталлю, яку варто безтурботно залишати мокрою. Простий регулярний догляд значно зменшує ризик корозійних плям.
D2 у порівнянні з типовими нержавіючими сталями
За корозійною поведінкою D2 потрібно відрізняти від сталей, спеціально розроблених як нержавіючі ножові матеріали. Наприклад, у таких сталях, як 95Х18, M390 або Elmax, склад та металургійна система орієнтовані на інший баланс між корозійною стійкістю, зносостійкістю та іншими властивостями.
Це не робить D2 «поганою» сталлю. Просто її головна конструктивна перевага лежить в іншій площині — високій зносостійкості та інструментальній природі.
| Умова | Практична рекомендація для D2 |
|---|---|
| Суха експлуатація | Звичайного очищення та періодичного догляду зазвичай достатньо |
| Волога | Після роботи клинок бажано витерти насухо |
| Сіль та хлориди | Не залишати забруднення на поверхні, після контакту ретельно очистити |
| Тривале зберігання | Чиста суха поверхня та відповідний захисний засіб |
| Поява плям | Не відкладати очищення та встановлення причини корозії |
D2 — високохромиста інструментальна сталь, але не типова нержавіюча ножова сталь. Її корозійна стійкість є корисним побічним результатом високого легування, однак регулярний догляд залишається важливою частиною експлуатації.
Тепер перейдемо до властивості, яка логічно випливає з карбідної природи D2. Висока зносостійкість допомагає довго зберігати кромку, але одночасно означає, що для її відновлення потрібно правильно підібрати абразив.
26. Заточуваність D2
Заточуваність — це здатність сталі піддаватися контрольованому зніманню матеріалу абразивом під час формування або відновлення ріжучої кромки.
D2 не належить до найпростіших сталей для ручного заточування. Основна причина — її висока твердість і значна кількість твердих карбідів. Абразив повинен працювати не тільки з мартенситною матрицею, а й ефективно видаляти або обробляти дуже тверду карбідну складову.
Чому D2 важче заточувати, ніж прості сталі
У простішій вуглецевій сталі значна частина матеріалу представлена відносно однорідною металевою матрицею. У D2 структура складніша: тверда матриця містить значну кількість карбідів.
Під час заточування абразив повинен створювати нову геометрію кромки через цю неоднорідну структуру. Саме тому звичайний м'який абразив може працювати повільно, особливо якщо необхідно швидко зняти багато матеріалу.
D2 не є «незаточуваною» сталлю. Правильніше сказати, що вона потребує більш відповідного абразиву та терпіння, ніж багато простіших ножових сталей.
Які абразиви добре підходять для D2
Для роботи з D2 особливо ефективними можуть бути алмазні та CBN-абразиви. Вони мають достатню твердість, щоб ефективно працювати з твердими карбідами та швидко відновлювати ріжучу геометрію.
Водночас це не означає, що D2 можна заточувати виключно алмазом. Якісний абразив на керамічній або іншій відповідній основі також може використовуватися залежно від завдання. Важливі не тільки тип абразиву, а й його зернистість, твердість зв'язки, стан поверхні та техніка заточування.
| Абразив | Особливість роботи з D2 |
|---|---|
| Алмаз | Дуже ефективний для твердих карбідів; добре підходить для формування та відновлення кромки |
| CBN | Високотвердий абразив, придатний для роботи з високозносостійкими сталями |
| Керамічні абразиви | Можуть ефективно працювати для підтримувального заточування залежно від конкретної системи |
| Звичайні м'які абразиви | Можуть працювати повільніше та вимагати більше часу |
Заточування та геометрія D2
Правильна геометрія має не менше значення, ніж вибір абразиву. Якщо кромка сильно пошкоджена, спочатку необхідно відновити правильну геометрію, а вже потім переходити до тонкого фінішного заточування.
Для D2 особливо важливо не намагатися компенсувати неправильну геометрію нескінченним поліруванням кромки. Якщо ніж має занадто товсте зведення, зміна лише мікропідводу не перетворить його на ефективний різальний інструмент.
Чи можна отримати дуже гостру кромку на D2
Так. D2 здатна формувати дуже гостру та стабільну ріжучу кромку за умови правильної термообробки та якісного заточування.
Але якість заточування потрібно оцінювати не тільки за блиском фаски або мінімальним кутом. Важливими є рівномірність підводу, відсутність задирки, якість вершини кромки та відповідність геометрії призначенню ножа.
Надмірне полірування також не є самоціллю. Для різних матеріалів різна мікрогеометрія кромки може працювати по-різному. Ніж для чистого різання та ніж для агресивного різання волокнистого матеріалу не обов'язково повинні мати однаковий фініш.
Задирка при заточуванні D2
Під час формування кромки на абразиві може виникати задирка — тонкий деформований край матеріалу, який утворюється на протилежному боці від робочого підводу.
На високотвердих сталях задирка може бути менш очевидною візуально, але це не означає, що її немає. Якщо її не видалити контрольовано, ніж може демонструвати оманливу початкову гостроту, а після кількох рухів по матеріалу ріжучі властивості різко зміняться.
Тому фінальний етап заточування повинен включати контроль і коректне видалення задирки, а не просто збільшення зернистості абразиву.
Чому D2 не потрібно боятися
Поширене твердження «D2 неможливо нормально заточити» виникає переважно тоді, коли для високозносостійкої сталі використовують невідповідний абразив або намагаються відновити сильно пошкоджену геометрію дуже дрібним зерном.
З правильно підібраною системою заточування D2 цілком передбачувана в роботі. Власнику потрібно лише розуміти, що довге утримання кромки має свою ціну: на відновлення цієї кромки також потрібно витратити більше роботи.
D2 не «погано заточується» — вона просто має високу стійкість до знімання матеріалу. Алмазні та CBN-абразиви особливо добре відповідають її карбідній структурі. Правильна техніка та геометрія важливі не менше, ніж сам абразив.
Заточування як частина експлуатаційного балансу
При виборі D2 майбутній власник фактично приймає певний компроміс. Він отримує сталь, здатну довго утримувати робочу кромку в умовах абразивного різання, але повинен бути готовим витратити більше часу на її відновлення, ніж у випадку з деякими простішими сталями.
Саме тому D2 добре підходить користувачеві, який цінує тривалу роботу між заточуваннями і готовий користуватися правильною системою обслуговування ножа.
Тепер базовий блок властивостей D2 практично завершений. Ми знаємо, як вона поводиться щодо твердості, зношування, ріжучої кромки, сколів, корозії та заточування. Наступний етап — перенести всі ці властивості безпосередньо на конструкцію ножа: фіксований клинок, складаний ніж, EDC, туристичний та мисливський ніж.
27. Стійкість тонкої ріжучої кромки D2
Стійкість тонкої ріжучої кромки — одна з найцікавіших тем у роботі з D2, оскільки саме тут зустрічаються одразу кілька властивостей сталі: висока твердість, тверді карбіди, зносостійкість, в'язкість і геометрія клинка.
Тонка кромка дозволяє ножу різати легко та ефективно. Але зі зменшенням товщини матеріалу біля самої вершини кромки зменшується і її запас механічної міцності. Тому для D2 питання полягає не в тому, чи можна зробити тонку кромку, а в тому, наскільки тонкою вона може бути для конкретного призначення ножа.
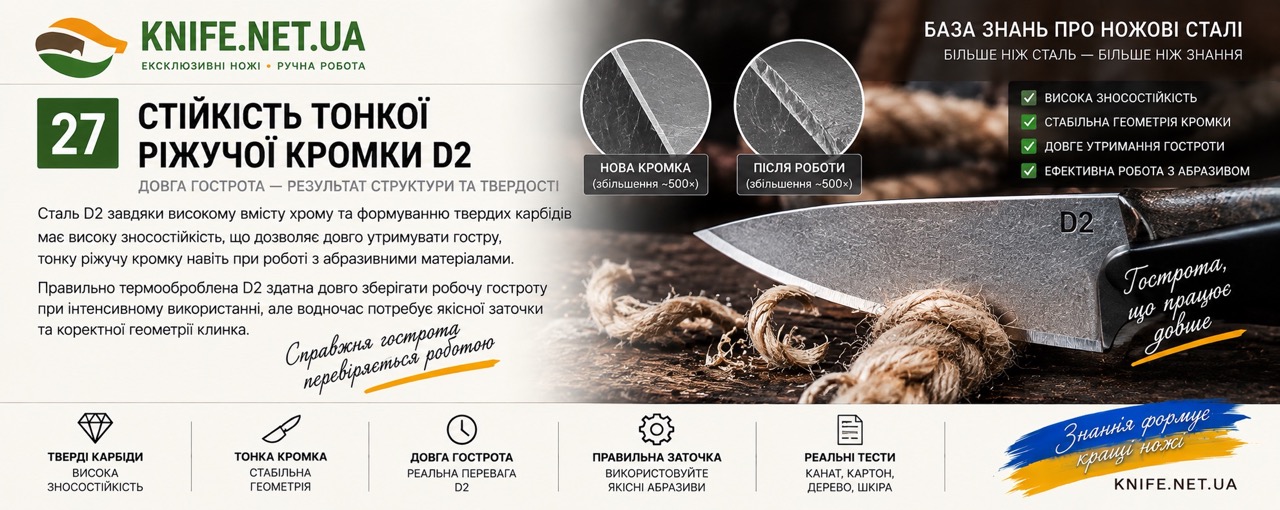
Що відбувається з тонкою кромкою під час різання
Ріжуча кромка працює в зоні дуже малої площі контакту. Саме тому навіть невелике навантаження створює значні локальні напруження.
Якщо кромка достатньо товста для конкретного завдання, матеріал може протистояти навантаженню без істотної зміни геометрії. Якщо ж кромка надмірно тонка, можливі три основні сценарії:
- зминання — локальна пластична деформація вершини кромки;
- викришування — відрив невеликої частини матеріалу;
- абразивне затуплення — поступова втрата матеріалу під час роботи.
Для D2 третій механізм часто добре контролюється завдяки високій зносостійкості. Але перші два безпосередньо залежать від співвідношення твердості, карбідної структури, геометрії та характеру навантаження.
Чому тонка кромка не завжди означає кращий ніж
У ножовій практиці дуже легко потрапити в пастку: якщо ніж із тоншою кромкою ріже краще, здається логічним зробити її максимально тонкою.
Проте ріжуча здатність і механічна стабільність — різні характеристики. Тонка кромка зменшує опір матеріалу під час різання, але одночасно зменшує об'єм металу, який повинен витримати локальне навантаження.
Для D2 це особливо важливо через її карбідну природу. Висока кількість твердих карбідів допомагає протистояти зношуванню, але при несприятливій геометрії та значному навантаженні великі карбідні частинки можуть впливати на локальну стійкість кромки.
Для D2 правильна формула виглядає так: не «чим тонша кромка — тим краще», а «настільки тонка, наскільки дозволяє призначення ножа». Саме так зберігається баланс між різучістю та механічною стабільністю.
Термообробка і тонка кромка
Одна й та сама геометрія може поводитися по-різному залежно від якості термообробки. Якщо структура D2 сформована правильно, матриця та карбідна фаза працюють як єдина система.
Невдала термообробка може змінити цей баланс. Надмірна температура аустенітизації здатна сприяти росту аустенітного зерна та зміні кількості розчинених легувальних елементів. Неправильний режим відпуску може залишити структуру недостатньо стабільною.
Тому для тонкої кромки якість термообробки має навіть більше значення, ніж для масивної робочої частини клинка.
Роль кута заточування
Кут заточування безпосередньо впливає на товщину та механічну стабільність ріжучої кромки. При зменшенні кута кромка стає тоншою і може легше входити в матеріал, але запас металу за її вершиною також зменшується.
Для D2 тому не існує одного універсального «правильного кута». Кут повинен відповідати призначенню:
| Призначення | Логіка геометрії кромки |
|---|---|
| Делікатне різання | Можлива тонша геометрія за умови контрольованого навантаження |
| Універсальний EDC | Потрібен компроміс між гостротою та механічною стабільністю |
| Туристичний ніж | Доцільний більший запас міцності кромки залежно від завдань |
| Груба робота | Надмірно тонка кромка може бути невиправданою |
Товщина за ріжучою кромкою
Не менш важливою за сам кут є товщина клинка безпосередньо перед початком фасок. Якщо ніж має товсте зведення, навіть дуже гострий кут заточування не зробить його оптимальним для легкого різання.
Саме тому професійна оцінка ножа повинна враховувати не тільки HRC і кут заточування, а всю геометрію клинка: товщину обуха, форму спусків, товщину за ріжучою кромкою та симетрію підводів.
Коли D2 може працювати з дуже тонкою кромкою
За правильної термообробки, якісної металургії та відповідного призначення D2 може формувати тонку ефективну ріжучу кромку. Особливо добре це працює там, де переважає чисте різання без ударних і бокових навантажень.
Але слово «правильної» тут принципове. Немає сенсу копіювати геометрію одного ножа на інший тільки тому, що обидва виготовлені з D2.
Мисливський ніж, EDC, кухонний інструмент і промисловий різак працюють у різних умовах. Одна й та сама сталь потребує різної геометрії залежно від завдання.
D2 дозволяє створювати ефективну тонку ріжучу кромку, але її товщина повинна відповідати призначенню ножа. Висока твердість і зносостійкість не скасовують механіки: надто тонка кромка може бути пошкоджена навіть у сталі з високою твердістю.
Отже, D2 найкраще розкривається не в абстрактному порівнянні цифр, а в правильно спроєктованому ножі. Наступне питання — як ця сталь поводиться в конструкції фіксованого клинка.
28. D2 у фіксованих ножах
Фіксований ніж — це конструкція, у якій клинок жорстко з'єднаний із руків'ям і не має механізму складання. Для D2 така конструкція є цілком природним застосуванням, особливо коли від ножа очікують високої ріжучої здатності, тривалої роботи кромки та стабільності конструкції.
При цьому сама по собі D2 не визначає призначення ножа. Один і той самий матеріал може використовуватися для компактного міського ножа, мисливського клинка, туристичного ножа або авторської роботи. Вирішальними стають геометрія, товщина клинка, конструкція руків'я та термообробка.
Чому D2 добре підходить для фіксованої конструкції
Фіксований ніж не має рухомих елементів у зоні з'єднання клинка з руків'ям. Це дозволяє повністю зосередити конструкцію на геометрії клинка та міцності хвостовика.
Для D2 це важливо, оскільки сталь може бути налаштована під досить високу твердість і водночас забезпечувати високу стійкість до абразивного зношування. Фіксована конструкція дозволяє використовувати ці властивості без необхідності враховувати обмеження складального механізму.
Повний хвостовик і D2
Для багатьох робочих фіксованих ножів доцільною є конструкція full tang — повний хвостовик, який проходить через усе руків'я.
У такій конструкції навантаження передається через металеву основу клинка, а накладки руків'я формують ергономічну частину. Але важливо розуміти: full tang не перетворює D2 на ударостійку сталь.
Якщо тонка кромка отримує сильний удар, її поведінка визначатиметься не лише хвостовиком, а насамперед властивостями самої ріжучої частини.
Конструктивна міцність ножа і в'язкість сталі — різні поняття. Сильний хвостовик, надійне руків'я та якісний монтаж підвищують надійність конструкції, але не змінюють металургійну природу D2.
Геометрія фіксованого ножа з D2
Для фіксованого ножа особливо важливо правильно розподілити товщину металу між обухом, спусками та ріжучою кромкою.
Якщо ніж призначений насамперед для різання, немає необхідності робити весь клинок надмірно товстим. Навпаки, грамотно виконані спуски можуть значно покращити проникнення кромки в матеріал.
Якщо ж ніж розрахований на важчі завдання, необхідно збільшити запас механічної міцності відповідно до призначення. Але тут потрібно уникати іншої крайності — перетворення різального ножа на надмірно товстий клин.
| Конструктивний елемент | Що важливо для D2 |
|---|---|
| Обух | Визначає загальну жорсткість і частково масу клинка |
| Спуски | Визначають характер проникнення клинка в матеріал |
| Зведення | Один із головних параметрів реальної ріжучої здатності |
| Ріжуча кромка | Повинна відповідати передбачуваному навантаженню |
| Хвостовик | Визначає конструктивну взаємодію клинка та руків'я |
D2 у туристичному та мисливському фіксованому ножі
У туристичному або мисливському ножі D2 може бути практичною завдяки здатності довго зберігати робочу кромку. Це особливо корисно тоді, коли користувач не хоче часто займатися заточуванням у польових умовах.
Однак необхідно враховувати середовище. Кров, волога, органічні залишки та солі можуть прискорювати корозійні процеси. Тому після використання ніж із D2 потрібно очистити та висушити, особливо якщо він працював у вологих умовах.
D2 та авторський фіксований ніж
В авторському ножі D2 цікава ще й тим, що дозволяє поєднати інструментальну функціональність із виразною геометрією клинка. Майстер може свідомо вибирати товщину, спуски, фініш поверхні та характер заточування відповідно до концепції конкретної роботи.
Тут особливо важливим стає питання відповідності матеріалу задуму. Якщо автор створює ніж для різання, D2 дозволяє зробити акцент на тривалому утриманні кромки. Якщо ж концепція передбачає інтенсивні ударні навантаження, необхідно вже на етапі проєктування врахувати обмеження цієї сталі.
Фіксований ніж D2 і догляд
Обслуговування такого ножа нескладне, але регулярність має значення:
- після роботи очистити клинок;
- не залишати вологу на поверхні;
- після контакту із солями або агресивними речовинами промити та висушити клинок;
- періодично контролювати стан ріжучої кромки;
- для тривалого зберігання використовувати відповідний захисний засіб;
- зберігати ніж сухим і не допускати тривалого контакту з вологою.
Фіксований ніж як повна система
Правильно спроєктований фіксований ніж із D2 — це не просто шматок високохромистої інструментальної сталі з руків'ям. Його експлуатаційні властивості створюються всією конструкцією.
Сталь визначає потенціал матеріалу. Термообробка формує його структуру. Геометрія визначає характер різання. Руків'я забезпечує контроль. Піхви відповідають за безпечне зберігання та транспортування. А догляд підтримує робочий стан ножа протягом усього терміну експлуатації.
D2 добре розкривається у фіксованих ножах, коли її високу зносостійкість і твердість підкріплено правильною геометрією та термообробкою. Але навіть найміцніша конструкція не скасовує межі самої сталі: D2 не варто використовувати як заміну ломика або ударного інструмента.
Фіксований ніж дозволяє повністю використати переваги D2 без механізму складання. Але в ножовому світі є ще один величезний клас конструкцій — складані ножі. Тут до властивостей сталі додаються зовсім інші вимоги: товщина п'ятки клинка, робота замка, осьове навантаження та компактність.
29. D2 у складаних ножах
Складаний ніж із D2 — це вже не просто клинок із певною маркою сталі. У такій конструкції властивості матеріалу взаємодіють із механізмом складання, замком, осьовим вузлом, п'яткою клинка та геометрією всієї конструкції.
D2 добре підходить для багатьох складаних ножів завдяки високій твердості, зносостійкості та здатності довго зберігати робочу ріжучу кромку. Але саме у складаній конструкції особливо важливо правильно розділяти властивості сталі та міцність механізму ножа.
Чому D2 популярна у складаних ножах
Для щоденного складаного ножа важливо, щоб клинок не вимагав частого заточування. D2 добре відповідає цій вимозі завдяки своїй карбідній структурі та високій стійкості до абразивного зношування.
При цьому D2 дозволяє отримувати досить тонку та стабільну ріжучу кромку за правильно підібраної геометрії й термообробки. Це особливо корисно для компактного ножа, який повинен ефективно різати без великої товщини клинка.
Для складаного ножа D2 важлива не тільки здатність сталі довго тримати кромку. Не менш важливі правильна геометрія п'ятки клинка, якість осьового вузла, конструкція замка та відповідність ножа його реальному призначенню.
П'ятка клинка та зона замка
У складаному ножі частина клинка біля осьового отвору та п'ятки працює зовсім інакше, ніж тонка ріжуча кромка. Тут виникають інші механічні навантаження, пов'язані з відкриванням, закриванням і роботою замка.
Тому геометрія цієї зони повинна бути продуманою. Гострі внутрішні переходи, неправильна форма отвору або дефекти після механічної обробки можуть створювати концентрації напружень незалежно від того, наскільки якісною є сама сталь.
D2 має високу міцність і твердість, але це не означає, що будь-яка геометрія п'ятки буде однаково надійною. Для складаного ножа конструкція повинна враховувати характер навантаження на клинок у відкритому положенні.
Замок і сталь клинка — різні системи
У складаному ножі замок утримує клинок у робочому положенні. Його надійність визначається конструкцією, матеріалами, точністю виготовлення, геометрією контактних поверхонь та якістю складання.
Не можна говорити, що «D2 має надійний замок», тому що D2 — це марка сталі клинка, а не характеристика замка.
| Елемент складаного ножа | Що визначає його роботу |
|---|---|
| Клинок D2 | Твердість, зносостійкість, ріжуча кромка та поведінка при навантаженні |
| П'ятка клинка | Розподіл механічних навантажень у зоні осі та замка |
| Замок | Фіксація клинка у відкритому положенні |
| Осьовий вузол | Плавність, точність і стабільність відкривання та закривання |
| Руків'я | Контроль ножа та ергономіка |
D2 і тонкий клинок складаного ножа
Компактний складаний ніж часто має тонший клинок, ніж великий фіксований ніж. Це дозволяє зменшити масу та зробити ніж зручним для щоденного носіння.
Але зменшення товщини не повинно відбуватися за рахунок механічної стабільності. Особливо важливо не переносити на складаний ніж геометрію надтонкого кухонного або спеціалізованого різального інструмента без урахування умов EDC.
Для D2 це означає необхідність узгодження трьох параметрів: твердості, товщини кромки та передбачуваного навантаження.
Корозія у складаному ножі
У складаній конструкції питання корозії має додатковий аспект. Волога та забруднення можуть потрапляти не тільки на відкриту поверхню клинка, а й у внутрішні зони механізму.
Тому після роботи у вологому середовищі недостатньо просто витерти видиму частину клинка. Потрібно враховувати стан осьового вузла, контактних поверхонь і внутрішніх деталей відповідно до конструкції конкретного ножа.
Особливо це актуально для EDC, який постійно переноситься в кишені. Піт, волога, пил і текстильні волокна можуть накопичуватися всередині руків'я.
Заточування складаного ножа з D2
Заточування клинка складаного ножа принципово не відрізняється від заточування фіксованого ножа за типом сталі. Проте компактні розміри та конструкція можуть вимагати більшої точності утримання кута.
Для D2 особливо корисні системи, які дозволяють стабільно контролювати кут і використовувати ефективні абразиви. Алмазні та CBN-абразиви добре відповідають високій твердості карбідної структури.
D2 у різних типах складаних ножів
D2 може використовуватися у різних конструкціях складаних ножів:
- компактних EDC;
- тактичних та робочих складаних ножах;
- мисливських складаних ножах;
- авторських складаних ножах;
- великих складаних моделях для роботи.
Але марка сталі не визначає автоматично призначення ножа. Один і той самий D2-клинок може бути чудовим у щоденному різанні та абсолютно недоречним для завдань, що передбачають удари або сильне бокове навантаження.
У складаному ножі D2 працює як частина цілісної механічної системи. Висока твердість і зносостійкість клинка не компенсують недоліків замка, осьового вузла або неправильного застосування ножа.
Отже, D2 цілком природно почувається у складаних ножах. Але найбільш очевидним її побутовим застосуванням є EDC — ніж для щоденного носіння та повсякденного різання.
30. D2 для EDC — ножа щоденного носіння
EDC (Everyday Carry) — це ніж або інший компактний інструмент, який людина регулярно носить із собою для повсякденних завдань. У цьому форматі D2 має цікавий баланс: вона добре утримує робочу кромку, має високу зносостійкість, але потребує більш уважного догляду, ніж типові нержавіючі сталі.
Що потрібно від EDC-ножа
Повсякденний ніж зазвичай використовується для різання картону, упаковки, мотузки, пластику, харчових продуктів та інших відносно легких матеріалів. Для нього особливо важливі:
- компактність;
- зручність відкривання;
- стабільна ріжуча кромка;
- передбачувана поведінка під час різання;
- просте обслуговування;
- зручне та безпечне перенесення.
D2 добре відповідає першій частині цих вимог — особливо там, де користувач цінує тривале утримання кромки.
Перевага D2 в щоденному різанні
Одне з головних практичних достоїнств D2 для EDC — можливість довго використовувати ніж без повного перезаточування. При звичайному різанні матеріалів, де переважає абразивне зношування, тверді карбіди допомагають повільніше втрачати робочу геометрію кромки.
Для людини, яка регулярно відкриває коробки, ріже пакувальні матеріали або працює з іншими повсякденними матеріалами, це може бути дуже зручним.
Для EDC важливо не плутати тривале утримання кромки з «вічною гостротою». Будь-який ніж тупиться. Питання лише в тому, наскільки швидко він втрачає ефективну геометрію та наскільки зручно її відновити.
Картон як показовий матеріал для EDC
Картон часто здається простим матеріалом, але під час багаторазового різання він може створювати значне абразивне навантаження. Паперові волокна, мінеральні наповнювачі та пил поступово впливають на ріжучу кромку.
Саме в таких умовах властивості D2 можуть проявлятися особливо добре: тверда матриця та карбіди протистоять поступовому стиранню.
Але якщо картон містить сторонні тверді частинки, а користувач додатково застосовує бокове навантаження, ризик пошкодження тонкої кромки зростає. Тому навіть для EDC важлива правильна техніка різання.
D2 та вологе повсякденне середовище
Одним із компромісів D2 для EDC є корозійна стійкість. Ніж, який постійно носиться в кишені, контактує з вологою, потом та пилом.
Якщо користувач живе або працює у вологому середовищі, залишати D2 без догляду небажано. Після контакту з водою клинок потрібно висушити, а при тривалому зберіганні доцільно забезпечити сухі умови.
Для людини, яка хоче максимально безтурботний ніж і часто працює з водою або солями, цей аспект D2 потрібно враховувати ще до вибору сталі.
EDC і заточування D2
З іншого боку, користувач EDC не обов'язково часто стикається із заточуванням. Саме тут виникає характерний баланс D2: заточувати доводиться не так часто, але коли момент настав — потрібно мати відповідний абразив.
Для регулярного обслуговування зручно використовувати компактну алмазну систему або інший абразив, придатний для високозносостійких сталей.
Немає необхідності щоразу повністю переформовувати фаску. Якщо кромка ще не пошкоджена, достатньо своєчасно виконувати легке підтримувальне заточування.
Яка геометрія D2 доречна для EDC
Для EDC доцільно шукати баланс між легким різанням і запасом міцності. Надто товста кромка зробить ніж менш ефективним у звичайному різанні, а надмірно тонка може бути чутливою до випадкового бокового навантаження.
Тому для EDC особливо важливо оцінювати не тільки товщину обуха, а й реальну товщину за ріжучою кромкою.
| Властивість D2 | Значення для EDC |
|---|---|
| Висока зносостійкість | Довге утримання робочої кромки |
| Висока твердість | Добрий опір заминанню кромки |
| Висока карбідна складова | Добрий опір абразивному зношуванню |
| Не типова нержавіюча сталь | Потрібен догляд у вологому середовищі |
| Складніше заточування | Бажано мати відповідний абразив |
| Обмежена порівняно з в'язкішими сталями ударна стійкість | Не використовувати EDC як ударний або важільний інструмент |
D2 EDC і повсякденна безпека
Складаний EDC-ніж — це інструмент, який регулярно відкривають, закривають і носять разом з іншими предметами. Тому стан механізму має не менше значення, ніж стан клинка.
Необхідно періодично перевіряти чистоту механізму, роботу замка, відсутність сторонніх частинок і стабільність фіксації клинка. Якщо конструкція передбачає обслуговування осьового вузла, його потрібно виконувати відповідно до рекомендацій виробника.
Кому D2 може бути зручною для EDC
D2 логічно підходить користувачеві, який:
- часто використовує ніж для різання;
- цінує тривале утримання кромки;
- готовий періодично доглядати за клинком;
- має відповідний абразив для заточування;
- не використовує EDC як лом або ударний інструмент.
Водночас при виборі EDC важливо дивитися на весь ніж, а не тільки на марку сталі. Геометрія, ергономіка, механізм, кліпса, вага та якість складання можуть бути не менш важливими для повсякденної роботи.
D2 у EDC — це вибір на користь тривалого утримання кромки та високої зносостійкості з одночасною готовністю до регулярного догляду та правильного заточування. Це інструментальна сталь із певними компромісами, а не універсальна відповідь на всі завдання.
Таким чином, D2 добре вписується в концепцію щоденного ножа, особливо коли головне завдання — багато різати та рідше переточувати кромку. Наступним кроком буде розгляд ножів, які працюють уже не в міському EDC-середовищі, а в природі: туристичних і мисливських ножів.
31. D2 для туристичних і мисливських ножів
У туристичному та мисливському ножі сталь D2 розкриває одну зі своїх головних переваг — поєднання високої зносостійкості, хорошої твердості та здатності тривалий час зберігати робочу гостроту ріжучої кромки. Саме тому D2 протягом багатьох років використовується не лише в промисловому інструменті, а й у ножах, призначених для активної роботи поза майстернею та міським середовищем.
Туристичний або мисливський ніж працює в умовах, де ріжуча кромка контактує з дуже різними матеріалами. Це може бути деревина, мотузка, шкіра, харчові продукти, пакувальні матеріали, рослинні волокна та інші абразивні середовища. На відміну від EDC-ножа, польовий ніж часто повинен виконувати різні завдання протягом одного дня, а можливість повноцінного заточування далеко від майстерні може бути обмеженою.
D2 у туристичному ножі
Для туристичного ножа перевагою D2 є насамперед стійкість до абразивного зношування. Велика кількість твердих карбідів у структурі сталі дозволяє ріжучій кромці довше зберігати робочу форму під час контакту з матеріалами, які активно зношують лезо.
Це особливо помітно під час роботи з картоном, синтетичними волокнами, ременями, мотузками, деревиною та іншими матеріалами, де ріжуча кромка поступово втрачає гостроту через механізми абразивного зношування.
Однак туристичний ніж із D2 не слід автоматично вважати універсальним інструментом для будь-якого силового навантаження. D2 має хорошу зносостійкість, але не належить до сталей, які вибирають насамперед за максимальною в'язкістю. Тому конструкція ножа, товщина клинка, товщина сталі безпосередньо за ріжучою кромкою та кут заточування повинні відповідати реальному призначенню.
Для туристичного ножа важливо оцінювати не тільки марку сталі, а всю систему: D2 + термообробка + геометрія клинка + геометрія ріжучої кромки + конструкція ножа. Саме ця сукупність визначає поведінку ножа в реальній роботі.
D2 у мисливському ножі
У мисливському ножі D2 може бути особливо цікавою завдяки поєднанню твердості та зносостійкості. Під час оброблення здобичі ріжуча кромка працює не тільки по м'яких тканинах. Контакт зі шкірою, сухожиллями, волокнистими матеріалами та випадковий контакт із кістковими структурами створюють різні навантаження на тонку частину клинка.
Тут проявляється важливий принцип ножової інженерії: дуже тонка кромка ріже краще, але має менший запас механічної міцності. Для D2 цей баланс особливо важливий через її карбідну структуру. Надмірно тонка кромка при неправильному термічному режимі або невідповідній геометрії може бути більш схильною до локальних сколів.
Тому хороший мисливський ніж із D2 не обов'язково повинен мати максимально тонке зведення. Раціональна геометрія повинна відповідати конкретному завданню: ножу для тонкого різання потрібна одна геометрія, а ножу, який повинен витримувати більш різноманітну польову роботу, — інша.
Волога, кров, органічні залишки та D2
Саме в мисливському та туристичному застосуванні особливо важливо пам'ятати про корозійні властивості D2. Попри високий вміст хрому, D2 не є нержавіючою сталлю у звичайному ножовому розумінні.
Після контакту з вологою, кров'ю, соками рослин, ґрунтом або іншими активними середовищами клинок бажано очистити, промити, ретельно висушити та за необхідності захистити відповідним засобом.
Залишати ніж із D2 надовго мокрим у піхвах — погана практика. Піхви можуть утримувати вологу біля поверхні сталі, створюючи умови для появи плям або локальної корозії.
D2 добре підходить для польового ножа, якщо власник готовий дотримуватися простого правила: після роботи ніж повинен бути чистим і сухим. Висока зносостійкість не скасовує необхідності догляду за сталлю.
Чи підходить D2 для важкої туристичної роботи?
Тут необхідно розділити поняття різання та ударного навантаження. D2 може чудово працювати як ріжучий інструмент, але це не означає, що будь-який ніж із D2 слід використовувати як сокиру, клин або інструмент для інтенсивного ударного навантаження.
Особливо небезпечними для тонкої ріжучої кромки можуть бути удари по твердих матеріалах, скручування клинка в розрізі та інші навантаження, для яких конкретна геометрія ножа не призначена.
Отже, D2 у туристичному або мисливському ножі — це насамперед сталь для ефективного різання та високої зносостійкості. Її потенціал найкраще реалізується тоді, коли конструкція ножа відповідає призначенню, а термообробка виконана професійно.
Кому D2 буде практичним вибором у польовому ножі?
- тим, кому важливо довго зберігати робочу гостроту;
- тим, хто часто працює з абразивними матеріалами;
- туристам, яким потрібен надійний ріжучий інструмент;
- мисливцям, які готові приділяти увагу очищенню та сушінню клинка;
- власникам, які мають відповідний абразив для періодичного заточування.
Таким чином, D2 може бути дуже функціональним матеріалом для туристичних і мисливських ножів, але її сильна сторона — саме різання та зносостійкість, а не універсальна стійкість до будь-якого механічного знущання.
32. D2 для авторських ножів
В авторському ножі сталь D2 набуває іншого значення. Тут вона перестає бути просто матеріалом із певним набором технічних характеристик і стає частиною задуму майстра. Автор створює не тільки клинок із певної сталі — він визначає геометрію, пропорції, термообробку, спосіб оброблення поверхні, руків'я, конструкцію та загальний характер ножа.
Саме тому два ножі, виготовлені з D2, можуть поводитися в роботі по-різному. Однакова назва сталі не означає однакової продуктивності готового виробу. На результат впливають якість вихідного матеріалу, термообробка, структура сталі після гартування та відпуску, твердість, геометрія клинка та якість формування ріжучої кромки.
D2 як матеріал для авторської роботи
Для майстра D2 цікава тим, що дозволяє створювати ножі з виразною ріжучою геометрією та високою зносостійкістю. Сталь добре вписується в концепцію авторського ножа, де від виробу очікують не тільки декоративності, а й реальної функціональності.
Клинок із D2 може мати сатиновану, дзеркальну або іншу поверхню залежно від технології виготовлення та задуму автора. Проте декоративна обробка поверхні не повинна сприйматися як показник реальних ріжучих властивостей сталі. Фініш поверхні та експлуатаційні властивості — різні характеристики.
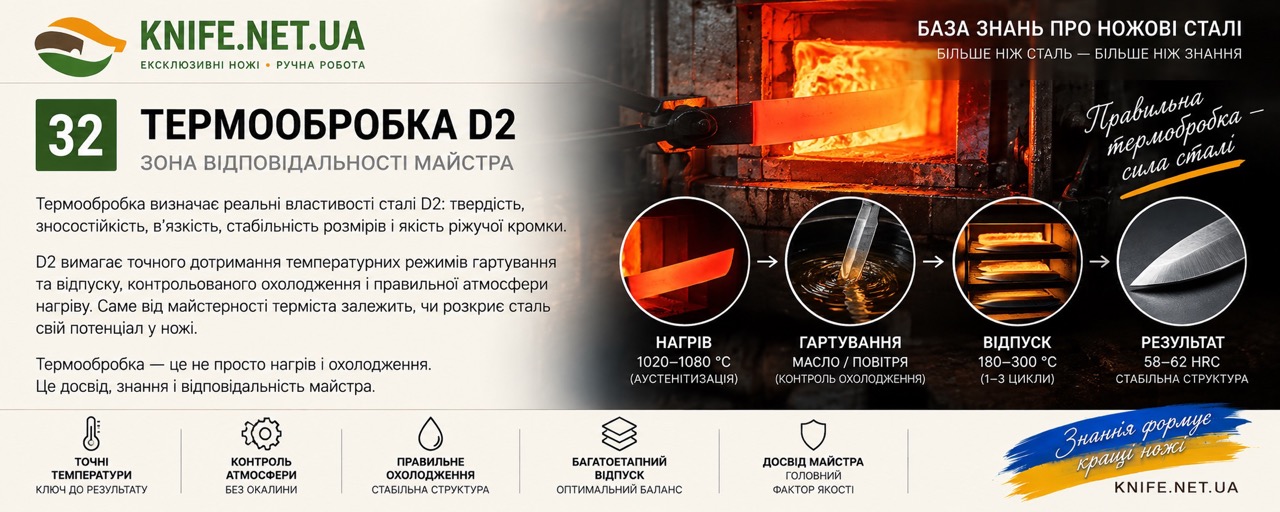
Термообробка — зона відповідальності майстра
Для авторського ножа особливого значення набуває термообробка. Саме вона переводить вихідний матеріал у робочий стан і формує ту мікроструктуру, яка визначатиме твердість, стабільність ріжучої кромки, зносостійкість та значною мірою поведінку клинка під навантаженням.
Тому напис «D2» на сторінці ножа сам по собі не є повним описом матеріалу. Для професійної картки авторської роботи значно інформативніше вказати, якщо це відомо: виробника сталі, фактичну твердість після термообробки, тип фінішу, геометрію клинка та особливості заточування.
У авторському ножі ми оцінюємо не просто напис «D2», а весь технологічний ланцюг: сталь → термообробка → мікроструктура → твердість → геометрія → ріжуча кромка → готовий виріб.
Чому один ніж із D2 може бути кращим за інший?
Причина полягає не в тому, що сама сталь D2 «різна» у кожному ножі, а в тому, що її потенціал може бути реалізований із різною якістю.
Якщо клинок має правильну геометрію, добре контрольовану термообробку та стабільну ріжучу кромку, D2 здатна продемонструвати дуже хорошу зносостійкість. Якщо ж термообробка виконана неправильно або геометрія не відповідає призначенню ножа, сама марка сталі не компенсує технологічних помилок.
Особливо важливо це для авторських ножів із тонким зведенням. Чим тонша ріжуча частина, тим більше значення має однорідність структури сталі та правильний баланс між твердістю та в'язкістю.
D2 і художня складова авторського ножа
Авторський ніж має ще одну особливість: його цінність може визначатися не тільки функціональністю. Конструкція, матеріали руків'я, спосіб оброблення металу, ручна робота, декоративні елементи та індивідуальний дизайн створюють власний характер виробу.
При цьому D2 залишається технічною основою клинка. Вона не стає «кращою» від того, що ніж має складне художнє оформлення. Але грамотна авторська робота дозволяє повніше використати властивості сталі та перетворити промисловий матеріал на індивідуальний інструмент.
Що варто зазначати в описі авторського ножа з D2
- точне позначення сталі — D2 / відповідне маркування виробника;
- виробника сталі, якщо він відомий;
- твердість після термообробки, якщо вона вимірювалася;
- тип термообробки або хоча б інформацію про її професійне виконання;
- довжину, товщину та ширину клинка;
- тип спусків та геометрію ріжучої частини;
- тип фінішного оброблення поверхні;
- матеріал і конструкцію руків'я;
- тип піхов або чохла, якщо вони входять до комплекту;
- рекомендації щодо догляду та заточування.
Такий опис перетворює назву сталі на повноцінний технічний паспорт авторської роботи. Покупець отримує не просто слово «D2», а розуміння того, як саме ця сталь реалізована в конкретному ножі.
D2 не створює авторський ніж сама по собі. Сталь дає матеріальну основу, але остаточний характер виробу формують майстер, термообробка, геометрія, конструкція та призначення ножа.
Саме тому для Knife.net.ua авторський ніж із D2 — це не просто «ніж із популярної сталі», а результат взаємодії матеріалу та роботи майстра. І чим точніше ця взаємодія описана, тим ціннішою та кориснішою стає картка виробу для майбутнього власника.
33. D2 як матеріал промислових ножів
До появи D2 у ножовій культурі ця сталь уже мала тривалу історію як інструментальний матеріал для холодної обробки. Її головне призначення — не декоративне виготовлення клинків, а робота там, де інструмент повинен довго протистояти зношуванню, зберігати геометрію робочої частини та витримувати значні контактні навантаження.
Саме тому промислові ножі є одним із найприродніших застосувань для D2. Тут проявляються ті властивості, заради яких створювалися високохромисті інструментальні сталі: висока зносостійкість, хороша твердість, висока прогартовуваність і здатність працювати в умовах інтенсивного різання.
Що називають промисловим ножем?
Промисловий ніж — це не обов'язково великий клинок, схожий на побутовий ніж. У виробництві ножові інструменти можуть мати форму дисків, сегментів, пластин, довгих лез, ножів для різальних машин та інших спеціалізованих деталей.
Їхнє завдання полягає в тому, щоб виконувати велику кількість однакових або повторюваних операцій із мінімальною втратою геометрії ріжучої частини.
D2 особливо цікава в таких умовах тому, що її структура містить значну кількість твердих карбідів. Вони протистоять абразивному зношуванню, тоді як загартована та відпущена матриця забезпечує основну механічну основу ріжучого інструмента.
D2 особливо ефективна там, де основною причиною втрати працездатності ножа є абразивне зношування ріжучої кромки. Саме тут її карбідна структура стає практичною перевагою.
Для яких промислових операцій використовують D2?
Високохромисті інструментальні сталі класу D2 застосовують для різального оснащення, штампів, пуансонів та інших деталей холодної обробки, де важливими є зносостійкість і здатність зберігати робочу геометрію.
У ножовому застосуванні це може бути різання матеріалів, які швидко зношують звичайні вуглецеві сталі: паперу, картону, волокнистих матеріалів, пластиків та інших промислових заготовок.
Проте D2 не є універсальним рішенням для будь-якого промислового різання. Якщо домінуючим механізмом руйнування є не абразивне зношування, а ударне навантаження, викришування або тріщиноутворення, можуть бути доцільні інші інструментальні сталі з іншим балансом властивостей.
Чому промисловий ніж із D2 може довго працювати?
Відповідь знаходиться на мікроструктурному рівні. У правильно термообробленій D2 тверді карбідні частинки розташовані в загартованій матриці. Під час різання м'якші складові матеріалу зношуються швидше, тоді як карбідна фаза чинить значний опір абразивному впливу.
Але важлива не тільки кількість карбідів. Їхній розмір, форма, тип і розподіл у металевій матриці також мають принципове значення.
Надмірно великі або несприятливо розташовані карбіди можуть ставати концентраторами напружень і впливати на стабільність тонкої ріжучої кромки. Тому одна лише висока карбідна складова не гарантує автоматично найкращого ножа.
D2 та баланс між зносостійкістю і в'язкістю
Промислова експлуатація дуже добре демонструє фундаментальний принцип D2: максимальна зносостійкість не тотожна максимальній механічній витривалості.
Якщо інструмент працює переважно на різання абразивного матеріалу, висока частка твердих карбідів є великою перевагою. Якщо ж ніж або різальний елемент постійно отримує удари, скручування чи інші складні навантаження, значення в'язкості зростає.
Саме тому вибір інструментальної сталі завжди повинен починатися не з питання «яка сталь найтвердіша?», а з питання «який механізм зношування та руйнування переважає в конкретній роботі?».
Вплив термообробки
Навіть у промисловому інструменті напис D2 не є гарантією однакового результату. Твердість, стабільність розмірів, залишковий аустеніт, карбідна структура та властивості матриці залежать від конкретного режиму термообробки.
Неправильно проведена аустенітизація може призвести до небажаного росту зерна або надмірного розчинення карбідів. Неправильне гартування може вплинути на напруження та деформації. Невідповідний відпуск — на баланс твердості та в'язкості.
Отже, промислова цінність D2 полягає не тільки в її хімічному складі. Це результат взаємодії складу, металургійної якості, термообробки та конструкції конкретного інструмента.
Чому досвід промисловості важливий для ножів?
Саме промислове походження допомагає зрозуміти характер D2 у сучасному ножі. Це не сталь, створена виключно для декоративних авторських клинків. Її базова філософія — довга робота ріжучого інструмента в умовах зношування.
Тому, коли D2 використовується в туристичному, мисливському, EDC або авторському ножі, ми фактично переносимо промислові властивості інструментальної сталі в компактний ручний інструмент.
D2 — це передусім високохромиста інструментальна сталь холодної роботи, а її популярність у ножах є наслідком тих властивостей, заради яких вона цінна в промисловому різальному інструменті.
34. D2 vs 9ХС — порівняння двох інструментальних сталей
Порівняння D2 та 9ХС особливо цікаве для українського ножового ринку. Обидві сталі мають інструментальне походження та можуть використовуватися для виготовлення ножів, але їхня металургійна логіка принципово різна.
9ХС — високовуглецева кремнієво-хромиста інструментальна сталь, нормована, зокрема, за ГОСТ 5950-2000. D2 — високовуглецева високохромиста інструментальна сталь холодної роботи, відома в американській системі AISI як D2 та споріднена з європейським класом 1.2379 / X153CrMoV12.
Тому це не просто порівняння двох назв. Це порівняння двох різних підходів до формування властивостей клинка.
Хімічна основа 9ХС і D2
| Параметр | 9ХС | D2 |
|---|---|---|
| Тип | Вуглецева інструментальна, легована Si та Cr | Високохромиста інструментальна холодної роботи |
| Вуглець | 0,85–0,95 % | близько 1,55 % у типових марках D2 |
| Хром | 0,95–1,25 % | близько 11–12 % |
| Кремній | 1,20–1,60 % | близько 0,30 % |
| Молібден | не є основним легувальним елементом | близько 0,75–0,80 % |
| Ванадій | не є характерною основою марки | близько 0,75–0,80 % |
Ця таблиця одразу пояснює головну різницю. У 9ХС значна роль належить вуглецю, кремнію та помірному вмісту хрому. У D2 — високому вмісту хрому в поєднанні з вуглецем, молібденом і ванадієм.
Що це означає для мікроструктури?
9ХС і D2 не повинні мати однакову карбідну картину. У D2 значна частина її характеру формується високою карбідною складовою, зокрема хромистими карбідами. Саме це є однією з причин високої абразивної зносостійкості D2.
9ХС має інший баланс легування і не належить до високохромистих ледебуритних сталей класу D2. Тому її поведінка при різанні, заточуванні та зношуванні формується за іншою металургійною схемою.
D2 отримує значну частину своєї зносостійкості від високої карбідної складової, тоді як 9ХС має інший баланс вуглецю, кремнію та хрому і не належить до тієї самої висококарбідної групи.
D2 і 9ХС за зносостійкістю
Якщо основним критерієм є опір абразивному зношуванню, D2 має принципову структурну перевагу завдяки своїй карбідній фазі. Тверді карбіди значно ускладнюють механічне зношування ріжучої кромки.
Це не означає, що будь-який ніж із D2 автоматично довше ріже за будь-який ніж із 9ХС. На практиці результат залежить також від твердості після термообробки, геометрії клинка, кута заточування, товщини за кромкою та матеріалу, який ріжуть.
Однак за інших порівнянних умов структурна орієнтація D2 на високу зносостійкість є однією з її головних переваг.
Заточування D2 та 9ХС
Тут ситуація значною мірою пов'язана з карбідною складовою та твердістю конкретного клинка. D2 може вимагати більше часу та правильнішого абразиву, особливо якщо ніж має високу твердість і добре виражену карбідну структуру.
Для D2 особливо корисними можуть бути алмазні або CBN-абразиви. Ножі з 9ХС також можуть бути досить твердими, але характер заточування визначається іншою структурою сталі та конкретною термообробкою.
Корозійна поведінка
Жодну з цих сталей не слід розглядати як повноцінну нержавіючу ножову сталь.
У D2 загальний вміст хрому дуже високий, але значна частина хрому пов'язана в карбідній фазі. Тому D2 має кращу корозійну стійкість, ніж багато простих вуглецевих інструментальних сталей, але не поводиться як типова нержавіюча сталь.
У 9ХС вміст хрому значно нижчий — близько 1 %. Тому її корозійна стійкість також потребує регулярного догляду. Після контакту з водою, вологою або агресивними середовищами клинок необхідно очистити та висушити.
В'язкість і стабільність кромки
Тут не можна робити висновок лише за твердістю. На стабільність ріжучої кромки впливають розмір і розподіл карбідів, структура матриці, твердість, товщина кромки та характер навантаження.
D2 із її великою карбідною складовою орієнтована насамперед на зносостійкість. Тому при дуже тонкій геометрії або небезпечних для кромки навантаженнях потрібно особливо уважно підбирати термообробку та геометрію.
Практична різниця для ножа
| Властивість | D2 | 9ХС |
|---|---|---|
| Абразивна зносостійкість | Висока | Добра, але інша за характером |
| Карбідна складова | Виражена | Значно менш виражена |
| Корозійна стійкість | Помірна; не нержавіюча | Низька/помірна; потребує догляду |
| Заточування | Може бути складнішим | Зазвичай простіше за D2 |
| Основний характер | Висока зносостійкість | Інструментальна твердість і ріжучі властивості іншого типу |
D2 та 9ХС — це не «хороша і погана» сталь. Це два різні інструментальні матеріали з різним балансом властивостей. D2 орієнтована на високий опір зношуванню завдяки високохромистій карбідній структурі, тоді як 9ХС має інший хімічний та структурний баланс.
Для ножа конкретний вибір повинен визначатися не популярністю марки, а призначенням виробу, геометрією, якістю термообробки та вимогами власника до зносостійкості, заточування, корозійної стійкості й механічної витривалості.
35. D2 vs 95Х18 — високохромиста інструментальна та нержавіюча сталь
Порівняння D2 та 95Х18 є одним із найцікавіших для практичного ножового застосування. Обидві сталі містять значну кількість хрому, обидві можуть використовуватися для виготовлення якісних клинків, але їхній характер формується за різними металургійними принципами.
D2 створювалася як високовуглецева високохромиста інструментальна сталь холодної роботи, де одним із головних завдань є висока зносостійкість. 95Х18 належить до корозійностійких хромистих сталей і в ножовому світі відома як матеріал, здатний поєднувати хорошу твердість із значно кращою стійкістю до корозії.
Тому порівнювати ці сталі лише за показником твердості неправильно. Для ножа набагато важливіше розглядати корозійну стійкість, зносостійкість, карбідну структуру, заточування, стабільність ріжучої кромки та реальні умови експлуатації.
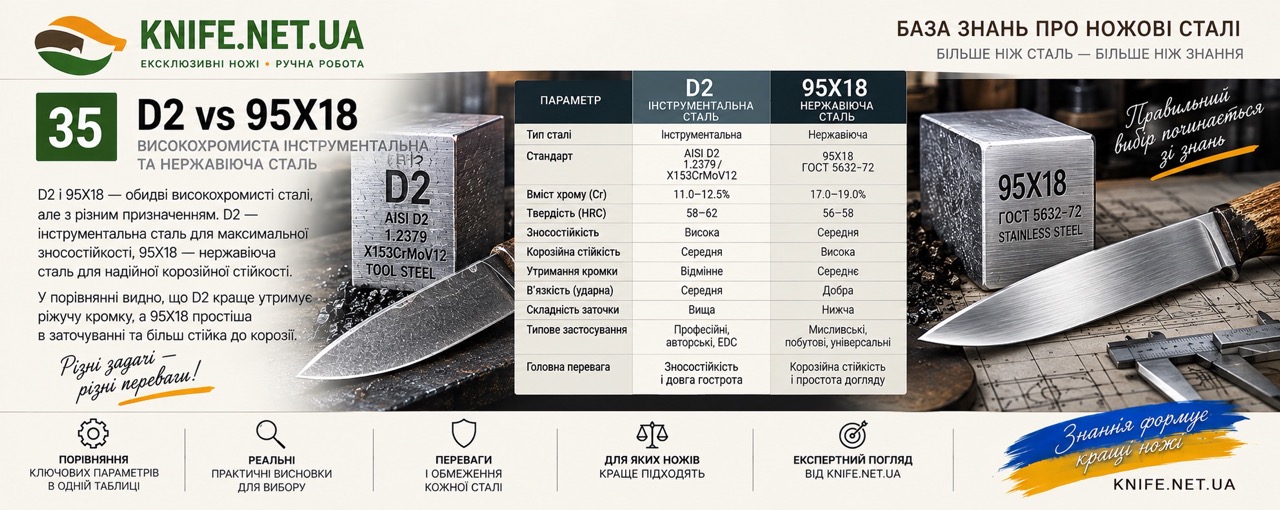
Хімічна різниця між D2 та 95Х18
| Характеристика | D2 | 95Х18 |
|---|---|---|
| Основний клас | Високохромиста інструментальна сталь холодної роботи | Хромиста корозійностійка сталь |
| Вуглець | Близько 1,5–1,6 % у типових марках D2 | Близько 0,9–1,0 % |
| Хром | Близько 11–12 % | Близько 17–18 % |
| Молібден | Характерний для D2 | Не є основою марки |
| Ванадій | Характерний для D2 | Не є основним легувальним елементом |
Уже за складом видно фундаментальну відмінність. D2 має приблизно на 50 % більше вуглецю, ніж 95Х18, і значно менше загального хрому. При цьому до D2 додаються молібден і ванадій, які беруть участь у формуванні її характерної карбідної структури.
У 95Х18 високий вміст хрому відіграє іншу роль — він забезпечує основу її корозійностійких властивостей за умови правильної термообробки та достатньої кількості хрому в металевій матриці.
Не можна просто сказати: «У D2 12 % хрому, а у 95Х18 — 18 %, тому 95Х18 автоматично краща за корозією» або «У D2 більше вуглецю, тому вона автоматично краще тримає кромку». Реальні властивості залежать від того, де саме знаходяться легувальні елементи після термообробки та яку структуру вони сформували.
Корозійна стійкість D2 та 95Х18
За корозійною поведінкою різниця між цими сталями значно відчутніша, ніж за багатьма іншими характеристиками.
D2 не належить до нержавіючих сталей у звичайній класифікації ножових матеріалів. Значна частина її хрому пов'язана з карбідною фазою, тому його кількість, доступна для формування пасивної плівки, не дорівнює загальному хімічному вмісту.
95Х18, навпаки, створена саме як корозійностійка хромиста сталь. За правильної термообробки вона демонструє значно вищу стійкість до вологи та корозійних середовищ, ніж D2.
Це робить 95Х18 особливо цікавою для ножів, які регулярно контактують із водою, харчовими продуктами або експлуатуються там, де догляд за клинком не завжди можливий одразу після роботи.
Зносостійкість і утримання ріжучої кромки
Тут D2 демонструє свою головну концептуальну перевагу. Високий вміст вуглецю та хрому, а також молібден і ванадій формують значну кількість твердих карбідів. Вони забезпечують високий опір абразивному зношуванню.
95Х18 також може мати хорошу зносостійкість і здатність утримувати кромку, особливо за якісної термообробки. Але її карбідна система та загальний баланс легування відрізняються від D2.
Тому в умовах інтенсивного абразивного різання D2 часто розкриває свою сильну сторону особливо виразно. Водночас це не означає, що будь-який ніж із D2 автоматично довше триматиме кромку за будь-якого застосування.
Заточування
Різниця відчувається і під час заточування. Тверді карбіди D2 підвищують опір абразивному зношуванню не тільки під час роботи ножа, а й під час роботи абразиву по сталі.
Тому для D2 особливо корисні якісні алмазні або CBN-абразиви. 95Х18 у багатьох випадках є більш дружньою до звичайних абразивів, хоча конкретна складність заточування також залежить від твердості та геометрії клинка.
Стабільність ріжучої кромки
У тонкому ножі важливе не тільки те, наскільки довго кромка залишається гострою, а й те, як саме вона втрачає гостроту.
Для D2 значна карбідна складова є джерелом високої зносостійкості, але при несприятливій структурі, надмірно тонкій геометрії або механічному навантаженні великі карбіди можуть сприяти локальному викришуванню.
У 95Х18 поведінка кромки формується іншою структурою, і за відповідної термообробки вона може давати дуже приємний баланс між твердістю, різанням і практичністю.
Коли D2, а коли 95Х18?
| Умова | D2 | 95Х18 |
|---|---|---|
| Висока абразивна зносостійкість | Сильна сторона | Добра за правильної термообробки |
| Корозійна стійкість | Помірна, потребує догляду | Вища |
| Заточування | Вимогливіше | Зазвичай простіше |
| Польова експлуатація | Потребує уважного догляду | Більш поблажлива до вологи |
| Основна концепція | Зносостійкість та інструментальна витривалість | Корозійна стійкість і хороший ножовий баланс |
D2 і 95Х18 не є прямими конкурентами в усіх умовах. D2 робить акцент на зносостійкості та інструментальних властивостях, а 95Х18 — на корозійній стійкості та практичності нержавіючого ножового матеріалу.
Тому вибір між ними повинен починатися не з питання «яка сталь краща?», а з умов експлуатації конкретного ножа. Для сухого середовища з великою кількістю абразивного різання D2 має очевидний сенс. Для вологого середовища, де простота догляду є важливою, властивості 95Х18 можуть бути більш доречними.
36. D2 vs S35VN — інструментальна D2 проти сучасної порошкової нержавіючої сталі
Порівняння D2 та S35VN переносить нас уже в іншу епоху ножової металургії. Якщо D2 є класичною високохромистою інструментальною сталлю холодної роботи, то S35VN — сучасна порошкова нержавіюча ножова сталь, створена з іншим балансом властивостей.
Тому ці дві сталі цікаві не стільки як «суперники», скільки як приклад двох різних шляхів розвитку ножового матеріалу.
Що принципово відрізняє S35VN від D2?
Головна відмінність полягає не тільки в хімічному складі. S35VN використовує порошкову металургію, яка дозволяє краще контролювати розмір і розподіл карбідної фази.
Для ножового матеріалу це має велике значення. У D2 значна карбідна складова є частиною її традиційної ледебуритної природи. У порошковій сталі карбідні частинки можуть бути розподілені дрібніше та рівномірніше.
Саме контроль мікроструктури є однією з фундаментальних переваг порошкової металургії для високоефективних ножових сталей.
Хімічний баланс
| Характеристика | D2 | S35VN |
|---|---|---|
| Тип | Високохромиста інструментальна сталь | Порошкова нержавіюча ножова сталь |
| Хром | Близько 11–12 % | Близько 14 % |
| Ванадій | Близько 0,75–0,80 % | Присутній |
| Ніобій | Не є характерним елементом | Характерний елемент S35VN |
| Молібден | Близько 0,75–0,80 % | Присутній |
| Металургія | Традиційна інструментальна | Порошкова |
Важливо: конкретний хімічний склад S35VN потрібно оцінювати за документацією виробника, а не за спрощеною таблицею з інтернету. Її концепція полягає у поєднанні корозійної стійкості, зносостійкості та в'язкості з контрольованою порошковою мікроструктурою.
Корозійна стійкість
У цьому порівнянні S35VN має принципову перевагу як нержавіючий ножовий матеріал. Вищий вміст хрому та відповідний баланс легування забезпечують значно кращу корозійну стійкість, ніж у D2.
Для EDC, міського використання, подорожей, вологого клімату або ситуацій, де ніж може контактувати з вологою та потом, ця різниця може мати практичне значення.
D2 при цьому не стає «поганою» сталлю. Просто її потрібно розглядати як матеріал, який потребує більш уважного догляду за поверхнею.
Зносостійкість і карбідна структура
D2 відома своєю високою зносостійкістю завдяки значній карбідній складовій. S35VN також має високу зносостійкість, але її порошкова структура дозволяє інакше розподіляти тверді фази в матриці.
Це важливо для ріжучої кромки. Великі карбіди можуть бути корисними для опору абразивному зношуванню, але водночас можуть впливати на механічну стабільність дуже тонкої кромки. Дрібніший і контрольованіший розподіл карбідів може сприяти кращому балансу властивостей.
Порошкова сталь не стає високоефективною лише тому, що її називають «порошковою». Значення має те, як технологія виробництва контролює мікроструктуру, карбіди та чистоту металу.
В'язкість і стабільність тонкої кромки
Саме тут різниця між D2 та S35VN стає особливо цікавою для ножового застосування. D2 має виражену карбідну структуру, яка забезпечує високу зносостійкість, але великі карбіди можуть впливати на поведінку тонкої кромки.
S35VN була розроблена з урахуванням необхідності поєднати зносостійкість із кращою в'язкістю та стабільністю ріжучої кромки. Порошкова металургія допомагає контролювати розмір і розподіл карбідів.
Однак і тут не можна робити абсолютний висновок. Реальний ніж залежить від термообробки, твердості, геометрії та конкретної технології виробництва сталі.
Заточування D2 та S35VN
Обидві сталі не належать до найпростіших матеріалів для заточування, якщо порівнювати їх із простими вуглецевими сталями. Тверді карбіди створюють підвищене навантаження на абразив.
Для D2 особливо корисні алмазні та CBN-абразиви. Для S35VN також бажано використовувати якісні сучасні абразиви, особливо коли ніж має високу твердість.
При цьому складність заточування не повинна оцінюватися тільки за назвою сталі. Кут заточування, товщина кромки, її стан та якість абразиву іноді впливають на суб'єктивне відчуття від заточування не менше, ніж сама марка сталі.
Утримання кромки
І D2, і S35VN можуть забезпечувати тривале утримання гостроти. Але механізм цього результату дещо відрізняється.
D2 значною мірою спирається на високий об'єм твердих карбідів та високу твердість матриці. S35VN намагається досягти більш збалансованого поєднання зносостійкості, корозійної стійкості та в'язкості.
Тому для ножа, який працює переважно по абразивних матеріалах і використовується в сухому середовищі, D2 залишається дуже конкурентним матеріалом. Для універсального сучасного ножа, де одночасно важливі корозійна стійкість, стабільність кромки та загальний баланс властивостей, S35VN має іншу концепцію застосування.
Не слід перетворювати порівняння D2 і S35VN на просте «нова сталь перемогла стару». D2 залишається високоефективною інструментальною сталлю, а S35VN представляє інший підхід до оптимізації ножового матеріалу.
Практичний вибір для ножа
| Властивість | D2 | S35VN |
|---|---|---|
| Зносостійкість | Висока | Висока |
| Корозійна стійкість | Помірна | Висока |
| В'язкість | Помірна; залежить від структури | Збалансована конструкцією сталі |
| Карбідна структура | Виражена, традиційна для D2 | Контрольована порошковою металургією |
| Заточування | Вимогливе | Також потребує якісного абразиву |
| Догляд від корозії | Потрібен | Простіший |
Таким чином, D2 та S35VN демонструють два різні шляхи розвитку ножової сталі. D2 спирається на класичну інструментальну концепцію високої карбідної зносостійкості, тоді як S35VN поєднує порошкову металургію з орієнтацією на збалансовані ножові властивості.
Для власника ножа це означає просту, але важливу річ: вибирати потрібно не «назву сталі взагалі», а конкретний баланс властивостей, який відповідає способу використання ножа.
37. D2 vs M390 — інструментальна D2 проти високоефективної порошкової нержавіючої сталі
Порівняння D2 та M390 показує, наскільки далеко за останні десятиліття просунулася технологія ножових сталей. D2 сформувалася як високохромиста інструментальна сталь холодної роботи, тоді як BÖHLER M390 MICROCLEAN є корозійностійкою мартенситною хромистою сталлю, виробленою методом порошкової металургії.
Обидві сталі здатні забезпечувати високу зносостійкість і високу твердість, але роблять це різними металургійними шляхами. Саме тому порівнювати їх потрібно не за одним показником, а за комплексом властивостей: корозійна стійкість, карбідна структура, зносостійкість, в'язкість, заточування та стабільність ріжучої кромки.
Хімічна основа M390
За типовим складом BÖHLER M390 MICROCLEAN містить близько 1,90 % вуглецю, 20 % хрому, 1 % молібдену, 4 % ванадію та близько 0,60 % вольфраму; кремній становить близько 0,70 %, марганець — 0,30 %.
| Характеристика | D2 | M390 |
|---|---|---|
| Клас | Високохромиста інструментальна сталь холодної роботи | Порошкова корозійностійка мартенситна сталь |
| Вуглець | Близько 1,55 % | Близько 1,90 % |
| Хром | Близько 11–12 % | Близько 20 % |
| Молібден | Близько 0,75–0,80 % | Близько 1 % |
| Ванадій | Близько 0,75–0,80 % | Близько 4 % |
| Вольфрам | Не є характерним елементом D2 | Близько 0,6 % |
| Технологія | Традиційна інструментальна металургія | Порошкова металургія |
Цифри одразу показують, що M390 належить до значно більш легованої системи. Але сама кількість легувальних елементів не є гарантією кращого ножа. Їхня користь реалізується через мікроструктуру, а порошкова технологія дозволяє контролювати цю структуру на значно дрібнішому рівні.
Чому M390 має високу корозійну стійкість?
У M390 загальний вміст хрому значно вищий, ніж у D2. BÖHLER прямо характеризує M390 MICROCLEAN як корозійностійку сталь і відзначає її добру корозійну стійкість.
Це важлива практична відмінність. D2 має високий вміст хрому, але значна його частина бере участь у формуванні карбідної фази. Тому D2 не слід прирівнювати до повноцінних нержавіючих ножових сталей.
M390 була спроєктована таким чином, щоб поєднати високу зносостійкість із корозійною стійкістю. Саме це поєднання є однією з причин її широкого використання в сучасних ножах.
Зносостійкість D2 та M390
Висока зносостійкість є сильною стороною обох сталей. Для D2 вона значною мірою пов'язана з великою кількістю твердих карбідів у традиційній ледебуритній структурі.
Для M390 ситуація складніша: висока кількість вуглецю, ванадію, хрому, молібдену та вольфраму створює дуже багату карбідну систему, а порошкова технологія допомагає контролювати розмір і розподіл твердих фаз.
BÖHLER характеризує зносостійкість M390 як дуже високу.
D2 і M390 можуть демонструвати високу зносостійкість, але їхня мікроструктурна організація різна. У M390 порошкова технологія дозволяє отримати значно більш контрольовану карбідну структуру.
В'язкість і стабільність ріжучої кромки
У ножі важливо не тільки те, наскільки тверді карбіди, а й те, як вони взаємодіють із металевою матрицею. Великі карбіди можуть підвищувати опір абразивному зношуванню, але водночас впливати на механічну стабільність дуже тонкої кромки.
Порошкова металургія M390 дозволяє отримати високий рівень металургійної чистоти та дрібнішу, контрольованішу структуру. BÖHLER характеризує M390 як сталь із доброю в'язкістю та пластичністю поряд із дуже високою зносостійкістю.
Однак це не означає, що ніж із M390 можна зробити безмежно тонким або використовувати без урахування механічних навантажень. Геометрія та термообробка залишаються критично важливими.
Заточування
І D2, і M390 потребують якісного абразиву, якщо власник хоче швидко та контрольовано відновлювати ріжучу кромку.
У M390 значна кількість дуже твердих ванадієвмісних карбідів може створювати високе навантаження на звичайні абразиви. Тому для ефективного заточування особливо доречними є алмазні або інші сучасні абразиви, здатні працювати з твердою карбідною фазою.
D2 також добре реагує на алмазні та CBN-абразиви. Тому перехід від D2 до M390 не означає автоматичного переходу до «легкого заточування» — навпаки, обидві сталі потребують правильно підібраної техніки.
Утримання кромки
У реальній експлуатації M390 може забезпечувати дуже тривале утримання гостроти завдяки поєднанню високої твердості та багатої карбідної структури. D2 також добре тримає кромку, особливо при роботі з абразивними матеріалами.
Однак результат конкретного ножа визначає не тільки марка сталі. На нього впливають твердість, термообробка, товщина за кромкою, кут заточування та матеріал, який ріжуть.
Вища легованість M390 не означає, що будь-який ніж із M390 автоматично ріже краще за будь-який ніж із D2. Якість конкретного клинка визначається не тільки складом сталі, а й технологією його виготовлення.
Практична різниця між D2 та M390
| Властивість | D2 | M390 |
|---|---|---|
| Зносостійкість | Висока | Дуже висока |
| Корозійна стійкість | Помірна | Добра |
| Карбідна складова | Висока | Дуже висока, контрольована PM-технологією |
| Заточування | Вимогливе | Вимогливе |
| Технологія | Традиційна інструментальна | Порошкова металургія |
| Корозійний догляд | Потрібен | Простіший |
Отже, D2 та M390 представляють два різні рівні розвитку інструментальної металургії. D2 залишається дуже ефективною сталлю для ножів, особливо там, де важлива зносостійкість і вартість матеріалу має значення. M390 додає до високої зносостійкості порошкову мікроструктуру та значно кращу корозійну стійкість.
38. D2 vs Elmax — дві високозносостійкі сталі з різною металургійною концепцією
Порівняння D2 та Elmax особливо корисне для розуміння сучасного ножового матеріалознавства. Обидві сталі мають високу зносостійкість, обидві використовуються для ножів, але Elmax була розроблена як порошкова високохромиста сталь із поєднанням зносостійкості та корозійної стійкості.
Uddeholm характеризує Elmax SuperClean як порошково-металургійну сталь із високою зносостійкістю, високою міцністю на стиск, корозійною стійкістю та дуже доброю розмірною стабільністю. Серед сфер застосування виробник прямо вказує ручні ножі.
Хімічний склад Elmax
Типовий склад Elmax за даними Uddeholm становить приблизно 1,70 % C, 18,0 % Cr, 1,0 % Mo та 3,0 % V; кремній — близько 0,80 %, марганець — близько 0,30 %.
| Характеристика | D2 | Elmax |
|---|---|---|
| Тип | Високохромиста інструментальна сталь холодної роботи | Порошкова високохромиста сталь |
| Вуглець | Близько 1,55 % | Близько 1,70 % |
| Хром | Близько 11–12 % | 18 % |
| Молібден | Близько 0,75–0,80 % | 1 % |
| Ванадій | Близько 0,75–0,80 % | 3 % |
| Металургія | Традиційна | Порошкова |
Корозійна стійкість
У цьому аспекті Elmax має принципову перевагу над D2. Uddeholm прямо відносить Elmax до корозійностійких сталей і підкреслює, що саме порошкова технологія допомагає поєднати високу зносостійкість із хорошою корозійною стійкістю.
D2, незважаючи на приблизно 11–12 % хрому, не повинна розглядатися як нержавіюча сталь. Високий вміст карбідів зменшує частку хрому, доступного для формування пасивної захисної плівки.
Elmax із 18 % Cr має зовсім іншу металургійну конструкцію. Тому для ножів, які регулярно контактують із вологою, потом, харчовими продуктами або іншими корозійно активними середовищами, різниця може бути дуже відчутною.
Зносостійкість
D2 має дуже сильну репутацію саме завдяки високій абразивній зносостійкості. Її карбідна структура сформована традиційною ледебуритною металургією.
Elmax також орієнтована на високу зносостійкість. Uddeholm описує її як сталь із високою зносостійкістю та окремо зазначає, що ванадій і високий вміст вуглецю підвищують твердість та абразивну зносостійкість.
Тобто обидві сталі добре пристосовані до тривалого різання, але Elmax намагається поєднати цю властивість із вищою корозійною стійкістю.
Порошкова структура Elmax
Це одна з головних відмінностей. Elmax виготовляється порошковою металургією. Така технологія дозволяє контролювати мікроструктуру та розподіл карбідної фази значно краще, ніж традиційні методи виробництва великих карбідних скупчень.
Для ножа це важливо насамперед тому, що ріжуча кромка працює з дуже малою геометричною товщиною. На такому масштабі розмір і розподіл твердих фаз можуть впливати на стійкість кромки.
Її цінність полягає не в самому слові «порошкова», а в можливості отримати чистішу та більш контрольовану мікроструктуру з рівномірнішим розподілом твердих фаз. Саме це дозволяє поєднувати властивості, які традиційно було складно отримати одночасно.
В'язкість і стабільність кромки
Для тонкої ножової кромки важливо мати не тільки тверді карбіди, а й достатньо стабільну металеву матрицю навколо них.
D2 має дуже хорошу зносостійкість, але її традиційна карбідна структура може бути менш сприятливою для екстремально тонкої кромки, особливо якщо структура або термообробка далекі від оптимальних.
Elmax також не є «надзвичайно в'язкою» сталлю в абсолютному сенсі. Uddeholm у власному профілі властивостей показує, що Elmax орієнтована на комбінацію зносостійкості, корозійної стійкості та інших властивостей, а не на максимальну в'язкість.
Тому для обох сталей діє однакова інженерна закономірність: чим тонша ріжуча кромка, тим важливішими стають термообробка, структура та відповідність геометрії призначенню ножа.
Заточування D2 та Elmax
Обидві сталі можуть бути вимогливішими до заточування, ніж прості вуглецеві або низьколеговані ножові сталі.
D2 має значний об'єм твердих карбідів, а Elmax — високий вміст ванадію та іншу порошкову карбідну структуру. Тому якісний алмазний абразив є практичним рішенням для обох сталей.
Важливо також не затягувати з обслуговуванням кромки. Регулярне легке відновлення геометрії зазвичай простіше, ніж спроба повністю відновити сильно затуплений або пошкоджений клинок.
Практична різниця для власника ножа
| Властивість | D2 | Elmax |
|---|---|---|
| Зносостійкість | Висока | Висока |
| Корозійна стійкість | Помірна | Висока |
| Металургія | Традиційна інструментальна | Порошкова |
| Вміст Cr | Близько 11–12 % | 18 % |
| Вміст V | Близько 0,75–0,80 % | 3 % |
| Заточування | Вимогливе | Вимогливе |
| Догляд від корозії | Потрібен | Значно простіший |
Elmax не скасовує переваг D2. D2 залишається раціональним вибором там, де потрібна висока зносостійкість, а корозійна стійкість не є головною вимогою. Elmax, своєю чергою, демонструє інший баланс — висока зносостійкість + корозійна стійкість + порошкова мікроструктура.
У підсумку D2 та Elmax добре показують еволюцію ножової металургії. D2 — класична високохромиста інструментальна сталь із сильною карбідною природою. Elmax — сучасна порошкова сталь, створена для поєднання високої зносостійкості з корозійною стійкістю.
Для власника ножа це означає, що вибір між ними залежить не від престижності назви, а від конкретних умов: середовище, характер різання, вимоги до догляду, геометрія клинка та очікувана поведінка ріжучої кромки.
39. Типові помилки при виборі ножа з D2
Популярність D2 зробила цю сталь однією з найвідоміших серед ножових матеріалів. Але разом із популярністю з'явилася й велика кількість спрощених уявлень: «D2 — майже нержавійка», «чим твердіше, тим краще», «D2 завжди довше тримає кромку», «якщо на клинку написано D2 — ніж автоматично якісний».
Жодне з цих тверджень не може бути універсальним правилом. Якість ножа визначається не тільки маркою сталі. Тому перед купівлею ножа з D2 варто оцінити весь виріб як систему: сталь, термообробку, геометрію, конструкцію, призначення та умови експлуатації.
Помилка №1. Вважати D2 повністю нержавіючою сталлю
Це одна з найпоширеніших помилок. У D2 міститься близько 11–12 % хрому, і на перший погляд така цифра може створювати враження, що перед нами нержавіюча сталь.
Але загальна кількість хрому в хімічному складі та кількість хрому, доступного для формування пасивної плівки, — не одне й те саме. Значна частина хрому D2 пов'язана в карбідній фазі.
Тому D2 правильніше сприймати як високохромисту інструментальну сталь із певною корозійною стійкістю, але не як повноцінну нержавіючу сталь.
Ніж із D2 не потрібно боятися води, але після вологи його варто очистити та висушити. Особливо це важливо після контакту з потом, солоною водою, харчовими продуктами, кров'ю або іншими активними середовищами.
Помилка №2. Вважати, що D2 завжди має однакову твердість
Марка сталі не визначає автоматично твердість готового клинка.
Твердість формується внаслідок термообробки: аустенітизації, гартування та відпуску. Режим термообробки впливає також на залишковий аустеніт, карбідну структуру, напруження та інші характеристики сталі.
Тому два ножі з написом D2 можуть мати різну твердість і різну поведінку в роботі.
Для покупця це означає, що значення має не тільки назва сталі, а й те, як саме майстер або виробник реалізував її властивості.
Помилка №3. Вважати більшу твердість автоматично кращою
Висока твердість може сприяти опору деформації ріжучої кромки та її зносостійкості. Але це не означає, що максимально можлива твердість є оптимальною для будь-якого ножа.
Клинок працює як система, у якій потрібно знайти баланс між твердістю, зносостійкістю, в'язкістю та геометрією.
Якщо ніж призначений для тонкого різання, вимоги до нього будуть іншими, ніж у ножа, який повинен витримувати значні механічні навантаження.
Помилка №4. Вибирати ніж тільки за маркою сталі
Напис «D2» на сторінці товару є лише початком технічного опису.
Потрібно звертати увагу на довжину та товщину клинка, тип спусків, товщину за ріжучою кромкою, кут заточування, твердість, конструкцію ножа та його призначення.
Особливо важлива геометрія. Навіть чудова сталь не перетворить товстий клинок із невдалою геометрією на чудовий різак.
Сталь ≠ ніж.
Ніж — це система: матеріал + термообробка + геометрія + конструкція + заточування + призначення.
Помилка №5. Очікувати від D2 максимальної в'язкості
D2 має хорошу механічну міцність для багатьох інструментальних задач, але її не слід відносити до сталей, які вибирають насамперед за максимальною ударною в'язкістю.
Висока карбідна складова є джерелом її зносостійкості, але великі карбідні частинки можуть впливати на поведінку тонкої ріжучої кромки.
Тому ніж із D2 не слід автоматично розглядати як інструмент для будь-яких ударних або силових операцій. Конкретне призначення має відповідати геометрії та термообробці клинка.
Помилка №6. Вважати, що D2 не потребує догляду
Висока зносостійкість і твердість не означають повної невразливості сталі.
Після роботи ніж потрібно очистити від забруднень і вологи. При тривалому зберіганні доцільно використовувати відповідний захист поверхні.
Особливу увагу слід приділяти піхвам, чохлам та іншим місцям, де може накопичуватися волога.
Помилка №7. Думати, що D2 легко заточується звичайним абразивом
Тверді карбіди D2 підвищують її опір не тільки зношуванню під час роботи, а й дії абразиву під час заточування.
Тому власнику ножа бажано мати відповідний абразив. Алмазні та CBN-системи є практичним вибором для роботи з твердими карбідними сталями.
Водночас D2 не є «незаточуваною» сталлю. Правильніше сказати, що вона вимагає більш відповідального підходу до заточування.
Помилка №8. Порівнювати ножі тільки за HRC
HRC — важливий показник, але він не описує всю мікроструктуру сталі.
Два ножі можуть мати близьку твердість за Rockwell, але різну поведінку через відмінності в термообробці, карбідній структурі, розмірі карбідів, залишковому аустеніті та геометрії ріжучої частини.
Тому цифру HRC потрібно розглядати в контексті всього ножа.
Помилка №9. Ігнорувати геометрію ріжучої кромки
Товщина за кромкою та кут заточування можуть змінити поведінку ножа не менше, ніж перехід від однієї марки сталі до іншої.
Дуже тонка кромка забезпечує чудову проникність у матеріал, але має менший механічний запас. Більш товста кромка краще переносить частину навантажень, але може різати менш агресивно.
Тому правильна геометрія — це завжди компроміс між здатністю різати та здатністю витримувати конкретне навантаження.
Помилка №10. Плутати популярність сталі з якістю конкретного ножа
Популярна сталь не гарантує автоматично якісного виробу.
Для авторського ножа особливого значення набувають походження сталі, якість її обробки, професійність термообробки, точність геометрії та контроль ріжучої кромки.
Тому при виборі ножа з D2 варто оцінювати не рекламне слово, а технічну прозорість виробу.
Що варто перевірити перед купівлею ножа з D2?
- чи точно вказана марка сталі;
- чи відомий виробник сталі, якщо це важливо для конкретного виробу;
- чи зазначена твердість після термообробки;
- чи зрозуміле призначення ножа;
- чи відповідає геометрія цьому призначенню;
- чи є інформація про заточування та кут ріжучої кромки;
- чи описаний догляд за клинком;
- чи зрозуміла конструкція ножа;
- чи є інформація про походження та виготовлення авторської роботи.
Найбільша помилка — купувати «D2 як назву», а не конкретний ніж. Якісний вибір починається тоді, коли покупець бачить за маркою сталі весь виріб.
40. Висновок Knife.net.ua — кому варто обрати D2
Сталь D2 займає особливе місце в історії ножових матеріалів. Вона не була створена спеціально для сучасного EDC або авторського ножа. Її походження — у світі високохромистих інструментальних сталей холодної роботи, де головними вимогами були зносостійкість, твердість, прогартовуваність і здатність довго зберігати робочу геометрію.
Саме ці властивості згодом зробили D2 цікавою для ножової індустрії.
У чому головна сила D2?
Головна сила D2 — у її високій стійкості до абразивного зношування. Вона досягається поєднанням твердої загартованої матриці та значної карбідної складової.
Високий вміст вуглецю, хрому, молібдену та ванадію формує складну структуру, у якій карбіди відіграють принципову роль.
Тому D2 добре підходить для ситуацій, де ніж багато ріже і де основною причиною втрати гостроти є саме зношування ріжучої кромки.
У чому обмеження D2?
D2 не є універсальною сталлю без компромісів.
Вона не належить до класу повністю нержавіючих ножових сталей, тому потребує догляду. Її висока карбідна складова може ускладнювати заточування. А традиційна карбідна структура означає, що при проектуванні дуже тонкої ріжучої кромки необхідно уважно враховувати термообробку та геометрію.
Отже, сильні сторони D2 одночасно пояснюють і частину її обмежень.
Висока зносостійкість + висока твердість + хороша прогартовуваність + помірна корозійна стійкість + вимогливіше заточування.
Кому D2 може бути особливо цікавою?
D2 має сенс для власника, який цінує тривале утримання робочої гостроти та не вважає необхідністю абсолютну нержавіючість клинка.
Це може бути практичний матеріал для EDC-ножа, туристичного ножа, мисливського ножа, авторського фіксованого ножа або іншого ріжучого інструмента, якщо його геометрія та термообробка відповідають призначенню.
Особливо логічною D2 є там, де ніж багато ріже абразивні матеріали і де власник готовий приділяти увагу догляду та заточуванню.
Кому варто уважніше подивитися на інші сталі?
Якщо головною вимогою є максимальна корозійна стійкість, існують сучасні нержавіючі сталі, які краще відповідають такому завданню.
Якщо головною вимогою є максимальна в'язкість, доцільно розглядати сталі, розроблені з іншим балансом механічних властивостей.
Якщо власник очікує дуже тривалого утримання кромки разом із високою корозійною стійкістю та сучасною порошковою мікроструктурою, варто дивитися і на сучасні порошкові ножові сталі.
Це не применшує цінності D2. Навпаки, це дозволяє правильно визначити її місце серед інших матеріалів.
D2 у порівнянні з іншими сталями
| Сталь | Основний характер | Ключова особливість |
|---|---|---|
| 9ХС | Інструментальна | Інший баланс вуглецю, Si та Cr |
| 95Х18 | Корозійностійка хромиста | Вища корозійна стійкість |
| D2 | Інструментальна холодної роботи | Висока зносостійкість |
| S35VN | Порошкова нержавіюча | Збалансовані ножові властивості |
| M390 | Порошкова нержавіюча | Дуже висока зносостійкість і корозійна стійкість |
| Elmax | Порошкова високохромиста | Баланс зносостійкості та корозійної стійкості |
D2 — це не просто марка сталі
У процесі створення цієї енциклопедичної статті ми пройшли шлях від хімічного складу D2 до її мікроструктури, карбідів, аустенітизації, гартування, відпуску, вторинної твердості, залишкового аустеніту, зносостійкості, корозії, заточування та реальної роботи ножа.
Цей шлях показує головне: властивості сталі не існують окремо від технології.
Вуглець формує потенціал твердості та карбідоутворення. Хром впливає на карбідну систему, прогартовуваність і корозійну поведінку. Молібден і ванадій змінюють структуру та поведінку сталі під час термообробки. Але остаточний результат визначається тим, що відбувається з усією цією системою під час виробництва клинка.
Найважливіше для покупця
Якщо на ножі написано D2, це ще не відповідь на всі питання. Варто запитати:
- яка саме сталь використана;
- хто її виробник;
- яка твердість готового клинка;
- як виконана термообробка;
- яка геометрія клинка;
- яка товщина за ріжучою кромкою;
- для яких завдань створено ніж;
- як його потрібно заточувати;
- як його потрібно доглядати.
Чим більше технічної інформації надає виробник або автор, тим легше покупцеві зрозуміти, що саме він купує.
D2 — це високохромиста інструментальна сталь холодної роботи з високою зносостійкістю, високою твердістю та характерною карбідною структурою.
Її сильна сторона — тривала робота ріжучої кромки в умовах абразивного зношування. Її особливості — вимогливіше заточування та необхідність догляду від корозії. Її реальні можливості розкриваються лише тоді, коли хімічний склад, термообробка, мікроструктура та геометрія клинка працюють як єдина система.
Висновок Knife.net.ua
D2 залишається актуальним ножовим матеріалом саме тому, що її основна перевага не залежить від моди. Вона створена для роботи та зношування, а не для красивої назви в каталозі.
Сучасні порошкові сталі можуть запропонувати інші комбінації властивостей — вищу корозійну стійкість, контрольованішу мікроструктуру або інший баланс в'язкості та зносостійкості. Але це не робить D2 застарілим матеріалом.
Навпаки, D2 залишається логічним вибором там, де її головні властивості відповідають завданню ножа.
Для авторського ножа особливого значення набуває ще один момент: майстер повинен не просто використати D2, а правильно реалізувати її потенціал. Саме тут матеріал перетворюється на готовий ніж.
Тому остаточний висновок цієї енциклопедії можна сформулювати просто:
D2 — не універсальна «найкраща сталь» і не компромісний матеріал. Це спеціалізована високозносостійка інструментальна сталь із чітким характером. Коли її властивості відповідають завданню, правильно термооброблена та грамотно геометрично реалізована D2 здатна стати основою дуже ефективного ножа.
Саме таку оцінку — не за популярністю назви, а за матеріалом, технологією, геометрією та реальним призначенням — Knife.net.ua вважає професійним підходом до вибору авторського ножа.
ФІНАЛЬНИЙ БЛОК СТАТТІ D2
Технічні джерела та примітки до дослідження
Матеріал підготовлено з урахуванням технічної документації виробників інструментальних сталей. Для характеристики D2 використано, зокрема, дані BÖHLER K110, Uddeholm Sverker 21 та технічні матеріали Industeel / ArcelorMittal. Значення хімічного складу, твердості та режими термообробки слід розглядати як типові для конкретної марки або продукту, якщо інше не зазначено в тексті.
- BÖHLER K110 — офіційна технічна сторінка
- Uddeholm Sverker 21 — офіційна технічна сторінка
- Industeel / ArcelorMittal — технічні дані D2 / 1.2379
Авторське право та редакційні права
Матеріал «Сталь D2 для ножів — властивості, склад, термообробка та застосування» підготовлений редакцією Knife.net.ua у межах авторської енциклопедичної Бази знань про ножові сталі та матеріали.
Стаття є авторським редакційним матеріалом Knife.net.ua, створеним для освітнього, інформаційного та практичного ознайомлення читачів із властивостями сталі D2, її хімічним складом, мікроструктурою, термообробкою, зносостійкістю, корозійною поведінкою, заточуванням і застосуванням у ножах.
Матеріал має інформаційний характер. Наведені властивості сталі D2 описують загальні закономірності та не повинні сприйматися як гарантія однакових характеристик кожного конкретного клинка. Фактичні властивості ножа залежать від виробника сталі, металургійної якості матеріалу, термообробки, твердості, геометрії клинка, заточування та умов експлуатації.
Під час підготовки матеріалу редакція використовувала технічну документацію виробників інструментальних сталей, матеріалознавчі джерела та відкриті технічні дані. Там, де властивості можуть відрізнятися залежно від конкретної марки або виробника, це враховано в тексті.
Назви марок сталей, виробників та технологій, згадані в статті, належать відповідним правовласникам і використовуються виключно для їхньої ідентифікації та технічного опису.
© Knife.net.ua. Усі права захищені.
Повне або часткове копіювання, відтворення, передрук чи комерційне використання матеріалу без дозволу правовласника не допускається. При цитуванні окремих фрагментів необхідне активне посилання на відповідну сторінку Бази знань Knife.net.ua.
FAQ — Часті запитання про сталь D2
Що таке сталь D2?
D2 — це високовуглецева високохромиста інструментальна сталь холодної роботи. Вона відома високою зносостійкістю, високою твердістю та хорошою прогартовуваністю. У ножовій індустрії D2 широко використовується для клинків, яким потрібне тривале утримання робочої гостроти.
Чи є D2 нержавіючою сталлю?
Ні. Незважаючи на приблизно 11–12 % хрому, D2 не належить до нержавіючих сталей у звичайній ножовій класифікації. Значна частина хрому пов'язана в карбідній фазі. D2 має певну корозійну стійкість, але потребує догляду.
Чи можна називати D2 «напівнержавіючою» сталлю?
Термін «напівнержавіюча» або «semi-stainless» іноді використовується в ножовому середовищі як неформальне позначення D2. Однак це не є окремою формальною категорією сталі. Точніше говорити, що D2 має вищу корозійну стійкість, ніж багато простих вуглецевих інструментальних сталей, але не є повноцінною нержавіючою сталлю.
Яка твердість D2 підходить для ножа?
Єдиного універсального значення немає. Після відповідної термообробки D2 може використовуватися в широкому діапазоні твердості залежно від конкретного виробника сталі, режиму термообробки та призначення виробу. Для ножів часто зустрічається діапазон приблизно 58–62 HRC, але конкретну твердість потрібно оцінювати разом із геометрією та мікроструктурою.
Чи добре D2 тримає ріжучу кромку?
Так, D2 відома хорошою здатністю утримувати ріжучу кромку, особливо під час роботи з абразивними матеріалами. На результат впливають твердість, карбідна структура, термообробка, кут заточування, товщина за кромкою та характер матеріалу, який ріже ніж.
Чому D2 добре тримає кромку?
Основна причина — поєднання твердої матриці та значної кількості твердих карбідів. Карбідна складова чинить високий опір абразивному зношуванню, тому ріжуча кромка може довше зберігати робочу геометрію.
Чи складно заточувати D2?
D2 може бути складнішою для заточування, ніж прості вуглецеві сталі. Причиною є висока твердість та тверді карбіди. Для ефективного заточування добре підходять алмазні або CBN-абразиви. Це не означає, що D2 неможливо заточити — просто їй потрібен відповідний абразив і правильна техніка.
Чи підходить D2 для туристичного ножа?
Так. D2 може добре працювати в туристичних ножах, особливо якщо потрібна висока зносостійкість і тривале утримання робочої гостроти. Водночас ніж із D2 потребує догляду після контакту з вологою, а геометрія клинка повинна відповідати передбаченим навантаженням.
Чи підходить D2 для мисливського ножа?
Так, D2 може використовуватися для мисливських ножів. Її зносостійкість є корисною під час тривалої роботи, але потрібно враховувати корозійну поведінку сталі та не допускати тривалого контакту клинка з вологою або агресивними органічними залишками.
Чи підходить D2 для EDC-ножа?
Так. Для EDC D2 цікава поєднанням твердості та зносостійкості. Вона може добре працювати при різанні картону, упаковки, мотузок та інших матеріалів. Власнику потрібно враховувати, що D2 потребує більшої уваги до корозії та заточування, ніж сучасні нержавіючі ножові сталі.
Чи підходить D2 для авторського ножа?
Так. D2 широко використовується для авторських ножів. Але в такому випадку особливо важливо знати не тільки марку сталі, а й якість термообробки, твердість, геометрію клинка та характеристики ріжучої кромки.
Чим D2 відрізняється від 9ХС?
D2 має значно вищий вміст хрому та вуглецю, а також містить характерні для цієї марки добавки молібдену та ванадію. Вона має значно вираженішу карбідну складову та орієнтована на високу зносостійкість. 9ХС має інший баланс вуглецю, кремнію та хрому і належить до іншого типу інструментальних сталей.
Чим D2 відрізняється від 95Х18?
95Х18 має значно вищий загальний вміст хрому та належить до корозійностійких хромистих сталей. D2 має вищу карбідну складову та сильніше орієнтована на зносостійкість. 95Х18, за інших порівнянних умов, більш пристосована до середовищ, де важлива корозійна стійкість.
Чим D2 відрізняється від S35VN?
S35VN — порошкова нержавіюча ножова сталь, розроблена для збалансованого поєднання зносостійкості, корозійної стійкості та механічних властивостей. D2 — традиційна високохромиста інструментальна сталь холодної роботи з іншою карбідною структурою та меншою корозійною стійкістю.
Чим D2 відрізняється від M390?
M390 — високоефективна порошкова нержавіюча сталь із дуже високою зносостійкістю та значно вищою корозійною стійкістю. D2 має простішу традиційну металургійну структуру та не є нержавіючою сталлю. Обидві можуть добре утримувати ріжучу кромку, але реалізують це різними металургійними шляхами.
Чим D2 відрізняється від Elmax?
Elmax — порошкова високохромиста сталь, розроблена для поєднання високої зносостійкості, корозійної стійкості та хороших механічних властивостей. D2 має традиційну інструментальну металургію та більш виражену карбідну структуру, але потребує більшого захисту від корозії.
Чи можна залишати ніж із D2 мокрим?
Не рекомендується. Після контакту з водою або іншою вологою клинок бажано очистити та ретельно висушити. Для тривалого зберігання можна використовувати відповідний засіб захисту поверхні.
Чи можна використовувати D2 для дуже тонкої ріжучої кромки?
Можна, але геометрію потрібно підбирати з урахуванням призначення ножа, термообробки та структури конкретної сталі. Надмірне стоншення кромки збільшує ризик її механічного пошкодження, особливо при навантаженнях, для яких ніж не призначений.
Чи є D2 порошковою сталлю?
Стандартна D2 — не порошкова сталь. Це традиційна високохромиста ледебуритна інструментальна сталь. Існують сучасні сталі та модифікації, які можуть мати близький хімічний склад або подібні властивості та виготовлятися порошковими методами, але їх не слід автоматично називати звичайною D2.
Чи означає напис D2 на клинку, що ніж якісний?
Ні. Марка сталі — лише одна складова ножа. Якість готового виробу залежить від матеріалу, термообробки, геометрії, конструкції, заточування та якості виготовлення.
D2 — це високозносостійка інструментальна сталь, яка добре підходить для багатьох ножових задач. Вона добре тримає робочу гостроту, але не є повністю нержавіючою та потребує правильного догляду й відповідного абразиву для заточування.
Короткий висновок про сталь D2
D2 — високовуглецева високохромиста інструментальна сталь холодної роботи, головною сильною стороною якої є висока зносостійкість.
Її властивості формуються не одним елементом, а всією системою: високим вмістом вуглецю, значною кількістю хрому, молібденом, ванадієм, складною карбідною структурою та правильно проведеною термообробкою.
Для ножа це означає тривале утримання робочої гостроти, високу опірність абразивному зношуванню та хорошу здатність зберігати геометрію ріжучої кромки.
Водночас D2 не є нержавіючою сталлю, тому потребує догляду від корозії. Її тверді карбіди можуть робити заточування вимогливішим, а геометрія тонкої ріжучої кромки повинна відповідати реальному призначенню ножа.
D2 — це сталь про зносостійкість.
Вона особливо цікава там, де ніж багато ріже, а тривале збереження робочої гостроти має велике значення. Але повноцінний результат визначає не сама марка сталі, а поєднання сталі + термообробки + мікроструктури + геометрії + заточування + умов експлуатації.
Саме тому D2 залишається актуальним матеріалом для туристичних, мисливських, EDC, авторських та промислових ножів. Її не потрібно називати «найкращою» або «універсальною». Правильніше сказати: D2 має чіткий характер і добре працює там, де її властивості відповідають завданню.
Для покупця це головний урок усієї статті: обирайте не просто D2 — обирайте правильно зроблений ніж із D2.
Knife.net.ua — знання про сталь допомагають правильно обрати ніж.
Сталь D2 для ножів: властивості, склад і термообробка
Сталь D2 для ножів — властивості, склад, термообробка та застосування
SEO-паспорт Knife.net.ua — D2 v1.0
| SEO-параметр | Готове значення |
|---|---|
| Meta Title | Сталь D2 для ножів: властивості, склад і термообробка |
| Meta Description | Сталь D2 для ножів: хімічний склад, властивості, твердість, термообробка, зносостійкість, корозійна стійкість, заточування та застосування у ножах. |
| H1 | Сталь D2 для ножів — властивості, склад, термообробка та застосування |
| SEO URL | https://knife.net.ua/baza-znan/stal-d2/ |
| Основний ключ | сталь D2 |
| Довжина Title | 53 символів |
| Довжина Description | 147 символів |
Основні ключові запити
сталь D2, сталь D2 для ножів, D2 для ножів, ножова сталь D2, властивості D2, склад D2, твердість D2, термообробка D2, зносостійкість D2, корозійна стійкість D2, заточування D2.
Додаткові ключові запити
AISI D2, D2 steel, 1.2379, X153CrMoV12, SKD11, інструментальна сталь D2, мікроструктура D2, карбіди D2, гартування D2, відпуск D2, сталь D2 для складаних ножів, сталь D2 для EDC, сталь D2 для мисливських ножів, сталь D2 для авторських ножів.
Теги товару — один рядок
сталь D2, D2, сталь D2 для ножів, D2 для ножів, ножова сталь D2, AISI D2, D2 steel, 1.2379, X153CrMoV12, SKD11, інструментальна сталь D2, високохромиста сталь, високовуглецева сталь, сталь холодної роботи, властивості D2, хімічний склад D2, твердість D2, термообробка D2, гартування D2, відпуск D2, зносостійкість D2, утримання ріжучої кромки D2, корозійна стійкість D2, заточування D2, мікроструктура D2, карбіди D2, сталь D2 для складаних ножів, сталь D2 для EDC, сталь D2 для мисливських ножів, сталь D2 для авторських ножів, D2 vs 9ХС, D2 vs 95Х18, D2 vs S35VN, D2 vs M390, D2 vs Elmax
SEO-анонс
Сталь D2 — високовуглецева високохромиста інструментальна сталь холодної роботи, відома високою зносостійкістю та здатністю довго працювати під абразивним навантаженням. У цій енциклопедичній статті Knife.net.ua розглядаємо хімічний склад D2, її мікроструктуру, карбіди, твердість, термообробку, зносостійкість, корозійну поведінку, заточування та особливості застосування у фіксованих, складаних, туристичних, мисливських і авторських ножах.
Короткий каталоговий опис
D2 — високохромиста інструментальна сталь холодної роботи з високою зносостійкістю, характерною карбідною структурою та хорошою здатністю утримувати ріжучу кромку. У статті — склад, твердість, термообробка, корозія, заточування та застосування D2 у ножах.
ALT для зображень
- Сталь D2 для ножів — високохромиста інструментальна сталь
- Сталь D2 — хімічний склад і легувальні елементи
- Мікроструктура сталі D2 та карбідна фаза
- Термообробка сталі D2 — гартування та відпуск
- Зносостійкість і ріжуча кромка ножа зі сталі D2
- Сталь D2 у фіксованих та складаних ножах
- Порівняння сталі D2 з іншими ножовими сталями
Внутрішня SEO-перелінковка
Рекомендація: посилання розміщуються природно у відповідних розділах статті, а не одним списком у верхній частині сторінки.
FAQ — Часті запитання про сталь D2
Чи є сталь D2 нержавіючою?
Ні. D2 є високохромистою інструментальною сталлю, але її не слід ототожнювати з класичними нержавіючими ножовими сталями. Вона має певну корозійну стійкість, однак потребує догляду та захисту від вологи.
Яка твердість сталі D2?
Типова твердість правильно термообробленої D2 для ножового застосування може перебувати приблизно в діапазоні 58–62 HRC, але фактичне значення залежить від конкретної марки, виробника, термообробки та призначення виробу.
Чи добре сталь D2 тримає ріжучу кромку?
Так, D2 відома високою зносостійкістю, що значною мірою пов'язана з її карбідною структурою. Реальне утримання кромки також залежить від твердості, геометрії клинка, кута заточування та характеру різання.
Чи важко заточувати D2?
D2 може бути складнішою для заточування, ніж простіші вуглецеві та інструментальні сталі. Для ефективної роботи з твердою карбідною складовою можуть бути корисними алмазні або CBN-абразиви.
Чи підходить D2 для складаного ножа?
Так. D2 широко використовується у складаних ножах завдяки поєднанню високої зносостійкості, твердості та здатності утримувати ріжучу кромку. При цьому важливо враховувати геометрію та термообробку конкретного клинка.
Чи підходить D2 для EDC?
Так, але вибір залежить від умов EDC. Якщо ніж регулярно контактує з вологою або агресивним середовищем, потрібно враховувати нижчу корозійну стійкість D2 порівняно з нержавіючими ножовими сталями.
Що означають 1.2379 та X153CrMoV12?
Це міжнародні позначення, пов'язані з класом сталі D2. 1.2379 — номер матеріалу, а X153CrMoV12 — європейське позначення складу/класу. У конкретного виробника хімічний склад може дещо відрізнятися.
Чи є D2 порошковою сталлю?
Класична D2 — це традиційна інструментальна сталь, а не порошкова сталь. Її не слід плутати з сучасними порошковими сталями, навіть якщо вони мають подібну орієнтацію на високу зносостійкість.
Що краще для ножа — D2 чи 95Х18?
Це залежить від умов використання. D2 орієнтована передусім на високу зносостійкість та інструментальні властивості, тоді як 95Х18 належить до корозійностійких хромистих сталей. Вибір слід робити з урахуванням середовища, геометрії, термообробки та призначення ножа.
Schema.org — Article
{
  "@context": "https://schema.org",
  "@type": "Article",
  "@id": "https://knife.net.ua/baza-znan/stal-d2/#article",
  "mainEntityOfPage": {
    "@type": "WebPage",
    "@id": "https://knife.net.ua/baza-znan/stal-d2/"
  },
  "headline": "Сталь D2 для ножів — властивості, склад, термообробка та застосування",
  "description": "Сталь D2 для ножів: хімічний склад, властивості, твердість, термообробка, зносостійкість, корозійна стійкість, заточування та застосування у ножах.",
  "author": {
    "@type": "Organization",
    "name": "Knife.net.ua",
    "url": "https://knife.net.ua/"
  },
  "publisher": {
    "@type": "Organization",
    "name": "Knife.net.ua",
    "url": "https://knife.net.ua/"
  },
  "inLanguage": "uk-UA",
  "articleSection": "База знань",
  "keywords": [
    "сталь D2",
    "сталь D2 для ножів",
    "AISI D2",
    "1.2379",
    "X153CrMoV12",
    "термообробка D2",
    "зносостійкість D2",
    "заточування D2"
  ]
}
Schema.org — BreadcrumbList
{
  "@context": "https://schema.org",
  "@type": "BreadcrumbList",
  "itemListElement": [
    {
      "@type": "ListItem",
      "position": 1,
      "name": "Головна",
      "item": "https://knife.net.ua/"
    },
    {
      "@type": "ListItem",
      "position": 2,
      "name": "База знань",
      "item": "https://knife.net.ua/stali/"
    },
    {
      "@type": "ListItem",
      "position": 3,
      "name": "Сталь D2",
      "item": "https://knife.net.ua/baza-znan/stal-d2/"
    }
  ]
}
Schema.org — FAQPage
{
  "@context": "https://schema.org",
  "@type": "FAQPage",
  "mainEntity": [
    {
      "@type": "Question",
      "name": "Чи є сталь D2 нержавіючою?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "Ні. D2 є високохромистою інструментальною сталлю, але її не слід ототожнювати з класичними нержавіючими ножовими сталями. Вона має певну корозійну стійкість, однак потребує догляду та захисту від вологи."
      }
    },
    {
      "@type": "Question",
      "name": "Яка твердість сталі D2?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "Типова твердість правильно термообробленої D2 для ножового застосування може перебувати приблизно в діапазоні 58–62 HRC, але фактичне значення залежить від конкретної марки, виробника, термообробки та призначення виробу."
      }
    },
    {
      "@type": "Question",
      "name": "Чи добре сталь D2 тримає ріжучу кромку?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "Так, D2 відома високою зносостійкістю, що значною мірою пов'язана з її карбідною структурою. Реальне утримання кромки також залежить від твердості, геометрії клинка, кута заточування та характеру різання."
      }
    },
    {
      "@type": "Question",
      "name": "Чи важко заточувати D2?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "D2 може бути складнішою для заточування, ніж простіші вуглецеві та інструментальні сталі. Для ефективної роботи з твердою карбідною складовою можуть бути корисними алмазні або CBN-абразиви."
      }
    },
    {
      "@type": "Question",
      "name": "Чи підходить D2 для складаного ножа?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "Так. D2 широко використовується у складаних ножах завдяки поєднанню високої зносостійкості, твердості та здатності утримувати ріжучу кромку. При цьому важливо враховувати геометрію та термообробку конкретного клинка."
      }
    },
    {
      "@type": "Question",
      "name": "Чи підходить D2 для EDC?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "Так, але вибір залежить від умов EDC. Якщо ніж регулярно контактує з вологою або агресивним середовищем, потрібно враховувати нижчу корозійну стійкість D2 порівняно з нержавіючими ножовими сталями."
      }
    },
    {
      "@type": "Question",
      "name": "Що означають 1.2379 та X153CrMoV12?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "Це міжнародні позначення, пов'язані з класом сталі D2. 1.2379 — номер матеріалу, а X153CrMoV12 — європейське позначення складу/класу. У конкретного виробника хімічний склад може дещо відрізнятися."
      }
    },
    {
      "@type": "Question",
      "name": "Чи є D2 порошковою сталлю?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "Класична D2 — це традиційна інструментальна сталь, а не порошкова сталь. Її не слід плутати з сучасними порошковими сталями, навіть якщо вони мають подібну орієнтацію на високу зносостійкість."
      }
    },
    {
      "@type": "Question",
      "name": "Що краще для ножа — D2 чи 95Х18?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "Це залежить від умов використання. D2 орієнтована передусім на високу зносостійкість та інструментальні властивості, тоді як 95Х18 належить до корозійностійких хромистих сталей. Вибір слід робити з урахуванням середовища, геометрії, термообробки та призначення ножа."
      }
    }
  ]
}
Редакційна примітка щодо Schema.org
Article та BreadcrumbList призначені для структурованого опису енциклопедичної сторінки. FAQ залишено як корисний видимий контент; FAQPage JSON-LD перед публікацією слід перевірити на відповідність актуальним вимогам пошукової системи та фактичному відображенню FAQ на сторінці.
Контрольний SEO-аудит D2 v1.0
- Основний ключ: сталь D2 — присутній.
- Title: 53 символи — у робочому діапазоні.
- Description: 147 символів — у робочому діапазоні.
- H1: сформований під основний інформаційний запит.
- SEO URL: /baza-znan/stal-d2/.
- Теги товару: сформовані одним рядком через кому.
- ALT: сформовано окремо для головного та тематичних зображень.
- Внутрішня перелінковка: 7 тематичних напрямів із наявними URL Knife.net.ua.
- Вигадані URL для M390 та S35VN не додаються.
- Keyword stuffing: не використовується.
- Schema.org: Article + BreadcrumbList + FAQPage підготовлені окремими блоками.
Статус пакета
SEO-пакет D2 v1.0 — ГОТОВИЙ ДО ПЕРЕДАЧІ В РОБОТУ НА KNIFE.NET.UA.