Чому одна й та сама сталь може мати різні властивості
Передмова
Назва сталі на клинку — важлива інформація, але сама по собі вона ще не розповідає всю історію про майбутній ніж. Дві заготовки з однаковою маркою сталі можуть поводитися по-різному: одна довго зберігати гостроту, інша швидше втрачати робочу геометрію ріжучої кромки; одна краще переносити ударне навантаження, інша може виявитися більш крихкою.
Причина полягає в тому, що властивості ножової сталі визначаються не лише її хімічним складом. Велике значення мають вихідний стан матеріалу, термічна обробка, сформована мікроструктура, твердість, кількість і розподіл карбідів, геометрія клинка та умови, у яких ніж працює.
У цій статті розберемо, чому одна й та сама марка сталі може давати різний результат у готовому ножі та чому покупцеві важливо дивитися не тільки на напис M390, S90V, N690, K390 чи іншої сталі, а на весь комплекс характеристик.
1. Одна й та сама марка сталі — ще не однаковий ніж
Коли людина вибирає ніж, вона часто починає з марки сталі. Це логічно: назва сталі дає перше уявлення про її потенціал, зносостійкість, корозійну стійкість, можливу твердість та інші характеристики. Але тут важливо зробити наступний крок: марка сталі описує матеріал, а не повністю готовий ніж.
Уявімо два ножі, виготовлені з однієї й тієї самої сталі. На папері вони мають однакову марку. Проте один клинок пройшов якісну термічну обробку, має добре сформовану мікроструктуру та відповідну своєму призначенню геометрію, а інший — інший режим термообробки, іншу твердість і товстішу ріжучу кромку.
Очевидно, що під час роботи ці ножі можуть показувати різний результат.
💡 Варто запам'ятати
Марка сталі визначає потенціал матеріалу, але не гарантує однакових властивостей готового ножа. На кінцевий результат впливають термічна обробка, мікроструктура, твердість, геометрія клинка, заточування та призначення ножа.
Хімічний склад — лише початок
Кожна марка сталі має певний хімічний склад. Вміст вуглецю, хрому, ванадію, молібдену, вольфраму, ніобію та інших елементів формує потенційні властивості матеріалу.
Але легувальні елементи не працюють окремо від структури сталі. Під час виробництва та подальшої термічної обробки вони беруть участь у формуванні різних структурних складових, зокрема мартенситу та карбідів. Саме тому одна лише таблиця хімічного складу не може повністю передбачити поведінку конкретного клинка.
Термічна обробка змінює реалізацію потенціалу сталі
Особливо важливе значення має термічна обробка ножової сталі. Під час нагрівання, гартування та відпуску формується мікроструктура, від якої залежать твердість та механічна поведінка сталі.
Зміна режиму аустенітизації, охолодження або відпуску може змінювати співвідношення структурних складових, кількість залишкового аустеніту, стан мартенситної матриці та інші характеристики матеріалу.
Тому правильніше говорити не просто:
«Це ніж зі сталі M390».
А дивитися ширше:
«Це ніж зі сталі M390, яка пройшла певну термічну обробку, має конкретну твердість і конкретну геометрію».
Навіть однакова твердість не гарантує однакової поведінки
Твердість за шкалою HRC є важливою характеристикою, але вона також не описує весь стан сталі. Два клинки можуть мати близьке значення твердості, але відрізнятися мікроструктурою, кількістю залишкового аустеніту, розподілом карбідів та іншими параметрами.
Тому значення, наприклад, 60 HRC не є універсальним «паспортом якості» ножа.
🛒 Інформація для покупця
Якщо ви бачите два ножі з однаковою маркою сталі, не варто автоматично вважати їх однаковими за робочими властивостями. Запитайте про твердість, термічну обробку, геометрію ріжучої кромки та призначення ножа.
Геометрія також змінює результат
Навіть ідеально термооброблена сталь не може компенсувати невідповідну геометрію. Товщина клинка, товщина ріжучої кромки, кути заточування та форма спусків безпосередньо впливають на те, як ніж ріже, наскільки легко проходить матеріал і як кромка реагує на навантаження.
Тому два ножі з однакової сталі та навіть із близькою твердістю можуть різати зовсім по-різному.
📝 Короткий висновок
Однакова марка сталі — це не однакові робочі властивості. Для реальної оцінки ножа потрібно враховувати щонайменше сталь, термічну обробку, твердість, мікроструктуру та геометрію.
📌 Редакційна примітка Knife.net.ua
У професійному підході марка сталі розглядається як частина системи, а не як самодостатня характеристика ножа. Саме тому в технічному описі авторської роботи важливо вказувати не лише марку сталі, а й твердість та інші характеристики, які допомагають зрозуміти її реальне застосування.
2. Термічна обробка — головна причина різниці властивостей однієї сталі
Якщо дві заготовки виготовлені з однієї марки ножової сталі, але пройшли різну термічну обробку, їхні кінцеві властивості можуть суттєво відрізнятися.
Це один із найважливіших принципів, який потрібно зрозуміти при виборі ножа: сталь має певний набір можливостей, але саме термічна обробка визначає, наскільки вдало ці можливості будуть реалізовані в готовому клинку.
Аустенітизація задає початкові умови
Під час аустенітизації сталь нагрівають до температури, за якої формується аустеніт і відбуваються необхідні структурні перетворення. При цьому частина карбідів може розчинятися в аустеніті, а вуглець та легувальні елементи переходять у тверду фазу в різному ступені залежно від конкретної сталі та режиму.
Тут важлива точність. Надто низька температура може не дозволити отримати необхідний стан матеріалу, а надмірне нагрівання може призвести до небажаного росту зерна, збільшення кількості залишкового аустеніту або інших негативних наслідків залежно від конкретної сталі.
Саме тому для різних сталей не існує одного універсального режиму термічної обробки.
Гартування формує основу майбутньої структури
Після аустенітизації відбувається гартування — контрольоване охолодження, під час якого аустеніт перетворюється переважно на мартенсит та інші структурні складові залежно від конкретної сталі й режиму.
Швидкість та умови охолодження мають принципове значення. Якщо режим підібрано неправильно, можна отримати структуру, яка не відповідає бажаним властивостям ножа.
Відпуск формує робочий баланс
Після гартування сталь не повинна розглядатися просто як «максимально тверда». Загартований матеріал може мати надмірну крихкість і внутрішні напруження. Саме тому застосовують відпуск.
Під час відпуску структура стабілізується, внутрішні напруження зменшуються, а співвідношення твердості та в'язкості наближається до потрібного для конкретного застосування.
Отже, одна й та сама марка сталі може після різних режимів термообробки отримати різну твердість і різний баланс механічних властивостей.
💡 Варто запам'ятати
Термічна обробка не перетворює одну марку сталі на іншу. Вона змінює її структурний стан і тим самим визначає, як потенціал цієї сталі буде реалізований у ножі.
Чому майстер не просто «ставить сталь у піч»
Якісна термічна обробка — це не один нагрів і не одна цифра температури. Режим залежить від конкретної марки сталі, товщини та конфігурації деталі, обладнання, способу охолодження та необхідного кінцевого результату.
Для різних сталей необхідно враховувати різну поведінку карбідів, різні температурні режими, схильність до утворення залишкового аустеніту та інші особливості.
Тому професійна термічна обробка — це контрольований технологічний процес, а не просто нагрівання металу до певної температури.
🛒 Інформація для покупця
Якщо майстер вказує марку сталі та твердість ножа, це вже корисна технічна інформація. Але для серйозного вибору варто також розуміти, для якого призначення підібрана ця твердість і геометрія клинка.
📝 Короткий висновок
Різниця між двома ножами з однакової сталі може починатися ще на етапі термічної обробки. Аустенітизація, гартування та відпуск формують структурний стан матеріалу, який надалі визначає його твердість, в'язкість та поведінку під навантаженням.
📌 Редакційна примітка Knife.net.ua
Саме тому в нашій Базі знань ми розглядаємо ножову сталь не ізольовано. Правильна оцінка починається з ланцюжка: сталь → термічна обробка → мікроструктура → твердість → механічні властивості → геометрія → реальна робота ножа.
Перші два розділи заклали головну основу цієї статті: напис на клинку не розповідає всієї історії. Одна марка сталі може реалізовувати свій потенціал по-різному залежно від термічної обробки, структурного стану та подальшої геометрії ножа.
Далі ми розберемо це детальніше: які саме фактори змінюють властивості однієї сталі, яку роль відіграють мікроструктура, карбіди, твердість, залишковий аустеніт, розмір зерна та технологія обробки. Саме тут ми поступово перейдемо від простої назви сталі до розуміння того, чому конкретний ніж поводиться саме так.
3. Вихідний стан сталі — з чого починається різниця
Коли говорять про властивості ножової сталі, найчастіше згадують її марку та хімічний склад. Проте до моменту, коли сталь стає клинком ножа, вона вже проходить складний виробничий шлях. Тому важливе значення має не тільки те, з яких елементів складається сталь, а й те, у якому структурному стані вона знаходиться.
Цей вихідний стан може впливати на подальшу термічну обробку та на те, яку мікроструктуру в результаті отримає готовий клинок.
Сталь починає свою історію задовго до ножа
Промислову ножову сталь отримують за певною технологією виробництва, після чого вона може проходити гарячу деформацію, прокатування, кування, відпал та інші технологічні операції. Їхнє завдання — сформувати необхідний стан металу перед подальшою обробкою.
Для ножового майстра це означає просту річ: заготовка вже має певну історію. Вона не є просто набором атомів вуглецю, хрому, ванадію, молібдену чи інших легувальних елементів.
Одна марка сталі — визначений склад, але не однакова історія обробки
Марка сталі встановлює певний діапазон хімічного складу та технологічних характеристик матеріалу. Але це не означає, що будь-яка заготовка з цією назвою буде абсолютно ідентичною за мікроструктурою.
На структурний стан можуть впливати виробничі процеси, попередня термічна та механічна обробка, розмір і форма заготовки, а також подальший технологічний маршрут.
Саме тому професійна термічна обробка починається не з питання «до якої температури нагріти сталь?», а з розуміння того, з яким матеріалом майстер працює.
💡 Варто запам'ятати
Однакова марка сталі не означає абсолютно однаковий вихідний структурний стан. Виробнича історія матеріалу може впливати на те, як він реагуватиме на подальшу термічну обробку.
Попередня структура має значення для термообробки
Перед гартуванням сталь повинна перейти в стан, який дозволяє отримати прогнозований результат під час подальших етапів термічної обробки. Саме тому підготовчі операції та правильний режим нагрівання мають важливе значення.
Якщо вихідна структура неоднорідна або технологічний режим підібрано неправильно, кінцева структура після гартування та відпуску також може виявитися небажаною.
У результаті два клинки з однієї марки сталі можуть отримати різний набір властивостей навіть тоді, коли зовні вони виглядають практично однаково.
Карбіди — одна з важливих складових історії сталі
У багатьох ножових сталях значну роль відіграють карбіди. Вони містять вуглець та легувальні елементи й впливають, зокрема, на зносостійкість та оброблюваність матеріалу.
Але важливе не тільки саме існування карбідів. Значення мають їхній тип, кількість, розмір, розподіл та те, яка частина легувальних елементів залишається розчиненою в матриці після термічної обробки.
Тому одна лише таблиця хімічного складу не може повністю описати майбутню поведінку ножа.
🛒 Інформація для покупця
Покупцеві не потрібно знати всю технологічну історію конкретної металургійної партії. Але важливо розуміти головне: назва сталі — це інформація про матеріал, а не повний опис готового клинка.
Для оцінки ножа значно корисніше дивитися на комплекс характеристик: марку сталі, твердість, призначення, геометрію та репутацію майстра.
Чому майстру важливо знати особливості конкретної сталі
Різні сталі мають різну реакцію на нагрівання, охолодження та відпуск. Одні потребують особливої уваги до температури аустенітизації, інші — до охолодження або подальшої стабілізації структури.
Саме тому універсальна схема «будь-яку сталь нагріваємо однаково» не працює. Правильний режим повинен відповідати конкретному матеріалу та бажаним властивостям майбутнього ножа.
📝 Короткий висновок
Різниця між ножами з однієї сталі може формуватися ще до виготовлення клинка. Вихідний структурний стан, виробнича історія матеріалу та подальша термічна обробка разом визначають, яку мікроструктуру та властивості отримає готовий ніж.
📌 Редакційна примітка Knife.net.ua
У професійному розумінні ножова сталь — це не тільки хімічна формула. Для реального результату важливий увесь технологічний ланцюг: виробництво сталі → вихідна структура → термічна обробка → мікроструктура → властивості клинка.
4. Мікроструктура — чому однакова сталь поводиться по-різному
Якщо хімічний склад визначає потенціал сталі, то мікроструктура показує, у якому стані цей потенціал реалізований.
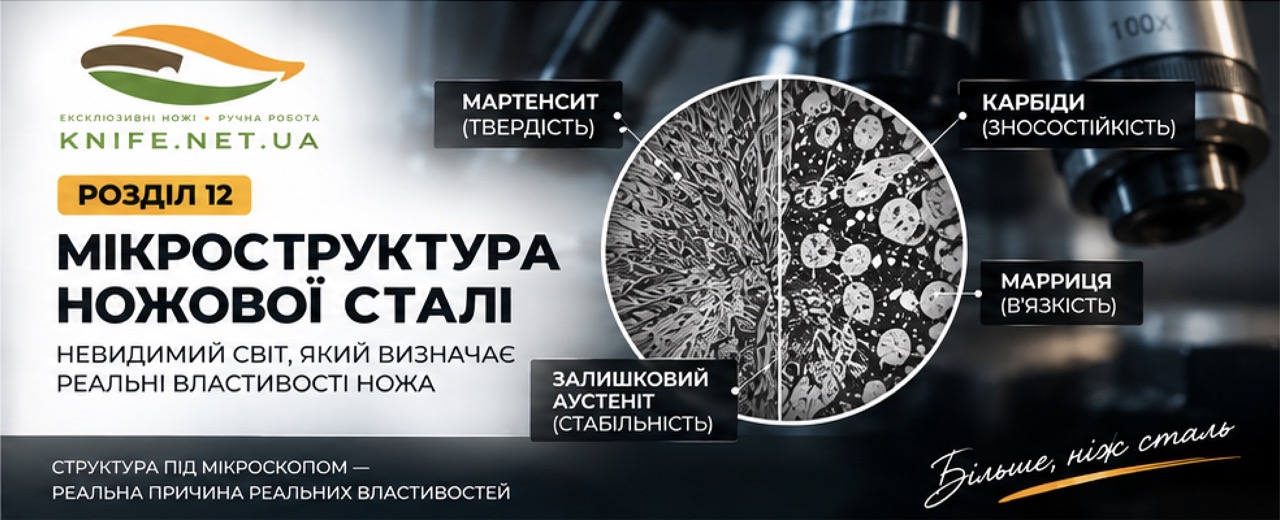
Мікроструктура — це внутрішня будова металу, яку неможливо оцінити просто поглянувши на поверхню клинка. Вона включає різні структурні складові та їхнє співвідношення, розмір зерна, карбіди, стан матриці та інші характеристики.
Саме на цьому рівні починається пояснення, чому два ножі з однаковою маркою сталі можуть поводитися по-різному.
Мартенсит — основа високої твердості загартованої сталі
Після правильно проведеного гартування значна частина аустеніту перетворюється на мартенсит. Саме мартенситна структура значною мірою відповідає за високу твердість загартованої сталі.
Але характеристики мартенситу також залежать від режиму термічної обробки. Кількість вуглецю та легувальних елементів, що залишилися розчиненими в матриці, умови гартування та подальший відпуск впливають на кінцевий стан матеріалу.
Залишковий аустеніт — ще одна частина картини
Після гартування не весь аустеніт обов'язково перетворюється на мартенсит. Частина може залишитися у структурі як залишковий аустеніт.
Його кількість залежить від конкретної сталі та режиму термічної обробки. Надмірна кількість залишкового аустеніту може впливати на стабільність розмірів та механічну поведінку матеріалу.
Тому навіть два клинки з однаковим значенням HRC не обов'язково мають абсолютно однаковий структурний стан.
💡 Варто запам'ятати
Однакова твердість не означає однакову мікроструктуру. HRC є важливим показником, але він не може самостійно описати всі особливості внутрішньої будови сталі.
Карбіди працюють разом із матрицею сталі
У багатьох високовуглецевих та легованих ножових сталях карбіди є важливою частиною структури. Вони можуть підвищувати зносостійкість, але одночасно впливають на обробку, заточування та поведінку сталі під навантаженням.
Важливе значення має не тільки кількість карбідів, а й їхній розмір та розподіл. Великі або несприятливо розташовані структурні частинки можуть мати інший вплив на механічну поведінку, ніж дрібні та рівномірно розподілені.
Розмір зерна також змінює поведінку сталі
Ще одним важливим елементом мікроструктури є зерно металу. Занадто великий розмір зерна може негативно впливати на в'язкість та опір руйнуванню, тоді як дрібнозерниста структура загалом сприятливіша для поєднання міцності та в'язкості.
Саме тому контроль температури та часу під час термічної обробки має значення не лише для отримання певної твердості. Він також допомагає контролювати структурний стан сталі.
Мікроструктура формує поведінку, яку бачить користувач
Покупець не бачить мартенсит, залишковий аустеніт або карбіди, коли бере ніж у руку. Він бачить результат їхньої взаємодії:
- як довго ріжуча кромка зберігає робочу форму;
- як сталь реагує на навантаження;
- наскільки легко або складно ніж заточується;
- як кромка поводиться під час роботи;
- наскільки стабільно ніж зберігає свої властивості.
Тобто мікроструктура — це невидимий рівень, який у підсумку проявляється у цілком реальній поведінці ножа.
🛒 Інформація для покупця
Не варто намагатися оцінити мікроструктуру ножа лише за його зовнішнім виглядом або за однією цифрою HRC. Для покупця практичніше оцінювати комплекс характеристик та відповідність ножа його призначенню.
📝 Короткий висновок
Одна й та сама сталь може мати різну поведінку тому, що її внутрішня структура може відрізнятися. Мартенсит, залишковий аустеніт, карбіди та розмір зерна формують той структурний стан, який надалі проявляється у твердості, в'язкості, зносостійкості та поведінці ріжучої кромки.
📌 Редакційна примітка Knife.net.ua
Мікроструктура — це міст між технологією та реальним ножем. Саме тому наш ланцюжок має вигляд: сталь → термічна обробка → мікроструктура → твердість і механічні властивості → ріжуча кромка → реальна робота.
5. Твердість — чому однакова цифра HRC не гарантує однаковий результат
Твердість за шкалою HRC — одна з найважливіших характеристик ножової сталі. Саме тому покупці часто порівнюють ножі за цифрами: 58, 60, 62 або 64 HRC. Але однакова цифра твердості ще не означає однакову поведінку двох ножів.
HRC показує опір матеріалу вдавлюванню за певною методикою вимірювання. Це дуже корисний показник, але він описує лише одну характеристику сталі, а не всю її механічну поведінку.
Що насправді показує HRC
Висока твердість зазвичай означає, що сталь має значний опір пластичній деформації. Для ножа це може бути важливо, оскільки тверда ріжуча кромка краще протистоїть деформації під час різання.
Але здатність кромки довго працювати залежить не тільки від HRC. Значення мають також мікроструктура, карбіди, в'язкість сталі, геометрія клинка, товщина ріжучої кромки та кут заточування.
💡 Варто запам'ятати
HRC — це важливий показник, але не повний паспорт ножа. Однакова твердість може поєднуватися з різною мікроструктурою та різною поведінкою сталі під навантаженням.
Чому однакові 60 HRC — не обов'язково однакові властивості
Уявімо два клинки, які після термічної обробки показують приблизно 60 HRC. На перший погляд вони мають однакову твердість. Проте їхня внутрішня структура може відрізнятися.
Може відрізнятися кількість залишкового аустеніту, стан мартенситної матриці, розмір і розподіл карбідів та інші структурні характеристики. У результаті сталь може по-різному реагувати на удар, бокове навантаження або навантаження на дуже тонку ріжучу кромку.
Тому значення HRC потрібно розглядати у контексті конкретної марки сталі та способу її термічної обробки.
Твердість і в'язкість — два різні поняття
Твердість показує здатність матеріалу чинити опір вдавлюванню та деформації. В'язкість характеризує здатність матеріалу поглинати енергію руйнування та протистояти утворенню й поширенню тріщин.
Для ножа потрібні обидві властивості. Твердість допомагає ріжучій кромці залишатися стабільною, а в'язкість забезпечує запас на випадок ударних та інших несприятливих навантажень.
Саме тому прагнення отримати максимально можливу твердість може бути неправильним підходом.
Геометрія може змінити практичний результат
Навіть два клинки з однаковою сталлю та однаковою твердістю можуть працювати по-різному через різну геометрію. Тонка кромка може чудово різати, але бути більш чутливою до ударного навантаження. Товстіша кромка матиме більший запас міцності, але може різати менш легко.
Отже, HRC не можна розглядати окремо від геометрії.
🛒 Інформація для покупця
Якщо майстер вказує твердість ножа, це корисна інформація. Але не варто вибирати ніж тільки за принципом «у кого більше HRC — той кращий».
Краще запитати, чи відповідає заявлена твердість конкретній сталі, геометрії та призначенню ножа.
Чому твердість потрібно оцінювати разом з іншими властивостями
Реальна робота ножа — це результат взаємодії багатьох характеристик. Твердість впливає на стабільність кромки, в'язкість — на опір руйнуванню, зносостійкість — на тривалість збереження ріжучих властивостей, а геометрія визначає, як саме ці властивості проявляться під час різання.
📝 Короткий висновок
Однакова цифра HRC не робить два ножі однаковими. Твердість потрібно розглядати разом із мікроструктурою, в'язкістю, зносостійкістю, геометрією та призначенням ножа.
📌 Редакційна примітка Knife.net.ua
У професійній оцінці ножа твердість — це не фінішна відповідь, а один із важливих параметрів. Саме тому в наших матеріалах HRC розглядається в системі «сталь → термічна обробка → мікроструктура → твердість → механічні властивості → геометрія».
6. Відпуск і баланс властивостей — чому максимальна твердість не є головною метою
Після гартування сталь може отримати дуже високу твердість, але це ще не означає, що вона готова стати надійним ножем. Загартований матеріал може містити значні внутрішні напруження та мати небажану крихкість.
Саме тому після гартування застосовують відпуск — контрольований нагрів до температури нижчої за критичну з подальшим охолодженням. Його мета — змінити структурний стан загартованої сталі та отримати більш придатне для роботи поєднання властивостей.
Гартування дає твердість, але цього недостатньо
Під час гартування формується мартенситна структура, яка забезпечує високу твердість. Проте максимально тверда сталь не обов'язково буде найкращою для конкретного ножа.
Якщо ріжуча кромка повинна працювати під ударними або іншими складними навантаженнями, недостатній запас в'язкості може стати серйозною проблемою.
💡 Варто запам'ятати
Мета термічної обробки — не отримати максимально можливу твердість, а сформувати потрібний баланс властивостей для конкретного ножа.
Що змінює відпуск
Під час відпуску загартована структура стає більш стабільною, а внутрішні напруження зменшуються. Залежно від конкретної сталі та температури відпуску змінюється співвідношення твердості та в'язкості.
У загальному випадку підвищення температури відпуску призводить до зниження твердості та підвищення в'язкості, але точний результат залежить від марки сталі та конкретного режиму.
Саме тому неможливо сказати, що один універсальний режим відпуску буде правильним для всіх ножових сталей.
Оптимум залежить від призначення ножа
Мисливський, кухонний, туристичний, робочий або авторський ніж можуть мати різні вимоги до балансу властивостей.
Ніж із дуже тонкою ріжучою кромкою може вимагати одного підходу, а ніж, призначений для важчих навантажень, — іншого. У першому випадку особливо важливо зберегти стабільність тонкої кромки, у другому — мати достатній запас в'язкості.
Тому питання «яка твердість найкраща?» саме по собі поставлене неправильно.
Правильніше запитати:
«Яка твердість і який структурний стан оптимальні для цієї сталі, цієї геометрії та цього призначення?»
Відпуск не є просто способом «зробити сталь м'якшою»
Таке спрощення не зовсім правильне. Відпуск — це технологічний етап, який дозволяє керувати властивостями вже загартованої сталі.
Його результатом має бути не просто менша твердість, а більш придатний для роботи структурний стан.
Саме тому професійний майстер підбирає режим відпуску не за принципом «чим твердіше, тим краще», а відповідно до властивостей конкретної сталі та завдання, яке повинен виконувати готовий ніж.
🛒 Інформація для покупця
Якщо ви бачите ніж із високою твердістю, це не повинно автоматично сприйматися як перевага. Важливіше, чи відповідає ця твердість конкретній сталі, геометрії та призначенню ножа.
Баланс — це головна ідея правильної термообробки
Хороший ніж повинен мати не максимальне значення одного параметра, а збалансований набір властивостей.
Умовно цей принцип можна представити так:
твердість + в'язкість + зносостійкість + геометрія + призначення = робочий результат.
Саме цей підхід дозволяє зрозуміти, чому одна й та сама сталь може бути чудовою для одного ножа та недоречною для іншого — або чому різні режими термічної обробки можуть бути підібрані для різних умов роботи.
📝 Короткий висновок
Відпуск потрібен для того, щоб після гартування отримати не просто тверду, а придатну для роботи сталь. Найкращий результат — це баланс твердості, в'язкості та інших властивостей відповідно до призначення конкретного ножа.
📌 Редакційна примітка Knife.net.ua
Саме тому твердість не можна перетворювати на змагання цифр. Професійна термічна обробка має завдання сформувати той стан сталі, у якому її властивості найкраще відповідають реальній роботі ножа.
7. Залишковий аустеніт — чому його кількість має значення
Під час гартування аустеніт повинен перетворитися на потрібну для конкретної сталі структуру, значну частину якої становить мартенсит. Але це перетворення не завжди відбувається повністю. Частина аустеніту може залишитися в сталі після охолодження — такий структурний компонент називають залишковим аустенітом.
Його наявність сама по собі не означає, що сталь обов'язково термооброблена неправильно. Кількість залишкового аустеніту залежить від складу сталі та режиму термічної обробки. Проте його надмірна кількість може впливати на стабільність і механічну поведінку готового клинка.
Чому аустеніт може залишатися після гартування
Різні ножові сталі мають різну схильність до утворення залишкового аустеніту. На це впливають хімічний склад, вміст вуглецю та легувальних елементів, температура аустенітизації та умови охолодження.
Чим більше в аустеніті розчинено вуглецю та певних легувальних елементів, тим сильніше можуть змінюватися умови, за яких аустеніт перетворюється на мартенсит.
Саме тому режим термічної обробки повинен підбиратися для конкретної марки сталі, а не переноситися механічно з однієї сталі на іншу.
💡 Варто запам'ятати
Залишковий аустеніт — нормальне поняття металургії, а не автоматична ознака поганої термообробки. Важливо, скільки його утворилося, якою є конкретна сталь і як це впливає на її кінцеві властивості.
Як залишковий аустеніт може впливати на ніж
Залишковий аустеніт відрізняється за властивостями від мартенситної матриці. Якщо його кількість надмірна, це може впливати на твердість, міцність і стабільність розмірів сталі.
Особливо важливо те, що залишковий аустеніт може бути нестабільним і за певних умов частково перетворюватися під час подальшої обробки або експлуатації. Такі зміни можуть впливати на властивості клинка.
Чому цифра HRC не розповідає всього
Цей момент ще раз показує обмеження вимірювання твердості. Два клинки можуть мати близьке значення HRC, але відрізнятися за кількістю залишкового аустеніту та іншими характеристиками мікроструктури.
Тому однакова твердість не означає повної структурної ідентичності двох ножів.
Роль кріогенної обробки
Для деяких сталей застосовують охолодження до дуже низьких температур, щоб сприяти подальшому перетворенню частини залишкового аустеніту. Саме з цим пов'язана одна з причин застосування кріогенної обробки в ножовому виробництві.
Але кріогенна обробка не є універсальним способом автоматичного покращення будь-якої сталі. Її доцільність залежить від конкретного складу та технологічного режиму.
🛒 Інформація для покупця
Покупцеві не потрібно самостійно визначати кількість залишкового аустеніту в ножі. Значно важливіше розуміти, що HRC не описує всю мікроструктуру, а якість термічної обробки потрібно оцінювати комплексно.
📝 Короткий висновок
Залишковий аустеніт є важливою частиною картини, яка пояснює, чому одна й та сама сталь може мати різні властивості. Його кількість залежить від конкретної сталі та режиму термічної обробки й може впливати на кінцеву стабільність та механічну поведінку клинка.
📌 Редакційна примітка Knife.net.ua
Коли ми говоримо про якість термічної обробки, важливо дивитися глибше за показник HRC. Стан мартенситної матриці, залишковий аустеніт, карбіди та розмір зерна разом формують мікроструктуру, яка визначає реальну поведінку сталі.
8. Мікроструктура та зносостійкість — чому сталь по-різному тримає ріжучу кромку
Однією з головних причин, чому люди вибирають дорогі ножові сталі, є очікування високої зносостійкості — здатності матеріалу протистояти поступовому зношуванню під час роботи. Але й тут назва сталі не дає повної відповіді.
Реальна стійкість ріжучої кромки залежить від поєднання хімічного складу, мікроструктури, твердості, карбідів, геометрії клинка та умов експлуатації.
Карбіди мають велике значення
У багатьох легованих ножових сталях присутні тверді карбіди. Вони можуть значно підвищувати опір зношуванню, особливо коли сталь містить достатню кількість відповідних карбідоутворювальних елементів.
Але важлива не тільки кількість карбідів. Значення мають їхній тип, розмір і розподіл у металевій матриці.
Саме тому дві сталі з високою зносостійкістю можуть поводитися по-різному під час заточування та експлуатації.
💡 Варто запам'ятати
Зносостійкість — це не просто «кількість карбідів». Важливі їхній тип, розмір, розподіл, твердість матриці та загальний структурний стан сталі.
Твердість матриці також впливає на поведінку кромки
Ріжуча кромка працює під постійним локальним навантаженням. Якщо сталь має недостатню твердість, тонка кромка може легше деформуватися.
Підвищення твердості в межах, доцільних для конкретної сталі, може покращувати опір такій деформації. Проте це не означає, що максимальна твердість завжди дає найкращий результат.
Якщо разом із високою твердістю зменшується запас в'язкості, тонка кромка може стати більш чутливою до ударного або іншого несприятливого навантаження.
Знос кромки — не завжди означає, що сталь «стерлася»
Під час експлуатації ріжуча кромка може втрачати ефективність не тільки через абразивне зношування. Вона також може деформуватися, заминатися або пошкоджуватися залежно від навантаження та геометрії.
Тому коли ніж починає різати гірше, не завжди правильно говорити: «сталь перестала тримати заточку». Причина може бути в зміні форми самої кромки.
Геометрія може бути не менш важливою за сталь
Дуже тонка ріжуча кромка має менший об'єм матеріалу безпосередньо за вістрям. Вона може різати надзвичайно легко, але водночас бути більш чутливою до неправильного використання.
Товстіша кромка матиме більший запас матеріалу, але може створювати більше опору під час різання.
Тому реальна тривалість ефективної роботи ножа залежить від взаємодії сталі, термічної обробки та геометрії.
Умови роботи змінюють результат
Один і той самий ніж може дуже довго зберігати кромку під час різання м'яких продуктів або картону та значно швидше втрачати робочу форму під час контакту з абразивними матеріалами.
Тому оцінювати зносостійкість потрібно завжди разом із питанням: у яких умовах працює ніж?
🛒 Інформація для покупця
Не варто вибирати ніж лише за заявою «ця сталь довго тримає заточку». Запитайте, для яких умов роботи призначений ніж, яка його твердість і яка геометрія ріжучої кромки.
📝 Короткий висновок
Зносостійкість ножа формується не одним параметром. Карбіди, твердість матриці, мікроструктура, геометрія та умови роботи разом визначають, наскільки довго ріжуча кромка зберігатиме свою ефективність.
📌 Редакційна примітка Knife.net.ua
Хороша сталь не працює окремо від ножа. Її потенціал реалізується лише тоді, коли структура, термічна обробка, твердість і геометрія відповідають призначенню конкретної авторської роботи.
9. Температура аустенітизації — чому режим нагрівання має значення
Коли ми говоримо, що одна й та сама марка ножової сталі може мати різні властивості, одним із перших факторів, який необхідно розглянути, є температура аустенітизації. Саме на цьому етапі термічної обробки формується той стан сталі, з якого після гартування виникне її нова мікроструктура.
На перший погляд може здатися, що завдання майстра просте: нагріти сталь до температури, при якій вона переходить в аустенітний стан, а потім загартувати. Насправді процес значно складніший. Температура, час витримки, швидкість нагрівання та початковий стан сталі визначають, скільки вуглецю та легувальних елементів перейде в аустеніт, які карбіди залишаться нерозчиненими, яким буде зерно аустеніту та скільки залишкового аустеніту може залишитися після гартування.
Що таке аустенітизація в контексті ножової сталі
Аустенітизацією називають нагрівання сталі до температури, за якої її початкова структура перетворюється на аустеніт. Для ножової сталі це принципово важливий момент, тому що саме аустеніт стає вихідною фазою для формування мартенситу під час гартування.
Але аустеніт — це не просто «гарячий метал». Під час його формування змінюється розподіл вуглецю та легувальних елементів. Частина карбідів може розчинятися, і елементи, які входять до їх складу, переходять у твердий розчин.
Цей процес має подвійне значення. З одного боку, достатня кількість розчиненого вуглецю та легувальних елементів необхідна для отримання потрібної твердості та властивостей після гартування. З іншого боку, надмірне розчинення карбідів не завжди є перевагою, оскільки воно може впливати на кількість залишкового аустеніту та інші параметри мікроструктури.
Чому для кожної сталі потрібна своя температура
Ножові сталі дуже відрізняються за хімічним складом. Вуглець, хром, ванадій, молібден, вольфрам, ніобій та інші легувальні елементи присутні в різних кількостях і перебувають у різних структурних формах.
У простій вуглецевій сталі поведінка карбідів і розчинення легувальних елементів буде однією, а у високолегованій порошковій сталі — зовсім іншою. Саме тому неможливо створити один температурний режим, який однаково добре працюватиме для всіх ножових сталей.
Наприклад, підвищення температури аустенітизації для конкретної сталі може збільшити кількість вуглецю та легувальних елементів у аустеніті. Після гартування це потенційно підвищує твердість. Але одночасно може збільшуватися частка залишкового аустеніту або змінюватися розмір зерна.
💡 Варто запам'ятати: температура аустенітизації — це компроміс, а не гонитва за максимальною цифрою. Майстер повинен отримати таку структуру, яка забезпечить потрібний баланс твердості, міцності, в'язкості та стабільності ріжучої кромки.
Що станеться, якщо температура буде занизькою
Занадто низька температура або недостатня витримка можуть не забезпечити необхідного переходу компонентів сталі в аустеніт. Частина початкової структури може залишитися у небажаному стані, а кількість вуглецю та легувальних елементів у аустеніті може бути недостатньою для отримання розрахункових властивостей після гартування.
Для ножа це може проявитися у зниженій твердості, меншій здатності утримувати гостру ріжучу кромку та невідповідності фактичних властивостей сталі її потенціалу.
Тобто дуже якісна сталь може показати посередній результат не тому, що сама сталь погана, а тому, що її потенціал не був повністю реалізований під час термічної обробки.
А що відбувається при надмірному нагріванні
Протилежна ситуація також небезпечна. Якщо температура або витримка надмірні, може відбутися занадто інтенсивне розчинення карбідів та небажане збільшення зерна аустеніту.
Великі зміни у структурі можуть позначитися на співвідношенні твердості та в'язкості. Крім того, для деяких сталей збільшення кількості вуглецю та легувальних елементів в аустеніті може сприяти утворенню більшої кількості залишкового аустеніту після гартування.
Таким чином, існує дуже важлива закономірність: недостатній нагрів може не дозволити сталі реалізувати свій потенціал, а надмірний — змінити структуру в небажаний бік.
Температура та карбіди — одна з головних причин відмінностей
Для ножової сталі карбіди мають особливе значення. Вони впливають на зносостійкість, поведінку ріжучої кромки та інші характеристики. Але важливим є не тільки їхній загальний вміст, а й тип, розмір, розподіл і те, яка їх частина залишилася нерозчиненою після аустенітизації.
Тому два клинки з однакової марки сталі можуть отримати різний структурний стан ще до самого гартування. Один режим може залишити більше стабільних карбідів, інший — розчинити їх значну частину. Після подальшого гартування та відпуску це вже будуть не повністю однакові мікроструктури.
Саме тут починається справжня відповідь на наше головне питання
Повернімося до центрального питання цієї статті: чому одна й та сама сталь може мати різні властивості?
Тепер відповідь стає значно зрозумілішою. Хімічний склад сталі задає її потенціал, але температура аустенітизації визначає, яка частина цього потенціалу буде переведена у конкретний структурний стан перед гартуванням.
Тому напис «M390», «S90V», «N690», «95Х18» або будь-яка інша марка сталі ще не описує готовий клинок. За тією самою назвою сталі можуть стояти різні режими термічної обробки, різний структурний стан і, як наслідок, різна поведінка ножа.
🛒 Інформація для покупця: марка сталі показує, з якого матеріалу виготовлений клинок, але не повідомляє всього про його реальні властивості. Якщо ви обираєте авторський або якісний серійний ніж, важливо оцінювати не тільки назву сталі, а й репутацію виробника, заявлену твердість, призначення ножа та якість його термічної обробки.
📝 Короткий висновок: температура аустенітизації визначає, у якому структурному стані сталь підійде до гартування. Зміна цього режиму може змінити розчинення карбідів, склад аустеніту, кількість залишкового аустеніту та розмір зерна — а отже, і кінцеві властивості ножа.
📌 Редакційна примітка Knife.net.ua: професійна термічна обробка починається не з бажання отримати максимальну твердість, а з розуміння конкретної марки сталі. Хороший режим — це той, який дозволяє використати потенціал сталі без руйнування необхідного балансу її властивостей.
10. Швидкість охолодження та відпуск — як формується кінцевий стан сталі
Після аустенітизації настає момент, який часто називають власне гартуванням: нагріту сталь швидко охолоджують із розрахованою швидкістю. Саме тут аустеніт починає перетворюватися на інші структурні складові, і за правильного режиму значна його частина перетворюється на мартенсит.
Проте важливо розуміти: швидкість охолодження — це не просто питання «швидше чи повільніше». Вона повинна відповідати конкретній сталі, її перерізу, геометрії клинка та обраному технологічному процесу. Після гартування, у свою чергу, необхідний відпуск, який остаточно формує робочий баланс властивостей.
Що відбувається під час гартування
Аустеніт є високотемпературною структурою сталі. Якщо охолодження відбувається за відповідного режиму, атоми вуглецю не встигають переміститися так, як це відбувалося б при повільнішому охолодженні. У результаті формується пересичена структура — мартенсит.
Саме мартенсит є головною причиною високої твердості загартованої ножової сталі. Але разом із високою твердістю після гартування виникають значні внутрішні напруження, тому щойно загартований метал ще не є оптимальним матеріалом для готового ножа.
Чому недостатнє охолодження може змінити властивості сталі
Якщо охолодження конкретної сталі відбувається недостатньо швидко, аустеніт може не перетворитися у потрібній мірі на мартенсит. Частина структури може залишитися в іншому стані.
Для ножа це може означати нижчу фактичну твердість або інший баланс механічних властивостей. Причому результат залежить не тільки від температури та середовища охолодження, а й від складу сталі та товщини конкретної деталі.
Саме тому одна й та сама сталь у тонкому клинку та в масивній деталі може вимагати різного підходу до контролю охолодження.
Чому надмірно агресивне гартування також не є універсальним рішенням
Іноді можна почути спрощену думку: якщо швидке охолодження формує твердіший мартенсит, то максимально швидке охолодження повинно бути найкращим. Насправді все значно складніше.
Різка зміна температури створює температурні та структурні напруження. У клинку, особливо тонкому або геометрично складному, вони можуть сприяти деформації, викривленню та появі небажаних дефектів.
Тому правильне гартування — це не максимальна швидкість будь-якою ціною, а контрольований процес, який забезпечує необхідне перетворення структури без надмірних технологічних ризиків.
💡 Варто запам'ятати: правильний режим гартування повинен забезпечити потрібну структуру, а не просто максимально швидко охолодити метал. Для різних сталей оптимальний режим може суттєво відрізнятися.
Чому після гартування потрібен відпуск
Щойно загартована сталь має високу твердість, але одночасно містить значні внутрішні напруження. Для ножа такий стан небажаний, оскільки матеріал повинен не тільки чинити опір зношуванню ріжучої кромки, а й витримувати реальні навантаження.
Під час відпуску загартована структура стає стабільнішою. Залежно від температури та тривалості процесу змінюється стан мартенситу, зменшуються внутрішні напруження, а твердість певною мірою знижується разом із формуванням більшої в'язкості.
Саме тому професійна термічна обробка не закінчується на отриманні високої твердості після гартування. Відпуск є частиною формування кінцевого робочого стану сталі.
Відпуск — це не просто «зробити сталь м'якшою»
Таке пояснення є надто спрощеним. Так, під час відпуску твердість зазвичай зменшується порівняно із загартованим станом. Але головна мета полягає у тому, щоб отримати необхідний баланс властивостей.
Для ножа надзвичайно важливо, щоб твердість не існувала сама по собі. Вона повинна працювати разом із в'язкістю, міцністю, мікроструктурою та геометрією клинка.
Наприклад, ніж для тонкого різання може вимагати одного балансу властивостей, тоді як ніж, який передбачає значні ударні або бокові навантаження, — іншого. Тому одна й та сама сталь може цілком обґрунтовано термооброблятися до різної кінцевої твердості залежно від призначення.
Одна сталь — різний режим — різний ніж
Тепер ми можемо побачити повну послідовність. Спочатку однакова марка сталі має певний хімічний склад. Потім різний режим аустенітизації змінює стан аустеніту та розподіл елементів між твердим розчином і карбідами. Після цього різний режим гартування визначає характер перетворення аустеніту, а відпуск формує кінцевий стан загартованої структури.
Отже, два майстри можуть працювати з тією самою маркою сталі й отримати клинки з різними властивостями — навіть якщо обидва дотримувалися професійної технології. Відмінність може бути пов'язана з тим, який саме баланс характеристик вони намагалися отримати.
Це дуже важливий момент для розуміння ножових сталей: різні властивості не завжди означають, що один майстер зробив неправильно. Іноді це результат свідомого вибору різного режиму під різне призначення ножа.
Чому однакова твердість ще не робить два ножі однаковими
Навіть якщо після всіх операцій два клинки показують однакове значення HRC, це не означає, що їхня мікроструктура повністю однакова.
Залишковий аустеніт, стан мартенситу, карбіди, їхній розмір і розподіл, внутрішні напруження та зерно можуть відрізнятися. А вже після виготовлення клинка до цього додаються геометрія, товщина ріжучої кромки та якість заточування.
Саме тому HRC — важливий показник, але не повний «паспорт поведінки» ножової сталі.
🛒 Інформація для покупця: якщо два ножі виготовлені з однакової сталі, не варто автоматично вважати їх рівноцінними лише за маркою сталі або навіть за однаковим HRC. Реальна якість ножа визначається сукупністю: сталь → термічна обробка → мікроструктура → твердість → геометрія → заточування → призначення.
📝 Короткий висновок: гартування формує основну загартовану структуру, а відпуск переводить її у більш стабільний і придатний для роботи стан. Саме комбінація цих етапів значною мірою визначає, якою буде одна й та сама сталь у готовому ножі.
📌 Редакційна примітка Knife.net.ua: хороший ніж — це не просто сталь із високою твердістю. Справжній результат виникає тоді, коли термічна обробка дозволяє узгодити мікроструктуру сталі з геометрією клинка та його реальним призначенням.
11. Твердість ножової сталі — що насправді означає HRC
Твердість — одна з найчастіше згадуваних характеристик ножової сталі. У описі ножа покупець зазвичай бачить значення на кшталт 58, 60, 61 або 63 HRC і природно сприймає цю цифру як показник якості клинка. Але HRC описує лише одну сторону поведінки сталі й не може самостійно розповісти, наскільки добре ніж буде різати, утримувати кромку або переносити навантаження.
Щоб зрозуміти, чому одна й та сама сталь може мати різні властивості, необхідно розібратися, що саме вимірює твердість і чого вона не вимірює. Це особливо важливо для сучасних ножових сталей, у яких кінцевий результат залежить не тільки від хімічного складу, а й від мікроструктури, термічної обробки, карбідів та геометрії клинка.
Що означає позначення HRC
HRC — це шкала твердості за Роквеллом, призначена для визначення опору матеріалу вдавлюванню. Під час випробування в поверхню сталі вдавлюється стандартизований індентор із певним навантаженням, після чого за глибиною залишкового вдавлення визначається значення твердості.
Отже, коли ми говоримо, що ніж має, наприклад, 61 HRC, це означає, що його сталь показала певний опір вдавлюванню за умов конкретного методу випробування. Це важлива інформація, але вона не означає, що ніж автоматично має певну величину зносостійкості, в'язкості або міцності.
💡 Варто запам'ятати: HRC — це показник твердості, а не універсальний показник якості ножа. Він не замінює інформацію про мікроструктуру, термічну обробку, в'язкість, геометрію та призначення клинка.
Чому твердість пов'язана з термічною обробкою
Після гартування в сталі формується значна кількість мартенситу — твердої структури, яка виникає внаслідок швидкого охолодження аустеніту. Висока твердість загартованої сталі значною мірою пов'язана з кількістю вуглецю, розчиненого в мартенситі, та загальним структурним станом металу.
Після цього виконується відпуск. Він змінює стан загартованої структури, зменшує внутрішні напруження і дозволяє отримати необхідне співвідношення твердості та в'язкості.
Саме тому HRC є своєрідним «підсумком» попередніх технологічних операцій. Якщо режим аустенітизації, гартування або відпуску був іншим, кінцева твердість тієї самої марки сталі також може бути іншою.
Чому однакова сталь може мати різний HRC
Хімічний склад марки сталі задає певний потенціал, але не визначає одну-єдину обов'язкову цифру твердості. Виробник або майстер може підбирати кінцевий режим залежно від призначення ножа.
Наприклад, для одного ножа може бути доцільним отримати вищу твердість заради кращої підтримки тонкої ріжучої кромки. Для іншого ножа з тієї самої сталі може бути обраний дещо інший баланс властивостей, якщо він повинен переносити більші навантаження.
Тому твердість необхідно розглядати не окремо, а в контексті конструкції ножа.
Чи означає 63 HRC, що ніж кращий за ніж із 60 HRC
Ні. Таке порівняння занадто спрощене.
Вища твердість за інших рівних умов може сприяти кращому опору деформації ріжучої кромки та в певних випадках допомагати довше зберігати її гостроту. Але одночасно надмірне підвищення твердості може супроводжуватися зменшенням запасу в'язкості.
Крім того, «за інших рівних умов» у реальному ножі зустрічається нечасто. Два клинки можуть мати різну товщину кромки, різний кут заточування, різну геометрію спусків і різне призначення.
Однаковий HRC також не гарантує однакової поведінки
Це один із найважливіших моментів усієї статті. Припустімо, два клинки з однакової марки сталі мають по 61 HRC. З цього можна зробити висновок, що за результатом конкретного вимірювання їх твердість близька.
Але це не доводить, що їхня мікроструктура абсолютно однакова. Можуть відрізнятися кількість залишкового аустеніту, стан мартенситу, розмір і розподіл карбідів, внутрішні напруження та інші структурні параметри.
Тому однакова цифра HRC не є доказом того, що два клинки однаково поводитимуться під час різання, ударного навантаження або роботи тонкою ріжучою кромкою.
Твердість і геометрія працюють разом
Ріжуча кромка ножа є дуже тонкою конструкцією. Навіть незначна зміна її товщини або кута може суттєво змінити навантаження на метал під час різання.
Твердий клинок із товстою кромкою може різати гірше за менш твердий клинок із добре підібраною геометрією. І навпаки, дуже тонка кромка на надмірно крихкому або невдало термообробленому матеріалі може бути нестабільною.
Тому реальну роботу ножа правильніше оцінювати як взаємодію сталі, мікроструктури, твердості та геометрії, а не за однією цифрою.
🛒 Інформація для покупця: значення HRC корисно враховувати під час вибору ножа, але не варто перетворювати його на головний критерій. Порівнюйте твердість разом із маркою сталі, призначенням ножа, геометрією клинка та репутацією майстра або виробника.
📝 Короткий висновок: HRC показує твердість сталі за стандартизованим методом, але не описує всі її робочі властивості. Одна й та сама сталь може мати різний HRC, а однаковий HRC не гарантує однакової мікроструктури та поведінки ножа.
📌 Редакційна примітка Knife.net.ua: твердість — важлива характеристика ножової сталі, але правильніше сприймати її як одну координату на карті властивостей. Справжній рівень ножа визначається тим, наскільки грамотно твердість поєднана з мікроструктурою, в'язкістю, геометрією та його призначенням.
12. Твердість і стійкість ріжучої кромки — чому твердіший не завжди означає кращий
Однією з найпоширеніших помилок під час оцінки ножової сталі є ототожнення твердості зі здатністю ножа довго залишатися гострим. Зв'язок між цими характеристиками дійсно існує, але він значно складніший, ніж проста формула «більше HRC = довше ріже».
Стійкість ріжучої кромки залежить від того, як саме кромка втрачає свою початкову форму. Вона може поступово зношуватися внаслідок абразивної роботи, деформуватися під навантаженням, отримувати мікросколи або пошкоджуватися через контакт із твердими включеннями чи іншими матеріалами.
Що означає «ніж тримає кромку»
У побутовому розумінні це означає, що після тривалої роботи ніж продовжує ефективно різати. Але з технічної точки зору втрата гостроти може відбуватися кількома різними шляхами.
Ріжуча кромка може поступово стиратися. Може відбуватися її пластична деформація — тонкий край починає загинатися або втрачати правильну геометрію. При недостатній в'язкості можливі мікросколи, коли невеликі частини кромки фактично відламуються.
Ці механізми не однакові, а отже, і вплив твердості на них буде різним.
Як твердість допомагає ріжучій кромці
Твердіший матеріал краще чинить опір локальній пластичній деформації. Для дуже тонкої ріжучої кромки це має велике значення, тому що під час різання навантаження концентрується на невеликій площі.
Якщо сталь недостатньо тверда, край може деформуватися навіть без очевидного механічного пошкодження. Ніж начебто залишається цілим, але геометрія кромки вже змінюється, і ефективність різання падає.
Саме тому для багатьох ножових сталей певний рівень твердості є важливою умовою хорошої роботи тонкої ріжучої кромки.
Чому надмірна твердість може створити іншу проблему
Ріжуча кромка працює не в лабораторії, а в реальному матеріалі. Під час різання можливі бокові навантаження, контакт із твердими включеннями, випадкові удари або інші непередбачені впливи.
Якщо структура сталі має недостатній запас в'язкості, дуже тонка тверда кромка може бути більш схильною до утворення сколів. У такому випадку ніж не втрачає гостроту поступовим стиранням — частина самої кромки пошкоджується.
І це принципово інший тип зносу.
💡 Варто запам'ятати: твердість допомагає ріжучій кромці чинити опір деформації, але стійкість кромки залежить також від в'язкості, мікроструктури, карбідів, геометрії та характеру навантаження.
Твердість і в'язкість — необхідний баланс
Саме тут проявляється головний технологічний компроміс ножової сталі. Твердість дозволяє кромці краще протистояти деформації та в багатьох випадках сприяє тривалішому збереженню гостроти. В'язкість, своєю чергою, допомагає сталі переносити навантаження без руйнування.
Якщо зробити акцент тільки на твердості, можна отримати кромку, яка чудово працює в умовах чистого різання, але гірше переносить несподівані навантаження. Якщо занадто змістити баланс у бік м'якості, кромка може швидше деформуватися.
Тому оптимальна твердість — це не максимальна можлива цифра, а рівень, який відповідає конкретній сталі, геометрії та призначенню ножа.
Роль карбідів у стійкості ріжучої кромки
У легованих ножових сталях значну роль відіграють карбіди. Вони можуть суттєво впливати на зносостійкість і поведінку сталі під час різання абразивних матеріалів.
Але сам факт наявності великої кількості карбідів ще не гарантує автоматично найкращого результату. Значення мають їхній тип, розмір, кількість і розподіл у металевій матриці.
Якщо структура сталі добре сформована, карбіди можуть суттєво підвищувати опір зношуванню. Якщо ж структура невдала або карбіди надмірно великі чи нерівномірно розподілені, поведінка ріжучої кромки може бути іншою.
Чому однакова сталь може по-різному тримати кромку
Тепер ми можемо поєднати результати попередніх розділів. Два клинки з однієї марки сталі можуть мати різний режим аустенітизації, різний характер гартування та відпуску. Це формує різну мікроструктуру.
Далі до цього додається геометрія. Один майстер може зробити тоншу кромку, інший — залишити її товстішою. Один може обрати більш агресивний кут заточування, інший — більш міцний.
У результаті навіть однакова сталь і близький HRC можуть дати різну стійкість ріжучої кромки в реальній роботі.
Важливо розрізняти знос і пошкодження кромки
Коли кажуть, що ніж «затупився», це не обов'язково означає, що сталь просто поступово стерлася.
При абразивному різанні відбувається поступовий знос матеріалу. Але при механічному навантаженні край може деформуватися або отримати мікросколи. Візуально результат може бути однаковим — ніж ріже гірше, — але причина буде зовсім іншою.
Для вибору сталі це має принципове значення. Сталь, яка чудово показує себе при абразивному різанні, не обов'язково буде найкращим вибором для роботи, де можливі сильні бокові або ударні навантаження.
Геометрія може змінити результат сильніше, ніж кілька пунктів HRC
Уявімо два ножі з однакової сталі. Перший має тонку, добре відшліфовану ріжучу кромку, другий — значно товстішу. Навіть якщо їх твердість однакова, різати вони можуть по-різному.
Товщина кромки визначає, наскільки легко клинок входить у матеріал і яке навантаження припадає на саму ріжучу кромку. Тому під час практичного використання геометрія та твердість працюють як єдина система.
🛒 Інформація для покупця: якщо вам потрібен ніж із тривалою стійкістю ріжучої кромки, не шукайте просто найвищий показник HRC. Важливо, для яких матеріалів призначений ніж, яка у нього геометрія, яка сталь використана та наскільки грамотно виконана її термічна обробка.
📝 Короткий висновок: висока твердість може допомагати ріжучій кромці довше протистояти деформації, але сама по собі не гарантує максимальної стійкості. Реальний результат визначається балансом твердості, в'язкості, мікроструктури, карбідів, геометрії та умов роботи.
📌 Редакційна примітка Knife.net.ua: правильніше говорити не «яка сталь найтвердіша», а «яка сталь і який структурний стан найкраще відповідають конкретній роботі». Саме такий підхід дозволяє оцінювати ніж не за однією цифрою, а за його реальною функціональністю.
13. В'язкість ножової сталі — чому ніж не повинен бути просто твердим
Коли говорять про хорошу ножову сталь, найчастіше згадують твердість і здатність довго зберігати гостру ріжучу кромку. Але для реального ножа не менш важливою є в'язкість — здатність матеріалу поглинати енергію навантаження та чинити опір руйнуванню.
Ця характеристика особливо важлива тоді, коли ніж працює не тільки в умовах чистого різання. Бокове навантаження, випадковий удар, контакт із твердим включенням або інша непередбачена ситуація можуть створити в клинку напруження, яких немає під час звичайного різання м'якого матеріалу.
Саме тут проявляється різниця між просто твердою сталлю та правильно підібраною ножовою сталлю. Ніж повинен не тільки утримувати кромку, а й мати достатній запас здатності переносити навантаження без катастрофічного руйнування.
Що таке в'язкість сталі
У матеріалознавстві в'язкість пов'язана зі здатністю матеріалу поглинати енергію до руйнування та протистояти поширенню тріщини. Для ножової сталі це має практичне значення: якщо в клинку або на його ріжучій кромці виникає локальний дефект, важливо, щоб він не перетворився на швидке руйнування матеріалу.
В'язкість не означає, що сталь повинна бути м'якою. Це принципово важливо. Тверда сталь також може мати достатню в'язкість, якщо її мікроструктура та термічна обробка правильно підібрані для конкретного матеріалу.
💡 Варто запам'ятати: в'язкість — це не «м'якість» сталі. Це здатність матеріалу протистояти руйнуванню під навантаженням. Для ножа потрібен не максимум твердості або максимум в'язкості, а правильний баланс цих властивостей.
Чому надмірна твердість може бути проблемою
Твердість і в'язкість пов'язані між собою, але не є одним і тим самим. Підвищення твердості в певному матеріалі та за певного режиму термічної обробки може супроводжуватися зменшенням запасу пластичності та здатності переносити деякі види навантажень.
Для ріжучої кромки це особливо важливо. Дуже тонкий край створює концентрацію напружень. Якщо матеріал має недостатню здатність протистояти поширенню тріщини, пошкодження може проявитися у вигляді мікросколів або більш помітних сколів.
Тому максимальна твердість не є універсальною метою для кожного ножа.
В'язкість особливо важлива для робочих ножів
Ніж, призначений для акуратного різання продуктів, тонкого стругання деревини або іншої контрольованої роботи, може працювати в умовах, де основним завданням є збереження тонкої гострої кромки.
Але польовий, мисливський, туристичний або інший робочий ніж може зустрітися з набагато більш різноманітними навантаженнями. Тут здатність сталі переносити помилки користувача та непередбачені навантаження стає значно важливішою.
Це не означає, що для такого ножа твердість не має значення. Навпаки, необхідний оптимальний компроміс між опором деформації кромки та здатністю клинка переносити навантаження без руйнування.
Як термічна обробка впливає на в'язкість
Термічна обробка безпосередньо впливає на мікроструктуру сталі, а мікроструктура визначає значну частину її механічної поведінки.
Після гартування формується тверда мартенситна структура, але разом із нею виникають внутрішні напруження. Відпуск змінює стан загартованого мартенситу та допомагає зменшити ці напруження, формуючи більш стабільний робочий стан.
Якщо режим термообробки підібраний правильно, можна отримати потрібну твердість без необґрунтованої втрати в'язкості. Якщо ж процес проведений невдало, сталь може або не досягнути необхідної твердості, або отримати небажаний структурний стан.
Роль зерна та карбідів
В'язкість не визначається одним параметром. На неї впливають розмір зерна, стан металевої матриці, кількість і характеристики карбідів, залишковий аустеніт, внутрішні напруження та інші особливості мікроструктури.
Особливо важливим є розмір структурних складових. Надмірно груба структура може негативно впливати на здатність сталі протистояти поширенню тріщин. Великі або несприятливо розподілені тверді частинки також можуть створювати локальні концентрації напружень.
Саме тому дві партії або два клинки з однієї марки сталі можуть демонструвати різну в'язкість, навіть якщо їх хімічний склад відповідає одній специфікації.
В'язкість і геометрія ножа
Не можна оцінювати в'язкість сталі окремо від геометрії ножа. Товщина клинка, форма спусків, товщина за ріжучою кромкою та кут заточування визначають, які саме напруження виникатимуть у матеріалі.
Дуже тонка кромка дає чудову здатність різати, але вона фізично має менший запас матеріалу перед пошкодженням. Тому для неї особливо важливі правильно підібрана сталь, термічна обробка та умови використання.
І навпаки, масивніша геометрія може забезпечити більший механічний запас, але при цьому погіршити здатність ножа легко проникати в матеріал під час різання.
Чому в'язкість не можна оцінювати тільки за HRC
Два ножі можуть мати однакову твердість, але різну поведінку при ударі або боковому навантаженні. Це пов'язано з тим, що HRC характеризує опір вдавлюванню, а не повну здатність матеріалу поглинати енергію та протистояти руйнуванню.
Тому для серйозної оцінки ножової сталі необхідно враховувати щонайменше кілька характеристик одночасно: твердість, в'язкість, зносостійкість і стабільність ріжучої кромки.
🛒 Інформація для покупця: якщо ніж передбачає значні навантаження, не варто вибирати його тільки за максимальною твердістю. Для робочого ножа важливо, щоб сталь мала достатню в'язкість і була термооброблена відповідно до його призначення та геометрії.
📝 Короткий висновок: в'язкість допомагає ножовій сталі переносити навантаження без руйнування. Хороший клинок повинен мати достатню твердість для стабільної ріжучої кромки та достатню в'язкість для безпечної роботи в передбачених умовах.
📌 Редакційна примітка Knife.net.ua: справді якісний ніж — це не максимально твердий ніж. Це клинок, у якому твердість, в'язкість і геометрія узгоджені між собою та відповідають реальним умовам експлуатації.
14. Міцність, в'язкість і твердість — у чому між ними різниця
Твердість, міцність і в'язкість часто використовують в описах ножових сталей майже як синоніми. Насправді це три різні характеристики, які описують різні сторони поведінки металу. Нерозуміння цієї різниці призводить до дуже простого, але помилкового висновку: якщо сталь тверда, то вона автоматично міцна, довговічна та стійка до будь-яких навантажень.
Для правильного вибору ножа необхідно розділяти ці поняття. Вони пов'язані між собою через мікроструктуру та термічну обробку, але кожне відповідає на своє запитання.
Твердість — наскільки матеріал чинить опір локальному вдавлюванню
Твердість показує здатність матеріалу протистояти локальному пластичному деформуванню. Саме тому твердість важлива для тонкої ріжучої кромки: чим краще матеріал чинить опір деформації, тим складніше край змусити змінити свою форму під навантаженням.
Але твердість не відповідає безпосередньо на питання, наскільки великий удар витримає клинок або наскільки добре він протистоятиме поширенню тріщини.
Міцність — наскільки велике навантаження витримує матеріал
Міцність характеризує здатність матеріалу протистояти певному виду навантаження без руйнування або неприпустимої деформації. Існують різні види міцності, тому слово «міцність» саме по собі не описує одну універсальну властивість.
Для ножа це може бути важливо під час згинання, розтягування, стискання або інших видів навантаження. Але навіть висока міцність не означає автоматично високу в'язкість.
💡 Варто запам'ятати: твердість відповідає переважно на питання «наскільки матеріал чинить опір вдавлюванню та локальній деформації», міцність — «яке навантаження він може витримати», а в'язкість — «скільки енергії він здатний поглинути до руйнування та наскільки опирається розвитку тріщини».
В'язкість — здатність протистояти руйнуванню
В'язкість особливо важлива там, де існує ризик утворення або поширення тріщини. Матеріал із хорошою в'язкістю здатний поглинати значну кількість енергії перед руйнуванням.
Для ножа це означає більший запас безпеки під час механічних навантажень. Саме в'язкість значною мірою визначає, наскільки сталь терпима до ударів, бокових навантажень та інших ситуацій, де крихкий матеріал може отримати скол або злам.
Чому ці характеристики не можна скласти в одну цифру
Уявімо матеріал, який має дуже високу твердість. Це добре для опору деформації ріжучої кромки. Але якщо його мікроструктура забезпечує недостатню в'язкість, тонка кромка може бути більш схильною до сколювання.
І навпаки, матеріал із дуже високою в'язкістю може добре переносити навантаження, але якщо він недостатньо твердий, тонка кромка швидше деформуватиметься та втрачати гостроту.
Отже, питання не в тому, яка властивість «найкраща». Питання в тому, яке співвідношення властивостей потрібне конкретному ножу.
Термічна обробка змінює цей баланс
Саме тут ми повертаємося до центральної теми нашої статті. Термічна обробка не змінює хімічну формулу сталі, але може суттєво змінити її мікроструктуру.
Режим аустенітизації визначає стан аустеніту та розподіл частини легувальних елементів. Гартування формує мартенситну структуру, а відпуск змінює її стан та внутрішні напруження.
У результаті змінюється співвідношення твердості, міцності та в'язкості. Саме тому одна й та сама марка сталі може бути налаштована для різних типів ножів.
Чому одна сталь може бути доречною для різних ножів
Не існує абсолютно універсального ножа, який однаково добре працюватиме у всіх умовах. Тонкий кухонний клинок, мисливський ніж і важкий робочий ніж мають різні вимоги до матеріалу.
Кухонному ножу може бути особливо важлива тонка геометрія та стабільна гостра кромка. Для робочого ножа додаткове значення матиме запас в'язкості. Для іншого інструмента пріоритетом може бути висока зносостійкість.
Тому одна марка сталі може використовуватися в різних ножах, але отримувати різну кінцеву твердість і різну геометрію.
Твердість, міцність і в'язкість у реальній роботі ножа
У реальному різанні ці властивості не працюють окремо. Коли кромка входить у матеріал, на ній виникають локальні напруження. Твердість допомагає протистояти деформації, міцність визначає опір відповідному виду навантаження, а в'язкість допомагає матеріалу протистояти руйнуванню.
Якщо хоча б один компонент цього балансу не відповідає призначенню ножа, загальна ефективність може знизитися.
Саме тому професійний вибір сталі починається не з питання «яка сталь найкраща?», а з питання «для якої роботи потрібен ніж і які властивості для цієї роботи є пріоритетними?»
Чому це важливо саме під час порівняння ножів
Покупець може побачити один ніж із твердістю 60 HRC, а інший — 62 HRC, і вирішити, що другий автоматично кращий. Але така оцінка не враховує призначення, геометрію, мікроструктуру та запас в'язкості.
Навіть різниця у два пункти HRC не дозволяє зробити повний висновок про якість ножа без розуміння того, як саме він буде використовуватися.
Правильніше розглядати характеристики комплексно: твердість відповідає за опір деформації, міцність — за опір конкретному навантаженню, в'язкість — за опір руйнуванню. Разом вони формують частину механічного «характеру» ножової сталі.
🛒 Інформація для покупця: не порівнюйте ножі тільки за HRC. Якщо вам потрібен ніж для інтенсивної роботи, звертайте увагу на баланс твердості та в'язкості, геометрію клинка, марку сталі та якість її термічної обробки.
📝 Короткий висновок: твердість, міцність і в'язкість — різні властивості, які відповідають за різні аспекти поведінки сталі. Хороший ніж потребує не максимального значення однієї характеристики, а правильного поєднання всіх трьох відповідно до його призначення.
📌 Редакційна примітка Knife.net.ua: оцінювати ножову сталь тільки за твердістю — все одно що оцінювати автомобіль лише за потужністю двигуна. Для реальної роботи важлива вся система властивостей, а її основу формують хімічний склад сталі, термічна обробка, мікроструктура та геометрія готового ножа.
15. Зносостійкість ножової сталі — від чого залежить здатність тримати кромку
Здатність ножа довго зберігати гостру ріжучу кромку є однією з найважливіших практичних властивостей ножової сталі. Саме її часто мають на увазі, коли говорять, що певна сталь «добре тримає заточку». Але зносостійкість — це не одна проста властивість і не характеристика, яку можна точно визначити лише за назвою сталі або значенням HRC.
Щоб зрозуміти, чому одна й та сама сталь може по-різному поводитися в роботі, необхідно розділити поняття зносостійкості, твердості, мікроструктури та геометрії ріжучої кромки. Саме їхня взаємодія визначає, наскільки довго ніж залишатиметься ефективним у конкретному матеріалі та за конкретних умов роботи.
Що таке зносостійкість
Зносостійкість — це здатність матеріалу чинити опір поступовій втраті матеріалу або зміні робочої поверхні під дією зовнішнього середовища та навантаження.
Для ножа найчастіше говорять про зношування ріжучої кромки. Під час роботи вона контактує з матеріалом, який ріжеться, і поступово змінює свою геометрію. Кромка може втрачати матеріал через абразивний вплив, деформуватися або отримувати локальні пошкодження.
Тому фраза «ця сталь добре тримає кромку» насправді означає результат цілої сукупності процесів.
Чому твердість має значення, але не є єдиним фактором
Твердіший матеріал за інших рівних умов краще протистоїть пластичній деформації. Для ріжучої кромки це важливо, тому що дуже тонкий металевий край працює під значним локальним навантаженням.
Якщо сталь недостатньо тверда, край може швидше змінювати форму навіть без помітного відколу матеріалу. У такому випадку ніж втрачає ефективність через деформацію кромки.
Але підвищення твердості не гарантує пропорційного збільшення зносостійкості. На поведінку сталі впливають її мікроструктура, тип і кількість карбідів, стан металевої матриці, геометрія кромки та характер матеріалу, який ріже ніж.
💡 Варто запам'ятати: зносостійкість ножа — це результат взаємодії твердості, мікроструктури, карбідів, термічної обробки та геометрії. Висока твердість сама по собі не гарантує максимальної стійкості ріжучої кромки.
Чому карбіди так важливі для зносостійкості
У багатьох легованих ножових сталях значна частина потенційної зносостійкості пов'язана з карбідами. Це дуже тверді структурні частинки, що утворюються завдяки взаємодії вуглецю з легувальними елементами.
Залежно від складу сталі це можуть бути карбіди, багаті на хром, ванадій, молібден, вольфрам або інші елементи. Вони значно твердіші за металеву матрицю та можуть підвищувати опір абразивному зношуванню.
Але для ножа важлива не тільки кількість карбідів. Значення мають також їхній тип, розмір, форма, розподіл і зв'язок із металевою матрицею.
Однакова сталь — різна кількість розчинених карбідів
Саме тут знову проявляється роль термічної обробки. Під час аустенітизації частина карбідів може розчинятися в аустеніті, а інша частина залишається нерозчиненою.
Зміна температури та часу витримки може змінити співвідношення між цими структурними складовими. Отже, два клинки з однакової марки сталі можуть після різної термообробки мати не зовсім однаковий карбідний стан.
Це означає, що сама хімічна формула сталі не розповідає всієї історії. Важливо знати, у якому структурному стані ці елементи перебувають після термічної обробки.
Що відбувається з кромкою під час абразивного різання
Якщо ніж ріже матеріал, який містить тверді абразивні частинки, ріжуча кромка поступово втрачає матеріал. Металева матриця та структурні карбіди протистоять цьому процесу по-різному.
Чим вища опірність матеріалу зношуванню, тим повільніше змінюється геометрія кромки за інших однакових умов. Саме тому сталі з великою кількістю дуже твердих карбідів часто демонструють високу зносостійкість.
Але це не означає, що така сталь буде найкращою для будь-якої роботи. Висока карбідна складова може супроводжуватися іншими особливостями обробки, заточування та поведінки тонкої кромки.
Зносостійкість не дорівнює довговічності ножа
Це важливе розмежування. Ніж може мати високу зносостійкість, але при неправильному використанні отримати скол кромки набагато раніше, ніж вона встигне істотно стертися.
І навпаки, сталь із меншою абразивною зносостійкістю може чудово працювати в умовах, де головним завданням є не максимальна стійкість до стирання, а здатність переносити ударні та бокові навантаження.
Тому «довго тримає кромку» та «довго служить» — не завжди одне й те саме.
Геометрія ріжучої кромки змінює результат
Навіть дуже зносостійка сталь не покаже свого потенціалу, якщо геометрія ножа не відповідає його призначенню.
Товщина за ріжучою кромкою та кут заточування визначають, яке навантаження припадає на тонкий край. Занадто масивна кромка може погіршити різання, а надмірно тонка — підвищити ризик деформації або пошкодження залежно від сталі та умов роботи.
Отже, стійкість кромки — це результат не тільки властивостей сталі, а всієї системи сталь + термообробка + геометрія + заточування + матеріал, що ріжеться.
🛒 Інформація для покупця: якщо для вас важлива тривала робота без повторного заточування, дивіться не тільки на назву сталі. Враховуйте її твердість, потенційну зносостійкість, геометрію ножа та головне — для яких матеріалів і навантажень він створений.
📝 Короткий висновок: здатність ножа довго утримувати ріжучу кромку залежить від твердості, мікроструктури, карбідів, термічної обробки та геометрії. Одна й та сама сталь може показувати різну зносостійкість залежно від того, у якому структурному стані вона опинилася після термообробки.
📌 Редакційна примітка Knife.net.ua: правильніше оцінювати зносостійкість не за принципом «у сталі більше карбідів — отже вона краща», а за відповідністю всієї системи конкретній роботі. Саме тому професійний вибір ножової сталі завжди враховує не тільки склад, а й термообробку та геометрію.
16. Карбіди в ножовій сталі — невидимі частинки, які змінюють поведінку ножа
Карбіди — одна з найважливіших, але водночас найменш очевидних складових ножової сталі. Невооруженим оком ми бачимо суцільний металевий клинок, проте на мікроскопічному рівні він складається з металевої матриці та різних структурних частинок. Саме карбіди можуть суттєво впливати на зносостійкість, твердість, заточування та поведінку ріжучої кромки.
Щоб зрозуміти, чому одна й та сама сталь може мати різні властивості, необхідно побачити різницю між хімічним складом карбідів та їхнім фактичним структурним станом у готовому клинку.
Що таке карбіди
Карбіди — це сполуки вуглецю з одним або кількома металевими елементами. У ножових сталях вони формуються завдяки наявності вуглецю та легувальних елементів, здатних утворювати тверді карбідні фази.
У різних сталях можуть переважати різні типи карбідів. Наприклад, хром, ванадій, молібден і вольфрам мають різну здатність формувати карбідні структури, а отже, впливають на сталь не однаково.
Саме тому дві сталі з близькою твердістю можуть мати абсолютно різну поведінку при абразивному зношуванні та заточуванні.
Карбід — це не просто «тверда частинка»
Для ножа важливо не тільки те, наскільки твердий конкретний карбід, а й те, скільки таких частинок присутнє, якого вони розміру та як розподілені в металевій матриці.
Дрібні та рівномірно розподілені структурні складові поводяться інакше, ніж великі грубі частинки. Вони по-різному впливають на механічні властивості сталі, оброблюваність і стабільність ріжучої кромки.
💡 Варто запам'ятати: важлива не просто наявність карбідів, а їхній тип, кількість, розмір, розподіл і взаємодія з металевою матрицею. Саме структура карбідів є однією з причин, чому сталі з різним складом поводяться по-різному.
Що відбувається з карбідами під час термообробки
Під час аустенітизації частина карбідів може розчинятися. Вуглець і легувальні елементи переходять у аустеніт, а інша частина карбідів залишається нерозчиненою.
Ступінь цього розчинення залежить від температури, часу витримки та конкретного складу сталі. Тому навіть невелика зміна режиму термічної обробки може змінити співвідношення між розчиненою та нерозчиненою частиною карбідної фази.
Після гартування та подальшого відпуску структура стабілізується, але кінцевий результат уже залежить від того, який стан був створений під час аустенітизації.
Чому більше розчинених карбідів не завжди краще
Збільшення кількості вуглецю та легувальних елементів у аустеніті може сприяти отриманню більш твердого мартенситу. З цієї точки зору певне розчинення карбідів необхідне.
Але надмірне розчинення може мати небажані наслідки. Залежно від конкретної сталі воно може впливати на кількість залишкового аустеніту та інші характеристики мікроструктури.
Отже, завдання термічної обробки полягає не в тому, щоб розчинити якомога більше карбідів, а в тому, щоб сформувати правильне співвідношення між металевою матрицею та карбідною фазою.
Карбідна структура і зносостійкість
Тверді карбіди здатні підвищувати опір абразивному зношуванню. Коли ріжуча кромка працює по матеріалу, який містить тверді частинки, саме карбідні фази можуть значно підвищувати стійкість сталі до стирання.
Цим частково пояснюється поведінка високованадієвих та інших високолегованих ножових сталей, створених із підвищеним вмістом твердих карбідних фаз.
Але знову важливо не перетворювати це на просте правило «чим більше карбідів — тим кращий ніж». Карбідна структура впливає на цілий комплекс властивостей, включаючи оброблюваність та поведінку кромки.
Карбідна структура і заточування
Тверді карбіди впливають не тільки на роботу ножа, а й на те, наскільки легко його заточувати. Абразив, який використовується для заточування, повинен ефективно працювати як із металевою матрицею, так і з твердими карбідними фазами.
Саме тому деякі високолеговані сталі можуть вимагати більш відповідного абразиву та більшого часу для якісного заточування. Це не обов'язково недолік сталі — це плата за певний набір її властивостей.
Для власника ножа це означає просту практичну річ: зносостійка сталь може довше зберігати кромку, але потенційно вимагати більше часу та правильного інструменту під час її відновлення.
Великі карбіди та стабільність ріжучої кромки
Розмір і розподіл карбідів також мають значення для поведінки тонкої ріжучої кромки. Великі структурні частинки можуть створювати локальні особливості поведінки матеріалу, особливо якщо їх розподіл є нерівномірним.
У сучасних порошкових технологіях одним із завдань виробництва є отримання більш однорідної та дрібнодисперсної структури. Це дозволяє поєднувати високий вміст легувальних елементів із контрольованішим розподілом карбідної фази.
Але навіть порошкова сталь не стає автоматично «кращою» в усіх аспектах. Її реальні властивості все одно залежать від термообробки та подальшого виготовлення клинка.
Чому одна й та сама сталь може мати різну карбідну структуру
Тут ми знову повертаємося до головного питання статті. Хімічний склад сталі визначає, які карбідні фази потенційно можуть утворюватися. Але термічна обробка визначає їхній фактичний стан у готовому матеріалі.
Різні температури аустенітизації можуть змінювати ступінь розчинення карбідів. Різні режими охолодження та відпуску формують інший стан металевої матриці. У результаті два клинки з однієї марки сталі можуть мати відмінності в мікроструктурі та поведінці під час різання.
Таким чином, карбіди є одним із найкращих прикладів того, чому марка сталі — це лише початкова інформація про майбутній ніж.
Карбіди — частина великої системи
Не можна розглядати карбіди ізольовано. Вони працюють разом із металевою матрицею, мартенситом, залишковим аустенітом, розміром зерна та іншими структурними складовими.
Саме їхня сукупність визначає, як сталь буде різати, зношуватися, заточуватися та переносити навантаження.
Тому професійна оцінка ножової сталі повинна виходити за межі її хімічної формули. Важливо розуміти не тільки «що є в сталі», а й «у якому вигляді це присутнє після термічної обробки».
🛒 Інформація для покупця: велика кількість карбідів може бути перевагою для зносостійкості, але не означає автоматично, що ніж буде найкращим для будь-якої роботи. Враховуйте також в'язкість, твердість, геометрію, призначення ножа та можливості його подальшого заточування.
📝 Короткий висновок: карбіди є важливою складовою мікроструктури ножової сталі та значною мірою впливають на її зносостійкість і поведінку ріжучої кромки. Але вирішальним є не тільки їхній вміст, а тип, розмір, розподіл і взаємодія з металевою матрицею після термічної обробки.
📌 Редакційна примітка Knife.net.ua: коли ми говоримо про якість ножової сталі, правильне питання звучить не «скільки в ній карбідів?», а «яка структура карбідів сформувалася і як вона працює разом із металевою матрицею?». Саме цей підхід дозволяє перейти від рекламних характеристик до реального розуміння поведінки ножа.
17. Мікроструктура ножової сталі — чому її не видно, але саме вона визначає поведінку металу
Коли ми дивимося на готовий ніж, його клинок здається однорідним шматком металу. На поверхні ми бачимо шліфування, полірування, травлення або інше оздоблення, але не бачимо того, що відбувається всередині сталі. На мікроскопічному рівні клинок зовсім не є однорідним: він складається з різних структурних складових, співвідношення яких значною мірою визначає його механічні та ріжучі властивості.
Саме цю внутрішню організацію називають мікроструктурою. Для розуміння того, чому одна й та сама сталь може мати різні властивості, поняття мікроструктури є одним із центральних. Хімічний склад говорить нам, які елементи присутні в сталі, а мікроструктура показує, як ці елементи організовані після виробництва та термічної обробки.
Сталь — це не просто хімічна формула
Марка сталі фактично задає певний хімічний склад або його допустимий діапазон. Але два шматки металу з однаковим складом можуть перебувати у різному структурному стані.
Це можна порівняти з інгредієнтами страви: однаковий набір продуктів ще не гарантує однакового результату, якщо відрізняються температура, час і спосіб приготування. У сталі роль такого «приготування» значною мірою виконує технологічна історія матеріалу та його термічна обробка.
Під час виготовлення та подальшої термообробки змінюються фази, розмір зерна, стан карбідів, кількість залишкового аустеніту, стан мартенситу та внутрішні напруження. Усе це разом формує мікроструктуру.
Які структурні складові важливі для ножової сталі
У загартованій ножовій сталі особливе значення мають мартенситна матриця, залишковий аустеніт і карбідні фази. Їхнє співвідношення та стан залежать від хімічного складу сталі й режиму термічної обробки.
Мартенсит забезпечує значну частину високої твердості загартованої сталі. Карбіди можуть підвищувати зносостійкість та впливати на оброблюваність. Залишковий аустеніт може бути присутнім після гартування у різній кількості та впливати на стабільність і механічну поведінку матеріалу.
Важливо розуміти: жодна з цих складових не повинна розглядатися ізольовано. Саме їхнє поєднання формує властивості конкретного клинка.
💡 Варто запам'ятати: мікроструктура — це фактичний внутрішній стан сталі після технологічних операцій. Однакова марка сталі може мати різну мікроструктуру, а отже — різну твердість, в'язкість, зносостійкість і поведінку ріжучої кромки.
Як термічна обробка перебудовує мікроструктуру
Термічна обробка не змінює назву сталі, але змінює її внутрішній стан. Під час аустенітизації вихідна структура переходить у новий стан, частина карбідів може розчинятися, а вуглець і легувальні елементи перерозподіляються.
Після гартування аустеніт значною мірою перетворюється на мартенсит. Частина аустеніту може залишитися непрореагованою. Під час відпуску загартована структура змінюється далі, а внутрішні напруження зменшуються.
Отже, кінцева мікроструктура — це фактично результат усієї послідовності термічної обробки, а не однієї окремої операції.
Чому мікроструктура впливає на твердість
Твердість сталі залежить від її структурного стану. Для загартованої ножової сталі особливо важливим є стан мартенситної матриці, кількість вуглецю та легувальних елементів у ній, а також наявність інших структурних складових.
Саме тому одна марка сталі після правильно підібраного режиму може досягати високої твердості, а після іншого режиму — показувати нижче значення.
Але ще важливіше те, що навіть однакова твердість не доводить повної ідентичності мікроструктури. Це одна з причин, чому HRC не може бути єдиним показником якості ножової сталі.
Мікроструктура впливає не тільки на твердість
Той самий структурний стан визначає значно більше. Він впливає на в'язкість, міцність, зносостійкість, стабільність ріжучої кромки та поведінку сталі під навантаженням.
Наприклад, грубі або несприятливо розподілені структурні складові можуть створювати локальні концентрації напружень. Стан карбідної фази може впливати на опір абразивному зношуванню. Стан мартенситної матриці впливає на твердість і механічну поведінку.
Саме тому два клинки можуть мати однаковий хімічний склад і близький HRC, але демонструвати різну поведінку при реальному різанні.
Мікроструктура та стабільність ріжучої кромки
Ріжуча кромка працює в умовах дуже високої концентрації навантаження. Тому навіть невеликі структурні відмінності можуть мати практичне значення.
Якщо кромка працює в умовах абразивного зношування, важливими стають твердість матриці та карбідна структура. Якщо ж виникають бокові або ударні навантаження, зростає значення в'язкості та здатності сталі протистояти поширенню пошкоджень.
Таким чином, одна й та сама мікроструктура не може бути однаково оптимальною для абсолютно всіх умов. Вона повинна відповідати призначенню ножа.
Чи можна побачити якість мікроструктури неозброєним оком
Без спеціального металографічного дослідження — ні. Зовнішній вигляд клинка не дозволяє надійно визначити всі особливості його внутрішньої структури.
Досвідчений майстер може контролювати технологічний процес за допомогою обладнання, температурних графіків, контрольних зразків та вимірювання твердості. Але повна оцінка мікроструктури є вже завданням спеціалізованого дослідження.
Саме тому покупцеві важко оцінити якість термообробки лише за фотографією готового ножа.
🛒 Інформація для покупця: якщо виробник вказує марку сталі та твердість, це корисна інформація, але вона не розкриває всієї мікроструктури клинка. Додатковою ознакою довіри є прозорість майстра щодо сталі, термічної обробки, призначення ножа та реальних характеристик виробу.
📝 Короткий висновок: мікроструктура є внутрішньою «архітектурою» ножової сталі. Саме вона пояснює, чому однакова хімічна марка після різної технологічної обробки може мати різну твердість, в'язкість, зносостійкість і поведінку ріжучої кромки.
📌 Редакційна примітка Knife.net.ua: коли ми оцінюємо ножову сталь, потрібно дивитися глибше за напис на клинку. Марка сталі визначає матеріал, але саме мікроструктура показує, у якому стані цей матеріал реально працює.
18. Зерно сталі — як його розмір впливає на міцність і в'язкість ножа
Поняття «зерно сталі» часто згадується в розмовах про термічну обробку, але для неспеціаліста воно може звучати абстрактно. Насправді розмір зерна є важливою характеристикою мікроструктури, яка може впливати на механічну поведінку сталі та пояснювати, чому неправильний режим нагрівання здатний погіршити властивості навіть високоякісного матеріалу.
Щоб зрозуміти це, потрібно спочатку уявити, що метал на мікроскопічному рівні не є абсолютно безперервною структурою. Він складається з великої кількості кристалічних зерен, межі між якими утворюють складну внутрішню архітектуру матеріалу.
Що таке зерно сталі
Зерно — це окрема кристалічна область у металевому матеріалі, всередині якої атоми мають певну впорядковану кристалічну орієнтацію. У різних зернах ця орієнтація відрізняється, а межі між ними утворюють зернисту структуру металу.
У сталі розмір зерна не є постійним. Він може змінюватися залежно від температури, часу витримки та попередньої термічної історії матеріалу.
Саме тому контроль нагрівання є настільки важливим для ножової сталі.
Що відбувається із зерном під час нагрівання
Під час аустенітизації формується аустенітна структура, і за певних умов її зерна можуть збільшуватися. Чим довше сталь перебуває при високій температурі та чим сильніше перевищено необхідний температурний режим, тим вищий ризик небажаного росту зерна для конкретної сталі.
Це одна з причин, чому термічна обробка не повинна будуватися за принципом «нагріємо сильніше, щоб напевно все прогрілося».
💡 Варто запам'ятати: надмірне нагрівання та витримка можуть сприяти росту зерна аустеніту. Для ножової сталі важливо не просто досягти високої температури, а зробити це контрольовано й відповідно до конкретної марки.
Чому дрібне зерно зазвичай є перевагою
Дрібнозерниста структура загалом сприяє кращому поєднанню міцності та в'язкості сталі. Велика кількість меж зерен може ускладнювати поширення тріщини через матеріал.
Саме тому контроль розміру зерна є важливою частиною металургії та термічної обробки. Для ножа це особливо актуально, оскільки клинок повинен поєднувати високу твердість із достатньою здатністю переносити навантаження.
Однак важливо уникати надмірного спрощення: розмір зерна — лише один із параметрів мікроструктури. Сам по собі він не може пояснити всю поведінку сталі.
Що може статися з перегрітою сталлю
Якщо аустенітизація проведена при надмірній температурі або з надто тривалою витримкою, зерно аустеніту може збільшуватися. Після подальшого гартування це може призвести до небажаної грубішої структури.
Груба структура здатна негативно впливати на в'язкість і опір поширенню тріщин. Для ножа це особливо небажано, якщо його геометрія передбачає тонку ріжучу кромку або якщо він повинен переносити значні механічні навантаження.
Таким чином, навіть якщо після перегріву сталь покаже високу твердість, це ще не означає, що термічна обробка була якісною.
Чому висока твердість не компенсує грубе зерно
Це ще один важливий приклад обмежень показника HRC. Можна отримати досить високу твердість, але при цьому мати небажаний структурний стан.
Якщо покупець оцінює ніж тільки за цифрою твердості, він не побачить цієї різниці. Саме тому професійна термічна обробка спрямована не на один показник, а на формування всієї необхідної мікроструктури.
Зерно та ріжуча кромка
Для тонкої ріжучої кромки стан металу особливо важливий. Кромка має дуже малий переріз, тому локальні структурні особливості можуть сильніше проявлятися під навантаженням.
Добре сформована дрібнозерниста структура допомагає отримати більш стабільний матеріал для тонкого різального краю. Натомість небажана груба структура може знижувати запас в'язкості та підвищувати чутливість до пошкодження залежно від конкретної сталі та умов використання.
Як зерно пов'язане з карбідами
Зерно та карбідна структура — не одне й те саме, але вони взаємопов'язані через технологію виробництва та термообробки.
Карбіди можуть впливати на рух меж зерен і, залежно від їхнього типу, розміру та розподілу, сприяти стабілізації структури при нагріванні. Саме тому різні ножові сталі реагують на високі температури по-різному.
У сучасних порошкових сталях контроль структури під час виробництва дозволяє отримувати дуже однорідний розподіл легувальних елементів і карбідних фаз. Але й такі сталі потребують правильної термічної обробки.
Чому одна й та сама сталь може мати різне зерно
Якщо два клинки виготовлені з однакової марки сталі, але один із них був аустенітований за оптимальним режимом, а другий піддавався надмірному нагріванню або тривалій витримці, їхня структура після гартування може відрізнятися.
Ця різниця не обов'язково буде очевидною за зовнішнім виглядом. Навіть вимірювання твердості не завжди дозволяє побачити повну картину.
Саме тому контроль температури та часу в термічній обробці має принципове значення: майстер фактично керує формуванням майбутньої мікроструктури клинка.
Чому зерно не можна розглядати окремо від усієї структури
Правильна оцінка сталі потребує комплексного підходу. Розмір зерна необхідно розглядати разом зі станом мартенситної матриці, залишковим аустенітом, карбідами, внутрішніми напруженнями та кінцевою твердістю.
Саме тому фраза «дрібне зерно — це добре» правильна лише як загальний принцип, але недостатня для повної оцінки конкретної сталі.
У ножі всі ці параметри повинні працювати разом. Саме їхня сукупність визначає, чи буде клинок добре тримати кромку, переносити навантаження, заточуватися та залишатися стабільним у роботі.
🛒 Інформація для покупця: визначити розмір зерна готового ножа без спеціального дослідження практично неможливо. Тому покупцеві варто орієнтуватися на репутацію майстра, технологічну дисципліну виробника та комплекс характеристик ножа, а не на одну рекламну цифру.
📝 Короткий висновок: розмір зерна є важливою складовою мікроструктури сталі та може суттєво впливати на її міцність і в'язкість. Контроль температури аустенітизації та часу витримки допомагає уникати небажаного росту зерна й формувати стабільну структуру клинка.
📌 Редакційна примітка Knife.net.ua: якісна термічна обробка — це мистецтво керування мікроструктурою на рівні, якого не видно неозброєним оком. Саме тому два зовні однакові клинки з однієї сталі можуть мати різний внутрішній «характер» і по-різному поводитися в реальній роботі.
19. Як термічна обробка впливає на ріжучу кромку ножа
Ріжуча кромка — це найтонша та одна з найбільш навантажених частин ножа. Саме на ній концентрується значна частина сил під час різання, тому властивості сталі тут проявляються особливо виразно. Навіть незначні відмінності у твердості, в'язкості, мікроструктурі або стані карбідів можуть змінити поведінку тонкого краю.
Тому термічну обробку потрібно розглядати не тільки як спосіб отримання певного значення HRC. Її кінцеве завдання — сформувати такий стан сталі, який дозволить ріжучій кромці зберігати свою геометрію, протистояти зношуванню та переносити передбачені навантаження без небажаного руйнування.
Чому ріжуча кромка так чутлива до властивостей сталі
Уявімо поперечний переріз клинка. Ближче до обуха метал має значну товщину, а в напрямку до ріжучого краю він поступово стає тоншим. У самому вістрі ріжучої кромки кількість матеріалу, яка сприймає навантаження, дуже мала.
Це дає ножу головну перевагу — здатність ефективно розділяти матеріал. Але одночасно створює високі вимоги до сталі. Чим тонша кромка, тим важливішим стає правильне співвідношення твердості та в'язкості.
Якщо сталь занадто м'яка для конкретної геометрії, край може пластично деформуватися. Якщо ж структура має недостатню в'язкість, тонка тверда кромка може бути більш схильною до мікросколів.
Що відбувається з кромкою при недостатній твердості
Коли ріжуча кромка працює по матеріалу, на її поверхні виникають локальні напруження. Недостатньо тверда сталь гірше чинить опір пластичній деформації, тому тонкий край може поступово змінювати свою форму.
У такій ситуації ніж може втратити початкову гостроту без помітного відламування частини металу. Користувач відчуває це як швидке «затуплення», хоча фактично значна частина проблеми може полягати саме у деформації кромки.
💡 Варто запам'ятати: ріжуча кромка втрачає працездатність не тільки через стирання. Вона може деформуватися або пошкоджуватися, і для кожного механізму потрібен відповідний баланс властивостей сталі.
Що відбувається при надмірно крихкому структурному стані
Протилежна проблема виникає тоді, коли тверда структура має недостатній запас в'язкості для конкретної геометрії та навантаження.
Тонка кромка створює концентрацію напружень. Якщо під час роботи виникає бокове навантаження або контакт із твердим включенням, локальна напруга може стати достатньою для зародження та поширення тріщини. Результатом може бути мікроскол або більший скол ріжучого краю.
У цьому випадку твердість сама по собі не рятує ситуацію. Навпаки, надмірне прагнення отримати максимально тверду кромку без урахування в'язкості може погіршити її практичну надійність.
Роль мартенситної матриці
Після гартування основою загартованої структури ножової сталі стає мартенсит. Його стан значною мірою визначає твердість металу та його механічну поведінку.
Але мартенсит після гартування не є остаточним станом для більшості ножових сталей. Подальший відпуск змінює його структуру, зменшує внутрішні напруження та дозволяє отримати більш придатне для роботи співвідношення властивостей.
Тому правильніше говорити не просто «сталь загартована», а «сталь пройшла повний цикл термічної обробки, який сформував потрібний кінцевий структурний стан».
Карбідна структура та ріжуча кромка
У високолегованих сталях до роботи кромки додається ще один важливий фактор — карбіди. Вони можуть підвищувати опір абразивному зношуванню та допомагати сталі довше зберігати робочу геометрію при відповідних умовах різання.
Але карбіди повинні бути правильно інтегровані в металеву матрицю. Їхній тип, розмір і розподіл мають значення для поведінки сталі. Саме тому технологія виробництва та термічна обробка повинні розглядатися разом.
Для ріжучої кромки особливо важливий баланс: тверді карбідні фази повинні забезпечувати потрібну зносостійкість, а металева матриця — надійно утримувати їх і забезпечувати необхідні механічні властивості.
Чому однакова сталь може давати різну стійкість кромки
Припустімо, два майстри використовують одну й ту саму марку сталі. Вони можуть застосувати різні режими аустенітизації, гартування та відпуску. Внаслідок цього зміниться мікроструктура сталі.
Далі вони можуть зробити різну геометрію клинка. Один залишить більш масивну кромку, інший зробить її тоншою. Після заточування кути також можуть відрізнятися.
У результаті користувач отримає два ножі, які мають однакову назву сталі, але можуть зовсім по-різному втрачати гостроту: один переважно через поступове зношування, інший — через деформацію або локальні пошкодження.
Термообробка не замінює правильну геометрію
Навіть ідеально термооброблена сталь не може компенсувати невдалу геометрію. Якщо кромка надто товста, ніж може погано різати незалежно від якості сталі. Якщо вона надмірно тонка для конкретного матеріалу та властивостей сталі, ризик пошкодження зростає.
Тому термообробка та геометрія повинні розглядатися як взаємопов'язані елементи конструкції ножа.
Термічна обробка як «налаштування» сталі під майбутній ніж
Саме тут проявляється одна з найважливіших професійних особливостей ножового виробництва. Майстер не просто бере сталь і перетворює її на твердий клинок. Він повинен сформувати такий структурний стан, який відповідає майбутній конструкції та її призначенню.
Для тонкого різального ножа пріоритетом може бути стабільна гостра кромка. Для ножа, який передбачає більш значні навантаження, необхідний більший запас в'язкості. Для абразивного різання особливого значення набуває зносостійкість.
Отже, термічна обробка фактично є одним із способів «налаштувати» потенціал конкретної сталі під конкретний ніж.
🛒 Інформація для покупця: якщо ніж має дуже тонку ріжучу кромку, важливо, щоб твердість і мікроструктура сталі відповідали цій геометрії. Не існує універсального правила, за яким найтонша кромка або найвища твердість автоматично дають найкращий ніж.
📝 Короткий висновок: термічна обробка визначає, як сталь буде поводитися саме в найтоншій та найбільш навантаженій частині ножа — на ріжучій кромці. Правильний результат виникає тоді, коли мікроструктура, твердість і в'язкість відповідають геометрії та призначенню ножа.
📌 Редакційна примітка Knife.net.ua: ріжуча кромка — найкращий практичний «екзамен» для термічної обробки. Саме тут найвиразніше проявляється, чи вдалося перетворити потенціал сталі на стабільну, надійну та ефективну робочу властивість.
20. Чому одна й та сама сталь може мати різні властивості
Ми підійшли до центрального питання цієї статті. Якщо два ножі виготовлені з однакової марки сталі, чому один може довше тримати кромку, другий краще переносити навантаження, а третій легше заточуватися? Відповідь полягає в тому, що марка сталі визначає хімічний склад і потенціал матеріалу, але не визначає повністю стан готового клинка.
Готовий ніж є результатом довгого ланцюга технологічних рішень. Починаючи від вихідного стану металу та його виробничої історії, через аустенітизацію, гартування, відпуск і, за потреби, кріогенну обробку — і закінчуючи геометрією, заточуванням та умовами використання.
Перша причина — різний вихідний стан матеріалу
Одна й та сама марка сталі може надходити до виробника у різному стані після металургійної обробки. Виробничий процес, термомеханічна обробка та початкова мікроструктура впливають на те, як матеріал поводитиметься під час подальшого нагрівання.
Це не означає, що одна партія автоматично «хороша», а інша «погана». Йдеться про те, що технологічна історія сталі є частиною її реального стану, хоча назва марки при цьому залишається однаковою.
Друга причина — різна термічна обробка
Навіть за однакового вихідного матеріалу майстер може використовувати різні режими. Температура аустенітизації, час витримки, швидкість охолодження та режим відпуску визначають кінцеву мікроструктуру.
Зміна цих параметрів може впливати на твердість, залишковий аустеніт, стан карбідів, розмір зерна та внутрішні напруження.
💡 Варто запам'ятати: формула сталі — це початок історії, а не її кінець. Реальні властивості готового клинка формуються послідовністю виробництво сталі → вихідна структура → термічна обробка → мікроструктура → геометрія → заточування → умови роботи.
Третя причина — різний рівень твердості
Одна марка сталі може бути термооброблена до різної кінцевої твердості. Це не обов'язково означає, що один режим правильний, а інший неправильний.
Твердість повинна відповідати конкретному призначенню. У деяких випадках вищий рівень твердості дозволяє краще підтримувати тонку кромку. В інших умовах може бути доцільним дещо інший баланс із більшим запасом в'язкості.
Тому правильне питання звучить не «який ніж має більший HRC?», а «чи відповідає його твердість призначенню та геометрії?»
Четверта причина — різна мікроструктура
Саме мікроструктура є тим рівнем, на якому хімічний склад перетворюється на фактичні властивості.
У двох клинках можуть відрізнятися кількість і стан мартенситу, залишкового аустеніту, карбідів та зерна. Навіть якщо зовні вони виглядають абсолютно однаково, внутрішня організація металу може бути різною.
А оскільки мікроструктура впливає на твердість, в'язкість, зносостійкість та стабільність кромки, різниця буде проявлятися вже під час роботи ножа.
П'ята причина — різна геометрія клинка
Сталь ніколи не працює сама по собі. Вона є частиною конструкції ножа.
Одна й та сама марка сталі при однаковій твердості може поводитися зовсім по-різному у двох клинках, якщо вони мають різну товщину за ріжучою кромкою, різні кути заточування, різну товщину обуха та різну форму спусків.
Тонка геометрія зменшує опір матеріалу різанню, але водночас висуває вищі вимоги до стабільності кромки. Масивніша геометрія підвищує механічний запас, але може погіршити здатність ножа легко різати.
Шоста причина — різні умови використання
Навіть абсолютно однакові ножі можуть демонструвати різну довговічність у руках різних користувачів. Один використовує ніж для акуратного різання, інший — для важкої роботи, третій регулярно контактує з абразивними матеріалами.
У першому випадку переважати може абразивний знос. В іншому — деформація або сколювання. Тому твердження «ця сталь тримає кромку стільки-то годин» без зазначення умов роботи не має універсального практичного значення.
Чому однакова твердість не усуває всі відмінності
Ми вже бачили, що HRC не є повним описом мікроструктури. Два клинки можуть мати близьку твердість, але різний стан карбідів, різну кількість залишкового аустеніту та різний рівень внутрішніх напружень.
До цього додається геометрія та заточування. Тому однакова цифра HRC не перетворює два ножі на однакові інструменти.
Чому не можна назвати одну термічну обробку «найкращою» для сталі взагалі
Оптимальний режим визначається не тільки маркою сталі, а й завданням, яке повинен виконувати ніж. Для одного клинка важливіша тонка стабільна кромка, для іншого — більша в'язкість, для третього — зносостійкість.
Тому твердження «ця сталь повинна завжди мати саме таку твердість» без уточнення призначення є занадто категоричним.
Правильніше говорити про оптимальний діапазон властивостей для конкретного застосування.
Формула реальної роботи ножа
Усю логіку цієї статті можна звести до одного ланцюга:
ХІМІЧНИЙ СКЛАД → ТЕРМІЧНА ОБРОБКА → МІКРОСТРУКТУРА → ТВЕРДІСТЬ І В'ЯЗКІСТЬ → ГЕОМЕТРІЯ → ЗАТОЧУВАННЯ → УМОВИ РОБОТИ.
Жоден елемент цього ланцюга не існує повністю окремо від інших. Хороша сталь із невдалою термообробкою може не реалізувати свій потенціал. Чудова термообробка не компенсує невдалу геометрію. Ідеальний клинок може працювати погано, якщо його використовують не за призначенням.
Саме тому одна марка сталі — це не один результат
Коли ми бачимо на клинку напис із назвою сталі, ми бачимо лише один рівень інформації. Цей напис говорить нам, який матеріал був використаний, але не розповідає повністю, що з ним зробив виробник.
Два ножі з однієї сталі можуть бути однаково якісними, але оптимізованими під різні завдання. А можуть відрізнятися через якість технологічного процесу.
Саме тому досвідчений покупець оцінює не тільки назву сталі, а всю систему характеристик ножа.
🛒 Інформація для покупця: якщо ви порівнюєте ножі з однакової сталі, оцінюйте їх комплексно: твердість, призначення, геометрію, товщину ріжучої кромки, репутацію майстра та інформацію про термічну обробку. Однакова марка сталі не означає однаковий ніж.
📝 Короткий висновок: одна й та сама сталь може мати різні властивості через відмінності вихідного стану, термічної обробки, мікроструктури, твердості, геометрії та умов експлуатації. Саме тому оцінювати ножову сталь потрібно не як абстрактну марку, а як матеріал, реалізований у конкретному клинку.
📌 Редакційна примітка Knife.net.ua: центральний принцип цієї статті можна сформулювати так: сталь визначає потенціал ножа, а технологія дозволяє цей потенціал реалізувати. Тому справжню якість необхідно шукати не тільки в назві сталі, а в узгодженій роботі сталі, термообробки, мікроструктури, геометрії та призначення.
21. Чому термічна обробка іноді важливіша за марку сталі
Марка сталі є надзвичайно важливою характеристикою ножа. Вона повідомляє нам про хімічний склад матеріалу, його потенційні можливості та дозволяє приблизно прогнозувати майбутню поведінку клинка. Але між потенціалом сталі та реальними властивостями готового ножа існує ще один надзвичайно важливий етап — термічна обробка.
Саме вона перетворює метал із певним хімічним складом на конкретний структурний матеріал. Тому в практичному сенсі правильно термооброблена сталь середнього класу іноді може дати кращий і більш передбачуваний результат, ніж значно дорожча сталь, потенціал якої був реалізований невдало.
Марка сталі задає потенціал, але не готовий результат
Кожна ножова сталь створюється з певним набором властивостей. Вміст вуглецю, хрому, ванадію, молібдену, вольфраму та інших елементів визначає, які структурні фази та карбіди можуть формуватися в матеріалі.
Але сам факт наявності цих елементів ще не означає, що готовий клинок автоматично отримає всі властивості, які асоціюються з конкретною маркою.
Можна сказати простіше: хімічний склад створює можливість, а термічна обробка визначає, наскільки ця можливість буде реалізована.
Чому дорога сталь не гарантує дорогий результат
Сучасні високотехнологічні ножові сталі можуть мати дуже складний склад і високий потенціал зносостійкості, твердості або інших характеристик. Але чим складніший матеріал, тим важливішим стає дотримання відповідного технологічного режиму.
Якщо температура аустенітизації, час витримки, охолодження або відпуск підібрані неправильно, частина потенціалу сталі може бути втрачена. У результаті користувач отримує клинок із дорогої сталі, але не обов'язково з тими властивостями, за які ця сталь цінується.
💡 Варто запам'ятати: висока ціна або престижна назва сталі не гарантують високої якості готового ножа. Потенціал матеріалу необхідно правильно реалізувати через термічну обробку, геометрію та технологію виготовлення.
Що саме може змінити термічна обробка
Правильно підібраний режим може визначати кількість і стан мартенситу, кількість залишкового аустеніту, ступінь розчинення карбідів, розмір зерна та рівень внутрішніх напружень.
Усі ці фактори впливають на кінцеву твердість і механічну поведінку сталі. А вже вони разом визначають, як поводитиметься ріжуча кромка під час реальної роботи.
Саме тому два клинки з однієї марки сталі можуть мати різну стійкість кромки, різну в'язкість, різну поведінку під навантаженням і навіть різні вимоги до заточування.
Коли термообробка фактично визначає «характер» сталі
У ножовій сталі існує певний діапазон можливих структурних станів. Майстер або виробник, підбираючи режим, фактично визначає, який із них буде отриманий у конкретному клинку.
Якщо пріоритетом є максимальна стабільність тонкої ріжучої кромки, потрібен один баланс властивостей. Якщо ніж призначений для важчої роботи, важливішим може стати більший запас в'язкості.
Таким чином, термічна обробка не просто «гартує сталь». Вона дозволяє адаптувати властивості матеріалу до майбутнього призначення ножа.
Чому одна марка сталі може мати різний робочий діапазон
Навіть у межах однієї марки сталі немає обов'язково однієї єдиної точки, в якій вона демонструє всі властивості одночасно на максимальному рівні.
Збільшення твердості може покращити опір деформації ріжучої кромки, але певною мірою зменшити запас в'язкості. Зниження твердості може дати більший запас для деяких видів навантаження, але одночасно вплинути на здатність тонкої кромки зберігати форму.
Отже, майстер працює не з однією «магічною» цифрою, а з балансом властивостей.
Термообробка може бути правильною навіть при різній твердості
Це важливо для правильного розуміння якості. Якщо два майстри отримали з однієї сталі різну твердість, це ще не означає, що один із них зробив неправильно.
Наприклад, один ніж може бути спроєктований як тонкий різальний інструмент, а другий — як більш універсальний робочий ніж. Для них можуть бути потрібні різні структурні та механічні характеристики.
Тому оцінювати якість термообробки тільки за принципом «більше HRC — краще» неправильно.
Коли термообробка справді важливіша за вибір марки
Тут необхідно зробити важливе уточнення. Не можна сказати, що термічна обробка завжди важливіша за марку сталі. Хімічний склад фундаментально визначає можливості матеріалу, і термообробка не здатна перетворити одну сталь на зовсім іншу.
Але якщо порівнювати дві однакові марки сталі або близькі за потенціалом матеріали, різниця в якості термообробки може мати величезне практичне значення.
Саме тому для покупця репутація майстра та його здатність стабільно працювати з конкретною сталлю можуть бути не менш важливими, ніж сама назва матеріалу.
Термообробка як міст між металургією та ножем
Між таблицею хімічного складу сталі та реальним ножем існує цілий технологічний ланцюг. Термічна обробка є одним із центральних елементів цього ланцюга.
Вона переводить потенційні властивості матеріалу в конкретну мікроструктуру, а мікроструктура — у реальну поведінку клинка.
Саме тому правильніше оцінювати ніж за формулою:
МАРКА СТАЛІ + ТЕРМІЧНА ОБРОБКА + МІКРОСТРУКТУРА + ГЕОМЕТРІЯ + ПРИЗНАЧЕННЯ = РЕАЛЬНІ ВЛАСТИВОСТІ НОЖА.
🛒 Інформація для покупця: під час вибору ножа не варто переплачувати тільки за назву сталі. Краще оцінити весь виріб: хто його виготовив, як підібрані термічна обробка та геометрія, яка твердість заявлена та для якої роботи призначений ніж.
📝 Короткий висновок: марка сталі визначає потенціал матеріалу, але термічна обробка значною мірою визначає, як цей потенціал буде реалізований у конкретному клинку. Саме тому якісна термообробка може мати величезне практичне значення навіть у порівнянні з вибором самої марки сталі.
📌 Редакційна примітка Knife.net.ua: ми не протиставляємо сталь і термообробку. Правильніше говорити про їхню взаємодію: сталь дає можливості, а термічна обробка формує конкретний структурний стан, у якому ці можливості реалізуються.
22. Оптимальна твердість ножової сталі — чи існує універсальне значення
Питання «яка твердість є найкращою для ножа?» здається простим лише на перший погляд. Покупцеві хочеться отримати одну цифру, за якою можна було б одразу визначити якість сталі. Але універсального значення HRC, яке було б оптимальним для всіх ножів, не існує.
Причина проста: ніж не має універсального призначення. Кухонний ніж, мисливський ніж, туристичний ніж, тонкий різальний інструмент і ніж для важкої роботи працюють у різних умовах. Тому для них потрібен різний баланс твердості, в'язкості, зносостійкості та геометрії.
Чому взагалі потрібна певна твердість
Ріжуча кромка повинна чинити опір деформації. Якщо матеріал надто м'який для конкретної геометрії та навантаження, тонкий край може загинатися або швидко втрачати початкову форму.
Саме тому ножова сталь після термічної обробки повинна мати достатню твердість. Але «достатню» — не означає «максимальну».
Оптимальний рівень залежить від конкретної марки сталі та того, як саме буде використовуватися ніж.
Чому твердість не можна підвищувати безмежно
Загальна тенденція для багатьох сталей полягає в тому, що підвищення твердості супроводжується зміною механічного балансу матеріалу. За певних умов це може означати зменшення запасу пластичності та в'язкості.
Для тонкої ріжучої кромки це має принципове значення. Висока твердість може допомагати кромці краще чинити опір деформації, але якщо в'язкість недостатня для конкретного навантаження, край може стати більш чутливим до сколювання.
💡 Варто запам'ятати: універсальної «ідеальної» твердості для всіх ножів не існує. Оптимальна твердість — це компроміс між здатністю кромки чинити опір деформації та здатністю сталі переносити навантаження без руйнування.
Чому одна сталь може мати різну оптимальну твердість
Одна й та сама марка сталі може використовуватися для ножів із різним призначенням. Якщо змінюється геометрія та характер навантаження, може змінюватися і бажаний баланс властивостей.
Тонкий ніж для акуратного різання може вимагати більшої уваги до стабільності тонкої кромки. Ніж для важчих умов може потребувати більшого запасу в'язкості.
Тому не слід сприймати одну цифру HRC як абсолютну характеристику всієї марки сталі.
Чи означає це, що низька твердість завжди погана
Так само як висока твердість не завжди є перевагою, нижча твердість не завжди означає погану сталь.
Якщо ніж має товстішу геометрію та використовується в умовах, де важлива стійкість до механічних навантажень, певне зміщення балансу в бік в'язкості може бути цілком виправданим.
Але занадто низька твердість для конкретної геометрії також може призвести до швидкої деформації ріжучої кромки. Отже, знову працює принцип відповідності.
Твердість і товщина ріжучої кромки
Чим тонша кромка, тим важливішою стає її здатність зберігати форму. Тонкий край концентрує навантаження на дуже малій площі, тому недостатня твердість може швидше проявитися у вигляді деформації.
Але дуже тонка кромка одночасно стає більш чутливою до сколювання, якщо структурний стан сталі не забезпечує достатнього запасу в'язкості.
Тому неможливо сказати, що «для тонкої кромки потрібна просто найтвердіша сталь». Потрібна правильно термооброблена сталь із відповідним балансом властивостей.
Твердість і призначення ножа
Для різних типів ножів пріоритети можуть суттєво відрізнятися.
Для ножа, який переважно виконує чисте різання, висока стабільність кромки може бути особливо важливою. Для ножа, який може зустрітися з ударними або боковими навантаженнями, більший запас в'язкості може мати вищий пріоритет.
Для ножа, який працює з абразивними матеріалами, значення зносостійкості може бути особливо великим.
Таким чином, одна й та сама марка сталі може бути налаштована по-різному залежно від майбутньої роботи.
Чому «найкращий HRC» — неправильне питання
Питання про найкращий HRC має сенс тільки тоді, коли ми одночасно знаємо марку сталі, геометрію, призначення та умови експлуатації.
Без цього цифра втрачає частину свого практичного значення. 60 HRC для однієї сталі може бути дуже хорошим робочим режимом, а для іншої — зовсім іншим структурним компромісом.
Навіть для однієї сталі значення, оптимальне для одного типу ножа, не обов'язково буде найкращим для іншого.
Чи можна знайти оптимальний діапазон
Так, для конкретної марки сталі та конкретного призначення можна говорити про певний робочий діапазон твердості. Але цей діапазон не слід перетворювати на універсальну істину.
Оптимальний режим формується на основі рекомендацій виробника сталі, досвіду термічної обробки, геометрії клинка та вимог до його експлуатації.
Саме тому професійний майстер не повинен починати з питання «як отримати максимально високий HRC?». Він повинен починати з питання «який баланс властивостей потрібен цьому ножу?»
Твердість як частина конструкції ножа
Твердість не існує окремо від геометрії. Один і той самий показник HRC може поводитися по-різному в тонкому та масивному клинку.
Точно так само однакова сталь із однаковою твердістю може показувати різний результат при різних кутах заточування та товщині ріжучої кромки.
Тому оптимальну твердість правильніше розглядати як частину загальної конструкції ножа, а не як самостійну оцінку його якості.
🛒 Інформація для покупця: не шукайте ніж із максимально можливим HRC. Шукайте ніж, у якому твердість відповідає сталі, геометрії, термічній обробці та реальному призначенню. Для хорошого ножа важливіше правильне співвідношення властивостей, ніж рекордна цифра.
📝 Короткий висновок: універсального значення твердості для всіх ножів не існує. Оптимальна твердість залежить від конкретної сталі, термічної обробки, геометрії та умов роботи, а її головне завдання — забезпечити необхідний баланс між стабільністю ріжучої кромки та в'язкістю.
📌 Редакційна примітка Knife.net.ua: хороший ніж не повинен бути «максимально твердим». Він повинен бути правильно термообробленим — тобто мати такий структурний стан і твердість, які відповідають його конструкції та призначенню.
23. Перегартована сталь — що відбувається, коли твердість стає надмірною
Перегартована сталь — один із термінів, який часто використовують майстри та покупці, коли ніж після термічної обробки отримує надмірно високу твердість, недостатню для конкретного призначення в'язкість або інший небажаний баланс властивостей. Але важливо розуміти: у професійній металургії висока твердість сама по собі ще не означає, що сталь «перегартована».
Сучасні ножові сталі можуть штатно працювати при дуже високій твердості. Для одних сталей 60–61 HRC буде нормальним робочим діапазоном, для інших — 62–64 HRC або навіть вище. Тому оцінювати термічну обробку потрібно не за принципом «чим твердіше, тим гірше», а за відповідністю отриманої структури, твердості, в'язкості та геометрії конкретному призначенню ножа.
Що насправді може стояти за словом «перегартована»
У побутовій ножовій термінології цим словом можуть описувати різні ситуації. Наприклад, майстер або користувач може назвати сталь перегартованою, якщо вона стала занадто крихкою, легко викришує ріжучу кромку або демонструє небажану поведінку під навантаженням.
Металургічно ж причина може бути складнішою. Проблемний стан здатен виникнути через надмірну температуру аустенітизації, занадто тривалу витримку, неправильний режим охолодження, недостатній або неправильно підібраний відпуск чи інші помилки технологічного процесу.
Надмірна аустенітизація — одна з можливих причин проблеми
Під час аустенітизації частина карбідів та інших фаз переходить у твердий розчин. Це необхідно для формування правильної структури після гартування, але надмірне нагрівання може змінити цей баланс.
Якщо температура або витримка перевищують оптимальні для конкретної сталі, у аустеніті може розчинитися надмірна кількість вуглецю та легувальних елементів. Це потенційно збільшує твердість після гартування, але водночас може підвищити кількість залишкового аустеніту та погіршити стабільність структури.
Ще одна небезпека — зростання зерна аустеніту. Велике зерно за інших рівних умов може негативно впливати на в'язкість і опір руйнуванню. І це важливий момент: правильно виконаний відпуск здатний зменшити частину внутрішніх напружень і скоригувати властивості загартованої сталі, але він не є універсальним способом «повернути назад» зерно, яке вже виросло через перегрів.
Чому надмірна твердість може стати проблемою для ріжучої кромки
Ріжуча кромка ножа працює в умовах дуже високих локальних навантажень. Її товщина може бути значно меншою за товщину основної частини клинка, тому саме кромка першою реагує на неправильний баланс властивостей.
Якщо структура недостатньо в'язка, замість плавної деформації метал може локально руйнуватися. На практиці це проявляється у вигляді мікровикришування кромки, появи дрібних сколів або прискореної втрати гостроти.
При цьому зовні такий ніж спочатку може справляти дуже хороше враження. Він може довго залишатися гострим під абразивним навантаженням, легко демонструвати високу твердість на вимірювальному приладі та мати чудові показники зносостійкості. Проблема проявляється тоді, коли ніж отримує навантаження, для якого його баланс властивостей не підходить.
Внутрішні напруження та ризик пошкодження
Гартування супроводжується швидкими структурними перетвореннями та зміною об'єму металу. Через це в клинку можуть виникати внутрішні напруження.
Якщо після гартування не виконано належний відпуск або режим відпуску підібрано неправильно, частина цих напружень може залишитися. У поєднанні з високою твердістю це збільшує ризик деформації, тріщин або крихкого пошкодження під навантаженням.
Саме тому хороший режим термічної обробки не має на меті просто отримати максимальне число HRC. Його завдання — сформувати стабільну мікроструктуру та збалансований комплекс властивостей.
Висока твердість не дорівнює поганій термообробці
Це правило особливо важливо запам'ятати. Існують сталі, конструкція яких передбачає роботу при високій твердості. Порошкові високовуглецеві та високохромисті сталі можуть демонструвати чудову зносостійкість і тривалу стабільність ріжучої кромки саме завдяки правильно підібраній високій твердості.
Тому твердість 63 HRC сама по собі не дозволяє зробити висновок: «ніж перегартований». Потрібно знати марку сталі, рекомендований виробником режим термообробки, фактичну мікроструктуру, кількість залишкового аустеніту, стан карбідів, геометрію клинка та реальне призначення ножа.
💡 Варто запам'ятати
«Перегартована сталь» — це не просто сталь із високим HRC. Проблема полягає у невідповідності отриманого стану сталі її складу, структурі та призначенню. Висока твердість може бути як правильною властивістю конкретної ножової сталі, так і частиною неправильно збалансованої термообробки.
🛒 Інформація для покупця
Не варто оцінювати якість термообробки лише за одним числом HRC. Так само не рекомендуємо перевіряти ніж «на міцність» цвяхом, напилком, ударами або навмисним згинанням кромки — такі тести можуть пошкодити хороший ніж і не дають професійної оцінки термообробки.
Для покупця значно корисніші дані про марку сталі, цільову твердість, репутацію майстра, опис технології термообробки та реальна поведінка ножа у відповідних умовах роботи.
📝 Короткий висновок
Надмірна твердість може бути проблемою, якщо вона супроводжується недостатньою в'язкістю, неправильним структурним станом або невідповідністю призначенню ножа. Але сам по собі високий HRC не є доказом перегарту. Якість визначає не максимальна твердість, а правильний баланс властивостей.
📌 Редакційна примітка Knife.net.ua
У Knife.net.ua ми розглядаємо термічну обробку як технологічний процес, а не як гонитву за максимальною цифрою HRC. Хороший ніж — це результат узгодження сталі, термообробки, мікроструктури, геометрії та реального призначення.
24. Недогартована сталь — як недостатня твердість впливає на ніж
Недогартована сталь — умовна назва стану, за якого після термічної обробки клинок не отримав необхідної для конкретної сталі та конкретного призначення твердості й структури. Найчастіше це означає, що потенціал сталі реалізований не повністю: ріжуча кромка виявляється занадто схильною до пластичної деформації, а зносостійкість може бути нижчою за очікувану.
Причина не обов'язково полягає лише у «слабкому гартуванні». Недостатня твердість може бути результатом неправильно підібраної температури аустенітизації, недостатньої витримки, занадто повільного або неправильного охолодження, невідповідного гартувального середовища, поверхневого зневуглецювання або надмірного відпуску.
Що має відбутися під час правильного гартування
Мета гартування — перевести сталь у такий структурний стан, з якого під час контрольованого охолодження формується необхідна кількість мартенситу та відповідний комплекс інших структурних складових.
Якщо сталь не нагріта до необхідного для конкретної марки рівня або недостатньо витримана, частина необхідних перетворень може не відбутися. У результаті кінцева структура може мати недостатню твердість і не забезпечувати очікуваної поведінки ріжучої кромки.
Недостатня швидкість охолодження
Після аустенітизації надзвичайно важливе значення має швидкість охолодження. Для кожної сталі існують свої технологічні вимоги, а тому однаковий підхід до різних марок може дати абсолютно різний результат.
Якщо охолодження відбувається невідповідним чином, необхідні структурні перетворення можуть пройти не так, як передбачено технологією. Замість достатньої кількості мартенситу можуть сформуватися інші структурні складові, які знижують кінцеву твердість та змінюють механічні властивості клинка.
Особливо важливо, що «сильніше охолодження» не означає автоматично «краще». Надто агресивне гартування може збільшити ризик деформації та тріщин. Завдання майстра полягає не в максимальній швидкості охолодження, а в правильному технологічному режимі для конкретної сталі.
Надмірний відпуск також може знизити твердість
Після гартування сталь проходить відпуск. Це необхідний етап, який дозволяє зменшити внутрішні напруження та сформувати потрібний баланс властивостей.
Але температура й тривалість відпуску мають відповідати конкретній сталі та поставленій меті. Якщо відпуск виконаний при надмірно високій температурі або занадто довго, твердість може знизитися сильніше, ніж передбачено технологією.
Тому ніж із недостатньою твердістю не обов'язково був «погано загартований» у вузькому сенсі. Проблема могла виникнути на іншому етапі термообробки.
Як недостатня твердість проявляється на ріжучій кромці
Одна з головних ознак — пластична деформація кромки. Замість того щоб зберігати задану геометрію, тонка ріжуча частина металу може під навантаженням загинатися або заминатися.
Для користувача це часто виглядає як швидка втрата гостроти. Ніж ще не обов'язково має видимий скол або тріщину — кромка просто перестає мати правильну геометрію.
Це принципово відрізняється від крихкого викришування. При надмірно крихкому стані частина кромки може відламуватися, а при недостатній твердості вона частіше деформується. В обох випадках ніж втрачає ефективність, але механізм пошкодження різний.
Недостатня твердість і зносостійкість
Твердість є лише одним із факторів, що впливають на здатність ножа протистояти зносу, але її зниження зазвичай позначається на стабільності ріжучої кромки.
Для сталей із високою кількістю твердих карбідів важливе значення має вся мікроструктура. Якщо термічна обробка не дозволила сформувати потрібний структурний стан, потенціал сталі щодо зносостійкості може бути використаний не повністю.
У результаті ніж із дорогої порошкової сталі теоретично може демонструвати значно скромнішу поведінку, ніж очікує покупець від самої назви сталі.
Зневуглецювання поверхні — прихована проблема
Окремої уваги заслуговує зневуглецювання. Під час нагрівання сталі в невідповідній атмосфері поверхневий шар може втратити частину вуглецю.
Для ножового клинка це особливо небезпечно, оскільки ріжуча кромка має працювати саме в поверхневій зоні металу. Навіть якщо основна товщина клинка має правильну структуру, зневуглецьований поверхневий шар може бути м'якшим і негативно впливати на поведінку кромки.
Тому показник твердості має сенс лише тоді, коли зрозуміло, де саме, яким методом і на якій ділянці він вимірювався.
Низький HRC не завжди означає недогарт
Як і у випадку з надмірною твердістю, не можна робити висновок про якість термообробки лише за одним числом.
Для різних сталей існують різні оптимальні діапазони твердості. Крім того, майстер може свідомо вибрати нижчу твердість заради підвищення в'язкості, ударної стійкості або більшої безпеки тонкої ріжучої кромки.
Наприклад, ніж для важкої роботи може мати інший баланс властивостей, ніж тонкий різальний ніж, хоча обидва виготовлені з однієї марки сталі.
💡 Варто запам'ятати
Недостатня твердість — це не просто «м'яка сталь». Вона може бути наслідком неправильної аустенітизації, недостатнього гартування, невідповідного охолодження, зневуглецювання або надмірного відпуску. Важливо також пам'ятати: нижчий HRC може бути свідомим технологічним вибором, якщо він відповідає призначенню ножа.
🛒 Інформація для покупця
Якщо ніж дуже швидко втрачає гостроту, це ще не означає автоматично, що сталь «недогартована». Причиною можуть бути неправильна геометрія, занадто тонка або, навпаки, невідповідна кромка, спосіб заточування чи характер навантаження.
Для оцінки термообробки краще орієнтуватися на дані майстра про сталь і режим її обробки, професійне вимірювання HRC на придатній для цього ділянці та реальну поведінку ножа в його передбачених умовах роботи. Побутові тести напилком, цвяхом або навмисним заминанням кромки не є надійною методикою.
📝 Короткий висновок
Недогартована або недостатньо тверда сталь не здатна повністю реалізувати потенціал багатьох ножових сталей. Її кромка може швидше деформуватися, втрачати геометрію та зношуватися. Але правильна оцінка завжди залежить від конкретної марки сталі, режиму термообробки, геометрії та призначення ножа.
📌 Редакційна примітка Knife.net.ua
Саме на прикладі недогартованої та перегартованої сталі добре видно головний принцип цієї енциклопедії: однакова марка сталі не гарантує однакових властивостей готового ножа. Термічна обробка повинна не просто змінити твердість металу, а сформувати правильний баланс властивостей для конкретного клинка та конкретної роботи.
25. Термічна обробка різних типів ножових сталей — чому не існує одного універсального режиму
Одна з найпоширеніших помилок у розмовах про ножову сталь — припущення, що якщо певний режим добре працює з однією маркою сталі, його можна застосувати до іншої. Насправді кожна сталь має власний хімічний склад, власну поведінку під час нагрівання та охолодження, власну систему карбідів і власні вимоги до формування кінцевої мікроструктури.
Саме тому термічна обробка ножової сталі завжди повинна бути прив'язана до конкретної марки сталі, а не просто до загальної категорії «нержавіюча», «вуглецева» або «порошкова».
Чому одна температура не підходить для всіх сталей
Температура аустенітизації визначається не бажанням отримати якомога вищу твердість, а необхідністю сформувати правильний вихідний стан для наступного гартування.
Під час нагрівання змінюється стан вуглецю та легувальних елементів, відбувається розчинення частини карбідів, формується аустеніт. Для однієї сталі необхідно розчинити певну кількість вуглецю та легувальних елементів, а для іншої значна частина карбідів повинна залишитися нерозчиненою.
Якщо температура недостатня, сталь може не отримати необхідної кількості компонентів у твердому розчині. Якщо температура надмірна — можна отримати надмірне розчинення карбідів, підвищення кількості легувальних елементів в аустеніті, збільшення залишкового аустеніту або небажане зростання зерна.
Час витримки також є частиною режиму
Навіть правильна температура не гарантує правильного результату без відповідної витримки. Металу потрібен час, щоб прогрітися до необхідного стану та забезпечити потрібні структурні перетворення.
Але «довше» не означає «краще». Надмірна витримка при високій температурі може посилити ті самі небажані процеси, яких майстер намагається уникнути: надмірне розчинення карбідів, зростання зерна, збільшення залишкового аустеніту та зміни геометрії клинка.
Тому режим визначається як температура + час + атмосфера + швидкість нагрівання + подальше охолодження, а не одним числом на терморегуляторі.
Швидкість охолодження залежить від сталі
Після аустенітизації сталь необхідно охолодити таким чином, щоб сформувалася передбачена технологією структура. Різні сталі мають різну прокалюваність та різну чутливість до швидкості охолодження.
Для деяких сталей важливим є дуже швидке охолодження, тоді як інші можуть загартовуватися в більш м'яких умовах. Використання невідповідного середовища або режиму охолодження здатне призвести до недостатнього перетворення структури або, навпаки, до надмірних напружень і деформації.
Отже, правильне гартування — це не максимальна швидкість охолодження, а контрольований перехід сталі в необхідний структурний стан.
Відпуск також індивідуальний
Після гартування практично кожна ножова сталь потребує правильно підібраного відпуску. Його завдання — зменшити небажані внутрішні напруження, скоригувати властивості загартованої сталі та отримати необхідний баланс твердості й в'язкості.
Температура відпуску, його тривалість і кількість циклів залежать від конкретної сталі. Для одних марок застосовуються певні низькотемпературні режими, для інших можуть використовуватися вищі температури або спеціальні цикли.
Особливу увагу потрібно приділяти сталям, у яких можливі зміни кількості залишкового аустеніту. У таких випадках відпуск, кріогенна обробка та повторний відпуск можуть бути частинами єдиного технологічного ланцюга.
Порошкові сталі не означають «автоматично кращу термообробку»
Порошкова технологія дозволяє отримувати дуже складні леговані сталі з рівномірнішим розподілом карбідів, ніж у багатьох традиційних литих сталях. Але це не означає, що порошкову сталь можна обробляти довільно.
Навпаки, багато сучасних порошкових ножових сталей мають вузькі технологічні вікна, де температура та час аустенітизації суттєво впливають на кінцевий результат. Для таких сталей особливо важливо дотримуватися рекомендацій виробника.
Чому рекомендації виробника сталі мають пріоритет
Виробник сталі розробляє матеріал із певними характеристиками та зазвичай надає рекомендовані режими термообробки. Ці рекомендації є набагато надійнішою відправною точкою, ніж універсальні таблиці або поради на кшталт «я так роблю всі сталі».
Майстер може адаптувати режим до конкретної печі, товщини клинка, способу загартування та бажаного результату, але така адаптація повинна ґрунтуватися на розумінні металургії конкретної марки.
💡 Варто запам'ятати
Не існує універсальної термообробки для всіх ножових сталей. Температура аустенітизації, витримка, швидкість охолодження, відпуск і, за потреби, кріогенна обробка підбираються під конкретний хімічний склад і бажану мікроструктуру.
🛒 Інформація для покупця
Якщо майстер використовує сучасну ножову сталь, варто звертати увагу не тільки на її назву. Професійний підхід передбачає розуміння рекомендованого виробником режиму термообробки та цільової твердості.
Особливо це важливо для дорогих порошкових сталей. Напис «M390», «S90V», «M398», «Vanadis» або інша відома назва ще не гарантує, що клинок реалізує потенціал цієї сталі.
📝 Короткий висновок
Кожна ножова сталь має власне технологічне «вікно» термообробки. Саме тому однаковий підхід до різних марок може дати абсолютно різні результати. Правильний режим — це не універсальна температура, а контрольований процес, адаптований до конкретної сталі та призначення ножа.
📌 Редакційна примітка Knife.net.ua
На Knife.net.ua ми розглядаємо марку сталі та термічну обробку як нерозривну пару. Назва сталі говорить про потенціал матеріалу, а правильно підібраний технологічний режим визначає, наскільки цей потенціал буде реалізований у готовому клинку.
26. Вуглецеві, нержавіючі та порошкові сталі — у чому відрізняються вимоги до термообробки
Поділ ножових сталей на вуглецеві, нержавіючі та порошкові зручний для загального розуміння, але з металургійної точки зору він не описує всієї складності. Усередині кожної групи існують десятки марок із різним хімічним складом і різною поведінкою під час термообробки.
Проте між цими групами дійсно є характерні відмінності, які допомагають зрозуміти, чому термообробка сучасних ножових сталей стала настільки важливою частиною виробництва.
Вуглецеві сталі — простіший склад, але не простіша технологія
Класичні вуглецеві сталі містять значну кількість вуглецю, а кількість складних легувальних елементів у них може бути відносно невеликою. Це дозволяє отримувати дуже хорошу твердість і чудову ріжучу здатність.
Але простіший хімічний склад не означає, що термообробка може виконуватися безконтрольно. Температура аустенітизації, витримка та охолодження безпосередньо впливають на розмір зерна, кількість вуглецю в аустеніті та кінцеву твердість.
Надмірний нагрів може спричинити небажане зростання зерна, а неправильне охолодження — отримання структури, яка не забезпечує необхідної твердості та міцності.
Нержавіючі сталі — більше легувальних елементів, більше технологічних нюансів
Для підвищення корозійної стійкості до складу нержавіючих ножових сталей вводять значну кількість хрому. У сучасних марках також можуть використовуватися молібден, ванадій, ніобій, вольфрам та інші легувальні елементи.
Ці елементи впливають не тільки на корозійну стійкість. Вони беруть участь у формуванні карбідів, впливають на розчинення компонентів під час аустенітизації, прокалюваність, твердість, зносостійкість та інші властивості.
Тому для нержавіючої сталі особливо важливо контролювати температурний режим. Неправильна температура може змінити баланс між розчиненими елементами та карбідами й таким чином змінити властивості готового клинка.
Порошкові сталі — контроль структури на іншому рівні
Порошкова металургія дозволяє значно краще контролювати розподіл легувальних елементів і карбідів у сталі. Завдяки цьому виробники можуть створювати матеріали з дуже високою зносостійкістю, твердістю та складною комбінацією властивостей.
Але висока легованість одночасно робить технологічний процес більш вимогливим. Потрібно контролювати не тільки температуру, а й час витримки, атмосферу, швидкість нагрівання та охолодження.
Для деяких порошкових сталей особливе значення має точне дотримання рекомендацій виробника, оскільки навіть відносно невелика зміна режиму може вплинути на кількість розчинених карбідів, залишковий аустеніт, твердість та кінцеву мікроструктуру.
Карбiди — спільний фактор, але різний за природою
У багатьох ножових сталях карбіди відіграють важливу роль. Вони можуть значно підвищувати зносостійкість, але їхня кількість, тип, розмір і розподіл залежать від складу сталі та її технології виробництва.
Термічна обробка не просто «вмикає твердість». Вона змінює стан матриці та визначає, яка частина легувальних елементів переходить у твердий розчин, а яка залишається у вигляді карбідів.
Саме тому дві сталі з приблизно однаковою твердістю можуть мати дуже різну поведінку при різанні: їхня мікроструктура та карбідна фаза можуть бути принципово різними.
Корозійна стійкість також залежить від структури
Навіть корозійна поведінка не визначається виключно цифрою вмісту хрому. Важливо, яка частина хрому залишається доступною для формування пасивної плівки та яка частина зв'язана у карбідах.
Це ще один приклад того, чому хімічний склад сталі — лише відправна точка. Термічна обробка впливає на те, як цей склад реалізується у фактичній структурі металу.
Чому порошкова сталь не скасовує роль майстра
Сучасна сталь може бути надзвичайно технологічним матеріалом, але вона не компенсує помилки термічної обробки. Навпаки, складні високованадієві та високохромисті сталі вимагають особливо уважного дотримання технології.
Саме тому якість готового ножа — це результат роботи не лише виробника сталі. Значення мають також майстер, який формує клинок, обладнання для термообробки, контроль температури, спосіб охолодження, відпуск, фінішна обробка та геометрія ріжучої частини.
Одна група — ще не однаковий режим
Не менш важливо уникати іншої крайності: не можна вважати, що всі вуглецеві сталі термообробляються однаково, всі нержавіючі — однаково, а всі порошкові — однаково.
Наприклад, дві нержавіючі сталі можуть мати зовсім різні температури аустенітизації та різні цільові діапазони твердості. Те саме стосується порошкових сталей.
Тому правильне питання звучить не «як гартувати нержавійку?» або «як гартувати порошок?», а «який режим термообробки рекомендований для конкретної марки сталі?»
💡 Варто запам'ятати
Категорія сталі визначає загальні особливості, але не конкретний режим термообробки. Вуглецеві, нержавіючі та порошкові сталі мають різні технологічні нюанси, але остаточний режим завжди визначається конкретною маркою та рекомендаціями виробника.
🛒 Інформація для покупця
Не варто вважати порошкову сталь автоматично кращою за вуглецеву або нержавіючу. Порошкова технологія дає виробнику великі можливості, але готовий ніж оцінюється не за самим способом виробництва сталі, а за сукупністю її властивостей, термообробки та геометрії.
Якщо ви купуєте ніж із дорогої сучасної сталі, корисніше запитати майстра про конкретну марку, цільову твердість і термообробку, ніж просто орієнтуватися на слово «порошок».
📝 Короткий висновок
Вуглецеві, нержавіючі та порошкові сталі мають різну металургійну природу та різні вимоги до термообробки. Але всередині кожної групи немає універсального режиму. Чим складніша сталь, тим важливішими стають точність технології та дотримання рекомендацій її виробника.
📌 Редакційна примітка Knife.net.ua
Для покупця важливо запам'ятати просту послідовність: назва сталі → її хімічний склад → рекомендована термообробка → отримана мікроструктура → реальні властивості ножа. Саме ця послідовність дозволяє оцінювати сталь професійно, а не за рекламною назвою.
27. Як перевіряють твердість ножової сталі — метод HRC та його можливості
Твердість ножової сталі — один із небагатьох параметрів, який можна безпосередньо виміряти на готовому клинку та виразити конкретним числом. Саме тому показник HRC так часто використовується майстрами, виробниками та покупцями для оцінки результату термічної обробки.
Але HRC потрібно правильно розуміти. Це не універсальний «тест якості ножа», а метод вимірювання опору матеріалу вдавлюванню. Він дає важливу інформацію про твердість сталі, проте не показує безпосередньо всю її мікроструктуру, в'язкість, розмір зерна, стан карбідів або правильність геометрії клинка.
Що означає позначення HRC
HRC — це шкала твердості за Роквеллом із використанням алмазного конуса як індентора. Під час вимірювання інструмент створює контрольоване навантаження на поверхню матеріалу, а прилад визначає глибину отриманого вдавлення.
Чим вищий опір матеріалу вдавлюванню, тим вищим буде показник за відповідною шкалою. Саме тому, наприклад, значення 62 HRC означає вищу твердість за шкалою Rockwell C, ніж 58 HRC.
Однак різницю між числами HRC не слід сприймати як просту лінійну шкалу. Різниця між 60 і 62 HRC — це не просто «на кілька відсотків твердіше». Значення шкали пов'язане з фізичними параметрами самого методу вимірювання.
Чому для ножів часто використовують саме Rockwell C
Ножові сталі після правильної термообробки зазвичай мають твердість, яка добре підходить для вимірювання за шкалою Rockwell C. Метод дозволяє швидко отримати числовий результат без складного лабораторного аналізу.
Це особливо зручно у виробництві: майстер може перевірити твердість після термообробки та порівняти її з цільовим діапазоном для конкретної марки сталі.
Для серійного виробництва та контролю якості це важливий інструмент, оскільки дозволяє виявити ситуацію, коли матеріал після термообробки отримав твердість, яка суттєво відрізняється від очікуваної.
Як відбувається вимірювання
Клинок встановлюють таким чином, щоб ділянка вимірювання мала достатню опору та не деформувалася під час тесту. Потім інструмент створює початкове та основне навантаження, після чого визначається глибина вдавлювання.
Для правильного результату мають значення товщина деталі, рівність поверхні, відстань від краю та попередніх відбитків, стабільність встановлення та стан самого вимірювального приладу.
Це означає, що навіть справний твердомір може дати некоректний результат, якщо вимірювання виконано на невідповідній ділянці клинка.
Чому вимірювати дуже тонку кромку складно
Ріжуча кромка ножа часто має дуже малу товщину. Саме тому безпосереднє вимірювання HRC на тонкій кромці може бути методично проблемним або взагалі непридатним.
Під час вимірювання матеріал повинен мати достатню товщину та жорстку опору. Якщо під індентором знаходиться тонкий шар металу або поверхня має складну геометрію, отриманий результат може не відображати реальну твердість основного матеріалу.
З цієї причини твердість часто перевіряють на спеціально підготовленій ділянці клинка, технологічній пластині або іншій репрезентативній частині матеріалу.
Підготовка поверхні також має значення
Шорсткість, окалина, покриття, декарбюризований поверхневий шар або інші особливості поверхні можуть впливати на результат.
Особливо важливо це для ножів, які проходили значну кількість фінішних операцій. Якщо вимірювання проводиться на неправильно підготовленій поверхні, цифра HRC може характеризувати не той шар металу, який насправді визначає роботу клинка.
Що може показати HRC
Найперше HRC дозволяє оцінити, чи знаходиться твердість матеріалу приблизно в очікуваному діапазоні для конкретної сталі та конкретного режиму термообробки.
Якщо майстер очікує, наприклад, певний діапазон твердості, а вимірювання систематично показує значно нижче значення, це є приводом перевірити технологічний процес.
Так само надмірно високе значення може бути сигналом для додаткового аналізу. Але саме по собі воно не доводить перегартованість — необхідно враховувати марку сталі та цільовий режим.
Що HRC не може показати
HRC не визначає безпосередньо:
- в'язкість сталі;
- розмір зерна;
- кількість і розподіл карбідів;
- точну кількість залишкового аустеніту;
- наявність усіх внутрішніх напружень;
- якість геометрії ріжучої кромки;
- реальну стійкість кромки до конкретного виду навантаження.
Тому твердість є важливим показником, але не повною характеристикою ножової сталі.
💡 Варто запам'ятати
HRC показує твердість, а не всю якість термообробки. Правильне вимірювання дає цінну інформацію про стан сталі, але не замінює аналіз мікроструктури, знання режиму термообробки та оцінку реальної поведінки ножа.
🛒 Інформація для покупця
Якщо майстер вказує твердість ножа, це корисна інформація. Але набагато цінніше, коли разом із цифрою HRC зрозуміла марка сталі та призначення ножа.
Не варто вимагати від ножа максимально можливого HRC. Правильне значення — це те, яке відповідає конкретній сталі, геометрії та умовам роботи.
📝 Короткий висновок
Метод HRC — зручний і важливий спосіб контролю твердості ножової сталі. Він дозволяє перевірити один із ключових результатів термообробки, але не може самостійно описати всю мікроструктуру та робочі властивості клинка.
📌 Редакційна примітка Knife.net.ua
У Knife.net.ua ми розглядаємо HRC як інструмент контролю, а не рекламну цифру. Професійна оцінка ножа починається не з питання «скільки HRC?», а з питання «яка сталь, як вона термооброблена і для якої роботи призначений клинок?»
28. Чи можна за твердістю визначити якість термічної обробки
Коротка відповідь — частково, але не повністю. Показник твердості є дуже корисним для контролю термообробки, оскільки він дозволяє зрозуміти, чи отримав матеріал очікуваний рівень твердості. Проте одна цифра HRC не може розповісти всю історію того, що відбулося зі сталлю під час нагрівання, гартування та відпуску.
Це особливо важливо для ножів, тому що їхня робота визначається не тільки твердістю, а комплексом властивостей: твердістю, в'язкістю, міцністю, мікроструктурою, карбідною фазою та геометрією.
HRC може виявити очевидну проблему
Уявімо, що виробник сталі рекомендує певний діапазон твердості для конкретного режиму, а готовий клинок демонструє значно нижче значення.
Це вже важлива інформація. Вона може вказувати на недостатню аустенітизацію, проблеми з охолодженням, декарбюризацію або надмірний відпуск. Для майстра така перевірка може бути сигналом до аналізу технологічного процесу.
Аналогічно надмірно висока твердість може змусити перевірити, чи правильно підібрані температура аустенітизації та відпуск і чи відповідає отриманий стан сталі призначенню ножа.
Але однакова твердість не гарантує однакову структуру
Це один із найважливіших принципів усієї теми термообробки.
Два клинки можуть мати, наприклад, однакові 61 HRC, але відрізнятися мікроструктурою. На їхню поведінку можуть впливати розмір зерна, кількість залишкового аустеніту, розподіл карбідів, стан мартенситної матриці та внутрішні напруження.
У результаті два ножі з однаковою цифрою HRC можуть по-різному тримати ріжучу кромку, по-різному реагувати на ударне навантаження та по-різному заточуватися.
Твердість не показує розмір зерна
Якщо під час аустенітизації сталь була перегріта, зерно може збільшитися. Після правильного гартування та відпуску клинок усе ще може мати цілком пристойний показник HRC.
Але це не означає, що структура оптимальна. Збільшене зерно може негативно впливати на в'язкість і поведінку сталі при ударному навантаженні.
Тобто одна цифра HRC може виглядати нормально, тоді як частина технологічної історії сталі вже містить проблему.
HRC не показує кількість залишкового аустеніту
Після гартування частина аустеніту може залишитися неперетвореною. Для деяких високовуглецевих та високолегованих сталей це цілком закономірне явище.
Його кількість може впливати на стабільність структури, твердість і поведінку матеріалу. Додаткові операції, зокрема кріогенна обробка для деяких сталей, можуть сприяти перетворенню частини залишкового аустеніту.
При цьому дві сталі з однаковим HRC можуть мати різну кількість залишкового аустеніту. Отже, твердість не дає прямої відповіді на це питання.
HRC не показує якість карбідної фази
Для сучасних легованих та порошкових ножових сталей карбіди є одним із найважливіших елементів мікроструктури.
Їхній тип, розмір, кількість та розподіл впливають на зносостійкість і поведінку ріжучої кромки. Але прилад для вимірювання HRC не показує нам ці характеристики.
Тому сказати «цей ніж має 62 HRC, отже він гарантовано довго триматиме кромку» — некоректно.
Геометрія може змінити результат навіть при однаковій сталі та HRC
Ріжуча кромка працює не сама по собі. На неї діє геометрія клинка: товщина за зведенням, кут заточування, товщина кромки, форма спусків та інші параметри.
Ніж із правильно термообробленої сталі 61 HRC і дуже тонкою кромкою може різати значно агресивніше, ніж ніж із тієї самої сталі та такої самої твердістю, але з товстішим зведенням.
При цьому тонша кромка може бути більш чутливою до бокового навантаження або твердих включень у матеріалі, тоді як товстіша геометрія може бути більш витривалою.
Реальна робота — ще один рівень перевірки
Навіть лабораторні показники не скасовують практичного призначення ножа.
Ніж для тонкого різання, мисливський ніж, кухонний ніж, робочий складний ніж або важкий польовий інструмент мають різні вимоги до балансу властивостей.
Тому одна й та сама твердість може бути чудовим результатом для одного ножа і невдалим вибором для іншого.
Як професійно оцінювати термообробку
Найнадійніший підхід — розглядати кілька рівнів інформації одночасно:
- марка сталі та її хімічний склад;
- рекомендований режим термообробки виробника сталі;
- фактична твердість після термообробки;
- стан мікроструктури, якщо потрібен поглиблений контроль;
- геометрія клинка та ріжучої кромки;
- реальна поведінка ножа у передбачених умовах роботи.
Саме сукупність цих параметрів дозволяє зробити набагато обґрунтованіший висновок, ніж окреме число HRC.
💡 Варто запам'ятати
Однакова твердість не означає однакову термообробку. HRC контролює важливий параметр — твердість, але не показує безпосередньо розмір зерна, залишковий аустеніт, стан карбідів, внутрішні напруження та повний комплекс робочих властивостей сталі.
🛒 Інформація для покупця
Якщо продавець або майстер називає HRC, сприймайте це як корисну технічну характеристику, а не як сертифікат якості всього ножа.
Для дорогого авторського ножа значно інформативніше отримати комплекс даних: конкретну марку сталі, твердість, призначення ножа та пояснення майстра щодо термообробки. А оцінювати ніж потрібно з урахуванням його геометрії та передбачених умов експлуатації.
📝 Короткий висновок
HRC дозволяє добре контролювати твердість, але не може самостійно визначити якість усієї термічної обробки. Справжня якість формується на рівні мікроструктури, а проявляється у поєднанні твердості, в'язкості, зносостійкості, геометрії та реальної поведінки ножа.
📌 Редакційна примітка Knife.net.ua
Для нас принципово важливо відокремлювати вимірюваний параметр від повної якості виробу. HRC — чудовий інструмент контролю, але хороший ніж починається там, де сталь, термообробка, мікроструктура та геометрія працюють як єдина система.
29. Як майстер підбирає режим термічної обробки для конкретної сталі
Правильна термічна обробка ножової сталі не починається з натискання кнопки на печі. Вона починається значно раніше — з розуміння того, яка саме сталь використовується, у якому стані вона перебуває, якими властивостями повинен володіти готовий клинок і який технологічний режим дозволить ці властивості отримати.
Саме тому професійний майстер не повинен працювати за принципом «усі сталі гартуємо однаково». Для кожної конкретної марки необхідно визначити температурний режим аустенітизації, час витримки, спосіб охолодження, параметри відпуску та, за необхідності, кріогенну обробку.
Перший крок — визначити точну марку сталі
Підбір режиму починається з точної ідентифікації матеріалу. Назва сталі повинна бути відома максимально точно, оскільки навіть зовні схожі марки можуть мати різний хімічний склад і різні вимоги до термообробки.
Особливо важливо це для сучасних легованих та порошкових сталей. Вміст вуглецю, хрому, ванадію, молібдену, вольфраму, ніобію та інших елементів визначає, які карбіди можуть формуватися, скільки їх повинно залишитися нерозчиненими та скільки легувальних елементів має перейти в аустеніт під час нагрівання.
Тому перше правило професійної термообробки просте: не можна правильно підібрати режим для сталі, яку точно не ідентифіковано.
Другий крок — вивчити рекомендації виробника
Для промислових ножових сталей основним джерелом технологічної інформації є документація виробника сталі. У ній можуть бути наведені рекомендовані температури аустенітизації, час витримки, спосіб загартування, температура відпуску, цільова твердість та інші параметри.
Такі рекомендації не є абсолютно незмінним законом для кожного конкретного клинка, оскільки технологія може адаптуватися до обладнання та геометрії деталі. Але саме вони повинні бути відправною точкою, а не випадкова порада з інтернету.
Третій крок — визначити бажаний баланс властивостей
Термообробка не повинна виконуватися у відриві від майбутньої роботи ножа.
Для тонкого різального ножа можуть бути пріоритетними висока стабільність кромки, зносостійкість і здатність довго зберігати гостроту. Для ножа, який передбачає значні ударні або бокові навантаження, важливішим може бути підвищений запас в'язкості.
Отже, майстер повинен визначити не тільки «яку твердість отримати», а який баланс властивостей потрібен готовому клинку.
Температура аустенітизації — один із головних параметрів
Під час аустенітизації необхідно забезпечити правильний стан аустеніту перед гартуванням. Саме тут відбувається складна взаємодія між матрицею сталі та карбідною фазою.
Занадто низька температура може залишити недостатню кількість вуглецю та легувальних елементів у твердому розчині. Надмірна температура може призвести до надмірного розчинення карбідів, збільшення легованості аустеніту, зростання зерна та зміни кількості залишкового аустеніту.
Тому оптимальна температура — це не максимальна температура, яку здатна забезпечити піч. Це температура, яка дозволяє конкретній сталі сформувати потрібну вихідну структуру.
Час витримки — баланс між прогріванням і надмірною експозицією
Клинок повинен прогрітися достатньо рівномірно. Особливо це важливо для великих або складних за геометрією деталей.
Однак надмірна витримка при високій температурі може бути шкідливою. Чим довше сталь перебуває у несприятливому для неї температурному режимі, тим більше можливостей для небажаних структурних змін.
Тому час витримки не можна визначати просто за принципом «чим довше, тим надійніше». Він повинен відповідати конкретній сталі, товщині деталі та технології нагрівання.
Атмосфера печі — фактор, про який часто забувають
Під час нагрівання сталі важливе значення має стан атмосфери. Неконтрольоване нагрівання на повітрі може спричиняти утворення окалини та поверхневі зміни, зокрема зневуглецювання.
Для ножового клинка це особливо небезпечно, оскільки поверхневий шар безпосередньо бере участь у формуванні ріжучої кромки.
Саме тому професійна термообробка може передбачати використання вакуумної печі або контрольованої атмосфери, а також відповідну підготовку поверхні після гартування.
Гартування — вибір правильного способу охолодження
Після аустенітизації необхідно забезпечити правильну швидкість охолодження. Вибір середовища залежить від конкретної сталі та її технологічних властивостей.
Для одних сталей може використовуватися олива, для інших — газове охолодження, повітря або інші технологічні середовища. У сучасному виробництві також важливе значення має контроль самого процесу охолодження.
Неправильний вибір середовища може дати недостатню твердість або збільшити ризик деформації та тріщин. Отже, майстер повинен шукати не «найшвидше охолодження», а правильну кінетику охолодження.
Відпуск — формування кінцевого стану сталі
Після гартування отриманий стан сталі ще не є остаточним. Висока твердість може супроводжуватися внутрішніми напруженнями та недостатньою в'язкістю.
Під час відпуску структура стабілізується, внутрішні напруження зменшуються, а механічні властивості набувають потрібного балансу.
Для багатьох ножових сталей застосовують два або більше циклів відпуску. Це не просто дублювання однієї операції, а спосіб забезпечити більш передбачуваний кінцевий стан сталі.
Кріогенна обробка — тільки там, де вона технологічно виправдана
Для деяких високовуглецевих та високолегованих сталей частина аустеніту може залишатися неперетвореною після звичайного гартування. Глибоке охолодження може сприяти подальшому перетворенню частини залишкового аустеніту.
Але кріогенна обробка не є універсальним способом «покращити будь-яку сталь». Її доцільність залежить від конкретного складу сталі та цілей термообробки.
Контроль результату — обов'язкова частина процесу
Професійна термообробка не закінчується після охолодження клинка. Необхідно перевірити, чи отриманий результат відповідає поставленій меті.
Одним із доступних методів є вимірювання твердості. Але якщо виникають сумніви щодо структури, можуть застосовуватися й більш глибокі методи контролю — металографічний аналіз, дослідження залишкового аустеніту та інші лабораторні методи.
У виробничому процесі важлива також повторюваність. Якщо два однакових клинки після однакового режиму систематично отримують різні властивості, це привід перевірити технологію та обладнання.
💡 Варто запам'ятати
Правильний режим термообробки починається з конкретної марки сталі та рекомендацій її виробника. Майстер підбирає не просто температуру гартування, а весь технологічний ланцюг: аустенітизація, витримка, охолодження, відпуск, за необхідності кріогенна обробка та контроль результату.
🛒 Інформація для покупця
Покупцеві не потрібно знати всі параметри печі та гартувального середовища. Але якщо йдеться про дорогий авторський ніж, цілком доречно запитати майстра, чи знає він рекомендований режим для конкретної марки сталі та яку твердість отримано після термообробки.
Професійний майстер зазвичай може пояснити, чому для конкретної сталі обрано саме такий режим і для якої роботи він призначений.
📝 Короткий висновок
Підбір термообробки — це технологічне завдання, у якому взаємопов'язані хімічний склад сталі, температура, час, охолодження, відпуск, атмосфера та контроль результату. Хороший майстер не просто «гартує сталь», а формує необхідний структурний стан для конкретного ножа.
📌 Редакційна примітка Knife.net.ua
Для Knife.net.ua професійна термообробка — це керований і повторюваний технологічний процес. Чим дорожча та складніша сталь, тим менше місця залишається для припущень і роботи «на око».
30. Обладнання для термічної обробки ножової сталі — чому точність має значення
Навіть правильно підібраний режим термічної обробки не має великої цінності, якщо обладнання не здатне точно його виконати. Для ножової сталі важливі не тільки максимальна температура печі, а й точність вимірювання, стабільність температури, рівномірність прогрівання, контроль атмосфери та повторюваність процесу.
Саме тому сучасна термообробка ножів дедалі більше нагадує точну технологічну операцію, а не просте нагрівання металу до певної температури.
Піч повинна не просто нагрівати, а точно підтримувати режим
Головне завдання термічної печі — забезпечити задану температуру та утримувати її з мінімальними відхиленнями.
Якщо контролер показує встановлену температуру, це ще не означає, що кожна точка всередині робочої камери має саме таку температуру. Можливі температурні градієнти, особливо в простих або неправильно налаштованих печах.
Для ножової сталі це має значення, оскільки різниця в режимі нагрівання може впливати на мікроструктуру та кінцеву твердість.
Термопара — «очі» системи контролю
Температура в печі визначається за допомогою термопар або інших датчиків. Саме від точності та правильного розташування датчика залежить, яку температуру бачить система керування.
Якщо датчик розташований невдало, має похибку або система не відкалібрована, контролер може стабільно показувати одне значення, тоді як реальна температура в зоні клинка буде іншою.
Тому точність термообробки — це не тільки хороший нагрівач. Це вся система вимірювання та керування температурою.
Рівномірність температури важлива не менше за її точність
Уявімо піч, яка показує 1050 °C з високою точністю, але одна її зона фактично має 1020 °C, а інша — 1080 °C. Для певних процесів така різниця може бути критичною.
Особливо це важливо для сучасних легованих сталей, де технологічне вікно може бути відносно вузьким. Надмірна температура в одній зоні може змінити стан сталі, тоді як недостатня температура в іншій — не забезпечити необхідної аустенітизації.
Калібрування — невидима частина якості
Будь-яка система вимірювання має похибку. Тому професійне обладнання потребує перевірки та калібрування.
Майстер може роками користуватися однією піччю та вважати, що вона працює правильно, але без періодичного контролю неможливо бути впевненим, що показання датчика відповідають реальній температурі.
Для дорогих сталей та повторюваного виробництва це особливо важливо.
Вакуумна піч і контрольована атмосфера
Під час нагрівання сталі на повітрі поверхня може взаємодіяти з киснем та іншими компонентами атмосфери. Це призводить до утворення окалини та може спричиняти зневуглецювання поверхневого шару.
Вакуумні печі або печі з контрольованою атмосферою дозволяють значно краще контролювати ці процеси. Для ножових клинків це важливо не тільки з естетичної точки зору, а й через необхідність зберегти правильний поверхневий шар металу.
Після такого нагрівання клинок також потребує правильно організованого подальшого технологічного циклу.
Фольга та захист поверхні
У деяких технологіях для захисту сталі від окислення та зневуглецювання використовують спеціальну жаростійку фольгу або інші способи захисту.
Це може бути практичним рішенням, особливо при індивідуальному виготовленні ножів. Але сам факт використання фольги не гарантує правильного результату — значення мають якість матеріалу, герметичність пакування, режим нагрівання та весь наступний процес.
Обладнання для охолодження
Піч — лише частина термообробки. Не менш важливим є обладнання та технологія охолодження.
Залежно від марки сталі можуть використовуватися олива, газ, повітря або інші середовища. Для деяких сталей застосовують контрольоване газове охолодження під тиском.
Найважливіше — щоб охолодження відповідало технологічним вимогам сталі та забезпечувало необхідну швидкість і рівномірність тепловідведення.
Пристрої для кріогенної обробки
Якщо технологія конкретної сталі передбачає кріогенну обробку, необхідне обладнання, здатне забезпечити контрольоване охолодження до необхідної низької температури та безпечне виконання процесу.
Різке або неконтрольоване занурення гарячої деталі в кріогенне середовище не є універсальним способом покращення сталі. Для таких операцій важливий контроль температурного циклу.
Твердомір — контроль після термообробки
Після завершення основних операцій необхідно перевірити результат. Один із найпоширеніших інструментів — твердомір Rockwell.
Його наявність дозволяє майстру не просто припускати, що термообробка пройшла правильно, а отримати вимірюваний показник твердості.
Проте твердомір повинен бути справним, правильно налаштованим та використовуватися відповідно до методики. Неправильне вимірювання не стає точним лише тому, що прилад дорогий.
Точність обладнання — це ще й повторюваність
Для одного ножа можна випадково отримати хороший результат навіть на неідеальному обладнанні. Але професійне виробництво потребує іншого рівня — повторюваності.
Якщо десять однакових клинків після одного режиму мають близькі результати, технологія контрольована. Якщо кожна партія поводиться по-різному, необхідно шукати причину.
Саме повторюваність відрізняє технологічний процес від випадкового успіху.
Дороге обладнання не замінює знань майстра
Сучасна вакуумна піч із точним контролером — потужний інструмент, але вона не знає, що потрібно конкретній сталі.
Неправильно задана програма на дорогому обладнанні все одно дасть неправильний результат. Так само проста піч за правильної технології та хорошого контролю може дати гідний результат для відповідного матеріалу.
Тому якість визначається поєднанням обладнання + знання + технологія + контроль.
💡 Варто запам'ятати
Точна термообробка потребує точного контролю. Важливі не тільки температура, а й точність датчиків, рівномірність прогріву, атмосфера, швидкість охолодження, правильність відпуску та можливість перевірити кінцевий результат.
🛒 Інформація для покупця
Покупцеві не обов'язково оцінювати марку термопари чи конструкцію печі. Важливіше розуміти, чи працює майстер системно: чи використовує рекомендовані режими для конкретної сталі, чи контролює твердість і чи отримує повторюваний результат.
Для дорогих авторських ножів професійний підхід до термообробки — одна з ознак того, що майстер сприймає ніж не просто як красивий предмет, а як технологічно завершений інструмент.
📝 Короткий висновок
Обладнання для термообробки повинно забезпечувати не просто високу температуру, а точність, стабільність і повторюваність процесу. Але навіть найкраща піч не компенсує неправильного режиму. Результат визначає вся система: обладнання, технологія, контроль і кваліфікація майстра.
📌 Редакційна примітка Knife.net.ua
Для ножової сталі точність термообробки — це інвестиція безпосередньо в якість готового клинка. Чим точніше майстер контролює процес, тим менше в готовому ножі випадковості та тим більше передбачуваності його реальної роботи.
31. Деформація клинка після гартування — чому сталь може повестися
Після гартування майстер іноді виявляє, що клинок, який до термообробки був абсолютно рівним, став вигнутим, скрученим або отримав іншу зміну геометрії. Для ножового виробництва це не рідкісне явище. Причина полягає в тому, що під час гартування сталь одночасно переживає інтенсивний нагрів, теплове розширення, швидке охолодження та структурні перетворення.
Тому деформація після гартування не обов'язково означає, що майстер зробив грубу помилку. Але значна або неконтрольована деформація є важливим сигналом, який потрібно аналізувати, оскільки вона може бути пов'язана з внутрішніми напруженнями, нерівномірним нагріванням чи охолодженням, геометрією заготовки або неправильним технологічним режимом.
Чому метал змінює розміри під час нагрівання
Під час нагрівання метал розширюється. Клинок, який перебуває в печі, збільшується в розмірах відповідно до температури. Після охолодження він знову стискається.
Але під час термообробки процес не обмежується звичайним тепловим розширенням. У сталі відбуваються структурні перетворення, які також супроводжуються зміною об'єму.
Саме поєднання теплових та структурних змін робить гартування складним із точки зору стабільності геометрії.
Нерівномірне охолодження може деформувати клинок
Уявімо тонкий клинок, який після нагрівання дуже швидко охолоджується. Якщо одна його частина віддає тепло швидше за іншу, вони проходять структурні перетворення не одночасно.
Одна зона вже починає стискатися та змінювати структуру, тоді як інша ще залишається гарячою. Внаслідок цього виникають різниці напружень.
Якщо ці напруження перевищують здатність металу компенсувати деформацію, клинок може повести.
Геометрія заготовки має велике значення
Тонкий клинок реагує на термічні навантаження інакше, ніж товста заготовка. Велике значення мають товщина клинка, симетрія спусків, наявність отворів, переходи між товстими та тонкими ділянками, форма хвостовика та інші конструктивні особливості.
Особливо чутливими можуть бути клинки зі значною різницею товщини по перерізу. Тонка частина здатна нагріватися та охолоджуватися швидше, ніж масивніша, що створює нерівномірний розподіл температури.
Саме тому правильна термообробка повинна враховувати не тільки марку сталі, а й геометрію конкретної деталі.
Симетрія клинка також впливає на стабільність
Якщо дві сторони клинка мають різну геометрію, вони можуть по-різному реагувати на нагрівання та охолодження.
Наприклад, одна сторона може мати більшу товщину металу, інша — бути значно тоншою. Під час термообробки це може створювати різну швидкість прогрівання та охолодження, а після гартування — нерівномірні напруження.
Тому симетричність підготовки клинка до гартування має не тільки естетичне, а й технологічне значення.
Внутрішні напруження можуть накопичуватися ще до гартування
Не всі деформації виникають виключно через останній етап термообробки. Заготовка може отримати внутрішні напруження ще під час прокатування, кування, шліфування або інших операцій.
Якщо метал механічно оброблявся нерівномірно, різні ділянки могли отримати різний рівень напружень. Під час нагрівання частина цих напружень може змінитися або вивільнитися.
У результаті клинок здатний деформуватися навіть тоді, коли сам режим гартування був близьким до правильного.
Шліфування перед гартуванням — важливий технологічний етап
Чим тонший і складніший клинок перед термообробкою, тим важливішою стає правильна підготовка.
Надто тонка ріжуча кромка може бути більш чутливою до деформацій під час гартування. Водночас надмірно товстий припуск збільшує обсяг матеріалу, який після термообробки доведеться видаляти.
Тому майстер повинен залишати такий технологічний запас, який відповідає конкретній сталі, способу гартування та майбутній геометрії клинка.
Чому після гартування клинок може «скрутити»
Вигин і скручування — не одне й те саме. Клинок може отримати просту кривизну в одній площині або складнішу просторову деформацію.
Скручування часто пов'язане з нерівномірністю геометрії та різницею напружень у різних частинах клинка. Особливо складно це проявляється на тонких клинках зі складними спусками.
Саме тому майстри приділяють велику увагу тому, як заготовка лежить або утримується під час нагрівання та охолодження, хоча спосіб фіксації сам по собі не може компенсувати неправильний технологічний режим.
Чи можна виправити деформацію після гартування
У деяких випадках деформацію можна скоригувати технологічно. Але можливість виправлення залежить від марки сталі, величини деформації, етапу обробки та характеру внутрішніх напружень.
Неправильне механічне виправлення вже загартованого клинка може створити додаткові проблеми. Особливо небезпечно намагатися виправляти тверду сталь грубим механічним впливом.
Професійний підхід полягає не тільки у виправленні наслідків, а передусім у пошуку причини деформації.
Деформація — це не завжди брак сталі
Важливо не плутати поведінку матеріалу з його якістю. Деякі сталі та геометрії клинків просто більш чутливі до деформації під час гартування.
Тому сам факт того, що клинок «повело», не дозволяє автоматично зробити висновок про погану сталь або непрофесійну термообробку. Значно важливіше, наскільки деформація була контрольованою, чи можна було її передбачити та чи повторюється вона в технологічному процесі.
💡 Варто запам'ятати
Деформація після гартування виникає через взаємодію теплових і структурних змін та внутрішніх напружень. На неї можуть впливати геометрія клинка, симетрія, попередня механічна обробка, нагрівання та охолодження. Сам факт деформації ще не є доказом поганої сталі.
🛒 Інформація для покупця
Покупцеві важливо знати, що невелика корекція геометрії під час виготовлення ножа не означає автоматично проблему з термообробкою. Значно важливіше, щоб готовий клинок мав правильну геометрію, не мав тріщин та демонстрував стабільну роботу.
Не варто самостійно намагатися «виправляти» загартований клинок ударами, згинанням або іншими силовими методами. Це може пошкодити сталь.
📝 Короткий висновок
Клинок може деформуватися після гартування через нерівномірне нагрівання чи охолодження, зміну структури сталі, внутрішні напруження та особливості геометрії. Хороша технологія прагне не просто виправляти деформації, а мінімізувати їх виникнення та забезпечити повторюваність результату.
📌 Редакційна примітка Knife.net.ua
Для авторського ножа геометрія — частина технології. Тому ми розглядаємо термообробку не ізольовано, а у зв'язці заготовка → механічна обробка → гартування → деформація → стабілізація → остаточна геометрія.
32. Внутрішні напруження в сталі — звідки вони беруться та чому це важливо для ножа
Внутрішні напруження — це механічні напруження, які можуть залишатися всередині металу навіть тоді, коли на клинок зовні нічого не діє. Їх не видно неозброєним оком, але вони можуть впливати на деформацію, стабільність геометрії, ризик утворення тріщин та поведінку сталі під навантаженням.
Для ножової сталі ця тема особливо важлива тому, що клинок часто має складну геометрію, тонкі перерізи та високі вимоги до стабільності ріжучої кромки.
Звідки беруться внутрішні напруження
Джерел може бути багато. Напруження здатні виникати ще під час виробництва сталевого прокату, кування або термомеханічної обробки.
Під час виготовлення ножа вони можуть додатково накопичуватися внаслідок інтенсивного шліфування, нерівномірного видалення металу, локального перегріву або механічного впливу.
Під час гартування додаються нові напруження, пов'язані з різницею температур та структурними перетвореннями.
Теплові напруження
Коли клинок нагрівається, його різні частини можуть мати різну температуру. Гарячіша зона прагне розширитися, але холодніші частини обмежують це розширення.
Під час охолодження відбувається зворотний процес. Якщо одна частина вже охолола та змінила розмір, а інша ще гаряча, виникає різниця деформацій.
Так формуються теплові напруження, які можуть бути особливо значними під час швидкого гартування.
Структурні напруження
Окремий механізм пов'язаний із перетвореннями самої сталі. Під час формування мартенситу змінюється кристалічна структура та об'єм матеріалу.
Якщо різні частини клинка проходять це перетворення в різний час, між ними можуть виникати додаткові напруження.
Саме тому гартування — це не просто «швидко охолодити метал». Це складний процес, під час якого одночасно змінюються температура, структура та геометричні параметри сталі.
Чому відпуск зменшує проблему
Після гартування сталь перебуває у відносно напруженому стані. Відпуск дозволяє зменшити частину цих напружень і перевести загартовану структуру у більш стабільний робочий стан.
Це одна з головних причин, чому відпуск не можна розглядати як другорядну операцію.
Правильно підібраний відпуск допомагає сформувати потрібний баланс твердості та в'язкості й одночасно знижує небажані залишкові напруження.
Чому недостатній відпуск небезпечний
Якщо після гартування сталь залишити у надмірно напруженому стані, клинок може бути більш чутливим до механічних і технологічних впливів.
Це не означає, що будь-який клинок без негайного відпуску обов'язково трісне. Але тривалий контакт із високонапруженим загартованим станом — небажана ситуація.
Саме тому технологія передбачає своєчасний відпуск після гартування.
Напруження можуть проявитися не одразу
Особливість внутрішніх напружень полягає в тому, що вони не завжди проявляються відразу після операції.
Клинок може виглядати нормально, але під час подальшого шліфування, механічної обробки або зміни температури частина напружень може перерозподілитися.
У результаті деталь здатна трохи змінити геометрію вже на наступному етапі виробництва.
Зв'язок між напруженнями та шліфуванням
Особливо показовою є ситуація, коли після термообробки майстер знімає значну кількість металу з однієї або обох сторін клинка.
Видалення матеріалу змінює розподіл внутрішніх напружень. Якщо вони були нерівномірними, це може спричинити деформацію.
Тому після термообробки технологічна послідовність шліфування також має значення. Необережне або надмірно агресивне шліфування може додати локальний перегрів та нові напруження.
Локальний перегрів під час шліфування
Після гартування клинок уже має сформовану структуру. Якщо під час фінішного шліфування певна зона сильно нагрівається, її властивості можуть локально змінюватися.
Особливо небезпечним є перегрів тонкої ріжучої частини. Саме тому майстер повинен контролювати температуру під час шліфування та не допускати небажаного відпуску поверхневого шару.
У якісному виробництві шліфування після термообробки — це не просто видалення металу. Це операція, яка також повинна зберегти вже сформовані властивості сталі.
Чи можна побачити внутрішні напруження
Безпосередньо неозброєним оком — ні. Їхню наявність можна запідозрити за поведінкою деталі: несподіваною деформацією після зняття матеріалу, зміною геометрії, появою тріщин або іншими технологічними ознаками.
Для професійного контролю існують спеціальні методи дослідження залишкових напружень, але для більшості авторських ножів такі лабораторні методи застосовуються лише за особливої потреби.
Внутрішні напруження та тріщини
Саме по собі внутрішнє напруження ще не означає, що клинок обов'язково трісне. Для руйнування повинні скластися відповідні умови.
Але високий рівень залишкових напружень у поєднанні з крихкою структурою, концентраторами напружень, дефектами матеріалу або різким механічним навантаженням може збільшувати ризик пошкодження.
Тому зниження та контроль небажаних напружень є важливою складовою правильної термообробки.
Стабільний клинок — результат контрольованого процесу
Ідея «ідеально безнапруженої сталі» для реального технологічного процесу є занадто спрощеною. У металі можуть залишатися певні залишкові напруження, і головне завдання майстра — контролювати їхній рівень та не допустити небажаних наслідків.
Саме тому якісна термообробка включає не тільки гартування, а й правильно підібраний відпуск, контроль геометрії та обережну подальшу механічну обробку.
💡 Варто запам'ятати
Внутрішні напруження можуть існувати навіть тоді, коли клинок зовні виглядає ідеально. Вони виникають під час виробництва сталі, механічної обробки, нагрівання, охолодження та структурних перетворень. Відпуск є одним із головних інструментів зниження небажаних напружень після гартування.
🛒 Інформація для покупця
Покупцеві практично неможливо визначити внутрішні напруження простим оглядом ножа. Тому важливіші не побутові «тести на міцність», а якість виробництва, репутація майстра та стабільність готового клинка.
Не рекомендуємо перевіряти авторський ніж ударами, згинанням або іншими руйнівними експериментами. Такі випробування не є коректним способом оцінити термообробку готового виробу.
📝 Короткий висновок
Внутрішні напруження — невидимий, але важливий фактор поведінки ножової сталі. Вони можуть впливати на деформацію та стабільність клинка, а правильний відпуск і контроль технологічного процесу допомагають привести сталь до більш стабільного робочого стану.
📌 Редакційна примітка Knife.net.ua
Якісний клинок — це не тільки правильна твердість. За ним стоїть невидима технологічна робота: контроль температури, структурних перетворень, напружень, відпуску та геометрії. Саме ці процеси багато в чому визначають, наскільки передбачувано ніж поводитиметься роками.
33. Як термічна обробка впливає на заточування ножа
Заточування ножа часто сприймають як окрему операцію, яка починається вже після виготовлення клинка. Насправді її результат значною мірою залежить від того, який стан сталі сформувався під час термічної обробки. Твердість, мікроструктура, карбіди, стан матриці та внутрішні властивості металу визначають, як сталь взаємодіятиме з абразивом.
Саме тому два ножі з однаковою геометрією можуть заточуватися по-різному, навіть якщо зовні вони виглядають майже однаково. Причина може бути не в самому абразиві, а в тому, що сталь після термообробки має інший структурний стан.
Що відбувається зі сталлю під час заточування
Заточування — це контрольоване видалення матеріалу з ріжучої частини клинка. Абразив руйнує та знімає дуже тонкий шар металу, формуючи необхідну геометрію кромки.
Але сталь не є однорідним матеріалом на мікроскопічному рівні. У ній існує матриця, карбіди та інші структурні складові. Вони можуть мати різну твердість і по-різному взаємодіяти з абразивом.
Тому процес заточування залежить не тільки від загальної твердості, а й від мікроструктури конкретної сталі.
Вища твердість зазвичай змінює поведінку на абразиві
Коли твердість сталі підвищується, абразиву може бути складніше видаляти матеріал. Це не означає, що тверду сталь неможливо заточити. Сучасні абразиви дозволяють ефективно працювати навіть із дуже твердими ножовими сталями.
Але для твердої сталі особливо важливими стають правильний вибір абразиву, його зернистість, зв'язка, тиск під час роботи та контроль температури.
Неправильно підібраний абразив може працювати повільно, засалюватися або давати надмірне нагрівання замість ефективного знімання металу.
Карбіди можуть суттєво змінювати процес заточування
У високолегованих ножових сталях значна частина зносостійкості пов'язана з твердими карбідами. Вони значно твердіші за металеву матрицю і тому потребують відповідного абразиву.
Саме тут особливо добре видно різницю між просто «твердою сталлю» та складною легованою сталлю. Дві сталі можуть мати однаковий HRC, але одна міститиме значно більше твердих карбідів.
У такому випадку користувач відчує різницю під час заточування: одна сталь може зніматися відносно легко, тоді як інша вимагатиме більш продуктивного абразиву.
Чому звичайний абразив не завжди оптимальний
Для простих вуглецевих сталей традиційні абразиви можуть працювати дуже ефективно. Але для високолегованих порошкових сталей часто доцільні абразиви, здатні ефективно працювати з дуже твердими карбідами.
На практиці це може означати перехід до більш продуктивних абразивних матеріалів, зокрема алмазних або CBN, залежно від конкретної сталі та завдання.
Однак вибір абразиву не повинен бути механічним. Навіть дорога сталь не вимагає автоматично найдорожчого абразиву. Важливі марка сталі, стан кромки, обсяг металу, який потрібно зняти, та бажана фінішна гострота.
Відпуск впливає не тільки на твердість
Зміна твердості після відпуску може впливати на відчуття під час заточування, але важливий і весь структурний стан сталі.
Правильно виконаний відпуск зменшує внутрішні напруження та формує стабільнішу робочу структуру. Це важливо для передбачуваного формування кромки.
Якщо сталь перебуває у небажаному стані, під час заточування можуть проявлятися особливості, які користувач сприймає як «дивну поведінку сталі».
Поведінка задирки також пов'язана зі станом сталі
Під час заточування на крайці формується тонкий залишковий шар металу — задирка. Її утворення та видалення залежать від геометрії, абразиву та властивостей металу.
Стабільна і правильно сформована кромка повинна дозволяти майстру або користувачу контрольовано сформувати та видалити задирку.
Якщо процес заточування постійно дає нестабільну або дуже важко контрольовану задирку, причину потрібно шукати не тільки в техніці заточування, а й у характеристиках конкретної сталі та її мікроструктури.
Термообробка та ризик перегріву під час заточування
Після правильної термообробки сталь має певний структурний стан. Якщо під час заточування ріжуча кромка сильно нагрівається, поверхневий шар може отримати небажану термічну зміну.
Для тонкої кромки навіть локальний перегрів може мати значення. Тому при заточуванні на високошвидкісному обладнанні необхідно контролювати нагрівання та не допускати зміни властивостей вже загартованого металу.
Ручне заточування на водних або оливних каменях, алмазних системах чи інших абразивах зазвичай дає значно більше контролю над температурою, але і тут надмірний тиск може погіршити процес.
Чому тверда сталь іноді заточується приємніше
Було б неправильно стверджувати, що твердіша сталь завжди заточується важче.
Відчуття під час заточування залежить від складу сталі, структури матриці, карбідів, абразиву та самої геометрії. Добре збалансована тверда сталь може давати дуже передбачуване відчуття на абразиві, тоді як інша, формально м'якша сталь може поводитися менш приємно.
Тому суб'єктивне відчуття «ця сталь легко точиться» не є прямим показником її якості.
Термообробка визначає межу між зніманням металу та деформацією
Якщо сталь занадто м'яка, тонка ріжуча кромка може деформуватися навіть під час заточування. Абразив тоді не тільки видаляє метал, а й може частково його деформувати.
У правильно термообробленій сталі кромка має достатню твердість для стабільного формування геометрії, але водночас достатню в'язкість, щоб не руйнуватися від нормального контакту з абразивом.
Це ще один приклад того, як баланс твердості та в'язкості впливає на реальну поведінку ножа.
💡 Варто запам'ятати
Заточування показує стан сталі на практиці. На його характер впливають не тільки HRC, а й мікроструктура, карбіди, стан матриці, геометрія кромки та правильність вибору абразиву. Термообробка формує той стан металу, з яким користувач потім працює під час заточування.
🛒 Інформація для покупця
Не потрібно боятися ножів із високою твердістю лише через те, що їх складніше заточувати. Для сучасних сталей існують відповідні абразиви та системи заточування.
Набагато важливіше підібрати абразив під конкретну сталь і не перегрівати ріжучу кромку. Якщо ніж заточується професійно, твердість сама по собі не є перешкодою для якісного обслуговування.
📝 Короткий висновок
Термообробка впливає на заточування через твердість і мікроструктуру сталі. Високолеговані сталі з великою кількістю твердих карбідів можуть вимагати продуктивніших абразивів, а неправильне заточування здатне перегріти вже термооброблену кромку.
📌 Редакційна примітка Knife.net.ua
Для Knife.net.ua заточування — це продовження історії термообробки. Те, що майстер сформував на рівні мікроструктури сталі, користувач відчуває вже на абразиві: у швидкості заточування, формуванні кромки та стабільності гостроти.
34. Чому добре термооброблена сталь може заточуватися по-різному
Якщо дві ножові сталі обидві якісно термооброблені, це зовсім не означає, що під час заточування вони поводитимуться однаково. Навіть за однакової твердості їхній склад, карбідна фаза, мікроструктура та співвідношення структурних компонентів можуть суттєво відрізнятися.
Тому поняття «добре заточується» потрібно використовувати обережно. Для одного користувача хорошою буде сталь, яку швидко можна відновити на звичайному камені. Для іншого — сталь, яка рідше потребує заточування, навіть якщо сама процедура займає більше часу.
Хімічний склад визначає базову поведінку
Першою причиною різниці є хімічний склад. Вміст вуглецю та легувальних елементів визначає потенціал сталі щодо твердості, зносостійкості та формування карбідів.
Високий вміст ванадію, наприклад, може сприяти формуванню дуже твердих ванадієвих карбідів. Вони суттєво підвищують опір абразивному зносу, але одночасно змінюють вимоги до абразиву під час заточування.
Отже, різниця між сталями починається ще до термообробки — з їхнього хімічного складу.
Термообробка реалізує цей потенціал по-різному
Одна й та сама марка сталі може після різних режимів мати різну твердість та мікроструктуру. Відповідно, зміниться і характер її взаємодії з абразивом.
При цьому не потрібно вважати, що вища твердість автоматично робить заточування гіршим. Іноді добре термооброблена сталь із вищим HRC дає дуже стабільну кромку та передбачуване заточування, тоді як м'якша сталь швидко утворює задирку і потребує більше роботи для її якісного видалення.
Розмір карбідів має значення
Карбідна фаза може бути дуже різною за розміром і розподілом. Великі або нерівномірно розташовані карбіди можуть по-іншому взаємодіяти з абразивом, ніж дрібніші та рівномірніше розподілені.
Для ножової сталі важлива не просто кількість карбідів, а їхня форма, розмір, тип та розподіл у матриці.
Це одна з причин, чому дві сталі з подібною твердістю можуть мати зовсім різну «тактильну» поведінку під час заточування.
Матриця сталі теж бере участь у заточуванні
Карбiди існують не окремо від металу. Вони знаходяться у певній металевій матриці, властивості якої також залежать від термообробки.
Під час заточування абразив взаємодіє одночасно з матрицею та твердими структурними складовими. Їхнє співвідношення визначає, наскільки рівномірно формується ріжуча кромка.
Тому твердість усієї сталі — це лише узагальнений показник складної мікроструктури.
Абразив може повністю змінити відчуття від сталі
Одна і та сама сталь може здаватися «важкою» або «легкою» залежно від того, чим її заточують.
На одному абразиві вона може працювати повільно, а на іншому — дуже швидко. Це особливо помітно на високолегованих сталях із великою кількістю твердих карбідів.
Тому оцінювати заточуваність сталі без уточнення абразиву не зовсім коректно.
Зернистість визначає різні етапи роботи
Грубий абразив потрібен для швидкого формування нової геометрії або видалення значної кількості металу. Середні зерна використовуються для переходу до чистішої кромки, а дрібні — для фінішної обробки та полірування.
Сталь, яка добре поводиться на грубому абразиві, не обов'язково буде так само поводитися на дуже дрібному. На фінішних етапах особливо важливими стають стабільність кромки та правильне видалення задирки.
Чому порошкові сталі часто потребують іншого підходу
Сучасні порошкові сталі можуть містити значну кількість дуже твердих карбідів. Їхня висока зносостійкість є великою перевагою під час роботи, але водночас означає, що звичайний абразив може працювати менш ефективно.
Для таких сталей продуктивність алмазного або CBN-абразиву може бути значно вищою, залежно від конкретної марки та завдання.
Це не недолік сталі. Це плата за її високу стійкість до абразивного зносу.
Геометрія кромки впливає на заточування не менше за сталь
Якщо кромка дуже товста, для зміни її геометрії доведеться видалити більше металу. Якщо кромка дуже тонка, робота може бути швидшою, але вимагатиме більшої акуратності.
Кут заточування також визначає обсяг матеріалу, який потрібно зняти. Саме тому одна й та сама сталь у двох різних ножах може створювати зовсім різні враження під час заточування.
Заточуваність і здатність тримати кромку — компроміс не завжди прямий
Часто можна почути спрощену формулу: «легко точиться — погано тримає кромку, важко точиться — добре тримає».
У загальному сенсі між зносостійкістю та трудомісткістю заточування дійсно може існувати певний зв'язок. Але він не є абсолютним.
Сучасні сталі та абразиви дозволяють отримувати дуже зносостійкі клинки, які при правильній техніці цілком комфортно обслуговуються. А правильна термообробка може забезпечити стабільну кромку без перетворення заточування на надмірно складну процедуру.
Що означає «добре термооброблена» сталь у контексті заточування
Правильно термооброблена сталь повинна демонструвати властивості, передбачені для конкретної марки та призначення. Якщо ніж має необхідну твердість, стабільну мікроструктуру та відповідну геометрію, його заточування буде передбачуваним у межах можливостей конкретного матеріалу.
Це не означає, що всі сталі повинні заточуватися однаково. Навпаки — різна поведінка є нормальною властивістю різних матеріалів.
Проблема починається тоді, коли поведінка сталі явно не відповідає її очікуваним властивостям або коли термообробка призвела до нестабільної кромки, надмірної крихкості чи інших небажаних проявів.
💡 Варто запам'ятати
Добра термообробка не робить усі сталі однаковими. Різні сталі можуть мати різну твердість, карбідну фазу та мікроструктуру й тому закономірно по-різному поводитися під час заточування. Важлива не однакова поведінка, а передбачувана поведінка відповідно до властивостей конкретної сталі.
🛒 Інформація для покупця
Не варто оцінювати ніж тільки за тим, наскільки легко він заточується. Якщо вам важлива простота обслуговування, обирайте сталь і ніж відповідно до своїх умов роботи.
Якщо ж пріоритетом є тривале збереження гостроти, можна свідомо обрати більш зносостійку сталь, розуміючи, що для її обслуговування може знадобитися відповідний абразив.
📝 Короткий висновок
Різна поведінка під час заточування не означає різну якість термообробки. На неї одночасно впливають хімічний склад, карбіди, мікроструктура, твердість, геометрія та абразив. Хороша термообробка робить поведінку сталі передбачуваною, але не однаковою для всіх марок.
📌 Редакційна примітка Knife.net.ua
У Knife.net.ua ми не використовуємо просту формулу «легко точиться = хороша сталь» або «важко точиться = погана сталь». Заточуваність — це частина характеру матеріалу, і оцінювати її потрібно разом із зносостійкістю, твердістю, в'язкістю та призначенням ножа.
35. Як геометрія клинка взаємодіє з термічною обробкою
Термічна обробка формує властивості сталі, але сама по собі не визначає, наскільки добре ніж буде різати. Готовий клинок працює як єдина система, у якій сталь, мікроструктура, твердість, в'язкість і геометрія взаємодіють між собою.
Саме тому одна й та сама сталь, термооброблена до однакової твердості, може поводитися абсолютно по-різному залежно від товщини клинка, форми спусків, товщини зведення та кута ріжучої кромки.
Термообробка створює матеріал, а геометрія визначає умови його роботи
Після правильної термообробки ми отримуємо сталь із певним комплексом властивостей. Але ці властивості реалізуються через конкретну форму клинка.
Тверда та зносостійка сталь може чудово працювати у тонкій ріжучій геометрії, якщо її в'язкість достатня для такого навантаження. Та сама сталь у дуже тонкій кромці може виявитися надто чутливою до ударів або бокових навантажень.
І навпаки, сталь із високим запасом в'язкості може витримувати більш грубе поводження, але товста геометрія не дозволить їй демонструвати максимальні різальні можливості.
Тому правильніше говорити не про «найкращу сталь», а про відповідність сталі та геометрії конкретній роботі.
Товщина клинка впливає на поведінку під навантаженням
Товщина клинка визначає його жорсткість, масу та здатність протистояти деформації. Товстий клинок зазвичай має більший запас механічної міцності, але це не означає, що він автоматично краще ріже.
Для різання матеріалу важлива форма перерізу. Якщо за ріжучою кромкою метал швидко стає товстим, клин повинен розсовувати матеріал сильніше.
У результаті ніж із тією самою сталлю та твердістю може відчуватися зовсім по-різному залежно від товщини та форми клинка.
Спуски формують характер різання
Спуск — це ділянка клинка, яка поступово переходить від товщини основної частини до ріжучої кромки.
Високі спуски дозволяють сформувати тонший переріз і зменшити опір під час різання. Низькі або масивні спуски залишають більше металу біля кромки та можуть підвищувати запас міцності, але водночас збільшують опір проникненню клинка в матеріал.
Таким чином, геометрія спусків визначає, як саме навантаження передається на сталь.
Термообробка не компенсує невдалу геометрію
Навіть ідеально термооброблена сталь не перетворить товстий клинок із незручною геометрією на надтонкий різальний інструмент.
Якщо геометрія не відповідає призначенню, підвищення твердості не вирішить проблему. Навпаки, надмірне прагнення отримати максимальну твердість може зробити тонку та невідповідну геометрію більш чутливою до пошкодження.
Тому правильний ніж починається з узгодження матеріалу, термообробки та геометрії, а не з окремої характеристики.
Товщина зведення — один із головних параметрів різання
Зведення — це товщина клинка безпосередньо перед ріжучою фаскою. Саме ця зона значною мірою визначає, наскільки легко ніж проходитиме крізь матеріал.
Чим тонше зведення, тим менший опір часто створює клинок під час різання. Але зі зменшенням товщини зведення зростають вимоги до міцності та в'язкості ріжучої частини.
Отже, дуже тонке зведення має сенс лише тоді, коли воно відповідає сталі, термообробці та передбаченому навантаженню.
Твердість і тонка геометрія повинні бути узгоджені
Висока твердість допомагає кромці протистояти пластичній деформації. Це особливо корисно для тонкої ріжучої геометрії.
Але якщо одночасно з високою твердістю сталь має недостатню в'язкість для конкретного навантаження, надто тонка кромка може стати схильною до мікровикришування.
Тому немає універсального правила «чим тонше, тим краще». Правильна товщина — це компроміс між різальною здатністю та запасом міцності.
Кут заточування також пов'язаний із термообробкою
Зменшення кута заточування робить кромку гострішою та дозволяє сформувати більш тонкий різальний клин. Але одночасно зменшується кількість металу безпосередньо за вершиною кромки.
Для добре термообробленої сталі з достатньою в'язкістю це може дати чудову різальну здатність. Але якщо сталь або її термообробка не відповідають такому режиму роботи, тонка кромка може деформуватися або викришуватися.
Тому кут заточування потрібно розглядати не ізольовано, а як частину всієї системи.
Одна сталь — різні ножі — різні результати
Уявімо два ножі з однакової сталі, загартованої до однакових 61 HRC.
Перший має тонке зведення та тонку ріжучу кромку й призначений для точного різання. Другий має масивну геометрію та товстішу кромку, оскільки повинен витримувати значно більші навантаження.
Незважаючи на однакову сталь і твердість, їхня реальна поведінка буде різною. Перший може різати значно агресивніше, а другий матиме більший запас міцності.
Геометрія може приховати або підкреслити властивості сталі
Якщо геометрія правильно підібрана, вона дозволяє сталі реалізувати свої сильні сторони. Якщо ні — частина потенціалу матеріалу залишається невикористаною.
Наприклад, висока зносостійкість сталі не дасть максимальної користі, якщо клинок має надмірно товсту ріжучу геометрію. А висока в'язкість не робить автоматично хорошим ножем тонкий клинок, якщо його призначення передбачає грубі ударні навантаження.
Термообробка та геометрія повинні проектуватися разом
У професійному ножовому виробництві геометрія не повинна бути випадковим результатом шліфування після вибору сталі.
Майстер повинен розуміти, для якої роботи створюється ніж, яку сталь він використовує, яку твердість планує отримати та яку товщину ріжучої частини можна безпечно сформувати.
Саме тоді виникає справжня система: призначення → сталь → термообробка → геометрія → заточування.
💡 Варто запам'ятати
Термообробка і геометрія не конкурують — вони доповнюють одна одну. Термообробка визначає властивості матеріалу, а геометрія визначає, як ці властивості реалізуються під час різання та навантаження.
🛒 Інформація для покупця
Не оцінюйте ніж лише за маркою сталі та HRC. Звертайте увагу на те, наскільки його геометрія відповідає призначенню.
Для різального ножа тонке зведення може бути великою перевагою. Для ножа, який передбачає значні механічні навантаження, надто тонка геометрія може бути недоречною. Хороший ніж — це правильний баланс, а не максимальне значення одного параметра.
📝 Короткий висновок
Однакова сталь і однакова твердість не гарантують однакової роботи ножа, тому що геометрія визначає спосіб передачі навантаження на матеріал. Правильна термообробка повинна бути узгоджена з товщиною клинка, спусками, зведенням та кутом кромки.
📌 Редакційна примітка Knife.net.ua
У Knife.net.ua ми використовуємо просту систему оцінки: сталь дає потенціал, термообробка формує властивості, а геометрія перетворює їх на реальну різальну здатність. Саме тому не існує універсальної геометрії для всіх ножів.
36. Товщина ріжучої кромки — чому однакова сталь може різати по-різному
Ріжуча кромка — найменша за товщиною, але одна з найважливіших частин ножа. Саме вона першою контактує з матеріалом і приймає найбільше локальне навантаження. Тому навіть невелика зміна її товщини може суттєво змінити характер роботи ножа.
Це особливо добре демонструє зв'язок між термообробкою та геометрією: однакова сталь, однакова твердість і навіть однаковий кут заточування не гарантують однакового різання, якщо товщина кромки різна.
Що таке товщина ріжучої кромки
У практичному ножовому виробництві під товщиною кромки часто мають на увазі товщину металу безпосередньо перед формуванням або в зоні вершини ріжучої частини.
Цей параметр не слід плутати з кутом заточування. Два ножі можуть мати однаковий кут фаски, але різну товщину металу перед нею.
Саме тому оцінювати різальну геометрію лише за кутом неправильно.
Чому тонша кромка легше входить у матеріал
Коли клинок починає різати, його кромка повинна проникнути в матеріал і розсунути його в сторони.
Чим менше металу знаходиться безпосередньо за ріжучою кромкою, тим менший опір часто виникає під час проникнення. Саме тому тонка кромка може давати відчуття дуже легкого та чистого різання.
Але разом із цим зменшується запас металу, який підтримує вершину кромки.
Тонка кромка сильніше залежить від властивостей сталі
Коли товщина ріжучої частини зменшується, все більше значення мають твердість та в'язкість сталі.
Достатня твердість потрібна для того, щоб кромка не заминалася під нормальним навантаженням. В'язкість необхідна для того, щоб вона не викришувалася при контакті з твердими включеннями або під час допустимих ударних навантажень.
Тому тонка геометрія фактично пред'являє до термообробки вищі вимоги.
Що відбувається із занадто м'якою кромкою
Якщо твердість недостатня для конкретної геометрії та навантаження, тонка кромка може пластично деформуватися.
Замість чистого зрізу вершина кромки починає відгинатися вбік. Візуально це може бути майже непомітно, але ніж дуже швидко втрачає початкову гостроту.
Саме тому надзвичайно тонка кромка не завжди є перевагою. Їй потрібна сталь із відповідним балансом властивостей.
Що відбувається із занадто крихкою кромкою
Інша крайність — надмірна крихкість. Якщо структура сталі не забезпечує достатньої в'язкості, тонка кромка може реагувати на навантаження не деформацією, а локальним руйнуванням.
У такому випадку виникають мікросколи або викришування. Особливо це може проявлятися при роботі по твердих матеріалах, контакті з кісткою, випадковому боковому навантаженні або іншому використанні, для якого конкретна геометрія не призначалася.
Тут знову проявляється головний принцип: максимальна твердість не є самоціллю.
Однаковий кут не означає однакову кромку
Уявімо два клинки, заточені під кутом 20° на сторону. Якщо один має товщину металу перед фаскою 0,15 мм, а другий — 0,40 мм, їхня поведінка буде різною.
Перший може різати значно легше, оскільки має тоншу підтримку безпосередньо за кромкою. Другий буде мати більш масивний перехід металу та, залежно від конструкції, більший опір різанню.
Тому кут і товщина кромки потрібно розглядати разом.
Мікрогеометрія має значення навіть після заточування
На роботу кромки впливає не тільки номінальна товщина, а й якість її формування. Мікроскопічні задирки, нерівності, пошкодження або нестабільна вершина можуть змінювати поведінку ножа.
Саме тому хороше заточування — це не просто отримання певного кута. Необхідно сформувати стабільну та чисту вершину кромки, яка відповідає властивостям сталі.
Товщина кромки та зносостійкість
Дуже тонка кромка може забезпечувати чудове початкове різання, але її ресурс залежить від матеріалу та умов роботи.
Під час експлуатації кромка поступово втрачає свою первісну геометрію. Вона може затуплятися через абразивний знос, деформуватися або отримувати мікропошкодження.
Тому довговічність різальної здатності — це не тільки питання «наскільки тверда сталь», а питання того, як довго конкретна геометрія зберігає працездатний стан.
Товста кромка теж має своє призначення
Товстіша ріжуча геометрія не є автоматично недоліком. Для ножів, які повинні витримувати значні навантаження, вона може бути свідомим конструктивним рішенням.
Збільшення товщини ріжучої частини може знизити чутливість кромки до пошкоджень. Ціна цього рішення — зазвичай більший опір різанню.
Тому товщина кромки повинна відповідати не абстрактному поняттю «краще», а конкретному сценарію використання.
Термообробка визначає межі безпечної тонкості
Один із найцікавіших наслідків правильної термообробки полягає в тому, що вона може дозволити використовувати більш тонку геометрію без надмірної деформації кромки.
Але це не означає, що хороша термообробка дозволяє зробити будь-яку сталь нескінченно тонкою. У кожного матеріалу є межі, за якими геометрія вже не відповідає механічним можливостям сталі.
Тому професійний майстер повинен підбирати товщину кромки одночасно з урахуванням сталі, термообробки та призначення ножа.
Чому два однакові ножі можуть різати по-різному
Навіть якщо два ножі виготовлені з однієї партії сталі та мають однаковий HRC, невелика різниця в геометрії кромки вже може змінити їхню поведінку.
Один клинок може мати трохи тонше зведення, інший — дещо товстішу кромку. Один може бути заточений із чистішою вершиною, інший — залишати більшу задирку.
Для користувача це проявиться дуже просто: один ніж ріже легко, а інший — помітно важче.
💡 Варто запам'ятати
Товщина ріжучої кромки — один із ключових параметрів реального різання. Тонша кромка зазвичай зменшує опір різанню, але підвищує вимоги до твердості, в'язкості та якості термообробки. Оптимальна кромка — не найтонша можлива, а та, що відповідає сталі та роботі.
🛒 Інформація для покупця
Якщо ви обираєте ніж для чистого різання, звертайте увагу не тільки на марку сталі. Важливі також зведення, товщина кромки та загальна геометрія клинка.
Для важкої роботи не завжди варто шукати максимально тонку кромку. Вона може різати чудово, але бути менш стійкою до навантажень. Хороший ніж повинен відповідати саме вашому способу використання.
📝 Короткий висновок
Товщина ріжучої кромки безпосередньо впливає на легкість різання та стійкість кромки. Чим тонша геометрія, тим важливішими стають якість сталі, її термообробка та правильний баланс твердості й в'язкості. Саме тому однакова сталь може демонструвати зовсім різну різальну здатність у різних ножах.
📌 Редакційна примітка Knife.net.ua
У Knife.net.ua ми вважаємо ріжучу кромку точкою зустрічі всіх попередніх етапів: сталь → термообробка → мікроструктура → твердість → геометрія → заточування. Саме тут теоретичні властивості матеріалу перетворюються на відчутний результат — здатність ножа різати.
37. Як умови роботи ножа впливають на вибір термічної обробки
Не існує однієї ідеальної термічної обробки, яка однаково добре підходила б для всіх ножів. Причина проста: ножі працюють у різних умовах, а отже, до сталі пред'являються різні вимоги.
Ніж для тонкого різання, мисливський ніж, кухонний ніж, туристичний інструмент, робочий складаний ніж або важкий польовий ніж можуть бути виготовлені з тієї самої марки сталі, але потребувати різного балансу твердості, в'язкості та геометрії.
Саме тому термообробка повинна відповідати не тільки сталі, а й майбутній роботі клинка.
Ніж не працює в лабораторних умовах
У лабораторії можна виміряти твердість, провести випробування на зносостійкість або визначити інші характеристики матеріалу. Але реальний ніж постійно працює у складнішому середовищі.
На нього можуть діяти абразивний знос, ударні навантаження, бокові сили, локальний контакт із твердими включеннями, вібрації, температурні зміни та інші фактори.
Тому завдання майстра полягає не в отриманні найвищого можливого показника одного параметра, а у формуванні збалансованого комплексу властивостей.
Тонкий різальний ніж потребує іншого балансу
Для ножа, основне завдання якого — чисте та легке різання, важливими є тонка геометрія, стабільність кромки та здатність довго зберігати гостроту.
У такому випадку підвищена твердість може бути корисною, оскільки вона допомагає кромці протистояти пластичній деформації.
Але якщо разом із високою твердістю сталь має недостатню в'язкість, дуже тонка кромка може стати чутливою до викришування. Тому висока твердість повинна бути узгоджена з геометрією та реальними навантаженнями.
Ніж для важкої роботи потребує іншого пріоритету
Коли ніж використовується для грубішої роботи, на перший план може виходити в'язкість.
Клинок може отримувати ударні або бокові навантаження, які значно відрізняються від звичайного різання. У таких умовах надмірна крихкість небажана.
Майстер може свідомо обрати такий режим термообробки, який забезпечить дещо нижчу твердість, але підвищить запас в'язкості та стійкість до механічного пошкодження.
Це не означає, що ніж став «гіршим». Він просто отримав інший баланс властивостей відповідно до призначення.
Кухонний ніж — окремий приклад
Кухонний ніж зазвичай потребує дуже хорошої різальної здатності, стабільної тонкої кромки та достатньої зносостійкості. При цьому його геометрія часто набагато тонша, ніж у ножів для грубої роботи.
Тому для кухонного клинка особливо важливо узгодити твердість сталі з товщиною ріжучої кромки.
Занадто м'яка сталь може швидко заминатися, а надмірно крихкий стан може призводити до мікровикришування під час контакту з твердими продуктами або випадкового неправильного навантаження.
Мисливський і туристичний ніж
Такі ножі можуть працювати у дуже різних умовах. Вони можуть використовуватися для звичайного різання, роботи з харчовими матеріалами, дерева, мотузки, шкіри та інших матеріалів.
Тому для них часто важливий компроміс між зносостійкістю та в'язкістю.
Ніж, який добре тримає кромку під абразивним навантаженням, не обов'язково буде найкращим вибором для ударної роботи. І навпаки — дуже в'язка сталь може потребувати частішого заточування.
Складаний ніж має власну специфіку
Для складаного ножа особливо важливі стабільність ріжучої кромки, передбачувана поведінка при повсякденному використанні та відповідність геометрії його призначенню.
Тут термообробка повинна забезпечувати достатню твердість для стабільної кромки, але не створювати зайвої крихкості, яка може бути небажаною для тонкого клинка.
Важливо також пам'ятати, що складаний ніж не призначений автоматично для тих самих навантажень, що й масивний фіксований клинок.
Одна сталь може мати кілька правильних режимів
Це важливий момент, який часто неправильно трактують.
Для конкретної марки сталі виробник може рекомендувати певний діапазон режимів і твердості. Усередині цього технологічного простору майстер може вибирати баланс властивостей залежно від майбутнього призначення ножа.
Отже, не обов'язково існує лише одна «правильна цифра» HRC. Існує оптимальний діапазон для конкретного завдання.
Геометрія змінює вимоги до термообробки
Чим тонша кромка, тим вищі вимоги до стабільності сталі. Тонка геометрія дозволяє отримати чудове різання, але одночасно зменшує механічний запас металу.
Тому одна й та сама сталь при однаковій твердості може бути чудовою для товстішого клинка та вимагати більш обережного використання в дуже тонкій геометрії.
Умови роботи визначають, яким має бути «хороший» ніж
Поняття якості не можна відривати від призначення.
Якщо користувачеві потрібен ніж для чистого різання, він може віддати перевагу високій різальній здатності та зносостійкості. Якщо потрібен інструмент для більш грубих навантажень, пріоритет може зміщуватися у бік в'язкості.
Саме тому запитання «яка сталь краща?» без уточнення умов роботи має неповну відповідь.
Термообробка як налаштування характеру ножа
У певному сенсі термообробку можна розглядати як один із етапів формування характеру майбутнього клинка.
Вона не змінює хімічну формулу сталі, але дозволяє керувати тим, як ця сталь поводитиметься в межах своїх можливостей.
Тому хороший майстер думає не тільки про те, яку сталь він використовує, а й про те, як саме цей ніж буде працювати.
💡 Варто запам'ятати
Правильна термообробка залежить від призначення ножа. Для тонкого різального клинка, важкого польового ножа та повсякденного складаного ножа оптимальний баланс твердості й в'язкості може бути різним навіть при використанні тієї самої марки сталі.
🛒 Інформація для покупця
Перед вибором ножа спочатку визначте, для чого саме він вам потрібен. Не варто купувати ніж лише за максимальною твердістю або назвою сталі.
Якщо ви поясните майстру реальні умови використання, він зможе підібрати сталь, геометрію та баланс властивостей значно точніше.
📝 Короткий висновок
Умови роботи визначають, який баланс властивостей потрібен ножу. Тому одна марка сталі може бути термооброблена з різним акцентом на твердість, в'язкість і зносостійкість залежно від геометрії та призначення конкретного клинка.
📌 Редакційна примітка Knife.net.ua
Для нас хороший ніж — це не той, що має максимальні показники, а той, у якого сталь, термообробка та геометрія відповідають реальній роботі. Саме відповідність, а не абсолютні цифри, визначає професійний результат.
38. Ударні, бокові та локальні навантаження — що відбувається з ножем під час роботи
Ніж призначений передусім для різання, але в реальній експлуатації клинок може отримувати значно складніші навантаження. Навіть звичайне різання може створювати локальні сили на ріжучій кромці, а випадковий контакт із твердим матеріалом здатний створити короткочасне навантаження, у багато разів вище за звичайне.
Саме в таких ситуаціях найкраще проявляється різниця між твердістю, міцністю та в'язкістю, про яку ми говорили в попередніх розділах.
Різання — це не тільки сила натискання
Коли ніж ріже матеріал, навантаження розподіляється по дуже невеликій площі ріжучої кромки.
Чим тонша кромка, тим вищою може бути локальна концентрація напружень. Це одна з причин, чому дуже гострий ніж може різати матеріал із невеликим загальним зусиллям.
Але одночасно тонка кромка стає більш чутливою до неправильного напрямку сили.
Бокове навантаження — один із головних ворогів кромки
Ріжуча кромка оптимізована для роботи переважно у напрямку різання. Якщо прикласти до неї значну силу поперек площини клинка, виникає зовсім інший тип навантаження.
У такій ситуації тонка кромка може або деформуватися, або викришитися — залежно від твердості, в'язкості, геометрії та структури сталі.
Саме тому навіть дуже міцний ніж не слід використовувати як важіль, викрутку або інший інструмент, для якого його геометрія не призначена.
Ударне навантаження відрізняється від звичайного різання
Під час удару навантаження передається на клинок дуже швидко. Сталь не має достатньо часу для поступової адаптації до сили, тому локальні напруження можуть бути значно вищими.
Для такого режиму особливо важливою стає в'язкість матеріалу.
Тверда, але крихка сталь може добре працювати при контрольованому різанні, але бути менш придатною для повторюваних ударних навантажень.
Що відбувається з дуже твердою кромкою
Якщо твердість висока, кромка добре чинить опір пластичній деформації. Це перевага при звичайному різанні.
Але якщо структура не має достатнього запасу в'язкості, при перевищенні допустимого навантаження руйнування може відбутися локально.
На практиці це може виглядати як мікровикришування або скол. Тому висока твердість корисна лише в тому діапазоні, який відповідає конкретній сталі та геометрії.
Що відбувається з м'якшою кромкою
Якщо твердість нижча, сталь може краще переносити частину ударних навантажень за рахунок пластичної деформації.
Але ця перевага має свою ціну: ріжуча кромка може заминатися, втрачати геометрію та швидше ставати тупою.
Отже, крихке руйнування і пластична деформація — два різні способи втрати працездатності кромки.
Локальне навантаження на карбіди та матрицю
У високолегованих сталях тверді карбіди знаходяться всередині металевої матриці. Під час навантаження вони не працюють окремо — їхня поведінка залежить від властивостей навколишньої матриці та характеру розподілу карбідної фази.
Надмірно великі або несприятливо розташовані тверді структурні частинки можуть створювати локальні концентрації напружень.
Саме тому для ножової сталі важлива не тільки кількість карбідів, а й якість мікроструктури та їхній розподіл.
Концентратори напружень
Будь-яка різка зміна геометрії може створювати концентрацію напружень. Це можуть бути гострі внутрішні кути, отвори, подряпини, глибокі ризики, дефекти поверхні або інші локальні особливості.
Під час сильного навантаження саме такі місця можуть стати початковою точкою пошкодження.
Тому якість механічної обробки клинка має значення не менше, ніж якість самої сталі.
Роль товщини кромки
Чим тонша кромка, тим менший обсяг металу безпосередньо підтримує її вершину. Це забезпечує чудову різальну здатність, але зменшує механічний запас.
Товстіша кромка має більше металу за вершиною і може бути стійкішою до грубих навантажень, хоча різати буде менш агресивно.
Саме тому геометрія повинна відповідати не тільки сталі, а й характеру навантажень.
Чому не можна робити висновок про міцність лише за HRC
HRC показує твердість, але не є прямим вимірюванням в'язкості.
Два ножі з однаковою твердістю можуть по-різному поводитися під ударом через відмінності в мікроструктурі, зерні, карбідах, внутрішніх напруженнях і геометрії.
Саме тому число HRC не можна використовувати як гарантію того, що клинок витримає будь-яке навантаження.
Ніж має працювати у своєму діапазоні навантажень
Кожен ніж має межі, визначені його конструкцією.
Те, що масивний польовий ніж може витримати без проблем, може бути неприйнятним для тонкого кухонного або кишенькового ножа. Це не означає, що один із них «слабкий». Вони просто створені для різної роботи.
Правильне використання ножа — частина його довговічності не меншою мірою, ніж правильна термообробка.
Що відбувається при перевищенні допустимого навантаження
Якщо навантаження перевищує можливості конструкції, можливі різні сценарії:
- пластична деформація ріжучої кромки;
- локальне викришування;
- утворення сколу;
- деформація клинка;
- утворення тріщини;
- у крайніх випадках — руйнування частини клинка.
Який саме сценарій реалізується, залежить від поєднання матеріалу, термообробки, геометрії та характеру навантаження.
Термообробка визначає, як сталь зустріне навантаження
Саме тут стає зрозумілою практична роль усієї попередньої теорії.
Термообробка формує мікроструктуру. Мікроструктура визначає співвідношення твердості, міцності та в'язкості. Геометрія концентрує або розподіляє навантаження. А вже разом вони визначають, як ніж поводитиметься під час реальної роботи.
Тому якісний ніж не повинен бути просто «максимально твердим». Він повинен бути передбачуваним у своєму робочому діапазоні.
💡 Варто запам'ятати
Ніж розрахований насамперед на різання, а не на будь-яке можливе навантаження. Ударні та бокові сили створюють інший режим роботи, де особливо важливими стають в'язкість, геометрія та якість мікроструктури. Високий HRC сам по собі не гарантує ударної міцності.
🛒 Інформація для покупця
Не використовуйте ніж як викрутку, лом, важіль або інший інструмент, якщо він для цього не призначений. Навіть дуже дорога сталь і професійна термообробка не роблять тонку ріжучу кромку універсальним механічним інструментом.
Якщо вам потрібен ніж для важких навантажень, повідомте про це майстру до виготовлення. Тоді можна підібрати відповідне поєднання сталі, термообробки та геометрії.
📝 Короткий висновок
Ударні, бокові та локальні навантаження випробовують не тільки твердість сталі, а весь комплекс її властивостей. Крихка кромка може викришуватися, м'яка — деформуватися, а правильно збалансована сталь у відповідній геометрії забезпечує передбачувану роботу в межах свого призначення.
📌 Редакційна примітка Knife.net.ua
Головний принцип Knife.net.ua простий: міцність ножа не визначається однією цифрою HRC. Реальна витривалість — це результат взаємодії сталі, термообробки, мікроструктури, геометрії та характеру навантаження.
39. Як оцінити якість термічної обробки ножової сталі на практиці
Оцінити якість термічної обробки ножової сталі набагато складніше, ніж просто подивитися на цифру HRC. Твердість є важливим показником, але вона показує лише одну частину кінцевого стану сталі. Реальна якість термічної обробки проявляється у поєднанні твердості, мікроструктури, в'язкості, стабільності ріжучої кромки, зносостійкості, відсутності небезпечних дефектів і відповідності всього цього конкретному призначенню ножа.
Саме тому професійна оцінка повинна починатися не з питання «скільки HRC?», а з ширшого питання: чи відповідає отриманий стан сталі її марці, геометрії ножа та передбаченим умовам роботи?
💡 Варто запам'ятати: не існує одного простого домашнього тесту, який достовірно підтверджує якість термічної обробки. Якісну оцінку потрібно будувати на сукупності ознак, а для професійної перевірки використовують вимірювання твердості, металографічний аналіз та інші спеціалізовані методи.
Перший рівень оцінки — знати, з якою сталлю працювали
Починати перевірку потрібно з точної ідентифікації сталі. Назва на кшталт «порошкова сталь», «нержавіюча сталь» або навіть конкретне позначення без уточнення виробника не завжди дає достатньо інформації для оцінки режиму термообробки.
Для різних марок сталі відрізняються температури аустенітизації, допустимий час витримки, вимоги до охолодження, необхідність захисту від окислення та зневуглецювання, параметри відпуску і, для деяких сталей, доцільність кріогенної обробки.
Тому перше питання до майстра має звучати не просто «яка тут твердість?», а «яка саме сталь використана і за яким принципом виконувалася її термічна обробка?»
HRC — корисний показник, але не остаточний вирок
Вимірювання твердості за шкалою Rockwell C є одним із найпрактичніших способів перевірити результат термообробки. Воно дозволяє отримати числовий показник, який можна порівняти з рекомендованим для конкретної сталі діапазоном.
Але тут є принципове обмеження: однакова твердість не означає однакову мікроструктуру. Два клинки можуть показати близьке значення HRC, але мати різний розподіл карбідів, різну кількість залишкового аустеніту, різний розмір зерна, різний стан матриці та різну історію термообробки.
Крім того, неправильне місце вимірювання, занадто тонкий переріз, погано підготовлена поверхня або вимірювання безпосередньо на зоні, яка не підходить для коректного тесту, можуть спотворити результат.
Важливий момент — поверхня клинка
Особливої уваги потребує можливе зневуглецювання. Якщо поверхневий шар сталі втратив частину вуглецю під час нагрівання без належного захисту, він може стати м'якшим, ніж основний метал.
У такому випадку вимірювання поверхневої твердості може показати результат, який не характеризує повністю стан сталі всередині клинка. Для ріжучої кромки це особливо небажано, адже саме поверхневий шар бере безпосередню участь у роботі ножа.
Що може підказати поведінка ріжучої кромки
Практична поведінка ножа іноді дозволяє запідозрити проблему, але не дає права автоматично поставити металургійний «діагноз».
- Кромка швидко заминається — це може свідчити про недостатню твердість, але також може бути наслідком занадто тонкої геометрії або невідповідності ножа навантаженню.
- Кромка викришується — можливі надмірна твердість, недостатня в'язкість, несприятлива мікроструктура, груба геометрія або ударне навантаження.
- Ніж швидко втрачає гостроту — причиною може бути знос, деформація кромки, мікровикришування або поєднання кількох факторів.
- Ніж дуже легко точиться — це саме по собі не доказ поганої термообробки; на поведінку під час заточування впливають твердість, карбіди, матриця та тип абразиву.
- Клинок деформувався після гартування — це може бути наслідком внутрішніх напружень, нерівномірного охолодження, геометрії або технологічних особливостей попередньої обробки.
Отже, поведінка ножа — це сигнал для подальшого аналізу, а не самостійний доказ якості або браку термообробки.
Що можна перевірити професійно
Якщо потрібна серйозна оцінка, застосовують методи, які дозволяють побачити не тільки кінцеву твердість, а й структуру сталі.
- Вимірювання HRC — дає кількісну оцінку твердості.
- Металографічний аналіз — дозволяє досліджувати мікроструктуру.
- Оцінка залишкового аустеніту — допомагає зрозуміти, наскільки завершилися структурні перетворення.
- Дослідження карбідної структури — особливо важливе для високолегованих і порошкових сталей.
- Оцінка розміру зерна — дає інформацію про один із ключових параметрів мікроструктури.
- Випробування механічних властивостей — застосовуються тоді, коли необхідно оцінити не тільки твердість, а й поведінку матеріалу під навантаженням.
Для звичайного покупця весь цей комплекс зазвичай не потрібен. Але важливо розуміти, що саме така багаторівнева оцінка лежить в основі професійного контролю термічної обробки.
🛒 Інформація для покупця: якщо майстер може назвати точну марку сталі, пояснити загальний принцип її термообробки та надати реалістичний діапазон твердості HRC, це значно корисніше, ніж рекламне твердження «сталь загартована на максимум». Для дорогого авторського ножа цінність має не сама цифра HRC, а відповідність усієї системи «сталь + термообробка + геометрія + призначення».
Які домашні тести краще не використовувати
У ножовому середовищі іноді пропонують перевіряти твердість пилкою, напилком, цвяхом, ударами або згинанням клинка. Такі методи можуть створити враження «тестування», але вони не дають надійної оцінки якості термообробки і можуть пошкодити ніж.
Особливо небезпечно оцінювати якість ножа руйнівним випробуванням, якщо його реальне призначення не передбачає подібних навантажень. Хороший ніж не потрібно ламати, щоб довести якість сталі.
Якісна термообробка і хороший ніж — не одне й те саме
Це одна з найважливіших думок у всій темі. Навіть ідеально виконана термічна обробка не може компенсувати невдалу геометрію, надто товсту або надто тонку кромку, неправильний кут заточування чи невідповідність ножа умовам роботи.
І навпаки, прекрасна геометрія не здатна повністю виправити погано підібраний режим термообробки.
Тому якість ножа потрібно оцінювати комплексно:
СТАЛЬ → ТЕРМІЧНА ОБРОБКА → МІКРОСТРУКТУРА → ТВЕРДІСТЬ І В'ЯЗКІСТЬ → ГЕОМЕТРІЯ → ЗАТОЧУВАННЯ → РЕАЛЬНА РОБОТА.
📝 Короткий висновок: найнадійніша оцінка термічної обробки починається з точної марки сталі та рекомендованого для неї режиму, продовжується коректним вимірюванням HRC і, за потреби, доповнюється професійним дослідженням мікроструктури. Поведінка ножа в роботі може допомогти виявити підозрілі ознаки, але сама по собі не дозволяє точно визначити причину проблеми.
📌 Редакційна примітка Knife.net.ua: у професійному ножі не існує одного показника, який самостійно доводить якість. Ми рекомендуємо дивитися на термічну обробку як на частину цілісної системи, де кожен параметр повинен відповідати сталі, геометрії та призначенню конкретного ножа.
40. Що потрібно знати про термічну обробку ножової сталі перед вибором ножа
Покупцеві не потрібно бути металургом, щоб правильно оцінити значення термічної обробки. Достатньо зрозуміти кілька принципових речей: назва сталі ще не визначає готовий ніж, висока твердість не є автоматичною перевагою, а якість термообробки потрібно розглядати разом із геометрією та призначенням ножа.
Саме цей підхід допомагає не потрапляти в пастку рекламного вибору, коли рішення приймається тільки за назвою сталі, максимальною цифрою HRC або словами «порошкова», «преміальна» чи «кріогенна».
💡 Варто запам'ятати: найкращий ніж — не той, у якого просто «найкраща сталь» або «найвища твердість». Найкращий ніж — це правильно підібрана сталь із грамотною термічною обробкою, відповідною геометрією, заточуванням і характеристиками, які відповідають реальній роботі.
Перше питання — для чого вам потрібен ніж
Вибір термообробки неможливо відокремити від призначення ножа. Кухонний ніж, мисливський ніж, туристичний ніж, ніж для щоденного носіння та важкий робочий інструмент мають різні вимоги.
Для одного ножа пріоритетом може бути максимальна стійкість тонкої ріжучої кромки до абразивного зносу. Для іншого важливішою буде в'язкість і здатність витримувати ударні навантаження без викришування.
Тому питання «яка сталь краща?» без уточнення призначення фактично неповне.
Друге питання — яка саме сталь використана
Потрібно знати точну марку сталі, а не тільки загальну категорію.
«Нержавійка», «порошкова сталь», «дамаська сталь» або «вуглецева сталь» — це широкі поняття. Навіть дві сталі однієї категорії можуть мати принципово різний склад, карбідну структуру, рекомендовані режими термообробки та робочі властивості.
Точна марка дозволяє перейти від реклами до технічної розмови: які властивості ця сталь потенційно може дати, який режим гартування для неї потрібен і який баланс властивостей доцільно отримувати.
Третє питання — яка твердість отримана після термообробки
Якщо майстер вказує твердість, це корисна інформація. Але оцінювати її потрібно саме для конкретної марки сталі та конкретного призначення.
Наприклад, значення, яке для однієї сталі є цілком нормальним робочим результатом, для іншої може бути недостатнім або, навпаки, вимагати особливої уваги до балансу в'язкості.
Тому запитання «а чому тут не 64 HRC?» саме по собі не має сенсу. Правильніше запитати: «який діапазон твердості оптимальний для цієї сталі та цього ножа?»
Висока твердість — не головний критерій якості
Надмірна орієнтація на HRC є однією з найпоширеніших помилок покупця.
Зі зростанням твердості в певних умовах можна отримати переваги у стійкості ріжучої кромки та зносостійкості. Але одночасно може зменшуватися запас в'язкості, особливо якщо інші параметри термообробки або геометрії підібрані невдало.
Тому правильна мета термообробки — не отримати максимально можливу твердість, а отримати оптимальний баланс властивостей.
Порошкова сталь не означає автоматично «кращий ніж»
Порошкова технологія може забезпечувати дуже високий рівень контролю складу та структури матеріалу, а багато порошкових сталей мають чудові характеристики зносостійкості та потенційно дуже високу робочу твердість.
Але сама назва «порошкова» не гарантує якісного ножа. Якщо термічна обробка виконана неправильно, якщо геометрія не відповідає призначенню або якщо сталь використовується не за своїм призначенням, технологія виробництва сталі не врятує результат.
Порошкова сталь дає великий потенціал — але потенціал ще потрібно реалізувати.
Кріогенна обробка — не чарівна процедура
Кріогенна обробка може бути корисною для певних сталей і конкретних технологічних завдань, зокрема коли потрібно сприяти подальшому перетворенню залишкового аустеніту та стабілізувати структуру.
Але твердження «кріо автоматично робить ніж кращим» є надмірним спрощенням. Результат залежить від марки сталі, повного циклу термообробки та того, які властивості намагалися отримати.
Одна й та сама сталь — ще не однаковий ніж
Це правило варто запам'ятати окремо.
Два ножі з однаковим написом на сталі можуть істотно відрізнятися через:
- різну вихідну структуру матеріалу;
- різний режим аустенітизації;
- різну швидкість та умови охолодження;
- різний режим відпуску;
- різну кількість залишкового аустеніту;
- різну карбідну структуру;
- різний розмір зерна;
- різну фактичну твердість;
- різну геометрію клинка;
- різну товщину ріжучої кромки;
- різний кут заточування;
- різне призначення та умови експлуатації.
Саме тому порівнювати ножі тільки за маркою сталі — приблизно так само, як оцінювати автомобілі лише за маркою металу кузова.
Які питання варто поставити майстру
Перед придбанням дорогого авторського ножа цілком доречно поставити кілька простих технічних запитань:
- Яка точна марка сталі використана?
- Яка твердість ножа або цільовий діапазон HRC?
- Чи відповідає термообробка рекомендаціям виробника сталі?
- Яка геометрія клинка та приблизна товщина ріжучої кромки?
- Для яких умов роботи створений цей ніж?
- Як його рекомендується заточувати та обслуговувати?
Хороший майстер не повинен сприймати такі запитання як недовіру. Навпаки, здатність зрозуміло пояснити властивості сталі, термообробку та призначення ножа є частиною професійної культури.
🛒 Інформація для покупця: перед купівлею дорогого ножа дивіться не на один рекламний параметр, а на всю систему. Попросіть назвати точну сталь, уточніть твердість або її робочий діапазон, поцікавтеся призначенням ножа та особливостями геометрії. Якщо продавець або майстер говорить тільки «преміальна сталь» і «дуже тверда», але не може пояснити, чому саме ці характеристики потрібні для конкретного ножа, інформації для обґрунтованого вибору недостатньо.
На що ще потрібно звернути увагу після термообробки
Навіть чудова термообробка не робить ніж універсальним. Після формування властивостей сталі в роботу вступає геометрія.
Тонкий клинок із тонкою кромкою може різати значно краще, ніж товстий клинок із тієї самої сталі та тієї самої твердісті. Але тонша геометрія одночасно може вимагати більшої обережності під час ударних або бокових навантажень.
Тому покупець повинен оцінювати не тільки матеріал, а й те, як цей матеріал використаний у конкретному ножі.
Заточування та обслуговування також мають значення
Ніж із високою зносостійкістю може вимагати іншого абразиву та більше часу для заточування, ніж проста вуглецева сталь. Це не недолік — це властивість конкретного матеріалу.
Водночас навіть найкраща сталь втратить свої переваги, якщо ріжучу кромку регулярно перегрівати під час заточування, використовувати невідповідний абразив або працювати ножем поза його призначенням.
Практичний алгоритм вибору
Для покупця можна сформулювати просту послідовність:
1. Визначте роботу ножа → 2. Виберіть відповідну категорію та марку сталі → 3. Оцініть термічну обробку та робочу твердість → 4. Подивіться на геометрію → 5. Врахуйте заточування та обслуговування → 6. Лише після цього оцінюйте ціну.
Такий порядок допомагає не переплачувати за характеристики, які вам не потрібні, і водночас не економити на тих параметрах, які безпосередньо визначатимуть роботу ножа.
📝 Короткий висновок: перед вибором ножа важливо знати не тільки марку сталі, а й те, як ця сталь термічно оброблена, яку твердість отримано, якою є геометрія та для якої роботи створений ніж. Універсально «найкращої» сталі не існує: найкращим буде той варіант, у якому матеріал, термообробка, мікроструктура, геометрія та призначення узгоджені між собою.
💡 Головна формула цього розділу:
СТАЛЬ → ТЕРМІЧНА ОБРОБКА → МІКРОСТРУКТУРА → ТВЕРДІСТЬ + В'ЯЗКІСТЬ → ГЕОМЕТРІЯ → ЗАТОЧУВАННЯ → РЕАЛЬНА РОБОТА НОЖА.
📌 Редакційна примітка Knife.net.ua: хороший ніж починається не з гучної назви сталі. Він починається з правильного задуму, продовжується грамотним вибором матеріалу та його термічної обробки і завершується геометрією, заточуванням та відповідністю реальній роботі. Саме комплексний підхід дозволяє відрізнити технічно продуманий авторський ніж від виробу, який продається лише за рахунок назви сталі.
Часті запитання про термічну обробку ножової сталі
Що таке термічна обробка ножової сталі?
Термічна обробка — це контрольований комплекс нагрівання, витримки, охолодження та відпуску сталі, за допомогою якого формується її кінцева мікроструктура та робочі властивості. Саме вона допомагає реалізувати потенціал конкретної марки сталі в готовому ножі.
Чому одна й та сама сталь може поводитися по-різному?
Тому що назва сталі визначає її хімічний склад і потенціал, але не гарантує однакової мікроструктури після термообробки. Різні режими аустенітизації, гартування, відпуску, а також вихідний стан матеріалу можуть призвести до різних властивостей навіть у сталі однієї марки.
Чи означає висока твердість, що ніж кращий?
Ні. Висока твердість може сприяти стійкості ріжучої кромки та зносостійкості, але надмірна твердість або неправильно збалансована структура можуть зменшити запас в'язкості. Оптимальним є не максимальне значення HRC, а відповідність твердості сталі, геометрії та призначенню ножа.
Що означає твердість HRC?
HRC — це шкала вимірювання твердості за методом Rockwell C. Показник дозволяє кількісно оцінити твердість сталі, але сам по собі не описує повністю її мікроструктуру, кількість залишкового аустеніту, карбідну структуру, розмір зерна та в'язкість.
Чи однаковий HRC означає однакову якість термообробки?
Ні. Два клинки можуть мати близьке значення HRC, але відрізнятися мікроструктурою та поведінкою в роботі. Тому твердість є важливим контрольним параметром, але не єдиним доказом якості термічної обробки.
Для чого потрібен відпуск після гартування?
Відпуск зменшує надмірну крихкість та внутрішні напруження загартованої сталі й дозволяє сформувати більш збалансоване співвідношення твердості, міцності та в'язкості. Для більшості ножових сталей це принципово важлива частина повного циклу термообробки.
Що таке залишковий аустеніт?
Це частина аустенітної структури, яка після гартування не перетворилася повністю на мартенсит. Його наявність не обов'язково означає помилку термообробки, але надмірна кількість може впливати на твердість, стабільність розмірів та механічну поведінку сталі.
Чи потрібна ножовій сталі кріогенна обробка?
Не існує універсального правила, за яким кріогенна обробка потрібна всім сталям. Її доцільність залежить від конкретної марки сталі та повного технологічного циклу. Для деяких сталей вона може сприяти подальшому перетворенню залишкового аустеніту та стабілізації структури.
Що таке перегартована сталь?
У практичній ножовій термінології так можуть називати сталь із надмірно високою або погано збалансованою твердістю. Однак сама по собі висока цифра HRC ще не доводить неправильну термообробку: деякі сталі штатно працюють при високій твердості.
Що таке недогартована сталь?
Недостатня твердість може бути наслідком неправильно підібраної температури аустенітизації, недостатньої витримки, невідповідного охолодження, зневуглецювання або надмірного відпуску. Така сталь може швидше втрачати форму ріжучої кромки та мати нижчу зносостійкість.
Чому ріжуча кромка може викришуватися?
Викришування може бути пов'язане з недостатньою в'язкістю, надмірною твердістю, особливостями мікроструктури, великою кількістю або невдалим розподілом карбідів, занадто тонкою геометрією чи ударним навантаженням. За одним лише симптомом неможливо точно визначити причину.
Чому ріжуча кромка може заминатися?
Зминання може свідчити про недостатню твердість або невдалий баланс властивостей, але також може бути наслідком дуже тонкої геометрії та навантаження, для якого ніж не призначений. Тому цей симптом потрібно оцінювати разом із твердістю, геометрією та умовами роботи.
Чи впливає термічна обробка на заточування ножа?
Так. Твердість, мікроструктура, карбіди та стан металевої матриці визначають взаємодію сталі з абразивом. Саме тому дві добре термооброблені сталі можуть відчуватися під час заточування зовсім по-різному.
Чи можна перевірити якість термообробки напилком або цвяхом?
Такі побутові тести не дають достовірної оцінки якості термічної обробки. Вони можуть пошкодити ніж і не дозволяють визначити мікроструктуру, залишковий аустеніт, карбідну структуру або реальну в'язкість сталі.
Що важливіше при виборі ножа — сталь чи термообробка?
Ці параметри не варто протиставляти. Сталь визначає потенціал матеріалу, а термічна обробка допомагає сформувати потрібну структуру та реалізувати цей потенціал. Остаточний результат залежить також від геометрії, заточування та призначення ножа.
Чи існує універсальна найкраща термічна обробка для всіх ножів?
Ні. Різні марки сталі мають різні вимоги до температури аустенітизації, витримки, охолодження, відпуску та, за потреби, кріогенної обробки. Режим повинен відповідати конкретній сталі та бажаному балансу властивостей.
Пов'язані матеріали Knife.net.ua
Термічна обробка — лише одна частина великої системи знань про ножову сталь. Для повного розуміння властивостей ножа рекомендуємо розглядати її разом із матеріалами про мікроструктуру, твердість, конкретні марки сталей та практичні характеристики клинка.
- Термічна обробка ножової сталі — гартування, відпуск, кріогенна обробка та формування властивостей сталі.
- Сталь M398 — приклад високозносостійкої порошкової сталі та ролі мікроструктури й термообробки.
- CPM S90V — приклад високованадієвої порошкової сталі з дуже високою зносостійкістю.
- Vanadis 8 SuperClean — матеріал для порівняння високозносостійких порошкових сталей.
- Сталь 95Х18 — приклад того, як одна марка сталі може мати різні властивості залежно від термообробки та геометрії.
- Сталь У8 — класична вуглецева інструментальна сталь для порівняння з сучасними порошковими матеріалами.
Ці матеріали формують єдину систему знань, у якій окремі характеристики сталі не розглядаються ізольовано від технології виготовлення та реальної роботи ножа.
Головний висновок: термічна обробка визначає, наскільки добре сталь зможе працювати в ножі
Марка сталі — це лише початок розмови про майбутній ніж. Вона визначає хімічний склад і потенційні можливості матеріалу, але саме термічна обробка формує його кінцевий структурний стан, від якого значною мірою залежать твердість, міцність, в'язкість, зносостійкість і стабільність ріжучої кромки.
Саме тому одна й та сама сталь у руках різних майстрів або після різних технологічних режимів може показувати різний результат. І саме тому не можна оцінювати ніж лише за написом на клинку або однією цифрою HRC.
💡 Запам'ятайте головний принцип Knife.net.ua:
СТАЛЬ → ТЕРМІЧНА ОБРОБКА → МІКРОСТРУКТУРА → ТВЕРДІСТЬ + В'ЯЗКІСТЬ → ГЕОМЕТРІЯ → ЗАТОЧУВАННЯ → РЕАЛЬНА РОБОТА НОЖА.
Жоден елемент цієї послідовності не існує повністю окремо від інших. Високозносостійка сталь потребує відповідної термообробки; висока твердість потребує правильного балансу властивостей; тонка ріжуча кромка потребує матеріалу та режиму, здатних її підтримувати; а конкретна сталь повинна відповідати реальному призначенню ножа.
Тому професійний підхід до ножа починається не з питання «яка сталь найкраща?», а з питання «який баланс властивостей потрібен саме для цієї роботи?»
Це і є головна практична цінність грамотної термічної обробки: вона не просто робить сталь «твердішою». Вона допомагає перетворити потенціал матеріалу на передбачуваний, збалансований і придатний до реальної роботи інструмент.
Від редакції Knife.net.ua
Термічна обробка — одна з тих частин ножового мистецтва, яку неможливо повністю побачити очима. Ми не бачимо мартенсит, залишковий аустеніт, карбіди чи внутрішні напруження, коли тримаємо готовий ніж у руці. Але саме ці невидимі процеси багато в чому визначають те, як ніж буде різати, заточуватися, тримати кромку та поводитися під навантаженням.
Тому в Knife.net.ua ми вважаємо важливим говорити про ножову сталь не мовою рекламних ярликів, а мовою реальних властивостей, технології та практичного застосування.
Ми не ставимо за мету переконати читача, що існує одна «найкраща» сталь або одна універсальна твердість. Наше завдання — дати достатньо знань, щоб людина могла свідомо оцінити матеріал, роботу майстра та конкретний ніж.
Хороший ніж — це не просто хороша сталь. Це правильне поєднання матеріалу, термічної обробки, геометрії, заточування та призначення.
📌 Редакційна примітка Knife.net.ua: ця стаття є частиною системи «Бази знань Knife.net.ua» про ножові сталі, їх властивості, технології обробки та практичне застосування. Ми рекомендуємо читати окремі матеріали не ізольовано, а як взаємопов'язані елементи єдиної енциклопедичної системи.
Авторські права на матеріали Knife.net.ua
Матеріали Бази знань Knife.net.ua — це результат редакційної, аналітичної та творчої роботи. Тексти, авторські формулювання, структура статей, редакційні висновки, інформаційні блоки та інші оригінальні матеріали створені для інформаційного ресурсу Knife.net.ua.
Ми підтримуємо вільне поширення знань і не заперечуємо проти короткого цитування окремих фрагментів наших матеріалів за умови збереження їхнього змісту та обов'язкового зазначення Knife.net.ua як джерела з активним посиланням на відповідну сторінку.
Повне або часткове копіювання статей, масовий передрук, дублювання матеріалів на інших сайтах, комерційне використання текстів, їхня публікація під чужим авторством або створення похідних матеріалів на основі значних частин тексту без попереднього дозволу правовласника не допускається.
Що дозволено
- коротко цитувати окремі фрагменти матеріалів;
- використовувати посилання на статті Knife.net.ua як джерело додаткової інформації;
- поширювати посилання на оригінальні матеріали у соціальних мережах, форумах та інших інформаційних ресурсах;
- використовувати невеликі цитати в оглядах або аналітичних матеріалах із чітким зазначенням джерела.
Що потребує дозволу
- повний передрук статті або її значної частини;
- розміщення матеріалу на іншому сайті замість посилання на оригінальну сторінку;
- використання текстів у комерційних проєктах;
- переклад та подальше опублікування значної частини матеріалу без погодження;
- використання авторських текстів, структури або редакційних матеріалів під власним авторством.
💡 Варто запам'ятати
Посилання на джерело не перетворює повний передрук чужого тексту на власний матеріал.
Якщо вам потрібен повний текст статті для публікації на іншому ресурсі, правильний шлях — звернутися до Knife.net.ua та отримати відповідний дозвіл.
Чому ми захищаємо свої тексти
Створення якісної Бази знань потребує часу, професійної роботи з інформацією, перевірки технічних даних, редакційного опрацювання та постійного оновлення матеріалів.
Тому захист авторського контенту — це не прагнення обмежити поширення знань. Навпаки, це спосіб зберегти якість, авторство та достовірність оригінального джерела.
Якщо інший ресурс копіює матеріал без посилання, читач втрачає можливість знайти оригінал, перевірити контекст та ознайомитися з іншими матеріалами тематичного циклу Knife.net.ua.
🛒 Інформація для читача
Якщо ви знайшли матеріал Knife.net.ua корисним, найкращий спосіб поділитися ним — передати посилання на оригінальну статтю, а не копіювати її повністю.
Так ви одночасно підтримуєте авторів матеріалу та допомагаєте іншим читачам знайти повну Базу знань Knife.net.ua.
📝 Короткий висновок
Матеріали Knife.net.ua можна цитувати в розумних межах із зазначенням джерела та посиланням на оригінальну статтю. Повне копіювання або використання значних частин текстів без дозволу не допускається.
Поважаємо авторство — зберігаємо якість інформації.
📌 Редакційна примітка Knife.net.ua
База знань Knife.net.ua створюється як довгостроковий авторський інформаційний проєкт. Ми відкриті до цитування, посилань, професійного обміну інформацією та співпраці, але просимо поважати працю редакції та не видавати наші матеріали за власні.
Для отримання дозволу на повний передрук або інше спеціальне використання матеріалів просимо звертатися до адміністрації Knife.net.ua.
© Knife.net.ua. Усі права захищені.